

ISO

+

± 0.1 mm

5 jour(s)



Les feuilles de métal minces étant plus malléables qu'une pièce épaisse, elles peuvent être manipulées selon différents procédés.
Ces processus se répartissent en trois grandes catégories :
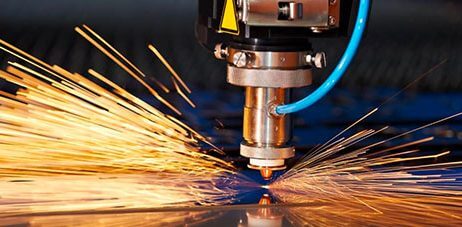
La découpe laser est une méthode précise et efficace utilisée dans la fabrication de tôles. Elle consiste à focaliser un faisceau laser de haute puissance — généralement d'environ 0.025 mm de diamètre — sur le matériau pour produire des découpes nettes et précises.
Avec des distances focales comprises entre 38 et 76 mm (1.5″ et 3″) , elle offre des tolérances serrées (jusqu'à ±0.05 mm / 0.002″ ) et des largeurs de coupe étroites (0.15 à 0.38 mm / 0.006″ à 0.015″). La découpe laser est idéale pour les formes complexes et les détails fins, mais peut ne pas convenir aux métaux très épais.
Avantages : haute précision, finition minimale et large compatibilité avec les matériaux.

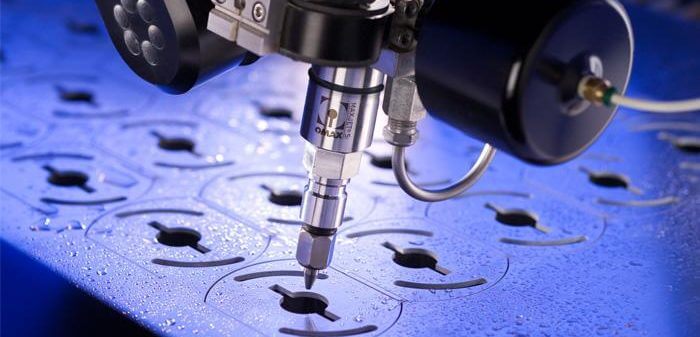
La découpe au jet d'eau utilise un jet d'eau à haute pression, souvent mélangé à un abrasif, pour découper la tôle. Cette méthode est particulièrement efficace pour les matériaux épais.
Contrairement à la découpe laser ou plasma, la découpe au jet d'eau est un procédé de découpe à froid qui ne produit aucune zone affectée thermiquement (ZAT) . Elle est idéale pour les métaux à bas point de fusion ou les matériaux ne nécessitant aucune déformation thermique.
La précision typique des pièces atteint ±0.002″ (0.05 mm) , avec des largeurs de coupe comprises entre 0.006″ et 0.015″ (0.15 à 0.38 mm) . Elle prend également en charge une large gamme de matériaux sans en altérer les propriétés.
Avantages : absence de dommages thermiques, haute précision, flexibilité des matériaux.
La découpe au plasma utilise un arc plasma à haute température pour découper la tôle. Ce procédé crée un canal électrique de gaz ionisé surchauffé, permettant des découpes rapides et efficaces à un coût d'installation relativement faible.
Idéale pour les matériaux épais ( jusqu'à 150 mm) , la découpe plasma est plus puissante que les systèmes laser ou jet d'eau, bien que généralement moins précise. Les machines à commande numérique réalisent facilement des découpes jusqu'à 6.35 mm d'épaisseur.
La précision des pièces est d'environ ±0.008″ (0.2 mm) et les vitesses de coupe peuvent atteindre 200″ (5.08 m) par minute sur de l'acier doux de calibre 16.
Avantages : vitesse de coupe élevée, faible coût, idéal pour les métaux épais.
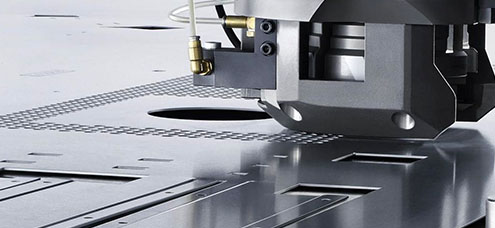
Le poinçonnage est une méthode rapide et économique pour créer des trous ou des découpes dans la tôle. Le procédé consiste à prendre la tôle en sandwich entre un poinçon et une matrice ; lorsque le poinçon pénètre dans la matrice, il découpe un trou dans le matériau.
Il est particulièrement efficace pour les motifs de trous répétitifs ou les formes irrégulières , qui peuvent être formées par une série de petits poinçons rapprochés.
Le poinçonnage convient à la plupart des tôles, mais le diamètre des trous doit généralement dépasser l'épaisseur de la tôle pour une précision et une qualité de bord optimales.
Avantages : production à grande vitesse, faible coût d'outillage, idéal pour les conceptions perforées.
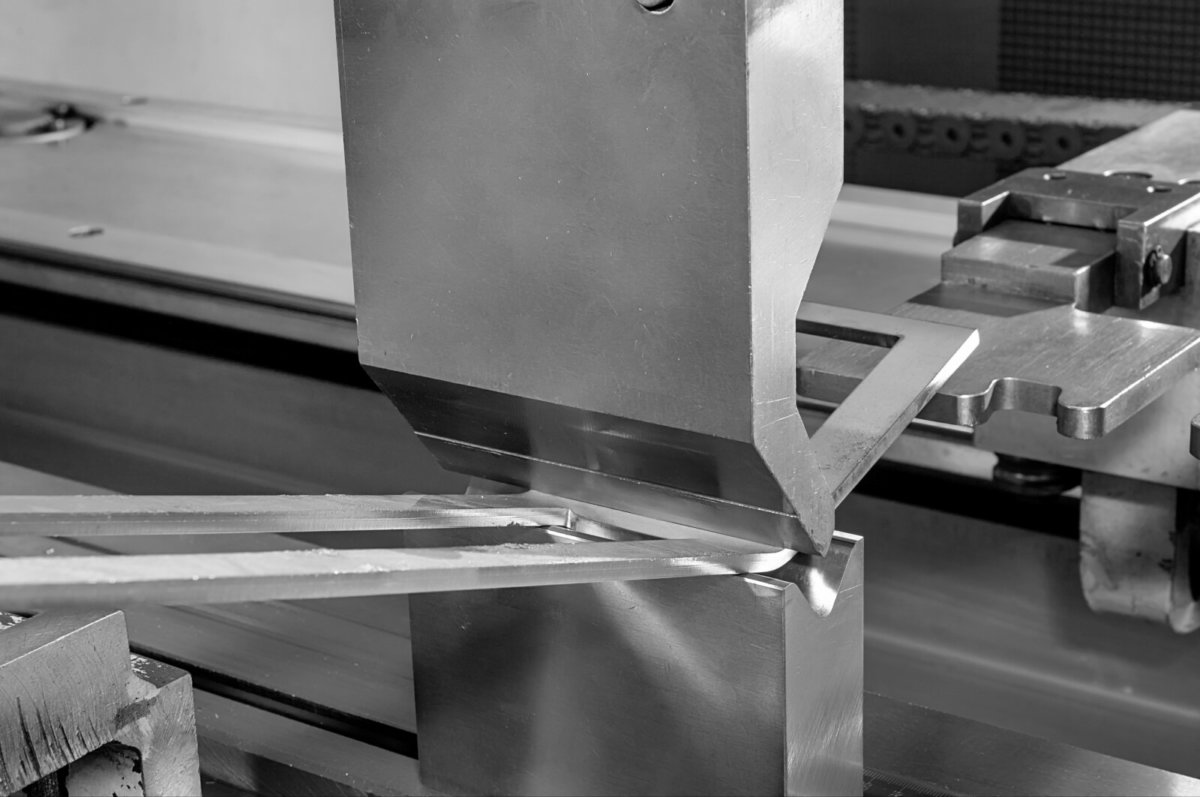
Le pliage est un procédé de formage permettant de donner forme à la tôle en profils en V, en U ou en C à l'aide d'une presse plieuse. Le métal est serré et pressé selon un angle précis, généralement jusqu'à 120° , en fonction de son épaisseur et de sa résistance à la traction.
En raison de l'élasticité du matériau, la tôle est souvent sur-pliée pour compenser le retour élastique , garantissant ainsi que l'angle final réponde aux exigences de conception.
Le cintrage est idéal pour créer des boîtiers, des supports et des composants structurels avec des angles précis et une grande répétabilité.
Avantages : formage économique, grande répétabilité, compatible avec divers métaux.
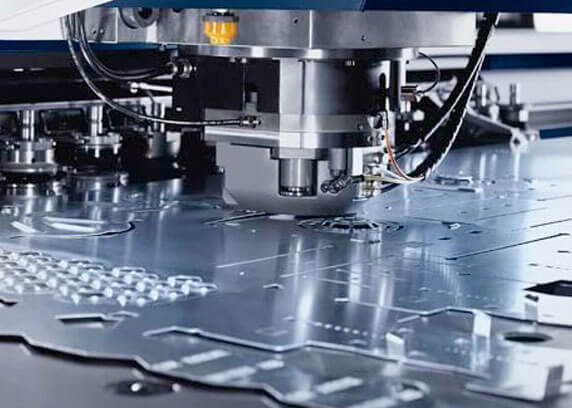
L'emboutissage est un procédé de formage à grande vitesse qui utilise une matrice mécanique ou hydraulique pour presser une tôle et lui donner la forme souhaitée. Il est généralement réalisé sur de la tôle froide , bien que le frottement durant le processus génère une chaleur localisée.
L'emboutissage permet de réaliser une grande variété de caractéristiques de pièces grâce à des sous-processus tels que :
Idéal pour la production en grande série , l'emboutissage garantit des formes régulières avec des tolérances serrées.
Avantages : cycle de production rapide, précision des détails, excellent pour la production en série.
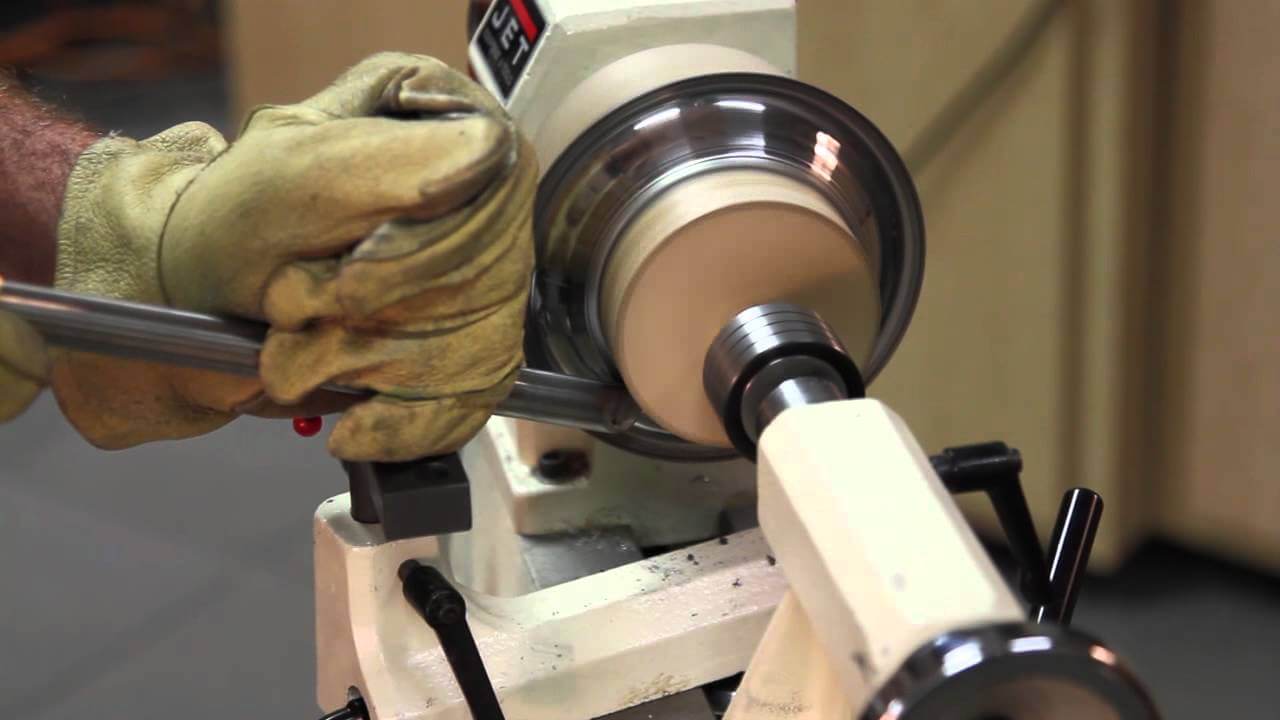
Le filage est un procédé de formage des métaux utilisé pour produire des pièces creuses et symétriques aux formes lisses et arrondies, similaire dans son concept au façonnage au tour de potier.
Dans ce procédé, une ébauche de tôle est mise en rotation sur un tour et pressée contre un outil profilé, ce qui lui donne sa forme finale. Le repoussage peut être effectué manuellement ou mécaniquement , selon la complexité et le volume.
Les formes courantes comprennent les hémisphères, les cônes et les cylindres , ce qui rend le tournage idéal pour des composants tels que les réflecteurs, les buses et les pièces décoratives.
Avantages : finitions lisses, faible coût d'outillage, idéal pour les géométries arrondies.
L'assemblage est l'étape finale de la fabrication de tôles, où plusieurs pièces sont assemblées pour former un produit complet. Les composants peuvent être connectés à l'aide de fixations, de soudures, de rivets ou d'autres méthodes d'assemblage standard.
Ce processus fait généralement suite aux opérations de découpe, de formage et de finition de surface nécessaires , garantissant ainsi que toutes les pièces sont prêtes pour l'intégration.
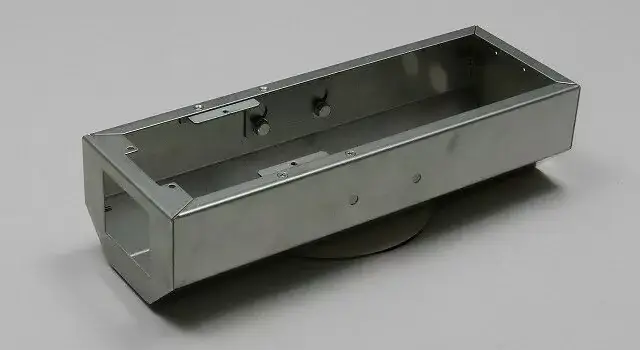
L'assemblage est essentiel pour créer des structures fonctionnelles telles que des boîtiers, des châssis et des carters mécaniques, notamment dans les conceptions complexes ou comportant plusieurs pièces.
Avantages : disponibilité du produit, flexibilité de conception, prise en charge des méthodes manuelles et automatisées.
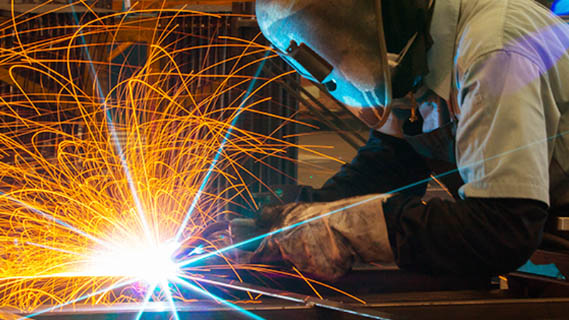
Le soudage est un procédé d'assemblage qui fusionne des pièces de tôle à l'aide d'une forte chaleur, créant ainsi une liaison solide et permanente entre les composants. Il est couramment utilisé dans les applications structurelles et d'encapsulation.
Des matériaux comme l'aluminium et l'acier inoxydable offrent une excellente soudabilité, ce qui les rend idéaux pour le soudage de tôles. La technique spécifique (TIG, MIG ou par points) dépend du type de matériau, de son épaisseur et de l'application.
Le soudage est généralement effectué après le formage et avant la finition, garantissant ainsi l'intégrité structurelle et un assemblage sans défaut.
Avantages : joints résistants, collage permanent, compatible avec divers métaux.
Choisir la bonne méthode de fabrication est essentiel pour obtenir la qualité de pièce souhaitée. Vous ne savez pas quelle méthode convient à vos besoins ?
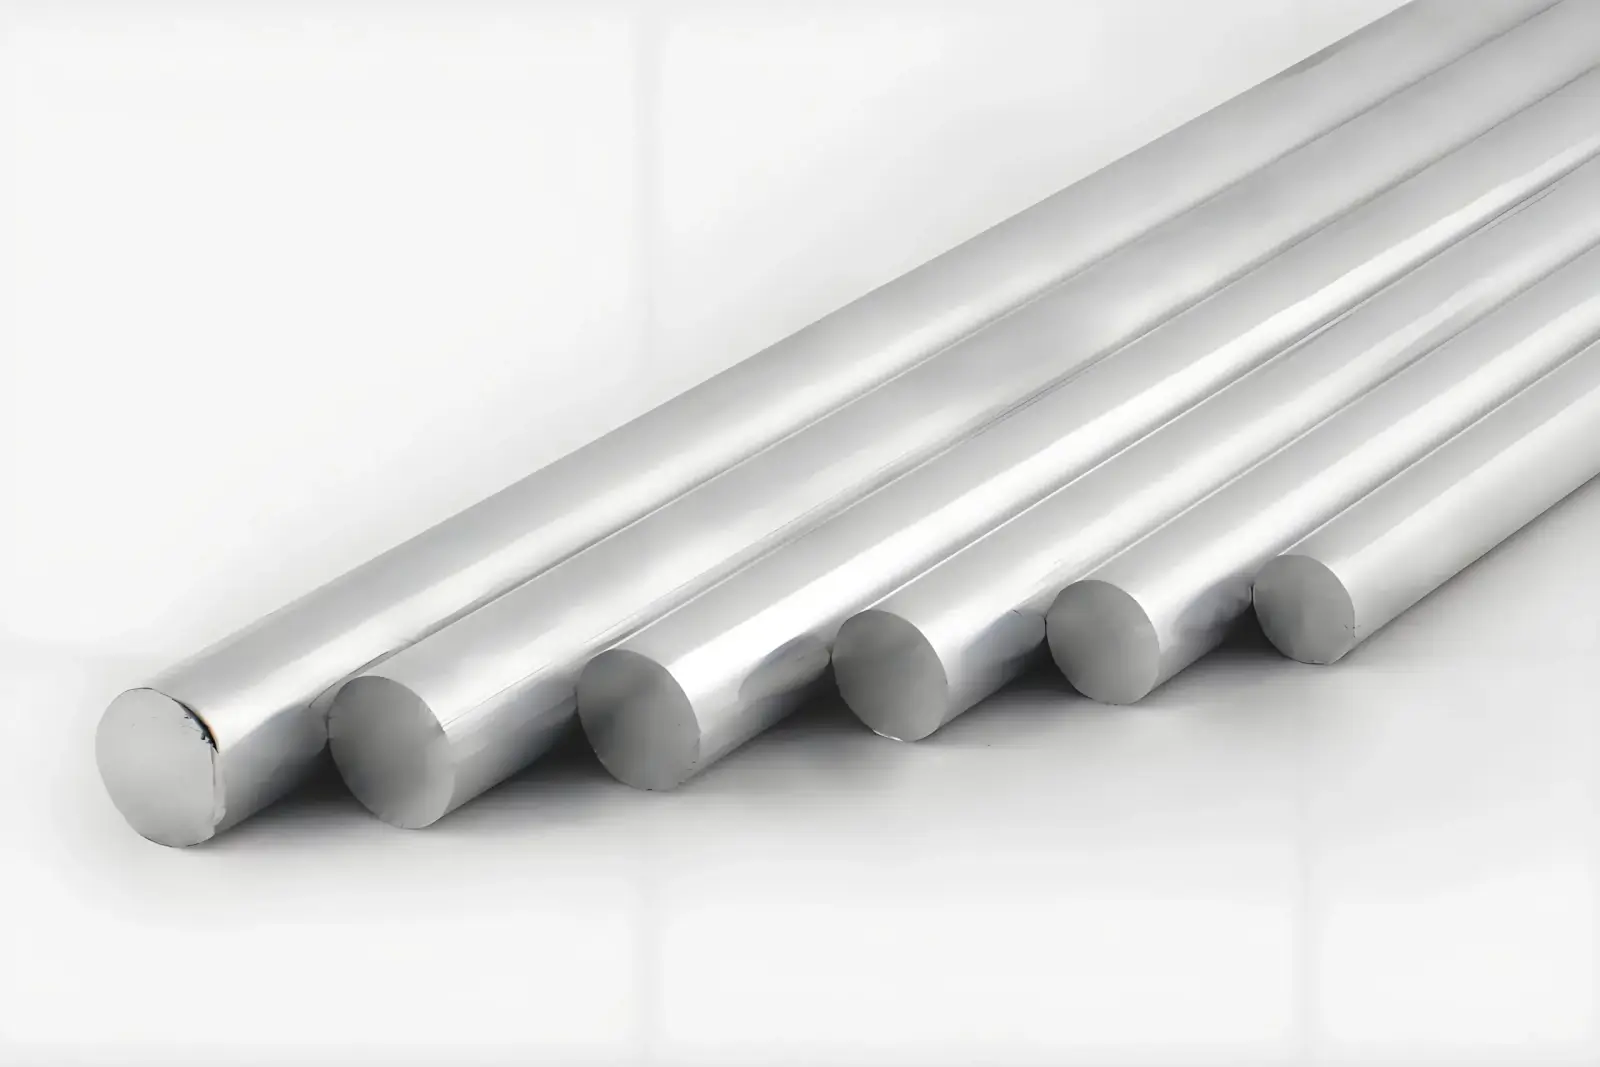
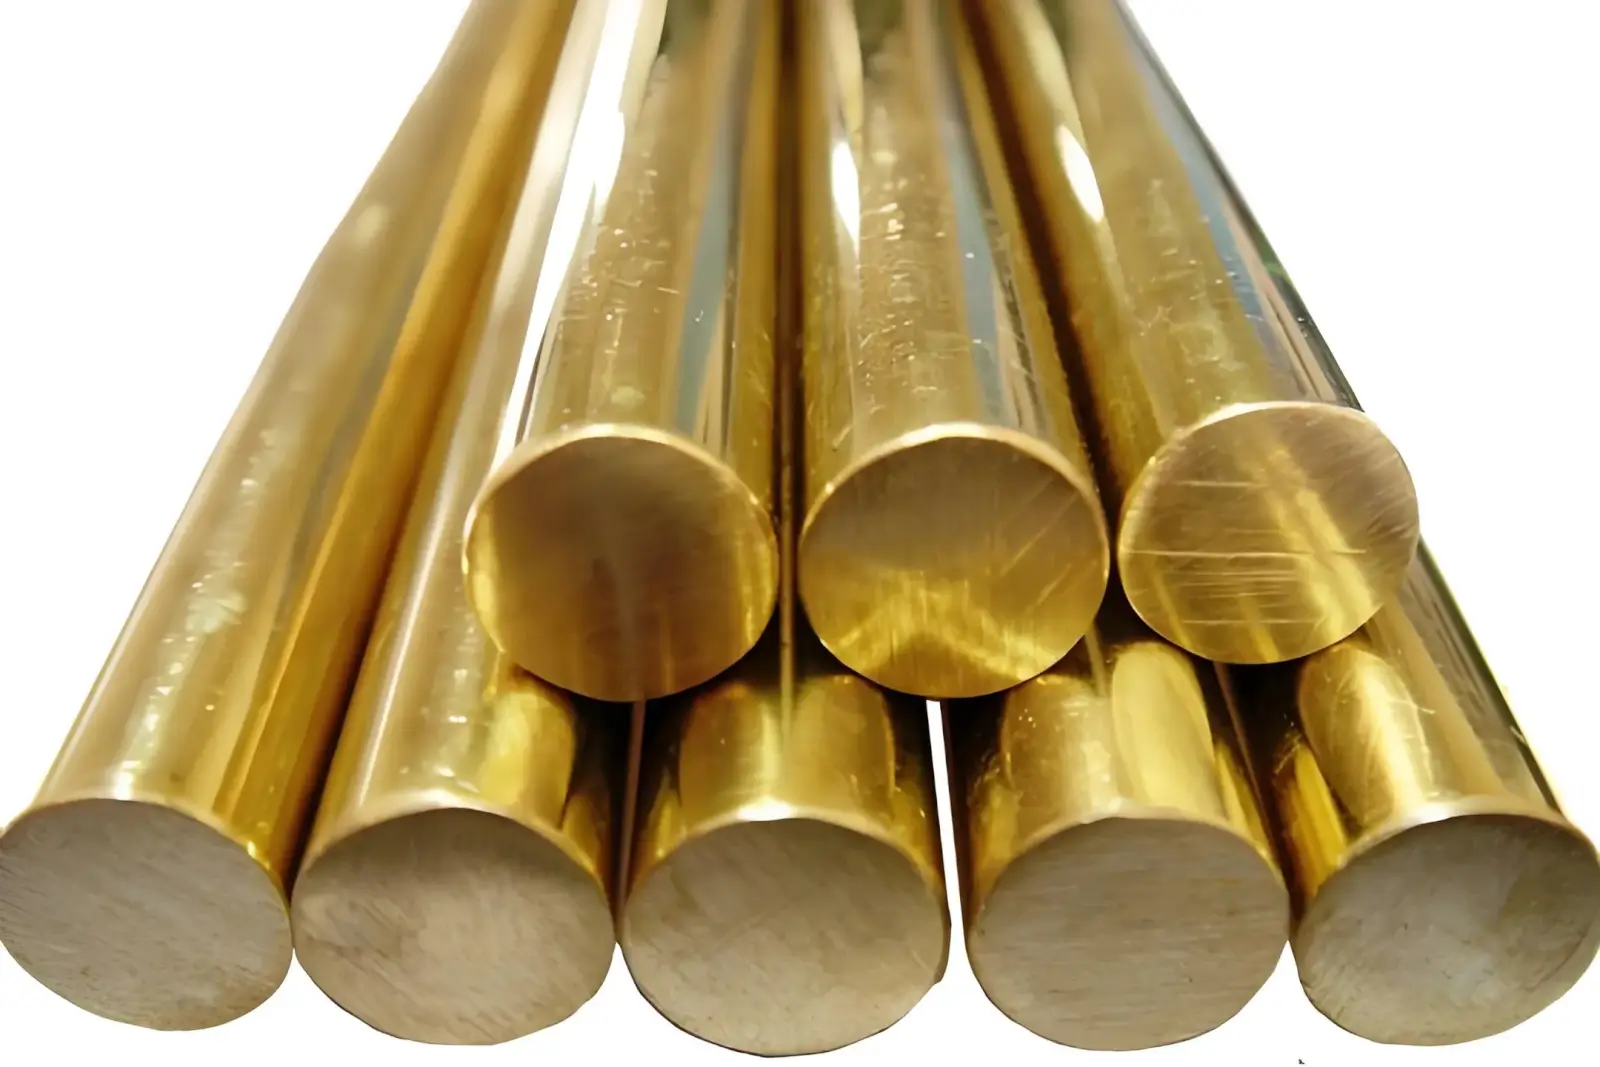
Des matériaux de tôlerie de haute qualité tels que l'aluminium, l'acier inoxydable et le laiton sont disponibles, garantissant une qualité constante et des performances fiables pour toutes les pièces.
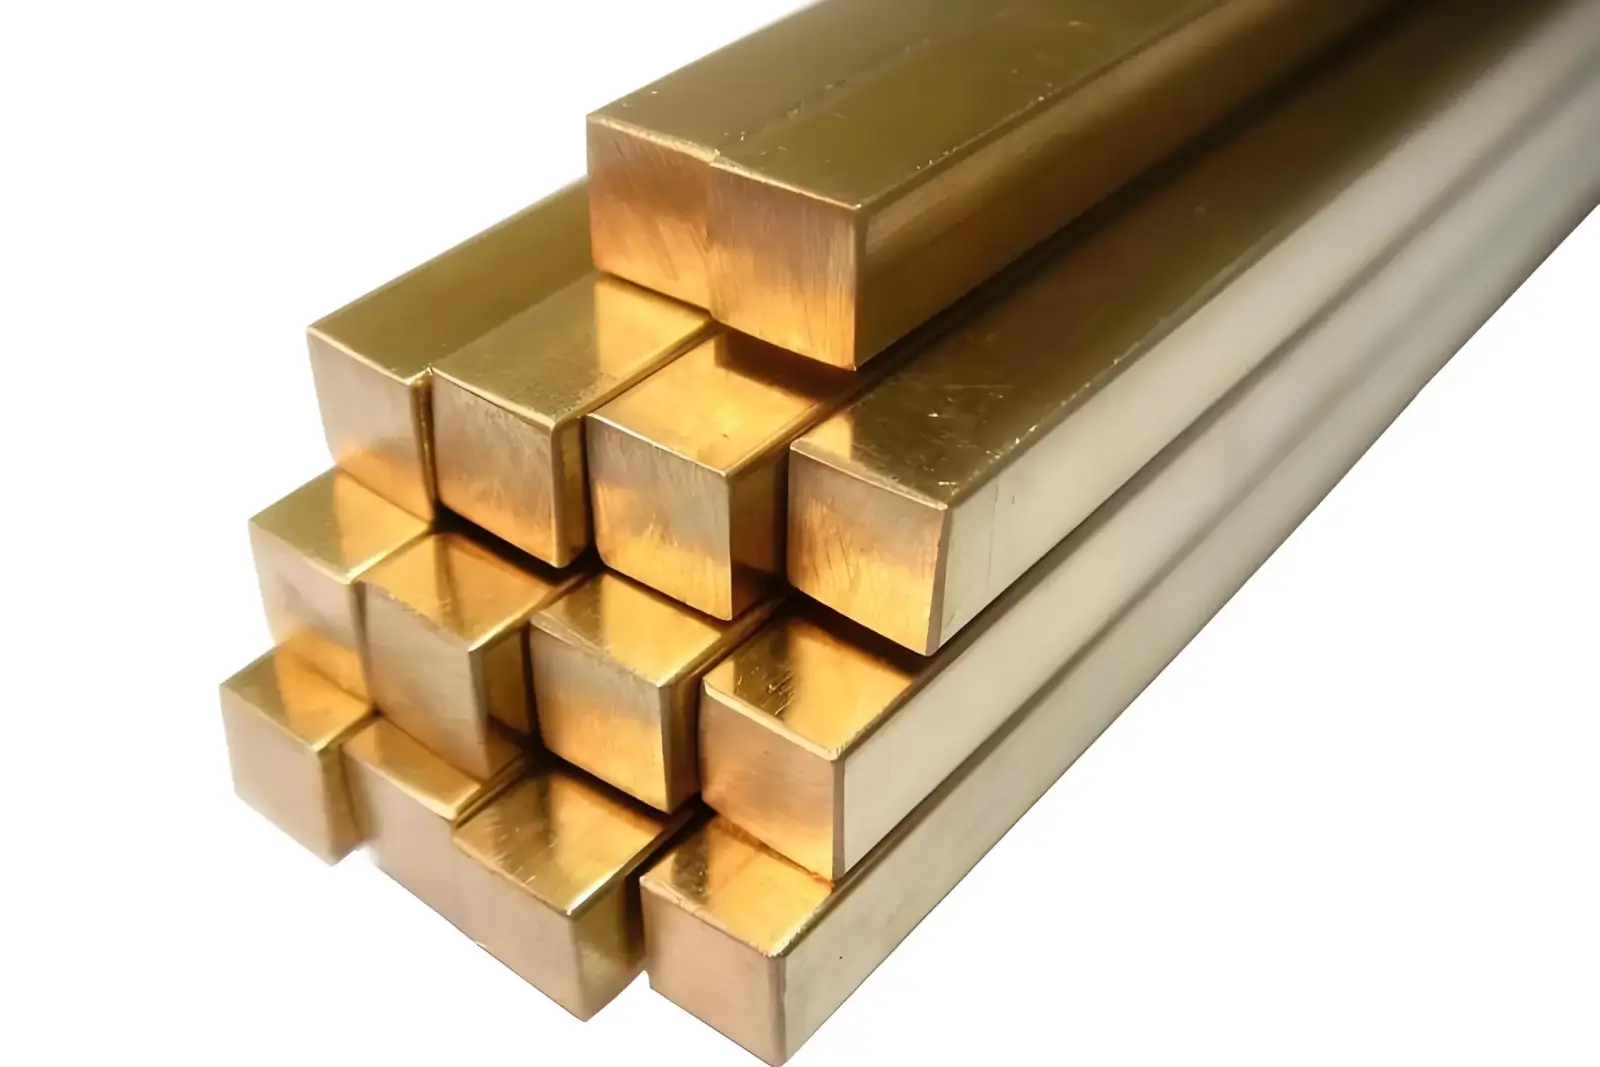
Choisissez une finition adaptée pour optimiser la durabilité et l'esthétique de vos pièces métalliques sur mesure. Si vous avez des besoins spécifiques, n'hésitez pas à nous en faire part.
Respectez des règles de conception spécifiques pour garantir la fabricabilité, l'intégrité structurelle et la rentabilité des pièces en tôle.
La fabrication de tôles consiste à donner forme à des feuilles de métal plates en les transformant en structures et formes personnalisées grâce à des techniques telles que la découpe, le pliage et l'assemblage. Ce procédé fait appel à divers outils et machines pour manipuler les feuilles et produire des éléments comme des boîtiers, des supports et autres composants métalliques.
Pour les applications finales, des procédés de finition supplémentaires comme le revêtement en poudre, le plaquage ou l'anodisation sont souvent nécessaires pour améliorer la durabilité et l'apparence.
La fabrication de tôles consiste à découper, plier et assembler des feuilles de métal pour obtenir des formes et des dimensions précises. Le processus débute par la découpe de la tôle aux dimensions souhaitées, suivie de sa mise en forme par pliage ou poinçonnage. Ensuite, les composants sont soudés ou fixés ensemble, et des finitions telles que la peinture ou le revêtement peuvent être appliquées.
Le travail de la tôle est généralement moins coûteux que l'usinage CNC pour la production en série, en raison du prix inférieur des matériaux et de l'outillage. Cependant, l'usinage CNC offre une plus grande précision et une plus grande flexibilité de conception, ce qui le rend plus adapté aux pièces complexes. L'écart de coût dépend de la taille et de la complexité du projet.
Le type de machine de découpe utilisée dépend du matériau choisi et de l'épaisseur de la tôle, ainsi que de facteurs tels que le délai de livraison souhaité et les tolérances.
Nous savons quels projets nécessitent quel équipement, vous n'avez donc pas besoin de préciser une machine de découpe particulière.

