


K+

+

M+

+



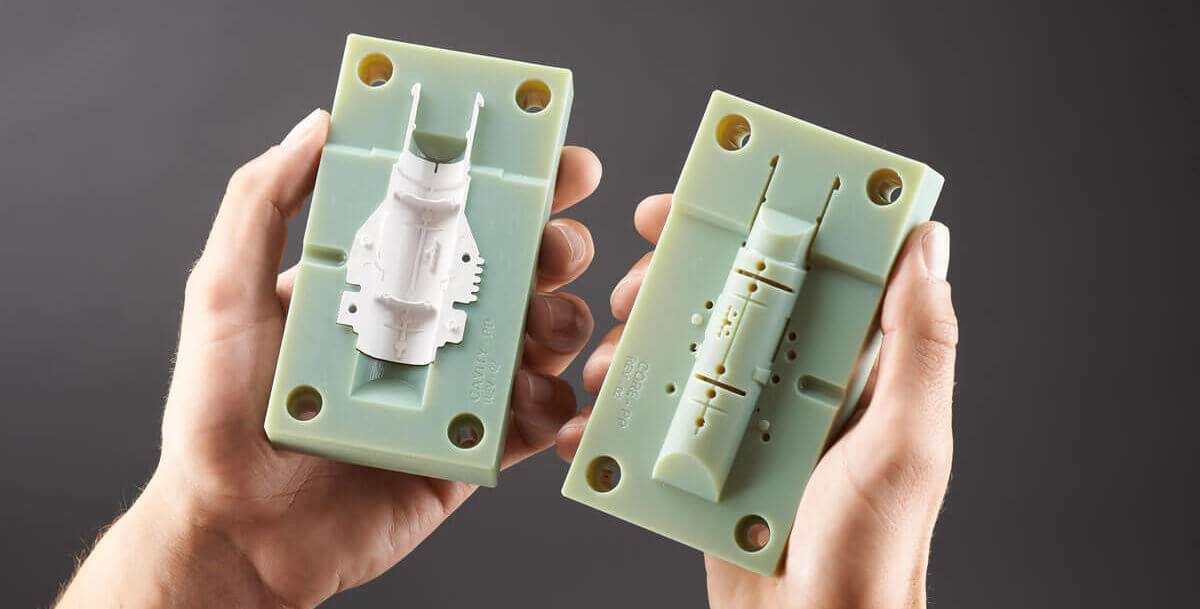
Le moulage par injection est le procédé de fabrication le plus courant pour les pièces en plastique, et la plupart des pièces moulées sont fabriquées à partir de thermoplastiques, comme expliqué sur notre page dédiée aux services de moulage par injection plastique. Cependant, le moulage par injection peut également être utilisé pour fabriquer des pièces à partir de thermodurcissables tels que le caoutchouc de silicone liquide (LSR).
Le moulage par injection de caoutchouc silicone liquide est une excellente méthode pour fabriquer en grande série des pièces souples, résistantes aux chocs et aux températures extrêmes. Ce procédé consiste à mélanger, avant le moulage, une solution de silicone bi-composante dont l'une contient un catalyseur au platine permettant la polymérisation du silicone en un solide.
Le moulage par injection LSR nous permet de produire de nombreuses pièces utiles — joints, équipements de cuisine, composants surmoulés, etc. — pour une clientèle diversifiée.
Nous proposons une large gamme de matériaux LSR provenant de fabricants de premier plan, avec une dureté Shore A allant de 10A à 70A, pour la production de joints flexibles, de composants souples et de pièces structurelles en silicone.
Les systèmes automatisés de dosage et de mélange maintiennent un rapport précis de 1:1 entre les parties A et B pour une qualité de moulage LSR constante.

Le moulage par injection de silicone liquide combine deux avantages : la haute qualité et la capacité de production à grand volume du moulage par injection, et les propriétés élastomères du caoutchouc de silicone liquide. Ses principaux avantages sont les suivants :


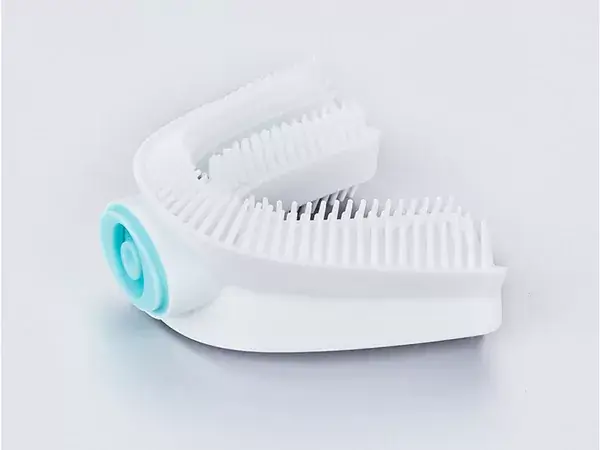
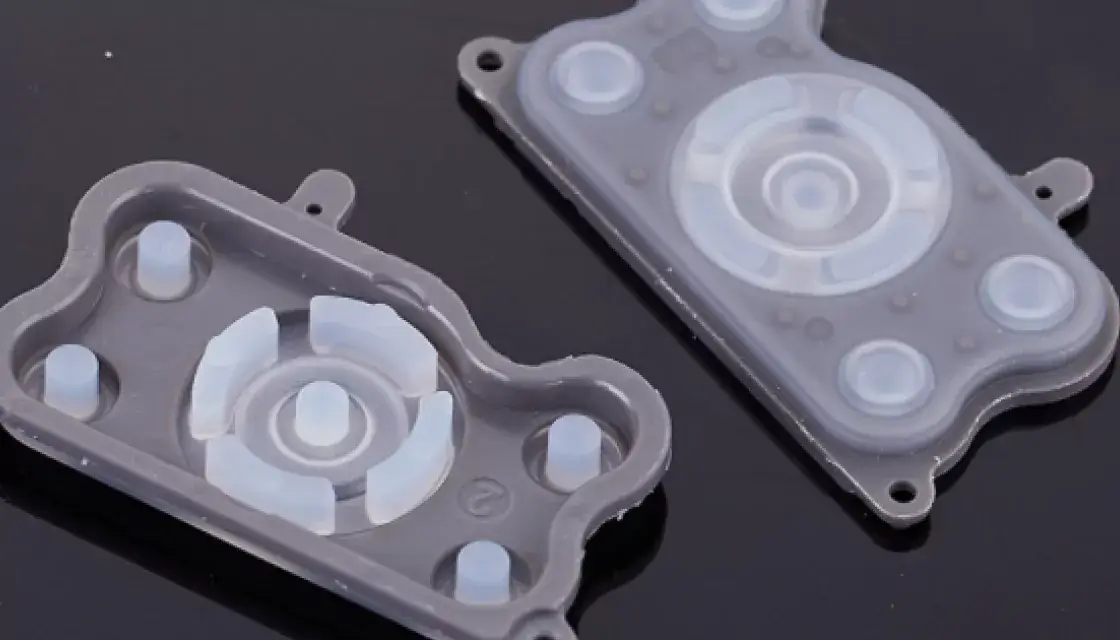
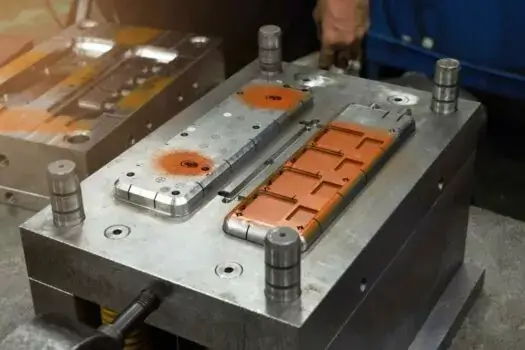
Les limitations du moulage par injection de silicone liquide comprennent l'impossibilité de reformer et de recycler les pièces thermodurcissables, le coût initial élevé de l'outillage (qui peut entraîner un coût élevé par pièce en cas de faibles volumes), certaines restrictions de conception et le temps supplémentaire nécessaire au mélange des deux composants liquides.


Le silicone moulé par injection a de nombreuses applications dans l'industrie automobile, notamment grâce à son excellente résistance à la température, ce qui lui permet de fonctionner à proximité des moteurs et autres sources de chaleur.
Les pièces automobiles courantes fabriquées en silicone comprennent les joints monofilaires, radiaux et à bride ; les connecteurs ; les ensembles ; les couvercles électroniques ; et les coussins de ventilation de climatisation.
Une application plus visible est le bord souple d'un essuie-glace : le silicone est un matériau idéal car il ne raye pas le pare-brise. Les balais en silicone liquide durent également plus longtemps que les caoutchoucs traditionnels, car ils ne se dégradent pas avec le temps sous l'effet du soleil.
Le moulage par injection de silicone liquide est un procédé précieux pour les applications médicales. Ceci est dû à son excellente biocompatibilité — il peut être utilisé sans danger sur la peau humaine pendant de longues périodes — ainsi qu'à sa douceur et à sa flexibilité.
Les pièces médicales moulées par injection peuvent inclure des systèmes d'administration de médicaments, des systèmes de gestion des fluides, des composants biotechnologiques, des joints d'étanchéité, des cathéters, des masques respiratoires, des lentilles et des couvercles pour dispositifs médicaux électroniques.
L'aptitude du silicone liquide moulé par injection à la fabrication de pièces telles que les joints d'étanchéité contribue à sa popularité dans le secteur industriel. Parmi les autres pièces en silicone couramment utilisées dans les applications industrielles, on trouve les dispositifs de décharge de traction et les œillets.
Ces pièces moulées sont durables et offrent une bonne résistance aux UV, aux produits chimiques et aux températures extrêmes.
Le moulage par injection de silicone liquide peut être utilisé pour fabriquer des produits de consommation tels que des ustensiles de cuisine, des montres-bracelets, des objets connectés, des jouets, des sucettes et des biberons.
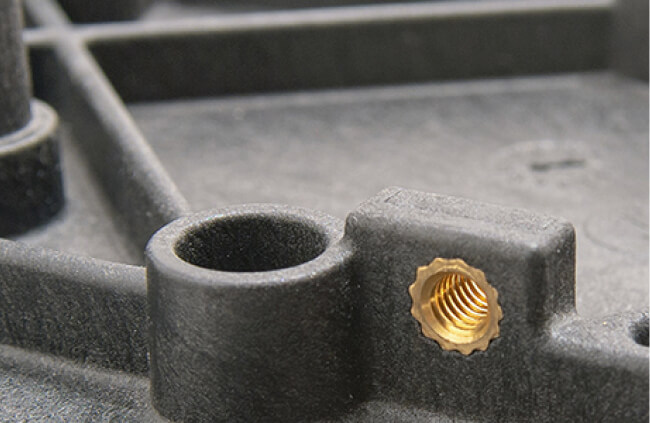
L'une des applications les plus importantes du moulage par injection de silicone liquide est le surmoulage, qui consiste à combiner des pièces en caoutchouc avec des pièces rigides en thermoplastique. Ce procédé est particulièrement utile pour ajouter des revêtements en silicone absorbant les chocs aux appareils électroniques, des poignées ergonomiques et souples aux outils manuels ou aux brosses à dents, et pour diverses autres applications.
Le procédé consiste à utiliser un composant thermoplastique solide comme substrat, sur lequel on moule du silicone. Il peut être réalisé de deux manières :
Les silicones ne se lient généralement pas chimiquement aux thermoplastiques ; une connexion peut donc être obtenue en intégrant des contre-dépouilles ou des saillies dans la conception, permettant aux deux sections de s'emboîter.
Pour en savoir plus sur la création de pièces complexes par surmoulage et moulage par insertion , consultez cet article.

Le moulage par injection de silicone liquide présente des exigences de conception légèrement différentes de celles du moulage par injection de thermoplastiques. Heureusement, les règles de conception sont moins strictes pour les pièces en silicone que pour celles en thermoplastiques.
Grâce à sa flexibilité, le silicone se démoule très facilement des moules métalliques. Les concepteurs n'ont donc pas à se soucier de l'emplacement des éjecteurs : la pièce peut être extraite manuellement du moule. De plus, les angles de dépouille peuvent être plus libres. Par ailleurs, la fluidification par cisaillement du silicone liquide lui permet de se répandre facilement dans toutes les zones du moule, réduisant ainsi la nécessité d'une épaisseur de paroi parfaitement homogène. Les pièces en silicone peuvent également être plus épaisses que celles en thermoplastique.
Le moulage par injection de silicone liquide offre une autre possibilité de conception : la réalisation de contre-dépouilles saillantes. Grâce à la souplesse du matériau, la pièce, et notamment ses protubérances irrégulières, peut souvent être extraite du moule sans effort latéral.
En revanche, le moulage par injection de silicone liquide présente l'inconvénient de générer des bavures : la viscosité du liquide peut facilement entraîner des fuites au niveau de la ligne de joint. Il est donc essentiel de veiller à l'étanchéité de l'outillage afin de limiter ce problème.
Les règles générales à suivre sont les suivantes :


En fonction des exigences de votre application, choisissez parmi les services de qualité suivants pour vos pièces moulées en LSR :
Contrôle qualité ISO 9001 : Des processus d'inspection rigoureux pour une qualité de pièces constante
Inspection dimensionnelle par machine à mesurer tridimensionnelle (MMT) : Mesure de précision et vérification GD&T
Mesure du flash : Contrôle de la ligne de séparation avec une tolérance de ±0.05 mm
Traçabilité des matériaux : Documentation complète du lot pour le suivi des matériaux
Conformité aux normes médicales : Moulage LSR conforme aux normes FDA et biocompatible avec support ISO 13485


Il existe des moyens de créer des pièces similaires au silicone sans moulage par injection LSR, en utilisant un procédé et/ou un matériau alternatif.
Du point de vue du procédé, l'alternative la plus proche est le moulage par injection d'élastomères thermoplastiques (TPE) ou de vulcanisats thermoplastiques (TPV) : il s'agit de plastiques souples et résistants aux chocs, fondus, injectés et solidifiés comme les autres thermoplastiques. Ces matériaux présentent l'avantage de ne nécessiter ni dosage ni mélange. Toutefois, malgré leurs propriétés élastomères, les TPE et les TPV sont sujets aux faiblesses des thermoplastiques, telles que la dégradation sous l'effet de la lumière solaire, et peuvent ne pas convenir à certaines applications médicales.
Outre le moulage par injection, le TPE fait partie des rares matériaux pouvant être transformés en filament flexible pour l'impression 3D : un matériau utilisé pour la fabrication additive de pièces en caoutchouc. Le TPU est un autre exemple de ce type de matériau.



