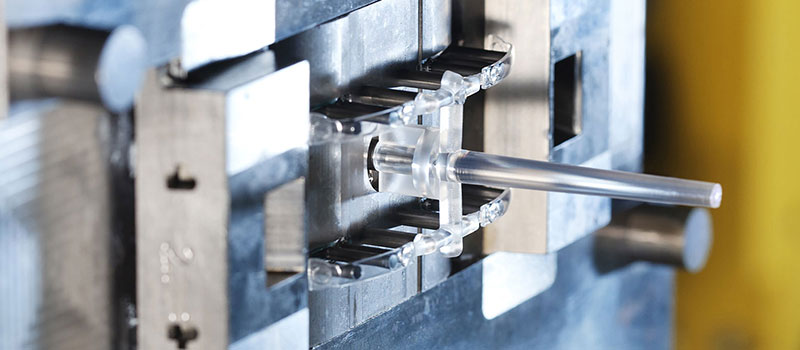
Le moulage par injection est un procédé de fabrication important utilisé pour fabriquer des pièces automobiles, des emballages, des jouets et de nombreux autres produits.
Lors du moulage par injection, un matériau fondu, souvent un thermoplastique, est injecté dans la cavité d'un moule. Une fois refroidi, le matériau est démoulé et devient le produit fini. Grâce à cette technique, les fabricants peuvent produire en grande quantité une même pièce moulée, en réutilisant le moule.
Bien que le moulage par injection soit un procédé polyvalent utilisé dans de nombreux secteurs, tous les modèles de produits ne s'y prêtent pas. Le choix des matériaux, de la forme et des caractéristiques doit être soigneusement étudié avant le lancement de la production.
Heureusement, il est facile de concevoir une pièce adaptée au moulage par injection en suivant quelques principes de base.
L'épaisseur de la paroi dépend du matériau.
Le choix de l'épaisseur de paroi appropriée pour une pièce dépend de plusieurs facteurs : son caractère structurel, sa fragilité potentielle et, surtout, le matériau choisi.
Heureusement, les fabricants n'ont pas à procéder par essais et erreurs, car les matériaux de moulage par injection courants ont chacun des épaisseurs de paroi recommandées.
| Source | Épaisseur de paroi (pouces) |
| ABS | 0.045 – 0.140 |
| acétal | 0.030 – 0.120 |
| Acrylic | 0.025 – 0.500 |
| Polymère à cristaux liquides | 0.030 – 0.120 |
| Plastiques renforcés de fibres longues | 0.075 – 1.000 |
| Nylon | 0.030 – 0.115 |
| Polycarbonate | 0.040 – 0.150 |
| Polyester | 0.025 – 0.125 |
| Polyéthylène | 0.030 – 0.200 |
| Sulfure de polypropylène | 0.020 – 0.180 |
| polypropylène | 0.025 – 0.150 |
| polystyrène | 0.035 – 0.150 |
| polyuréthane | 0.080 – 0.750 |
L'ajout d'un courant d'air facilite le retrait de la pièce.
Lors de la conception d'une pièce pour le moulage par injection, il est avantageux d'ajouter un angle de dépouille aux faces de la pièce. Le dépouillement, ou conicité, consiste à concevoir les côtés d'une pièce selon un léger angle au lieu de les laisser droits. Le dépouillement présente plusieurs avantages.
Avant tout, l'ajout d'un angle de dépouille facilite le démoulage de la pièce refroidie. Mais il présente également d'autres avantages : l'introduction d'angles de dépouille réduit les risques de déformation et autres problèmes.
En général, les cavités plus profondes nécessitent un angle de dépouille plus important, et la plupart des ingénieurs utilisent environ 1 degré de dépouille par pouce de profondeur de cavité. Cependant, des facteurs tels que le matériau, l'épaisseur de paroi et le taux de retrait peuvent tous influencer l'angle de dépouille optimal d'une pièce. C'est pourquoi il est conseillé de consulter un expert en moulage par injection pour déterminer cet angle.
Les rayons améliorent le flux de matières
Outre la détermination du degré de dépouille approprié pour une pièce, les ingénieurs devraient envisager d'introduire des rayons dans leurs conceptions afin d'éliminer les angles vifs.
Toutes les pièces ne semblent pas se prêter à des bords arrondis. En effet, certaines pièces exigent des angles droits et des angles vifs pour leur fonctionnement. Cependant, il existe deux raisons principales pour lesquelles il peut être avantageux d'avoir des bords arrondis sur une pièce moulée par injection.
D'une part, l'absence d'angles vifs facilite l'écoulement du matériau injecté dans le moule, ce qui permet un moulage plus fluide. D'autre part, la suppression des angles vifs améliore la solidité de la pièce et réduit les risques de casse lors de son utilisation.
Le carottage permet d'économiser de l'argent
On pourrait croire que le moulage par injection sert à produire des pièces entièrement pleines, puisque le matériau fondu remplit efficacement la cavité du moule. Pourtant, une méthode plus économique consiste à évider les pièces (en les creusant) et à utiliser des parois et des nervures pour assurer leur solidité.
L'évidement d'une pièce permet de réduire sa masse et la quantité de matériau utilisé. Cependant, si les parois et les nervures sont correctement conçues, la pièce peut conserver la même résistance qu'une pièce entièrement pleine.
Pour la conception des nervures d'une pièce moulée, une règle générale consiste à utiliser un rapport épaisseur nervure/paroi compris entre 40 et 60 % de l'épaisseur de la surface de la pièce. Autrement dit, l'épaisseur des nervures doit être environ la moitié de celle de la partie non évidée de la pièce.
Outre les économies réalisées sur les coûts des matériaux et la réduction du poids, le carottage permet de produire de meilleures pièces moulées par injection en réduisant les retassures et les contraintes.
Avec ou sans contre-dépouilles ?
Les conceptions simples sont plus faciles à transformer en pièces moulées par injection que les conceptions complexes. Cependant, dans de nombreux cas, la suppression d'éléments complexes nuirait aux performances de la pièce finie.
Cela signifie que les ingénieurs doivent parfois se tourner vers des conceptions plus complexes, qui comprennent des caractéristiques telles que les contre-dépouilles : des éléments d’une pièce qui, de par leur forme et leur emplacement, empêchent la pièce moulée d’être éjectée directement du moule.
Lorsqu'une pièce présente une ou plusieurs contre-dépouilles, le moule doit généralement être composé de plusieurs éléments pour permettre un moulage par extraction latérale. Cela augmente naturellement les coûts, car le moule est plus complexe.
Les concepteurs ont donc deux options : simplifier la conception pour éliminer les contre-dépouilles, ou réfléchir à la manière d’adapter la conception existante.
Choisir le bon partenaire
Si la conception d'une pièce pour le moulage par injection vous semble encore trop complexe, le mieux est de consulter un spécialiste du moulage par injection.
3ERP est l'un de ces spécialistes, fort de nombreuses années d'expérience dans la création de pièces moulées pour une clientèle variée.
Nous proposons des services de moulage par injection à prix raisonnable , avec des pièces disponibles dans une gamme de plastiques, notamment le polycarbonate, le nylon et les élastomères thermoplastiques.
Contactez 3ERP dès aujourd'hui pour obtenir un devis ou en savoir plus sur nos services.