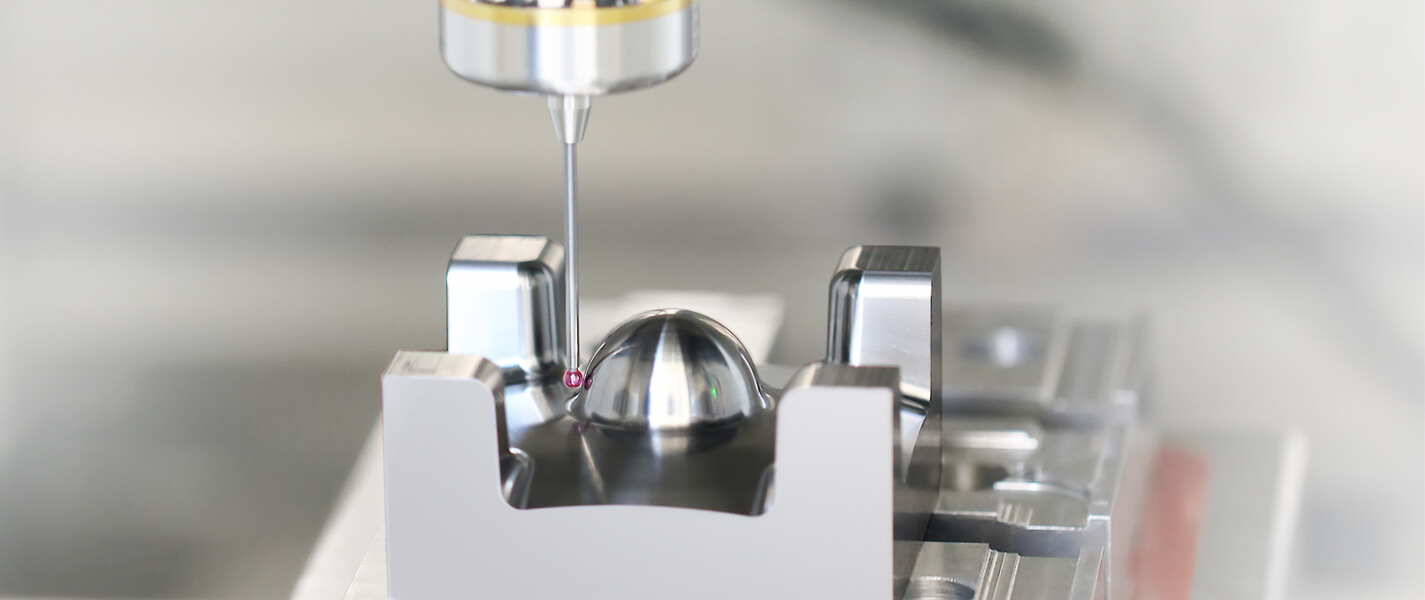





Pour le contrôle qualité des pièces usinées CNC , la plupart des ateliers d'usinage utilisent une machine à mesurer tridimensionnelle (MMT ). La MMT vérifie que la géométrie et les dimensions d'une pièce finie correspondent au modèle d'origine, garantissant ainsi que le client ne reçoive pas de pièces défectueuses. Elle détecte même les erreurs les plus minimes et permet à l'opérateur de rectifier une pièce défectueuse.
Pour un propriétaire d'atelier d'usinage, la machine à mesurer tridimensionnelle (MMT) est loin d'être la solution idéale. Si ce type de contrôle rassure le client, il ne garantit pas pour autant une productivité élevée pour l'opérateur.
Pourquoi ?
Identifier les erreurs après usinage signifie qu'il est déjà trop tard pour récupérer les coûts. Lorsqu'une pièce doit être retravaillée parce que la machine à mesurer tridimensionnelle (MMT) renvoie un résultat négatif, sa valeur diminue de moitié. Le temps de travail et la quantité de matériau nécessaires sont doublés.
Une autre solution consiste à effectuer un contrôle directement sur la machine à l'aide d'un système de palpage. Ces systèmes sont des dispositifs de mesure montés sur la machine CNC elle-même, utilisés pour positionner les pièces et mesurer leurs dimensions pendant et immédiatement après l'usinage.
Cet article explique comment nous utilisons le contrôle en ligne dans notre atelier d'usinage CNC et pourquoi les ateliers d'usinage CNC devraient faire de même.
1. Réduire le goulot d'étranglement des machines à mesurer tridimensionnelles (MMT)
Limiter le contrôle qualité à une machine à mesurer tridimensionnelle (MMT) présente des inconvénients majeurs et les problèmes peuvent s'aggraver, allant bien au-delà d'un simple doublement du temps de main-d'œuvre et des coûts des matériaux. Dans un atelier à forte activité, chaque machine CNC se verra probablement attribuer une nouvelle configuration dès qu'un jeu de pièces sera retiré de la table de travail.
Si la machine à mesurer tridimensionnelle (MMT) rejette certaines pièces ultérieurement, l'opérateur devra attendre qu'une machine se libère — ou pire, interrompre une autre tâche — puis reconfigurer la machine. Les pièces rejetées peuvent ralentir la production, provoquant un effet domino qui retarde de nombreuses opérations.
De plus, la dépendance à une machine à mesurer tridimensionnelle peut entraîner de longues files d'attente, car chaque tâche en atelier nécessite un contrôle par la même machine ou le même groupe de machines.
L'intégration du contrôle dans les machines CNC elles-mêmes peut atténuer le goulot d'étranglement des MMT, car la charge de contrôle peut être répartie entre plusieurs systèmes ou, dans certains cas, entièrement prise en charge par la machine CNC.
2. Améliorer l’efficacité
L'utilisation d'une machine à mesurer tridimensionnelle (MMT) est généralement indispensable au contrôle qualité, notamment lors de l'usinage de précision , car elle permet de vérifier que les pièces sont conformes aux spécifications géométriques et dimensionnelles. Toutefois, l'inspection en ligne ne remplace pas la MMT ; elle peut être utilisée seule ou en complément pour optimiser le contrôle et l'ensemble du cycle de production.
Un système de palpage de machine-outil, monté sur la broche ou la tourelle, offre de nombreux avantages à un atelier. Ce système permet d'identifier et de positionner les pièces – une opération qui peut prendre 10 minutes manuellement, mais seulement quelques secondes avec un palpeur – et de mesurer leurs caractéristiques pendant le cycle d'usinage et immédiatement après, lorsque les pièces sont encore sur la table de travail.
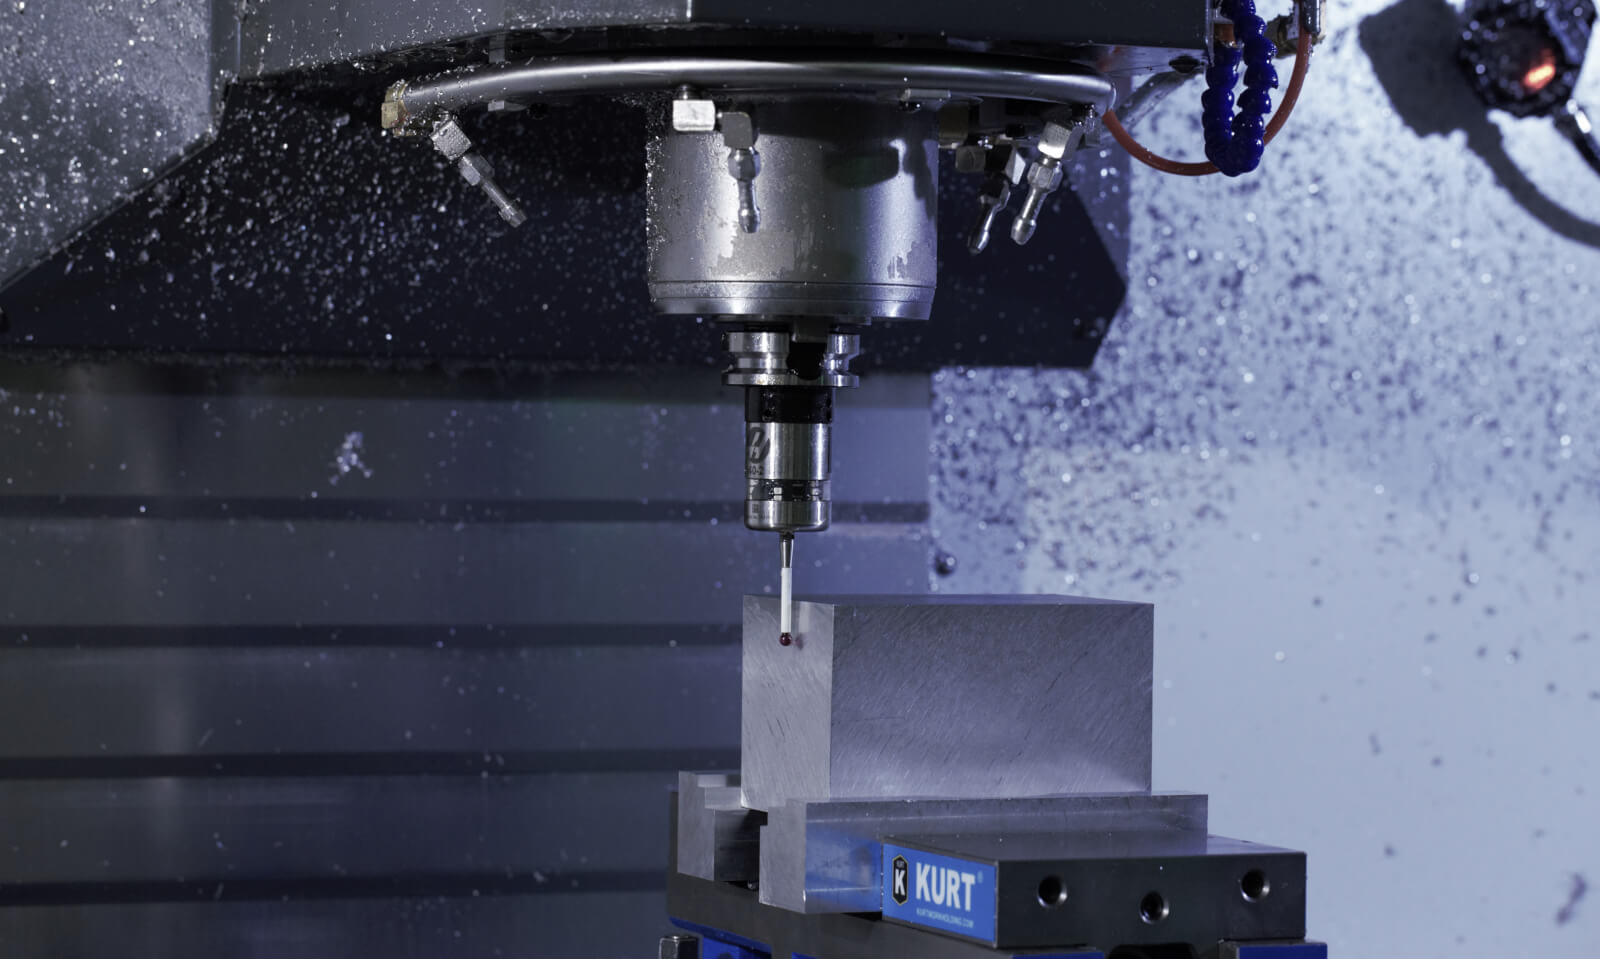
Installez rapidement les pièces à usiner
Un système de palpage peut également effectuer des tâches telles que la surveillance de l'état de surface de la pièce et le déclenchement de la correction automatique des décalages. De plus, de nombreuses routines de palpage n'interrompent pas le processus d'usinage, permettant ainsi un contrôle continu.
Les palpeurs sont utiles car ils permettent de détecter rapidement les erreurs importantes, ce qui réduit immédiatement le gaspillage et, si une machine à mesurer tridimensionnelle (MMT) est utilisée ultérieurement, diminue les risques de rejet de la pièce par cette dernière. Dans ce cas, les palpeurs permettent également au personnel du contrôle qualité de réduire la fréquence d'échantillonnage.
Par exemple, ils peuvent inspecter une pièce sur 50 sur la machine à mesurer tridimensionnelle au lieu d'une sur 20, sachant que la plupart des erreurs possibles auraient été détectées et corrigées par la sonde intégrée à la machine.
L'introduction de l'inspection sur machine peut donc réduire le temps d'inspection total tout en atténuant le goulot d'étranglement de la MMT, permettant ainsi d'expédier les pièces plus rapidement et d'accroître la productivité de l'atelier.
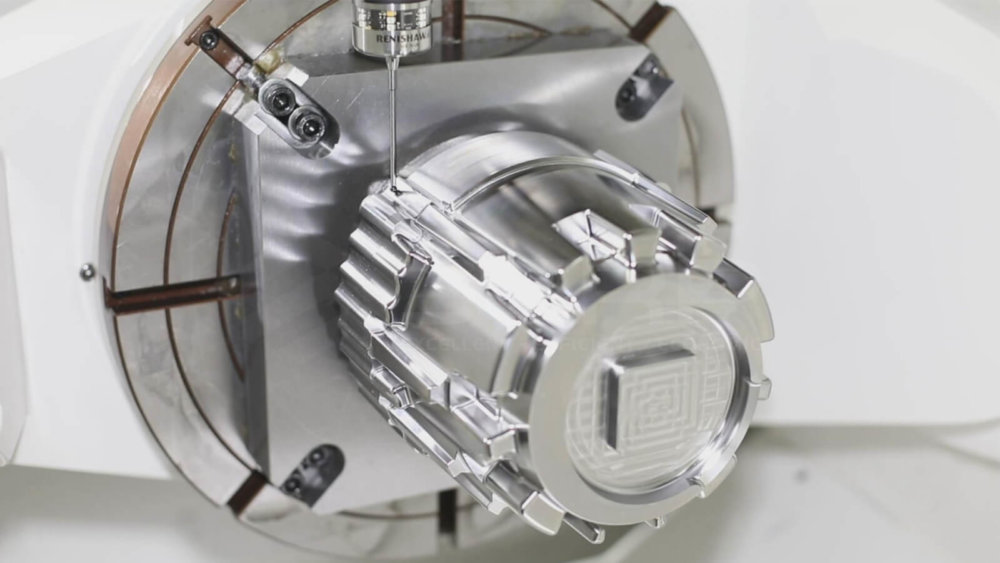
Inspection en cours de fabrication des pièces usinées
3. Améliorer la précision de l'usinage ultérieur
L'inspection en cours de production peut s'avérer bénéfique dans pratiquement toutes les situations d'usinage CNC, réduisant considérablement les risques de mise au rebut de pièces défectueuses.
Cependant, les systèmes de palpage sont particulièrement précieux pour l'usinage de précision de pièces moulées ou forgées.
L'usinage de pièces à partir d'une ébauche en métal extrudé est une chose, mais l'usinage de pièces forgées ou moulées en est une autre.
Ces procédés d'usinage des métaux ont tendance à engendrer de légères variations entre les pièces. Il est donc crucial que la machine CNC puisse se calibrer correctement pour chaque pièce, même légèrement différente. Un système de palpage intégré permet justement cela.
Le système d'inspection embarqué garantit la précision de l'usinage en tant qu'opération secondaire, même en présence de différences géométriques entre les pièces. Il est particulièrement utile pour les pièces fabriquées par moulage sous pression et moulage à la cire perdue.
4. Améliorer la précision des moules
L'inspection en cours de production est un atout précieux pour la fabrication de moules destinés au moulage par injection et à d'autres procédés de moulage. Les palpeurs améliorent la précision d'usinage des noyaux et des cavités, ce qui permet d'obtenir des pièces moulées de meilleure qualité et de réduire le recours à la post-production, notamment pour corriger les imperfections dues à des moules de mauvaise qualité.
La fabrication de moules peut tirer profit de l'utilisation d'une sonde embarquée de plusieurs manières : avant, pendant et après l'usinage CNC des composants du moule. Avant l'usinage, la sonde permet de positionner la pièce et de déterminer son orientation et sa rotation.
Pendant l'usinage, le système peut réaligner automatiquement l'outil de coupe et corriger les décalages en fonction des variations de température. Avant que la pièce ne quitte la machine CNC, la sonde peut effectuer des tâches spécifiques au moule, comme le contrôle et la vérification de l'état des électrodes. Chacune de ces fonctions améliore la précision de la production des moules et, par conséquent, la qualité des pièces moulées.
L'utilisation du contrôle en cours d'usinage permet ainsi d'améliorer la qualité, la répétabilité et la précision des moules usinés, tout en aidant à gérer et à combattre les variations dues aux changements de température qui peuvent entraîner des caractéristiques hors tolérance.
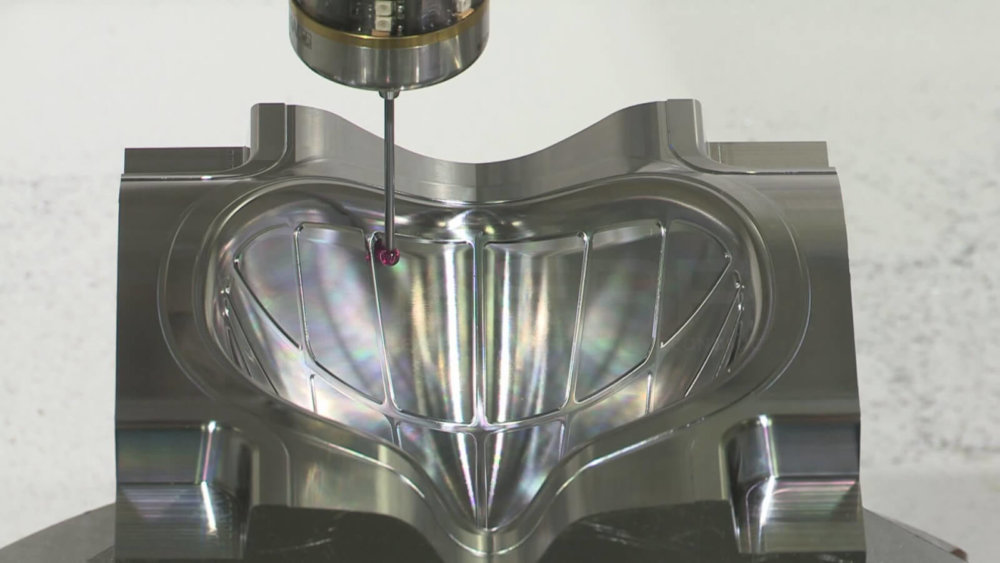
Inspection en cours de fabrication des cavités de moule
Usinage de précision amélioré
En résumé, les systèmes d'inspection embarqués pour machines CNC peuvent s'avérer très précieux pour les ateliers d'usinage, car ils offrent les avantages suivants :
- Détecter les erreurs précocement
- Réactions immédiates
- Correction automatique du décalage
- Réduire le retard d'inspection
- Réduire le goulot d'étranglement des machines à mesurer tridimensionnelles (MMT)
- Réduire la fréquence d'échantillonnage de la MMT
- Réduire le temps total d'inspection
- Réduire les déchets
- Augmentation de la productivité
- Améliorer la précision d'usinage des pièces moulées et forgées
- Améliorer la précision d'usinage des cavités de moules
3ERP, spécialiste du prototypage rapide et de la fabrication en petites séries , utilise les palpeurs de machines-outils Renishaw pour un usinage de précision. Depuis l'adoption de cette stratégie, sa productivité a augmenté et l'entreprise a pu expédier ses pièces plus rapidement.
Bien que la machine à mesurer tridimensionnelle (MMT) demeure un élément essentiel des procédures de contrôle qualité de 3ERP, les palpeurs intégrés ont allégé sa charge de travail tout en offrant des capacités d'inspection quasiment identiques à celles d'une machine autonome. Surtout, cette évolution a été bénéfique tant pour l'atelier d'usinage que pour le client.