






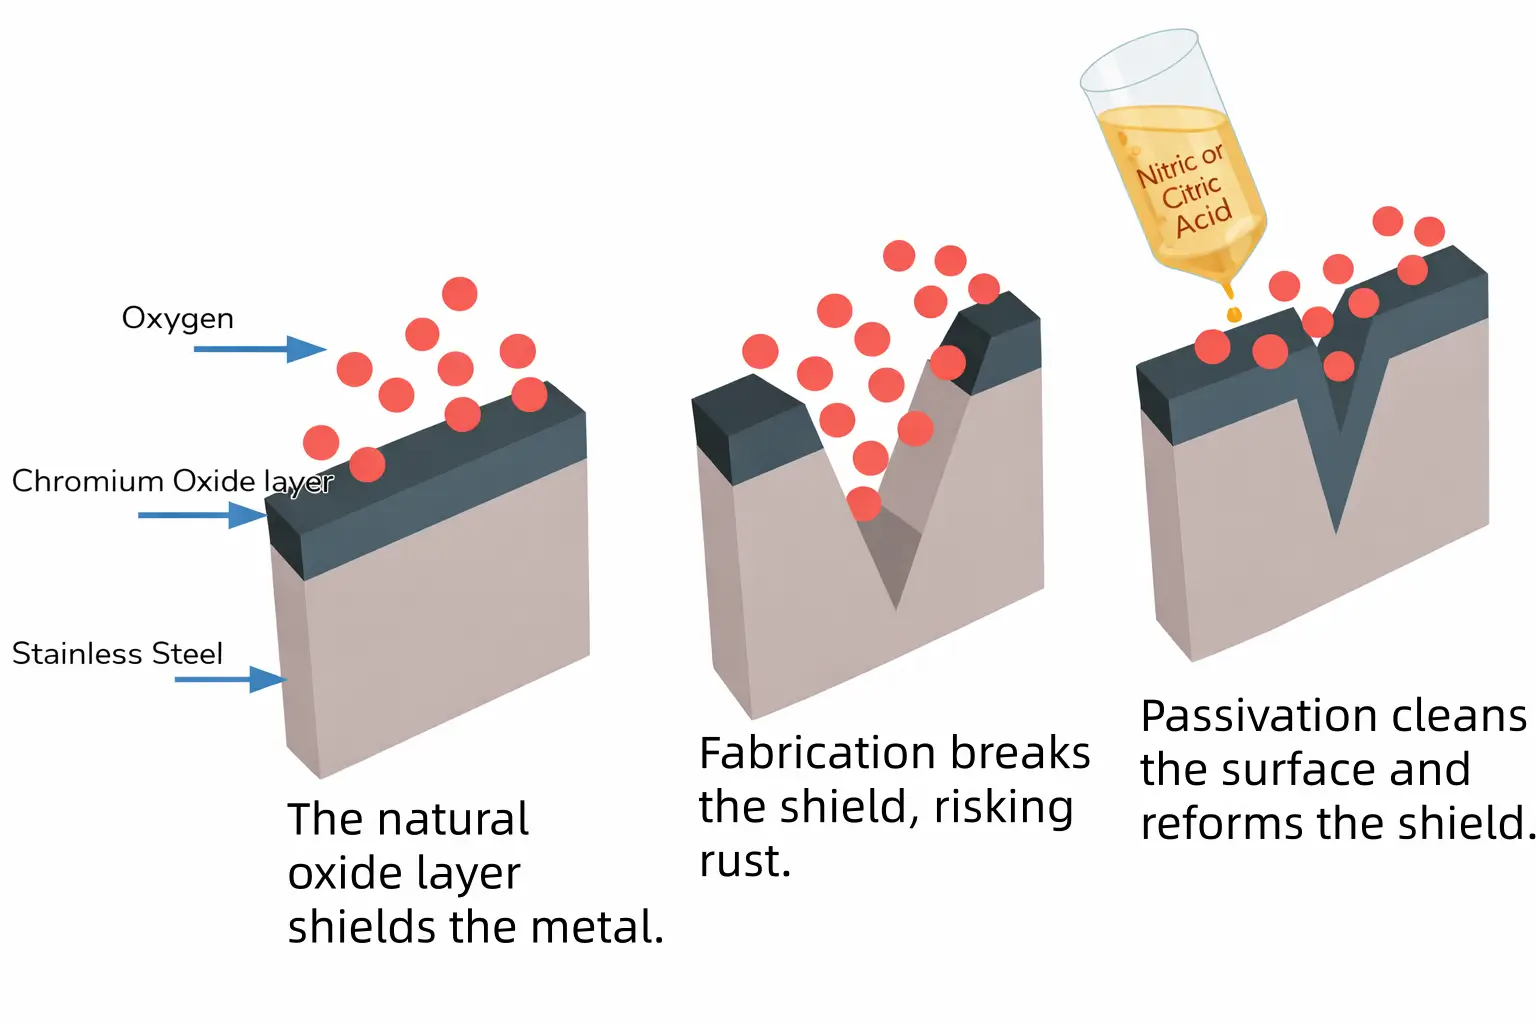
Certains métaux, comme l'acier inoxydable et le titane, forment une couche d'oxyde naturelle qui les protège des contaminants et du fer libre. Ce film d'oxyde constitue un bouclier mince mais efficace qui isole le métal de base de l'environnement. Mais que se passerait-il si l'on pouvait restaurer et stabiliser ce revêtement d'oxyde naturel sans modifier significativement la géométrie de la pièce métallique ?
Le procédé de passivation permet justement cela, en améliorant la résistance à la corrosion des métaux comme l'acier inoxydable.
Cet article présente les principes de base de la passivation : son fonctionnement, ses principaux avantages et ses principaux sous-types. Forts de nombreuses années d’expérience dans l’application de traitements de finition de surface aux pièces métalliques, nous y abordons la passivation ainsi que des traitements comparables comme l’anodisation.
Qu'est-ce que la passivation ?
La passivation est un traitement de finition de surface utilisé pour améliorer la résistance à la corrosion de l'acier inoxydable et d'autres pièces métalliques.
La norme ASTM A967 définit la passivation comme « le traitement chimique d'un acier inoxydable avec un oxydant doux, tel qu'une solution d'acide nitrique, dans le but d'éliminer le fer libre ou d'autres matières étrangères, mais qui n'est généralement pas efficace pour éliminer la coloration thermique ou la calamine sur l'acier inoxydable. »
Cependant, dans le langage courant, le terme de passivation peut également englober d'autres métaux que l'acier inoxydable.

Comment fonctionne la passivation
La passivation est un traitement chimique appliqué à un matériau afin d'accroître sa résistance à la corrosion. Lors de la passivation, la stabilité de la couche d'oxyde protectrice du matériau est améliorée par oxydation au contact de l'air ambiant.
Lors de la passivation, une substance comme l'acide nitrique ou l'acide citrique est utilisée pour éliminer les contaminants de surface, tels que le fer libre, et pour stabiliser la couche protectrice externe du métal. Une fois l'acide rincé, la surface du métal décontaminé réagit avec l'oxygène pour former une couche d'oxyde de chrome. Cette couche est « passive », c'est-à-dire moins réactive chimiquement et moins susceptible de se corroder, conférant ainsi au matériau d'excellentes propriétés de résistance à la corrosion.
La différence est à l'échelle atomique. L'acide passivant dissolvant davantage de fer que de chrome, les premières couches atomiques s'enrichissent en chrome, augmentant ainsi le rapport chrome/fer. L'épaisseur de la couche protectrice est généralement de quelques nanomètres.
Parmi les autres traitements de surface qui ressemblent à la passivation, on peut citer l'anodisation, qui utilise un bain électrolytique au lieu de produits chimiques, et le revêtement de conversion au chromate, qui est un traitement de protection contre la corrosion apparenté.
Pourquoi la passivation ? Principaux avantages pour les fabricants
Pourquoi passiver l'acier inoxydable et d'autres métaux ? Les avantages de la passivation vont étonnamment loin de la simple résistance à la corrosion : elle contribue à maintenir les pièces parfaitement propres et à prolonger leur durée de vie. Voici quelques-uns des principaux avantages de la passivation :
Résistance à la corrosion : C’est la raison principale de ce procédé. En créant une couche passive résistante, la passivation empêche la rouille et l’oxydation, même dans des conditions extrêmes.
Propreté améliorée : essentielle pour les industries à haut risque. L’élimination des contaminants comme le fer libre rend les pièces plus sûres pour une utilisation dans des secteurs sensibles tels que l’agroalimentaire et la santé.
Durée de vie prolongée des pièces : La protection contre l'oxydation réduit les risques de dégradation ou de casse des pièces, protégeant ainsi l'investissement du client.
Tolérances serrées : Le film de passivation ultra-mince est créé par le matériau de base ; il n'ajoute pas de couche d'épaisseur supplémentaire significative comme un revêtement de peinture.
Aspect : L'aspect impeccable d'une surface fraîchement passivée donne l'impression d'une grande qualité de matériau, même si l'aspect du métal ne change pas à d'autres égards.
Produits chimiques de passivationAcide citrique contre acide nitrique
La passivation repose généralement sur l'utilisation de deux agents de passivation différents : l'acide citrique et l'acide nitrique. Historiquement, l'acide nitrique a été privilégié, mais des organisations comme la NASA préconisent la passivation à l'acide citrique (sous certaines conditions).
Ces deux produits chimiques peuvent présenter un phénomène appelé « attaque éclair » lors de la passivation des aciers inoxydables. Il s'agit d'un problème où le bain d'acide corrode agressivement la surface du métal.
Passivation à l'acide nitrique
L'acide nitrique est la méthode de passivation industrielle traditionnelle. Son utilisation comme agent de passivation remonte au XVIIIe siècle, lorsque le polymathe russe Mikhaïl Lomonossov découvrit que le fer ne réagissait pas avec lui.
Étant la méthode la plus éprouvée, elle est considérée comme la plus fiable. Très efficace, elle exige toutefois des contrôles stricts en matière de sécurité et d'environnement, notamment lors de l'utilisation d'acide nitrique concentré. L'emploi de dichromate de sodium peut réduire le risque d'attaque éclair, mais pose d'importants problèmes de gestion des déchets.
Les principaux avantages de la passivation par acide nitrique sont les suivants :
- Processus établi
- Oxydant plus puissant que l'acide citrique
- Gamme de variantes
La norme ASTM A967 régit le processus de passivation et décrit différentes méthodes à l'acide nitrique, présentées dans le tableau ci-dessous.
| Méthode | Acide nitrique (vol %) | Dichromate de sodium | Temps minimum | Plage de température |
|---|---|---|---|---|
| Nitrique 1 | 20-25% | 2.5 ± 0.5 % en poids | 20 min | 120 – 130 ° F (49 – 54 ° C) |
| Nitrique 2 | 20-45% | Aucun | 30 min | 70 – 90 ° F (21 – 32 ° C) |
| Nitrique 3 | 20-25% | Aucun | 20 min | 120 – 140 ° F (49 – 60 ° C) |
| Nitrique 4 | 45-55% | Aucun | 30 min | 120 – 130 ° F (49 – 54 ° C) |
| Nitrique 5 | Non fixé | Optionnel (y compris les accélérateurs/ inhibiteurs) |
Non fixé | Non fixé |
Passivation à l'acide citrique
L'acide citrique, présent notamment dans les agrumes comme les oranges, constitue une alternative moderne et écologique à l'acide nitrique. Généralement produit par fermentation, ce composé chimique est plus sûr à manipuler, n'émet pas de fumées toxiques et est de plus en plus utilisé dans les industries médicale et agroalimentaire.
Auparavant, l'acide citrique était moins utilisé par crainte de développement de moisissures. Cependant, lorsque la norme ASTM A967 est respectée (voir tableau ci-dessous), la passivation à l'acide citrique constitue une solution avantageuse pour la plupart des industries.
Les principaux avantages de la passivation par l'acide citrique sont les suivants :
- Plus sûr à manipuler
- Plus respectueux de l'environnement
- Convient à une plus large gamme d'aciers inoxydables
La norme ASTM A967 régit également les différentes méthodes de passivation à l'acide citrique, présentées dans le tableau ci-dessous.
| Méthode | Acide citrique (en % massique) | Temps minimum | Plage de température | Remarques |
|---|---|---|---|---|
| Citrique 1 | 4-10% | 4 min | 140 – 160 ° F (60 – 71 ° C) | Traitement citrique chaud standard |
| Citrique 2 | 4-10% | 10 min | 120 – 140 ° F (49 – 60 ° C) | Option de durée plus courte |
| Citrique 3 | 4-10% | 20 min | 70 – 120 ° F (21 – 49 ° C) | Option à plus long terme |
| Citrique 4 | Non fixé | Non fixé | Non fixé | Heure/température alternative/ Les combinaisons de concentrations autorisées |
| Citrique 5 | Non fixé | Non fixé | Non fixé | Identique à Citric 4, mais le bain d'immersion doit avoir un pH contrôlé de 1.8 à 2.2. |
Procédure de passivation étape par étape
Le procédé de passivation comprend cinq étapes principales : nettoyage, rinçage, passivation par bain d’acide, nouveau rinçage et séchage. Il est réalisé dans une cuve de passivation, qui peut comporter des postes distincts pour le nettoyage, le rinçage et la passivation, ou uniquement pour la passivation.
La procédure de passivation ne diffère pas beaucoup entre l'application d'acide nitrique et celle d'acide citrique, bien que la passivation à l'acide citrique puisse être plus rapide.
Nettoyage : Une surface propre garantit une passivation optimale ; il est donc impératif de nettoyer et de dégraisser soigneusement la surface métallique. Certaines lignes de passivation sont équipées d’un bac de nettoyage dédié, utilisant une solution alcaline.
Rinçage : La solution de nettoyage et les résidus sont éliminés par rinçage de la pièce. Les équipements de passivation industrielle utilisent généralement de l’eau déminéralisée dans un réservoir de rinçage séparé.
Passivation : Les pièces nettoyées et rincées sont immergées dans une solution d’acide nitrique ou d’acide citrique contenue dans le bain de passivation, pendant une durée déterminée et à une température contrôlée. Il arrive parfois que l’on n’utilise pas de bain de passivation acide et que l’acide soit appliqué par pulvérisation ou par d’autres moyens ; cette méthode est rare, mais peut s’avérer utile pour les pièces volumineuses ou difficiles à manipuler.
Rinçage : Une étape de rinçage supplémentaire est effectuée pour éliminer toute trace d’acide ou d’agents neutralisants comme le bicarbonate de sodium. On utilise généralement de l’eau déminéralisée.
Séchage : Dans la plupart des lignes de passivation industrielles, une station de séchage dédiée élimine les traces d'eau des pièces.
La nature exacte de chaque étape dépend de l'équipement de passivation utilisé. Certains bains de nettoyage et de passivation utilisent des ultrasons pour accélérer le processus.
Normes de l'industrie
Les procédés de passivation sont régis par deux normes principales : l’ASTM A967 (que nous avons mentionnée tout au long de cet article) et l’AMS 2700. La principale différence entre les deux normes réside dans leur public cible : l’AMS 2700 de SAE International est principalement destinée à l’industrie aérospatiale, tandis que l’ASTM A967 est plus générale.
Comme les tableaux ASTM présentés dans les sections précédentes, la norme AMS 2700 spécifie également différents types de passivation avec des concentrations de bain acide variables et d'autres paramètres. Dans l'industrie aérospatiale, les spécifications de passivation QQ-P-35 et AMS-QQ-P-35 ont précédé la norme AMS 2700.
Parmi les autres normes industrielles, citons l'ASTM A380 (Méthode standard de nettoyage, de décapage, de décapage et de passivation des pièces, équipements et systèmes en acier inoxydable), une norme plus large pour les équipements industriels, et l'ISO 16048 (Passivation des fixations en acier inoxydable résistant à la corrosion), qui concerne plus particulièrement les fixations.
Matériaux de passivation autres que l'acier inoxydable
La passivation est principalement associée à l'acier inoxydable. Bien que l'acier inoxydable forme naturellement une couche d'oxyde protectrice, cette couche peut être renouvelée ou renforcée par passivation, ce qui améliore sa résistance à la corrosion.
Cependant, d'autres métaux peuvent également être passivés, parfois en utilisant des techniques d'immersion similaires, parfois par d'autres méthodes.
Aluminium
La protection anticorrosion de l'aluminium nécessite généralement l'un des deux traitements de surface suivants : la conversion au chromate, qui s'apparente à la passivation de l'acier inoxydable décrite précédemment, et l'anodisation, un procédé électrolytique. La conversion au chromate produit un revêtement mince (jusqu'à 250 nm), tandis que l'anodisation crée une couche plus épaisse.
Ces techniques sont généralement nécessaires sur les alliages d'aluminium qui forment naturellement une couche d'oxyde très fine et peu protectrice. Cependant, certains alliages forment naturellement une couche plus épaisse et plus protectrice.
Titane
Le titane forme naturellement une couche d'oxyde de titane au contact de l'air, ce qui le rend très résistant à la corrosion. Toutefois, une passivation du titane peut s'avérer nécessaire lorsqu'une couche protectrice plus épaisse est requise, ou si la surface du titane est contaminée par des particules de fer.
La passivation des pièces en titane peut être réalisée par immersion dans un bain de passivation chimique ou par anodisation, comme pour l'aluminium.
Autres métaux ferreux
Les options pour créer une couche de passivation sur les aciers non inoxydables comprennent la parkerisation (conversion au phosphate), qui utilise de l'acide phosphorique pour former une couche de conversion de phosphate cristalline sur la surface de l'acier, ou le bleuissement, une méthode de conversion chimique qui forme une surface d'oxyde noir.
Applications industrielles
La passivation est largement utilisée dans les applications où la résistance à la corrosion est essentielle ou lorsqu'il faut éviter toute contamination. Ces applications comprennent :
Aérospatiale : La passivation est une technique courante dans l’industrie aérospatiale, car les pièces soumises à des conditions climatiques extrêmes doivent présenter une résistance élevée à la corrosion. Les fabricants suivent généralement la norme AMS 2700 pour la passivation de pièces aérospatiales telles que les trains d’atterrissage et les composants du système de carburant. Ces composants sont souvent testés par des méthodes comme le test au brouillard salin afin de vérifier leur résistance à la corrosion à long terme dans des conditions environnementales extrêmes.
Secteur médical : Les industries médicale et pharmaceutique ont régulièrement recours à la passivation de l’acier inoxydable et d’autres métaux afin de garantir le respect de normes strictes de propreté et de sécurité. La passivation améliore la résistance à la corrosion de pièces telles que les instruments chirurgicaux et les équipements hospitaliers, assurant ainsi leur stérilité et prévenant toute contamination.
Agroalimentaire : L’industrie agroalimentaire, à l’instar du secteur de la santé, doit utiliser des composants résistants à la corrosion et exempts de contaminants de surface. Les composants des équipements de transformation et les contenants alimentaires font partie des éléments qui peuvent bénéficier des techniques de passivation.
Industrie chimique : Le traitement des produits chimiques exige des composants métalliques extrêmement résistants à la corrosion par des substances agressives. Le renforcement de la couche d’oxyde à la surface de pièces telles que les tuyaux et les vannes prolonge leur durée de vie et améliore leur efficacité. Les services de passivation pour l’industrie pétrolière et gazière répondent à des besoins similaires.
Services de passivation par 3ERP
La passivation est un traitement de finition de surface efficace et pratique qui peut prolonger considérablement la durée de vie des pièces en acier inoxydable grâce à une meilleure résistance à la corrosion.
Avec plus de 15 ans d'expérience dans la finition de pièces métalliques issues de l'usinage CNC , du moulage, du travail de la tôle et d'autres techniques, 3ERP est le partenaire idéal pour vos projets de prototypes et de pièces finales en acier inoxydable passivé. Nous proposons également un accompagnement en ingénierie et en conception pour la fabrication (DFM) afin de garantir une production et une finition de haute qualité. Grâce à notre expertise étendue dans divers secteurs, nous mettons à votre disposition un guide complet de finition de surface présentant un large éventail d'options de traitement pour les composants métalliques et plastiques.
Demandez un devis pour votre prochaine commande de pièces en acier inoxydable dès aujourd'hui.
FAQ
La passivation est-elle nécessaire pour les pièces en acier inoxydable ?
On peut dire que l'acier inoxydable s'autopassive. Il forme naturellement une couche d'oxyde protectrice au contact de l'air. Cependant, le processus de passivation permet d'éliminer les contaminants et d'améliorer l'efficacité de cette couche protectrice, prolongeant ainsi la durée de vie des pièces.
Quel est le principal avantage de la passivation par rapport aux autres traitements de surface ?
Contrairement aux revêtements ou au plaquage, la passivation est un procédé sans ajout d'additifs qui élimine les contaminants de surface (comme le fer libre) afin de restaurer la couche d'oxyde protectrice naturelle du matériau. Son principal avantage réside dans l'obtention d'une résistance supérieure à la corrosion sans modification des dimensions des pièces.
Passouplissement vs. anodificationQuel est le meilleur choix pour l'aluminium et le titane ?
Bien que les deux procédés améliorent la résistance à la corrosion, ils servent des objectifs différents selon le métal de base :
Aluminium : L’anodisation est la norme industrielle. Il s’agit d’un procédé électrochimique qui permet la formation d’une couche d’oxyde épaisse, durable et poreuse, intégrée au substrat.
La « passivation » est rarement appliquée à l'aluminium ; on utilise plutôt un revêtement de conversion chimique (chromatation) pour obtenir des objectifs de protection similaires.
Titane : Les deux options sont envisageables. L’anodisation (type 2 ou 3) est utilisée pour la résistance à l’usure et le codage couleur, tandis que la passivation sert principalement à éliminer les contaminants de surface et à garantir la biocompatibilité des implants médicaux.
Différence clé : l’anodisation est une conversion électrolytique qui ajoute de l’épaisseur, tandis que la passivation est un processus de nettoyage chimique qui restaure le film d’oxyde naturel du métal sans ajouter de couche.
Quelle est la principale passivation par rapport à pchatouiller différence?
Le décapage et la passivation consistent tous deux à utiliser un bain chimique pour modifier la surface d'une pièce métallique. La principale différence réside dans le fait que le décapage est plus agressif et permet d'éliminer les traces de chaleur et la calamine, ainsi que des couches superficielles du métal.



