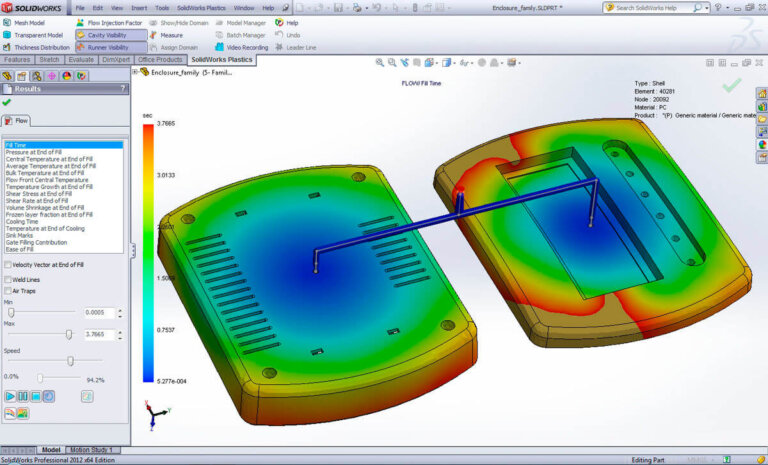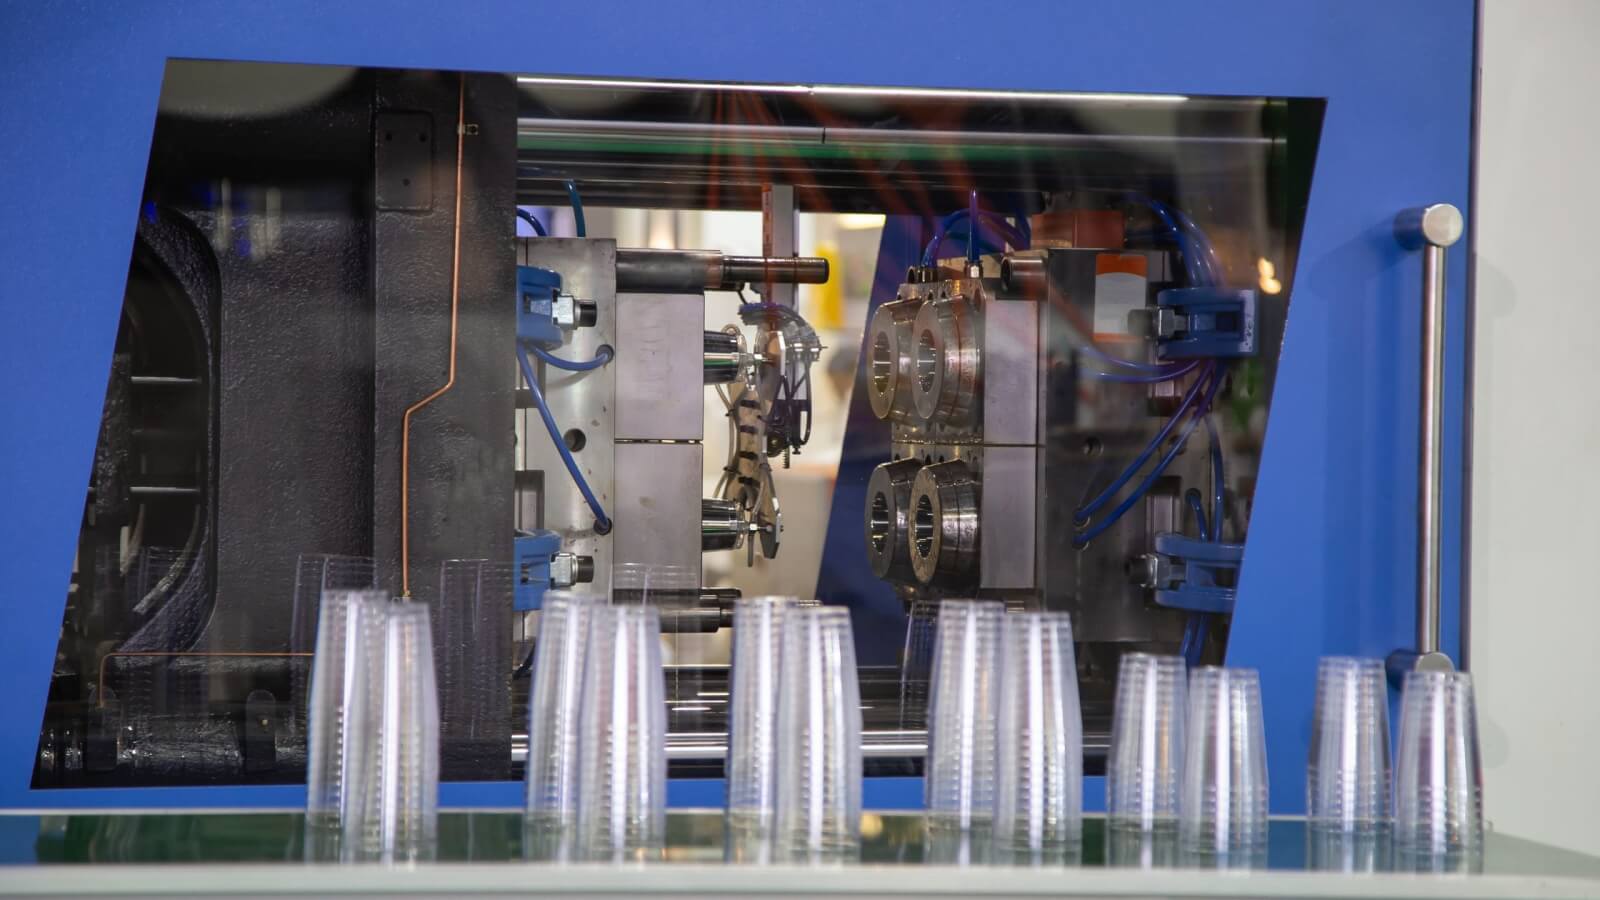





Le moulage par injection de thermoplastique offre une méthode polyvalente et efficace pour la production en série de pièces en plastique. Ce guide explore en détail cette technique, ses applications, ses avantages et les principes scientifiques qui permettent de transformer le plastique brut en composants durables et fonctionnels.
Qu’est-ce que le moulage par injection thermoplastique ?
Le moulage par injection de thermoplastiques est un procédé révolutionnaire qui consiste à faire fondre des polymères thermoplastiques, à les injecter dans un moule, puis à les refroidir pour obtenir une pièce solide. Cette méthode est essentielle à la production d'une multitude de pièces en plastique, allant des objets ménagers les plus simples aux composants automobiles les plus complexes.
Pourquoi utilise-t-on des thermoplastiques dans le moulage par injection ?
Les thermoplastiques, reconnus pour leur malléabilité à chaud et leur solidité à froid, sont des matériaux idéaux pour le moulage par injection grâce à leur recyclabilité et leur polyvalence permettant de réaliser des formes et des designs complexes. Leur adaptabilité en fait un choix privilégié dans de nombreux secteurs industriels.
Comment fonctionne le moulage par injection thermoplastique ?
Le moulage par injection de thermoplastiques, pierre angulaire de la fabrication moderne, consiste à transformer des polymères thermoplastiques en diverses pièces plastiques grâce à un processus rigoureux et contrôlé. Cette technique est essentielle à la production d'articles allant des composants automobiles aux biens de consommation, et incarne l'efficacité et la polyvalence en matière de fabrication.
Comment fonctionne le moulage par injection thermoplastique ?
Le procédé de moulage par injection de thermoplastiques est une symphonie de précision et d'innovation technologique, où chaque étape joue un rôle crucial dans la fabrication du produit final. Il débute par la préparation des matières plastiques et s'achève par la création d'une pièce entièrement fonctionnelle, prête à l'emploi.
Choix des matériaux
Le choix du matériau est une étape cruciale du processus de moulage par injection de thermoplastiques. Ce choix influe sur la fonctionnalité, l'esthétique et la durabilité de la pièce. Les polymères thermoplastiques couramment utilisés, comme le polyéthylène et le polycarbonate, sont sélectionnés en fonction de leurs propriétés mécaniques, de leur résistance à la chaleur et de leur adéquation à l'application prévue.
Materielle préparation
La préparation consiste à traiter les granulés de plastique brut pour optimiser leurs performances. Cela inclut le séchage afin d'éliminer l'humidité, qui pourrait affecter la fusion et la qualité de la pièce moulée. Les granulés sont ensuite chargés dans la trémie de la presse à injecter.
Fusion
Lors de la fusion, les granulés de plastique sont chauffés dans un cylindre muni d'une vis sans fin, ce qui les fait fondre. Un contrôle précis de la température est essentiel pour obtenir la viscosité et les propriétés d'écoulement souhaitées du plastique fondu.
Injection
Lors de l'injection, le plastique fondu est propulsé sous haute pression dans la cavité du moule. Cette étape est cruciale pour définir la forme et l'état de surface de la pièce. La pression et la vitesse d'injection sont soigneusement calibrées afin de remplir le moule complètement et uniformément.
Refroidissement et solidification
Une fois injecté, le plastique commence à refroidir et à se solidifier dans le moule. Le temps de refroidissement est essentiel à l'intégrité de la pièce et dépend de l'épaisseur et des propriétés thermiques du thermoplastique.
Éjection
Après refroidissement, la pièce est éjectée du moule. Les éjecteurs facilitent cette opération, garantissant ainsi un démoulage sans dommage. La précision du timing et de la force d'éjection est essentielle pour préserver la qualité de la pièce finie.
Post-traitement
Le post-traitement comprend diverses méthodes de finition de la pièce, notamment l'ébavurage, le polissage et la peinture si nécessaire. Ces techniques améliorent l'aspect et la fonctionnalité de la pièce, répondant ainsi aux exigences spécifiques de l'application.
Quelles machines sont utilisées pour le moulage thermoplastique ?

Dans le domaine du moulage par injection de thermoplastiques, des machines spécialisées sont indispensables pour donner vie aux conceptions. Conçues pour la précision et la durabilité, ces machines jouent un rôle crucial dans la transformation des granulés de plastique brut en pièces moulées complexes. Comprendre les types et les fonctionnalités de ces machines est essentiel pour appréhender la complexité du processus de moulage des thermoplastiques.
Quels sont les composants clés d'une machine de moulage par injection thermoplastique ?
Une machine de moulage par injection de thermoplastique est une merveille d'ingénierie moderne, composée de divers composants fonctionnant de concert pour produire des pièces en plastique de haute qualité. Chaque composant est essentiel pour garantir l'efficacité et la précision du processus de moulage.
Unité de serrage
Le système de fermeture d'une presse à injecter maintient fermement les deux moitiés du moule assemblées pendant le processus d'injection. Il doit exercer une force suffisante pour contrer la haute pression du plastique fondu injecté, garantissant ainsi la fermeture du moule et la précision de la forme de la pièce.
Unité d'injection
Le cœur de la machine, l'unité d'injection, est l'endroit où la matière plastique est fondue puis injectée dans la cavité du moule. Elle se compose d'un cylindre chauffé équipé d'une vis sans fin qui propulse le plastique fondu à travers la buse dans le moule.
Système d'habitation et de refroidissement
Après l'injection, le système de maintien et de refroidissement joue un rôle crucial. Il maintient la pression sur le plastique fondu à l'intérieur du moule, lui permettant d'occuper pleinement la cavité et de se solidifier selon la forme souhaitée. Un refroidissement efficace est essentiel pour réduire les temps de cycle et améliorer la qualité des pièces.
Processus d'éjection
Une fois la pièce en plastique refroidie et solidifiée, on procède à l'éjection. Ce processus consiste à rétracter le moule et à utiliser des éjecteurs pour expulser la pièce finie de la cavité. La précision et le timing de l'éjection sont essentiels pour éviter d'endommager la pièce.
Outil de moule
L'outillage de moulage, souvent en acier ou en aluminium, est un élément essentiel qui détermine la forme, la texture de surface et les dimensions de la pièce finale. Il se compose de deux moitiés qui s'assemblent lors du processus d'injection. La conception et la qualité de l'outillage sont primordiales pour définir les caractéristiques finales de la pièce.
Quels sont les paramètres clés du moulage par injection thermoplastique ?
La précision du moulage par injection de thermoplastiques repose sur plusieurs paramètres clés, chacun jouant un rôle essentiel dans la détermination de la qualité, de l'efficacité et du succès global du processus de fabrication. La compréhension et la maîtrise de ces paramètres sont cruciales pour obtenir des résultats optimaux dans la production de pièces moulées par injection de thermoplastiques de haute qualité.
Température de fusion
La température de fusion, généralement comprise entre 200 °C et 300 °C selon le matériau, est essentielle pour garantir un écoulement fluide du plastique dans le moule. Elle influe directement sur la viscosité du plastique fondu, et donc sur la facilité de remplissage de la cavité du moule et la qualité de la finition de surface.
Température du moule
La température du moule, généralement comprise entre 20 °C et 120 °C, influe sur la vitesse de refroidissement et la cristallinité du matériau thermoplastique. Une température de moule adéquate permet de réduire les temps de cycle et les défauts tels que le gauchissement ou le retrait de la pièce finale.
Pression d'injection
La pression d'injection, généralement comprise entre 500 et 1 500 bars, est essentielle pour propulser le plastique fondu dans toutes les parties du moule. Une pression adéquate est nécessaire pour reproduire des détails complexes et obtenir un état de surface de haute qualité.
Pression de maintien
Après l'injection, une pression de maintien (légèrement inférieure à la pression d'injection) est appliquée pour compenser le retrait du matériau lors du refroidissement du plastique. Cette pression est essentielle pour préserver les dimensions et l'intégrité de la pièce moulée.
Vitesse d'injection
La vitesse d'injection, qui peut varier considérablement selon la complexité de la pièce, influe sur le remplissage et l'aspect de celle-ci. On utilise des vitesses d'injection élevées pour les pièces à parois fines, tandis que des vitesses plus lentes sont préférables pour les pièces plus épaisses afin d'éviter les défauts.
Temps de refroidissement
Le temps de refroidissement, qui dépend de l'épaisseur de la pièce et du matériau thermoplastique utilisé, varie généralement de quelques secondes à plusieurs minutes. Ce temps est crucial pour déterminer le temps de cycle et la stabilité dimensionnelle de la pièce.
Contre-pression
Une contre-pression (de 5 à 20 bars) est appliquée au plastique fondu dans le cylindre, améliorant la dispersion de la couleur et éliminant l'air du matériau. Ce paramètre est essentiel à la qualité et à l'homogénéité du matériau.
Vitesse de vis
La vitesse de rotation de la vis dans l'unité d'injection, généralement comprise entre 100 et 200 tr/min, influe sur la qualité de la matière plastique fondue. Une vitesse de rotation appropriée garantit une température et un mélange homogènes du matériau fondu.
Vitesse et force d'éjection
La vitesse et la force d'éjection doivent être contrôlées avec précision afin d'éviter toute déformation ou tout dommage à la pièce finie. Le système d'éjection doit être suffisamment puissant pour éjecter la pièce efficacement, tout en étant suffisamment délicat pour préserver son intégrité.
Temps de séjour
Le temps de séjour, c'est-à-dire la durée pendant laquelle le matériau plastique reste à chaud, doit être minimisé afin d'éviter toute dégradation thermique. Ce paramètre est crucial pour le maintien des propriétés mécaniques du matériau thermoplastique.
Force de serrage
La force de fermeture, nécessaire pour maintenir le moule fermé pendant l'injection, varie généralement de quelques tonnes à plusieurs milliers de tonnes. Une force de fermeture adéquate est essentielle pour contrer la pression d'injection élevée et éviter les bavures de moulage.
Taille de tir
Le volume de matière injectée dans le moule doit être calibré avec précision afin de le remplir complètement sans excédent. Il s'agit d'un facteur déterminant pour le poids et le volume de la pièce finie.
Température de la buse
La température de la buse, généralement proche de la température de fusion, est essentielle pour maintenir la fluidité et l'homogénéité du plastique lors de son injection dans le moule. Une température de buse adéquate garantit une injection régulière et prévient le refroidissement prématuré du matériau.
Quels sont les différents types de moules et d'outillages utilisés pour le moulage par injection de thermoplastiques ?
En moulage par injection de thermoplastiques, le choix du type de moule est aussi crucial que le matériau lui-même. Chaque type de moule et son outillage associé présentent des avantages distincts, adaptés à des applications spécifiques.
La diversité de ces moules permet aux fabricants de produire une vaste gamme de pièces moulées par injection thermoplastique, chacune répondant à des exigences uniques en matière de résistance, de précision et d'esthétique.
- Moules à deux plaquesLe moule à injection est le type de moule le plus courant et le plus simple en moulage par injection plastique. Il se compose de deux plaques qui se séparent au niveau de la ligne de joint lors de l'éjection. Idéal pour les pièces simples sans contre-dépouilles, il offre un bon rapport coût-efficacité et une fabrication aisée.
- Moules à trois plaquesCes moules possèdent deux lignes de joint et sont utilisés pour les pièces nécessitant des systèmes d'injection plus complexes. Ils permettent une séparation automatique de la pièce du système de canaux d'alimentation, ce qui est avantageux pour l'automatisation de la production en série.
- Moules empilésLes moules empilés multiplient le rendement d'un moule grâce à leurs multiples surfaces de séparation, ou « empilements », intégrés dans un même moule. Ils sont utilisés pour la production en grande série, permettant de doubler, voire de tripler, la capacité de production avec un encombrement machine relativement faible.
- Moules en tandemLes moules tandem comportent deux moules intégrés dans une même machine, qui s'ouvrent et se ferment indépendamment. Cette conception permet de mouler deux pièces différentes ou d'utiliser deux matériaux différents au cours d'un même cycle, ce qui accroît la flexibilité de la production.
- Moules familiauxCes moules permettent de produire différentes parties d'un produit ou différents produits en un seul cycle. Bien que rentables, leur principal défi consiste à garantir un remplissage uniforme de toutes les cavités, car différentes pièces peuvent nécessiter des paramètres différents.
- SurmoulageIl s'agit de mouler une couche de matériau sur une pièce déjà moulée. Ce procédé est utilisé pour ajouter des surfaces douces au toucher sur des plastiques durs ou pour combiner différentes couleurs ou matières au sein d'une même pièce.
- Moulage par insertionIci, des pièces métalliques ou autres non plastiques sont moulées dans le plastique. Ce procédé est courant dans la fabrication de composants comportant des pièces métalliques intégrées, comme des fixations filetées.
- Moules à canaux chaudsCes moules sont équipés d'un système de canaux chauffants pour maintenir le plastique à l'état fondu, réduisant ainsi les déchets et les temps de cycle. Ils conviennent à la production à grande échelle, mais engendrent des coûts d'entretien et un investissement initial plus élevés.
- Moules à canaux froidsÀ l'inverse, les moules à canaux froids permettent au canal d'alimentation et à la carotte de se refroidir et de se solidifier avec la pièce. Le système d'alimentation est ensuite éjecté avec la pièce, puis soit mis au rebut, soit recyclé.
- Dévissage des moulesUtilisés pour les pièces filetées, ces moules sont dotés d'un mécanisme permettant de démouler la pièce après injection. Ils sont indispensables à la fabrication de bouchons et de fermetures filetés.
- Moules en forme de LIdéal pour les pièces présentant des contre-dépouilles ou des saillies perpendiculaires. Doté d'un mécanisme coulissant, il permet de démouler les pièces qui ne peuvent être éjectées directement.
- Moules à noyau pliableCes moules sont utilisés pour des pièces complexes présentant des contre-dépouilles ou des filetages internes. Le noyau du moule se rétracte vers l'intérieur pour libérer la pièce sans l'endommager.
- Moules de moulage par injection assistée par gazUtilisés pour les pièces creuses ou partiellement creuses, ces moules permettent l'injection de gaz dans le plastique fondu, créant ainsi des cavités internes dans la pièce.
- Moules de décoration et d'étiquetage intégrésCes moules permettent d'incorporer des étiquettes ou des décorations dans la pièce pendant le processus de moulage, ce qui donne des graphismes ou des textures durables et de haute qualité.
Quels sont les matériaux couramment utilisés dans le moulage par injection thermoplastique ?
La polyvalence du moulage par injection thermoplastique réside dans sa capacité à travailler avec une large gamme de matériaux, chacun offrant des propriétés et des avantages uniques.
Des pièces automobiles durables aux solutions d'emballage flexibles, le choix des matériaux est primordial pour déterminer la fonctionnalité et la qualité du produit final.
Nous explorons ici certains des matériaux les plus couramment utilisés dans le moulage par injection thermoplastique, leurs propriétés intrinsèques et leurs applications typiques.
Acrylonitrile Butadiène Styrène (ABS)
- PropriétésL'ABS est réputé pour sa robustesse, sa résistance aux chocs et son excellente stabilité dimensionnelle.
- ApplicationsCe matériau est largement utilisé dans les composants automobiles, l'électronique grand public et les jouets. Sa capacité à résister aux contraintes mécaniques le rend idéal pour ces applications.
Polyéthylène (PE):
- PropriétésReconnu pour sa remarquable flexibilité et sa résistance chimique, le PE se décline en différentes densités, comme le PE haute densité et le PE basse densité, offrant ainsi une gamme de niveaux de durabilité.
- ApplicationsSa polyvalence est évidente dans des produits comme les contenants, la tuyauterie et les articles ménagers courants.
Polycarbonate (PC):
- PropriétésLe PC se distingue par sa grande résistance aux chocs, sa transparence et sa remarquable résistance à la chaleur.
- ApplicationsIl est largement utilisé dans les verres de lunettes, le verre pare-balles et les dispositifs médicaux sophistiqués, grâce à sa clarté et à sa durabilité.
Polypropylène (PP):
- PropriétésLe polypropylène (PP) est reconnu pour sa résistance chimique, son élasticité et sa résistance à la fatigue.
- ApplicationsCe matériau est souvent choisi pour les pièces automobiles, diverses solutions d'emballage et les textiles en raison de sa résilience et de son adaptabilité.
Polyamide (nylon)
- PropriétésLe nylon se caractérise par sa haute résistance, son excellente résistance à la température et sa résistance supérieure à l'usure.
- ApplicationsCes propriétés le rendent idéal pour les composants automobiles, les pièces mécaniques et divers biens de consommation nécessitant une grande durabilité.
Polychlorure de vinyle (PVC):
- PropriétésLa durabilité, la résistance chimique et la résistance au feu du PVC en font un matériau de choix pour de nombreuses applications.
- ApplicationsIl est couramment utilisé dans les tuyaux de plomberie, les tubes médicaux et le mobilier d'extérieur durable.
Polyéthylène téréphtalate (PET)
- PropriétésLe PET est apprécié pour sa transparence, sa résistance et son innocuité pour le contact alimentaire.
- ApplicationsC'est le matériau utilisé pour fabriquer les bouteilles de boissons, divers emballages et les fibres synthétiques.
Acrylique (PMMA)
- PropriétésL'acrylique offre une clarté optique, une résistance aux intempéries et aux rayons UV.
- ApplicationsCes caractéristiques le rendent idéal pour une utilisation dans la signalétique, les luminaires et les panneaux de vitrine.
Polystyrène (PS):
- PropriétésLe PS est léger et économique, offrant une bonne clarté.
- ApplicationsLargement utilisé dans les couverts jetables, les boîtiers de CD et les matériaux d'isolation, le polystyrène est choisi pour sa facilité de moulage et son prix abordable.
Polyuréthane thermoplastique (TPU)
- PropriétésLe TPU est reconnu pour son élasticité exceptionnelle, sa résistance à l'huile et à l'abrasion, ce qui en fait un choix polyvalent.
- Applications:
- Chaussures : Pour les semelles et les semelles intérieures, grâce à sa flexibilité et sa durabilité.
- Dispositifs médicaux : utilisés dans les tubes flexibles et autres composants nécessitant de l’élasticité.
- Pièces automobiles : Idéal pour les joints d'étanchéité, les garnitures et autres pièces nécessitant durabilité et flexibilité.
Polyoxyméthylène (POM)
- PropriétésLe POM se caractérise par une rigidité élevée, un faible frottement et une excellente stabilité dimensionnelle, autant de propriétés souhaitables en ingénierie de précision.
- Applications:
- Pièces de précision : telles que les engrenages et les roulements dans les assemblages mécaniques.
- Composants électriques : En raison de ses propriétés isolantes.
- Biens de consommation : Articles tels que les fermetures éclair et les attaches nécessitant résistance et précision.
Polybutylène téréphtalate (PBT)
- PropriétésLe PBT offre de bonnes propriétés électriques, une bonne résistance à la chaleur et une bonne résistance chimique.
- Applications:
- Composants électriques : Pour connecteurs et isolateurs.
- Pièces automobiles : Dans les composants sous le capot, en raison de leur résistance à la chaleur.
Polystyrène à impact élevé (HIPS)
- PropriétésLe HIPS est reconnu pour sa résistance aux chocs et sa facilité d'usinage.
- Applications:
- Construction de maquettes : Pour des maquettes robustes mais faciles à façonner.
- Fabrication d'enseignes : Grâce à sa rigidité et sa durabilité.
- Boîtiers de produits : Pour les appareils électroniques grand public où la résistance aux chocs est essentielle.
Élastomères thermoplastiques (TPE)
- PropriétésLe TPE combine les propriétés des plastiques et des caoutchoucs, offrant flexibilité et extensibilité.
- Applications:
- Joints d'étanchéité et garnitures : Là où la flexibilité et une étanchéité parfaite sont nécessaires.
- Composants doux au toucher : dans les produits de consommation pour des poignées ergonomiques.
Oxyde de polyphénylène (PPO)
- PropriétésLe PPO est reconnu pour sa haute résistance à la chaleur, sa stabilité dimensionnelle et ses propriétés d'isolation électrique.
- Applications:
- Pièces automobiles : Pour les composants exposés à des températures élevées.
- Composants électriques : Dans les connecteurs et les boîtiers.
- Appareils électroménagers : Pour les pièces nécessitant durabilité et résistance à la chaleur.
Polymère à cristaux liquides (LCP)
- PropriétésLe LCP offre une excellente résistance mécanique, une tolérance aux hautes températures et une bonne résistance chimique.
- Applications:
- Connecteurs électriques haute performance : grâce à leur robustesse et à leurs propriétés isolantes.
- Ustensiles de cuisine pour micro-ondes : car ils résistent aux hautes températures sans se déformer.
Polyétherimide (PEI)
- PropriétésLe PEI se caractérise par sa haute résistance à la chaleur, sa solidité et son ignifugeage.
- Applications:
- Aérospatiale : Pour les composants nécessitant une résistance à la chaleur et une grande robustesse.
- Applications médicales : Dans les instruments chirurgicaux et autres dispositifs résistants à la chaleur.
Polyéther éther cétone (PEEK)
- PropriétésLe PEEK est reconnu pour son exceptionnelle résistance aux hautes températures, sa résistance chimique et ses propriétés mécaniques.
- Applications:
- Aérospatiale : Pour les composants qui nécessitent une durabilité dans des conditions extrêmes.
- Automobile : Pour les pièces qui doivent résister à des températures et des contraintes élevées.
- Implants médicaux : grâce à leur biocompatibilité et leur résistance.
Polyphénylène Sulfure (PPS)
- PropriétésLe PPS offre une résistance aux hautes températures, une résistance chimique et une stabilité dimensionnelle.
- Applications:
- Pièces automobiles : notamment pour les applications sous le capot.
- Composants électriques et électroniques : pour connecteurs et cartes de circuits imprimés.
- Revêtements : Lorsque la résistance chimique et thermique est nécessaire.
Styrène Acrylonitrile (SAN)
- PropriétésLe SAN est reconnu pour sa clarté, sa rigidité et sa résistance chimique.
- Applications:
- Contenants alimentaires : Car il est transparent et résistant aux graisses et aux huiles.
- Ustensiles de cuisine : Pour des articles durables et résistants à la chaleur.
- Accessoires de salle de bains : Grâce à sa résistance aux produits chimiques et aux agents de nettoyage.
Acétal (Polyoxyméthylène, POM)
- PropriétésL’acétal, reconnu pour sa grande rigidité, son faible coefficient de frottement et son excellente stabilité dimensionnelle, est un thermoplastique technique haute performance.
- Applications:
- Pièces de précision : Idéales pour les engrenages, les roulements et les composants mécaniques nécessitant des tolérances serrées.
- Isolants électriques : grâce à leurs excellentes propriétés électriques.
- Produits de consommation : Dans des applications comme les fermetures éclair et les loquets de fenêtre où la résistance et la durabilité sont nécessaires.
Acétate d'éthylène et de vinyle (EVA)
- PropriétésL'EVA est appréciée pour sa flexibilité, sa robustesse et sa transparence. C'est un matériau semblable au caoutchouc, qui est également moulable et recyclable.
- Applications:
- Produits en mousse : utilisés dans les matériaux de rembourrage et d’amortissement, tels que les équipements sportifs.
- Chaussures : Particulièrement pour les semelles et les semelles intérieures, pour ses propriétés d'amorti.
- Films d'emballage : La flexibilité et la robustesse de l'EVA le rendent adapté à diverses applications d'emballage.
H3 : Polyuréthane (PU)
- PropriétésLe polyuréthane offre un large éventail de dureté et de flexibilité, associé à une grande durabilité. C'est un polymère polyvalent qui peut être à la fois rigide et élastique.
- Applications:
- Sièges en mousse : utilisés dans le mobilier et les intérieurs automobiles pour leur confort et leur durabilité.
- Roues et pneumatiques : notamment pour les véhicules industriels et de loisirs.
- Intérieurs automobiles : Pour le tableau de bord et autres composants intérieurs.
Polyphénylsulfone (PPSU)
- PropriétésLe PPSU se distingue par sa haute résistance à la chaleur, sa robustesse et sa stabilité lors de la stérilisation à la vapeur, ce qui en fait un matériau idéal pour les environnements exigeants.
- Applications:
- Instruments médicaux : en particulier ceux nécessitant une stérilisation fréquente.
- Intérieurs d'aéronefs : Pour les composants qui doivent résister à des températures et des contraintes élevées.
- Plomberie : Dans les applications où la résistance à la chaleur et la durabilité sont essentielles.
Polyimide (PI)
- PropriétésLe polyimide est réputé pour son exceptionnelle résistance à la chaleur, ses propriétés d'isolation électrique et sa résistance chimique.
- Applications:
- Isolation électrique haute température : dans les applications aérospatiales et industrielles.
- Composants aérospatiaux : Pour les pièces exposées à des conditions environnementales extrêmes.
- Fabrication de semi-conducteurs : grâce à sa capacité à résister aux hautes températures et à l’exposition aux produits chimiques.
Naphtalate de polyéthylène (PEN)
- PropriétésLe PEN est similaire au PET, mais offre de meilleures propriétés de barrière, une meilleure résistance à la chaleur et une meilleure résistance chimique.
- Applications:
- Emballage de haute qualité : notamment lorsque la durabilité et les propriétés de barrière sont nécessaires.
- Électronique : Dans les composants qui requièrent une stabilité dimensionnelle et des propriétés isolantes.
Polybutylène (PB)
- PropriétésLe polybutylène est apprécié pour sa flexibilité, sa résistance à la chaleur et sa résistance à la pression.
- Applications:
- Systèmes de tuyauterie : Conviennent à la distribution d’eau chaude et d’eau froide.
- Chauffage au sol : grâce à sa capacité à résister à des températures et des pressions élevées.
Polyméthylpentène (PMP)
- PropriétésLe PMP est reconnu pour sa transparence et sa résistance à la chaleur, ce qui en fait un thermoplastique unique.
- Applications:
- Équipements de laboratoire : notamment pour les applications nécessitant une résistance chimique et une transparence optimales.
- Ustensiles de cuisson pour micro-ondes : grâce à leur capacité à résister à des températures élevées sans altérer la qualité des aliments.
Polysulfone (PSU)
- PropriétésL'alimentation se distingue par sa résistance aux hautes températures, sa robustesse et sa transparence.
- Applications:
- Dispositifs médicaux : notamment les dispositifs réutilisables nécessitant une stérilisation.
- Membranes à eau : Utilisées dans les systèmes de filtration en raison de leur stabilité et de leur résistance.
- Composants électriques : Dans les applications où l’isolation et la résistance à la chaleur sont essentielles.
Comment les propriétés des matériaux influencent-elles le processus de moulage thermoplastique ?
Le procédé de moulage thermoplastique est fortement influencé par les propriétés des matériaux utilisés. Chaque matériau possède des caractéristiques uniques qui déterminent son comportement sous les contraintes du moulage par injection, affectant ainsi la température de moulage et les propriétés de la pièce finale.
- Point de fusion et résistance thermiqueDes matériaux comme le sulfure de polyphénylène (PPS) possèdent des points de fusion et une résistance à la chaleur élevés, ce qui les rend adaptés aux composants soumis à de fortes contraintes thermiques, tels que les pièces sous le capot des automobiles. Cependant, cela implique également des températures de moulage plus élevées, ce qui peut impacter la consommation d'énergie et les temps de cycle.
- Viscosité et débitLa viscosité d'un matériau, comme celle du polyéthylène (PE), détermine son débit lors de l'injection. Les matériaux à faible viscosité s'écoulent plus facilement dans le moule, ce qui est idéal pour les pièces complexes, mais peut nécessiter un contrôle plus précis pour éviter les défauts.
- Force et flexibilité: Des matériaux comme le polyuréthane (PU) offrent une gamme de dureté et de flexibilité, permettant la création de pièces allant de composants structurels rigides à des charnières flexibles.
- Résistance chimiquePour les produits exposés à des produits chimiques agressifs, il est essentiel d'utiliser des matériaux à haute résistance chimique, comme le polychlorure de vinyle (PVC). Cette propriété est cruciale pour les dispositifs médicaux et les systèmes de tuyauterie.
- Retrait et déformationLes différents matériaux se rétractent à des vitesses différentes lors du refroidissement. L'acétal (POM), par exemple, présente un faible retrait, ce qui est avantageux pour les pièces de précision mais exige une conception soignée du moule pour compenser cette caractéristique.
- Finition de surface et esthétiqueDes matériaux comme le polyméthylpentène (PMP) offrent une grande clarté et peuvent être utilisés pour des applications exigeant de la transparence, telles que les équipements de laboratoire. Le matériau choisi influe sur l'état de surface, un facteur essentiel tant sur le plan esthétique que fonctionnel.
Comment choisir le bon matériau thermoplastique pour votre projet ?
Choisir le bon matériau thermoplastique pour un projet exige une connaissance approfondie de ses propriétés et des exigences du produit final. Voici quelques lignes directrices et conseils pratiques pour la sélection des matériaux :
- Comprendre les exigences de la candidaturePar exemple, si la pièce est exposée à des températures élevées, des matériaux à haute résistance thermique comme le sulfure de polyphénylène (PPS) seront appropriés. Pour les applications extérieures, des matériaux résistants aux UV comme l'acrylique (PMMA) pourraient être nécessaires.
- Considérer les propriétés mécaniquesSi la pièce doit supporter des charges ou résister aux chocs, il convient d'envisager des matériaux à haute résistance à la traction et aux chocs, tels que le nylon (polyamide).
- Évaluer la résistance chimique et environnementale: Dans des applications comme les dispositifs médicaux ou le mobilier d'extérieur, les matériaux capables de résister aux processus de stérilisation ou aux conditions météorologiques, tels que le polychlorure de vinyle (PVC) ou le polyuréthane (PU), sont préférables.
- Évaluer les caractéristiques de traitementCertains matériaux, comme le polyéthylène basse densité (PEBD), sont plus faciles à mouler et peuvent réduire les coûts et la complexité de fabrication. Cependant, ils peuvent ne pas convenir aux applications de haute précision ou de haute résistance.
- Équilibrer coût et performancesBien que certains matériaux haute performance comme le polyétheréthercétone (PEEK) offrent des propriétés exceptionnelles, ils peuvent s'avérer coûteux. Il est donc essentiel de trouver un équilibre entre le coût et les exigences de performance de l'application.
- Conformité et réglementation: S'assurer que le matériau est conforme aux réglementations spécifiques à l'industrie, notamment dans des secteurs comme l'alimentation et les boissons, le médical et les produits pour enfants.
- Prototypage et essaiAvant de finaliser le choix d'un matériau, il est conseillé de créer des prototypes afin de tester et de valider ses performances en conditions réelles. Cette étape permet d'éviter des modifications coûteuses ultérieurement dans le processus de production.
Quelles sont les applications du moulage par injection thermoplastique ?

Le moulage par injection de thermoplastiques est un procédé de fabrication polyvalent utilisé dans de nombreux secteurs industriels. Son adaptabilité à différents matériaux et sa précision dans la mise en forme de pièces complexes en font une méthode privilégiée pour la production d'une large gamme de produits. Voici quelques-unes de ses principales applications dans différents secteurs :
- Industrie automobile:
- Éléments du tableau de bord, pare-chocs et panneaux de portières.
- Composants situés sous le capot, tels que les réservoirs et les boîtiers de fluides.
- Industrie médicale:
- Seringues jetables, instruments chirurgicaux et boîtiers pour dispositifs médicaux.
- Composants pour dispositifs de diagnostic et prothèses.
- Electronique:
- Boîtiers pour smartphones, télécommandes et composants informatiques.
- Boîtiers et connecteurs de batterie.
- Industrie de l'emballage:
- Contenants, bouchons et fermetures pour aliments et boissons.
- Emballages cosmétiques et flacons pharmaceutiques.
- Industrie de construction:
- Raccords de tuyauterie, composants de plomberie et boîtes électriques.
- Matériaux d'isolation et cadres de fenêtres.
- Jouets et loisirs:
- Figurines, puzzles et éléments de jeux de société.
- Équipements de plein air tels que des outils de jardin et des structures de jeux.
- Produits menagers:
- Appareils de cuisine, récipients et ustensiles.
- Bacs de rangement et outils de nettoyage.
Le moulage par injection de thermoplastiques est-il coûteux ?
La rentabilité du moulage par injection de thermoplastiques varie en fonction de plusieurs facteurs, notamment la complexité de la conception, le type de matériau utilisé et le volume de production. Voici un aperçu général :
- Coût par unitéLe prix moyen unitaire des pièces moulées par injection de thermoplastiques peut varier considérablement. Pour les productions en grande série, le coût unitaire peut être relativement bas grâce aux économies d'échelle. Par exemple, la production d'un engrenage standard en plastique peut coûter entre 0.10 $ et 1.00 $ l'unité pour les commandes importantes.
- Coûts des moules et de l'outillageLes coûts initiaux peuvent être importants, souvent de 1 000 $ à 50 000 $, selon la complexité et la taille du moule. Cependant, ces coûts sont amortis sur la durée de vie du moule, qui peut produire des milliers, voire des millions de pièces.
- Comparaison avec d'autres méthodes de fabricationComparativement à des méthodes comme l'usinage CNC ou l'impression 3D, le moulage par injection de thermoplastique est généralement plus rentable pour la production de masse grâce à sa cadence de production plus rapide et à la réduction des déchets de matière. Par exemple, si l'impression 3D peut offrir des coûts de démarrage plus faibles pour les petites séries, son coût unitaire reste supérieur à celui du moulage par injection pour les productions à grande échelle.
- Coût des matériauxLe coût des matériaux peut varier ; les plastiques courants comme le polyéthylène sont plus abordables que les résines techniques. Le choix du matériau influe sur le coût total, les matériaux plus spécialisés engendrant des dépenses plus importantes.
Comment résoudre les problèmes courants liés au moulage par injection de thermoplastiques ?
Le dépannage en moulage par injection de thermoplastiques est essentiel pour garantir la qualité et l'efficacité. Voici les problèmes courants rencontrés au cours du processus, ainsi que les bonnes pratiques pour les résoudre :
- Coups courtsCe problème survient lorsque le moule n'est pas complètement rempli. On peut y remédier en augmentant la vitesse ou la pression d'injection, en s'assurant que le matériau est à la bonne température ou en ajustant la taille de l'orifice d'injection.
- Formation éclairExcès de plastique s'échappant de la cavité du moule et formant une fine couche sur le bord de la pièce. On y remédie généralement en réduisant la pression d'injection, la force de serrage ou en vérifiant l'état du moule.
- GauchissementDéformation de la pièce lors de son refroidissement. Pour éviter tout gauchissement, assurez-vous d'un refroidissement uniforme et envisagez d'ajuster la température du moule ou la durée de refroidissement.
- Marques d'évierDe petites dépressions ou retassures apparaissent à la surface de la pièce moulée. Augmenter le temps de refroidissement ou ajuster la pression de maintien peut contribuer à minimiser ces marques de retrait.
- Des marques de brûlureUne décoloration noire ou brune de la pièce est souvent due à une surchauffe du matériau ou à la présence d'air emprisonné. Pour résoudre ce problème, réduisez la température de fusion et du moule et augmentez la vitesse d'injection.
Meilleures pratiques pour le moulage par injection:
- Entretien régulierMaintenez la machine de moulage par injection et les moules en état optimal grâce à un entretien et un nettoyage réguliers.
- Optimiser l'utilisation des matériauxChoisissez le matériau approprié à la pièce et à l'application. Testez différents matériaux afin de trouver celui qui répond le mieux aux exigences de votre produit.
- Surveiller et contrôler les paramètres du processusSurveillez attentivement les paramètres tels que la température, la pression et la vitesse d'injection, et effectuez les ajustements nécessaires pour des performances optimales.
- Contrôle QualitéMettre en œuvre des mesures de contrôle qualité rigoureuses afin d'identifier et de corriger les défauts dès le début du processus de production.
Quelle est la différence entre le moulage par injection de thermodurcissables et de thermoplastiques ?
Comprendre la différence entre les matériaux thermodurcissables et thermoplastiques est fondamental dans l'industrie du moulage par injection.
- Matériaux thermoplastiquesCes matériaux deviennent malléables à chaud et se solidifient en refroidissant. Le procédé est réversible, ce qui permet de refondre et de remodeler les thermoplastiques. Le polyéthylène, le polypropylène et le nylon en sont des exemples. Le moulage par injection de thermoplastiques est largement utilisé pour sa polyvalence et sa recyclabilité. Il est idéal pour la production en grande série de pièces nécessitant flexibilité, résistance aux chocs ou transparence.
- Matériaux thermodurcisUne fois chauffés et moulés, les matériaux thermodurcissables subissent une transformation chimique irréversible. Ils ne peuvent être ni refondus ni remoulés. L'époxy, le phénolique et le polyester en sont des exemples. Le moulage des thermodurcissables est utilisé pour les produits devant résister aux hautes températures, aux produits chimiques ou assurer une isolation électrique. Ces matériaux sont généralement plus robustes que les thermoplastiques, mais ils manquent de flexibilité et ne sont pas recyclables.
La principale différence réside dans les propriétés des matériaux et la réversibilité du procédé de moulage. Les matériaux thermoplastiques offrent flexibilité et recyclabilité, convenant à une large gamme d'applications, tandis que les matériaux thermodurcissables offrent une durabilité et une résistance accrues, idéales pour des applications spécifiques de haute performance.
En quoi le moulage par injection de thermoplastiques se compare-t-il aux autres techniques de moulage ?
Le moulage par injection de thermoplastiques se distingue des autres techniques de moulage. Comparons-le à certaines de ces méthodes :
- Moulage par soufflageContrairement au moulage par injection de thermoplastique, idéal pour la fabrication de pièces pleines, le soufflage est spécialisé dans les objets creux, comme les bouteilles. Le moulage par injection de thermoplastique offre une plus grande précision et permet une conception plus complexe.
- Moulage par compressionCette technique est principalement utilisée avec les plastiques thermodurcissables et consiste à mouler le matériau dans un moule chauffé sous pression. Le moulage par injection de thermoplastiques, quant à lui, consiste à injecter du plastique fondu dans une cavité de moule sous haute pression, ce qui permet d'obtenir des pièces plus détaillées et plus complexes.
- Moulage par rotationUtilisé pour les grandes pièces creuses, le rotomoulage consiste à faire tourner le moule pendant le processus. Le moulage par injection de thermoplastique est plus adapté aux pièces complexes produites en grande série et nécessitant des tolérances serrées.
Conclusion
Tout au long de cette discussion, nous avons exploré différents aspects du moulage par injection de thermoplastiques. De la compréhension du procédé, des matériaux et des applications au dépannage et à la comparaison avec d'autres techniques de moulage, il est clair que cette méthode offre une polyvalence, une précision et une efficacité inégalées pour la fabrication d'une vaste gamme de produits.
Le moulage par injection de thermoplastiques demeure un pilier du secteur manufacturier, adaptable à diverses industries et capable de produire des pièces complexes, durables et de haute qualité. Grâce à des entreprises comme 3ERP, à la pointe de cette technologie, les entreprises peuvent tirer parti de cette innovation pour des solutions produits performantes, économiques et novatrices.
3ERP se distingue par son expertise de plusieurs années dans la création de pièces moulées en plastique. Nos services de moulage par injection plastique couvrent l'intégralité du processus, de la conception à la production, garantissant une qualité optimale. Nous sommes spécialisés dans le surmoulage et le moulage par insertion, et travaillons avec une large gamme de matériaux , notamment les plastiques rigides et flexibles, les mélanges et les composites.
Qu'il s'agisse de moulage de prototypes ou de production en série, notre équipe peut vous livrer avec une rapidité et une précision exceptionnelles, offrant plus de 100 options de moulage de prototypes et une capacité de production de plus d'un million d'unités, avec plus de 100 thermoplastiques disponibles.