




Dans le domaine de la fabrication et de l'ingénierie, le terme « finition de surface » est fondamental. Souvent désigné comme « texture de surface », ce concept englobe l'ensemble des propriétés et caractéristiques physiques qui définissent l'aspect et le toucher final de la surface d'un produit.
Qu'il s'agisse d'assurer un attrait esthétique ou de répondre à des exigences fonctionnelles, la compréhension de la finition de surface est cruciale.
Dans ce guide, nous allons explorer en détail sa technologie, ses différents types et tous les paramètres que vous devez connaître.
Qu'est-ce qu'une finition de surface (texture de surface) ?
La finition de surface, souvent synonyme de texture de surface, est un aspect essentiel du processus de fabrication . Elle englobe les caractéristiques physiques et tactiles de la couche externe d'un objet.
Mais concrètement, qu'est-ce que cela implique pour vous ?
Imaginez passer vos doigts sur une pièce de métal ou de bois finement travaillée. Les sensations que vous percevez, l'attrait visuel, et même le son qu'elle pourrait produire au contact — tous ces éléments dépendent de la finition de surface.
Ce concept ne se limite pas à une surface plus lisse ou à un attrait esthétique ; il s'agit d'un facteur essentiel qui influence la fonctionnalité et la longévité d'un produit.
Isotrope
En matière de finitions de surface, les surfaces isotropes présentent des propriétés uniformes dans toutes les directions. Cette homogénéité signifie que, quelle que soit la méthode de mesure ou d'observation, la texture de surface, notamment sa rugosité et son motif, restera constante. Dans de nombreux procédés de fabrication, l'obtention d'une surface isotrope est essentielle, en particulier pour les applications où l'uniformité du frottement, de l'usure et de l'aspect est primordiale.
Anisotrope
Contrairement aux surfaces à finition isotrope, les surfaces anisotropes présentent des propriétés différentes selon l'axe de mesure. Cette variation peut résulter de techniques de fabrication spécifiques, comme le forgeage ou l'usinage directionnel. Les surfaces anisotropes ne se limitent pas à un aspect distinctif ; elles peuvent offrir diverses propriétés fonctionnelles, telles qu'une résistance directionnelle ou des caractéristiques de frottement variables, en fonction de l'interaction avec elles.
Pourquoi la finition de surface est-elle importante ?
L'importance de la finition de surface en fabrication et en ingénierie est capitale. En explorant ce domaine, vous constaterez que la finition de surface est bien plus qu'un simple aspect superficiel. Elle joue un rôle déterminant non seulement dans l'apparence, mais aussi dans les performances et la durée de vie d'un produit. Voyons pourquoi la finition de surface est si cruciale :
- Attrait esthétique et perception du consommateurLa première chose que l'on remarque à propos d'un produit, c'est son aspect et son toucher. Une belle finition de surface améliore l'attrait visuel et peut influencer considérablement la perception et la satisfaction que l'on retire d'un produit.
- Performance fonctionnelleL'état de surface influe directement sur l'interaction d'un produit avec son environnement. Par exemple, une surface plus lisse peut réduire la friction, un facteur essentiel pour le bon fonctionnement des pièces mobiles.
- Durabilité et résistance à l'usureLes finitions de surface peuvent être conçues pour résister aux conditions difficiles, à l'usure et prolonger la durée de vie d'un produit.
- Adhérence des revêtementsSi vous appliquez un revêtement ou une peinture, la texture de la surface peut avoir un impact sur l'adhérence de ces matériaux au produit.
- Réduction des frottements et de la génération de chaleurDans les applications mécaniques notamment, les finitions de surface peuvent contribuer à réduire le frottement, minimisant ainsi la production de chaleur et améliorant l'efficacité.
- Conductivité et dissipation de chaleur amélioréesDans les applications électroniques et thermiques, la finition de surface peut améliorer la conductivité et favoriser la dissipation de la chaleur.
- Contrôle de la réflexion et de la diffusion de la lumièreDans les applications optiques, la finition d'une surface peut avoir une incidence considérable sur sa réflexion et sa diffusion de la lumière.
Comme vous pouvez le constater, le rôle de la finition de surface dépasse largement le simple aspect esthétique. Il s'agit d'un facteur essentiel pour la fonctionnalité, la durabilité et les performances globales d'un produit.
Qu'il s'agisse d'un composant d'un gadget de haute technologie, d'une pièce de quincaillerie automobile ou même d'un produit de consommation courante, la finition de surface joue un rôle clé dans sa réussite et sa longévité.
Quelles sont les caractéristiques clés de la finition de surface ?
Il est essentiel de comprendre les caractéristiques clés de la finition de surface, surtout si vous êtes impliqué dans les processus de fabrication ou si vous êtes simplement curieux de savoir comment sont déterminées l'esthétique et la fonctionnalité de la surface d'un produit.
La qualité de la finition d'une surface peut avoir un impact significatif sur les performances, la durabilité et l'attrait général d'un produit.
Que vous soyez concepteur de produits, machiniste ou simplement quelqu'un intéressé par les subtilités de la fabrication, la compréhension de ces concepts approfondira votre connaissance de l'impact des finitions de surface sur le monde de la fabrication et de la conception de produits.
Poser
Le concept de « coulée » désigne le motif ou la direction prédominante de la surface d'une pièce finie. Il ne s'agit pas seulement de son aspect, mais aussi de son fonctionnement. La coulée peut influer sur des facteurs tels que la rétention du lubrifiant dans les pièces mobiles et la répartition des contraintes sur une surface.
Mesure de l'orientation : L'orientation est généralement évaluée visuellement ou à l'aide d'équipements spécialisés tels que des profilomètres de surface. L'essentiel est d'identifier le motif dominant de la texture de surface, qui peut être parallèle, perpendiculaire, circulaire ou même aléatoire. Cette évaluation est cruciale car elle influe directement sur la fonction de la pièce et son interaction avec les autres composants.
Rugosité de surface
La rugosité de surface est un terme fréquemment employé dans les discussions sur l'état de surface. Elle désigne les petites irrégularités présentes à la surface, souvent dues au processus de fabrication comme l'usinage ou le ponçage. On peut la comparer aux minuscules crêtes et vallées qui constituent la topographie de la surface.
Mesure de la rugosité de surface : La mesure de la rugosité de surface consiste à quantifier les irrégularités à l’aide de paramètres tels que Ra (rugosité moyenne), Rz (hauteur maximale moyenne) et Rmax (distance verticale entre deux crêtes). Des outils comme les profilomètres à stylet, qui glissent sur la surface et mesurent les écarts verticaux, sont couramment utilisés à cette fin. Ces mesures fournissent des données essentielles pour garantir qu’une surface répond aux normes de rugosité requises pour son application spécifique. Nous vous fournirons de plus amples informations à ce sujet dans les sections suivantes.
Ondulation
L'ondulation se distingue de la rugosité de surface par l'étendue et la fréquence des irrégularités qu'elle présente. Celles-ci résultent généralement de déformations, de vibrations lors de l'usinage ou de traitements thermiques. L'ondulation de surface peut affecter l'assemblage des pièces et engendrer des problèmes si elle n'est pas maîtrisée.
Mesure de l'ondulation : Pour mesurer l'ondulation, on utilise une approche qui se concentre sur les grandes ondulations de la surface, en excluant les détails plus fins qui constituent la rugosité. Les outils de mesure de l'ondulation sont similaires à ceux utilisés pour la rugosité, mais ils sont paramétrés pour filtrer les détails les plus fins. Les paramètres clés sont l'espacement des ondulations (Wsm), qui correspond à la distance entre les crêtes des ondulations, et la hauteur des ondulations, définie par l'ondulation moyenne (Wa) ou l'ondulation totale (Wt). La compréhension de l'ondulation est essentielle pour les applications où le contact et l'étanchéité des surfaces sont importants, ainsi que pour des raisons esthétiques nécessitant une surface lisse et uniforme.
Quels sont les symboles et les paramètres utilisés pour évaluer l'état de surface ?
Dans le monde complexe de la fabrication et de l'ingénierie, il est essentiel de comprendre les symboles et les paramètres de rugosité utilisés pour évaluer l'état de surface. Ces mesures et symboles ne sont pas de simples valeurs arbitraires ; ils constituent le langage qui communique la qualité, la fonctionnalité et l'adéquation d'une surface à son application prévue.
Ra – Rugosité de surface moyenne
La rugosité moyenne (Ra) est un paramètre fondamental de l'évaluation de l'état de surface. Elle représente la moyenne arithmétique des valeurs absolues des hauteurs du profil de rugosité de la surface, mesurées à partir d'une ligne moyenne.
En termes plus simples, cela revient à mesurer la rugosité moyenne d'une surface. Le Ra est essentiel car il donne une indication générale de la régularité de la surface et peut s'avérer crucial dans les applications où le contact, l'usure et la lubrification sont des facteurs importants.
Ra est généralement mesuré en micropouces (µin) ou en micromètres (µm).
Calcul/Formulation : La valeur Ra est calculée en faisant la moyenne des valeurs absolues des écarts verticaux par rapport à la ligne moyenne sur une portion de la surface. Mathématiquement, elle correspond à l’intégrale de la valeur absolue de la hauteur du profil de rugosité sur la longueur d’évaluation, divisée par cette longueur.
Rmax - Distance verticale du pic à la vallée
Rmax est un autre paramètre essentiel, représentant la distance verticale entre le point le plus haut et le point le plus bas d'un segment de surface donné. Il est crucial car il indique les irrégularités extrêmes de la surface, ce qui peut s'avérer déterminant dans les applications exigeant une étanchéité parfaite ou des surfaces de glissement parfaitement lisses.
Rmax est généralement mesuré dans les mêmes unités que Ra, µin ou µm.
Calcul/Formulation : Rmax est déterminé en mesurant le pic le plus haut et le creux le plus bas dans la longueur de l’échantillon et en calculant la distance verticale entre ces deux points.
Rz - Hauteur maximale moyenne du profil
Rz est un paramètre standard international qui offre une vision plus complète de la texture de surface.
Elle se calcule en divisant le profil de rugosité en cinq segments de longueur égale, en mesurant la différence de hauteur (Rt) entre le pic le plus haut et le creux le plus bas de chaque segment, puis en faisant la moyenne de ces valeurs. Rz est crucial dans les applications nécessitant une compréhension plus détaillée des pics et des creux de la surface, comme en ingénierie de haute précision.
Comme Ra et Rmax, Rz est également mesuré en µin ou µm.
Calcul/Formulation : Pour calculer Rz, on mesure d’abord la rugosité totale (Rt) dans chacun des cinq segments sur la longueur d’évaluation. Ensuite, on calcule la moyenne de ces cinq valeurs de Rt pour obtenir la valeur de Rz.
Rp – Hauteur maximale du pic
Rp, ou Hauteur maximale du pic, mesure la hauteur du pic le plus élevé à partir d'une ligne moyenne située dans un intervalle de temps donné. Imaginez un sommet montagneux dans un paysage : Rp correspond à la hauteur du pic le plus élevé dans une zone spécifique.
Ce paramètre est crucial car il détermine l'irrégularité maximale d'une surface, affectant des aspects tels que le frottement, l'usure et les capacités d'étanchéité.
Rp est généralement mesuré en micropouces (µin) ou en micromètres (µm).
Calcul/Formulation : Pour calculer Rp, on mesure la hauteur du pic le plus élevé au-dessus de la ligne moyenne sur la longueur d’échantillonnage. Cette valeur représente la saillie extrême susceptible d’influencer l’interaction entre les surfaces.
Rv – Profondeur maximale de la vallée
La profondeur maximale de vallée (Rv) correspond à la profondeur de la vallée la plus profonde par rapport à la ligne moyenne sur la longueur d'échantillonnage. On peut la comparer à la profondeur de la fosse océanique la plus profonde au fond marin. La profondeur maximale de vallée est importante car elle indique la profondeur maximale de l'indentation à la surface, influençant des facteurs tels que la rétention de matière et la concentration des contraintes.
Rv est mesuré dans les mêmes unités que Rp, µin ou µm.
Calcul/Formulation : Rv est déterminé en mesurant la profondeur du creux le plus profond sous la ligne moyenne sur la longueur spécifiée. Cette valeur est cruciale pour les applications où la profondeur des indentations de surface joue un rôle important.
PE – Rugosité du profil
La rugosité de profil (PE) est une mesure complète du profil de rugosité d'une surface. Elle prend en compte l'intégralité du profil, y compris les crêtes et les creux. La PE est essentielle pour une compréhension complète de la topographie de la surface et des facteurs qui influencent des aspects tels que la surface de contact, la répartition de la chaleur et l'esthétique.
Unités et symbole : le PE est généralement mesuré en micropouces ou en micromètres.
Calcul/Formulation : L’indice de rugosité (PE) est calculé en évaluant le profil de rugosité complet sur une longueur d’évaluation spécifiée. Il implique la mesure des hauteurs et des profondeurs des irrégularités afin de fournir une représentation détaillée de la texture globale de la surface.
RMS – Rugosité moyenne de surface
RMS, ou Roughness Average Magnitude Surface, est une mesure statistique qui fournit une moyenne de la rugosité de la surface en élevant au carré les valeurs de hauteur de la surface avant de calculer la moyenne.
Cette méthode accorde une plus grande importance aux valeurs extrêmes, offrant ainsi une vision détaillée de la texture de la surface. La valeur RMS est essentielle dans les applications exigeant une rugosité de surface précise pour des raisons de performance, comme dans les composants aérospatiaux ou les instruments de précision.
La valeur RMS est mesurée en micropouces ou en micromètres.
Calcul/Formulation : Pour calculer l’erreur quadratique moyenne (RMS), on élève au carré les valeurs de hauteur du profil de surface, on calcule leur moyenne, puis on prend la racine carrée de cette moyenne. Ce calcul offre une représentation plus précise de la texture de surface, notamment pour la capture des variations extrêmes.
PS – Lissage du profil
Le profil lisse (PS) mesure l'uniformité et la régularité d'une surface.
Imaginez la surface d'un miroir parfaitement poli, ne présentant que des irrégularités minimales : c'est un exemple de lissage extrême. Le polissage sélectif (PS) est essentiel dans les applications où l'uniformité de surface influe sur les performances, comme dans les composants optiques ou les surfaces d'étanchéité.
Le PS est généralement mesuré en micropouces (µin) ou en micromètres (µm).
Calcul/Formulation : Le PS est calculé en prenant la moyenne des écarts absolus par rapport à la ligne moyenne d’un profil de surface, offrant une mesure quantifiable de la régularité globale de la surface.
PT – Tolérances de profil
Les tolérances de profil (TP) désignent les écarts admissibles par rapport au profil spécifié d'une surface. Par exemple, pour une dent d'engrenage, les TP définissent l'écart maximal autorisé entre le profil réel et le profil idéal sans incidence sur les performances de l'engrenage.
L'épaisseur du pouce (PT) est également mesurée en micropouces ou en micromètres.
Calcul/Formulation : Le PT est déterminé en établissant des limites supérieures et inférieures acceptables pour les écarts par rapport au profil spécifié, garantissant ainsi que la surface répond aux exigences fonctionnelles.
Rt (rugosité totale)
La rugosité totale (Rt) correspond à la distance verticale totale entre les points les plus hauts et les plus bas d'un profil de surface. Elle s'apparente à la mesure de la variation verticale totale du terrain sur une longueur donnée. La rugosité totale est un paramètre important dans les applications où des variations extrêmes de la surface peuvent impacter les performances, comme pour les surfaces d'étanchéité.
Unités et symbole : Rt est mesuré en micropouces ou en micromètres.
Calcul/Formulation : Rt est calculé en identifiant le pic le plus haut et la vallée la plus basse dans la longueur d'évaluation et en mesurant la distance verticale entre ces deux points.
Valeur de rugosité
La valeur de rugosité est un paramètre spécifié qui indique le niveau de rugosité de surface souhaité pour une application particulière. Elle définit une norme pour les processus de fabrication et de contrôle qualité.
Z(x)
Z(x) représente un profil de rugosité spécifique sur une longueur prédéterminée L, utilisé pour calculer la rugosité moyenne. Cette mesure est essentielle pour analyser en détail la texture de surface et permettre une compréhension complète de ses caractéristiques.
L (Longueur du profil)
L, ou longueur de profil, correspond à la longueur de la surface sur laquelle la rugosité est évaluée. Elle est essentielle pour garantir que la zone mesurée soit représentative des caractéristiques globales de la surface.
Longueur de coupure
La longueur de coupure est la longueur requise pour la mesure d'un échantillon lors de l'évaluation de la rugosité de surface. Cette longueur est essentielle pour obtenir des mesures précises et représentatives de l'état de surface.
Numéros de grade de rugosité
En matière de finition de surface, les indices de rugosité (RGN) sont essentiels. Ces indices fournissent une échelle normalisée pour quantifier la rugosité de surface, un facteur crucial pour garantir que les pièces répondent aux exigences spécifiques de divers secteurs industriels.
Chaque nuance possède des caractéristiques physiques distinctes et est privilégiée pour des applications spécifiques. Comprendre ces nuances vous aidera à choisir le niveau de rugosité adapté à votre projet.
RGN 0.05 – Ra 0.05 µm (1 000 µin)
- Caractéristiques: Surface exceptionnellement lisse et fine.
- Utilisations: Idéal pour les lentilles de haute précision et les composants optiques où une irrégularité de surface minimale est essentielle.
- Calcul: Cette qualité est définie par une rugosité moyenne (Ra) de 0.05 micromètres, calculée comme la moyenne arithmétique des valeurs absolues des écarts de surface par rapport à la ligne moyenne.
RGN 0.1 – Ra 0.1 µm (1 000 µin)
- Caractéristiques: Surface ultra-lisse, légèrement plus rugueuse que RGN 0.05.
- Utilisations: Courant dans les surfaces d'étanchéité de précision et les surfaces de paliers à air.
- Calcul: Obtenu lorsque la valeur Ra est maintenue à 0.1 micromètre.
RGN 0.2 – Ra 0.2 µm (1 000 µin)
- Caractéristiques: Surfaces très lisses.
- Utilisations: Utilisé dans des composants mécaniques haut de gamme tels que les gyroscopes et les roulements de précision.
- Calcul: Obtenu avec une valeur Ra de 0.2 micromètres.
RGN 0.4 – Ra 0.4 µm (1 000 µin)
- Caractéristiques: Surface lisse avec une légère texture perceptible à l'examen attentif.
- Utilisations: Convient aux pièces de machines de précision et aux composants mécaniques de haute précision.
- Calcul: Définie par une valeur Ra de 0.4 micromètres.
RGN 0.8 – Ra 0.8 µm (1 000 µin)
- Caractéristiques: Qualité standard pour de nombreuses applications d'ingénierie de précision.
- Utilisations: Courant dans les composants automobiles et aérospatiaux où un équilibre entre la douceur et l'adhérence du matériau est nécessaire.
- Calcul: Caractérisée par une valeur Ra de 0.8 micromètre.
RGN 1.6 – Ra 1.6 µm (1 000 µin)
- Caractéristiques: Texture perceptible mais relativement lisse.
- Utilisations: Idéal pour les pièces de machines courantes, les pièces de pompes et les composants hydrauliques.
- Calcul: Obtenu avec une valeur Ra de 1.6 micromètre.
RGN 3.2 – Ra 3.2 µm (1 000 µin)
- Caractéristiques: Surface moyennement rugueuse.
- Utilisations: Courant dans les pièces moins critiques comme la quincaillerie générale et les composants de construction.
- Calcul: Défini par le maintien d'une valeur Ra de 3.2 micromètres.
RGN 6.3 – Ra 6.3 µm (1 000 µin)
- Caractéristiques: Texture de surface plus rugueuse, visible à l'œil nu.
- Utilisations: Convient aux applications moins sophistiquées, comme certains équipements industriels et produits de consommation.
- Calcul: Obtenu avec une valeur Ra de 6.3 micromètres.
RGN 12.5 – Ra 12.5 µm (1 000 µin)
- Caractéristiques: Surface manifestement rugueuse.
- Utilisations: On les trouve souvent dans les composants qui nécessitent une friction ou une adhérence accrue.
- Calcul: Définie par une valeur Ra de 12.5 micromètres.
RGN 25 – Ra 25 µm (1 000 µin)
- Caractéristiques: Surface très rugueuse.
- Utilisations: Utilisé dans des applications où la finition de surface n'est pas critique, comme dans certaines pièces moulées et forgées brutes.
- Calcul: Obtenu lorsque la valeur Ra atteint 25 micromètres.
RGN 50 – Ra 50 µm (2 000 µin) à RGN 800 – Ra 800 µm (32 000 µin)
- Caractéristiques: Surfaces progressivement plus grossières.
- Utilisations: Ces qualités sont destinées à des applications très exigeantes et grossières, souvent dans les machines lourdes, les équipements agricoles et les composants non esthétiques.
- Calcul: Définies par leurs valeurs Ra respectives, la rugosité augmentant de RGN 50 à RGN 800.
Quelles sont les méthodes courantes pour mesurer la rugosité de l'état de surface ?
La mesure de la rugosité d'un état de surface est une étape cruciale de la fabrication et du contrôle qualité. Elle garantit qu'un produit répond aux spécifications requises et est adapté à son usage prévu. Différentes méthodes, chacune avec ses outils et applications spécifiques, sont utilisées pour mesurer la rugosité d'un état de surface.
Méthodes de mesure directe
Les méthodes de mesure directe consistent à mettre en contact physique la surface avec un outil, tel qu'un profilomètre à stylet. Cet appareil glisse sur la surface, le stylet effectuant un mouvement de va-et-vient au gré des aspérités et des creux. Ces mouvements sont ensuite convertis en un profil de rugosité de la surface.
Utilisation : Cette méthode est particulièrement adaptée aux surfaces exigeant une grande précision. Elle est idéale pour les environnements contrôlés où le retour tactile du stylet garantit des mesures précises. Toutefois, elle ne doit pas être utilisée sur des surfaces molles ou facilement déformables, car le contact risque d’en altérer la texture.
Méthodes sans contact
Les méthodes sans contact utilisent des systèmes optiques ou laser, comme les microscopes confocaux à balayage laser, pour mesurer la rugosité de surface. Ces systèmes projettent un faisceau sur la surface, et des capteurs mesurent la diffraction ou la réflexion de ce faisceau lumineux afin de déterminer le profil de surface.
Utilisation : Les méthodes sans contact sont idéales pour les surfaces délicates ou molles, car une mesure par contact pourrait les endommager. Elles conviennent également aux surfaces rugueuses ou présentant des géométries complexes. Cependant, leur précision peut être affectée par la réflectivité et la couleur de la surface.
Méthodes de comparaison
Description et outils : Les méthodes de comparaison consistent à comparer la surface étudiée à un ensemble ou à des échantillons de référence présentant une rugosité connue. Les comparateurs de rugosité de surface, qui sont des ensembles de surfaces de référence, sont couramment utilisés dans cette méthode.
Utilisation : Ces méthodes sont rapides et économiques, adaptées aux évaluations sur place. Cependant, elles sont moins précises et plus subjectives que les méthodes de mesure directes. Elles sont à privilégier lorsque la précision des mesures n’est pas essentielle.
Méthodes en cours de traitement
Les méthodes de contrôle en cours de fabrication permettent de mesurer la rugosité de surface pendant le processus de fabrication lui-même. Elles utilisent des outils tels que des profilomètres en ligne ou des capteurs intégrés aux machines CNC. Ces outils fournissent des données en temps réel sur l'état de surface, permettant ainsi des ajustements immédiats.
Utilisation : Les méthodes de contrôle en cours de production sont particulièrement utiles dans les environnements de production à grand volume où une surveillance continue est nécessaire pour garantir une qualité constante. Cependant, elles peuvent être moins précises que les mesures effectuées après la production et nécessitent une intégration au processus de fabrication.
Techniques de profilage
Les techniques de profilage consistent à créer un profil détaillé de la surface à l'aide d'outils tels que les profilomètres 3D. Ces appareils fournissent une vue tridimensionnelle de la surface, offrant ainsi une analyse précise de sa topographie.
Utilisation : Ces techniques sont idéales pour les surfaces dont la texture doit être caractérisée avec précision, notamment dans le cadre de la recherche et du développement. Cependant, elles peuvent s’avérer longues et nécessitent un équipement sophistiqué.
Techniques de surface
Les techniques de mesure de surface permettent d'évaluer la rugosité d'une zone étendue plutôt que le profil d'une seule ligne. On utilise des outils comme les profilomètres optiques et les interféromètres, qui permettent d'obtenir une vue d'ensemble de la topographie de la surface.
Utilisation : Les techniques d’analyse de surface sont utiles pour les surfaces présentant des textures variées ou lorsqu’une vue d’ensemble de l’état de surface est nécessaire. Elles sont moins efficaces pour une analyse de surface très fine ou détaillée.
Techniques de microscopie
Les techniques de microscopie, comme la microscopie électronique, permettent d'obtenir une vue très agrandie de la surface. Ces techniques sont capables de révéler des informations détaillées sur la surface à l'échelle microscopique.
Utilisation : La microscopie est particulièrement utile en recherche scientifique ou dans les industries exigeant une précision extrême, comme la fabrication de semi-conducteurs. Cependant, ces techniques sont complexes, chronophages et nécessitent un équipement hautement spécialisé.
Quels sont les facteurs qui influencent les finitions de surface ?
Les finitions de surface en fabrication sont influencées par une multitude de facteurs. Chacun joue un rôle crucial dans la détermination de l'aspect final, de la texture et de la fonctionnalité du produit. La compréhension de ces facteurs est essentielle pour toute personne impliquée dans la fabrication, l'ingénierie ou le contrôle qualité.
- Vitesses et avances d'enlèvement de matièreLa vitesse d'enlèvement de matière d'une pièce influe considérablement sur son état de surface. Des vitesses d'avance élevées peuvent engendrer un état plus rugueux en raison de l'augmentation des vibrations et de la chaleur, tandis que des vitesses plus lentes peuvent produire une surface plus lisse, mais au prix d'un allongement des délais et d'un renchérissement des coûts de fabrication.
- État de la machine-outilL’état de la machine-outil, notamment sa stabilité et sa précision, influe directement sur la qualité de la finition de surface. Un équipement usé ou mal entretenu peut engendrer des irrégularités sur la surface finie.
- Paramètres de trajectoire d'outilLe trajet de l'outil de coupe influe sur la texture de la surface. Des passes se chevauchant permettent d'obtenir des finitions plus lisses, tandis que des passes non chevauchantes peuvent donner une surface texturée ou striée.
- Largeur de coupe (pas de croisement)Cela fait référence au degré de chevauchement entre chaque passe d'outil. Des distances de chevauchement plus faibles permettent d'obtenir une finition plus fine, car chaque passe enlève moins de matière, ce qui assure un contrôle plus précis.
- Déviation de l'outilSi un outil de coupe se plie ou se déforme pendant son utilisation, cela peut entraîner un enlèvement de matière irrégulier et affecter la finition de surface. Ce phénomène est souvent influencé par le matériau, la longueur et le diamètre de l'outil.
- TempératureLes températures élevées générées lors de l'usinage peuvent altérer les propriétés du matériau et provoquer une dilatation thermique, affectant ainsi la qualité de surface. La gestion de la chaleur par le choix approprié des outils et l'utilisation judicieuse du liquide de refroidissement est donc essentielle.
- Profondeur de coupeLa profondeur de chaque passe influe sur l'état de surface. Des passes plus profondes permettent d'enlever de la matière plus rapidement, mais peuvent aussi engendrer davantage de contraintes sur l'outil et la pièce, ce qui risque de produire un état de surface plus rugueux.
- VibrationDes vibrations excessives lors de l'usinage peuvent engendrer un état de surface irrégulier. Ceci peut être dû à divers facteurs, notamment des outils déséquilibrés, des réglages de machine inadaptés ou des perturbations externes.
- Liquide de refroidissementLe type et le débit du liquide de refroidissement peuvent influencer l'état de surface. Les liquides de refroidissement réduisent la chaleur et évacuent les copeaux de la zone de coupe, ce qui améliore la qualité de la surface. Cependant, une application incorrecte peut entraîner des problèmes tels que des taches ou de la corrosion.
Quelles sont les différentes techniques utilisées pour obtenir les finitions de surface souhaitées ?
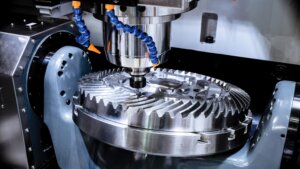
L'obtention de la finition de surface souhaitée est un aspect crucial du processus de fabrication, influençant non seulement l'esthétique du produit, mais aussi sa fonctionnalité et ses performances. Différentes techniques permettent d'obtenir des finitions de surface spécifiques, chacune ayant son application et sa texture propres.
Usinage
L'usinage est un procédé d'enlèvement de matière d'une pièce afin d'obtenir une forme et une texture de surface souhaitées. Il comprend des procédés tels que le fraisage, le tournage et le perçage.
- Finitions de surface courantes : L'usinage permet d'obtenir une gamme de finitions, allant de l'ébauche à la finition de haute précision. La finition exacte dépend de facteurs tels que l'outil de coupe utilisé, la vitesse de coupe, l'avance et le matériau de la pièce.
Types de finitions d'usinage :
- Usinage grossier : Laisse généralement des marques d'outils visibles et convient aux surfaces qui ne nécessitent pas une grande précision.
- Usinage de précision : Offre une finition plus lisse avec des marques d'outils moins visibles, idéale pour les surfaces nécessitant un usinage de précision.
- Usinage de haute précision : Permet d'obtenir des surfaces très lisses avec des marques d'outils minimales, utilisé pour les pièces exigeant des tolérances serrées et des finitions de haute qualité.
Quel est l'état de surface standard en usinage ?
La finition de surface standard en usinage varie selon l'application, mais se situe généralement entre Ra 0.8 et 3.2 µm (32 à 125 µin). Cette plage permet d'optimiser le coût de fabrication et les performances des pièces pour une grande variété d'applications.
finitions de surface 3EPR
3ERP propose des services de finition de surface haut de gamme pour les composants et les pièces, quel que soit leur procédé d'usinage. Notre équipe dédiée de spécialistes qualifiés se concentre exclusivement sur les opérations de finition, garantissant ainsi une qualité exceptionnelle pour vos produits.
Pour obtenir une finition impeccable pour vos prototypes et composants, nous vous invitons à contacter notre service client pour un devis rapide et précis. Voici la liste de nos options de finition de surface :
- Polissage haute brillance
- Ponçage et polissage
- Peinture (Options disponibles : mat, satiné, brillant, texturé et toucher doux)
- Finitions teintées (Convient aux matériaux comme l'ABS, le PMMA, le PC, le PS)
- Finitions anodisées (types 1, 2 et 3, ainsi que film chimique/alodine)
- Chromé et La métallisation (Y compris le chromage par pulvérisation cathodique, le placage de couleur, le zingage et l'étamage)
- Création de logos et de symboles (sérigraphie, tampographie, transfert par frottement, Gravure au laser)
- Manteau en poudre
- Électrophorèse
- Sablé et microbillé
- Traitement thermique
- Cirage
- Transfert d'eau
Meulage
Le meulage consiste à utiliser une meule abrasive pour enlever de la matière d'une pièce, créant ainsi une surface lisse.
- Finitions de surface courantes : Le meulage permet d'obtenir un état de surface très lisse, souvent indispensable pour les pièces exigeant une grande précision et une rugosité minimale. Il est particulièrement efficace pour les matériaux durs difficiles à usiner par d'autres méthodes.
Polissage
Le polissage permet d'obtenir une surface lisse et réfléchissante par frottement ou à l'aide de produits chimiques. Il intervient souvent après d'autres opérations d'usinage afin d'améliorer la qualité de la surface.
- Finitions de surface courantes : Le polissage permet d'obtenir une finition miroir, très réfléchissante. Il est couramment utilisé à des fins esthétiques et dans les applications nécessitant un frottement minimal.
Rodage
Le rodage est une technique qui consiste à faire glisser deux surfaces l'une sur l'autre à l'aide d'un abrasif. Elle permet d'obtenir des surfaces parfaitement planes.
- Finitions de surface courantes : Le rodage permet de produire des surfaces extrêmement lisses et planes, souvent requises dans des applications de haute précision comme les surfaces d'étanchéité des vannes ou des instruments scientifiques.
Honing
Le rodage est une technique de précision utilisée pour améliorer la forme géométrique et la texture de surface des pièces métalliques. Il est essentiel pour les applications exigeant des tolérances serrées et des surfaces lisses, comme les vérins hydrauliques et les engrenages de haute précision.
- Finitions de surface courantes : On obtient généralement une surface très lisse présentant un fin quadrillage. Le rodage est particulièrement efficace pour améliorer l'état de surface des surfaces cylindriques internes, comme les alésages, et contribue également à éliminer les irrégularités de surface.
Fraisage
- Application en finition de surface : Le fraisage est un procédé d'usinage polyvalent qui consiste à faire tourner un outil de coupe pour enlever de la matière de la pièce à usiner.
- Finitions de surface courantes : Le fraisage permet d'obtenir une large gamme de finitions de surface, allant de rugueuses à très lisses, en fonction de l'outil utilisé et de la stratégie de fraisage mise en œuvre.
- Contexte d'application : Elle est largement utilisée pour les surfaces planes et complexes, et la finition peut varier d'un aspect mat à un aspect brillant. Cette technique est idéale pour créer des motifs et des dessins complexes sur des surfaces métalliques.
Ponçage et sablage
Le ponçage consiste à frotter la surface avec des matériaux abrasifs, tandis que le sablage projette un jet d'abrasif à grande vitesse sur la surface. Ces méthodes sont couramment utilisées pour préparer les surfaces métalliques avant peinture, revêtement ou finition, et sont essentielles en carrosserie automobile et en fabrication de mobilier métallique.
- Finitions de surface courantes : Ces deux techniques servent à lisser une surface rugueuse, à rendre une surface lisse plus rugueuse ou à éliminer les contaminants de surface. La finition obtenue peut aller d'un aspect satiné à une surface fortement texturée.
Gravure industrielle/Usinage chimique
Ce procédé consiste à utiliser des produits chimiques pour enlever de la matière et obtenir ainsi la finition ou le motif de surface souhaité. Largement utilisé dans l'industrie aérospatiale pour réduire le poids et pour des applications décoratives dans l'électronique grand public, le fraisage chimique permet d'atteindre des objectifs à la fois fonctionnels et esthétiques.
- Finitions de surface courantes : Il permet de réaliser des motifs très détaillés et précis, ce qui le rend idéal pour les dessins complexes.
Revêtement et placage
Ces procédés consistent à appliquer une couche de matériau sur un substrat, à des fins protectrices ou décoratives. Largement utilisés dans les secteurs de l'automobile, de l'aérospatiale et des biens de consommation, ces procédés confèrent aux pièces métalliques à la fois fonctionnalité et esthétique.
- Finitions de surface courantes : La surface obtenue peut présenter un aspect mat ou brillant, avec des textures variées. Les revêtements et les placages peuvent améliorer considérablement la résistance à la corrosion, la résistance à l'usure et la conductivité électrique.
Texturation au laser
La texturation laser consiste à utiliser la technologie laser pour créer des textures de surface précises et détaillées sur divers matériaux. Elle est largement utilisée pour la création de designs esthétiques et de surfaces fonctionnelles dans des secteurs tels que l'automobile, l'aérospatiale et l'électronique grand public.
- Finitions de surface courantes : Cette méthode permet d'obtenir une gamme de finitions, allant de textures fines et détaillées à des surfaces à motifs plus prononcés.
Usinage par électroérosion (EDM)
L'électroérosion (EDM) est un procédé qui utilise des décharges électriques (étincelles) pour usiner des métaux durs et des matériaux difficiles à usiner par les techniques traditionnelles. Idéale pour les pièces de précision et les formes complexes, elle est couramment utilisée dans la fabrication de moules, d'outils et de matrices. L'électroérosion est reconnue pour sa précision et sa capacité à usiner des formes complexes et des cavités profondes.
- Finitions de surface courantes : L'électroérosion peut produire une variété de finitions, allant de surfaces lisses avec des marques d'outil minimales à des finitions texturées en fonction des paramètres d'étincelle.
Fabrication Additive
La fabrication additive, plus communément appelée impression 3D , permet de construire des pièces couche par couche, offrant ainsi une approche unique en matière de finition de surface . Elle est utilisée dans divers secteurs, notamment le médical, l'aérospatiale et l'automobile, pour le prototypage et la production.
- Finitions de surface courantes : L'impression 3D permet de créer des pièces aux géométries complexes et aux caractéristiques de surface spécifiques, allant de textures rugueuses à des finitions relativement lisses, en fonction de la technologie d'impression et du matériau utilisé.
Quelles sont les normes relatives à la finition de surface ?
La compréhension et le respect des normes de finition de surface sont essentiels pour garantir la constance et la qualité des processus de fabrication. Ces normes fournissent des lignes directrices pour la mesure et la classification des textures de surface.
- ISO (Organisation internationale de normalisation) 1302 – Les normes ISO relatives à l'état de surface comprennent des lignes directrices pour la spécification, la mesure et l'indication de la texture de surface. Elles sont utilisées à l'échelle internationale et couvrent une vaste gamme de matériaux et de procédés de finition. Les normes ISO sont essentielles pour garantir l'interopérabilité et la qualité de la production à l'échelle mondiale.
- ASTM (American Society for Testing and Materials) Y14.36M – L'ASTM propose un ensemble de normes qui encadrent la mesure et la caractérisation des états de surface. Largement adoptées aux États-Unis, ces normes servent de base au contrôle qualité, à la spécification des produits et à l'optimisation des procédés de fabrication.
Quel est le coût de la finition de surface ?
Le coût d'obtention d'un état de surface spécifique en usinage et en usinage CNC peut varier considérablement en fonction de la complexité du procédé, des matériaux utilisés et de l'équipement requis. Voici quelques valeurs indicatives et exemples en dollars américains :
- Usinage de base (ex. : tournage, fraisage) : Les coûts peuvent varier de 50 $ à 200 $ l'heure, selon la complexité et la précision requises.
- Meulage de précision : Cela peut coûter entre 100 et 300 dollars de l'heure.
- Usinage électrochimique : Les prix peuvent varier de 150 $ à 500 $ l'heure.
- Texturation laser : Cette technique de pointe peut coûter jusqu'à 200 dollars de l'heure en raison de la précision et du matériel utilisés.
- Broyage chimique : En fonction du matériau et de la surface, les coûts peuvent varier de 80 $ à 200 $ l'heure.
- La fabrication additive: Le coût de l'impression 3D peut varier considérablement, allant de 10 $ à 100 $ l'heure, selon la technologie (SLA, SLS, FDM, etc.) et le matériau utilisé.
Comment choisir la technique de finition de surface qui vous convient le mieux ?
Le choix de la technique de finition de surface appropriée est crucial pour la réussite de votre projet. Voici un guide pour vous aider à prendre une décision éclairée :
- Déterminez le matériau que vous souhaitez finir : Les différents matériaux réagissent différemment aux diverses techniques de finition. Identifiez le matériau pour comprendre quelles méthodes sont compatibles.
- Déterminer la finalité du traitement de surface : Recherchez-vous l'esthétique, la résistance à la corrosion ou la réduction des frottements ? L'utilisation finale du produit guidera votre choix.
- Explorez les différentes finitions de surface disponibles pour le matériau que vous avez choisi : Familiarisez-vous avec les options disponibles pour votre matériau, telles que l'anodisation pour l'aluminium ou la passivation pour l'acier inoxydable.
- Considérez le résultat esthétique souhaité : Si l'aspect visuel est une priorité, des techniques comme le polissage ou le texturage laser pourraient être plus appropriées.
- Évaluer les exigences de durabilité de la surface : Pour les pièces soumises à une forte usure, des revêtements plus durs comme le carbone de type diamant (DLC) peuvent être nécessaires.
- Tenez compte des exigences d'entretien de la finition de surface : Certaines finitions nécessitent plus d'entretien que d'autres. Tenez compte de l'entretien à long terme lors de votre choix.
- Compatibilité des tests : Avant de finaliser votre choix, testez la finition choisie sur un petit échantillon pour vous assurer qu'elle répond à vos attentes.
- Tenez compte de l’impact environnemental : Certains procédés de finition ont un impact environnemental plus important que d'autres. Privilégiez les options écologiques si le développement durable est une priorité.
- Considérations budgétaires : Enfin, comparez le coût du processus de finition à votre budget afin de faire un choix réaliste.
Quel est l'impact de la finition de surface sur la fonctionnalité et la durée de vie ?
L'état de surface influence considérablement la fonctionnalité et la durée de vie des pièces fabriquées. Comprendre la corrélation entre les différents niveaux d'état de surface et ces aspects vous permettra de prendre des décisions plus éclairées pour vos projets.
- Frottement et usure réduits : Des surfaces plus lisses réduisent généralement le frottement entre les pièces mobiles, prolongeant ainsi leur durée de vie. Ceci est particulièrement important pour des composants tels que les roulements et les pistons.
- Esthétique améliorée : Pour les produits de consommation, une finition de surface plus fine est souvent synonyme d'un aspect plus attrayant, ce qui peut être un facteur déterminant pour le succès commercial.
- Résistance à la corrosion améliorée : Certains traitements de surface, notamment ceux obtenus par des traitements chimiques, peuvent améliorer considérablement la résistance d'une pièce à la corrosion et aux facteurs environnementaux, prolongeant ainsi sa durée de vie.
- Force accrue de résistance à la fatigue : Les surfaces rugueuses peuvent concentrer les contraintes, entraînant une rupture prématurée sous charges cycliques. Des finitions plus fines répartissent les contraintes de manière plus uniforme, améliorant ainsi la résistance à la fatigue.
- Capacités d'étanchéité optimisées : Dans des applications comme les joints et les joints toriques, la finition de surface est cruciale pour assurer une étanchéité correcte, évitant les fuites et les défaillances potentielles du système.
- Transfert de chaleur amélioré : Dans des applications telles que les échangeurs de chaleur, un état de surface spécifique peut améliorer l'efficacité du transfert de chaleur, influençant ainsi les performances globales du système.
Conclusion
La finition de surface, facteur essentiel en fabrication, influence considérablement la fonctionnalité, la durabilité et l'esthétique d'un produit.
Comprendre son impact, ses techniques et ses normes est essentiel pour garantir la qualité et la constance de vos produits. Notre guide complet sur la finition de surface vous aide à faire des choix éclairés, indispensables pour une conception et une fabrication optimales.
N'oubliez jamais que le choix de la finition de surface appropriée est crucial et nécessite une attention particulière au matériau, à la fonction prévue du produit, aux préférences esthétiques, aux besoins de durabilité et aux contraintes budgétaires.
FAQ
Que signifie un état de surface de 125 ?
Un état de surface de 125 correspond à une rugosité moyenne (Ra) de 125 micro-pouces (µin), soit environ 3.2 micromètres (µm). Ce niveau de finition est courant en usinage général et offre un bon compromis entre coût et qualité de surface. Il convient à de nombreux composants fonctionnels pour lesquels la haute précision n'est pas primordiale.