Les assemblages par encliquetage constituent l'une des solutions les plus simples pour assembler des pièces sans vis, adhésifs ni outils. Au lieu d'utiliser des fixations séparées, ces assemblages exploitent des éléments flexibles qui se plient lors du montage puis reprennent leur forme initiale pour maintenir les composants ensemble. C'est pourquoi ils sont couramment utilisés pour des pièces telles que les boîtiers en plastique, les couvercles de batteries, les appareils électroniques grand public, les boîtiers d'électroménager et même les capuchons de stylos, où la rapidité d'assemblage (et de démontage) est essentielle.
Les systèmes d'encliquetage fonctionnent de manière optimale lorsque tous les éléments s'emboîtent parfaitement. La forme de l'articulation, le matériau choisi et la méthode de fabrication influencent tous sa performance. Une conception exige une attention particulière à la géométrie, à la force d'assemblage et à la durabilité à long terme. Un système d'encliquetage fonctionnant correctement avec du polypropylène moulé par injection peut se rompre s'il est imprimé en 3D avec de la résine, et une conception facile à assembler peut ne pas résister à une utilisation répétée sans une analyse et des tests appropriés des propriétés des matériaux.
Cet article présente les principes de base des assemblages à enclenchement rapide et explique comment une entreprise comme 3ERP utilise les technologies de fabrication de plastique pour produire ces connecteurs pratiques. Il inclut également les règles de conception fondamentales pour différentes technologies, vous permettant ainsi de démarrer facilement vos conceptions d'assemblages à enclenchement rapide.

Qu'est-ce qu'un Ssomme Fit Jpoint ?
Un assemblage par encliquetage est un connecteur formé par l'emboîtement de deux éléments. Lors de l'assemblage, l'un des éléments se déforme élastiquement puis reprend sa forme initiale pour s'enclencher dans la pièce correspondante, assurant ainsi la fixation sans matériel supplémentaire.
Les principaux atouts d'un système d'encliquetage sont sa déformation élastique lors de l'assemblage, l'absence d'outil pour son engagement, sa géométrie de verrouillage intégrée et la possibilité de réaliser des assemblages amovibles ou permanents. Ces caractéristiques rendent les systèmes d'encliquetage particulièrement adaptés aux produits fabriqués en grande série, où rapidité, simplicité et fiabilité sont essentielles.
Dans les applications avancées, les concepteurs peuvent utiliser un système d'enclenchement profilé pour contrôler la force d'engagement, la sensation de retour d'information ou la résistance au retrait.
Les systèmes d'enclenchement peuvent prendre de nombreuses formes. Certains sont amovibles ; d'autres forment un assemblage permanent. Si le dictionnaire d'ingénierie McGraw-Hill définit un « système d'enclenchement » comme un connecteur à rotule, on trouve dans la pratique des poutres en porte-à-faux, des anneaux circulaires, des verrous de torsion et des géométries plus complexes. Comme nous le verrons, les systèmes d'enclenchement peuvent revêtir de nombreuses formes.

Pourquoi utiliser des fermetures à pression ??
Les assemblages à enclenchement rapide sont importants dans de nombreuses conceptions d'ingénierie en raison de leur praticité, de leur facilité de fabrication et de l'absence de fixations séparées comme les vis.
- Simplicité: Les enclenchements sont intégrés directement dans les deux composants emboîtables, sans nécessiter de fixation séparée, ce qui réduit le temps d'assemblage et les stocks nécessaires.
- PrixComme ils ne nécessitent pas de troisième composant pour assembler les deux pièces, les systèmes d'encliquetage peuvent être moins coûteux que d'autres techniques de fixation.
- Montage rapideLa plupart des systèmes à enclenchement rapide s'assemblent (et se désassemblent souvent) d'un simple geste, comme une pression ou une pression, ce qui les rend idéaux pour les pièces qui doivent être régulièrement fixées et détachées. Aucun outil électrique n'est nécessaire.
- PolyvalentLes fixations à enclenchement peuvent être réutilisables (réversibles) ou permanentes, selon le type de connexion requis.
- lustréeL'absence de fixations apparentes confère une apparence visuelle épurée, car le mécanisme de verrouillage d'un système à enclenchement est généralement intégré à l'un des composants.
Liste de vérification de compatibilité Snap Fit
Bien entendu, les assemblages à enclenchement ne conviennent pas à toutes les applications. Ils complexifient la conception, sont fragiles et n'offrent pas la même force de serrage que d'autres types de fixations. C'est pourquoi la liste de contrôle suivante sert de guide rapide pour déterminer quand les utiliser.
- Les conditions de charge et d'utilisation précises sont-elles connues afin que l'enclenchement puisse être analysé correctement ?
- Les dimensions et les tolérances des pièces sont-elles suffisamment bien contrôlées pour assurer un engagement constant entre les deux composants ?
- L'emballage et l'accès pour le montage et l'entretien sont-ils clairement compris ?
- Dispose-t-on de suffisamment de temps de développement pour concevoir et valider le système d'enclenchement ?
- Le fournisseur ou l'organisation possède-t-il une expérience en matière de conception et de moulage de pièces à enclenchement rapide ?
Types courants de systèmes à enclenchement
La plupart des assemblages à enclenchement rapide se répartissent en trois grandes catégories, définies ci-dessous. Il existe cependant des sous-types au sein de ces catégories. De plus, certains assemblages à enclenchement rapide sont difficiles à classer, car ils peuvent nécessiter une combinaison de forces de flexion et de torsion lors du montage.
Cantilever Snap Convient à
Le système d'enclenchement le plus courant est le système à levier. Il se compose d'une poutre flexible munie d'un crochet à une extrémité qui se déforme lors de l'assemblage avant de s'enclencher. Les systèmes d'enclenchement à levier réutilisables sont généralement équipés d'un levier ou d'un autre dispositif de détachement, contrairement aux systèmes permanents.
Exemples de produits dotés d'assemblages à enclenchement en porte-à-faux :
- Couvercles de compartiment à piles pour appareils tels que télécommandes et jouets
- panneaux d'accès électriques
- Boucles en plastique à dégagement latéral
L'omniprésence de ces produits crée un cercle vicieux où les concepteurs optent souvent pour le style en porte-à-faux des joints à enclenchement, même lorsque d'autres styles seraient plus adaptés à l'application.

Clip annulaire Fits
Un joint annulaire à enclenchement rapide relie des éléments cylindriques concentriques par déformation radiale. Un joint à rotule à enclenchement rapide est un type de liaison annulaire, et les joints annulaires à enclenchement rapide réutilisables sont plus courants que les joints permanents.
Ces systèmes d'enclenchement ne fonctionnent que s'il existe une certaine élasticité radiale, permettant à la bague intérieure de s'enclencher dans la bague extérieure. Avec le temps, le fluage ou la relaxation des contraintes peuvent réduire la force de maintien, un problème courant que les concepteurs doivent prendre en compte.
Exemples de produits dotés de joints annulaires à enclenchement rapide :
- Fermetures à pression métalliques sur les vêtements
- Bouchons de stylos à bille
- Bouchons des boîtes de film 35 mm
- Briques de Lego

Rupture de torsion Convient à
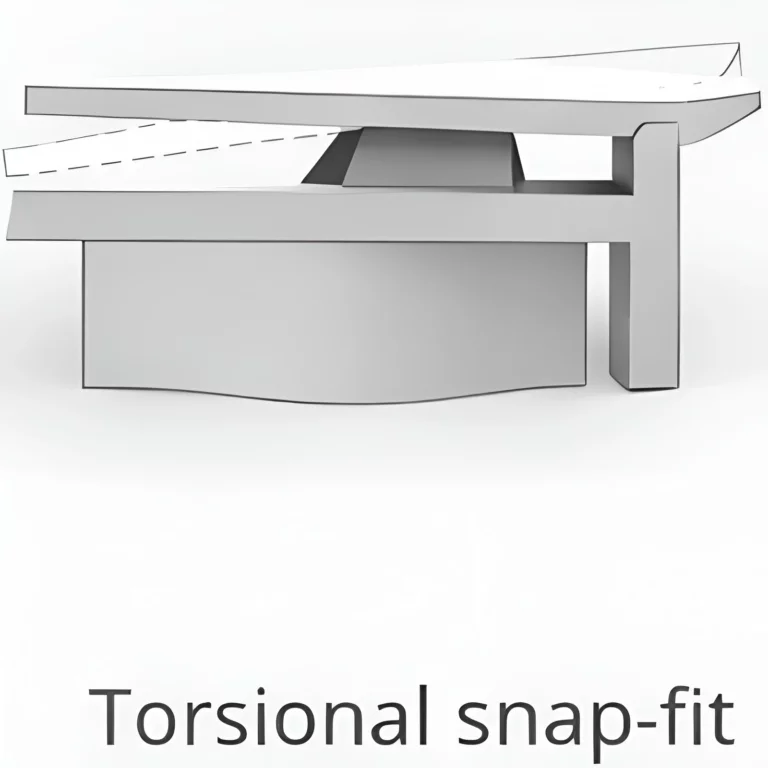
Les assemblages par encliquetage à torsion sont moins courants. Leur fonctionnement repose sur la torsion lors du montage, et non sur la simple flexion. La pièce se dégage par torsion, puis reprend sa forme initiale pour se verrouiller. Leur résistance dépend de la rigidité de la partie en torsion et de la conception du mécanisme de verrouillage.
Ce type de fermeture à pression est utile lorsque l'accès pour le déverrouillage est limité, lorsqu'un verrou discret est nécessaire ou lorsque la conception requiert un mouvement de bascule contrôlé pour déverrouiller la fermeture de l'autre côté.
Méthodes de fabrication
Le moulage par injection est de loin le procédé de fabrication le plus courant pour les joints à enclenchement. Cependant, d'autres techniques de fabrication de pièces plastiques, comme l'impression 3D, peuvent être utilisées, de même que des méthodes de production de métaux telles que l'emboutissage et la découpe de tôles.
Iinjection Mvieillir Ajustements instantanés
Le moulage par injection est la technique la plus courante pour la production en série de pièces en plastique comportant des éléments à enclenchement. Ces éléments peuvent être moulés directement dans les pièces en plastique, et le procédé est parfaitement adapté aux biens de consommation, aux boîtiers, aux pièces d'électroménager et aux composants intérieurs automobiles.
Les plastiques couramment utilisés pour le moulage par injection, notamment pour les assemblages par encliquetage, comprennent le polypropylène (PP), l'ABS, le polycarbonate (PC), le nylon (PA) et l'acétal (POM). Le polypropylène, en particulier, présente une très grande capacité de déformation. Le nylon offre robustesse et résistance à la fatigue pour une utilisation répétée. L'ABS offre une bonne rigidité et une facilité de moulage pour les applications générales, tandis que le polycarbonate offre une résistance supérieure mais une flexibilité moindre.
Une conception appropriée des assemblages à enclenchement doit tenir compte des limites de contrainte, des rayons de courbure à la base et de la durabilité à long terme afin d'éviter les fissures ou la rupture par fatigue.
Règles de conception des systèmes d'encliquetage moulés
- Maintenez la déformation en dessous de la limite du matériau : concevez le bouton-pression de manière à ce qu’il fléchisse dans la plage d’étirement sécuritaire du plastique ; un étirement excessif est comme plier un trombone trop loin et entraîne des fissures ou une déformation permanente.
- Utilisez des bras de fixation plus longs pour réduire les contraintes : les bras plus longs se plient plus facilement et répartissent la charge sur une plus grande longueur, réduisant ainsi le risque de casse lors du montage.
- Maintenez une épaisseur uniforme et ajoutez un rayon de racine généreux (≈0.5–1× épaisseur) : une épaisseur uniforme répartit les contraintes, tandis qu'une courbe douce à la base empêche les fissures à l'endroit où le clip rencontre la partie principale.
- Évitez les angles vifs et les transitions abruptes : les arêtes vives concentrent les contraintes et peuvent provoquer des fissures, tandis que les transitions douces permettent aux forces de se répartir plus uniformément à travers l’élément.
- Utilisez un angle d'attaque (≈30–45°) et une face de retenue plus inclinée : une face avant inclinée facilite l'emboîtement des pièces avec moins de force, tandis qu'une face arrière plus inclinée les maintient fermement verrouillées une fois emboîtées.
- Prévoyez un dégagement suffisant : laissez suffisamment d’espace pour que le bras de fixation puisse fléchir lors de l’assemblage afin qu’il ne se bloque pas ou ne heurte pas les murs avoisinants.
- Orienter les boutons-pression pour un moulage propre et éviter les points d'injection ou les lignes de soudure à la base : positionner la base du bouton-pression là où le plastique remplit et refroidit uniformément afin que le joint soit solide et régulier.
CNC Usinage d'enclenchements
L'usinage CNC est couramment utilisé pour les prototypes, les petites séries et les tests fonctionnels des assemblages à enclenchement. Les éléments d'enclenchement sont usinés dans la pièce en plastique ou en métal plutôt que moulés ; les règles de conception et autres considérations diffèrent donc légèrement. Les assemblages à enclenchement usinés CNC sont souvent utilisés pour des pièces telles que les échantillons d'ingénierie et les boîtiers en petites séries, pour lesquels l'outillage de moulage n'est pas encore disponible.
Les plastiques couramment utilisés pour les assemblages par encliquetage CNC comprennent l'acétal (POM), le nylon (PA), l'ABS, le polycarbonate (PC) et le PEHD. L'acétal et le nylon sont particulièrement adaptés car ils allient robustesse et bonne résistance à la fatigue. L'ABS est facile à usiner et convient aux essais généraux, tandis que le polycarbonate offre une résistance supérieure mais nécessite une déformation contrôlée.
Étant donné que les pièces usinées n'ont pas d'orientation de fibres moulée et peuvent présenter des angles internes plus aigus en raison des limites d'outillage, les dispositifs d'enclenchement sont généralement conçus de manière plus conservatrice que les versions moulées.
Conception à enclenchement usinée Rules
- Maintenez la déformation en dessous de la limite du matériau et concevez de manière plus conservatrice : les plastiques usinés n’ont pas le flux de fibres uniforme des pièces moulées, il faut donc concevoir des pièces qui fléchissent moins et rester bien en deçà des limites de flexion sûres pour éviter les fissures.
- Utilisez des bras de fixation plus longs et légèrement plus épais que leurs équivalents moulés : la longueur supplémentaire réduit les contraintes de flexion, et l’épaisseur légèrement supérieure renforce la structure pour compenser les marques d’usinage et la variabilité du matériau.
- Ajouter de grands rayons internes aux racines des entailles : les coins intérieurs arrondis correspondent aux tailles de fraises typiques et évitent les points de tension aigus où des fissures pourraient se former.
- Évitez les poutres de rupture très fines ou très profondes : les éléments extrêmement minces sont difficiles à usiner avec précision et peuvent entraîner des déformations, des vibrations ou des cassures lors de la découpe.
- Utilisez un angle d'attaque (≈30–45°) sur le crochet : un bord avant incliné permet aux pièces de glisser ensemble avec moins de force, réduisant ainsi la distance à laquelle le bouton-pression doit se plier lors de l'assemblage.
- Prévoir un dégagement suffisant pour l'accès aux outils et le mouvement du mécanisme de fixation : laisser suffisamment d'espace pour que les outils de coupe puissent atteindre la pièce et pour que le bras de fixation puisse fléchir librement sans heurter les éléments géométriques environnants lors de l'assemblage.
3D Impression à pression
L'impression 3D est désormais largement utilisée pour le prototypage, les tests fonctionnels et la production en petite série d'assemblages à enclenchement. Les éléments d'enclenchement peuvent être imprimés directement sur les pièces, offrant une plus grande liberté de conception que les autres méthodes. Par exemple, les contre-dépouilles sont facilement réalisables.
Cela permet une itération et une évaluation rapides de l'assemblage avant sa fabrication par d'autres techniques. L'impression 3D est particulièrement utile pour les premières phases de développement et de test d'un produit, lorsque l'outillage pour le moulage par injection n'est pas encore justifié. Cependant, les pièces imprimées étant plus fragiles et plus anisotropes que les pièces moulées, les systèmes d'enclenchement doivent être conçus avec précaution et testés avec soin.
Les matériaux couramment utilisés pour l'impression de pièces à enclenchement comprennent le nylon SLS ou MJF (PA12), les filaments PETG et ABS, ainsi que les résines SLA haute résistance. Le nylon SLS et MJF offre le meilleur compromis entre résistance, flexibilité et tenue à la fatigue pour les systèmes d'enclenchement fonctionnels. Les matériaux FDM comme le PETG et l'ABS conviennent aux tests de base, mais sont plus sensibles à l'orientation d'impression et à l'adhérence des couches. Seules les résines haute résistance sont recommandées, car elles sont moins cassantes que les matériaux de photopolymérisation classiques.
Conception à enclenchement par pression imprimée en 3D Rules
- Maintenez la déformation en flexion bien en deçà de la limite du matériau et concevez de manière conservatrice : les plastiques imprimés en 3D sont plus faibles et plus directionnels que les plastiques moulés, limitez donc la flexion des boutons-pression pour éviter les fissures ou les déformations permanentes.
- Allongez et épaississez les bras de fixation (souvent 1.2 à 2 fois l'épaisseur moulée) : la longueur supplémentaire réduit la contrainte de flexion et l'épaisseur ajoutée compense la réduction de la résistance et de l'adhérence des couches dans les pièces imprimées.
- Poutres en porte-à-faux à profil conique vers l'extrémité : un rétrécissement progressif répartit la contrainte plus uniformément le long du bras afin que la contrainte ne se concentre pas à la base.
- Utilisez de grands rayons de courbure à la racine et des transitions douces : les bases arrondies et les changements de forme progressifs réduisent l’accumulation de tensions et aident à éviter que les couches ne se séparent.
- Orientez les pièces de manière à ce que les couches soient parallèles à la longueur du bras de fixation : aligner les couches d’impression dans le sens de la flexion améliore la résistance et réduit le risque de rupture du mécanisme de fixation entre les couches.
- Utilisez des angles d'attaque (≈30–45°) : Une face de crochet inclinée aide les pièces à glisser ensemble avec moins de force, réduisant ainsi la flexion nécessaire du bouton-pression lors de l'assemblage.
S'emboîte à partir de tôle
Les boutons-pression en tôle sont utilisés sur les pièces métalliques embouties ou formées, où la déformation élastique d'une languette, d'un anneau ou d'un ressort assure la rétention. On les retrouve fréquemment dans la quincaillerie, notamment sur les attaches annulaires, les languettes à ressort et les clips à pression. Contrairement aux boutons-pression en plastique, les boutons-pression en métal reposent sur la flexion élastique de fines sections et sont conçus pour rester dans la plage d'élasticité du matériau afin d'éviter toute déformation permanente.
Les métaux couramment utilisés pour les assemblages par encliquetage comprennent l'acier à ressort, l'acier inoxydable, le bronze phosphoreux et les alliages d'aluminium présentant une bonne résistance à la fatigue. Un traitement thermique ou un écrouissage est souvent employé pour obtenir les propriétés élastiques requises.
Les boutons-pression en tôle étant formés et non moulés, leur géométrie doit être adaptée aux opérations d'emboutissage, de découpe laser ou de formage. De plus, leur conception doit tenir compte des rayons de courbure, du sens du grain et de la déformation élastique admissible. Les boutons-pression en métal tolèrent généralement moins de déformation que ceux en plastique.
Conception à enclenchement par pression de tôle Rules
- Maintenez la déformation élastique dans les limites de sécurité : concevez les languettes de manière à ce qu’elles ne se plient que dans la plage de ressort du métal.
- Utilisez des languettes plus longues pour réduire les contraintes : les éléments plus longs se plient plus facilement et répartissent la flexion sur une plus grande longueur, réduisant ainsi les risques de fatigue ou de rupture.
- Utilisez des rayons de courbure adaptés à l'épaisseur (généralement ≥ 1 × épaisseur) : un rayon de courbure plus grand réduit la contrainte au niveau du pli et contribue à empêcher le métal de s'amincir ou de se fissurer au niveau de la ligne de pliage.
- Évitez les angles internes vifs et les encoches : les aspérités concentrent les contraintes et peuvent provoquer des fissures, surtout après des flexions répétées ; les transitions douces améliorent la durabilité.
- Orienter les plis par rapport au sens du grain : plier perpendiculairement au sens de laminage améliore généralement la durée de vie en fatigue, tandis que plier dans le sens du grain peut augmenter le risque de fissures au fil du temps.
Joint à encliquetageFixations filetées vs fixations à vis
| Fonctionnalité | Ajustements par encliquetage | Fixations filetées |
|---|---|---|
| Pièces requises | Moins de pièces ; fixation intégrée au plastique | Quincaillerie supplémentaire (vis, écrous, rondelles) |
| temps de montage | Assemblage plus rapide, adapté à la production de masse | Assemblage plus lent |
| Outils nécessaires | Généralement aucun | Nécessite des outils ou des pilotes |
| lustrée | Aucune fixation visible ; extérieur propre | Des fixations visibles sont souvent présentes. |
| Ajustabilité | En général, aucun réglage n'est nécessaire après le montage ; le démontage est possible sauf en cas d'articulation à enclenchement permanent. | Peut être ajusté, resserré et démonté. |
| Source de force | Limitée par la résistance du matériau de base | La résistance des fixations est largement indépendante du plastique |
| Sensibilité à la tolérance | Exige un contrôle dimensionnel strict | Plus tolérant à la variation |
| Prix | Efforts de conception et de développement plus importants, et coût par pièce plus élevé | Coût de conception initial et coût des pièces réduits |
| Commentaires sur l'assemblage | Peut fournir un retour tactile de type « claquement ». | Aucun retour d'information inhérent |
| Charge de serrage | Peu ou pas | Assure une force de serrage entre les pièces |
| Risque pour le plastique | Aucune fissure induite par les vis | La force de serrage peut fissurer les bossages en plastique |
Les fixations à pression comme compromis
Les fixations à pression se situent entre les assemblages à enclenchement et les fixations filetées. Comme les assemblages à enclenchement, elles peuvent être insérées manuellement sans outil et offrent généralement un retour tactile lors de l'assemblage, tel qu'un « clic », mais elles restent des fixations indépendantes, au même titre que les vis ou les boulons.
Les avantages des fixations à pression comprennent une conception plus simple qui adhère mieux aux composants standard filetés, un faible coût et une installation facile sans outils ; les inconvénients comprennent la nécessité d’une fixation séparée et une force de serrage limitée par rapport aux fixations filetées, ce qui les rend inadaptées à de nombreuses applications.
Exemple de flux de travail : Production d’un boîtier avec couvercle de batterie à enclenchement
- Définir la configuration du boîtier et la section du couvercle de la batterie.
- Concevez les éléments d'enclenchement et la géométrie d'accouplement dans votre environnement logiciel de CAO.
- Vérifier la déflexion, les jeux et le sens de montage.
- Produire des prototypes (impression 3D ou CNC) pour les tests d'ajustement.
- Ajuster la géométrie de l'accrochage en fonction des résultats des tests.
- Finaliser la conception pour le moulage par injection.
- Fabriquer l'outillage et mouler un lot d'essai de pièces de boîtier.
- Testez l'assemblage, la rétention et la durabilité.
- Autorisation de production à grande échelle.
Conclusion
Les assemblages par encliquetage constituent une solution simple et efficace pour assembler des pièces sans vis ni colle. Bien conçus, ils permettent un montage rapide, une esthétique soignée et un nombre réduit de pièces, tout en restant économiques pour la production en grande série.
Que vous recherchiez un prototype préliminaire ou une production à grande échelle de vos composants à enclenchement rapide, les plus de 15 ans d'expérience de 3ERP garantissent que vos pièces emboîtables s'assembleront sans problème, répondront à vos exigences de performance strictes et seront optimisées dès le départ pour le processus de fabrication approprié.
Demandez un devis pour votre prochain lot de pièces à enclenchement.
FAQ
Qu'est-ce qu'un joint à enclenchement en porte-à-faux et comment fonctionne-t-il ?
Un joint à enclenchement cantilever utilise un bras flexible muni d'un crochet. Lorsque les pièces sont pressées l'une contre l'autre, le bras se plie puis reprend sa forme initiale pour se verrouiller derrière un bord d'accouplement, maintenant ainsi les pièces en place.
Qu'est-ce qu'un Joint de torsion Et comment fonctionne un joint à enclenchement par torsion ?
Un joint à torsion se verrouille par torsion plutôt que par flexion. Une partie flexible pivote lors de l'assemblage, puis se redresse par torsion pour s'enclencher dans un dispositif de retenue. Il est pratique lorsque l'espace est limité.
Comment imprimer en 3D des pièces à enclenchement ?
Utilisez des matériaux flexibles comme le nylon ou le PETG, mais assurez-vous que votre extrudeuse est adaptée. Fabriquez des bras de fixation plus longs et plus épais que les versions moulées. Imprimez en superposant les couches le long du bras et vérifiez l'ajustement.
Comment concevoir des fermetures à pression pour l'impression 3D ?
Utilisez des rayons de courbure importants, des poutres plus épaisses et un dégagement accru. Limitez la déflexion et utilisez des crochets peu profonds avec des angles d'attaque doux. Procédez par prototypage et ajustez au besoin.
Quels matériaux sont les plus adaptés pour Ajustements rapides ?
Le polypropylène, le nylon et l'acétal conviennent parfaitement aux pièces moulées. Pour l'impression 3D, le nylon et le PETG sont de bons choix. Évitez les matériaux cassants pour les boutons-pression fonctionnels, car ils risquent de se briser.
Quand faut-il utiliser des fixations à enclenchement plutôt que des vis ?
Utilisez des fixations à enclenchement pour un assemblage rapide, un nombre réduit de pièces et une finition soignée. Utilisez des vis lorsque vous avez besoin d'une fixation très résistante.
Une boucle est-elle un type de fermeture à pression ?
Oui, une boucle en plastique à dégagement latéral est un type de connecteur à enclenchement cantilever, utilisant deux bras en porte-à-faux qui se plient vers l'intérieur lors de l'insertion.