Le pliage — parfois appelé bordage ou pliage à la presse — est l'une des techniques les plus importantes et les plus utilisées dans la fabrication de tôles de haute précision.
Le pliage de la tôle permet aux fabricants de transformer une pièce de tôle droite en un composant angulaire, ce qui peut s'avérer beaucoup plus rentable que le soudage ou l'assemblage de deux pièces séparées.
Le procédé de pliage consiste généralement à appliquer une force à la tôle à l'aide d'outils de pliage, ce qui provoque une déformation permanente. Cependant, il existe de nombreuses méthodes de pliage et différentes machines de pliage permettant d'obtenir un résultat optimal. Des calculs de pliage complexes garantissent le respect de tolérances strictes.
Cet article sert d'introduction au pliage de la tôle, en abordant les bases du pliage, les équipements de pliage typiques, les types de pliage de la tôle et les considérations techniques telles que les tolérances de pliage et le retour élastique.
Qu'est-ce que le pliage de tôle ?
Le pliage de tôle est une technique de travail des métaux utilisée pour transformer des pièces de tôle plates en formes de V, de U ou de U.
Il s'agit d'un procédé de fabrication important et pratique, car le pliage d'une tôle plate en une nouvelle forme est nettement moins coûteux que, par exemple, l'usinage d'une forme en V, en U ou en U à partir d'une pièce massive, ou encore le moulage en fonderie. De plus, le pliage permet d'obtenir une pièce plus résistante que, par exemple, le soudage de deux tôles plates en forme de V.
De nombreux procédés de pliage de tôles nécessitent l'utilisation d'une machine appelée presse plieuse, parfois appelée plieuse ou machine à cintrer les tôles. La force peut être appliquée manuellement ou, par exemple, par un système hydraulique. Une presse hydraulique peut exercer des forces importantes et donc plier des tôles de grande épaisseur.
Équipement de pliage de tôle
L'élément le plus important de l'équipement de pliage de tôle est la plieuse, qui se présente sous plusieurs formes distinctes :
Une plieuse à corniche est une machine de pliage simple — et la plieuse à tôle la plus utilisée dans la fabrication — qui fixe une pièce de tôle sur une surface plane, puis, par le mouvement d'une lame de pliage mobile, utilise la force pour réaliser des pliages droits ou des plis simples.
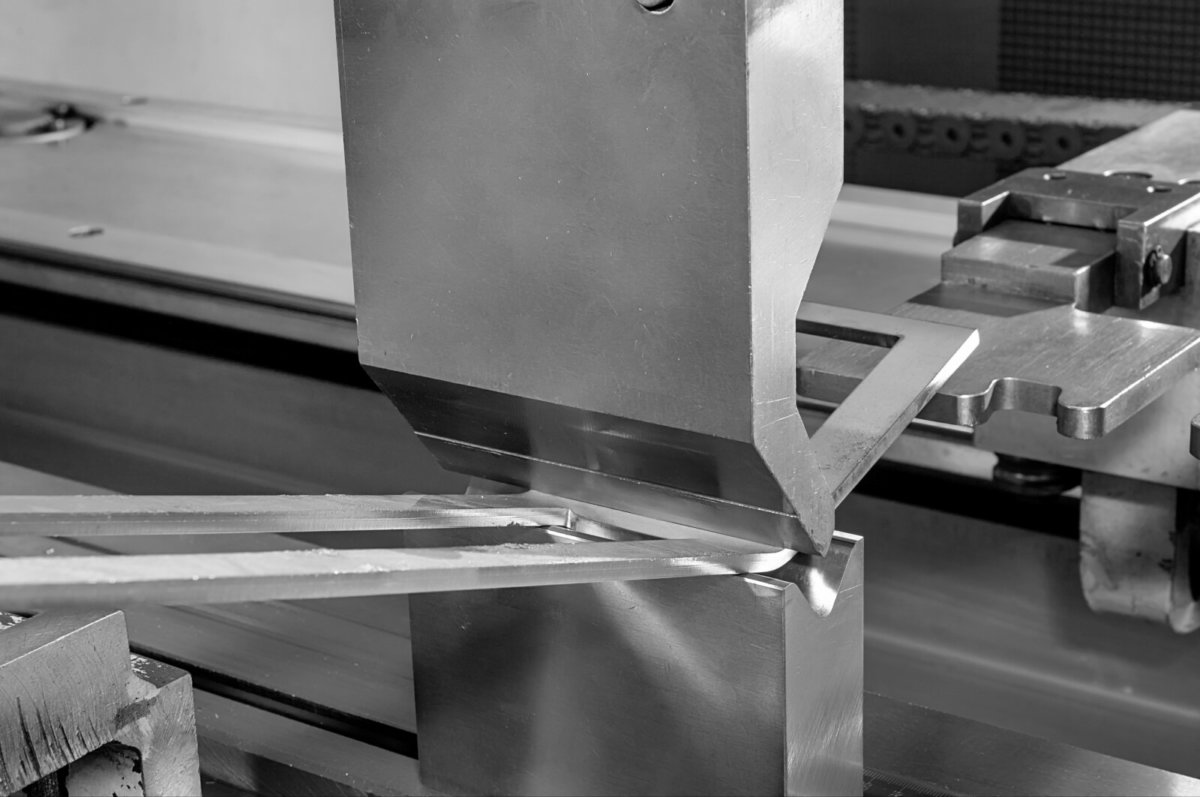
Une presse plieuse est une machine à plier qui utilise un poinçon mobile et une matrice correspondante. Lors du pliage, la tôle est placée sur la matrice et le poinçon est enfoncé avec force dans le métal, le forçant à se loger dans l'ouverture de la matrice. Selon la forme de la matrice, une presse plieuse permet de réaliser des pliages en V, en U et d'autres formes.
La plieuse à caisson (également appelée plieuse à doigts) est un autre type de plieuse de tôle qui utilise une rangée de « doigts » métalliques pour créer de multiples lignes de pliage. Comme son nom l'indique, elle est souvent utilisée pour fabriquer des boîtes sur mesure.
Une plieuse à barres est une petite machine à cintrer simple, dotée d'une seule poignée qui serre la tôle et la plie en un seul mouvement.
Types de pliage de tôle
Il existe différentes techniques de pliage permettant d'obtenir des courbes variées de différentes manières. Trois de ces méthodes (pliage à l'air, pliage en fond de cintre et pliage par frappe) utilisent une presse plieuse, tandis que les autres font appel à diverses machines pour créer les courbes souhaitées.
Flexion à l'air
Le pliage à l'air est une méthode de pliage sur presse plieuse dans laquelle un poinçon force la tôle dans une matrice, mais pas suffisamment pour qu'elle touche les parois de celle-ci.
Cette méthode est moins précise que d'autres, mais elle est très flexible : elle permet de réaliser des pliages en V, en U et d'autres formes. Cela s'explique notamment par le fait que la géométrie de la matrice n'a pas besoin de correspondre exactement au pliage souhaité de la tôle, puisqu'il n'y a pas de contact entre les deux surfaces.
talonnage
Le pliage en fond de matrice est une autre méthode de pliage sur presse plieuse. Lors de ce procédé, le poinçon force la tôle à pénétrer complètement dans la matrice, créant ainsi un pli qui correspond à la géométrie intérieure de celle-ci. Cette technique permettait notamment de réaliser des plis en V.
Estampage
Le poinçonnage est une technique de pliage plus coûteuse, où un poinçon est abaissé avec une force beaucoup plus importante sur la tôle et dans la matrice, créant une déformation permanente avec un retour élastique très limité. (Autrement dit, le métal ne reprend pas sa forme initiale une fois le poinçon retiré.)
Pliage
Le pliage peut être réalisé sur des machines telles qu'une plieuse à corniche ou une plieuse à barres. La tôle est fixée avant qu'une poutre de serrage ne se soulève pour la cintrer autour d'un profil. Le pliage permet d'obtenir un pli en V et des angles de pli positifs ou négatifs.
Essuyage
Le pliage par essuyage (ou pliage par essuyage) est une autre méthode de pliage adaptée aux machines telles que les plieuses à corniche et les plieuses à barres (et dans certains cas les presses plieuses). Plus rapide que le pliage, elle peut cependant endommager davantage la surface de la tôle.
Cintrage
Le cintrage par rouleaux est sans doute le procédé de formage de tôle le plus original de par la machinerie utilisée. Un système de cintrage par rouleaux comporte trois rouleaux cylindriques qui courbent la tôle en arc, ce qui le rend particulièrement adapté à la fabrication de tuyaux, de tubes et autres pièces arrondies.
Pliage par étapes
Le pliage par paliers, parfois appelé pliage par bossage, est une technique permettant d'obtenir une courbe lisse (comme celle produite par le pliage par roulage) à l'aide d'une presse plieuse. En réalisant successivement plusieurs petits pliages en V, on obtient un résultat similaire à une courbe.
Explication du retour de printemps
Lorsqu'une tôle est pliée pour lui donner une nouvelle forme, elle reprend naturellement sa forme initiale, dans une certaine mesure, après la suppression de la force de pliage. Ce phénomène est appelé « retour élastique ».
Le retour élastique est dû à la résistance à la compression de la tôle pliée. Lors du pliage, une face de la tôle est étirée tandis que l'autre est comprimée. Cependant, la résistance à la compression étant supérieure à la résistance à la traction, la face comprimée résiste à la déformation et reprend sa forme initiale une fois la force relâchée.
Le retour élastique n'est pas un problème majeur, mais il oblige les fabricants à compenser ce retour élastique en surpliant la tôle. Si la tôle est intentionnellement légèrement surpliée, un léger retour élastique naturel permettra d'obtenir l'angle correct.
Bien entendu, le calcul du retour élastique est loin d'être simple, et plusieurs variables influent sur son ampleur, notamment le type et l'épaisseur du matériau. De plus, plus le rayon intérieur est grand, plus le retour élastique est important.
Calculs et allocations
Lorsqu'une tôle est pliée, le côté extérieur au pli s'allonge, ce qui modifie ses dimensions. Ainsi, par exemple, la longueur totale des deux côtés d'un pli en V sera supérieure à celle de la tôle à plat d'origine.
Si les dimensions sont modifiées, comment concevoir une pièce avec précision, en veillant à ce qu'elle s'assemble correctement avec les autres composants ? Comment déterminer la longueur de la tôle ? Pour compenser les variations dimensionnelles, il faut intégrer une tolérance de pliage : la différence entre la longueur de la tôle dépliée et la somme des longueurs des côtés de la pièce pliée.
Le calcul du tolérance de pliage tient compte de facteurs tels que l'épaisseur de la tôle, les rayons de courbure, les angles de pliage et le coefficient K (rapport entre la position de l'axe neutre et l'épaisseur du matériau). La tolérance de pliage requise pour une pièce en tôle peut être calculée à l'aide d'un calculateur de tolérance de pliage.
Meilleurs matériaux et épaisseurs de tôle pour le pliage
Certains matériaux de tôle se plient mieux que d'autres. En général, les meilleurs matériaux pour le pliage sont malléables et non cassants.
Les matériaux couramment utilisés pour le pliage de tôles comprennent :
Acier doux : Peut être plié à n'importe quelle température.
Acier à ressort : pliable après recuit.
Acier allié 4140 : Pliable après recuit.
Aluminium 5052 : Très flexible par rapport aux autres alliages d’aluminium.
Cuivre : Très flexible.
Les matériaux plus difficiles à cintrer (mais pas impossibles) comprennent l'aluminium 6061, l'acier au carbone, le titane, le laiton et le bronze. L'acier inoxydable peut être cintré, la série 300 étant plus ductile que les autres.
Sens du grain
L'orientation du grain de la tôle — la direction dans laquelle les minuscules cristaux du métal sont allongés en raison du laminage initial de la tôle — influe sur sa capacité à se plier.
Le sens du fil du bois rend la tôle plus résistante selon un axe et plus fragile selon l'autre. Le pliage dans le sens du fil (longitudinal) augmente le risque de fissures, de déchirures ou d'effet peau d'orange ; le pliage perpendiculaire au fil réduit ces risques.
Bien que le pliage à contre-fil réduise les risques de rupture, il exige une force plus importante, la tôle étant plus résistante. Il peut donc en résulter un retour élastique plus marqué et nécessiter une compensation plus importante.