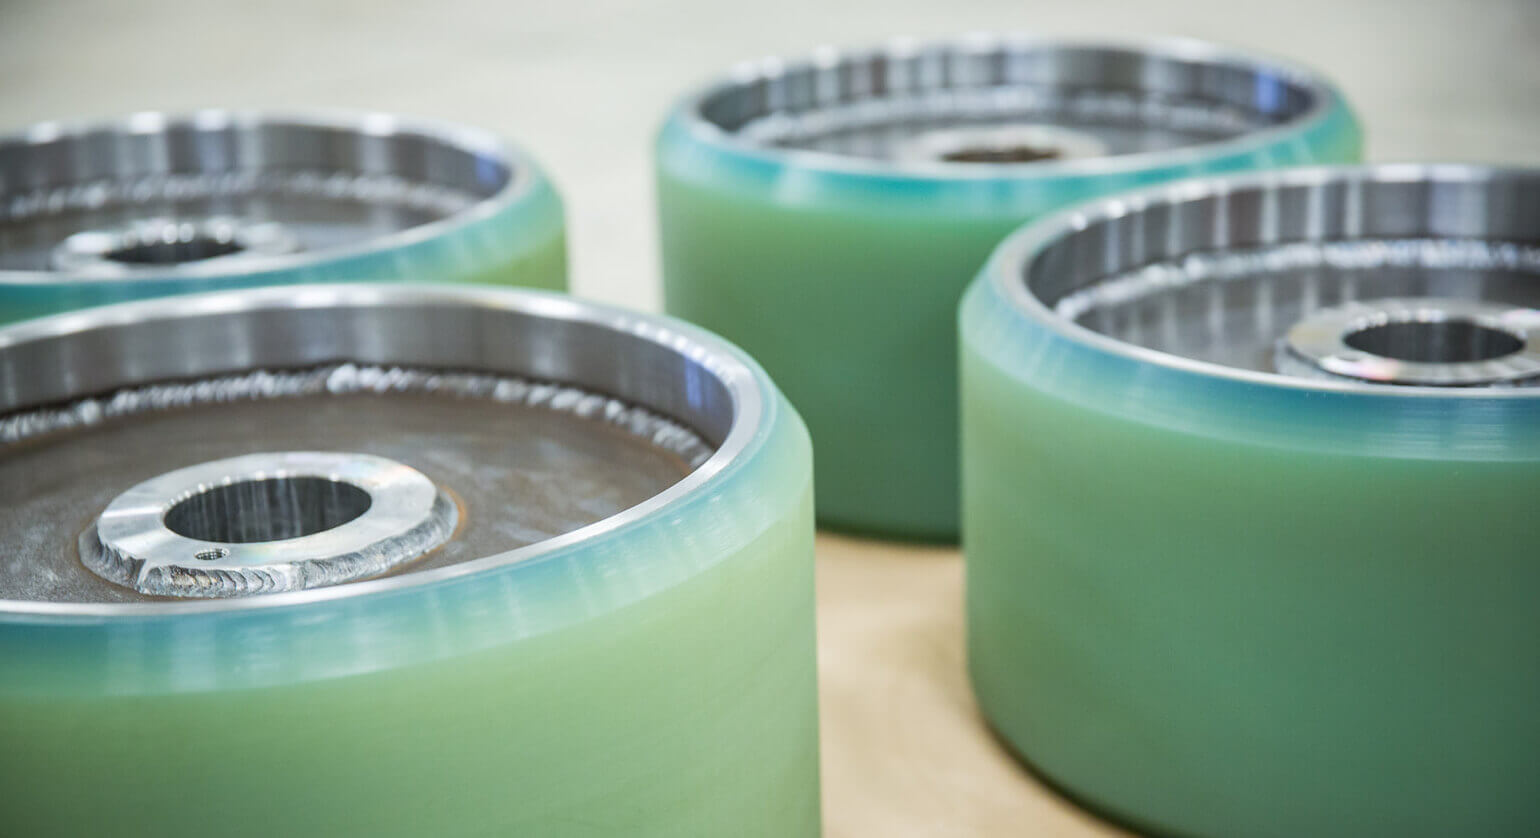





Le service de moulage polyuréthane de 3ERP vous permet de fabriquer de petites séries de pièces en plastique à un coût bien inférieur à celui du moulage par injection. Ces prototypes de haute qualité présentent une excellente finition de surface et constituent une étape intermédiaire vers la production en série de pièces moulées.
Cependant, de nombreux concepteurs de produits connaissent mal le moulage du polyuréthane, qui exige des considérations de conception spécifiques, tant pour la fabrication du modèle maître que pour les pièces moulées elles-mêmes. La conception de pièces moulées en polyuréthane diffère de celle de pièces moulées par injection ; les concepteurs doivent donc se familiariser avec le procédé avant de se lancer dans la conception assistée par ordinateur (CAO).
Cet article fournit des informations sur la conception des pièces moulées en polyuréthane . Il propose des conseils pour la conception des caractéristiques, examine les tolérances typiques des pièces moulées en polyuréthane et souligne les différences entre la conception des pièces moulées en polyuréthane et celle des pièces moulées par injection.
Qu'est-ce que le moulage en polyuréthane ?
Également appelée moulage sous vide, la coulée de polyuréthane est une technique de prototypage et de fabrication en petites séries, adaptée à la production de lots jusqu'à 25 unités. Elle est synonyme de moulage d'uréthane, un autre terme désignant ce procédé.
Le procédé de moulage du polyuréthane comprend trois étapes principales : la fabrication du modèle, la fabrication du moule en silicone et la réalisation des pièces moulées.
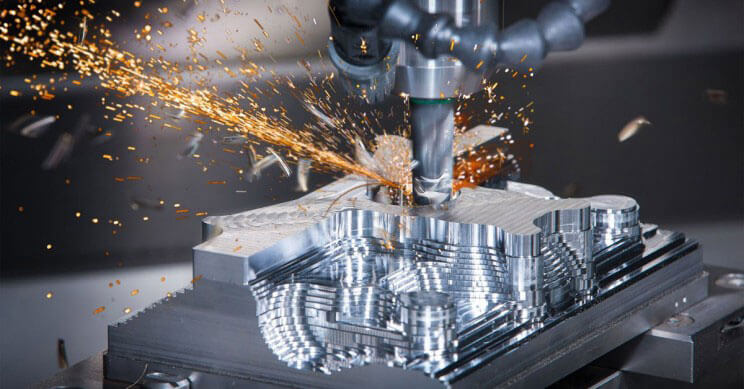
- MasterÀ l'aide d'un procédé comme l'usinage CNC ou l'impression 3D SLA, le concepteur crée un modèle maître positif des pièces. Il est également possible d'utiliser comme modèle une pièce préexistante, fabriquée dans pratiquement n'importe quel matériau solide capable de résister à des températures de 40 °C (pour l'étape de polymérisation du silicone).
- MouleOn remplit à moitié un moule à mouler avec du silicone liquide, le modèle étant placé au centre. Le silicone est polymérisé à basse température au four pendant 16 heures, jusqu'à solidification, formant ainsi la première moitié du moule. On remplit ensuite le reste du moule avec du silicone liquide, qui est polymérisé à nouveau pour former la seconde moitié du moule. Les deux moitiés du moule sont retirées et le modèle est mis de côté pour une utilisation ultérieure.
- CastingLes moules en silicone souple sont remplis d'une résine de coulée en polyuréthane qui se solidifie à l'intérieur du moule et prend une forme solide identique à celle du modèle original. Le moule en silicone peut être utilisé environ 25 fois avant d'être remplacé.
Le moulage en polyuréthane est une technique de fabrication précieuse car les moules en silicone sont extrêmement peu coûteux à réaliser comparés aux outillages métalliques. Ils ne permettent qu'une vingtaine de moulages , ce qui est généralement suffisant pour le prototypage de petites pièces en plastique.
Bien que le moulage de résines polyuréthanes ne permette pas d'obtenir des pièces fonctionnelles robustes, il présente des atouts uniques, tels qu'une excellente finition de surface, une gamme de couleurs et de transparences, et une grande rentabilité pour les petites séries.
Création du patron principal
La première étape de la conception d'un moulage en polyuréthane consiste à prendre en compte le modèle maître. Parmi les techniques courantes de fabrication de modèles de moulage, on trouve l'impression 3D (SLA, PolyJet, etc.) et l'usinage CNC. Les techniques traditionnelles de modelage, comme la sculpture manuelle, peuvent également être utilisées, mais elles sont plus coûteuses.
Lorsqu'ils utilisent un procédé de fabrication numérique comme l'impression 3D ou l'usinage CNC, les concepteurs doivent prendre en compte simultanément les contraintes de conception de deux processus distincts : la fabrication des modèles et le moulage. Cet article se concentrera toutefois principalement sur les conseils de conception permettant un moulage efficace (plutôt qu'une impression 3D ou un usinage CNC efficaces).
Les avantages de l'impression 3D de modèles maîtres en polyuréthane sont les suivants :
- Niveau supérieur de liberté géométrique
- Plus rapide à fabriquer que l'usinage CNC
Les avantages de l'usinage CNC des modèles maîtres sont les suivants :
- Des tolérances plus strictes que l'impression 3D
- Moins de finition de surface requise
- Durée de vie supérieure aux modèles imprimés en 3D
Tolérances et dimensions
Lors de la conception de pièces moulées en polyuréthane, les concepteurs doivent tenir compte des tolérances standard et des dimensions minimales/maximales, qui ne sont pas les mêmes que celles utilisées pour le moulage par injection.
Toutefois, lorsqu'on utilise le moulage en polyuréthane comme technique de prototypage pour de futures pièces moulées par injection, il peut être judicieux de créer un modèle qui puisse également être moulé par injection (en intégrant des angles de dépouille, etc.).
- Tolérance3ERP peut fabriquer des pièces en polyuréthane avec une précision de ± 0.3 %, avec une limite inférieure de ± 0.3 mm sur des dimensions inférieures à 100 mm.
- rétrécissementLes pièces épaisses sont plus sensibles au retrait, qui se produit en raison des variations de température pendant le processus de moulage. Les concepteurs doivent prévoir un taux de retrait d'environ + 0.15%.
- Taille de la pièceLes pièces moulées en polyuréthane peuvent avoir des dimensions allant jusqu'à 1900 x 900 x 750 mm et un volume maximal de 10 litres.
Epaisseur de paroi
L'épaisseur minimale des parois pour le moulage en polyuréthane est de 0.75 mm , suffisante pour un remplissage optimal du moule. Toutefois, une épaisseur supérieure à 1.5 mm permet d'obtenir des résultats optimaux. Si vous souhaitez des parois plus fines que 0.75 mm, veuillez nous contacter afin de discuter de votre projet.
Comme pour le moulage par injection, une épaisseur de paroi constante donne de meilleurs résultats, car elle réduit les variations de déformation dues aux variations de température. Cependant, une épaisseur de paroi variable est moins dommageable qu'avec le moulage par injection.
Brouillon
L'un des avantages du moulage du polyuréthane réside dans la flexibilité de ses moules en silicone. Grâce à cette flexibilité, les pièces en polyuréthane finies se démoulent facilement sans éjecteurs. De ce fait, contrairement au moulage par injection, il n'est pas nécessaire de créer un angle de dépouille (côtés biseautés facilitant l'éjection).
Cela étant dit, un faible angle de dépouille, jusqu'à 5°, peut prolonger légèrement la durée de vie du moule en silicone. La dépouille peut donc s'avérer avantageuse pour les productions en moyennes séries de pièces ne nécessitant pas des faces parfaitement droites. Elle rend également la conception du moulage en polyuréthane plus adaptable au moulage par injection (pour une production à plus grande échelle).
Rayons
Lors de la conception de pièces en polyuréthane, il convient d'éviter les angles rentrants vifs afin d'optimiser la résistance et la stabilité de la pièce. Nous recommandons d'ajouter des congés de 3 mm de rayon aux angles rentrants.
Notez que l'utilisation de l'usinage CNC pour réaliser le modèle maître est idéale pour ajouter des congés aux pièces moulées en polyuréthane, car les outils de coupe CNC ont une forme cylindrique et créent des coins internes arrondis naturels lors de la découpe d'une poche.
Travers de porc
Pour rigidifier les pièces moulées en polyuréthane sans augmenter leur épaisseur, on peut incorporer des nervures, ce qui accroît le moment d'inertie. Il est généralement préférable d'utiliser plusieurs nervures courtes plutôt qu'une seule nervure longue, et il est important d'orienter correctement les nervures par rapport aux zones susceptibles de se plier.
Les nervures doivent présenter des rayons d'angle importants et une épaisseur inférieure à 60 % de l'épaisseur de la paroi afin d'éviter le retrait et les retassures. La hauteur de chaque nervure ne doit pas dépasser trois fois son épaisseur afin d'éviter toute rupture.
Patrons
Les pièces en polyuréthane moulé peuvent comporter des bossages — de petites protubérances destinées à recevoir des fixations ou des inserts filetés. Ces bossages peuvent être soutenus par des goussets ou des nervures de liaison.
Pour éviter les retassures, l'épaisseur de paroi d'un bossage doit être inférieure à 60 % de l'épaisseur de paroi de la pièce (comme pour les nervures). Le rayon de base du bossage doit être au moins égal à 25 % de l'épaisseur de paroi de la pièce.
Filetages et trous
Le moulage en polyuréthane permet de réaliser des trous traversants et des filetages, idéalement par l'utilisation d'inserts plutôt que par leur intégration directe au modèle maître. Cependant, ces caractéristiques complexes peuvent augmenter le coût du projet et ne sont pas toujours nécessaires pour les prototypes.
Pour les trous traversants, on peut insérer des goujons dans le moule en silicone. Pour les filetages, il est préférable d'incorporer des inserts filetés métalliques par surmoulage.
Les articulations
Le moulage en polyuréthane permet de fabriquer des pièces multicomposantes assemblées par rainure et languette. Un léger jeu doit être prévu au niveau de l'assemblage entre les composants.
Caractéristiques de la surface
Il est possible d'intégrer des éléments de surface tels que du texte et des logos dans des pièces moulées en polyuréthane. En général, ces éléments, notamment en creux (gravés), sont beaucoup plus faciles à réaliser à partir de modèles maîtres usinés CNC qu'avec des modèles imprimés en 3D.
Pour un résultat optimal, les lettres et les chiffres doivent être espacés d'au moins 1.3 mm.
3ERP est une entreprise spécialisée dans le prototypage et la fabrication en petites séries, qui propose également des services de moulage de polyuréthane. Contactez-nous pour un devis gratuit.