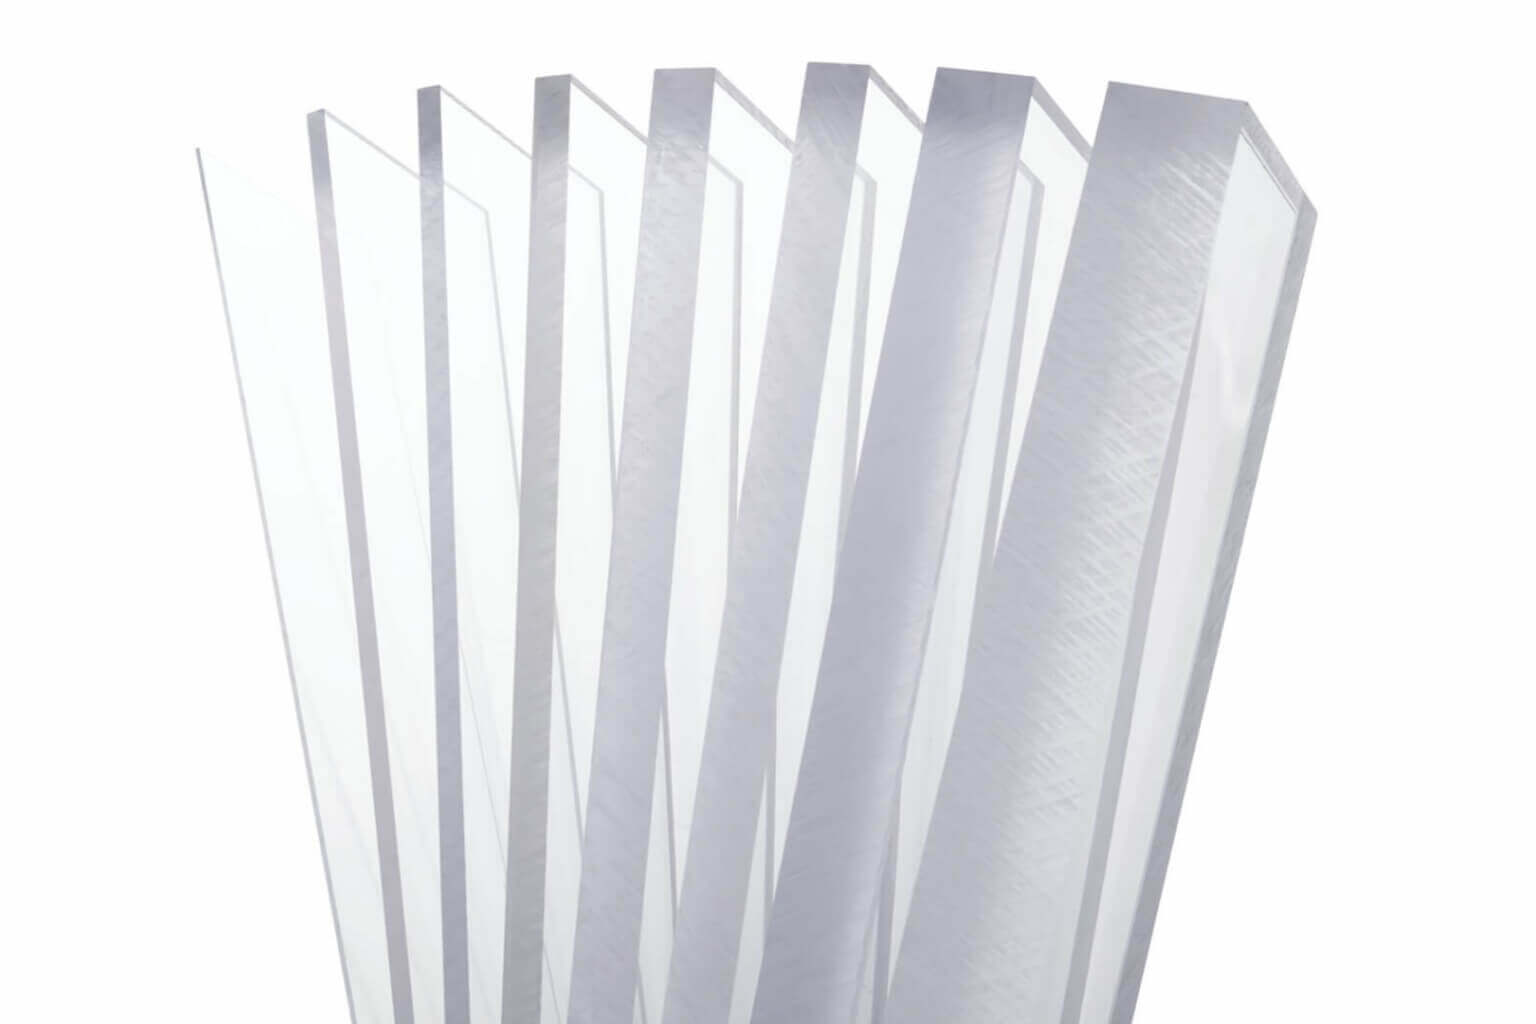
Le polycarbonate (PC) est un matériau prisé pour sa résistance aux chocs et sa transparence. Il ressemble au verre, mais en termes de solidité, il est tout à fait différent : on le retrouve dans les vitres pare-balles, les boucliers anti-émeute et autres pièces ultra-résistantes conçues pour être quasiment incassables.
Bien que le polycarbonate puisse être transformé par extrusion, thermoformage et même impression 3D, le moulage par injection reste l'une des meilleures méthodes de fabrication de pièces en polycarbonate . Malgré sa viscosité élevée, ce matériau plastique fondu peut être injecté avec précision dans les cavités du moule pour obtenir des pièces de formes et de dimensions variées.
Cet article passe en revue les principes de base du moulage par injection du polycarbonate, notamment les paramètres de processus, les règles de conception et les applications courantes.
Qu’est-ce que le polycarbonate ?
Transparents comme du verre et résistants comme certains métaux, les polycarbonates (PC) sont des polymères thermoplastiques dont la structure chimique contient des groupements carbonate. Adaptés à divers procédés de fabrication, notamment le moulage par injection et le thermoformage, ces matériaux sont robustes et résistants, et offrent également une bonne résistance thermique et une bonne transparence.
Chimiquement, le polycarbonate est un polyester d'acide carbonique obtenu de deux manières : soit par polycondensation entre le bisphénol A (BPA) et le phosgène (COCl₂), soit par transestérification à l'aide de carbonate de diphényle. L'unité structurale répétitive du polycarbonate contient des cycles aromatiques liés par des groupes carbonate, ce qui confère au matériau sa rigidité et sa transparence remarquables.
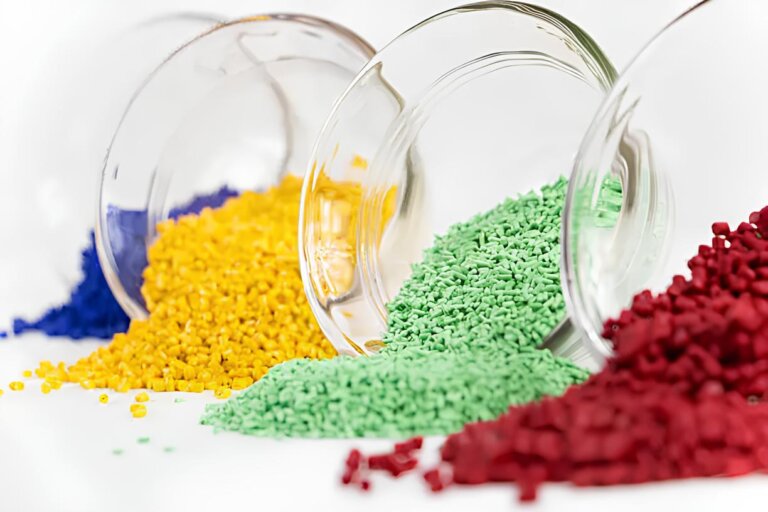
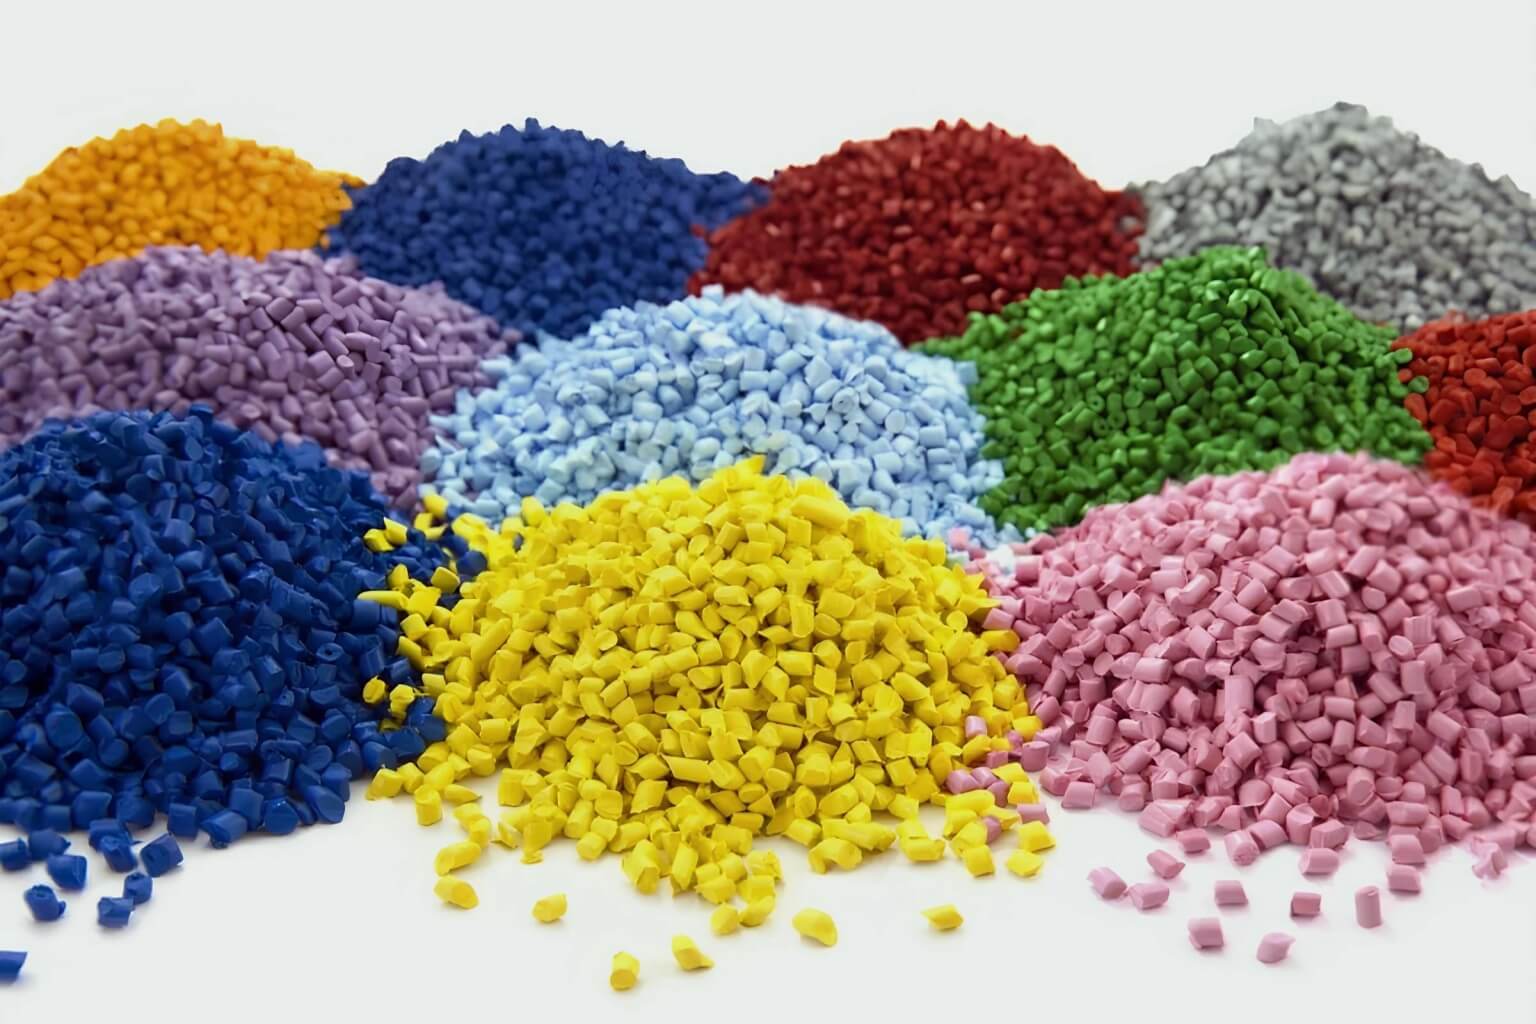
Le polycarbonate étant un thermoplastique, il peut être fondu et mis en forme, ce qui le rend idéal pour des procédés comme le moulage par injection. Les granulés de PC destinés au moulage par injection sont fabriqués par extrusion du matériau en filaments, puis découpés en morceaux uniformes. Ces granulés de plastique coûtent généralement quelques euros le kilogramme. Comparativement, les matériaux en polycarbonate coûtent plus cher que les thermoplastiques courants comme l'ABS, le PE et le PP, mais leur prix est comparable à celui de nombreux nylons.
En résumé, le polycarbonate est un plastique assez facile à travailler, reconnu pour sa transparence, sa solidité et sa résistance à la chaleur, ce qui en fait un matériau idéal pour les produits moulés tels que les lentilles, les écrans de sécurité et les boîtiers électroniques.
|
Propriétés du matériau polycarbonate |
||
| Propriétés | Valeur | Note |
| Densité | 1.20–1.22 g/cm3 | Densité modérée pour un thermoplastique technique ; plus dense que l’ABS mais moins dense que le verre, ce qui rend le PC adapté aux applications optiques et à l’allègement structurel. |
| pour jeunes»module s | 2.0–2.4 GPa | Rigidité modérée ; plus rigide que le PE et le PP, mais moins que les acryliques. |
| Résistance à la traction | 55–75 MPa | Relativement élevée pour un thermoplastique amorphe ; similaire à celle du nylon et proche de celle de certains alliages d'aluminium. |
| Température de transition vitreuse | 147 ° C | Très élevée pour un thermoplastique courant, ce qui assure une bonne stabilité dimensionnelle et une bonne résistance aux chocs à haute température. |
| Plage de température de travail | -40 ° C à 130 ° C | Plage de fonctionnement relativement large ; conserve sa robustesse à des températures inférieures à zéro sans devenir cassant. |
Le procédé de moulage par injection du polycarbonate
Le moulage par injection de polycarbonate est un procédé performant et économique pour la production en grande série de pièces en plastique haute résistance et d'une grande transparence. Bien que le procédé de moulage par injection de polycarbonate présente certaines similitudes avec celui d'autres plastiques, il exige un contrôle précis de la température en raison du point de fusion élevé du matériau.
En résumé, le processus :
- Séchage des granulés
- Remplissage de la trémie
- Fusion des granulés dans le canon
- Injection dans la cavité du moule
- Éjection des pièces finies
- Post-traitement
Avant le début du processus de fabrication, les granulés de polycarbonate sont généralement séchés à température modérée. En effet, le PC est très hygroscopique et un séchage insuffisant des granulés peut entraîner des défauts de fabrication dus à l'absorption d'eau.
Une fois les granulés de polycarbonate préparés, ils sont introduits dans la trémie de la presse à injecter, où une vis sans fin les achemine vers le cylindre chauffé. Les températures de moulage par injection du polycarbonate se situent généralement entre 260 et 320 °C, nettement supérieures à celles des matériaux bon marché comme l'ABS. Du fait de sa viscosité relativement élevée, le polycarbonate fondu est ensuite injecté sous une pression assez élevée dans la cavité du moule.
Le polycarbonate fondu remplit la cavité du moule. En refroidissant et en se solidifiant, il épouse la forme de la cavité. Une fois complètement solidifié, le moulage est éjecté du moule ouvert à l'aide d'éjecteurs.
Les temps de cycle pour les moulages en polycarbonate varient d'environ 30 secondes à environ deux minutes, en fonction de la taille de la pièce, de l'épaisseur de la paroi, de la température du moule et d'autres facteurs.
Paramètres de moulage par injection du polycarbonate
Le polycarbonate est, à certains égards, un matériau aux propriétés extrêmes. Son exceptionnelle transparence optique, sa résistance et sa tenue à la chaleur le rendent très prisé dans de nombreux secteurs industriels. Cependant, ces caractéristiques exigent des paramètres de transformation assez extrêmes, comme une température et une pression d'injection élevées.
Les facteurs qui influent sur les paramètres de moulage idéaux comprennent la qualité spécifique du matériau PC, la géométrie et l'épaisseur de la paroi de la pièce, ainsi que le type de moule.
- Température du canonLa température de fusion se situe généralement entre 260 et 320 °C, les nuances à usage général se situant plutôt entre 270 et 300 °C, tandis que les nuances renforcées ou ignifuges se situent plus près de la limite supérieure. Le profil de température doit augmenter progressivement de la zone d'alimentation à la buse afin de garantir une fusion uniforme sans dégradation.
- Température du mouleLa température de moulage, comprise entre 80 et 120 °C (plus élevée que pour la plupart des thermoplastiques), permet de réduire les contraintes internes et d'améliorer la clarté optique et l'état de surface. Des températures de moule plus basses peuvent raccourcir les temps de cycle (le matériau refroidit et se solidifie plus rapidement), mais présentent un risque de déformation ou d'opacité des pièces transparentes.
- Pression d'injectionPression recommandée : 15 000 à 25 000 psi, la viscosité du PC étant relativement élevée. Les pièces à parois fines ou complexes peuvent nécessiter des pressions plus élevées ou des vitesses d’injection plus rapides afin d’éviter les injections incomplètes.
- Taux d'injection: Modérée à rapide, assurant un temps suffisant pour le remplissage complet de la cavité sans risque de contrainte induite par le cisaillement ou de brûlure de la porte causée par les températures élevées en jeu.
- Contrôle de l'humidité: 3 à 4 heures de séchage à 120 °C, car le PC est très hygroscopiqueMême des traces d'humidité provoquent une dégradation hydrolytique, entraînant la formation de bulles ou une diminution de la résistance des pièces moulées. Les granulés doivent être conservés dans des récipients hermétiques ou des séchoirs jusqu'à leur utilisation.
Des techniques de moulage par injection non conventionnelles peuvent également être utilisées pour mouler des pièces en polycarbonate. Par exemple, le moulage par injection assisté par eau permet d'éviter les défauts sur les grandes pièces à parois fines, tandis que le moulage par injection par compression est plus adapté aux pièces à parois épaisses susceptibles de présenter des retassures.
Matériaux en polycarbonate pour le moulage par injection
Les matériaux de moulage par injection en polycarbonate existent en différentes qualités et peuvent être mélangés à certains additifs pour produire différents effets. Certains plastiques PC sont optimisés pour une utilisation finale ou un secteur d'activité particulier. Parmi les principaux producteurs de matériaux PC figurent Covestro, SABIC, Mitsubishi Chemical et LG Chem.
- Usage général PC offre un équilibre entre résistance, transparence et résistance à la chaleur pour une vaste gamme d'applications.
- Haut débit PC Il possède un indice de fluidité à chaud plus élevé et peut utiliser des additifs comme le téréphtalate de polybutylène à faible poids moléculaire pour améliorer la fluidité, facilitant ainsi l'injection dans les cavités des moules.
- Ignifuge PC Contient généralement des additifs à base de phosphore ou de soufre pour supprimer les incendies.
- Qualité alimentaire PC Elle est généralement approuvée par un organisme comme la FDA pour le contact direct avec les substances alimentaires.
- Qualité médicale PC Elle est généralement approuvée par une agence comme la FDA et peut être biocompatible et approuvée pour la stérilisation gamma, à l'oxyde d'éthylène ou à la vapeur.
- Résistant aux intempéries PC Contient généralement des stabilisateurs UV pour améliorer la résistance aux intempéries et est utilisé dans l'industrie automobile et d'autres secteurs.
Bien que le polycarbonate soit un matériau robuste et esthétique, il peut être renforcé par l'ajout de fibres de verre ou de carbone broyées. Des modificateurs d'impact peuvent également être incorporés pour améliorer sa résistance aux chocs et sa ténacité. Certaines qualités contiennent des agents de démoulage qui empêchent les pièces moulées finies d'adhérer au moule métallique. D'autres additifs, tels que des charges, des agents antistatiques et des colorants, peuvent être utilisés pour fixer la couleur des pièces moulées.
Les mélanges de polycarbonate sont utilisés pour obtenir différentes propriétés de matériaux ou réduire le coût des pièces moulées. Parmi les mélanges courants, on trouve le PC/ABS pour une meilleure aptitude à la mise en œuvre, le PC/PBT pour une meilleure résistance chimique et le PC/PMMA pour une meilleure résistance aux rayures tout en conservant une excellente transparence.
Moules pour polycarbonate
Le moulage du polycarbonate exige un moule métallique robuste capable de résister à des températures et des pressions élevées pendant de nombreux cycles. Les moules pour PC sont donc généralement fabriqués en aciers à outils trempés tels que le H13, le S7 ou en acier inoxydable comme le 420. Ces matériaux résistent à la fatigue thermique, à l'usure et à la corrosion causées par une exposition prolongée au polycarbonate en fusion.
L'une des difficultés du moulage par injection du polycarbonate réside dans sa tendance à adhérer aux parois internes du moule, ce qui complique l'éjection par rapport à d'autres thermoplastiques. C'est pourquoi on privilégie les finitions polies aux finitions texturées, et un revêtement de nickel ou de chrome peut être appliqué pour faciliter le démoulage tout en préservant la transparence des pièces.
Les moules en aluminium peuvent servir au prototypage de polycarbonate ou à la production en petite série, mais leur relative malléabilité par rapport aux aciers à outils peut engendrer des problèmes. Quel que soit le matériau du moule, une ventilation adéquate est essentielle pour éviter les marques de tension ou les bulles.
Finition de surface en polycarbonate
Plusieurs techniques de post-traitement et de finition de surface sont utilisées pour le moulage par injection du polycarbonate. Cependant, le choix de la technique dépend de l'utilisation finale de la pièce ; les pièces optiques nécessitant un traitement différent de celui des pièces mécaniques ou structurelles.
Le polycarbonate moulé reproduit fidèlement la surface du moule ; il est donc souvent conseillé de réaliser des moules à finition polie, comme indiqué précédemment. Ceci est particulièrement important pour les pièces optiques, où une texture de surface indésirable peut nuire à la clarté des lentilles ou des boîtiers de luminaires. À l'inverse, les pièces nécessitant une certaine rugosité de surface peuvent être obtenues par gravure chimique ou laser de l'intérieur du moule. Ces pièces peuvent nécessiter un angle de dépouille plus important afin de compenser la friction accrue et de faciliter l'éjection.
|
Techniques de finition de surface pour le moulage par injection du polycarbonate |
||
| Processus | Fonction | Remarques |
| Texturation | Ajuste la rugosité de surface | Textures ajoutées directement à l'intérieur du moule ; un angle de dépouille plus important est nécessaire pour les textures très rugueuses. |
| Ponçage et polissage | Élimine les petites imperfections, lisse les surfaces, améliore la clarté optique | Techniques manuelles et mécaniques toutes deux possibles |
| Polissage à la vapeur | Lisse les surfaces, crée un niveau de transparence plus élevé | Le chlorure de méthylène ou d'autres vapeurs de solvants sont les plus efficaces, mais des conditions contrôlées sont nécessaires. |
| Peinture et revêtement | Ajoute de la couleur, une protection UV ou une résistance aux rayures | Excellente adhérence possible ; les acryliques à revêtement dur sont un revêtement courant pour les pièces transparentes. |
| Galvanoplastie et métallisation | Ajoute une couche métallique à des fins esthétiques ou de blindage contre les interférences électromagnétiques. | Couche de base conductrice nécessaire ; la métallisation sous vide et le nickelage chimique sont les procédés les plus courants. |
| Impression | Ajoute des logos, des symboles et du texte. | Bonne adhérence de l'encre par tampographie ou sérigraphie |
Guide de conception du moulage par injection de polycarbonate
Lors de la conception de pièces complexes moulées par injection en polycarbonate, les ingénieurs doivent prendre en compte les principes de conception pour la fabrication (DFM) du moulage par injection, ainsi que les propriétés uniques du polycarbonate.
Epaisseur
1 –4 mm
Le polycarbonate doit présenter une épaisseur de paroi relativement uniforme afin d'éviter les contraintes internes et les distorsions optiques. Les sections minces, inférieures à 1 mm, peuvent être difficiles à remplir en raison de la viscosité élevée du matériau fondu, tandis que les parois épaisses, supérieures à 4 mm, risquent de présenter des retassures et d'allonger les temps de refroidissement.
Angle de dépouille
0.5–2 ° (jusqu’à 3–5 ° pour les surfaces texturées)
Comme le polycarbonate adhère fortement à l'acier poli et présente un faible retrait, des angles de dépouille importants sont essentiels pour une éjection correcte. Les surfaces texturées ou mates nécessitent une dépouille plus importante afin d'éviter les rayures ou le blanchiment dû aux contraintes.
Rayons
Une épaisseur de paroi d'au moins 0.6 mm (ou ¼ à ½ pouce ) est requise. Les angles vifs concentrent les contraintes et peuvent entraîner des fissures, notamment dans les pièces en polycarbonate transparent. Les rayons internes et externes améliorent le remplissage du moule et la résistance aux chocs, tandis que les transitions de rayons doivent être douces et arrondies.
Travers de porc
Hauteur jusqu'à 3 fois l'épaisseur du mur ; épaisseur égale à la moitié de l'épaisseur du mur
Les nervures assurent la rigidité sans alourdir la pièce. Le refroidissement du polycarbonate étant lent, des nervures trop épaisses peuvent engendrer des marques de retrait sur les surfaces visibles. Des bases de nervures arrondies et un espacement uniforme permettent d'obtenir de meilleurs résultats.
Patrons
Épaisseur de base ½ épaisseur de paroi
Les bossages doivent être évidés pour éviter les sections épaisses et les risques de vides internes. Les vis ou inserts autotaraudeurs sont couramment utilisés pour l'assemblage des composants PC, mais ils doivent être soumis à des contraintes minimales afin d'éviter les fissures.
Tolérance
± 0.05 –0.2 mm
Grâce au faible retrait (environ 0.5 à 0.7 %) du plastique, les composants PC peuvent atteindre une grande précision dimensionnelle. Cependant, il convient d'éviter des tolérances trop serrées sur les composants optiques ou de grande taille, car des contraintes internes et des déformations peuvent apparaître lors du refroidissement.
Portes
Les buses à profil latéral, en éventail ou à languette sont privilégiées pour un flux uniforme et une réduction des contraintes de cisaillement. Pour les pièces optiques, utilisez des buses de grand diamètre afin de diminuer la vitesse d'injection et d'éviter les lignes de flux.
Vents
0.02 – 0.04 mm
Une ventilation adéquate prévient la formation de bulles de gaz et les brûlures, notamment en raison de la viscosité élevée du polycarbonate. Les orifices de ventilation doivent être suffisamment petits pour éviter les projections tout en permettant l'évacuation de l'air emprisonné. Il est recommandé de ventiler à proximité des lignes de soudure ou des zones épaisses.
Assistance logicielle
De nombreux logiciels de CAO proposent une assistance au moulage par injection pour faciliter la conception de pièces moulées en polycarbonate. Ces fonctionnalités peuvent inclure :
- DFAnalyse M: Vérifie les caractéristiques clés telles que l'épaisseur de la paroi, les angles de dépouille, les contre-dépouilles et l'emplacement de la porte d'injection afin de valider la conception pour le moulage par injection.
- L'analyse des processusDes fonctionnalités telles que l'analyse du flux de moule, la prédiction du retrait et l'analyse par éléments finis (FEA) donnent aux utilisateurs une idée de la façon dont le PC se comportera pendant le moulage.
- Création de mouleGénération automatique de moules simples ou complexes en fonction de la conception de la pièce, y compris le positionnement des broches d'éjection et d'autres caractéristiques.
- Intégration CAMIntégration avec le logiciel de FAO qui contrôle l'équipement de fabrication, assurant une transition fluide de la conception à la production.
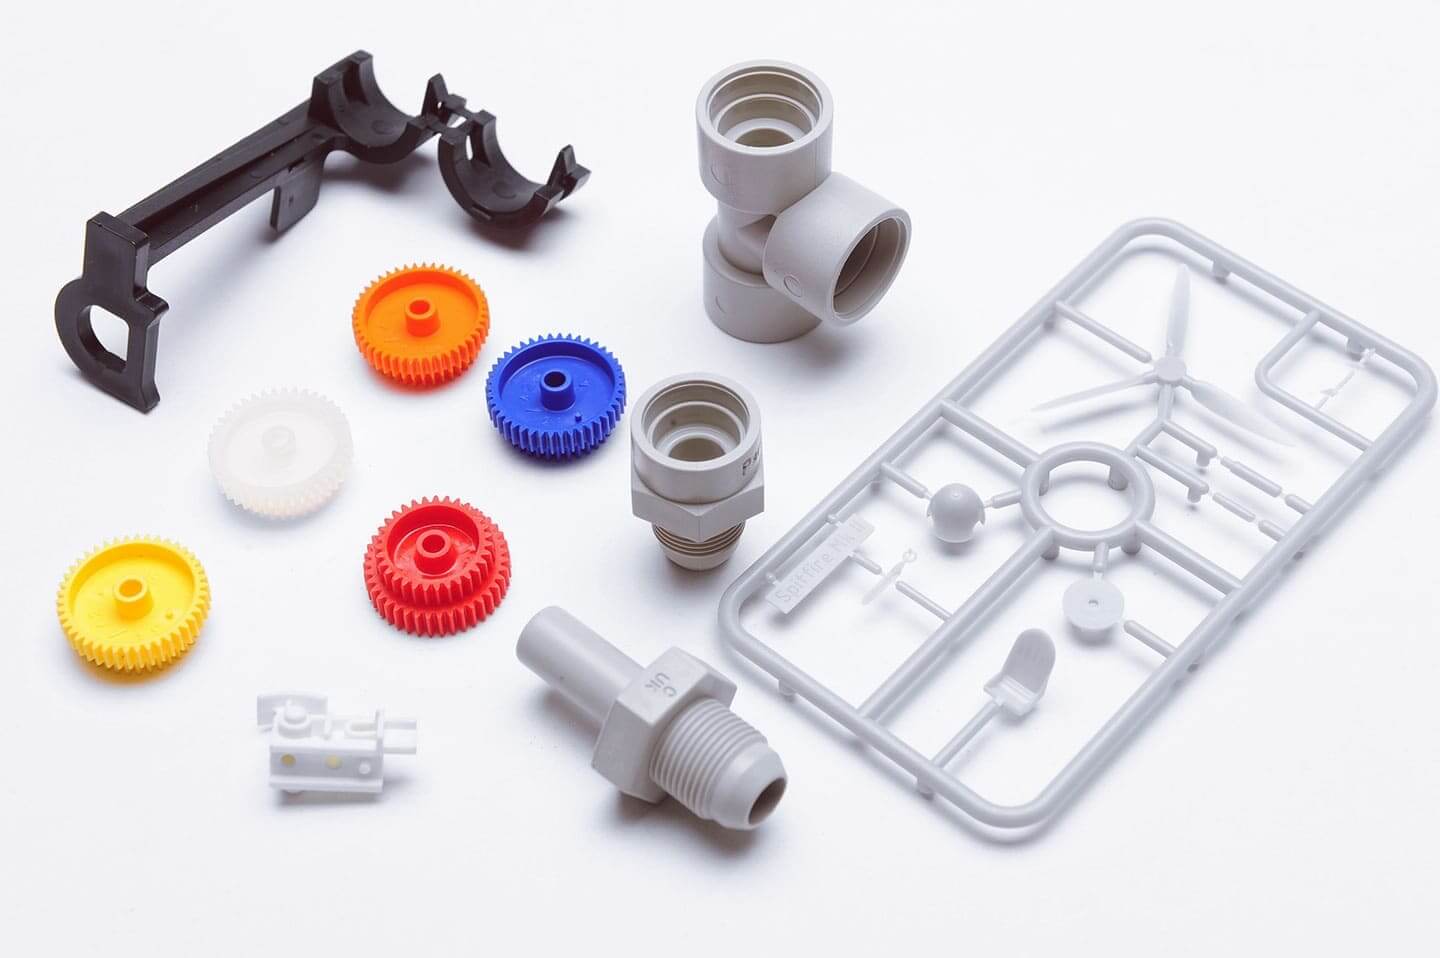
Applications du moulage par injection de polycarbonate
Grâce à ses propriétés mécaniques et optiques avantageuses, le polycarbonate moulé par injection est utilisé dans de nombreux secteurs industriels, notamment pour la fabrication de phares automobiles et de dispositifs médicaux. Les applications potentielles et réelles du PC moulé sont présentées ci-dessous, classées par secteur d'activité.
Optique : Les plastiques transparents moulés par injection, comme le polycarbonate, constituent une alternative sûre au verre pour des produits tels que les verres de lunettes de soleil et de vue, ainsi que les lunettes de sécurité utilisées en laboratoire, sur les chantiers et dans d’autres environnements dangereux. Ce thermoplastique transparent et résistant peut également servir à la fabrication de composants comme les objectifs d’appareils photo et les lunettes de réalité augmentée.
Automobile : Dans l’industrie automobile, les pièces moulées par injection en polycarbonate comprennent des pièces en plastique transparent comme les lentilles de phares. Ce matériau est parfaitement adapté à cet usage grâce à sa transparence, sa résistance aux chocs et sa légèreté. Toutefois, ces pièces sont généralement traitées avec des revêtements de surface pour améliorer leur résistance aux rayures et les protéger de la dégradation par les UV. Parmi les autres applications de niche, on peut citer les supports de cellules des batteries de véhicules électriques.
Électronique : Grâce à ses excellentes propriétés d’isolation électrique et à sa température de déformation sous charge élevée, le polycarbonate est largement utilisé en électronique. Les boîtiers et les coques robustes sont des produits moulés courants, et certains smartphones, comme le Samsung Galaxy S21, sont fabriqués à partir de ce matériau. Certains ordinateurs portables renforcés, tels que le Panasonic Toughbook, sont également dotés d’un châssis en polycarbonate pour une durabilité accrue. Un procédé de moulage par injection spécifique est utilisé pour produire des disques de stockage de données (CD, DVD, etc.) en polycarbonate. La production de ces supports de stockage nécessite un moule d’injection muni d’un poinçon contenant une empreinte négative du contenu du disque.
Santé : Sous réserve d’approbation réglementaire, certains types de polycarbonate peuvent être utilisés dans le domaine de la santé. On peut citer, par exemple, les équipements de protection individuelle (EPI) tels que les lunettes et les visières, les boîtiers de machines de dialyse et autres dispositifs médicaux, les équipements de diagnostic comme les kits de test, ainsi que les systèmes d’administration de médicaments tels que les stylos injecteurs, les pompes et les tubulures. La transparence du polycarbonate et sa capacité à être stérilisé à des températures relativement élevées le rendent également adapté à la fabrication de composants de cathéters.
Construction et architecture : Matériau transparent jusqu’à 250 fois plus résistant que le verre, le polycarbonate est la résine de choix pour de nombreuses pièces structurelles en plastique transparent. Le moulage par injection de polycarbonate transparent permet de fabriquer des pièces telles que des écrans de guichet, des vitres de guérite, des abat-jour de lampadaires, des puits de lumière, des boîtiers de compteurs électriques et des diffuseurs de lumière.
Biens de consommation : Le moulage plastique transparent en polycarbonate peut être utilisé pour fabriquer des produits de consommation tels que des bouteilles d'eau et autres récipients pour boissons, des pièces de robots culinaires et autres ustensiles de cuisine, des biberons, des étuis de téléphone, des boîtiers pour petits appareils électroménagers comme les brosses à dents électriques, des valises rigides et des articles de sport.
Avantages et inconvénients du moulage par injection de polycarbonate
Le moulage par injection de polycarbonate présente des avantages importants, comme la production de pièces transparentes de haute qualité, mais ce n'est pas le matériau le plus facile à manipuler en raison de son point de fusion élevé et de ses caractéristiques d'écoulement relativement médiocres.
Avantages
- Clarté optiqueLe moulage par injection avec un moule métallique poli préserve la transparence du polycarbonate, produisant des pièces en plastique transparent de qualité optique.
- Autres propriétés désirablesLes matériaux en polycarbonate moulé offrent une bonne résistance à la chaleur et au froid, une résistance aux chocs, une isolation électrique, une stabilité dimensionnelle et une résistance au feu.
- Processus rapide et efficaceLe moulage par injection est idéal pour la fabrication de grands volumes de pièces PC à un faible coût par pièce.
- Tolérances serréesLe faible retrait du polycarbonate permet un haut niveau de précision et des tolérances serrées.
- RecyclabilitéLe PC peut être recyclé par recyclage mécanique ou chimique, mais ce dernier est préférable pour préserver la résistance aux chocs du matériau.
Désavantages
- Matériaux exigeantsLe point de fusion élevé et la faible fluidité du polycarbonate impliquent qu'il nécessite une température de moulage par injection élevée et des pressions d'injection élevées, ce qui peut être plus difficile à maintenir sur de nombreux cycles.
- Résistance aux rayuresÉtant donné que le polycarbonate est souvent utilisé pour les pièces optiques, sa sensibilité aux rayures superficielles peut poser problème, même si celui-ci peut être atténué par des additifs ou des revêtements protecteurs.
- Résistance aux UVLa résistance aux UV du polycarbonate est également insuffisante, ce qui peut poser problème pour les pièces extérieures comme les phares de voiture, à moins d'être compensée par un revêtement protecteur.
- Sensibilité à l'humiditéLe PC est très hygroscopique et nécessite un séchage complet avant le moulage par injection.
Moulage par injection de polycarbonate fiable avec 3ERP
Le polycarbonate est un thermoplastique très polyvalent et performant, idéal pour la fabrication de pièces transparentes et bien plus encore. Cependant, sa mise en œuvre étant plus complexe que celle d'autres plastiques courants comme l'ABS ou le PP, il est essentiel de choisir un partenaire spécialisé et fiable en moulage par injection.
Forte de plus de 15 ans d'expérience, 3ERP réalise des projets de moulage par injection de polycarbonate de toute envergure, du prototype à la production en série. Notre expertise nous permet de maîtriser l'étude de fabrication (DFM), la conception des moules, la production de pièces de haute qualité et la finition de surface, en assurant un suivi complet du processus de moulage PC.
N'hésitez pas à nous demander un devis si vous avez besoin de pièces transparentes et résistantes.
Questions fréquentes
Peut-on peindre le polycarbonate composite moulé par injection ?
Oui, les peintures et les revêtements adhèrent bien au polycarbonate et aux composites apparentés. Cependant, ce matériau présente une faible résistance aux solvants. Les granulés de PC peuvent également être mélangés à des pigments colorés avant le moulage, par l'utilisation de mélanges-maîtres, de mélanges à sec ou d'autres méthodes.
Quelle est l'épaisseur minimale admissible pour le polycarbonate moulé par injection ?
L'épaisseur minimale des parois en polycarbonate est d'environ 1 mm. La viscosité élevée de ce thermoplastique rend difficile son injection dans des cavités plus fines.
Le polycarbonate moulé par injection est-il plus résistant que les autres plastiques ?
Le polycarbonate moulé par injection est très résistant et offre une excellente résistance aux chocs, d'où son utilisation pour des applications exigeantes comme les boucliers anti-émeute. Sa résistance est supérieure à celle de la plupart des plastiques de sa catégorie de prix, et sa résistance aux chocs est supérieure à celle de nombreux métaux.
À quelle température le polycarbonate est-il moulé par injection ?
Les paramètres d'une machine de moulage par injection de polycarbonate comprennent une température du cylindre d'environ 260 à 320 °C et une température du moule d'environ 80 à 120 °C.
Le polycarbonate est-il un bon substitut au verre ?
Le polycarbonate peut remplacer le verre dans de nombreuses applications, notamment lorsque la résistance aux chocs et la sécurité sont primordiales, car il est beaucoup plus résistant. Ses principaux inconvénients par rapport au verre sont une tendance au jaunissement après une exposition prolongée aux UV et une faible résistance aux rayures.