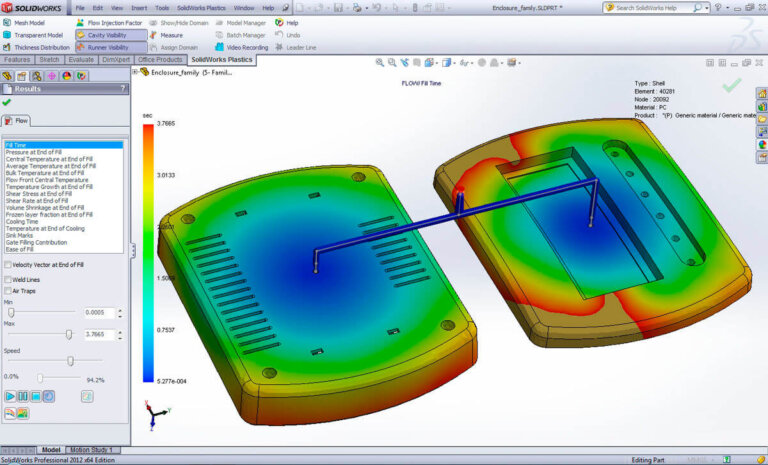
Vous utilisez quotidiennement des pièces en plastique, probablement sans même vous soucier de leur provenance. Pourtant, derrière chaque objet, des boîtes de rangement aux panneaux de carrosserie, se cache un procédé puissant : le moulage par injection plastique. C’est grâce à lui que nous transformons du plastique en fusion en pièces robustes et détaillées, rapidement, avec précision et quasiment sans déchets.
Il ne s'agit pas d'une mode récente. Le moulage par injection façonne le monde moderne depuis plus de 150 ans, son origine remontant à 1872, date à laquelle l'acétate de cellulose fut utilisé pour la première fois dans une machine à piston manuelle. Depuis, ce procédé a évolué grâce à des innovations telles que la vis sans fin, la conception automatisée des moules et des systèmes de contrôle des processus plus performants.
Aujourd'hui, c'est l'une des méthodes les plus fiables pour fabriquer des millions de composants identiques dans des secteurs comme l'aérospatiale, l'emballage, l'électronique grand public et l'automobile. Et sa croissance ne faiblit pas : le marché mondial devrait croître à un TCAC de 4.6 % jusqu'en 2028, ce qui prouve à quel point ce procédé est essentiel à la production de masse.
Dans cet article, nous nous concentrerons sur le fonctionnement du moulage par injection plastique, sur la manière dont il ne cesse de s'améliorer et sur la façon dont vous pouvez en tirer pleinement parti, que ce soit pour le prototypage ou la production à grande échelle.
Qu'est-ce que le moulage par injection plastique ?
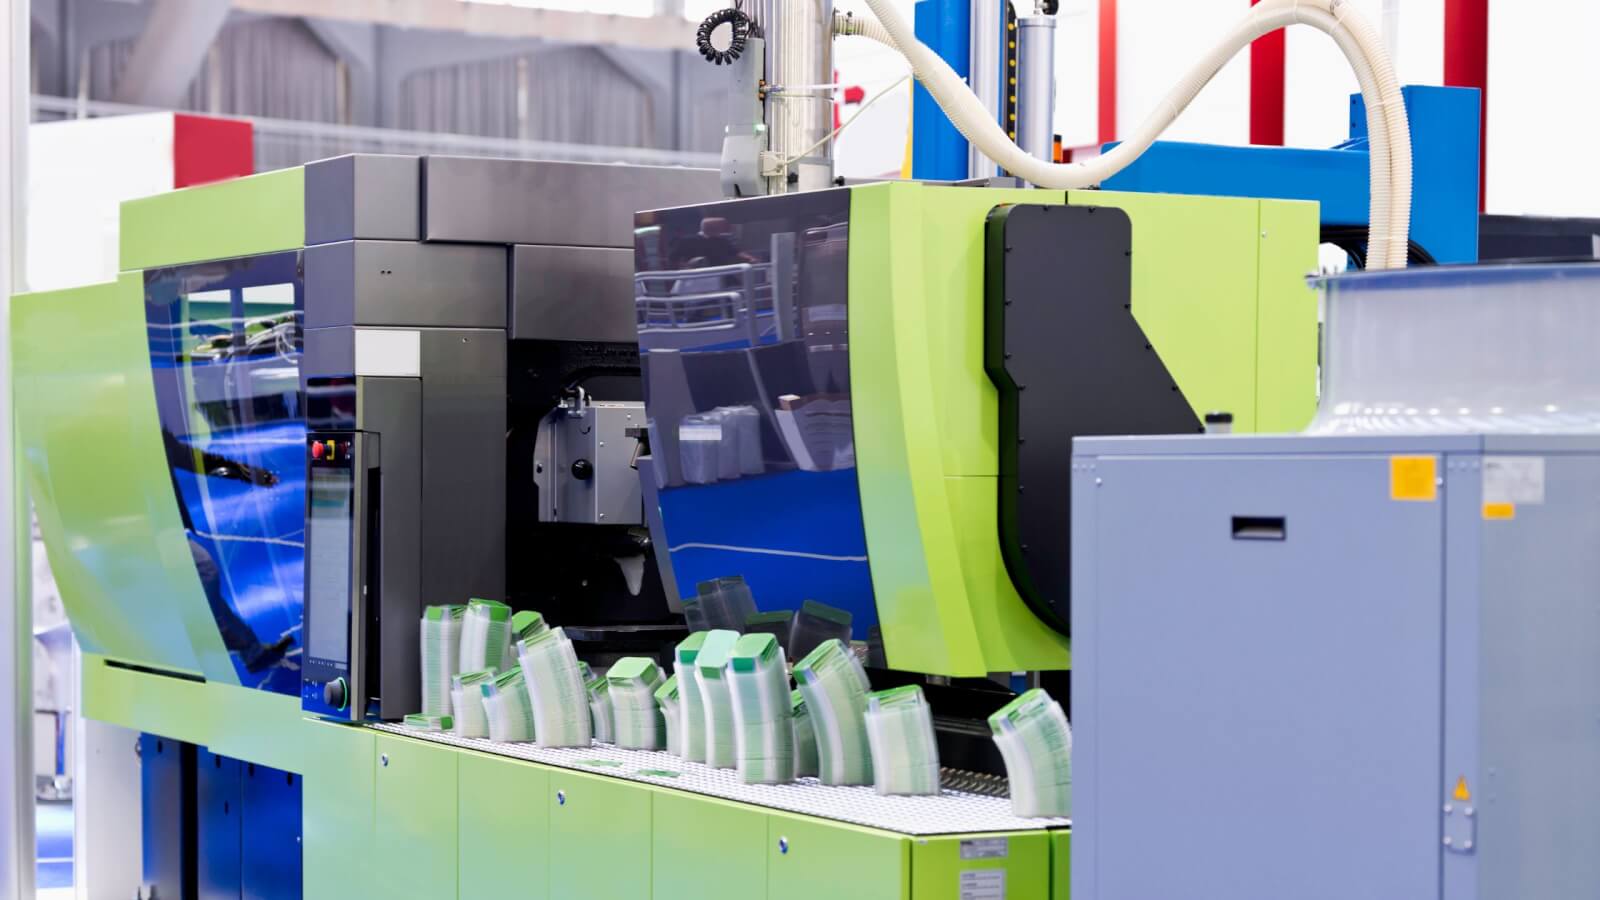
 Le moulage par injection plastique est un procédé de fabrication qui consiste à injecter du plastique fondu dans une cavité de moule usinée avec précision. Le plastique refroidit, se solidifie, puis est éjecté pour former une pièce finie. Ce procédé permet la production en série de composants en plastique aux formes, performances et tolérances constantes.
Le procédé de moulage par injection plastique utilise généralement des thermoplastiques, bien que des thermodurcissables puissent être employés pour certaines applications. À chaque cycle, le plastique est chauffé jusqu'à fusion, puis injecté sous haute pression, généralement entre 10 et 200 MPa, dans un moule métallique. Une fois le moule rempli, le matériau est refroidi, solidifié, puis démoulé avant le cycle suivant. Selon la complexité et l'épaisseur de la pièce, un cycle complet de moulage par injection dure de 3 à 120 secondes.
La précision est l'une des caractéristiques les plus importantes de ce procédé. La répétabilité dimensionnelle atteint ±0.05 mm, ce qui le rend idéal pour les composants complexes tels que les charnières intégrées , les filetages internes ou les contre-dépouilles, notamment lorsque les moules sont équipés de dispositifs d'actionnement latéral ou d'éjecteurs. Ce niveau de contrôle permet de respecter les spécifications de conception de moules les plus strictes dans différents secteurs industriels.
Vous rencontrerez également le terme « volume d'injection », qui désigne la quantité totale de plastique fondu nécessaire pour remplir la cavité du moule, y compris les canaux d'alimentation et la carotte. Un contrôle précis du volume d'injection garantit des pièces de taille uniforme et minimise le gaspillage de matière. Qu'il s'agisse de produire des boîtiers électroniques, des pièces en plastique pour biens de consommation ou des composants structurels pour l'automobile ou le médical, la presse à injecter et les paramètres du procédé jouent un rôle essentiel dans le maintien de l'efficacité et de la qualité.
Pourquoi le moulage par injection plastique est-il important ?
Le moulage par injection plastique est essentiel car il permet la production rapide et en grande série de pièces plastiques complexes, avec une grande précision et à moindre coût. Son rôle dans le processus de fabrication mondial est fondamental ; il est présent dans de nombreux secteurs, de l’électronique grand public aux intérieurs automobiles, en passant par les composants d’emballage et les dispositifs médicaux de précision.
Une fois le moule initial fabriqué, vous bénéficiez d'une réduction drastique des coûts par pièce. Pour des volumes de production supérieurs à 10 000 unités, les économies deviennent considérables. Ceci s'explique par la réduction de la main-d'œuvre, la diminution des temps de cycle et le fonctionnement continu des machines. Vous optimisez vos coûts à chaque production, à mesure que vous augmentez la capacité de votre production par moulage par injection, sans compromis sur la qualité.
Cette méthode est particulièrement cruciale pour la production de pièces destinées à des applications spécifiques. Par exemple, l'acrylonitrile butadiène styrène (ABS) est largement utilisé pour les boîtiers médicaux en raison de sa résistance aux chocs et de son état de surface. Les lentilles en polycarbonate offrent une clarté optique optimale pour l'éclairage et les applications de sécurité. Les engrenages en nylon renforcé de fibres de verre assurent la robustesse des systèmes mécaniques, tandis que les bouchons en polyéthylène haute densité (PEHD) garantissent l'étanchéité des emballages.
Comment le moulage par injection plastique a-t-il évolué au fil du temps ?
Le procédé a débuté en 1872, lorsque John Wesley Hyatt et son frère Isaiah ont inventé une machine à piston manuelle. Leur objectif était de mouler de l'acétate de cellulose en boules de billard, jetant ainsi les bases de ce qui allait devenir l'industrie moderne du moulage par injection plastique.
Les années 1940 ont été marquées par des changements radicaux. La Seconde Guerre mondiale a engendré un besoin urgent de composants légers pour les avions militaires. Cette demande a accéléré l'utilisation des thermoplastiques et a conduit à la mise au point de systèmes à vis chauffée, améliorant ainsi la régularité de l'écoulement du plastique fondu. Ces évolutions ont amorcé une transition du moulage par compression vers des procédés de moulage plus rapides et plus facilement industrialisables.
En 1956, James Watson Hendry a introduit l'unité d'injection à vis alternative, permettant à un seul mécanisme de plastifier et d'injecter la matière première. Cette invention a révolutionné la précision et la répétabilité. Puis, en 1984, la première presse à injecter entièrement électrique (presse de 50 tonnes) a été commercialisée, réduisant la consommation d'énergie d'environ 50 %.
Dans les années 2000, le procédé avait évolué vers un système de fabrication entièrement automatisé et à haut rendement. Les presses hybrides servo-hydrauliques alliaient rapidité et économies d'énergie. Parallèlement, des capteurs intégrés au moule permettaient un contrôle en boucle fermée de paramètres tels que la force de serrage, la vitesse d'injection et la pression de maintien, garantissant ainsi une qualité constante et une réduction des déchets de matière.
Quels sont les principaux avantages du moulage par injection plastique ?
 Le moulage par injection plastique offre de nombreux avantages qui en font l'une des méthodes de fabrication les plus utilisées au monde. Il permet un contrôle précis du processus, prend en charge les géométries complexes et excelle dans la production de résultats constants à grande échelle.
- Prend en charge la conception et la précision des pièces complexes – Le moulage par injection permet des tolérances serrées jusqu'à ±0.05 mm. Des formes complexes, y compris des contre-dépouilles et des filetages internes, sont possibles grâce à l'utilisation de dispositifs de levage, d'actions latérales et d'outils de moule avancés.
- Offre une efficacité et une répétabilité élevées Le cycle de moulage par injection peut être aussi court que 3 secondes pour les pièces à parois fines. Une fois optimisé, le procédé permet de produire des millions d'unités identiques avec une variation minimale.
- Réduit les déchets Le taux de rebut est généralement inférieur à 1 %. De nombreux thermoplastiques tolèrent jusqu'à 30 % de broyage sans altérer leur intégrité structurelle. Cette efficacité d'utilisation des matériaux contribue à minimiser l'impact environnemental et à réduire le coût unitaire.
- Assure l'efficacité des matériaux Le volume d'injection est contrôlé avec précision. Les systèmes à canaux chauds éliminent les canaux d'alimentation et les carottes, permettant ainsi au plastique fondu d'atteindre directement les cavités avec un minimum de matière excédentaire.
- Favorise une main-d'œuvre réduite et une automatisation conviviale Les presses à injection automatisées prennent en charge le chargement des inserts, le démoulage et l'éjection des pièces. Les robots gèrent le prélèvement et le conditionnement des carottes, réduisant ainsi la main-d'œuvre directe à moins de 5 % du coût total de production.
- Offre une grande flexibilité en matière de couleurs et de matériaux. – Grâce à des additifs comme le masterbatch et les barils ou vis à changement rapide, une seule configuration de machine peut prendre en charge plusieurs matériaux ou variantes de couleur au cours de la même production.
- Permet une mise à l'échelle pour la production de masse – La gamme de machines s'étend des unités de micromoulage de 15 tonnes aux presses de 7 000 tonnes capables de former de grands panneaux de carrosserie. Elle couvre toutes les étapes, du prototypage à la production en série.
- Offre de multiples finitions Les textures et finitions de surface peuvent être créées directement dans le moule. Des finitions miroir SPI-A2 aux normes de texture VDI, l'aspect de la pièce finale est entièrement maîtrisé, sans post-traitement.
Quelles sont les principales limitations du moulage par injection plastique ?
Bien que le procédé de moulage par injection plastique présente de nombreux avantages, il convient de tenir compte de certaines limitations. Les trois plus importantes sont le coût initial élevé de l'outillage, les longs délais de livraison et la flexibilité de conception limitée une fois l'outillage fabriqué.
Ces problèmes influent à la fois sur la faisabilité des petites séries de production et sur votre capacité à apporter rapidement des modifications de conception. Les préoccupations environnementales liées à la consommation d'énergie et aux déchets plastiques constituent également des défis pour les fabricants qui cherchent à réduire leur empreinte carbone.
- Coûts d'outillage initiaux élevés Les outils de moule en acier trempé ou en aluminium coûtent généralement entre 10 000 et 250 000 dollars. Ils sont usinés avec précision grâce à des techniques de commande numérique (CNC), d'électroérosion (EDM) et de polissage. La fabrication d'un outil pour une cavité de moule complexe prend généralement de 12 à 20 semaines, ce qui représente un investissement conséquent pour les petites séries ou la production de prototypes.
- Délais de livraison longs pour l'outillage Tout retard dans la finalisation de la conception du moule peut repousser le calendrier du projet de 4 à 6 semaines. Étant donné que la machine de moulage par injection et le processus de production dépendent d'un moule finalisé, cela engendre des retards en aval dans vos chaînes d'approvisionnement.
- Modifications de conception limitées après l'outillage Une fois les deux moitiés du moule durcies, il devient difficile de modifier les dimensions internes. Agrandir une cavité peut nécessiter un nouvel usinage. Réduire la taille d'une pièce exige l'insertion de bouchons ou la fabrication d'un moule entièrement nouveau, notamment en présence de tolérances serrées ou de contre-dépouilles.
- Considérations environnementales Le cycle de moulage par injection consomme une grande quantité d'énergie lors de la phase de fusion. Les résistances chauffantes, les zones de compression et les systèmes de pression d'injection sont tous énergivores. De plus, les pièces en plastique en fin de vie, notamment celles fabriquées à partir de matériaux comme l'acrylonitrile butadiène styrène (ABS) ou le polychlorure de vinyle (PVC), posent des problèmes de gestion des déchets et de recyclage. Bien que les systèmes à canaux chauds et les options de recyclage permettent de réduire les pertes de matière, la durabilité environnementale demeure une préoccupation croissante dans l'industrie du moulage par injection.
Comment fonctionne le processus de moulage par injection de plastique ?
Ce procédé de moulage commence par la sélection d'un thermoplastique compatible et la préparation du moule. Ensuite, des granulés de plastique sont fondus et injectés dans la cavité du moule sous haute pression. Une fois refroidi, le moule s'ouvre et des éjecteurs expulsent la pièce finie. Le cycle se répète rapidement, notamment dans les environnements de production en série utilisant des presses à injection servo-hydrauliques ou entièrement électriques.
Ce cycle se retrouve dans de nombreuses applications, de l'emballage aux panneaux de carrosserie automobile, en passant par l'électronique grand public et les conteneurs de stockage. L'optimisation des paramètres de processus, tels que la vitesse d'injection, la pression de maintien et la température du moule, est essentielle pour minimiser le gaspillage de matière et les défauts des pièces.
Étape 1 : Sélection du thermoplastique et préparation du moule
Tout projet de moulage par injection réussi commence par le choix du thermoplastique adapté aux exigences du produit. Il est essentiel d'adapter le point de fusion et la viscosité de la résine à la conception du moule et au matériau de l'outillage. Par exemple, les matériaux à point de fusion élevé, comme le polycarbonate ou l'acrylonitrile butadiène styrène (ABS), nécessitent des moules en acier à haute résistance à l'usure, notamment lorsqu'ils sont chargés de fibres de verre.
Le choix de la résine doit également tenir compte de propriétés telles que la flexibilité, la résistance aux chocs et la résistance à la chaleur. Les applications exigeant une résistance chimique, comme les composants utilisés en milieu médical ou industriel, peuvent nécessiter des polymères spéciaux.
Les plastiques sensibles à l'humidité, comme le nylon, doivent être parfaitement séchés jusqu'à un taux d'humidité inférieur à 0.2 %. Un séchage insuffisant de la résine peut entraîner des défauts d'aspect, des porosités ou une perte de résistance des pièces plastiques finales. Lors de la préparation des moules, les techniciens appliquent des agents de démoulage semi-permanents, notamment pour les charges abrasives, afin de prolonger la durée de vie des outils et de préserver la qualité de surface.
La cavité du moule est nettoyée, alignée et installée dans la presse à injecter. Les canaux de refroidissement sont vérifiés afin de détecter toute obstruction, et les deux moitiés du moule sont serrées entre le plateau fixe et le plateau mobile, prêtes pour la production.
Étape 2 : Alimentation et fusion du plastique
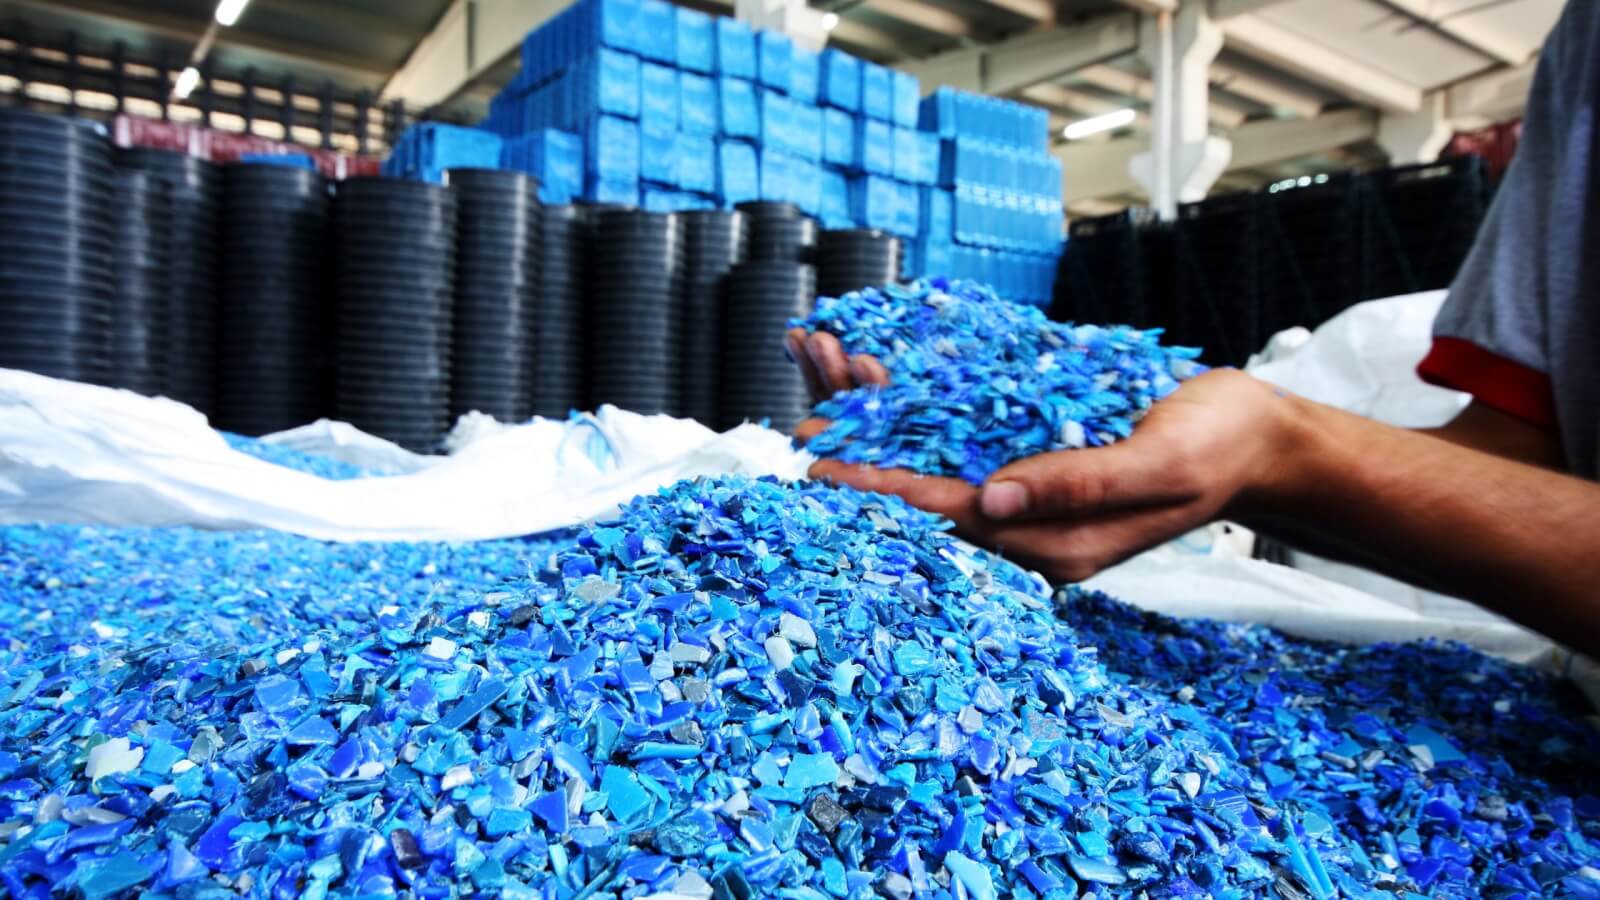
Une fois le moule prêt, l'étape suivante consiste à alimenter la trémie de la machine avec des granulés de plastique. Ces granulés peuvent contenir jusqu'à 30 % de matières recyclées mélangées à de la matière vierge, ce qui permet de réaliser des économies et d'améliorer la durabilité sans compromettre les performances des pièces. La matière première est acheminée par gravité dans un cylindre chauffé, où une vis sans fin à mouvement alternatif commence à faire avancer la résine.
Des résistances électriques disposées le long du cylindre maintiennent une température de fusion constante, généralement entre 180 °C et 330 °C. La rotation de la vis comprime le matériau, générant ainsi de la chaleur de cisaillement supplémentaire, ce qui augmente souvent la température de fusion d'environ 20 °C. La combinaison de la conduction et du cisaillement garantit une viscosité uniforme au plastique fondu.
La conception de la vis contrôle le volume de matière injectée, la pression d'injection et la vitesse de plastification. Une fois la matière injectée accumulée, la vis avance et injecte le plastique fondu dans la cavité du moule. Chaque étape influe sur la qualité, la précision dimensionnelle et la résistance mécanique des pièces finales.
Étape 3 : Injection dans le moule
Une fois le plastique fondu correctement plastifié, vient l'étape cruciale de l'injection. Durant cette phase, la vis sans fin, agissant comme un piston, propulse rapidement le plastique fondu dans la cavité du moule à une vitesse et une pression contrôlées. Les vitesses d'injection typiques varient de 100 à 500 mm/s, selon le volume injecté, la géométrie de la pièce et les caractéristiques d'écoulement de la résine choisie. La pression d'injection peut atteindre 150 MPa pour obtenir un remplissage d'environ 95 % avant que la machine ne passe en phase de maintien.
Le système de serrage joue un rôle crucial. Il doit exercer une force suffisante pour maintenir l'étanchéité des deux moitiés du moule sous une pression extrême. On recommande généralement une force de serrage de 4 à 6 tonnes par pouce carré de surface projetée. Un serrage insuffisant risque d'entraîner des bavures le long de la ligne de joint ou un état de surface irrégulier sur les pièces en plastique.
À la fin de cette étape, la cavité du moule est presque entièrement remplie, et un contrôle précis de la pression assure la constance sur des milliers de cycles, ce qui est particulièrement important dans la production de masse ou les applications à tolérances serrées comme les composants médicaux ou les boîtiers électroniques.
Étape 4 : Maintien, refroidissement et solidification
Après l'injection initiale, la machine passe en phase de maintien. Cette étape permet de maintenir la pression à l'intérieur du moule afin de tasser davantage de matière dans la cavité et de compenser le retrait dû au refroidissement du plastique. Généralement, la pression de maintien est environ la moitié de la pression d'injection et est appliquée jusqu'à la solidification du point d'injection, le canal étroit reliant le canal d'alimentation à la pièce. Ce point de solidification se produit généralement en 0.5 à 3 secondes, selon la conception du point d'injection, la taille de la pièce et le matériau.
Un refroidissement efficace est essentiel à la fois pour la qualité du produit et pour la durée du cycle. Durant cette étape, l'énergie thermique est extraite du plastique en fusion grâce à des canaux de refroidissement internes au moule. Certains moules de pointe utilisent un refroidissement conforme, conçu avec des canaux incurvés qui épousent les contours de la cavité, permettant ainsi des cycles de refroidissement jusqu'à 40 % plus courts et un contrôle de température plus uniforme.
Le temps de refroidissement est souvent l'étape prépondérante du cycle de moulage par injection. Il est essentiel d'optimiser la résistance à la chaleur, la température du moule et l'efficacité du cycle afin de réduire les défauts tels que les déformations, les retassures et les contraintes internes. Les matériaux comme l'ABS ou le polypropylène bénéficient d'un refroidissement contrôlé grâce à leurs propriétés thermiques et leur stabilité dimensionnelle.
Étape 5 : Éjection et finition des pièces
Une fois le plastique moulé solidifié et le moule ouvert, l'étape suivante est l'éjection. Il est nécessaire de retirer la pièce sans endommager ses caractéristiques ni son état de surface. C'est là qu'interviennent des mécanismes tels que les éjecteurs, les plaques d'éjection ou le soufflage d'air. Les éjecteurs poussent la pièce du côté extérieur du moule, tandis que les plaques d'éjection offrent une méthode plus douce pour les composants fragiles ou de grande surface.
Des angles de dépouille d'au moins 1° sont intégrés aux parois verticales de la pièce afin de réduire la résistance à l'éjection. Sans ces angles, le frottement entre la cavité du moule et la pièce plastique pourrait entraîner un collage ou des rayures, notamment sur les parties profondes ou les surfaces texturées.
De nombreux systèmes de production à grand volume utilisent la robotique en ligne pour automatiser l'extraction des pièces. Ces robots peuvent également éjecter les carottes et les canaux d'alimentation, transporter les pièces vers les stations de contrôle qualité par vision ou les acheminer vers les zones d'emballage en aval.
Quels sont les principaux composants d'une machine de moulage par injection plastique ?
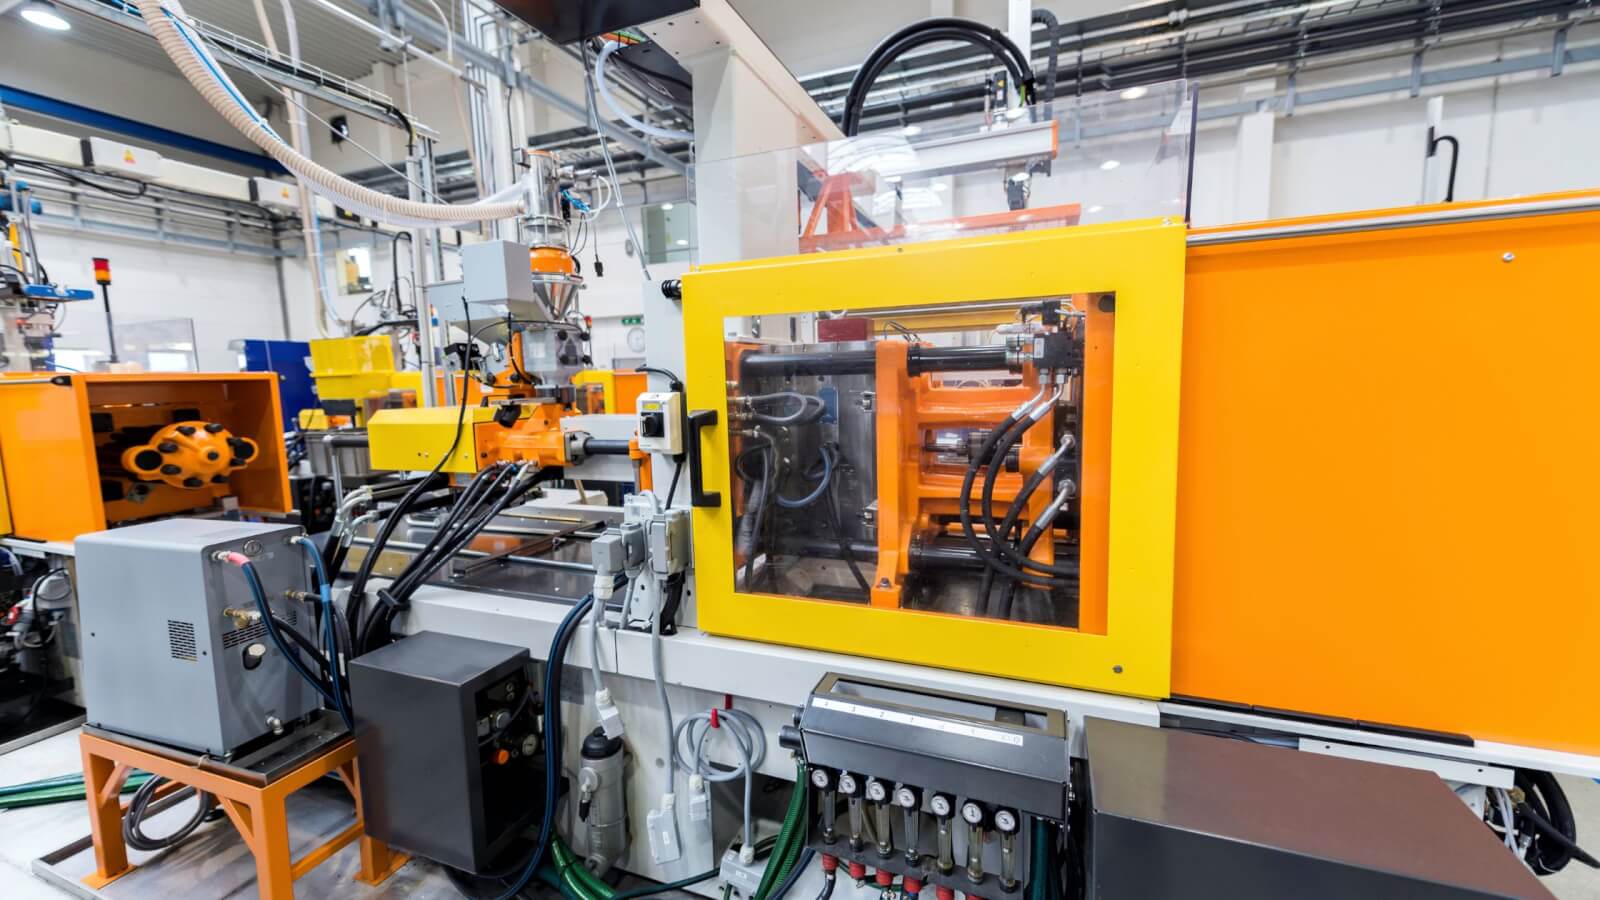
Chaque presse à injection se compose de trois parties principales : l’unité d’injection, l’unité de fermeture et l’outillage de moulage. Ces systèmes fonctionnent de concert pour contrôler le volume d’injection, la pression d’injection, la température et la durée du cycle. Le procédé a considérablement évolué depuis les innovations de James Watson Hendry, qui a introduit la vis sans fin, et continue de surpasser les techniques plus anciennes comme le moulage par compression et le moulage par soufflage en termes de rapidité, d’automatisation et d’efficacité de la matière.
Unité d'injection
L'unité d'injection assure la fusion du plastique et son acheminement dans la cavité du moule. Au cœur de cette unité se trouve la vis sans fin, qui, en tournant, plastifie la matière première puis avance pour injecter le plastique fondu. Cette conception à double fonction garantit une qualité de fusion constante et un dosage précis. Le rapport longueur/diamètre (L/D) de la vis, généralement compris entre 18:1 et 24:1, joue un rôle crucial dans le mélange et la répartition de la chaleur.
Un clapet anti-retour situé à l'extrémité de la vis empêche le reflux, assurant ainsi une pression d'injection stable durant le cycle de moulage. Des bandes chauffantes entourent le cylindre pour porter le plastique à son point de fusion, qu'il s'agisse de polypropylène, d'ABS ou de polycarbonate. On obtient ainsi une matière fondue homogène, prête pour une injection à grande vitesse dans des moules aux géométries complexes.
Unité de serrage
Une fois le plastique injecté, le système de fermeture maintient le moule fermé sous une force considérable jusqu'à la solidification de la pièce. Une force de fermeture suffisante est nécessaire pour résister à la pression générée dans la cavité lors de l'injection. Le tonnage requis se calcule en multipliant la surface projetée de la pièce par la pression dans la cavité ; il faut généralement compter entre 4 et 6 tonnes par pouce carré.
Les systèmes de serrage varient selon la taille de la machine :
- Sauterelles Elles sont utilisées sur des presses de moins de 300 tonnes. Elles offrent des cycles de séchage rapides et un bon avantage mécanique.
- Pinces hydrauliques sont adaptées aux machines jusqu'à 1 100 tonnes et offrent un contrôle plus précis du mouvement du moule.
- Systèmes hydromécaniques Elles équipent les machines de grande taille de plus de 1 000 tonnes, alliant vitesse et application précise de la force.
Outillage de moulage et canaux de moulage
L'outillage de moulage définit la forme finale, l'état de surface et les détails structurels de vos pièces en plastique. Usiné avec une extrême précision, souvent par commande numérique (CNC), il forme la cavité, le noyau et les éléments du moule tels que les nervures, les contre-dépouilles et les lignes de joint. L'outillage de moulage comprend également les canaux d'alimentation, les points d'injection et les canaux de refroidissement, tous essentiels à un processus de moulage par injection efficace.
Les systèmes à canaux chauds, notamment pour les moules multi-empreintes, éliminent le besoin de canaux froids et réduisent les pertes de matière jusqu'à 30 %. Ils assurent un flux de matière fondue direct vers chaque point d'injection et permettent d'accroître significativement l'efficacité du cycle. Le dimensionnement des points d'injection est précis afin de maintenir les vitesses de cisaillement en dessous de 40 000 s⁻¹ et ainsi éviter les brûlures, les projections et les défauts de surface.
À l'intérieur du moule, des canaux de refroidissement régulent la température et contribuent à une solidification homogène de la pièce. Une conception appropriée du moule, incluant des évents, des douilles d'injection et des ouvertures de ventilation, garantit un remplissage régulier, empêche les bulles d'air et prolonge la durée de vie de l'outillage.
Quels matériaux thermoplastiques sont utilisés dans le moulage par injection plastique ?
 Les thermoplastiques utilisés en moulage par injection se répartissent en quatre grandes catégories : résines de base, résines techniques, résines haute performance et résines ultra-performantes. Ces catégories comprennent des résines amorphes et semi-cristallines, chacune présentant des caractéristiques uniques lors du processus de moulage.
La vaste gamme de matériaux plastiques pour le moulage par injection permet d'adapter des propriétés clés telles que le point de fusion, le comportement à l'écoulement et la résistance mécanique aux exigences de l'application finale. Les résines courantes sont fréquemment utilisées dans les emballages ou les conteneurs de stockage, tandis que les polymères de pointe comme le PEEK sont utilisés dans l'aérospatiale ou les dispositifs médicaux exigeant une résistance élevée à la chaleur et une grande stabilité mécanique.
Les thermoplastiques permettent également de réduire les déchets de matériaux. Il est généralement possible de réincorporer jusqu'à 30 % de broyat dans les résines courantes sans perte de performance. Les températures de transformation varient selon le polymère : le polypropylène se situe entre 200 et 240 °C, tandis que le PEEK requiert entre 360 et 400 °C. Ces paramètres influent non seulement sur les temps de cycle, mais aussi sur la régularité du produit.
Pour un examen plus approfondi des résines disponibles et de leurs propriétés, consultez ce guide sur les matériaux de moulage par injection plastique.
Voici un tableau de référence présentant les matériaux courants et leurs principales données de performance :
| Source | Résistance chimique | Résistance mécanique (MPa) | Résistance thermique (°C) | Notes sur les propriétés |
| polypropylène | Excellent (acides/bases) | 25-40 | 130-170 | Haute résistance à la fatigue, largement utilisée dans la production de masse |
| Polyéthylène | Excellent | 10-30 | 80-130 | Souple, résistant à l'humidité, utilisé dans les conteneurs et la tuyauterie |
| polystyrène | Pauvre (solvants) | 30-50 | 90-100 | Économique, rigide, cassant, adapté aux articles jetables |
| Acrylonitrile butadiène styrène | Modérée | 40-55 | 100-110 | Durable, robuste, convient aux panneaux de carrosserie et aux boîtiers d'appareils électroménagers |
| Polycarbonate | Modérée | 60-70 | 120-135 | Transparent, haute résistance aux chocs, utilisé dans l'électronique grand public |
| Nylon (PA) | Bon | 65-80 | 180-220 | Résistant à l'abrasion, idéal pour les engrenages et les composants mécaniques |
| Chlorure de polyvinyle | Excellent | 50-60 | 70-90 | Résistant aux produits chimiques, utilisé dans l'extrusion de tubes et de profilés |
| PBT | Bon | 40-60 | 140-170 | Stable à la chaleur, utilisé dans les connecteurs et capteurs électriques |
| ANIMAUX | Modérée | 50-70 | 100-130 | Bonne résistance et transparence, caractéristiques courantes des emballages alimentaires |
| PMMA | Médiocre | 50-70 | 80-100 | Excellentes propriétés optiques, fragile sous contrainte |
| TPE | Bon | 5-25 | 50-120 | Souple comme le caoutchouc, utilisé pour les joints et les surfaces ergonomiques |
| POM | Excellent | 65-80 | 160-180 | Faible friction, grande rigidité, utilisé dans les pièces mobiles de précision |
| PPS | Excellent | 90-120 | 240-280 | Stable thermiquement, utilisé dans l'électronique automobile |
| PEEK | Excellent | 100-140 | 360-400 | Résine haute performance pour applications critiques, résistante aux environnements extrêmes |
| TPU | Bon | 30-60 | 80-120 | Élastique, résistant à l'usure, souvent utilisé dans les tubes flexibles et les chaussures |
Résines de base
Les résines de base sont la catégorie de thermoplastiques la plus utilisée en moulage par injection. Ces matériaux sont choisis pour leur prix abordable, leur facilité de mise en œuvre et leur capacité à supporter des volumes de production importants. Bien qu'elles n'offrent pas les performances mécaniques les plus élevées, elles demeurent la base d'innombrables produits de consommation et industriels.
Le polyéthylène, le polypropylène, le polystyrène et le polychlorure de vinyle en sont des exemples typiques. Ces résines sont fréquemment utilisées pour fabriquer des objets du quotidien tels que des contenants, des outils ménagers, des éléments d'emballage, voire des composants pour jouets et appareils électroniques. Leurs performances restent suffisantes pour les applications peu contraignantes où le coût et la rapidité de production sont primordiaux.
Par exemple, le polyéthylène haute densité offre une résistance chimique exceptionnelle, conservant son intégrité structurelle même dans des environnements corrosifs jusqu'à un pH de 14. Le polypropylène est reconnu pour sa résistance à la fatigue, avec des cycles de charnière dépassant le million de répétitions, ce qui le rend idéal pour des pièces telles que les bouchons, les fermetures et les articles à parois fines. Ces matériaux sont parfaitement compatibles avec les moules en aluminium et les presses à injection automatisées, ce qui permet de réduire les coûts d'outillage et d'améliorer la répétabilité sur les longues séries de production.
Résines d'ingénierie
Les résines techniques sont des thermoplastiques conçus pour des performances mécaniques, thermiques et chimiques supérieures. Elles sont généralement utilisées pour les pièces devant résister à des contraintes, des frottements ou des températures élevées. Contrairement aux plastiques courants, ces matériaux offrent un meilleur rapport résistance/poids, une stabilité dimensionnelle accrue et un contrôle plus précis des tolérances lors du moulage par injection.
Parmi les exemples courants, citons le nylon (PA), le polycarbonate (PC) et l'acrylonitrile butadiène styrène (ABS). L'ABS, par exemple, est réputé pour sa résistance aux chocs et sa précision dimensionnelle. On le retrouve dans de nombreux domaines, des panneaux intérieurs automobiles aux boîtiers médicaux en passant par les boîtiers électroniques. Le PA 66 chargé de fibres de verre est également un matériau de choix, offrant une résistance à la traction allant jusqu'à 200 MPa. Sa résistance à l'usure et sa capacité d'absorption des vibrations en font un matériau idéal pour les pièces structurelles, les engrenages et les roulements.
Les résines techniques nécessitent souvent une conception de moule optimisée, un contrôle précis de la température et une pression d'injection plus élevée. Ces matériaux ont tendance à moins se rétracter que les résines courantes et sont compatibles avec des cavités de moule plus complexes et des parois plus fines.
Bien que le coût d'investissement et le temps de cycle puissent être légèrement supérieurs, le gain de performance justifie ce choix, notamment pour les applications critiques. Ces résines conviennent également aux moules en aluminium et aux inserts usinés CNC, en particulier pour le prototypage ou les petites séries.
Résines haute performance et ultra-performantes
Lorsque même les plastiques techniques s'avèrent insuffisants, les résines haute performance et ultra-résistantes prennent le relais. Ces matériaux d'élite de l'industrie du moulage par injection plastique sont conçus pour fonctionner dans les conditions les plus extrêmes, où la fiabilité est primordiale. Si vous fabriquez des supports pour l'aérospatiale, des pièces automobiles sous le capot ou des instruments chirurgicaux stérilisables, cette catégorie de matériaux est le point de départ idéal.
Les thermoplastiques haute performance comme le PEEK, le PEI (Ultem), le PPS et les fluoropolymères offrent une combinaison unique de résistance à la chaleur, de stabilité chimique et de résistance mécanique. Le PEEK peut fonctionner en continu à 260 °C tout en conservant sa forme et sa capacité de charge. Le PEI bénéficie d'un classement au feu V-0 à une épaisseur de 1.5 mm, ce qui en fait un choix privilégié pour les boîtiers électroniques où la sécurité incendie est primordiale.
Ces matériaux résistent aux produits chimiques agressifs, aux hautes pressions d'injection et à l'absorption d'humidité. Pour garantir une production homogène, quel que soit le volume, vous aurez besoin de presses à injecter robustes, de systèmes de chauffage performants et de paramètres de processus précis. Malgré un coût au kilo plus élevé, vous bénéficiez d'une durée de vie prolongée, d'une stabilité dimensionnelle accrue et d'une réduction des déchets de matière.
Les résines ultra-performantes permettent également la production de pièces plus fines, plus légères et aux performances supérieures.
Thermoplastiques amorphes
Les thermoplastiques amorphes sont des polymères dépourvus de structure moléculaire cristalline. Leurs chaînes sont donc disposées de manière aléatoire, sans motif fixe. De ce fait, ces matériaux ne présentent pas de point de fusion précis, mais se ramollissent sur une plage de températures. En moulage par injection, cette propriété permet une plus grande tolérance aux variations dimensionnelles, ce qui s'avère particulièrement utile pour obtenir des tolérances dimensionnelles serrées dans des cavités de moules complexes.
Ces thermoplastiques offrent une excellente transparence et sont souvent privilégiés lorsqu'une transparence optique est requise, notamment pour les dispositifs médicaux, l'électronique grand public ou l'éclairage automobile. Le polycarbonate (PC), le polystyrène (PS) et l'acrylonitrile butadiène styrène en sont des exemples courants. L'un des atouts de ces polymères pour la fabrication de pièces plastiques de précision réside dans leur retrait prévisible et leur comportement stable lors du moulage par injection.
Cependant, un inconvénient majeur doit être géré avec précaution : l’humidité résiduelle. Les résines amorphes sont sensibles à la fissuration sous contrainte si leur taux d’humidité dépasse 0.02 %. C’est pourquoi les systèmes de séchage et une surveillance attentive de l’état des matières premières sont essentiels lors du moulage.
Ces polymères adhèrent parfaitement aux outils de moulage et permettent de réaliser des détails précis, même dans les moules en aluminium ou lors de la production de prototypes par injection. Ils offrent un bon rendu esthétique à l'entrée du moule et préservent l'aspect de surface lors de la production en grande série, avec des volumes et une qualité d'injection constants.
Thermoplastiques semi-cristallins
Contrairement aux résines amorphes, les thermoplastiques semi-cristallins présentent une structure moléculaire bien ordonnée avec des régions cristallines distinctes. Cette caractéristique structurale leur confère un point de fusion précis : ils passent de l’état solide à l’état fondu à une température spécifique. Pour votre procédé de moulage par injection, cela implique un contrôle rigoureux du point de fusion, de la pression d’injection et du refroidissement.
Les résines semi-cristallines sont largement utilisées dans les applications exigeant robustesse, résistance à l'usure et stabilité chimique. Parmi les matériaux courants de cette catégorie figurent le polyéthylène (PE), le polypropylène (PP) et le nylon (PA). Elles sont idéales pour les composants tels que les conteneurs de stockage, les engrenages et les pièces soumises à des contraintes répétées ou à une exposition à des produits chimiques. Par exemple, le PP est largement utilisé pour sa résistance à la fatigue et son rapport coût-efficacité avantageux en production de masse.
Cependant, l'un des défis techniques liés au moulage des plastiques semi-cristallins est le retrait, qui peut atteindre 2 à 3 % après refroidissement. Ceci exige une pression de maintien plus élevée et une conception soignée des pièces afin d'éviter toute déformation et de garantir des tolérances serrées. La conception du moule, notamment en ce qui concerne la ventilation, les canaux de refroidissement et l'emplacement des éjecteurs, revêt une importance particulière pour la gestion du flux et le maintien d'une grande homogénéité.
Ces matériaux présentent une meilleure résistance à l'absorption d'eau que les résines amorphes, ce qui les rend particulièrement adaptés aux applications extérieures et de plomberie. Ils offrent également une lubrification améliorée, réduisant ainsi l'usure du moule et des pièces moulées.
Quel est le meilleur plastique pour le moulage par injection ?
Le choix du plastique idéal pour le moulage par injection n'est pas universel ; il dépend entièrement des critères de sélection des matériaux propres à votre projet. Pour faire un choix éclairé, il est nécessaire d'évaluer les contraintes mécaniques, les conditions environnementales et les exigences de conformité. Par exemple, si votre application requiert une forte résistance aux chocs et des homologations, l'acrylonitrile butadiène styrène (ABS) est souvent privilégié. En revanche, le polypropylène offre une bonne résistance chimique et permet de réaliser des économies pour les productions en grande série.
L'exposition aux UV, la stabilité thermique et le rapport résistance/poids sont également des facteurs importants dans le processus de moulage par injection. Les plastiques techniques comme le polycarbonate ou le nylon peuvent être plus performants que les résines courantes lorsque la résistance à la chaleur et la précision dimensionnelle sont essentielles. Il est toujours conseillé de consulter un tableau des matériaux pour choisir la résine adaptée aux caractéristiques de l'application.
Quelles sont les techniques utilisées dans le moulage par injection plastique ?
Le moulage par injection-réaction (RIM) est parfois utilisé lorsque des matières premières à faible viscosité sont nécessaires pour la fabrication de pièces volumineuses ou complexes. Chaque méthode repose sur le principe de base consistant à injecter du plastique fondu dans une cavité de moule, mais elles diffèrent considérablement en termes de conception de l'outillage, de volume d'injection, de flux de matière et de caractéristiques du produit final.
Ces techniques sont essentielles pour répondre aux exigences des chaînes d'approvisionnement modernes et des environnements de production de masse. Si les procédés de moulage standard privilégient la répétabilité et la rapidité, les méthodes spéciales offrent une plus grande flexibilité de conception, une résistance accrue ou l'intégration de plusieurs matériaux. En choisissant la technique appropriée, vous élargissez le choix des matériaux, optimisez le cycle de moulage par injection et réduisez les pertes de matière.
Surmoulage
Le surmoulage est une technique de moulage multi-injections qui consiste à combiner deux matériaux ou plus en un seul cycle de moulage. Le procédé débute par la formation d'un substrat rigide en plastique à l'aide d'une presse à injecter standard. Après la solidification de cette première pièce dans le moule, une seconde injection de plastique fondu, généralement un élastomère thermoplastique (TPE), est réalisée par-dessus. On obtient ainsi un assemblage cohésif sans collage secondaire ni fixation mécanique.
Cette méthode est idéale pour améliorer l'ergonomie, l'esthétique ou la fonctionnalité des produits de consommation. Vous l'avez probablement déjà constaté avec les poignées ergonomiques des brosses à dents, des outils portatifs ou des boutons de télécommande. Le surmoulage de TPE sur des substrats comme le polycarbonate ou l'Acrylonitrile Butadiène Styrène permet d'obtenir des résistances d'adhérence de 5 MPa ou plus, sans recourir à des primaires ni à des adhésifs. L'opération s'en trouve ainsi plus efficace et durable.
Les avantages vont bien au-delà de l'esthétique. Le surmoulage améliore la résistance aux chocs, offre un meilleur amortissement des vibrations et crée une ligne de joint invisible. C'est une solution précieuse pour les ingénieurs soucieux de réduire les étapes d'assemblage, d'optimiser les paramètres du processus de moulage par injection et de maintenir la précision tout en minimisant les pertes de matière.
Moulage par insertion
Le surmoulage est un procédé de fabrication hybride où des composants non plastiques — tels que des fixations métalliques, des bagues ou des inserts filetés — sont directement intégrés dans des pièces plastiques moulées lors du cycle d'injection. Le procédé commence par le placement manuel ou robotisé de l'insert dans la cavité du moule avant l'injection du plastique fondu. Une fois que le plastique remplit l'espace autour de l'insert, il se solidifie et crée une liaison mécanique solide entre les deux matériaux. Ceci élimine le besoin d'adhésifs ou de fixations secondaires.
Cette méthode est largement utilisée aux États-Unis pour les boîtiers électriques, les composants automobiles et l'électronique grand public, où des assemblages métal-plastique résistants sont nécessaires. En préchauffant les inserts en laiton à environ 80 °C avant de les insérer dans le moule, on peut réduire le temps de cycle global jusqu'à 10 % par rapport à l'utilisation d'inserts à température ambiante. C'est un avantage considérable dans les environnements de production à grand volume où l'efficacité est primordiale.
Le surmoulage renforce la résistance du produit final, notamment dans les applications soumises à des contraintes répétées, comme les filetages ou les fixations. Il améliore également la flexibilité de conception, réduit les coûts d'assemblage et minimise les défauts d'alignement des pièces.
Moulage interne assisté par gaz
Le moulage par injection de gaz est une variante du moulage par injection plastique qui utilise un gaz sous haute pression, généralement de l'azote, pour creuser les parties épaisses des pièces moulées. Après l'injection initiale de plastique fondu dans la cavité du moule, du gaz est introduit par une buse secondaire ou un point d'injection. La pression du gaz, comprise entre 7 et 35 MPa, repousse le plastique vers l'extérieur, le plaquant contre les parois du moule et formant ainsi des canaux creux dans la pièce. Cette méthode réduit les retassures et améliore la répartition de la matière.
L'un des principaux avantages du moulage assisté par gaz est la réduction du poids. En déplaçant le plastique dans les zones plus épaisses, comme les nervures structurelles ou les poignées, cette technique permet de réduire le poids total de la pièce jusqu'à 15 % sans compromettre sa résistance. Il en résulte des économies sur les matières premières et des cycles de refroidissement plus courts grâce à une masse thermique réduite.
Pour les fabricants de pièces volumineuses ou de produits aux géométries complexes, l'injection assistée par gaz est un outil précieux pour la gestion du retrait, le contrôle de la pression et la qualité de surface. Elle permet également d'obtenir des flux plus réguliers, une pression d'injection réduite et moins de défauts au niveau de la ligne de joint.
Moulage par extrusion
Le moulage par extrusion est un procédé de fabrication en continu principalement utilisé pour produire des pièces longues en plastique à section uniforme, telles que des tuyaux, des tubes ou des profilés. Contrairement au moulage par injection traditionnel, qui consiste à injecter du plastique fondu dans une cavité de moule fermée, l'extrusion force le matériau à travers une filière grâce à un système à vis haute pression. Cette méthode est particulièrement efficace pour la production en grande série d'articles comme les conteneurs de stockage, les cadres de fenêtres et les gaines isolantes pour câbles.
Le procédé commence par l'introduction de granulés thermoplastiques dans un cylindre chauffé via une trémie. Une vis sans fin, souvent appelée vis alternative, achemine la matière première tout en la faisant fondre grâce à des bandes chauffantes. Le plastique fondu est ensuite forcé à travers une filière, qui détermine la forme finale du produit. À la sortie de la filière, le plastique est refroidi et solidifié dans une série de bains d'eau ou de canaux de refroidissement par air avant d'être coupé à la longueur souhaitée.
Le moulage par extrusion s'avère particulièrement avantageux pour la fabrication de pièces exigeant une production continue et une grande régularité dimensionnelle. Il est compatible avec divers polymères, notamment le polyéthylène, le polypropylène et l'acrylonitrile butadiène styrène (ABS).
Moulage assisté par gaz et par mousse structurale
Le moulage assisté par gaz et le moulage par injection de mousse structurale sont deux variantes avancées du procédé de moulage par injection plastique, chacune offrant des avantages distincts en termes d'efficacité de la matière et de performances des pièces. Le moulage assisté par gaz utilise de l'azote sous haute pression pour injecter du plastique fondu dans des pièces à parois épaisses. Ceci réduit le volume d'injection et les défauts tels que les retassures. Le moulage par injection de mousse structurale, quant à lui, introduit un agent gonflant chimique dans le plastique fondu pendant le cycle d'injection. À mesure que la résine remplit le moule, des bulles de gaz se forment à l'intérieur, réduisant la densité de la pièce de 10 à 15 %.
Ces cavités internes contribuent à réduire le gaspillage de matière tout en préservant la rigidité et l'intégrité dimensionnelle des pièces. Les techniques de mousse structurale permettent également l'utilisation de moules en aluminium à des pressions inférieures à 10 MPa, ce qui réduit les coûts d'outillage et le temps de cycle.
Moulage en deux temps
Le moulage bi-injection, également appelé moulage multi-injection, est une technique de moulage par injection plastique spécialisée qui permet de mouler deux matériaux ou couleurs différents en une seule pièce au cours d'un cycle de production. Ce procédé utilise une presse à injecter de haute précision, équipée de deux unités d'injection et d'un moule rotatif. La première injection consiste à injecter le matériau de base dans la cavité du moule pour former la pièce initiale. Ensuite, le moule pivote ou glisse vers une seconde cavité où la seconde injection est réalisée sur ou autour de la première pièce, liant ainsi les deux matériaux.
Le surmoulage bi-injection s'avère particulièrement utile pour combiner des thermoplastiques rigides et des élastomères souples, comme l'acrylonitrile butadiène styrène (ABS) avec des élastomères thermoplastiques destinés à l'électronique grand public ou aux dispositifs médicaux. Cette méthode réduit le besoin d'opérations d'assemblage secondaires, minimisant ainsi les coûts de production et améliorant l'intégrité des pièces. Elle est couramment utilisée aux États-Unis pour des produits tels que les manches de brosses à dents, les interrupteurs automobiles et les boutons tactiles.
Ce procédé est efficace car il intègre de multiples fonctions en une seule pièce. Il améliore les performances du produit, son aspect et permet la conception de moules complexes sans augmenter le gaspillage de matériaux.
Moulage par injection-réaction (RIM)
Le moulage par injection-réaction (RIM) est un procédé de moulage plastique unique qui consiste à mélanger sous pression deux composants thermodurcissables liquides à faible viscosité, généralement un polyol et un isocyanate, avant d'injecter le mélange réactif dans un moule. Ces composants s'entrechoquent à environ 7 bars (100 psi) et commencent à polymériser immédiatement après leur entrée dans la cavité du moule, où les températures varient de 80 °C à 150 °C. Contrairement aux procédés de moulage par injection traditionnels qui utilisent du plastique fondu, le RIM exploite une réaction chimique pour solidifier le matériau.
Cette technique est particulièrement efficace pour la production de pièces plastiques de grande taille et légères, aux géométries complexes et aux épaisseurs de paroi variables. On la retrouve fréquemment dans les secteurs de l'automobile et de l'électroménager pour la fabrication de panneaux de carrosserie, de boîtiers d'instruments et de couvercles structurels. Grâce à la faible pression d'injection, on utilise souvent des moules en aluminium, ce qui réduit considérablement les coûts d'outillage pour les productions en moyennes séries.
La technique RIM offre plusieurs avantages : faibles contraintes internes, excellente stabilité dimensionnelle et grande flexibilité de conception. La résine remplissant la cavité lentement et uniformément, elle minimise les défauts tels que le retrait et le gauchissement.
Quelles sont les opérations de finition et de post-traitement effectuées après le moulage par injection plastique ?
 Une fois le moulage par injection plastique terminé, plusieurs opérations secondaires sont souvent nécessaires pour améliorer la fonctionnalité, l'esthétique ou l'aptitude à l'assemblage des pièces. Ces étapes de post-traitement peuvent inclure le soudage par ultrasons, le soudage par vibration, la tampographie, la gravure laser et l'application de revêtements antimicrobiens. Chacune répond à des besoins spécifiques, qu'il s'agisse d'assembler des composants, d'améliorer l'aspect de surface ou d'ajouter des marquages personnalisés.
Le soudage par ultrasons utilise des vibrations à haute fréquence pour assembler des pièces en plastique au niveau de leurs surfaces de contact, sans ajout de matériaux. Le soudage par vibration fonctionne de manière similaire, mais repose sur la chaleur de friction générée par le mouvement des surfaces. La tampographie permet d'appliquer de l'encre directement sur des surfaces plastiques courbes, tandis que la gravure laser crée des marquages permanents à des fins d'identification ou de branding. Des revêtements antimicrobiens sont couramment appliqués aux pièces destinées aux secteurs de la consommation, de la santé ou de l'emballage, où l'hygiène est primordiale.
Comment les pièces sont-elles ébarbées et les bavures éliminées ?
Les cisailles pneumatiques sont fréquemment utilisées pour l'ébavurage de pièces ; elles appliquent une force constante pour couper proprement les canaux d'alimentation sans endommager les pièces moulées.
Lors du démoulage, une attention particulière est portée à éviter toute contrainte excessive sur le matériau. Les forces appliquées sont maintenues en dessous de 20 % de la limite d'élasticité de la pièce afin de prévenir tout blanchiment ou fracture interne, ce qui pourrait compromettre l'aspect esthétique et les performances mécaniques. L'élimination des bavures est essentielle, notamment pour les composants à tolérances serrées ou présentant des surfaces de contact fonctionnelles.
Ces méthodes de finition sont particulièrement importantes lors de la manipulation de thermoplastiques fragiles comme le polystyrène ou l'acrylonitrile butadiène styrène (ABS), où des marques de tension peuvent apparaître en cas d'ébavurage insuffisant. Un ébavurage efficace améliore la précision dimensionnelle, facilite l'assemblage ultérieur et garantit la qualité en production de masse.
Quelles sont les options de finition de surface disponibles ?
Après le moulage par injection, plusieurs options de finition de surface s'offrent à vous, en fonction de l'aspect, de la texture et des exigences fonctionnelles de votre produit. Les finitions courantes comprennent le mat, le brillant, les surfaces texturées et le polissage. Ces finitions sont normalisées par l'échelle SPI (Society of the Plastics Industry), allant de A-1 (très brillant) à D-3 (texture rugueuse), et sont choisies en fonction de critères esthétiques et tactiles.
Il est également possible d'appliquer des textures par gravure chimique à la cavité du moule, reproduisant ainsi des motifs complexes comme le grain du cuir ou le métal brossé. Ces textures présentent généralement une rugosité de surface (Ra) comprise entre 3 et 15 micromètres, ce qui influe sur la qualité visuelle et tactile de la pièce plastique finie.
Les finitions ne sont pas seulement esthétiques, elles ont un impact sur le démoulage, la visibilité de la ligne de joint et même sur des attributs de performance comme l'adhérence ou la résistance aux rayures.
La conception des moules et des outillages a-t-elle un impact sur la production ?
Oui, la conception des moules et des outillages joue un rôle majeur dans l'efficacité, le coût et la qualité de votre projet de moulage par injection plastique. De l'emplacement des points d'injection à la configuration des canaux de refroidissement, chaque détail a un impact direct sur le résultat. Un mauvais positionnement des points d'injection peut entraîner une augmentation du taux de rebuts allant jusqu'à 5 %, engendrant des coûts supplémentaires et ralentissant votre processus de production.
En revanche, l'utilisation d'inserts refroidis par injection conforme peut réduire le temps de cycle de moulage par injection jusqu'à 30 %. Ceci favorise non seulement la production en grande série, mais améliore également l'efficacité énergétique et la disponibilité des machines. La conception de la cavité du moule, l'uniformité de l'épaisseur des parois, l'emplacement des éjecteurs et la géométrie de la ligne de joint sont autant d'éléments qui influencent la constance du volume d'injection, l'état de surface et la précision dimensionnelle.
Concevoir votre moule avec précision dès le départ vous permet d'éviter les défauts en aval, de réduire le gaspillage de matériaux et de prolonger la durée de vie de votre presse à injecter. C'est un facteur clé pour maintenir des volumes de production compétitifs aux États-Unis et à l'international.
Quelles sont les applications du moulage par injection plastique ?
Le moulage par injection plastique est largement utilisé dans de nombreux secteurs industriels grâce à son adaptabilité, sa flexibilité de conception et sa reproductibilité. Dans le secteur médical, il sert à fabriquer les boîtiers des pompes à perfusion, qui exigent des tolérances très strictes et des matériaux biocompatibles. Dans l'industrie automobile, on trouve des panneaux de carrosserie et des pare-chocs moulés par injection, conçus pour allier robustesse et esthétique.
Dans le secteur de l'électronique, les radômes d'antennes 5G en thermoplastiques comme le polycarbonate sont courants. Leur fabrication exige une résistance élevée à la chaleur et des paramètres de processus rigoureux pour garantir leur performance dans des environnements exigeants. L'emballage alimentaire bénéficie également du moulage par injection plastique, notamment pour les contenants à parois fines comme les couvercles de moins de 0.5 mm d'épaisseur, qui nécessitent un excellent contrôle du flux et une grande précision.
Grâce au procédé de moulage par injection plastique, il est possible de produire par milliers des produits allant des boîtes de rangement aux appareils électroniques grand public, avec une qualité constante.
Quelles sont les règles de conception à suivre pour les pièces moulées par injection ?
Pour éviter le gaspillage de matériaux, réduire les temps de cycle et maintenir la précision dimensionnelle, il est nécessaire de prendre en compte dès le départ les limites physiques du processus.
Commencez par l'épaisseur des parois. Pour les résines techniques, il est conseillé de la maintenir entre 0.6 mm et 4 mm. Les plastiques courants tolèrent une plage légèrement plus large, de 0.8 mm à 6 mm. Le respect de ces limites permet d'éviter les défauts tels que les porosités, les injections incomplètes ou un refroidissement irrégulier. De plus, l'intégration d'un noyau dans la conception du moule permet de réduire la masse des sections épaisses de 15 à 40 % sans compromettre leur résistance. Ceci diminue le volume d'injection et la pression de maintien, tout en favorisant une solidification plus rapide.
Épaisseur et uniformité des parois
Maintenir une épaisseur de paroi uniforme est un principe fondamental du moulage par injection plastique. Des variations d'épaisseur trop importantes augmentent le risque de retassures, de déformations ou de contraintes internes. Ces problèmes surviennent car le plastique fondu refroidit et se solidifie de manière inégale entre les zones plus épaisses et plus fines, ce qui influe sur le retrait et les dimensions finales.
Pour un résultat optimal, privilégiez des transitions progressives entre les zones d'épaisseurs différentes. Évitez les variations brusques de section, car elles perturbent l'écoulement du plastique fondu et peuvent engendrer des turbulences ou un remplissage incomplet de la cavité du moule. L'uniformité contribue également à réguler la pression d'injection et à réduire le temps de cycle en favorisant une dissipation thermique homogène à travers les deux moitiés du moule.
Dans les environnements de production à grand volume, comme ceux qui fabriquent des emballages, des conteneurs ou des boîtiers électroniques, la constance de l'épaisseur des parois contribue à préserver la qualité des pièces et à maintenir des tolérances serrées.
Angles de dépouille
Une fois votre pièce en plastique formée, elle doit être éjectée du moule sans dommage. C'est là qu'interviennent les angles de dépouille. Un angle de dépouille approprié, généralement de 1 à 2 degrés de chaque côté, permet à la pièce de se démouler en douceur, sans frottement ni adhérence. Ce simple détail de conception réduit les contraintes exercées sur la pièce et les éjecteurs, améliorant ainsi l'efficacité du cycle de votre presse à injection.
Sans un angle de dépouille suffisant, la pièce peut frotter contre les parois du moule lors de l'éjection, provoquant des rayures, des déformations, voire une défaillance complète. Ce problème est accentué par les formes complexes, les contre-dépouilles ou les surfaces texturées. L'utilisation de moules en aluminium ou de moules à surfaces polies exige une attention encore plus grande à la précision de l'angle de dépouille en raison de tolérances plus serrées et d'une moindre résistance à l'abrasion.
L'ajout d'une dépouille appropriée ne compromet pas la fonction de votre pièce, il protège l'intégrité de votre conception et favorise un fonctionnement plus fluide tout au long du processus de moulage.
Côtes, bosses et contre-dépouilles
Lors de la conception de pièces en plastique pour le moulage par injection, il est essentiel de trouver un équilibre entre la solidité de la structure et la moulabilité. Les nervures, les bossages et les contre-dépouilles, par exemple, ont tous une utilité mécanique ou fonctionnelle ; cependant, mal conçus, ils peuvent complexifier le moule, augmenter les coûts d'outillage et engendrer des défauts en production.
Commençons par les nervures. Leur épaisseur doit être inférieure ou égale à 0.6 fois l'épaisseur nominale de la paroi afin d'éviter les retassures et d'assurer un refroidissement homogène dans la cavité du moule. Ceci est crucial pour les pièces réalisées en thermoplastiques techniques tels que l'acrylonitrile butadiène styrène (ABS), où une épaisseur excessive peut engendrer des défauts d'aspect et de dimensions. Les bossages, destinés à recevoir des fixations ou des inserts, doivent avoir un diamètre extérieur ne dépassant pas deux fois l'épaisseur de la paroi afin de garantir la résistance tout en limitant les contraintes internes durant le cycle d'injection.
Les contre-dépouilles sont plus délicates. Si elles permettent des géométries de pièces complexes, elles compliquent la conception du moule et l'éjection. Elles peuvent nécessiter des actions latérales ou des éjecteurs, ce qui augmente les coûts et allonge les temps de cycle. C'est pourquoi il convient de n'utiliser les contre-dépouilles que lorsqu'elles sont absolument nécessaires au fonctionnement ou à l'assemblage de la pièce.
Quels sont les défauts courants du moulage par injection et comment sont-ils gérés ?
Malgré la précision du moulage par injection plastique, certains défauts sont inévitables sans un contrôle rigoureux de paramètres tels que la température, la pression d'injection, le refroidissement et la conception du moule. Lors du passage à une production en grande série, même de petites irrégularités peuvent entraîner le rejet de centaines de pièces. Comprendre ces défauts permet de détecter les problèmes au plus tôt et d'optimiser le processus de production pour améliorer le rendement et réduire les coûts.
Deux des problèmes les plus fréquents en moulage par injection sont le gauchissement et les retassures. Ces défauts résultent d'une mauvaise maîtrise du transfert de chaleur, de l'écoulement de la résine et de la géométrie de la pièce. Ils affectent non seulement l'aspect des pièces en plastique, mais aussi leur résistance, leur ajustement lors de l'assemblage et leur fiabilité. Si certaines solutions impliquent une refonte du moule, d'autres nécessitent d'ajuster le volume d'injection, le cycle de refroidissement ou d'utiliser des polymères différents afin de réduire le retrait et la résistance à l'écoulement. La prise en charge proactive de ces défauts garantit une meilleure qualité de produit et une réduction du gaspillage de matière tout au long de la production.
Gauchissement
Le gauchissement est une déformation de la forme finale des pièces moulées, généralement due à un refroidissement inégal ou à des épaisseurs de paroi irrégulières. Lorsque le plastique en fusion s'écoule dans la cavité du moule, les différences de vitesse de refroidissement au sein de la pièce engendrent des contraintes internes. Lors de la solidification du matériau, ces contraintes provoquent un désalignement de la pièce, entraînant des pliures ou des torsions.
Pour maîtriser le gauchissement, il convient d'abord d'examiner la conception du moule. Veillez à ce que l'épaisseur des parois reste aussi uniforme que possible afin d'éviter les déséquilibres thermiques. Un positionnement adéquat des canaux de refroidissement, des points d'injection et des évents favorise également une solidification homogène. Les matériaux comme l'acrylonitrile butadiène styrène (ABS) et le polypropylène peuvent être particulièrement sensibles à la chaleur ; le choix de la résine est donc également crucial. La maîtrise de la vitesse d'injection, de la pression de maintien et de la température du moule permet en outre de réduire l'accumulation de contraintes. Si le gauchissement persiste, des opérations secondaires telles qu'un traitement thermique après moulage peuvent contribuer à stabiliser la forme.
Marques d'évier
Les retassures apparaissent sous forme de petites dépressions ou creux à la surface des parties les plus épaisses d'une pièce moulée. Elles se forment généralement lorsque la surface extérieure de la pièce refroidit et se solidifie plus rapidement que l'intérieur, créant un espace à mesure que le volume intérieur continue de se contracter. Ce phénomène est fréquent autour des nervures, des bossages ou des intersections épaisses où le plastique fondu s'accumule.
La réduction des retassures commence dès la conception de la pièce. Il convient de diminuer la masse localisée en évidant les parties épaisses ou en limitant l'épaisseur des nervures à moins de 60 % de l'épaisseur nominale de la paroi. La gestion du cycle d'injection est également cruciale ; plus précisément, l'augmentation de la pression et du temps de maintien garantit que la résine fondue remplit complètement la cavité avant refroidissement. La température du moule et la viscosité de la résine, toutes deux influencées par les résistances chauffantes et la vitesse de la vis, doivent également être optimisées.
Flash
Le phénomène de bavure se produit lorsque le plastique fondu s'échappe de la cavité du moule et s'infiltre dans la ligne de joint ou l'espace autour de l'éjecteur, créant ainsi une fine couche de matière indésirable. Ce phénomène est souvent dû à une force de serrage insuffisante, à des demi-moules usés ou à une pression d'injection excessive qui force la résine à pénétrer dans des interstices non prévus.
Pour éviter les bavures, assurez-vous que votre presse à injecter applique une force de fermeture suffisante pour maintenir le moule fermé pendant l'injection. L'entretien du moule est également crucial : tout dommage ou usure au niveau de la ligne de joint, du système d'alimentation ou des évents peut créer des interstices et provoquer des fuites. Les bavures sont plus fréquentes avec les thermoplastiques à faible viscosité, surtout lorsqu'elles sont associées à des vitesses d'injection élevées ou des temps de cycle courts. Dans les environnements de production de précision, l'ébavurage manuel augmente les coûts de main-d'œuvre et les délais. Par conséquent, l'optimisation des tolérances et des réglages de pression des outils de moulage est essentielle pour une production rentable et en grande série.
Plans courts et lignes de flux
On parle de pièces incomplètes lorsque la cavité du moule n'est pas entièrement remplie, ce qui entraîne des vides ou des pièces manquantes. Cela peut se produire si le volume d'injection est insuffisant, si la résine refroidit trop vite ou si le circuit de fusion est mal conçu. Les lignes de coulée, quant à elles, sont des stries visibles qui apparaissent lorsque les fronts de résine fondue se rejoignent ou ralentissent en raison d'un refroidissement rapide ou d'irrégularités de la surface du moule.
Ces deux problèmes sont liés à un contrôle insuffisant du processus de moulage par injection. Pour corriger les injections incomplètes, il peut être nécessaire d'augmenter la pression d'injection ou la température de fusion. Le remplacement des canaux d'injection étroits par des modèles optimisés améliore l'écoulement et le remplissage. Pour les lignes d'écoulement, l'augmentation de la température du moule et de la vitesse d'injection contribue à maintenir un flux de matière fondue uniforme, réduisant ainsi les imperfections de surface. Le choix du matériau est également important : les polymères comme le polypropylène ou l'ABS, à faible viscosité à l'état fondu, réduisent la résistance à l'écoulement et améliorent le remplissage des cavités.
Délaminage
Le délaminage désigne la séparation des couches de plastique à la surface d'une pièce moulée, créant un aspect friable et non uniforme. Ce défaut survient généralement lorsque des matières premières incompatibles ou des granulés contaminés pénètrent dans l'unité d'injection. Il peut également se produire en présence d'humidité dans les polymères hygroscopiques comme le nylon ou le polycarbonate.
Pour éviter le délaminage, assurez-vous toujours que vos matières premières sont parfaitement sèches, notamment si vous utilisez du polychlorure de vinyle (PVC) ou d'autres résines sensibles à l'humidité. L'utilisation de trémies de séchage et le maintien d'une température constante du cylindre grâce à des bandes chauffantes permettent de réduire l'instabilité de surface. De plus, il est essentiel d'éviter toute contamination par des plastiques recyclés ou des additifs susceptibles d'affecter la compatibilité du polymère. Le délaminage n'est pas qu'un problème esthétique ; il peut impacter les performances mécaniques et l'intégrité de l'assemblage. C'est pourquoi les fabricants qui utilisent le moulage par injection pour des pièces telles que les panneaux de carrosserie ou les composants structurels doivent respecter des protocoles stricts de manipulation des résines et de sélection des matériaux.
Décoloration et marques de brûlure
La décoloration et les marques de brûlure sont des défauts visuels courants qui apparaissent lorsque le plastique fondu se dégrade à l'intérieur de la presse à injecter. Ces problèmes sont généralement dus à une chaleur excessive, un temps de séjour prolongé dans le cylindre ou la présence d'air emprisonné dans la cavité du moule. La décoloration peut se présenter sous forme de stries ou de taches, tandis que les marques de brûlure apparaissent généralement sombres et cassantes près du point d'injection ou des évents.
Pour corriger ce problème, il convient de surveiller les paramètres de procédé tels que la température du cylindre, la vitesse d'injection et la contre-pression. Assurez-vous que l'alimentation en résine est propre et que la vis et son système d'entraînement ne sont pas usés, car cela pourrait piéger la matière et entraîner une dégradation thermique. Portez également une attention particulière à la conception du moule, notamment aux évents et à la disposition des canaux d'alimentation. Améliorer la ventilation et maintenir des voies d'écoulement de la matière fondue appropriées permet de réduire les points chauds et d'éviter l'accumulation de matière stagnante. Ceci est particulièrement important pour l'ABS, dont la résistance à la chaleur est inférieure à celle d'autres polymères techniques utilisés dans les applications d'injection plastique.
Vides sous vide
Les vides sont des cavités ou des bulles internes présentes dans les pièces moulées, souvent invisibles jusqu'aux contrôles post-production. Ces défauts se forment généralement lorsque les couches externes de la pièce refroidissent et se solidifient plus rapidement que l'intérieur, emprisonnant des gaz ou créant des cavités dues au retrait. Ce problème est particulièrement préoccupant lors du moulage de pièces en plastique à parois épaisses ou lors de l'utilisation d'une résine à teneur en humidité irrégulière.
Pour gérer les bulles d'air, la meilleure solution consiste à déplacer le point d'injection vers la partie la plus épaisse de la pièce afin que le plastique fondu remplisse uniformément la cavité du moule. De plus, augmenter la pression de maintien et prolonger le temps de compression permet au noyau interne de se comprimer suffisamment avant de se solidifier. Il convient également de vérifier la conception du moule afin de repérer les transitions abruptes ou les surplombs susceptibles d'entraver l'écoulement. Les matériaux sensibles à l'humidité, comme le nylon ou le polychlorure de vinyle, nécessitent un pré-séchage adéquat à l'aide de séchoirs à trémie pour éviter la formation de vapeur à l'intérieur de la cavité du moule.
Quelles méthodes d'inspection garantissent la qualité ?
Garantir une qualité constante en moulage par injection plastique implique de détecter les défauts avant qu'ils ne compromettent le produit final ou n'entraînent des retards de livraison. Les fabricants actuels s'appuient sur des capteurs de pression en ligne pour surveiller en temps réel les conditions de la cavité du moule. Ces capteurs suivent les fluctuations de pression à chaque cycle, permettant ainsi d'ajuster instantanément les paramètres de production.
Pour détecter les défauts internes tels que les vides ou la porosité, la tomographie assistée par ordinateur (TDM) 3D fournit des données volumétriques précises sans découper les pièces en plastique. Cette méthode de contrôle non destructif est indispensable pour les géométries complexes ou les tolérances serrées, comme celles rencontrées dans les composants automobiles ou électroniques. De plus, les systèmes de vision automatisés d'une résolution de ±0.02 mm permettent de détecter les défauts de surface, les traces d'injection ou les bavures.
Quelles certifications et normes s'appliquent aux pièces moulées par injection ?
La norme ISO 9001 constitue le référentiel de la gestion de la qualité dans l'industrie du moulage par injection. Pour la fabrication de pièces en plastique destinées au secteur de la santé, la norme ISO 13485 garantit la conformité aux réglementations relatives aux dispositifs médicaux. Les composants automobiles doivent respecter la norme IATF 16949, qui met l'accent sur l'efficacité et la constance des processus de production en série. Par ailleurs, la conformité aux exigences de la FDA est essentielle pour toute pièce moulée entrant en contact avec des aliments ou des produits pharmaceutiques. En matière de sécurité environnementale et de matériaux, la directive RoHS limite l'utilisation de substances dangereuses et le règlement REACH encadre l'exposition aux produits chimiques. Si votre procédé utilise des polymères aux performances spécifiques, la norme UL 746C traite de l'inflammabilité et de la fiabilité à long terme des thermoplastiques utilisés dans les dispositifs, l'électronique et les boîtiers moulés soumis à des contraintes thermiques et électriques.
Combien coûte le moulage par injection plastique ?
Le coût du moulage par injection plastique dépend de nombreux facteurs, mais il devient souvent plus avantageux à mesure que les volumes de production augmentent. Pour les productions en grande série, notamment celles supérieures à 100 000 pièces, le coût unitaire descend souvent en dessous de 1 $. Cette rentabilité fait du moulage par injection un procédé de choix pour les biens de consommation, les composants automobiles et les solutions d'emballage.
Plusieurs facteurs clés déterminent le coût total. Les moules en aluminium pour les petites séries ou le prototypage coûtent généralement entre 5 000 et 20 000 $, tandis que les moules de production en acier, conçus pour une utilisation à long terme, peuvent coûter entre 50 000 et 250 000 $. Le temps d'impression, qui dépend du tonnage et de la complexité de la pièce, se situe généralement entre 30 et 120 $ de l'heure. Les matériaux ont également leur importance. Les thermoplastiques comme le polypropylène ou l'acrylonitrile butadiène styrène (ABS) présentent une grande variation de prix, et les propriétés de la résine, telles que le point de fusion, le taux de retrait et la résistance à la chaleur, influent directement sur la conception du moule et le temps de cycle. La main-d'œuvre, la taille de la presse à injecter, les éjecteurs et les opérations secondaires ont également un impact sur le coût total de l'investissement.
Sélection des matériaux et des résines
Le choix de la matière première influe directement sur la résistance, la flexibilité, la tenue à la température et l'aspect des pièces finales. Parmi les matériaux courants, on trouve l'ABS, le polypropylène et le polycarbonate, chacun présentant des propriétés distinctes adaptées à des applications spécifiques, allant de l'électronique grand public aux panneaux de carrosserie automobile.
Les thermoplastiques dominent le moulage par injection grâce à leur comportement reproductible de fusion et de refroidissement, parfaitement adapté au cycle de moulage. Par exemple, le polypropylène est reconnu pour sa résistance chimique et son rapport coût-efficacité, tandis que le polycarbonate offre une résistance aux chocs et une transparence supérieures. Des polymères spéciaux peuvent également être nécessaires pour les pièces exposées à des températures élevées ou à des contraintes électriques, notamment dans les dispositifs et les connecteurs.
Votre décision influe également sur les exigences relatives aux moules. Par exemple, les résines abrasives peuvent user les moules en aluminium plus rapidement que les moules en acier, ce qui augmente les coûts de production à long terme.
Complexité de la conception des moules
La conception du moule représente l'un des principaux postes de dépenses dans le processus de moulage par injection plastique. Plus le moule est complexe, plus l'investissement initial est élevé, souvent de plusieurs dizaines de milliers de dollars. Lorsqu'un moule comporte des lignes de joint complexes, des cavités profondes, des éjecteurs ou des contre-dépouilles, les fabricants doivent recourir à des techniques d'usinage CNC avancées et à des aciers à outils de haute qualité. Cela augmente considérablement le coût de l'investissement.
Pour des pièces simples ou des prototypes, vous pouvez opter pour des moules en aluminium, dont le prix varie généralement entre 5 000 et 20 000 $ et qui conviennent aux petites séries. En revanche, pour les productions en grande série ou les pièces de haute précision, vous aurez probablement besoin de moules en acier trempé, dont le coût peut aller de 50 000 à 250 000 $ selon la géométrie, les caractéristiques et le nombre d'empreintes. La conception influe également sur les canaux de refroidissement, les demi-moules et l'emplacement des points d'injection, ce qui a une incidence sur la pression d'injection, le temps de cycle et le retrait.
Volume de production
Le volume de production influence fortement le coût unitaire du moulage par injection plastique. Plus le nombre d'unités produites est élevé, plus les coûts fixes d'outillage et de réglage se réduisent. Pour les productions en série de plus de 100 000 pièces, le coût unitaire descend souvent en dessous de 1 $. C'est là que résident les véritables économies du moulage par injection : cette technique devient économiquement viable lorsqu'on produit des milliers de pièces en plastique à grande échelle.
Cependant, la production en petites séries ou les prototypes en nombre limité, notamment ceux utilisant des moules en aluminium ou nécessitant des modifications de conception fréquentes, ont tendance à engendrer des coûts unitaires bien plus élevés. La production en grande série influe également sur le volume d'injection, la configuration des canaux d'alimentation, la consommation de résine et l'usure de la presse à injecter. Les productions en grande série exigent une maîtrise constante des paramètres de procédé tels que la vitesse d'injection, la pression de maintien et la température de fusion afin de garantir la qualité et d'éviter les défauts comme les bavures ou les porosités. Il convient également de prendre en compte les opérations post-moulage telles que l'ébavurage, le contrôle qualité ou le conditionnement, qui peuvent engendrer des coûts de main-d'œuvre et de temps supplémentaires par unité.
Coûts de la machine et de la main-d'œuvre
Les coûts des machines et de la main-d'œuvre varient en fonction du tonnage, du temps de cycle et de la complexité de la pièce à mouler par injection. Le type de presse à injecter (hydraulique, électrique ou hybride) influe non seulement sur la consommation d'énergie, mais aussi sur la vitesse d'injection, la force de fermeture et la précision. Les machines de tonnage plus élevé, souvent nécessaires pour les grandes pièces en plastique ou les moules multi-empreintes, affichent des taux horaires plus élevés, généralement compris entre 30 et 120 dollars américains.
Les coûts de main-d'œuvre sont également influencés par le degré d'automatisation du processus de moulage. Une installation entièrement automatisée, avec robots et convoyeurs, réduit la main-d'œuvre directe, mais augmente l'investissement initial en équipement. À l'inverse, les opérations manuelles impliquent la surveillance des unités d'injection, l'inspection des pièces et la manutention des emballages, ce qui engendre des frais de main-d'œuvre récurrents. Le réglage des résistances chauffantes, le réglage de la vis sans fin, la purge du cylindre et le chargement des granulés de plastique brut dans la trémie peuvent également nécessiter du temps supplémentaire.
Pour les produits complexes ou les tolérances exigeantes, des techniciens qualifiés sont nécessaires pour surveiller les paramètres de processus et effectuer des ajustements en temps réel.
Quelle est la durée de vie d'un moule d'injection plastique ?
La durée de vie moyenne d'un moule d'injection plastique se situe généralement entre 100 000 et 1 000 000 d'injections, selon le matériau du moule, la complexité des pièces et les pratiques d'entretien. Pour la production en grande série, les moules en acier trempé sont conçus pour offrir une grande durabilité sur de longs cycles d'injection, tandis que les moules en aluminium peuvent s'user plus rapidement, notamment lorsqu'ils sont utilisés avec des plastiques abrasifs ou sous des pressions d'injection élevées.
La durée de vie d'un moule dépend de plusieurs facteurs. Le type de thermoplastique utilisé, par exemple, peut affecter l'abrasion et l'usure de la cavité. Les polymères comme le polycarbonate ou le polypropylène peuvent dégrader les matériaux de moule moins résistants. De même, les charges ou la résine recyclée introduisent des particules qui accélèrent la détérioration des surfaces à l'intérieur de la cavité et des éjecteurs.
Le contrôle de la température est également essentiel. Des résistances chauffantes mal régulées ou des canaux de refroidissement irréguliers augmentent la fatigue thermique, ce qui peut entraîner des fissures ou un désalignement des deux moitiés du moule. Lors d'un processus de moulage par injection plastique avec une force de fermeture élevée ou des paramètres de processus inappropriés, des composants du moule tels que les points d'injection, les lignes de joint ou la douille d'alimentation peuvent s'user prématurément.
Quel est l'impact environnemental du moulage par injection de plastique ?
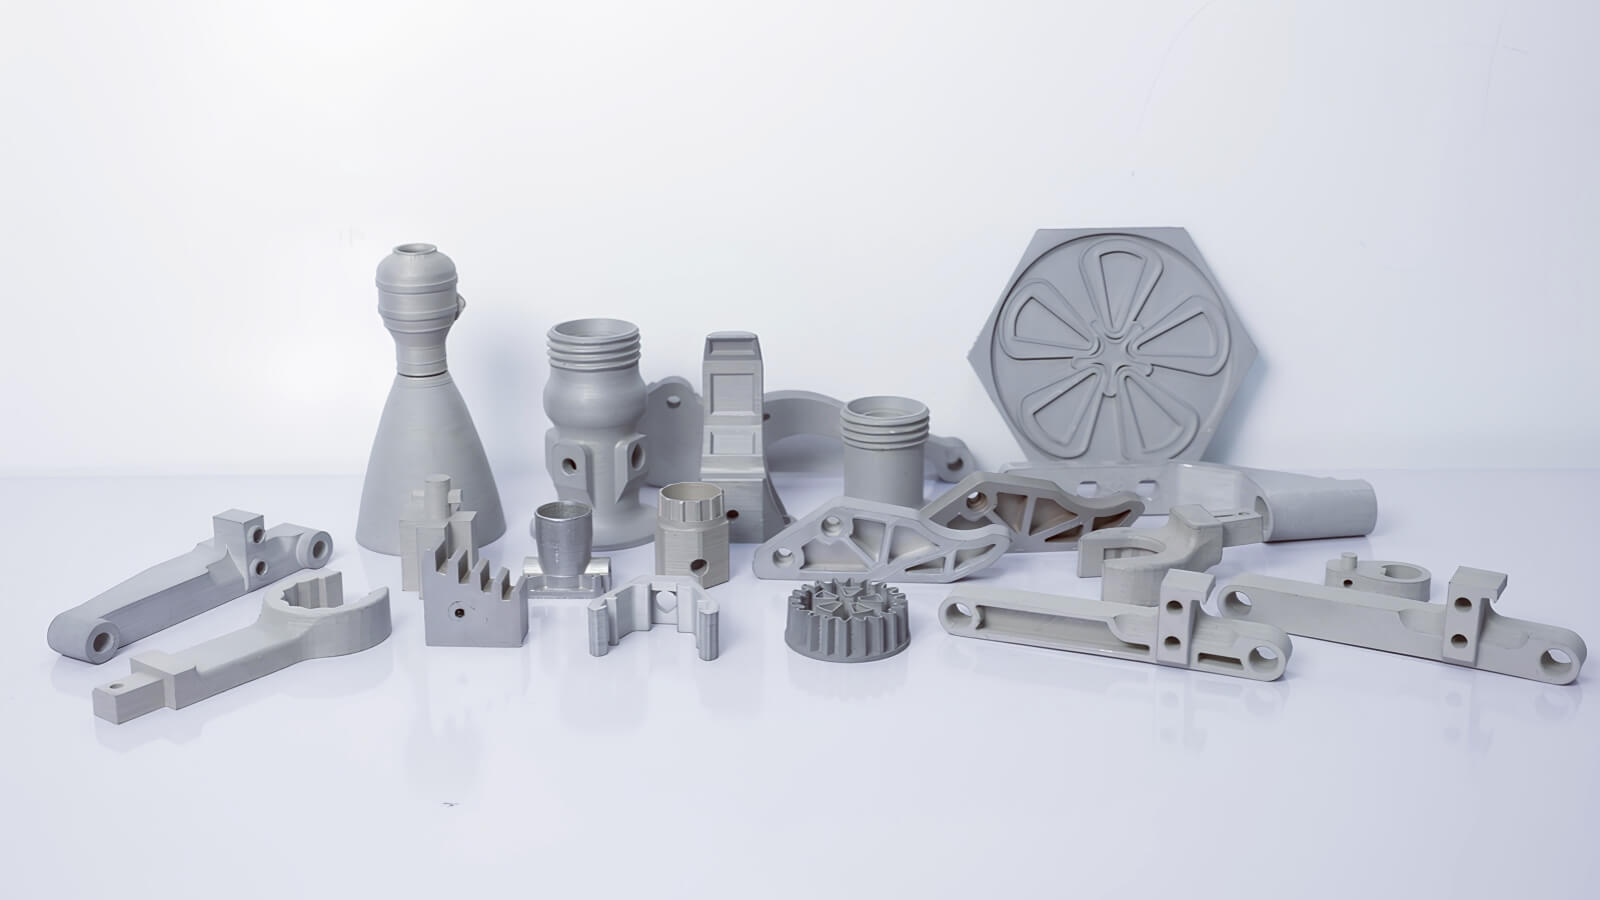
Pièces de rechange pour impression 3D
L'impact environnemental du moulage par injection plastique dépend fortement de la consommation d'énergie, de matières premières et de la production de déchets tout au long du processus de fabrication. Les systèmes hydrauliques traditionnels utilisés dans l'industrie du moulage par injection nécessitent une énergie considérable, notamment pendant le cycle d'injection. Heureusement, les nouvelles machines entièrement électriques permettent de réduire la consommation d'énergie de 20 à 60 %, rendant ainsi les opérations plus durables et plus rentables.
Les systèmes de refroidissement avancés, tels que les refroidisseurs d'eau en circuit fermé, récupèrent désormais jusqu'à 95 % de la chaleur produite lors du moulage, réduisant ainsi les pertes thermiques. Si la plupart des procédés de moulage par injection de plastique utilisent encore des polymères comme le polypropylène, le polyéthylène et l'acrylonitrile butadiène styrène, le choix des matériaux évolue. Les fabricants se tournent vers des alternatives biosourcées et intègrent des résines recyclées afin de limiter l'impact environnemental.
Ces améliorations ne se contentent pas de préserver l'environnement ; elles permettent également de réaliser des économies, d'allonger la durée de vie des presses à injecter et de réduire la maintenance des résistances chauffantes et des canaux de refroidissement. Face à la demande croissante de production en grande série aux États-Unis, l'optimisation des paramètres de production et le choix de matériaux durables deviendront essentiels tout au long du processus de moulage par injection.
Peut-on utiliser des matériaux recyclés et retraités ?
Oui, les matériaux recyclés et retraités sont compatibles avec de nombreuses applications de moulage par injection plastique. Si votre production ne requiert pas une finition de surface, une résistance ou une uniformité de couleur particulières, vous pouvez optimiser le mélange de granulés vierges et de matériaux recyclés afin de réduire les déchets et le coût d'investissement global. Les polymères tels que le polypropylène, le polycarbonate et l'ABS peuvent souvent être réutilisés sans altérer leurs propriétés essentielles.
L'utilisation de matériaux recyclés exige toutefois un contrôle rigoureux de la consistance de la matière première, des temps de séchage et du point de fusion. Une résine instable ou une humidité excessive peuvent nuire au processus de moulage, entraînant un remplissage insuffisant des cavités, un retrait irrégulier ou des problèmes d'éjection au niveau du moule. Ceci est particulièrement important pour les projets complexes impliquant des thermoplastiques haute performance, des tolérances serrées ou une conception de moule complexe avec des contre-dépouilles ou des parois minces.
Comment réduire les déchets au cours du processus ?
La réduction des déchets en moulage par injection plastique repose sur une conception soignée et une exécution précise du processus de fabrication. Des moules bien conçus, avec des canaux d'alimentation, des points d'injection et des lignes de joint optimisés, diminuent le volume de matière excédentaire généré à chaque injection. L'intégration de systèmes à canaux chauds élimine également le besoin d'éjecter les carottes, réduisant ainsi les rebuts et améliorant le rendement d'injection.
Vous pouvez réduire davantage les déchets en utilisant des systèmes d'automatisation avancés pour surveiller le processus d'injection. Ces systèmes permettent un contrôle en temps réel de paramètres tels que la pression d'injection, le temps de cycle et la force de serrage. Un contrôle plus précis permet de réduire les risques de défauts liés à l'écoulement du matériau, au surdosage ou aux vides, notamment pour les pièces fabriquées à partir de plastiques à haute viscosité ou de composés chargés.
Les systèmes de broyage internes offrent une autre façon de récupérer le plastique des canaux d'alimentation et des pièces rejetées, en le réintroduisant dans la machine de moulage par injection.
Existe-t-il des machines économes en énergie ?
Oui, les presses à injection écoénergétiques actuelles réduisent considérablement l'impact environnemental en diminuant la consommation d'énergie et de chaleur. Les modèles tout électriques sont à la pointe de cette transition, notamment aux États-Unis, où les fabricants exigent une meilleure performance énergétique et une rentabilité accrue. Ces machines éliminent le besoin d'huile hydraulique, utilisent des servomoteurs au lieu de pompes et permettent souvent de réduire la consommation d'énergie de 20 à 60 %, selon le volume d'injection et la complexité du produit.
Elles permettent également un meilleur contrôle des paramètres de processus tels que la vitesse d'injection, la force de fermeture et la pression de maintien, autant d'éléments essentiels pour réduire les déchets et améliorer la qualité des pièces. Les systèmes de refroidissement, comme les refroidisseurs en circuit fermé, contribuent à récupérer plus de 90 % de la chaleur produite, optimisant ainsi le processus de moulage. Lors de l'utilisation de polymères comme le polypropylène ou l'acrylonitrile butadiène styrène, ces machines offrent également un contrôle plus précis du point de fusion et des temps de cycle d'injection.
Que sont les alternatives biodégradables ou biosourcées ?
Les matériaux biodégradables et biosourcés s'imposent comme des alternatives viables aux plastiques traditionnels dans le moulage par injection. Issus de ressources renouvelables telles que l'amidon de maïs, l'acétate de cellulose et l'acide polylactique, ils constituent une option plus économique en termes d'empreinte carbone pour la production de masse. Si toutes les pièces en plastique ne peuvent être fabriquées à partir de matériaux biosourcés, leur utilisation se généralise dans les emballages, les biens de consommation et certaines applications médicales.
Leur intégration dans l'industrie du moulage par injection dépend fortement du type d'application et des propriétés requises des matériaux. Par exemple, la résistance à la chaleur, la solidité et le retrait doivent être adaptés à la conception de la cavité du moule et à l'environnement d'utilisation finale du composant. Les fabricants étudient également des mélanges associant résine biosourcée et polymères conventionnels comme le polychlorure de vinyle (PVC) afin d'optimiser les performances et la durabilité.
Quels sont les conseils de sécurité pour le moulage par injection de plastique ?
Lors de l'utilisation d'équipements de moulage par injection plastique, la sécurité doit toujours être votre priorité absolue. Ce procédé de fabrication implique du plastique fondu à haute température, des machines lourdes et des moules de conception complexe, autant d'éléments qui comportent des risques inhérents. Vous devez respecter scrupuleusement les protocoles de sécurité afin de protéger à la fois les opérateurs et les équipements.
Les procédures de consignation/déconsignation sont essentielles avant toute intervention de maintenance sur une presse à injecter. Ces étapes empêchent les démarrages inopinés de la machine et vous protègent des blessures liées aux pièces mobiles telles que la vis sans fin ou le plateau. Le port d'équipements de protection individuelle (EPI) haute température est indispensable lors de toute intervention à proximité du fourreau ou des résistances chauffantes, où les températures peuvent dépasser le point de fusion de nombreux thermoplastiques.
Les procédures de purge doivent être effectuées correctement afin d'éviter le dégagement de gaz de décomposition dangereux à l'intérieur du cylindre. Ceci est particulièrement important lors du passage du polychlorure de vinyle à un autre polymère.
Quel avenir pour le moulage par injection plastique ?
L'avenir du moulage par injection plastique s'oriente vers des systèmes de production plus intelligents, plus propres et plus flexibles. Face à la volonté de l'industrie d'adopter des opérations plus durables et plus efficaces, des progrès significatifs sont attendus dans les domaines de l'automatisation, de la science des matériaux et de la simulation des procédés.
La technologie du jumeau numérique permet aux fabricants de réduire les délais de mise sur le marché des outils jusqu'à 30 %, améliorant ainsi la précision des moules et accélérant le développement des produits. L'intelligence artificielle est également intégrée aux presses à injecter afin d'optimiser les paramètres de processus tels que la pression d'injection, la force de fermeture et l'efficacité du refroidissement. Ces technologies contribuent à réduire la consommation d'énergie et le gaspillage de matières premières tout au long de la production.
Parallèlement, les résines biosourcées telles que le PHA entrent en production de masse, offrant une alternative prometteuse aux polymères conventionnels comme l'acrylonitrile butadiène styrène. Associées à l'usinage CNC pour les prototypes et à des logiciels de conception de moules améliorés, ces innovations sont le moteur de la prochaine génération de production à grande échelle.
Comment choisir le bon partenaire ou fabricant pour le moulage par injection ?
Choisir un partenaire pour le moulage par injection plastique ne se résume pas au coût ; il s’agit aussi de compétences, de fiabilité et de pérennité. Commencez par évaluer leurs certifications, comme la norme ISO 9001, qui attestent de leur rigueur et de leur respect des normes de qualité. Ensuite, examinez leurs capacités d’outillage. Maîtrisent-ils les moules en aluminium et en acier pour différents volumes de production ? Sont-ils capables de respecter des tolérances serrées et de créer des cavités de moule complexes dotées de fonctionnalités avancées telles que des canaux de refroidissement et des éjecteurs ?
La capacité de production à grande échelle est également cruciale. Que vous développiez des prototypes préliminaires ou planifiiez une production en grande série, votre fabricant doit pouvoir répondre à vos besoins. Assurez-vous qu'il comprenne les applications de votre secteur, qu'il s'agisse de panneaux de carrosserie, de dispositifs médicaux ou de contenants de stockage grand public. Une entreprise de moulage par injection fiable mettra également en place des procédures d'assurance qualité tout au long du cycle de moulage, de la sélection des matériaux à la maintenance des moules.
Il est essentiel de choisir un partenaire qui contribue à réduire le gaspillage de matériaux, optimise le processus de moulage par injection et garantit une qualité constante pour chaque injection de plastique fondu. Privilégiez la transparence concernant les paramètres de processus tels que la pression d'injection, les temps de cycle et les méthodes de refroidissement. Ces détails influent directement sur la résistance, l'état de surface et la précision dimensionnelle des pièces.
C’est pourquoi les entreprises qui font appel aux services de moulage par injection plastique de 3ERP bénéficient d’un prototypage rapide avec des moules en aluminium et d’une production à grande échelle réalisée sur un seul site. Leurs ingénieurs gèrent l’ensemble du processus, de la conception des moules et de l’analyse DFM jusqu’à la production finale, vous évitant ainsi de jongler avec plusieurs fournisseurs. Il s’agit d’un service complet conçu pour allier flexibilité, précision et rapidité.
Conclusion
En matière de moulage par injection plastique, le choix du partenaire est crucial pour la réussite de votre projet. C'est pourquoi il est essentiel de bien choisir son partenaire : c'est la garantie de pièces robustes, de délais respectés et d'un budget maîtrisé. En fin de compte, ce procédé ne se résume pas à faire fondre du plastique et à remplir un moule. Il s'agit de la parfaite harmonie de tous les éléments, de la conception du moule aux matières premières, en passant par les personnes qui encadrent la production.
Vous n'avez pas à tout découvrir par vous-même. En utilisant les bons matériaux, en respectant des tolérances strictes et en utilisant un outillage performant, vous obtenez de meilleurs résultats avec moins de stress. Que vous produisiez des milliers de pièces ou que vous débutiez modestement, le succès repose sur le souci du détail et sur une équipe compétente à vos côtés.
Questions fréquemment posées
Peut-on utiliser des plastiques recyclés dans le moulage par injection ?
Oui, les plastiques recyclés peuvent être utilisés dans le procédé de moulage par injection, notamment pour les pièces non critiques où la résistance et l'aspect sont moins importants. De nombreux fabricants incorporent des résines issues de déchets post-consommation ou post-industriels dans leurs cycles de production afin de réduire les déchets et le coût des matières premières. Correctement utilisés, les polymères recyclés fondent et s'écoulent comme des granulés vierges, remplissant les cavités des moules sous une pression d'injection contrôlée.
Le moulage par injection plastique est-il difficile ?
Le moulage par injection plastique n'est pas intrinsèquement difficile, mais c'est un procédé de fabrication très technique qui exige une expertise en outillage, en thermoplastiques et en conduite de machines. Il est essentiel de comprendre comment des paramètres tels que la vitesse d'injection, la pression de maintien et le volume d'injection influencent les performances de la pièce. Les moules complexes comportant des contre-dépouilles, plusieurs demi-moules ou des lignes de joint complexes nécessitent un usinage CNC précis et une conception de moule rigoureuse.