
Le surmoulage et le moulage par insertion ne sont pas de simples techniques de fabrication ; ce sont les artisans de l'ombre qui assemblent différents matériaux pour créer des pièces complexes et intégrées aux fonctionnalités améliorées. De la poignée ergonomique de vos outils électriques aux boîtiers robustes des dispositifs médicaux, ces procédés agissent en coulisses, simplifiant l'assemblage et optimisant les performances des produits.
Chaque jour, des milliers de pièces sont produites grâce à ces méthodes, qui se révèlent indispensables dans de nombreux domaines, des appareils ménagers aux composants automobiles de pointe. En réduisant le recours aux adhésifs et aux fixations, le surmoulage et le moulage par insertion permettent non seulement de rationaliser la production, mais aussi d'en réduire les coûts, ce qui en fait des techniques incontournables pour le prototypage rapide et la production en série.
Dans cet article, nous nous concentrerons sur les raisons et les modalités d'utilisation de ces techniques, afin de vous aider à comprendre leur application, leurs avantages et quand privilégier l'une plutôt que l'autre.
Surmoulage vs. moulage par insertion : comprendre les différences fondamentales
 Le surmoulage et le moulage par insertion sont deux techniques distinctes mais complémentaires utilisées dans le secteur manufacturier. Ces deux méthodes visent à lier parfaitement des matériaux afin d'améliorer l'intégrité structurelle et la fonctionnalité des composants. Le surmoulage, souvent réalisé en deux étapes, consiste à mouler un plastique ou un élastomère sur un autre matériau, généralement par un procédé d'injection bi-matière. Cette méthode est reconnue pour sa capacité à apporter rapidement des caractéristiques agréables au toucher et des avantages ergonomiques.
À l'inverse, le surmoulage consiste à intégrer un composant préexistant — souvent métallique ou électronique — directement dans le moule en plastique. Le plastique en fusion enrobe l'insert, l'intégrant ainsi au produit fini. Cette technique est fréquemment privilégiée pour sa robustesse mécanique et sa capacité à maintenir en toute sécurité des composants fragiles.
Bien que les deux procédés visent à éliminer l'utilisation d'adhésifs et de fixations, ils s'adressent à des applications différentes selon la nature du substrat utilisé et les propriétés recherchées du produit final. Comprendre les nuances de ces procédés permet aux industries de choisir la méthode la plus adaptée à leurs besoins spécifiques, garantissant ainsi une fonctionnalité optimale et une rentabilité maximale en production.
En quoi le surmoulage et le moulage par insertion sont-ils similaires ?
Malgré leurs applications distinctes, le surmoulage et le moulage par insertion partagent plusieurs caractéristiques fondamentales. Ces deux techniques sont essentielles dans les procédés de fabrication où différents matériaux sont fusionnés en un seul élément cohérent, grâce à l'utilisation de moules. Ce point commun est crucial dans les applications nécessitant l'assemblage de plastique sur plastique, ou de plastique à d'autres matériaux comme le métal ou le caoutchouc de silicone, sans fixations traditionnelles.
Le surmoulage et le moulage par insertion peuvent tous deux recourir aux techniques de moulage par injection ou par compression. Ces méthodes respectent les principes de conception fondamentaux de chaque procédé, garantissant une adhérence optimale des matériaux et renforçant l'intégrité structurelle du produit final. De plus, chaque technique contribue significativement à l'ergonomie du produit en ajoutant des caractéristiques telles que des surfaces de préhension souples, qui améliorent la prise en main et le confort.
La durabilité, la résistance aux vibrations et l'étanchéité efficace sont d'autres atouts majeurs de ces deux procédés, les rendant adaptés à une vaste gamme d'applications industrielles. Cependant, l'obtention de ces avantages exige une planification rigoureuse et une exécution précise afin d'éviter des problèmes tels que la contamination ou le défaut d'alignement, qui pourraient compromettre la résistance de l'assemblage. Le succès de ces méthodes repose sur l'utilisation d'outillage approprié pour garantir la répétabilité, l'alignement et la constance des lots de production, soulignant ainsi leurs exigences et objectifs techniques communs dans la fabrication de composants multi-matériaux.
Quelles sont les principales différences entre le surmoulage et le moulage par insertion ?
Bien que le surmoulage et le moulage par insertion partagent le même objectif de créer des pièces multi-matériaux, leurs procédés, la structure des pièces et l'équipement requis diffèrent considérablement. Le surmoulage consiste généralement en un processus de moulage par injection en deux étapes, où une couche de plastique est moulée sur un autre substrat plastique. Cette méthode est souvent privilégiée pour sa capacité à ajouter des propriétés esthétiques et fonctionnelles à un produit, comme un toucher doux et des caractéristiques ergonomiques.
En revanche, le surmoulage consiste généralement à encapsuler un insert préexistant, souvent rigide, en métal, en composants électroniques ou autres matériaux, dans une matrice plastique. Cette méthode est particulièrement appréciée pour sa robustesse mécanique et sa capacité à intégrer directement dans la structure plastique des composants complexes tels que des inserts filetés ou des connecteurs électroniques.
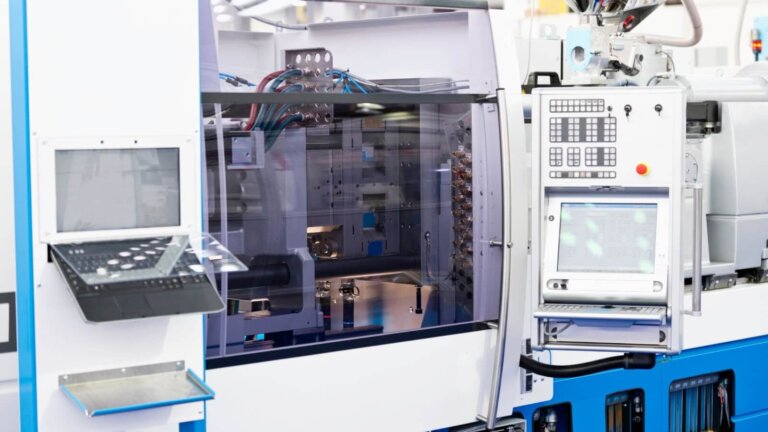
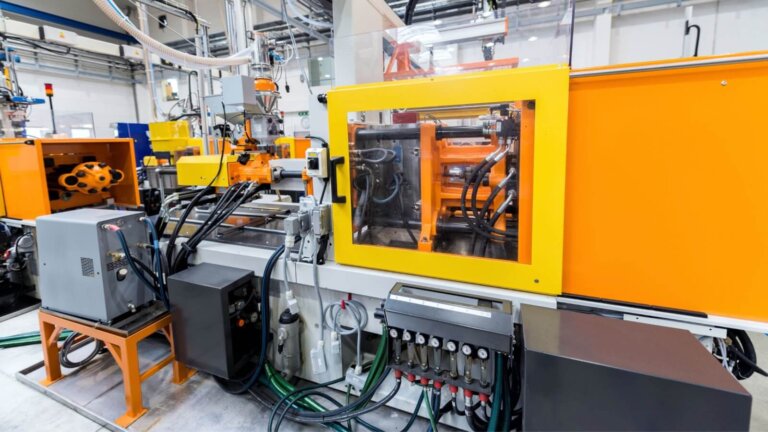
Les coûts varient également entre les deux techniques. Le surmoulage peut nécessiter un investissement initial plus important en outillage et équipements spécialisés, tels que des presses à injecter bi-matière. Cette configuration est particulièrement efficace pour la production en grande série, mais son coût initial peut être élevé. À l'inverse, le surmoulage par insertion peut être plus rentable pour les petites séries, où le placement manuel des inserts est possible, réduisant ainsi le besoin d'équipements d'automatisation coûteux.
De plus, le surmoulage est idéal pour ajouter des caractéristiques douces au toucher et améliorer les qualités esthétiques d'un produit, tandis que le surmoulage est mieux adapté aux pièces fonctionnelles et durables qui nécessitent l'intégration de différents matériaux à des fins structurelles ou électroniques.
Tableau comparatif : surmoulage vs surmoulage par insertion
| Facteur | Surmoulage | Moulage par insertion |
| Technologie | Injection bi-matière, moules rotatifs | Tir unique avec inserts pré-placés |
| Speed | Plus lent en raison du processus à plusieurs étapes/multimatériaux | Plus rapide à l'installation, mais dépend de l'emplacement de l'insert. |
| Choix des matériaux | Large, car des plastiques compatibles sont nécessaires | Plus diversifié, incluant les métaux et l'électronique |
| Prix | Coûts initiaux d'outillage et de mise en place plus élevés | Plus rentable pour les faibles volumes |
| Complexité | Plus élevé, en raison de la nécessité d'un collage précis des matériaux | Inférieur, souvent limité à la conception du moule |
| Adéquation du volume | Volumes élevés, en raison du coût de mise en place | Flexible, convient aux volumes faibles à moyens |
| Cas d'utilisation principaux | Produits de consommation nécessitant des caractéristiques tactiles | Produits nécessitant des composants durables et intégrés |
| Exigences d'outillage | Systèmes complexes à double injection | Plus simple, mais nécessite un placement précis de l'insert |
| Délais de production | Plus long, en raison de la complexité de la configuration | Plus court, sauf si un placement manuel est nécessaire. |
Le processus de surmoulage expliqué
Le surmoulage, technique clé du processus de fabrication, utilise une machine à double cylindre pour l'injection multi-doses ou le placement séquentiel d'une pièce de base dans différents moules pour l'ajout de couches de matière. Cette méthode, hautement automatisée, réduit considérablement les coûts de main-d'œuvre, malgré des investissements initiaux plus importants en outillage. Le surmoulage par compression constitue une alternative économique, notamment lorsque les opérations manuelles sont possibles, bien qu'il implique une main-d'œuvre plus importante.
D'autres techniques, comme le surmoulage par transfert, par rotation ou par noyau, répondent aux besoins de production importants, notamment pour des séries supérieures à 10 000 pièces. La réussite du surmoulage repose sur le maintien d'un substrat chaud et propre avant l'application du second matériau, condition essentielle pour obtenir des liaisons solides et durables entre les couches.
Qu'est-ce que le surmoulage ?
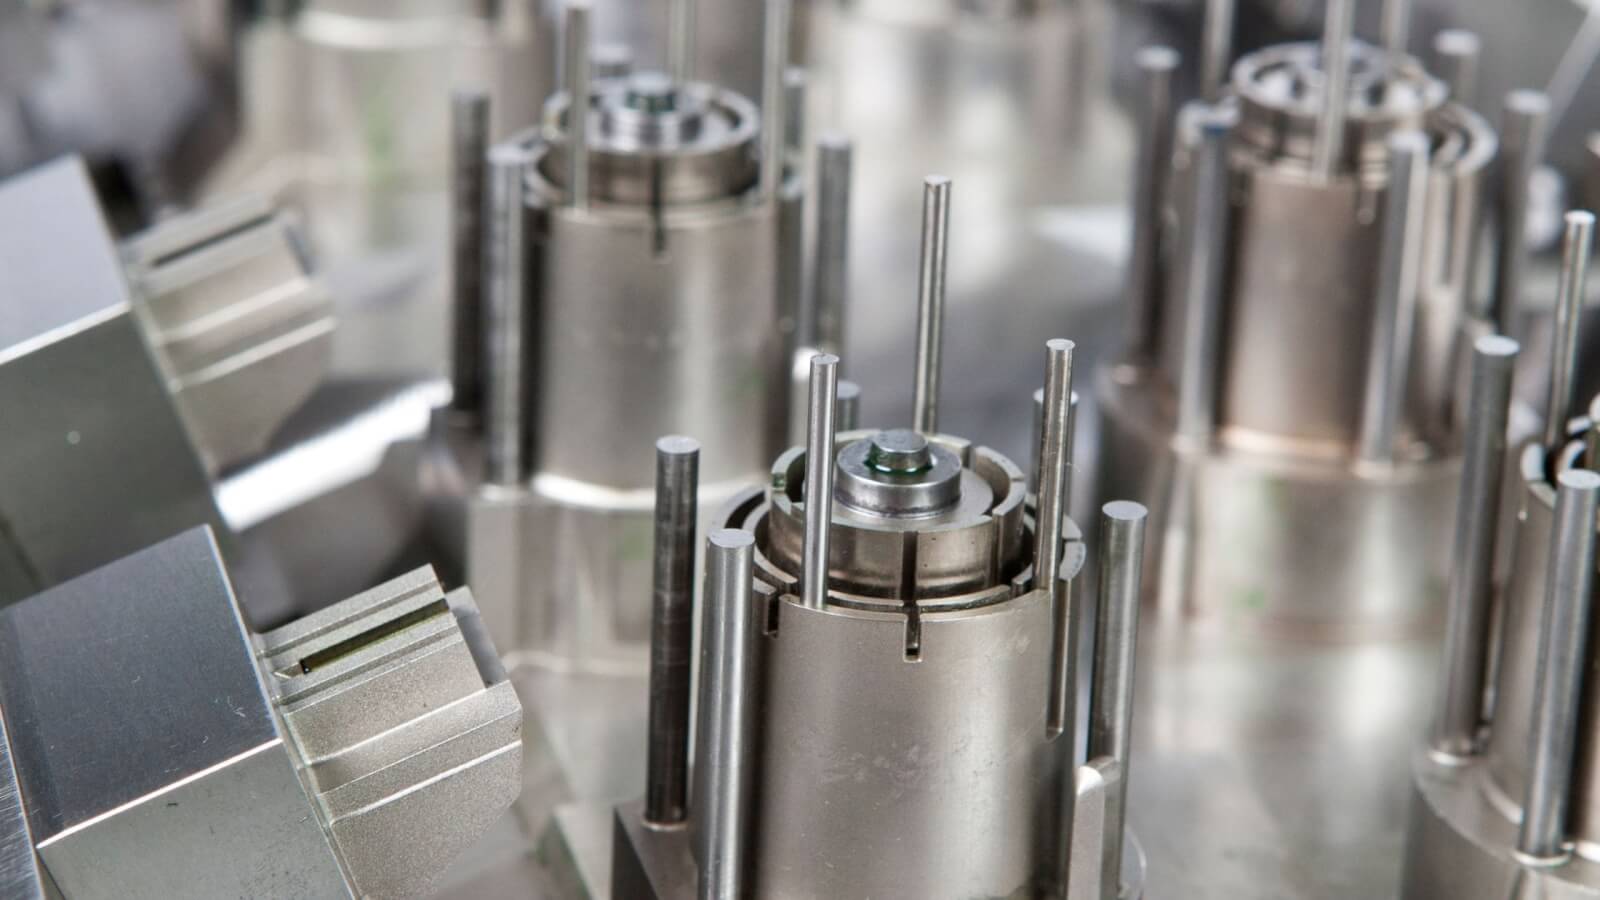 Le surmoulage, également appelé moulage 2K ou moulage bi-injection, est une technique de fabrication sophistiquée permettant de créer des pièces composites multicouches. Ce procédé consiste généralement à fusionner un substrat de base avec un matériau secondaire, améliorant ainsi le produit grâce à des fonctionnalités supplémentaires telles qu'une meilleure prise en main, une étanchéité renforcée ou des accents de couleur esthétiques.
La réussite du surmoulage repose en grande partie sur la compatibilité entre le substrat et les matériaux de surmoulage. Une forte liaison chimique est obtenue lorsque les matériaux sont très compatibles ; sinon, des assemblages mécaniques sont utilisés pour assurer l’adhérence. Des facteurs clés tels que la température du moule, la préparation de la surface du substrat et même la texturation de certaines zones de celui-ci sont contrôlés avec précision afin de garantir une liaison robuste, essentielle à la durabilité et à la fonctionnalité du produit final.
Méthodes de surmoulage
Le surmoulage améliore la fonctionnalité et l'esthétique des produits grâce à différentes techniques, chacune présentant des avantages et des inconvénients spécifiques en termes de coûts d'automatisation et de temps de cycle. Les principales méthodes sont les suivantes :
- Injection multi-doses : Ce procédé utilise une machine unique équipée de deux cylindres, permettant l'injection successive de différents matériaux sans démontage de la pièce. Cette méthode est particulièrement efficace pour la production à grande échelle car elle réduit les temps de cycle et les coûts de main-d'œuvre.
- Surmoulage par transfert : Ici, la pièce prémoulée est transférée dans un second moule où des couches de matériau supplémentaires sont appliquées. Cette méthode convient pour ajouter des détails fins ou des propriétés de matériau différentes à des zones spécifiques de la pièce.
- Surmoulage rotatif : Cette méthode, qui consiste à faire tourner le moule entre les injections, permet une répartition uniforme du matériau de surmoulage autour du substrat, améliorant ainsi l'adhérence et l'intégrité du produit final.
- Surmoulage arrière du noyau : Cette technique consiste à remplir partiellement le moule, puis à rétracter une partie du noyau du moule pour permettre l'injection du second matériau à côté ou autour du premier, créant ainsi des pièces complexes composées de plusieurs matériaux.
Surmoulage par moulage par compression
Le surmoulage par compression est particulièrement avantageux pour les productions de moyenne série où le coût élevé des moules d'injection multi-doses n'est pas justifié. Cette méthode comprend :
- Placement du matériel : Une quantité prédéterminée de matériau est placée dans un moule chauffé.
- Fermeture du moule et compression du matériau : Le moule est fermé, puis on applique de la chaleur et de la pression pour donner à la matière la forme souhaitée.
- Passage à l'étape de surmoulage : La pièce semi-finie est ensuite transférée dans un autre moule où le matériau de surmoulage est appliqué.
Surmoulage par moulage par injection
Le surmoulage par injection se caractérise par sa capacité à produire des pièces complexes et multi-matériaux avec une grande précision. Cette méthode implique souvent :
- Utilisation d'équipements spécialisés : Généralement, on utilise des machines de moulage par injection à deux cylindres ou des moules séquentiels qui tournent pour permettre l'injection de plusieurs matériaux dans le même moule.
- Adaptabilité élevée à la production : Idéale pour les grands volumes grâce à sa rapidité et à sa capacité à maintenir une qualité constante sur de nombreux cycles.
- Outillage complexe : Bien que les coûts initiaux de mise en place et d'outillage soient plus élevés, la réduction des coûts de main-d'œuvre et la grande constance de la qualité des pièces justifient l'investissement pour les grandes séries.
Techniques de tir en deux coups contre techniques de pick-and-placement
La comparaison des techniques de montage en deux étapes et de placement manuel met en évidence leur adéquation à différentes échelles et complexités de production :
- Moulage en deux étapes : Cette technique offre efficacité et rapidité, et convient à la production en grande série où le coût des moules complexes peut être amorti sur un grand nombre de pièces. Elle réduit considérablement les temps de cycle, mais nécessite un investissement initial important dans des équipements de moulage spécialisés.
- Choisir et placer : Ce procédé offre une grande flexibilité dans le choix des matériaux et la conception des pièces, ce qui le rend idéal pour les petites et moyennes séries de production. Bien qu'il permette une plus grande variété de matériaux et de personnalisations, il implique des coûts de main-d'œuvre plus élevés et des délais de production plus longs.
Matériaux typiques utilisés en surmoulage
Le surmoulage utilise couramment divers thermoplastiques et élastomères pour obtenir des composants robustes, durables et flexibles. Parmi les substrats plastiques les plus fréquents, on trouve l'ABS, le nylon (PA), le polycarbonate (PC), le polypropylène (PP), le polyéthylène haute densité (PEHD) et le polyméthacrylate de méthyle (PMMA). Concernant les matériaux de surmoulage, les élastomères thermoplastiques (TPE), le polyuréthane thermoplastique (TPU), le caoutchouc thermoplastique (TPR) et le silicone sont souvent privilégiés pour leur flexibilité et leur excellente adhérence.
La réussite du surmoulage repose sur le choix de matériaux aux températures de fusion et propriétés chimiques compatibles, garantissant une adhésion fiable. Des tableaux de compatibilité permettent de déterminer les meilleures associations, en les classant selon qu'elles conviennent uniquement aux liaisons mécaniques ou qu'elles permettent la création de liaisons chimiques. L'épaisseur du surmoulage, sa dureté et l'ajout d'additifs tels que des charges ou des fibres de verre influencent également la résistance de l'adhérence, impactant l'intégrité et les performances globales du produit final.
Avantages et inconvénients du surmoulage
Le surmoulage offre de nombreux avantages, améliorant la fonctionnalité et l'esthétique des produits. Il optimise l'ergonomie, offrant une prise en main confortable et réduisant la fatigue lors de l'utilisation. Ce procédé permet également de varier les couleurs et les textures au sein d'un même composant, enrichissant ainsi le design sans complexifier l'assemblage. Grâce à l'intégration de différents matériaux, le surmoulage assure une étanchéité efficace des composants, les protégeant des agressions extérieures et prolongeant leur durée de vie.
Malgré ses avantages, le surmoulage présente des défis. Le procédé engendre souvent des coûts d'outillage plus élevés en raison de la complexité de la création de moules capables d'assembler avec précision différents matériaux. Un contrôle précis de la température est essentiel pour éviter le délaminage, phénomène où les matériaux ne se lient pas correctement, entraînant leur séparation. Cette exigence de précision peut accroître la complexité opérationnelle.
De plus, l'introduction de matériaux différents peut engendrer des problèmes tels que des déformations si les substrats sont partiellement polymérisés ou en cas d'irrégularités dans le flux de matière et la température durant le processus. Il est également crucial d'équilibrer les coûts d'automatisation des systèmes à double injection avec ceux de la main-d'œuvre pour les méthodes de prélèvement et de placement manuel, car cela peut influencer l'efficacité globale et la rentabilité de la production.
Problèmes courants liés au surmoulage
Le surmoulage, bien qu'efficace, peut présenter plusieurs difficultés susceptibles d'affecter la qualité et l'intégrité du produit final. L'un des problèmes courants est l'incompatibilité des matériaux, qui peut entraîner une faible adhérence ou un délaminage si le substrat et les matériaux de surmoulage n'adhèrent pas correctement. Ceci est souvent dû à des différences de températures de fusion ou de propriétés chimiques.
Un autre problème fréquent est la différence de retrait entre le substrat et le matériau de surmoulage. Ces différences peuvent engendrer des déformations ou des fissures de contrainte, les matériaux refroidissant et se contractant à des vitesses différentes. Il est donc essentiel de garantir la compatibilité et de contrôler rigoureusement la vitesse de refroidissement pour atténuer ce problème.
Un volume d'injection incorrect ou un mauvais positionnement du point d'injection peuvent également entraîner un surmoulage incomplet, le matériau ne recouvrant pas entièrement le substrat et laissant certaines parties exposées. De plus, des bavures ou des fuites peuvent survenir si le matériau de surmoulage s'infiltre dans des zones non prévues du moule, ce qui se produit généralement lorsque les joints du moule sont insuffisants.
La contamination de surface est un autre problème majeur. La poussière, les huiles ou autres contaminants présents sur la surface du substrat peuvent considérablement altérer le processus de liaison chimique, entraînant des interfaces fragiles susceptibles de se rompre sous contrainte.
Explication du procédé de surmoulage
Le surmoulage est une technique de fabrication qui consiste à associer des inserts métalliques ou plastiques à du thermoplastique fondu pour former une pièce unique. Ce procédé débute généralement par la mise en place, manuelle ou robotisée, de composants préformés (fixations métalliques, lames, composants électroniques, etc.) dans la cavité d'un moule. Une fois en place, le matériau thermoplastique est injecté autour de ces inserts, les enrobant complètement après refroidissement et solidification.
Cette méthode est particulièrement avantageuse pour les applications exigeant la robustesse mécanique du métal alliée à la flexibilité de conception et à l'esthétique du plastique. Elle est fréquemment employée pour créer des pièces complexes et durables, dotées de fonctionnalités intégrées telles que des contacts électriques ou des câblages, protégées contre les intempéries comme l'humidité et la poussière. Son efficacité repose sur la capacité à maintenir la position fixe des inserts, garantissant ainsi la fiabilité de fonctionnement et la longévité du produit.
Qu'est-ce que le moulage par insertion ?
 Le surmoulage par insertion est un procédé qui consiste à placer un insert préformé, généralement en métal, en plastique, en céramique ou en composant électronique, dans un moule avant l'injection du plastique. Cette intégration permet de produire des composants alliant la robustesse du matériau de l'insert à la souplesse du plastique. C'est une technique essentielle dans les secteurs industriels où les composants doivent être à la fois robustes et légers, comme dans l'automobile ou l'électronique grand public.
Ce procédé renforce non seulement l'intégrité structurelle du composant, mais élimine également le besoin d'assemblage ultérieur, réduisant ainsi les coûts de main-d'œuvre et de production. Un surmoulage efficace exige un contrôle précis de la température et de la pression lors de l'injection afin d'éviter tout déplacement ou endommagement des inserts et de garantir ainsi que le produit final réponde aux normes de qualité les plus strictes.
Méthodes de surmoulage
Le surmoulage par insertion permet d'intégrer divers matériaux, généralement des pièces métalliques ou plastiques, dans un moule thermoplastique où elles sont encapsulées de façon permanente par le matériau injecté. Ce procédé peut être réalisé selon plusieurs méthodes, chacune adaptée à différentes échelles et complexités de production.
- Chargement manuelIdéale pour les petites et moyennes séries, la méthode de chargement manuel consiste à placer manuellement les inserts dans le moule avant l'injection plastique. Cette méthode offre une grande flexibilité et est économique pour les petites productions.
- Chargement robotiséDans les environnements de production à grand volume, les systèmes robotisés permettent un placement précis et régulier des inserts. Cette automatisation réduit considérablement les coûts de main-d'œuvre et améliore la répétabilité du processus, un facteur essentiel pour garantir la qualité en production à grande échelle.
- Dispositifs de fixation spécialisésPour éviter que les inserts ne se déplacent pendant le moulage, des gabarits ou des dispositifs de fixation spécifiques sont utilisés pour les maintenir en place. Ceci est particulièrement important pour les pièces complexes où un alignement précis de l'insert influe sur la fonctionnalité du produit final.
Moulage par insertion avec moulage par compression
Le moulage par compression combiné au surmoulage est utilisé pour les produits qui bénéficient de pressions d'injection réduites. Ce procédé comprend :
- Placer un moule préchauffé rempli d'une quantité mesurée de matériau.
- Insérer manuellement le composant dans le moule, en veillant à une orientation et un positionnement corrects.
- Appliquer de la chaleur et de la pression pour former le matériau autour de l'insert.
Moulage par insertion avec moulage par injection
La technique de moulage par injection pour le surmoulage comprend :
- Utilisation de systèmes à chargement manuel ou assistés par robot pour placer les inserts dans le moule.
- Injection de matériau thermoplastique autour des inserts solidement fixés afin de créer une pièce unifiée.
Techniques de tir en deux coups contre techniques de pick-and-placement
Comparaison de deux techniques distinctes de surmoulage :
- Moulage en deux tempsCe procédé automatise l'injection de deux matériaux différents en une seule opération continue, grâce à un moule unique qui pivote entre deux positions d'injection. Il est particulièrement efficace pour la production à grande échelle, réduisant les temps de cycle et augmentant la productivité.
- Choisir et placerCe procédé consiste à mouler séparément les pièces, puis à les placer manuellement ou par un robot dans un second moule pour le surmoulage. Il offre une grande flexibilité quant aux matériaux utilisés et convient aux productions de moyennes et faibles séries.
Matériaux typiques utilisés dans le surmoulage
Le surmoulage, une technique consistant à fusionner des inserts, généralement métalliques, avec des thermoplastiques, utilise divers matériaux pour améliorer les fonctionnalités des produits. Parmi les inserts couramment utilisés figurent des composants métalliques tels que le laiton, l'acier inoxydable et l'aluminium, souvent dotés de surfaces moletées pour une meilleure adhérence au sein de la matrice plastique. Ces inserts sont appréciés pour leur résistance mécanique et leur capacité à créer des pièces intégrées et durables, comme des fixations filetées ou des connecteurs électriques.
Pour les pièces en plastique, des matériaux comme le polypropylène (PP), le nylon (PA), le polycarbonate (PC) et l'acrylonitrile butadiène styrène (ABS) sont privilégiés en raison de leur robustesse, de leur aptitude au moulage et de leur compatibilité avec les inserts métalliques. Des traitements spécifiques peuvent être appliqués à ces polymères afin d'améliorer l'adhérence et de garantir une interface solide entre les composants métalliques et plastiques.
L'un des défis consiste à garantir que les inserts métalliques résistent aux hautes températures et pressions du processus de moulage par injection sans se déformer. De plus, les traitements de surface sont essentiels, car certains revêtements ou résidus peuvent interférer avec le matériau de moulage, compromettant potentiellement l'adhérence ou l'intégrité globale de la pièce.
Avantages et inconvénients du surmoulage
Le surmoulage présente plusieurs avantages et inconvénients qui déterminent son adéquation à diverses applications :
Avantages :
- Efficacité de l'intégrationEn intégrant directement des composants tels que des éléments électroniques dans le plastique, le surmoulage réduit le besoin de post-assemblage, ce qui diminue les coûts de production et améliore l'intégrité structurelle.
- Diversité matérielleElle permet de combiner différents matériaux, comme le métal et le plastique, offrant ainsi des options fonctionnelles et esthétiques améliorées.
- Durabilité et étanchéitéCette méthode améliore la durabilité du produit en enfermant solidement l'insert, ce qui améliore souvent l'étanchéité contre les facteurs environnementaux, un point crucial pour les composants électroniques.
Inconvénients :
- Coûts de productionLes coûts initiaux de mise en place et d'outillage peuvent être plus élevés que pour d'autres procédés de moulage, notamment en raison de la complexité de la création de moules qui accueillent précisément les inserts.
- Sensibilité du processusL’alignement et le positionnement des inserts doivent être contrôlés méticuleusement afin d’éviter tout désalignement, qui peut entraîner des défauts ou une défaillance du produit.
- Contraintes matériellesLe retrait et la dilatation thermique des différents matériaux doivent être soigneusement gérés afin d'éviter les contraintes et les fissures potentielles dans le produit final.
Problèmes courants liés au moulage par insertion
Malgré ses avantages, le surmoulage peut présenter plusieurs problèmes susceptibles d'affecter la qualité et l'efficacité des pièces fabriquées :
- Flash et fuiteUn mauvais ajustement du moule peut entraîner des bavures ou des fuites de résine, le plastique fondu s'échappant des limites prévues et formant des couches minces indésirables ou des extrusions autour de l'insert.
- Insérer un désalignementUn mauvais positionnement des inserts peut entraîner un défaut d'alignement, ce qui conduit à des déficiences fonctionnelles et structurelles du produit final.
- Stress thermiqueSi les inserts et le plastique ont des propriétés thermiques très différentes, des vitesses de refroidissement différentielles peuvent induire des contraintes, pouvant potentiellement entraîner des déformations ou des faiblesses structurelles.
- Problèmes de ventilation et de vannesUn système d'alimentation inadéquat ou une mauvaise ventilation peuvent provoquer des injections incomplètes, où la quantité de plastique encapsulant l'insert est insuffisante, ce qui entraîne des pièces incomplètes.
Quelles sont les applications courantes du surmoulage et du moulage par insertion ?
 Le surmoulage et le moulage par insertion jouent un rôle essentiel dans la production de biens de consommation à grand volume, comme les articles ménagers, où l'ergonomie et l'esthétique sont primordiales. Dans l'industrie automobile, des composants tels que les poignées, les capteurs et divers modules internes font appel à ces techniques pour une meilleure intégrité structurelle et une plus grande flexibilité de conception.
Les connecteurs et boîtiers électroniques bénéficient grandement du surmoulage, qui leur assure la protection environnementale et la stabilité mécanique nécessaires. De plus, dans le domaine des technologies portables, ces procédés garantissent la légèreté et la résistance aux agressions extérieures des dispositifs, améliorant ainsi leur confort d'utilisation.
On trouve également des applications dans l'outillage et les dispositifs médicaux, où les poignées et les boîtiers de protection sont essentiels à la fonctionnalité et à la sécurité de l'utilisateur. Dans le secteur industriel, l'intégration de filetages métalliques robustes dans les composants de machines facilite l'assemblage et la maintenance.
Composants automobiles
Le surmoulage est particulièrement utile pour intégrer des éléments métalliques et plastiques, tels que des fixations filetées, qui simplifient les processus d'assemblage et améliorent l'efficacité de la production. Il est couramment utilisé pour les pièces exigeant des propriétés mécaniques robustes et des tolérances dimensionnelles précises, comme les composants sous le capot, les boutons et les molettes d'habitacle.
Le surmoulage est utilisé pour sa capacité à créer des points de contact ergonomiques et sûrs dans les véhicules, tels que les poignées de leviers et de leviers, contribuant ainsi au confort et à une meilleure adhérence. Cette méthode est également avantageuse pour la fabrication de modules étanches dans l'habitacle, offrant une protection accrue contre la poussière, l'humidité et les contraintes mécaniques. Le surmoulage contribue à réduire le poids du véhicule en permettant l'intégration de plastiques plus légers avec du métal uniquement lorsque cela est nécessaire, comme dans les capots de moteur multi-matériaux, ce qui peut également améliorer le rendement énergétique et réduire les émissions.
Produits de consommation
Dans le secteur des biens de consommation, le surmoulage et le moulage par insertion répondent à des exigences à la fois fonctionnelles et esthétiques. Le surmoulage est fréquemment utilisé pour fabriquer des articles dotés d'une prise en main confortable et antidérapante, comme les brosses à dents et les ustensiles de cuisine, améliorant ainsi l'expérience utilisateur grâce à une meilleure ergonomie du manche et un design attrayant. Il permet d'incorporer des matériaux doux au toucher sur des supports plus rigides, offrant durabilité et un toucher agréable.
Le surmoulage excelle dans les applications où l'intégrité structurelle est primordiale, permettant d'intégrer des composants métalliques tels que des charnières ou des lames dans des boîtiers en plastique sans assemblage supplémentaire. Ce procédé est particulièrement avantageux pour les produits de soins personnels et les jouets, où la sécurité et la durabilité sont essentielles. La possibilité de mouler autour des pièces métalliques garantit l'encapsulation des arêtes vives, réduisant ainsi les risques de corrosion et prolongeant la durée de vie des articles. De plus, la flexibilité esthétique du surmoulage permet des expressions de design innovantes, telles que des pièces multicolores ou des accents décoratifs personnalisés, ce qui en fait un choix populaire pour améliorer l'attrait et la fonctionnalité des produits.
Industrie médicale
Dans le secteur médical, le surmoulage et le moulage par insertion sont essentiels à la fabrication de dispositifs répondant à des normes d'hygiène strictes, tout en garantissant durabilité et fonctionnalité. Le moulage par insertion est particulièrement avantageux pour l'encapsulation de composants électroniques sensibles dans des plastiques stérilisables de haute qualité. Cette technique est fréquemment utilisée pour la fabrication d'équipements médicaux de pointe, tels que les moniteurs nécessitant des boîtiers robustes et résistants à l'humidité. De plus, le moulage par insertion permet l'intégration de composants métalliques dans des matrices en plastique souple, assurant ainsi la durabilité et le confort d'utilisation d'appareils comme les scanners ou les instruments chirurgicaux.
Le surmoulage améliore l'ergonomie des dispositifs et la sécurité des patients en offrant des surfaces douces et biocompatibles sur les poignées. Il améliore ainsi la manipulation des instruments chirurgicaux et réduit la fatigue des professionnels de santé lors des interventions longues. Le surmoulage permet également de créer des boîtiers étanches pour les dispositifs médicaux portables, protégeant les composants électroniques sensibles des agressions extérieures et garantissant leur utilisation en toute sécurité dans divers environnements cliniques. Des techniques comme le surmoulage multicanaux sont particulièrement avantageuses pour la fabrication de systèmes de cathéters complexes nécessitant plusieurs canaux au sein d'un même corps de cathéter, car elles éliminent le recours aux adhésifs et réduisent les risques de contamination.
Secteur électronique
Le surmoulage est largement utilisé pour protéger les composants électroniques critiques des dommages mécaniques et des facteurs environnementaux tels que l'humidité et la poussière. Ce procédé est idéal pour intégrer des connecteurs, des interrupteurs et d'autres composants électroniques dans des coques de protection en plastique, améliorant ainsi leur durabilité et prolongeant leur durée de vie.
Le surmoulage remplit une double fonction en électronique : il assure la protection mécanique et l’isolation électrique. Couramment utilisé dans les faisceaux de câbles, il permet de soulager les contraintes et d’améliorer la résistance et la flexibilité globales des câbles. Le surmoulage peut également servir au codage couleur des composants pour une identification plus aisée et à l’intégration de matériaux doux au toucher pour une meilleure interaction utilisateur. La production en grande série bénéficie grandement du surmoulage, qui permet de rationaliser l’assemblage des faisceaux de câbles complexes utilisés dans les secteurs automobile et aérospatial, garantissant ainsi la robustesse de ces composants critiques face aux conditions d’utilisation les plus difficiles.
Beauté et soins personnels
Le surmoulage permet de créer des flacons et des boîtiers cosmétiques aux finitions extérieures douces au toucher et aux couleurs éclatantes, rendant ces produits à la fois fonctionnels et esthétiques. Ce procédé peut également conférer des caractéristiques ergonomiques aux outils de soins personnels, tels que les rasoirs ou les brosses, pour une prise en main plus confortable.
Le surmoulage est avantageux pour intégrer des éléments fonctionnels, tels que des fermoirs métalliques ou des ornements décoratifs, directement dans des composants en plastique, sans assemblage supplémentaire. Cette méthode garantit aux articles comme les recourbe-cils ou les coupe-ongles la résistance mécanique nécessaire là où elle est essentielle, tout en offrant une grande flexibilité de conception en termes de forme et de couleur. De plus, l'intégration de joints ou d'embouts souples par surmoulage est cruciale pour les systèmes de distribution de produits comme les lotions ou les crèmes, assurant une application précise et préservant l'intégrité du produit.
Équipements industriels
Le surmoulage est couramment utilisé pour la fabrication des poignées d'outils électriques ; il offre une prise en main antidérapante, réduit les vibrations et isole contre les chocs électriques. Cette application est essentielle pour les outils utilisés dans la construction et la fabrication, où la durabilité et la sécurité de l'utilisateur sont primordiales.
Le surmoulage joue un rôle essentiel dans l'intégration de pièces métalliques robustes dans des composants en plastique, une étape indispensable à la fabrication de machines industrielles et d'équipements de protection durables. Cette technique permet d'incorporer des boulons, des crochets ou des inserts métalliques dans des boîtiers en plastique, assurant ainsi des liaisons mécaniques solides, cruciales pour l'intégrité structurelle des machines lourdes. Le surmoulage est également utilisé pour doter les pièces d'équipement soumises à des contraintes fréquentes de propriétés résistantes à l'usure, garantissant ainsi leur capacité à supporter les rigueurs d'une utilisation industrielle sans défaillance.
Quand choisir le surmoulage ou le moulage par insertion ?
Le surmoulage est souvent privilégié lorsque la conception du produit requiert des propriétés tactiles douces ou l'intégration de plusieurs couleurs. Ce procédé est particulièrement efficace pour la création de produits ergonomiques et esthétiques, tels que les manches d'outils, l'électronique grand public et autres objets à usage personnel. Le surmoulage permet d'ajouter des surfaces douces et agréables au toucher à des substrats rigides, améliorant ainsi le confort et la fonctionnalité du produit. Le surmoulage bi-matière, bien qu'exigeant des investissements initiaux plus importants en outillage, devient rentable pour les grandes séries grâce à son efficacité et à sa capacité à réduire les temps et les coûts d'assemblage en moulant plusieurs matériaux en une seule opération.
Le surmoulage par insertion, quant à lui, est plus approprié lorsqu'il est nécessaire d'incorporer des inserts métalliques, des composants électroniques ou d'autres éléments préfabriqués dans une matrice plastique. Cette méthode est essentielle pour les produits nécessitant l'intégration de composants robustes et fonctionnels, tels que des fixations filetées, des connecteurs électriques ou des renforts structurels. Le surmoulage par insertion est particulièrement avantageux dans les applications où la liaison mécanique de l'insert avec le plastique est cruciale pour la fonctionnalité et l'intégrité du produit. Pour les petites séries ou les prototypes, le surmoulage par insertion présente l'avantage de permettre la réalisation de pièces aux conceptions complexes et variées, avec des coûts d'outillage initiaux inférieurs à ceux du surmoulage par injection.
Facteurs déterminants pour le surmoulage
Pour les projets nécessitant l'intégration de plusieurs matériaux à des fins esthétiques ou fonctionnelles, le surmoulage est souvent la solution idéale. Ce procédé est parfait pour ajouter des couches protectrices ou douces au toucher à un produit, ce qui peut améliorer considérablement l'expérience utilisateur en offrant une prise en main confortable ou en créant des contrastes de couleurs attrayants. Le surmoulage est particulièrement avantageux dans les applications où l'intégrité des pièces et leur étanchéité aux éléments extérieurs tels que l'humidité et la poussière sont essentielles. Par exemple, il est utilisé pour créer des joints étanches dans les équipements de plein air, les dispositifs médicaux et autres biens durables pour lesquels la protection contre les conditions environnementales est primordiale.
De plus, le surmoulage permet de regrouper plusieurs étapes d'assemblage en un seul processus simplifié, réduisant ainsi les coûts de main-d'œuvre et de production tout en améliorant la durabilité et les performances du produit. C'est également la méthode de prédilection lorsque la conception exige une liaison chimique entre différents polymères, car elle permet de lier solidement des matériaux aux propriétés chimiques compatibles sans avoir recours à des adhésifs.
Facteurs déterminants pour le surmoulage
Le surmoulage est particulièrement avantageux lorsque votre conception exige l'intégration d'inserts métalliques ou de composants filetés devant résister à des contraintes mécaniques. Cette méthode excelle dans les applications où l'on recherche la robustesse du métal alliée à la flexibilité de conception du plastique. Elle est idéale pour la fabrication de pièces nécessitant des fixations solides et durables, sans opérations secondaires telles que le soudage, le brasage ou le collage, ce qui permet de rationaliser la production et de réduire les coûts.
Les principaux scénarios où le surmoulage est souvent privilégié comprennent :
- Electronique: Encapsuler les composants électroniques tels que les capteurs et les connecteurs afin de les protéger des chocs mécaniques, des vibrations et des facteurs environnementaux.
- Industrie automobile: Intégration d'inserts métalliques pour les composants fonctionnels tels que les fixations, les boutons et les interrupteurs qui nécessitent une résistance élevée et doivent être réparables.
- Équipement médical: Création de composants où des pièces métalliques, telles que des instruments chirurgicaux et des dispositifs de diagnostic, sont intégrées dans une matrice plastique, garantissant ainsi la stérilisation et la sécurité du patient.
De plus, lorsqu'on envisage le surmoulage, il est essentiel d'évaluer des facteurs tels que :
- Volume de production : Adapté à la production en faible et en grande série, mais particulièrement rentable pour les productions en moyenne série où l'utilisation de systèmes automatisés pour le placement des inserts peut compenser les coûts de mise en place initiaux.
- Complexité de conception : Idéal pour les conceptions complexes nécessitant l'intégration de plusieurs fonctions ou matériaux au sein d'un seul composant.
- Durabilité et fonctionnalité : Nécessaire lorsque le produit final doit présenter une résistance mécanique, une isolation électrique ou une résistance thermique accrues.
Considérations supplémentaires
Pour choisir entre le surmoulage et le moulage par insertion, plusieurs facteurs annexes doivent être pris en compte afin de garantir le succès et l'efficacité du processus de fabrication. Les principaux éléments à considérer sont les suivants :
- Inserts de préchauffage : Le préchauffage des inserts métalliques avant le moulage permet d'harmoniser les coefficients de dilatation thermique des différents matériaux, réduisant ainsi considérablement les problèmes tels que le retrait et le désalignement.
- Tests de compatibilité des matériaux : Il est crucial de réaliser des tests de compatibilité des matériaux approfondis afin de prévenir les problèmes de délamination et d'adhérence, et de garantir que les matériaux se lient correctement dans les conditions de moulage.
- Préparation de surface: La texturation ou l'ajout de contre-dépouilles aux surfaces du substrat peuvent grandement améliorer les ancrages mécaniques, favorisant des liaisons plus fortes entre le substrat et le matériau surmoulé.
- Ajustements d'outillage : La géométrie spécifique des inserts et des pièces moulées nécessite souvent des dispositifs spécialisés ou des modifications des outillages existants pour s'adapter aux formes et aux dimensions uniques.
Aperçu des coûts de fabrication
Comprendre les facteurs de coûts liés au surmoulage et au moulage par insertion est essentiel pour l'établissement du budget et la prise de décision. Voici quelques facteurs clés qui influencent les coûts :
- Complexité de l'outillage : Les moules à injection bi-matière, nécessaires au surmoulage, sont nettement plus coûteux à l'achat, mais peuvent réduire les coûts par pièce dans la production en grande série.
- Les coûts de main-d'œuvre: L'insertion manuelle pour le surmoulage augmente les coûts de main-d'œuvre, mais peut s'avérer plus économique avec un capital initial moindre comparée à l'investissement dans des machines automatisées.
- Seuil de rentabilité en volume : La production en grande série justifie généralement le coût de l'automatisation. Selon certaines sources, le seuil de rentabilité, à partir duquel l'automatisation devient rentable, se situe généralement entre 10 000 et 20 000 pièces.
- Conception des matériaux et des moules : Le choix des matériaux et la complexité de la conception du moule influent également de manière significative sur les coûts. Des moules plus complexes et des matériaux haut de gamme augmentent l'investissement initial, mais peuvent offrir de meilleures performances ou une durabilité accrue.
Contrôle qualité dans le moulage multi-matériaux
Le contrôle qualité est primordial dans le moulage multi-matériaux afin de garantir que les produits finaux répondent à des spécifications rigoureuses. Voici plusieurs méthodes et bonnes pratiques pour l'assurance qualité :
- Systèmes de vision automatisés : Ces systèmes sont utilisés pour vérifier le bon positionnement des inserts et détecter les défauts en temps réel pendant le processus de moulage.
- Tests périodiques : Des contrôles réguliers de la résistance des liaisons et de la précision dimensionnelle sont essentiels pour maintenir l'intégrité des pièces moulées.
- Inspection des défauts : L'inspection en ligne permet d'identifier les problèmes courants tels que les remplissages partiels ou les bavures, qui peuvent compromettre la qualité et la fonctionnalité des pièces.
- Environnement de production propre : Le maintien d'une propreté irréprochable est essentiel pour prévenir toute contamination susceptible d'affecter les surfaces à coller, garantissant ainsi une adhérence fiable et une qualité globale du produit.
Gestion du temps de cycle
La gestion efficace du temps de cycle est essentielle dans les procédés de moulage pour améliorer la productivité sans compromettre la qualité. Voici quelques stratégies pour optimiser les temps de cycle en surmoulage et en moulage par insertion :
- Moules multicavités et rotatifs : L'utilisation de moules multi-empreintes ou rotatifs permet d'accroître considérablement la production en autorisant la fabrication simultanée de plusieurs pièces. Cependant, cela engendre des coûts d'outillage plus élevés.
- Positionnement optimal de la porte et sélection des matériaux : Un positionnement efficace des points d'injection et le choix de polymères à durcissement rapide peuvent réduire considérablement les temps de refroidissement, accélérant ainsi le cycle global.
- Automatisation du placement : Bien que l'insertion manuelle des composants puisse augmenter le temps de cycle, l'utilisation de systèmes robotisés pour le placement des inserts améliore l'efficacité, notamment dans la production à grand volume.
- Minimiser le temps d'ouverture des moisissures : En s'attachant à réduire la durée pendant laquelle le moule reste ouvert lors des phases d'éjection et de chargement, on peut améliorer considérablement l'efficacité du cycle, ce qui permet de réduire les délais d'exécution.
Stratégies de prototypage par surmoulage et moulage par insertion
Le prototypage est une phase cruciale du développement de produits, et le surmoulage comme le surmoulage bénéficient grandement des techniques de prototypage modernes :
- Impression 3D de moules et d'inserts : En utilisant l'impression 3D pour créer des moules temporaires ou des inserts factices, les entreprises peuvent réduire les délais de prototypage de plusieurs semaines à quelques jours seulement, permettant ainsi une itération et des tests rapides.
- Tests avec des inserts réutilisables : L'utilisation de composants réutilisables tels que des modules électroniques ou des capteurs dans des prototypes surmoulés permet de valider la conception et la fonctionnalité sans nécessiter de ressources importantes.
- Outillage en petites séries : L'utilisation d'outillages pilotes ou de petites séries permet d'affiner le processus de moulage pour les pièces complexes multi-matériaux, garantissant ainsi une optimisation optimale de l'outillage de production final.
- Validation des matériaux et de la conception : Les premières étapes de prototypage offrent une opportunité cruciale de tester la compatibilité des matériaux et la conception du moule, évitant ainsi des modifications coûteuses lors de la production à grande échelle.
Conclusion
Alors que nous abordons la question du surmoulage et du moulage par insertion, il est essentiel de comprendre que choisir entre ces deux technologies est bien plus qu'un simple choix : c'est une décision stratégique qui déterminera l'avenir de vos produits. Imaginez-vous confectionner un costume sur mesure : chaque choix, du tissu (matériaux) au style (exigences de conception), doit être parfaitement adapté à vos besoins.
Pour nous, le processus ne s'arrête pas au choix d'une technique. Nous veillons à optimiser le rapport coût-performance afin que chaque euro investi maximise le potentiel de votre produit. Sans oublier nos précieux partenariats avec des spécialistes des matériaux.
Ainsi, au moment de choisir entre le surmoulage et le moulage par insertion, souvenez-vous que vous ne faites pas qu'un choix ; vous posez les bases de l'innovation et de la fiabilité.