Dans les industries manufacturières et d'usinage, le perçage est crucial, tant pour l'esthétique que pour la fonctionnalité des produits finis. Cependant, l'usinage des trous présente de nombreux défis ; c'est pourquoi il est essentiel de bien comprendre le concept de perçage.
La précision dans la conception et la fabrication des différents types de trous est cruciale pour les fabricants. Une exécution incorrecte peut entraîner des défauts, des pertes d'efficacité, voire une altération du fonctionnement du produit.
Les trous jouent un rôle important dans les composants automobiles, les pièces aérospatiales ou les machines industrielles, remplissant des fonctions telles que l'alignement des pièces, la réduction du poids, la ventilation et la fixation des composants à l'aide d'éléments de fixation comme des vis et des boulons.
Cet article vise à explorer les différents types de trous utilisés dans la fabrication, en soulignant leurs caractéristiques uniques et leur application dans divers secteurs manufacturiers.
Que signifie le terme « trou » en usinage ?
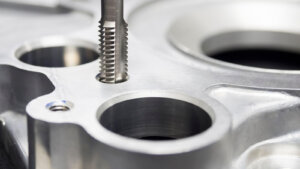
En usinage , un trou désigne toute forme cylindrique ou conique créée intentionnellement dans un matériau ou une pièce pour remplir un objectif précis, comme la fixation ou la création de passages pour les fluides.
Les trous sont des éléments essentiels qui contribuent à la fonctionnalité globale d'un composant, et ils sont généralement définis par plusieurs caractéristiques clés qui garantissent qu'ils répondent aux exigences d'ingénierie et de production.
Ces caractéristiques comprennent :
- Forme et taille: Le profil géométrique d'un trou, généralement circulaire, avec un diamètre et des dimensions globales définis.
- Profondeur: Profondeur du trou dans le matériau.
- Endroit: La position exacte du trou sur la pièce est cruciale pour le maintien de sa fonctionnalité et de son assemblage.
- Tolérances: La tolérance dimensionnelle acceptable pour garantir l'ajustement et le fonctionnement.
- Finition de surface: La régularité de la surface interne du trou.
- Chanfreiner: Un bord biseauté à l'entrée ou au fond du trou, conçu pour faciliter l'assemblage ou réduire les arêtes vives.
Quels sont les principaux types de trous utilisés en fabrication et en usinage ?
Les types de trous utilisés en usinage et en fabrication peuvent varier considérablement en fonction de leur application, allant des simples trous traversants pour les fixations aux trous coniques ou filetés complexes pour des fonctions spécialisées.
Trous simples
Un trou simple se caractérise par son diamètre uniforme et peut soit traverser complètement une pièce (trou traversant), soit s'arrêter à l'intérieur (trou borgne). Ces trous sont généralement percés à l'aide de forets en acier rapide ou en carbure, sur des machines conventionnelles ou à commande numérique.
- Symboles et notations : Sur les dessins techniques, les trous simples sont marqués d'un simple cercle et d'une indication de diamètre, qui peut inclure des notations supplémentaires pour la profondeur si le trou ne traverse pas complètement le matériau.
- Techniques d'usinage et type de machine : Le perçage de trous simples est généralement effectué sur des perceuses à colonne et des fraiseuses à commande numérique. Le choix de la machine dépend principalement du matériau, du diamètre du trou et de la tolérance requise. Les perceuses à colonne conviennent aux petites séries, tandis que les machines à commande numérique sont privilégiées pour une haute précision et des volumes plus importants.
- Applications : Les simples trous sont omniprésents dans presque tous les secteurs de fabrication, notamment dans les opérations d'assemblage où ils peuvent accueillir des vis, des boulons ou d'autres méthodes de fixation pour assembler différents composants.
À travers les trous
Les trous traversants franchissent toute l'épaisseur du matériau, permettant ainsi le passage intégral de fixations telles que des boulons ou des rivets . Ce type de trou est essentiel pour réaliser des assemblages accessibles des deux côtés des pièces.
- Symboles et notations :
Sur les dessins techniques, les trous traversants sont généralement représentés par un cercle barré d'une ligne, accompagné des spécifications de diamètre et de profondeur lorsque cela est nécessaire. - Techniques d'usinage et type de machine :
Les trous traversants sont généralement réalisés à l'aide de forets ou de perceuses à avance continue. Le choix de la technique dépend souvent de la dureté du matériau et de la taille du lot de production. Les machines à commande numérique (CNC) sont particulièrement appréciées pour leur précision et leur efficacité à produire des trous traversants réguliers en grande série. - Applications :
Du simple assemblage de meubles aux composants aérospatiaux complexes, les trous traversants sont omniprésents dans de nombreux secteurs industriels. Ils sont particulièrement essentiels lorsque des assemblages boulonnés et sécurisés sont nécessaires à la stabilité structurelle.
Trous aveugles
Les trous borgnes sont percés à une profondeur précise sans traverser le matériau. Ils sont indispensables pour les applications nécessitant un filetage intérieur ou lorsque la face arrière d'une pièce doit rester intacte.
- Symboles et notations :
Ces trous sont indiqués sur les schémas techniques par un cercle plein accompagné d'annotations de profondeur et d'autres détails d'usinage pertinents. - Techniques d'usinage et type de machine :
Le perçage de trous borgnes exige un contrôle précis de la profondeur, généralement obtenu par usinage CNC. Une attention particulière est portée au choix du foret et aux paramètres de fonctionnement afin d'éviter le surperçage. - Applications :
Les trous borgnes sont couramment utilisés dans les applications nécessitant des fixations filetées qui ne dépassent pas du matériau, comme dans l'électronique grand public ou à l'intérieur d'unités mécaniques fermées.
Trous coniques
Les trous coniques ont un diamètre décroissant à mesure qu'ils pénètrent dans le matériau. Cette conception est essentielle pour les applications exigeant un ajustement précis avec des pièces coniques, garantissant ainsi un assemblage sûr et précis.
- Symboles et notations :
Sur les dessins techniques, les alésages coniques sont souvent représentés par un cône accompagné d'indications spécifiques précisant l'angle et la profondeur de conicité. Ces symboles aident les usineurs à déterminer avec précision les exigences d'usinage. - Techniques d'usinage et type de machine :
La réalisation de trous coniques nécessite généralement un équipement spécialisé, comme une fraiseuse CNC capable d'effectuer des coupes complexes et précises. On utilise aussi couramment des forets et des alésoirs coniques pour obtenir la conicité souhaitée. - Applications :
Ces trous sont indispensables dans les applications nécessitant un contact non linéaire. On les retrouve fréquemment dans l'automobile pour les goujons de roue, dans l'aérospatiale pour les arbres de turbines et dans la fabrication d'équipements sportifs pour des fixations robustes et précises.
Trous filetés
Les trous taraudés sont dotés d'un filetage interne destiné à recevoir des vis ou des boulons. Ils sont essentiels dans les conceptions où les composants doivent être solidement fixés tout en pouvant être démontés pour la maintenance ou le réglage.
- Symboles et notations :
Les trous taraudés sont marqués sur les dessins techniques avec des notations spécifiques de taille et de type de filetage, telles que M8 ou ¼-20, indiquant les spécifications des filetages qui ont été réalisés dans le trou. - Techniques d'usinage et type de machine :
Les trous taraudés sont généralement réalisés à l'aide de tarauds, selon un procédé appelé taraudage. Cette opération peut être effectuée manuellement avec une clé à tarauder ou, pour des volumes et une précision accrus, notamment dans les matériaux plus durs, sur une machine à commande numérique. - Applications :
Indispensables dans la quasi-totalité des secteurs industriels, les trous taraudés servent à fixer les couvercles, les panneaux et autres composants dans les assemblages nécessitant un démontage régulier. On les retrouve fréquemment dans l'électronique grand public, l'automobile et les machines industrielles.
Taraudages
Les trous taraudés sont un type de trou fileté où un filetage interne est créé, permettant ainsi de visser directement des fixations. Ce procédé est réalisé à l'aide d'un taraud qui crée avec précision le filetage à l'intérieur d'un trou pré-percé.
Le taraudage permet d'obtenir un filetage durable pour des montages et démontages répétés, ce qui est essentiel dans les applications où la maintenance ou les réglages sont régulièrement nécessaires.
- Symboles et notations :
Sur les plans techniques, les trous taraudés sont marqués de symboles spécifiques qui indiquent la taille et le type de filetage, par exemple M10 ou ¼-20 UNC, garantissant ainsi que les machinistes utilisent la taille de taraud appropriée. - Techniques d'usinage et type de machine :
Les trous taraudés sont généralement réalisés à l'aide d'outils de taraudage manuels ou de machines CNC, qui offrent une plus grande précision et une meilleure régularité, notamment dans les matériaux plus durs ou lorsque la précision est primordiale. - Applications :
Ces perforations sont largement utilisées dans divers secteurs industriels, notamment l'automobile, l'aérospatiale et l'électronique, où une fixation sûre et fiable des composants est essentielle. On les retrouve particulièrement fréquemment dans les blocs-moteurs, les châssis et les boîtiers électroniques.
Quels types de trous spécialisés sont courants dans la fabrication de pointe ?
Des perçages spécifiques sont conçus pour répondre à des exigences mécaniques et structurelles précises, illustrant la sophistication des procédés d'usinage modernes.
Trous lamés
Les trous fraisés sont conçus pour permettre à la tête d'une fixation, comme un boulon ou une vis, d'affleurer ou de se situer légèrement en dessous de la surface du matériau environnant. Ceci est essentiel pour des raisons esthétiques et pour garantir une surface lisse et dégagée lorsque cela est nécessaire.
- Symboles et notations :
Sur les dessins techniques, les trous de lamage sont désignés par un symbole unique qui comprend une représentation du diamètre et de la profondeur du trou, assurant ainsi la clarté pour les machinistes lors du processus de fabrication. - Techniques d'usinage et type de machine :
La réalisation de trous à lamage nécessite généralement l'utilisation d'un foret ou d'une fraise spéciale permettant un enlèvement de matière précis afin de créer un prolongement à fond plat au-dessus d'un trou percé. Ce procédé peut être effectué sur diverses machines, notamment les perceuses à colonne standard et les centres d'usinage CNC de pointe, qui offrent la précision requise pour des finitions de haute qualité. - Applications :
Les trous de lamage sont largement utilisés dans des secteurs tels que l'aérospatiale, l'automobile et l'électronique grand public, où un bon positionnement des têtes de fixation est essentiel au maintien de l'intégrité structurelle et de la qualité esthétique. Ils sont particulièrement importants dans les applications où la répartition des contraintes doit être gérée avec précision afin d'éviter la fatigue ou la rupture du matériau.
Trous fraisés
Les trous fraisés sont des fraisages coniques réalisés dans un objet manufacturé afin que les têtes de vis affleurent ou soient légèrement en retrait par rapport à la surface du matériau. Cette conception est essentielle non seulement pour une finition esthétique lisse, mais aussi pour réduire la traînée aérodynamique dans les applications aérospatiales et garantir une surface plane en menuiserie.
- Symboles et notations utilisés :
Ces perçages sont représentés sur les dessins techniques par un symbole conique, accompagné du diamètre et de la profondeur, afin de guider un usinage précis. La notation est normalisée pour garantir la clarté des représentations, quelle que soit la configuration de fabrication. - Techniques d'usinage et type de machine :
La réalisation d'un trou fraisé nécessite généralement une perceuse à colonne ou une fraiseuse équipée d'un foret à fraiser. Cet outil permet d'usiner avec précision l'angle et la taille du cône. - Applications :
Fréquemment utilisés dans l'aérospatiale pour réduire la traînée et dans la fabrication de meubles pour améliorer l'esthétique et l'intégrité structurelle, les trous fraisés sont également essentiels en génie mécanique où la répartition des contraintes est cruciale.
trous de fraisage
Les trous fraisés sont des trous approfondis à leur ouverture afin d'accueillir la tête d'une fixation. Contrairement aux trous chanfreinés, ils sont conçus pour les fixations dont la tête présente une surface plane et nécessitent généralement un contrôle précis de la profondeur.
- Symboles et notations utilisés :
Ces éléments sont indiqués sur les plans techniques par des symboles spécifiques précisant la profondeur et le diamètre du contre-perçage par rapport au trou principal, facilitant ainsi une exécution précise lors de l'usinage. - Techniques d'usinage et type de machine :
Ces trous sont réalisés à l'aide de machines à percer de pointe capables de régler la profondeur avec précision, souvent suivies d'un processus de finition pour garantir que la surface du trou soit propice à la fixation sécurisée d'un élément de fixation. - Applications :
Indispensables dans les secteurs de l'automobile et de la construction où une fixation sûre est essentielle à la sécurité et à la durabilité, les trous fraisés permettent de serrer les vis et les boulons selon des spécifications précises sans risque d'endommagement de la surface ou de défaillance structurelle.
Quelle est la différence entre un trou laminé et un trou fraisé ?
Les trous laminés sont des trous cylindriques conçus pour que la tête d'un boulon ou d'une vis soit affleurante ou légèrement en dessous du niveau du support. Ils se caractérisent par leur fond plat et sont utilisés lorsque l'assemblage nécessite une forte résistance au cisaillement et la capacité de supporter des charges importantes. Les trous laminés sont essentiels dans les machines lourdes et les applications automobiles où les contraintes sont élevées.
À l'inverse, les trous fraisés sont des fraisages coniques conçus pour permettre à la tête conique d'une vis d'affleurer la surface du matériau. Cette conception est particulièrement précieuse en menuiserie, en métallurgie et dans la fabrication de produits électroniques grand public, où une finition lisse et esthétique est essentielle.
Scénarios d'utilisation spécifiques :
- Trous lamés sont préférables dans les applications où l'articulation doit résister aux forces latérales et de cisaillement sans usure ou desserrage significatif au fil du temps, assurant ainsi une liaison mécanique robuste.
- Trous fraisés sont choisies pour des applications où la qualité esthétique de la finition est importante et où les charges mécaniques sont principalement axiales plutôt que latérales, garantissant ainsi le maintien de l'attrait visuel du produit sans compromettre son intégrité structurelle.
Trous interrompus
Les trous interrompus ne sont pas continus dans le matériau ; ils présentent des ruptures ou des espaces sur leur circonférence. Ces ruptures sont stratégiques : elles visent à améliorer la prise mécanique ou à accueillir un autre composant qui traverse le trou.
- Symboles et notations utilisés : Ces trous sont indiqués sur les dessins techniques par des symboles uniques qui précisent leur nature interrompue, généralement représentés par des tirets longs et courts alternés qui entourent le schéma du trou.
- Techniques d'usinage et type de machine utilisés : La fabrication de trous interrompus nécessite des centres d'usinage CNC de pointe, capables d'exécuter des opérations complexes de démarrage et d'arrêt avec une grande précision. Ces machines suivent des trajectoires programmées pour réaliser les découpes discontinues.
- Applications : Ils sont couramment utilisés dans des applications à fortes contraintes où l'intégrité du matériau autour du trou doit être maintenue, comme dans les composants aérospatiaux et les assemblages complexes, permettant des propriétés mécaniques et structurelles uniques.
Trous de surface
Les trous de surface ponctuels sont des cavités peu profondes créées sur la surface d'une pièce pour garantir qu'une fixation ou une tête de boulon soit au même niveau ou en dessous du niveau de la surface environnante, sans nécessiter la modification de profondeur complète d'un lamage.
- Symboles et notations utilisés : Sur les plans techniques, les trous de surfaçage sont généralement marqués d'un symbole de surfaçage (un cercle avec une ligne plate traversant un diamètre) indiquant le diamètre et la profondeur afin de guider avec précision le processus d'usinage.
- Techniques d'usinage et type de machine utilisés : Ces trous sont usinés avec précision à l'aide d'un outil de surfaçage qui fraise la surface à une profondeur spécifique, souvent à l'aide de machines CNC pour une précision constante sur plusieurs pièces.
- Applications : Les trous de centrage sont essentiels dans les industries automobile et aérospatiale où les surfaces d'assemblage doivent être uniformes pour garantir une étanchéité et une répartition des charges optimales. Ils sont particulièrement importants dans les zones de jonction soumises à des couples et des forces de compression élevés.
Trous transversaux
Les trous transversaux sont des trous qui se croisent dans une pièce, conçus pour se rejoindre en un ou plusieurs points. Ces trous sont essentiels pour créer des passages pour les axes, les arbres ou les fluides à l'intérieur des pièces.
- Symboles et notations utilisés : Sur les dessins techniques, les trous transversaux sont représentés par des lignes sécantes avec des symboles circulaires aux points d'intersection, chacun étant marqué d'une indication de diamètre spécifique pour garantir un usinage précis.
- Techniques d'usinage et type de machine utilisés : En règle générale, les trous transversaux sont usinés à l'aide de machines CNC multi-axes qui permettent un contrôle précis de l'angle et de la profondeur de perçage, garantissant ainsi que les intersections sont placées avec précision conformément aux spécifications de conception.
- Applications : Ils sont largement utilisés dans les systèmes hydrauliques, les composants aérospatiaux et les assemblages automobiles où des circuits de fluides internes sont nécessaires, ou lorsqu'un assemblage de pièces en coupe transversale est requis.
Trous étagés
Les trous étagés se caractérisent par un diamètre variable selon la profondeur. Cette conception permet d'accueillir des composants de tailles différentes à divers niveaux dans un même trou.
- Symboles et notations utilisés : Sur les plans techniques, les trous étagés sont détaillés par des vues en coupe montrant chaque changement de diamètre et niveau de profondeur, souvent accompagnées de symboles spécifiques de diamètre et de profondeur.
- Techniques d'usinage et type de machine utilisés : Les trous étagés sont généralement usinés en une seule passe à l'aide de forets de diamètres différents ou de forets étagés spécialisés. Le perçage CNC de précision est souvent utilisé pour obtenir la haute précision requise pour les gradins.
- Applications : Ces orifices sont essentiels dans les applications nécessitant le montage de différents composants au sein d'un même ensemble, comme les moteurs et les ensembles d'engrenages dans les industries robotique et automobile, permettant des conceptions compactes et une utilisation efficace de l'espace.
Trous alésés
Un trou alésé est usiné avec précision pour obtenir un diamètre très précis et un état de surface lisse. Ce type de trou est créé en agrandissant et en finissant un trou préexistant à l'aide d'un alésoir.
- Symboles et notations utilisés : Sur les dessins techniques, les trous alésés sont généralement indiqués par le symbole « R » suivi de la dimension du diamètre, garantissant ainsi la communication de spécifications précises pour la fabrication.
- Techniques d'usinage et type de machine utilisés : L'opération d'alésage peut être réalisée à l'aide d'une perceuse à colonne ou d'une machine CNC, où l'alésoir, un outil de coupe rotatif doté de plusieurs arêtes de coupe, est utilisé pour agrandir et finir les trous avec des tolérances serrées.
- Applications : Les trous alésés sont essentiels dans les industries automobile et aérospatiale où des tolérances serrées et des finitions lisses sont cruciales pour l'assemblage de composants mécaniques tels que les bagues et les logements de roulements.
Trous percés par canon
Le forage canon est un procédé de forage profond qui produit des trous longs et droits avec des rapports profondeur/diamètre élevés, généralement supérieurs à 20:1, ce que les méthodes de forage standard ne peuvent pas réaliser.
- Symboles et notations utilisés : Ces trous sont indiqués sur les schémas techniques avec leurs diamètres et profondeurs spécifiques, souvent accompagnés d'une notation « GD » (Gun Drill) pour préciser la méthode de perçage requise.
- Techniques d'usinage et type de machine utilisés : Le perçage profond est réalisé à l'aide d'une perceuse à canon ou de machines CNC de haute précision, où un foret long et fin est utilisé pour obtenir des trous profonds sans déviation.
- Applications : Cette technique est largement utilisée dans la fabrication d'équipements médicaux, tels que les vis osseuses et les dispositifs rachidiens, ainsi que dans l'industrie automobile pour les composants des systèmes d'alimentation en carburant, où des trous profonds et précis sont essentiels.
trous d'aération
Les orifices d'aération sont de petits passages conçus pour faciliter l'évacuation de l'air ou des gaz lors des procédés de fabrication. Ces orifices empêchent l'accumulation de pression qui pourrait autrement provoquer des défauts lors du moulage ou d'autres techniques de formage.
- Symboles et notations utilisés : Sur les plans techniques, les orifices de ventilation sont généralement marqués de symboles spécifiques, comme un cercle avec une croix, accompagnés de spécifications de taille afin de garantir la clarté et la précision de la fabrication.
- Techniques d'usinage et type de machine utilisés : La fabrication des trous d'aération fait généralement appel à des techniques de perçage précises utilisant des machines CNC, qui permettent un perçage contrôlé à des emplacements désignés, garantissant ainsi l'intégrité du composant mécanique.
- Applications : Les orifices d'évacuation sont essentiels dans des applications telles que le moulage par injection et le fonderie, où les gaz emprisonnés dans le moule peuvent entraîner un remplissage incomplet ou des cavités internes. En permettant aux gaz de s'échapper, les orifices d'évacuation améliorent la qualité et la résistance du produit final.
trous pilotes
Les avant-trous sont des trous pré-percés destinés à guider les vis ou les boulons. Ces avant-trous ont un diamètre inférieur à celui de la fixation prévue et servent à éviter le fendillement du matériau, notamment dans les matériaux fragiles comme le bois ou certains plastiques.
- Symboles et notations utilisés : Les trous pilotes sont indiqués sur les schémas par une étiquette claire, souvent marquée « PH » suivie des dimensions, indiquant à la fois la profondeur et le diamètre pour guider le processus d'usinage.
- Techniques d'usinage et type de machine utilisés : La création des avant-trous est généralement effectuée à l'aide de perceuses à colonne standard ou de perceuses portatives équipées de forets de taille appropriée pour les fixations qui suivront, garantissant ainsi l'alignement et l'intégrité structurelle.
- Applications : Les avant-trous sont essentiels en construction et en menuiserie, car ils garantissent le positionnement précis et la fixation sûre des composants. Ils sont particulièrement importants dans les applications soumises à de fortes charges, où la précision de l'alignement des fixations influe sur la stabilité structurelle.
Trous hélicoïdaux
Les trous hélicoïdaux se caractérisent par leur structure en spirale, conçue pour faciliter des fonctions telles que le passage de fluides ou la répartition des contraintes. Ces trous sont complexes et nécessitent une exécution précise pour garantir leur bon fonctionnement.
- Symboles et notations utilisés : Dans les schémas techniques, les trous hélicoïdaux sont souvent indiqués par un symbole en spirale accompagné d'annotations spécifiques concernant le diamètre et le pas, guidant ainsi le processus d'usinage.
- Techniques d'usinage et type de machine utilisés : La réalisation de trous hélicoïdaux nécessite généralement un usinage CNC de pointe avec des forets spéciaux conçus pour suivre la trajectoire hélicoïdale. Ce procédé exige une grande précision afin de garantir l'intégrité et la fonctionnalité de l'hélice.
- Applications : Les trous hélicoïdaux sont essentiels dans les applications nécessitant une gestion de la dynamique des fluides, telles que les systèmes hydrauliques et les composants aérospatiaux, où l'air ou le fluide doit traverser les composants de manière spirale contrôlée.
Trous pour goupilles de centrage
Les trous pour goujons sont conçus pour accueillir ces goujons, utilisés pour aligner ou assembler des composants avec une grande précision. Ces trous doivent être d'une précision extrême pour garantir un ajustement parfait et un alignement correct.
- Symboles et notations utilisés : Ces trous sont marqués sur les dessins techniques par des symboles spécifiques indiquant le diamètre et la profondeur, éléments essentiels pour le montage des goujons.
- Techniques d'usinage et type de machine utilisés : Les trous pour goupilles de centrage sont généralement usinés à l'aide de techniques de perçage de précision sur des machines CNC capables de maintenir les tolérances strictes nécessaires à l'alignement.
- Applications : Dans le secteur manufacturier, les trous pour goujons sont essentiels pour garantir l'assemblage précis de machines complexes, de composants automobiles et de gabarits et dispositifs utilisés dans diverses industries.
Trous de serrure
Les trous en forme de trou de serrure se distinguent par leur large ouverture qui se rétrécit vers le bas, rappelant la forme classique d'un trou de serrure. Cette conception permet l'insertion de câbles ou de bornes de montage qui peuvent nécessiter un accès pour réglage ou retrait.
- Symboles et notations utilisés :
Ces trous sont généralement représentés sur les dessins techniques par un symbole en vue de dessus montrant le plus grand diamètre s'enfonçant dans la base la plus petite, souvent accompagné de notations dimensionnelles spécifiques pour les deux sections du trou. - Techniques d'usinage et type de machine utilisés :
La fabrication de trous en forme de trou de serrure exige des machines CNC (Commande Numérique par Calculateur) de haute précision, capables de réaliser un perçage à double diamètre en une seule passe. Ce procédé fait souvent appel à des forets ou des fraises spéciaux qui peuvent s'amincir progressivement jusqu'aux dimensions requises. - Applications :
Les trous en forme de trou de serrure sont couramment utilisés dans les assemblages automobiles, les composants aérospatiaux et les boîtiers électroniques où les pièces doivent être solidement fixées tout en restant facilement amovibles pour la maintenance et les réglages.
Trous polis
Les trous brunis sont finis par brunissage, un procédé qui lisse et durcit la surface. Ce procédé améliore la précision dimensionnelle et la texture de surface en compactant le métal plutôt qu'en l'usinant, afin d'obtenir les dimensions et la finition finales.
- Symboles et notations utilisés :
Dans la documentation technique, les trous brunis sont indiqués par une marque de finition qui spécifie la tolérance de rugosité de surface pouvant être obtenue par l'outil de brunissage utilisé dans le processus. - Techniques d'usinage et type de machine utilisés :
Le brunissage s'effectue généralement à l'aide d'un outil ou d'une bille de brunissage pressée contre la surface du trou. Cette opération est réalisée sur une machine capable de maintenir une pression et une vitesse constantes, comme un centre de tournage CNC ou une machine de brunissage spécialisée. - Applications :
Les trous brunis sont essentiels dans les applications à forte charge où l'intégrité et la régularité de la surface sont primordiales, comme dans les parois des cylindres hydrauliques, les supports de roulements critiques et les composants aérospatiaux.
Trous superposés
Les trous se chevauchent lorsque deux ou plusieurs trajectoires de trous se croisent, créant une forme complexe qui peut améliorer l'emboîtement et l'assemblage des composants. Ces trous sont souvent utilisés pour augmenter la surface de contact au niveau d'une jonction, permettant ainsi une fixation plus sûre.
- Symboles et notations utilisés :
Généralement, ces éléments sont représentés sur les dessins techniques par des cercles qui se chevauchent, avec des lignes de cote indiquant les points centraux et les diamètres, souvent accompagnées de notations détaillées précisant les tolérances et les finitions requises. - Techniques d'usinage et type de machine utilisés :
La réalisation de trous chevauchants nécessite généralement des machines CNC de précision capables d'opérer sur plusieurs axes. Ce procédé peut impliquer des forets ou des fraises spécialisés permettant de réaliser des trous avec précision sans compromettre l'intégrité structurelle du matériau. - Applications :
Les trous à recouvrement sont largement utilisés dans les industries aérospatiale et automobile où l'intégrité structurelle et la précision des composants sont primordiales. Ces trous offrent des capacités de fixation améliorées dans les assemblages complexes, que l'on retrouve souvent dans les supports de moteur, les connecteurs de châssis et divers composants structurels.
Micro-trous
Les micro-trous sont des trous extrêmement petits, dont le diamètre varie généralement de quelques micromètres à plusieurs millimètres, connus pour leur précision et le défi technique qu'ils représentent en matière de fabrication.
- Symboles et notations utilisés :
Sur les plans techniques, ces perçages sont marqués de symboles de diamètre précis et d'indicateurs de profondeur. Les annotations comprennent souvent des instructions spécifiques concernant les outils et les techniques permettant d'assurer une précision au micromètre près. - Techniques d'usinage et type de machine utilisés :
La réalisation de micro-trous exige des procédés d'usinage de pointe tels que le micro-perçage, le perçage laser ou l'usinage électrochimique, qui permettent d'atteindre la haute précision requise pour des dimensions aussi réduites. Ces techniques sont mises en œuvre à l'aide de machines CNC de haute précision ou de machines de perçage spécialisées équipées de forets à pointe diamantée ou de découpeuses laser. - Applications :
Les micro-perforations sont essentielles dans des domaines comme l'électronique, où elles sont utilisées dans les circuits imprimés et les dispositifs microélectroniques pour la ventilation et le passage des fibres optiques. Elles sont également indispensables à la fabrication d'équipements médicaux, notamment pour les dispositifs nécessitant des systèmes d'administration de médicaments précis ou des canaux de refroidissement internes.
Trous d'huile
Les orifices de lubrification sont spécialement conçus pour faciliter la lubrification des machines. Leur emplacement stratégique garantit que l'huile atteigne chaque pièce nécessitant une lubrification, réduisant ainsi la friction et l'usure au fil du temps. Leur conception est essentielle à la longévité et à l'efficacité des composants mécaniques.
- Symboles et notations utilisés : Sur les dessins techniques, les orifices de lubrification sont généralement indiqués par leur diamètre et leur emplacement, ainsi que par un symbole précisant leur fonction (par exemple, un cercle avec un rayon). Les annotations peuvent également inclure des détails sur le type de lubrifiant utilisé et la fréquence de lubrification.
- Techniques d'usinage et type de machine utilisés : Le perçage de puits d'huile nécessite souvent des techniques de perçage de précision. Les machines à commande numérique (CNC) sont couramment utilisées pour leur capacité à atteindre la haute précision requise. Selon le matériau et la complexité de la machine, le perçage laser peut également être employé pour garantir une déviation minimale et une précision maximale.
- Applications : Les orifices de lubrification sont essentiels aux moteurs automobiles, aux composants aérospatiaux et à divers types de machines tournantes où un contact métal sur métal se produit. Leur utilisation est cruciale dans les zones soumises à des charges thermiques et à des contraintes mécaniques élevées, garantissant ainsi une lubrification optimale de toutes les pièces mobiles, quelles que soient les conditions de fonctionnement.
Trous de goupille d'éjection
Les trous d'éjection sont utilisés dans les moules pour faciliter le démoulage des pièces. La précision de leur perçage influe sur l'intégrité et la qualité de la pièce moulée, ainsi que sur l'efficacité du processus de moulage.
- Symboles et notations utilisés : Ces orifices sont marqués sur les moules par leur emplacement et leurs dimensions précis, généralement indiqués sur les dessins techniques par un identifiant unique. Cette notation garantit que chaque orifice d'éjection est usiné selon des spécifications exactes afin d'éviter tout écart lors du processus de moulage.
- Techniques d'usinage et type de machine utilisés : L'usinage des trous des broches d'éjection exige une grande précision et se fait généralement à l'aide de machines de perçage ou de fraisage à commande numérique capables de travailler les matériaux durs utilisés pour les moules, tels que l'acier ou l'aluminium. Le choix de la technique d'usinage dépend souvent du diamètre de la broche d'éjection et du type de matériau du moule.
- Applications : Les orifices d'éjection sont essentiels dans l'industrie des matières plastiques, notamment pour le moulage par injection et le moulage sous pression. Ils jouent un rôle primordial dans l'automatisation de la phase d'éjection du processus de moulage, garantissant une éjection rapide, efficace et sans dommage des produits finis.
Trous cryogéniques
Les trous cryogéniques sont conçus avec précision pour résister aux températures extrêmes rencontrées dans les environnements cryogéniques, notamment dans les applications aérospatiales. Ces trous sont généralement intégrés à des composants exigeant une résistance et une stabilité thermiques élevées.
- Symboles et notations utilisés : Sur les dessins techniques, les trous cryogéniques sont souvent marqués de symboles uniques qui peuvent inclure des détails sur les spécifications de diamètre et de profondeur, ainsi que sur le type de matériaux adaptés aux températures cryogéniques.
- Techniques d'usinage et type de machine utilisés : La réalisation de trous cryogéniques fait souvent appel à des procédés d'usinage de pointe capables de maintenir la précision à différentes températures. Des techniques telles que le perçage laser ou l'usinage par faisceau d'électrons sont privilégiées en raison de leur capacité à travailler des matériaux comme le titane ou l'Inconel, couramment utilisés dans les applications cryogéniques.
- Applications : Les trous cryogéniques sont essentiels aux composants utilisés dans l'exploration spatiale, aux aimants supraconducteurs et au stockage du gaz naturel liquéfié. Leur capacité à fonctionner à basse température garantit la sécurité et l'efficacité des infrastructures critiques.
Trou de dégagement de vis
Les trous de passage des vis sont conçus pour permettre aux vis de traverser sans se visser dans le premier composant, garantissant ainsi que le filetage de la vis ne s'engage que dans la partie filetée prévue. Ceci évite que la vis ne se bloque ou n'exerce une contrainte excessive sur le matériau.
- Symboles et notations utilisés : Ces trous sont marqués sur les plans techniques avec des annotations spécifiques indiquant un diamètre supérieur au diamètre nominal de la vis, permettant un ajustement qui évite les contraintes sur le matériau.
- Techniques d'usinage et type de machine utilisés : Le perçage des trous de passage de vis est un processus simple, généralement effectué avec des perceuses à colonne de précision ou des machines CNC afin de garantir que les dimensions du trou ne compromettent pas l'intégrité de l'assemblage.
- Applications : Les trous de passage de vis sont omniprésents dans presque tous les secteurs industriels, de l'assemblage de meubles simples aux assemblages complexes pour l'aérospatiale et l'automobile. Ils jouent un rôle essentiel en garantissant la fixation sécurisée des composants sans endommager le matériau de base.
Quels sont les outils indispensables pour la création de trous ?

Les bons outils facilitent non seulement le processus, mais garantissent également la qualité et la durabilité du produit. Voici un guide des outils essentiels pour le perçage, chacun ayant une utilité spécifique dans le secteur manufacturier.
- Perceuse: Outil standard dans tout environnement d'usinage, cet outil permet de réaliser des trous précis de diamètres variés, couramment utilisés pour les trous traversants simples dans tous types de matériaux.
- Fraiseuse CNC : Offre une grande polyvalence grâce à sa capacité à créer des géométries complexes et une variété de types de trous, y compris le lamage et le contre-alésage, dans des tolérances strictes.
- Outils de tapotement : Indispensables pour la réalisation de trous taraudés, ces outils permettent de tailler des filetages internes pour y insérer des boulons ou des vis, éléments essentiels pour l'assemblage.
- Alésoirs : Utilisé pour agrandir un trou préexistant afin d'obtenir un diamètre très précis et une finition lisse.
- Découpeurs laser : Idéal pour créer des trous précis et nets dans la tôle, notamment pour les petits diamètres où le perçage traditionnel n'est pas envisageable.
Choisir les bons outils pour la création de trous
Le choix des outils adaptés au perçage dépend du type de matériau, des dimensions du trou et de sa fonction. Voici comment sélectionner les outils appropriés :
- Évaluer la dureté du matériau : Les matériaux plus durs comme l'acier inoxydable peuvent nécessiter des outils robustes tels que des forets en carbure, tandis que les matériaux plus tendres comme l'aluminium peuvent être usinés avec des outils en acier rapide.
- Comprendre les spécifications des trous : Les différents types de trous, comme les trous borgnes ou les trous taraudés, nécessitent des outils spécifiques. Par exemple, la réalisation d'un trou taraudé requiert à la fois un foret pour créer le trou initial et un taraud pour le tarauder.
- Tenir compte du volume de production : Les projets à grand volume pourraient bénéficier de l'utilisation de machines CNC qui combinent plusieurs fonctions et accélèrent le processus de production.
- Exigences de précision : Des tolérances serrées peuvent nécessiter l'utilisation de la technologie CNC ou d'alésoirs de précision pour atteindre la précision requise.
Quels facteurs affectent la qualité du trou ?
L'obtention de trous de haute qualité dans la fabrication avancée est cruciale pour la fonctionnalité et la longévité du produit final. La qualité d'un trou peut influencer considérablement l'assemblage, l'ajustement et les performances des composants. Voici les principaux facteurs qui peuvent affecter la qualité des trous dans les processus de fabrication :
- État de l'outil : Des outils émoussés ou usés peuvent entraîner une mauvaise qualité de coupe et des imprécisions dimensionnelles. L'inspection et l'entretien réguliers des forets, alésoirs et autres outils de coupe sont essentiels.
- Propriétés matérielles: Le type de matériau à percer influe sur le choix des paramètres de perçage et des outils. Les matériaux durs nécessitent des vitesses, des avances et des géométries d'outils différentes de celles requises pour les matériaux tendres.
- Stabilité de la machine : La rigidité et la stabilité du dispositif d'usinage, y compris le maintien de la pièce et la machine-outil elle-même, sont essentielles pour éviter les vibrations susceptibles de dégrader la qualité des trous.
- Vitesse de coupe et taux d'alimentation : Des vitesses de coupe et des avances optimales sont cruciales pour minimiser la chaleur et l'usure, qui peuvent déformer les dimensions des trous et la finition de surface.
- Liquide de refroidissement et lubrification : L'application correcte de liquide de refroidissement et de lubrifiants contribue à la dissipation de la chaleur, réduisant ainsi la dilatation thermique et améliorant la durée de vie de l'outil, autant d'éléments qui contribuent à la qualité du trou.
- Géométrie de l'outil : La conception de l'outil influe sur la coupe et l'évacuation des copeaux. Pour obtenir des résultats optimaux, il est indispensable d'utiliser des outils spécifiquement conçus pour le matériau et le type de trou.
- Séquence de picage : Lors du perçage de trous profonds, l'utilisation d'une séquence de perçage par à-coups permet de contrôler la taille des copeaux et la chaleur, préservant ainsi l'intégrité du trou.
- Compétence de l'opérateur : Le savoir-faire de l'opérateur en matière de réglage de la machine et de choix des paramètres appropriés peut influencer considérablement le résultat.
Quelles sont les considérations d'ingénierie à prendre en compte lors de la conception et du choix des types de trous ?

Lors de la conception et de la sélection des types de trous pour les applications d'ingénierie, plusieurs facteurs critiques, tels que le choix du matériau, les exigences de précision et l'utilisation prévue du trou, doivent influencer vos décisions, du choix de l'outil aux techniques d'usinage.
Choix des matériaux
Le choix du matériau influence considérablement le type de trou pouvant être réalisé efficacement et ses performances ultérieures dans une application donnée. Voici quelques points à prendre en compte :
- Dureté et ductilité : La dureté du matériau détermine le type d'outil de coupe nécessaire, tandis que sa ductilité influe sur la façon dont le matériau se déforme lors du perçage.
- Propriétés thermiques: Les matériaux à haute résistance thermique peuvent nécessiter des stratégies spécifiques de refroidissement ou de lubrification lors du perçage afin d'éviter tout dommage ou déformation.
- Réactivité chimique : Dans les environnements où le trou peut être exposé à des agents corrosifs, les matériaux non corrosifs sont préférables.
Tolérances et précision
L'obtention des tolérances et de la précision requises lors du perçage est essentielle pour l'ajustement, la fonctionnalité et les performances du composant. Les facteurs suivants influent sur ce point :
- Précision de l'outil : Des outils de haute qualité et de précision sont essentiels pour atteindre les tolérances serrées requises dans les applications de pointe.
- Paramètres d'usinage : La vitesse optimale, l'avance et l'ordre d'usinage jouent un rôle déterminant pour obtenir la précision souhaitée. Des ajustements peuvent être nécessaires en fonction du type de matériau et du diamètre du trou.
- Mesure et inspection : Des contrôles réguliers effectués à l'aide d'outils de mesure de précision permettent de s'assurer que les dimensions des trous restent dans les tolérances requises.
Comment détermine-t-on les tolérances des trous ?
La détermination des tolérances d'alésage est guidée par plusieurs facteurs, garantissant que chaque alésage réponde à ses exigences spécifiques d'ajustement et de fonctionnement. Voici les principaux éléments à prendre en compte :
- Caractéristiques du matériau: Le type de matériau influe sur son comportement lors de l'usinage et peut avoir une incidence sur la taille et la forme du trou fini.
- Processus d'usinage: Différents procédés d'usinage, tels que le perçage, l'alésage ou le réalésage, offrent différents niveaux de précision, ce qui influe sur les tolérances réalisables.
- État de l'outil : L'état des outils de coupe (par exemple, les forets, les alésoirs) joue un rôle important dans l'obtention de trous propres et précis.
- Précision des machines : La précision de la machine CNC ou de l'équipement de perçage utilisé détermine également les tolérances qui peuvent être atteintes de manière constante.
Diamètre du trou
Le diamètre d'un trou est un paramètre fondamental qui détermine son adéquation à des fonctions spécifiques dans les conceptions techniques. Il influe non seulement sur l'ajustement et l'assemblage des composants, mais aussi sur les procédés de fabrication et les coûts. Voici quelques points clés à prendre en compte :
- Normalisation et interchangeabilité : Le fait de garantir que les diamètres des trous sont conformes aux dimensions normalisées facilite l'interchangeabilité des pièces, un facteur essentiel dans la production de masse.
- Type d'ajustement et tolérance : Le choix du diamètre du trou influe directement sur le type d'ajustement entre le trou et la pièce à usiner : ajustement avec jeu, ajustement serré ou ajustement de transition. Les tolérances doivent être définies avec précision pour garantir la qualité de cet ajustement.
- Déformation du matériau : Les matériaux réagissent différemment aux divers procédés d'usinage. La prise en compte du comportement du matériau pendant l'usinage est essentielle pour déterminer le diamètre optimal des trous et éviter les problèmes de déformation.
Profondeur du trou
La profondeur d'un trou est tout aussi importante que son diamètre, notamment pour les tâches exigeant une grande précision, comme dans les secteurs de l'aérospatiale et de l'automobile. Voici les points à prendre en compte :
- Accessibilité et dégagement des outils : La profondeur du trou doit permettre une accessibilité et un dégagement suffisants des outils lors de l'usinage ou de l'assemblage, afin de garantir que les outils puissent atteindre le fond du trou sans interférence.
- Épaisseur de matériau: L'épaisseur du matériau dans lequel le trou est percé détermine la profondeur maximale possible, assurant un équilibre entre intégrité structurelle et fonctionnalité.
- Gestion de la chaleur et évacuation des copeaux : Le perçage de trous profonds pose des défis en matière de gestion thermique et d'évacuation des copeaux. Des stratégies efficaces doivent être mises en œuvre pour préserver la qualité du trou et prolonger la durée de vie de l'outil.
Finition de surface
L'état de surface d'un trou influe considérablement sur ses performances, notamment dans les applications d'ingénierie de haute précision. Voici les principaux points à prendre en compte :
- FonctionnalitésPlus la surface intérieure d'un trou est lisse, plus le frottement est faible lors de son utilisation avec des pièces mobiles. Ceci peut s'avérer crucial dans les applications impliquant des composants à grande vitesse.
- Compatibilité des matériauxDifférents matériaux requièrent des finitions de surface spécifiques pour assurer leur compatibilité avec d'autres composants ou revêtements. Par exemple, des finitions plus rugueuses peuvent convenir à des applications utilitaires, tandis que des finitions plus lisses sont nécessaires pour les orifices des systèmes hydrauliques afin d'éviter les fuites de fluide.
- Techniques de fabricationDivers procédés d'usinage, tels que l'alésage et le réalésage, permettent d'obtenir différents niveaux de finition de surface. Le choix de la technique dépend souvent de la précision requise et du matériau usiné.
Accessibilité des outils
Il est essentiel, pour un usinage précis et efficace, de s'assurer que les outils peuvent accéder au trou sans obstruction. Les points à prendre en compte sont les suivants :
- Longueur et diamètre de l'outilLes outils doivent être suffisamment longs pour atteindre la profondeur souhaitée sans compromettre la stabilité et la précision du perçage. Leur diamètre doit également correspondre aux spécifications du perçage afin d'éviter toute erreur.
- Configuration de la machineLa configuration de l'équipement d'usinage peut avoir une incidence sur l'accessibilité. Par exemple, en usinage CNC, la configuration de la machine doit permettre à l'outil d'atteindre tous les emplacements de perçage prévus sans entrer en collision avec d'autres pièces de la machine.
- Géométries complexesPour les composants aux géométries complexes, il convient de veiller tout particulièrement à ce que l'outil puisse atteindre tous les emplacements de perçage requis. Cela peut impliquer l'utilisation d'équipements spécialisés ou de trajectoires d'outil personnalisées.
Distance au bord
La distance au bord est un facteur critique qui influe à la fois sur l'intégrité du matériau et sur les performances du perçage. Elle correspond à la distance minimale entre le centre du perçage et le bord le plus proche du matériau. Voici quelques points clés :
- Intégrité matérielle: Garantir une distance suffisante au bord permet d'éviter l'affaiblissement du matériau, ce qui peut entraîner des défaillances telles que des fissures ou des déchirures sous contrainte.
- Répartition de la chargeUne distance appropriée au bord permet de répartir la charge plus uniformément autour du trou, renforçant ainsi la résistance structurelle de la pièce.
- Pratiques standardLes normes industrielles imposent souvent des distances spécifiques aux bords, généralement liées au diamètre du trou, afin de préserver l'intégrité du matériau et de garantir des performances sûres et fiables des pièces.
Évacuation des copeaux
Lors du perçage, une évacuation efficace des copeaux est essentielle pour préserver la qualité du trou et éviter d'endommager l'outil et la pièce. Voici pourquoi une évacuation efficace des copeaux est indispensable :
- Longévité des outilsLes copeaux accumulés peuvent augmenter la friction et la chaleur, ce qui entraîne une usure plus rapide et un risque de rupture du foret.
- Finition de surface: L'élimination efficace des copeaux assure une coupe plus nette et une meilleure finition de surface, réduisant ainsi le besoin de procédés de finition supplémentaires.
- Efficacité OpérationnelleL'évacuation continue des copeaux contribue à maintenir des conditions de perçage constantes, améliorant ainsi l'efficacité globale du processus d'usinage.
Tolérance d'empilement
La tolérance d'empilement désigne l'effet cumulatif des tolérances au sein d'un assemblage, influant sur la précision et la fonctionnalité globales du composant. Voici quelques points essentiels :
- Définition de la tolérance d'empilementCela implique de calculer la variation totale potentielle d'un assemblage afin de garantir que chaque composant s'assemble correctement, sans jeux excessifs ni points de pression susceptibles d'entraîner une usure prématurée ou une défaillance.
- Impact sur la conceptionUne gestion appropriée des tolérances d'empilement garantit que les pièces assemblées s'alignent correctement conformément aux spécifications techniques, préservant ainsi l'intégrité et l'efficacité opérationnelle de la machine.
- Techniques de mesureL'utilisation d'outils et de techniques de mesure avancés, tels que les MMT (machines à mesurer tridimensionnelles) et le contrôle de précision, permet aux ingénieurs de vérifier les tolérances d'empilement et de s'assurer que les composants respectent des limites de spécification strictes.
Résistance à la corrosion et à l'usure
La résistance des surfaces de perçage à la corrosion et à l'usure influe considérablement sur la durabilité et la durée de vie des composants, notamment ceux exposés à des conditions environnementales difficiles ou à des applications soumises à de fortes contraintes. Voici les points à prendre en compte :
- Choix des matériaux Choisir les bons matériaux présentant une résistance intrinsèque à la corrosion, tels que l'acier inoxydable ou les alliages revêtus, est essentiel pour améliorer la durabilité du composant.
- Traitements de surfaceL'application de revêtements protecteurs, tels que l'anodisation, le plaquage ou la peinture, peut augmenter considérablement la résistance à la corrosion des trous et de leurs zones environnantes.
- Optimisation de la conceptionDes caractéristiques de conception telles que des finitions de surface lisses et l'élimination des angles vifs peuvent réduire l'usure et prolonger ainsi la durée de vie du composant.
Comment mesurer les trous avec précision ?

Cette section explore trois techniques et outils clés qui améliorent la précision de ces mesures.
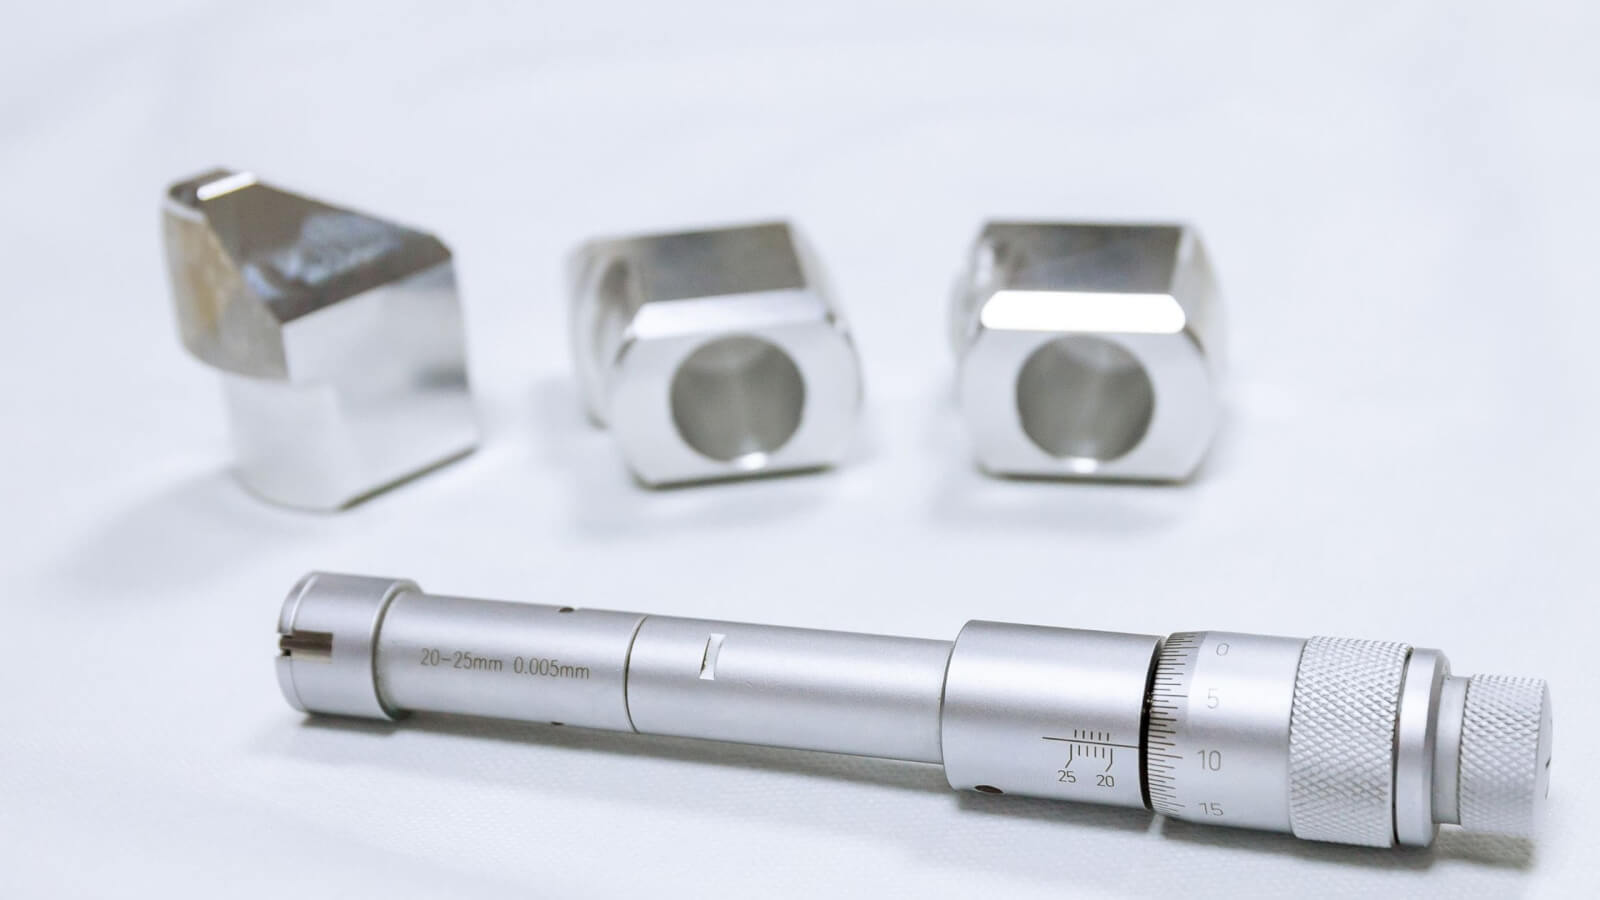
- Pieds à coulisse et micromètresPour la mesure directe, des outils comme les pieds à coulisse et les micromètres permettent des lectures rapides et efficaces du diamètre et de la profondeur, essentielles pour garantir que les dimensions des trous sont conformes aux tolérances spécifiées.
- Machines de mesure de coordonnées (CMM)Pour des assemblages plus complexes, MMT elles offrent des mesures très précises grâce à des processus automatisés, qui permettent de cartographier efficacement la géométrie et l'emplacement d'un trou dans l'espace tridimensionnel.
- Numérisation et sondes laserLes techniques avancées font appel à des scanners laser et à des sondes tactiles capables de recueillir des données détaillées sur la topographie de surface et la géométrie des trous, permettant ainsi des ajustements en temps réel pendant le processus de fabrication.
Comment les spécifications des trous influencent-elles les processus de fabrication ?
Les spécifications des trous — notamment le diamètre, la profondeur et l'état de surface — influent sur différentes étapes du processus de fabrication, de la sélection des outils à l'inspection finale.
Impact sur le choix et l'usure des outils
- Compatibilité des outilsLes dimensions précises des trous déterminent le type d'outils de perçage ou d'alésage utilisés. Les grands diamètres peuvent nécessiter l'utilisation de forets ou de fraises robustes, tandis que les trous de petite taille et de précision peuvent exiger des micro-forets spécialisés.
- Usure des outilsL’usinage fréquent de matériaux durs ou la réalisation d’opérations complexes comme le filetage et le cône dans les trous peuvent accélérer l’usure des outils, ce qui a un impact sur les calendriers et les coûts de maintenance.
Implications de coût
- Utilisation des matériauxUne spécification efficace des trous peut réduire le gaspillage de matériaux, car un placement et un dimensionnement optimaux minimisent le besoin de matériaux excédentaires, réduisant ainsi les coûts globaux des matériaux.
- Temps de cycleLes spécifications qui permettent l'utilisation d'outillage multifonctionnel peuvent réduire les temps de cycle, car les outils effectuent plusieurs opérations simultanément, accélérant ainsi la production sans compromettre la qualité.
Qualité et Conformité
- Tolérances étroitesLes industries de haute précision telles que l'aérospatiale et les dispositifs médicaux exigent que les trous soient usinés avec des tolérances extrêmement serrées, ce qui a un impact direct sur le choix des stratégies et des technologies d'usinage.
- Intégrité des surfacesLa finition à l'intérieur des trous doit souvent répondre à des normes rigoureuses afin d'éviter les défaillances dues à la fatigue, à la corrosion ou aux concentrations de contraintes, notamment dans les applications critiques.
Quelles sont les erreurs courantes à éviter lors de la fabrication de trous ?
Lors du perçage de composants, plusieurs erreurs courantes peuvent nuire à la qualité, à l'ajustement et au fonctionnement du produit fini. Il est essentiel de les identifier et de les éviter pour garantir le respect des normes de production et l'efficacité du processus.
- Ébavurage inadéquatLes bavures sur les bords des trous peuvent entraîner un mauvais alignement des pièces et des problèmes d'assemblage. Veillez à ce que tous les trous soient correctement ébavurés afin d'obtenir une finition lisse qui facilitera un assemblage correct des composants.
- Ignorer la rondeur du trouDes trous non circulaires peuvent résulter d'une utilisation incorrecte des outils ou d'un mauvais réglage de la machine. Il est important de calibrer régulièrement les machines et d'utiliser des vitesses de coupe appropriées afin de garantir la circularité des trous conformément aux tolérances spécifiées.
- Tolérances incorrectesDes tolérances trop strictes ou trop larges peuvent entraîner des défaillances de pièces ou des pertes d'efficacité de production. Il est impératif de toujours se référer aux normes industrielles et aux spécifications des matériaux pour définir des niveaux de tolérance adaptés.
- Sélection d'outils inappropriéeL'utilisation d'un foret ou d'un outil de perçage inadapté peut entraîner une mauvaise qualité de perçage ou endommager le matériau. Choisissez vos outils en fonction du type de matériau et des exigences de perçage.
- Négliger l'usure des outilsLes outils s'usent avec le temps, ce qui affecte leurs performances. Mettez en place un programme d'entretien régulier pour vérifier et remplacer les outils usés afin de maintenir la qualité des perçages.
- Négliger les propriétés des matériauxLes matériaux réagissent différemment selon les conditions de perçage. Il convient de tenir compte de leurs propriétés, telles que la dureté et la fragilité, pour adapter les procédés d'usinage en conséquence.
Quelles sont les dernières avancées en matière de technologies de fabrication de trous ?
Les progrès réalisés dans les technologies de fabrication de trous ont considérablement amélioré la précision, l'efficacité et les capacités des procédés d'usinage. Ces innovations permettent de relever nombre des défis traditionnels rencontrés dans la production de trous, tels que le maintien de la précision et la réduction de l'usure.
- Perçage laserLa technologie laser offre une grande précision pour la création de trous petits et complexes sans contact physique, réduisant ainsi l'usure des outils et la déformation des matériaux.
- Usinage par ultrasonsCette technologie utilise des vibrations ultrasoniques combinées à une suspension abrasive pour usiner des matériaux très durs, permettant un perçage précis avec une contrainte réduite sur l'outil.
- Usinage CNCLes machines CNC améliorées offrent une précision et une flexibilité accrues. Elles peuvent être programmées pour produire des géométries de perçage complexes qui seraient difficiles, voire impossibles, à réaliser avec les méthodes traditionnelles.
- Forage cryogéniqueL'utilisation de fluides cryogéniques comme l'azote liquide peut améliorer la durée de vie des outils et réduire les dommages thermiques pendant le perçage, ce qui est particulièrement utile pour l'usinage de matériaux difficiles à couper.
- Usinage électrochimique (ECM)Cette méthode utilise le courant électrique pour dissoudre la matière, créant des trous sans contact mécanique ni contrainte thermique, idéale pour les matériaux très durs ou délicats.
- Impression 3D pour gabarits et modèlesLa fabrication additive est de plus en plus utilisée pour créer des gabarits et des dispositifs de fixation sur mesure qui guident les processus de perçage, améliorant ainsi l'alignement et réduisant les erreurs dans les environnements de production par lots.
Conclusion
Les trous sont essentiels à la fabrication, et leur réalisation correcte est primordiale. Les différents types de trous, comme les trous borgnes, les trous fraisés et les trous taraudés, peuvent paraître complexes au premier abord. Cependant, avec un peu de pratique, la réalisation de trous précis et réguliers devient beaucoup plus simple.
N'oubliez pas que les matériaux réagissent différemment à l'usinage. Il est important de prendre en compte la dureté, la flexibilité et la résistance du matériau. Cela permet d'assurer le bon fonctionnement de vos outils, tels que les fraiseuses CNC et les perceuses laser, et d'obtenir de bons résultats.