Le moulage par injection et l'extrusion sont deux procédés de fabrication essentiels dans l'industrie des plastiques, chacun présentant des caractéristiques et des applications uniques. Cette étude détaillée vise à analyser ces méthodes en mettant en lumière leurs spécificités et leurs principes de fonctionnement.
Ces procédés, fondamentaux dans la fabrication d'innombrables produits qui nous entourent, des dispositifs médicaux complexes aux pièces automobiles robustes, représentent la pierre angulaire des techniques de fabrication modernes.
Quelle est la différence entre le moulage par injection et l'extrusion ?

Comprendre les subtilités du moulage par injection et du processus d'extrusion du plastique est essentiel pour discerner leurs applications optimales.
Le moulage par injection, réputé pour sa précision et sa capacité à créer des formes tridimensionnelles complexes, contraste avec le caractère continu et profilé de l'extrusion plastique. Cette comparaison explore en profondeur ces deux méthodes, révélant leurs atouts et leurs limites respectifs.
Qu'est-ce que l'extrusion ?
Le moulage par extrusion, procédé reconnu pour sa simplicité et son efficacité, consiste en la déformation continue de la matière plastique. En forçant le plastique fondu à travers une filière spécifique, on obtient des pièces plastiques aux profils uniformes, telles que des tubes, des plaques et des tuyaux. L'extrusion repose sur une maîtrise précise de la température, de l'homogénéité du matériau et de la conception de la filière ; chaque élément est essentiel pour obtenir les caractéristiques souhaitées du produit.
- Sélection des matériaux : Choisir la résine plastique adaptée au produit prévu.
- Chauffage et fusion : La résine est chauffée et fondue, se transformant ainsi en un état malléable.
- Passage par filière : Le plastique fondu est ensuite poussé à travers une filière, prenant ainsi sa forme.
- Refroidissement et solidification : Le plastique extrudé est refroidi et se solidifie pour prendre sa forme finale.
- Découpe et finition : Le profilé continu est coupé à la longueur voulue et fini selon les besoins.
Qu'est-ce que le moulage par injection?
Le moulage par injection , une méthode reconnue pour sa polyvalence et sa précision, consiste à injecter du plastique fondu dans une cavité de moule. Cette technique est particulièrement efficace pour créer des formes tridimensionnelles complexes, aux détails minutieux et à la finition de surface de haute qualité. Le procédé de moulage par injection allie précision d'ingénierie, science des matériaux et flexibilité de conception.
- Conception du moule : Élaboration d’une structure de moule détaillée qui reflète la forme souhaitée.
- Préparation du matériau : Sélection et préparation du matériau plastique pour l'injection.
- Injection : Le plastique fondu est injecté dans le moule sous haute pression.
- Refroidissement : Le matériau injecté refroidit et se solidifie à l'intérieur du moule.
- Éjection : La pièce solidifiée est éjectée du moule, prête pour un traitement ou une utilisation ultérieure.
Quels sont les avantages et les inconvénients de l'extrusion ?

Dans cette section, nous analysons en détail l'équilibre subtil entre les avantages et les inconvénients de cette technique par rapport au moulage par injection. Cette analyse est essentielle pour les professionnels du secteur, des concepteurs aux fabricants, qui cherchent à optimiser leurs méthodes de production et la qualité de leurs produits.
Avantages de l'extrusion par rapport au moulage par injection
L'extrusion, procédé fondamental de la transformation des matières plastiques, présente plusieurs avantages indéniables, notamment par rapport au moulage par injection. Ces atouts témoignent non seulement de l'efficacité du procédé, mais aussi de sa polyvalence et de son applicabilité à une vaste gamme de matières.
- Maîtrise des coûtsL'un des principaux avantages de l'extrusion par rapport au moulage par injection réside dans sa rentabilité. Les machines d'extrusion nécessitent généralement un outillage moins coûteux que les moules complexes requis pour le moulage par injection. Cet avantage financier fait de l'extrusion une solution de choix pour les projets où le budget est un facteur déterminant.
- Production efficace de formes linéairesL'extrusion excelle dans la création de profils linéaires continus, tels que les tubes et les tuyaux. Cette capacité est particulièrement avantageuse pour produire de longues sections d'un produit en une seule séquence ininterrompue, une prouesse difficile à réaliser avec le moulage par injection.
- Polyvalence des matériauxLe procédé d'extrusion est compatible avec une vaste gamme de matières plastiques, notamment les thermoplastiques comme le polyéthylène et le polypropylène, ce qui élargit son champ d'application à divers secteurs industriels. Cette flexibilité permet aux fabricants de choisir la résine plastique la plus adaptée à chaque projet.
- Rapidité et efficacité dans la productionComparée au moulage par injection, l'extrusion peut être plus rapide, notamment pour la fabrication de pièces longues et continues. La continuité du procédé d'extrusion permet des cadences de production plus élevées, ce qui le rend idéal pour la fabrication à grande échelle.
- Simplicité de conception et de fonctionnementLes moules d'extrusion, aussi appelés filières, sont généralement plus simples à concevoir et à fabriquer que les moules complexes utilisés en moulage par injection. Cette simplicité se traduit par un temps de réglage plus court et une utilisation plus aisée, ce qui est avantageux pour les fabricants souhaitant optimiser leurs processus de production.
Inconvénients de l'extrusion par rapport au moulage par injection
Bien que l'extrusion présente de nombreux avantages, elle n'est pas sans limites, notamment par rapport au moulage par injection. Il est essentiel que les fabricants comprennent ces inconvénients afin de choisir le procédé le plus adapté à leurs besoins spécifiques.
- Complexité limitée du produitL'un des principaux inconvénients de l'extrusion réside dans sa difficulté à créer des formes complexes et tridimensionnelles. Contrairement au moulage par injection, qui permet de produire des pièces complexes et détaillées, l'extrusion est principalement adaptée aux produits à section uniforme.
- Limitations relatives à la finition et à la texture de surfaceBien que l'extrusion permette d'obtenir une finition de surface lisse, elle ne propose pas la même variété de textures et de détails complexes que le moulage par injection. Cette limitation peut affecter l'esthétique et la fonctionnalité du produit final, notamment dans les applications où un haut niveau de détail est essentiel.
- Précision moindre des tolérances dimensionnellesComparativement au moulage par injection, l'extrusion offre généralement une précision dimensionnelle moindre. Cet aspect peut limiter son utilisation dans les applications exigeant des mesures exactes et des tolérances serrées.
- Restrictions relatives à la longueur des piècesBien que l'extrusion soit idéale pour la création de profilés longs et continus, la longueur des pièces extrudées est limitée par des contraintes logistiques et de manutention. Ce facteur peut restreindre son application dans les cas où des pièces exceptionnellement longues sont requises.
- Consommation d'énergieMalgré leur efficacité à bien des égards, les procédés d'extrusion peuvent être énergivores, notamment lorsqu'il s'agit de plastiques haute température. Ce facteur est important à prendre en compte du point de vue des coûts d'exploitation et de la durabilité environnementale.
Quels sont les avantages et les inconvénients du moulage par injection ?

À présent, analysons les avantages et les inconvénients du moulage par injection, notamment en le comparant à l'extrusion, afin de mieux comprendre son rôle dans la fabrication moderne.
Avantages du moulage par injection
Le procédé de moulage par injection est reconnu pour sa précision et sa polyvalence. Ses avantages, notamment par rapport à l'extrusion, sont considérables et variés, répondant ainsi à un large éventail de besoins de fabrication.
- Précision dans les formes complexesLe moulage par injection excelle dans la création de formes tridimensionnelles complexes, surpassant à cet égard les capacités de l'extrusion. Cette précision permet la production de pièces complexes aux géométries détaillées, telles que des engrenages, des composants automobiles et des dispositifs médicaux.
- Finition de surface de haute qualitéLe moulage par injection permet de produire des pièces aux finitions de surface exceptionnelles. Cette qualité est essentielle dans les applications où l'esthétique est aussi importante que la fonctionnalité, offrant un éventail de textures de surface impossible à obtenir par extrusion.
- Polyvalence des matériauxLes machines de moulage par injection peuvent traiter une grande variété de matières plastiques, notamment les thermoplastiques, les thermodurcissables et les élastomères, offrant ainsi aux fabricants la flexibilité de choisir le meilleur matériau pour chaque application spécifique.
- Efficacité dans la production à grand volumeEn matière de production de masse, le moulage par injection se distingue par son efficacité. Le procédé est hautement automatisé, permettant la production rapide de grandes quantités de pièces de qualité constante.
- Tolérances plus strictes et plus grande cohérenceLa précision du moulage par injection réside également dans sa capacité à maintenir des tolérances serrées. Cette constance est essentielle dans les secteurs où de minuscules écarts peuvent avoir un impact considérable sur la fonctionnalité de la pièce, comme dans l'aérospatiale ou le médical.
Inconvénients du moulage par injection
Malgré ses nombreux avantages, le procédé de moulage par injection présente certaines limites. Ces inconvénients, notamment par rapport à l'extrusion, mettent en évidence les domaines où le moulage par injection n'est pas toujours la solution idéale.
- Coûts d'outillage plus élevés et temps de réglage plus longsLa complexité des moules en moulage par injection entraîne souvent des coûts d'outillage plus élevés et des temps de réglage plus longs qu'avec les filières d'extrusion. De ce fait, le moulage par injection peut s'avérer moins rentable pour les petites séries ou les prototypes.
- Limitations de la taille des piècesLe moulage par injection est généralement limité par la taille du moule et la force de fermeture de la machine. Cette limitation peut constituer un inconvénient majeur pour les projets nécessitant des pièces de très grande taille, domaine où l'extrusion offre une plus grande flexibilité.
- Déchets de matériauxLe procédé de moulage par injection peut générer davantage de déchets de matériaux, tels que les canaux d'alimentation et les carottes, qui ne sont pas toujours recyclables. Ce facteur est un élément crucial à prendre en compte dans le contexte actuel de production soucieuse de l'environnement.
- Temps de cycle plus longs pour les pièces complexesBien que le moulage par injection soit efficace pour la production en grande série, les temps de cycle peuvent être plus longs, notamment pour les pièces complexes nécessitant des moules de conception élaborée et des temps de refroidissement importants. En revanche, l'extrusion peut être plus rapide pour la production de profils simples et continus.
- Consommation d'énergieLe procédé de moulage par injection peut être énergivore, notamment lors des cycles de chauffage et de refroidissement. Cet aspect revêt une importance croissante à mesure que les industries s'orientent vers des pratiques de fabrication plus durables.
Comparaison détaillée entre le moulage par injection et l'extrusion ?

Comprendre les différences subtiles entre le moulage par injection et l'extrusion est crucial pour choisir la méthode appropriée à une application spécifique.
Chaque procédé, caractérisé par ses machines spécifiques et ses subtilités opérationnelles, offre des avantages et des défis distincts.
Nous allons maintenant examiner en détail les éléments fondamentaux des deux méthodes.
Machines utilisées
Les machines intervenant dans les procédés d'injection, de moulage et d'extrusion sont fondamentales à leur fonctionnement, chaque système étant adapté aux exigences spécifiques des procédés respectifs.
- Machines de moulage par injection Élément essentiel du moulage par injection, ces machines se composent généralement de deux unités principales : l’unité d’injection et l’unité de fermeture. L’unité d’injection fond et injecte le plastique dans le moule, tandis que l’unité de fermeture maintient et scelle le moule pendant les phases d’injection et de refroidissement. Ce système à deux unités est indispensable pour créer avec précision des formes tridimensionnelles complexes, permettant ainsi la production d’une large gamme de produits, des pièces automobiles aux dispositifs médicaux.
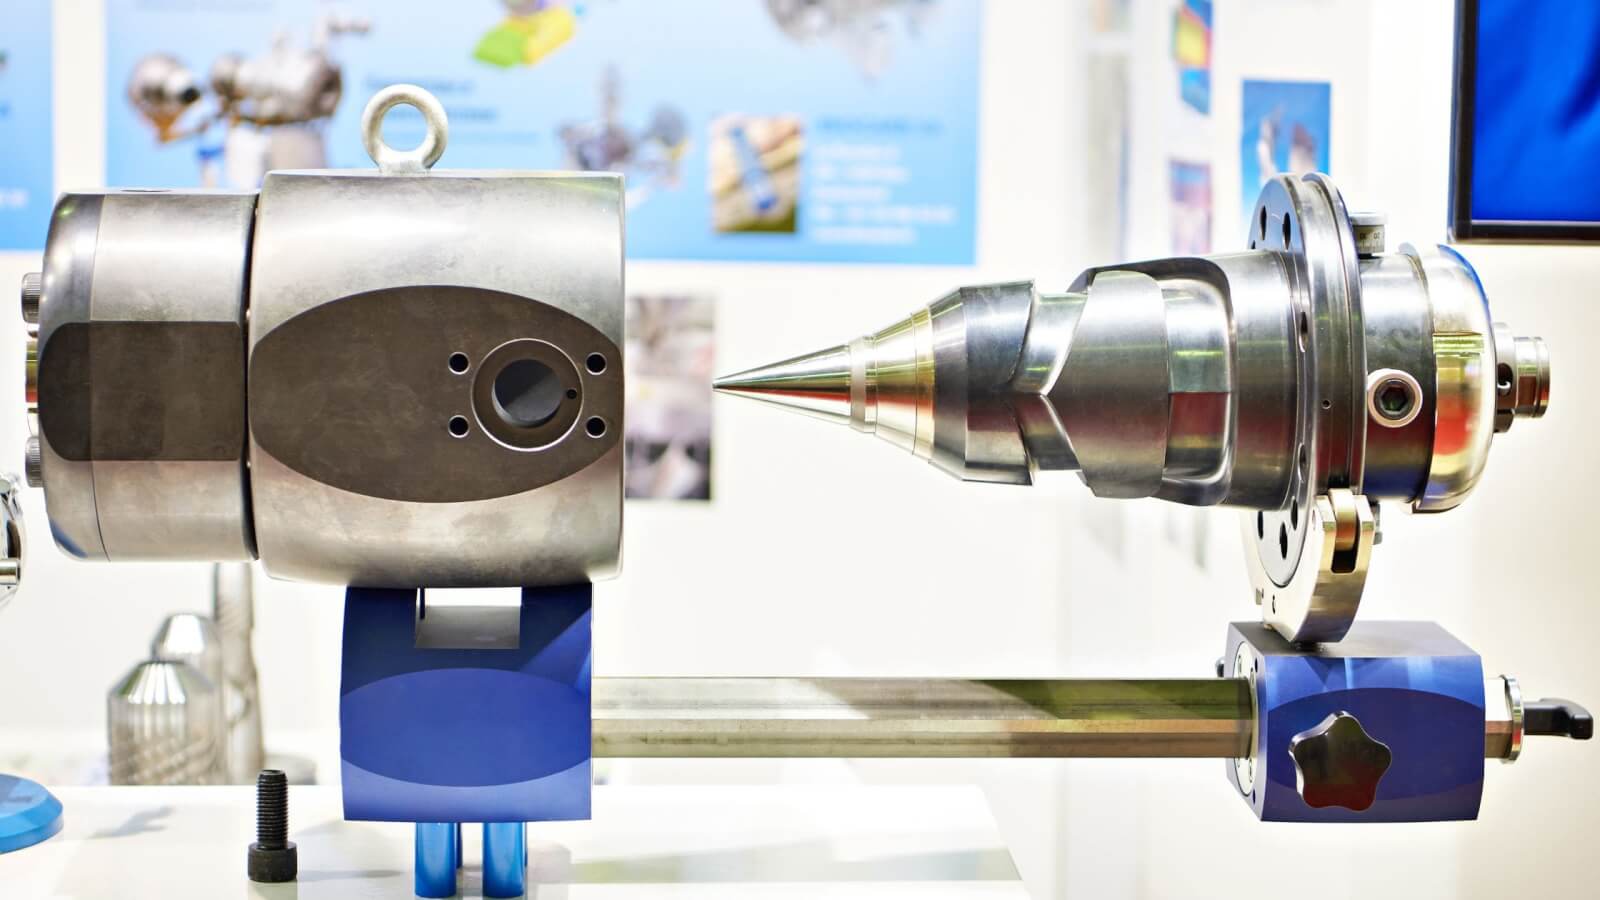
- ExtrudeusesÀ l'inverse, une extrudeuse se compose d'une trémie, d'une vis (ou piston), d'un cylindre et d'une filière. Cet ensemble forme un système à flux continu : les granulés de plastique sont introduits dans la trémie, fondus par friction dans le cylindre, puis extrudés à travers la filière pour obtenir le profil souhaité. Ce système à flux continu est particulièrement adapté à la production de produits longs et uniformes tels que des tuyaux, des tubes et des plaques, pour lesquels une section transversale régulière est essentielle.
Force de fonte
La résistance à la fusion est un facteur essentiel pour déterminer l'adéquation d'un procédé à une application particulière, car elle influence la qualité et les caractéristiques du produit fini.
- Moulage par InjectionEn moulage par injection, une résistance élevée à la fusion est essentielle pour préserver la forme et l'intégrité du plastique fondu lors de son injection dans le moule. Cette résistance permet au matériau fondu de remplir les petites cavités et les détails complexes du moule, autorisant ainsi la création de formes tridimensionnelles complexes avec une grande précision. Par exemple, dans la production de pièces médicales où la précision des détails et des dimensions est primordiale, la résistance élevée à la fusion du moulage par injection en fait le procédé de choix.
- ExtrusionLe procédé d'extrusion, quant à lui, exige une viscosité à l'état fondu constante permettant au plastique de s'écouler sans à-coups à travers la filière tout en conservant un profil uniforme. Cette caractéristique est particulièrement importante pour des applications telles que la fabrication de plaques ou de tubes en plastique, où l'homogénéité de l'épaisseur et de la forme est primordiale. La capacité de l'extrusion à maintenir une viscosité à l'état fondu stable garantit la production de profils uniformes et continus, essentiels pour des applications comme les matériaux de construction et les plaques en plastique.
Extension du point de vente
Le gonflement à la sortie de la filière est un autre aspect crucial à prendre en compte lors de la comparaison du moulage par injection et de l'extrusion. Il désigne la tendance du caoutchouc ou du plastique fondu à se dilater à sa sortie de la filière ou du moule, ce qui influe sur les dimensions et les propriétés finales du produit.
- Moulage par InjectionEn moulage par injection, la dilatation à la sortie est généralement minimale grâce à la forme confinée de la cavité du moule. Le plastique fondu est injecté sous haute pression, remplissant et épousant la forme du moule. Une fois refroidi et solidifié, le plastique conserve les dimensions précises de la cavité, ce qui rend le moulage par injection idéal pour les applications exigeant des tolérances serrées et des détails complexes.
- ExtrusionL'extrusion, cependant, entraîne souvent une dilatation plus importante à la sortie de la filière, lorsque le plastique fondu s'y écoule. Cette dilatation peut constituer à la fois un inconvénient et un atout, selon l'application. Par exemple, dans la production de tubes en plastique, la maîtrise de cette dilatation est essentielle pour garantir un diamètre constant. À l'inverse, dans des applications comme l'extrusion de mousse, une dilatation contrôlée permet de créer des structures poreuses et légères.
Matériaux manipulés
La gamme de matériaux pouvant être traités par chaque méthode joue un rôle crucial dans leur application et leur polyvalence.
- Moulage par InjectionCette méthode se distingue par sa remarquable polyvalence quant aux types de plastiques qu'elle peut traiter. Les presses à injection sont capables de transformer une vaste gamme de matériaux, notamment divers thermoplastiques, thermodurcissables et élastomères. Cette large gamme fait du moulage par injection un choix privilégié pour de nombreuses applications, des pièces automobiles aux dispositifs médicaux. La possibilité d'utiliser des matériaux comme le polypropylène, l'acrylique et le nylon permet aux fabricants de produire des articles répondant à des exigences spécifiques telles que la résistance, la flexibilité et la résistance à la chaleur.
- ExtrusionBien que principalement axée sur les thermoplastiques, l'extrusion ne se limite pas à ces seuls matériaux. Certains procédés d'extrusion peuvent également s'appliquer aux plastiques thermodurcissables, malgré certaines limitations. L'utilisation privilégiée de thermoplastiques comme le polyéthylène et le PVC confère à l'extrusion une grande efficacité pour la production de profilés longs et continus tels que tubes, tuyaux et plaques. L'adaptabilité de l'extrusion à divers thermoplastiques en fait une technique idéale pour les applications exigeant des sections transversales uniformes.
Complexité des pièces et flexibilité de conception
La capacité à créer rapidement des motifs complexes et à s'adapter à des géométries complexes différencie significativement ces deux processus.
- Moulage par InjectionLe moulage par injection est particulièrement apprécié pour sa capacité à traiter des géométries complexes et à atteindre une grande précision. Il permet la réalisation de conceptions élaborées et la création de formes tridimensionnelles aux sections complexes, ce qui le rend idéal pour les produits exigeant des détails précis et des dimensions exactes. Cette flexibilité est essentielle dans des secteurs tels que l'aérospatiale et l'automobile, où les composants requièrent souvent des conceptions complexes et une grande précision.
- ExtrusionÀ l'inverse, l'extrusion est plus adaptée aux produits aux profils transversaux simples et réguliers. Sa flexibilité de conception est quelque peu limitée par rapport au moulage par injection, et elle se concentre principalement sur les produits de formes uniformes comme les tubes, les profilés et les tôles. Si l'extrusion excelle dans ce type de produits, elle présente ses limites pour les applications exigeant des formes tridimensionnelles complexes ou des détails minutieux.
Finition et texture de surface
La qualité de la finition de surface et la variété des textures réalisables sont des facteurs clés qui distinguent ces procédés.
- Moulage par InjectionReconnue pour sa capacité à produire des pièces aux finitions de surface exceptionnelles, l'injection plastique permet une grande variété de textures sur le produit final. Cette polyvalence est essentielle dans les applications où l'esthétique de la surface est aussi importante que sa fonctionnalité. Les produits tels que l'électronique grand public, les dispositifs médicaux et les intérieurs automobiles bénéficient ainsi des finitions et textures de haute qualité offertes par l'injection plastique.
- ExtrusionBien que l'extrusion offre généralement un bon état de surface, ses possibilités en matière de textures sont plus limitées que celles du moulage par injection. L'état de surface des produits extrudés est généralement lisse et uniforme, convenant à des applications telles que la tuyauterie où l'accent est mis sur la régularité dimensionnelle plutôt que sur la finesse des détails de surface.
Volume de production et efficacité
L'efficacité d'un processus de fabrication est souvent mesurée par sa capacité à produire des volumes importants de produits de qualité dans un délai raisonnable et à un coût compétitif.
- Moulage par InjectionCe procédé est reconnu pour sa grande efficacité dans la production en grande série. Les presses à injection sont conçues pour produire de vastes quantités de pièces d'une qualité constante. Les économies d'échelle réalisées grâce au moulage par injection deviennent significatives pour les commandes importantes, ce qui en fait une option rentable pour la production de masse. Les industries qui nécessitent de grands volumes de pièces complexes, comme le secteur automobile, font souvent appel au moulage par injection pour sa capacité à répondre à la demande sans compromettre la qualité.
- ExtrusionDe même, l'extrusion est efficace pour la production en grande série, notamment pour les profilés longs et continus. Sa nature continue permet la production constante de profilés tels que des tuyaux, des tubes et des tôles, ce qui la rend idéale pour des secteurs comme la construction et l'emballage. Le procédé est simplifié et régulier, permettant de produire de longues séries de produits aux sections transversales uniformes.
Temps de cycle et vitesse
Le temps de cycle et la vitesse globale d'un processus de fabrication sont des facteurs critiques, surtout lorsque les délais sont serrés et que la demande du marché est forte.
- Moulage par InjectionEn général, le moulage par injection présente un temps de cycle plus long que l'extrusion. Cette durée accrue est due à la nécessité de fermer le moule, d'injecter la matière, de la refroidir et de l'ouvrir pour chaque pièce. Par exemple, la fabrication d'une pièce automobile complexe peut prendre plusieurs minutes par cycle dans une machine de moulage par injection. Cependant, même avec un temps de cycle plus long, la possibilité de produire plusieurs pièces par cycle compense cet inconvénient.
- ExtrusionL'extrusion, procédé continu, offre souvent des cadences de production globales plus rapides, notamment pour les longues séries. Par exemple, la production de plusieurs kilomètres de tuyaux en PVC est plus rapide par extrusion que par d'autres méthodes. Cette rapidité rend l'extrusion particulièrement adaptée aux projets exigeant des profils longs et réguliers dans des délais courts.
Coûts d'outillage et de configuration
L'investissement initial dans l'outillage et la mise en place influence considérablement le coût global d'un projet de fabrication.
- Moulage par InjectionCe procédé engendre généralement des coûts d'outillage initiaux plus élevés en raison de la complexité de la conception des moules. La création d'un moule pour une pièce détaillée et complexe peut s'avérer onéreuse, les coûts moyens variant souvent de quelques milliers à plusieurs dizaines de milliers de dollars, selon la complexité et la taille de la pièce.
- ExtrusionÀ l'inverse, l'extrusion nécessite généralement des coûts d'outillage moindres. Les filières d'extrusion sont généralement plus simples et moins chères à produire que les moules d'injection. Le coût moyen d'une filière d'extrusion peut être considérablement inférieur à celui d'un moule d'injection, ce qui fait de l'extrusion une option plus rentable pour certaines applications, notamment celles qui requièrent des formes simples.
Déchets de matériaux et recyclage
L’impact environnemental des procédés de fabrication est une source de préoccupation croissante, ce qui fait de l’efficacité de l’utilisation des matériaux et du potentiel de recyclage des facteurs importants dans le choix des procédés.
- Moulage par InjectionCe procédé génère généralement davantage de déchets sous forme de canaux d'alimentation et de carottes, ces conduits par lesquels le plastique fondu circule avant de pénétrer dans la cavité du moule. Cependant, la majeure partie de ces déchets peut être broyée et recyclée, puis réintégrée dans le cycle de fabrication. Cette capacité de recyclage est essentielle pour minimiser l'impact environnemental et réduire les coûts des matériaux, notamment pour la production à grande échelle.
- ExtrusionL'extrusion génère généralement moins de déchets que le moulage par injection. Le caractère continu du procédé permet de recycler directement les excédents de matière, comme les chutes de fin de production, et de les réintroduire dans la machine. Cette efficacité réduit non seulement les coûts des matériaux, mais s'inscrit également dans une démarche de production durable en minimisant les déchets.
Précision et tolérances

La capacité à atteindre et à maintenir des dimensions et des tolérances précises est un aspect essentiel des deux procédés, influençant leur adéquation à diverses applications.
- Moulage par InjectionReconnue pour sa haute précision et ses tolérances serrées, l'injection plastique permet de produire des pièces avec des tolérances aussi faibles que ±0.005 pouce (±0.127 mm). Ce niveau de précision est essentiel pour les composants utilisés dans des secteurs comme l'aérospatiale et les dispositifs médicaux, où même des écarts minimes sont inacceptables.
- ExtrusionL'extrusion est généralement moins précise que le moulage par injection. Elle convient aux produits dont les tolérances sont moins strictes, avec des tolérances standard de l'ordre de ±0.254 mm (0.010 pouce). Ce niveau de précision est suffisant pour de nombreuses applications, comme la tuyauterie et les profilés, où de légères variations dimensionnelles n'affectent pas significativement la fonctionnalité du produit.
Limites de taille du produit
Chaque procédé de fabrication présente ses propres limites quant à la taille des produits qu'il peut fabriquer, ce qui peut constituer un facteur déterminant dans le choix du procédé.
- Moulage par InjectionLa taille des pièces fabriquées par moulage par injection est limitée par celle du moule et la force de fermeture de la machine. Généralement, les pièces moulées par injection sont plus petites, la plupart des machines pouvant produire des pièces d'une surface allant jusqu'à environ 600 3871 cm². Cette limitation est importante à prendre en compte pour les grandes pièces, dont la fabrication par moulage par injection pourrait s'avérer impraticable ou trop coûteuse.
- ExtrusionEn termes de longueur, l'extrusion offre une plus grande flexibilité que le moulage par injection. Elle permet de produire des profilés continus extrêmement longs sans limitations majeures. Cependant, la section transversale est limitée par la taille de la filière ; la plupart des procédés d'extrusion permettent d'atteindre des sections transversales allant jusqu'à 91.44 cm (36 pouces) ou plus, selon le matériau et l'équipement d'extrusion.
Types de produits fabriqués
Le choix entre le moulage par injection et l'extrusion dépend souvent du type de produit fabriqué, chaque procédé ayant ses propres spécificités.
- Moulage par InjectionCe procédé est particulièrement adapté à la création d'objets discrets, souvent complexes. Sa polyvalence lui permet de produire une large gamme de produits, notamment :
- Pièces automobiles telles que tableaux de bord, pare-chocs et caches de phares.
- Des jouets, allant de simples blocs de construction à des figurines articulées complexes.
- Différents types de contenants comme des bouteilles, des bacs et des produits de conservation des aliments.
- Dispositifs médicaux tels que seringues, instruments chirurgicaux et équipements de diagnostic.
- ExtrusionL'extrusion, particulièrement adaptée à la production de produits longs et uniformes, est couramment utilisée pour :
- Tuyaux et tubes utilisés en plomberie, dans la construction et dans les applications industrielles.
- Feuilles utilisées dans les secteurs de l'emballage, de la construction et de l'automobile.
- Profilés pour cadres de fenêtres, garde-corps et clôtures.
Consommation d'énergie
L'efficacité énergétique est un facteur essentiel dans le secteur manufacturier, ayant un impact à la fois sur les coûts et sur l'empreinte environnementale.
- Moulage par InjectionCe procédé peut s'avérer très énergivore en raison de ses cycles de chauffage et de refroidissement. La consommation d'énergie dépend largement de la complexité de la pièce produite et du type de plastique utilisé. Des technologies de pointe et des machines à haut rendement énergétique sont de plus en plus utilisées pour atténuer ce problème.
- ExtrusionDe manière générale, l'extrusion est plus économe en énergie que le moulage par injection. Son flux continu permet une consommation d'énergie stable, ce qui peut réduire la consommation par unité de produit. Cette efficacité en fait un choix privilégié pour les procédés de fabrication respectueux de l'environnement.
Complexité et conception des pièces
La complexité et la conception des pièces produites influencent considérablement le choix entre le moulage par injection et l'extrusion.
- Moulage par InjectionCette méthode est idéale pour la production de pièces aux formes complexes et aux détails minutieux. Sa capacité à mouler le plastique en formes complexes et précises la rend parfaite pour les composants exigeant un haut niveau de détail et de fonctionnalité.
- ExtrusionL'extrusion, plus adaptée aux formes simples et continues à section uniforme, excelle dans la fabrication de produits tels que les tubes et les profilés. Son atout principal réside dans la production de formes longues et régulières plutôt que d'objets tridimensionnels complexes.
Conclusion
En conclusion, l'extrusion-injection et le moulage par injection présentent chacun des avantages distincts qui les rendent adaptés à différents types d'applications de fabrication. Le moulage par injection est idéal pour la production en grande série de pièces complexes et détaillées, tandis que l'extrusion est plus appropriée pour les produits longs et uniformes. La consommation d'énergie et la complexité de la conception des pièces sont également des facteurs essentiels à prendre en compte lors du choix entre ces deux procédés.
Chez 3ERP, nous sommes spécialisés dans le prototypage rapide et la production en grande série grâce à nos services de moulage par injection et d'extrusion. Notre expertise en moulage par injection nous permet de réaliser des prototypes de haute qualité avec un outillage rapide en aluminium ou en acier doux, garantissant un délai de livraison très court, de seulement 7 jours.
Nos capacités incluent la résolution de problèmes liés à des tolérances serrées, des parois minces, des géométries complexes et des finitions de surface supérieures, pour des pièces allant de 0.5 po x 0.5 po à 4 po x 3 po.
Pour nos services d'extrusion , nous collaborons avec des fournisseurs de confiance spécialisés dans les petites séries d'extrusions sur mesure en aluminium et en plastique. Nous garantissons ainsi un contrôle qualité rigoureux et des délais de livraison plus courts que la normale, permettant de réaliser les projets deux fois plus rapidement que dans le secteur. Chez 3ERP, nous prenons en charge l'usinage et les contrôles finaux avant expédition, assurant ainsi une qualité et une efficacité optimales à chaque étape.
FAQ
1. Quelles sont les similitudes entre l'extrusion et le moulage par injection ?
Le moulage par injection et l'extrusion sont deux procédés fondamentaux de la fabrication des matières plastiques, permettant de transformer le plastique fondu en une vaste gamme de produits. Ils partagent des similitudes quant à l'utilisation de matériaux thermoplastiques, leur capacité à produire de grands volumes et leur rôle dans la création d'une grande variété de produits plastiques pour de nombreuses industries.
2. L'extrusion est-elle moins chère que le moulage par injection ?
De manière générale, l'extrusion plastique peut s'avérer plus rentable que le moulage, notamment pour les grandes séries. Cette rentabilité s'explique par des coûts d'outillage inférieurs, une réduction des déchets de matière et une meilleure efficacité énergétique, ce qui en fait un choix plus économique pour la production de profilés simples et continus.