
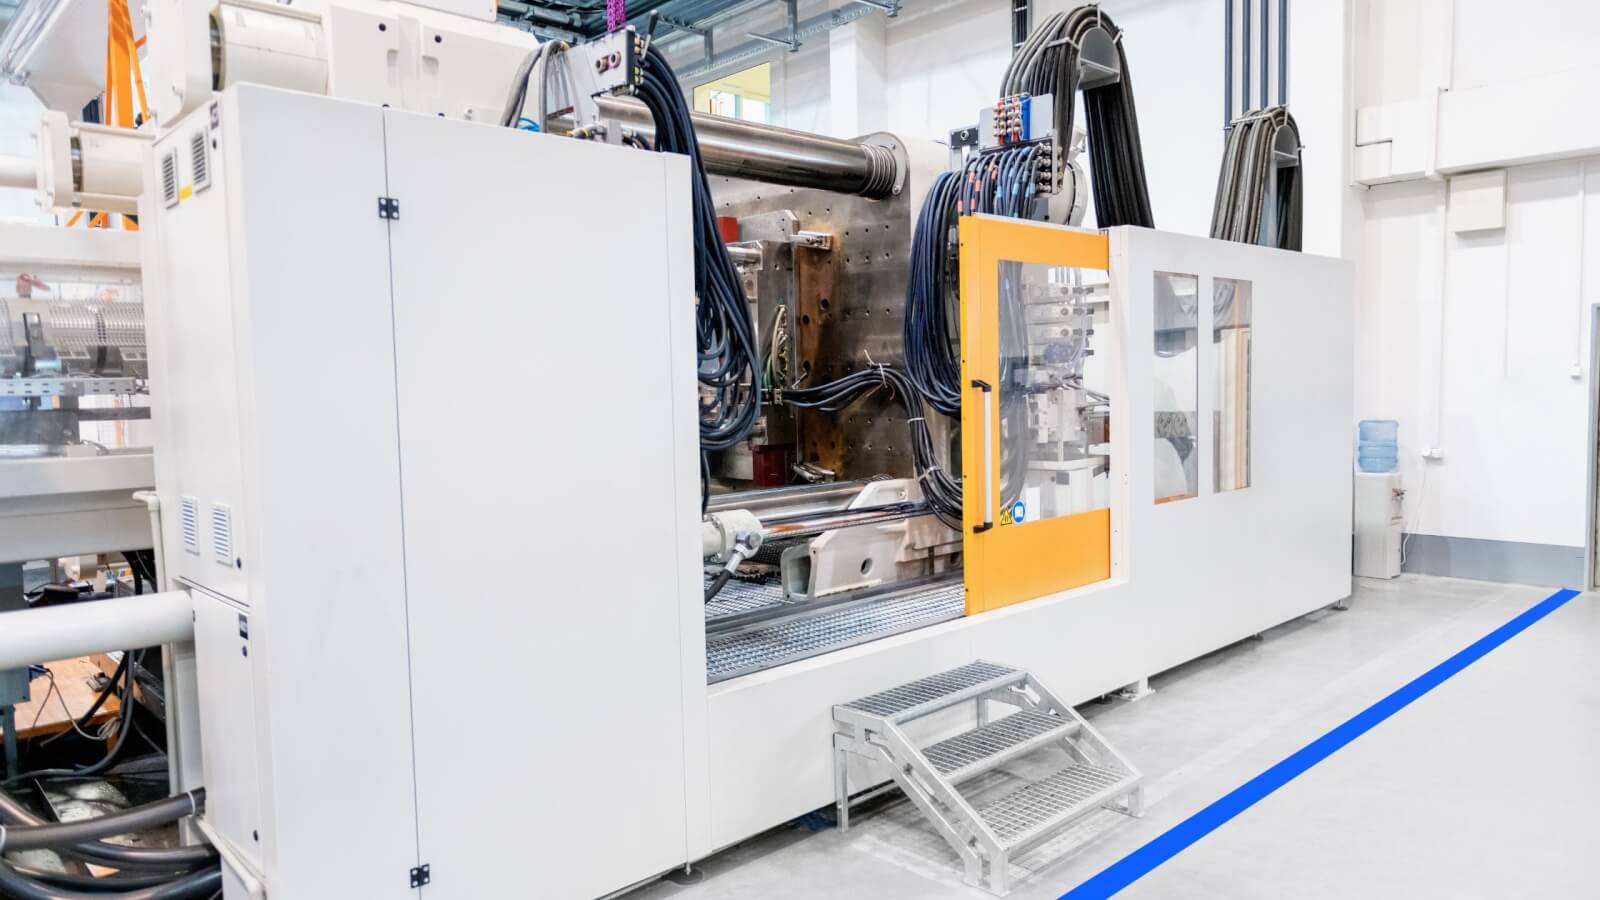





Dans le vaste monde de la fabrication, le moulage par injection s'impose comme une technique essentielle, utilisée pour créer une myriade de produits avec précision et efficacité.
Découvrons les multiples facettes des procédés de moulage par injection, chacun adapté à des applications, des matériaux et des avantages spécifiques. Le moulage par injection, procédé alliant innovation et technologie, propulse les industries vers l'avant, offrant des solutions allant des composants simples aux pièces automobiles complexes.
Qu'est-ce que le moulage par injection?
Le moulage par injection est un procédé de fabrication qui consiste à produire des pièces en injectant un matériau fondu dans un moule. Il permet la production en grande série de pièces aux formes et dimensions complexes, à partir de divers matériaux tels que les plastiques, les métaux et les céramiques.
Le procédé utilise une machine qui fait fondre le matériau avant de l'injecter dans une cavité d'un moule. Une fois refroidie, la pièce est éjectée et prête à l'emploi ou à être transformée ultérieurement. Cette méthode est reconnue pour sa précision, sa reproductibilité et sa capacité à produire des pièces aux formes complexes et aux tolérances serrées.
Quels sont les différents types de procédés de moulage par injection ?
De l'automobile aux dispositifs médicaux, la polyvalence des différents procédés de moulage par injection répond aux besoins spécifiques de chaque application, offrant un éventail de méthodes, chacune avec ses avantages, ses défis et ses compatibilités de matériaux uniques.
Examinons plus en détail chacun d'eux, y compris leurs applications et leurs caractéristiques techniques.
Moulage par injection assisté par gaz
Le moulage par injection assisté par gaz révolutionne la production de pièces en plastique en injectant un gaz sous pression dans le plastique en fusion contenu dans la cavité du moule. Cette technique innovante améliore non seulement l'intégrité structurelle du produit, mais permet également la création de géométries complexes, difficiles voire impossibles à réaliser avec les méthodes de moulage par injection classiques.
- Applications : Ce procédé est particulièrement avantageux pour la fabrication de grandes pièces creuses, telles que les poignées, les panneaux de carrosserie automobile et les éléments de mobilier. Sa capacité à créer des pièces robustes et légères en fait un choix privilégié dans les secteurs qui privilégient ces qualités.
- Matériaux utilisés : Adapté à une large gamme de thermoplastiques, le moulage par injection assisté par gaz est couramment appliqué à des matériaux tels que le nylon (polyamide), le polyéthylène et l'acrylonitrile butadiène styrène (ABS), chacun offrant des avantages distincts en termes de résistance, de flexibilité et de finition esthétique.
- Avantages et défis :
- Une résistance accrue et un poids réduit du produit final, ce qui permet de réaliser des économies sur les coûts liés à l'utilisation des matériaux et au transport.
- La capacité de mouler des formes et des structures complexes impossibles à réaliser avec le moulage par injection traditionnel.
- Les défis comprennent la nécessité d'un équipement spécialisé et d'un contrôle précis de l'injection de gaz afin d'éviter les défauts.
Le passage du moulage assisté par gaz au moulage par injection cubique révèle l'étendue de l'innovation dans l'industrie du moulage par injection, répondant aux exigences évolutives d'efficacité et de complexité dans la conception des pièces.
Moulage cubique
Le moulage cubique se distingue par la conception unique de son moule, qui pivote autour de deux axes, permettant le moulage simultané de plusieurs pièces ou couches. Ce procédé améliore considérablement l'efficacité de la production et est particulièrement adapté aux produits complexes à plusieurs composants.
- Applications : Le moulage par cubes trouve sa place dans la production de petites pièces complexes telles que les engrenages, les composants multi-matériaux ou multicolores et les emballages. Sa capacité à intégrer différents matériaux en un seul cycle en fait un procédé indispensable à la fabrication de produits sophistiqués.
- Matériaux utilisés : La polyvalence du moulage cubique s'étend à sa compatibilité avec un large éventail de matériaux, des thermoplastiques standard aux polymères techniques, permettant la production de pièces répondant à des exigences spécifiques en matière de résistance, de durabilité et d'esthétique.
- Avantages et défis :
- Augmentation remarquable de l'efficacité de la production grâce au moulage de plusieurs pièces en un seul cycle.
- La capacité de produire des composants complexes et multi-matériaux.
- Le coût initial et la complexité de la conception du moule cubique constituent des défis, nécessitant un investissement initial et une expertise considérables.
Le passage du moulage par injection de cubes à celui de parois minces souligne la volonté de l'industrie de maximiser l'efficacité et de minimiser l'utilisation des matériaux, reflétant des tendances plus larges en matière de durabilité et de progrès technologique.
Moulage par injection à paroi mince
Le moulage par injection à parois minces répond à la demande de pièces légères et très résistantes, nécessitant une utilisation minimale de matière. Ce procédé est spécialisé dans la production de composants extrêmement fins et robustes, une exigence essentielle sur les marchés actuels de l'électronique et des biens de consommation, qui évoluent à un rythme soutenu.
- Applications : Idéal pour la fabrication de matériaux d'emballage, d'étuis de téléphones portables et de conteneurs, le moulage à parois minces est essentiel dans les industries où le rapport résistance/poids et la précision sont primordiaux.
- Matériaux utilisés : Les matériaux à haute fluidité, tels que le polypropylène et le polyéthylène, sont couramment utilisés dans le moulage par injection à parois minces pour garantir que le plastique fondu puisse remplir et se solidifier rapidement et uniformément dans le moule, produisant ainsi des pièces de qualité constante.
- Avantages et défis :
- Réduction de la consommation de matériaux et du temps de production, entraînant des économies importantes et des avantages environnementaux.
- La capacité de produire des pièces de haute précision et présentant d'excellentes finitions de surface.
- Cependant, ce procédé exige des machines de pointe dotées de capacités d'injection à haute pression et à grande vitesse, ainsi qu'une conception méticuleuse du moule pour atteindre l'épaisseur de paroi souhaitée et éviter les défauts.
Moulage par injection de silicone liquide (LSR)
Le moulage par injection de silicone liquide (LSR) se distingue par son exceptionnelle capacité à produire des pièces alliant flexibilité, durabilité et haute précision. Ce procédé utilise du caoutchouc de silicone liquide, un matériau reconnu pour sa stabilité thermique, sa résistance chimique et sa biocompatibilité, ce qui en fait un choix idéal pour une vaste gamme d'applications.
- Applications :
- Dispositifs et composants médicaux en contact direct avec la peau humaine.
- Pièces automobiles devant résister à des températures extrêmes.
- Biens de consommation tels que les ustensiles de cuisine et les boîtiers étanches pour appareils électroniques.
- Matériaux utilisés : Le matériau principal utilisé dans le moulage LSR est le caoutchouc de silicone liquide, choisi pour sa consistance et ses propriétés qui permettent un moulage de haute précision.
- Avantages et défis :
- Avantages :
- Durabilité et résistance exceptionnelles aux variations de température.
- Haute précision dans le moulage des détails complexes.
- Compatibilité avec les applications médicales et alimentaires.
- Défis:
- Les coûts initiaux de mise en place et de matériaux peuvent être plus élevés qu'avec le moulage par injection plastique traditionnel.
- Nécessite des machines spécialisées et une expertise pour gérer efficacement le processus de durcissement et de moulage.
- Avantages :
En passant du LSR au moulage par injection de métal (MIM), nous passons de la flexibilité des silicones à la résistance et à la précision des pièces métalliques, illustrant ainsi l'étendue des possibilités offertes par les technologies de moulage par injection.
Moulage par injection de métal (MIM)
Le moulage par injection de métal (MIM) allie la flexibilité de conception du moulage par injection plastique à la résistance et à l'intégrité du métal. En mélangeant des poudres métalliques à un liant polymère, le MIM permet de produire des pièces métalliques aux formes complexes et aux détails fins, difficiles à obtenir par les procédés de travail des métaux traditionnels.
- Applications :
- Composants de précision pour montres et électronique.
- Outils et composants industriels nécessitant une résistance et une durabilité élevées.
- Instruments médicaux et dentaires.
- Matériaux utilisés : Une grande variété de métaux peuvent être utilisés dans le procédé MIM, notamment l'acier inoxydable, le titane et des alliages adaptés à des exigences de propriétés spécifiques.
- Avantages et défis :
- Avantages :
- Capacité à produire des pièces denses et résistantes aux géométries complexes.
- Rentable pour les séries de production à grand volume.
- Réduit ou élimine les opérations secondaires telles que l'usinage.
- Défis:
- Les coûts initiaux d'outillage et de mise en place sont plus élevés que pour certains autres procédés de moulage par injection.
- Les procédés de déliantage et de frittage nécessitent un contrôle rigoureux et peuvent allonger les temps de production.
- Avantages :
À mesure que nous passons du MIM au moulage par injection-réaction (RIM), la polyvalence des procédés de moulage par injection pour s'adapter à une gamme de matériaux — du silicone au métal en passant par les polymères réactifs — devient de plus en plus évidente, démontrant l'adaptabilité de cette technique de fabrication aux divers besoins de l'industrie.
Moulage par injection-réaction (RIM)
Le moulage par injection-réaction (RIM) est un procédé qui consiste à mélanger deux composants chimiques réactifs, puis à les injecter dans un moule où ils réagissent et durcissent, formant ainsi une pièce légère, résistante et complexe. Ce procédé est particulièrement apprécié pour sa capacité à produire des pièces de grande taille, à épaisseur variable et présentant une excellente résistance aux chocs.
- Applications :
- Pare-chocs et tableaux de bord automobiles nécessitant durabilité et légèreté.
- Boîtiers pour équipements médicaux et électroniques nécessitant une finition de haute qualité.
- Panneaux et boîtiers sur mesure pour machines industrielles.
- Matériaux utilisés : Les polyuréthanes sont les matériaux les plus couramment utilisés en RIM, choisis pour leur polyvalence, leur résistance aux chocs et leur rapport résistance/poids.
- Avantages et défis :
- Avantages :
- Produit des pièces de grande taille aux formes complexes et aux finitions de surface supérieures.
- Haute résistance aux chocs et légèreté.
- Offre une grande flexibilité de conception et un large choix de matériaux.
- Défis:
- La maîtrise du processus est essentielle pour prévenir les problèmes de durcissement et de propriétés des matériaux.
- Le coût des matières premières et le besoin en équipements de dosage et de mélange précis peuvent être plus élevés qu'avec d'autres méthodes.
- Avantages :
Moulage par injection thermoplastique
Le moulage par injection de thermoplastiques est réputé pour son efficacité et sa flexibilité. Ce procédé consiste à faire fondre des polymères thermoplastiques et à les injecter dans la cavité d'un moule, où ils refroidissent et se solidifient pour former la pièce finale. L'un des atouts majeurs du moulage de thermoplastiques réside dans la possibilité de refondre et de réutiliser le matériau, ce qui en fait un choix privilégié pour de nombreuses applications.
- Applications :
- Boîtiers pour appareils électroniques grand public, tels que les smartphones et les ordinateurs.
- Composants automobiles tels que les tableaux de bord et les pare-chocs.
- Dispositifs médicaux nécessitant une stérilisation.
- Matériaux utilisés : Les matériaux courants comprennent l'ABS (acrylonitrile butadiène styrène), le polycarbonate (PC), le polypropylène (PP) et le nylon (polyamide), chacun offrant des propriétés uniques telles que la durabilité, la flexibilité et la résistance aux chocs et à la chaleur.
- Avantages et défis :
- Avantages : Rentabilité pour les grandes séries de production, recyclabilité des matériaux et large choix de matériaux pour répondre à des exigences spécifiques en matière de propriétés.
- Défis: Dégradation des matériaux lors de traitements répétés et coût initial de la conception du moule et de la mise en place de la production.
En passant des thermoplastiques aux thermodurcissables, on rencontre des matériaux qui, une fois durcis, présentent différents avantages et inconvénients, ce qui souligne la nécessité de choisir le bon procédé en fonction des exigences de l'utilisation finale.
Moulage par injection thermodurcissable
Le moulage par injection de thermodurcissables est adapté aux applications exigeant des matériaux capables de résister à de hautes températures sans altérer leur intégrité structurelle. Contrairement aux thermoplastiques, les matériaux thermodurcissables subissent une transformation chimique lorsqu'ils sont chauffés et moulés, ce qui donne un produit qui ne peut être ni refondu ni remodelé.
- Applications :
- Composants électriques et isolateurs en raison de leur haute résistance à la chaleur.
- Pièces automobiles destinées à résister à des conditions extrêmes.
- Les boîtiers d'électroménager sont appréciés pour leur durabilité et leur finition.
- Matériaux utilisés : L'époxy, le phénolique, le polyester et le silicone sont des matériaux thermodurcissables courants, choisis pour leur résistance, leur résistance chimique et leur stabilité thermique.
- Avantages et défis :
- Avantages : Résistance supérieure à la chaleur et aux produits chimiques, grande stabilité dimensionnelle et durabilité dans les environnements difficiles.
- Défis: L'irréversibilité du processus de durcissement limite la recyclabilité, et un contrôle précis du processus de moulage est essentiel pour éviter les défauts.
En explorant plus en profondeur le domaine des procédés de moulage spécialisés, le moulage par injection de mousse structurale présente un ensemble unique de caractéristiques, combinant des aspects des procédés thermoplastiques et thermodurcissables pour obtenir des pièces aux propriétés de résistance et de légèreté exceptionnelles.
Moulage par injection de mousse structurelle
Le moulage par injection de mousse structurale se distingue par l'utilisation d'un agent moussant mélangé au polymère, créant un noyau alvéolaire entouré d'une enveloppe solide. Cette technique permet d'obtenir des composants plus légers et plus rigides que les plastiques massifs, offrant une résistance structurelle accrue pour diverses applications.
- Applications :
- Pièces de grande taille telles que mobilier d'extérieur, panneaux automobiles et enceintes pour machines de grande taille.
- Composants nécessitant un rapport résistance/poids élevé.
- Produits bénéficiant de propriétés d'isolation thermique.
- Matériaux utilisés : Les polymères à haute densité tels que le polyéthylène (PE), le polystyrène (PS) et le polypropylène (PP) sont couramment utilisés, avec l'ajout d'un agent gonflant physique ou chimique pour créer la structure de la mousse.
- Avantages et défis :
- Avantages : Réduction de la consommation de matériaux sans compromettre la résistance, amélioration de l'isolation thermique et acoustique et réduction des coûts de production pour les grandes pièces.
- Défis: Gérer le processus de moussage pour obtenir une structure cellulaire homogène dans toute la pièce et s'assurer que le moule est conçu pour permettre la dilatation du matériau.
Surmoulage
Le surmoulage est un procédé en deux étapes qui consiste à mouler une seconde couche de matériau sur une pièce déjà moulée. Cette technique permet d'obtenir des surfaces douces au toucher sur des plastiques rigides, de créer des composants multicolores ou multi-matériaux et d'améliorer l'esthétique et la fonctionnalité du produit.
- Applications :
- Poignées d'outils avec une prise en main confortable.
- Dispositifs médicaux dotés d'une surface douce au toucher pour une meilleure manipulation.
- Pièces intérieures automobiles nécessitant une combinaison de textures ou de matériaux.
- Matériaux utilisés : Il utilise généralement des thermoplastiques comme l'ABS pour le substrat rigide et le TPE (élastomères thermoplastiques) pour la couche extérieure souple.
- Avantages et défis :
- Avantages : Il améliore l'esthétique et la fonctionnalité du produit, optimise la prise en main et le confort, et permet de protéger les pièces contre l'humidité et la poussière.
- Défis: Nécessite un contrôle précis des conditions de moulage pour assurer une bonne adhérence entre les couches et peut entraîner des coûts de production plus élevés en raison des multiples étapes de traitement.
Le passage du surmoulage au moulage par insertion illustre la polyvalence des procédés de moulage par injection pour intégrer divers composants et matériaux afin de répondre à des exigences de conception spécifiques.
Moulage par insertion
Le surmoulage consiste à insérer une pièce préfabriquée (souvent en métal) dans un moule, où elle est ensuite recouverte de plastique. Ce procédé est idéal pour intégrer des pièces métalliques et plastiques, créant ainsi un composant unique et robuste.
- Applications :
- Connecteurs électriques à broches métalliques gainées de plastique.
- Boutons ou composants avec filetage métallique pour vis.
- Instruments chirurgicaux comportant des embouts ou des composants métalliques.
- Matériaux utilisés : Une large gamme de plastiques peut être utilisée, notamment l'ABS, le polycarbonate et le nylon, qui sont moulés autour de pièces métalliques telles que des inserts en laiton, en acier inoxydable ou en aluminium.
- Avantages et défis :
- Avantages : Elle offre une résistance structurelle accrue, permet l'intégration de différents matériaux et réduit les coûts d'assemblage et de main-d'œuvre.
- Défis: Le procédé exige un positionnement précis des inserts et une conception précise du moule afin d'éviter tout déplacement pendant le moulage, et il existe un risque de dommages thermiques aux inserts.
En explorant plus en profondeur les capacités de précision du moulage par injection, le micro-moulage par injection offre des solutions pour la production de composants extrêmement petits et détaillés.
Moulage par micro-injection
Le micro-moulage par injection est conçu pour la fabrication de pièces et de composants de très petite taille présentant des détails complexes. Ce procédé exige des machines et des moules spécialisés capables de traiter de très petits volumes de matière avec une extrême précision.
- Applications :
- Composants médicaux tels que des micro-aiguilles ou de petits implants.
- Micro-engrenages et composants pour l'électronique.
- Connecteurs et composants optiques nécessitant une haute précision.
- Matériaux utilisés : Des matériaux haute performance tels que le PEEK, le LCP (polymère à cristaux liquides) et des thermoplastiques spécialisés adaptés aux détails fins et à la résistance à l'échelle micrométrique.
- Avantages et défis :
- Avantages : Permet la production de composants très détaillés et précis, adaptés aux applications de pointe dans les secteurs médical et électronique.
- Défis: Les coûts élevés d'outillage et de machines sont dus à la précision requise, ainsi qu'aux difficultés de manipulation et d'inspection de pièces aussi petites.
Moulage par injection haute pression
Caractéristiques principales : Le moulage par injection haute pression consiste à injecter un matériau fondu dans un moule sous haute pression. Ce procédé permet la fabrication de pièces aux formes complexes et à l’excellent état de surface, ce qui le rend adapté à une large gamme d’applications.
- Applications :
- Composants automobiles tels que les tableaux de bord et les panneaux extérieurs qui nécessitent une grande résistance et une finition impeccable.
- Boîtiers pour appareils électroniques grand public, où la précision et l'esthétique sont primordiales.
- Dispositifs médicaux exigeant une précision et une fiabilité élevées.
- Matériaux utilisés : Une grande variété de thermoplastiques, notamment l'ABS, le polycarbonate et le polyamide, reconnus pour leur résistance, leur flexibilité et leur capacité à supporter une pression élevée sans se déformer.
- Avantages et défis :
- Avantages : Produit des pièces de haute précision et d'excellente qualité de surface ; convient aux formes et conceptions complexes.
- Défis: Des coûts d'exploitation plus élevés dus à la nécessité de machines robustes et à une consommation d'énergie accrue ; un risque accru de déformation ou de contraintes internes dans les pièces finies.
En passant de la haute intensité du moulage par injection haute pression, le moulage par injection basse pression offre une alternative qui privilégie l'intégrité et la fonctionnalité des composants électroniques et des inserts délicats.
Moulage par injection à basse pression
Le moulage par injection basse pression fonctionne à des pressions plus faibles, ce qui le rend idéal pour l'encapsulation de composants fragiles sans les endommager. Cette méthode est particulièrement appréciée pour sa capacité à offrir une protection supérieure aux composants électroniques contre les facteurs environnementaux.
- Applications :
- Encapsulation des composants électroniques pour les protéger de l'humidité, de la poussière et des chocs mécaniques.
- Fabrication de pièces volumineuses et complexes où la minimisation des contraintes et des déformations est essentielle.
- Surmoulage sur des composants sensibles tels que les câbles et les connecteurs.
- Matériaux utilisés : Les moules basse pression utilisent souvent des polymères thermoplastiques et thermodurcissables comme le polyéthylène et les résines époxy, qui s'écoulent facilement à des pressions plus basses, garantissant ainsi que les composants délicats ne soient pas endommagés.
- Avantages et défis :
- Avantages : Risque réduit d'endommagement des inserts, résistance et répartition des contraintes améliorées des pièces, et propriétés d'étanchéité renforcées.
- Défis: Limité aux matériaux pouvant s'écouler sous basse pression ; peut ne pas convenir aux produits nécessitant des matériaux à haute densité.
Alors que nous passons du domaine de la fabrication de composants structurels aux subtilités de l'image de marque et de l'esthétique des produits, la décoration dans le moule (IMD) et l'étiquetage dans le moule (IML) offrent des solutions innovantes pour intégrer le design directement dans le processus de moulage.
Décoration dans le moule (IMD) et étiquetage dans le moule (IML)
Les procédés IMD et IML consistent à intégrer des graphismes, des textures et des étiquettes directement à la surface des pièces moulées lors du processus de moulage par injection. Cette technique garantit des décorations durables, résistantes à l'usure et parfaitement intégrées à la pièce.
- Applications :
- Emballages de produits de consommation, où l'identité de marque et les instructions doivent résister à l'usure.
- Intérieurs automobiles pour une intégration harmonieuse des designs et des icônes sur les composants.
- Boîtiers pour appareils électroniques avec graphismes détaillés et logo.
- Matériaux utilisés : Utilise des films et des étiquettes fabriqués à partir de matériaux compatibles tels que le polypropylène pour l'IML et divers polymères techniques pour l'IMD, assurant la compatibilité avec le substrat pour une liaison solide.
- Avantages et défis :
- Avantages : Durabilité accrue des impressions graphiques ; possibilités de créativité dans la conception des produits ; réduction des étapes de post-traitement et d'étiquetage.
- Défis: Complexité de la conception des moules et des films ; coût initial et temps de mise en place ; limitations des ajustements d'étiquettes ou de films une fois la production lancée.
Moulage par injection multi-matériaux (également appelé moulage multi-composants ou moulage en deux étapes)
Le moulage par injection multi-matériaux, également appelé moulage multi-composants ou moulage bi-matière, est un procédé sophistiqué qui permet de mouler deux matériaux différents ou plus en une seule pièce, en un seul cycle machine. Cette technique permet de combiner des couleurs, des textures et des propriétés de matériaux variées au sein d'un même composant, améliorant ainsi sa fonctionnalité et son esthétique.
- Applications :
- Pièces automobiles telles que des tableaux de bord avec des surfaces douces au toucher et des substrats rigides.
- Dispositifs médicaux nécessitant un corps rigide avec des joints souples et flexibles.
- Des produits de consommation comme les brosses à dents avec une prise en main confortable et des poils résistants.
- Matériaux utilisés : Une large gamme de thermoplastiques peut être utilisée, y compris des combinaisons de plastiques durs tels que le polycarbonate (PC) et l'acrylonitrile butadiène styrène (ABS) avec des matériaux souples comme les élastomères thermoplastiques (TPE) ou les silicones.
- Avantages et défis :
- Avantages : Conception et fonctionnalité du produit améliorées grâce à l'intégration de plusieurs matériaux ; réduction du temps et des coûts d'assemblage.
- Défis: Nécessite des machines et des moules de moulage par injection spécialisés, ce qui entraîne des investissements initiaux plus élevés ; des problèmes de compatibilité et d'adhérence des matériaux peuvent survenir.
L'évolution du moulage multi-matériaux au moulage par co-injection reflète la volonté de l'industrie de développer des techniques de fabrication plus efficaces et innovantes, capables de produire des pièces complexes aux propriétés améliorées.
Moulage par co-injection
Le surmoulage par co-injection est un procédé qui consiste à injecter successivement deux matériaux différents dans la même cavité du moule, créant ainsi une pièce composée d'une enveloppe et d'un noyau. Cette méthode est souvent utilisée pour combiner des matériaux aux caractéristiques différentes, comme la rigidité et la flexibilité, ou pour encapsuler un matériau économique sous une couche extérieure de haute qualité.
- Applications :
- Emballages pour aliments et boissons nécessitant une couche barrière pour prolonger leur durée de conservation.
- Panneaux automobiles nécessitant une surface de haute qualité et un noyau économique.
- Composants structurels qui bénéficient de la combinaison d'une résistance élevée et d'un poids réduit.
- Matériaux utilisés : Il s'agit généralement d'une combinaison d'un matériau de base comme le polypropylène (PP) avec un matériau barrière tel que l'éthylène-alcool vinylique (EVOH) pour les propriétés de barrière ou un plastique rigide avec un revêtement thermoplastique doux au toucher.
- Avantages et défis :
- Avantages : Permet la création de pièces aux propriétés physiques améliorées ; économies de coûts grâce à l'utilisation d'un matériau de base moins cher.
- Défis: Contrôle complexe des processus et réglages des machines ; problèmes potentiels liés à l'adhérence entre les deux matériaux.
En se concentrant sur une technique qui comble le fossé entre la complexité de la conception et la fabricabilité, le moulage par injection à noyau fusible (perdu, soluble) offre une solution unique pour la création de pièces aux géométries internes complexes.
Moulage par injection de noyaux fusibles (perdus, solubles)
Le moulage par injection à noyau fusible, également connu sous le nom de moulage à noyau perdu, utilise un matériau de noyau qui peut être fondu ou dissous après le processus de moulage, laissant derrière lui une cavité interne détaillée ou des contre-dépouilles qui seraient difficiles à obtenir avec les méthodes de moulage traditionnelles.
- Applications :
- Collecteurs d'admission, passages de liquide de refroidissement et autres structures internes complexes des moteurs automobiles.
- Composants creux utilisés dans les secteurs de l'aérospatiale, du médical et des produits de consommation, nécessitant des canaux internes.
- Matériaux utilisés : Le procédé utilise généralement un alliage fusible ou un matériau soluble pour le noyau, entouré de thermoplastiques techniques tels que le nylon ou le polypropylène pour la pièce.
- Avantages et défis :
- Avantages : Permet la production de géométries internes complexes sans nécessiter d'assemblage après moulage ; réduit le poids et la consommation de matériaux.
- Défis: Coût et complexité élevés de la production des noyaux fusibles ; étapes de traitement supplémentaires pour le retrait du noyau.
Moulage par injection assisté par eau
Le moulage par injection assisté par eau est un procédé innovant qui consiste à injecter de l'eau dans le plastique en fusion à l'intérieur de la cavité du moule afin de créer des pièces creuses ou semi-creuses. Cette technique accélère le refroidissement et permet d'obtenir une épaisseur de paroi plus uniforme, ce qui confère aux composants une résistance et une légèreté accrues.
- Applications :
- Composants automobiles tels que les conduites de liquide de refroidissement, les conduits d'air et les poignées.
- Poignées et pièces creuses pour produits de consommation nécessitant légèreté et résistance.
- Applications d'écoulement de fluides nécessitant des canaux internes.
- Matériaux utilisés : Compatible avec une large gamme de thermoplastiques, notamment le polypropylène (PP), le polyéthylène (PE) et le nylon, qui supportent le processus assisté par l'eau sans compromettre l'intégrité du matériau.
- Avantages et défis :
- Avantages : Réduction des temps de cycle, économies de matériaux et amélioration de la résistance des pièces grâce à une épaisseur de paroi plus uniforme.
- Défis: La complexité de la conception des moules et le besoin d'équipements spécialisés peuvent augmenter les coûts initiaux.
Passant de l'efficacité et de l'intégrité structurelle accrue offertes par le moulage assisté par eau, le moulage par injection de silicone répond aux applications exigeant flexibilité, durabilité et hautes performances dans des conditions extrêmes.
Moulage par injection de silicone
Le moulage par injection de silicone est spécialisé dans la production de pièces en caoutchouc de silicone, un matériau reconnu pour sa flexibilité, sa stabilité thermique et sa résistance chimique. Ce procédé est idéal pour la fabrication de composants devant résister à des environnements difficiles tout en conservant leur forme et leur fonctionnalité.
- Applications :
- Dispositifs médicaux et implants nécessitant biocompatibilité et stérilisabilité.
- Joints d'étanchéité, garnitures et tuyaux automobiles exposés à des températures extrêmes.
- Biens de consommation tels que les ustensiles de cuisine, les moules à pâtisserie et les housses de protection qui exigent durabilité et flexibilité.
- Matériaux utilisés : Le caoutchouc de silicone liquide (LSR) est principalement utilisé en raison de ses excellentes propriétés d'écoulement, permettant le moulage de détails complexes et de formes complexes.
- Avantages et défis :
- Avantages : Des niveaux élevés de précision et de répétabilité, la capacité de produire des pièces capables de résister à des conditions extrêmes et d'excellentes propriétés des matériaux telles que la biocompatibilité et la résistance thermique.
- Défis: Le coût élevé des matériaux en silicone et la nécessité d'un contrôle précis de la température pendant le processus de moulage.
En explorant plus en détail les nuances des procédés de moulage par injection, le moulage à canaux froids apparaît comme une méthode axée sur l'efficacité et la conservation des matériaux, offrant des avantages distincts dans la production de pièces thermoplastiques.
Moulage à canaux froids
Le moulage à canaux froids utilise un système où le plastique fondu est acheminé dans la cavité du moule par des canaux qui refroidissent et se solidifient en même temps que la pièce. Cette méthode est largement utilisée en raison de sa simplicité et de son efficacité pour la production de plusieurs pièces par cycle.
- Applications :
- Composants plastiques courants, notamment pour les produits de consommation, les pièces automobiles et les dispositifs médicaux.
- Produits nécessitant des moules multicavités pour une production en grande série.
- Matériaux utilisés : Polyvalent et compatible avec un large éventail de thermoplastiques tels que l'ABS, le polyéthylène et le polycarbonate, il permet d'obtenir une grande variété de propriétés de pièces.
- Avantages et défis :
- Avantages : Flexibilité dans l'utilisation des matériaux, capacité à produire plusieurs pièces par cycle et relative facilité de changement de couleur des matériaux.
- Défis: L’allongement des temps de cycle est dû à la nécessité de refroidir les canaux d’alimentation et au risque de gaspillage de matériaux, même si ce dernier peut être atténué par le broyage et le recyclage.
Moulage à canaux chauds
Le moulage à canaux chauds est un système où des canaux chauffés acheminent le plastique fondu dans la cavité du moule, optimisant ainsi l'utilisation du matériau grâce à la suppression des canaux d'alimentation. Ce procédé est idéal pour la production en grande série où la conservation du matériau et la rapidité du cycle sont essentielles.
- Applications :
- Composants automobiles nécessitant des tolérances dimensionnelles précises.
- Électronique grand public aux détails complexes.
- Dispositifs médicaux nécessitant des finitions de surface de haute qualité.
- Matériaux utilisés : Compatible avec une large gamme de thermoplastiques, des plastiques courants comme le polyéthylène (PE) et le polypropylène (PP) aux plastiques techniques tels que le polycarbonate (PC) et le polyamide (nylon).
- Avantages et défis :
- Avantages : Réduction des déchets, qualité constante grâce au maintien de la température et cycles de production plus courts.
- Défis: Des coûts initiaux d'installation et de maintenance plus élevés, une conception des moules plus complexe et la nécessité de systèmes de contrôle de température avancés.
En remplacement de l'efficacité optimisée des systèmes à canaux chauds, le moulage rotationnel offre une approche différente, adaptée aux pièces creuses, de grande taille et monoblocs.
Moulage par rotation
Le rotomoulage consiste à chauffer un moule qui tourne autour de deux axes, répartissant ainsi uniformément la matière plastique sur sa surface intérieure pour former des pièces creuses. Cette méthode est reconnue pour sa capacité à produire des objets de grande taille et résistants, présentant une épaisseur de paroi constante.
- Applications :
- Grands réservoirs et conteneurs de stockage.
- Mobilier d'extérieur durable.
- Jouets creux et équipements de loisirs.
- Matériaux utilisés : Le polyéthylène (PE) est le matériau de prédilection en raison de son bas point de fusion, de sa flexibilité et de sa durabilité. D'autres matériaux, comme le PVC, le nylon et le polycarbonate, sont utilisés pour des applications spécifiques exigeant des propriétés différentes.
- Avantages et défis :
- Avantages : Rentable pour les petites et moyennes séries de production, permettant de créer des formes creuses grandes et complexes, et générant un minimum de déchets de matériaux.
- Défis: Cycle de production relativement lent, difficultés à obtenir des détails complexes et dépendance à la qualité du moule pour la constance du produit final.
En explorant plus en profondeur le domaine des procédés de moulage spécialisés, le moulage par injection de céramique (CIM) présente une technique sophistiquée pour la fabrication de composants nécessitant les propriétés exceptionnelles de la céramique.
Moulage par injection de céramique (CIM)
Le moulage par injection de céramique combine la polyvalence du moulage par injection de plastique avec les propriétés avancées des matériaux céramiques, offrant une haute précision, une excellente résistance à l'usure et la capacité de résister à des conditions extrêmes.
- Applications :
- Composants aérospatiaux et automobiles résistants aux hautes températures et à l'usure.
- Outils médicaux et dentaires grâce à leur biocompatibilité et leur résistance.
- Composants de dispositifs électroniques pour leurs propriétés d'isolation et de résistance à la chaleur.
- Matériaux utilisés : Diverses poudres céramiques, notamment l'alumine, la zircone et le carbure de silicium, sont mélangées à un liant polymère pour faciliter le processus d'injection.
- Avantages et défis :
- Avantages : Permet la production de formes complexes avec une grande précision et d'excellentes propriétés des matériaux telles que la dureté, la résistance à l'usure et la tolérance à la température.
- Défis: Nécessite un post-traitement important pour éliminer le liant et fritter la céramique, des coûts d'outillage initiaux élevés et la nécessité de connaissances spécialisées pour manipuler les matériaux céramiques.
Moulage par injection à haute brillance
Le moulage par injection haute brillance se distingue par sa capacité à produire des pièces présentant une finition de surface brillante et de haute qualité, sans nécessiter d'opérations de post-moulage. Ce procédé est rendu possible grâce à l'utilisation de températures et de pressions élevées, ainsi que de moules et de matériaux spécifiques.
- Applications :
- Composants intérieurs et extérieurs automobiles nécessitant une esthétique haut de gamme.
- Boîtiers d'appareils électroniques grand public, tels que les smartphones et les ordinateurs portables.
- Emballage cosmétique haut de gamme.
- Matériaux utilisés : Thermoplastiques compatibles avec les finitions brillantes, notamment l'ABS, le polycarbonate et le PMMA (acrylique).
- Avantages et défis :
- Avantages : Élimine le besoin de peinture ou de plaquage, réduisant ainsi les coûts de production et l'impact environnemental.
- Défis: Exige une grande précision dans la conception des moules et le contrôle des processus afin de prévenir les défauts et d'assurer l'uniformité de la finition brillante.
Passant du moulage à haute brillance axé sur l'esthétique, la classification des moules d'injection introduit une autre couche de complexité et de spécificité dans le processus de moulage par injection, conçue pour améliorer l'efficacité, la qualité du produit et la fabricabilité.
Comment les moules d'injection sont-ils classés ?
Les moules d'injection peuvent être classés selon différents critères, chacun abordant divers aspects du processus de moulage, du choix des matériaux aux subtilités de la conception du moule. Ce système de classification permet d'identifier précisément le type de moule le plus adapté à une application donnée, garantissant ainsi des performances optimales et une rentabilité maximale.
En fonction du matériau du moule
- Moules en métal : Privilégiées pour la production en grande série en raison de leur durabilité et de leur capacité à résister à des pressions et des températures élevées.
- Moules en silicone et en caoutchouc : Utilisés pour la production de pièces flexibles, ces moules sont idéaux pour les articles nécessitant de l'élasticité.
- Moules imprimés en 3D : Proposer une solution économique pour le prototypage et la production en petites séries, avec un délai d'exécution plus rapide mais une durabilité limitée.
Le matériau du moule influence directement les capacités de production, affectant tout, des temps de cycle à la qualité de la pièce finale.
Selon le type de système d'alimentation
- Moules à canaux chauds : Incorporer un système de canaux chauffés qui maintient le plastique fondu, permettant un flux continu dans la cavité du moule et réduisant considérablement les déchets.
- Moules à canaux froids : Utiliser un système où le canal d'alimentation refroidit et se solidifie avec la pièce, nécessitant un retrait et un recyclage ultérieurs.
- Moules à canaux isolés : Conçu pour isoler partiellement le trajet du canal, ralentissant ainsi le processus de refroidissement et réduisant le gaspillage de matériaux sans la complexité des canaux chauds.
Le type de système d'alimentation utilisé par un moule a des implications profondes sur l'efficacité des matériaux, les temps de cycle et la durabilité globale du processus de production.
Basé sur le nombre de cavités
Moules à cavité unique : conçus pour produire une pièce par cycle, ces moules sont idéaux pour les petites séries ou les composants de grande taille. Ils offrent simplicité et facilité d’entretien, mais peuvent s’avérer peu rentables pour la production en grande série en raison de leur cadence de production plus lente.
Moules multicavités : Ces moules comportent plusieurs cavités pour une même pièce, ce qui accroît considérablement l’efficacité de la production. Ils sont adaptés à la fabrication en grande série et permettent de réduire les coûts unitaires. Toutefois, leur conception précise et l’investissement initial plus important sont nécessaires pour garantir une qualité uniforme dans toutes les cavités.
Moules familiaux : Ces moules produisent différentes pièces au cours d’un même cycle, ce qui est utile pour les composants destinés à être assemblés dans le produit final. Bien qu’ils permettent de réduire les délais et les coûts de production en éliminant le besoin de plusieurs moules, une conception soignée est essentielle pour équilibrer les phases de remplissage, de refroidissement et d’éjection pour des pièces de tailles différentes.
Basé sur le système d'ouverture et d'éjection du moule
Moules à deux plaques : Le type le plus courant, composé de deux plaques s’ouvrant dans une seule direction. Leur simplicité et leurs coûts de fabrication réduits en font un choix populaire, malgré une complexité parfois limitée.
Moules à trois plaques : Ils permettent la réalisation de pièces plus complexes avec éjection automatique. Ils comportent deux lignes de joint et peuvent intégrer plusieurs points d’injection. Cette complexité accrue augmente le coût, mais offre une plus grande flexibilité quant au positionnement des points d’injection et à la conception des pièces.
Moules empilés : Il s’agit essentiellement de plusieurs moules à deux plaques superposés, permettant de doubler, voire de quadrupler la production sans augmenter la taille de la machine ni les exigences en matière de serrage. Ils optimisent l’efficacité de la production, mais engendrent des coûts et une complexité plus élevés.
En fonction du type de système de portail
Injection par le bord : Le type le plus courant et le plus simple, convenant à une large gamme de pièces. Elle injecte directement le matériau en fusion dans la cavité de la pièce par son bord.
Broche d'injection : Petite et facilement amovible, la broche d'injection est idéale pour les petites pièces ou les pièces d'aspect esthétique, minimisant les marques et permettant un positionnement plus précis de la broche par rapport à la pièce.
Porte sous-marine : Dissimulée sous la ligne de séparation, cette porte permet l’éjection automatique des pièces et est généralement utilisée pour les sections moyennes et épaisses.
Orifice en éventail : grâce à sa conception en forme d’éventail, il répartit le matériau de manière plus uniforme, réduisant ainsi les contraintes et les déformations ; idéal pour les grandes pièces nécessitant un remplissage uniforme.
Canal d'alimentation : Directement relié à la buse de la machine, il est utilisé pour les moules à cavité unique ou les grandes pièces, offrant un passage direct pour le matériau fondu.
D'après la conception du moule
Moules standard : Élément essentiel du moulage par injection, les moules standard sont polyvalents et simples d’utilisation, conçus pour une vaste gamme d’applications. Leur fiabilité et leur rapport coût-efficacité en font le choix privilégié pour de nombreux projets.
Moules à coulisse : Dotés de sections mobiles ou « coulisses » permettant la création de pièces avec des contre-dépouilles ou des saillies, ces moules sont indispensables à la production de formes complexes impossibles à réaliser avec un moule classique à ouverture et fermeture.
Moules à éjection : Similaires aux moules à glissement, les moules à éjection comportent des éléments qui se déplacent perpendiculairement à la direction d’ouverture du moule. Ils servent à créer des cavités ou des contre-dépouilles sur les côtés des pièces, améliorant ainsi la capacité du moule à reproduire des détails complexes.
Moules rotatifs : Ces moules tournent sur un deuxième axe à l’intérieur de la machine de moulage, permettant ainsi la réalisation de pièces aux géométries plus complexes. Ce type de moule est particulièrement utile pour la fabrication de pièces nécessitant un moulage selon deux directions différentes.
Moules à trois plaques : Composés de trois sections qui se séparent lors de l’éjection, ils offrent une plus grande flexibilité pour le positionnement des points d’injection. Cette conception est idéale pour les pièces nécessitant plusieurs points d’injection.
Moules à cavités séparables : conçus pour se séparer en deux parties ou plus afin de démouler la pièce. Ils sont particulièrement utiles pour le moulage de pièces aux formes complexes et aux cavités profondes.
Moule à vis : Ce moule intègre un mécanisme à vis permettant de démouler des pièces filetées ou hélicoïdales. Il permet ainsi de produire des composants filetés sans endommager le filetage lors de l'éjection.
Moule à éjection par décollement : utilise une plaque pour détacher la pièce du noyau lors de l’éjection. Il est particulièrement efficace pour l’éjection de pièces de grand diamètre ou de celles qui adhéreraient au noyau.
Basé sur des fonctionnalités spéciales
Moules à dévisser : Ils utilisent des noyaux rotatifs actionnés par des moteurs hydrauliques ou électriques pour produire des pièces filetées. Ce type de moule est indispensable à la fabrication de composants avec des filetages internes ou externes précis.
Moules de surmoulage : Conçus pour le surmoulage, un procédé qui consiste à mouler des couches supplémentaires de matériau sur une pièce existante. Cette technique est utilisée pour ajouter des surfaces douces au toucher, des joints ou des éléments esthétiques.
Moules pour surmoulage : Ces moules permettent d’incorporer des inserts dans la pièce moulée. Ces inserts peuvent être en métal, en un autre plastique ou en différents matériaux, offrant ainsi une résistance, une fonctionnalité ou une conductivité accrues.
Moules à injection assistée par gaz : L’injection de gaz (généralement de l’azote) permet de créer des cavités dans la pièce moulée. Ce procédé réduit le poids, la consommation de matière et les temps de cycle, tout en améliorant l’intégrité structurelle.
Basé sur le système de refroidissement
Moules à refroidissement conventionnels : Ils utilisent des canaux percés dans lesquels circule un fluide de refroidissement pour contrôler la température du moule. Bien qu’efficaces pour de nombreuses applications, le refroidissement peut être irrégulier.
Moules à refroidissement conforme : Ils sont dotés de canaux de refroidissement qui épousent au plus près la forme de la pièce ou de la cavité du moule. Cette méthode de refroidissement avancée permet un refroidissement plus rapide et plus uniforme, réduisant ainsi les déformations et les retassures.
Quels sont les facteurs qui influencent le choix du procédé de moulage par injection ?
Lorsque vous vous lancez dans le moulage par injection, le choix du procédé a un impact considérable sur l'efficacité, le coût et la qualité de votre projet. Différents facteurs doivent être soigneusement étudiés afin de choisir la méthode optimale. Voici les éléments clés qui influencent cette décision cruciale, accompagnés de conseils pratiques pour vous guider :
- Choix des matériaux Le type de matière plastique que vous envisagez d'utiliser est primordial. Les différents matériaux présentent des débits, des temps de refroidissement et des exigences de température variables. Par exemple, les thermoplastiques comme le polyéthylène et le polypropylène peuvent convenir à une production en grande série en raison de leur faible coût et de leur rapidité de mise en œuvre.
- Complexité et conception des piècesLes pièces complexes aux géométries élaborées peuvent nécessiter des techniques de moulage avancées comme l'impression 3D ou le moulage par injection assistée par gaz pour atteindre la précision et le niveau de détail souhaités sans compromettre l'intégrité structurelle.
- Volume de productionPour la production en grande série, les moules multi-empreintes ou les moules familiaux peuvent s'avérer plus rentables. En revanche, pour la production en petite série ou le prototypage, les moules mono-empreinte ou la fabrication additive (impression 3D) peuvent être plus adaptés.
- Exigences de tolérance et de qualitéLes pièces de haute précision nécessitent des moules aux tolérances serrées et peuvent bénéficier de technologies telles que les systèmes à canaux chauds pour maintenir une qualité constante.
- Délai De Mise En ŒuvreLes projets aux délais serrés peuvent opter pour des méthodes de prototypage rapide telles que l'impression 3D avant de s'engager dans des procédés de moulage traditionnels plus longs.
- Considérations de coûtsLes contraintes budgétaires peuvent avoir une incidence importante sur le choix du procédé de moulage. Par exemple, les moules en silicone et en caoutchouc sont moins chers que les moules en métal, mais peuvent ne pas offrir la même durabilité ni la même précision.
Conclusion
Cet article a exploré le réseau complexe des procédés de moulage par injection, mettant en lumière leurs caractéristiques distinctives, leurs applications, leurs avantages et leurs défis.
L'avenir s'annonce prometteur pour les technologies de moulage par injection, qui devraient connaître des avancées majeures. Les innovations en science des matériaux, les pratiques écoresponsables, l'automatisation et la fabrication additive vont redéfinir les possibilités, rendant le moulage par injection encore plus polyvalent, efficace et adapté aux exigences du secteur manufacturier de demain.



