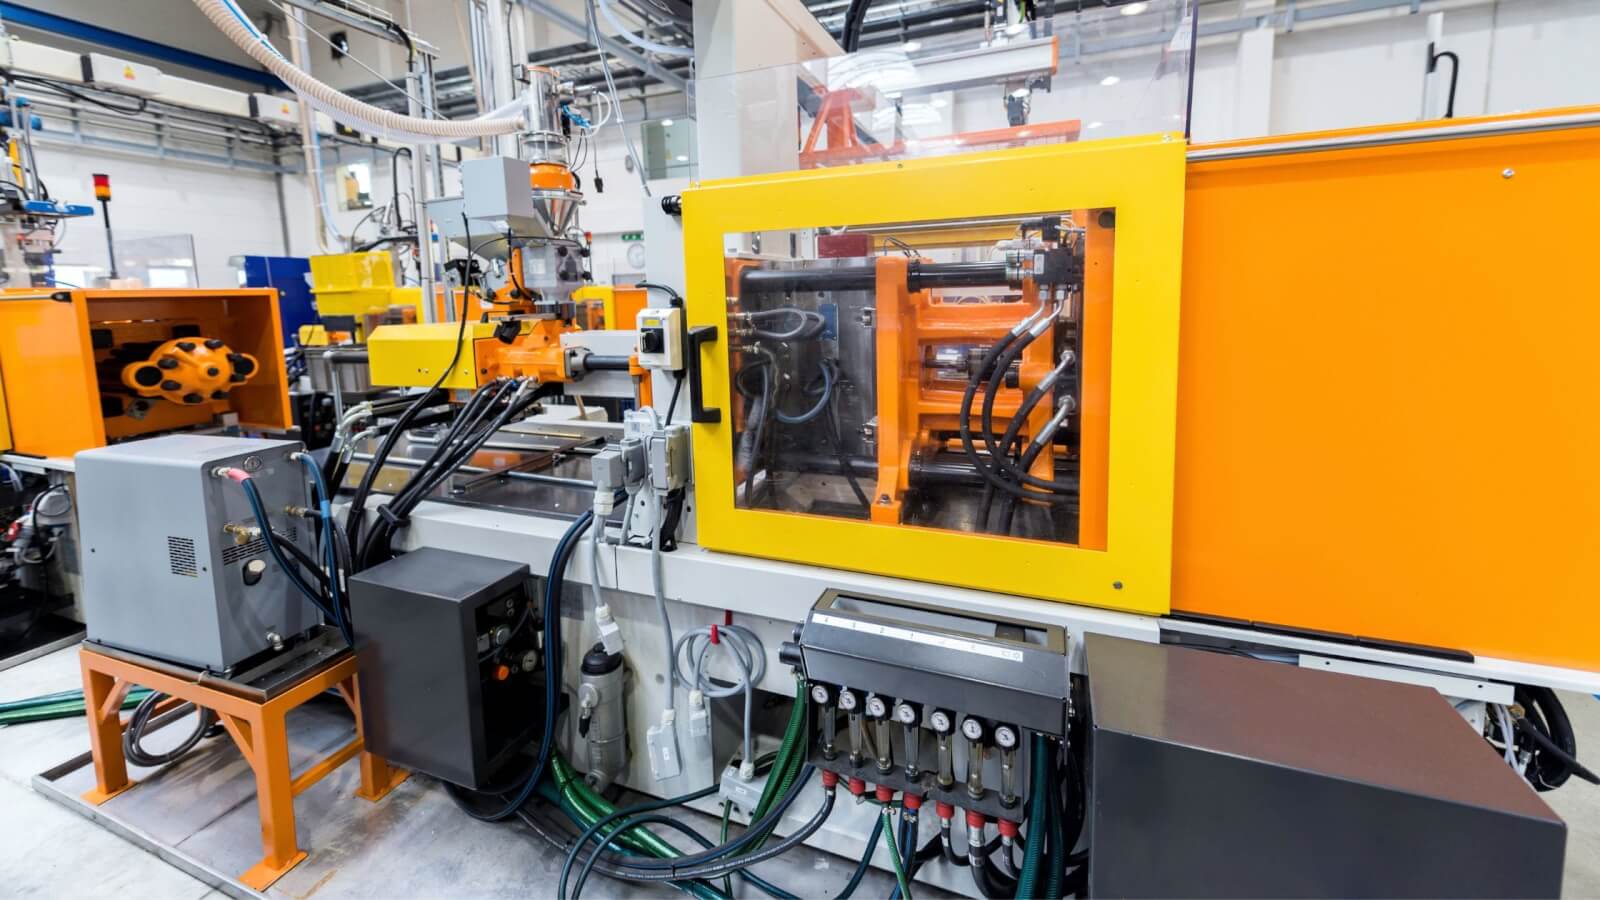
Dans le domaine de la fabrication, l'outillage de moulage par injection est un procédé essentiel, indispensable à la production d'innombrables composants en plastique. Ce guide explore en détail les subtilités de l'outillage de moulage par injection, en dévoilant ses complexités et en soulignant son importance dans la production moderne.
Qu'est-ce que l'outillage dans le moulage par injection ?
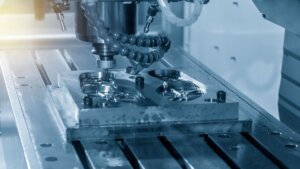
L'outillage de moulage par injection désigne le processus détaillé et sophistiqué de conception et d'ingénierie des outils nécessaires à la production de pièces en plastique ou en métal par moulage par injection.
L'outillage en moulage par injection est une procédure à multiples facettes, englobant la création de moules complexes capables de résister aux rigueurs de la production en grande série.
Ces moules, généralement fabriqués à partir de matériaux robustes comme l'acier ou l'aluminium, sont conçus pour résister aux pressions et températures élevées du processus de moulage. Leur conception et leur fabrication exigent une grande expertise de la part des ingénieurs en outillage, faisant de ce processus un véritable art, alliant science et technique.
Quels sont les différents types d'outillage pour moules d'injection ?
Le moulage par injection utilise différents types de moules pour répondre à des exigences de fabrication variées. Chaque type de moule a des objectifs spécifiques, déterminés par des facteurs tels que le volume de production, la complexité des pièces et les propriétés des matériaux.
Nous allons ici explorer les différents types de moules, leurs applications, et fournir des exemples concrets pour illustrer leur utilité.
Moule à cavité unique
Comme son nom l'indique, un moule à cavité unique ne comporte qu'une seule cavité, créant ainsi une seule pièce à chaque cycle d'injection. Cette simplicité permet une conception et une fabrication plus aisées du moule, ce qui peut se traduire par des coûts réduits et des délais de production plus courts.
- Applications : Les moules à cavité unique sont particulièrement avantageux pour les projets sur mesure ou spécialisés, où le volume de production est faible et où chaque pièce peut présenter des exigences spécifiques. Ils sont également idéaux pour les composants de grande taille, pour lesquels l'intégration de plusieurs cavités dans un seul moule serait impraticable en raison des limitations de dimensions et de capacité de la machine.
- Exemple : Prenons l'exemple de la production de tableaux de bord automobiles sur mesure, où chaque moule est adapté à un modèle de véhicule spécifique. La fabrication individuelle de ces pièces volumineuses et complexes garantit qualité et précision, conformément aux normes rigoureuses de l'industrie automobile.
Moule multi-empreintes
Les moules multicavités comportent plusieurs cavités de même conception, permettant la production simultanée de plusieurs pièces par cycle. Ce dispositif augmente considérablement la productivité, assurant rapidité et efficacité pour la production en série. La complexité de leur conception réside dans la garantie d'un remplissage, d'un refroidissement et d'une éjection uniformes pour toutes les cavités.
- Applications : Ces moules sont indispensables dans les industries qui nécessitent la production rapide de grandes quantités de pièces identiques. Ils sont essentiels lorsque les délais de mise sur le marché sont critiques et que les productions en grande série sont courantes.
- Exemple : Dans l'industrie pharmaceutique, la production de millions de bouchons identiques pour flacons de médicaments est une application courante. La forte demande et la standardisation de ces bouchons font des moules multicavités un choix judicieux pour garantir une production homogène à grande échelle.
Moule familial
Les moules familiaux permettent de produire plusieurs pièces distinctes en un seul cycle de moulage. Leur difficulté réside dans la complexité de leur conception, chaque cavité pouvant avoir un volume différent. Il est donc nécessaire d'équilibrer soigneusement le moule afin de garantir la qualité et l'homogénéité de toutes les pièces.
- Applications : Ce type de moule est particulièrement utile pour la fabrication de pièces destinées à entrer dans la composition d'un produit final, notamment lorsque ces composants sont nécessaires en quantités similaires. Il réduit le besoin de moules multiples et simplifie le processus de fabrication.
- Exemple : On trouve une application pratique de cette technologie dans l'électronique grand public, notamment pour la fabrication des différents composants en plastique d'une télécommande (boutons, couvercle de la batterie et boîtier) en un seul cycle de moulage. Cette efficacité de production est cruciale dans un secteur où rapidité et précision sont primordiales.
Insérer le moule
- Description : Le surmoulage est une technique avancée qui consiste à insérer un insert préfabriqué, généralement en métal, dans le moule avant l'injection de plastique. Ce procédé permet la fusion du matériau plastique avec l'insert, créant ainsi une pièce unique. La précision du positionnement de l'insert et le timing de l'injection sont essentiels pour garantir une liaison solide entre les composants.
- Applications : Le surmoulage est largement utilisé dans les applications exigeant la robustesse et la fonctionnalité du métal alliées à la flexibilité de conception du plastique. Il est particulièrement apprécié pour la production de composants électriques, de dispositifs médicaux et de pièces automobiles, où une liaison solide et durable entre différents matériaux est essentielle.
- Exemple : Dans l'industrie électronique, le surmoulage est utilisé pour fabriquer des pièces complexes, comme des connecteurs dont les broches ou les contacts métalliques sont moulés directement dans un boîtier en plastique. Cette méthode garantit une connectivité électrique fiable tout en assurant l'isolation et le support mécanique nécessaires.
Moule de surmoulage
Le surmoulage consiste à injecter successivement différents matériaux pour créer une pièce unique multicouche. Le premier matériau forme le substrat, qui est ensuite recouvert d'un autre matériau lors d'un cycle de moulage ultérieur. Ce procédé est souvent utilisé pour obtenir des surfaces douces au toucher ou pour créer des pièces multicolores ou texturées.
- Applications : Le surmoulage est idéal pour améliorer l'esthétique et la fonctionnalité d'une pièce, par exemple en ajoutant des poignées ergonomiques aux outils à main ou des couches de protection aux appareils électroniques. Il est également utilisé dans les produits de consommation pour obtenir une combinaison de textures dures et souples, améliorant ainsi l'ergonomie.
- Exemple : En outillage, le surmoulage permet de créer des outils à main dotés d'un noyau rigide et d'une couche extérieure souple et adhérente. Cette technique améliore non seulement l'ergonomie de l'outil, mais aussi son esthétique, ce qui en fait un choix populaire sur un marché concurrentiel.
Moule prototype
Les moules prototypes sont moins complexes et plus économiques que les moules de production. Ils servent principalement à fabriquer un nombre limité de pièces. Cela permet aux concepteurs et aux ingénieurs d'évaluer et de comprendre la conception, l'ajustement, la fonction et la faisabilité d'une pièce avant d'engager les frais liés à la fabrication d'un moule de production. Ces moules sont généralement fabriqués à partir de matériaux moins durables et ne sont pas conçus pour un usage prolongé.
- Applications : Indispensables lors du développement produit, les moules prototypes sont utilisés dans de nombreux secteurs pour tester et valider les conceptions. Ils sont particulièrement précieux dans des industries comme l'électronique grand public, l'automobile et les dispositifs médicaux, où la précision et la fonctionnalité de la conception sont primordiales.
- Exemple : Dans le développement de dispositifs médicaux, des moules prototypes peuvent être utilisés pour créer des composants d'un nouvel outil chirurgical, permettant des tests et une évaluation rigoureux en conditions réelles avant que la conception ne soit finalisée pour la production en série.
Moule de pile
Les moules à plusieurs faces constituent une méthode de moulage très efficace qui multiplie la capacité de production d'un moule classique à une seule face. Ils sont composés de plusieurs surfaces de séparation, ou « empilements », chacun produisant une pièce. Cette configuration permet de doubler, voire de tripler, la production sans augmenter la taille de la machine ni les besoins en dispositifs de serrage.
- Applications : Ces moules sont particulièrement avantageux pour la production en grande série, notamment lorsque l'espace et la taille des machines sont limités. Ils sont couramment utilisés dans les industries produisant en grande quantité des pièces de dimensions relativement petites, comme les emballages ou les dispositifs médicaux à usage unique.
- Exemple : Dans l'industrie de l'emballage, les moules empilables sont fréquemment utilisés pour la production en série de contenants alimentaires jetables. Cette méthode maximise l'efficacité de la production, permettant aux fabricants de produire rapidement de grandes quantités de contenants tout en optimisant l'espace au sol de l'usine.
Quels sont les différents composants et caractéristiques des outillages de moulage par injection ?
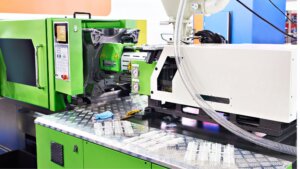
Cavité de moule
La cavité du moule est l'espace creux où le plastique fondu est injecté et mis en forme. Elle constitue l'élément central du moule, déterminant la forme et la taille de la pièce finale. La conception de la cavité est primordiale, car elle influe directement sur la qualité et les propriétés de la pièce moulée.
Fonctionnement et importance :
- La cavité du moule est l'endroit où la résine plastique prend sa forme finale. Le plastique fondu est injecté sous haute pression dans la cavité, où il refroidit et se solidifie.
- Sa conception détermine la finition de surface, la précision dimensionnelle et l'esthétique générale de la pièce en plastique.
- La cavité du moule doit être conçue avec précision pour compenser le retrait du plastique et garantir l'éjection de la pièce sans défaut.
Différents types et approches :
- Moules à cavité unique pour la fabrication en petite série ou le prototypage.
- Moules multicavités pour la production en grande série, où plusieurs pièces sont produites en un seul cycle.
- Moules familiaux permettant de mouler simultanément différentes pièces d'un assemblage.
Noyau de moule
Le noyau du moule forme les surfaces internes d'une pièce en plastique. Il s'agit souvent d'une partie saillante du moule qui crée des cavités, des canaux ou d'autres caractéristiques internes dans la pièce moulée.
Fonctionnement et importance :
- Le noyau fonctionne de concert avec la cavité du moule. Lorsque le plastique fondu remplit la cavité, le noyau façonne les structures internes.
- Elle est essentielle à la création de géométries internes complexes et fait partie intégrante de la fonctionnalité et de la résistance de la pièce.
- Le noyau doit être usiné avec précision et aligné avec la cavité pour garantir une formation de pièce sans joint et une éjection facile.
Différents types et approches :
- Noyaux fixes pour géométries internes simples.
- Noyaux coulissants ou pliables pour les structures internes complexes qu'il serait impossible de démouler avec un noyau fixe.
- Noyaux interchangeables pour une plus grande polyvalence dans la production de pièces aux conceptions internes variées à partir du même moule.
Système Runner
Le système de canaux d'alimentation en moulage par injection est un réseau de canaux qui achemine le plastique fondu de la buse de la machine à mouler par injection jusqu'aux cavités du moule.
Fonctionnement et importance :
- Le système de canaux assure un flux optimal de plastique, facilitant un remplissage uniforme des cavités.
- Il joue un rôle crucial dans la qualité de la pièce, car un système de canaux mal conçu peut entraîner des défauts tels que des déformations ou des retassures.
- Le système doit équilibrer les longueurs des trajets d'écoulement vers toutes les cavités afin de garantir une qualité uniforme des pièces.
Différents types et approches :
- Systèmes à canaux froids, où les canaux se solidifient avec la pièce et sont éjectés.
- Les systèmes à canaux chauds maintiennent le plastique à l'état fondu dans les canaux, ce qui permet de réduire les déchets et d'accélérer les cycles de production.
Développement
Les canaux d'un moule désignent les conduits à l'intérieur du système d'alimentation qui dirigent le plastique fondu vers les différentes parties du moule.
Fonctionnement et importance :
- Les canaux sont conçus pour assurer un écoulement efficace du plastique, minimisant ainsi les pertes de pression et la dégradation du matériau.
- Elles sont essentielles pour préserver l'intégrité du plastique, en évitant des problèmes tels que le refroidissement prématuré ou la surchauffe.
- Une conception optimisée des canaux est essentielle pour obtenir une épaisseur de paroi uniforme et réduire la consommation de matériaux.
Différents types et approches :
- Canaux droits pour des moules plus simples.
- Canaux courbes ou ramifiés pour moules complexes nécessitant des parcours d'écoulement complexes.
- Les canaux d'entrée contrôlent le point d'entrée du plastique dans la cavité, influençant ainsi les propriétés esthétiques et structurelles de la pièce.
Portail
Le point d'injection est un passage crucial par lequel le plastique fondu pénètre dans la cavité du moule. Il ne s'agit pas d'une simple ouverture ; c'est un élément conçu avec précision qui influe considérablement sur l'écoulement et la qualité de la pièce moulée.
Fonction et importance :
- La buse sert de point d'entrée pour le plastique fondu, jouant un rôle essentiel dans la distribution et la pression du matériau à l'intérieur du moule.
- Une porte d'injection bien conçue assure un remplissage uniforme du moule, minimise les contraintes sur le matériau et contribue à l'intégrité structurelle et à la qualité esthétique du produit final.
- La taille et l'emplacement de la porte sont cruciaux ; des spécifications incorrectes peuvent entraîner des défauts tels que des déformations, des retassures ou un remplissage incomplet.
Types et approches :
- Les portes à bords sont couramment utilisées pour les pièces rectangulaires ou plates.
- Les languettes d'éjection contribuent à réduire les contraintes exercées sur la pièce lors de l'éjection.
- Les portes sous-marines sont dissimulées sous la surface de la pièce et sont idéales pour des raisons esthétiques.
- Les buses à pointe chaude sont utilisées dans les systèmes à canaux chauds, assurant un passage direct pour le plastique fondu.
Système d'éjection
Le système d'éjection des moules d'injection est le mécanisme qui permet d'extraire la pièce en plastique solidifiée du moule. Ce système ne se limite pas à l'éjection ; il repose également sur la précision et le soin apportés à la fabrication afin de garantir l'intégrité de la pièce moulée.
Fonction et importance :
- Les broches d'éjection du système poussent la pièce refroidie hors de la cavité du moule, une étape cruciale pour une production continue.
- La conception du système doit garantir une éjection fluide et régulière afin d'éviter tout dommage ou déformation de la pièce.
- Le positionnement et le nombre corrects des éjecteurs sont essentiels pour équilibrer la force appliquée sur la pièce, ce qui est particulièrement important pour les pièces complexes et délicates.
Types et approches :
- Les systèmes d'éjection à simple action sont utilisés pour les moules plus simples.
- Les moules complexes peuvent nécessiter plusieurs broches d'éjection ou un mécanisme de plaque d'éjection pour une répartition uniforme de la force.
- Certains systèmes utilisent des mécanismes pneumatiques ou hydrauliques pour répondre à des exigences d'éjection spécifiques.
Système de refroidissement
Le système de refroidissement des outillages de moulage par injection est constitué d'un ensemble de canaux conçus pour réguler la température du moule et de la pièce plastique en cours de solidification. Un refroidissement efficace est indispensable à la qualité et à l'efficacité du processus de moulage par injection.
Fonction et importance :
- Les conduites de refroidissement font circuler un fluide frigorigène, généralement de l'eau ou de l'huile, pour absorber la chaleur du moule, refroidissant ainsi le plastique fondu rapidement et uniformément.
- Un refroidissement efficace réduit le temps de cycle, améliore la qualité des pièces et prévient les défauts tels que le retrait ou le gauchissement.
- La conception du système de refroidissement doit garantir une répartition homogène de la température sur toute la surface du moule.
Types et approches :
- Les systèmes de refroidissement conventionnels à canaux rectilignes sont les plus courants.
- Les barboteurs et les chicanes sont utilisés pour les pièces plus profondes ou plus épaisses, où le contact direct avec la ligne de refroidissement est limité.
- Les technologies avancées de refroidissement des moules utilisent des lignes de refroidissement conformes, qui suivent le contour du moule pour un refroidissement plus efficace.
Caractéristiques d'alignement et de montage
Les dispositifs d'alignement et de montage des outillages de moulage par injection sont essentiels au positionnement précis et sûr du moule dans la presse à injecter. Ils garantissent la précision, la répétabilité et la sécurité du processus de moulage.
Fonction et importance :
- Les dispositifs d'alignement, tels que les goupilles de guidage et les bagues, garantissent un alignement correct des deux moitiés du moule à chaque fermeture.
- Les éléments de fixation, tels que les pinces et les boulons, fixent le moule à la machine de moulage par injection, assurant stabilité et sécurité lors de l'injection à haute pression.
- Un alignement précis et un montage sécurisé sont essentiels pour éviter les bavures, le désalignement des deux moitiés du moule et les dommages au moule ou à la machine.
Types et approches :
- Des systèmes de goupilles de guidage et de douilles standard sont utilisés pour la plupart des applications.
- Les systèmes de serrage magnétiques et hydrauliques offrent des capacités de changement de moule rapides pour les environnements de fabrication à forte mixité et faible volume.
- Des systèmes d'alignement spécialisés peuvent être utilisés pour les moules présentant des conceptions non conventionnelles ou des tolérances extrêmement serrées.
Évacuation
La ventilation des outillages de moulage par injection est un élément crucial, mais souvent négligé. Elle désigne le procédé ou le dispositif interne au moule permettant l'évacuation de l'air et des gaz lors de l'injection de matière plastique fondue.
Fonction et importance :
- La ventilation est essentielle pour éviter les poches d'air et les brûlures de gaz, qui peuvent endommager la surface de la pièce moulée.
- Cela permet de garantir que le plastique fondu remplisse complètement et uniformément la cavité du moule, ce qui est essentiel pour obtenir une précision dimensionnelle et une qualité de surface optimales.
- Une ventilation adéquate contribue de manière significative à l'efficacité globale du processus de moulage, en réduisant les défauts et en améliorant la qualité du produit final.
Types et approches :
- Orifices ou canaux d'aération permettant à l'air de s'échapper de la cavité du moule.
- Des matériaux poreux placés dans des zones spécifiques du moule peuvent également être utilisés pour permettre l'évacuation des gaz.
- La ventilation peut être contrôlée et optimisée avec précision en fonction du matériau et de la conception de la pièce.
Mécanismes de glissière et de levage
Les mécanismes de coulissement et de levage font partie intégrante des moules d'injection, conçus pour créer des contre-dépouilles complexes dans les pièces moulées.
Fonction et importance :
- Ces mécanismes permettent le moulage de pièces aux géométries et caractéristiques complexes, impossibles à réaliser avec de simples moules ouverts et fermés.
- Elles sont essentielles pour garantir l'éjection efficace de pièces complexes sans les endommager ni les déformer.
- Les glissières et les poussoirs contribuent à la polyvalence du moule, permettant la création de modèles plus complexes et variés.
Types et approches :
- Glissières angulaires se déplaçant selon un angle par rapport à l'ouverture du moule.
- Les élévateurs, utilisés pour créer des cavités en se déplaçant perpendiculairement à l'ouverture du moule.
- Méthodes d'actionnement hydrauliques ou mécaniques, chacune offrant des avantages différents en termes de contrôle et d'application de la force.
Matériaux de moule
Les matériaux de moule sont essentiels en moulage par injection, car ils affectent et améliorent directement les performances, la durabilité et la qualité des pièces moulées.
Fonction et importance :
- Le choix du matériau influe sur la résistance à l'usure du moule, sa conductivité thermique et sa capacité à résister à des pressions et des températures élevées.
- Il détermine la durée de vie du moule et sa capacité à produire des pièces homogènes et de haute qualité sur des centaines de milliers de cycles.
- Le choix du matériau de moule approprié est crucial pour optimiser le processus de fabrication et trouver un équilibre entre rentabilité et performance.
Types et approches :
- Les moules en acier sont privilégiés pour la production en grande série en raison de leur durabilité et de leur longue durée de vie.
- Les moules en aluminium, plus économiques et adaptés au prototypage ou à la production en petites séries.
- Des alliages et revêtements spéciaux peuvent être utilisés pour améliorer certaines propriétés comme la résistance à l'usure ou réduire l'adhérence.
Inserts
Les inserts en moulage par injection sont des composants placés dans le moule pour former une partie de la cavité et sont essentiels pour créer des caractéristiques spécifiques dans la pièce moulée.
Fonction et importance :
- Les inserts servent à créer des caractéristiques telles que des filetages, des contre-dépouilles ou à introduire différents matériaux dans une seule pièce moulée.
- Elles améliorent la flexibilité du moule, permettant la production de pièces complexes aux caractéristiques variées sans avoir à concevoir un nouveau moule.
- Les inserts sont interchangeables, ce qui permet de produire différentes variantes d'une pièce à partir du même moule.
Types et approches :
- Inserts métalliques pour les éléments à haute résistance tels que les filetages ou les surfaces d'appui.
- Inserts interchangeables permettant une modification rapide du moule pour différentes conceptions de pièces.
- Des inserts fabriqués à partir de différents matériaux comme le plastique ou le métal, en fonction des propriétés requises de la pièce finale.
Inserts de cavité
Les inserts de cavité sont des composants spécialisés utilisés dans les moules d'injection pour créer des caractéristiques ou des géométries spécifiques dans les pièces en plastique moulées.
Fonction et importance :
- Ces inserts sont essentiels pour introduire des détails complexes, des textures ou des formes complexes qui ne font pas directement partie de la structure principale du moule.
- Ils offrent une grande flexibilité dans la conception des moules, permettant une modification aisée de la cavité du moule pour différentes conceptions de pièces.
- Les inserts de cavité sont essentiels pour améliorer la personnalisation des produits tout en maintenant la rentabilité et l'efficacité du processus de fabrication.
Types et approches :
- Inserts interchangeables pour moules permettant de produire différentes versions d'une pièce.
- Inserts texturés pour ajouter des finitions de surface spécifiques à la pièce moulée.
- Inserts conçus sur mesure pour créer des formes géométriques uniques, difficiles à mouler autrement.
Inserts de moule
Les inserts de moule sont des éléments modulaires du moule qui peuvent être facilement remplacés ou modifiés, offrant ainsi polyvalence et adaptabilité au processus de moulage.
Fonction et importance :
- Elles permettent des modifications rapides de la conception du moule sans nécessiter une refonte complète, réduisant ainsi considérablement les temps d'arrêt et les coûts.
- Les inserts de moule sont essentiels pour s'adapter aux variations de conception des pièces, telles que des logos, des textures ou des modifications géométriques différents.
- Leur utilisation prolonge la durée de vie globale du moule en permettant le remplacement indépendant des sections usées ou endommagées.
Types et approches :
- Inserts interchangeables pour différentes conceptions ou caractéristiques de pièces.
- Inserts résistants à l'usure dans les zones à forte usure pour prolonger la durée de vie du moule.
- Inserts personnalisés adaptés aux exigences spécifiques du produit ou aux caractéristiques de conception uniques.
Leveurs
Les poussoirs sont des composants essentiels des outillages de moulage par injection, conçus pour créer des contre-dépouilles angulaires ou des caractéristiques complexes dans les pièces moulées qui ne peuvent pas être réalisées avec des conceptions de moules standard.
Fonction et importance :
- Les élévateurs permettent le moulage de motifs complexes en autorisant la création de caractéristiques qui ne sont pas alignées avec la direction d'ouverture du moule.
- Elles sont essentielles pour améliorer la flexibilité de conception des moules, permettant la production de pièces plus complexes sans avoir besoin d'outillage supplémentaire.
- La conception et le fonctionnement précis des élévateurs sont essentiels pour garantir l'intégrité et la qualité de la pièce moulée finale.
Types et approches :
- Les lève-dépôts standard sont couramment utilisés pour les contre-dépouilles angulaires simples.
- Appareils de levage complexes à mouvements multiples ou à géométries uniques pour des pièces plus complexes.
- La conception et le positionnement des poussoirs varient en fonction de la géométrie de la pièce et des exigences spécifiques du processus de moulage.
Runners
Les canaux d'alimentation des outillages de moulage par injection sont les conduits par lesquels le plastique fondu circule de la machine de moulage par injection aux cavités du moule.
Fonction et importance :
- Les canaux d'alimentation jouent un rôle crucial dans la distribution du plastique fondu, garantissant qu'il atteigne toutes les parties du moule de manière uniforme et rapide.
- La conception du système de canaux d'alimentation influe sur l'efficacité globale du processus de moulage, impactant des facteurs tels que le temps de cycle et la consommation de matériaux.
- Des systèmes de production correctement conçus sont essentiels pour garantir une qualité constante sur toutes les pièces et minimiser le gaspillage de matériaux.
Types et approches :
- Les systèmes de carotte, de canal et de porte sont les composants typiques d'un système de canal.
- Les systèmes à canaux équilibrés assurent un flux uniforme vers toutes les cavités, tandis que les systèmes déséquilibrés peuvent être utilisés pour les moules avec des cavités de tailles variables.
- La taille et la forme des canaux d'alimentation sont adaptées en fonction de la conception de la pièce, du matériau et des exigences spécifiques du processus.
Coureurs chauds
Les canaux chauds utilisés en moulage par injection sont des systèmes de canaux avancés qui maintiennent le plastique à l'état fondu à l'intérieur du canal, éliminant ainsi la solidification dans ces derniers.
Fonction et importance :
- Les canaux chauds sont essentiels pour réduire le gaspillage de matériaux, car ils éliminent le besoin de broyer et de recycler les canaux.
- Elles permettent un meilleur contrôle du flux et de la température du plastique, ce qui conduit à des pièces de meilleure qualité et à des temps de cycle plus rapides.
- Les systèmes à canaux chauds sont idéaux pour la production à grande échelle où l'efficacité et les économies de matériaux sont essentielles.
Types et approches :
- Des canaux chauffés de l'intérieur, où la chaleur est appliquée de l'intérieur pour maintenir la température du plastique.
- Rails chauffés de l'extérieur, utilisant des éléments chauffants autour des canaux.
- Différents types de buses et de vannes à canaux chauds, chacune adaptée à des applications et des matériaux spécifiques.
Coureurs froids
Les canaux froids sont les systèmes de canaux d'alimentation les plus traditionnels en moulage par injection, où le plastique contenu dans les canaux se solidifie en même temps que la pièce.
Fonction et importance :
- Les systèmes à canaux froids sont plus simples et plus économiques que les systèmes à canaux chauds, ce qui les rend adaptés aux productions à plus petite échelle ou aux géométries de pièces plus simples.
- Ils sont plus faciles à concevoir et à entretenir, offrant une flexibilité dans les changements de matériaux.
- Cependant, les systèmes à canaux froids nécessitent le broyage et le recyclage du matériau des canaux, ce qui peut augmenter le temps de cycle et les coûts des matériaux.
Types et approches :
- Conception à deux et trois plaques, avec des variations dans la disposition des canaux et les méthodes d'alimentation.
- Les systèmes à canaux froids sont généralement équipés de vannes sous-marines et de vannes latérales.
- La conception repose souvent sur la facilité de retrait des canaux d'alimentation et l'efficacité des matériaux.
Broches de base
Les noyaux sont des composants minces, en forme de tige, utilisés dans le moulage par injection pour créer des trous, des canaux ou des cavités internes dans les pièces moulées.
Fonction et importance :
- Les noyaux jouent un rôle essentiel dans la formation des caractéristiques internes d'une pièce qui ne peuvent pas être directement créées par la cavité du moule.
- Elles jouent un rôle crucial dans l'obtention de la géométrie interne souhaitée de la pièce, essentielle à la fois pour des raisons esthétiques et fonctionnelles.
- La précision et la qualité des broches de noyau ont un impact direct sur la précision et la régularité des caractéristiques internes des pièces moulées.
Types et approches :
- Broches de noyau standard pour la création de trous ou de canaux simples.
- Broches centrales complexes de diamètres ou de formes variés pour des géométries internes complexes.
- Broches de refroidissement ou de chauffage du noyau permettant de contrôler la température à l'intérieur du moule en fonction des exigences spécifiques des matériaux.
Déflecteurs et diffuseurs
Les chicanes et les diffuseurs sont des composants du système de refroidissement d'un moule d'injection, conçus pour optimiser le flux de liquide de refroidissement.
Fonction et importance :
- Ces éléments assurent un refroidissement uniforme dans tout le moule, ce qui est essentiel pour maintenir la qualité des pièces et réduire les temps de cycle.
- Les chicanes dirigent le flux de liquide de refroidissement selon un schéma spécifique, améliorant ainsi l'efficacité du refroidissement dans les zones ciblées du moule.
- Les diffuseurs répartissent le liquide de refroidissement uniformément sur une zone plus large, assurant une distribution homogène de la température et prévenant les défauts tels que la déformation et le rétrécissement.
Types et approches :
- Déflecteurs droits ou inclinés pour diriger le flux de liquide de refroidissement dans des directions spécifiques.
- Diffuseurs perforés ou à fentes pour une répartition uniforme du liquide de refroidissement sur de plus grandes surfaces de moule.
- Déflecteurs et diffuseurs conçus sur mesure pour les moules aux géométries complexes ou aux exigences de refroidissement spécifiques.
Collecteur d'eau
Le collecteur d'eau des outillages de moulage par injection est un élément essentiel à la gestion du système de refroidissement du moule. Il sert de point de distribution pour le liquide de refroidissement, le dirigeant vers les différentes parties du moule.
Fonction et importance :
- Le collecteur d'eau assure un refroidissement uniforme et efficace du moule, ce qui est essentiel pour maintenir une qualité constante des pièces moulées.
- Un refroidissement adéquat influe sur le temps de cycle et la productivité globale du processus de moulage.
- La conception et l'efficacité du collecteur d'eau influencent directement la durée de vie du moule et la qualité du produit final.
Types et approches :
- Collecteurs conçus sur mesure et adaptés à des configurations de moules spécifiques.
- Collecteurs modulaires permettant flexibilité et adaptabilité dans le refroidissement de différents moules.
- Collecteurs de pointe avec commandes intégrées de température et de débit pour une gestion précise du refroidissement.
Texture de moisissure
La texture du moule désigne la finition ou le motif de surface donné à la pièce moulée, obtenu grâce à la texture de la cavité du moule.
Fonction et importance :
- La texturation améliore l'aspect esthétique de la pièce en plastique et peut également lui conférer des propriétés fonctionnelles telles qu'une meilleure adhérence ou une réflexion de la lumière réduite.
- Le choix de la texture a un impact sur le démoulage de la pièce et peut influencer l'ensemble du processus de moulage.
- La texturation peut aller de simples finitions mates à des motifs complexes et détaillés, selon les exigences du produit.
Types et approches :
- La gravure chimique, où l'acide est utilisé pour créer des textures sur la surface du moule.
- Texturation laser, offrant une grande précision et des possibilités de motifs complexes.
- Des méthodes mécaniques comme le microbillage ou le ponçage pour des textures plus simples.
Grappe
La buse d'injection est un composant des moules d'injection qui guide le plastique fondu de la buse d'injection vers le moule.
Fonction et importance :
- Il s'agit d'un élément crucial du moule car il constitue le passage principal pour le plastique, influençant le flux et la pression du matériau entrant dans le moule.
- La conception et la qualité de la buse d'injection sont essentielles pour éviter les fuites et assurer une transition en douceur du plastique dans le moule.
- Un système d'injection correctement conçu contribue à des cycles de moulage efficaces et réduit le gaspillage de matériaux.
Types et approches :
- Douilles de coulée standard pour applications générales.
- Douilles d'injection conçues sur mesure pour des propriétés de matériaux ou des pressions d'injection spécifiques.
- Douilles d'injection dotées de revêtements avancés pour une meilleure résistance à l'usure et un flux de matériau amélioré.
Plaque de rétention de cavité
La plaque de retenue des cavités dans l'outillage de moulage par injection maintient et supporte les inserts de cavité du moule, assurant leur alignement précis et leur positionnement sûr à l'intérieur du moule.
Fonction et importance :
- Cette plaque est essentielle pour maintenir l'intégrité de la cavité du moule, ce qui influe directement sur la précision et la qualité de la pièce moulée.
- Il contribue à répartir uniformément la pression d'injection et soutient le système de refroidissement du moule.
- La conception et la résistance de la plaque de retenue de la cavité sont essentielles à la durabilité et à la fonctionnalité du moule.
Types et approches :
- Plaques conçues pour faciliter le remplacement et l'entretien des inserts.
- Matériaux à haute résistance pour supporter les conditions de moulage par injection à haute pression.
- Plaques sur mesure pour des conceptions de moules spécifiques ou des configurations de cavités uniques.
Quelle est la différence entre les outillages de moules d'injection rigides et souples ?
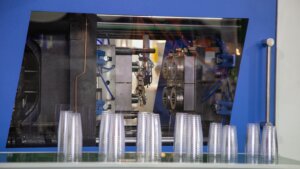
L'outillage rigide et l'outillage souple constituent deux approches distinctes dans la fabrication des moules utilisés en moulage par injection. Comprendre leurs différences est essentiel pour choisir l'outillage adapté aux besoins spécifiques de production.
Outillage dur :
- Description : L'outillage dur, généralement fabriqué en acier trempé, est utilisé pour les productions en grande série.
- Fonction et importance : La robustesse de l'outillage rigide lui permet de résister aux pressions et températures élevées du processus de moulage par injection sur de nombreux cycles, ce qui le rend idéal pour la production de masse.
- Différents types et approches : On utilise différentes nuances d'acier, certaines étant traitées pour une meilleure résistance à l'usure. La complexité de conception peut être plus élevée pour l'outillage dur, compte tenu de sa longue durée de vie.
Outillage souple :
- Description : L'outillage souple est souvent fabriqué en aluminium ou en acier pré-trempé et est utilisé pour le prototypage ou la production en petite série.
- Fonction et importance : Ce type d'outillage est plus facile et plus rapide à produire, mais il n'est pas aussi durable que l'outillage rigide, ce qui le rend adapté aux séries de production plus courtes.
- Différents types et approches : Les moules en aluminium offrent des temps de refroidissement plus rapides et une exécution plus rapide, mais ils sont moins durables que leurs homologues en acier.
Quel type d'outillage est utilisé dans le moulage par injection de métal ?
Le moulage par injection de métal (MIM) est un procédé qui allie la polyvalence du moulage par injection de plastique à la résistance et à l'intégrité du métal. L'outillage utilisé en MIM doit être adapté aux propriétés spécifiques des poudres métalliques et du liant.
- Matériel d'outillage : L'acier de haute qualité est couramment utilisé pour l'outillage MIM afin de résister aux températures et pressions élevées impliquées dans le moulage des poudres métalliques.
- Considérations sur la conception: L'outillage MIM nécessite souvent des tolérances plus serrées et un usinage plus précis que les moules d'injection plastique en raison des caractéristiques de retrait du métal pendant le processus de frittage.
- Bonus: Des fonctionnalités avancées telles que des systèmes d'éjection spécialisés et des unités de contrôle de température sont souvent intégrées à l'outillage MIM pour gérer la complexité des pièces métalliques.
Comment l'outillage de moulage par injection a-t-il évolué ?
L'outillage de moulage par injection a connu des progrès significatifs au fil des ans, sous l'impulsion de la demande croissante de pièces plus complexes, d'une plus grande efficacité et d'innovations technologiques.
- Premiers développements : Au départ, les moules étaient simplistes et manuels, adaptés aux pièces de base moins complexes.
- Intégration technologique : Avec l'avènement de la conception assistée par ordinateur (CAO) et de la fabrication assistée par ordinateur (FAO), l'outillage est devenu plus sophistiqué, permettant des conceptions complexes et des tolérances plus serrées.
- Matériaux et Techniques : L'introduction de nouveaux matériaux comme les alliages et revêtements avancés, ainsi que de techniques comme l'impression 3D pour l'outillage prototype, a encore élargi les capacités du moulage par injection.
- Automatisation et fonctionnalités intelligentes : L'outillage moderne intègre des systèmes automatisés et des capteurs pour la surveillance et le contrôle en temps réel, améliorant la précision et réduisant les temps de cycle.
Comment la complexité de l'outillage et les tolérances serrées interagissent-elles dans le moulage par injection ?
Dans le domaine du moulage par injection, l'interaction entre la complexité de l'outillage et les tolérances serrées est un aspect fondamental qui détermine la réussite du processus de fabrication. Cette relation est cruciale pour produire des pièces de haute précision et de grande qualité.
Complexité de l'outillage
La complexité de l'outillage fait référence à la complexité de la conception du moule, notamment au nombre de cavités, à la sophistication des pièces qu'il doit créer et aux complexités liées à la construction même du moule.
- Impact sur les tolérances : À mesure que la complexité augmente, le maintien de tolérances serrées devient plus difficile. Les moules complexes aux détails minutieux exigent une ingénierie de précision pour garantir que chaque pièce produite réponde à des spécifications rigoureuses.
- Approches: Des logiciels de CAO/FAO avancés, un usinage de haute précision et des techniques de conception sophistiquées sont utilisés pour gérer cette complexité tout en respectant des tolérances strictes.
Tolérances étroites
Les tolérances serrées font référence à la faible marge d'erreur admissible dans les dimensions des pièces moulées.
- Importance: Le respect de tolérances strictes est essentiel dans les industries où la précision est primordiale, comme les secteurs de l'aérospatiale, du médical et de l'automobile.
- Atteindre des tolérances serrées : Cela nécessite des matériaux d'outillage de haute qualité, un usinage de précision et des machines de moulage de pointe. Cela implique également une planification et un contrôle rigoureux du processus de moulage, notamment de la température, de la pression et des vitesses de refroidissement.
Pourquoi les capteurs, l'analyse comparative et la répétabilité des processus sont-ils essentiels dans l'outillage de moulage par injection ?
L'utilisation de capteurs, l'analyse comparative et la reproductibilité des processus sont des facteurs clés pour garantir la qualité et l'efficacité des outillages de moulage par injection. Ces éléments jouent un rôle essentiel dans le maintien de la constance, la réduction des erreurs et l'amélioration de la qualité globale de la production.
Capteurs:
- Rôle: Les capteurs intégrés aux outillages de moulage par injection fournissent des données en temps réel sur différents aspects du processus de moulage, notamment la température, la pression et le débit.
- Importance: Ces informations sont essentielles pour maintenir la maîtrise du processus, détecter rapidement les problèmes potentiels et garantir que les pièces moulées répondent aux spécifications requises.
analyse comparative:
- Définition: L'analyse comparative en moulage par injection consiste à définir des normes ou des indicateurs clés de performance pour le processus de moulage.
- Objectif : Cela permet de comparer les performances réelles à ces normes, de garantir une qualité constante et d'identifier les axes d'amélioration.
Répétabilité du processus :
- Explication: La répétabilité du processus fait référence à la capacité de reproduire le processus de moulage de manière constante au fil du temps, produisant des pièces uniformes en termes de qualité et de dimensions.
- Importance: Une grande répétabilité est essentielle pour les productions en grande série où la constance de la fabrication sur des milliers, voire des millions de pièces, est primordiale. Elle réduit les déchets, améliore l'efficacité et garantit la satisfaction du client.
Quels matériaux sont utilisés dans l'outillage de moulage par injection ?
En matière d'outillage pour le moulage par injection, le choix des matériaux est primordial ; il influe sur la durabilité, le coût et les performances du moule. Différents matériaux sont utilisés en fonction des exigences de l'application de moulage spécifique.
- Acier: L'acier de haute qualité est un choix populaire pour sa durabilité et sa résistance à l'usure, idéal pour la production en grande série. Il comprend des types comme l'acier inoxydable, le P20 et le H13.
- Aluminium: Reconnu pour sa légèreté et ses propriétés de chauffage et de refroidissement rapides, l'aluminium est souvent utilisé pour les outils prototypes ou la production en petite série.
- Alliages de béryllium-cuivre : Utilisé dans les zones du moule nécessitant une évacuation rapide de la chaleur ou dans les parties du moule présentant des géométries complexes.
- Acier pré-trempé : Une option économique utilisée dans des applications moins exigeantes ; elle ne nécessite pas de traitement thermique supplémentaire.
- Acier à outils: Pour les applications à forte usure, on utilise des aciers à outils comme le D2 ou l'A2, qui offrent robustesse et longévité.
- Alliages à base de nickel : Utilisés pour leur résistance aux hautes températures dans des applications telles que le surmoulage.
Quel est l'impact du flux de matière sur l'outillage en moulage par injection ?
Les caractéristiques d'écoulement des matériaux sont un facteur essentiel dans la conception des moules et influencent directement la qualité du produit. Comprendre le comportement des différents matériaux lors du processus de moulage par injection est crucial pour créer des moules performants.
- Viscosité du matériau : Les matériaux à faible viscosité s'écoulent facilement et conviennent aux moules complexes, tandis que les matériaux à haute viscosité nécessitent des conceptions plus robustes et plus simples.
- Caractéristiques de refroidissement : Les matériaux qui refroidissent rapidement peuvent nécessiter des moules dotés de systèmes de refroidissement avancés afin d'éviter les défauts tels que les déformations ou les retassures.
- Débit et pression : La capacité du matériau à remplir le moule sous certaines pressions et certains débits a un impact sur la conception du moule, notamment sur les systèmes d'injection et de canaux.
- Rétrécissement et déformation : Les propriétés du matériau, comme le taux de retrait, doivent être prises en compte dans la conception du moule afin de garantir la précision dimensionnelle du produit final.
Comment choisir le bon matériau d'outillage pour votre projet ?
Le choix du matériau d'outillage approprié est une décision cruciale dans le processus de moulage par injection. Il dépend de divers facteurs, notamment le volume de production, la complexité des pièces et les propriétés du matériau.
- Volume de production: Les productions en grande série exigent des matériaux durables comme l'acier trempé, tandis que l'aluminium ou l'acier pré-trempé peuvent convenir aux plus petites séries.
- Complexité de la pièce : Les pièces complexes aux détails minutieux nécessitent souvent un acier de haute qualité pour plus de précision, tandis que les conceptions plus simples peuvent être réalisées avec des matériaux moins coûteux.
- Durée de vie du moule : Pour les moules destinés à durer des millions de cycles, on privilégie des matériaux comme l'acier à outils ou les alliages à base de nickel.
- Considérations de coût : Les contraintes budgétaires peuvent amener à choisir des matériaux plus économiques comme l'aluminium ou l'acier pré-trempé, mais il convient de tenir compte du compromis en termes de durabilité et de précision.
- Conductivité thermique: Pour les moules nécessitant des cycles de chauffage et de refroidissement rapides, on choisit des matériaux à haute conductivité thermique, comme l'aluminium.
- Exigences de finition de surface : Pour obtenir des finitions de surface de haute qualité, il peut être nécessaire d'utiliser un acier à outils ayant subi des traitements spécifiques.
- Compatibilité avec les matériaux de moulage : La compatibilité chimique et thermique du matériau du moule avec le plastique moulé est cruciale pour éviter des problèmes tels que la corrosion ou la dégradation.
Quels sont les problèmes courants liés à l'outillage de moulage par injection et comment les résoudre ?
L'outillage de moulage par injection peut rencontrer divers problèmes affectant la qualité des pièces moulées. Identifier et résoudre ces problèmes est essentiel pour maintenir une production efficace.
- Formation éclair : Causé par une pression excessive ou un mauvais alignement des pièces du moule. La solution consiste à ajuster la pression et à assurer un alignement correct.
- Coups courts : Ce problème survient lorsque le moule n'est pas complètement rempli. On peut y remédier en augmentant le débit de matière ou en ajustant la température.
- Gauchissement: Cela se produit en raison d'un refroidissement inégal. La solution consiste à optimiser le système de refroidissement et à assurer une répartition uniforme de la température.
- Défauts de surface : Cela peut être dû à une mauvaise qualité des matériaux ou à une température de moule inadéquate. La solution consiste à utiliser des matériaux de haute qualité et à ajuster les paramètres de température.
Comment optimiser les coûts des outillages de moulage par injection ?
L'optimisation des coûts des outillages de moulage par injection est essentielle pour maintenir un équilibre entre qualité, efficacité et budget. Plusieurs stratégies permettent d'y parvenir :
- Sélection du matériau: Utilisez des matériaux économiques qui répondent aux exigences de durabilité et de qualité. Par exemple, privilégiez l'aluminium ou l'acier pré-trempé pour les projets de petite série.
- Efficacité de conception : Simplifiez la conception du moule pour réduire la complexité et le temps d'usinage sans compromettre la fonctionnalité de la pièce.
- Utiliser des systèmes CAO/FAO avancés : Ces systèmes peuvent contribuer à optimiser la conception du moule en termes d'efficacité matérielle et temporelle.
- Maintenance régulière: Un entretien proactif et régulier de l'outillage peut prolonger considérablement sa durée de vie, réduisant ainsi le besoin de remplacements fréquents.
- Conception modulaire: La mise en œuvre d'une approche modulaire dans la conception des outils permet de remplacer facilement les pièces usées plutôt que l'outil entier.
- Investissez dans la qualité : Investir initialement dans des outils de haute qualité peut réduire les coûts au fil du temps grâce à des réparations et un entretien moins fréquents.
- Optimisation du processus: La rationalisation du processus de moulage par injection peut réduire les temps de cycle et la consommation d'énergie, ce qui permet de réaliser des économies.
Conclusion
L'outillage de moulage par injection englobe un large éventail de pratiques et de considérations, allant de la compréhension de l'interaction entre les propriétés des matériaux et la conception du moule à l'optimisation des coûts liés au processus d'outillage.
La clé du succès dans le moulage par injection réside dans une attention méticuleuse aux détails, la compréhension des complexités du processus et l'adaptation continue aux progrès technologiques.
Cette approche globale garantit la production de pièces de haute qualité tout en maintenant l'efficacité et la rentabilité.
Si vous souhaitez passer du concept à la production, découvrez les services d'injection plastique experts de 3ERP , conçus pour fournir non seulement des pièces de haute qualité, mais aussi des solutions d'outillage de précision qui garantissent l'exactitude, la répétabilité et l'efficacité tout au long de votre processus de fabrication.