
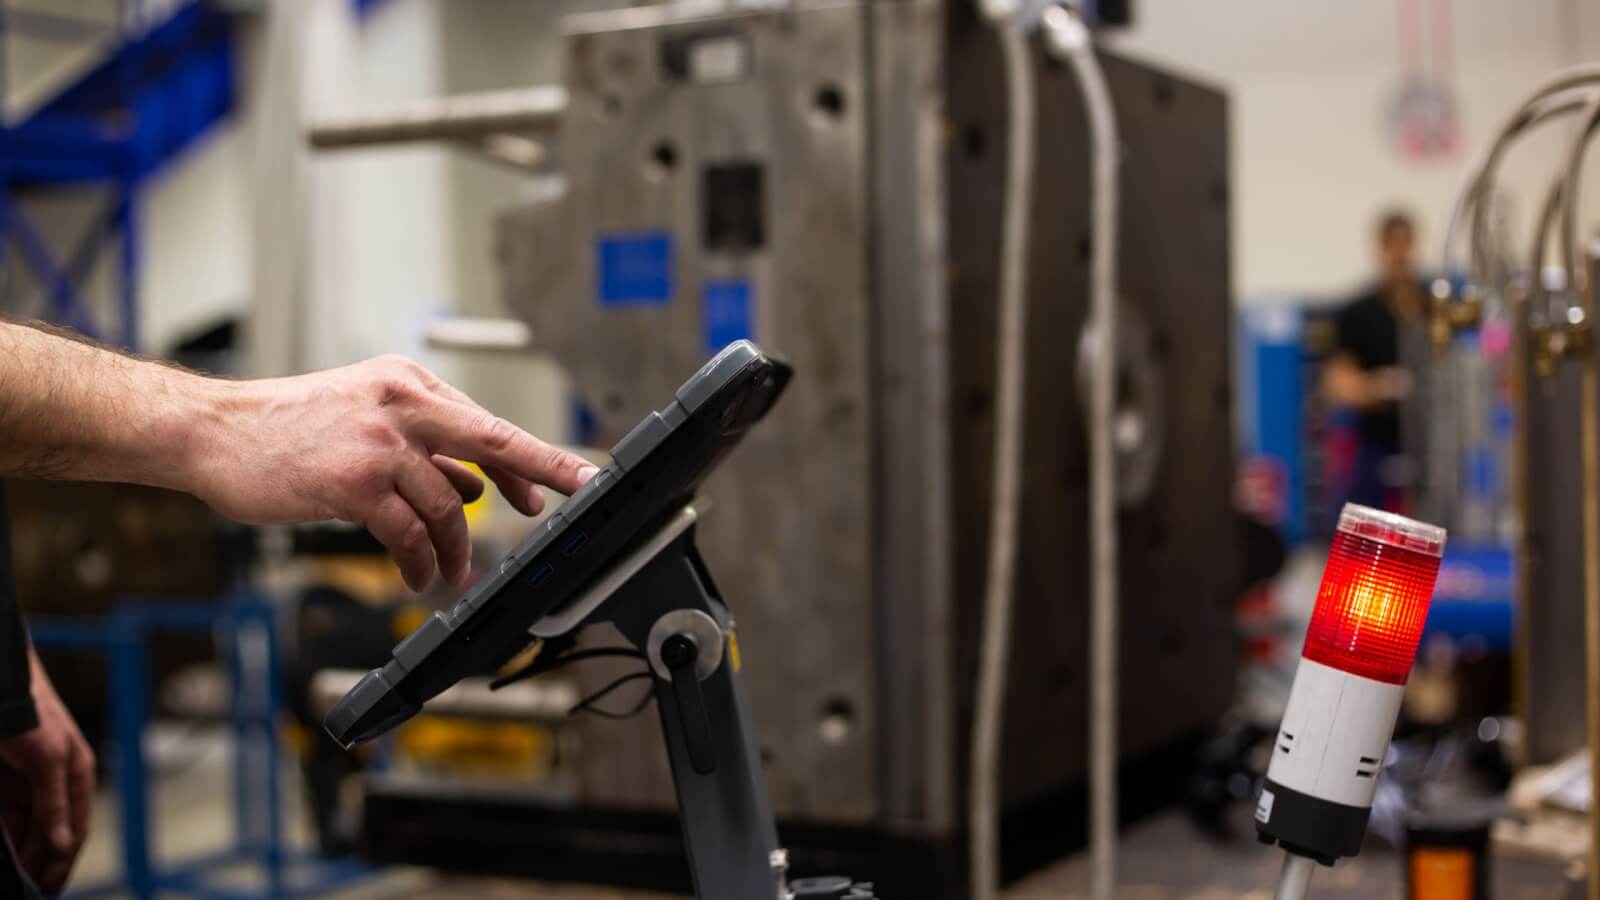





Le moulage par injection, pierre angulaire de l'industrie manufacturière moderne, repose sur des paramètres précis qui déterminent son efficacité et sa qualité. Ce guide explore en profondeur la compréhension et la maîtrise de ces paramètres essentiels.
Qu'est-ce que le moulage par injection?
Le moulage par injection est un procédé de fabrication essentiel , largement utilisé pour la production de pièces plastiques complexes et variées. Cette technique consiste à faire fondre des granulés de métal ou de plastique, puis à injecter le plastique fondu dans la cavité d'un moule, où il refroidit et se solidifie pour prendre la forme souhaitée. Sa capacité à traiter une large gamme de matériaux et de complexités en fait un procédé de choix dans des secteurs aussi divers que l'automobile et les biens de consommation.
Pourquoi les paramètres de moulage par injection sont-ils critiques ?
Le succès du moulage par injection repose avant tout sur ses paramètres. Chaque aspect, de la pression d'injection à la température du moule, joue un rôle crucial dans la qualité et l'efficacité du produit fini. La précision de ces paramètres garantit une réduction des défauts, une résistance accrue et une production constante.
Comprendre et optimiser ces paramètres n'est pas seulement une nécessité technique, mais aussi un avantage stratégique dans un contexte industriel concurrentiel.
Quels sont les paramètres fondamentaux du moulage par injection ?
Les paramètres de moulage par injection sont les facteurs critiques qui influencent la qualité et l'efficacité du processus de moulage. Ils comprennent :
- Pression d'injectionCela détermine la manière dont le plastique fondu est injecté dans le moule. Une pression adéquate garantit un remplissage complet de la cavité et influe sur l'intégrité structurelle du produit.
- Température du mouleFacteur crucial affectant le refroidissement et la solidification du plastique, il influe sur la qualité de surface et la stabilité dimensionnelle du produit final.
- Vitesse d'injectionLe débit d'injection du plastique dans le moule influe sur le processus de remplissage et la qualité de la pièce moulée.
Paramètres supplémentaires
- Contre-pressionContrôle la qualité de la fusion plastique.
- Température de fusion: Détermine la fluidité du plastique.
- Force de serrage: Garantit que le moule reste fermé pendant l'injection.
Comment la température influence-t-elle le moulage par injection ?
La régulation de la température en moulage par injection est un exercice d'équilibre délicat entre précision et contrôle, essentiel pour obtenir des caractéristiques optimales du produit. Elle englobe plusieurs éléments, chacun jouant un rôle crucial dans le cycle de moulage.
Température de fusion
La température de fusion, c'est-à-dire la température à laquelle le polymère devient suffisamment fluide pour être injecté, est cruciale pour la réussite du procédé. Par exemple, le plastique ABS nécessite généralement une température de fusion comprise entre 210 °C et 270 °C.
Cette température doit être contrôlée avec précision pour garantir un écoulement régulier et un remplissage complet de la cavité du moule, ce qui influe directement sur les techniques de moulage par injection et la qualité des produits moulés. Une température de fusion inadéquate peut entraîner des problèmes tels qu'une mauvaise qualité de surface, une résistance insuffisante ou des déformations du produit final.
Température du moule
La température du moule, autre paramètre clé, influe considérablement sur le processus de refroidissement et les propriétés finales de la pièce moulée. Pour des matériaux comme le polycarbonate, elle se situe généralement entre 80 °C et 120 °C.
Ce paramètre influe sur des facteurs tels que le temps de refroidissement, la stabilité dimensionnelle et l'état de surface. Une température de moule bien maîtrisée permet de réduire les contraintes et le retrait, contribuant ainsi à la qualité et à la durabilité globales du produit.
Contrôle de la température
Le contrôle de la température en moulage par injection ne se limite pas à atteindre la température souhaitée, mais consiste à la maintenir de façon constante tout au long du processus de production. Il englobe la gestion de la température du fourreau, de la buse et du moule.
Ces facteurs influencent collectivement la fusion, la fluidité et la solidification du plastique. Des systèmes de contrôle avancés permettent de surveiller et d'ajuster ces températures, garantissant ainsi un processus de moulage stable et efficace.
Quel rôle joue la pression dans le moulage par injection ?
Dans le monde complexe du moulage par injection, la pression est un paramètre fondamental qui influence profondément chaque étape du cycle de moulage. De l'écoulement du plastique fondu dans le moule à l'intégrité structurelle et à la qualité de surface finales du produit, il est crucial de comprendre les différents types de pressions et leurs rôles.
Pression d'injection
La pression d'injection, c'est-à-dire la force exercée pour pousser le plastique fondu dans la cavité du moule, est un facteur essentiel du procédé de moulage par injection. Cette pression doit être suffisamment élevée pour assurer un bon écoulement du matériau et remplir le moule complètement et avec précision.
Pour de nombreuses applications, la pression d'injection se situe généralement entre 500 et 1 500 bars. Un réglage précis de cette pression est essentiel pour obtenir une qualité de surface et une précision dimensionnelle optimales des pièces moulées par injection. Elle influe également de manière significative sur la répartition des matériaux dans la cavité du moule, impactant ainsi la résistance et les propriétés finales du produit.
Pression de maintien
Une fois le moule rempli, la pression de maintien entre en jeu. Il s'agit d'une pression plus faible appliquée au plastique fondu afin de tasser la matière dans le moule et de compenser tout retrait lors du refroidissement. Généralement, la pression de maintien représente environ 50 à 65 % de la pression d'injection.
Une gestion rigoureuse de la pression de maintien est essentielle pour minimiser les défauts tels que les retassures et garantir la constance du poids et des dimensions des pièces. Cette pression contribue à préserver l'intégrité du produit durant la phase critique de refroidissement et de solidification, assurant ainsi que le produit final réponde aux normes de qualité requises.
Pression de buse
La pression de la buse en moulage par injection correspond à la force exercée par la machine pour propulser le plastique fondu à travers la buse dans le moule. Ce paramètre est crucial pour garantir un remplissage optimal de la cavité du moule et influe directement sur la qualité du produit final. La pression optimale de la buse varie en fonction de la viscosité du matériau et de la conception de la pièce à mouler.
Pression de verrouillage du moule
La pression de fermeture du moule est la force appliquée pour maintenir le moule fermé pendant l'injection. Cette pression doit être suffisante pour contrer la force du matériau injecté, évitant ainsi les bavures et garantissant l'intégrité de la pièce moulée. Elle est ajustée en fonction de la taille et de la complexité du moule, ainsi que de la pression d'injection utilisée.
Pourquoi la vitesse d'injection est-elle importante ?
Dans le procédé complexe du moulage par injection, la vitesse d'injection est un paramètre essentiel. Elle correspond au débit auquel le plastique fondu est introduit dans le moule. Ce paramètre joue un rôle déterminant dans la qualité et l'efficacité du produit final.
Vitesse d'injection
La vitesse d'injection est un paramètre dynamique qui influence fortement les caractéristiques de la pièce finale. Dans le processus complexe du moulage par injection, la vitesse à laquelle le plastique pénètre dans le moule a un impact sur tous les aspects, de la fluidité du matériau à la qualité de surface du produit. Pour une pièce de taille moyenne, une vitesse d'injection typique se situe entre 50 et 100 mm/s.
Une vitesse d'injection bien calibrée garantit que le plastique fondu remplit la cavité du moule de manière optimale.
Si la vitesse est trop lente, le matériau risque de commencer à se solidifier avant que le moule ne soit complètement rempli, ce qui entraînera des défauts et une mauvaise intégrité structurelle.
À l'inverse, une vitesse trop élevée peut engendrer des contraintes dans le moule, provoquant des déformations ou d'autres imperfections de surface. De plus, la vitesse doit être adaptée au matériau utilisé, car les propriétés d'écoulement et les vitesses de refroidissement varient selon les plastiques.
Vitesse de vis
La vitesse de rotation de la vis en moulage par injection correspond à la vitesse à laquelle elle tourne pour mélanger et injecter le plastique fondu. Cette vitesse influe sur la qualité du mélange et la régularité de l'injection. Un réglage précis de la vitesse de rotation est essentiel pour une homogénéisation optimale du matériau et pour éviter des problèmes tels que sa dégradation ou l'incorporation d'air.
Taux de récupération
Le taux de récupération en moulage par injection désigne la vitesse à laquelle la vis aspire de la matière dans le cylindre après chaque cycle d'injection. Ce taux influe sur la durée du cycle et l'efficacité du processus de production. Un taux de récupération plus élevé peut accroître la cadence de production, mais nécessite un réglage précis afin d'éviter la dégradation de la matière.
Taux de retrait
Le taux de retrait correspond au pourcentage de réduction dimensionnelle d'une pièce en plastique lors de son refroidissement et de sa solidification dans le moule. Ce paramètre est essentiel pour garantir la précision dimensionnelle du produit final. Des facteurs tels que le type de matériau, la température du moule et le temps de refroidissement influencent considérablement le taux de retrait.
Force de serrage
La force de fermeture est la pression exercée pour maintenir le moule fermé pendant les phases d'injection et de refroidissement. Une force de fermeture adéquate est essentielle pour éviter l'ouverture du moule due à la pression interne et garantir ainsi la production de pièces sans défaut. La force de fermeture requise dépend de la surface projetée de la pièce et de la pression d'injection.
Temps de refroidissement
Dans le processus de moulage par injection, qui exige une précision méticuleuse, le temps de refroidissement est un facteur crucial qui influence considérablement la stabilité dimensionnelle et la qualité du produit final. Cette phase permet au plastique fondu contenu dans le moule de refroidir et de se solidifier pour prendre la forme souhaitée.
Par exemple, pour une pièce en plastique simple à parois fines, le temps de refroidissement est généralement de 10 à 30 secondes. Cette durée est essentielle pour garantir que la pièce soit suffisamment solidifiée pour conserver sa forme après démoulage.
Le temps de refroidissement doit être calculé et contrôlé avec précision, car un temps trop court pourrait entraîner l'éjection prématurée des pièces, provoquant des déformations ou des gauchissements.
À l'inverse, des temps de refroidissement trop longs peuvent réduire l'efficacité globale du processus de production et allonger les temps de cycle. L'efficacité du refroidissement dépend également de la température du moule et des propriétés thermiques du matériau plastique utilisé, ce qui nécessite des systèmes de contrôle précis pour réguler et surveiller ces paramètres.
Contre-pression
La contre-pression en moulage par injection désigne la pression appliquée lors du retrait de la vis dans la presse à injecter. Cette pression est essentielle pour homogénéiser la matière plastique fondue et garantir une qualité constante tout au long des cycles de production.
En général, la contre-pression est réglée entre 5 et 20 bars. Son application favorise le mélange et la fusion homogènes des polymères, assurant ainsi une répartition uniforme des pigments, charges et autres additifs.
Cette uniformité est essentielle pour obtenir la qualité de surface et les propriétés mécaniques souhaitées du produit final. De plus, une contre-pression appropriée contribue à réduire la présence d'air et d'autres composés volatils dans le bain de fusion, ce qui pourrait engendrer des défauts dans les pièces moulées.
Ainsi, la contre-pression n'est pas seulement une étape du processus ; elle contribue de manière significative à l'efficacité globale du processus de moulage et à la qualité des produits moulés par injection.
Temps de cycle
Le temps de cycle en moulage par injection correspond au temps total nécessaire pour réaliser un cycle complet du procédé, incluant les phases d'injection, de refroidissement et d'ouverture du moule. Pour une pièce petite et simple, ce temps de cycle peut être aussi court que 30 secondes.
Ce paramètre est un indicateur essentiel de l'efficacité du processus de production par moulage par injection. Des temps de cycle plus courts se traduisent par des cadences de production plus élevées et un rendement accru, deux facteurs cruciaux dans les productions en grande série.
Cependant, l'optimisation du temps de cycle exige un équilibre délicat. Si la réduction du temps de cycle peut accroître la productivité, elle ne doit pas se faire au détriment de la qualité du produit.
Des facteurs tels que la complexité de la conception de la pièce, le matériau utilisé et les paramètres spécifiques du processus, comme la vitesse d'injection, la pression et la température, interagissent tous pour déterminer le temps de cycle réalisable.
Par conséquent, l'obtention d'un temps de cycle optimal résulte d'un équilibre méticuleux entre ces différents facteurs, afin de garantir à la fois l'efficacité et la qualité du processus de moulage par injection.
Comment optimiser les paramètres de moulage par injection pour une production de qualité ?
L'optimisation des paramètres de moulage par injection est essentielle pour garantir une qualité optimale en production. La complexité du procédé exige une approche nuancée, qui consiste à équilibrer différents facteurs pour obtenir des résultats optimaux. Nous présentons ici des stratégies d'optimisation des paramètres, accompagnées de conseils pratiques et d'exemples concrets.
des pratiques d’excellence;
- Surveillez et ajustez régulièrement les paramètresLe contrôle rigoureux de paramètres tels que la pression d'injection, la température du moule et la vitesse d'injection contribue à garantir une qualité constante. Par exemple, une légère augmentation de la température du moule peut s'avérer nécessaire pour les matériaux à viscosité élevée afin d'assurer un écoulement optimal.
- Utilisation de systèmes de contrôle avancésL'automatisation des opérations peut considérablement améliorer la précision. Par exemple, l'utilisation de systèmes informatisés pour le réglage de la température et de la pression permet d'obtenir une qualité plus constante.
- Compréhension approfondie du matérielLes matériaux réagissent différemment selon les conditions. Il est donc essentiel de comprendre les exigences spécifiques de chaque matériau utilisé, comme sa température de fusion et sa vitesse de refroidissement.
- Optimisation de la conception des moulesLa conception du moule doit favoriser un écoulement et un refroidissement optimaux. Par exemple, une épaisseur de paroi irrégulière peut entraîner un refroidissement différentiel et des déformations.
- Évitez la surpressionUne pression d'injection excessive peut engendrer des marques de tension et réduire la durée de vie du moule. Un réglage précis de la pression est donc essentiel.
- Optimiser le temps de refroidissementVeillez à ce que le temps de refroidissement soit suffisant pour que la pièce se solidifie sans se déformer, mais pas trop long afin de ne pas ralentir le cycle de production. Par exemple, une pièce complexe à parois épaisses nécessitera un temps de refroidissement plus long qu'une pièce simple à parois fines.
Erreurs courantes à éviter
- Négliger l'étalonnage de la machineUn étalonnage régulier des machines de moulage par injection garantit la précision des paramètres et prévient les défauts.
- Ignorer les facteurs environnementauxLes variations de température ou d'humidité ambiantes peuvent affecter le processus. Par exemple, une humidité plus élevée peut perturber le séchage des matières premières.
- Négliger la maintenance préventiveUn entretien régulier des machines et des moules permet d'éviter les arrêts imprévus et les problèmes de qualité.
- Formation inadéquateLes opérateurs doivent être bien formés à la compréhension et au réglage des paramètres pour différents matériaux et conceptions.
Quels sont les défis courants liés à la définition des paramètres de moulage par injection ?
Dans le domaine du moulage par injection, certains défis surviennent fréquemment lors du paramétrage. Ces défis peuvent avoir un impact sur la qualité du produit et l'efficacité du processus.
- Variabilité du comportement des matériauxDifférents matériaux, voire différents lots d'un même matériau, peuvent présenter des comportements variés. Cette variabilité peut influencer la manière dont les matériaux remplissent le moule et se solidifient.
- Complexité de la conception des moulesLes moules complexes, avec des conceptions élaborées ou des épaisseurs de paroi variables, posent des difficultés pour assurer un refroidissement uniforme et une répartition homogène de la pression.
- Limites de l'équipementLes équipements plus anciens ou moins sophistiqués peuvent ne pas offrir les capacités de réglage fin nécessaires à des paramètres optimaux.
- Changements environnementauxLes fluctuations de la température ou de l'humidité ambiantes peuvent affecter le processus, nécessitant des ajustements des paramètres pour compenser.
- Niveau de compétence de l'opérateurLe niveau de compétence et d'expérience des opérateurs est crucial. Les opérateurs inexpérimentés peuvent avoir des difficultés à ajuster les paramètres avec précision pour obtenir des résultats optimaux.
Comment résoudre les problèmes courants liés aux paramètres de moulage par injection ?
Le dépannage des problèmes de paramètres en moulage par injection est essentiel pour maintenir l'efficacité et la qualité des produits. Voici un guide étape par étape pour identifier et résoudre les problèmes courants liés aux paramètres.
Étape 1 : Identifiez le problème
- Reconnaissance des symptômesCommencez par identifier les symptômes. Par exemple, des injections trop courtes indiquent un débit de matière insuffisant, tandis que des déformations suggèrent un refroidissement irrégulier.
- Tenue de dossiersConservez des enregistrements détaillés des paramètres de processus pour chaque cycle de production. Cette documentation peut s'avérer précieuse pour diagnostiquer les problèmes.
Étape 2 : Analyser les causes possibles
- Pression d'injectionUne pression d'injection trop faible peut entraîner un remplissage incomplet, tandis qu'une pression excessive peut provoquer des bavures.
- Température du mouleDes réglages incorrects de la température du moule peuvent affecter le processus de refroidissement, entraînant des défauts tels que des déformations ou des retassures.
- Vitesse d'injectionDes vitesses d'injection trop rapides ou trop lentes peuvent provoquer divers défauts, tels qu'un mauvais état de surface ou des inclusions d'air.
Étape 3 : Mettre en œuvre des mesures correctives
- Réglez les paramètresEn fonction du problème identifié, ajustez les paramètres concernés. Par exemple, augmentez la pression d'injection si les injections sont incomplètes.
- EssaisEffectuez des essais avec des paramètres modifiés pour voir si le problème est résolu.
Étape 4 : Surveiller et affiner
- Contrôle continuAprès les ajustements, surveillez en continu le processus pour vous assurer que le problème est résolu.
- Boucle de rétroactionUtilisez les retours d'information de la production pour apporter des améliorations supplémentaires.
Scénarios de dépannage courants
- Coups courtsAugmentez la pression d'injection ou la quantité de matériau. Vérifiez l'absence d'obstructions dans le système d'alimentation.
- GauchissementOptimisez le temps de refroidissement et les paramètres de température du moule. Assurez-vous d'une épaisseur de paroi uniforme dans la conception du moule.
- Défauts de surfaceAjuster les températures de fusion et de moulage. Vérifier l'humidité de la matière première et s'assurer d'un prétraitement de séchage adéquat.
Quels sont les défis courants liés à la définition des paramètres de moulage par injection ?
Le paramétrage du moulage par injection peut s'avérer complexe en raison de divers facteurs :
- Variabilité matérielle: Chaque matériau possède des propriétés uniques nécessitant des paramètres de réglage spécifiques.
- Conceptions de moules complexesLes conceptions complexes peuvent nécessiter des ajustements spéciaux des paramètres de pression et de température.
- Limites de l'équipementLes équipements plus anciens peuvent ne pas disposer de la précision ou de la plage de contrôle nécessaires à des réglages optimaux.
- Facteurs environnementauxLes changements des conditions ambiantes peuvent affecter le processus, nécessitant des ajustements des paramètres.
Comment les propriétés des matériaux influencent-elles les paramètres du moulage par injection ?
Le choix des matériaux en moulage par injection influe considérablement sur le paramétrage du procédé. Chaque matériau possède des propriétés uniques qui nécessitent des ajustements spécifiques pour une qualité de production optimale.
Relation entre le choix des matériaux et les paramètres
- Propriétés thermiquesLes matériaux ayant des températures de fusion différentes nécessitent des ajustements du système de chauffage de la presse à injecter. Par exemple, le polypropylène (PP) fond à une température inférieure à celle de polymères plus résistants à la chaleur comme le polycarbonate (PC).
- Caractéristiques d'écoulementLe comportement des matériaux sous pression varie. Les matériaux visqueux peuvent nécessiter des pressions d'injection plus élevées que les matériaux plus fluides.
- Taux de refroidissementLes différents plastiques ont des vitesses de refroidissement variables, ce qui influe sur le temps de refroidissement et la durée des cycles. Par exemple, le plastique ABS refroidit plus rapidement que des matériaux plus denses comme le polyéthylène (PE).
- Retrait et déformationLes matériaux présentant un taux de retrait élevé peuvent nécessiter des temps de refroidissement plus longs et un contrôle précis de la température du moule afin de minimiser les défauts.
Comment se comportent différents plastiques sous divers paramètres de moulage par injection ?
Les différents plastiques réagissent différemment aux variations des paramètres, ce qui rend essentiel de comprendre leurs caractéristiques pour un réglage optimal de ces paramètres.
- Polypropylène (PP): Ce matériau réagit bien à une large gamme de températures et de pressions, ce qui le rend polyvalent. Cependant, sa sensibilité à la vitesse de refroidissement peut affecter sa cristallinité et sa résistance.
- Polycarbonate (PC): Du fait de sa résistance à la chaleur, ce matériau exige des températures de moule plus élevées. Sa viscosité requiert également des pressions d'injection plus importantes pour un remplissage optimal du moule.
- Acrylonitrile Butadiène Styrène (ABS)Sensible aux variations rapides de température, l'ABS nécessite un processus de refroidissement stable et contrôlé pour maintenir la finition de surface et l'intégrité structurelle.
- Polyéthylène (PE): : Présente un retrait important, nécessitant un contrôle rigoureux des temps et des pressions de refroidissement afin d'éviter toute déformation et d'assurer l'uniformité.
Quelles sont les techniques avancées existantes en matière de contrôle des paramètres de moulage par injection ?
Le domaine du moulage par injection est en constante évolution, avec l'émergence de techniques avancées permettant un meilleur contrôle des paramètres. Ces progrès améliorent considérablement la qualité des produits, l'efficacité des processus et la capacité à gérer des conceptions complexes.
Aperçu des méthodes et technologies de pointe
- Systèmes de contrôle de température de précisionLes systèmes avancés permettent un contrôle plus précis des températures du moule et de fusion, ce qui est essentiel pour les géométries complexes et les matériaux haute performance.
- Surveillance et automatisation en temps réelIntégration de capteurs et d'algorithmes d'apprentissage automatique pour la surveillance en temps réel et le réglage automatique des paramètres afin de maintenir des conditions de production optimales.
- Impression 3D pour la fabrication de moulesL'utilisation de la technologie d'impression 3D pour la création de moules permet un prototypage et des tests rapides, réduisant ainsi le temps et le coût liés à la production de moules.
- Techniques avancées de séchage des matériaux: Mise en œuvre de systèmes de séchage sophistiqués qui contrôlent précisément la teneur en humidité des matériaux, essentiels pour maintenir les propriétés des matériaux et la stabilité du processus.
Progrès récents et leurs avantages
- Intégration de l'IoT (Internet des Objets)Les machines compatibles avec l'Internet des objets (IoT) permettent une collecte et une analyse complètes des données, ce qui conduit à une amélioration du contrôle des processus et des capacités de maintenance prédictive.
- Moulage par injection haute pressionCette technique permet des temps de remplissage plus rapides et un meilleur flux de matière, particulièrement avantageux pour les pièces à parois minces.
- Moulage par injection assisté par gazL'introduction de gaz dans la cavité du moule permet la production de pièces à sections creuses, réduisant ainsi le poids et la consommation de matériaux.
Quelles sont les tendances futures en matière de paramètres de moulage par injection ?
À l'avenir, l'industrie du moulage par injection s'apprête à connaître plusieurs tendances transformatrices, qui influenceront considérablement la manière dont le contrôle des paramètres est abordé.
Aperçu des tendances émergentes
- Automatisation accrue et intégration de l'IAL’utilisation de l’IA pour l’analyse prédictive et les ajustements automatisés devrait se développer, réduisant ainsi les erreurs humaines et améliorant la cohérence.
- Pratiques de durabilitéÀ mesure que l'industrie évolue vers le développement durable, l'accent sera davantage mis sur l'utilisation de matériaux biodégradables et sur les procédés de recyclage, ce qui nécessitera des ajustements des paramètres de moulage.
- Moules intelligents avec capteurs intégrés: Le développement de moules avec capteurs intégrés pour la collecte de données en temps réel sur la pression, la température et le débit, permettant un contrôle plus précis.
Comment ces tendances pourraient influencer le secteur
- Personnalisation et flexibilitéLa capacité à ajuster rapidement les paramètres pour les petites séries de production et les pièces sur mesure deviendra de plus en plus importante.
- L'efficacité énergétiqueLes progrès réalisés dans les technologies de contrôle des paramètres contribueront à des processus plus économes en énergie, conformément aux objectifs mondiaux de développement durable.
- Qualité de produit amélioréeL'amélioration continue du contrôle des paramètres permettra d'obtenir des produits de meilleure qualité avec moins de défauts.
Conclusion
Le monde du moulage par injection évolue rapidement, notamment grâce aux progrès réalisés dans les techniques de contrôle des paramètres. Ces développements améliorent non seulement les performances et l'efficacité du procédé, mais ouvrent également la voie à des conceptions de produits innovantes et à des pratiques durables.
Pour les entreprises proposant des services de moulage par injection , il est essentiel de rester à la pointe de ces évolutions. Cela implique de fournir des résultats de meilleure qualité, de minimiser les déchets et de s'adapter plus facilement aux exigences changeantes du secteur.
À mesure que l'industrie continue d'adopter ces avancées, nous pouvons nous attendre à un impact significatif sur la qualité de la production, la durabilité environnementale et le paysage global de la fabrication.
FAQ
1. Quelle est la pression typique de moulage par injection ?
La pression typique de moulage par injection se situe entre 500 et 1 500 bars, en fonction du matériau et de la complexité de la pièce. Par exemple, les matériaux plus visqueux nécessitent des pressions plus élevées pour un moulage efficace, tandis que les formes complexes exigent un contrôle précis de la pression afin de remplir correctement les moules et d'éviter les défauts.
2. Quelle est la précision minimale requise en moulage par injection ?
La précision minimale en moulage par injection se situe généralement entre ±0.127 mm (±0.005 pouce) et ±0.254 mm (±0.010 pouce), selon les capacités de la machine et les caractéristiques du matériau. Des machines haut de gamme et des matériaux stables permettent d'atteindre des tolérances plus serrées, essentielles pour les composants de précision.
3. Quels paramètres déterminent le prix d'un moule d'injection ?
Plusieurs paramètres déterminent le coût d'un moule d'injection :
- Taille et complexité du mouleLes moules plus grands et plus complexes sont plus chers.
- SourceLes moules en acier de haute qualité coûtent plus cher, mais offrent une meilleure durée de vie.
- Nombre de cavitésUn plus grand nombre de cavités augmente le prix mais améliore l'efficacité de la production.
- Exigences de finition de surfaceLes finitions haut de gamme augmentent le coût.
- Durée de vie et entretienLes moules destinés à la production en grande série et à une durée de vie prolongée sont plus coûteux à l'achat.



