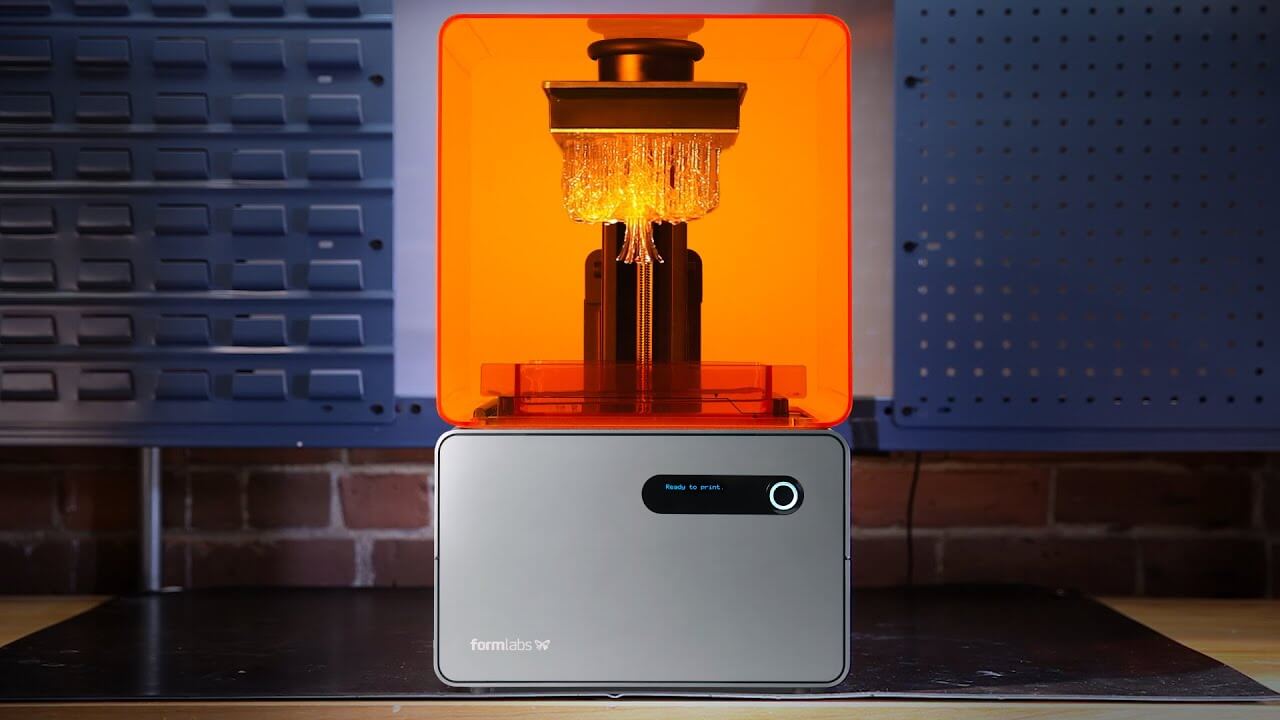





Impression 3D par stéréolithographie (SLA) ; une méthode qui transforme la résine liquide en pièces précises et durables à l'aide de la lumière ultraviolette.
Bien que moins répandue que les technologies de fabrication additive par extrusion comme le dépôt de fil fondu (FDM), la stéréolithographie (SLA) est en réalité la première incarnation de l'impression 3D, apparue dans les années 1980. Aujourd'hui, les imprimantes SLA de bureau sont popularisées par des marques comme 3D Systems et Formlabs, et cette technologie est utilisée pour créer toutes sortes d'objets, des moulages de bijoux aux produits dentaires.
Reconnue pour sa haute résolution jusqu'à 25 microns, la stéréolithographie (SLA) permet d'obtenir des pièces aux qualités constantes, essentielles pour les prototypes comme pour les produits fonctionnels. Que vous utilisiez une imprimante de bureau compacte ou une installation industrielle de grande envergure, la maîtrise du choix des matériaux, du processus de polymérisation et de la conception est primordiale pour éviter les problèmes courants tels que la fragilité.
Grâce au service d'impression 3D performant de 3ERP, la création d'un produit ou d'un prototype par stéréolithographie (SLA) est simple et offre de nombreux avantages. L'impression d'un objet avec une imprimante SLA est notamment très rapide, bien plus rapide que l'impression par extrusion.
Mieux encore, la finition d'une pièce imprimée est souvent remarquablement lisse comparée à celle obtenue par FDM, parfois si lisse qu'elle ne nécessite même pas de post-traitement. Autre avantage de la stéréolithographie (SLA) : ses nombreuses options de coloration, y compris les matériaux translucides, élargissent considérablement les possibilités de conception des pièces imprimées.
Dans cet article, nous nous concentrerons sur la manière de maîtriser ces éléments pour une impression SLA réussie, depuis le réglage de l'épaisseur des parois jusqu'au perfectionnement des structures de support, en passant par la maîtrise des étapes essentielles de post-traitement qui garantissent que vos impressions sont non seulement saisissantes, mais aussi durables et fonctionnelles.
Comment fonctionne le SLA ?
 Le procédé d'impression 3D SLA repose sur le principe de la photopolymérisation. Un laser ou une source de lumière focalisée polymérise sélectivement des couches de résine photosensible dans un bac. À mesure que chaque couche durcit, la plateforme de construction se déplace, exposant ainsi une nouvelle couche de résine qui sera ensuite polymérisée.
Ce processus progressif se poursuit jusqu'à l'obtention de la pièce complète. La plupart des imprimantes SLA utilisent un laser ultraviolet comme source lumineuse, focalisant le faisceau laser selon des motifs prédéterminés sur la résine liquide, puis passant à la couche suivante une fois la précédente durcie.
La précision de la taille du point laser, allant de 30 à 140 microns, associée à des hauteurs de couche aussi fines que 25 microns, permet la production de pièces avec une résolution extrêmement élevée.
Selon la configuration de l'imprimante spécifique, des galvanomètres à miroirs peuvent être utilisés pour diriger le faisceau laser sur la résine liquide.
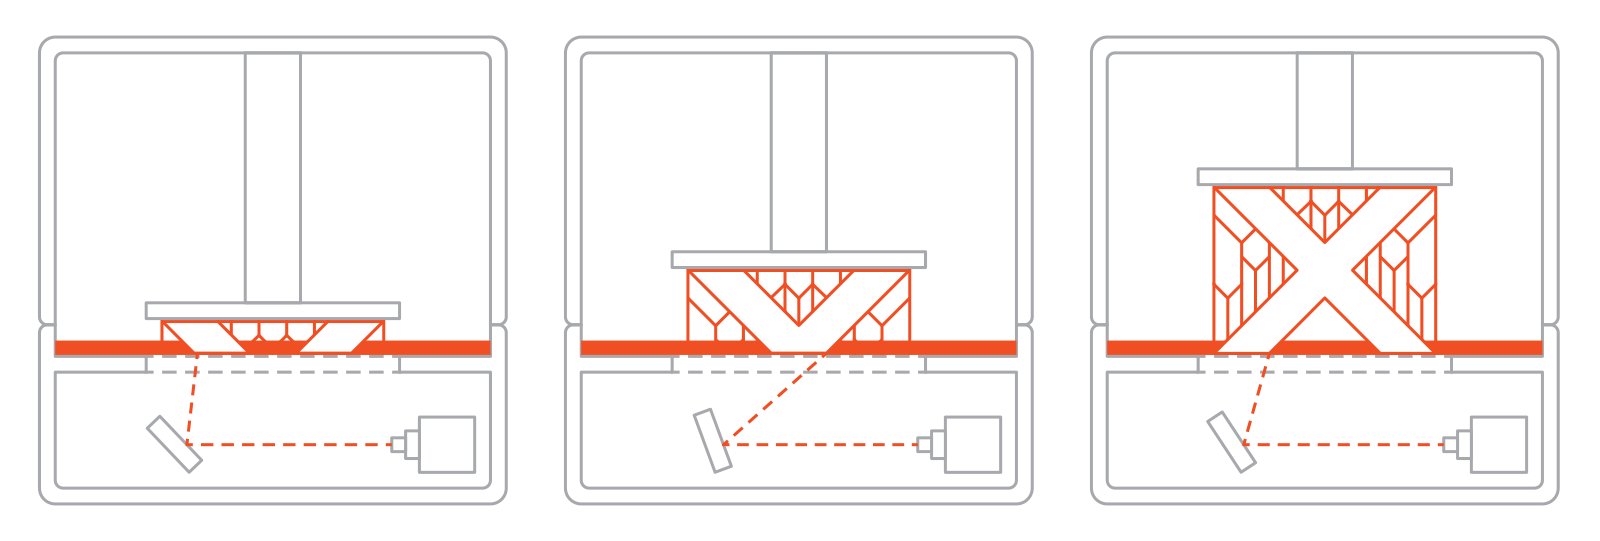
Il est crucial de maîtriser les forces en jeu lors du décollement ou de la séparation afin d'éviter toute déformation ou tout détachement des couches. Des facteurs tels que l'orientation d'impression influencent considérablement ces forces en modifiant la section transversale exposée lors de la formation de chaque couche.
Après impression, les pièces doivent être soigneusement lavées pour éliminer toute trace de résine non polymérisée, puis subir une polymérisation UV supplémentaire afin de les solidifier et de stabiliser leurs propriétés mécaniques. Il est important de noter que les systèmes SLA, notamment les modèles de bureau inversés, peuvent intensifier les forces de décollement, ce qui complexifie la phase de post-traitement.
Processus SLA :
- Cuve remplie de résine photosensible
- Laser UV dirigé vers la résine
- Le laser polymérise une forme 2D dans de la résine
- Lorsque la forme se solidifie, la plateforme de construction passe à la couche suivante.
- Le laser UV permet de polymériser une autre forme 2D
- Une fois toutes les couches durcies, on obtient un objet en plastique 3D.
Options matérielles:
3ERP propose plusieurs options de matériaux résine pour l'impression 3D par stéréolithographie.
Il s'agit notamment de:
- Résine 8119 : Un matériau SLA courant avec une résistance à la température jusqu'à 65 °C.
- Résine 8118H : Une résine de type nylon avec une ténacité exceptionnellement élevée.
- Résine 8228 : Une résine de type ABS résistante aux chocs et aux températures jusqu'à 70 °C.
- Résine 8338 : La plus résistante à la température de nos résines, capable de supporter jusqu'à 120 °C.
Quels sont les paramètres clés de la conception d'impressions 3D SLA ?
La conception pour l'impression 3D SLA implique plusieurs paramètres critiques qui influencent directement la qualité et la fonctionnalité des pièces imprimées finales.
- L'épaisseur des couches est un paramètre primordial, généralement compris entre 25 et 200 microns. Des couches plus fines améliorent la précision des impressions, mais augmentent également le temps d'impression global.
- La taille du point laser, qui influe sur la taille minimale des détails, peut varier entre 30 et 140 microns.
- La précision dimensionnelle de l'impression SLA est généralement de l'ordre de ±0.2 %, avec une limite inférieure d'environ ±0.127 à 0.2 mm selon l'imprimante et la résine utilisées.
- Un léger retrait de la résine pendant le processus de polymérisation peut engendrer des contraintes internes et un risque de déformation, ce qui rend essentiel d'équilibrer soigneusement les paramètres de polymérisation et l'orientation des pièces.
- Les structures de support sont indispensables pour les surplombs et les géométries complexes afin d'éviter que les pièces ne se détachent ou ne s'affaissent pendant le processus d'impression.
- Le choix de la résine — des variétés standard aux formulations spécialisées pour les applications d'ingénierie ou de coulage — joue également un rôle crucial, chacune ayant des propriétés mécaniques distinctes, des implications en termes de coûts et des exigences de durcissement spécifiques.
Conception pour l'impression 3D SLA : Principales recommandations
Lorsque vous entreprenez un projet de conception utilisant l'impression 3D par stéréolithographie (SLA), le respect de certaines règles dès le départ permet d'éviter les échecs d'impression ultérieurs et de minimiser les retouches. Des aspects tels que l'orientation des pièces, les limitations des matériaux et l'épaisseur recommandée sont essentiels à la réussite de votre impression.
Il est conseillé d'éviter les grandes surfaces planes parallèles à la plateforme de construction afin de réduire les forces de décollement, qui peuvent déformer l'impression.
Pour les grandes pièces, l'intégration de petits détails sous forme de composants séparés ou la garantie que la géométrie de la conception reste continue peuvent contribuer à réduire le besoin de structures de support importantes, atténuant ainsi le risque de détachement lors du processus de pelage.
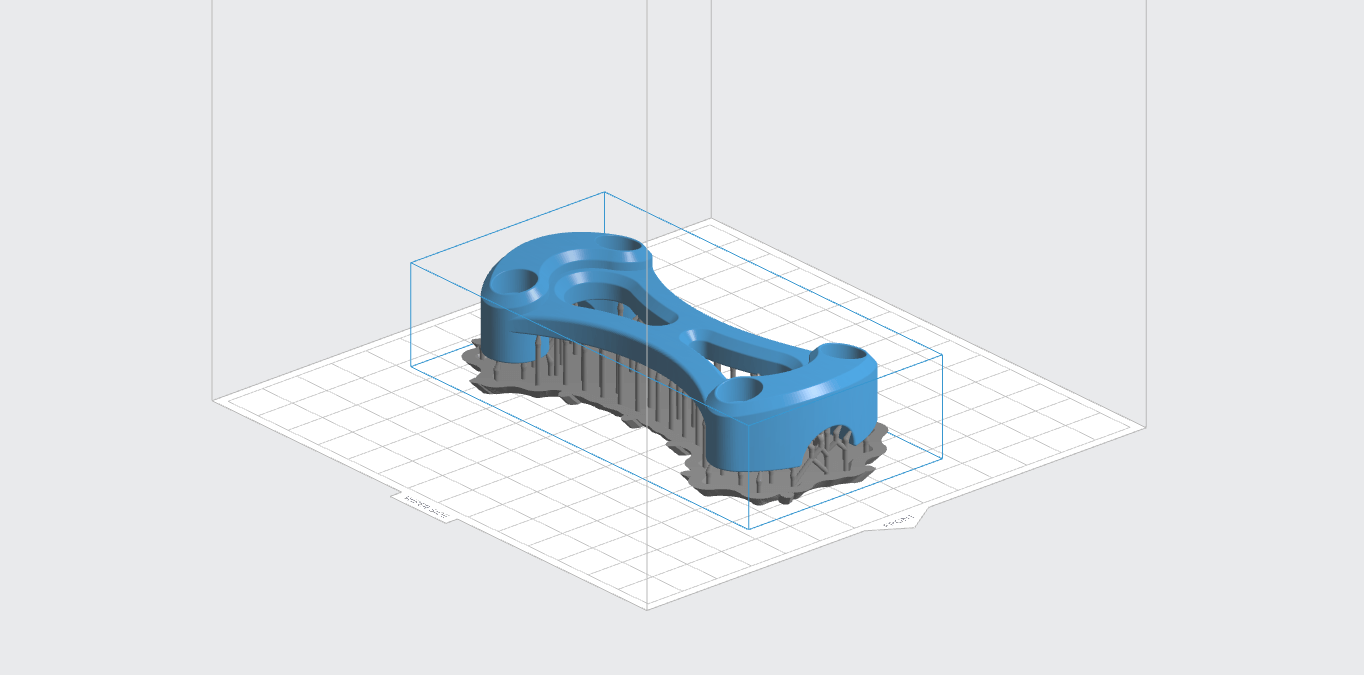
Le respect des dimensions minimales des éléments et des épaisseurs de paroi est essentiel pour garantir l'intégrité structurelle de l'impression. Si vous prévoyez d'évider votre modèle, n'oubliez pas d'y intégrer des trous de drainage afin d'éviter l'accumulation de résine.
Avant de passer à l'étape de découpe, assurez-vous que votre conception est étanche et exempte d'erreurs, telles que des maillages ouverts ou des volumes qui s'intersectent, afin d'éviter les échecs d'impression.
Cette approche proactive en matière de conception améliore non seulement l'imprimabilité de vos modèles, mais optimise également les étapes de post-traitement, assurant ainsi une transition plus fluide entre l'impression et le produit final.
Passons maintenant aux 34 facteurs à prendre en compte lors de la conception pour l'impression 3D SLA.
Maintenir les dimensions minimales des fonctionnalités
En impression 3D SLA, la maîtrise des dimensions minimales des éléments est essentielle pour obtenir des impressions nettes et durables. Les détails très fins, tels que les petits caractères ou les motifs complexes, doivent être conçus en tenant compte de la taille du point d'impression, généralement comprise entre 30 et 140 microns.
Il est recommandé de limiter le diamètre des picots saillants et des détails fins à au moins 0.8–1.0 mm afin de minimiser les risques de casse lors de l'impression ou des étapes de post-traitement. Les éléments en relief doivent présenter une hauteur minimale de 0.3 mm et une largeur d'environ 0.4–0.5 mm pour garantir leur visibilité.
De même, les détails gravés doivent avoir une profondeur et une largeur d'au moins 0.4 à 0.5 mm afin d'éviter leur remplissage lors du processus de polymérisation. De plus, pour les composants destinés à s'emboîter, tels que les assemblages à emboîtement rapide ou ajusté, assurez-vous de prévoir un jeu d'environ 0.1 à 0.2 mm afin d'éviter toute fusion après impression.
Essayez de maintenir une épaisseur de paroi uniforme.
L'épaisseur uniforme des parois est essentielle en impression SLA pour éviter les contraintes localisées et les déformations après impression, telles que le gauchissement ou la fissuration. Les pièces aux parois fines, reliées par un seul bord, sont particulièrement vulnérables au cintrage ou à la rupture.
L'épaisseur minimale recommandée pour les parois non supportées est de 0.6 à 1.0 mm, les conceptions les plus sûres privilégiant une épaisseur proche de 0.8 mm. Pour les parois supportées sur plusieurs côtés, l'épaisseur peut être réduite à 0.4–0.5 mm. L'intégration de congés à la base des parois, là où elles rencontrent la plateforme de construction ou d'autres éléments de la géométrie, contribue à réduire les concentrations de contraintes.
En conservant une épaisseur constante sur l'ensemble de votre conception, vous simplifiez les processus de finition et améliorez les performances mécaniques de vos pièces imprimées.
Quelles sont les meilleures pratiques en matière d'épaisseur de paroi dans les bâtiments SLA ?
Le choix de l'épaisseur optimale des parois de vos pièces SLA a un impact considérable sur leur qualité et leur durabilité. Les recommandations concernant l'épaisseur minimale varient selon la résine et le modèle d'imprimante utilisés, mais généralement, 0.4 mm constitue la limite inférieure pour les parois supportées, tandis qu'une épaisseur de 0.6 à 1.0 mm est recommandée pour les parois non supportées.
Pour les conceptions comportant de grandes sections fines et plates, l'intégration de nervures structurelles ou d'autres modifications géométriques peut contribuer à prévenir le gauchissement. Certaines résines, comme les résines techniques haute température ou les résines à haute résistance, peuvent nécessiter des parois légèrement plus épaisses ou un renforcement interne supplémentaire pour résister aux contraintes thermiques ou mécaniques après impression.
Lors de la conception de pièces creuses, il convient de prévoir une épaisseur de paroi minimale d'environ 2 mm afin de réduire le risque d'effondrement ou de fissuration interne dû aux déséquilibres de pression et aux forces de vide pendant le processus de durcissement.
Utiliser des supports pour les surplombs
Lors de la conception pour l'impression 3D SLA, la gestion des porte-à-faux est cruciale. Les porte-à-faux de plus de 1 mm ou dont l'angle par rapport à l'horizontale est inférieur à environ 19° nécessitent généralement des structures de support pour garantir l'intégrité de la pièce pendant l'impression.
Sans supports adéquats, ces surplombs risquent de s'affaisser ou de se déformer, compromettant ainsi la qualité et la durabilité de l'impression. Les supports, fabriqués à partir de la même résine que la pièce, sont retirés manuellement après l'impression ; l'optimisation est donc une étape cruciale pour gagner du temps et économiser des matériaux.
Pour simplifier ce processus, utilisez des logiciels ou des algorithmes de découpe capables de détecter et de générer automatiquement les supports nécessaires.
Toutefois, effectuez toujours une vérification manuelle pour vous assurer que les zones critiques sont correctement soutenues. Une orientation optimale de votre pièce peut réduire considérablement le besoin de supports importants, notamment en minimisant les grandes portées horizontales.
Après l'impression, il est important de retirer soigneusement les supports et de poncer ou polir les points de contact afin d'obtenir une finition lisse.
N'oubliez pas que les surplombs supérieurs à 60° nécessiteront souvent des supports, et que la réduction des zones de contact des supports peut considérablement diminuer le temps de nettoyage et les éventuelles marques sur la surface.
Comment optimiser les surplombs et les fonctionnalités non prises en charge
Pour une gestion efficace des porte-à-faux et des éléments non soutenus, limitez les portées non soutenues à moins de 1 mm ou inclinez-les d'au moins 19° afin de favoriser un soutien partiel. Pour les conceptions comportant des porte-à-faux longs ou abrupts, envisagez l'intégration de petits entraits ou de poteaux de soutien internes afin de limiter les risques d'affaissement.
Ajustez les paramètres de la trancheuse, tels que la densité du support et la taille de la pointe, afin de maintenir une adhérence stable sans compromettre les détails de la surface.
L'orientation des pièces en biais peut également contribuer à minimiser les grandes surfaces horizontales, réduisant ainsi les forces d'aspiration lors du processus de pelage.
Pour les détails extrêmement délicats, l'ajout de petits disques de renfort ou de languettes détachables peut améliorer la stabilité. Après l'impression, retirez les supports avec précaution, en utilisant des outils comme des ciseaux et une technique de ponçage léger afin de préserver les détails fins de la pièce.
Attention : les ponts horizontaux très larges, supérieurs à 21 mm, peuvent induire une aspiration sous vide et une déformation ; il est conseillé de les concevoir stratégiquement ou de les soutenir.
Évider les grandes parties
L'évidement des grandes pièces lors de l'impression SLA permet non seulement de réduire la consommation de matériau, mais aussi les temps d'impression. Pour garantir l'intégrité structurelle et éviter les problèmes lors du post-traitement, prévoyez des trous de drainage d'environ 3.5 mm de diamètre aux points les plus bas du modèle.
Cela permet à la résine non polymérisée de s'évacuer efficacement.
Lors de l'évidement des pièces, veillez à conserver une épaisseur de paroi minimale de 2 mm afin de préserver leur résistance. Il est essentiel de s'assurer que la géométrie interne de votre modèle est exempte d'erreurs et correctement raccordée aux trous de drainage ; des cavités isolées pourraient engendrer des problèmes de structure ou de finition.
Il convient de bien choisir l'orientation et l'emplacement de ces trous, notamment dans les configurations SLA inversées, afin de faciliter une bonne circulation de la résine. Les pièces de grande taille bénéficient grandement d'un évidement stratégique, ce qui peut permettre de réduire les coûts de matériaux jusqu'à 70 %.
Il faut toujours prévoir les éventuelles expansions ou « explosions » qui peuvent survenir si de la résine non polymérisée reste piégée à l'intérieur pendant le processus de polymérisation, ce qui entraîne des variations de pression interne.
Bords arrondis et tranchants
En impression 3D SLA, les arêtes vives représentent non seulement un défi de conception, mais aussi un risque structurel. Elles ont tendance à concentrer les contraintes, ce qui peut entraîner des déformations ou des fissures lors de la polymérisation. Pour atténuer ces problèmes, il est fortement recommandé d'arrondir les arêtes avec de petits congés, généralement de 0.5 à 1 mm de rayon. Cette méthode permet de répartir les contraintes plus uniformément sur la pièce.
De plus, les bords arrondis ou biseautés simplifient les étapes de post-traitement comme le ponçage et le polissage, car ils sont moins susceptibles de s'accrocher aux outils ou aux abrasifs.
Pour les conceptions où les angles vifs sont essentiels pour des raisons esthétiques ou fonctionnelles, l'ajout d'un chanfrein minimal peut contribuer à réduire le risque de microfissures sans altérer significativement l'apparence de la pièce.
L'utilisation de bords arrondis favorise également l'écoulement de la résine autour de la géométrie lors de l'impression, ce qui contribue à minimiser la formation de bulles d'air emprisonnées. Ceci est particulièrement important pour les géométries complexes où les contraintes internes et les points faibles potentiels pourraient compromettre l'intégrité structurelle de l'objet imprimé.
De plus, l'intégration de bords arrondis près des points de contact des supports peut réduire considérablement le risque de dommages localisés lors du retrait des supports, assurant ainsi une surface plus lisse et réduisant le travail de post-traitement.
Détails de taille correctement
Les textes, logos et motifs complexes doivent être dimensionnés correctement pour garantir un rendu optimal à l'impression. La technologie SLA permet de reproduire des détails d'une hauteur d'environ 0.1 à 0.2 mm ; il est donc essentiel de conserver des reliefs ou des gravures d'une netteté supérieure à ce seuil afin d'éviter les problèmes de flou ou de fusion.
Le diamètre des trous et la largeur des fentes ne doivent pas être inférieurs à 0.5–0.8 mm pour éviter qu’ils ne se bouchent pendant le processus de durcissement.
De plus, il est important de tenir compte du retrait potentiel lors de la post-cuisson, qui pourrait légèrement réduire les dimensions des sections larges ou épaisses de l'impression.
Pour les détails extrêmement fins, il est conseillé d'utiliser la fonction d'aperçu des calques du logiciel de découpe afin de vérifier que les éléments sont visibles et fidèlement représentés à la hauteur de calque sélectionnée. Cette étape est cruciale pour éviter toute déception liée à des détails manquants dans le produit final.
Le fait de conserver des détails plus grands que la taille du point laser permet également d'éviter les problèmes de résolution et de précision, garantissant ainsi que chaque nuance du dessin soit efficacement capturée.
Évider les grandes pièces
Lors de la mise en œuvre de cette technique, il est essentiel d'inclure des trous de drainage d'environ 3.5 mm de diamètre pour permettre à la résine non polymérisée de s'échapper, placés stratégiquement aux points les plus bas du modèle pour faciliter un drainage efficace.
Il est essentiel de maintenir une épaisseur de paroi d'au moins 2 mm afin de garantir que l'intégrité structurelle de la pièce ne soit pas compromise.
Il est également crucial de veiller à ce que la géométrie intérieure du modèle soit conçue avec précision et exempte d'erreurs, car des cavités isolées pourraient entraîner des problèmes lors des étapes d'impression et de post-traitement.
Comment bien concevoir les trous et les canaux internes ?
La conception des trous et des canaux internes pour l'impression 3D SLA nécessite une attention particulière afin de garantir la fonctionnalité et la faisabilité de la fabrication.
En règle générale, le diamètre des trous doit être maintenu au-dessus d'environ 0.8 mm lorsqu'ils couvrent plusieurs axes afin d'éviter qu'ils ne se soudent, bien que des diamètres aussi faibles que 0.5 à 0.75 mm puissent être envisageables pour des profondeurs moins importantes.
Les canaux internes destinés à la circulation des fluides ou au câblage doivent être conçus avec un diamètre supérieur à 1 mm afin de garantir la fiabilité et d'éviter les obstructions.
Pour les trous de plus de 12 mm de profondeur, augmentez légèrement le diamètre afin de maintenir des canaux ouverts sur toute la longueur du trou.
Le positionnement stratégique des trous est essentiel pour éviter que la résine ne s'accumule dans le modèle. De plus, l'ajout de chanfreins autour des entrées des trous peut considérablement faciliter les étapes de post-traitement telles que le nettoyage ou le perçage.
Si les canaux internes sont longs ou créent des surplombs importants, envisagez de mettre en œuvre des stratégies de pontage pour soutenir la structure pendant l'impression.
Ajouter des trous d'aération
Les trous d'aération ou de drainage sont essentiels pour les pièces creuses en impression SLA, permettant à la résine et à l'air de s'échapper, empêchant ainsi l'accumulation de pression interne qui peut entraîner une déformation de la pièce ou des « éclatements » pendant le durcissement.
En règle générale, ces trous doivent avoir un diamètre d'environ 3.5 mm et être placés près des points les plus bas du modèle pour faciliter un drainage efficace.
Pour les cavités internes plus grandes ou plus complexes, plusieurs évents peuvent être nécessaires, positionnés à différents angles afin d'assurer un drainage complet de la résine. Si les orifices de ventilation sont trop petits (moins de 2 mm de diamètre), leur fonctionnement peut être insuffisant, entraînant un colmatage partiel ou un drainage insuffisant, ce qui peut engendrer des problèmes d'impression.
Optimiser l'orientation de l'impression
L'orientation d'une impression sur la plateforme de construction influe sur tout, du succès de l'impression à la qualité de la finition de surface, en passant par le placement des supports et le temps de construction global.
La réduction de la plus grande section transversale sur l'axe Z contribue à diminuer la force de décollement sur les couches nouvellement formées, ce qui peut améliorer la fiabilité d'impression et réduire le gauchissement.
Incliner le modèle peut nécessiter davantage de supports, mais améliore généralement la fiabilité de l'impression et réduit les déformations. Les éléments fragiles doivent être positionnés à distance de la plateforme d'impression afin d'éviter les problèmes de fusion ou les dommages lors du démoulage. Parfois, imprimer directement sur la plateforme est plus efficace pour les pièces à large base plate, même si cela peut compliquer le démoulage ou les finitions.
Quelles sont les meilleures orientations pour l'impression SLA ?
L'orientation des pièces lors de l'impression SLA est un facteur crucial pour obtenir des résultats optimaux. L'inclinaison des pièces est avantageuse, notamment pour minimiser les grandes sections planes susceptibles de générer des forces de pelage importantes. Pour les surfaces larges et fines, une inclinaison d'environ 30° à 45° est recommandée afin que chaque couche ait une surface plus réduite, ce qui contribue à diminuer les forces de pelage.
Veillez à orienter autant que possible les surfaces cosmétiques critiques vers le haut afin d'éviter tout contact avec les structures de support et de préserver la qualité des détails.
Il est également judicieux de vérifier les zones de jonction et les structures hautes et fines ; leur réorientation peut éviter que des couches entières n'adhèrent au bac à résine. Si un nombre excessif de supports peut engendrer des marques de surface plus importantes, un nombre insuffisant risque de provoquer des échecs d'impression partiels.
La rotation stratégique de la pièce pour répartir uniformément les supports permet d'obtenir une surface finale plus propre et est particulièrement efficace lors de l'impression de plusieurs pièces identiques, car leur regroupement autour du centre ou du côté qui commence à s'imprimer en premier permet d'optimiser le temps de fabrication.
Assurez-vous des dégagements appropriés
Lors de la conception de pièces pour l'impression 3D SLA, il est crucial de veiller à des dégagements appropriés entre les surfaces ou assemblages à assembler afin d'éviter leur fusion.
En règle générale, un jeu de 0.2 à 0.5 mm est recommandé pour la plupart des pièces mobiles ou des assemblages à enclenchement.
Pour les assemblages ajustés ou par friction, un jeu plus faible de 0.1 à 0.2 mm peut suffire. Il est essentiel de tenir compte du retrait de la résine et des variations dimensionnelles survenant lors de la post-polymérisation, car celles-ci peuvent varier selon le type de résine utilisé. Les résines plus rigides ou « dures », par exemple, peuvent présenter des taux de retrait différents de ceux des résines plus courantes.
Il est judicieux de tester des pièces prototypes de petite taille afin de vérifier leur ajustement réel avant de finaliser la conception pour la production en série. Dans les assemblages comportant plusieurs pièces, il est recommandé d'intégrer des éléments de repérage, tels que de petites goupilles d'alignement, qui respectent les épaisseurs et les jeux recommandés, garantissant ainsi un assemblage correct des pièces sans contraintes excessives ni jeux.
Utilisez des congés et des chanfreins
L'intégration de congés et de chanfreins dans les pièces imprimées en 3D SLA peut améliorer considérablement leur intégrité structurelle et leur qualité esthétique.
Les congés permettent de répartir les contraintes plus uniformément sur la pièce, ce qui est particulièrement bénéfique au niveau des angles vifs où la concentration des contraintes peut entraîner des microfissures ou un délaminage.
Un rayon de congé minimal de 0.5 mm est souvent suffisant pour une réduction modérée des contraintes, mais des congés plus importants peuvent être nécessaires pour les pièces où la résistance structurelle est un facteur critique.
Le chanfreinage joue également un rôle crucial en uniformisant les arêtes. Cette uniformité facilite non seulement l'élimination des supports, mais simplifie aussi les opérations de finition telles que le ponçage et réduit les risques d'endommagement de la pièce et de blessure de l'opérateur. Le chanfreinage des trous ou des fentes facilite en outre l'insertion des fixations ou des goujons, optimisant ainsi le processus d'assemblage.
Conception pour le post-traitement
Une conception efficace du post-traitement est essentielle en impression 3D SLA pour garantir que les pièces finales répondent aux normes de qualité et soient faciles à finir. Planifiez la géométrie de votre pièce en incluant des zones de préhension accessibles où les supports peuvent se fixer sans endommager les surfaces critiques, ce qui facilite leur retrait.
Le fait de s'assurer que les surfaces sont lisses et uniformes facilite non seulement le nettoyage à l'alcool isopropylique ou à d'autres solutions, mais contribue également à obtenir un durcissement plus uniforme.
Si vous prévoyez de peindre, de plaquer ou de teindre la pièce, il est crucial de concevoir des surfaces uniformes et accessibles, sans creux profonds susceptibles de retenir les liquides de nettoyage.
De plus, tenez compte de la nécessité d'un ponçage ou d'une finition après traitement en prévoyant une marge de matière supplémentaire d'environ 0.05 à 0.2 mm pour obtenir des dimensions finales précises.
Évitez les longues portées sans support
Dans le domaine de l'impression 3D SLA, la gestion des travées non supportées est cruciale pour éviter la rupture ou l'affaissement des ponts horizontaux ou diagonaux. Ces travées doivent être conçues avec précision pour garantir leur stabilité, en ne dépassant généralement pas 21 mm de longueur si elles sont larges.
Pour les portées plus importantes, envisagez d'utiliser des orientations angulaires pour répartir les contraintes ou d'ajouter des piliers ou des nervures de support intermédiaires pour supporter des distances étendues.
Le procédé d'impression SLA exige un découpage précis pour anticiper et corriger les éventuels problèmes de pontage. Il est conseillé d'examiner attentivement les pontages dans les aperçus du logiciel de découpe, où des couches déconnectées ou affaissées peuvent apparaître, indiquant la nécessité d'un support supplémentaire ou d'une réorientation de l'impression.
Aligner les éléments avec l'axe Z
L'alignement vertical des éléments le long de l'axe Z peut avoir un impact significatif sur la réussite d'une impression SLA. Cette orientation minimise la surface de la section transversale soumise aux forces de pelage, réduisant ainsi les contraintes sur l'impression pendant les étapes critiques de polymérisation.
Cependant, les éléments très hauts et très fins peuvent nécessiter des supports supplémentaires pour éviter qu'ils ne basculent ou ne se déforment, ce qui souligne la nécessité d'un placement stratégique des supports.
L'orientation de l'impression par rapport à sa conception est cruciale. Les éléments délicats doivent être positionnés à distance de la plateforme d'impression afin d'éviter les problèmes de fusion ou de casse. À l'inverse, si une pièce possède une base large et plate, l'impression directe sur la plateforme peut s'avérer avantageuse, même si cela peut compliquer le démoulage ou les étapes de post-traitement.
Gérer les angles aigus
Les angles vifs représentent un défi majeur en impression 3D SLA en raison de leur propension à la concentration des contraintes, pouvant entraîner des fissures ou d'autres défaillances structurelles. Pour atténuer ces risques, un léger arrondi des angles internes ou l'utilisation d'un petit rayon de courbure permettent de répartir efficacement les contraintes.
Les bords extérieurs pourraient bénéficier d'un chanfrein minimal afin de préserver leur netteté esthétique tout en réduisant le risque de microfissures.
Pour les pièces soumises à des charges plus importantes ou lorsque l'esthétique est moins cruciale, envisagez des rayons de courbure plus prononcés ou des renforts structurels supplémentaires. Après impression, il convient de poncer soigneusement les angles afin d'éliminer toute bavure ou résidu de support, garantissant ainsi une finition lisse sans compromettre l'intégrité de la pièce.
Ponts horizontaux
Lors de la conception pour l'impression 3D SLA, il est crucial de comprendre les limites et les capacités des ponts horizontaux. Ces ponts doivent être gérés avec soin, car leur réussite dépend fortement de leur largeur et de leur longueur.
Pour un résultat optimal, il est conseillé de conserver des ponts étroits relativement plus longs, mais de limiter les ponts larges à environ 21 mm afin d'éviter les défaillances structurelles. Un pontage excessif peut générer un effet de vide lors de la séparation, ce qui risque de compromettre l'intégrité de l'impression.
Pour minimiser les problèmes potentiels, envisagez d'orienter la pièce de manière à réduire la portée des grands ponts ou d'incorporer une géométrie angulaire qui transforme ces ponts en porte-à-faux, qui peuvent être soutenus plus efficacement.
Si la conception nécessite de nombreux pontages, placez stratégiquement des supports manuels ou de petits piliers à intervalles réguliers pour assurer la stabilité nécessaire. Vérifiez toujours les surfaces de pontage dans le logiciel de découpe afin de vous assurer qu'aucune couche ne s'imprime dans le vide, ce qui pourrait entraîner un échec.
Choisissez la bonne résine
Le choix de la résine appropriée est une décision cruciale dans le processus d'impression 3D SLA, car il influe directement sur les propriétés mécaniques, la finition de surface et le coût global du produit final. Les résines standard sont généralement économiques et permettent de reproduire des détails fins, mais elles ont tendance à être fragiles.
Les résines techniques sont conçues pour imiter les propriétés de matériaux comme l'ABS ou le polypropylène, offrant des attributs tels que la robustesse, la flexibilité et la résistance aux hautes températures.
Pour les applications exigeant une grande précision, comme les composants dentaires ou médicaux, des qualités spécialisées stérilisables ou biocompatibles sont disponibles. Les résines coulables, principalement utilisées en joaillerie et en fonderie, sont formulées pour une combustion complète avec un minimum de résidus de cendres.
Il est essentiel de respecter les paramètres de polymérisation recommandés pour chaque type de résine, car certaines peuvent nécessiter des températures ou des durées de post-polymérisation spécifiques pour atteindre des propriétés optimales.
Réduisez les surfaces planes
La conception de pièces comportant de grandes surfaces planes parallèles au plateau d'impression peut engendrer des difficultés lors de l'impression 3D SLA, notamment en générant d'importantes forces de décollement. Pour atténuer ces forces et réduire le risque de déformation, il est conseillé d'incliner ces surfaces ou de les subdiviser en éléments plus petits et plus faciles à manipuler.
S'il est nécessaire de maintenir une orientation plane, la mise en place de supports supplémentaires ou de nervures structurelles peut aider à gérer les contraintes de séparation.
Les surfaces planes ont tendance à accentuer les lignes de couches ; réorienter la pièce peut donc améliorer l’aspect visuel du produit final. Si une finition de surface impeccable est requise, incliner légèrement la pièce pour éviter un contact direct avec les supports permet de préserver la qualité de la surface. Des techniques de post-traitement telles qu’un léger ponçage ou un polissage sont utiles pour obtenir une finition lisse sur de grandes surfaces planes.
Goussets
En impression 3D SLA, l'intégration de goussets dans vos conceptions peut considérablement améliorer la durabilité et l'intégrité fonctionnelle des pièces imprimées. Les goussets, petits renforts triangulaires ou courbes placés à la jonction de deux plans, contribuent à répartir les contraintes mécaniques et à minimiser la flexion au niveau des articulations critiques, notamment pour les pièces fonctionnelles ou porteuses. Il est conseillé d'adapter l'épaisseur des goussets à celle des parois adjacentes afin de maintenir une répartition uniforme des contraintes et d'éviter leur concentration.
L'ajout de congés autour des bords des goussets peut également être bénéfique, en adoucissant les transitions et en réduisant les aspérités susceptibles d'entraîner une concentration des contraintes et des fissures potentielles lors de la post-cuisson.
Pour les conceptions où l'esthétique est aussi cruciale que la fonctionnalité, les goussets doivent être intégrés de manière à compléter le style général du produit tout en offrant des avantages structurels substantiels.
Évitez les sections épaisses
Les pièces épaisses imprimées en 3D par stéréolithographie (SLA) sont sujettes aux contraintes internes et à une polymérisation incomplète, ce qui peut compromettre la précision dimensionnelle et l'intégrité structurelle. Ces pièces peuvent également retenir la chaleur et provoquer une surexposition de la résine à l'intérieur, entraînant des déformations.
Pour atténuer ces problèmes, envisagez d'évider les sections épaisses ou d'incorporer des structures en treillis, qui conservent la résistance mais réduisent le volume et donc le risque de ces complications.
De plus, les zones épaisses peuvent nécessiter un temps de lavage et de polymérisation prolongé, ce qui présente un risque de formation de poches de résine non polymérisée susceptibles d'affaiblir la pièce. Des transitions douces entre les sections épaisses et fines permettent de mieux gérer les contraintes et d'éviter les changements brusques pouvant entraîner des fissures ou des déformations.
S'il est impossible d'éviter les sections épaisses, le placement stratégique de trous d'aération ou de canaux internes peut contribuer à atténuer les pressions internes et à faciliter un durcissement plus uniforme.
Utiliser des structures réticulaires
L'utilisation de structures en treillis dans les pièces imprimées en 3D par stéréolithographie (SLA) permet de réduire considérablement la consommation de matériau et les temps d'impression, tout en préservant l'intégrité et la rigidité structurelles essentielles. Ces structures sont particulièrement efficaces pour les grandes pièces où la réduction du poids est avantageuse sans compromettre la résistance mécanique. Il est crucial de veiller à ce que chaque segment du treillis soit correctement soutenu afin d'éviter tout effondrement ou rupture pendant l'impression.
De nombreux logiciels de découpe modernes peuvent générer automatiquement des motifs de remplissage en treillis adaptés aux exigences d'impression SLA ; toutefois, il est également possible de concevoir des motifs de treillis personnalisés pour répondre à des besoins structurels ou esthétiques spécifiques. L'épaisseur minimale des montants du treillis doit être supérieure à 0.5–0.8 mm afin d'éviter leur rupture.
Tester de petits prototypes
Tester de petits prototypes est une étape essentielle du processus d'impression 3D SLA, notamment pour garantir la précision et la fonctionnalité de vos conceptions. Créer une version réduite ou simplifiée de votre conception permet de vérifier rapidement la géométrie, les tolérances et les éventuels problèmes de conception, tout en minimisant la consommation de résine et en réduisant les temps d'impression. Concentrez-vous sur les éléments critiques tels que les trous, les parois fines ou les points d'assemblage pour évaluer leurs performances.
Utilisez ces tests initiaux pour ajuster les décalages dimensionnels, les jeux et les supports. Ce processus itératif permet d'affiner votre conception avant l'impression à grande échelle, minimisant ainsi le gaspillage de matériau et optimisant le temps d'impression. C'est une approche pratique qui améliore considérablement les phases de développement de votre projet.
Vérifier les fichiers STL
Avant l'impression, il est crucial de s'assurer que votre fichier STL est parfaitement préparé pour l'impression 3D SLA. Vérifiez que le maillage est étanche et exempt de normales inversées et de faces superposées. Utilisez les outils de réparation de maillage pour corriger les trous ou les erreurs de jointure. Si les exportations STL haute résolution permettent de capturer les détails les plus fins avec une grande précision, elles peuvent également générer des fichiers volumineux ; il est donc essentiel de trouver un juste milieu.
Si le fichier STL est trop simplifié, il risque de présenter des surfaces facettées qui nuisent à l'aspect lisse de vos impressions. Assurez-vous que toutes les surfaces conçues pour le contact mécanique, notamment celles des zones d'assemblage, restent précises même après les ajustements nécessaires du fichier. Simplifiez la géométrie dans les zones non critiques afin d'optimiser le fichier sans altérer les éléments essentiels.
Réduire les aides inutiles
En impression 3D SLA, les supports excessifs consomment non seulement plus de résine, mais compliquent également le post-traitement en raison du nombre accru de points de contact qu'ils créent. Orientez votre pièce de manière stratégique afin de minimiser les grands porte-à-faux qui nécessitent des supports importants.
Vérifiez régulièrement vos paramètres de support pour éviter un sursupport, en particulier dans les zones de pontage où la suppression de quelques supports inutiles peut maintenir la stabilité sans compromettre l'intégrité de la géométrie.
Ajustez la taille de l'embout de support pour un bon compromis entre facilité de retrait et minimisation des marques sur la surface. Si les outils de génération automatique de supports constituent un bon point de départ, un ajustement manuel précis de leur positionnement et de leur taille garantit la protection des surfaces critiques sans les abîmer.
Travers de porc
Les nervures, généralement fines et en relief, sont essentielles pour rigidifier les grandes sections planes. Pour une efficacité optimale, leur épaisseur doit généralement être égale ou légèrement inférieure à celle de la paroi environnante, généralement comprise entre 0.5 et 1 mm.
Le positionnement stratégique de nervures sur la face inférieure ou intérieure d'une pièce peut considérablement accroître sa rigidité. Il est important de veiller à ce que la hauteur des nervures n'entraîne pas de nouveaux porte-à-faux nécessitant des supports supplémentaires.
Le raccordement de la nervure à la surface primaire permet de réduire les concentrations de contraintes aux jonctions, et les nervures peuvent également favoriser une répartition plus uniforme de la chaleur pendant le processus de post-cuisson.
Slots
Les fentes des pièces imprimées en 3D SLA remplissent diverses fonctions : points de connexion, conduits de ventilation ou éléments d’assemblage. Pour garantir une impression réussie et une intégrité fonctionnelle, il est impératif de maintenir une largeur de fente minimale de 0.5 mm. Augmentez cette largeur en conséquence si la fente est profonde ou bordée de parois plus épaisses afin d’éviter qu’elle ne se referme pendant l’impression.
Pour les pièces destinées à un assemblage par pression, il est essentiel de prévoir un jeu standard d'environ 0.1 à 0.2 mm afin de compenser les légères dilatations ou contractions après polymérisation et d'éviter la fusion. Une orientation correcte de la rainure est également indispensable pour limiter le besoin de supports excessifs en évitant les porte-à-faux horizontaux importants.
Épingles
Les broches sont fréquemment utilisées en impression 3D pour un alignement précis et comme éléments de fixation dans les assemblages. Lors de la conception de broches pour l'impression 3D SLA, un diamètre minimal d'environ 1 mm est recommandé pour garantir la fiabilité, bien que des diamètres aussi petits que 0.8 mm puissent convenir pour les broches courtes.
Tenez compte de l'application de l'épingle : les épingles très hautes ou étroites peuvent nécessiter un support structurel supplémentaire pour éviter qu'elles ne se cassent ou ne se déforment en raison des forces de pelage pendant le processus d'impression.
Lors de l'alignement des goupilles sur l'axe Z, assurez-vous qu'elles soient correctement supportées ou envisagez de les orienter de manière à minimiser les contraintes latérales. Le post-traitement des goupilles doit être effectué avec soin afin de préserver leurs dimensions précises et d'éviter toute modification de leur ajustement dans leur logement.
Joints collés
Pour renforcer et stabiliser ces joints, utilisez des éléments tels que des bords affleurants ou des rainures et languettes afin d'augmenter la surface de collage. Avant d'appliquer la colle, assurez-vous que les deux surfaces soient parfaitement propres et exemptes de résine non polymérisée, puis légèrement poncées pour une meilleure adhérence.
Pour la plupart des applications, un adhésif époxy ou à base de résine spécialisée à prise en 5 à 30 minutes offre une solution fiable, comblant les interstices et formant des liaisons solides.
L'intégration de repères d'alignement, tels que de petites goupilles ou des encoches, simplifie l'assemblage et garantit un alignement correct des pièces sans débordement de colle sur les surfaces externes. Il est conseillé de polymériser chaque segment individuellement avant le collage, sauf si votre adhésif requiert une exposition simultanée aux UV.
Pièces d'accouplement
La conception des pièces à assembler pour l'impression 3D SLA exige une attention particulière afin de garantir un ajustement fonctionnel. Le jeu standard pour ces pièces doit être compris entre 0.2 et 0.5 mm pour éviter la fusion lors de l'impression ; pour les sections à ajustement serré, un jeu plus faible d'environ 0.1 mm peut suffire.
Tenez compte de tout retrait potentiel de la résine qui pourrait affecter les pièces de grandes dimensions, en particulier au niveau des articulations où un jeu supplémentaire peut être nécessaire pour permettre un mouvement fluide sans frottement.
Pour faciliter l'assemblage, arrondissez ou chanfreinez les bords des zones de contact. Il est également conseillé d'imprimer des prototypes des pièces à assembler afin de vérifier l'ajustement avant l'impression finale. Des retouches après cuisson, comme un léger ponçage ou un nettoyage, peuvent être nécessaires pour obtenir un joint parfait.
Fils internes
L'impression directe de filetages internes fins par stéréolithographie (SLA) peut s'avérer complexe, notamment pour les petits diamètres. Pour une fiabilité et une fonctionnalité optimales, il est souvent préférable d'imprimer des avant-trous et de tarauder manuellement les filetages après impression. Si l'impression de filetages est indispensable, privilégiez les filetages plus grossiers avec un pas plus important et évitez les très petits diamètres, sujets aux erreurs.
Assurez-vous que la zone autour du filetage soit suffisamment épaisse pour éviter toute déformation lors de l'impression et de l'utilisation. Évitez la surexposition et les bavures de résine, qui peuvent masquer les détails fins du profil du filetage. Vérifiez systématiquement les aperçus des couches de votre logiciel de découpe pour identifier tout problème. Après l'impression, un nettoyage minutieux et un durcissement complet sont indispensables avant de tester l'ajustement afin d'éviter d'endommager le filetage délicat.
Conserver le texte en relief ou en creux
Pour les textes en relief, une hauteur minimale de 0.3 mm est recommandée. Les éléments plus étroits, comme les caractères fins, doivent avoir une largeur minimale de 0.4 à 0.5 mm pour rester lisibles.
Le texte en creux, ou gravure, nécessite généralement une profondeur et une largeur d'au moins 0.4 à 0.5 mm pour éviter que les cavités ne se remplissent pendant le processus d'impression.
Choisir une police sans empattement aux traits épais améliore la lisibilité, notamment pour les petites tailles où la précision est primordiale. Il est également essentiel d'orienter le texte de manière à éviter de placer des supports directement sur les lettres, ce qui pourrait compromettre leur intégrité. Le post-traitement doit être effectué avec précaution afin de préserver la netteté des contours et la lisibilité générale du texte.
Optimiser l'orientation des pièces
L'optimisation de l'orientation de votre pièce dans l'imprimante SLA est un exercice d'équilibre délicat qui influe considérablement sur la réussite de l'impression. L'orientation doit minimiser la section transversale sur l'axe Z afin de réduire les forces de décollement, tout en limitant le recours aux supports susceptibles de laisser des marques et d'exiger un post-traitement important.
Si possible, inclinez ou faites pivoter la pièce afin que chaque couche présente une empreinte plus petite, ce qui peut également améliorer la résolution des détails.
Conception de pièces emboîtables
La conception de pièces emboîtables pour l'impression 3D SLA permet de simplifier l'assemblage et d'améliorer la solidité du produit final. Veillez à prévoir un jeu suffisant, généralement entre 0.2 et 0.5 mm, pour un emboîtement fluide et sans blocage. Évitez les mécanismes de verrouillage trop complexes qui pourraient nécessiter des supports inutiles et compliquer le processus d'impression.
Pour les fixations permanentes, privilégiez des éléments de conception robustes tels que des clips ou des enclenchements capables de résister à des contraintes répétées. Pour les verrouillages non permanents, des systèmes plus simples comme les languettes et les rainures peuvent s'avérer efficaces. Veillez à ce que tous les systèmes d'emboîtement soient faciles à monter et à démonter afin de réduire les frottements et l'usure au fil du temps.
Prise en charge des fonctionnalités minces
En impression 3D SLA, le supportage des éléments fins ou allongés, tels que les tiges, les ailettes ou les supports, est crucial pour éviter toute flexion, déformation ou rupture. Une orientation correcte de ces éléments est primordiale ; il est essentiel de garantir un support adéquat par le dessous et, si nécessaire, sur tout leur périmètre.
Les éléments fins doivent conserver un diamètre minimal de 0.8 à 1.0 mm, surtout s'ils sont hauts, afin de garantir une intégrité structurelle suffisante.
Pour limiter les risques de dérive ou de désalignement pendant l'impression, envisagez d'augmenter légèrement la taille des points de contact ou d'ajouter une géométrie de renfort personnalisée. Après l'impression, il est essentiel de manipuler ces supports avec précaution ; une force excessive pourrait endommager les éléments fragiles.
Si possible, retirez partiellement les supports avant la polymérisation finale afin de minimiser le risque de casse de ces éléments lors de la post-polymérisation.
Quelles sont les meilleures pratiques pour les détails en relief et gravés ?
Lors de l'intégration de détails en relief (bossés ou gravés) dans vos conceptions, certaines pratiques garantissent la netteté et la durabilité. Les bossages doivent avoir une épaisseur minimale de 0.8 à 1 mm à leur base afin d'assurer une résistance et une fixation suffisantes au corps principal de la pièce. La profondeur ou la hauteur de ces éléments ne doit pas dépasser 0.3 à 0.4 mm pour garantir leur netteté et leur durabilité.
Pour les détails gravés, une profondeur minimale de 0.4 à 0.5 mm est recommandée, avec une largeur suffisante pour permettre au laser de définir précisément les contours sans débordement. Il est crucial de choisir une police ou une géométrie de motif suffisamment robuste pour éviter que les détails fins ne bavent lors de l'impression.
En post-traitement :
- Nettoyez délicatement les éléments pour éliminer toute trace de résine résiduelle, en veillant à ce que les détails gravés ou en relief conservent leurs contours nets.
- Il convient de placer ces éléments sur des surfaces orientées vers le haut afin de minimiser le contact avec les supports, ce qui peut compliquer le nettoyage et la finition.
- Pour les applications fonctionnelles, assurez-vous que le diamètre des bossages corresponde aux dimensions standard des fixations, telles que les rondelles, s'ils sont destinés à accueillir une tête de vis.
- Les logos ou textes gravés sur des surfaces courbes doivent avoir une profondeur légèrement supérieure pour rester lisibles sous différents angles.
Comment optimiser les structures de support pour l'impression SLA ?
 Lors de l'optimisation des structures de support pour l'impression 3D SLA, commencez par évaluer les supports générés automatiquement par votre logiciel de découpe, mais n'hésitez pas à les affiner manuellement pour mieux répondre aux besoins spécifiques de votre impression.
Privilégiez des supports de plus petite taille pour minimiser les marques sur les surfaces finies, mais assurez-vous qu'ils soient suffisamment robustes pour supporter la pièce pendant l'impression.
Le placement stratégique des supports dans les zones non critiques du modèle peut accélérer les processus de démoulage et de finition, améliorant ainsi l'efficacité globale.
Attention à ne pas sur-supporter, car chaque support inutile ajoute du travail de post-traitement et des risques d'imperfections de surface.
Pour les structures de grande hauteur, la répartition de supports stables près de la base ou du centre de gravité de la pièce peut prévenir le basculement et réduire les contraintes.
Si vos conceptions comportent des sections creuses, l'intégration d'orifices de ventilation peut contribuer à soutenir efficacement les structures internes.
Après l'impression, immergez ou rincez les pièces dans une solution de nettoyage appropriée pour ramollir les supports, qui pourront ensuite être retirés avec précaution afin d'éviter d'endommager l'impression.
Toujours polymériser complètement la pièce une fois tous les supports retirés ; envisager un retrait partiel des supports avant la polymérisation finale pour les géométries fragiles.
Conseils relatifs aux techniques de post-traitement nécessaires pour les impressions 3D SLA
En post-traitement, commencez par rincer soigneusement vos pièces dans l'agent de nettoyage recommandé, tel que l'alcool isopropylique, pendant environ 2 à 10 minutes afin d'éliminer toute résine non polymérisée, en particulier des crevasses détaillées ou des canaux internes.
Une fois rincées, assurez-vous que les pièces soient complètement sèches avant de les transférer dans une station de polymérisation UV.
Cela garantit une exposition uniforme de la pièce, évitant ainsi les zones non polymérisées. Le temps de post-polymérisation varie selon le type de résine utilisé ; il est impératif de toujours se référer aux paramètres recommandés de température et de durée, généralement de 5 à 30 minutes.
Si vous souhaitez obtenir une finition plus lisse, le ponçage ou le polissage peuvent être efficaces pour éliminer les lignes de couches visibles ou les marques laissées par les supports.
Procédez avec précaution afin de préserver les détails complexes de votre impression. Selon le type de résine, certaines parties peuvent également être peintes, teintées ou plaquées pour améliorer leur apparence et leur fonctionnalité.
Éliminez toujours les restes de résine de manière responsable, en vous assurant qu'elle est complètement durcie avant de les jeter.
Quels sont les meilleurs matériaux pour l'impression 3D SLA ?
En impression 3D SLA, le choix du matériau est primordial pour obtenir les résultats escomptés. Les résines standard sont appréciées pour leur finition lisse et leur capacité à reproduire les détails avec précision, bien qu'elles puissent être fragiles et moins adaptées aux pièces fonctionnelles.
En revanche, les résines techniques ou résistantes sont conçues pour simuler la durabilité et la résistance aux chocs de plastiques comme l'ABS ou le polypropylène, ce qui les rend idéales pour les pièces soumises à des contraintes.
Pour les applications impliquant des températures élevées, telles que les moules ou les composants exposés à l'environnement sous le capot des automobiles, les résines haute température sont recommandées en raison de leur capacité à résister à une chaleur importante sans se déformer.
Les résines flexibles confèrent des propriétés similaires à celles du caoutchouc, mais présentent généralement une résistance à la déchirure inférieure à celle des élastomères spécialisés, ce qui peut être un facteur à prendre en compte en fonction des exigences de flexibilité de l'application.
Les résines dentaires ou biocompatibles répondent aux normes rigoureuses requises pour un usage médical, notamment en matière de stérilisation, ce qui est crucial pour la sécurité des patients.
Les résines coulables offrent un avantage unique aux fabricants de bijoux ou aux petits fabricants de composants métalliques, car ces matériaux laissent un minimum de cendres lors du processus de moulage à la cire perdue.
Pour les projets nécessitant une esthétique transparente, des résines transparentes sont disponibles, mais l'obtention d'une véritable clarté exige un post-traitement méticuleux pour éliminer toute trace de résine résiduelle ou toute imperfection.
Comment choisir les meilleurs matériaux pour l'impression 3D SLA ?
Le choix du matériau le plus approprié pour l'impression 3D SLA repose sur plusieurs considérations essentielles.
Commencez par évaluer les exigences mécaniques ou thermiques de votre application.
Vous recherchez un matériau à la fois robuste, résistant aux hautes températures ou flexible ? Chaque type de résine possède des propriétés distinctes répondant à des besoins spécifiques.
Le coût des matériaux joue également un rôle important dans la prise de décision. Les résines techniques ou dentaires spécialisées sont généralement plus chères que les options standard.
Il est donc essentiel de trouver un équilibre entre le rapport coût-efficacité et les exigences de performance.
De plus, tenez compte des objectifs esthétiques de votre projet, notamment si vous travaillez avec des pièces transparentes ou translucides, car celles-ci peuvent nécessiter des procédés de post-cuisson spécifiques pour obtenir une clarté optimale.
Il convient également de tenir compte de l'exposition aux produits chimiques ou des exigences de stérilisation, notamment pour les pièces utilisées en milieu médical, dentaire ou de laboratoire. Assurez-vous également que le matériau choisi est compatible avec la plateforme d'impression et la configuration des réservoirs de votre imprimante.
La réalisation de tests sur de petits échantillons de chaque résine peut fournir des informations précieuses sur leur comportement réel, notamment en termes de précision, de finition et d'intégrité structurelle.
Quelles sont les meilleures pratiques de conception CAO pour l'impression 3D SLA ?
Pour obtenir des résultats optimaux en impression 3D SLA, l'application de bonnes pratiques de conception CAO est essentielle. Commencez par modéliser vos pièces comme un seul volume pour garantir leur robustesse et leur aptitude à l'impression, avec des normales de surface uniformes.
Utilisez les principes de conception paramétrique pour permettre des modifications faciles, comme l'ajustement de l'épaisseur des parois ou du jeu, sans avoir à procéder à des refontes importantes.
Il est avantageux de simplifier au maximum la géométrie de votre modèle, car des modèles trop complexes peuvent inutilement augmenter la taille des fichiers et compliquer l'impression. Planifiez l'orientation et les supports de votre modèle dès la phase de CAO, en intégrant des éléments tels que des zones planes ou des points d'ancrage qui facilitent l'impression et le retrait des supports.
L'ajout de congés ou de chanfreins aux angles peut réduire considérablement les concentrations de contraintes et simplifier le retrait des structures de support, améliorant ainsi la finition de surface de votre impression finale.
Utilisez toujours des logiciels de vérification pour contrôler vos modèles et vous assurer qu'ils ne comportent ni arêtes ouvertes ni géométries non-manifold avant de les exporter au format STL. Si vos modèles sont particulièrement complexes, envisagez de les concevoir par sections modulaires : cela facilitera l'impression et l'assemblage.
Conclusion
Pour conclure notre guide sur l'impression 3D SLA, n'oubliez pas ces points clés pour améliorer vos conceptions : assurez-vous que votre modèle est étanche et orienté de manière optimale afin de minimiser les complications.
Une ventilation adéquate est essentielle pour les modèles creux, et le maintien de dimensions précises permet d'éviter les erreurs d'impression.
Utilisez les supports avec discernement et effectuez toujours une post-cuisson de vos impressions afin de renforcer et de finaliser leur intégrité structurelle.
Le choix de la résine influencera grandement la fonctionnalité et l'esthétique de vos pièces ; sélectionnez-la donc judicieusement en fonction des besoins de votre projet. Veillez également à bien contrôler l'orientation de votre impression afin d'éviter les défauts tels que les bulles d'air.
Enfin, pour obtenir des conseils d'experts sur la manière de concrétiser vos conceptions d'impression 3D SLA ou de lancer la production, envisagez de consulter nos directives de conception d'impression 3D ou nos services d'impression 3D.
Ils proposent une impression SLA de précision avec une précision typique de ±0.3 % et des hauteurs de couche comprises entre 100 et 120 microns, garantissant des pièces de haute qualité aux propriétés mécaniques constantes et sans besoin de structures de support.
Ainsi, que vous ayez besoin de pièces uniques ou de petites séries, les fonctionnalités de 3ERP vous permettent de créer des géométries complexes impossibles à réaliser avec les procédés de fabrication traditionnels.