





Pour la production en série de pièces simples, peu de procédés de fabrication sont aussi adaptés que le moulage par injection , le procédé de transformation des matières plastiques le plus répandu au monde. Le moulage par injection sert à fabriquer une grande variété de produits, des emballages alimentaires aux pièces d'aéronefs, et sa rapidité et sa rentabilité, notamment à grande échelle, en font le choix privilégié de nombreux fabricants.
Le procédé de moulage par injection classique présente toutefois des limites. L'encombrement d'une presse à injecter limite la taille des pièces moulées, et le procédé lui-même — qui consiste à injecter du plastique fondu dans un moule métallique — impose des contraintes géométriques qui pourraient être contournées grâce à des procédés comme l'impression 3D ou même l'usinage CNC.
De plus, le moulage par injection ne convient généralement qu'aux pièces en plastique simples qui doivent être fabriquées en très grande quantité.
À moins, bien sûr, d'utiliser le surmoulage ou le moulage par insertion pour créer des pièces moulées complexes composées de plusieurs matériaux. Cet article explique le fonctionnement du surmoulage et ses applications, et vous permettra de déterminer s'il est envisageable de l'intégrer à votre cycle de production.
Qu'est-ce que le surmoulage?

Comme son nom l'indique, le surmoulage est un procédé de fabrication dans lequel le processus de moulage par injection de base est réalisé par-dessus un autre composant moulé.
L'autre composant moulé, appelé substrat , est placé dans un moule métallique. Lorsque l'on injecte le plastique fondu dans le moule, le matériau liquide entoure le substrat ou s'y fixe d'une manière ou d'une autre. Une fois le plastique fondu refroidi, on obtient une pièce complexe composée de deux éléments : le substrat et le plastique injecté par-dessus.
Le surmoulage permet à un fabricant de créer une pièce moulée composée de plusieurs matériaux, sans avoir à assembler manuellement deux ou plusieurs composants distincts.
Pourquoi utiliser le surmoulage ?
Le surmoulage est une solution idéale dans de nombreuses situations de fabrication. Pour les pièces bon marché produites en série et nécessitant deux (ou plus) composants de matériaux différents, le surmoulage est souvent plus rapide et plus économique que l'assemblage manuel de plusieurs composants.
Dans de nombreux cas, le surmoulage permet de réaliser des conceptions impossibles à assembler manuellement (par exemple, l'injection d'un second matériau à l'intérieur d'une pièce en plastique partiellement creuse).
Le surmoulage peut être idéal dans les situations suivantes :
- Injecter le caoutchouc au cours d'une plastique rigide substrat
- Injecter plastique rigide au cours d'une plastique rigide substrat
- Injecter le caoutchouc au cours d'une Métal substrat (moulage d'insertion)
- Injecter plastique rigide au cours d'une Métal substrat (moulage d'insertion)
Surmoulage vs moulage par insert
Le surmoulage et le moulage par insertion sont des procédés très similaires. Tous deux consistent à injecter du plastique fondu sur un autre matériau afin de créer une pièce multi-matériaux et multi-composants.
La différence réside dans le substrat — le composant sur lequel le nouveau matériau est ajouté.
En surmoulage, le substrat est lui-même une pièce moulée. Le procédé comprend donc deux étapes successives de moulage par injection (à l'aide de deux moules métalliques distincts). Dans un premier temps, le substrat est créé dans son propre moule ; ensuite, le surmoulage est réalisé sur ce substrat préalablement moulé dans un autre moule.
Le surmoulage est différent. Dans ce procédé, le substrat n'est pas nécessairement une pièce moulée. Il peut s'agir, par exemple, d'une pièce métallique usinée, et le surmoulage permet d'y incorporer du plastique ou du caoutchouc.
Exemples d'applications du surmoulage
Caoutchouc sur plastique rigide
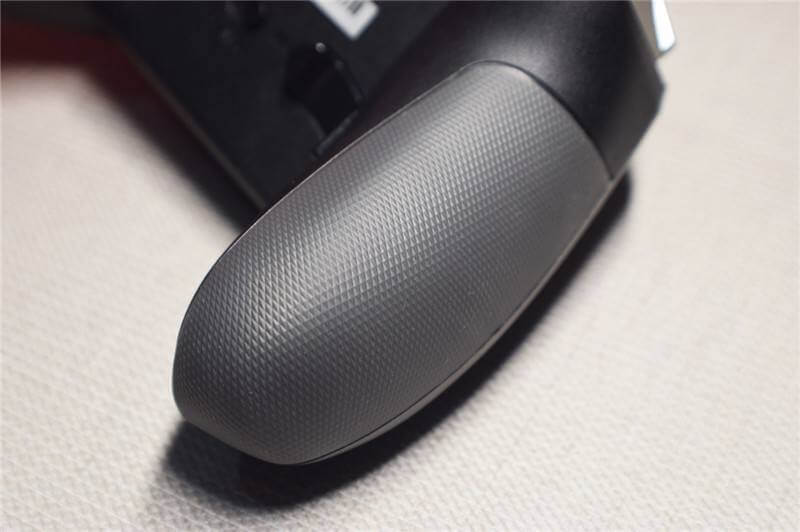
L'ajout de composants en caoutchouc au plastique est un procédé courant dans la fabrication de produits de consommation, largement utilisé pour doter certaines pièces de poignées souples et antidérapantes. Les brosses à dents, par exemple, sont souvent fabriquées par surmoulage, une partie de la poignée en caoutchouc étant fixée à la tige rigide en plastique.
Plastique rigide sur plastique rigide
L'association de deux plastiques rigides différents est utile pour créer des pièces multicolores ou des pièces comportant des parties partiellement translucides. Les jouets pour enfants , composés de deux ou plusieurs éléments en plastique coloré, sont souvent fabriqués par surmoulage.
Caoutchouc sur métal
Le surmoulage est idéal pour intégrer un composant en caoutchouc à une pièce métallique préformée. Cela peut s'avérer utile pour ajouter une poignée, voire un joint d'étanchéité, à la pièce métallique. Le caoutchouc peut également servir d'amortisseur.
Plastique rigide sur métal
Le surmoulage avec du plastique rigide est largement utilisé dans la fabrication de produits tels que les outils portatifs et les rasoirs de sécurité, où une poignée en plastique solide est moulée autour d'une tête d'outil ou d'une lame en métal pour des raisons ergonomiques.
Compatibilité et adhérence des matériaux de surmoulage
Le surmoulage et le moulage par insertion ont pour but de créer une pièce complexe dont les composants sont solidement liés. Si les deux matériaux se séparent facilement, le surmoulage est un échec.
Il existe cependant deux méthodes principales pour lier le substrat et le matériau de surmoulage.
L'une des méthodes consiste en un collage chimique , qui implique la fusion et l'adhérence du matériau de surmoulage avec le matériau du substrat. Ce collage n'est possible que si les deux matériaux sont chimiquement compatibles, comme le TPU (caoutchouc) sur l'ABS (plastique rigide), mais il offre une grande liberté de conception.
Si le matériau du substrat et le matériau de surmoulage ne sont pas chimiquement compatibles, ils peuvent néanmoins être liés si l'ingénieur conçoit une liaison mécanique pour la pièce. Cette liaison mécanique peut prendre la forme d'une gorge ou d'une conicité inversée dans le substrat : une fois que le matériau de surmoulage s'écoule autour et sous la gorge, il est solidement fixé et ne peut plus se séparer du substrat.
En réalité, les liaisons mécaniques constituent une caractéristique unique du surmoulage et du moulage par insertion. Il est souvent impossible d'obtenir une connexion parfaitement étanche et imbriquée entre les deux composants par assemblage manuel (sauf, par exemple, si un composant en caoutchouc est étiré autour du composant solide ou comprimé à l'intérieur).
Surmoulage avec 3ERP
3ERP possède de nombreuses années d'expérience dans le moulage par injection et peut réaliser des projets de surmoulage et de moulage par insertion de toutes formes et de toutes tailles.



