

Avant même que le premier copeau ne soit éjecté ou que la broche ne tourne, une décision cruciale détermine tout le reste du processus d'usinage CNC : la manière dont la pièce est maintenue. Cette étape, qui précède le tracé de la trajectoire de l'outil, joue un rôle essentiel.
On ne parle pas souvent du bridage des pièces, mais si vous avez déjà eu affaire à des vibrations, à une fraise cassée ou à une pièce qui ne s'est pas usinée correctement, vous savez à quel point c'est crucial.
Le bridage ne se limite pas à fixer une pièce. Il s'agit d'assurer à chaque passe-partout une base stable et précise. Une méthode appropriée garantit la sécurité de la pièce, la protection des outils et le respect des tolérances. De fait, de nombreux machinistes expérimentés vous le diront : ils définissent le bridage avant même de penser aux trajectoires d'outil.
Que vous usiniez des barres minces, des pièces complexes ou de lourds blocs d'acier, votre configuration est déterminante pour le résultat. Une configuration optimale permet de gagner du temps, d'éviter les erreurs et de garantir le bon déroulement de votre processus.
Dans cet article, nous nous concentrerons sur les méthodes de bridage CNC les plus efficaces et sur la manière de choisir la plus adaptée à votre prochain projet.
Pourquoi le bridage sécurisé des pièces CNC est-il si important ?
Un bridage sécurisé améliore la sécurité, la précision, la répétabilité, l'efficacité et la maîtrise des coûts des opérations d'usinage CNC . Chaque composant du système d'usinage, de la machine elle-même aux outils de coupe et aux dispositifs de fixation , joue un rôle essentiel dans le maintien de la rigidité globale.
Ce concept est souvent désigné sous le nom de « chaîne de rigidité ». Un léger décalage dans n'importe quel maillon de cette chaîne peut entraîner des imprécisions importantes, affectant l'ensemble du processus de fabrication.
Un outillage faible ou insuffisant peut entraîner la nécessité de retouches ou la mise au rebut de pièces, augmentant ainsi les coûts.
De plus, si une pièce se déplace en cours de coupe, cela peut endommager non seulement les outils de coupe, mais aussi la machine, entraînant des réparations coûteuses ou des arrêts de production. Des systèmes de bridage robustes réduisent les vibrations, garantissent des tolérances serrées et prolongent la durée de vie des outils de coupe.
Les conséquences d'un mauvais maintien des pièces sont graves : elles peuvent glisser sous l'effet de forces de coupe intenses, entraînant des finitions irrégulières et des risques de casse d'outils. Une stratégie de fixation bien conçue minimise non seulement ces risques, mais réduit également les risques pour l'opérateur, tels que les projections de pièces ou la casse d'outils.
Des configurations fiables simplifient le processus de réglage et permettent d'obtenir des résultats prévisibles, ce qui est particulièrement crucial lors des productions en grande série, faisant des méthodes de maintien de pièces CNC robustes un aspect indispensable de l'usinage moderne.
Quelles sont les différentes méthodes de bridage des pièces en CNC ?
Les méthodes de fixation couramment utilisées comprennent les étaux, les pinces et les tables spéciales telles que les tables à rainures en T, les tables à vide et les tables magnétiques, ainsi que les techniques à base d'adhésifs et les systèmes de montage modulaires. Chaque type est adapté à des formes de pièces, des matériaux et des volumes de production différents.
- Les étaux sont idéaux pour fixer des pièces aux bords parallèles, tandis que les tables à vide offrent une force de maintien uniforme adaptée aux matériaux plats.
- Les systèmes de fixation modulaires offrent une grande flexibilité pour les géométries de pièces complexes et variées et sont particulièrement avantageux dans les configurations nécessitant des changements rapides.
- Les innovations en matière de maintien de pièces comprennent également l'utilisation de trous traversants, d'inserts filetés et d'écrous à rainure en T, qui permettent des positionnements de serrage plus flexibles et personnalisés.
- Les pièces complexes ou produites en grande série nécessitent souvent des gabarits sur mesure, ce qui permet de réduire les temps de cycle et d'améliorer l'efficacité globale du processus d'usinage.
En comprenant les avantages et les inconvénients de chaque méthode de bridage, les machinistes peuvent sélectionner la solution la plus appropriée pour répondre à leurs besoins spécifiques, améliorant ainsi la performance et la productivité de leurs opérations CNC.
Tableaux à rainures en T
Les tables à rainures en T sont un élément essentiel de nombreux bancs de machines CNC, appréciées pour leur modularité et leur polyvalence. Ces tables sont équipées de rainures permettant d'accueillir divers dispositifs de serrage et de fixation, tels que des pinces étagées, des pinces à mâchoires ou des supports sur mesure, offrant ainsi une flexibilité d'ajustement infinie pour s'adapter à des pièces de tailles et de formes variées.
Toutefois, pour un fonctionnement optimal, il est crucial que les rainures en T soient exemptes de copeaux et de débris afin de garantir un bon positionnement des pinces.
Bien que les tables à rainures en T offrent une grande flexibilité et une grande robustesse pour les pièces uniques et de grande taille, elles peuvent être moins efficaces pour les projets nécessitant des changements rapides de pièces, car chaque pièce doit être desserrée et repositionnée individuellement.
Dans les ateliers travaillant sur des pièces aux géométries irrégulières, on utilise fréquemment des écrous à rainure en T, des goujons et des écrous à embase pour adapter les brides aux besoins spécifiques du projet. Un positionnement correct de ces brides est essentiel, car un mauvais angle peut réduire la force de maintien ou entraîner le soulèvement de la pièce. Malgré un temps de préparation parfois long pour les configurations répétées, les tables à rainure en T, associées à des sous-plaques en aluminium (perçables ou taraudables pour d'autres options de boulonnage), constituent une solution de bridage très efficace et universelle.
Collage
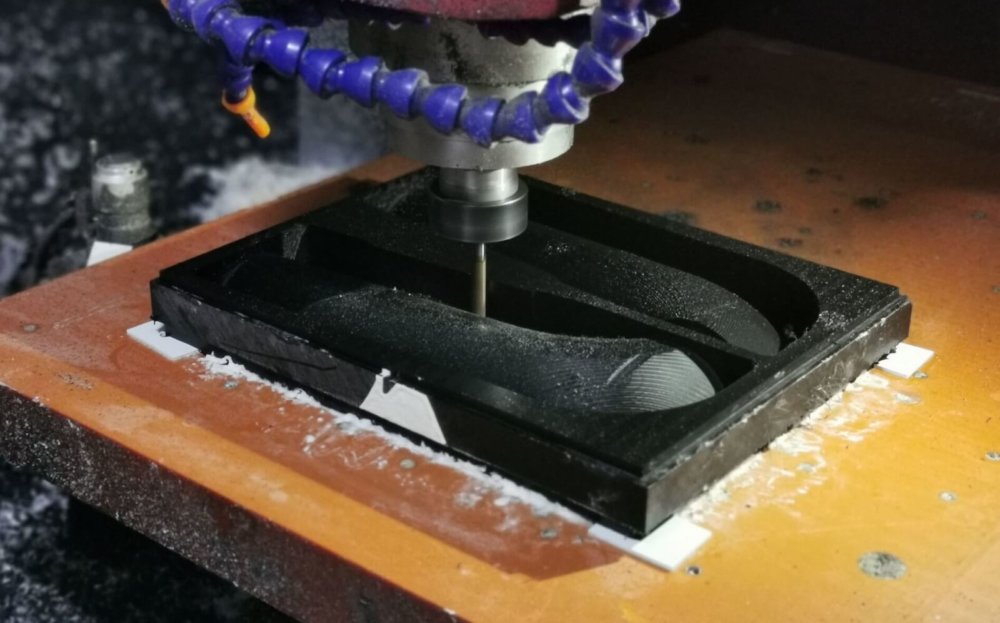
L'ajout d'un bloc de bakélite à la table de travail est une méthode courante de maintien des pièces, notamment pour l'usinage de prototypes . Les pièces peuvent être facilement collées sur la table en bakélite, et la plupart des entreprises chinoises de prototypage procèdent ainsi.
Le collage reste une solution simple et courante pour le maintien des pièces. Il convient aux matériaux plats comme aux formes irrégulières. Il peut offrir une résistance supérieure au ruban adhésif double face et dispense de l'utilisation de pattes de fixation. Le retrait des pièces du plateau nécessite un grattoir à peinture ou un décollement manuel. Les colles sont particulièrement utiles pour l'usinage de prototypes et le travail des matières plastiques.
Pour appliquer correctement la colle, il est essentiel de déposer des couches uniformes afin de maintenir la pièce à niveau. C'est une solution de maintien rapide, économique et efficace, mais son comportement varie selon le matériau utilisé. Par exemple, la colle chaude peut parfois arracher des morceaux de matériaux comme la mousse et le bois. La meilleure façon d'éviter ces dommages est d'appliquer la colle de manière sélective, en la déposant uniquement sur les zones sans importance esthétique ou fonctionnelle, ou encore en fines couches faciles à retirer.
De même, la colle durcit plus rapidement sur le métal. Lors de l'usinage de métaux, pour éviter un durcissement trop rapide de la colle, il est conseillé de placer la pièce sur un martyr non métallique fixé au plateau. La pièce doit être positionnée sur le dessus afin que la colle puisse adhérer aux deux surfaces au lieu de durcir d'elle-même.
Avantages : Plusieurs pièces peuvent être collées simultanément sur la table, ce qui réduit le travail des opérateurs. C’est une méthode efficace pour la création de prototypes en plastique ou en aluminium.
Inconvénients : Il existe un risque que la pièce se décolle. Il est également possible d’endommager les pièces lors de leur retrait.
Étaux
Les étaux figurent parmi les solutions de bridage les plus courantes pour les machines CNC, particulièrement adaptées au maintien de pièces rectangulaires à bords parallèles. Fixés directement sur la table de la machine, ils garantissent stabilité et précision. Un alignement parfait est essentiel : la pièce doit être parfaitement positionnée et de niveau dans l’étau afin d’éviter tout risque de déformation ou de glissement pendant l’usinage.
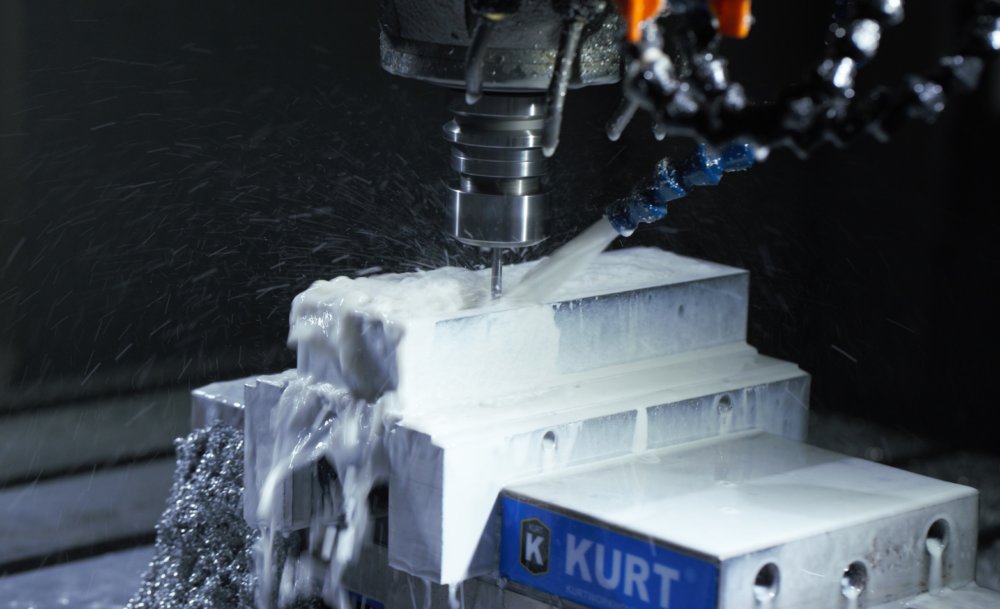
La mâchoire fixe d'un étau sert de point de référence constant, essentiel pour garantir la répétabilité de l'usinage de plusieurs pièces. Si les étaux standard conviennent à de nombreuses applications, certaines tâches spécialisées peuvent nécessiter des étaux à profil bas, comme ceux utilisés avec les fraiseuses à commande numérique, ou des étaux industriels plus robustes pour les fraiseuses de grande taille.
Pour améliorer la productivité, notamment dans les environnements à haut volume, les étaux modernes peuvent être équipés de bases à changement rapide qui réduisent considérablement les temps de chargement. De plus, pour les pièces aux bords courbes ou irréguliers, les machinistes peuvent utiliser des mors souples ou sur mesure, usinés pour épouser les contours de la pièce, offrant ainsi une meilleure prise et une protection accrue contre les dommages.
- AvantagesLes étaux permettent une découpe à grande vitesse et facilitent le positionnement de la pièce lors de la fabrication de pièces répétitives. Ils constituent une solution efficace pour la production en grande série de pièces CNC. Il est également possible d'installer plusieurs étaux sur la machine CNC pour réaliser différentes pièces simultanément.
- InconvénientsLes pièces doivent présenter une géométrie régulière avec des surfaces parallèles. Dans le cas contraire, des mâchoires sur mesure sont nécessaires.
Mâchoires douces
Les mors doux, généralement fabriqués en aluminium ou autre métal tendre, sont usinés sur mesure pour épouser précisément le profil de la pièce. Cette spécificité les rend particulièrement adaptés au maintien de formes irrégulières, assurant une prise uniforme qui réduit considérablement les risques de déformation lors de l'usinage. Réusinables pour s'adapter à la même pièce à plusieurs reprises, les mors doux constituent une solution flexible pour les moyennes séries, malgré une usure potentielle due à leur composition plus tendre.
Ces mors garantissent une précision exceptionnelle, chaque pièce s'emboîtant parfaitement dans son logement prévu à cet effet. Les mors souples sont ainsi indispensables pour l'usinage de pièces sur mesure ou délicates. Face à l'évolution rapide du secteur de l'usinage CNC, certains ateliers ont commencé à utiliser des mors souples imprimés en 3D. Ces derniers permettent une adaptation rapide aux géométries complexes ou évolutives, optimisant ainsi leur utilité et leur efficacité dans les environnements de production modernes.
Serre-joints à gradins
Les brides à gradins, également appelées brides de serrage à orteils, sont des dispositifs de maintien robustes qui utilisent les rainures en T généralement présentes sur les tables de machines CNC pour fixer les pièces par le dessus ou par le côté, selon la configuration requise. Ces brides sont particulièrement efficaces pour fixer des pièces de grande taille, de formes irrégulières ou de grandes plaques, offrant une forte adhérence qui garantit la stabilité de la pièce pendant l'usinage.
Bien que les pinces à gradins offrent un maintien sûr, leur mise en place peut être longue ; chaque nouvelle configuration de pièce peut nécessiter un réajustement des pinces, ce qui les rend moins adaptées à la production en grande série qui exige des changements rapides.
Cependant, elles conviennent parfaitement aux petites et moyennes séries où la précision et la rigidité des gabarits spécialisés ne sont pas nécessaires. Une fois les pinces desserrées, leur repositionnement pour la pièce suivante manque de la répétabilité offerte par des systèmes plus fixes comme les étaux.
Pour accroître leur polyvalence, certains ateliers utilisent des pinces de type bord qui saisissent la pièce à usiner par les côtés, évitant ainsi toute obstruction sur la surface supérieure et améliorant le dégagement de l'outil.
Plaques de montage
Les plaques de fixation, également appelées plaques d'outillage, sont des éléments fondamentaux des systèmes de bridage des machines CNC. Elles sont conçues pour optimiser la précision et l'efficacité du réglage. Ces plaques se caractérisent par une grille de trous pour goujons et de trous taraudés, uniformément espacés et positionnés avec précision pour garantir un alignement parfait.
Cette configuration permet un échange rapide et précis des dispositifs ou des pièces, ce qui est crucial pour maintenir la continuité du flux de travail et réduire les temps de préparation.
L'utilisation stratégique de plaques de fixation protège non seulement la table de la machine contre les dommages potentiels causés par les erreurs d'usinage, mais simplifie également l'usinage multifaces. En boulonnant solidement la pièce directement sur la plaque ou en installant des dispositifs de fixation spécifiques, les machinistes obtiennent une grande répétabilité en production, minimisant ainsi le risque d'erreurs d'alignement.
Pour optimiser l'utilisation des plateaux de montage, les systèmes modernes intègrent souvent des systèmes de point zéro ou de positionnement rapide. Ces améliorations facilitent des transitions encore plus rapides entre les opérations, augmentant considérablement la productivité grâce à un repositionnement rapide et précis des pièces ou des dispositifs de montage. Les plateaux de montage constituent ainsi une solution de maintien idéale pour les opérations privilégiant l'efficacité et la précision.
Gabarits et montages personnalisés
Les gabarits et montages sur mesure constituent une catégorie spécialisée de systèmes de bridage CNC, conçus pour s'adapter aux géométries de pièces uniques ou complexes que les méthodes standard ne permettent pas de réaliser efficacement. Ces solutions personnalisées sont essentielles dans les contextes de production en grande série ou de conceptions complexes, où les systèmes de bridage standard s'avèrent insuffisants.
En fixant simultanément plusieurs pièces, les dispositifs de fixation sur mesure rationalisent non seulement le processus d'usinage, mais augmentent aussi considérablement la productivité. Cette capacité est particulièrement avantageuse pour la production en grande série, où la constance et la rapidité sont primordiales.
L'investissement initial dans l'outillage sur mesure génère souvent des retours substantiels en améliorant l'efficacité de la production et en garantissant la qualité uniforme des pièces.
La conception de ces gabarits et montages tient compte de divers facteurs critiques tels que les forces de coupe, la dureté du matériau et l'orientation précise des pièces à usiner. Ce processus de conception rigoureux contribue à minimiser les risques d'erreur et garantit des performances d'usinage optimales.
Pour améliorer encore la flexibilité et l'adaptabilité dans la manipulation de formes complexes, certains gabarits personnalisés intègrent des fonctionnalités telles que des pinces rapides ou des bascules, qui simplifient les réglages et les configurations.
De plus, grâce aux progrès des technologies de fabrication, l'impression 3D et l'usinage de précision sont de plus en plus utilisés pour créer des gabarits sur mesure pour les composants courbes ou angulaires, garantissant ainsi un ajustement précis et évitant les défauts d'alignement pendant le processus d'usinage.
Méthodes de serrage mécanique
Les méthodes de serrage mécanique, notamment le serrage par le haut, le serrage par le bord, le boulonnage, la fixation directe et les serrages à coin, sont chacune adaptées à des applications et des caractéristiques de pièces spécifiques.
Le serrage par le haut consiste à placer la pince directement sur la surface de la pièce, ce qui permet de conserver l'accès à cette dernière. Le serrage par le bord s'effectue par compression latérale, facilitant les opérations où l'accès à la surface supérieure est essentiel.
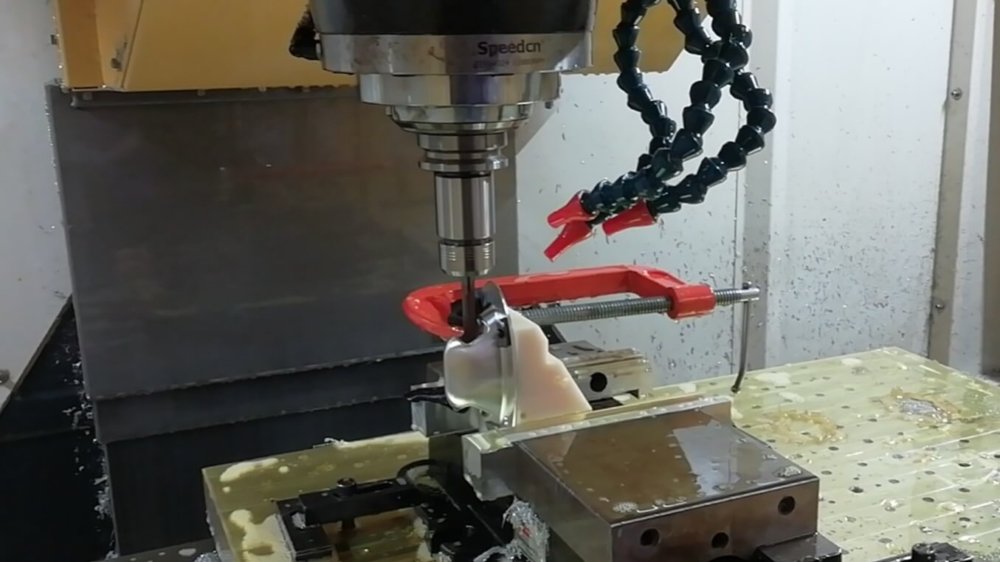
Le boulonnage ou la fixation directe permet de fixer la pièce ou une patte de fixation directement sur la table de la machine CNC ou sur une plaque de montage, assurant ainsi un maintien robuste et immobile. Les brides à coin ou les systèmes de blocage par coin exercent une pression latérale sur la pièce, offrant une alternative compacte aux systèmes de serrage plus encombrants. Il est essentiel que toutes les brides mécaniques soient positionnées de manière à transmettre la force par les zones d'appui de la pièce afin d'éviter tout risque de flexion ou d'endommagement.
Les progrès en matière de serrage mécanique comprennent l'intégration d'écrous en T, de goujons et d'écrous à embase avec des coins inclinés ou des serre-joints en C pour s'adapter plus efficacement aux formes irrégulières.
De plus, certaines installations améliorent leur dispositif pour les matériaux minces en insérant de courtes vis ou des clous à travers des zones sacrificielles sur un martyr sous la pièce à usiner, assurant ainsi un maintien sûr sans compromettre l'intégrité du matériau.
Verrouillage
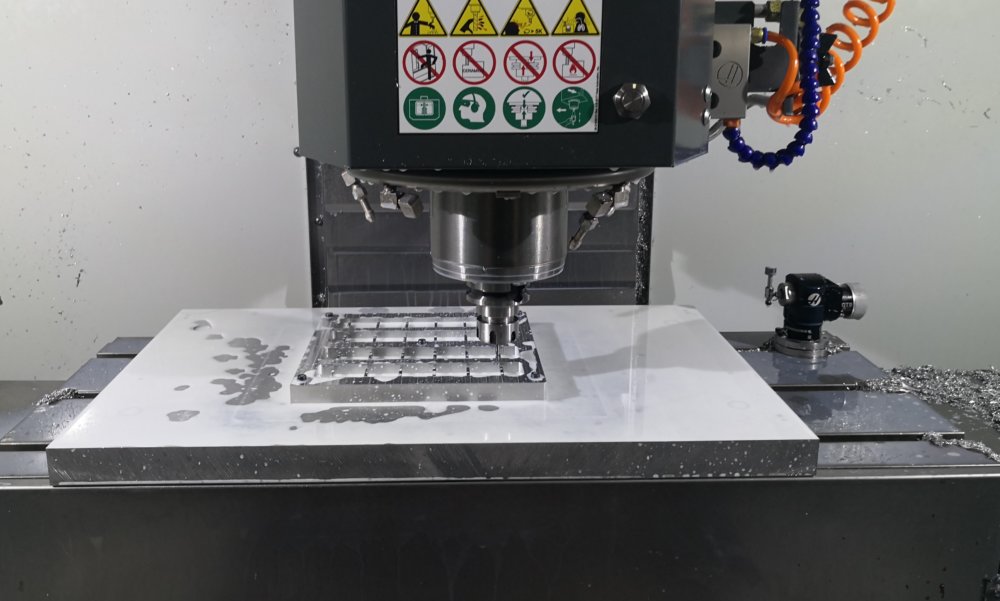
Les boulons sont une excellente solution pour maintenir la pièce en place lors de l'usinage, en utilisant directement la table en T. À vrai dire, l'ajout d'un bloc d'aluminium est encore plus judicieux, car il est facile d'y percer des trous taraudés là où c'est nécessaire. Ces trous taraudés, utilisés avec des brides, permettent un meilleur nivellement et une plus grande stabilité.
Les éléments utilisés pour fixer des matériaux comprennent les écrous en T, les goujons et les écrous à embase. Les boulons et les écrous sont particulièrement utiles lorsque la surface de travail comporte des inserts filetés plutôt que des rainures en T. Dans ce cas, les boulons peuvent être vissés dans les inserts pour fixer des pinces de différents types et les maintenir en place.
- AvantagesLe boulonnage est une méthode très stable pour maintenir la pièce à usiner, ce qui permet ensuite une découpe très précise. Les géométries complexes ne posent aucun problème de maintien.
- InconvénientsL'utilisation de boulons nécessite un surplus de matériau pour la fabrication du cadre. Le gaspillage de matériau peut être problématique lors de l'usinage de pièces de grande série, et les temps de chargement sont importants. Lors du découpage des pièces du cadre, les marques de charnières peuvent poser problème.
Serrage pneumatique et hydraulique
Les systèmes de serrage pneumatiques et hydrauliques utilisent de l'air comprimé ou des fluides pour appliquer une force uniforme sur plusieurs points de serrage d'une pièce, ce qui simplifie l'automatisation des processus d'usinage CNC.
Ces systèmes sont particulièrement avantageux pour les tâches répétitives ou les lignes de production automatisées où la constance et la rapidité sont primordiales. La répartition uniforme de la pression de maintien garantit la stabilité et le maintien de la pièce tout au long du processus d'usinage, réduisant ainsi considérablement le risque d'erreurs ou d'écarts.
Un entretien régulier des joints et des composants hydrauliques ou pneumatiques est essentiel pour prévenir les fuites et garantir la longévité et la fiabilité du système. L'un des principaux avantages des pinces pneumatiques et hydrauliques réside dans leur capacité à réduire considérablement les temps de cycle et la fatigue de l'opérateur, ce qui les rend idéales pour les environnements de production à haut volume.
Les innovations récentes dans ce domaine comprennent des systèmes pneumatiques ou hydrauliques multi-stations qui permettent de réduire considérablement les temps de réglage pour les cycles de production courts. De plus, des commandes automatisées ont été développées pour gérer le positionnement, le serrage et le relâchement des pièces avec une intervention manuelle minimale, ce qui améliore encore la productivité et réduit la main-d'œuvre nécessaire.
Comment calculer et optimiser les forces de serrage ?
L'optimisation des forces de serrage est essentielle pour éviter toute déformation ou tout glissement des pièces lors de l'usinage CNC.
La force de serrage idéale doit être suffisamment forte pour dépasser la force de coupe, mais ne doit pas être si élevée qu'elle déforme les pièces molles ou fines.
Les ingénieurs de production utilisent souvent une combinaison de règles empiriques, de formules précises et de logiciels spécialisés pour déterminer la pression de serrage la plus efficace dans chaque situation.
Le fait de veiller à ce que les brides soient réparties uniformément autour des supports et s'opposent directement aux forces de coupe contribue à maintenir la stabilité et la précision. Cependant, des irrégularités dans la répartition des brides peuvent entraîner une inclinaison ou des vibrations de la pièce, affectant ainsi la qualité de l'usinage.
Serrage magnétique
Les systèmes de maintien magnétique utilisent des mandrins magnétiques, qui peuvent être standard, modulaires ou circulaires, ainsi que des étaux magnétiques pour fixer les matériaux ferreux.
Cette méthode est très efficace pour les réglages rapides et permet un accès complet à la face supérieure de la pièce, facilitant ainsi l'usinage sur cinq faces en une seule opération.
Les aimants électro-permanents sont particulièrement appréciés dans ce contexte, car ils fournissent des forces de maintien importantes qui stabilisent la pièce à usiner avec un minimum de vibrations pendant le processus d'usinage.
Cependant, bien que les systèmes magnétiques soient excellents pour une reconfiguration rapide et la réduction du temps perdu à changer les brides mécaniques, ils conviennent principalement aux matériaux ferreux. Les matériaux non ferreux ne sont pas compatibles avec le bridage magnétique en raison de leur absence de propriétés magnétiques.
Pour les petites pièces, des butées ou des nids supplémentaires peuvent être nécessaires pour assurer un positionnement correct, tandis que les pièces plus grandes bénéficient davantage de la grande surface de contact, ce qui améliore le maintien magnétique.
Un aspect crucial à prendre en compte lors de l'utilisation du bridage magnétique est de s'assurer que la force magnétique est suffisante pour résister aux forces appliquées lors des opérations de découpe importantes.
Ceci est essentiel pour éviter le glissement des pièces, qui peut compromettre la précision et la sécurité d'usinage. Le bridage magnétique est idéal pour des applications telles que la fabrication de moules ou l'usinage de composants en acier, où ses avantages peuvent être pleinement exploités.
Support de travail sous vide
Le bridage par le vide utilise le principe de la pression atmosphérique pour maintenir les pièces en place pendant l'usinage. Un mandrin ou une table à vide crée une force de maintien importante en aspirant l'air sous la pièce, avec des forces typiques d'environ 14.7 psi.
Cela se traduit par une force de maintien importante : environ 294 livres sur une pièce de 5″ x 5″ avec une efficacité de vide de 80 %, ce qui passe à environ 1 176 livres pour une pièce de 10″ x 10″.
Cette méthode est particulièrement efficace pour fixer des matériaux plats ou minces susceptibles de se déformer lors du serrage.
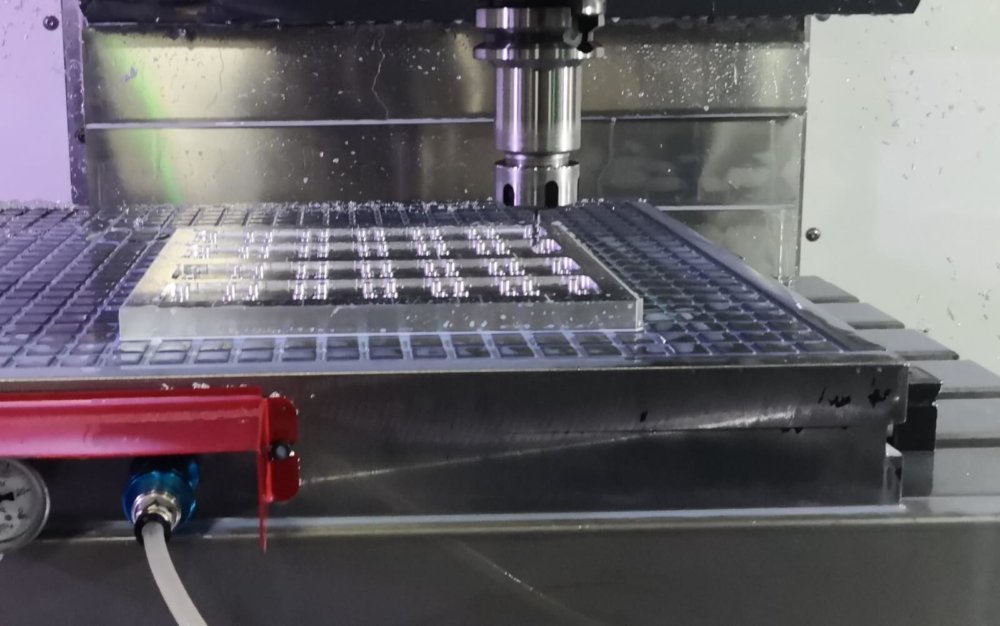
Le serrage par le vide assure une force de serrage uniforme sur toute la surface de contact de la pièce, ce qui minimise le risque de déformation du matériau et permet un usinage de haute précision.
Le bon positionnement et l'entretien des joints autour du périmètre de coupe sont essentiels à l'efficacité des systèmes de vide, car ils garantissent le maintien de l'intégrité du vide même si le matériau est coupé.
Les systèmes de vide peuvent varier, allant de ceux utilisant des pompes dédiées à des systèmes plus simples basés sur l'effet Venturi et utilisant de l'air comprimé.
Certaines tables à vide perfectionnées sont conçues pour permettre une aspiration ciblée sur des zones spécifiques, ce qui est particulièrement utile pour les pièces plus petites ou de forme irrégulière.
Pour les configurations nécessitant une surface de référence parfaitement plane, certains systèmes de vide sont conçus pour fonctionner sans joints, s'appuyant plutôt sur une couche parfaitement lisse sous la pièce à usiner pour maintenir l'aspiration.
- AvantagesLes tables à vide ont un temps de chargement très rapide et conviennent aux matériaux non serrables.
- InconvénientsLa plupart des tables à vide ne conviennent qu'aux pièces simples et plates.
Techniques de ruban adhésif et d'adhésif
Les techniques de fixation par ruban adhésif offrent une méthode polyvalente et non destructive de maintien des pièces, particulièrement utile pour la fixation de matériaux fins ou délicats tels que ceux utilisés dans la fabrication de circuits imprimés ou le développement de prototypes. Ces méthodes emploient différents types d'adhésifs, notamment le ruban adhésif double face, le ruban de masquage avec colle cyanoacrylate et les adhésifs industriels, pour fixer temporairement la pièce à usiner.
Pour une utilisation efficace de ces adhésifs, il est essentiel de s'assurer que la pièce et la surface de la machine soient parfaitement propres avant application. Cette propreté est cruciale pour obtenir une forte adhérence et un retrait facile après usinage.
Le ruban de masquage associé à de la superglue offre une solution robuste et facile à retirer, tandis que le ruban adhésif double face seul convient aux applications moins exigeantes. Il est important de doser la force appliquée lors de l'usinage, car une force excessive peut fragiliser l'adhérence et entraîner un déplacement ou un endommagement de la pièce.
De plus, les utilisateurs doivent tenir compte du processus de nettoyage après usinage, car des résidus d'adhésif peuvent rester sur la pièce et sur le plateau de la machine, ce qui nécessite un nettoyage approfondi pour maintenir un environnement de travail impeccable.
De manière novatrice, certains systèmes utilisent désormais de la colle thermofusible ou d'autres adhésifs directement sur un plateau martyr non métallique sous la pièce à travailler, améliorant ainsi l'adhérence même pour les formes et les matériaux les plus difficiles.
Il convient toutefois de veiller à appliquer l'adhésif de manière uniforme afin d'éviter tout déséquilibre de la pièce, ce qui est particulièrement critique pour les matériaux comme la mousse ou le bois.
Quand peut-on combiner plusieurs méthodes de maintien de pièces ?
La combinaison de plusieurs méthodes de maintien de pièces peut améliorer considérablement la précision et l'efficacité de l'usinage, notamment lorsqu'il s'agit de pièces de grande taille ou de forme irrégulière qui ne peuvent pas être correctement fixées par une seule méthode.
Par exemple, l'utilisation d'une table à vide associée à des pinces mécaniques permet un positionnement sûr de la pièce sans compromettre l'accès à celle-ci.
Cette approche hybride est particulièrement avantageuse pour les géométries complexes ou les pièces composées de plusieurs matériaux, où différentes pressions et positions de serrage sont nécessaires pour éviter toute déformation tout en assurant un maintien adéquat pendant l'usinage.
Il est toutefois crucial de veiller à ce que les dispositifs de serrage ou de fixation supplémentaires n'interfèrent pas avec la trajectoire des outils d'usinage, ce qui pourrait entraîner des collisions d'outils ou des dommages aux pièces.
Approches de maintien en position de travail supplémentaires ou alternatives
Dans le domaine de l'usinage CNC, certaines situations exigent des solutions de bridage non conventionnelles. Ces approches alternatives ou complémentaires sont conçues pour répondre aux besoins des cas où les dispositifs de serrage et de fixation traditionnels sont soit impraticables, soit insuffisants.
Des techniques telles que l'utilisation de clous ou de vis à travers des zones sacrificielles, la fixation directe de pièces sur un martyr ou l'emploi de pinces à came amovibles et de pinces à genouillère sont des exemples de ces stratégies adaptatives.
Ces méthodes sont particulièrement avantageuses lorsque l'on souhaite minimiser les obstacles sur la surface de la pièce ou lorsque les dispositifs de serrage standard ne peuvent s'adapter à une forme particulière. Par exemple, des clous ou des vis peuvent être enfoncés dans une plaque martyr située en dessous, à travers des zones non critiques de la pièce, assurant ainsi sa stabilité sans compromettre l'intégrité du produit final.
Les pinces à came amovibles et les pinces à genouillère offrent des options de fixation rapides et polyvalentes qui peuvent être facilement ajustées ou retirées, facilitant les changements de configuration rapides et réduisant les temps d'arrêt.
Les opérations d'usinage avancées peuvent également intégrer des languettes dès la conception CAO/FAO. Ces languettes permettent d'empêcher le déplacement des pièces partiellement usinées, améliorant ainsi la précision du processus d'usinage.
Comment aligner et référencer précisément les pièces à usiner ?
L'alignement et le référencement précis des pièces sont essentiels pour obtenir une précision optimale en usinage CNC. Le processus commence par l'établissement d'un système de coordonnées de pièce fiable, ou datum, qui sert de point de référence central pour toutes les opérations d'usinage.
Des outils comme les détecteurs de bords, les comparateurs à cadran et les palpeurs CNC sont indispensables pour positionner précisément la pièce par rapport à l'origine de la machine, garantissant ainsi une coupe d'une grande exactitude.
Un référencement constant est essentiel car il réduit considérablement les erreurs de mesure lors de la production de plusieurs opérations ou pièces. Il est indispensable de vérifier l'alignement à chaque chargement d'un nouvel outillage ou d'une nouvelle pièce afin d'éviter l'accumulation d'erreurs susceptibles d'affecter les dimensions du produit final.
De plus, de nombreux ateliers améliorent l'efficacité et la répétabilité de leurs réglages en utilisant des goupilles de positionnement ou des goujons sur les plaques de fixation.
Ces composants garantissent un montage et un positionnement constants de la pièce, notamment dans les environnements de production à grand volume.
De plus, des butées de positionnement ou des rails latéraux sont souvent mis en œuvre pour accélérer et simplifier le chargement répétitif de pièces similaires, rationalisant ainsi le processus de production tout en maintenant des tolérances serrées.
Quels outils spécialisés et dispositifs de positionnement peuvent améliorer votre configuration de maintien de pièces CNC ?
Dans les opérations CNC complexes, notamment celles impliquant des géométries ou des flux de travail complexes, les outils spécialisés et les dispositifs de positionnement deviennent essentiels.
Les dispositifs modulaires, les dispositifs à tourillon, les supports de type « tombeau » ou les colonnes d’outillage permettent des configurations multi-pièces, ce qui peut permettre de gagner un temps considérable entre les opérations en autorisant l’usinage simultané de plusieurs pièces.
Ces systèmes avancés intègrent souvent des verrous rapides ou des goupilles à ressort, qui facilitent les échanges rapides de pièces et de dispositifs, réduisant considérablement les temps d'arrêt et augmentant le débit.
Les colonnes verticales, ou supports de pièces, sont particulièrement répandues dans les centres d'usinage horizontaux. Elles permettent des opérations multifaces, optimisant ainsi l'espace d'usinage et l'efficacité opérationnelle.
Les tables rotatives ou pivotantes dédiées, appelées tourillons, sont également essentielles pour optimiser les systèmes de bridage. Ces dispositifs permettent l'usinage multiaxes en une seule opération, rendant possible la réalisation de pièces complexes sans opérations secondaires. Cette capacité accroît non seulement la productivité, mais aussi la précision globale du processus de fabrication.
Palettes de travail et systèmes à changement rapide
Les palettes de travail et les systèmes de changement rapide représentent un niveau d'efficacité supplémentaire dans l'usinage CNC, visant à minimiser les temps de réglage et à optimiser l'utilisation de la machine. Ces systèmes permettent de charger les pièces sur des palettes ou des dispositifs modulaires hors ligne, puis de les transférer rapidement sur la machine avec un temps d'arrêt minimal.
L'atout majeur de ces systèmes réside dans leur capacité à être clavetés grâce à des bossages et des cavités coniques, garantissant ainsi un positionnement précis et systématique de chaque palette ou dispositif, et éliminant de ce fait tout besoin d'alignement ou de réglage supplémentaire. Cette répétabilité est essentielle pour assurer la constance de la production en grande série.
Le préchargement hors ligne des pièces sur ces palettes ou dispositifs, puis leur insertion dans la machine au besoin, peut réduire considérablement le temps d'inactivité de la broche, augmentant ainsi le débit global et l'efficacité du processus de fabrication.
Solutions rotatives et d'indexation
Lorsque votre processus d'usinage nécessite des opérations multi-axes, les solutions rotatives et d'indexage sont essentielles pour l'efficacité et la précision.
Ces systèmes, comprenant des axes rotatifs, des tables à tourillons et des contre-pointes, permettent à votre machine CNC de faire pivoter la pièce et d'accéder à plusieurs faces sans repositionnement manuel. Il en résulte des temps de cycle plus courts et une précision accrue des pièces.
Les systèmes rotatifs comprennent souvent des pinces pneumatiques ou hydrauliques intégrées, qui fournissent une force de maintien importante tout en minimisant les temps d'installation.
Toutefois, vous devez maintenir un dégagement suffisant entre les composants rotatifs et les outils de coupe afin d'éviter les collisions, notamment sur un bâti de machine compact.
Pour les opérations impliquant l'axe rotatif, un alignement précis et une rigidité de fixation sont essentiels pour éviter même un léger mouvement pendant les coupes.
Ces solutions sont particulièrement performantes pour la production de pièces exigeant une orientation uniforme sur leurs différentes faces, comme les outillages de moulage par injection ou les composants à plusieurs faces. L'intégration d'outils rotatifs dans votre système de bridage CNC vous permet de produire des pièces plus efficacement, notamment en production de masse.
Systèmes d'automatisation et de prélèvement et de placement
Les systèmes automatisés de chargement et de déchargement transforment la façon dont vous gérez le bridage des pièces CNC, notamment dans les environnements à haut débit.
Ces systèmes, souvent intégrés à des chaînes de production plus importantes, utilisent des bras robotisés ou des dispositifs de type portique pour saisir et placer les pièces sur la table de la machine ou le dispositif de fixation.
En minimisant l'intervention de l'opérateur, ils réduisent considérablement les coûts de main-d'œuvre et les erreurs dues à la fatigue ou à l'incohérence.
Les systèmes avancés fonctionnent souvent avec un seul programme CNC qui coordonne à la fois les opérations d'usinage et la séquence robotique, assurant une transition sans heurt entre chaque cycle.
Cette synchronisation permet de maintenir des temps de réglage constants tout en améliorant la répétabilité, notamment lors de la production de pièces identiques sur plusieurs équipes.
Associés à des dispositifs de fixation modulaires ou à des sous-plaques de fixation, les systèmes de prélèvement et de placement offrent une efficacité remarquable. Ils s'adaptent également à diverses géométries et dimensions de pièces, à condition de maintenir un positionnement précis et une force de maintien adéquate. Cette approche est particulièrement avantageuse pour les petites pièces ou les pièces fines qui doivent être maintenues fermement sur une surface réduite.
Quels accessoires peuvent améliorer davantage le bridage des pièces CNC ?
Pour optimiser votre système de bridage CNC, vous pouvez tirer parti de nombreux accessoires qui améliorent les performances, le confort de l'utilisateur et la qualité des pièces.
De petites améliorations comme des poignées ergonomiques ou des leviers de verrouillage rapide permettent non seulement de réduire la fatigue de l'opérateur, mais aussi d'accélérer les changements de montage lors des opérations d'usinage.
Les pieds ou coussinets amortisseurs de vibrations — souvent fabriqués en caoutchouc, en néoprène ou en d'autres matériaux souples — peuvent aider à stabiliser les plaques de fixation ou les plaques d'outillage pendant les coupes.
Cela minimise les vibrations, notamment lors de l'usinage de métaux tendres, de plastique ou de bois, et garantit une finition uniforme des pièces. Pour les gabarits et montages sur mesure, l'utilisation de boulons à épaulement ou d'écrous à rainure en T simplifie l'assemblage et améliore la répétabilité.
Il est également conseillé d'ajouter des écrans de protection ou des capots de protection aux trous de fixation. Ces dispositifs empêchent les débris d'atteindre les goujons, les surfaces de positionnement et les brides, garantissant ainsi un placement précis à chaque cycle. Lors de la production de pièces très petites ou de l'utilisation de ruban adhésif double face, même une légère contamination du plateau de la machine peut entraîner des problèmes d'alignement ou réduire l'adhérence.
Quelles sont les applications avancées et les innovations émergentes à explorer dans le domaine du bridage CNC ?
Les systèmes de pointe vont au-delà du serrage traditionnel et intègrent des fonctionnalités intelligentes qui améliorent à la fois les performances et la sécurité. L'une des innovations les plus remarquables est l'intégration de capteurs dans le dispositif de maintien de la pièce.
Ces capteurs surveillent en temps réel la force de maintien, détectent même un léger mouvement et signalent les collisions potentielles avant qu'elles n'endommagent votre outillage ou le bâti de votre machine.
Les configurations avancées de machines CNC à 4 et 5 axes s'appuient désormais sur des dispositifs de fixation multifaces personnalisés, souvent assistés par un logiciel de FAO spécialisé. Ces configurations permettent des mouvements complexes tout en préservant le dégagement autour de la pièce et des dispositifs de fixation.
Les dispositifs hybrides — combinant des inserts imprimés en 3D ou fabriqués par fabrication additive avec des bases en acier — sont utilisés pour les formes exotiques et les matériaux souples qui nécessitent des surfaces de contact uniques.
Vous trouverez également des systèmes de surveillance à distance qui contrôlent la pression de maintien par le vide ou le serrage des brides, offrant ainsi aux machinistes un meilleur contrôle lors des opérations sans surveillance.
Que vous usiniez des pièces minces, produisiez des pièces aux surfaces courbes ou augmentiez vos vitesses d'avance, ces méthodes de bridage CNC avancées vous offrent de nouvelles façons d'accroître votre productivité, de préserver la précision et de vous adapter à des processus de fabrication de plus en plus complexes.
Quels facteurs devez-vous prendre en compte avant de configurer votre système de bridage CNC ?
Avant de fixer votre première pièce, il est essentiel d'évaluer une combinaison de facteurs qui influencent la méthode de maintien idéale.
- Le Type de materielLe matériau (aluminium, plastique, acier ou métaux plus tendres) influe sur la force de serrage requise et la stratégie de contact avec la surface. Les matériaux tendres ou les pièces minces, par exemple, peuvent se déformer sous une pression excessive et nécessiter l'utilisation de ruban adhésif double face, de tables à vide ou de mâchoires souples pour un meilleur maintien.
- Géométrie Le gabarit joue également un rôle. Les pièces de grande taille ou de forme irrégulière peuvent nécessiter des gabarits sur mesure, des montages modulaires ou plusieurs pinces, tandis que les petites pièces à surfaces planes peuvent s'insérer en toute sécurité dans un étau de fraisage standard.
- Le nombre de pièces et volume de production aider à déterminer si une configuration rapide et flexible est suffisante, ou si des plaques de fixation robustes et répétables et des systèmes de positionnement de goujons sont plus rentables.
- N'oubliez pas force de coupeDes coupes plus profondes et des vitesses d'avance plus rapides sur une fraiseuse CNC ou une machine-outil imposent des exigences plus élevées en matière de rigidité du dispositif de fixation.
- plateaux de déversement sont utiles lors de la découpe complète d'une pièce, car elles protègent la table de la machine et maintiennent l'intégrité du système de maintien par le vide.
En définitive, tout fournisseur réputé de services d'usinage CNC , tel que 3ERP, adapte la stratégie de maintien de la pièce à la pièce, à la machine et au processus de fabrication.
Comment le choix du matériau influence-t-il votre choix de méthode de maintien de la pièce ?
Chaque matériau présente des défis uniques, qu'il s'agisse des exigences en matière de force de serrage ou de la sensibilité de surface. Par exemple, les métaux durs comme l'acier ou le laiton peuvent bénéficier de méthodes de maintien CNC robustes telles que des brides étagées, des fixations magnétiques ou des montages boulonnés qui assurent une adhérence maximale sur une surface réduite.
En revanche, les matériaux souples, comme la mousse, l'acrylique ou les plastiques techniques, sont plus susceptibles de se déformer et nécessitent des méthodes de fixation discrètes. On peut utiliser une table à vide, du ruban adhésif double face ou du ruban de masquage avec de la colle forte pour les maintenir en place sans abîmer la surface.
Lors de l'utilisation d'adhésifs, il convient d'appliquer une pression uniforme afin d'éviter le soulèvement ou la déformation des pièces pendant les opérations de découpe.
L'usinage de pièces minces exige une attention particulière. Une force de serrage excessive peut déformer la pièce, réduire sa précision dimensionnelle ou provoquer des vibrations. Dans ce cas, il est souvent préférable de soutenir la pièce par le dessous à l'aide d'une surface plane, comme un martyr, et d'appliquer une force suffisante pour éviter tout mouvement pendant l'usinage.
Des mesures de sécurité supplémentaires pourraient-elles améliorer votre processus de maintien en position ?
Oui, la mise en œuvre de mesures de sécurité supplémentaires autour de votre système de bridage CNC peut vous aider à éviter des erreurs coûteuses, à protéger les opérateurs et l'équipement, et à prolonger la durée de vie de vos dispositifs de bridage. L'une des stratégies de sécurité les plus efficaces consiste à effectuer une simulation de trajectoire d'outil avant la première passe.
Cela permet de détecter toute collision éventuelle entre les outils de coupe et les brides, notamment lors d'opérations d'usinage sur axe rotatif ou multifaces.
Il est également essentiel d'inspecter l'état des pinces, des plaques de fixation, des goujons ou des joints d'étanchéité avant chaque intervention.
Des fuites dans les systèmes de vide ou des boulons usés peuvent réduire la force de maintien, permettant même un léger mouvement qui compromet l'ensemble du processus d'usinage.
Il convient également de surveiller la présence de débris sur la table de la machine ou sur les sous-plaques de fixation, car les copeaux peuvent empêcher les fixations de se positionner correctement et introduire des erreurs.
Les interrupteurs de fin de course et la surveillance de la charge de la broche sont des technologies supplémentaires qu'il est judicieux d'intégrer. Ces systèmes arrêtent automatiquement les opérations en cas de blocage d'un outil ou de détection d'une force excessive.
Quels sont les problèmes courants de bridage des pièces en CNC et comment les surmonter ?
Même avec la meilleure configuration, le bridage des pièces CNC présente souvent des défis concrets qu'il faut aborder de front.
- L'un des problèmes les plus courants est glissement de la pièce, notamment lors d'opérations d'usinage agressives avec des forces de coupe élevées. Pour résoudre ce problème, il est nécessaire d'utiliser une méthode de bridage CNC robuste qui applique une pression équilibrée : un serrage excessif peut déformer les matériaux tendres, tandis qu'un serrage insuffisant risque d'entraîner un mouvement.
- Vibration Un autre facteur est la vibration. Elle est souvent due à une force de serrage inégale ou à des composants mal fixés. L'utilisation de dispositifs de fixation modulaires avec des patins amortisseurs de vibrations ou des plateaux porte-outils correctement alignés contribue à réduire les vibrations et à améliorer la qualité de finition. Si vous utilisez une table à vide, même un léger mouvement ou une fuite au niveau du joint d'étanchéité peut compromettre la force de maintien ; un contrôle régulier est donc indispensable.
- Accès limité à plusieurs surfaces Le frottement de la pièce peut également retarder la production. Dans ce cas, il est conseillé de combiner des méthodes telles que le serrage par pression des bords avec des ventouses ou des mâchoires souples pour maintenir les pièces en toute sécurité par le dessous.
N'oubliez pas les fondamentaux : nettoyez les rainures en T, les sous-plaques de fixation et le banc de la machine de toute copeau ou débris afin de garantir la planéité et la précision de chaque surface de serrage. De plus, des languettes intégrées à votre fichier FAO peuvent empêcher les très petites pièces ou les sections découpées de se déplacer pendant l'usinage.
Conclusion
Le bridage permet de maintenir les pièces en place, au sens propre comme au figuré. Il ne s'agit pas simplement de les fixer ; il s'agit de leur conférer la stabilité nécessaire pour une découpe nette, sûre et conforme à vos attentes. Qu'il s'agisse d'un bloc d'acier épais ou d'une fine feuille de plastique, la qualité de la fixation est cruciale pour un résultat optimal.
On a tous connu ça : passer plus de temps que prévu à essayer de positionner une pièce correctement, pour finalement se rendre compte que la configuration n’était pas adaptée. C’est pourquoi il n’existe pas de méthode « idéale ». La solution optimale dépend de votre pièce, de votre machine, de vos outils et de vos objectifs. Et parfois, la meilleure solution consiste à combiner plusieurs méthodes pour obtenir l’adhérence et l’accès nécessaires.
Avant de cliquer sur « Démarrer », prenez une grande inspiration et vérifiez votre configuration. Si quelque chose vous semble incorrect, corrigez-le. Quelques secondes de plus maintenant peuvent vous faire gagner des heures plus tard. À mesure que la technologie CNC progresse, la manière dont nous manipulons nos pièces doit elle aussi évoluer.
Et quand on trouve le bon réglage ? C'est là que la magie opère.