
L'ABS est l'un des thermoplastiques les plus utilisés dans l'industrie, offrant un bon compromis entre robustesse, résistance aux chocs et prix abordable. Bien que l'ABS puisse être transformé de différentes manières, notamment par impression 3D par extrusion, le moulage par injection est un procédé de fabrication privilégié grâce à son point de fusion relativement bas et à ses excellentes propriétés d'écoulement.
Les pièces en ABS moulées par injection sont omniprésentes. Tableaux de bord automobiles, boîtiers d'appareils électroménagers et même briques LEGO ne sont que quelques exemples d'objets du quotidien fabriqués grâce au moulage par injection d'ABS, qui tire parti des propriétés mécaniques intéressantes de ce matériau économique. On trouve également des applications dans de nombreux secteurs, de la santé à la construction.
Cet article passe en revue les principes de base du moulage par injection d'ABS, en examinant les paramètres de processus, les options de matériaux et de charges, les techniques de finition de surface, et plus encore, en s'appuyant sur nos années d'expérience dans la fourniture de services de moulage par injection à des clients satisfaits.
Qu'est-ce que l'ABS?
L'acrylonitrile butadiène styrène (ABS), commercialisé pour la première fois en 1954 par la société Borg-Warner, est un polymère thermoplastique courant reconnu pour sa résistance aux chocs, sa ténacité et sa rigidité. Il est fabriqué par polymérisation du styrène et de l'acrylonitrile en présence de polybutadiène.
Les trois composants de l'ABS confèrent différentes propriétés au matériau :
- ALe crylonitrile confère au matériau un certain niveau de résistance chimique et de stabilité thermique.
- BL'utadiène confère robustesse et résistance aux chocs.
- STyrene apporte rigidité et brillance.
Dans l'ensemble, ce matériau est relativement résistant, durable et léger. De plus, étant un thermoplastique, il peut être fondu puis refondu à plusieurs reprises sans dégradation significative. Il se prête ainsi parfaitement au moulage par injection et à d'autres procédés comme le soufflage, l'impression 3D et l'extrusion.
Pour le moulage par injection, l'ABS est fourni sous forme de granulés. Ce sont de petits granules uniformes obtenus par extrusion du matériau en longs filaments, puis par découpage en morceaux plus petits. Les granulés d'ABS coûtent seulement quelques dollars le kilogramme, bien moins cher que d'autres matériaux comme le filament pour l'impression 3D, et peuvent être facilement introduits dans la trémie de la presse à injecter pour la fusion.
Le processus de moulage par injection ABS
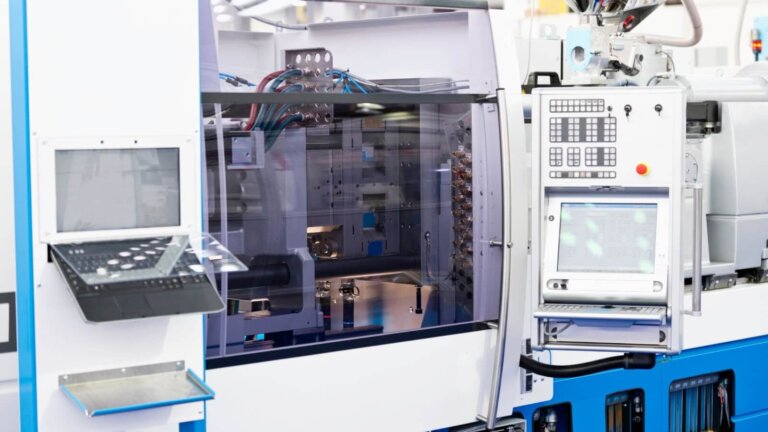
Le moulage par injection d'ABS est un procédé de fabrication rapide et économique permettant de produire des pièces en plastique en grande série. Les presses à injecter étant des équipements volumineux et coûteux, ce procédé est généralement réalisé par un fabricant spécialisé.
Le procédé débute par l'approvisionnement en granulés d'ABS, introduits dans la trémie de la presse à injecter. Une vis sans fin force les granulés de résine thermoplastique dans un cylindre chauffé, où ils fondent à une température d'environ 180 à 240 °C. L'ABS fondu est ensuite injecté sous pression dans la cavité du moule, donnant ainsi sa forme à la pièce.
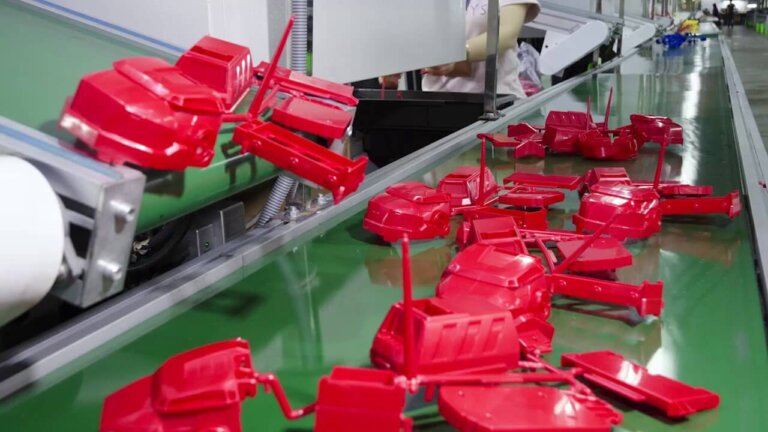
L'ABS fondu refroidit et se solidifie dans le moule. Grâce à ses excellentes propriétés d'écoulement, ce plastique permet généralement d'obtenir des détails fins sans difficulté. Le moulage par injection d'ABS est ainsi particulièrement adapté à la production de pièces complexes exigeant des géométries précises et des textures de surface détaillées. Après solidification, le moule est ouvert et la pièce est éjectée à l'aide d'éjecteurs. Selon la taille du moule et d'autres facteurs, la durée totale du cycle de moulage par injection peut varier d'une dizaine de secondes à deux minutes.
Avantages et inconvénients du moulage par injection ABS
L'ABS est un thermoplastique couramment utilisé pour le moulage par injection, car il est relativement facile à travailler et offre de bonnes propriétés mécaniques. Les seuls inconvénients notables du moulage par injection d'ABS sont liés au matériau lui-même, et non à la combinaison du matériau et du procédé.
Avantages
- Bonnes propriétés d'écoulement
- De bonnes propriétés mécaniques telles que la résistance et la ténacité
- Des détails fins sont possibles car le matériau remplit facilement les angles de la cavité du moule.
- Matériel bon marché
- Ne nécessite pas de températures particulièrement élevées
- Facile à post-traiter
Désavantages
- résistance à la chaleur relativement faible
- résistance aux UV relativement faible
Paramètres de moulage par injection ABS
Comparativement à d'autres thermoplastiques, les paramètres de moulage par injection de l'ABS se situent dans la moyenne, avec des températures et des pressions modérées, ce qui rend ce matériau plus facile à mettre en œuvre que des matériaux comme le polycarbonate (PC) ou les nylons renforcés. Cependant, ces paramètres peuvent varier en fonction de la qualité de l'ABS, de la géométrie de la pièce et d'autres facteurs.
Concernant la température de moulage par injection de l'ABS, il est important de noter que la température de fusion réelle de l'ABS sera légèrement supérieure à la température du cylindre. Cette température de fusion peut être mesurée à l'aide d'un pyromètre.
- Température du canonLa température de service est de 180 à 240 °C, l'ABS standard nécessitant généralement des températures légèrement inférieures (180 à 230 °C) à celles de l'ABS résistant à la chaleur (190 à 240 °C). Les ABS ignifugés peuvent nécessiter une température légèrement inférieure. La température sera la plus élevée à l'avant et la plus basse à l'arrière du canon.
- Température du mouleLa température de moulage idéale se situe entre 50 et 80 °C, offrant un compromis entre les températures élevées nécessaires à une bonne finition de surface et les températures plus basses permettant des cycles de production plus rapides. Le contrôle de la température du moule est un moyen efficace de produire des pièces conformes aux exigences.
- Pression d'injection: 10 000 à 20 000 psi, des pressions plus élevées étant requises pour les nuances résistantes à la chaleur ou les pièces à parois minces et aux caractéristiques fines.
- Taux d'injectionLent à modéré.
- Contrôle de l'humiditéLes granulés d'ABS sont hygroscopiques et doivent être stockés dans un endroit sec. Pour éviter tout problème lors du moulage, il est possible de les sécher pendant plusieurs heures à une température d'environ 80 °C.
Matériaux ABS pour le moulage par injection
L'ABS est disponible en différentes qualités et variétés pour le moulage par injection, avec des structures moléculaires et des additifs variés adaptés à différentes applications. Dans certains cas, il est possible d'utiliser de l'ABS recyclé.
- ABS à usage général offre un équilibre entre robustesse, rigidité et facilité de mise en œuvre.
- ABS à fort impact Contient du caoutchouc butadiène supplémentaire, offrant une meilleure résistance aux chocs pour les pièces soumises à des contraintes élevées.
- ABS haute température Contient davantage d'acrylonitrile, ce qui améliore sa stabilité thermique et le rend utile dans des secteurs comme l'automobile.
- ABS ignifuge Il utilise des additifs pour diminuer l'inflammabilité et est souvent utilisé dans les appareils électriques.
- ABS transparent est conçu pour offrir un niveau de transparence accru, notamment dans des domaines comme la santé.
- ABS à placage métallique Il s'agit d'une qualité modifiée conçue pour bien adhérer aux revêtements métalliques, utile pour des articles comme les pommes de douche.
- ABS de qualité médicale Ces matériaux présentent une biocompatibilité et peuvent être stérilisés ; ils peuvent avoir reçu l'approbation d'organismes tels que la Food and Drug Administration américaine.
- ABS recyclé Il est principalement fabriqué à partir d'ABS recyclé et offre souvent des performances comparables à celles de l'ABS vierge.
Parmi les principaux producteurs de granulés ABS pour le moulage par injection figurent LG Chem, SABIC et la société RTP.
Certains granulés d'ABS sont mélangés à des agents de renforcement. Il peut s'agir de fibres de verre , qui confèrent rigidité et stabilité dimensionnelle, ou de minéraux comme le carbonate de calcium, qui augmentent la rigidité et la résistance à la chaleur. Des ABS ignifuges peuvent être obtenus par l'ajout de composés halogénés , de produits chimiques à base de phosphore ou de composés inorganiques comme l'hydroxyde d'aluminium.
Les mélanges d'ABS courants comprennent le PC/ABS , qui présente une résistance à la chaleur supérieure à celle de l'ABS pur, et le PVC/ABS , qui offre une meilleure résistance chimique. Les mélanges ABS/nylon peuvent offrir une résistance à l'usure supérieure à celle de l'ABS pur.
Les granulés d'ABS peuvent également être mélangés à des pigments thermostables lors du moulage afin d'obtenir des lots de pièces de couleur uniforme. Les concentrés de masterbatch donnent de meilleurs résultats que les pigments secs, bien que les deux puissent être utilisés.
Matériaux de moule pour ABS
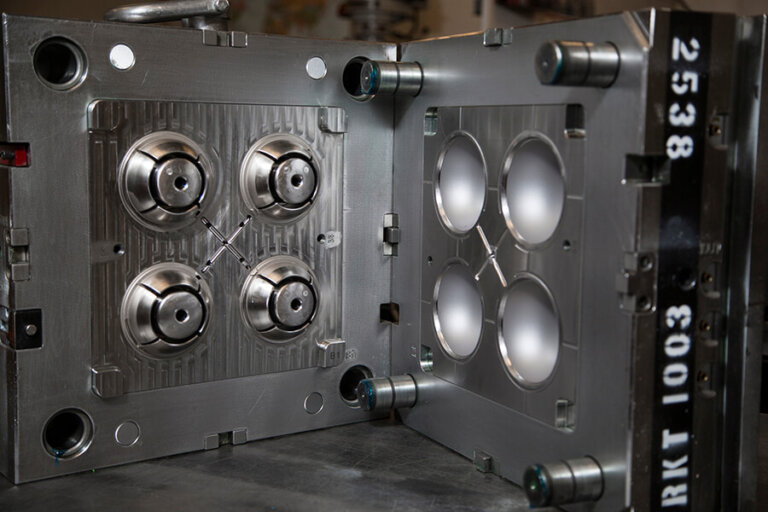
Les moules d'injection pour la production en grande série d'ABS sont généralement fabriqués en aciers à outils trempés tels que le P20, le H13 ou le S7. Pour les petites séries, les moules en aluminium, moins coûteux, conviennent, bien qu'ils s'usent plus rapidement que ceux en acier. Grâce à la bonne fluidité de l'ABS, les moules peuvent être relativement complexes et présenter des détails précis, permettant ainsi la production de pièces complexes avec une grande précision dimensionnelle.
Finition de surface pour les moulures en ABS
Après éjection, les pièces moulées en ABS peuvent être améliorées par des étapes de post-traitement, en commençant par l'ébavurage et le débavurage pour éliminer l'excédent de matière avant de procéder aux traitements de finition pour améliorer la qualité de l'état de surface des pièces.
Différentes méthodes de finition de surface permettent d'obtenir la rugosité souhaitée pour les pièces en ABS. Le polissage diamanté est idéal pour un fini brillant, tandis que le sablage à sec est préférable pour les textures rugueuses. Pour les séries de pièces de grande ou moyenne taille, l'ajout de texture au moule métallique est généralement plus rentable que le post-traitement des pièces moulées en plastique individuelles, car cette opération n'est nécessaire qu'une seule fois.
| Processus | Fonction | Compatibilité ABS |
| Ponçage et polissage | Lisse les surfaces et enlève les marques | Facile à réaliser |
| Lissage à la vapeur | Crée une finition brillante et scellée | Acétone ou MEK |
| Peinture et revêtement | Ajoute de la couleur et peut apporter des propriétés protectrices | Adhère bien à la surface |
| Electroplating | décoratif ou fonctionnel | Nécessite un pré-revêtement |
| Tampographie | Ajouter des logos ou du texte | Bonne adhérence de l'encre |
Guide de conception du moulage par injection ABS
Lors de la conception de pièces pour le moulage par injection d'ABS, les ingénieurs doivent tenir compte des limitations du procédé et, dans une moindre mesure, des propriétés spécifiques du plastique ABS. Les principes de conception pour la fabrication (DFM) appliqués à l'ABS moulé incluent les contraintes d'épaisseur de paroi et les angles de dépouille.
Règles de conception
Epaisseur
1.1 – 3.5 mm
Toutes les pièces moulées par injection ont une épaisseur de paroi recommandée. Une épaisseur insuffisante rend le remplissage du moule difficile et la pièce trop fragile ; une épaisseur excessive peut entraîner un refroidissement irrégulier du matériau dans la cavité du moule. L’ABS requiert des parois légèrement plus épaisses que d’autres plastiques comme le polyester, l’acétal et l’acrylique, mais moins épaisses que le polyuréthane.
Angle de dépouille
0.5-1 °
L'angle de dépouille est intégré à la conception des moules d'injection afin de faciliter l'éjection des pièces. Ce paramètre étant essentiel pour toutes les pièces en plastique moulées, l'angle recommandé ici n'est pas spécifique à l'ABS. Toutefois, les pièces à surface texturée font exception : celles-ci générant un frottement plus important avec l'intérieur du moule, un angle de dépouille de 2 à 3° est recommandé.
Rayons
0.5 à 1 mm ou 1/2 épaisseur de paroi
Les angles vifs sont déconseillés pour toute pièce moulée par injection, car ils peuvent engendrer des contraintes et des problèmes d'écoulement. L'ABS, matériau particulièrement fragile, y est particulièrement sensible. Il est préférable d'opter pour des angles internes et externes arrondis, facilitant ainsi le moulage et l'éjection. Le rayon minimal doit être d'environ un quart de l'épaisseur de la paroi, mais une valeur égale à la moitié de cette épaisseur offre une résistance supérieure.
Travers de porc
Hauteur des nervures jusqu'à 3 fois l'épaisseur de la paroi ; épaisseur des nervures égale à la moitié de l'épaisseur de la paroi
Les nervures sont de fines sections en relief perpendiculaires à la paroi d'une moulure. Elles servent à renforcer la structure sans avoir à épaissir les parois, ce qui nécessite généralement plus de matériau et peut engendrer d'autres problèmes.
Patrons
Épaisseur de base 1/2 épaisseur de paroi
Les bossages sont des éléments cylindriques en relief permettant d'insérer un élément de fixation, comme une vis, sans endommager la pièce. Pour les pièces en ABS, l'épaisseur maximale de la base du bossage ne doit pas dépasser la moitié de l'épaisseur de paroi de la pièce.
Tolérance
0.1 – 0.3 mm
Pour la plupart des pièces moulées en ABS, les tolérances ne doivent pas être inférieures à 0.1 mm environ. Cependant, pour des pièces très petites ou de haute précision, une tolérance de 0.05 mm peut être envisagée. En règle générale, il est conseillé de n'exiger des tolérances serrées que lorsque cela est absolument nécessaire (pour des pièces emboîtables, par exemple) afin d'éviter des coûts de fabrication de moules excessifs.
Portes
Les points d'injection permettent à la matière de pénétrer dans la cavité du moule. Comme pour les autres plastiques, il est préférable de les placer dans les parties les plus épaisses de la pièce. Les points d'injection latéraux, les points d'injection à broche et les points d'injection sous-marins sont courants.
Vents
0.02 – 0.05 mm
La ventilation des moules permet d'éviter la formation de poches de gaz, source de brûlures et de défauts. Ces ouvertures doivent être relativement petites, car l'ABS est un matériau fluide et peut facilement s'échapper par des orifices plus larges.
Fonctionnalités logicielles utiles
De nombreux logiciels de CAO intègrent des fonctionnalités spécifiques au moulage par injection afin de faciliter la conception de vos pièces en ABS. Ces fonctionnalités peuvent inclure :
- DFAnalyse M: Vérification de l'épaisseur des parois, des angles de dépouille, des contre-dépouilles et de l'emplacement de la porte d'injection afin de garantir que la conception proposée est moulable.
- L'analyse des processusCertains logiciels peuvent offrir des fonctionnalités avancées telles que l'analyse de l'écoulement du moule, simulant le comportement de l'ABS fondu dans la cavité du moule proposé, ainsi que d'autres fonctionnalités comme la prédiction du retrait et l'analyse par éléments finis (FEA).
- Création de mouleLe logiciel peut permettre à l'utilisateur de générer automatiquement un moule en deux parties à partir du modèle 3D de la pièce, avec le positionnement des broches d'éjection et d'autres fonctionnalités.
- Intégration CAMCertaines plateformes s'intègrent aux logiciels de FAO qui contrôlent les équipements de fabrication, bien que cela soit plus pertinent pour les fabricants que pour les concepteurs.
Applications du moulage par injection ABS
Thermoplastique très polyvalent, l'ABS est utilisé dans de nombreux secteurs industriels pour fabriquer une vaste gamme de produits, des jouets aux pièces automobiles en passant par les matériaux de construction. On le retrouve notamment dans les composants automobiles, les boîtiers d'électronique grand public, les dispositifs médicaux et les pièces industrielles. Voici quelques exemples de pièces moulées en ABS, classées par secteur d'activité.
- AutomobileOn trouve des pièces en ABS moulé dans de nombreux véhicules, notamment pour les garnitures intérieures. Des constructeurs automobiles comme Ford et Toyota utilisent couramment l'ABS pour des éléments tels que les panneaux de tableau de bord, les boîtes à gants et les garnitures de portières, où les pièces ne sont pas soumises à de fortes chaleurs mais exigent néanmoins une grande robustesse et une excellente stabilité dimensionnelle. BMW, quant à lui, a utilisé des mélanges ABS/PC pour ses boîtes à gants. Entre 1968 et 1988, Citroën a produit un véhicule utilitaire très original, le Méhari, doté d'une carrosserie extérieure en ABS coloré. L'un des avantages du moulage par injection d'ABS dans l'automobile réside dans la facilité de coloration, de finition et de texturation des pièces, en particulier pour les éléments esthétiques intérieurs.
- ElectroniqueLes fabricants d'électronique utilisent fréquemment le moulage par injection d'ABS pour la fabrication de boîtiers robustes. Par exemple, Dell et HP ont recours à des mélanges ABS/PC pour les boîtiers d'ordinateurs portables et d'écrans, alliant résistance aux rayures et tolérance à la chaleur. Canon et Epson, quant à eux, privilégient l'ABS pour les boîtiers d'imprimantes en raison de sa rigidité. La PlayStation 4 est un autre produit électronique grand public populaire doté d'un boîtier en ABS. (La PlayStation 5, plus récente, utilise un mélange d'ABS et de polycarbonate.) Les boîtiers se prêtent particulièrement bien au moulage par injection, car leurs parois sont généralement assez fines.
- Biens de consommationEn dehors de l'électronique, de nombreux biens de consommation, comme les jouets (dont les briques LEGO), les équipements sportifs (kayaks en plastique, par exemple) et les instruments de musique en plastique (flûtes à bec, par exemple), sont fabriqués en ABS moulé. Les boîtiers d'appareils de cuisine et d'aspirateurs sont également de bons candidats pour ce matériau. Le fabricant d'aspirateurs Dyson est connu pour utiliser l'ABS dans certains de ses produits, car la chaleur générée par le vide est bien inférieure à la température de déformation sous vide de l'ABS (environ 80 °C).
- SantéL'ABS est couramment utilisé dans le secteur de la santé pour des composants tels que les boîtiers médicaux et les systèmes d'administration, car il est stérilisable – sauf par autoclavage, les températures étant trop élevées. Philips Healthcare utilise l'ABS pour les boîtiers de dispositifs de diagnostic, comme l'appareil IntraSight. 3M emploie l'ABS pour les inhalateurs et les appareils respiratoires, tirant parti de la légèreté du matériau. L'ABS moulé peut également servir à la fabrication de systèmes d'administration de médicaments.
- ConstructionDans le secteur de la construction et dans divers domaines industriels, les ABS résistants à la chaleur et ignifugés sont utilisés pour des pièces telles que les plaques murales, les interrupteurs électriques et les boîtiers. Les tuyaux et raccords en ABS sont également courants. En matière d'équipements industriels, Stanley Black & Decker est une entreprise réputée pour l'utilisation d'ABS moulé dans les boîtiers d'outils et d'équipements électriques.
Moulage par injection fiable avec 3ERP
Compte tenu de la taille et du coût des machines de moulage par injection, les ingénieurs et les concepteurs de produits font généralement appel à des entreprises spécialisées dans ce domaine pour la fabrication de pièces ou de prototypes. Ces entreprises sont généralement expertes en fabrication de moules ; les concepteurs de produits n’ont donc pas forcément besoin de connaissances approfondies en la matière pour concrétiser leurs conceptions 3D.
Les entreprises de moulage par injection exploitent généralement un parc de machines dont les forces de serrage varient en fonction de la taille du moule requis.
Des entreprises comme 3ERP sont en mesure de réaliser une gamme complète de projets de moulage par injection ABS, du prototype à la production en série. Notre expertise professionnelle nous permet de gérer la conception pour la fabrication (DFM), la fabrication des moules, la production et la finition de surface, garantissant ainsi que les produits finaux répondent aux normes de qualité et de précision les plus élevées.
Demandez un devis pour votre prochain projet afin de découvrir comment nous pouvons vous aider.
Questions fréquentes
Quelle est la durée de vie des moules d'injection pour l'ABS ?
Lors du moulage d'un matériau facile à transformer comme l'ABS, les moules peuvent avoir une longue durée de vie. Un moule en acier de qualité peut supporter des centaines de milliers, voire un million de cycles, tandis qu'un moule en aluminium bon marché résistera généralement à des dizaines de milliers de cycles ; il est idéal pour les petites séries.
Quel est le coût moyen pour le moulage par injection d'ABS ?
Comme pour tous les matériaux de moulage par injection, le principal poste de dépense pour le moulage par injection d'ABS est la fabrication du moule. Les moules simples en aluminium coûtent quelques milliers de dollars, tandis que les moules en acier coûtent généralement plus de 10 000 $ – voire bien plus pour les moules complexes composés de plusieurs pièces. Cependant, le coût par injection d'ABS est très faible. Il faut s'attendre à payer plus cher par pièce pour les petites séries que pour la production de masse.
Comment calculer le retrait de l'ABS pour le moulage par injection ?
Le retrait des moules en ABS est d'environ 0.4 à 0.7 %. Les concepteurs de moules doivent tenir compte de ce facteur pour calculer les dimensions des cavités et éviter que les pièces moulées finales ne soient trop petites.
Pourquoi les granulés d'ABS doivent-ils être secs ?
L'ABS est un matériau hygroscopique, c'est-à-dire qu'il absorbe l'humidité de l'air. Si les granulés d'ABS ont absorbé un excès d'eau avant le moulage par injection, la condensation de cette eau peut entraîner des défauts tels que des bavures et des porosités. Pour éviter ces problèmes, il est possible de sécher les granulés à une température modérée (environ 80 °C) avant utilisation.
Comment éviter la déformation des moulures en ABS ?
Le moulage par injection d'ABS n'est pas particulièrement difficile, mais le gauchissement peut être minimisé en maintenant une température de moule constante, en utilisant une épaisseur de paroi uniforme et en refroidissant lentement les pièces moulées finies.
Les pièces moulées en ABS peuvent-elles être utilisées en extérieur ?
L'ABS est un matériau convenable pour une utilisation extérieure, offrant une certaine résistance aux intempéries. Cependant, pour des applications extérieures très exigeantes, il est recommandé d'utiliser un ABS résistant aux intempéries. Ces matériaux sont conçus pour offrir une résistance supérieure aux UV et, par conséquent, ne se dégradent pas avec le temps sous l'effet du soleil.
Pourquoi choisir le moulage par injection ABS plutôt que l'impression 3D ABS ?
Chacune des deux technologies présente ses avantages. L'impression 3D FDM par extrusion est idéale pour la fabrication rapide de prototypes uniques, et les imprimantes 3D de bureau peuvent être utilisées dans des environnements non industriels. En revanche, le moulage par injection est préférable pour la production de pièces fines et résistantes, offrant une excellente finition de surface. Pour les grandes séries, le moulage par injection est également nettement moins coûteux que l'impression 3D.
Qu'en est-il du moulage par soufflage de l'ABS ?
Le moulage par soufflage est un procédé utilisé pour fabriquer des pièces fines et simples, comme des bouteilles en plastique. Il consiste à utiliser une préforme placée dans un moule et gonflée à l'air jusqu'à ce qu'elle adhère aux parois de celui-ci. L'ABS peut être utilisé en moulage par soufflage et convient à la fabrication de pièces telles que des boîtiers électroniques, des tuyaux et des flexibles. Cependant, il est moins transparent que d'autres thermoplastiques couramment utilisés pour le moulage par soufflage et est plus cher que des matériaux comme le polyéthylène haute densité (PEHD) et le polypropylène (PP).
Les moulures en ABS sont-elles toxiques ?
L'ABS moulé est stable et généralement considéré comme non toxique. Cependant, il peut dégager des fumées toxiques en cas de combustion. L'ABS non revêtu est également recyclable, et l'ABS recyclé peut être réutilisé lors du processus de moulage par injection.