
El rectificado, término sinónimo de precisión y eficiencia en la remoción de material, se sitúa a la vanguardia de las técnicas de fabricación modernas. Este artículo profundiza en el proceso de rectificado, explorando su mecánica, aplicaciones y evolución.
¿Qué es la molienda?
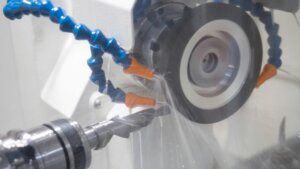
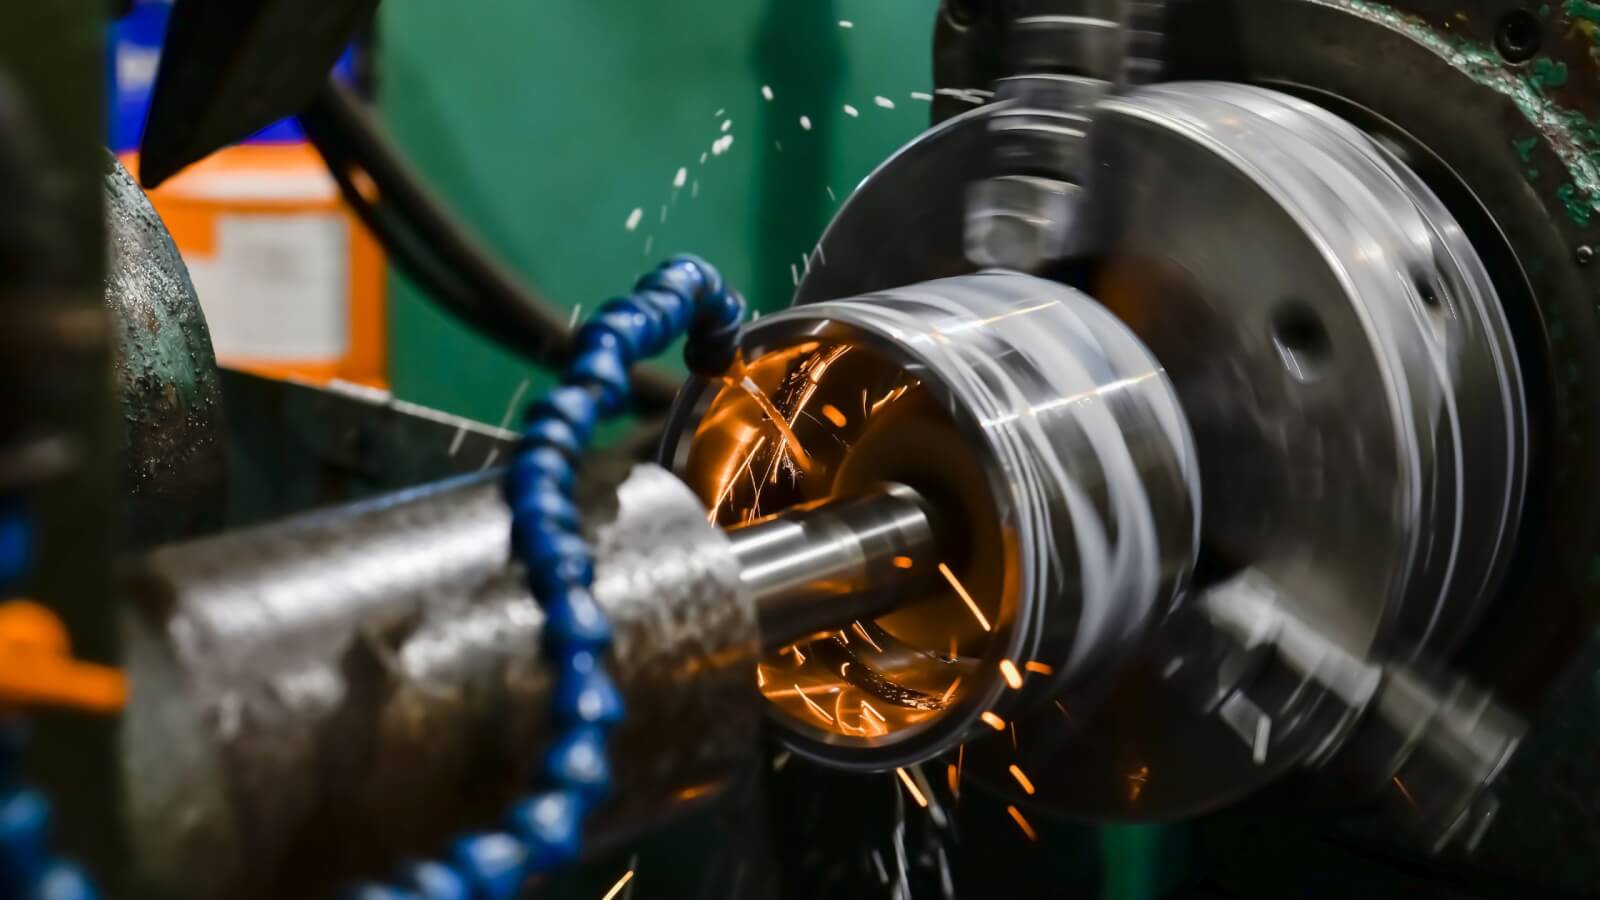
El rectificado es un proceso complejo de mecanizado abrasivo que utiliza una muela abrasiva como herramienta de corte. Es reconocido por su capacidad para producir acabados muy finos y dimensiones extremadamente precisas en piezas metálicas.
El proceso de rectificado consiste en el uso de una muela abrasiva giratoria compuesta de partículas abrasivas, que actúan como herramientas de corte en miniatura. A medida que la muela se desplaza sobre la superficie de la pieza, elimina una fina capa de material, logrando así la forma y el tamaño deseados.
Este proceso de corte de metales es especialmente beneficioso para materiales duros, donde otros métodos de corte pueden ser menos efectivos.
Este proceso permite crear superficies planas, cilíndricas o cónicas. Los componentes clave de una operación de rectificado incluyen la rectificadora, la pieza de trabajo y el uso de un refrigerante para reducir el daño térmico causado por el calor generado durante el proceso.
Evolución histórica de la tecnología de molienda
La tecnología de rectificado ha evolucionado significativamente a lo largo de los siglos. Inicialmente, el rectificado era un proceso rudimentario utilizado para afilar herramientas y dar forma a objetos. Las primeras máquinas de rectificado eran manuales y requerían considerable habilidad y esfuerzo físico. Estas máquinas solían consistir en una rueda de piedra giratoria que se utilizaba para afilar o dar forma a herramientas e implementos metálicos.
¿Cuándo se inventó la molienda moderna?
El origen del rectificado moderno se remonta generalmente al siglo XIX, con el desarrollo de maquinaria más avanzada. La introducción de rectificadoras eléctricas a finales del siglo XIX supuso un salto cualitativo en la evolución de la tecnología de rectificado. Estas máquinas, alimentadas por electricidad, permitieron operaciones de rectificado más precisas y eficientes, revolucionando la industria manufacturera.
El desarrollo de la rectificadora cilíndrica a principios del siglo XX supuso otro hito en la historia de la tecnología de rectificado. Esta máquina permitió un rectificado más preciso de superficies cilíndricas, allanando el camino para la producción de componentes de alta precisión en diversas industrias.
Las rectificadoras modernas han seguido evolucionando, incorporando tecnologías avanzadas como los sistemas de control numérico computarizado (CNC), que permiten operaciones de rectificado CNC altamente precisas y automatizadas . Las rectificadoras actuales son capaces de lograr acabados extremadamente finos y dimensiones precisas en una amplia gama de materiales , lo que las hace indispensables en los procesos de fabricación modernos.
¿Cómo funciona el proceso de molienda?
El rectificado, un proceso de mecanizado, consiste en la eliminación de material de una pieza de trabajo mediante una rueda abrasiva giratoria.
Esta rueda, compuesta de partículas abrasivas, actúa como una miríada de herramientas de corte afiladas que eliminan capas de material para lograr la forma y el acabado deseados.
La esencia del rectificado reside en su capacidad para producir dimensiones de gran precisión y acabados muy finos, lo que lo convierte en una herramienta indispensable en la ingeniería de precisión.
Conceptos básicos de funcionamiento y explicación paso a paso.
- Selección de muelas abrasivasLa elección de la muela abrasiva es fundamental y depende del material de la pieza de trabajo, del tipo de rectificado y del acabado deseado.
- Configurando la máquina: Ajustar la rectificadora para establecer la velocidad de la muela y la velocidad de avance para la operación de rectificado.
- Montaje de la pieza de trabajo: Fije la pieza de trabajo a la máquina de forma segura, asegurándose de que esté correctamente alineada con la muela abrasiva.
- Operación de moliendaLa muela abrasiva entra en contacto con la pieza de trabajo, eliminando material de forma controlada para conseguir la forma y el acabado superficial deseados.
- Aplicación de refrigerante: Aplicar un refrigerante para reducir la acumulación de calor, que puede causar daños térmicos y afectar la integridad de la pieza de trabajo.
- Finalizando el proceso: Inspeccionar el producto final para comprobar su exactitud y acabado, seguido de cualquier operación secundaria necesaria.
¿Qué maquinaria y equipo se requiere para el proceso de molienda?
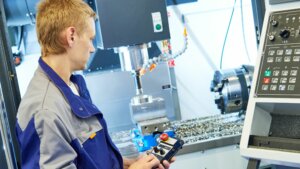
El equipo esencial para el proceso de molienda incluye:
- RectificadorasEn función de la operación de rectificado, se utilizan distintos tipos de rectificadoras. Entre ellas se incluyen rectificadoras de superficies, rectificadoras cilíndricas y rectificadoras sin centros.
- Ruedas abrasivasEstas muelas, compuestas de partículas abrasivas, se seleccionan en función del material que se va a pulir y del acabado deseado.
- Refrigerantes: Se utiliza para reducir la generación de calor durante el proceso de rectificado, protegiendo la pieza de trabajo de daños térmicos.
- Aparadores: Herramientas utilizadas para reacondicionar (dar forma) a la muela abrasiva para mantener su eficacia.
- Dispositivos de sujeciónEstos dispositivos sujetan firmemente la pieza de trabajo durante el proceso de rectificado.
- Equipo de seguridadIncluye protecciones, guantes y gafas para garantizar la seguridad del operario.
Máquina de molienda
Una rectificadora , diseñada fundamentalmente para el mecanizado de metales, funciona mediante la eliminación de material por acción abrasiva. Generalmente consta de una estructura rígida que soporta una muela abrasiva giratoria y una pieza de trabajo fijada a una mesa o soporte.
La máquina utiliza un motor para accionar la muela abrasiva, haciéndola girar a la velocidad requerida. Su complejidad varía desde modelos sencillos de accionamiento manual hasta máquinas CNC (Control Numérico por Computadora) altamente sofisticadas.
Componentes de una máquina rectificadora
- Muela: Componente principal utilizado para la molienda, compuesto de granos abrasivos unidos por un aglutinante.
- Cabeza de ruedaAlberga la muela abrasiva y contiene los mecanismos para controlarla y accionarla.
- Tabla: Soporta la pieza de trabajo y permite su movimiento preciso durante el rectificado.
- Sistema de refrigerante: Suministra refrigerante al área de rectificado para controlar el calor y eliminar los residuos de la molienda.
- Panel de ControlPermite al operador controlar el proceso de molienda, ajustando parámetros como la velocidad y el avance.
- Vestidor: Se utiliza para rectificar la rueda y mantener su forma y filo.
- Guardias de seguridadProteger al operario de los residuos que puedan salir despedidos y del contacto accidental con la muela abrasiva.
¿Cuáles son las especificaciones técnicas en la molienda?
El proceso de rectificado comprende diversas especificaciones técnicas cruciales para lograr el resultado deseado en términos de precisión, acabado y eficiencia. Comprender estas especificaciones es fundamental para optimizar la operación de rectificado.
Muela
La elección de la muela abrasiva es fundamental en el proceso de rectificado, ya que afecta a la eficiencia, el acabado superficial y la precisión de la operación.
- Ruedas de óxido de aluminio: Común en aceros y aleaciones metálicas, ofrece un equilibrio entre resistencia y capacidad de corte.
- Ruedas de carburo de silicio: Ideal para moler hierro fundido, metales no ferrosos y materiales no metálicos.
- Ruedas de óxido de aluminio cerámico: Se utiliza para el rectificado de precisión de acero de alta resistencia y diversas aleaciones.
- Ruedas de nitruro de boro cúbico (CBN): Adecuado para aceros de alta velocidad, aceros para herramientas y ciertos aceros aleados.
- Ruedas de diamante: Ideal para materiales muy duros como cerámica, vidrio y carburo.
Velocidad de la rueda
La velocidad de giro de la muela abrasiva es crucial para la eficacia del proceso de rectificado. Si bien las velocidades más altas pueden incrementar la tasa de remoción de material, también pueden generar temperaturas más elevadas y posibles daños térmicos en la pieza.
Velocidad de la pieza de trabajo
La velocidad de movimiento de la pieza con respecto a la muela abrasiva afecta la calidad del rectificado. Una correcta sincronización de las velocidades de la pieza y la muela es fundamental para lograr el acabado superficial y la precisión deseados.
Tasa de alimentación
La velocidad de avance es la velocidad a la que la pieza de trabajo se introduce en la muela abrasiva. Una mayor velocidad de avance aumenta la productividad, pero puede afectar el acabado superficial y la precisión.
Aplicación de refrigerante
Los refrigerantes son esenciales en el rectificado para reducir la generación de calor, minimizar el daño térmico, lubricar la superficie de contacto y eliminar las virutas o el polvo de rectificado.
Alineación y centrado de muelas abrasivas
El rectificado y el afilado son procesos que restauran la forma y la capacidad de corte de la muela abrasiva. Son fundamentales para mantener la precisión del rectificado y prolongar la vida útil de la muela.
Presión de molienda
La presión aplicada durante el rectificado influye en la velocidad de remoción de material, el desgaste de la muela y el riesgo de daños térmicos. Optimizar la presión de rectificado es fundamental para lograr un proceso eficiente y preciso.
Rigidez de la máquina
La rigidez de la rectificadora influye en su capacidad para resistir la deformación bajo carga. Una mayor rigidez se traduce en mayor precisión y mejor acabado superficial.
¿Cuáles son los diferentes tipos de procesos de molienda?
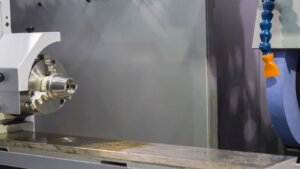
El proceso de rectificado, fundamental en la fabricación moderna, no es un procedimiento estándar. Según la forma, el tamaño y el material de la pieza, se emplean diferentes técnicas de rectificado. Cada uno de estos procesos tiene características y aplicaciones únicas.
Rectificado de superficies
El rectificado de superficies consiste en el contacto de una muela abrasiva con la superficie plana de una pieza para obtener un acabado liso. Generalmente se realiza en una rectificadora de superficies, que sujeta la pieza sobre una mesa que se mueve horizontalmente debajo de la muela giratoria.
Especificaciones técnicas
- Velocidades de carreraNormalmente, las rectificadoras de superficies funcionan a velocidades que oscilan entre 5,500 y 6,500 pies por minuto (fpm) o aproximadamente entre 28 y 33 metros por segundo (m/s).
- Tasa de eliminación de materialLas rectificadoras de superficies pueden eliminar material a una velocidad de aproximadamente 1 pulgada cúbica por segundo, que varía según el material abrasivo y la dureza de la pieza de trabajo.
Casos de uso comunes
- Permite obtener acabados muy finos en superficies planas.
- Afilar herramientas como brocas y fresas.
- Lograr una planitud y calidad superficial precisas en piezas metálicas.
Rectificado cilíndrico
El rectificado cilíndrico, como su nombre indica, se utiliza para rectificar superficies cilíndricas. La pieza gira al unísono con la muela abrasiva, lo que permite obtener acabados cilíndricos de alta precisión.
Especificaciones técnicas
- Velocidades de carreraLas rectificadoras cilíndricas suelen funcionar a velocidades de entre 5,000 y 6,500 pies por minuto (25 a 33 m/s).
- Tasa de eliminación de materialEste proceso puede eliminar material a una velocidad aproximada de 1 pulgada cúbica por segundo, dependiendo de la muela abrasiva y del material de la pieza de trabajo.
Casos de uso comunes
- Acabado de varillas y ejes metálicos.
- Rectificado de piezas cilíndricas con tolerancias muy ajustadas.
- Conseguir acabados superficiales lisos en objetos cilíndricos.
Rectificado sin centro
El rectificado sin centros es un proceso de rectificado único en el que la pieza de trabajo no se sujeta mecánicamente. En su lugar, se apoya en una cuchilla y se hace girar mediante una rueda reguladora.
Especificaciones técnicas
- Velocidades de carreraEstas máquinas suelen operar a velocidades que oscilan entre 4,500 y 6,000 pies por minuto (23 a 30 m/s).
- Tasa de eliminación de materialLas rectificadoras sin centros son capaces de eliminar material a una velocidad aproximada de 1 pulgada cúbica por segundo, dependiendo del tipo de material y de la muela abrasiva.
Casos de uso comunes
- Rectificado de piezas cilíndricas sin centros ni fijaciones.
- Producción a gran escala de componentes cilíndricos.
- Fabricación de piezas uniformes y de alta precisión con una mínima intervención del operario.
Rectificado interno
El rectificado interno se utiliza para el acabado de las superficies internas de los componentes. Consiste en una pequeña muela abrasiva que gira a alta velocidad para rectificar el interior de superficies cilíndricas o cónicas.
Especificaciones técnicas
- Velocidades de carrera: Las muelas abrasivas internas generalmente funcionan a velocidades más altas, a menudo entre 6,500 y 9,500 pies por minuto (33 a 48 m/s).
- Tasa de eliminación de materialSe puede eliminar material a una velocidad de entre 0.5 y 1 pulgada cúbica por segundo, con variaciones según la muela abrasiva y el material de la pieza de trabajo.
Casos de uso comunes
- Rectificado de orificios internos y cilindros.
- Creación de geometrías internas de precisión en piezas metálicas.
- Acabado del interior de orificios o tubos en componentes complejos.
Molienda con avance lento
El rectificado por avance lento, un proceso en el que la muela abrasiva penetra profundamente en la pieza de trabajo en una sola pasada, difiere significativamente del rectificado convencional. Es similar al fresado o al cepillado y se caracteriza por una velocidad de avance muy lenta, pero con un corte mucho más profundo.
Especificaciones técnicas
- Velocidades de carrera: El rectificado por avance lento suele funcionar a velocidades más bajas en comparación con otros procesos de rectificado, normalmente alrededor de 20 pies por minuto (0.10 m/s).
- Tasa de eliminación de material: La velocidad es de aproximadamente 1 pulgada cúbica cada 25 a 30 segundos, una velocidad significativamente más lenta debido a la acción de corte más profunda.
Casos de uso comunes
- Ideal para dar forma a materiales de alta resistencia, como las aleaciones aeroespaciales.
- Se utiliza para producir formas complejas en una sola pasada, reduciendo el tiempo de producción.
Rectificado de herramientas y cortadores
El rectificado de herramientas y fresas se centra específicamente en el afilado y la fabricación de herramientas de corte como fresas, brocas y otras herramientas de corte. Es un proceso complejo que requiere precisión y exactitud.
Especificaciones técnicas
- Velocidades de carreraEste proceso opera a velocidades variables, generalmente entre 4,000 y 6,000 pies por minuto (20 a 30 m/s).
- Tasa de eliminación de materialLa tasa puede variar, pero normalmente implica la eliminación de 1 pulgada cúbica en unos 20 a 30 segundos.
Casos de uso comunes
- Afilado y reacondicionamiento de diversas herramientas de corte.
- Fabricación de herramientas especializadas a medida para tareas de mecanizado específicas.
Molienda de plantilla
El rectificado de plantillas se utiliza para el acabado de plantillas, matrices y dispositivos de fijación. Se caracteriza por su capacidad para rectificar formas y orificios complejos con gran precisión y un acabado impecable.
Especificaciones técnicas
- Velocidades de carreraLas rectificadoras de plantillas funcionan a altas velocidades, aproximadamente de 45,000 a 60,000 rpm, lo que se traduce en alrededor de 375 a 500 pies por minuto (1.9 a 2.5 m/s).
- Tasa de eliminación de materialNormalmente, se elimina 1 pulgada cúbica cada 30 a 40 segundos, dependiendo de la complejidad de la pieza.
Casos de uso comunes
- Se utiliza en la producción de matrices, moldes y componentes de fijación de precisión.
- Ideal para rectificar agujeros y contornos en piezas de trabajo endurecidas.
Rectificado de engranajes
El rectificado de engranajes es un proceso que se utiliza para dar un acabado de alta precisión y calidad superficial a los engranajes. Se emplea habitualmente para engranajes de alta precisión y aquellos que requieren un acabado superficial de alta calidad.
Especificaciones técnicas
- Velocidades de carrera: Normalmente oscila entre 3,500 y 4,500 pies/min (18 y 23 m/s).
- Tasa de eliminación de material: Aproximadamente 1 en³ cada 30 segundos, aunque esto puede variar según la complejidad del equipo.
Casos de uso comunes
- Se utiliza en las industrias automotriz y aeroespacial para la fabricación de engranajes de alta precisión.
- Imprescindible para aplicaciones que requieren bajo nivel de ruido y alta eficiencia en el funcionamiento de los engranajes.
Rectificado de hilos
El rectificado de roscas es el proceso de crear roscas en tornillos, tuercas y otros elementos de fijación. Se caracteriza por su capacidad para producir roscas precisas y uniformes.
Especificaciones técnicas
- Velocidades de carreraEste proceso opera a velocidades de entre 1,500 y 2,500 pies por minuto (7.6 a 12.7 m/s).
- Tasa de eliminación de materialEl rectificado de roscas puede eliminar 1 pulgada cúbica de material en aproximadamente 20 a 30 segundos.
Casos de uso comunes
- Fabricación de roscas de alta precisión en tornillos y otros elementos de fijación.
- Se utiliza en aplicaciones donde se requieren tolerancias estrictas y acabados de rosca lisos.
Rectificado de árboles de levas y cigüeñales
El rectificado de árboles de levas y cigüeñales es un proceso especializado para aplicaciones automotrices. Consiste en rectificar las levas y los muñones principales de los árboles de levas y cigüeñales para lograr dimensiones y acabados superficiales precisos.
Especificaciones técnicas
- Velocidades de carreraLas velocidades para este proceso de molienda oscilan entre 2,000 y 2,500 pies por minuto (10 a 13 m/s).
- Tasa de eliminación de materialAproximadamente 1 pulgada cúbica se elimina cada 30 a 40 segundos.
Casos de uso comunes
- Imprescindible en la fabricación de automóviles para el rectificado de árboles de levas y cigüeñales.
- Se utiliza en motores de alto rendimiento donde la precisión es primordial.
Rectificado por inmersión
El rectificado por penetración, un subtipo de rectificado cilíndrico, se utiliza para el acabado de superficies cilíndricas. Consiste en que la muela abrasiva se introduce radialmente en la pieza, rectificando a lo largo de toda su longitud en una sola pasada.
Especificaciones técnicas
- Velocidades de carrera: El rectificado por penetración suele funcionar a velocidades de unos 6,500 pies por minuto (33 m/s).
- Tasa de eliminación de materialLas tasas de remoción de material varían, pero es común remover 1 pulgada cúbica de material cada 20 segundos.
Casos de uso comunes
- Ideal para el rectificado de pistas de rodamientos, piezas de automoción y rodillos cilíndricos.
- Se utiliza cuando se requiere alta precisión y un excelente acabado superficial en piezas cilíndricas.
Perfil de molienda
El rectificado de perfiles se utiliza para el mecanizado de alta precisión de superficies perfiladas. Es especialmente adecuado para perfiles y contornos complejos en piezas de trabajo.
Especificaciones técnicas
- Velocidades de carreraEl rectificado de perfiles generalmente se realiza a velocidades más bajas, alrededor de 4,000 a 5,000 pies por minuto (20 a 25 m/s).
- Tasa de eliminación de materialPuede eliminar material a un ritmo de 1 pulgada cúbica cada 30 segundos, dependiendo de la complejidad del perfil.
Casos de uso comunes
- Se utiliza comúnmente en la fabricación de matrices y moldes.
- Imprescindible para crear perfiles complejos en herramientas y piezas con geometrías complejas.
Rectificado de formas
El rectificado de formas, un proceso que utiliza muelas abrasivas con formas específicas para crear formas complejas, es perfecto para piezas que requieren un contorno o perfil determinado.
Especificaciones técnicas
- Velocidades de carrera: Las velocidades de operación para el rectificado de formas oscilan entre 3,500 y 4,500 pies/min (18 a 23 m/s).
- Tasa de eliminación de materialNormalmente elimina 1 pulgada cúbica de material cada 30 a 40 segundos.
Casos de uso comunes
- Se utiliza en la producción de productos con formas únicas, como álabes de turbinas y fresas para engranajes.
- Ideal para piezas personalizadas o especiales en series de producción pequeñas.
Mecanizado superabrasivo
El mecanizado superabrasivo utiliza muelas abrasivas fabricadas con diamante o nitruro de boro cúbico (CBN), que ofrecen una dureza y una capacidad de corte superiores.
Especificaciones técnicas
- Velocidades de carrera: Las muelas abrasivas superabrasivas funcionan a altas velocidades, que a menudo superan los 6,500 pies por minuto (33 m/s).
- Tasa de eliminación de material: La velocidad de eliminación de material puede ser rápida, eliminando 1 pulgada cúbica de material cada 10 a 15 segundos.
Casos de uso comunes
- Excelente para el rectificado de materiales muy duros como cerámica, carburos y aceros templados.
- Ampliamente utilizado en las industrias aeroespacial y automotriz para componentes de precisión.
¿Cuáles son las diferentes técnicas utilizadas en el proceso de molienda?
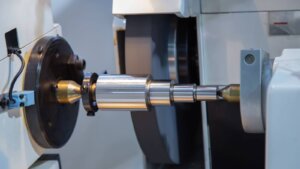
Al hablar de técnicas de rectificado, es fundamental distinguirlas de los tipos de máquinas y operaciones de rectificado ya mencionados. Las técnicas de rectificado se refieren a los diversos enfoques y métodos que se aplican durante el proceso.
Estas técnicas suelen elegirse en función del material con el que se trabaja, el acabado deseado y requisitos específicos como la precisión y la velocidad. Analicemos algunas de estas técnicas clave de rectificado y veamos en qué se diferencian en cuanto a su aplicación y resultados.
Molienda en seco
El rectificado en seco es una técnica en la que el proceso de rectificado se lleva a cabo sin refrigerante ni lubricante. Este método se suele utilizar cuando la generación de calor durante el proceso no representa un problema importante o cuando se trabaja con materiales que pueden ser sensibles a los líquidos.
La falta de refrigerante en el rectificado en seco puede provocar un mayor desgaste de la muela abrasiva, pero puede resultar beneficiosa para ciertos materiales que pueden oxidarse o reaccionar con líquidos.
Molienda húmeda
A diferencia del rectificado en seco, el rectificado en húmedo introduce un refrigerante o lubricante en el proceso. Esta técnica ayuda a reducir el calor generado durante el rectificado, minimizando así el daño térmico a la pieza.
Resulta especialmente beneficioso para materiales sensibles al calor o al trabajar para lograr acabados muy finos. El refrigerante también ayuda a eliminar los residuos, manteniendo la muela abrasiva limpia y funcionando de manera eficiente.
Desbaste
El desbaste, como su nombre indica, se utiliza en la fase inicial del proceso de molienda, cuyo objetivo es eliminar grandes cantidades de material rápidamente.
Esta técnica se centra menos en la precisión y más en la eliminación eficiente de material. Suele ser el primer paso en un proceso de rectificado de varias etapas, seguido de técnicas de rectificado más finas y precisas.
Rectificado de alta velocidad
El rectificado de alta velocidad consiste en utilizar una muela abrasiva que gira a una velocidad mucho mayor que la del rectificado tradicional. Se caracteriza por su capacidad para lograr alta precisión y acabados finos con mayor rapidez.
Sin embargo, requiere equipos especializados capaces de soportar las altas velocidades sin causar vibraciones ni otros problemas.
Rectificado vibratorio
El rectificado vibratorio es una técnica en la que la pieza de trabajo y el medio abrasivo se colocan en un recipiente vibratorio. La vibración provoca que el medio abrasivo roce contra la pieza, lo que da como resultado una superficie pulida. El rectificado vibratorio se utiliza a menudo para desbarbar y pulir, más que para dar forma a la pieza.
Molienda Blanchard
El rectificado Blanchard, también conocido como rectificado superficial rotativo, implica el uso de un husillo vertical y una mesa magnética giratoria.
Es altamente eficiente para la eliminación rápida de material y se usa comúnmente para piezas de trabajo grandes o aquellas que requieren una cantidad significativa de eliminación de material.
Rectificado de ultraprecisión
El rectificado de ultraprecisión se utiliza para lograr acabados extremadamente finos y dimensiones extremadamente exactas, a menudo a nivel nanométrico.
Esta técnica emplea máquinas especiales con niveles de tolerancia muy altos y, a menudo, incluye control de temperatura y vibración para mayor precisión.
Molienda electroquímica (ECG)
El rectificado electroquímico combina el mecanizado electroquímico con el rectificado convencional. El proceso utiliza una muela abrasiva giratoria y un fluido electrolítico que facilita la eliminación de material mediante disolución anódica. Esta técnica es especialmente útil para materiales duros y genera poco calor, por lo que resulta idónea para piezas de paredes delgadas.
Molienda de cáscara
El rectificado de pelado utiliza una muela abrasiva estrecha que sigue una trayectoria programable, similar a una operación de torneado.
Permite el rectificado de alta precisión de perfiles complejos y se utiliza con frecuencia para trabajos de alta precisión en la industria de herramientas y matrices.
Molienda criogénica
La molienda criogénica consiste en enfriar un material a bajas temperaturas utilizando nitrógeno líquido u otro fluido criogénico.
Este proceso facilita el lijado de materiales que suelen ser duros y sensibles al calor. Resulta especialmente útil para lijar plásticos, caucho y ciertos metales que se vuelven quebradizos a bajas temperaturas.
¿Qué materiales se pueden utilizar en el proceso de molienda?
La diversidad de procesos de rectificado se corresponde con la variedad de materiales que se pueden rectificar. Cada material requiere consideraciones específicas en cuanto al tipo de muela abrasiva, la velocidad y el método para lograr el acabado y la precisión deseados.
Metales
Los metales son los materiales más comunes que se someten a procesos de molienda debido a su uso generalizado en diversas industrias.
- Acero: Conocido por su versatilidad y durabilidad. Se utiliza en las industrias automotriz, aeroespacial y de fabricación de herramientas.
- Aluminio:Ligero pero resistente, se utiliza con frecuencia en piezas de automoción y aeroespaciales.
- Latón y cobre: Común en componentes eléctricos y artículos decorativos.
- Titanium: Conocido por su resistencia y durabilidad, se utiliza en la industria aeroespacial y en implantes médicos.
- Aleaciones de níquel: Se utiliza con frecuencia en entornos de alta temperatura, como los motores a reacción.
- Hierro: Se utiliza en una variedad de aplicaciones, desde utensilios de cocina de hierro fundido hasta piezas de maquinaria.
- Metales preciosos (oro, plata): Se utiliza habitualmente en joyería y componentes electrónicos.
Cerámica
La cerámica es conocida por su dureza y resistencia al calor, lo que hace que su molienda sea un proceso desafiante pero gratificante.
- Alúmina (óxido de aluminio): Común en las propias muelas abrasivas, también se utiliza en sustratos electrónicos.
- Carburo de silicio.: Conocido por su dureza, se utiliza en frenos y embragues de automóviles.
- zirconia: Se utiliza en aplicaciones dentales y médicas debido a su biocompatibilidad.
- Cerámico: Se encuentra frecuentemente en aislantes eléctricos y vajillas.
Materiales endurecidos
Los materiales endurecidos suelen ser metales que han sido sometidos a un tratamiento térmico para aumentar su dureza.
- Acero reforzado: Se utiliza para aplicaciones de alta resistencia, como engranajes y ejes.
- Carburo de tungsteno: Se encuentra en herramientas de corte y piezas resistentes al desgaste.
- Súper aleaciones: Se utiliza en álabes de turbinas y otras aplicaciones de alta temperatura.
Plásticos y Polímeros
Aunque no es tan común, ciertos plásticos se pueden moler para aplicaciones específicas.
- Acrílico: Se utiliza en una amplia gama de productos, desde lentes hasta señalización.
- Polietileno: Común en envases y contenedores.
- Polycarbonate: Conocido por su resistencia a los impactos, se utiliza en gafas y equipos de seguridad.
- PVC: Se utiliza en tuberías y muebles para el hogar.
- Nailon: Se encuentra en engranajes y cojinetes.
Madera y productos de madera
El proceso de trituración de madera se centra generalmente en el astillado y la producción de pulpa para la fabricación de tableros de partículas y otros productos de madera.
- Madera dura: Se utiliza en muebles y suelos.
- Madera blanda: Común en la construcción y la producción de papel.
- MDF o tablero de partículas: Se utiliza en muebles y armarios económicos.
Vidrio
El pulido del vidrio requiere precisión y un control cuidadoso para evitar que se rompa.
- Vidrio de cal sodada: Común en ventanas y botellas.
- Vidrio de borosilicato: Conocido por su resistencia al calor, se utiliza en utensilios de cocina y equipos de laboratorio.
- Cristal de cuarzo: Se utiliza en aplicaciones ópticas y de alta temperatura.
composites
Los materiales compuestos se utilizan en diversas aplicaciones de alto rendimiento.
- Plásticos reforzados con fibra de carbono (CFRP): Se utiliza en las industrias aeroespacial y automotriz por su relación resistencia-peso.
- Plásticos reforzados con fibra de vidrio (PRFV): Común en cascos de barcos y paneles de carrocería de automóviles.
Piedra y mampostería
La piedra de afilar y la mampostería son esenciales en los trabajos de construcción y renovación.
- Granito: Popular para encimeras y elementos decorativos.
- Marmol: Se utiliza en suelos y obras de arte por su atractivo estético.
- Concreto: Común en la construcción, particularmente para pulir pisos.
- AsfaltoTerreno para la construcción y reparación de carreteras.
Minerales y menas
La molienda desempeña un papel fundamental en el procesamiento y la extracción de minerales.
- Carbón mineral: Terreno apto para su uso como combustible y en diversos procesos industriales.
- Varios minerales: Tales como los minerales de cobre, hierro y oro, molidos para su extracción y procesamiento.
Caucho
El triturado del caucho es importante para el reciclaje y la producción de productos a base de caucho.
- Caucho natural: Se utiliza en neumáticos, calzado y diversos productos moldeados.
- Caucho sintético: Común en mangueras, correas y juntas.
Biomateriales
Los biomateriales son la base de las aplicaciones médicas, que requieren alta precisión y biocompatibilidad.
- Bone: Se utiliza en ciertos implantes e injertos médicos.
- Materiales dentales: Tales como las cerámicas y los composites utilizados en restauraciones.
Materiales semiconductores
Estos materiales, fundamentales en la industria electrónica, requieren un rectificado de ultraprecisión.
- Silicio: Se utiliza principalmente en obleas de semiconductores.
- Arseniuro de galio: Se utiliza en células solares y diodos láser.
Materiales exóticos y avanzados
Estos materiales se utilizan con frecuencia en aplicaciones especializadas de alta tecnología.
- El grafeno: Conocido por su excepcional resistencia y conductividad eléctrica.
- Cermet (compuestos cerámico-metálicos): Se utiliza en herramientas de corte y componentes aeroespaciales.
¿Cuáles son las ventajas y desventajas de la molienda?
Como cualquier proceso de fabricación , tiene sus ventajas y desventajas.
¿Cuáles son las ventajas de la molienda?
- Alta precisión y exactitudEl rectificado permite obtener dimensiones muy precisas y acabados finos, esenciales para piezas que requieren tolerancias estrictas.
- VersatilidadEs apto para diversos materiales, desde metales hasta cerámicas y polímeros.
- Acabado de superficie mejoradoEl rectificado proporciona acabados muy finos y superficies lisas, algo fundamental para aplicaciones en las que la rugosidad de la superficie es crítica.
- Capacidad para mecanizar materiales durosLos metales endurecidos y los materiales de alta resistencia que resultan difíciles de mecanizar mediante otros métodos pueden rectificarse eficazmente.
- Fabricación de formas complejas: Capaz de producir formas y características complejas como ranuras, surcos y perfiles.
- Sin formación de rebabasA diferencia de algunos procesos de corte, el rectificado no deja rebabas, lo que reduce la necesidad de procesos de acabado secundarios.
- Consistencia y reproducibilidadEspecialmente con las rectificadoras CNC, ofrece resultados consistentes y repetibles, algo crucial en la producción en masa.
- Generación de calor limitadaCon un uso adecuado del refrigerante, la generación de calor es mínima, lo que reduce el riesgo de daños térmicos en la pieza de trabajo.
¿Cuáles son las desventajas del molido?
- Alto costo del equipoLas rectificadoras, especialmente las utilizadas para el rectificado de precisión, son más caras que otros tipos de maquinaria.
- Costoso reemplazo de ruedasLas muelas abrasivas necesitan ser reemplazadas periódicamente, lo que incrementa los costos operativos.
- Configuración y operación complejasConfigurar las máquinas rectificadoras para tareas específicas puede ser complejo y requiere operarios cualificados.
- Tasa de remoción de material limitadaEn comparación con otros procesos de mecanizado, el rectificado elimina material a un ritmo más lento, lo que puede afectar a la eficiencia y la productividad.
- Riesgo de daño térmicoA pesar de los refrigerantes avanzados, todavía existe el riesgo de que el calor afecte las propiedades del material si no se gestiona correctamente.
- Generación de ruido y polvoLas operaciones de molienda pueden ser ruidosas y generar polvo, por lo que requieren controles de seguridad y medioambientales adecuados.
¿Es costoso el proceso de molienda?
A la hora de determinar la rentabilidad del proceso de molienda, es importante tener en cuenta diversos factores que contribuyen a su coste total.
- Inversión inicialLas rectificadoras, especialmente las utilizadas para aplicaciones de precisión, son costosas. Las máquinas de alta gama con funciones avanzadas, como los sistemas CNC, son aún más caras.
- Máquinas de rectificado básicasLas máquinas rectificadoras de nivel básico, adecuadas para operaciones a pequeña escala o tareas menos complejas, suelen costar entre 5,000 y 20,000 dólares.
- Rectificadoras de gama mediaEstas máquinas, que ofrecen más funciones y mayor precisión, suelen tener un precio de entre 20,000 y 60,000 dólares.
- Rectificadoras de alta precisiónEstas máquinas están diseñadas para tareas de rectificado complejas y precisas. Suelen incluir funciones avanzadas como sistemas CNC (Control Numérico por Computadora). Los precios de estas máquinas generalmente comienzan en alrededor de $60,000 y pueden superar los $100,000, dependiendo de sus capacidades y características específicas.
- Rectificadoras especializadasLas máquinas diseñadas para aplicaciones específicas, como el rectificado industrial a gran escala o el rectificado de materiales concretos como aleaciones o cerámicas de grado aeroespacial, pueden ser considerablemente más caras. Estas máquinas especializadas pueden costar entre 100,000 y varios cientos de miles de dólares.
- Costos de mantenimiento y operaciónSe requiere un mantenimiento regular para mantener las rectificadoras en óptimas condiciones. Esto incluye el costo de los repuestos de muelas y piezas.
- Consumo energético: Las máquinas rectificadoras, en particular las de escala industrial, consumen una cantidad significativa de electricidad, lo que contribuye a los costes operativos.
- Costes laboralesSe requieren operarios cualificados para el funcionamiento y el mantenimiento de estas máquinas, lo que incrementa el coste laboral.
- Los costos de materialesEl tipo de muela abrasiva y el refrigerante utilizado también pueden incrementar el coste, especialmente en tareas de rectificado especializadas.
- Eficiencia y productividad: Si bien el rectificado ofrece alta precisión, generalmente es más lento que otros métodos como el fresado o Torneado CNClo que podría conllevar mayores costes de producción para grandes volúmenes.
En comparación con otros procesos de fabricación utilizados para el mismo fin, el rectificado puede resultar más costoso debido a su alta precisión y al precio del equipo y el mantenimiento. Sin embargo, para aplicaciones donde la precisión y el acabado superficial son fundamentales, el costo puede estar justificado.
¿Cuáles son los impactos ambientales de la molienda?
El impacto ambiental del proceso de molienda es una preocupación importante, en particular en lo que respecta a la sostenibilidad y la seguridad en el lugar de trabajo.
- Emisión de polvo y partículasEl proceso de molienda puede generar una cantidad considerable de polvo y partículas finas, que pueden ser perjudiciales si se inhalan y pueden contribuir a la contaminación del aire.
- Uso de refrigerantes y lubricantesLos productos químicos utilizados como refrigerantes y lubricantes en el rectificado pueden ser peligrosos para el medio ambiente si no se eliminan adecuadamente.
- Contaminación AcústicaLas máquinas rectificadoras pueden generar altos niveles de ruido, lo que contribuye a la contaminación acústica y afecta la salud de los operarios.
- Consumo energéticoEl elevado consumo energético de las máquinas de molienda puede contribuir a una mayor huella de carbono.
- Reciclaje y Gestión de ResiduosLa correcta eliminación y el reciclaje de los residuos de molienda, incluidos los abrasivos desgastados y los restos de metal, son cruciales para minimizar el impacto ambiental.
Conclusión
El rectificado sigue siendo un proceso indispensable en la fabricación moderna, ofreciendo una precisión y versatilidad inigualables. Si bien puede ser más costoso que otros métodos, sus beneficios suelen compensar los costos en aplicaciones donde la precisión es fundamental. Para los fabricantes que buscan una precisión constante y acabados de alta calidad, los servicios profesionales de rectificado CNC ofrecen soluciones fiables para aplicaciones exigentes.
Además, abordar los impactos ambientales mediante prácticas responsables y avances tecnológicos puede mejorar aún más su viabilidad en el sector manufacturero.
A medida que las tecnologías evolucionan, el proceso de molienda seguirá adaptándose, ofreciendo soluciones más eficientes y respetuosas con el medio ambiente.