





En el ámbito de la fabricación y la ingeniería, el término «acabado superficial» desempeña un papel fundamental. Conocido también como textura superficial, este concepto engloba el conjunto de propiedades y características físicas que definen el aspecto y la sensación al tacto de la superficie de un producto.
Ya sea para garantizar el atractivo estético o para cumplir con los requisitos funcionales, comprender el acabado de la superficie es fundamental.
En esta guía, profundizaremos en su tecnología, los diferentes tipos y todos los parámetros que debes tener en cuenta.
¿Qué es un acabado superficial (textura superficial)?
El acabado superficial, a menudo sinónimo de textura superficial, es un aspecto fundamental del proceso de fabricación . Engloba las características físicas y táctiles de la capa más externa de un objeto.
Pero, ¿qué implica esto exactamente para usted?
Imagina deslizar los dedos sobre una pieza de metal o madera finamente trabajada. Las sensaciones que percibes, su atractivo visual e incluso el sonido que produce al contacto, todos estos elementos dependen del acabado de la superficie.
Este concepto no se limita a una superficie más lisa o a un atractivo estético; es un factor fundamental que influye en la funcionalidad y la durabilidad de un producto.
Isotrópico
En el ámbito de los acabados superficiales, las superficies isotrópicas presentan propiedades uniformes en todas las direcciones. Esta homogeneidad implica que, independientemente de cómo se mida u observe una superficie isotrópica, su textura, incluyendo su rugosidad y patrón, será consistente. En muchos procesos de fabricación, lograr una superficie isotrópica puede ser fundamental, especialmente en aplicaciones donde la uniformidad en la fricción, el desgaste y la apariencia es crucial.
Anisotrópico
A diferencia de las superficies con acabado isotrópico, las superficies anisotrópicas presentan propiedades diferentes al medirse a lo largo de distintos ejes. Esta variación puede deberse a técnicas de fabricación específicas, como el forjado o los procesos de mecanizado direccional. Las superficies anisotrópicas no solo ofrecen una apariencia distintiva; también pueden proporcionar diversas propiedades funcionales, como resistencia direccional o características de fricción variables, según cómo se interactúe con ellas.
¿Por qué es importante el acabado superficial?
La importancia del acabado superficial en la fabricación y la ingeniería es innegable. Al adentrarse en este mundo, descubrirá que el acabado superficial va mucho más allá de la apariencia. Desempeña un papel fundamental a la hora de determinar no solo el aspecto, sino también el rendimiento y la durabilidad de un producto. Analicemos por qué el acabado superficial es tan crucial:
- Atractivo estético y percepción del consumidorLo primero que se nota en un producto es su aspecto y tacto. Un buen acabado superficial mejora el atractivo visual y puede influir significativamente en la percepción y satisfacción con el producto.
- Presentación funcionalEl acabado superficial afecta directamente a la interacción del producto con su entorno. Por ejemplo, una superficie más lisa puede reducir la fricción, algo esencial para las piezas móviles.
- Durabilidad y Resistencia al DesgasteLos acabados superficiales pueden diseñarse para soportar condiciones adversas, resistir el desgaste y prolongar la vida útil de un producto.
- Adhesión de recubrimientosSi se aplica un recubrimiento o pintura, la textura de la superficie puede influir en la adherencia de estos materiales al producto.
- Reducción de la fricción y la generación de calorEn particular, en aplicaciones mecánicas, los acabados superficiales pueden ayudar a reducir la fricción, minimizando así la producción de calor y mejorando la eficiencia.
- Mejora de la conductividad y la disipación del calor.En aplicaciones electrónicas y térmicas, el acabado superficial puede mejorar la conductividad y facilitar la disipación del calor.
- Control de la reflexión y dispersión de la luzEn aplicaciones ópticas, el acabado de una superficie puede afectar drásticamente a cómo refleja y dispersa la luz.
Como puede verse, el papel del acabado superficial va mucho más allá de la mera estética. Es un factor crucial para la funcionalidad, la durabilidad y el rendimiento general de un producto.
Ya se trate de un componente de un dispositivo de alta tecnología, una pieza de un automóvil o incluso un producto de consumo cotidiano, el acabado de la superficie desempeña un papel clave a la hora de definir su éxito y durabilidad.
¿Cuáles son las características clave del acabado superficial?
Comprender las características clave del acabado superficial es fundamental, especialmente si participa en procesos de fabricación o simplemente tiene curiosidad por saber cómo se determinan la estética y la funcionalidad de la superficie de un producto.
La calidad del acabado superficial puede influir significativamente en el rendimiento, la durabilidad y el atractivo general del producto.
Ya sea usted diseñador de productos, maquinista o simplemente alguien interesado en las complejidades de la fabricación, comprender estos conceptos profundizará su conocimiento sobre cómo los acabados superficiales influyen en el mundo de la fabricación y el diseño de productos.
Lay
El concepto de "estructura" se refiere al patrón o dirección predominante de la superficie de una pieza terminada. No se trata solo de su apariencia, sino también de su funcionamiento. La estructura puede influir en factores como la retención de la lubricación en las piezas móviles y la distribución de las tensiones en la superficie.
Medición de la orientación: La orientación se evalúa generalmente de forma visual o mediante equipos especializados como perfilómetros de superficie. La clave reside en identificar el patrón dominante de la textura superficial, que puede ser paralelo, perpendicular, circular o incluso aleatorio. Esta evaluación es crucial, ya que influye directamente en la función de la pieza y su interacción con otros componentes.
Rugosidad superficial
La rugosidad superficial es un término que se utiliza con frecuencia al hablar de acabados superficiales. Describe las pequeñas irregularidades en la superficie, a menudo resultado de procesos de fabricación como el mecanizado o el lijado. Se podría decir que son las diminutas crestas y valles que conforman la topografía de la superficie.
Medición de la rugosidad superficial: La medición de la rugosidad superficial implica cuantificar estas irregularidades utilizando parámetros como Ra (rugosidad media), Rz (altura máxima media) y Rmax (distancia vertical entre el pico y el valle). Para ello, se suelen utilizar herramientas como los perfilómetros de contacto, que se deslizan sobre la superficie y miden las desviaciones verticales. Estas mediciones proporcionan datos esenciales para garantizar que una superficie cumpla con los estándares de rugosidad deseados para su aplicación específica. En las secciones siguientes encontrará más información sobre estos aspectos.
Ondulación
La ondulación se diferencia de la rugosidad superficial en que abarca irregularidades más grandes y espaciadas en la superficie. Estas suelen ser el resultado de deformaciones, vibraciones durante el mecanizado o procesos de tratamiento térmico. La ondulación superficial puede afectar el ajuste de las piezas y provocar problemas en el ensamblaje si no se controla.
Medición de la ondulación: Para medir la ondulación, utilizamos un método que se centra en los patrones de onda más amplios de la superficie, excluyendo los detalles más finos que se capturan en la rugosidad superficial. Las herramientas para medir la ondulación son similares a las utilizadas para la rugosidad, pero están configuradas para filtrar los detalles más finos. Los parámetros clave son el espaciado de la ondulación (Wsm), que es la distancia entre los picos de las ondas, y la altura de la onda, definida por la ondulación promedio (Wa) o la ondulación total (Wt). Comprender la ondulación es crucial para aplicaciones donde el contacto y el sellado de la superficie son importantes, así como para fines estéticos donde se desea una superficie lisa y uniforme.
¿Cuáles son los símbolos y parámetros que se utilizan para evaluar el acabado superficial?
En el complejo mundo de la fabricación y la ingeniería, comprender los símbolos de acabado superficial y los parámetros de rugosidad utilizados para evaluar dicho acabado es fundamental. Estas mediciones y símbolos de rugosidad superficial no son meras cifras arbitrarias; constituyen el lenguaje que comunica la calidad, la funcionalidad y la idoneidad de una superficie para su aplicación prevista.
Ra – Rugosidad superficial promedio
Ra, o rugosidad superficial promedio, es un parámetro fundamental en la evaluación del acabado superficial. Representa el promedio aritmético de los valores absolutos de las alturas del perfil de rugosidad de la superficie, medidas a partir de una línea media.
En términos más sencillos, es como medir el promedio de las irregularidades de la textura de una superficie. El valor Ra es fundamental porque proporciona una idea general de la suavidad de la superficie y puede ser crucial en aplicaciones donde el contacto superficial, el desgaste y la lubricación son factores importantes.
La rugosidad superficial (Ra) se suele medir en micropulgadas (µin) o micrómetros (µm).
Cálculo/Formulación: El valor Ra se calcula promediando los valores absolutos de las desviaciones verticales respecto a la línea media a lo largo de una muestra de la superficie. Matemáticamente, se representa como la integral del valor absoluto de la altura del perfil de rugosidad sobre la longitud de evaluación, dividida por dicha longitud.
Rmax – Distancia vertical de pico a valle
Rmax es otro parámetro crítico que representa la distancia vertical entre el pico más alto y el valle más bajo dentro de un segmento de superficie determinado. Es esencial porque indica los extremos de las irregularidades de la superficie, lo cual puede ser crucial en aplicaciones que requieren un sellado hermético o superficies de deslizamiento suaves.
Rmax se suele medir en las mismas unidades que Ra, µin o µm.
Cálculo/Formulación: Rmax se determina midiendo el pico más alto y el valle más bajo en la longitud de la muestra y calculando la distancia vertical entre estos dos puntos.
Rz – Altura Máxima Promedio del Perfil
Rz es un parámetro estándar internacional que proporciona una visión más completa de la textura de la superficie.
Se calcula dividiendo el perfil de rugosidad en cinco segmentos iguales, midiendo la diferencia de altura (Rt) entre el pico más alto y el valle más bajo de cada segmento, y luego promediando estos valores. Rz es fundamental en aplicaciones donde se requiere un conocimiento más detallado de los picos y valles de la superficie, como en la ingeniería de alta precisión.
Al igual que Ra y Rmax, Rz también se mide en µin o µm.
Cálculo/Formulación: Para calcular Rz, primero se mide la rugosidad total (Rt) en cada uno de los cinco segmentos a lo largo de la longitud de evaluación. Luego, se calcula el promedio de estos cinco valores de Rt para obtener el valor de Rz.
Rp – Altura máxima del pico
Rp, o Altura Máxima del Pico, mide la altura del pico más alto dentro de una longitud de muestreo determinada a partir de una línea media. Imagínese un pico de montaña en un paisaje: Rp es la altura del pico más alto en un área específica.
Este parámetro es fundamental porque determina la irregularidad máxima en una superficie, lo que afecta a aspectos como la fricción, el desgaste y la capacidad de sellado.
La resistencia térmica (Rp) se suele medir en micropulgadas (µin) o micrómetros (µm).
Cálculo/Formulación: Para calcular Rp, se mide la altura del pico más alto por encima de la línea media dentro de la longitud de muestreo. Este valor representa la protuberancia extrema que podría afectar la interacción entre las superficies.
Rv – Profundidad máxima del valle
Rv, o Profundidad Máxima del Valle, es la medida de la profundidad del valle más profundo con respecto a la línea media dentro de la longitud de muestreo. Es como medir la profundidad de la fosa oceánica más profunda en el lecho marino. Rv es importante porque indica la indentación más profunda en una superficie, lo que influye en factores como la retención de material y la concentración de tensiones.
Rv se mide en las mismas unidades que Rp, µin o µm.
Cálculo/Formulación: Rv se determina midiendo la profundidad del valle más profundo por debajo de la línea media en la longitud especificada. Este valor es crucial para aplicaciones donde la profundidad de las hendiduras superficiales juega un papel importante.
PE – Rugosidad del perfil
La rugosidad del perfil, denominada PE, es una medida integral del perfil de rugosidad de una superficie. Considera todo el perfil de la superficie, incluyendo tanto las crestas como los valles. La PE es fundamental para comprender completamente la topografía de la superficie, ya que influye en factores como el área de contacto, la distribución del calor y los aspectos estéticos.
Unidades y símbolo: El PE se mide normalmente en micropulgadas o micrómetros.
Cálculo/Formulación: El PE se calcula evaluando el perfil de rugosidad completo a lo largo de una longitud de evaluación específica. Esto implica medir tanto la altura como la profundidad de las irregularidades para proporcionar una representación detallada de la textura general de la superficie.
RMS – Magnitud media de la rugosidad de la superficie
RMS, o Magnitud Media de Rugosidad de la Superficie, es una medida estadística que proporciona un promedio de la rugosidad de la superficie elevando al cuadrado los valores de altura de la superficie antes de calcular el promedio.
Este método otorga mayor importancia a los valores extremos, ofreciendo así una visión detallada de la textura de la superficie. El valor RMS es crucial en aplicaciones donde se requiere una rugosidad superficial precisa para un rendimiento óptimo, como en componentes aeroespaciales o instrumentos de precisión.
El valor RMS se mide en micropulgadas o micrómetros.
Cálculo/Formulación: Para calcular el RMS, se elevan al cuadrado los valores de altura del perfil de la superficie, se calcula su promedio y, a continuación, se obtiene la raíz cuadrada de dicho promedio. Este cálculo proporciona una representación más precisa de la textura de la superficie, especialmente al capturar variaciones extremas.
PS – Suavidad del perfil
La suavidad del perfil (PS) mide la uniformidad y la uniformidad de una superficie.
Imagínese la superficie de un espejo perfectamente pulido, con mínimas irregularidades; ese es un ejemplo de suavidad de alto perfil. El pulido de superficies es crucial en aplicaciones donde la uniformidad de la superficie afecta el rendimiento, como en componentes ópticos o superficies de sellado.
El PS se suele medir en micropulgadas (µin) o micrómetros (µm).
Cálculo/Formulación: El PS se calcula tomando el promedio de las desviaciones absolutas con respecto a la línea media de un perfil de superficie, lo que ofrece una medida cuantificable de la suavidad general de la superficie.
PT – Tolerancias de perfil
Las tolerancias de perfil (TP) se refieren a las desviaciones permitidas respecto al perfil especificado de una superficie. Por ejemplo, en un diente de engranaje, las TP definen cuánto puede desviarse el perfil real del perfil ideal sin afectar el rendimiento del engranaje.
PT también se mide en micropulgadas o micrómetros.
Cálculo/Formulación: El PT se determina estableciendo límites superiores e inferiores aceptables para las desviaciones del perfil especificado, asegurando que la superficie cumpla con los requisitos funcionales.
Rt (rugosidad total)
La rugosidad total (Rt) es la distancia vertical total entre los puntos más alto y más bajo del perfil de una superficie. Es similar a medir la variación vertical total del terreno a lo largo de una longitud específica. La Rt es importante en aplicaciones donde las desviaciones extremas de la superficie pueden afectar el rendimiento, como en el sellado de superficies.
Unidades y símbolo: Rt se mide en micropulgadas o micrómetros.
Cálculo/Formulación: Rt se calcula identificando el pico más alto y el valle más bajo dentro de la longitud de evaluación y midiendo la distancia vertical entre estos dos puntos.
Valor de rugosidad
El valor de rugosidad es un parámetro específico que indica el nivel de rugosidad superficial deseado para una aplicación concreta. Establece un estándar para los procesos de fabricación y control de calidad.
Z(x)
Z(x) representa un perfil de rugosidad específico a lo largo de una longitud predeterminada L, que se utiliza para calcular la rugosidad promedio. Esta medida es crucial para analizar la textura de la superficie en detalle, lo que permite comprender a fondo sus características.
L (Longitud del perfil)
L, o longitud del perfil, es la longitud de la superficie sobre la cual se evalúa la rugosidad. Es fundamental para garantizar que el área medida sea representativa de las características generales de la superficie.
Longitud de corte
La longitud de corte es la longitud requerida para la medición de una muestra en la evaluación de la rugosidad superficial. Esta longitud es fundamental para obtener mediciones precisas y representativas del acabado superficial.
Números de grado de rugosidad
En el acabado superficial, los números de grado de rugosidad (RGN, por sus siglas en inglés) son fundamentales. Estos grados proporcionan una escala estandarizada para cuantificar la rugosidad de la superficie, lo cual es crucial para garantizar que las piezas cumplan con los requisitos específicos de diversas industrias.
Cada grado posee características físicas distintas y se prefiere para diferentes aplicaciones. Comprender estos grados le ayudará a elegir el nivel de rugosidad adecuado para su proyecto.
RGN 0.05 – Ra 0.05 µm (2 µpulg.)
- Características: Superficie excepcionalmente lisa y fina.
- Usos: Ideal para lentes y componentes ópticos de alta precisión donde la mínima irregularidad de la superficie es fundamental.
- Cálculo: Esta clasificación se define por una rugosidad media (Ra) de 0.05 micrómetros, calculada como la media aritmética de los valores absolutos de las desviaciones de la superficie con respecto a la línea media.
RGN 0.1 – Ra 0.1 µm (4 µpulg.)
- Características: Superficie ultrasuave, ligeramente más rugosa que la RGN 0.05.
- Usos: Común en superficies de sellado de precisión y superficies de cojinetes de aire.
- Cálculo: Se logra cuando el valor de Ra se mantiene en 0.1 micrómetros.
RGN 0.2 – Ra 0.2 µm (8 µpulg.)
- Características: Superficies muy lisas.
- Usos: Se utiliza en componentes mecánicos de alta gama, como giroscopios y rodamientos de precisión.
- Cálculo: Se obtuvo con un valor Ra de 0.2 micrómetros.
RGN 0.4 – Ra 0.4 µm (16 µpulg.)
- Características: Superficie lisa con una ligera textura perceptible al examinarla de cerca.
- Usos: Adecuado para piezas de maquinaria de precisión y componentes mecánicos finos.
- Cálculo: Definido por un valor Ra de 0.4 micrómetros.
RGN 0.8 – Ra 0.8 µm (32 µpulg.)
- Características: Calidad estándar para numerosas aplicaciones de ingeniería de precisión.
- Usos: Es habitual en componentes de automoción y aeroespaciales, donde se necesita un equilibrio entre suavidad y agarre del material.
- Cálculo: Se caracteriza por un valor Ra de 0.8 micrómetros.
RGN 1.6 – Ra 1.6 µm (63 µpulg.)
- Características: Textura perceptible, pero aún relativamente suave.
- Usos: Ideal para piezas de maquinaria en general, piezas de bombas y componentes hidráulicos.
- Cálculo: Se logró con un valor Ra de 1.6 micrómetros.
RGN 3.2 – Ra 3.2 µm (125 µpulg.)
- Características: Superficie moderadamente rugosa.
- Usos: Es común en partes menos críticas, como componentes generales de hardware y construcción.
- Cálculo: Definido por mantener un valor Ra de 3.2 micrómetros.
RGN 6.3 – Ra 6.3 µm (250 µpulg.)
- Características: Textura superficial más rugosa, visible a simple vista.
- Usos: Adecuado para aplicaciones menos sofisticadas, como ciertos equipos industriales y productos de consumo.
- Cálculo: Se obtuvo con un valor Ra de 6.3 micrómetros.
RGN 12.5 – Ra 12.5 µm (500 µpulg.)
- Características: Superficie claramente rugosa.
- Usos: Se suele encontrar en componentes que requieren mayor fricción o agarre.
- Cálculo: Definido por un valor Ra de 12.5 micrómetros.
RGN 25 – Ra 25 µm (1000 µpulg.)
- Características: Superficie muy rugosa.
- Usos: Se utiliza en aplicaciones donde el acabado superficial no es crítico, como en algunas piezas fundidas y forjadas en bruto.
- Cálculo: Se alcanza cuando el valor de Ra llega a 25 micrómetros.
RGN 50 – Ra 50 µm (2000 µin) a RGN 800 – Ra 800 µm (32000 µin)
- Características: Superficies progresivamente más rugosas.
- Usos: Estos grados están pensados para aplicaciones muy exigentes y de uso rudo, a menudo en maquinaria pesada, equipos agrícolas y componentes no estéticos.
- Cálculo: Definidos por sus respectivos valores Ra, con una rugosidad que aumenta desde RGN 50 hasta RGN 800.
¿Cuáles son los métodos comunes para medir la rugosidad del acabado superficial?
Medir la rugosidad de un acabado superficial es un paso fundamental en la fabricación y el control de calidad. Garantiza que un producto cumpla con las especificaciones requeridas y sea apto para el uso previsto. Para medir la rugosidad de un acabado superficial se utilizan diversos métodos, cada uno con sus herramientas y aplicaciones específicas.
Métodos de medición directa
Los métodos de medición directa implican el contacto físico con la superficie mediante una herramienta, como un perfilómetro de palpador. Este dispositivo se desliza sobre la superficie, con el palpador moviéndose hacia arriba y hacia abajo al encontrar crestas y valles. Estos movimientos se traducen en un perfil de la rugosidad de la superficie.
Uso: Este método es especialmente útil en superficies que requieren alta precisión. Es ideal para entornos controlados donde la retroalimentación táctil del lápiz óptico proporciona lecturas exactas. Sin embargo, no debe utilizarse en superficies blandas o fácilmente deformables, ya que el contacto podría alterar su textura.
Métodos sin contacto
Los métodos sin contacto implican el uso de sistemas ópticos o láser, como microscopios confocales de barrido láser, para medir la rugosidad de la superficie. Estos sistemas proyectan un haz sobre la superficie y los sensores miden la difracción o reflexión del haz de luz para determinar el perfil de la superficie.
Uso: Los métodos sin contacto son ideales para superficies delicadas o blandas donde la medición por contacto podría dañarlas. También son adecuados para superficies rugosas o con geometrías complejas. Sin embargo, su precisión puede verse afectada por la reflectividad y el color de la superficie.
Métodos de comparación
Descripción y herramientas: Los métodos de comparación implican comparar la superficie en cuestión con un conjunto estándar de muestras que poseen una rugosidad conocida. En este método se suelen utilizar comparadores de rugosidad superficial, que son conjuntos de superficies estándar.
Uso: Estos métodos son rápidos y económicos, adecuados para evaluaciones in situ. Sin embargo, son menos precisos y más subjetivos que los métodos de medición directa. Se recomienda su uso cuando la precisión de las mediciones no es fundamental.
Métodos en proceso
Los métodos de medición en proceso permiten determinar la rugosidad superficial durante el propio proceso de fabricación. Para ello, se utilizan herramientas como perfilómetros en línea o sensores integrados en máquinas CNC. Estas herramientas proporcionan datos en tiempo real sobre el acabado superficial, lo que permite realizar ajustes inmediatos.
Uso: Los métodos en proceso son más útiles en entornos de producción de alto volumen donde se requiere un monitoreo continuo para garantizar una calidad constante. Sin embargo, pueden no ser tan precisos como las mediciones posteriores a la producción y requieren su integración en el proceso de fabricación.
Técnicas de elaboración de perfiles
Las técnicas de perfilado implican la creación de un perfil detallado de la superficie mediante herramientas como los perfilómetros 3D. Estos dispositivos proporcionan una vista tridimensional de la superficie, ofreciendo información detallada sobre su topografía.
Uso: Estas técnicas son ideales para superficies donde se requiere un conocimiento detallado de la textura, como en investigación y desarrollo. Sin embargo, pueden ser laboriosas y requieren equipos sofisticados.
Técnicas de área
Las técnicas de medición de área miden la rugosidad de la superficie en un área mayor, en lugar de un único perfil lineal. Se utilizan herramientas como perfilómetros ópticos e interferómetros, que permiten obtener una visión más amplia de la topografía de la superficie.
Uso: Las técnicas de análisis de área son útiles para superficies con texturas variadas o cuando se necesita una visión general del acabado superficial. Son menos efectivas para análisis de superficie muy finos o detallados.
Técnicas de Microscopía
Las técnicas de microscopía, como la microscopía electrónica, proporcionan una visión de la superficie con gran aumento. Estas técnicas permiten obtener información detallada sobre la superficie a nivel microscópico.
Usos: La microscopía resulta muy útil en la investigación científica o en industrias que requieren una precisión extrema, como la fabricación de semiconductores. Sin embargo, estas técnicas son complejas, requieren mucho tiempo y equipos altamente especializados.
¿Cuáles son los factores que afectan a los acabados superficiales?
Los acabados superficiales en la fabricación se ven influenciados por una infinidad de factores. Cada uno de ellos desempeña un papel crucial a la hora de determinar la apariencia, la textura y la funcionalidad finales del producto. Comprender estos factores es fundamental para cualquier persona involucrada en la fabricación, la ingeniería o el control de calidad.
- Avances y velocidades de remoción de materialLa velocidad a la que se elimina material de una pieza influye significativamente en el acabado superficial. Una mayor velocidad de avance puede generar un acabado más rugoso debido al aumento de la vibración y el calor, mientras que una menor velocidad puede producir una superficie más lisa, pero puede incrementar el tiempo y los costos de fabricación.
- Estado de la máquina herramientaEl estado de la máquina herramienta, incluyendo su estabilidad y precisión, influye directamente en la calidad del acabado superficial. Los equipos desgastados o con un mantenimiento deficiente pueden provocar irregularidades en la superficie acabada.
- Parámetros de la trayectoria de la herramientaLa trayectoria seguida por la herramienta de corte afecta la textura de la superficie. Las pasadas superpuestas pueden crear acabados más lisos, mientras que las pasadas no superpuestas pueden dar lugar a una superficie con relieve o estrías.
- Ancho de corte (paso por encima)Esto se refiere a la cantidad de superposición entre cada pasada de la herramienta. Distancias de avance más pequeñas pueden resultar en un acabado más fino, ya que cada pasada elimina una menor cantidad de material, lo que permite un control más preciso.
- Deflexión de la herramientaSi una herramienta de corte se dobla o se deforma durante su funcionamiento, puede producirse una eliminación desigual del material, lo que afecta al acabado superficial. Esto suele depender del material, la longitud y el diámetro de la herramienta.
- TemperaturaLas altas temperaturas generadas durante el mecanizado pueden alterar las propiedades del material y provocar dilatación térmica, afectando la calidad de la superficie. Es fundamental controlar el calor mediante la selección adecuada de herramientas y el uso de refrigerantes.
- Profundidad de corteLa profundidad de cada corte puede influir en el acabado superficial. Los cortes más profundos pueden eliminar material más rápidamente, pero también pueden generar mayor tensión en la herramienta y la pieza de trabajo, lo que podría resultar en un acabado más rugoso.
- VibraciónLas vibraciones excesivas durante el mecanizado pueden generar un acabado superficial irregular. Esto puede deberse a diversos factores, como herramientas desequilibradas, ajustes inadecuados de la máquina o perturbaciones externas.
- RefrigeranteEl tipo y el caudal del refrigerante pueden afectar el acabado superficial. Los refrigerantes reducen el calor y eliminan las virutas de la zona de corte, lo que mejora la calidad de la superficie. Sin embargo, una aplicación incorrecta puede provocar problemas como manchas o corrosión.
¿Cuáles son las diferentes técnicas que se utilizan para lograr los acabados superficiales deseados?
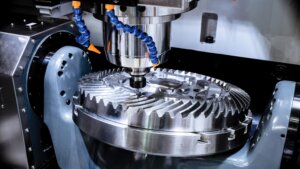
Lograr el acabado superficial deseado es un aspecto fundamental en el proceso de fabricación, ya que afecta no solo al atractivo estético del producto, sino también a su funcionalidad y rendimiento. Se emplean diversas técnicas para conseguir acabados superficiales específicos, cada una con su aplicación y textura resultante únicas.
Maquinado
El mecanizado es un proceso que consiste en eliminar material de una pieza para lograr la forma y la textura superficial deseadas. Incluye procesos como el fresado, el torneado y el taladrado.
- Acabados superficiales comunes: El mecanizado permite obtener una amplia gama de acabados, desde cortes bastos hasta superficies finamente mecanizadas. El acabado exacto depende de factores como la herramienta de corte utilizada, la velocidad, la velocidad de avance y el material de la pieza.
Tipos de acabados de mecanizado:
- Mecanizado en desbaste: Normalmente deja marcas de herramienta visibles y es adecuado para superficies que no requieren alta precisión.
- Mecanizado de precisión: Ofrece un acabado más liso con marcas de herramienta menos visibles, ideal para superficies que requieren un mecanizado de precisión.
- Mecanizado de alta precisión: Permite obtener superficies muy lisas con mínimas marcas de herramienta, y se utiliza para piezas que requieren tolerancias estrictas y acabados de alta calidad.
¿Cuál es el acabado superficial estándar en el mecanizado?
El acabado superficial estándar en el mecanizado varía según la aplicación, pero generalmente se sitúa entre Ra 0.8 y 3.2 µm (32 y 125 µin). Este rango equilibra el coste de fabricación y el rendimiento de las piezas para una amplia variedad de aplicaciones.
Acabados superficiales 3EPR
3ERP ofrece servicios de acabado superficial de primer nivel para componentes y piezas, independientemente de su proceso de mecanizado. Nuestro equipo de especialistas altamente cualificados se centra exclusivamente en las tareas de acabado, garantizando así una calidad excepcional en sus productos.
Para quienes buscan un acabado impecable para prototipos y componentes fabricados, les recomendamos contactar con nuestro equipo de atención al cliente para obtener un presupuesto rápido y preciso. A continuación, les presentamos una lista de nuestras opciones de acabado superficial:
- Pulido de alto brillo
- Lijado y pulido
- Pintura (Opciones: mate, satinado, alto brillo, texturizado y tacto suave)
- Acabados tintados (apto para materiales como ABS, PMMA, PC, PS)
- Acabados anodizados (tipos 1, 2 y 3, junto con película química/Alodine)
- Cromado y Metalización (Incluye cromado por pulverización catódica, recubrimiento de color, recubrimiento de zinc, estañado)
- Creación de logotipos y símbolos (serigrafía, tampografía, transferencia térmica, Grabado láser)
- La capa del polvo
- Electroforesis
- Granallado y chorreado con microesferas
- Tratamiento térmico
- Betún
- Transferencia de agua
Trituración
El rectificado consiste en el uso de una muela abrasiva para eliminar material de una pieza de trabajo, creando una superficie lisa.
- Acabados superficiales comunes: El rectificado permite obtener un acabado superficial muy liso, a menudo necesario para piezas que requieren alta precisión y mínima rugosidad superficial. Es especialmente eficaz para materiales duros que resultan difíciles de mecanizar con otros métodos.
Pulido
El pulido se utiliza para crear una superficie lisa y reflectante mediante frotamiento o el uso de productos químicos. A menudo se realiza después de otros procesos de mecanizado para mejorar la calidad de la superficie.
- Acabados superficiales comunes: El pulido puede producir un acabado similar a un espejo y altamente reflectante. Se utiliza comúnmente con fines estéticos y en aplicaciones donde se requiere una fricción mínima.
Lapeado
El lapeado es una técnica que consiste en deslizar dos superficies una sobre la otra con un abrasivo entre ellas. Se utiliza para conseguir superficies muy planas.
- Acabados superficiales comunes: El lapeado permite obtener superficies extremadamente lisas y planas, a menudo necesarias en aplicaciones de alta precisión, como las superficies de sellado en válvulas o en instrumentos científicos.
Bruñido
El bruñido es una técnica de precisión que se utiliza para mejorar la forma geométrica y la textura superficial de las piezas metálicas. Es fundamental para aplicaciones que requieren tolerancias estrictas y superficies lisas, como cilindros hidráulicos y engranajes de alta precisión.
- Acabados superficiales comunes: El resultado suele ser una superficie muy lisa con un fino patrón entrecruzado. El bruñido es especialmente eficaz para mejorar el acabado superficial de superficies cilíndricas internas, como los orificios, y también ayuda a eliminar irregularidades superficiales.
Fresado
- Aplicación en acabados superficiales: El fresado es un proceso de mecanizado versátil que consiste en hacer girar una herramienta de corte para eliminar material de la pieza de trabajo.
- Acabados superficiales comunes: El fresado permite obtener una amplia gama de acabados superficiales, desde rugosos hasta muy lisos, dependiendo de la herramienta utilizada y de la estrategia de fresado implementada.
- Contexto de aplicación: Se utiliza ampliamente tanto en superficies planas como complejas, y el acabado puede variar desde mate hasta brillante. Esta técnica es ideal para crear diseños y patrones intrincados en superficies metálicas.
Lijado y chorro abrasivo
El lijado consiste en frotar la superficie con materiales abrasivos, mientras que el chorro abrasivo dirige un chorro de material abrasivo a alta velocidad contra la superficie. Estos métodos se utilizan habitualmente para preparar superficies metálicas para pintura, recubrimiento o acabados posteriores, y son esenciales en la carrocería de automóviles y la fabricación de muebles metálicos.
- Acabados superficiales comunes: Ambas técnicas se utilizan para alisar una superficie rugosa, aumentar la rugosidad de una superficie lisa o eliminar contaminantes superficiales. El acabado resultante puede variar desde un aspecto satinado hasta una superficie con mucha textura.
Grabado industrial/fresado químico
Este proceso consiste en utilizar productos químicos para eliminar material y lograr el acabado o diseño superficial deseado. Ampliamente utilizado en la industria aeroespacial para la reducción de peso y en aplicaciones decorativas en electrónica de consumo, el fresado químico permite alcanzar objetivos tanto funcionales como estéticos.
- Acabados superficiales comunes: Puede producir patrones muy detallados y precisos, lo que la hace adecuada para diseños complejos.
Recubrimiento y enchapado
Estos procesos consisten en aplicar una capa de material sobre un sustrato, ya sea con fines protectores o decorativos. Ampliamente utilizados en la fabricación de automóviles, productos aeroespaciales y bienes de consumo, estos métodos añaden funcionalidad y valor estético a las piezas metálicas.
- Acabados superficiales comunes: La superficie resultante puede variar desde mate hasta brillante, con diferentes texturas. Los recubrimientos y chapados pueden mejorar significativamente la resistencia a la corrosión, la resistencia al desgaste y la conductividad eléctrica.
Texturizado Láser
El texturizado láser consiste en utilizar tecnología láser para crear texturas superficiales precisas y detalladas en diversos materiales. Se utiliza ampliamente para crear diseños estéticos y superficies funcionales en industrias como la automotriz, la aeroespacial y la de electrónica de consumo.
- Acabados superficiales comunes: Este método permite obtener una amplia gama de acabados, desde texturas finas y detalladas hasta superficies con patrones más pronunciados.
Mecanizado por descarga eléctrica (EDM)
La electroerosión (EDM) es un proceso que utiliza descargas eléctricas (chispas) para mecanizar metales duros y materiales difíciles de trabajar con técnicas tradicionales. Es ideal para diseños complejos y piezas de precisión, y se utiliza comúnmente en la fabricación de moldes, herramientas y matrices. La EDM es reconocida por su precisión y su capacidad para mecanizar formas complejas y cavidades profundas.
- Acabados superficiales comunes: La electroerosión puede producir una variedad de acabados, desde superficies lisas con mínimas marcas de herramienta hasta acabados texturizados, dependiendo de los parámetros de la chispa.
Fabricación aditiva
La fabricación aditiva, comúnmente conocida como impresión 3D , construye piezas capa a capa, ofreciendo un enfoque único para el acabado de superficies . La fabricación aditiva se utiliza en diversos sectores, como el médico, el aeroespacial y el automotriz, tanto para la creación de prototipos como para la producción.
- Acabados superficiales comunes: La impresión 3D permite crear piezas con geometrías complejas y características superficiales específicas, desde texturas rugosas hasta acabados relativamente lisos, dependiendo de la tecnología de impresión y del material utilizado.
¿Cuáles son las normas relacionadas con el acabado de la superficie?
Comprender y respetar los estándares de acabado superficial es fundamental para garantizar la consistencia y la calidad en los procesos de fabricación. Estos estándares proporcionan directrices para medir y clasificar las texturas superficiales.
- ISO (Organización Internacional de Normalización) 1302 – Las normas ISO para el acabado superficial incluyen directrices para especificar, medir e indicar la textura de la superficie. Se utilizan internacionalmente y abarcan una amplia gama de materiales y procesos de acabado. Las normas ISO son fundamentales para garantizar la interoperabilidad global y la calidad en la fabricación.
- ASTM (Sociedad Estadounidense para Pruebas y Materiales) Y14.36M – ASTM proporciona un conjunto de normas que guían la medición y caracterización de acabados superficiales. Estas normas son ampliamente adoptadas en Estados Unidos y constituyen la base para el control de calidad, la especificación de productos y la optimización de los procesos de fabricación.
¿Cuál es el costo del acabado de la superficie?
El costo de lograr un acabado superficial específico en el mecanizado convencional y el mecanizado CNC puede variar considerablemente según la complejidad del proceso, los materiales utilizados y el equipo necesario. A continuación, se presentan algunos valores y ejemplos orientativos en USD:
- Mecanizado básico (por ejemplo, torneado, fresado): Los costes pueden oscilar entre 50 y 200 dólares por hora, dependiendo de la complejidad y la precisión requeridas.
- Rectificado de precisión: Esto puede costar entre 100 y 300 dólares por hora.
- Mecanizado electroquímico: Los precios pueden oscilar entre 150 y 500 dólares por hora.
- Texturizado láser: Esta técnica avanzada puede costar más de 200 dólares por hora debido a la precisión y al equipo utilizado.
- Molienda química: Dependiendo del material y la superficie, los costes pueden oscilar entre 80 y 200 dólares por hora.
- Fabricación aditiva: El coste de la impresión 3D puede variar considerablemente, oscilando entre los 10 y los 100 dólares por hora, dependiendo de la tecnología (SLA, SLS, FDM, etc.) y del material utilizado.
¿Cómo elegir la técnica de acabado de superficie adecuada para usted?
Seleccionar la técnica de acabado superficial adecuada es crucial para el éxito de su proyecto. Aquí le ofrecemos una guía para ayudarle a tomar una decisión informada:
- Determina el material que deseas terminar: Los distintos materiales responden de manera diferente a las diversas técnicas de acabado. Identifique el material para comprender qué métodos son compatibles.
- Determinar la finalidad del acabado superficial: ¿Busca un aspecto estético atractivo, resistencia a la corrosión o reducción de la fricción? El uso final del producto determinará su elección.
- Descubra los diferentes acabados superficiales disponibles para el material que haya elegido: Familiarícese con las opciones disponibles para su material, como el anodizado para el aluminio o la pasivación para el acero inoxidable.
- Considere el resultado estético deseado: Si la estética visual es una prioridad, técnicas como el pulido o el texturizado láser podrían ser más apropiadas.
- Evaluar los requisitos de durabilidad de la superficie: Para piezas sometidas a un desgaste intenso, pueden ser necesarios recubrimientos más duros, como el carbono tipo diamante (DLC).
- Considere los requisitos de mantenimiento del acabado superficial: Algunos acabados requieren más mantenimiento que otros. Ten en cuenta el mantenimiento a largo plazo al elegir.
- Compatibilidad de prueba: Antes de finalizar la compra, pruebe el acabado elegido en una pequeña muestra para asegurarse de que cumple con sus expectativas.
- Considere el impacto ambiental: Algunos procesos de acabado tienen un mayor impacto ambiental que otros. Si la sostenibilidad es una preocupación, elige opciones ecológicas.
- Consideraciones presupuestarias: Finalmente, sopesa el coste del proceso de acabado en función de tu presupuesto para tomar una decisión viable.
¿Cómo influye el acabado superficial en la funcionalidad y la vida útil?
El acabado superficial influye significativamente tanto en la funcionalidad como en la vida útil de las piezas fabricadas. Al comprender cómo se relacionan los niveles de acabado superficial con estos aspectos, podrá tomar decisiones más acertadas para sus proyectos.
- Fricción y desgaste reducidos: Los acabados superficiales más lisos suelen reducir la fricción entre las piezas móviles, prolongando así su vida útil. Esto es especialmente importante en componentes como cojinetes y pistones.
- Estética mejorada: En el caso de los productos de consumo, un acabado superficial más fino suele correlacionarse con una apariencia más atractiva, lo que puede ser un factor crítico para el éxito en el mercado.
- Resistencia a la corrosión mejorada: Ciertos acabados superficiales, especialmente los que se consiguen mediante tratamientos químicos, pueden mejorar significativamente la resistencia de una pieza a la corrosión y a los factores ambientales, prolongando así su vida útil.
- Mayor resistencia a la fatiga: Las superficies rugosas pueden actuar como concentradores de tensión, lo que provoca fallos prematuros bajo cargas cíclicas. Los acabados más finos distribuyen la tensión de forma más uniforme, lo que mejora la resistencia a la fatiga.
- Capacidades de sellado optimizadas: En aplicaciones como juntas y anillos tóricos, el acabado de la superficie es crucial para garantizar un sellado adecuado, evitando fugas y posibles fallos del sistema.
- Transferencia de calor mejorada: En aplicaciones como los intercambiadores de calor, un acabado superficial específico puede mejorar la eficiencia de la transferencia de calor, lo que repercute en el rendimiento general del sistema.
Conclusión
El acabado superficial, un factor crítico en la fabricación, influye significativamente en la funcionalidad, la durabilidad y la estética de un producto.
Comprender su impacto, técnicas y estándares es fundamental para la calidad y la uniformidad. Nuestra completa guía de acabado de superficies le ayuda a tomar decisiones informadas, cruciales para un diseño y fabricación óptimos del producto.
Recuerde siempre que seleccionar el acabado superficial adecuado es crucial y requiere una cuidadosa consideración del material, la función prevista del producto, los deseos estéticos, las necesidades de durabilidad y las limitaciones presupuestarias.
Preguntas Frecuentes
¿Qué significa un acabado superficial de 125?
Un acabado superficial 125 se refiere a una rugosidad media (Ra) de 125 micropulgadas (µin) o aproximadamente 3.2 micrómetros (µm). Este nivel de acabado es común en el mecanizado general y ofrece un equilibrio entre rentabilidad y buena calidad superficial. Es adecuado para muchos componentes funcionales donde la alta precisión no es la principal prioridad.



