Las uniones a presión son una de las formas más sencillas de conectar piezas sin tornillos, adhesivos ni herramientas. En lugar de utilizar fijaciones independientes, las uniones a presión emplean elementos flexibles que se doblan durante el montaje y luego recuperan su forma original para mantener los componentes unidos. Esto las hace populares en piezas como carcasas de plástico, tapas de baterías, dispositivos electrónicos de consumo, carcasas de electrodomésticos e incluso tapas de bolígrafos, donde la rapidez de montaje (y desmontaje) es fundamental.
Los sistemas de encaje a presión funcionan mejor cuando todo encaja a la perfección. La forma de la unión, el material elegido y el método de fabricación influyen en su rendimiento. Un buen diseño requiere una cuidadosa consideración de la geometría, la fuerza de ensamblaje y la durabilidad a largo plazo. Un sistema de encaje a presión que funciona bien en polipropileno moldeado por inyección puede fallar si se imprime en 3D con resina, y un diseño que se ensambla fácilmente puede no resistir el uso repetido sin un análisis adecuado de las propiedades del material y las pruebas pertinentes.
Este artículo repasa los fundamentos de las uniones a presión, explicándote cómo una empresa como 3ERP utiliza tecnologías de fabricación de plásticos para producir estos prácticos conectores. También incluye reglas de diseño básicas para diferentes tecnologías, lo que te servirá de punto de partida para tus propios diseños de uniones a presión.

¿Qué es un S?siesta Fit J¿ungüento?
Una junta de encaje a presión es un conector formado por elementos de enclavamiento integrados en dos piezas. Durante el montaje, uno de los elementos se deforma elásticamente y luego recupera su forma original para acoplarse con la pieza correspondiente, creando una sujeción sin necesidad de herrajes adicionales.
Las características clave de una unión a presión incluyen la deformación elástica durante el montaje, el acoplamiento sin herramientas, la geometría de bloqueo integrada y la capacidad de formar conexiones desmontables o permanentes. Estas características hacen que las uniones a presión sean especialmente adecuadas para productos de gran volumen donde la velocidad, la simplicidad y la fiabilidad son esenciales.
En aplicaciones avanzadas, los diseñadores pueden utilizar un ajuste a presión con forma específica para controlar la fuerza de acoplamiento, la sensación de respuesta o la resistencia a la extracción.
Los cierres a presión pueden adoptar diversas formas. Algunos son desmontables; otros forman una unión permanente. Si bien el Diccionario de Ingeniería de McGraw-Hill define un cierre a presión como un conector de rótula, en la práctica existen diseños que incluyen vigas en voladizo, anillos circulares, bloqueos de torsión y geometrías más complejas. Como veremos, los cierres a presión pueden adoptar múltiples formas.

¿Por qué usar cierres a presión??
Las uniones a presión son importantes en muchos diseños de ingeniería debido a su conveniencia, facilidad de fabricación y la ausencia de elementos de fijación separados como los tornillos.
- FacilidadEl sistema de encaje a presión está integrado en los dos componentes entrelazados, sin necesidad de un elemento de fijación adicional, lo que reduce el tiempo de montaje y el inventario necesario.
- CostoDado que no requieren un tercer componente para unir las dos piezas interconectadas, los sistemas de encaje a presión pueden resultar más económicos que otras técnicas de fijación.
- Montaje rápidoLa mayoría de los cierres a presión se pueden conectar (y a menudo desconectar) con un movimiento rápido y sencillo, como presionar o apretar, lo que los hace ideales para piezas que necesitan conectarse y desconectarse con frecuencia. No se requieren herramientas eléctricas.
- VersátilLos cierres a presión pueden ser reutilizables (desmontables) o permanentes, según el tipo de conexión necesaria.
- AparienciaLa ausencia de elementos de fijación proporciona una apariencia visual limpia, ya que el mecanismo de bloqueo de un sistema de encaje a presión suele estar integrado en uno de los componentes.
Lista de verificación de idoneidad de ajuste a presión
Por supuesto, los acoplamientos a presión no son adecuados para todas las aplicaciones. Aumentan la complejidad del diseño, son propensos a romperse y no ofrecen la misma capacidad de sujeción que otras conexiones. Teniendo esto en cuenta, la siguiente lista de verificación sirve como guía rápida para saber cuándo utilizarlos.
- ¿Se conocen con precisión las condiciones de carga y de uso para poder analizar correctamente el ajuste a presión?
- ¿Se controlan con la suficiente precisión las dimensiones y tolerancias de las piezas para garantizar un acoplamiento uniforme entre los dos componentes?
- ¿Se comprenden claramente el embalaje y el acceso para el montaje y el servicio?
- ¿Hay suficiente tiempo de desarrollo disponible para diseñar y validar el sistema de ajuste a presión?
- ¿Tiene el proveedor o la organización experiencia en el diseño y moldeo de piezas de ajuste a presión?
Tipos comunes de diseños de ajuste a presión
La mayoría de las uniones a presión se clasifican en una de las tres categorías principales que se describen a continuación. Sin embargo, existen subtipos dentro de estas categorías. Además, algunas uniones a presión no son fáciles de clasificar, ya que pueden requerir una combinación de fuerzas de flexión y torsión durante el montaje.
Cierre de voladizo Modelos compatibles
El diseño de encaje a presión más común es el de tipo voladizo. Este consiste en una viga flexible con un gancho en un extremo que se flexiona durante el montaje antes de encajar en su lugar. Los encajes a presión de tipo voladizo reutilizables suelen tener una palanca u otro dispositivo para su desmontaje, pero los de encaje a presión permanentes no cuentan con esta característica.
Algunos ejemplos de productos con juntas de ajuste a presión en voladizo son:
- Tapas del compartimento de las pilas para dispositivos como mandos a distancia y juguetes.
- Paneles de acceso eléctrico
- Hebillas de plástico de liberación lateral
La omnipresencia de estos productos crea un círculo vicioso en el que los diseñadores suelen optar por el estilo de unión a presión en voladizo, incluso cuando otros estilos podrían ser más adecuados para la aplicación.

Chasquido anular Fits
Una junta anular de encaje conecta elementos cilíndricos concéntricos mediante deflexión radial. Una junta esférica de encaje a presión es un tipo de conexión anular, y las juntas anulares de encaje a presión reutilizables son más comunes que las permanentes.
Estos cierres a presión solo funcionan si existe cierto grado de elasticidad radial, que permite que el anillo interior encaje dentro del exterior. Con el tiempo, la deformación o la relajación de la tensión pueden reducir la fuerza de retención, lo cual es uno de los problemas comunes que los diseñadores deben evaluar.
Algunos ejemplos de productos con juntas anulares de ajuste a presión son:
- Cierres metálicos a presión en la ropa
- Tapas de bolígrafos
- Tapones en los botes de película de 35 mm
- Ladrillos LEGO

Chasquido de torsión Modelos compatibles
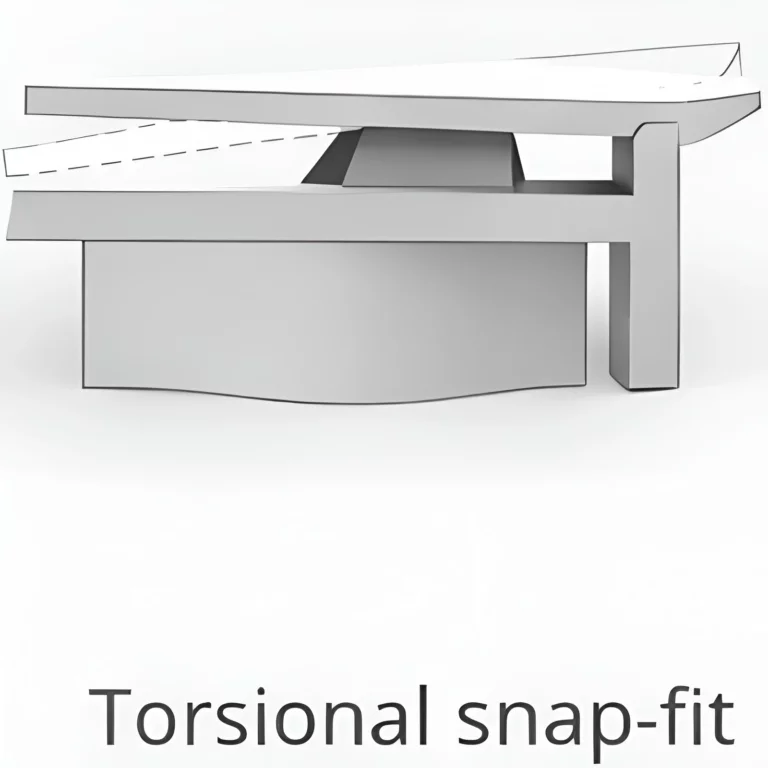
Las uniones de ajuste a presión por torsión son un tipo menos común que funciona mediante torsión durante el montaje, en lugar de simplemente doblarse. La pieza se desplaza girando y luego recupera su forma original para bloquearse en su lugar. Su resistencia depende de la rigidez de la sección de torsión y del diseño del mecanismo de bloqueo.
Este tipo de cierres a presión son útiles cuando el acceso para la liberación es limitado, cuando se necesita un cierre discreto o cuando el diseño requiere un movimiento de "balancín" controlado para desbloquear el cierre desde el lado opuesto.
Métodos de fabricación
El moldeo por inyección es, con diferencia, el proceso de fabricación más común para producir uniones a presión. Sin embargo, también se pueden utilizar otras técnicas de fabricación de plásticos, como la impresión 3D, así como métodos de producción de metales, como el estampado y el corte de chapa metálica.
Iinyección Mvejez Ajustes a presión
El moldeo por inyección es la técnica más común para la producción en masa de piezas de plástico con elementos de encaje a presión. Estos elementos se pueden moldear directamente en las piezas de plástico, y el proceso es ideal para productos de consumo, carcasas, piezas de electrodomésticos y componentes interiores de automóviles.
Entre los plásticos comunes para moldeo por inyección se incluyen el polipropileno (PP), el ABS, el policarbonato (PC), el nailon (PA) y el acetal (POM). El polipropileno, en particular, posee una gran capacidad de deformación. El nailon ofrece tenacidad y resistencia a la fatiga para un uso repetido. El ABS proporciona buena rigidez y facilidad de moldeo para aplicaciones generales, mientras que el policarbonato ofrece mayor resistencia pero menor flexibilidad.
Un diseño adecuado de ajuste a presión debe tener en cuenta los límites de tensión, los radios de la raíz y la durabilidad a largo plazo para evitar grietas o fallos por fatiga.
Reglas de diseño para el ajuste a presión moldeado
- Mantenga la deformación por flexión por debajo del límite del material: diseñe el broche de manera que se flexione dentro del rango de estiramiento seguro del plástico; estirarlo demasiado es como doblar un clip de papel en exceso y provoca grietas o deformaciones permanentes.
- Utilice brazos de cierre más largos para reducir la tensión: Los brazos más largos se doblan con mayor facilidad y distribuyen la carga a lo largo de una mayor longitud, lo que reduce la posibilidad de rotura durante el montaje.
- Mantenga un grosor uniforme y añada un radio de raíz generoso (aproximadamente 0.5–1 × grosor): un grosor uniforme distribuye la tensión, mientras que una curva suave en la base evita que se agriete donde el broche se une a la parte principal.
- Evite las esquinas afiladas y las transiciones abruptas: los bordes afilados concentran la tensión y pueden provocar grietas, mientras que las transiciones suaves permiten que las fuerzas fluyan de manera más uniforme a través de la estructura.
- Utilice un ángulo de entrada (≈30–45°) y una cara de retención más pronunciada: un frente inclinado ayuda a que las piezas encajen con menos fuerza, mientras que una cara posterior más pronunciada las mantiene bloqueadas de forma segura una vez que están
- Deje suficiente espacio libre: Deje suficiente espacio para que el brazo de sujeción se flexione durante el montaje, de modo que no se atasque ni choque con las paredes cercanas.
- Oriente los broches para un moldeo limpio y evite puntos de inyección o líneas de soldadura en la raíz: Coloque la base del broche donde el plástico se llene y enfríe de manera uniforme para que la unión se forme fuerte y uniforme.
CNC Mecanizado de ajustes a presión
El mecanizado CNC se utiliza habitualmente para prototipos, producción en bajo volumen y pruebas funcionales de uniones a presión. Las uniones a presión se cortan de la pieza sólida de plástico o metal en lugar de moldearse, por lo que las reglas de diseño y otras consideraciones difieren ligeramente. Las uniones a presión mecanizadas por CNC se utilizan a menudo en piezas como muestras de ingeniería y carcasas de tiradas cortas donde aún no se dispone de moldes.
Los plásticos más comunes para los ensamblajes a presión CNC incluyen acetal (POM), nailon (PA), ABS, policarbonato (PC) y HDPE. El acetal y el nailon son especialmente adecuados, ya que combinan resistencia con buena resistencia a la fatiga. El ABS es fácil de mecanizar y resulta idóneo para pruebas generales, mientras que el policarbonato ofrece mayor resistencia, pero requiere una deflexión conservadora.
Debido a que las piezas mecanizadas carecen de la orientación de fibra moldeada y pueden tener esquinas internas más afiladas debido a las limitaciones de las herramientas, los mecanismos de encaje a presión suelen diseñarse de forma más conservadora que las versiones moldeadas.
Diseño de ajuste a presión mecanizado ReGLAS
- Mantenga la deformación por flexión por debajo del límite del material y diseñe de forma más conservadora: los plásticos mecanizados carecen del flujo de fibra uniforme de las piezas moldeadas, por lo que el diseño debe flexionarse menos y mantenerse dentro de los límites de flexión seguros para evitar grietas.
- Utilice brazos de cierre más largos y ligeramente más gruesos que los equivalentes moldeados: la longitud adicional reduce la tensión de flexión y un poco más de grosor añade resistencia para compensar las marcas de mecanizado y la variabilidad del material.
- Añada radios internos grandes en las raíces de corte: las esquinas interiores redondeadas coinciden con los tamaños típicos de las fresas y evitan puntos de tensión agudos donde podrían comenzar las grietas.
- Evite las vigas de corte muy delgadas o profundas: las características extremadamente delgadas son difíciles de mecanizar con precisión y pueden provocar deformaciones, vibraciones o roturas durante el corte.
- Utilice un ángulo de entrada (≈30–45°) en el gancho: un borde frontal inclinado permite que las piezas se deslicen juntas con menos fuerza, lo que reduce la cantidad que debe doblarse el broche durante el montaje.
- Deje espacio libre para el acceso de las herramientas y el movimiento de encaje: Deje espacio para que las herramientas de corte alcancen la pieza y para que el brazo de encaje se flexione libremente sin chocar con la geometría cercana durante el montaje.
3D Impresión de encajes a presión
Actualmente , la impresión 3D se utiliza ampliamente para la creación de prototipos, pruebas funcionales y la producción en series cortas de uniones a presión. Es posible imprimir elementos de encaje directamente en las piezas con mayor libertad de diseño que con otros métodos. Por ejemplo, se pueden crear fácilmente socavados.
Esto permite una rápida iteración y evaluación de la unión antes de su fabricación mediante otras técnicas. La impresión 3D es especialmente útil para el desarrollo y las pruebas iniciales del producto, cuando aún no se justifica el uso de utillaje para el moldeo por inyección. Sin embargo, dado que las piezas impresas son más débiles y presentan mayor anisotropía que las moldeadas, los mecanismos de ajuste a presión deben diseñarse con precaución y someterse a pruebas exhaustivas.
Los materiales comunes para uniones a presión impresas incluyen nailon (PA12) mediante SLS o MJF, filamento PETG y ABS, y resinas SLA resistentes. El nailon SLS y MJF ofrece la mejor combinación de resistencia, flexibilidad y durabilidad para uniones a presión funcionales. Los materiales FDM, como el PETG y el ABS, pueden utilizarse para pruebas básicas, pero son más sensibles a la orientación de impresión y a la adhesión entre capas. Solo deben utilizarse resinas resistentes, ya que son menos frágiles que los materiales de fotopolimerización convencionales.
Diseño de ajuste a presión impreso en 3D ReGLAS
- Mantenga la deformación por flexión muy por debajo del límite del material y diseñe de forma conservadora: los plásticos impresos en 3D son más débiles y direccionales que los moldeados, así que limite la flexión de los broches para evitar grietas o deformaciones permanentes.
- Fabricar brazos de cierre más largos y gruesos (a menudo entre 1.2 y 2 veces el grosor del molde): la longitud adicional reduce la tensión de flexión y el grosor añadido compensa la menor resistencia y la menor adhesión entre capas en las piezas impresas.
- Vigas en voladizo con forma cónica hacia la punta: Un estrechamiento gradual distribuye la tensión de manera más uniforme a lo largo del brazo, de modo que el estrés no se concentra en la base.
- Utilice radios de raíz amplios y transiciones suaves: las bases redondeadas y los cambios de forma graduales reducen la acumulación de tensión y ayudan a evitar que las capas se separen.
- Oriente las piezas de manera que las capas queden a lo largo del brazo del broche: Alinear las capas de impresión con la dirección de flexión mejora la resistencia y reduce la posibilidad de que el broche se rompa entre capas.
- Utilice ángulos de entrada (≈30–45°): una superficie de gancho inclinada ayuda a que las piezas se deslicen juntas con menos fuerza, lo que reduce la flexión que debe tener el broche durante el montaje.
Se ajustan a presión desde chapa metálica
Los cierres a presión de chapa metálica se utilizan en piezas metálicas estampadas o conformadas donde la deflexión elástica de una lengüeta, anillo o resorte proporciona sujeción. Son comunes en herrajes como broches a presión anulares, lengüetas de resorte y clips de inserción. A diferencia de los broches de plástico, los broches metálicos se basan en la flexión elástica de secciones delgadas y están diseñados para mantenerse dentro del rango elástico del material y evitar la deformación permanente.
Las chapas metálicas típicas para los cierres a presión incluyen acero para muelles, acero inoxidable, bronce fosforoso y aleaciones de aluminio con buena resistencia a la fatiga. A menudo se utiliza un tratamiento térmico o un endurecimiento por deformación para lograr las propiedades elásticas requeridas.
Dado que los broches de chapa metálica se fabrican mediante conformado en lugar de moldeo, su geometría debe ser compatible con procesos de estampado, corte láser o conformado. Además, el diseño debe tener en cuenta los radios de curvatura, la dirección de la fibra y la deformación elástica admisible. Los broches metálicos suelen tolerar menor deformación que los de plástico.
Diseño de chapa metálica de ajuste a presión ReGLAS
- Mantenga la tensión elástica dentro del límite seguro: diseñe las pestañas de manera que se doblen solo dentro del rango de elasticidad del metal.
- Utilice pestañas más largas para reducir la tensión: Las pestañas más largas se flexionan con mayor facilidad y distribuyen la flexión a lo largo de una mayor longitud, lo que reduce la posibilidad de fatiga o rotura.
- Utilice radios de curvatura adecuados al espesor (normalmente ≥1× espesor): Un radio de curvatura mayor reduce la tensión en el pliegue y ayuda a evitar que el metal se adelgace o se agriete en la línea de curvatura.
- Evite las esquinas y muescas internas afiladas: los bordes afilados concentran la tensión y pueden provocar grietas, especialmente después de flexiones repetidas; las transiciones suaves mejoran la durabilidad.
- Orientar las curvas en relación con la dirección de la fibra: doblar transversalmente a la fibra suele mejorar la vida útil a la fatiga, mientras que doblar en la misma dirección de la fibra puede aumentar la probabilidad de que se produzcan grietas con el tiempo.
Unión a presiónSujetadores roscados vs. sujetadores roscados
| Elemento | Ajustes a presión | Sujetadores roscados |
|---|---|---|
| Piezas necesarias | Menos piezas; fijación integrada en el plástico. | Componentes adicionales (tornillos, tuercas, arandelas) |
| tiempo de ensamblaje | Montaje más rápido, apto para la producción en masa. | Montaje más lento |
| Herramientas necesarias | Generalmente ninguno | Requiere herramientas o controladores |
| Apariencia | Sin fijaciones visibles; exterior limpio | A menudo se encuentran presentes sujetadores visibles. |
| Ajustabilidad | Normalmente no se requiere ningún ajuste después del montaje; el desmontaje es posible a menos que se trate de una junta de presión permanente. | Se puede ajustar, volver a apretar y desmontar. |
| fuente de fuerza | Limitado por la resistencia del material base. | La resistencia del sujetador es en gran medida independiente del plástico. |
| Sensibilidad de tolerancia | Requiere un control dimensional estricto. | Más tolerante a la variación |
| Costo | Mayor esfuerzo de diseño y desarrollo, y mayor por pieza. | Menor costo de diseño inicial y costo de las piezas. |
| Comentarios sobre el ensamblaje | Puede proporcionar retroalimentación táctil tipo "chasquido". | No hay retroalimentación inherente |
| Carga de sujeción | poco o nada | Proporciona fuerza de sujeción entre las piezas. |
| Riesgo para el plástico | Sin fisuras provocadas por los tornillos | La presión de sujeción puede agrietar los soportes de plástico. |
Los sujetadores a presión como solución de compromiso
Los sujetadores de inserción a presión se sitúan a medio camino entre las uniones a presión y los sujetadores roscados. Al igual que las uniones a presión, se pueden insertar manualmente sin herramientas y suelen proporcionar una respuesta táctil al montaje, como un "clic", pero siguen siendo sujetadores independientes, como los tornillos o pernos.
Entre las ventajas de los sujetadores de inserción se incluyen un diseño más sencillo que se adapta mejor a los componentes estándar con rosca, un bajo coste y una fácil instalación sin herramientas; entre las desventajas se incluyen la necesidad de un sujetador adicional y una fuerza de sujeción limitada en comparación con los sujetadores roscados, lo que los hace inadecuados para muchas aplicaciones.
Ejemplo de flujo de trabajo: Fabricación de una carcasa con tapa de batería de ajuste a presión.
- Defina la disposición de la carcasa y la sección de la tapa de la batería.
- Diseñe las características de ajuste a presión y la geometría de acoplamiento en su entorno de software CAD.
- Verifique la deflexión, las holguras y la dirección de montaje.
- Fabricar prototipos (mediante impresión 3D o CNC) para realizar pruebas de ajuste.
- Ajusta la geometría de ajuste en función de los resultados de las pruebas.
- Finalizar el diseño para el moldeo por inyección.
- Fabricar las herramientas y moldear un lote de prueba de piezas para la carcasa.
- Prueba de ensamblaje, retención y durabilidad.
- Aprobar para su producción completa.
Conclusión
Las uniones a presión son una forma sencilla y eficaz de unir piezas sin tornillos ni adhesivos. Cuando están bien diseñadas, ofrecen un montaje rápido, una estética impecable y una menor cantidad de piezas, a la vez que resultan rentables para la producción en grandes volúmenes.
Tanto si busca un prototipo en fase inicial como la producción a gran escala de sus componentes de ajuste a presión, los más de 15 años de experiencia de 3ERP garantizan que sus piezas entrelazadas se ensamblarán sin problemas, cumplirán con sus estrictos requisitos de rendimiento y estarán optimizadas para el proceso de fabricación adecuado desde el principio.
Solicite un presupuesto para su próximo lote de piezas de ajuste a presión.
Preguntas Frecuentes
¿Qué es una junta de presión en voladizo y cómo funciona?
Una junta de palanca en voladizo utiliza un brazo flexible con un gancho. Cuando las piezas se presionan entre sí, el brazo se dobla y luego vuelve a su posición original para bloquearse detrás de un borde de acoplamiento, manteniendo las piezas en su lugar.
¿Que es un Junta de torsión de ajuste rápido ¿Y cómo funciona una junta de torsión?
Una junta de torsión se bloquea mediante torsión en lugar de flexión. Una sección flexible gira durante el montaje y luego vuelve a su posición original para acoplarse a un elemento de retención. Es útil cuando el espacio es limitado.
¿Cómo imprimir en 3D piezas de ajuste a presión?
Utilice materiales flexibles como nailon o PETG, pero asegúrese de que su extrusora sea adecuada. Haga los brazos de montaje más largos y gruesos que las versiones moldeadas. Imprima con capas que recorran el brazo y compruebe que encajen correctamente.
Cómo diseñar cierres a presión ¿para la impresión 3D?
Utilice radios amplios, vigas más gruesas y mayor espacio libre. Mantenga la deflexión baja y utilice ganchos poco profundos con ángulos de entrada suaves. Cree prototipos y ajústelos según sea necesario.
¿Qué materiales funcionan mejor para? ¿Ajustes a presión?
El polipropileno, el nailon y el acetal funcionan bien para piezas moldeadas. Para la impresión 3D, el nailon y el PETG son buenas opciones. Evite los materiales quebradizos para los broches de presión, ya que son propensos a romperse.
¿Cuándo conviene usar cierres a presión en lugar de tornillos?
Utilice conectores a presión para un montaje rápido, menos piezas y un acabado impecable. Utilice tornillos cuando necesite una conexión de alta resistencia.
¿Una hebilla es un tipo de cierre a presión?
Sí, una hebilla de plástico de liberación lateral es un tipo de conector de ajuste a presión en voladizo, que utiliza dos brazos en voladizo que se doblan hacia adentro durante la inserción.