




El servicio de moldeo de poliuretano de 3ERP le permite fabricar lotes pequeños de piezas de plástico a un costo mucho menor que el moldeo por inyección. Estos prototipos de alta calidad tienen un excelente acabado superficial y pueden ser el primer paso hacia la producción en masa de piezas moldeadas.
Sin embargo, muchos diseñadores de productos desconocen el proceso de moldeo de poliuretano, que requiere consideraciones de diseño específicas, tanto para la creación del molde maestro como para las propias piezas de plástico. Diseñar piezas moldeadas de poliuretano no es lo mismo que diseñar piezas moldeadas por inyección, por lo que los diseñadores deben familiarizarse con el proceso antes de comenzar con sus diseños CAD.
Este artículo ofrece información sobre cómo diseñar piezas fundidas de poliuretano . Proporciona consejos para el diseño de características, analiza las tolerancias típicas de las piezas fundidas de poliuretano y señala las diferencias entre el diseño de piezas fundidas de poliuretano y el diseño de piezas moldeadas por inyección.
¿Qué es el moldeo de poliuretano?
También conocida como moldeo al vacío, la fundición de poliuretano es una técnica de prototipado y fabricación de bajo volumen, adecuada para crear lotes de hasta 25 unidades. Es lo mismo que fundición de uretano, un término alternativo para este proceso.
El proceso de fundición de poliuretano consta de tres pasos principales: la fabricación del modelo maestro, la fabricación del molde de silicona y la fabricación de las piezas fundidas.
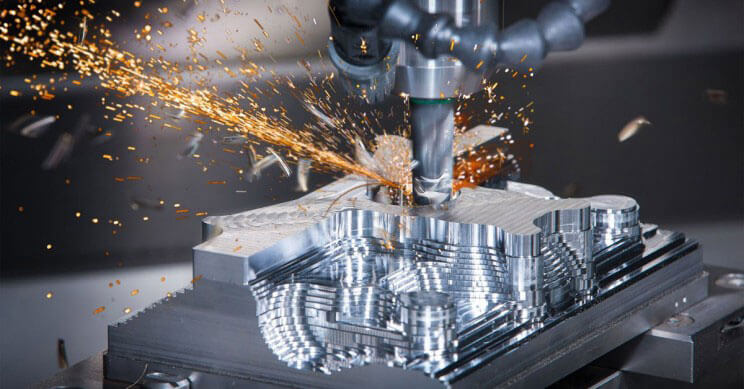
- Domina elMediante un proceso como el mecanizado CNC o la impresión 3D SLA, el diseñador crea un patrón maestro positivo de las piezas. Como alternativa, se puede utilizar una pieza preexistente, fabricada con prácticamente cualquier material sólido que pueda soportar temperaturas de 40 °C (para la etapa de curado de la silicona), como patrón.
- MohoSe llena hasta la mitad una caja de moldeo con silicona líquida, colocando el patrón en el centro. La silicona se cura a baja temperatura en un horno durante 16 horas hasta que se solidifica, formando así la primera mitad del molde. A continuación, se llena el resto de la caja con silicona líquida, que se cura para formar la segunda mitad del molde. Se retiran las mitades del molde y se guarda el patrón para su uso posterior.
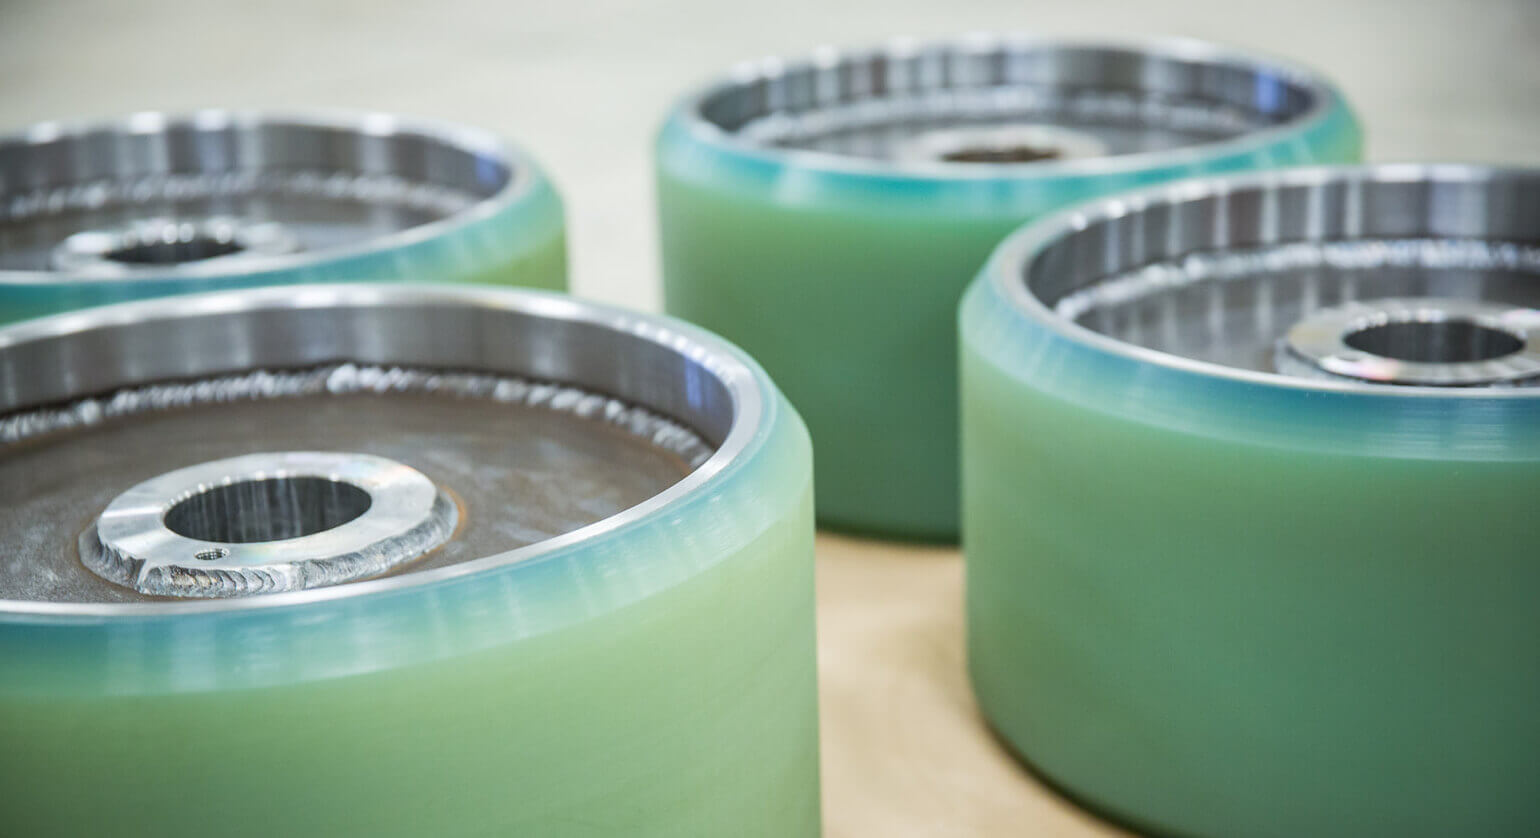
- CastingLos moldes flexibles de silicona se rellenan con una resina de poliuretano que se solidifica en su interior, adquiriendo una forma idéntica a la del molde original. El molde de silicona puede utilizarse unas 25 veces antes de necesitar ser reemplazado.
El moldeo con poliuretano es una técnica de fabricación muy valiosa, ya que los moldes de silicona son increíblemente económicos en comparación con las herramientas metálicas. Solo duran para unas 25 fundiciones , pero esto suele ser suficiente para la creación de prototipos de piezas pequeñas de plástico.
Si bien el moldeo de resinas de poliuretano no da como resultado piezas funcionales muy resistentes, sí posee ventajas únicas, como la obtención de un excelente acabado superficial, la posibilidad de obtener una amplia gama de colores y transparencias, y su elevado coste en volúmenes reducidos.
Elaboración del patrón maestro
Lo primero que debe considerar un diseñador de producto al diseñar un molde de poliuretano es el patrón maestro. Las técnicas comunes para crear patrones de moldeo incluyen la impresión 3D (SLA, PolyJet, etc.) y el mecanizado CNC. También se pueden utilizar técnicas tradicionales de modelado, como el esculpido manual, aunque esto conlleva un mayor coste.
Al utilizar un proceso de fabricación digital como la impresión 3D o el mecanizado CNC, los diseñadores deben considerar eficazmente las limitaciones de diseño de dos procesos distintos a la vez: el proceso de creación de patrones y la fundición, aunque este artículo se centrará principalmente en consejos de diseño que conduzcan a una fundición eficaz (en lugar de una impresión 3D o un mecanizado CNC eficaces).
Las ventajas de la impresión 3D de patrones maestros de poliuretano son:
- Mayor nivel de libertad geométrica
- Más rápido de fabricar que el mecanizado CNC.
Las ventajas del mecanizado CNC de patrones maestros son:
- Tolerancias más estrictas que la impresión 3D
- Se requiere menos acabado superficial.
- Mayor vida útil que los patrones impresos en 3D.
Tolerancias y dimensiones
Al diseñar piezas de poliuretano fundido, los diseñadores deben tener en cuenta las tolerancias estándar y las dimensiones mínimas/máximas, que no son las mismas que las del moldeo por inyección.
Sin embargo, al utilizar el moldeo de poliuretano como técnica de creación de prototipos para futuras piezas moldeadas por inyección, podría ser conveniente crear un diseño que también pueda ser moldeado por inyección (incorporando ángulos de desmoldeo, etc.).
- Tolerancia: 3ERP puede fabricar piezas de poliuretano con una precisión de ± 0.3%, con un límite inferior de ± 0.3 mm en dimensiones inferiores a 100 mm.
- Contracción:Las piezas gruesas son más susceptibles a la contracción, que se produce debido a los cambios de temperatura durante el proceso de moldeo. Los diseñadores deben prever una tasa de contracción de alrededor del 10%. + 0.15%.
- Tamaño de parte: Las piezas fundidas de poliuretano pueden tener dimensiones de hasta 1900 x 900 x 750 mm y un volumen máximo de 10 litros.
espesor de pared
El espesor mínimo de pared para la fundición de poliuretano es de 0.75 mm , suficiente para un correcto llenado del molde, aunque un espesor de 1.5 mm o superior proporcionará los mejores resultados. Si necesita paredes más delgadas que 0.75 mm, contáctenos para analizar su diseño.
Al igual que en el moldeo por inyección, un espesor de pared uniforme produce mejores resultados, ya que reduce las variaciones de deformación inducidas por la temperatura. Sin embargo, un espesor de pared variable resulta menos perjudicial que en el moldeo por inyección.
Borrador
Una de las ventajas del moldeo de poliuretano es la flexibilidad de sus moldes de silicona. Gracias a esta flexibilidad, las piezas de poliuretano terminadas se pueden extraer fácilmente sin necesidad de pasadores eyectores. Esto también significa que no es necesario el desmoldeo (lados cónicos que facilitan la expulsión), como ocurre en el moldeo por inyección.
Dicho esto, un ángulo de desmoldeo pequeño, de hasta 5°, puede prolongar ligeramente la vida útil del molde de silicona, por lo que este ángulo puede resultar ventajoso al realizar series de producción de volumen medio de piezas que no requieren laterales perfectamente rectos. Esto también facilita la adaptación del diseño de la pieza moldeada de poliuretano al moldeo por inyección (para aumentar la producción).
Radios
Al diseñar piezas de poliuretano, se deben evitar las esquinas interiores afiladas para maximizar la resistencia y la estabilidad de la pieza. Recomendamos añadir chaflanes a las esquinas interiores con un radio de 3 mm.
Cabe destacar que el uso de mecanizado CNC para crear el patrón maestro es ideal para añadir filetes a piezas fundidas de poliuretano, ya que las herramientas de corte CNC tienen forma cilíndrica y crean esquinas internas redondeadas de forma natural al cortar una cavidad.
costillas
Para aumentar la rigidez de las piezas de poliuretano fundido sin incrementar el espesor de la pared, los diseñadores pueden incorporar nervaduras, que aumentan el momento de inercia. Generalmente, es preferible usar varias nervaduras cortas que una sola nervadura larga, y es importante orientarlas correctamente con respecto al punto donde la pieza podría doblarse.
Las nervaduras deben tener radios de esquina amplios y un espesor inferior al 60 % del espesor de la pared para evitar la contracción y las marcas de hundimiento. La altura de cada nervadura debe ser inferior a 3 veces su espesor para evitar roturas.
Bolsas
Las piezas de poliuretano fundido pueden tener salientes, pequeñas protuberancias que permiten la inserción de sujetadores o insertos roscados. Estos salientes pueden reforzarse con refuerzos o nervaduras de conexión.
Para evitar marcas de hundimiento, el espesor de pared de un saliente debe ser inferior al 60 % del espesor de pared de la pieza (al igual que en el caso de las nervaduras). El radio de la base del saliente debe ser al menos el 25 % del espesor de pared de la pieza.
Roscas y agujeros
El moldeo de poliuretano permite la incorporación de orificios pasantes y roscas, lo cual se logra mejor mediante el uso de insertos en lugar de añadirlos al modelo maestro. Sin embargo, estas características complejas pueden incrementar el costo del proyecto y quizás no sean necesarias para los prototipos.
Para orificios pasantes, se pueden colocar varillas de madera en el molde de silicona. Para roscas, lo mejor es incorporar insertos roscados de metal mediante moldeo por inserción.
articulaciones
El moldeo de poliuretano se puede utilizar para fabricar piezas multicomponente con juntas de lengüeta y ranura. Se debe incorporar una pequeña holgura en la junta entre los componentes.
Características de la superficie
En las piezas de poliuretano fundido se pueden incorporar elementos superficiales como texto y logotipos. En general, estos elementos, especialmente los grabados, son mucho más fáciles de añadir utilizando patrones maestros mecanizados por CNC que con los impresos en 3D.
Para obtener mejores resultados, las letras y los números deben estar separados por al menos 1.3 mm.
3ERP es una empresa especializada en prototipado y fabricación de bajo volumen, que también opera como empresa de moldeo de poliuretano. Contáctenos para obtener un presupuesto gratuito.