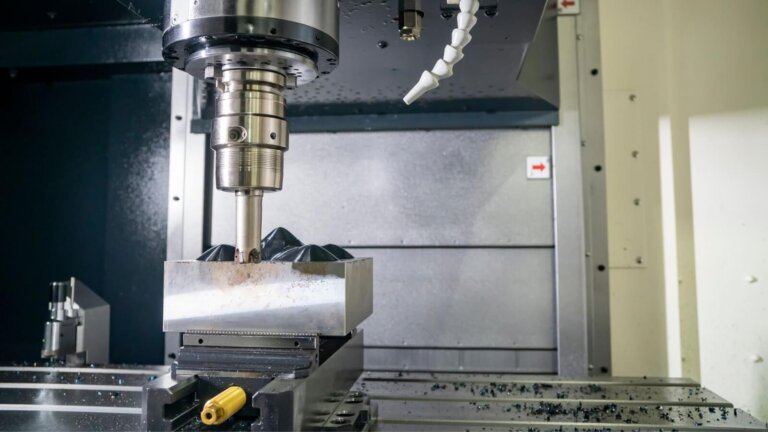
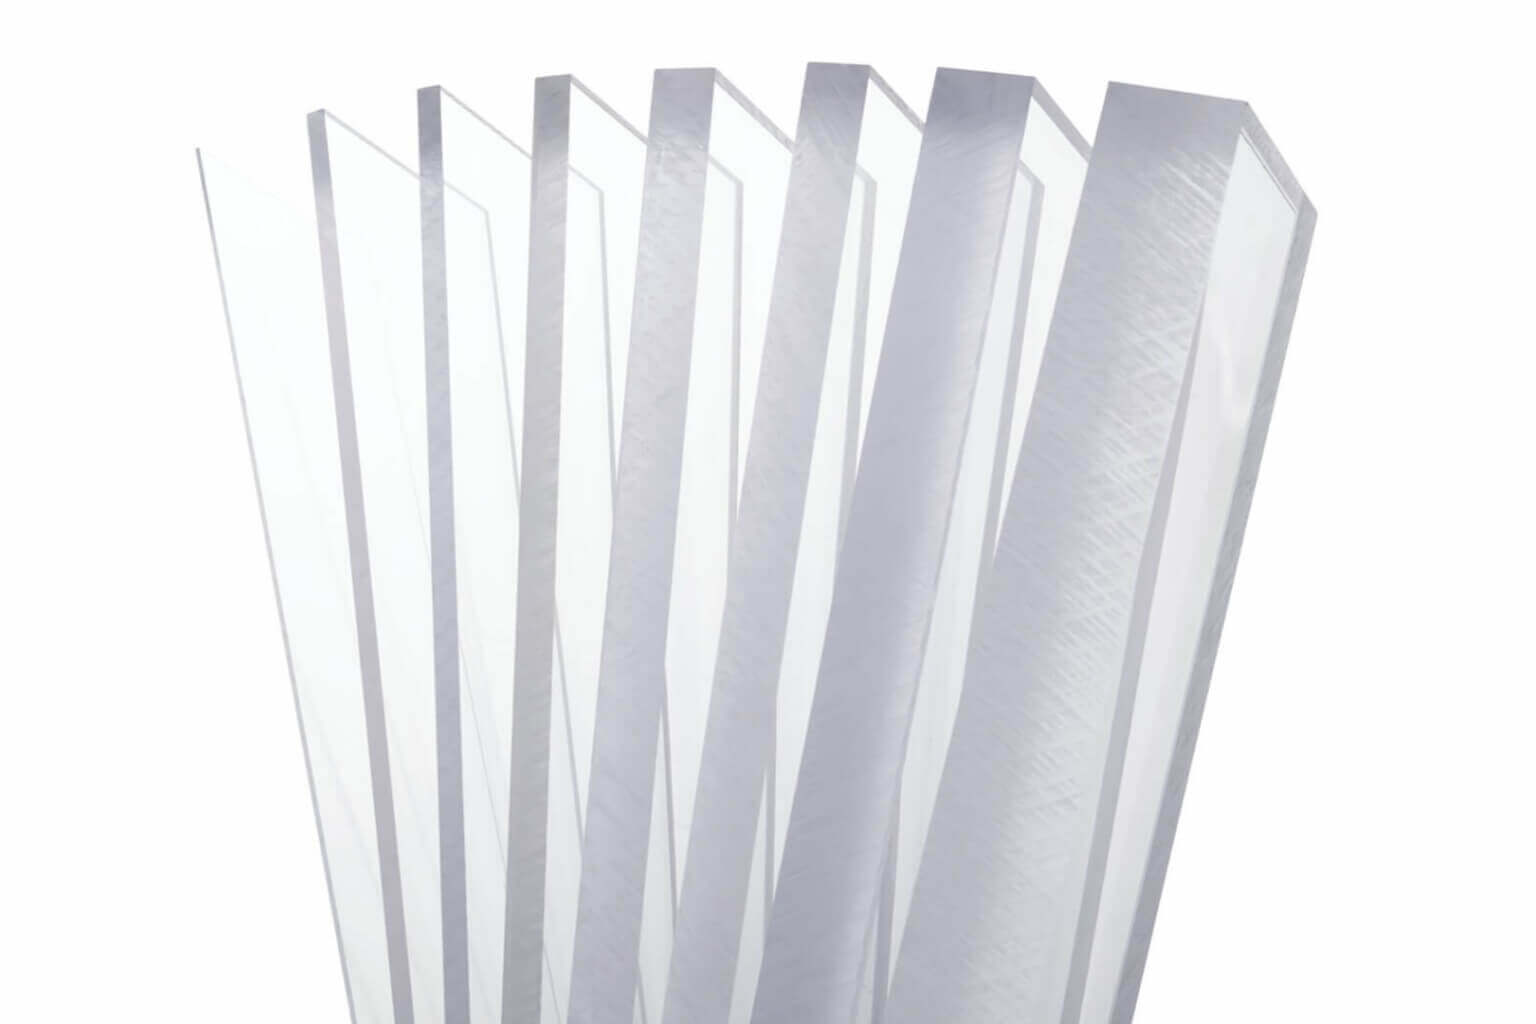
El policarbonato (PC) es un material muy apreciado por su resistencia al impacto y su transparencia. Aunque pueda parecer vidrio, en términos de resistencia es completamente diferente: se utiliza en ventanas antibalas, escudos antidisturbios y otras piezas ultrarresistentes diseñadas para ser prácticamente irrompibles.
Aunque se puede procesar mediante extrusión, termoformado e incluso impresión 3D, uno de los mejores métodos para fabricar piezas de policarbonato es el moldeo por inyección . El plástico fundido es bastante viscoso, pero aun así se puede inyectar con precisión en las cavidades del molde para crear piezas de plástico de diversas formas y tamaños.
Este artículo repasa los aspectos básicos del moldeo por inyección de policarbonato, incluidos los parámetros del proceso, las reglas de diseño y las aplicaciones más comunes.
¿Qué es el policarbonato?
Transparentes como el vidrio y resistentes como algunos metales, los policarbonatos (PC) son polímeros termoplásticos cuyas estructuras químicas contienen grupos carbonato. Aptos para diversos procesos de fabricación, como el moldeo por inyección y el termoformado, estos materiales son resistentes y duraderos, además de ofrecer buena resistencia térmica y transparencia.
Químicamente, el policarbonato es un poliéster de ácido carbónico que se forma de dos maneras: mediante una reacción de policondensación entre bisfenol A (BPA) y fosgeno (COCl₂), o por transesterificación con carbonato de difenilo. La unidad estructural repetitiva del policarbonato contiene anillos aromáticos unidos por grupos carbonato, lo que le confiere al material su notable rigidez y transparencia.
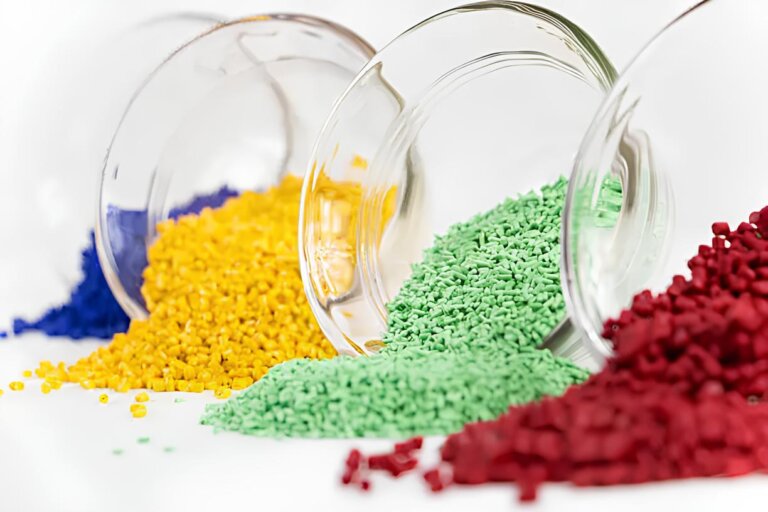
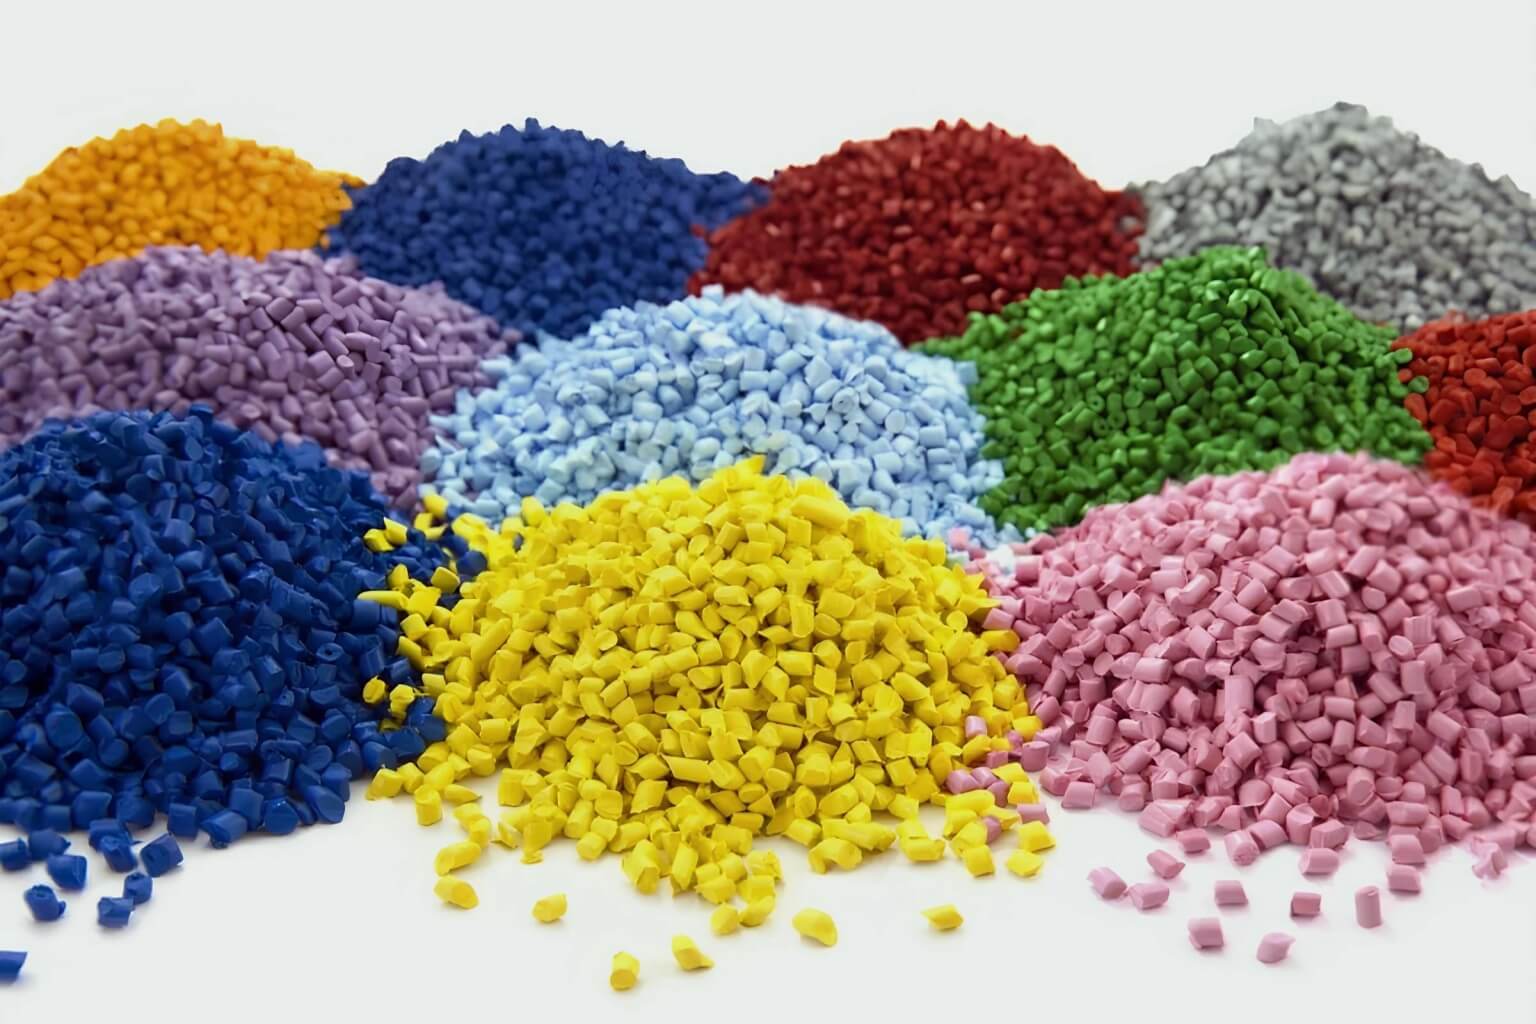
Debido a que el policarbonato es un termoplástico, se puede fundir y moldear, lo que lo hace ideal para procesos como el moldeo por inyección. Los gránulos de PC para moldeo por inyección se fabrican extruyendo el material en filamentos y cortándolo en piezas uniformes. Estos gránulos de plástico suelen costar unos pocos dólares por kilogramo. En comparación, los materiales de policarbonato son más caros que los termoplásticos comunes como el ABS, el PE y el PP, pero su precio es comparable al de muchos nylons.
En resumen, el policarbonato es un plástico bastante manejable, conocido por su transparencia, resistencia y resistencia al calor, lo que lo convierte en un material ideal para productos moldeados como lentes, protectores de seguridad y carcasas electrónicas.
|
Propiedades del material de policarbonato |
||
| Propiedad | Valor | Nota: |
| Densidad | 1.20–1.22 g/cm3 | De densidad moderada para un termoplástico de ingeniería; más denso que el ABS pero menos que el vidrio, lo que hace que el PC sea adecuado para aligerar la estructura y lograr aplicaciones ópticas. |
| Young Ring'módulo s | 2.0–2.4 GPa | Rigidez moderada; más rígido que el PE y el PP, pero menos que los acrílicos. |
| Resistencia a la tracción | 55–75 MPa | Relativamente alto para un termoplástico amorfo; similar al nailon y cercano a algunas aleaciones de aluminio. |
| Temperatura de transición del vidrio | 147 ° C | Muy alta para un termoplástico común, lo que resulta en una buena estabilidad dimensional y resistencia al impacto a altas temperaturas. |
| Rango de temperatura de trabajo | -40 ° C a 130 ° C | Amplio rango de funcionamiento; conserva su resistencia a temperaturas bajo cero sin volverse quebradizo. |
El proceso de moldeo por inyección de policarbonato
El moldeo por inyección de policarbonato es un proceso potente y rentable para producir grandes volúmenes de piezas de plástico de alta resistencia con un buen nivel de transparencia. Si bien el proceso de moldeo por inyección de policarbonato es similar al de otros plásticos en ciertos aspectos, requiere un control preciso de la temperatura debido al alto punto de fusión del material.
El proceso en resumen:
- Secado de pellets
- Llenado de la tolva
- Fusión de los pellets en el barril
- Inyección en la cavidad del molde
- Expulsión de piezas terminadas
- Postprocesamiento
Antes de que comience el proceso de fabricación, los gránulos de policarbonato se secan normalmente a temperaturas moderadas. Esto se debe a que el policarbonato es altamente higroscópico, y un secado inadecuado de los gránulos puede provocar defectos de fabricación causados por el agua absorbida.
Una vez preparados los gránulos de policarbonato, se introducen en la tolva de la máquina de moldeo por inyección, donde un tornillo recíproco los desplaza hacia el cilindro calentado. Las temperaturas de moldeo por inyección de policarbonato suelen oscilar entre los 260 y los 320 °C, significativamente superiores a las de materiales de bajo coste como el ABS. Debido a su viscosidad relativamente alta, el policarbonato fundido se inyecta a una presión bastante elevada en la cavidad del molde.
El policarbonato fundido llena la cavidad del molde. Al enfriarse y solidificarse, adquiere la forma de dicha cavidad. Una vez solidificado por completo, el molde se expulsa del molde abierto mediante pasadores eyectores.
Los tiempos de ciclo para el moldeo de policarbonato oscilan entre unos 30 segundos y unos dos minutos, dependiendo del tamaño de la pieza, el grosor de la pared, la temperatura del molde y otros factores.
Parámetros de moldeo por inyección de policarbonato
En cierto modo, el policarbonato es un material de extremos. Su excepcional transparencia óptica, resistencia y resistencia al calor lo hacen deseable en numerosas industrias. Sin embargo, estas propiedades exigen parámetros de proceso bastante extremos, como altas temperaturas y presiones de inyección.
Entre los factores que influyen en los parámetros de moldeo ideales se incluyen el grado específico del material de policarbonato, la geometría de la pieza, el espesor de la pared y el tipo de molde.
- Temperatura del barrilNormalmente, la temperatura de fusión oscila entre 260 y 320 °C, con grados de uso general entre 270 y 300 °C y grados reforzados o ignífugos en el extremo superior. El perfil de temperatura debe aumentar gradualmente desde la zona de alimentación hasta la boquilla para garantizar una fusión uniforme sin degradación.
- Temperatura del moldeEntre 80 y 120 °C, temperaturas superiores a las de la mayoría de los termoplásticos, para reducir la tensión interna y mejorar la claridad óptica o el acabado superficial. Las temperaturas más bajas del molde pueden acortar los tiempos de ciclo (el material se enfría y solidifica más rápido), pero conllevan el riesgo de deformación o neblina en las piezas transparentes.
- Presión de inyección: 15 000–25 000 psi, ya que la viscosidad del PC es relativamente alta. Las piezas de paredes delgadas o complejas pueden requerir presiones más altas o velocidades de inyección más rápidas para evitar inyecciones incompletas.
- Velocidad de inyección: De moderada a rápida, lo que garantiza que se disponga de tiempo suficiente para el llenado completo de la cavidad sin correr el riesgo de sufrir tensiones inducidas por el cizallamiento o quemaduras en la compuerta causadas por las altas temperaturas implicadas.
- Control de la humedad: 3–4 horas de secado a 120 °C, ya que el PC es altamente higroscópico.Incluso la mínima cantidad de humedad provoca degradación hidrolítica, lo que resulta en burbujas o una menor resistencia en las piezas moldeadas finales. Los gránulos también deben conservarse en recipientes sellados o desecadores hasta su uso.
También se pueden utilizar técnicas de moldeo por inyección no convencionales para moldear piezas de policarbonato. Por ejemplo, el moldeo por inyección asistido por agua puede emplearse para evitar defectos en piezas grandes de paredes delgadas, mientras que el moldeo por inyección por compresión es más adecuado para piezas de paredes gruesas que, de otro modo, podrían presentar marcas de hundimiento.
Materiales de policarbonato para moldeo por inyección
Los materiales de moldeo por inyección de policarbonato se presentan en diferentes grados y pueden mezclarse con ciertos aditivos para producir distintos efectos. Algunos plásticos de PC están optimizados para un uso final o industria en particular. Entre los principales productores de materiales de PC se encuentran Covestro, SABIC, Mitsubishi Chemical y LG Chem.
- Propósito general PC Ofrece un equilibrio entre resistencia, transparencia y resistencia al calor para la más amplia gama de aplicaciones.
- Alto flujo PC Tiene un índice de fluidez en estado fundido más elevado y puede utilizar aditivos como el tereftalato de polibutileno de bajo peso molecular para mejorar la fluidez, lo que facilita la inyección en las cavidades del molde.
- Retardante de llama PC Normalmente contiene aditivos a base de fósforo o azufre para suprimir el fuego.
- Grado de comida PC Suele estar aprobado por una agencia como la FDA para el contacto directo con sustancias alimentarias.
- Grado sanitario PC Por lo general, está aprobado por una agencia como la FDA y puede ser biocompatible y estar aprobado para esterilización por rayos gamma, óxido de etileno o vapor.
- Resistente al clima PC Normalmente contiene estabilizadores UV para mejorar la resistencia a la intemperie y se utiliza en la industria automotriz y otras industrias.
Aunque el policarbonato es un material resistente y de buena calidad, se puede reforzar con fibras de vidrio o carbono picadas. También se pueden añadir modificadores de impacto para mejorar su resistencia y tenacidad. Algunos tipos incluyen agentes desmoldantes que evitan que las piezas terminadas se adhieran al molde metálico. Otros aditivos pueden incluir cargas, aditivos antiestáticos y tintes para fijar el color en las piezas terminadas.
Las mezclas de policarbonato se utilizan para lograr diferentes propiedades de los materiales o reducir el costo de las piezas moldeadas. Las mezclas más comunes incluyen PC/ABS para una mejor procesabilidad, PC/PBT para una mayor resistencia química y PC/PMMA para una mayor resistencia a los arañazos, manteniendo una excelente claridad óptica.
Moldes para policarbonato
El moldeo de policarbonato requiere un molde metálico resistente que soporte altas temperaturas y presiones durante numerosos ciclos. Por ello, los moldes de PC suelen fabricarse con aceros para herramientas endurecidos, como el H13 o el S7, o con aceros inoxidables como el 420. Estos materiales resisten la fatiga térmica, el desgaste y la corrosión causados por la exposición prolongada al policarbonato fundido caliente.
Una dificultad en el moldeo por inyección de policarbonato radica en su tendencia a adherirse a la superficie interior del molde, lo que dificulta la eyección en comparación con otros termoplásticos. Por ello, se prefieren los acabados pulidos a los texturizados, y se puede aplicar un recubrimiento de níquel o cromo para mejorar el desmoldeo sin comprometer la transparencia de las piezas.
Los moldes de aluminio pueden utilizarse para la creación de prototipos de policarbonato o para la producción en pequeñas cantidades, pero su relativa blandura en comparación con los aceros para herramientas puede generar problemas. Independientemente del material del molde, una ventilación adecuada es fundamental para evitar marcas de tensión o burbujas.
Acabado de superficie de policarbonato
Para el moldeo por inyección de policarbonato se utilizan diversas técnicas de postprocesamiento y acabado superficial. Sin embargo, la elección de la técnica depende del uso final de la pieza, ya que las piezas ópticas requieren un tratamiento diferente al de las piezas mecánicas o estructurales.
El policarbonato moldeado reproduce fielmente la superficie del molde, por lo que se recomienda crear moldes con un acabado de alto brillo, como se mencionó en la sección anterior. Esto es importante para las piezas ópticas, donde una textura superficial no deseada puede reducir la claridad en componentes como lentes o carcasas de luminarias. Por otro lado, las piezas que requieren cierto grado de rugosidad superficial pueden fabricarse mediante grabado químico o láser en el interior del molde. Estas piezas pueden requerir un ángulo de desmoldeo mayor para superar la fricción adicional y facilitar la expulsión.
|
Técnicas de acabado superficial para el moldeo por inyección de policarbonato |
||
| Proceso | Función | Notas |
| Texturizado | Ajusta la rugosidad de la superficie. | Texturas añadidas directamente al interior del molde; se requiere un ángulo de desmoldeo mayor para texturas muy rugosas. |
| Lijado y Pulido | Elimina pequeñas imperfecciones, alisa las superficies y mejora la claridad óptica. | Es posible utilizar tanto técnicas manuales como mecánicas. |
| Pulido al vapor | Suaviza las superficies, crea un mayor nivel de transparencia. | El cloruro de metileno u otros vapores de disolvente son los más eficaces, pero se requieren condiciones controladas. |
| Pintura y revestimiento | Añade color, protección UV o resistencia a los arañazos. | Excelente adherencia posible; los acrílicos de capa dura son un recubrimiento común para piezas transparentes. |
| Galvanoplastia y metalización | Añade una capa metálica por motivos estéticos o para blindaje electromagnético. | Se necesita una capa base conductora; la metalización al vacío y el niquelado químico son los métodos más comunes. |
| Impresión | Agrega logotipos, símbolos y texto. | Buena adherencia de la tinta mediante tampografía o serigrafía. |
Guía de diseño para moldeo por inyección de policarbonato
Al diseñar piezas complejas para moldeo por inyección a partir de plástico PC, los ingenieros deben tener en cuenta los principios de diseño para la fabricación (DFM, por sus siglas en inglés) del moldeo por inyección, así como las propiedades únicas del policarbonato.
Espesor de la pared
1 –4 mm
El policarbonato (PC) debe tener un espesor de pared relativamente uniforme para evitar tensiones internas y distorsiones ópticas. Las secciones delgadas de menos de 1 mm pueden ser difíciles de rellenar debido a la alta viscosidad de fusión del material, mientras que las paredes gruesas de más de 4 mm conllevan el riesgo de marcas de hundimiento y tiempos de enfriamiento prolongados.
Ángulo de inclinación
0.5–2 ° (hasta 3–5 ° para superficies texturizadas)
Debido a que el policarbonato se adhiere fuertemente al acero pulido y tiene una baja contracción, es importante utilizar ángulos de desmoldeo generosos para una correcta expulsión. Las superficies texturizadas o mate requieren un mayor ángulo de desmoldeo para evitar rayones o decoloración por tensión.
Radios
Espesor de pared mínimo de 0.6 mm o ¼–½. Las esquinas afiladas concentran la tensión y pueden provocar grietas, especialmente en piezas de policarbonato transparente. Los radios internos y externos mejoran el llenado del molde y la resistencia al impacto, mientras que las transiciones de los radios deben ser suaves y redondeadas.
costillas
Altura de hasta 3 veces el espesor de la pared; espesor ½ del espesor de la pared.
Las nervaduras proporcionan rigidez sin añadir peso. Dado que el PC se enfría lentamente, las nervaduras demasiado gruesas pueden dejar marcas de hundimiento en las superficies visibles. Las bases redondeadas de las nervaduras y el espaciado uniforme contribuyen a obtener mejores resultados.
Bolsas
Espesor de la base ½ espesor de pared
Los soportes deben tener un núcleo hueco para evitar secciones gruesas y el riesgo de huecos internos. Los tornillos o insertos autorroscantes son comunes para el ensamblaje de componentes de PC, pero deben evitarse esfuerzos excesivos para prevenir grietas.
Tolerancia
± 0.05 –0.2 mm
Las piezas de PC pueden alcanzar una alta precisión dimensional gracias a la baja contracción (~0.5–0.7%) del plástico. Sin embargo, deben evitarse tolerancias muy ajustadas en piezas ópticas o de gran tamaño, ya que pueden generarse tensiones internas y deformaciones durante el enfriamiento.
-
Se prefieren las compuertas de borde, de abanico o de lengüeta para lograr un flujo uniforme y reducir la tensión de cizallamiento. Para componentes ópticos, utilice compuertas grandes para disminuir la velocidad de inyección y evitar líneas de flujo.
Ventilaciones
0.02 – 0.04 mm
Una ventilación adecuada previene la acumulación de gases y las marcas de quemaduras, especialmente dada la alta viscosidad del PC. Las rejillas de ventilación deben ser lo suficientemente pequeñas para evitar rebabas y, al mismo tiempo, permitir la salida del aire atrapado. Se recomienda ventilar cerca de las líneas de soldadura o de las partes gruesas.
Asistencia de software
Muchas herramientas CAD ofrecen asistencia para el moldeo por inyección, lo que facilita el diseño de piezas moldeadas de policarbonato. Estas características pueden incluir:
- DFAnálisis M: Comprueba características clave como el espesor de la pared, los ángulos de desmoldeo, las socavaduras y la ubicación de la compuerta para validar el diseño para el moldeo por inyección.
- Análisis de procesoLas funciones como el análisis del flujo del molde, la predicción de la contracción y el análisis de elementos finitos (FEA) permiten a los usuarios hacerse una idea de cómo se comportará el policarbonato durante el moldeo.
- Creación de moldesGeneración automática de moldes simples o complejos en función del diseño de la pieza, incluyendo la ubicación de los pasadores eyectores y otras características.
- Integración CAM: Integración con el software CAM que controla los equipos de fabricación, lo que garantiza una transición fluida desde el diseño hasta la producción.
Aplicaciones del moldeo por inyección de policarbonato
Gracias a su equilibrio entre propiedades mecánicas y ópticas deseables, el policarbonato moldeado por inyección se utiliza en diversas industrias, encontrando aplicaciones en componentes como faros de automóviles y dispositivos médicos. A continuación, se presentan aplicaciones potenciales y reales del policarbonato moldeado, clasificadas por sector industrial.
Óptica : Los plásticos transparentes moldeados por inyección, como el policarbonato, son una alternativa segura al vidrio para productos como lentes de gafas de sol y gafas graduadas, así como para gafas de seguridad utilizadas en laboratorios, lugares de trabajo y otros entornos peligrosos. Este termoplástico resistente y transparente también se puede utilizar para componentes como lentes de cámaras y gafas de realidad aumentada.
Automoción : En la industria automotriz, las piezas moldeadas por inyección de policarbonato incluyen componentes de plástico transparente como las lentes de los faros. Este material es idóneo para este fin debido a su transparencia, resistencia al impacto y bajo peso. Sin embargo, estas piezas suelen recibir recubrimientos superficiales para mejorar su resistencia a los arañazos y prevenir la degradación por rayos UV. Otros usos específicos incluyen los soportes para celdas de baterías de vehículos eléctricos.
Electrónica : Gracias a sus excelentes propiedades aislantes eléctricas y su alta temperatura de deflexión térmica, el policarbonato se utiliza ampliamente en electrónica. Las carcasas y cubiertas resistentes son productos moldeados comunes, y algunos cuerpos de teléfonos inteligentes, como el Samsung Galaxy S21, se han fabricado con este material. Algunos ordenadores robustos, como el Panasonic Toughbook, también incorporan carcasas de policarbonato para mayor durabilidad. Se utiliza un tipo específico de moldeo por inyección para producir discos de almacenamiento de datos (CD, DVD, etc.) a partir de policarbonato. La producción de estos discos requiere un molde de inyección con un punzón que contiene un negativo del contenido del disco.
Sector sanitario : Con la aprobación reglamentaria, ciertos grados de policarbonato (PC) pueden utilizarse en aplicaciones sanitarias. Algunos ejemplos son los equipos de protección, como gafas y protectores faciales; las carcasas de máquinas de diálisis y otros dispositivos médicos; los equipos de diagnóstico, como kits de análisis; y los sistemas de administración de fármacos, como plumas, bombas y tubos. La transparencia del PC y su capacidad de esterilización a temperaturas relativamente altas también lo hacen adecuado para componentes de catéteres.
Construcción y arquitectura : El policarbonato, un material transparente hasta 250 veces más resistente que el vidrio, es la resina preferida para numerosas piezas estructurales de plástico transparente. Mediante moldeo por inyección de policarbonato transparente se pueden fabricar piezas como mamparas para cajeros, ventanas para casetas de vigilancia, cubiertas para farolas, claraboyas, cajas para contadores eléctricos y difusores de luz.
Bienes de consumo : El moldeo de plástico transparente de policarbonato se puede utilizar para fabricar productos de consumo como botellas de agua y otros recipientes para bebidas, piezas de procesadores de alimentos y otros utensilios de cocina, biberones, fundas para teléfonos, carcasas para pequeños electrodomésticos como cepillos de dientes eléctricos, maletas rígidas y artículos deportivos.
Pros y contras del moldeo por inyección de policarbonato
El moldeo por inyección de plástico de policarbonato tiene importantes ventajas, como la producción de piezas transparentes de alta calidad, pero no es el material más fácil de manipular debido a su alto punto de fusión y sus características de fluidez relativamente deficientes.
Ventajas
- Claridad ópticaEl moldeo por inyección con un molde metálico de alto brillo preserva la transparencia del policarbonato, produciendo piezas de plástico transparente de calidad óptica.
- Otras propiedades deseablesLos materiales de policarbonato moldeado ofrecen buena resistencia al calor y al frío, resistencia al impacto, aislamiento eléctrico, estabilidad dimensional y resistencia a la llama.
- Proceso rápido y eficienteEl moldeo por inyección es ideal para la fabricación de grandes volúmenes de piezas de PC a un bajo coste por pieza.
- Tolerancias estrictasLa baja contracción del policarbonato permite un alto nivel de precisión y tolerancias estrictas.
- ReciclabilidadEl policarbonato (PC) se puede reciclar mediante procesos mecánicos o químicos, pero este último es el mejor para mantener la resistencia al impacto del material.
Desventajas
- Material exigenteEl alto punto de fusión y la baja fluidez del policarbonato implican que requiere una temperatura de moldeo por inyección elevada y altas presiones de inyección, lo que puede resultar más difícil de mantener durante muchos ciclos.
- Resistencia al rayadoDado que el policarbonato se usa con frecuencia para componentes ópticos, su susceptibilidad a los arañazos superficiales puede ser un problema, aunque se puede mitigar con aditivos o recubrimientos protectores.
- Resistencia a los rayos UVLa resistencia a los rayos UV del policarbonato también es deficiente, lo que puede ser un problema para las piezas de exterior, como los faros de los automóviles, a menos que se mitigue con un revestimiento protector.
- Sensibilidad a la humedad: El policarbonato es altamente higroscópico y requiere un secado completo antes del moldeo por inyección.
Moldeo por inyección de policarbonato fiable con 3ERP
El policarbonato es un termoplástico muy versátil y eficaz para piezas de plástico transparente y otras aplicaciones. Sin embargo, debido a que es más difícil de manipular que otros plásticos comunes como el ABS o el PP, es fundamental elegir un socio de moldeo por inyección cualificado y fiable.
Con más de 15 años de experiencia en el sector, 3ERP puede llevar a cabo proyectos de moldeo por inyección de policarbonato de cualquier envergadura, desde prototipos hasta producción en masa. Nuestra experiencia profesional nos permite gestionar el diseño para la fabricación (DFM), la creación de moldes, la producción de piezas de alta calidad y el acabado superficial, supervisando el proceso de moldeo de policarbonato de principio a fin.
Solicite un presupuesto si necesita piezas transparentes y resistentes.
Preguntas frecuentes
¿Se puede pintar el policarbonato compuesto moldeado por inyección?
Sí, las pinturas y los recubrimientos se adhieren bien al policarbonato y a los compuestos relacionados. Sin embargo, el material tiene poca resistencia a los disolventes. Los gránulos de PC también se pueden mezclar con pigmentos de color antes del moldeo mediante masterbatch, mezcla en seco u otros métodos.
¿Qué tan delgado puede ser el policarbonato moldeado por inyección?
El espesor mínimo de la pared de policarbonato es de aproximadamente 1 mm. La alta viscosidad del termoplástico dificulta la inyección en cavidades más delgadas.
¿El policarbonato moldeado por inyección es más resistente que otros plásticos?
El policarbonato moldeado por inyección es muy resistente y ofrece una alta resistencia al impacto, por lo que se utiliza en aplicaciones exigentes como escudos antidisturbios. Su resistencia es superior a la de la mayoría de los plásticos de su rango de precio, y su resistencia al impacto supera a la de muchos metales.
¿A qué temperatura se moldea el policarbonato por inyección?
Los ajustes de la máquina de moldeo por inyección de policarbonato incluyen una temperatura del cilindro de entre 260 y 320 °C y una temperatura del molde de entre 80 y 120 °C.
¿Es el policarbonato un buen sustituto del vidrio?
El policarbonato puede sustituir al vidrio en muchas aplicaciones, especialmente donde la resistencia a la rotura y la seguridad son prioritarias, ya que es mucho más resistente. Sus principales desventajas en comparación con el vidrio incluyen una tendencia a amarillear tras una exposición prolongada a los rayos UV y una escasa resistencia a los arañazos.