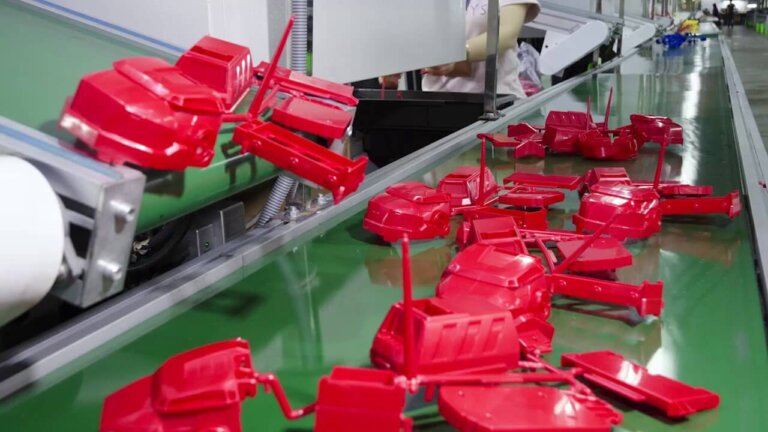

Elegir el plástico adecuado para el moldeo por inyección puede resultar abrumador. Con tantas opciones disponibles, es fácil pensar que todas son prácticamente iguales. Pero la verdad es que el plástico que elijas puede ser clave para el éxito de tu proyecto. Determina el rendimiento, el aspecto, la durabilidad y, por supuesto, el coste final de la pieza.
Ya sea que fabrique envases para alimentos, accesorios para teléfonos o componentes de precisión para dispositivos médicos, cada plástico se comporta de manera diferente. En la mayoría de los casos, se trata de un puñado de materiales comunes: ABS, PC, PA, PE, PP, PS, POM, PMMA, TPE y TPU, que cubren casi todas las piezas moldeadas por inyección. Y si bien algunas resinas son excelentes para artículos cotidianos de gran volumen, otras están diseñadas para resistir el calor, los productos químicos o entornos de alta tensión.
Si eliges la opción incorrecta, no solo te arriesgas a un mal acabado, sino que también podrías enfrentarte a costos de producción entre un 30 % y un 50 % más altos debido al retrabajo del molde o a ciclos más lentos.
En este artículo, nos centraremos en cómo elegir el mejor plástico para tu proyecto y cómo evitar los errores que te costarán caro más adelante.
¿Qué son los materiales de moldeo por inyección de plástico?
 Los materiales de moldeo por inyección de plástico son termoplásticos diseñados específicamente para la fabricación de piezas complejas mediante moldes de alta presión. Son fundamentales para el rendimiento estructural, químico y térmico de la pieza. Desde la resistencia mecánica hasta la dureza superficial, las características del producto final dependerán del comportamiento del plástico durante el proceso de moldeo por inyección.
Los materiales para moldeo por inyección se dividen generalmente en tres categorías: plásticos básicos, plásticos de ingeniería y plásticos de alto rendimiento. Las resinas básicas, como el polietileno, el polipropileno y el poliestireno, se utilizan comúnmente debido a su bajo costo y facilidad de procesamiento. Suelen costar entre 1 y 2 dólares por kilogramo y son ideales para envases desechables, recipientes para alimentos o productos electrónicos de consumo.
Los plásticos de ingeniería incluyen opciones como el policarbonato, la poliamida (nylon) y el polioximetileno. Estos materiales son más caros, entre 3 y 6 dólares por kilogramo, pero ofrecen mayor resistencia al calor, a la abrasión y al impacto. Se utilizan en piezas que requieren mayor resistencia al desgaste o durabilidad a largo plazo, como herramientas eléctricas o componentes automotrices.
En la gama más alta, las resinas de alto rendimiento como PEEK, PEI y LCP están diseñadas para entornos con temperaturas elevadas sostenidas o exposición a productos químicos. Estas resinas conservan hasta el 80 % de su resistencia a la tracción a 200 °C y cumplen con las estrictas normativas aeroespaciales, médicas y de resistencia al fuego.
¿Cuáles son los materiales plásticos más comunes utilizados en el moldeo por inyección?
Los materiales plásticos más utilizados en el moldeo por inyección incluyen PMMA, ABS, PA, PC, PE, POM, PP, PS, TPE y TPU. Estos diez polímeros representan aproximadamente el 80 % de todas las piezas de plástico moldeadas por inyección que se utilizan en aplicaciones industriales y de consumo.
Cada material ofrece un equilibrio único entre resistencia, flexibilidad, resistencia química y estabilidad térmica. Por eso, elegir los materiales de moldeo adecuados va más allá de la temperatura de fusión o la moldeabilidad. Se trata de decisiones que afectan al diseño del molde, el tiempo de procesamiento, la geometría de la pieza y su durabilidad a largo plazo.
Acrilonitrilo Butadieno Estireno (ABS):
El acrilonitrilo butadieno estireno es un termoplástico resistente de grado industrial que se utiliza comúnmente en el moldeo por inyección de plástico para piezas rígidas de consumo e industriales. Es un terpolímero compuesto por un 15-35% de acrilonitrilo, un 5-30% de butadieno y un 40-60% de estireno, lo que crea una mezcla versátil que equilibra la resistencia al impacto con la procesabilidad.
En cuanto a las condiciones del proceso de moldeo por inyección, la resina ABS suele fundirse a temperaturas entre 210 y 270 °C, con temperaturas del molde que oscilan entre 40 y 80 °C. El uso de temperaturas más altas del molde mejora el acabado superficial y reduce las tensiones internas, pero puede aumentar los tiempos de ciclo.
El ABS ofrece excelentes propiedades mecánicas, incluyendo una resistencia al impacto superior a 200 J/m y un módulo de flexión de aproximadamente 2 GPa. Además, posee buenas propiedades eléctricas y una estabilidad dimensional constante, lo que lo hace adecuado para herramientas eléctricas, protectores de plástico para enchufes y teclas de teclado. Sin embargo, el ABS no se comporta bien bajo la luz ultravioleta ni en exteriores, a menos que se le apliquen aditivos o recubrimientos.
Su resistencia química es moderada; tolera mejor las bases que los ácidos, pero puede degradarse con la exposición prolongada a disolventes. Entre sus aplicaciones comunes se incluyen ladrillos tipo LEGO, cascos protectores y adaptadores para teléfonos, todos los cuales se benefician del equilibrio entre acabado superficial, resistencia y rigidez que ofrece el ABS.
Policarbonato (PC):
El policarbonato es un termoplástico transparente de alta resistencia que se utiliza ampliamente en aplicaciones de moldeo por inyección de plástico que requieren resistencia al impacto y claridad óptica. Es especialmente conocido por su equilibrio entre tenacidad, rigidez y transparencia.
La temperatura de transición vítrea del policarbonato (PC) ronda los 150 °C, y su rango de temperatura de fusión suele estar entre 250 y 300 °C. El rango de temperatura de servicio es de -20 °C a 140 °C, con una densidad aproximada de 1.20 a 1.22 g/cm³. Gracias a este amplio rango de funcionamiento, el policarbonato ofrece un rendimiento fiable tanto a temperatura ambiente como a temperaturas elevadas.
Mecánicamente, el policarbonato ofrece una resistencia excepcional, manteniendo su integridad estructural ante impactos repetidos. Presenta una excelente estabilidad dimensional y conserva su transparencia incluso en piezas de paredes delgadas. Los grados ópticos alcanzan una transmitancia de luz de entre el 88 % y el 90 %, lo que lo hace ideal para componentes como guías de luz LED, protectores faciales y lentes para automóviles.
Como desventaja, el policarbonato es sensible a los hidrocarburos y las bases. Además, se degrada con la exposición a los rayos UV si no se protege con estabilizadores. Esto limita su uso en aplicaciones exteriores a largo plazo, a menos que reciba el tratamiento adecuado.
A pesar de estas limitaciones, el policarbonato (PC) se utiliza ampliamente en componentes de ingeniería que requieren transparencia, resistencia al impacto y resistencia térmica. Es común encontrarlo en cascos de seguridad, vidrios antibalas, carcasas médicas y gabinetes electrónicos, especialmente donde se necesita buena resistencia química y propiedades ignífugas.
Polipropileno (PP):
El polipropileno es uno de los termoplásticos más utilizados en el moldeo por inyección de plástico. Conocido por su versatilidad, rentabilidad y resistencia química, el PP suele ser el primer material a considerar cuando se requiere flexibilidad y resistencia a la fatiga. Estructuralmente, es un polímero semicristalino con un punto de fusión de entre 160 y 165 °C. Durante el proceso de moldeo por inyección, se suele moldear a temperaturas entre 180 y 240 °C, con una contracción que oscila entre el 1.0 % y el 2.5 %.
El polipropileno presenta una excelente resistencia a la fatiga. De hecho, puede soportar más de un millón de ciclos de apertura y cierre sin agrietarse, lo que lo convierte en el material preferido para bisagras flexibles en envases y dispensadores. Además, resiste disolventes, ácidos y bases, y las variedades clarificadas ofrecen hasta un 90 % de transmisión de luz, algo poco común en termoplásticos opacos. Estas características le confieren al PP un amplio rango de temperatura para productos de consumo de uso en interiores.
Sin embargo, el PP sin modificar se degrada rápidamente bajo la exposición a los rayos UV. Sin estabilizadores, pierde más del 50 % de sus propiedades mecánicas tras solo 600 horas de exposición solar. Esto limita su uso en exteriores, a menos que se mezcle con aditivos resistentes a los rayos UV.
En cuanto a sus propiedades mecánicas, el polipropileno ofrece una resistencia a la tracción y rigidez moderadas, además de una excelente elasticidad. Se utiliza comúnmente en bandejas médicas, películas de embalaje, carcasas de baterías de automóviles y envases de alimentos, especialmente donde la resistencia a la humedad y la baja densidad son esenciales.
Polietileno (PE)
El polietileno es una familia de polímeros semicristalinos ampliamente utilizados en el moldeo por inyección de plásticos debido a su bajo costo, alta ductilidad y gran resistencia química. Incluye varios grados, siendo los más comunes el polietileno de alta densidad (HDPE), el polietileno de baja densidad (LDPE) y el polietileno lineal de baja densidad (LLDPE). Cada grado presenta ligeras variaciones en su estructura molecular, lo que influye en propiedades como la rigidez, la flexibilidad y la temperatura de procesamiento.
El polietileno (PE) se procesa generalmente entre 130 y 250 °C, según el tipo, con temperaturas de molde que suelen oscilar entre 40 y 110 °C. La temperatura de fusión del polietileno depende de su densidad: el polietileno de alta densidad (HDPE) se funde cerca de los 130 °C, mientras que el polietileno de baja densidad (LDPE) se funde alrededor de los 110 °C. Estos valores le ayudarán a adaptar las condiciones de procesamiento según los requisitos específicos de su proyecto de moldeo por inyección.
Las resinas de polietileno ofrecen una excelente resistencia química a ácidos, bases y muchos disolventes orgánicos. Si bien su resistencia a la tracción es menor que la de los plásticos de ingeniería, su excelente ductilidad y resistencia al impacto las hacen ideales para componentes sometidos a cargas dinámicas o manipulación frecuente.
Una limitación del polietileno es su tendencia a sufrir agrietamiento por tensión ambiental si no está formulado o diseñado adecuadamente. Sin embargo, esto puede mitigarse mediante una cuidadosa selección de materiales y un diseño de piezas apropiado.
Las aplicaciones del PE abarcan una amplia gama: el HDPE se utiliza para tuberías resistentes a la corrosión y botellas moldeadas por soplado, el LDPE se emplea en tapas y revestimientos flexibles, y el LLDPE es adecuado para revestimientos de cables y film estirable.
Polietileno de Alta Densidad (HDPE)
El polietileno de alta densidad (HDPE) es un material ampliamente utilizado en moldeo por inyección, conocido por su alta relación resistencia-densidad, resistencia química y bajo costo. Como miembro de la familia del polietileno, el HDPE es un termoplástico semicristalino con una estructura molecular lineal relativamente alta, lo que contribuye a su rigidez y resistencia a la tracción. Su punto de fusión es de aproximadamente 115 °C, y las temperaturas típicas de moldeo rondan los 84 °C, lo que lo hace idóneo para ciclos de producción energéticamente eficientes.
Desde el punto de vista mecánico, el HDPE ofrece una excelente rigidez y resistencia al impacto a un costo moderado. Su relación rigidez-peso es una de las más altas de su clase, por lo que se utiliza con frecuencia en aplicaciones que requieren integridad estructural sin añadir masa excesiva. Las variantes translúcidas de HDPE pueden transmitir hasta el 80 % de la luz, lo que las hace útiles en envases donde se requiere visibilidad parcial.
El principal inconveniente del HDPE radica en su vulnerabilidad al agrietamiento por tensión ambiental. Si el diseño de la pieza incluye esquinas afiladas o cargas concentradas, el riesgo de fallo aumenta a menos que la formulación de la resina incluya aditivos resistentes al agrietamiento. Además, presenta una contracción moderada y una estabilidad dimensional limitada bajo exposición prolongada al calor.
El HDPE es ideal para tuberías resistentes a la corrosión, depósitos de combustible para automóviles, botellas de detergente moldeadas por soplado y envases de alimentos. Su buena resistencia química lo hace adecuado para almacenar ácidos, bases y otras sustancias reactivas. Si fabrica piezas para la industria del embalaje o el sector automotriz, el HDPE ofrece un excelente equilibrio entre costo, rendimiento y facilidad de procesamiento en aplicaciones de moldeo por inyección.
Polietileno de baja densidad (LDPE)
El polietileno de baja densidad (LDPE) es otra opción popular para el moldeo por inyección de plástico, especialmente cuando se requiere flexibilidad y resistencia a bajas temperaturas. El LDPE presenta una estructura molecular altamente ramificada, lo que resulta en menor densidad y resistencia, pero mayor elasticidad en comparación con los grados de alta densidad. Su temperatura de procesamiento es notablemente baja, aproximadamente 46 °C, lo que permite una producción extremadamente eficiente y de bajo consumo energético.
Lo que hace único al LDPE es su capacidad para mantener la flexibilidad hasta los -50 °C, lo que lo hace idóneo para productos de cadena de frío y aplicaciones exteriores en climas templados. Sin embargo, esta flexibilidad tiene una desventaja: pierde resistencia mecánica rápidamente al exponerse a temperaturas superiores a la ambiente. En entornos con acumulación de calor o carga continua, puede observarse deformación o fluencia con el tiempo.
El LDPE posee una excelente resistencia química, especialmente a alcoholes, ácidos y álcalis. Sus propiedades mecánicas incluyen baja resistencia a la tracción y resistencia moderada al impacto, pero su flexibilidad permite aplicaciones de sellado hermético. Si bien no es la mejor opción para piezas estructurales o sometidas a alta tensión, destaca en productos que requieren fácil flexión y compresión.
Entre sus usos más comunes se incluyen tubos de laboratorio, revestimientos para estanques, tapas flexibles y revestimientos para envases de alimentos. Con un volumen de mercado que superó los 33 millones de dólares a nivel mundial, el LDPE sigue siendo una opción rentable en materiales para moldeo por inyección, especialmente cuando la transparencia, la flexibilidad y la moldeabilidad son prioridades fundamentales.
Polietileno lineal de baja densidad (LLDPE)
El polietileno lineal de baja densidad (LLDPE) es una subclase de polietileno que se utiliza en el moldeo por inyección de plásticos cuando se requiere un equilibrio entre flexibilidad, tenacidad y rendimiento a bajas temperaturas. El LLDPE tiene una estructura lineal con ramificaciones cortas y uniformes. Esta estructura le confiere mayor resistencia a la tracción y mejor resistencia al impacto que el polietileno de baja densidad, a la vez que conserva la elasticidad necesaria para piezas extensibles y de paredes delgadas.
El LLDPE se procesa dentro de un rango de temperatura de moldeo de 90 a 110 °C. Sin embargo, un problema que puede surgir es su comportamiento de espesamiento por cizallamiento bajo presión, lo que puede aumentar las presiones de inyección y reducir el flujo en moldes complejos. Comprender esta propiedad es fundamental para evitar un llenado inconsistente o fallos en la inyección durante el proceso.
Lo que distingue al LLDPE es su capacidad para estirarse en películas de menos de 30 micras sin romperse. Esto lo hace ideal para envolturas elásticas, aislamiento de cables, cubiertas flexibles y juguetes. En comparación con el LDPE, ofrece mayor resistencia a la perforación, pero tiende a tener peores características de fluidez, lo que podría afectar su moldeabilidad según la geometría de la pieza.
El LLDPE ofrece buena resistencia química a ácidos, alcoholes y detergentes. Además, se comporta bien en aplicaciones que experimentan flexión o tensión frecuentes.
Nailon/Poliamida (PA)
 Las poliamidas, comúnmente conocidas como nylon, son una familia de termoplásticos semicristalinos ampliamente utilizados en el moldeo por inyección de plástico debido a su resistencia, resistencia a la abrasión y durabilidad química. Los grados más utilizados en aplicaciones de moldeo por inyección incluyen nylon 6, nylon 66, PA 6/6 y PA 6/66. Cada grado varía en cristalinidad y comportamiento térmico, lo que influye en cómo fluye y se enfría la resina en el molde.
Para su procesamiento, la PA 6 se moldea normalmente entre 220 y 300 °C, mientras que la PA 66 requiere una temperatura de fusión ligeramente superior, entre 260 y 320 °C. Este estrecho margen térmico hace que el control preciso de la temperatura del cilindro sea fundamental. Si no se gestiona correctamente, la resina puede degradarse, lo que provoca decoloración o pérdida de propiedades mecánicas.
La PA 66 destaca por su mayor cristalinidad, lo que le confiere una resistencia a la temperatura superior y una menor absorción de agua que la PA 6. Sin embargo, ambos materiales absorben humedad, hasta un 3 % de su peso, lo que puede afectar a la estabilidad dimensional y hacerlos menos adecuados para entornos marinos o carcasas de precisión.
El PA 66 se utiliza con frecuencia en almohadillas de desgaste, ruedas guía y cojinetes deslizantes debido a su excelente resistencia a la fatiga y dureza. El PA 6 se usa comúnmente en engranajes, hebillas y manivelas, ofreciendo un equilibrio entre tenacidad y maleabilidad.
Polioximetileno (POM / Acetal)
El polioximetileno, también conocido como acetal, es un termoplástico de ingeniería de alto rendimiento, reconocido por su excepcional rigidez, estabilidad dimensional y baja fricción. Es especialmente adecuado para piezas de plástico moldeadas por inyección de precisión, donde la durabilidad y la resistencia al desgaste son esenciales. El POM está disponible en dos formas principales: homopolímero y copolímero, cada una con propiedades térmicas y químicas ligeramente diferentes.
La temperatura típica de moldeo del acetal oscila entre 190 y 230 °C, según el grado. Los homopolímeros se moldean a temperaturas cercanas a los 225 °C, mientras que los copolímeros suelen procesarse a temperaturas ligeramente inferiores. Independientemente del tipo, el POM mantiene excelentes características de fluidez, lo que permite obtener geometrías complejas y piezas de paredes delgadas.
El acetal presenta excelentes propiedades mecánicas, incluyendo alta resistencia a la tracción y rigidez, incluso a temperaturas elevadas. Su resistencia química también es notable, especialmente frente a combustibles, disolventes y ácidos débiles. Una de sus características más destacadas es su bajo coeficiente de fricción, lo que lo hace ideal para componentes deslizantes.
El POM se utiliza en engranajes, rodamientos, válvulas de fontanería y componentes de sistemas de combustible, donde la precisión dimensional y la resistencia al desgaste a largo plazo son fundamentales. Gracias a su estabilidad, el acetal es una opción ideal para proyectos de moldeo por inyección que involucran ensamblajes mecánicos, piezas móviles o aplicaciones con tolerancias estrictas en industrias como la automotriz, la electrónica y la de bienes de consumo.
Copolímero
El copolímero acetal es una variante popular del polioximetileno, diseñada para mejorar la resistencia química y la estabilidad térmica en el moldeo por inyección de plásticos. Estructuralmente, consiste en unidades de formaldehído alternadas con enlaces éter que alteran la cristalinidad lo suficiente como para reducir la fragilidad sin sacrificar la resistencia. Generalmente se procesa a temperaturas de moldeo de alrededor de 110 °C, lo que lo hace eficiente en cuanto a tiempo de ciclo y consumo de energía.
Una de sus principales ventajas es su resistencia a ácidos, disolventes y absorción de humedad, superando a los homopolímeros en entornos químicamente agresivos. Se beneficiará de su menor susceptibilidad a la porosidad y una mejor estabilidad dimensional a largo plazo, especialmente en piezas moldeadas por inyección expuestas a detergentes o agua caliente.
Sin embargo, el copolímero de acetal suele tener una resistencia a la tracción ligeramente inferior a la de los homopolímeros. Si bien esto limita su uso en aplicaciones mecánicas de alta carga, aún ofrece la tenacidad suficiente para componentes de uso medio.
El copolímero de acetal se encuentra en casquillos, rodillos, tiras de desgaste y piezas de contadores de gas, especialmente cuando la reducción de la fricción, la durabilidad y una buena resistencia química son esenciales.
Homopolímero
El acetal homopolímero ofrece la mayor resistencia mecánica y rigidez dentro de la familia de los polioximetilenos, lo que lo hace ideal para el moldeo por inyección de precisión, donde la rigidez, la resistencia a la fluencia y la resistencia a la fatiga son fundamentales. Su estructura química consiste en una cadena repetitiva de unidades derivadas del formaldehído sin interrupciones de éter, lo que le confiere mayor cristalinidad y mejores propiedades de resistencia.
Esta resina se funde a unos 162 °C y generalmente se moldea a temperaturas entre 205 y 225 °C. Las variantes modificadas para resistir impactos se moldean a temperaturas ligeramente inferiores (195-215 °C) para evitar su degradación. A pesar de su menor rango de procesamiento, el material mantiene una excelente fluidez, lo que permite obtener piezas de paredes delgadas y alta precisión.
El acetal homopolímero ofrece una resistencia a la tracción y al impacto superiores a las de los copolímeros. Además, permite ciclos de producción más rápidos y diseños de piezas más delgadas, lo que lo hace ideal para piezas de producción en grandes volúmenes que deben cumplir con estrictos requisitos de tolerancia.
Es frecuente ver el uso de homopolímeros en engranajes, componentes de sistemas de combustible, válvulas de plomería y otros componentes de ingeniería que requieren dureza superficial, estabilidad dimensional y un rendimiento mecánico prolongado.
Acrílico / Polimetilmetacrilato (PMMA)
Cuando su proyecto de moldeo por inyección requiere una transparencia excelente y durabilidad en exteriores, el polimetilmetacrilato, comúnmente conocido como acrílico o PMMA, es una opción confiable. Su estructura química se basa en monómeros de metacrilato de metilo, lo que le confiere una configuración rígida y amorfa. Esto hace que el PMMA sea ideal para producir piezas de plástico transparentes con una calidad superficial de grado óptico.
Las resinas de PMMA se moldean normalmente a 200–250 °C, con una densidad de entre 1.17 y 1.20 g/cm³. Los componentes resultantes suelen transmitir hasta el 93 % de la luz visible, rivalizando con el vidrio. Además, son resistentes a los rayos UV y a los arañazos, lo que ayuda a mantener su transparencia con el paso del tiempo, evitando el amarilleamiento que se observa en los plásticos de menor calidad.
A pesar de estas ventajas, el PMMA presenta algunas limitaciones. Carece de alta resistencia al impacto y puede agrietarse bajo tensión, especialmente a bajas temperaturas. Deberá evitar esquinas afiladas en el diseño y considerar alternativas si su aplicación requiere flexibilidad o resistencia a altas temperaturas.
El acrílico PMMA se utiliza comúnmente en ventanas, invernaderos, paneles solares, cubiertas de iluminación y cerramientos de baño. Sus propiedades mecánicas incluyen una resistencia a la tracción de entre 50 y 70 MPa, un módulo de elasticidad de entre 2 y 3 GPa y una dureza superior a 90 en la escala Rockwell M. Químicamente, resiste la mayoría de los ácidos y álcalis diluidos, pero se ablanda al contacto con ciertos disolventes como la acetona.
Poliestireno (PS)
El poliestireno es uno de los termoplásticos más utilizados en el proceso de moldeo por inyección, valorado por su bajo costo, excelente moldeabilidad y facilidad de procesamiento. Como polímero aromático lineal compuesto por monómeros de estireno, forma un material rígido y quebradizo, apto tanto para productos de consumo como industriales.
El poliestireno de uso general (GPPS) se funde a aproximadamente 240 °C y se procesa en un rango de temperatura de 180 a 280 °C. Su densidad suele estar entre 1.04 y 1.06 g/cm³. El PS ofrece buena estabilidad dimensional y un buen acabado superficial, lo cual es importante cuando la estética es fundamental, como en la electrónica de consumo o el embalaje.
Dicho esto, es propenso a la fragilidad y carece de resistencia química. Sin aditivos, el PS también es sensible a la luz ultravioleta e inflamable, por lo que no es ideal para aplicaciones en exteriores ni para piezas expuestas al calor. Sin embargo, para piezas sencillas y ligeras producidas en grandes cantidades, ofrece resultados rentables.
El poliestireno (PS) se encuentra en artículos como cubiertos desechables, envases de cosméticos, cajas de CD/DVD y revestimientos para refrigeradores. Sus propiedades mecánicas incluyen una resistencia a la tracción de entre 30 y 50 MPa y un módulo de flexión cercano a 3 GPa.
Poliestireno De Alto Impacto (HIPS)
HIPS es una versión de GPPS modificada con caucho, diseñada para superar la fragilidad natural del poliestireno. Gracias a la inclusión de partículas de caucho de polibutadieno, HIPS logra una resistencia al impacto más de cinco veces superior a la del PS sin modificar, manteniendo al mismo tiempo una fácil moldeabilidad.
Su procesamiento se realiza normalmente a temperaturas de moldeo entre 190 y 230 °C. Químicamente, el HIPS conserva características de resistencia similares a las del GPPS, pero le añade tenacidad, lo que permite su uso en componentes estructurales sometidos a golpes o caídas.
A pesar de las mejoras en su resistencia, el HIPS sigue siendo inflamable y se degrada con la exposición a los rayos UV a menos que se le añadan estabilizadores. Además, es opaco debido a las inclusiones de caucho, lo que lo hace inadecuado para piezas transparentes.
El HIPS se utiliza comúnmente en carcasas de electrodomésticos, televisores, juguetes y expositores para puntos de venta. Sus propiedades mecánicas incluyen una resistencia a la tracción de 20 a 30 MPa y una resistencia al impacto superior a 200 J/m.
Poliuretano Termoplástico (TPU)
El TPU es una clase de elastómeros termoplásticos que combina la elasticidad del caucho con la facilidad de procesamiento de los plásticos convencionales. En el moldeo por inyección, ofrece un comportamiento mecánico flexible, un excelente acabado superficial y una repetibilidad fiable.
La composición química del TPU incluye segmentos blandos alternados de poliéter o polioles de poliéster y segmentos duros basados en diisocianatos y extensores de cadena. Esta estructura de copolímero de bloques permite una alta elasticidad combinada con resistencia a la tracción y al desgaste.
La temperatura de moldeo recomendada oscila entre 180 °C y 230 °C. El presecado es fundamental para prevenir la degradación relacionada con la humedad, y la temperatura del molde se suele ajustar entre 20 °C y 60 °C para garantizar un flujo adecuado y la correcta expulsión de las piezas.
Entre sus ventajas destacan una elasticidad excepcional, una gran durabilidad bajo tensión de flexión y una excelente resistencia a aceites, combustibles, ozono y numerosos disolventes. El TPU conserva su flexibilidad a bajas temperaturas y proporciona una recuperación elástica similar a la del caucho en las piezas moldeadas. Su resistencia al calor y su resistencia mecánica también permiten el uso de diseños de paredes delgadas en el moldeo por inyección.
Entre sus limitaciones se incluyen la sensibilidad a la humedad durante el procesamiento, el posible ablandamiento por encima de los 100 °C bajo carga constante y un coste mayor en comparación con los elastómeros estándar. Sin un secado adecuado y un control preciso del ciclo, las piezas pueden sufrir una reducción de su resistencia o presentar defectos superficiales.
El TPU se utiliza ampliamente en aplicaciones donde la resistencia y la flexibilidad son fundamentales. Entre sus componentes más comunes se incluyen las entresuelas de calzado, las ruedas giratorias, las carcasas de dispositivos médicos, los bujes de automóviles y el aislamiento de cables. Se prefiere especialmente para empuñaduras y juntas sobremoldeadas que se someten a movimientos repetidos o a la exposición al aire libre.
Las propiedades mecánicas típicas incluyen una resistencia a la tracción de 30–60 MPa, una elongación a la rotura de entre 400 y 600 %, y valores de dureza desde Shore A60 hasta Shore D75. Químicamente, el TPU ofrece una densidad de entre 1.10 y 1.25 g/cm³, con una absorción de agua de entre 0.2 y 0.4 %, y buena resistencia al ozono, las grasas y muchos productos químicos. Su temperatura de transición vítrea suele oscilar entre –30 °C y –10 °C, manteniendo un rendimiento óptimo incluso a temperaturas muy inferiores a la ambiente.
Elastómero termoplástico (TPE)
Los TPE son una familia de materiales que se comportan como el caucho, pero se procesan utilizando técnicas termoplásticas, lo que los hace ideales para aplicaciones de moldeo por inyección de alto rendimiento.
Químicamente, los TPE son mezclas de segmentos termoplásticos duros (como polipropileno o poliestireno) con segmentos similares al caucho (como caucho de etileno-propileno-dieno o estireno-butadieno). Según la formulación base, los distintos tipos, como TPV, SEBS o SBS, ofrecen diferentes equilibrios entre suavidad, resistencia y resistencia química.
El rango de temperatura óptimo para el moldeo generalmente se sitúa entre 190 °C y 260 °C. La temperatura del molde suele mantenerse entre 20 °C y 60 °C. Los TPE no requieren reticulación y son totalmente reciclables, lo que simplifica tanto el procesamiento como la recuperación de los residuos.
Los TPE ofrecen flexibilidad, ciclos de moldeo rápidos y buena adherencia a sustratos como ABS, PC o PP. Su tacto agradable y su amplio rango de dureza los hacen ideales para empuñaduras, componentes para prendas de vestir y productos de cuidado personal. Su comportamiento elástico imita al caucho vulcanizado, pero sin necesidad de postcurado ni procesos de moldeo termoendurecible.
Como desventaja, los TPE presentan deformación plástica bajo tensión prolongada, lo que significa que pueden deformarse lentamente si se someten a cargas continuas. Su estabilidad térmica es menor que la de muchos plásticos de ingeniería, y su elasticidad suele disminuir por encima de los 120 °C. La exposición prolongada a los rayos UV también puede requerir el uso de estabilizadores para mantener su rendimiento.
El TPE se utiliza comúnmente en juntas de estanqueidad para automóviles, mascarillas, artículos de cuidado personal, juguetes para mascotas y empuñaduras flexibles moldeadas por inyección. Ofrece un buen rendimiento en aplicaciones donde se combinan exigencias mecánicas moderadas con un diseño ergonómico y contacto con la piel.
Las propiedades mecánicas incluyen una resistencia a la tracción de entre 5 y 25 MPa y una elongación a la rotura de entre el 200 y el 800 %, según la formulación. La dureza Shore varía de A20 a D50. Los TPE tienen densidades de entre 0.90 y 1.20 g/cm³, presentan una baja absorción de agua inferior al 0.5 % y resisten muchos ácidos y álcalis. La temperatura típica de transición vítrea se sitúa entre -50 °C y -10 °C, lo que permite su uso en climas fríos en aplicaciones exteriores.
Poliéter éter cetona (PEEK)
La estructura química del PEEK es semicristalina, basada en enlaces éter y cetona repetitivos en su cadena polimérica. Esto le confiere una excelente resistencia al calor y una gran capacidad de retención de la fuerza, incluso por encima de los 250 °C. Además, se mantiene estable durante la esterilización en autoclave, lo que lo hace ideal para implantes médicos.
La temperatura de moldeo recomendada para el PEEK suele estar entre 350 y 400 °C, manteniendo la temperatura del molde entre 170 y 200 °C para garantizar una cristalinidad y estabilidad dimensional adecuadas. Un control estricto del proceso es fundamental para evitar la degradación térmica o la pérdida de integridad estructural.
Entre sus ventajas destacan su alta resistencia a la tracción, su resistencia química a ácidos e hidrocarburos y su bajísima inflamabilidad, con mínimas emisiones de humo y gases tóxicos. El PEEK también presenta una baja deformación por fluencia y una excelente resistencia al desgaste, características cruciales para las piezas móviles.
Sin embargo, el costo de la resina es elevado y su procesamiento requiere equipos especializados debido a su alta temperatura de fusión. Aun así, su rendimiento a largo plazo puede compensar la inversión en aplicaciones exigentes.
El PEEK se utiliza habitualmente para moldear cojinetes, componentes de bombas, asientos de válvulas de alta presión, instrumental quirúrgico, jaulas espinales y sistemas de engranajes. También se aplica en entornos que requieren resistencia a la radiación y fiabilidad mecánica durante décadas de servicio.
Sus propiedades mecánicas incluyen una resistencia a la tracción de hasta 100 MPa, una elongación a la rotura de alrededor del 20 % y un módulo de elasticidad superior a 3.5 GPa. Su densidad es de aproximadamente 1.30 g/cm³. Químicamente, el PEEK resiste la mayoría de los disolventes, tiene una absorción de agua mínima (< 0.1 %) y mantiene la precisión dimensional en un amplio rango de temperaturas, lo que lo convierte en un material de primera calidad para piezas moldeadas por inyección en sistemas críticos.
Polieterimida (PEI)
 El PEI es un termoplástico amorfo de alta temperatura que combina un excelente aislamiento eléctrico con resistencia mecánica y química. Se utiliza frecuentemente en proyectos de moldeo por inyección donde se requiere un equilibrio entre resistencia al fuego, transparencia y estabilidad estructural, especialmente en electrónica, aeroespacial y equipos médicos.
Químicamente, el PEI se compone de unidades repetitivas de éter, imida y anillos aromáticos, lo que lo hace intrínsecamente ignífugo sin necesidad de aditivos. La estructura amorfa del polímero permite una alta claridad óptica en ciertos grados, con una transmisión de luz que alcanza hasta el 82 %.
Las temperaturas de moldeo por inyección suelen oscilar entre 340 y 400 °C, con temperaturas del molde de entre 130 y 170 °C para garantizar un flujo adecuado y una resistencia uniforme de la pieza. Es compatible con sistemas de canal caliente y requiere secado previo al procesamiento para reducir los defectos relacionados con la humedad.
Entre las principales ventajas del PEI se incluyen una elevada relación resistencia-peso, resistencia a los fluidos y ácidos aeronáuticos, y un rendimiento térmico de uso continuo de hasta 180 °C. Mantiene su estabilidad dimensional bajo tensión mecánica y esterilización repetida, lo que lo convierte en la opción preferida para dispositivos médicos reutilizables.
Sin embargo, el PEI puede volverse quebradizo con una exposición prolongada a los rayos UV y, por lo tanto, no es la mejor opción para aplicaciones en exteriores sin estabilización. Además, sus costos de procesamiento son más elevados que los de plásticos de ingeniería estándar como el policarbonato o el ABS.
Entre las aplicaciones más comunes se incluyen mangos quirúrgicos, equipos de laboratorio, portalámparas LED, conductos aeroespaciales y conectores eléctricos bajo el capó.
El material presenta una resistencia a la tracción de 110 MPa, un módulo de elasticidad de aproximadamente 3.3 GPa y una densidad cercana a 1.27 g/cm³. Su absorción de agua suele ser inferior al 0.5 %, y mantiene sus propiedades de aislamiento eléctrico en condiciones de humedad y altas temperaturas.
Tereftalato de polibutileno (PBT)
El tereftalato de polibutileno, o PBT, es un poliéster termoplástico semicristalino ampliamente utilizado en el moldeo por inyección por su rápida velocidad de procesamiento y alta estabilidad dimensional. Si fabrica piezas eléctricas de precisión, conectores o carcasas para automóviles, el PBT ofrece un excelente equilibrio entre resistencia mecánica, moldeabilidad y resistencia térmica.
Químicamente, el PBT es un poliéster formado por la policondensación del ácido tereftálico y el 1,4-butanodiol. Esta estructura química le confiere una resistencia inherente a disolventes, aceites y ácidos débiles, lo que lo hace muy adecuado para componentes expuestos a entornos exigentes.
Las temperaturas de moldeo suelen oscilar entre 225 y 275 °C, y el material fluye fácilmente durante el proceso de moldeo por inyección, lo que ayuda a reducir los tiempos de ciclo. El presecado es esencial para prevenir la hidrólisis, que puede degradar las cadenas poliméricas y afectar la calidad de la pieza.
El PBT se caracteriza por su excelente resistencia a la abrasión, alta rigidez dieléctrica y tenacidad. Resiste los cambios dimensionales causados por la humedad y mantiene sus propiedades mecánicas a temperaturas elevadas. Sin embargo, puede volverse quebradizo con una exposición prolongada a los rayos UV y podría requerir aditivos para su uso en exteriores.
El PBT se utiliza comúnmente en piezas moldeadas por inyección, como teclas de teclado, conectores eléctricos, carcasas de interruptores y componentes de pequeños electrodomésticos. También se emplea en envases de alimentos y carcasas de sensores para automóviles debido a su disponibilidad en calidad alimentaria y su buena resistencia química.
En cuanto a sus propiedades mecánicas, el PBT suele ofrecer una resistencia a la tracción de entre 55 y 70 MPa, con un módulo de flexión que oscila entre 2.4 y 2.8 GPa. Su densidad es de aproximadamente 1.31 g/cm³. Su resistencia química incluye tolerancia a ésteres, cetonas y ácidos diluidos, aunque presenta una resistencia limitada a bases fuertes y agua caliente, especialmente bajo tensión.
Tereftalato de polietileno (PET/PETE)
El tereftalato de polietileno, a menudo etiquetado como PET o PETE, es otro termoplástico a base de poliéster conocido por su excelente transparencia, resistencia mecánica y propiedades de barrera. Probablemente lo haya visto en botellas de bebidas, pero el PET también desempeña un papel fundamental en el moldeo por inyección de plástico, donde la durabilidad, la estabilidad dimensional y la calidad de la superficie son cruciales.
El PET se sintetiza a partir de ácido tereftálico y etilenglicol. Su estructura semicristalina compacta le confiere una excelente resistencia a la tracción y al agua, alcoholes y numerosos disolventes. Sin embargo, debe secarse antes del moldeo para evitar la hidrólisis, ya que es muy sensible a la humedad.
La temperatura típica de moldeo oscila entre 260 y 290 °C, con temperaturas del molde cercanas a los 130 °C para asegurar una cristalización completa. Si el proceso es insuficiente, el PET puede dar lugar a piezas opacas o con menor resistencia. En aplicaciones de moldeo por inyección, el PET se suele elegir cuando la apariencia visual y la relación resistencia-peso son prioridades clave.
Entre sus ventajas se incluyen una alta rigidez, buena resistencia a la fatiga, excelente barrera contra gases y humedad, y la aprobación de la FDA para el contacto con alimentos. Sin embargo, el PET es menos eficaz a altas temperaturas y puede deformarse si no se somete a un recocido adecuado. Además, tiende a absorber humedad con el tiempo, lo que puede afectar su estabilidad dimensional a largo plazo.
Las aplicaciones de las piezas de PET moldeadas por inyección incluyen bandejas para alimentos, reflectores para faros de automóviles, películas de embalaje, carcasas médicas y componentes de ingeniería de precisión. Su buena dureza superficial y resistencia al desgaste lo convierten en una alternativa viable a materiales como el policarbonato o el nylon 6 cuando se requiere resistencia química y transparencia óptica.
Las propiedades mecánicas del PET incluyen una resistencia a la tracción de 60–80 MPa, un módulo de elasticidad de alrededor de 2.7 GPa y una densidad cercana a 1.38 g/cm³. Mantiene una transparencia de hasta el 90 % de transmitancia de luz en grados amorfos y muestra buena resistencia a alcoholes, aceites y ácidos diluidos.
El cloruro de polivinilo (PVC)
El cloruro de polivinilo, o PVC, es un termoplástico versátil que se utiliza comúnmente en el moldeo por inyección de plásticos para la fabricación de piezas rígidas y flexibles. Químicamente, está compuesto por monómeros de cloruro de vinilo repetitivos (CH₂=CHCl), lo que le confiere una excelente resistencia a los productos químicos, al fuego y a la degradación ambiental. Su contenido de cloro polar ayuda a bloquear la luz ultravioleta, lo que lo hace más duradero para la exposición al aire libre en comparación con muchos otros termoplásticos.
En el contexto del moldeo por inyección, el PVC requiere un control preciso de la temperatura de moldeo, generalmente entre 160 y 210 °C. Si la temperatura de fusión supera los límites de seguridad, puede producirse descomposición, liberando gas cloruro de hidrógeno. Por ello, se suelen utilizar estabilizadores para mantener la estabilidad térmica durante el proceso.
El PVC ofrece una gran estabilidad dimensional y una buena resistencia a la abrasión. Resulta especialmente útil en la fabricación de fundas para cables, sistemas de cierre, accesorios y protectores de plástico para enchufes. También es adecuado para accesorios de tuberías de baja presión, protectores faciales y carcasas ignífugas.
En cuanto a sus propiedades mecánicas, el PVC suele presentar una resistencia a la tracción de entre 45 y 60 MPa y un módulo de flexión de alrededor de 2.5 GPa. Su densidad es de aproximadamente 1.38 g/cm³. Químicamente, muestra una excelente resistencia a ácidos, bases y alcoholes, pero puede degradarse con el tiempo en presencia de hidrocarburos o a altas temperaturas.
A pesar de su amplio uso, el PVC presenta algunas desventajas. Es sensible al calor y a la tensión cortante, y puede liberar vapores corrosivos si no se procesa correctamente. Se recomienda evitar su uso en aplicaciones de alta temperatura o en contacto con alimentos, a menos que esté específicamente homologado.
Sulfuro de polifenileno (PPS)
El sulfuro de polifenileno, o PPS, es un termoplástico de ingeniería de alto rendimiento, ideal para aplicaciones de moldeo por inyección que requieren una excepcional resistencia térmica y química. Está compuesto por anillos de fenileno y átomos de azufre alternados en su cadena polimérica, formando una estructura que se mantiene estable bajo exposición prolongada al calor, productos químicos y cargas mecánicas.
En el moldeo por inyección, el PPS se procesa a altas temperaturas de fusión, entre 285 y 325 °C. Gracias a su baja viscosidad y flujo estable, permite moldearlo en geometrías precisas de paredes delgadas con excelente repetibilidad. No requiere secado y es intrínsecamente ignífugo sin necesidad de aditivos.
El PPS ofrece una estabilidad dimensional, rigidez y resistencia mecánica superiores. Mantiene su integridad estructural a temperaturas cercanas a los 200-240 °C y resiste productos químicos agresivos, como ácidos fuertes, álcalis, combustibles y disolventes. Se utiliza en componentes típicos como carcasas de bombas para automóviles, componentes electrónicos, piezas de electrodomésticos y soportes para aeronaves.
Sus propiedades mecánicas incluyen una resistencia a la tracción de entre 90 y 120 MPa, un módulo de flexión de aproximadamente 4.0 a 5.5 GPa y una densidad de alrededor de 1.35 g/cm³. El PPS también se caracteriza por una absorción de agua extremadamente baja y una gran resistencia a la fluencia, lo que garantiza su fiabilidad a largo plazo tanto en ambientes secos como húmedos.
Óxido de polifenileno (PPO)
El óxido de polifenileno (PPO) es un termoplástico de ingeniería de alto rendimiento comúnmente utilizado en el moldeo por inyección de plásticos por su estabilidad térmica, baja absorción de humedad y excelentes propiedades eléctricas. A menudo se combina con poliestireno para formar una mezcla conocida comercialmente como Noryl, que mejora la moldeabilidad y amplía su aplicabilidad en el moldeo por inyección. Químicamente, el PPO es un polímero compuesto por unidades repetitivas de óxido de fenileno, lo que proporciona una combinación única de rigidez y estabilidad dimensional.
Al procesar PPO, las temperaturas de moldeo suelen oscilar entre 270 y 310 °C. Generalmente, se requiere un secado previo para reducir la absorción de humedad, que puede afectar el acabado superficial y la resistencia mecánica. Su estructura amorfa permite una contracción uniforme y una gran precisión en los componentes moldeados.
El PPO destaca por su equilibrio entre resistencia al calor y aislamiento eléctrico. Su rigidez dieléctrica resulta especialmente útil en herramientas eléctricas, carcasas eléctricas y conectores. Además, presenta resistencia a disolventes de hidrocarburos y buena compatibilidad química con agua, ácidos y bases, cualidades esenciales en procesos de moldeo por inyección que priorizan la fiabilidad a largo plazo.
Entre sus propiedades mecánicas típicas se incluyen una resistencia a la tracción de 65–80 MPa y un módulo de flexión de alrededor de 2.6 GPa. La densidad del PPO es de aproximadamente 1.06 g/cm³. Gracias a su baja absorción de agua (≈0.03 %), mantiene una buena estabilidad dimensional incluso en ambientes húmedos.
Sin embargo, el PPO tiene sus limitaciones. Puede volverse quebradizo a bajas temperaturas y carece de resistencia a los rayos UV a menos que esté estabilizado. Por esta razón, suele limitarse a instalaciones interiores a menos que estén protegidas.
Polietileno reticulado (PEX)
El polietileno reticulado (PEX) es una forma modificada de polietileno que ha sido sometida a un proceso de reticulación química o física. A diferencia del polietileno estándar (PE) o del polietileno de alta densidad (HDPE), esta reticulación lo transforma de un material termoplástico a un material termoestable, lo que significa que no se puede volver a fundir una vez solidificado. En el moldeo por inyección de plástico, esto le confiere una resistencia térmica y química significativa, pero dificulta el procesamiento.
El PEX generalmente requiere moldeo a temperaturas elevadas, entre 200 y 250 °C, seguido de reticulación mediante métodos químicos (peróxido) o basados en radiación. Su estructura mejorada proporciona buena resistencia química y alta resistencia al impacto, incluso bajo presión o calor.
Su principal ventaja radica en su resistencia al agrietamiento y a la tensión hídrica prolongada, lo que lo hace popular en tuberías de fontanería, conductos para calefacción hidrónica y aislamiento de cables. Como desventaja, su naturaleza termoestable limita su reciclabilidad y reprocesamiento. Sus propiedades mecánicas incluyen una resistencia a la tracción de 21–28 MPa, una elongación a la rotura superior al 300 % y una densidad de alrededor de 0.94 g/cm³.
Polímero de cristal líquido (LCP)
El polímero de cristal líquido (LCP) es un termoplástico semicristalino de alto rendimiento utilizado en aplicaciones de moldeo por inyección de plástico que requieren alta resistencia al calor y precisión dimensional. A diferencia de muchos materiales de moldeo convencionales, la alineación molecular única del LCP le permite conservar su resistencia mecánica incluso a temperaturas elevadas superiores a 240 °C. Su composición química se basa en cadenas de poliéster aromático que forman moléculas rígidas en forma de varilla durante el flujo, lo que resulta en una orientación superior durante el proceso de moldeo por inyección.
Con una temperatura de procesamiento típica cercana a los 240 °C, el LCP ofrece tiempos de ciclo rápidos y una excelente moldeabilidad, incluso en piezas de paredes delgadas o con geometrías muy detalladas. Además, presenta coeficientes de dilatación térmica (CTE) extraordinariamente bajos, lo que lo hace ideal cuando es fundamental mantener las dimensiones de la pieza a pesar de las fluctuaciones de temperatura.
Las principales ventajas del LCP incluyen una alta resistencia a la tracción (≈ 140 MPa), baja absorción de humedad, resistencia natural a la llama y resistencia a las interferencias electromagnéticas de alta frecuencia. Sus propiedades mecánicas, como un módulo de flexión de aproximadamente 5.5 GPa y una densidad de ~1.35 g/cm³, lo hacen especialmente adecuado para componentes compactos. El LCP también ofrece excelentes propiedades eléctricas y estabilidad térmica, atributos vitales para los procesos modernos de moldeo por inyección.
Sin embargo, esta resina puede volverse quebradiza bajo tensión y tiene una resistencia al impacto limitada. El LCP se utiliza frecuentemente en piezas moldeadas por inyección para electrónica de microondas, zócalos para circuitos integrados, conectores de alta frecuencia y dispositivos médicos de precisión.
Poliuretano termoplástico diseñado (ETPU)
El poliuretano termoplástico de ingeniería (ETPU) es una variante modificada del poliuretano termoplástico, diseñada para ofrecer una elasticidad extrema y una gran resistencia a la carga dinámica. Cada vez más utilizado en aplicaciones de moldeo por inyección de plástico, el ETPU destaca en aplicaciones donde la capacidad de rebote, la resistencia a la fatiga y la amortiguación son cruciales. Su composición química se basa en segmentos de poliéter o poliéster de cadena larga y diisocianatos, lo que le confiere una gran tenacidad y resistencia al impacto.
El ETPU se puede moldear por inyección en un amplio rango de temperaturas, aproximadamente de 65 °C a 371 °C (150 °F a 700 °F), según la formulación. Normalmente, se seca previamente la resina para evitar la degradación hidrolítica y garantizar un acabado superficial uniforme. A diferencia de las alternativas de caucho termoplástico o de silicona estándar, la integridad estructural del ETPU se mantiene intacta incluso bajo compresión o flexión repetidas.
Sus propiedades mecánicas incluyen una elongación a la rotura superior al 300 %, una resistencia a la tracción de entre 25 y 35 MPa y una dureza Shore D ajustable según la aplicación, generalmente entre 45 y 65. Químicamente, el ETPU ofrece una excelente resistencia a la abrasión, buena resistencia química y una resistencia superior a la luz ultravioleta y al ozono, lo cual es fundamental para su uso a largo plazo en entornos hostiles.
El ETPU se utiliza en aplicaciones que van desde entresuelas acolchadas y ruedas giratorias hasta interiores de automóviles y fundas para teléfonos resistentes a los impactos.
Caucho de silicona óptico (OLSR)
El caucho de silicona óptica (OLSR) es una clase especializada de caucho de silicona desarrollada para aplicaciones de guiado de luz, fabricación de lentes y aplicaciones ópticas en el moldeo por inyección de plástico. Lo que distingue al OLSR de las resinas termoplásticas o acrílicas estándar es su claridad inigualable y su resistencia a los rayos UV. Este material ofrece hasta un 94 % de transmisión de luz, superando a las opciones tradicionales como el policarbonato (PC) y el polimetilmetacrilato (PMMA) en rendimiento óptico, especialmente tras una exposición prolongada al aire libre.
La estructura química del OLSR se basa en cadenas principales de siloxano con un contenido mínimo de carbono, lo que le confiere una resistencia intrínseca al amarilleamiento, la degradación térmica y la radiación UV. Durante el proceso de moldeo por inyección, soporta una temperatura de fusión que suele oscilar entre los 140 °C y los 180 °C. Se moldea eficazmente en geometrías complejas, gruesas o delgadas, sin marcas de hundimiento ni huecos, incluso con espesores de pared de tan solo 0.25 mm o hasta 50 mm.
Entre sus propiedades mecánicas destacan una excelente flexibilidad y una dureza Shore A que suele oscilar entre 30 y 70, según la formulación. Los cauchos de silicona óptica son ignífugos, presentan una contracción mínima y mantienen su estabilidad dimensional bajo calor y tensión.
Es frecuente ver el uso de OLSR en dispositivos médicos, protectores faciales, lentes y guías de luz LED; en cualquier lugar donde se necesite una transparencia estable y una alta precisión óptica.
Caucho Termoplástico (TPR)
El caucho termoplástico (TPR), también conocido como elastómero termoplástico (TPE) en clasificaciones más amplias, combina las ventajas de procesamiento del plástico con la flexibilidad del caucho. En el moldeo por inyección de plástico, el TPR se valora por su tacto suave, resistencia a la fatiga y reprocesabilidad. Está compuesto por una mezcla física de polímeros plásticos (como el polipropileno) y elastómeros de caucho.
La temperatura de moldeo suele oscilar entre 200 °C y 250 °C. El TPR presenta una buena resistencia química, lo que lo hace útil en entornos exigentes. Ofrece una dureza Shore A de entre 30 y 90, con una resistencia a la tracción de aproximadamente 8 a 18 MPa, según el grado.
Sin embargo, bajo altas temperaturas o cargas continuas, el TPR puede presentar deformación por fluencia y deformación permanente. Aun así, se sigue utilizando en componentes de producción como empuñaduras de herramientas eléctricas, adaptadores de teléfono, protectores de plástico para enchufes y artículos deportivos, donde se requiere resistencia al deslizamiento, flexibilidad y elasticidad.
¿Cuáles son los materiales plásticos especiales para piezas transparentes?
Los materiales más utilizados para piezas transparentes son el policarbonato (PC), el polimetilmetacrilato (PMMA), la polieterimida (PEI) y el caucho de silicona óptica (OLSR). Estos plásticos se eligen para aplicaciones que requieren transmisión de luz, resistencia a los rayos UV y estabilidad dimensional.
La transmitancia de la luz varía según las opciones. El vidrio sigue siendo la referencia con un 95 %, seguido de cerca por el OLSR con un 94 %, el PMMA con un 93 %, el polipropileno (PP) con un 90 % y el PC con un 88-90 %. El PEI, aunque de color más ámbar, transmite el 82 % de la luz visible. El polietileno de alta densidad (HDPE) ronda el 80 %, lo que lo hace menos adecuado para aplicaciones que requieren claridad óptica.
Para lograr la máxima transparencia en las piezas moldeadas por inyección, se recomienda utilizar un acabado de molde SPI-A2 y evitar los agentes desmoldantes que podrían enturbiar la superficie. El espesor uniforme de la pared y las compuertas anchas ayudan a prevenir las líneas de flujo. Estos materiales se utilizan frecuentemente en protectores faciales, lentes, dispositivos médicos y cubiertas de LED, componentes donde el acabado superficial y la transparencia son fundamentales para el rendimiento y la estética.
¿Cómo se clasifican los termoplásticos para el moldeo por inyección?
 Los termoplásticos utilizados en el moldeo por inyección se clasifican generalmente según su estructura molecular, la cual influye en todo, desde la moldeabilidad hasta el rendimiento mecánico y la resistencia a la temperatura. Comprender cómo se clasifican los materiales ayuda a tomar mejores decisiones al elegir polímeros para aplicaciones específicas de moldeo por inyección.
Existen cuatro clasificaciones principales: termoplásticos cristalinos, amorfos, semicristalinos y elastoméricos. Cada uno se comporta de manera diferente bajo calor y tensión. Los plásticos cristalinos, como el nylon 66 o el polietileno de alta densidad (HDPE), tienen una estructura molecular ordenada, lo que les confiere puntos de fusión definidos y buena resistencia química. Los plásticos amorfos, como el policarbonato (PC) o el acrilonitrilo butadieno estireno (ABS), carecen de una estructura cristalina definida, lo que permite una mayor claridad óptica y estabilidad dimensional, pero los hace más sensibles a los disolventes.
Los materiales semicristalinos, como el polipropileno (PP) y el polioximetileno (POM), se sitúan entre estos dos extremos. Ofrecen tanto tenacidad como resistencia a la abrasión. Los elastómeros termoplásticos, incluidos el TPE y el caucho termoplástico (TPR), combinan la flexibilidad del caucho con la facilidad de procesamiento del moldeo por inyección.
Plásticos cristalinos
Los plásticos cristalinos se caracterizan por su estructura molecular altamente ordenada, lo que resulta en un punto de fusión preciso y cambios de estado pronunciados. En el contexto del moldeo por inyección de plástico, los termoplásticos cristalinos suelen presentar una excelente resistencia química, baja absorción de agua y alta resistencia al desgaste.
Estos materiales se utilizan comúnmente en aplicaciones de ingeniería que requieren resistencia, tolerancia a la temperatura y rigidez. Algunos ejemplos son el nylon 6, el nylon 66, el polietileno (PE), el polipropileno (PP) y el polioximetileno (POM). Estas resinas cristalizan durante el enfriamiento, lo que puede provocar contracción y deformación si el diseño del molde no lo tiene en cuenta adecuadamente. Si bien no son ideales para piezas transparentes, los plásticos cristalinos siguen siendo esenciales en componentes de producción como engranajes, bujes y envases de alimentos, especialmente donde la resistencia a la abrasión y la baja fricción son fundamentales.
Plásticos amorfos
Los plásticos amorfos carecen de una estructura cristalina definida, lo que significa que sus moléculas se disponen aleatoriamente en lugar de seguir patrones ordenados. Como resultado, estos materiales se ablandan en un rango de temperaturas en lugar de tener un punto de fusión definido. Esto los hace altamente moldeables y útiles para piezas que requieren geometrías precisas y buena estabilidad dimensional.
Entre los materiales amorfos utilizados en el moldeo por inyección de plástico se incluyen el policarbonato (PC), el acrílico (PMMA), el acrilonitrilo butadieno estireno (ABS) y el poliestireno (PS). Estos plásticos se suelen elegir para piezas, carcasas y componentes transparentes que requieren resistencia al impacto y tolerancias estrictas. Gracias a su estructura, los polímeros amorfos ofrecen un excelente acabado superficial y transparencia, lo que los hace ideales para iluminación, dispositivos médicos y electrónica de consumo, donde la estética y el rendimiento se combinan.
Plásticos semicristalinos
Los plásticos semicristalinos presentan regiones cristalinas ordenadas y zonas amorfas en su estructura molecular. Esta dualidad les confiere un equilibrio único entre tenacidad, resistencia química y resistencia al desgaste. Al procesarse mediante moldeo por inyección, estos materiales se solidifican rápidamente y suelen contraerse más que los amorfos, lo que exige un diseño preciso del molde para controlar las tolerancias.
Algunos ejemplos comunes son el polietileno de alta densidad (HDPE), el polipropileno (PP), el polioximetileno (POM), el nailon 6 y el nailon 66. Estos termoplásticos se utilizan ampliamente en componentes mecánicos como engranajes, cojinetes y envases de alimentos, donde la resistencia, la resistencia a la abrasión y una buena resistencia química son fundamentales. Su naturaleza semicristalina contribuye a que alcancen temperaturas de fusión más elevadas y una mayor resistencia a la fatiga en comparación con los materiales amorfos, aunque pueden ser menos adecuados para aplicaciones que requieren transparencia óptica.
Elastómeros termoplásticos y materiales similares al caucho
Los elastómeros termoplásticos (TPE) y los materiales similares al caucho combinan la flexibilidad del caucho con las ventajas de procesamiento de los termoplásticos. Estos materiales se pueden estirar y flexionar repetidamente sin deformación permanente, lo que los hace ideales para aplicaciones donde la durabilidad y el tacto son importantes. Además, mantienen una excelente resistencia a la abrasión y al impacto, incluso en piezas de paredes delgadas o de diseño complejo.
Entre las variantes se incluyen el poliuretano termoplástico (TPU), el caucho termoplástico (TPR) y otras mezclas diseñadas específicamente para ofrecer suavidad y elasticidad. El TPU, por ejemplo, ofrece una excelente resistencia a la tracción y soporta entornos adversos con alta resistencia a la temperatura. Estos materiales se encuentran comúnmente en ruedas giratorias, dispositivos médicos, empuñaduras sobremoldeadas, fundas para teléfonos y herramientas eléctricas. Gracias a su moldeabilidad y resistencia a la humedad, se utilizan cada vez más en aplicaciones de automoción y electrónica de consumo donde se requiere flexibilidad y resistencia.
¿Qué factores debe tener en cuenta al elegir el material plástico para el moldeo por inyección?
La exposición ambiental es fundamental. Si diseña para uso en exteriores, necesita materiales con excelente resistencia a los rayos UV, como el acrílico PMMA o el policarbonato PC. Para entornos químicamente agresivos, el polietileno de alta densidad HDPE o el polipropileno PP ofrecen buena resistencia química. El cumplimiento de las normativas del sector también es un factor importante, especialmente en dispositivos médicos o envases de alimentos, donde pueden requerirse materiales de moldeo con certificación FDA o ISO, como la resina ABS o la polieterimida.
El costo y la compatibilidad de procesamiento son factores clave para tomar la decisión. Incluso los plásticos de alto rendimiento como el PEEK o el TPU deben sopesarse con el presupuesto de producción. Preguntas como "¿A qué temperaturas estará expuesta esta pieza?" o "¿Se flexionará repetidamente bajo carga?" le ayudarán a elegir la resina más adecuada para su proyecto de moldeo por inyección.
¿Qué propiedades mecánicas y físicas son importantes?
Al seleccionar materiales para moldeo por inyección, las propiedades mecánicas y físicas definen el rendimiento de la pieza bajo condiciones reales de uso. La resistencia suele ser una prioridad. Es fundamental evaluar la resistencia a la tracción, especialmente si la pieza soportará cargas. Por ejemplo, tanto el nylon 66 como el PBT ofrecen alta resistencia mecánica y rigidez, lo que los hace ideales para aplicaciones estructurales y carcasas en herramientas eléctricas o componentes eléctricos.
La flexibilidad es otro factor crucial. Los elastómeros termoplásticos como el TPE y el TPU ofrecen superficies suaves al tacto y una excelente capacidad de recuperación, por lo que se utilizan ampliamente en adaptadores de teléfono, empuñaduras médicas y calzado. Si la pieza necesita doblarse sin romperse, es fundamental seleccionar un material con una alta elongación a la rotura.
La resistencia al impacto es donde destacan polímeros como el policarbonato (PC) y el ABS. Mantienen su integridad incluso tras una caída, lo cual es fundamental en electrónica de consumo, equipos de seguridad y carcasas. Además, la dureza y la durabilidad de la superficie son cruciales para productos expuestos a la fricción o al contacto repetido, como cojinetes deslizantes o protectores faciales.
¿A qué condiciones ambientales o químicas estará expuesto el material?
En ambientes con alta humedad, la absorción de agua se convierte en un problema. Materiales como el nylon 6 y el nylon 66 tienden a absorber más humedad, lo que puede alterar sus propiedades mecánicas. Si la estabilidad dimensional es crucial, el polietileno o el acetal podrían ser una mejor opción. Para aplicaciones que involucran solventes, detergentes o soluciones ácidas, la resistencia química debe ser la máxima prioridad. Los compuestos de TPU y PTFE se suelen elegir por su resistencia en condiciones corrosivas.
El rango de temperatura también es importante. Algunas resinas conservan su forma y resistencia a temperatura ambiente, pero se deforman con el calor. Es fundamental comprender la temperatura máxima de funcionamiento y el comportamiento de la dilatación térmica. En entornos de altas temperaturas o fluctuantes, se prefieren resinas como el PEEK o el PPS por su baja deformación y excelente resistencia al calor. ¿Existen normas reglamentarias o de cumplimiento que deban cumplirse?
Cuando una pieza moldeada se destina a industrias críticas como la sanitaria, la alimentaria, la aeroespacial o la automotriz, el cumplimiento normativo es fundamental. Es necesario considerar cómo las propiedades del material se ajustan a los requisitos específicos de cada organismo regulador. Por ejemplo, en envases de alimentos o aplicaciones de uso doméstico, se suelen requerir plásticos que cumplan con la normativa de la FDA, como el polipropileno o el HDPE. Estos materiales ofrecen una buena resistencia química y soportan la exposición repetida a alimentos, agua y productos de limpieza.
En el desarrollo de dispositivos médicos, la transparencia, la esterilizabilidad y la biocompatibilidad son fundamentales. Polímeros como el PEI y ciertos grados de acrílico PMMA o policarbonato PC se utilizan ampliamente por su resistencia a la radiación gamma y la esterilización en autoclave. En los sectores aeroespacial y automotriz, los requisitos son más exigentes: la resistencia a la llama, la baja toxicidad del humo y el rendimiento bajo presión deben demostrarse mediante certificaciones como UL 94 o las normas ISO.
También es necesario tener en cuenta las leyes específicas de cada región. La normativa REACH de Europa, la Proposición 65 de California o la directiva RoHS para productos electrónicos pueden influir en la selección de materiales.
¿Qué cualidades estéticas u ópticas se requieren?
Los materiales para moldeo por inyección deben mantener la apariencia superficial, la claridad y la precisión de color deseadas, sin deformarse bajo estrés térmico ni degradarse en ambientes con alta radiación UV. Los plásticos estéticos deben moldearse bien y mantener la uniformidad en todas las series de producción.
Los materiales de grado óptico, como el policarbonato y el acrílico PMMA, ofrecen buena transparencia y resistencia a los arañazos. Para requisitos de claridad exigentes, como lentes o carcasas de LED, la silicona óptica o materiales especiales como el PEI pueden ser ideales. El policarbonato y el polipropileno se suelen elegir para carcasas de productos de consumo debido a su equilibrio entre resistencia a los impactos y atractivo visual.
El acabado del molde también juega un papel fundamental. Un acabado SPI-A2 de alto brillo se usa a menudo para piezas transparentes con el fin de maximizar la transmisión de luz, mientras que las texturas mate pueden disimular las marcas de hundimiento en geometrías más gruesas. Tenga en cuenta los aditivos, las líneas de flujo y las variaciones en el espesor de la pared, ya que todos ellos afectan la uniformidad visual. Si la superficie de su producto forma parte de la experiencia de marca, seleccione una resina que admita coloración, marcado láser o texturizado sin sacrificar la integridad mecánica.
¿Cómo se comparan las resinas de uso general, las resinas de ingeniería y las resinas de alto rendimiento?
 Los plásticos comunes, como el poliestireno o el polietileno de alta densidad, se utilizan ampliamente para piezas de uso general con requisitos de rendimiento bajos o moderados. Son económicos y fáciles de moldear, lo que los hace ideales para envases, bienes de consumo o componentes desechables.
Los plásticos de ingeniería como el ABS, el nylon 6 o el policarbonato ofrecen mayor resistencia, mejor estabilidad dimensional y mayor resistencia a la temperatura. Se utilizan ampliamente en la industria automotriz, dispositivos médicos, electrónica y carcasas industriales. Su rendimiento superior justifica el aumento de precio, especialmente para aplicaciones de larga duración.
En la gama alta, las resinas de alto rendimiento como PEEK, PPS o PEI ofrecen propiedades mecánicas, resistencia térmica y química excepcionales. Estos materiales se eligen para implantes aeroespaciales, de defensa y médicos, donde el fallo no es una opción. Si bien su procesamiento es más complejo, amplían las posibilidades de diseño en condiciones extremas o cuando se requieren certificaciones. Siempre es importante que las capacidades del material se ajusten a las exigencias reales del proyecto.
¿Cómo se pueden adaptar los materiales a los requisitos de la aplicación?
En aplicaciones médicas, la biocompatibilidad y la compatibilidad con la esterilización son cruciales. Materiales como el PEI o el policarbonato se utilizan con frecuencia para instrumental quirúrgico o carcasas de dispositivos de diagnóstico debido a su transparencia y resistencia a la esterilización en autoclave.
En los componentes automotrices, se necesitan materiales que resistan el calor, las vibraciones y la exposición a productos químicos como combustibles o aceites. El nylon 66 o el polipropileno se suelen elegir para piezas del compartimento del motor, carcasas o componentes interiores debido a su equilibrio entre resistencia, flexibilidad y ligereza. Para la electrónica de consumo o los electrodomésticos, el ABS o el poliuretano termoplástico pueden ofrecer la combinación ideal de rentabilidad, durabilidad y un buen acabado estético.
En aplicaciones industriales, puede ser necesario que el material tenga resistencia al impacto, sea ignífugo o resistente a la humedad, especialmente en exteriores o en entornos de alta carga. El polietileno, el acetal o el polietileno de alta densidad se utilizan con frecuencia en sistemas de transporte, depósitos de productos químicos o carcasas de bombas.
Al planificar su proyecto de moldeo por inyección, evite generalizar. Identifique las necesidades específicas de resistencia de su producto. Luego, seleccione la resina que no solo cumpla con esos requisitos, sino que los supere, garantizando así que sus piezas de producción soporten las exigencias de sus aplicaciones reales.
¿Cómo se debe equilibrar el coste con el rendimiento?
Si su aplicación implica carga mecánica, exposición a rayos UV o contacto con productos químicos, deberá priorizar la resistencia, la resistencia al impacto y la estabilidad ambiental por encima de las propiedades estéticas.
Los plásticos comunes como el polipropileno y el polietileno de alta densidad son económicos y fáciles de procesar, pero pueden carecer de la rigidez estructural o la resistencia al calor necesarias en componentes técnicos. En cambio, los plásticos de grado industrial como el policarbonato o el nylon 66 ofrecen mayor estabilidad dimensional y mejores propiedades mecánicas, pero su precio por libra es más elevado. Es fundamental elegir la resina adecuada según la función y el ciclo de vida del producto.
Si estás desarrollando un producto para el consumidor final, el aspecto visual y el acabado también son importantes, sobre todo con materiales como el acrílico PMMA o el ABS. Considera si usar una resina mixta o con cargas puede reducir los costos sin sacrificar la calidad. Ten siempre en cuenta el rendimiento del material, el tiempo de ciclo, la moldeabilidad y el índice de desperdicio.
¿Cuáles son las consideraciones ambientales y de sostenibilidad en la selección de materiales?
Los termoplásticos como el polipropileno y el polietileno son reciclables, lo que permite reducir los residuos y promover la producción circular. Además, los materiales con alta moldeabilidad reducen el consumo de energía durante la producción, lo que contribuye a una menor huella de carbono.
Quizás le interese explorar polímeros o resinas de origen biológico diseñados para minimizar el impacto ambiental. Ciertas aplicaciones permiten el uso de materiales reciclados posconsumo, especialmente en componentes no estructurales de bajo impacto. Además, tenga en cuenta el ciclo de vida completo: desde la obtención de la materia prima hasta su reciclaje al final de su vida útil. Si trabaja con dispositivos médicos o envases de alimentos, la sostenibilidad también debe estar en consonancia con el cumplimiento normativo.
Elegir el material adecuado no se trata solo de rendimiento o costo. La sostenibilidad se está convirtiendo en un factor clave en la toma de decisiones, que influye no solo en la aceptación del producto en el mercado, sino también en cómo se integra en objetivos ambientales más amplios.
¿Qué grados y estándares existen para los materiales de moldeo por inyección?
Los materiales para moldeo por inyección se clasifican comúnmente en grados que definen su idoneidad para aplicaciones específicas. Estos incluyen grados comerciales, médicos y automotrices, cada uno diseñado para cumplir con estándares precisos de rendimiento, seguridad y cumplimiento. Incluso un termoplástico de uso común como el polipropileno (PP) o el acrilonitrilo butadieno estireno (ABS) puede variar drásticamente en su composición según el grado para el que esté destinado.
Los materiales de grado comercial están diseñados para uso general, ideales para bienes de consumo, juguetes o carcasas donde la rentabilidad y las propiedades mecánicas moderadas son fundamentales. Estos materiales generalmente no cuentan con aprobaciones reglamentarias, pero ofrecen un procesamiento uniforme y una estabilidad dimensional básica.
Los plásticos de grado médico, como el policarbonato (PC) o el polietileno (PE), deben cumplir con certificaciones rigurosas como USP Clase VI, ISO 10993 o FDA 21 CFR. Estos grados se fabrican bajo estrictos controles de lote y ofrecen mayor resistencia química, biocompatibilidad y trazabilidad, lo que los hace idóneos para dispositivos médicos, instrumental quirúrgico y catéteres.
Las resinas de grado automotriz, incluido el nylon 66 reforzado con fibras de vidrio, están diseñadas para entornos de alto impacto y exposición al calor. Estos grados suelen cumplir con las clasificaciones de inflamabilidad UL 94 y las certificaciones ISO/IATF, lo que garantiza su resistencia a la luz ultravioleta, los ciclos térmicos y el desgaste.
¿Cuáles son las diferencias entre los grados comercial, médico y automotriz?
Los plásticos de uso comercial priorizan el costo y la moldeabilidad general, lo que los hace adecuados para bienes de consumo de gran volumen. Los materiales de uso médico, como ciertos tipos de polipropileno o polietileno (PE), deben cumplir con las normas de la FDA o la USP Clase VI y, a menudo, son resistentes a la radiación gamma y la esterilización.
En cambio, las resinas de grado automotriz, como el nylon 66 reforzado o el ABS ignífugo, deben cumplir con rigurosos estándares de rendimiento en cuanto a resistencia al impacto, resistencia al desgaste y resistencia a la deformación por calor. Estos grados suelen cumplir con las normas de calidad ISO 9001 o IATF 16949 y ofrecen una estabilidad dimensional constante ante ciclos térmicos, vibraciones y exposición a los rayos UV.
¿Cómo se comportan los materiales durante el proceso de moldeo por inyección?
Los materiales semicristalinos, como el nylon 66 y otras resinas de PA, experimentan una contracción volumétrica significativa, de hasta un 2 %, al enfriarse, lo que aumenta el riesgo de deformación y distorsión. En cambio, los materiales amorfos, como el policarbonato y el acrílico PMMA, presentan una menor contracción (normalmente entre un 0.5 % y un 0.7 %), lo que los hace más estables dimensionalmente para geometrías complejas y tolerancias estrictas.
El comportamiento térmico es otro factor importante. Las resinas de alto rendimiento, como el PEEK o la polieterimida, requieren temperaturas elevadas en el molde para garantizar un flujo adecuado y evitar tensiones internas. Si la temperatura del molde no se mantiene uniforme, idealmente dentro de ±3 °C, los plásticos transparentes pueden desarrollar birrefringencia o turbidez superficial, lo que afecta la transparencia y el acabado.
El flujo del material también influye en el rendimiento. Los termoplásticos con índices de fluidez más altos llenan los moldes de paredes delgadas con mayor facilidad, mientras que los materiales más rígidos pueden resistir el flujo o atrapar aire, lo que provoca marcas de hundimiento o huecos.
Cómo optimizar el diseño y el acabado superficial de piezas transparentes moldeadas por inyección.
Al moldear piezas de plástico transparente, cada decisión de diseño afecta directamente al rendimiento óptico. Materiales como el policarbonato (PC), el acrílico PMMA y el copolímero de poliéster se utilizan habitualmente por su transparencia y resistencia al impacto, pero requieren un cuidado especial para lograr la claridad esperada en aplicaciones como protectores faciales, lentes de luz y dispositivos electrónicos de consumo.
Es importante mantener un espesor de pared uniforme en toda la pieza para evitar marcas circulares y concentraciones de tensión interna. Los cambios bruscos de espesor tienden a distorsionar el paso de la luz, creando líneas de flujo visibles y neblina. También es fundamental colocar las compuertas de manera que los frentes de flujo converjan fuera de las áreas ópticas críticas. Esto reduce la visibilidad de las líneas de soldadura o marcas de tensión en la pieza final.
El acabado superficial es igualmente crucial. El pulido manual SPI-A2 ofrece una calidad casi de lente, pero aumenta el tiempo y el costo de fabricación. Para superficies planas como difusores de luz o cubiertas de paneles, los recubrimientos a base de resina pueden ser una alternativa rentable. Tenga cuidado con los agentes desmoldantes: los residuos que quedan en la pieza pueden degradar la claridad de la superficie, especialmente bajo exposición a los rayos UV.
Los radios de esquina generosos reducen la tensión interna en el policarbonato, donde los ángulos agudos actúan como iniciadores de grietas.
Conclusión
En resumen, elegir el plástico adecuado para el moldeo por inyección no es solo un trámite, sino un factor determinante para el rendimiento de su producto. No se trata solo de ajustarse a un precio o elegir lo que hay en stock. Necesita un material que se adapte a las exigencias reales de sus piezas, ya sea un ABS resistente para carcasas eléctricas, un polietileno apto para uso alimentario en envases o un TPU de grado médico que resista el desgaste, la limpieza y las normativas más estrictas.
Cuando comprendes cómo se comportan los distintos plásticos durante el moldeo (cómo fluyen, se enfrían, se contraen o incluso se deforman), obtienes una ventaja real. Menos sorpresas. Mayor consistencia. Y eso significa menos problemas en la planta de producción. A medida que aumenta la presión por fabricar piezas más resistentes, ligeras, seguras o simplemente más fiables, los materiales que elijas son más importantes que nunca.
Si te tomas en serio la calidad, empieza por la resina. Porque la selección inteligente de materiales no es solo una cuestión técnica, sino que marca la diferencia entre los buenos productos y los excelentes.