
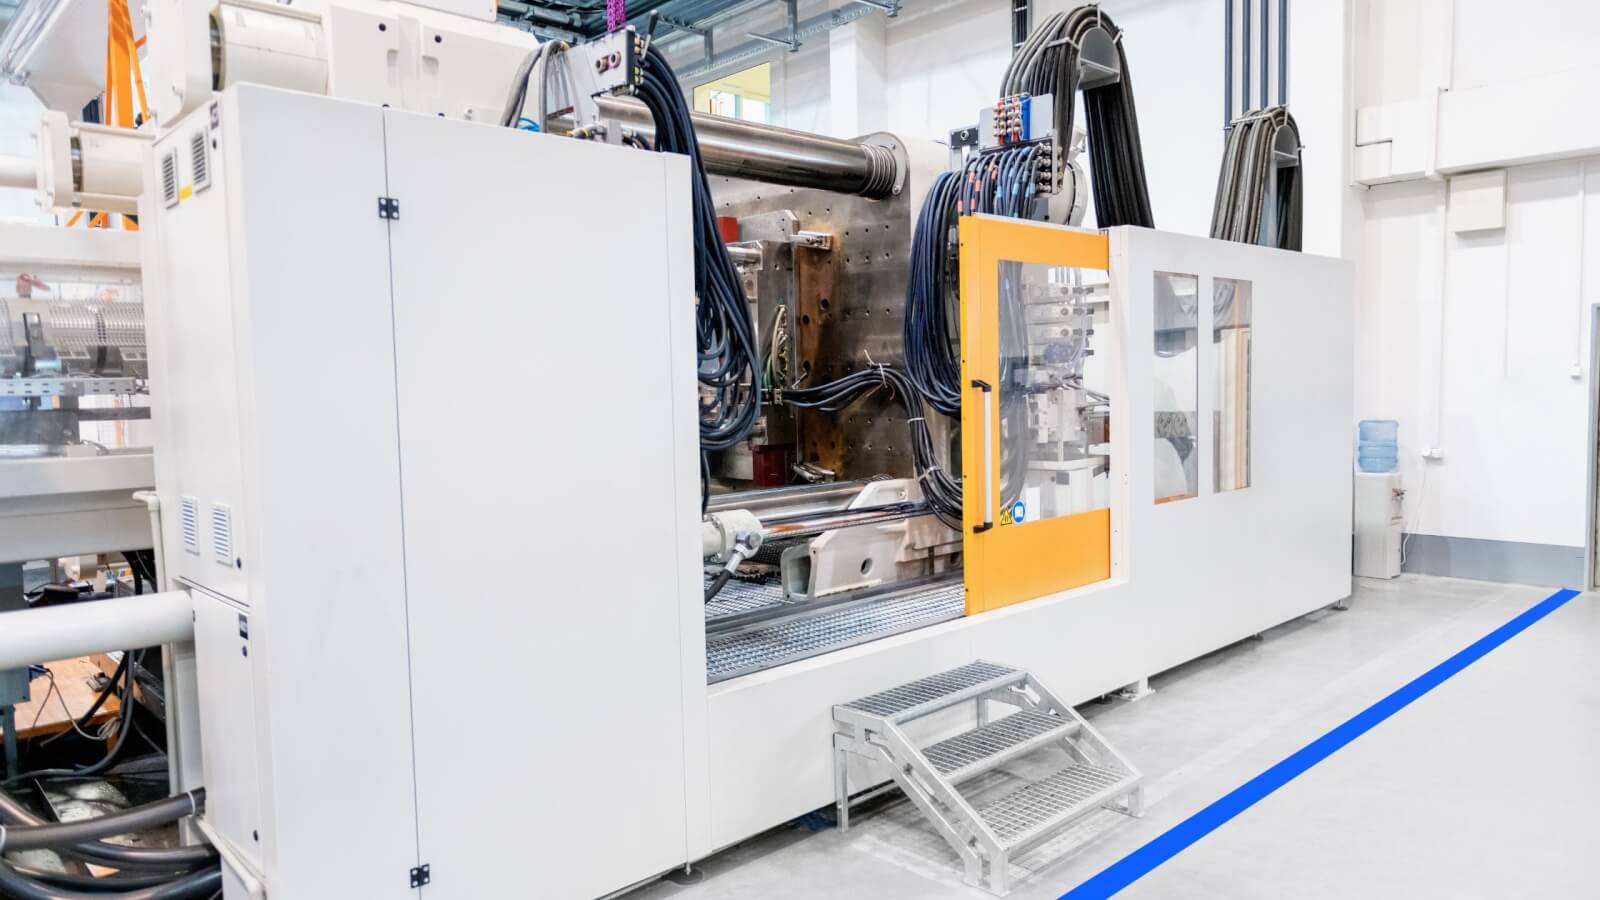





En el vasto mundo de la fabricación, el moldeo por inyección se erige como una técnica esencial, utilizada para crear una infinidad de productos con precisión y eficiencia.
Exploremos los diversos tipos de procesos de moldeo por inyección, cada uno adaptado a aplicaciones, materiales y ventajas específicas. La esencia del moldeo por inyección, un proceso que combina innovación y tecnología, impulsa el progreso de las industrias, ofreciendo soluciones que van desde componentes sencillos hasta piezas automotrices complejas.
¿Qué es el moldeo por inyección?
El moldeo por inyección es un proceso de fabricación que consiste en producir piezas inyectando material fundido en un molde. Permite la producción en grandes volúmenes de piezas con formas y tamaños complejos, utilizando diversos materiales como plásticos, metales y cerámica.
El proceso consiste en una máquina que funde el material antes de inyectarlo en una cavidad dentro de un molde. Una vez enfriada, la pieza se expulsa, lista para su uso o procesamiento posterior. Este método es reconocido por su precisión, repetibilidad y capacidad para producir piezas con diseños complejos y tolerancias estrictas.
¿Cuáles son los diferentes tipos de procesos de moldeo por inyección?
Desde la industria automotriz hasta los dispositivos médicos, la versatilidad de los diferentes procesos de moldeo por inyección satisface las necesidades específicas de cada aplicación, ofreciendo un abanico de métodos, cada uno con sus ventajas, desafíos y compatibilidades de materiales únicos.
Analicemos con más detalle cada uno de ellos, incluyendo sus aplicaciones y características técnicas.
Moldeo por inyección asistido por gas
El moldeo por inyección asistido por gas revoluciona la producción de piezas de plástico al introducir un gas a presión en el plástico fundido dentro de la cavidad del molde. Esta técnica innovadora no solo mejora la integridad estructural del producto, sino que también permite crear geometrías complejas que serían difíciles o imposibles de lograr con los métodos de moldeo por inyección convencionales.
- Aplicaciones: Este proceso resulta especialmente beneficioso para la fabricación de piezas grandes y huecas, como asas, paneles de carrocería de automóviles y componentes de muebles. Su capacidad para crear piezas resistentes y ligeras lo convierte en la opción preferida en sectores que priorizan estas características.
- Materiales usados: Adecuada para una amplia gama de termoplásticos, la inyección asistida por gas se aplica comúnmente a materiales como el nailon (poliamida), el polietileno y el acrilonitrilo butadieno estireno (ABS), cada uno de los cuales ofrece ventajas distintas en términos de resistencia, flexibilidad y acabado estético.
- Beneficios y desafíos:
- Mayor resistencia y menor peso del producto final, lo que conlleva un ahorro de costes tanto en el uso de materiales como en el transporte.
- La capacidad de moldear formas y estructuras complejas que no son factibles con el moldeo por inyección tradicional.
- Entre los retos se incluyen la necesidad de equipos especializados y el control preciso de la inyección de gas para evitar defectos.
La transición del moldeo asistido por gas al moldeo cúbico revela la amplitud de la innovación en la industria del moldeo por inyección, que satisface las crecientes demandas de eficiencia y complejidad en el diseño de piezas.
Moldeo de cubos
El moldeo cúbico destaca por su diseño único, que gira sobre dos ejes, permitiendo el moldeo simultáneo de varias piezas o capas. Este proceso mejora significativamente la eficiencia de producción y es especialmente adecuado para productos complejos de múltiples componentes.
- Aplicaciones: El moldeo cúbico encuentra su nicho en la producción de piezas pequeñas y complejas, como engranajes, componentes con múltiples materiales o colores, y artículos de embalaje. Su capacidad para integrar diferentes materiales en un solo ciclo lo hace indispensable para la fabricación de productos sofisticados.
- Materiales usados: La versatilidad del moldeo cúbico se extiende a su compatibilidad con un amplio espectro de materiales, desde termoplásticos estándar hasta polímeros de ingeniería, lo que permite la producción de piezas que cumplen con requisitos específicos de resistencia, durabilidad y estética.
- Beneficios y desafíos:
- Se ha logrado un notable aumento en la eficiencia de producción mediante el moldeo de múltiples piezas en un solo ciclo.
- La capacidad de producir componentes complejos y multimateriales.
- El coste inicial y la complejidad del diseño del molde cúbico plantean desafíos que requieren una importante inversión inicial y conocimientos especializados.
La evolución desde el moldeo por inyección de cubos hasta el moldeo por inyección de paredes delgadas subraya el impulso de la industria hacia la maximización de la eficiencia y la minimización del uso de materiales, lo que refleja tendencias más amplias en materia de sostenibilidad y avances tecnológicos.
Moldeo por inyección de pared delgada
El moldeo por inyección de paredes delgadas satisface la demanda de piezas ligeras y de alta resistencia con un mínimo consumo de material. Este proceso se especializa en la producción de componentes extremadamente delgados pero robustos, un requisito fundamental en los dinámicos mercados actuales de electrónica y bienes de consumo.
- Aplicaciones: Ideal para la fabricación de materiales de embalaje, carcasas de teléfonos móviles y contenedores, el moldeo de paredes delgadas es fundamental en industrias donde la relación resistencia-peso y la precisión son primordiales.
- Materiales usados: Los materiales de alta fluidez, como el polipropileno y el polietileno, se utilizan habitualmente en el moldeo por inyección de paredes delgadas para garantizar que el plástico fundido pueda llenar y solidificarse en el molde de forma rápida y uniforme, produciendo piezas de calidad constante.
- Beneficios y desafíos:
- Reducción del consumo de materiales y del tiempo de producción, lo que conlleva un importante ahorro de costes y beneficios medioambientales.
- La capacidad de producir piezas con alta precisión y excelentes acabados superficiales.
- Sin embargo, el proceso exige maquinaria avanzada con alta presión y velocidad de inyección, además de un diseño meticuloso del molde para lograr el espesor de pared deseado y evitar defectos.
Moldeo por inyección de silicona líquida (LSR)
El moldeo por inyección de silicona líquida (LSR) destaca por su excepcional capacidad para producir piezas que requieren flexibilidad, durabilidad y un alto nivel de detalle. Este proceso utiliza caucho de silicona líquida, un material conocido por su estabilidad térmica, resistencia química y biocompatibilidad, lo que lo convierte en una opción ideal para una amplia gama de aplicaciones.
- Aplicaciones:
- Dispositivos y componentes médicos que están en contacto directo con la piel humana.
- Piezas de automoción que deben soportar temperaturas extremas.
- Productos de consumo como utensilios de cocina y carcasas impermeables para aparatos electrónicos.
- Materiales usados: El material principal utilizado en el moldeo de LSR es el caucho de silicona líquida, elegido por su consistencia y propiedades que permiten un moldeo de alta precisión.
- Beneficios y desafíos:
- Beneficios:
- Durabilidad excepcional y resistencia a las variaciones de temperatura.
- Alto nivel de precisión en el moldeo de detalles intrincados.
- Compatibilidad con aplicaciones médicas y alimentarias.
- Desafíos:
- Los costes iniciales de instalación y de materiales pueden ser más elevados en comparación con el moldeo por inyección de plástico tradicional.
- Se requiere maquinaria especializada y conocimientos técnicos para gestionar eficazmente el proceso de curado y moldeo.
- Beneficios:
Al pasar de la tecnología LSR al moldeo por inyección de metales (MIM), cambiamos nuestro enfoque de la flexibilidad de las siliconas a la resistencia y precisión de las piezas metálicas, lo que ilustra la amplitud de posibilidades que ofrecen las tecnologías de moldeo por inyección.
Moldeo por inyección de metal (MIM)
El moldeo por inyección de metales (MIM) combina la flexibilidad de diseño del moldeo por inyección de plástico con la resistencia e integridad del metal. Al mezclar polvos metálicos con un aglutinante polimérico, el MIM permite la producción de piezas metálicas con formas complejas y detalles finos, difíciles de lograr mediante los procesos tradicionales de metalurgia.
- Aplicaciones:
- Componentes de precisión para relojes y electrónica.
- Herramientas y componentes industriales que requieren alta resistencia y durabilidad.
- Instrumentos médicos y dentales.
- Materiales usados: En el proceso MIM se puede utilizar una amplia variedad de metales, incluidos el acero inoxidable, el titanio y las aleaciones adaptadas a requisitos de propiedades específicos.
- Beneficios y desafíos:
- Beneficios:
- Capacidad para producir piezas densas y resistentes con geometrías complejas.
- Rentable para tiradas de producción de gran volumen.
- Reduce o elimina operaciones secundarias como el mecanizado.
- Desafíos:
- Los costes iniciales de utillaje y puesta en marcha son más elevados en comparación con otros procesos de moldeo por inyección.
- Los procesos de desaglomeración y sinterización requieren un control minucioso y pueden alargar los tiempos de producción.
- Beneficios:
A medida que pasamos del moldeo por inyección de metales (MIM) al moldeo por inyección reactiva (RIM), la versatilidad de los procesos de moldeo por inyección para adaptarse a una amplia gama de materiales, desde silicona hasta metal y polímeros reactivos, se hace cada vez más evidente, lo que demuestra la adaptabilidad de esta técnica de fabricación a las diversas necesidades de la industria.
Moldeo por inyección de reacción (RIM)
El moldeo por inyección reactiva (RIM) es un proceso en el que se mezclan dos componentes químicos reactivos y se inyectan en un molde, donde reaccionan y se curan, formando una pieza ligera, resistente y compleja. Este proceso destaca por su capacidad para producir piezas de gran tamaño con espesor de pared variable y excelente resistencia al impacto.
- Aplicaciones:
- Parachoques y salpicaderos de automóviles que requieren durabilidad y ligereza.
- Cajas para equipos médicos y electrónicos que requieren un acabado de alta calidad.
- Paneles y carcasas a medida para maquinaria industrial.
- Materiales usados: Los poliuretanos son los materiales más utilizados en RIM, seleccionados por su versatilidad, resistencia al impacto y relación resistencia-peso.
- Beneficios y desafíos:
- Beneficios:
- Produce piezas de gran tamaño con formas complejas y acabados superficiales superiores.
- Alta resistencia al impacto y propiedades ligeras.
- Ofrece una importante flexibilidad de diseño y diversas opciones de materiales.
- Desafíos:
- El control del proceso es fundamental para prevenir problemas con el curado y las propiedades del material.
- El coste de las materias primas y la necesidad de equipos de dosificación y mezcla precisos pueden resultar más elevados que con otros métodos.
- Beneficios:
Moldeo por inyección termoplástico
El moldeo por inyección de termoplásticos es reconocido por su eficiencia y flexibilidad. Este proceso consiste en fundir polímeros termoplásticos e inyectarlos en la cavidad de un molde, donde se enfrían y solidifican para formar la pieza final. Uno de los aspectos más atractivos del moldeo de termoplásticos es la capacidad del material para ser refundido y reutilizado, lo que lo convierte en una opción popular para una amplia gama de aplicaciones.
- Aplicaciones:
- Carcasas para aparatos electrónicos de consumo, como teléfonos inteligentes y ordenadores.
- Componentes de automóviles como salpicaderos y parachoques.
- Dispositivos médicos que requieren esterilización.
- Materiales usados: Entre los materiales más comunes se encuentran el ABS (acrilonitrilo butadieno estireno), el policarbonato (PC), el polipropileno (PP) y el nailon (poliamida), cada uno de los cuales ofrece propiedades únicas como durabilidad, flexibilidad y resistencia a los impactos y al calor.
- Beneficios y desafíos:
- Beneficios: Rentabilidad para grandes series de producción, reciclabilidad de los materiales y una amplia selección de materiales para satisfacer requisitos específicos de las propiedades.
- Desafíos: Degradación del material con el procesamiento repetido y el costo inicial del diseño del molde y la configuración de la producción.
Al pasar de los termoplásticos a los termoestables, nos encontramos con materiales que, una vez curados, ofrecen diferentes ventajas y desafíos, lo que subraya la necesidad de elegir el proceso adecuado en función de los requisitos de uso final.
Moldeo por inyección termoestable
El moldeo por inyección de materiales termoestables es ideal para aplicaciones que requieren materiales capaces de soportar altas temperaturas sin perder su integridad estructural. A diferencia de los termoplásticos, los materiales termoestables experimentan un cambio químico al calentarse y moldearse, lo que da como resultado un producto que no se puede volver a fundir ni remodelar.
- Aplicaciones:
- Componentes eléctricos y aislantes debido a su alta resistencia al calor.
- Piezas de automoción que deben soportar condiciones extremas.
- Carcasas de electrodomésticos por su durabilidad y acabado.
- Materiales usados: El epoxi, el fenólico, el poliéster y la silicona son materiales termoestables comunes, elegidos por su resistencia, resistencia química y estabilidad térmica.
- Beneficios y desafíos:
- Beneficios: Resistencia superior al calor y a los productos químicos, alta estabilidad dimensional y durabilidad en entornos hostiles.
- Desafíos: La irreversibilidad del proceso de curado limita la posibilidad de reciclaje, y un control preciso del proceso de moldeo es fundamental para prevenir defectos.
Adentrándonos más en el ámbito de los procesos de moldeo especializados, el moldeo por inyección de espuma estructural presenta un conjunto único de características, que combinan aspectos de los procesos termoplásticos y termoestables para lograr piezas con una resistencia excepcional y propiedades de ligereza.
Moldeo por inyección de espuma estructural
El moldeo por inyección de espuma estructural se distingue por el uso de un agente espumante mezclado con el polímero, creando un núcleo celular rodeado por una capa sólida. Esta técnica da como resultado componentes más ligeros y rígidos que los plásticos sólidos, ofreciendo una mayor resistencia estructural para diversas aplicaciones.
- Aplicaciones:
- Piezas de gran tamaño, como muebles de exterior, paneles para automóviles y carcasas para maquinaria pesada.
- Componentes que requieren una alta relación resistencia-peso.
- Productos que se benefician de las propiedades de aislamiento térmico.
- Materiales usados: Los polímeros de alta densidad, como el polietileno (PE), el poliestireno (PS) y el polipropileno (PP), se utilizan habitualmente, junto con la adición de un agente espumante físico o químico para crear la estructura de la espuma.
- Beneficios y desafíos:
- Beneficios: Reducción del consumo de material sin comprometer la resistencia, mejora del aislamiento térmico y acústico, y menores costes de producción para piezas de gran tamaño.
- Desafíos: Gestionar el proceso de espumado para lograr una estructura celular uniforme en toda la pieza y garantizar que el molde esté diseñado para acomodar la expansión del material.
Sobremoldeo
El sobremoldeo es un proceso de dos pasos que consiste en moldear una segunda capa de material sobre una pieza previamente moldeada. Esta técnica se utiliza para añadir superficies suaves al tacto en plásticos duros, crear componentes multicolores o multimateriales y mejorar las características estéticas y funcionales del producto.
- Aplicaciones:
- Mangos de herramientas con agarre cómodo.
- Dispositivos médicos con superficie suave al tacto para un mejor manejo.
- Componentes del interior de los automóviles que requieren una combinación de texturas o materiales.
- Materiales usados: Normalmente se utilizan termoplásticos como el ABS para el sustrato rígido y el TPE (elastómeros termoplásticos) para la capa exterior blanda.
- Beneficios y desafíos:
- Beneficios: Mejora el atractivo estético y la funcionalidad del producto, optimiza el agarre y la comodidad, y puede sellar las piezas contra la humedad y el polvo.
- Desafíos: Requiere un control preciso de las condiciones de moldeo para garantizar una correcta adhesión entre las capas y puede implicar mayores costes de producción debido a los múltiples pasos del proceso.
La transición del sobremoldeo al moldeo por inserción demuestra la versatilidad de los procesos de moldeo por inyección para integrar diversos componentes y materiales que permitan cumplir con requisitos de diseño específicos.
Moldeo con Insertos
El moldeo por inserción consiste en introducir una pieza prefabricada (generalmente de metal) en un molde, donde queda recubierta de plástico. Este proceso es ideal para integrar piezas metálicas con plástico, creando un componente único y robusto.
- Aplicaciones:
- Conectores eléctricos con pines metálicos recubiertos de plástico.
- Pomos o componentes con roscas metálicas para tornillos.
- Instrumentos quirúrgicos con puntas o componentes metálicos.
- Materiales usados: Se puede utilizar una amplia gama de plásticos, como ABS, policarbonato y nailon, que se moldean alrededor de piezas metálicas como latón, acero inoxidable o inserciones de aluminio.
- Beneficios y desafíos:
- Beneficios: Proporciona una mayor resistencia estructural, permite la integración de diferentes materiales y reduce los costes de montaje y mano de obra.
- Desafíos: El proceso requiere una colocación precisa de los insertos y un diseño de molde específico para evitar desplazamientos durante el moldeo, y existe el riesgo de que los insertos sufran daños térmicos.
Profundizando en las capacidades de precisión del moldeo por inyección, el micromoldeo por inyección ofrece soluciones para producir componentes extremadamente pequeños y detallados.
Moldeo por microinyección
El moldeo por microinyección está diseñado para la fabricación de piezas y componentes de tamaño micrométrico con detalles intrincados. Este proceso requiere máquinas y moldes especializados para manipular volúmenes muy pequeños de material con extrema precisión.
- Aplicaciones:
- Componentes médicos como microagujas o pequeños implantes.
- Microengranajes y componentes para electrónica.
- Conectores y componentes ópticos que requieren alta precisión.
- Materiales usados: Materiales de alto rendimiento como PEEK, LCP (polímero de cristal líquido) y termoplásticos especializados, adecuados para lograr detalles finos y resistencia a microescala.
- Beneficios y desafíos:
- Beneficios: Permite la producción de componentes de alta precisión y con gran nivel de detalle, adecuados para aplicaciones avanzadas en las industrias médica y electrónica.
- Desafíos: Los elevados costes de las herramientas y la maquinaria se deben a la precisión requerida, además de las dificultades para manipular e inspeccionar piezas tan pequeñas.
Moldeo por inyección de alta presión
Características principales: El moldeo por inyección a alta presión se caracteriza por la inyección de material fundido en un molde a alta presión. Este proceso permite la creación de piezas con diseños complejos y un excelente acabado superficial, lo que lo hace adecuado para una amplia gama de aplicaciones.
- Aplicaciones:
- Componentes de automoción como salpicaderos y paneles exteriores que requieren una gran resistencia y un acabado impecable.
- Carcasas para aparatos electrónicos de consumo, donde la precisión y el atractivo estético son primordiales.
- Dispositivos médicos que exigen alta precisión y fiabilidad.
- Materiales usados: Amplia variedad de termoplásticos, entre los que se incluyen el ABS, el policarbonato y la poliamida, conocidos por su resistencia, flexibilidad y capacidad para soportar altas presiones sin deformarse.
- Beneficios y desafíos:
- Beneficios: Produce piezas con alta precisión y excelente calidad superficial; aptas para formas y diseños complejos.
- Desafíos: Mayores costes operativos debido a la necesidad de maquinaria robusta y un mayor consumo de energía; mayor riesgo de deformación o tensiones internas en las piezas acabadas.
Como alternativa al moldeo por inyección a alta presión, que requiere una alta intensidad, el moldeo por inyección a baja presión ofrece una solución que prioriza la integridad y la funcionalidad de los componentes electrónicos y los insertos delicados.
Moldeo por inyección a baja presión
El moldeo por inyección a baja presión opera a presiones más bajas, lo que lo hace ideal para encapsular componentes delicados sin dañarlos. Este método es especialmente apreciado por su capacidad para brindar una protección superior a los componentes electrónicos contra los factores ambientales.
- Aplicaciones:
- Encapsulado de componentes electrónicos para protegerlos contra la humedad, el polvo y los golpes mecánicos.
- Fabricación de piezas grandes y complejas donde minimizar la tensión y la deformación es fundamental.
- Sobremoldeo en componentes sensibles como cables y conectores.
- Materiales usados: Los moldes de baja presión suelen utilizar polímeros termoplásticos y termoestables, como el polietileno y las resinas epoxi, que fluyen fácilmente a presiones más bajas, lo que garantiza que los componentes delicados no se dañen.
- Beneficios y desafíos:
- Beneficios: Menor riesgo de dañar los insertos, mayor resistencia de las piezas y distribución de la tensión, y mejores propiedades de sellado.
- Desafíos: Limitado a materiales que pueden fluir a baja presión; puede no ser adecuado para productos que requieren materiales de alta densidad.
A medida que pasamos del ámbito de la fabricación de componentes estructurales a las complejidades de la imagen de marca y la estética del producto, la decoración en molde (IMD) y el etiquetado en molde (IML) ofrecen soluciones innovadoras para integrar el diseño directamente en el proceso de moldeo.
Decoración en molde (IMD) y etiquetado en molde (IML)
Los procesos IMD e IML consisten en integrar gráficos, texturas y etiquetas directamente en la superficie de las piezas moldeadas durante el proceso de moldeo por inyección. Esta técnica garantiza que las decoraciones sean duraderas, resistentes al desgaste y se integren a la perfección con la pieza.
- Aplicaciones:
- Envases de productos de consumo, donde la identidad de la marca y las instrucciones deben resistir el desgaste.
- Interiores de automóviles para una integración perfecta de diseños e iconos en los componentes.
- Carcasas para dispositivos electrónicos con gráficos y logotipos detallados.
- Materiales usados: Utiliza películas y etiquetas fabricadas con materiales compatibles, como polipropileno para IML y diversos polímeros de ingeniería para IMD, lo que garantiza la compatibilidad con el sustrato para una unión fuerte.
- Beneficios y desafíos:
- Beneficios: Mayor durabilidad de los gráficos impresos; oportunidades para la creatividad en el diseño del producto; reducción de los pasos de postprocesamiento y etiquetado.
- Desafíos: Complejidad en el diseño del molde y la película; coste inicial y tiempo de preparación; limitaciones en los ajustes de la etiqueta o la película una vez que comienza la producción.
Moldeo por inyección multimaterial (también conocido como moldeo multicomponente o de dos componentes)
El moldeo por inyección multimaterial, también conocido como moldeo multicomponente o de dos componentes, es un proceso sofisticado que moldea dos o más materiales diferentes en una sola pieza en un único ciclo de máquina. Esta técnica permite combinar diversos colores, texturas y propiedades de los materiales en un solo componente, mejorando su funcionalidad y atractivo estético.
- Aplicaciones:
- Componentes para automóviles, como salpicaderos con superficies suaves al tacto y sustratos rígidos.
- Dispositivos médicos que requieren un cuerpo rígido con juntas suaves y flexibles.
- Productos de consumo como cepillos de dientes con un agarre cómodo y cerdas duraderas.
- Materiales usados: Se puede utilizar una amplia gama de termoplásticos, incluidas combinaciones de plásticos duros como el policarbonato (PC) y el acrilonitrilo butadieno estireno (ABS) con materiales blandos como los elastómeros termoplásticos (TPE) o las siliconas.
- Beneficios y desafíos:
- Beneficios: Mejora del diseño y la funcionalidad del producto mediante la integración de múltiples materiales; reducción del tiempo y los costes de montaje.
- Desafíos: Requiere máquinas y moldes de moldeo por inyección especializados, lo que conlleva mayores inversiones iniciales; pueden surgir problemas de compatibilidad y adhesión de los materiales.
La evolución desde el moldeo por inyección multimaterial hasta el moldeo por coinyección refleja el impulso de la industria hacia técnicas de fabricación más eficientes e innovadoras, capaces de producir piezas complejas con propiedades mejoradas.
Moldeo por co-inyección
El moldeo por coinyección es un proceso en el que se inyectan dos materiales diferentes en la misma cavidad del molde, uno tras otro, creando una pieza con una estructura de núcleo y revestimiento. Este método se utiliza a menudo para combinar materiales con características distintas, como rigidez y flexibilidad, o para encapsular un material de menor coste con una capa exterior de alta calidad.
- Aplicaciones:
- Envases para alimentos y bebidas que requieren una capa protectora para prolongar su vida útil.
- Paneles para automóviles que requieren una superficie de alta calidad con un núcleo económico.
- Componentes estructurales que se benefician de la combinación de alta resistencia y peso reducido.
- Materiales usados: Normalmente, implica una combinación de un material base como el polipropileno (PP) con un material de barrera como el alcohol etilenvinílico (EVOH) para propiedades de barrera, o un plástico rígido con una capa termoplástica suave al tacto.
- Beneficios y desafíos:
- Beneficios: Permite la creación de piezas con propiedades físicas mejoradas; ahorro de costes gracias al uso de un material de núcleo menos costoso.
- Desafíos: Control de procesos y ajustes de la máquina complejos; posibles problemas con la unión entre los dos materiales.
Centrándonos en una técnica que salva la brecha entre la complejidad del diseño y la facilidad de fabricación, el moldeo por inyección con núcleo fusible (perdido, soluble) ofrece una solución única para crear piezas con geometrías internas complejas.
Moldeo por inyección de núcleos fusibles (perdidos, solubles)
El moldeo por inyección con núcleo fusible, también conocido como moldeo con núcleo perdido, utiliza un material de núcleo que se puede fundir o disolver después del proceso de moldeo, dejando una cavidad interna detallada o socavados que serían difíciles de lograr con los métodos de moldeo tradicionales.
- Aplicaciones:
- Colectores de admisión de automóviles, conductos de refrigerante y otras estructuras internas complejas.
- Componentes huecos en productos aeroespaciales, médicos y de consumo que requieren canales internos.
- Materiales usados: El proceso suele emplear una aleación fusible o un material soluble para el núcleo, rodeado de termoplásticos de ingeniería como el nailon o el polipropileno para la pieza.
- Beneficios y desafíos:
- Beneficios: Permite la producción de geometrías internas complejas sin necesidad de ensamblaje posterior al moldeo; reduce el peso y el consumo de material.
- Desafíos: Alto coste y complejidad en la producción de núcleos fusibles; pasos adicionales en el proceso de extracción del núcleo.
Moldeo por inyección asistido por agua
El moldeo por inyección asistido por agua es un proceso innovador que introduce agua en el plástico fundido dentro de la cavidad del molde para crear piezas huecas o parcialmente huecas. Esta técnica mejora los tiempos de enfriamiento y permite un espesor de pared más uniforme, lo que da como resultado componentes más resistentes y ligeros.
- Aplicaciones:
- Componentes para automóviles, como conductos de refrigerante, conductos de aire y manijas.
- Mangos y piezas huecas para productos de consumo que requieren ligereza y resistencia.
- Aplicaciones de flujo de fluidos donde se requieren canales internos.
- Materiales usados: Compatible con una amplia gama de termoplásticos, incluidos el polipropileno (PP), el polietileno (PE) y el nailon, que admiten el proceso asistido por agua sin comprometer la integridad del material.
- Beneficios y desafíos:
- Beneficios: Reducción de los tiempos de ciclo, ahorro de material y mayor resistencia de las piezas gracias a un espesor de pared más uniforme.
- Desafíos: La complejidad del diseño del molde y la necesidad de equipos especializados pueden aumentar los costos iniciales.
Tras la eficiencia y la mayor integridad estructural que ofrece el moldeo asistido por agua, el moldeo por inyección de silicona se adapta a aplicaciones que exigen flexibilidad, durabilidad y alto rendimiento en condiciones extremas.
Moldeo por inyección de silicona
El moldeo por inyección de silicona se especializa en la producción de piezas a partir de caucho de silicona, un material conocido por su flexibilidad, estabilidad térmica y resistencia química. Este proceso es ideal para crear componentes que deben soportar entornos adversos manteniendo su forma y funcionalidad.
- Aplicaciones:
- Dispositivos médicos e implantes que requieren biocompatibilidad y esterilizabilidad.
- Sellos, juntas y mangueras para automóviles expuestos a temperaturas extremas.
- Bienes de consumo como utensilios de cocina, moldes para hornear y fundas protectoras que requieren durabilidad y flexibilidad.
- Materiales usados: El caucho de silicona líquida (LSR) se utiliza principalmente debido a sus excelentes propiedades de fluidez, que permiten moldear detalles intrincados y formas complejas.
- Beneficios y desafíos:
- Beneficios: Altos niveles de precisión y repetibilidad, capacidad para producir piezas que resisten condiciones extremas y excelentes propiedades del material, como biocompatibilidad y resistencia térmica.
- Desafíos: El elevado coste de los materiales de silicona y la necesidad de un control preciso de la temperatura durante el proceso de moldeo.
A medida que profundizamos en los matices de los procesos de moldeo por inyección, el moldeo por canal frío emerge como un método centrado en la eficiencia y la conservación del material, que ofrece claras ventajas en la producción de piezas termoplásticas.
Moldeo por canal frío
El moldeo por canal frío utiliza un sistema en el que el plástico fundido se transporta a la cavidad del molde a través de canales (canales de alimentación) que se enfrían y solidifican junto con la pieza. Este método es muy utilizado debido a su simplicidad y eficacia para producir varias piezas por ciclo.
- Aplicaciones:
- Componentes plásticos en general, incluidos productos de consumo, piezas de automóviles y dispositivos médicos.
- Productos que requieren moldes multicavidad para la producción en grandes volúmenes.
- Materiales usados: Versátil en un amplio espectro de termoplásticos como ABS, polietileno y policarbonato, lo que permite una amplia gama de propiedades en las piezas.
- Beneficios y desafíos:
- Beneficios: Flexibilidad en el uso de materiales, capacidad para producir varias piezas por ciclo y relativa facilidad para cambiar los colores de los materiales.
- Desafíos: Los tiempos de ciclo aumentan debido a la necesidad de que los rodillos se enfríen y al potencial desperdicio de material, aunque esto último puede mitigarse mediante el reprocesamiento y el reciclaje.
Moldeo por canal caliente
El moldeo por canal caliente es un sistema en el que canales calentados guían el plástico fundido hacia la cavidad del molde, lo que garantiza un uso eficiente del material al eliminar el canal de alimentación. Este proceso es ideal para la producción en grandes volúmenes, donde la conservación del material y el tiempo de ciclo son fundamentales.
- Aplicaciones:
- Componentes de automoción que requieren tolerancias dimensionales precisas.
- Electrónica de consumo con detalles intrincados.
- Dispositivos médicos que requieren acabados superficiales de alta calidad.
- Materiales usados: Compatible con una amplia gama de termoplásticos, desde plásticos comunes como el polietileno (PE) y el polipropileno (PP) hasta plásticos de ingeniería como el policarbonato (PC) y la poliamida (nylon).
- Beneficios y desafíos:
- Beneficios: Reducción de residuos, calidad constante gracias al mantenimiento de la temperatura y ciclos de producción más cortos.
- Desafíos: Mayores costes iniciales de instalación y mantenimiento, complejidad en el diseño del molde y necesidad de sistemas avanzados de control de temperatura.
Como alternativa a la eficiencia optimizada de los sistemas de canal caliente, el moldeo rotacional ofrece un enfoque diferente, adecuado para artículos huecos, grandes y de una sola pieza.
Moldeo rotacional
El moldeo rotacional consiste en un molde calentado que gira sobre dos ejes, distribuyendo el material plástico de manera uniforme a lo largo de la superficie interior del molde para formar piezas huecas. Este método es reconocido por su capacidad para producir artículos grandes y duraderos con un espesor de pared uniforme.
- Aplicaciones:
- Grandes tanques y contenedores de almacenamiento.
- Muebles de exterior duraderos.
- Juguetes huecos y equipos recreativos.
- Materiales usados: Principalmente polietileno (PE) debido a su bajo punto de fusión, flexibilidad y durabilidad. Otros materiales incluyen PVC, nailon y policarbonato para aplicaciones específicas que requieren propiedades diferentes.
- Beneficios y desafíos:
- Beneficios: Rentable para tiradas de producción pequeñas y medianas, con capacidad para crear formas huecas grandes y complejas, y con un mínimo desperdicio de material.
- Desafíos: Ciclo de producción relativamente lento, limitaciones para lograr detalles complejos y dependencia de la calidad del molde para la consistencia del producto final.
Adentrándonos más en el ámbito de los procesos de moldeo especializados, el moldeo por inyección de cerámica (CIM) presenta una técnica sofisticada para la fabricación de componentes que requieren las excepcionales propiedades de la cerámica.
Moldeo por inyección de cerámica (CIM)
El moldeo por inyección de cerámica combina la versatilidad del moldeo por inyección de plástico con las propiedades avanzadas de los materiales cerámicos, ofreciendo alta precisión, excelente resistencia al desgaste y la capacidad de soportar condiciones extremas.
- Aplicaciones:
- Componentes aeroespaciales y automotrices para alta resistencia a la temperatura y al desgaste.
- Herramientas médicas y dentales gracias a su biocompatibilidad y resistencia.
- Componentes de dispositivos electrónicos por sus propiedades aislantes y de resistencia al calor.
- Materiales usados: Una variedad de polvos cerámicos, que incluyen alúmina, zirconia y carburo de silicio, mezclados con un aglutinante polimérico para facilitar el proceso de inyección.
- Beneficios y desafíos:
- Beneficios: Permite la producción de formas complejas con alta precisión y excelentes propiedades del material, como dureza, resistencia al desgaste y tolerancia a la temperatura.
- Desafíos: Requiere un procesamiento posterior significativo para eliminar el aglutinante y sinterizar la cerámica, altos costos iniciales de herramientas y la necesidad de conocimientos especializados para manipular materiales cerámicos.
Moldeo por inyección de alto brillo
El moldeo por inyección de alto brillo se distingue por su capacidad para producir piezas con un acabado superficial brillante y de alta calidad sin necesidad de operaciones posteriores al moldeo. Este proceso se logra mediante el uso de altas temperaturas y presiones, junto con moldes y materiales especializados.
- Aplicaciones:
- Componentes interiores y exteriores de automóviles que requieren una estética de alta calidad.
- Carcasas de aparatos electrónicos de consumo, como teléfonos inteligentes y ordenadores portátiles.
- Envases cosméticos de alta gama.
- Materiales usados: Termoplásticos compatibles con acabados de alto brillo, incluidos ABS, policarbonato y PMMA (acrílico).
- Beneficios y desafíos:
- Beneficios: Elimina la necesidad de pintar o cromar, reduciendo los costes de producción y el impacto ambiental.
- Desafíos: Se requiere precisión en el diseño del molde y en el control del proceso para prevenir defectos y garantizar la uniformidad del acabado brillante.
Al pasar del moldeo de alto brillo impulsado por la estética, la clasificación de los moldes de inyección introduce otra capa de complejidad y especificidad en el proceso de moldeo por inyección, diseñada para mejorar la eficiencia, la calidad del producto y la capacidad de fabricación.
¿Cómo se clasifican los moldes de inyección?
Los moldes de inyección se pueden clasificar según diversos criterios, cada uno de los cuales abarca diferentes aspectos del proceso de moldeo, desde la selección del material hasta las complejidades del diseño del molde. Este sistema de clasificación ayuda a identificar con precisión el tipo de molde más adecuado para una aplicación determinada, garantizando un rendimiento óptimo y una buena relación costo-beneficio.
Según el material del molde
- Moldes de metal: Son la opción preferida para la producción en grandes volúmenes debido a su durabilidad y capacidad para soportar altas presiones y temperaturas.
- Moldes de silicona y caucho: Estos moldes, utilizados para la producción de piezas flexibles, son ideales para artículos que requieren elasticidad.
- Moldes impresos en 3D: Ofrece una solución rentable para la creación de prototipos y la producción de bajo volumen, con un tiempo de respuesta más rápido pero una durabilidad limitada.
El material del molde influye directamente en la capacidad de producción, afectando a todo, desde los tiempos de ciclo hasta la calidad de la pieza final.
Según el tipo de sistema de alimentación
- Moldes de canales calientes: Incorpora un sistema de canales calefactados que mantiene el plástico fundido, permitiendo un flujo continuo hacia la cavidad del molde y reduciendo significativamente los residuos.
- Moldes de canal frío: Utilice un sistema en el que el canal de alimentación se enfríe y solidifique junto con la pieza, lo que requiere su posterior extracción y reciclaje.
- Moldes de canal aislado: Diseñado para aislar parcialmente el recorrido del rodillo, ralentizando el proceso de enfriamiento y reduciendo el desperdicio de material sin la complejidad de los sistemas de rodillos calientes.
El tipo de sistema de alimentación que emplea un molde tiene profundas implicaciones en la eficiencia del material, los tiempos de ciclo y la sostenibilidad general del proceso de producción.
Basado en el número de cavidades
Moldes de una sola cavidad: Diseñados para producir una pieza por ciclo, estos moldes son ideales para la producción de bajo volumen o componentes grandes. Ofrecen simplicidad y facilidad de mantenimiento, pero pueden no ser rentables para la fabricación de alto volumen debido a la menor velocidad de producción.
Moldes multicavidad: Contienen varias cavidades de la misma pieza, lo que aumenta significativamente la eficiencia de la producción. Son ideales para la fabricación en grandes volúmenes, ya que reducen los costos por pieza. Sin embargo, requieren un diseño preciso y una mayor inversión inicial para garantizar una calidad uniforme en todas las cavidades.
Moldes familiares: Estos moldes producen diferentes piezas en un mismo ciclo, lo que resulta útil para componentes que se ensamblan en el producto final. Si bien pueden reducir el tiempo y los costos de producción al eliminar la necesidad de múltiples moldes, un diseño cuidadoso es fundamental para equilibrar las fases de llenado, enfriamiento y eyección en piezas de diferentes tamaños.
Basado en el sistema de apertura y expulsión de moldes
Moldes de dos placas: El tipo más común, que consta de dos placas que se abren en una misma dirección. Su sencillez y menores costes de fabricación los convierten en una opción popular, aunque su complejidad puede ser limitada.
Moldes de tres placas: Permiten diseños de piezas más complejos con expulsión automática. Cuentan con dos líneas de separación y pueden incorporar múltiples puntos de inyección. Esta mayor complejidad incrementa el costo, pero ofrece mayor flexibilidad en la ubicación de los puntos de inyección y el diseño de las piezas.
Moldes apilables: Consisten básicamente en varios moldes de dos placas apilados, lo que permite duplicar o incluso cuadruplicar la producción sin aumentar el tamaño de la máquina ni los requisitos de sujeción. Maximizan la eficiencia de la producción, pero conllevan mayores costes y complejidad.
Según el tipo de sistema de compuertas
Inyección por borde: El tipo más común y sencillo, adecuado para una amplia gama de piezas. Inyecta directamente el material fundido en la cavidad de la pieza por su borde.
Compuertas de pasador: Pequeñas y fáciles de quitar, las compuertas de pasador son ideales para piezas pequeñas o de acabado estético, ya que minimizan las marcas y permiten una colocación más cercana de la compuerta a la pieza.
Compuerta submarina: oculta bajo la línea de separación, este tipo de compuerta permite la expulsión automática de piezas y se utiliza normalmente para secciones medianas y gruesas.
Compuerta en abanico: Su diseño en forma de abanico distribuye el material de manera más uniforme, reduciendo la tensión y la deformación, ideal para piezas grandes que requieren un llenado uniforme.
Compuerta de bebedero: Conectada directamente a la boquilla de la máquina, se utiliza para moldes de una sola cavidad o piezas grandes, proporcionando un recorrido directo para el material fundido.
Basado en el diseño del molde
Moldes estándar: La base del moldeo por inyección, los moldes estándar son versátiles y sencillos, diseñados para una amplia gama de aplicaciones. Son la opción preferida para muchos proyectos debido a su fiabilidad y rentabilidad.
Moldes deslizantes: Equipados con secciones móviles o "deslizadores" que permiten crear piezas con socavados o salientes. Estos moldes son esenciales para producir formas complejas que resultan imposibles de moldear con un molde simple de apertura y cierre.
Moldes elevadores: Al igual que los moldes deslizantes, los moldes elevadores incluyen componentes que se mueven perpendicularmente a la dirección de apertura del molde. Se utilizan para crear rebajes o socavados en los laterales de las piezas, lo que mejora la capacidad del molde para producir detalles complejos.
Moldes giratorios: Estos moldes giran sobre un segundo eje dentro de la máquina de moldeo, lo que permite crear piezas con geometrías más complejas. Este tipo de molde es especialmente útil para crear piezas que requieren moldeo desde dos direcciones diferentes.
Moldes de tres placas: Constan de tres secciones que se separan durante la eyección, lo que ofrece mayor flexibilidad en la colocación de la compuerta. Este diseño es ideal para piezas que requieren múltiples puntos de inyección.
Moldes de cavidad dividida: Diseñados para dividirse en dos o más partes para liberar la pieza moldeada. Son especialmente útiles para moldear piezas con diseños complejos y cavidades profundas.
Molde con dispositivo de tornillo: Incorpora un mecanismo de tornillo para desmoldar piezas con roscas o características helicoidales. Esto permite la producción de componentes roscados sin dañar las roscas durante la expulsión.
Molde con eyector desmoldante: Utiliza una placa para separar la pieza del núcleo durante la eyección. Es especialmente eficaz para expulsar piezas de gran diámetro o que se adherirían al núcleo.
Basado en características especiales
Moldes desenroscadores: Utilizan núcleos giratorios accionados por motores hidráulicos o eléctricos para producir piezas roscadas. Este tipo de molde es esencial para la fabricación de componentes con roscas internas o externas precisas.
Moldes para sobremoldeo: Diseñados para el sobremoldeo, un proceso que consiste en moldear capas adicionales de material sobre una pieza existente. Esta técnica se utiliza para añadir superficies suaves al tacto, sellos o características estéticas.
Moldes de inserción: Estos moldes permiten incorporar insertos a la pieza moldeada. Los insertos pueden ser de metal, otro plástico o diferentes materiales, lo que proporciona mayor resistencia, funcionalidad o conductividad.
Moldes de inyección asistidos por gas: Utilizan gas (generalmente nitrógeno) para crear secciones huecas dentro de la pieza moldeada. Esto reduce el peso, el consumo de material y los tiempos de ciclo, a la vez que mejora la integridad estructural.
Basado en el sistema de refrigeración
Moldes de refrigeración convencionales: Utilizan canales perforados por los que circula el fluido refrigerante para controlar la temperatura del molde. Si bien son eficaces para muchas aplicaciones, la refrigeración puede ser irregular.
Moldes de refrigeración conformada: Cuentan con canales de refrigeración que se adaptan mejor a la forma de la pieza o cavidad del molde. Este avanzado método de refrigeración permite un enfriamiento más rápido y uniforme, reduciendo la deformación y las marcas de hundimiento.
¿Qué factores influyen en la elección del proceso de moldeo por inyección?
Al adentrarse en el mundo del moldeo por inyección, el proceso elegido puede influir significativamente en la eficiencia, el costo y la calidad del proyecto. Es fundamental considerar detenidamente diversos factores para seleccionar el método óptimo. A continuación, se presentan los elementos clave que influyen en esta decisión crucial, junto con consejos prácticos:
- Selección de MaterialesEl tipo de material plástico que se vaya a utilizar es fundamental. Los distintos materiales presentan diferentes velocidades de flujo, tiempos de enfriamiento y requisitos de temperatura. Por ejemplo, los termoplásticos como el polietileno y el polipropileno pueden ser adecuados para la producción en grandes volúmenes debido a su bajo costo y rapidez de procesamiento.
- Complejidad y diseño de piezasLas piezas complejas con geometrías intrincadas pueden requerir técnicas de moldeo avanzadas, como la impresión 3D o el moldeo por inyección asistido por gas, para lograr la precisión y el nivel de detalle deseados sin comprometer la integridad estructural.
- Volumen de ProducciónPara la producción en grandes volúmenes, los moldes multicavidad o los moldes familiares pueden resultar más rentables. Por el contrario, para la producción en volúmenes bajos o de prototipos, los moldes de una sola cavidad o la fabricación aditiva (impresión 3D) podrían ser más adecuados.
- Requisitos de tolerancia y calidadLas piezas de alta precisión requieren moldes con tolerancias estrictas y pueden beneficiarse de tecnologías como los sistemas de canal caliente para mantener una calidad constante.
- Tiempo De EsperaLos proyectos con plazos de entrega ajustados podrían optar por métodos de creación rápida de prototipos, como la impresión 3D, antes de recurrir a los procesos de moldeo tradicionales, que requieren más tiempo.
- Consideraciones de costoLas limitaciones presupuestarias pueden influir significativamente en la elección del proceso de moldeo. Por ejemplo, los moldes de silicona y caucho son menos costosos que los de metal, pero podrían no ofrecer la misma durabilidad o precisión.
Conclusión
Este artículo ha explorado la compleja red de procesos de moldeo por inyección, arrojando luz sobre sus características distintivas, aplicaciones, beneficios y desafíos.
De cara al futuro, el panorama de las tecnologías de moldeo por inyección está preparado para avances transformadores. Las innovaciones en ciencia de materiales, prácticas ecológicas, automatización y fabricación aditiva están destinadas a redefinir lo que es posible, haciendo que el moldeo por inyección sea aún más versátil, eficiente y acorde con las exigencias del sector manufacturero del mañana.



