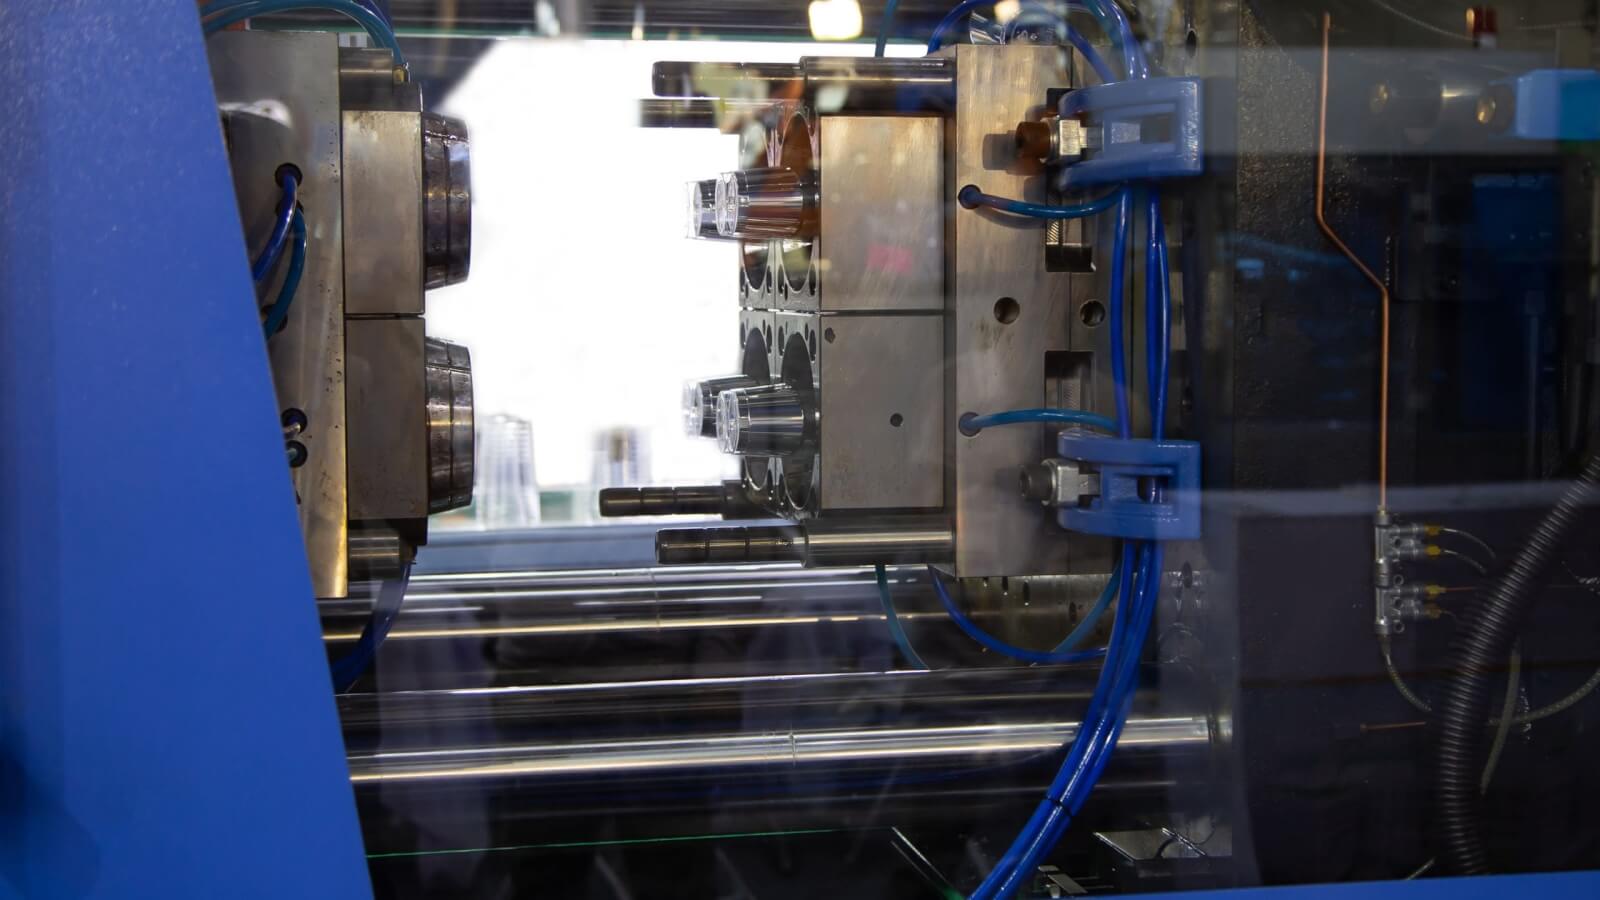
El proceso de moldeo por inyección presenta sus propios desafíos, especialmente en lo que respecta a defectos y errores que pueden comprometer la calidad. Reconocer y corregir los defectos de moldeo por inyección es fundamental para que los fabricantes garanticen la calidad del producto, reduzcan los residuos y optimicen la eficiencia de la producción.
Esta guía profundiza en los problemas más comunes, ofreciendo información sobre sus causas y describiendo soluciones eficaces para garantizar resultados óptimos.
¿Cuáles son los defectos más comunes en el moldeo por inyección?
A pesar de la eficiencia y versatilidad del moldeo por inyección, pueden surgir ciertos problemas, en particular defectos, que afectan la calidad y la usabilidad de los productos finales.
Estos defectos no solo comprometen la integridad estética y estructural de las piezas, sino que también reflejan la complejidad del proceso de moldeo por inyección . Comprender por qué se producen estos defectos es el primer paso para mitigarlos y garantizar la producción de piezas de alta calidad y sin defectos.
Líneas de flujo
Las líneas de flujo se encuentran entre los defectos más visibles en las piezas moldeadas por inyección, apareciendo como vetas o líneas en la superficie de la pieza.
Estas líneas suelen presentar un color o tono ligeramente diferente al del resto del material, lo que indica zonas donde el plástico fundido se enfrió a ritmos distintos.
Descripción y características visuales
Las líneas de flujo se asemejan a ondas o patrones en la superficie de las piezas moldeadas, a veces visibles como líneas anulares cerca de los puntos de inyección. Su presencia suele indicar variaciones en la velocidad de flujo del plástico fundido dentro de la cavidad del molde.
Causas de las líneas de flujo
Diversos factores contribuyen a la formación de líneas de flujo, como la velocidad de inyección, la presión y la temperatura del plástico fundido. Una velocidad de inyección lenta o una presión baja pueden provocar un enfriamiento prematuro del plástico al llenar el molde, dando lugar a estas líneas indeseadas.
Cómo prevenir y reparar fugas en las tuberías
Ajustar la velocidad y la presión de inyección puede mitigar significativamente las líneas de flujo. Aumentar la temperatura del plástico fundido y del molde también puede ayudar, ya que garantiza un flujo y un proceso de enfriamiento más uniformes.
La colocación estratégica de las compuertas y la optimización del diseño del molde para facilitar un flujo más uniforme pueden prevenir la aparición de líneas de flujo.
Estos ajustes son consideraciones clave en el moldeo por inyección de plástico , donde la dinámica del flujo y el diseño del molde desempeñan un papel fundamental en la calidad de la pieza final.
Marcas de fregadero
Las marcas de hundimiento son depresiones o hendiduras en la superficie de las piezas moldeadas por inyección, que suelen aparecer en las zonas más gruesas donde la capa exterior se enfría y solidifica antes que el material interior.
Las marcas de hundimiento son esencialmente huecos que se producen debido a la presión insuficiente en la cavidad del molde durante las fases de enfriamiento y solidificación. Son más comunes en diseños con espesores de pared variables.
Causas comunes de marcas de hundimiento
La causa principal de las marcas de hundimiento es la velocidad de enfriamiento diferencial entre las secciones más gruesas y más delgadas de la pieza. Una presión insuficiente durante la fase de compactación del proceso de moldeo por inyección también contribuye a este defecto.
Estrategias de prevención y corrección
Para evitar marcas de hundimiento, asegúrese de que el espesor de la pared sea uniforme en todo el diseño de la pieza. Ajustar la presión y el tiempo de sujeción también puede ser útil, ya que compensa la contracción del material en las secciones más gruesas. Además, optimizar el sistema de refrigeración dentro del molde para asegurar una refrigeración uniforme puede reducir significativamente la aparición de marcas de hundimiento.
Delaminación de superficies
La delaminación superficial se refiere a un defecto en el que la superficie de la pieza moldeada se agrieta o se desprende, dejando al descubierto las capas inferiores. Esto no solo afecta la apariencia de la pieza, sino que también puede debilitar su integridad estructural.
La delaminación se produce cuando finas capas de la superficie de la pieza de plástico se separan del material base. En ocasiones, estas capas pueden desprenderse, lo que indica una mala adhesión entre ellas.
Factores que conducen a la deslaminación
Los contaminantes presentes en el material plástico, como partículas extrañas o humedad, son las principales causas de la deslaminación. Una preparación inadecuada del material, incluido un secado incorrecto de las resinas higroscópicas, también puede provocar este defecto.
Soluciones para prevenir la delaminación
Es fundamental asegurar que la resina plástica esté bien seca y libre de contaminantes para prevenir la delaminación. Ajustar la temperatura del molde para optimizar el flujo y la adhesión del material también puede ser útil. Además, incorporar una mezcla de materiales más homogénea y evitar el uso excesivo de agentes desmoldantes contribuye a reducir el riesgo de delaminación superficial.
Líneas de soldadura (líneas de unión)
Las líneas de soldadura, también conocidas como líneas de unión, se forman cuando dos frentes de flujo de plástico fundido se encuentran y se solidifican sin unirse por completo. Estas líneas suelen aparecer como marcas visibles en la superficie de las piezas moldeadas por inyección, lo que puede comprometer su atractivo estético y su integridad estructural.
¿Por qué se producen las líneas de soldadura?
Diversos factores contribuyen a la formación de líneas de soldadura, entre ellos el diseño del molde, la velocidad del proceso de inyección y las propiedades del material plástico utilizado. Una ventilación inadecuada en el molde y una presión de inyección insuficiente también pueden provocar la aparición de estas imperfecciones.
Medidas preventivas y soluciones
Mejorar el diseño del molde para asegurar un flujo de plástico más uniforme puede reducir significativamente las líneas de soldadura. Optimizar la velocidad y la presión de inyección, junto con la selección de materiales adecuados, aumenta las probabilidades de que los frentes de plástico fundido se fusionen correctamente. Ajustar la temperatura del molde y del material fundido también puede ayudar a minimizar estos defectos.
tiros cortos
Las piezas incompletas se producen cuando el plástico fundido no llena la cavidad del molde, lo que da lugar a piezas defectuosas. Este defecto suele ocasionar desperdicio de materiales y tiempo, afectando la eficiencia del proceso de producción.
Razones para tomar fotos cortas
Una presión o velocidad de inyección insuficientes, un cálculo incorrecto del tamaño de la inyección y un calentamiento inadecuado del material plástico son causas comunes de inyecciones incompletas. Los diseños complejos de moldes con paredes delgadas o cavidades distantes también pueden dificultar que el plástico fundido llene completamente el molde.
Cómo evitar y remediar los disparos incompletos
Aumentar la presión y la velocidad de inyección puede solucionar eficazmente los problemas de inyección incompleta. Asegurarse de que el plástico fundido alcance la temperatura correcta para un flujo óptimo y ajustar el cálculo del tamaño de inyección para cada diseño de molde específico son pasos cruciales. Simplificar el diseño del molde o incorporar múltiples puntos de inyección también puede prevenir este defecto.
Pandeo
La deformación es una distorsión que se produce en las piezas a medida que se enfrían y solidifican. Este defecto suele ser consecuencia de velocidades de enfriamiento desiguales en la pieza, lo que genera tensiones internas que deforman el producto final.
Consejos para prevenir la deformación
Garantizar una refrigeración uniforme en toda la pieza es fundamental para evitar deformaciones. Esto se logra diseñando moldes con paredes de espesor uniforme y optimizando los canales de refrigeración. Controlar la temperatura del molde y del material plástico, así como ajustar el tiempo de enfriamiento, también contribuye a mantener la forma deseada de la pieza.
Jetting
El efecto de chorro se produce cuando el material plástico fundido se inyecta en la cavidad del molde a alta velocidad, lo que da lugar a la formación de líneas o vetas con forma de serpiente en la superficie de la pieza moldeada.
Este defecto suele ser consecuencia de que el material plástico fundido se presiona con demasiada fuerza contra la pared del molde, lo que provoca que se enfríe y solidifique prematuramente antes de que el resto del material llene la cavidad.
Cómo prevenir el chorro
Para evitar la formación de chorros, es necesario ajustar cuidadosamente la velocidad y la presión de inyección, asegurando que el plástico fundido entre en la cavidad del molde de forma controlada. Modificar el diseño de la compuerta para facilitar un flujo más uniforme del material y optimizar la temperatura tanto del molde como del plástico también puede reducir significativamente la aparición de chorros.
Soluciones para mitigar los efectos de los chorros de agua
Para solucionar el problema de la inyección excesiva, es necesario revisar el diseño del molde, en particular la ubicación y el tamaño de la entrada de inyección, para asegurar una distribución uniforme del plástico fundido en toda la cavidad. Además, ajustar los parámetros de procesamiento, como la velocidad de inyección, la presión y la temperatura, puede ayudar a minimizar el riesgo de inyección excesiva. En algunos casos, aumentar la temperatura del molde para reducir la viscosidad del plástico fundido permite un llenado más uniforme de la cavidad, lo que reduce eficazmente este problema.
Vacíos de vacío
Las burbujas de vacío son bolsas de aire que se forman en el interior de una pieza moldeada, debido al aire atrapado que no logra escapar de la cavidad del molde durante el proceso de inyección. Estas burbujas pueden comprometer la integridad estructural y la apariencia de la pieza, por lo que es fundamental identificar y solucionar las causas subyacentes.
Estrategias para evitar los huecos de vacío
Garantizar una ventilación adecuada en el diseño del molde es fundamental para permitir que el aire atrapado escape de la cavidad. Además, optimizar las temperaturas del molde y del material fundido puede facilitar un mejor flujo y llenado, reduciendo la probabilidad de que quede aire atrapado.
Ajustar la velocidad y la presión de inyección para asegurar que el plástico fundido llene la cavidad del molde sin atrapar aire también puede prevenir la formación de burbujas de vacío.
Descoloramiento
La decoloración en las piezas moldeadas por inyección puede deberse a diversos factores, como la degradación del material plástico por calor excesivo, la contaminación del material con sustancias extrañas o problemas con el colorante utilizado en el material.
Se trata de un defecto visible que afecta a la calidad estética de la pieza y puede indicar problemas subyacentes en el proceso de moldeo o en la manipulación del material.
Métodos para prevenir la decoloración
Para evitar la decoloración, es fundamental controlar cuidadosamente la temperatura del molde y del material plástico para prevenir el sobrecalentamiento y la degradación. Asegurarse de que el material plástico esté bien seco y libre de contaminantes antes de su uso también contribuye a mantener la uniformidad del color.
Además, el uso de colorantes de alta calidad y su mezcla minuciosa con la resina plástica garantiza una distribución uniforme del color en toda la pieza.
Rebaba
Las rebabas, también conocidas como escorias o salpicaduras, se manifiestan como finas capas de plástico que escapan de la cavidad del molde, generalmente ubicadas a lo largo de la línea de separación, los pasadores eyectores y las áreas de entrada.
Este exceso de material se produce cuando el plástico fundido se filtra en los pequeños huecos entre los componentes del molde debido a una alta presión de inyección o a una fuerza de sujeción insuficiente.
Cómo eliminar el flash
Para evitar rebabas, es fundamental asegurar que el molde esté correctamente alineado y que la fuerza de cierre sea suficiente para contrarrestar la presión de inyección. El mantenimiento y la inspección periódicos del molde para identificar y reparar cualquier daño o desgaste también pueden reducir significativamente la probabilidad de rebabas.
Además, optimizar la presión y la velocidad de inyección puede ayudar a minimizar este defecto sin comprometer la calidad de la pieza moldeada.
Marcas de dispersión (vetas plateadas)
Las marcas de dispersión, o vetas plateadas, aparecen como rayas plateadas o translúcidas en la superficie de las piezas moldeadas por inyección. Suelen ser causadas por la humedad en el material, una velocidad de inyección excesiva o la presencia de materiales extraños en la resina plástica.
Consejos preventivos para las marcas de ensanchamiento
Asegurarse de que la resina plástica esté completamente seca antes de usarla es una de las maneras más efectivas de prevenir las marcas de salpicadura. Ajustar la velocidad y la presión de inyección a niveles óptimos también puede reducir la aparición de este defecto. La limpieza y el mantenimiento regulares de la tolva, el secador y el sistema de alimentación ayudarán a eliminar los contaminantes que podrían causar marcas de salpicadura.
Burbujas y vacíos
Las burbujas y los huecos son bolsas de aire atrapadas dentro o en la superficie de las piezas moldeadas por inyección. Las burbujas suelen encontrarse cerca de la superficie y son el resultado del gas atrapado durante el proceso de inyección. Los huecos, en cambio, se localizan en el interior de la pieza, a menudo en las zonas más gruesas, y se producen cuando el material exterior se enfría más rápido que el núcleo, creando un vacío.
Soluciones para prevenir burbujas y huecos
Para evitar burbujas y huecos, es fundamental optimizar el molde y la temperatura de fusión, asegurando un enfriamiento uniforme de la pieza. Una ventilación adecuada en el diseño del molde también es crucial para permitir la salida del aire de la cavidad. Además, ajustar la velocidad y la presión de inyección puede ayudar a minimizar el riesgo de que quede aire atrapado durante el proceso de moldeo.
Quemaduras
Las marcas de quemaduras en el moldeo por inyección se manifiestan como decoloraciones negras o marrones, generalmente en los extremos del recorrido del flujo o cerca de las entradas de inyección. Estas marcas no son solo problemas superficiales; pueden indicar problemas más profundos en el proceso de inyección, como sobrecalentamiento o una velocidad de inyección excesiva.
Prevención y tratamiento de las marcas de quemaduras
Para evitar marcas de quemaduras, es necesario un enfoque preciso para controlar la velocidad y la presión de inyección, a fin de evitar el sobrecalentamiento del plástico fundido. Reducir la temperatura y ajustar el diseño del molde para mejorar el flujo de aire también puede ser útil. En el caso de marcas de quemaduras ya existentes, revisar y modificar los parámetros de procesamiento y, posiblemente, consultar sobre mejoras en el diseño del molde son estrategias eficaces para mitigarlas.
Vestigio de la puerta
El vestigio de la entrada de inyección se refiere al pequeño trozo de plástico que queda en la pieza después de ser expulsada del molde, un remanente de la entrada por donde el plástico fundido ingresa a la cavidad del molde. Si bien a veces es mínimo, puede resultar problemático para el ajuste, la función o la estética del producto final.
Cómo minimizar la apariencia de los vestigios de la puerta de entrada
Minimizar los residuos de la compuerta implica perfeccionar su diseño y optimizar los parámetros del proceso de moldeo por inyección. El uso de diseños de subcompuerta o compuerta de túnel permite el recorte automático durante la eyección, lo que reduce la mano de obra y mejora la apariencia y la uniformidad del producto final.
Variaciones en el espesor de la pared
A diferencia de las piezas mecanizadas por CNC o impresas en 3D, que pueden adoptar muchas formas, las piezas moldeadas por inyección suelen tener un aspecto similar: objetos delgados, con forma de cáscara, sin secciones profundas de material sólido.
Esto se debe al funcionamiento del moldeo por inyección . Cuando un molde se llena con material líquido, este debe enfriarse para solidificarse; si algunas zonas se enfrían más rápido que otras, las zonas más frías se solidifican y se contraen antes que las demás, lo que provoca tensiones que dan lugar a la deformación de la pieza.
Una forma de evitar esta deformación es asegurarse de que ninguna zona sea mucho más delgada que otra, ya que las zonas más delgadas se enfrían más rápido. Lo ideal es que el grosor de las paredes sea completamente uniforme, pero si no es posible, la transición entre las zonas delgadas y gruesas debe ser lo más gradual posible.
Reglas para seguir:
- Las paredes delgadas no deben tener un espesor inferior al 40% del espesor de las paredes adyacentes.
- Materiales como el poliuretano y los plásticos reforzados con fibra larga no pueden acomodar paredes delgadas.
Archivos CAD convertidos desde otros formatos
Al diseñar una pieza moldeada por inyección, es necesario empezar desde cero, adaptando cada paso del ciclo de vida del producto al proceso de moldeo por inyección.
Esto significa que no se puede simplemente tomar, por ejemplo, un archivo de impresión 3D como un STL y convertirlo a un formato de moldeo por inyección. Incluso si se convierte el archivo .STL a un archivo STEP, el resultado será un objeto 3D originalmente compuesto por triángulos, mientras que el moldeo por inyección interpreta las formas como una serie de curvas.
Si bien existen programas de ingeniería inversa para convertir archivos STL a un formato diferente, requieren tanta experiencia, o incluso más, que diseñar una pieza nueva.
Separaciones en el lugar equivocado
En el proceso de moldeo por inyección, la línea de separación es la línea divisoria entre el núcleo y la cavidad del molde. Su ubicación puede afectar el éxito y el aspecto estético de la pieza moldeada.
Una colocación incorrecta de la línea de separación puede causar problemas como:
- Rebabas, donde el material se escapa por el pequeño espacio entre el núcleo del molde y la cavidad.
- Necesidad de pasos de expulsión adicionales
Lo ideal es que la raya del pelo se coloque a lo largo de los bordes afilados. Esto hace que la línea sea menos visible y reduce la posibilidad de destellos y otros efectos indeseables.
Muchos programas CAD incluyen análisis de líneas de separación, lo que ayuda a determinar la ubicación ideal. Sin embargo, es probable que el software no pueda comprender la aplicación práctica final de la pieza, un factor crucial para la ubicación de las líneas.
Utilizando menos de 1 grado de tiro
Durante el moldeo por inyección, un ángulo de desmoldeo o conicidad es un ángulo incorporado al diseño para facilitar la extracción del molde. El desmoldeo también puede reducir la deformación o rotura de la pieza.
Uno de los errores más comunes en el diseño de moldeo por inyección es prescindir del ángulo de desmoldeo, o no incorporarlo hasta una etapa avanzada del proceso de diseño, cuando hacerlo afectará negativamente al diseño final.
Reglas para seguir:
- Añada 1 grado de inclinación por cada pulgada de profundidad de la cavidad.
- 0.5 grados para caras verticales
- 3 grados o más para el apagado
Además, tenga en cuenta que la curva de desmoldeo está relacionada con la línea de separación: la línea debe estar ubicada de manera que divida la embarcación y, por lo tanto, minimice la curva de desmoldeo.
Socavaciones
Las socavaduras son protuberancias, áreas hundidas u otras características que impiden la expulsión de una pieza de un molde simple de dos partes. Algunos ejemplos de socavaduras son las pestañas de conexión de los clips en los envases de plástico y las roscas de los sujetadores.
Las piezas moldeadas por inyección son mucho más fáciles (y baratas) de fabricar si el diseño no presenta socavados, por lo que deben hacerse todos los esfuerzos posibles para eliminarlos del diseño.
Si la característica es esencial para la pieza, existen algunas soluciones alternativas, como mecanismos laterales, desviaciones y cierres telescópicos, pero estas aumentarán tanto el costo como el tiempo de entrega. Modificar la línea de separación puede mitigar el problema del socavado.
Las zonas socavadas también representan un problema en el mecanizado CNC, cuando una fresa no puede alcanzar una característica debido a su posición. Algunos prototipos con zonas socavadas complejas pueden ser adecuados para la impresión 3D con estructuras de soporte.
Defectos en los materiales de moldeo por inyección
Los defectos de material en el moldeo por inyección pueden afectar significativamente la calidad e integridad de las piezas fabricadas. Estos defectos suelen estar relacionados con las propiedades del material plástico utilizado, las condiciones de procesamiento y las metodologías específicas aplicadas durante las fases de moldeo y enfriamiento.
Degradación de materiales
La degradación del material se produce cuando el polímero se rompe debido al calor excesivo, la tensión de cizallamiento o la interacción con agentes químicos. Esta ruptura puede provocar la pérdida de propiedades mecánicas, decoloración y una disminución de la calidad general de la pieza moldeada por inyección.
Para evitar la degradación del material, es fundamental controlar meticulosamente las condiciones de procesamiento. Esto incluye monitorear y optimizar la temperatura de fusión, la velocidad de inyección y la contrapresión para evitar el sobrecalentamiento y las fuerzas de cizallamiento excesivas. Además, asegurar que el material esté seco y se manipule correctamente antes del procesamiento contribuye a mantener su integridad.
Fragilidad
La fragilidad en las piezas moldeadas por inyección se produce cuando el material no conserva suficiente flexibilidad, lo que provoca grietas o roturas bajo tensión. Esto puede deberse a una selección inadecuada del material, velocidades de enfriamiento excesivas o la presencia de demasiado material reciclado, lo que podría degradar la integridad estructural del polímero.
Para superar la fragilidad, es fundamental seleccionar cuidadosamente los materiales que cumplan con los requisitos específicos de resistencia y flexibilidad de la aplicación. Ajustar los parámetros de procesamiento para asegurar una refrigeración adecuada sin caídas bruscas de temperatura también puede ser útil. Además, limitar la cantidad de material reciclado y garantizar que el material esté seco antes del procesamiento puede mejorar la resistencia de la pieza.
Defectos de diseño y mantenimiento de moldes
Un diseño óptimo del molde y un mantenimiento regular son fundamentales para el éxito de las operaciones de moldeo por inyección. Estos factores influyen directamente en la calidad de las piezas producidas y en la eficiencia del proceso de producción.
Mal diseño del molde
Un diseño deficiente del molde puede provocar diversos defectos, como deformaciones, marcas de hundimiento y líneas de soldadura. Una ventilación inadecuada, una ubicación incorrecta de la compuerta o sistemas de canales inapropiados pueden causar un flujo y enfriamiento inconsistentes del material, lo que resulta en piezas que no cumplen con las especificaciones.
El diseño eficaz de moldes requiere un conocimiento exhaustivo de las propiedades del material, la geometría de la pieza y el uso previsto del producto final.
Los principios clave incluyen garantizar un espesor de pared uniforme, la ubicación estratégica de las compuertas y los canales de alimentación, y una ventilación adecuada para prevenir defectos. Las herramientas de simulación pueden ser de gran utilidad para predecir y abordar posibles problemas antes de la construcción del molde.
Mantenimiento inadecuado del moho
El mantenimiento regular es fundamental para prevenir el crecimiento de moho y los daños que pueden provocar defectos. Descuidar el mantenimiento puede ocasionar problemas como una alineación incorrecta, la degradación de la superficie y la acumulación de residuos, todo lo cual puede afectar la calidad de la pieza.
Implementar un programa de mantenimiento regular que incluya la limpieza, la inspección y la reparación del moho puede reducir significativamente el riesgo de defectos.
Se debe prestar especial atención a las zonas propensas al desgaste, y cualquier componente dañado debe sustituirse de inmediato para mantener la calidad de las piezas producidas.
¿Cómo identificar y solucionar defectos en el moldeo por inyección?
La identificación, verificación y solución de problemas relacionados con los defectos en el moldeo por inyección requiere un enfoque sistemático para diagnosticar y resolver los problemas comunes que afectan la calidad de las piezas moldeadas.
Siguiendo un proceso paso a paso, los fabricantes pueden abordar eficazmente estos desafíos, garantizando la producción de componentes de alta calidad.
- Inspección visualComience con una inspección visual minuciosa de la pieza para identificar cualquier defecto visible, como rebabas, líneas de soldadura o decoloración.
- Revisar parámetros de procesamientoExamine los ajustes de la máquina de moldeo por inyección, incluyendo la presión, la velocidad y la temperatura de inyección, para asegurarse de que se ajusten a los requisitos del material y al diseño de la pieza.
- Control de calidad del material: Verificar la calidad y el estado de la resina plástica, asegurándose de que esté seca y libre de contaminantes.
- Inspección de moldesInspeccione el molde en busca de signos de desgaste, daños o ventilación inadecuada que puedan contribuir a la aparición de defectos.
- software de simulaciónUtilizar software de simulación para predecir y analizar el flujo de plástico fundido dentro del molde, identificando posibles problemas antes de que ocurran.
¿Cuáles son las tecnologías avanzadas y las innovaciones para reducir los defectos en el moldeo por inyección?
La tecnología de moldeo por inyección está en constante evolución, y los avances tecnológicos y la innovación desempeñan un papel fundamental en la reducción de defectos y la mejora de la calidad del producto.
Estos avances tecnológicos han revolucionado la forma en que los fabricantes abordan el proceso de moldeo por inyección, ofreciendo un control más preciso, una mejor garantía de calidad y una minimización de los residuos.
- Impresión 3D para la fabricación de moldes: La integración de la tecnología de impresión 3D en la fabricación de moldes permite prototipado rápido y pruebas. Esta innovación ayuda a identificar posibles problemas de moldeo antes de la producción en masa, reduciendo el riesgo de defectos.
- software de simulaciónEl software de simulación avanzada proporciona una visualización virtual del proceso de moldeo, incluyendo el flujo, el enfriamiento y la deformación. Este análisis predictivo ayuda a realizar los ajustes necesarios para evitar defectos comunes como marcas de hundimiento y burbujas de aire.
- Sistemas de Control de Calidad AutomatizadosLa automatización en el control de calidad, incluidos los sistemas de visión y la detección de defectos mediante inteligencia artificial, ha mejorado significativamente la capacidad de identificar y corregir defectos en las primeras etapas del ciclo de producción.
- Sistemas de control de temperatura de precisiónEstos sistemas proporcionan un control más preciso de las temperaturas del molde y de la masa fundida, lo cual es crucial para reducir la deformación, las marcas de hundimiento y las tensiones residuales en las piezas moldeadas.
¿Cuál es el papel del control de calidad en el moldeo por inyección?
El control de calidad (CC) en el moldeo por inyección es fundamental para garantizar la producción de piezas de alta calidad que cumplan o superen las expectativas del cliente. Un CC eficaz implica una serie de medidas y controles estratégicos a lo largo de todo el proceso de producción, desde la materia prima hasta el producto final.
Estrategias para la implementación de medidas de control de calidad eficaces
La implementación de medidas de control de calidad eficaces en el moldeo por inyección implica varias estrategias clave:
- Inspección exhaustiva de materialesEsto incluye comprobar que la resina plástica esté libre de humedad, contaminación y que tenga una consistencia adecuada para garantizar que cumple con los estándares requeridos.
- Mantenimiento e inspección regulares de moho: Asegurar que el molde esté en óptimas condiciones, libre de desgaste o daños, y correctamente alineado para evitar defectos.
- Monitoreo y Control de Procesos: Monitorización continua de parámetros del proceso como la temperatura, la presión y la velocidad de inyección para mantener condiciones óptimas durante todo el ciclo de producción.
- Inspección de producto final: Utilizar tanto inspecciones manuales como sistemas automatizados para identificar y corregir cualquier defecto en el producto final.
- Capacitación y Desarrollo: Invertir en formación continua para que el personal comprenda las complejidades del proceso de moldeo y la importancia del control de calidad.
Conclusión
La continua evolución de las tecnologías de moldeo por inyección y la implementación de medidas de control de calidad desempeñan un papel crucial en la minimización de defectos y la mejora de la calidad general de las piezas moldeadas.
Desde el aprovechamiento de la impresión 3D avanzada para la fabricación de moldes hasta el empleo de software de simulación sofisticado y sistemas automatizados de control de calidad, estas innovaciones ofrecen a los fabricantes las herramientas para producir productos de alta calidad de manera eficiente.
Mediante la integración de nuevas tecnologías y el cumplimiento de estrictos protocolos de control de calidad y prácticas probadas y establecidas, la industria puede lograr una mayor fiabilidad, una reducción de los residuos y una mayor satisfacción del cliente.
Como proveedor líder de servicios de moldeo por inyección , 3erp garantiza los más altos estándares de calidad en todo el proceso de fabricación. Gracias a un sistema integral de inspección y control de calidad, garantizamos que cada proyecto cumpla con sus requisitos exactos y que reciba piezas moldeadas por inyección libres de defectos.
Nuestro compromiso con el aseguramiento de la calidad abarca la inspección de los materiales entrantes, la inspección del primer artículo y del proceso de producción, así como una rigurosa inspección y pruebas finales, que incluyen informes detallados y certificaciones antes del envío.
Equipada con herramientas de última generación como el probador de materiales por rayos X, el sistema de inspección en máquina, el proyector y la máquina de medición de coordenadas, 3erp se dedica a ofrecer excelencia en cada aspecto de nuestro servicio.