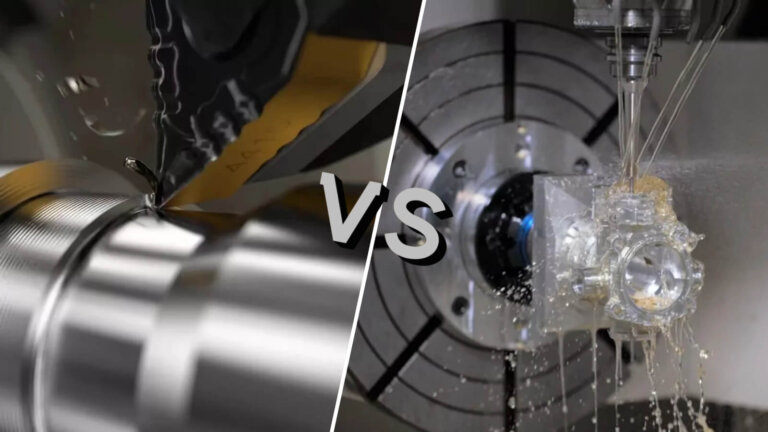

¿Te has preguntado alguna vez cómo se hacen las ranuras? El mecanizado de ranuras desempeña un papel fundamental en la fabricación, trabajando con diversos materiales para crear ranuras precisas, esenciales para numerosas aplicaciones. Desde la fijación de juntas tóricas hasta el ajuste perfecto de componentes en ensamblajes mecánicos, el mecanizado de ranuras influye directamente en el rendimiento y la vida útil de los productos. Con el avance de la tecnología, este proceso se ha especializado cada vez más. En este artículo, exploraremos el concepto de mecanizado de ranuras, su funcionamiento y la amplia gama de aplicaciones en las que resulta una técnica indispensable.
¿Qué es el ranurado en el mecanizado?

El ranurado en el mecanizado se refiere al proceso de cortar canales o cavidades estrechas en la superficie de una pieza. Es un paso esencial para preparar componentes para el ensamblaje o para crear guías para sellos, juntas tóricas u otros elementos similares. Esta operación se realiza normalmente en máquinas CNC y requiere herramientas de corte especializadas diseñadas para la tarea. El proceso de ranurado es preciso y exige atención al detalle para garantizar que se logre la profundidad y el ancho deseados sin dañar la pieza.
¿Cómo funciona el mecanizado de ranuras?
El mecanizado de ranuras es un proceso de fabricación preciso que consiste en cortar ranuras o canales específicos en una pieza. Este proceso requiere una planificación, ejecución y control de calidad meticulosos para lograr las dimensiones y el acabado superficial deseados. El mecanizado de ranuras se realiza generalmente mediante técnicas de mecanizado CNC, lo que permite una alta precisión y repetibilidad. El proceso suele constar de varias etapas para garantizar que las ranuras se corten con exactitud y cumplan con los requisitos especificados. Dependiendo del material y el diseño, el mecanizado de ranuras también puede implicar consideraciones sobre la evacuación de virutas, el desgaste de la herramienta y el acabado superficial.
¿Cuáles son las diferentes etapas del mecanizado de ranuras?
El proceso de mecanizado de ranuras se divide en varias etapas, cada una esencial para crear ranuras precisas y funcionales. Desde la planificación hasta los controles de calidad, cada paso garantiza la integridad del producto final. A continuación se detallan las etapas clave:
- Planifica y diseña el surcoLa primera etapa del mecanizado de ranuras consiste en la planificación y el diseño de la ranura. Esto implica crear un diseño detallado basado en las especificaciones de la pieza, incluyendo la profundidad, el ancho y la geometría de la ranura. Una planificación adecuada es fundamental para garantizar que el producto final cumpla con los requisitos funcionales y dimensionales necesarios.
- Save the Groove DesignsUna vez finalizado el diseño, se guarda y se programa en la máquina CNC. La máquina utiliza esta información para automatizar el proceso de corte, garantizando la uniformidad y la precisión durante toda la operación.
- Configurar la máquina CNCEn esta etapa, el operario prepara la máquina CNC instalando las herramientas de corte adecuadas, como fresas para ranurar, fresas de corte o fresas de extremo. La pieza de trabajo también se fija firmemente a la máquina para evitar cualquier movimiento durante el proceso de mecanizado.
- Realizar la operación de ranuradoLa máquina CNC realiza la operación de ranurado según el diseño programado. Durante este paso, la máquina mueve la herramienta de corte a lo largo de la pieza para crear la ranura. El control de virutas es fundamental en esta etapa para evitar daños en la herramienta o una mala calidad de la superficie. El operador supervisa la velocidad de corte, la velocidad de avance y el suministro de refrigerante para garantizar un rendimiento óptimo.
- Realizar controles de calidadUna vez mecanizada la ranura, el paso final consiste en el control de calidad. Se toman medidas de las dimensiones, la profundidad y el acabado superficial de la ranura para verificar que cumplen con las especificaciones requeridas. Cualquier desviación del diseño puede provocar problemas de funcionamiento, por lo que las comprobaciones de precisión son cruciales.
¿Cuáles son los diferentes tipos de técnicas de mecanizado de ranuras?

El mecanizado de ranuras emplea diversas técnicas especializadas para lograr precisión y exactitud en su creación. Cada técnica tiene una función específica según el material, la forma de ranura deseada y la aplicación. Estos métodos son fundamentales para garantizar que las ranuras cumplan con las especificaciones de funcionalidad y durabilidad. A continuación, se describen algunas de las técnicas de mecanizado de ranuras más comunes y sus aplicaciones.
Torneado recto
El torneado recto es una técnica muy utilizada en el mecanizado de ranuras, principalmente para piezas cilíndricas. El proceso consiste en girar la pieza mientras una herramienta de corte se mueve paralelamente a su eje, creando una ranura recta y uniforme. El torneado recto es ideal para componentes que requieren dimensiones de ranura uniformes a lo largo de la pieza.
- Ideal para producir ranuras rectas y simétricas a lo largo del eje de la pieza de trabajo.
- Se utiliza habitualmente para crear ranuras en ejes, varillas y otras piezas cilíndricas.
- Se suele aplicar en entornos de alta precisión, donde la uniformidad en el ancho y la profundidad de la ranura es fundamental.
- Funciona eficazmente con diversos materiales, desde metales blandos hasta aleaciones más duras.
- Normalmente se realiza en tornos CNC para garantizar precisión y repetibilidad.
Ranurado de contorno
El ranurado de contorno es una técnica que se utiliza para crear ranuras curvas no lineales en una pieza de trabajo. A diferencia del torneado recto, el ranurado de contorno sigue una trayectoria que puede variar en profundidad y anchura, lo que permite el mecanizado de geometrías más complejas. Este método es especialmente útil en aplicaciones que requieren formas o perfiles de ranura intrincados.
- Adecuado para producir ranuras curvas o de ancho variable en una pieza de trabajo.
- Se utiliza habitualmente en las industrias automotriz y aeroespacial para la creación de componentes especializados.
- Permite la creación de perfiles de ranura complejos, incluidas ranuras cónicas o escalonadas.
- Requiere programación CNC avanzada para seguir trayectorias complejas con precisión.
- Se utiliza en aplicaciones donde el giro recto no es suficiente para cumplir con los requisitos de diseño.
Ranurado frontal
El ranurado frontal es una técnica de mecanizado que se utiliza para crear ranuras en la superficie plana de una pieza. Este proceso es fundamental en la fabricación de componentes que requieren ranuras circulares, como juntas tóricas o superficies de sellado. El ranurado frontal se realiza normalmente en tornos, donde la herramienta de corte se coloca perpendicular al eje de rotación de la pieza. El proceso garantiza que las ranuras se mecanicen con precisión, logrando una profundidad y anchura uniformes.
- Ideal para mecanizar ranuras circulares en superficies planas, especialmente para juntas o componentes que requieren precisión en el contacto frontal.
- Se utiliza en la fabricación de piezas como juntas tóricas y superficies de sellado, donde la profundidad exacta de la ranura es fundamental para el funcionamiento del componente.
- Generalmente se realizan en tornos CNC para una mayor precisión y repetibilidad.
- Requiere una cuidadosa selección y configuración de las herramientas para evitar la desviación de las mismas y garantizar un control adecuado de las virutas durante la operación.
- Las herramientas de corte utilizadas para el ranurado frontal deben tener una alta estabilidad para evitar vibraciones, que pueden afectar negativamente al acabado de la superficie.
Ranurado interior
El ranurado interno es un proceso de mecanizado que consiste en crear ranuras en el interior de un orificio o cavidad cilíndrica. Esta técnica es esencial para piezas que requieren ranuras internas, como tuberías, cilindros u otros componentes huecos. Debido a la naturaleza de la operación, el ranurado interno requiere herramientas de corte especializadas capaces de alcanzar el interior del orificio manteniendo la precisión de corte y evitando la desviación de la herramienta.
- Adecuado para mecanizar ranuras en el interior de orificios, como tuberías, cilindros hidráulicos u otras piezas cilíndricas.
- Requiere el uso de herramientas de corte de largo alcance diseñadas específicamente para el acceso interno, manteniendo al mismo tiempo la rigidez necesaria para evitar la deformación.
- Las herramientas para ranurar internamente deben seleccionarse en función del diámetro del orificio y las dimensiones de la ranura requerida, garantizando un ajuste y una holgura adecuados.
- Se utiliza ampliamente en industrias como la automotriz, la aeroespacial y la de sistemas hidráulicos, donde los componentes internos requieren ranuras precisas.
- En esta técnica, la correcta evacuación de las virutas es fundamental, ya que la acumulación de virutas en el orificio puede provocar el desgaste de la herramienta, un acabado superficial deficiente e imprecisiones dimensionales.
- Los centros de mecanizado equipados con sistemas avanzados de suministro de refrigerante ayudan a garantizar una refrigeración eficaz y una correcta eliminación de las virutas durante el proceso.
Ranurado externo
El ranurado externo es una técnica que se utiliza para cortar ranuras en la superficie exterior de piezas cilíndricas. El proceso consiste en emplear una herramienta de ranurado especializada que se desplaza a lo largo del diámetro exterior de la pieza, creando una ranura con profundidad y anchura precisas. Este método se utiliza habitualmente en la fabricación de piezas como ejes y tubos, donde una ranura externa es necesaria para el montaje o el correcto funcionamiento.
- AplicacionesEl ranurado externo se utiliza para crear características como ranuras para anillos de retención, ranuras de sellado y ranuras de sujeción en el exterior de las piezas.
- Selección de herramientaRequiere una selección precisa de la herramienta en función de las dimensiones de la ranura y del material de la pieza de trabajo para evitar la rotura de la herramienta y garantizar la evacuación de las virutas.
- Acabado de la superficieLograr el acabado superficial correcto es fundamental, especialmente cuando las ranuras deben encajar con otros componentes como las juntas tóricas.
- DesafíosLa deflexión de la herramienta y las vibraciones pueden ser un problema en el ranurado externo, por lo que una configuración estable de la máquina y velocidades de corte adecuadas son cruciales.
- Herramientas comunesPara este proceso se necesitan herramientas de ranurado con filos de corte afilados y una construcción robusta. Generalmente se utilizan tornos CNC para lograr mayor precisión y repetibilidad.
Parting
El tronzado, también conocido como mecanizado de corte, es el proceso de dividir una pieza en dos o más partes mediante la creación de una ranura profunda que atraviesa el material. Esta técnica se utiliza ampliamente para producir varias piezas a partir de una sola barra o para separar componentes terminados de la materia prima. La herramienta de tronzado se coloca perpendicular al eje de la pieza y se desplaza hacia el interior hasta cortar completamente el material.
- AplicacionesEl tronzado es esencial en operaciones donde los componentes deben separarse después del mecanizado, como en el corte de barras o en la etapa final de las operaciones de torneado.
- Desgaste de la herramientaLas herramientas de tronzado sufren un desgaste significativo debido a la profundidad de corte requerida. El tipo de material y la velocidad de avance influyen en la vida útil de la herramienta, por lo que se requiere un material adecuado y un suministro de refrigerante para controlar la generación de calor.
- Evacuación de virutasUn control eficaz de las virutas es necesario para evitar la obstrucción de la herramienta y garantizar un proceso de separación fluido. Se suele utilizar una herramienta de corte bien diseñada con capacidad de rotura de virutas.
- Configuración de la máquinaLa configuración correcta de la máquina es fundamental para evitar problemas como la desviación de la herramienta o un acabado superficial deficiente. Las máquinas CNC se utilizan habitualmente para garantizar la precisión y minimizar los errores del operario.
- Velocidad de corte y profundidad de corteLa profundidad de corte en las operaciones de separación debe controlarse cuidadosamente, ya que una profundidad inadecuada puede provocar una separación incompleta o la rotura de la herramienta.
socavar
El mecanizado de ranuras consiste en crear un rebaje en la superficie de la pieza, con una profundidad mayor que su anchura. Este método es fundamental cuando un componente requiere un alivio o un rebaje, permitiendo que otras piezas encajen sin interferencias. La profundidad y la precisión del corte son cruciales para garantizar el correcto funcionamiento de la ranura, especialmente en ensamblajes que requieren ajustes precisos.
- AplicacionesEl rebaje se aplica frecuentemente en componentes roscados, ensamblajes mecánicos y áreas donde se requiere un espacio libre. Permite un ajuste efectivo de las piezas adyacentes sin obstrucciones.
- Herramientas de cortePara el socavado se requieren herramientas de corte especializadas, ya que deben manejar la profundidad adicional manteniendo la precisión del corte. La selección de la herramienta es fundamental para evitar la rotura, asegurar la evacuación de las virutas y mantener el acabado superficial.
- Diseño de ranuraLa geometría de la ranura en el socavado debe planificarse cuidadosamente para evitar interferencias con las piezas adyacentes. Un cálculo correcto de la profundidad y el ancho garantiza que la ranura pueda alojar la pieza requerida sin comprometer la integridad estructural de la pieza de trabajo.
- DesafíosLa deflexión y las vibraciones de la herramienta son problemas comunes durante el mecanizado de socavado, especialmente cuando el voladizo de la herramienta es largo. Una configuración adecuada de la máquina y velocidades de avance correctas son esenciales para evitar problemas relacionados con el desgaste de la herramienta o una mala calidad de la superficie.
Ranurado de roscas
El ranurado de roscas es el proceso de crear una ranura helicoidal en la superficie de una pieza cilíndrica para formar un perfil roscado. Esta técnica se utiliza ampliamente en la producción de sujetadores, tuberías y componentes mecánicos que requieren superficies roscadas para su ensamblaje. El ranurado de roscas se diferencia del ranurado tradicional en que el corte sigue una trayectoria helicoidal, lo que exige un control preciso del paso, la profundidad y el ancho de la rosca.
- AplicacionesEl ranurado de roscas se utiliza en la fabricación de tornillos, pernos y tuberías, donde las superficies roscadas son esenciales para la fijación o el sellado. También se emplea para producir roscas personalizadas en piezas mecánicas.
- Selección de herramientaSeleccionar la herramienta adecuada es fundamental para el ranurado de roscas, ya que debe poder seguir una trayectoria helicoidal manteniendo un filo de corte uniforme. El uso de herramientas de roscado especializadas garantiza la correcta formación de la geometría de la rosca.
- Velocidad de corte y avanceEstos factores deben controlarse rigurosamente para evitar la rotura de la herramienta y garantizar una superficie de rosca lisa. Un control inadecuado de estos parámetros puede provocar un acabado superficial deficiente o un paso de rosca irregular.
- DesafíosEl ranurado de roscas requiere una sincronización precisa entre el movimiento de la herramienta y la rotación de la pieza. Una alineación incorrecta puede provocar imprecisiones en la rosca, lo que conlleva problemas como piezas mal ajustadas o una menor resistencia de la rosca.
- Control de virutasEl control eficaz de las virutas es crucial en el ranurado de roscas, ya que las virutas que quedan en la ranura pueden dañar el perfil de la rosca. Un suministro adecuado de refrigerante y mecanismos de evacuación de virutas son importantes para garantizar un funcionamiento sin problemas.
Ranurado de juntas tóricas
El ranurado de juntas tóricas es una técnica de mecanizado que se utiliza para crear ranuras circulares en una pieza de trabajo para juntas tóricas. Estas ranuras deben tener una profundidad y anchura precisas para garantizar un sellado adecuado sin fugas. Este proceso es fundamental en industrias como la automotriz, la aeroespacial y la de sistemas de fluidos, donde las juntas tóricas se utilizan para evitar la fuga de fluidos o gases. Lograr la geometría correcta de la ranura es esencial para el correcto funcionamiento de la junta tórica.
- AplicacionesEl ranurado de juntas tóricas se utiliza principalmente en piezas como cuerpos de válvulas, cilindros hidráulicos y cualquier componente donde el sellado sea esencial. Una profundidad de ranura adecuada garantiza que la junta tórica mantenga la presión y evita fugas de fluido.
- Selección de herramientaLas herramientas de ranurado especializadas se seleccionan en función de las dimensiones de la ranura requerida. Las herramientas deben mantener un rendimiento de corte constante para evitar roturas y garantizar una superficie de ranura lisa.
- Geometría de ranuraLa profundidad de corte y el acabado superficial son factores críticos en el ranurado de las juntas tóricas. Unas dimensiones precisas de la ranura evitan que la junta tórica se comprima demasiado, lo que puede provocar fallos de sellado.
- Evacuación de virutasUn control eficaz de las virutas es esencial en el ranurado de juntas tóricas. Una correcta evacuación de las virutas garantiza que la ranura permanezca limpia, evitando que dañen la junta tórica o afecten a su estanqueidad.
- Suministro de refrigeranteUn suministro estable de refrigerante durante el mecanizado ayuda a prolongar la vida útil de la herramienta y garantiza un corte suave, especialmente al mecanizar materiales más duros como el acero inoxidable o el aluminio.
Ramping
El ranurado en rampa es una técnica en la que la herramienta de corte penetra en la pieza de trabajo en ángulo, en lugar de hacerlo en línea recta, aumentando gradualmente la profundidad de corte. Este método se utiliza a menudo para reducir la tensión en la herramienta de corte y la pieza de trabajo, lo que permite un mayor control del proceso de mecanizado. El ranurado en rampa es especialmente útil al trabajar con materiales más duros o cuando se requieren ranuras de precisión a profundidades variables.
- AplicacionesEl fresado en rampa se utiliza habitualmente en operaciones de fresado, donde permite realizar cortes de profundidad controlada en diversas superficies. Resulta especialmente útil para ranuras que deben introducirse gradualmente, como en las palas de turbinas u otros componentes complejos.
- Selección de herramientaLa selección de la fresa es importante para el proceso de rampa. Se utilizan herramientas con alta estabilidad del filo y ángulos de corte agudos para controlar el aumento gradual de las fuerzas de corte.
- Voladizo de la herramientaEn el mecanizado en rampa, minimizar el voladizo de la herramienta es fundamental para mantener la precisión y evitar la desviación. Un voladizo excesivo puede provocar una mala calidad de la superficie y dimensiones de ranura imprecisas.
- Acabado de la superficieDado que el proceso de rampa introduce gradualmente la ranura, permite transiciones más suaves, mejorando así la calidad general de la superficie. Esto es especialmente importante en aplicaciones donde el acabado superficial influye en el rendimiento del componente.
- Velocidad de corte y avanceEstos parámetros deben ajustarse cuidadosamente para asegurar que la herramienta entre en contacto con la pieza de trabajo de forma fluida, evitando el desgaste y manteniendo la precisión. Una dirección de avance adecuada ayuda a gestionar la evacuación de las virutas y a preservar la integridad de la ranura.
Ranurado por picado
El ranurado intermitente es una técnica de mecanizado que implica un corte intermitente, donde la herramienta entra y sale repetidamente de la pieza de trabajo. Este método ayuda a prevenir la acumulación excesiva de calor y el desgaste de la herramienta al dividir el proceso de mecanizado en múltiples pasadas cortas. Se utiliza comúnmente en situaciones donde la evacuación de virutas es crucial, ya que permite eliminar las virutas entre cada pasada.
- AplicacionesEl ranurado por picoteo es ideal para ranuras profundas donde la acumulación de calor o la evacuación de virutas podrían ser un problema. Se utiliza para producir ranuras o surcos que requieren precisión sin sobrecargar la herramienta de corte.
- Selección de herramientaLa herramienta de corte adecuada para el ranurado intermitente debe tener una alta resistencia al desgaste, ya que el acoplamiento y desacoplamiento repetidos ejercen presión sobre el filo de la herramienta. Para este fin, se suelen elegir herramientas con plaquitas de carburo sólido.
- Control de virutasLa evacuación eficaz de las virutas es una ventaja significativa del ranurado intermitente. El corte intermitente ayuda a eliminar las virutas, evitando que obstruyan la ranura y provoquen la rotura de la herramienta o un acabado superficial deficiente.
- Tasa de alimentaciónAjustar la velocidad de avance durante el ranurado intermitente garantiza un corte más suave y evita la desviación de la herramienta. Un avance lento y constante permite obtener una ranura más limpia y mantiene la precisión.
- Profundidad de la ranuraEl ranurado por picoteo permite controlar la profundidad de corte, lo que facilita la obtención de dimensiones precisas sin sobrecargar la herramienta.
Ranurado de inmersión
El ranurado por penetración es un método de corte directo en el que la herramienta penetra verticalmente la pieza para crear una ranura. Esta técnica es especialmente útil para realizar cortes rectos y profundos, y se aplica con frecuencia en operaciones de mecanizado de alta resistencia. El ranurado por penetración se prefiere por su capacidad para eliminar grandes cantidades de material rápidamente, manteniendo la precisión.
- AplicacionesEl ranurado por penetración se utiliza comúnmente en aplicaciones que requieren ranuras profundas y rectas, como en la fabricación de componentes automotrices, sistemas hidráulicos y piezas mecánicas de gran tamaño. Es ideal para realizar cortes precisos en materiales resistentes como el acero y el aluminio.
- Selección de herramientaEl ranurado por penetración requiere herramientas de corte robustas capaces de soportar las fuerzas de corte verticales. Es fundamental contar con herramientas de alta rigidez y durabilidad del filo para mantener la precisión y evitar el desgaste.
- Velocidad de corte y avanceAjustar la velocidad de corte y la velocidad de avance es crucial en el ranurado por penetración. Las altas velocidades de corte pueden reducir la vida útil de la herramienta, por lo que es importante equilibrar la velocidad con la dureza del material y la profundidad de la ranura.
- Control de virutasAl igual que en otras técnicas de ranurado, el control de las virutas es fundamental en el ranurado por penetración. Una evacuación eficaz de las virutas evita que se acumulen en la ranura, previniendo así una mala calidad de la superficie y la rotura de la herramienta.
- Acabado de la superficieEl ranurado por penetración produce un acabado superficial limpio y liso, especialmente al cortar materiales blandos. Sin embargo, mantener los filos de corte afilados es fundamental para obtener resultados uniformes.
Ranurado en múltiples pasos

El ranurado en varias etapas es un proceso en el que las ranuras se crean en varias pasadas, en lugar de un solo corte. Este método se utiliza cuando se requiere una ranura más profunda o ancha, o al mecanizar materiales delicados que podrían dañarse. Implica pasos de corte progresivos, lo que permite un mejor control de la evacuación de virutas y reduce la probabilidad de rotura de la herramienta.
- AplicacionesEl ranurado en varias etapas se utiliza para crear ranuras profundas o anchas en materiales como el acero o el aluminio. Resulta especialmente útil en situaciones donde la precisión y el acabado superficial son fundamentales.
- Selección de herramientaLa elección de las herramientas de corte para el ranurado en varias etapas es importante para mantener la precisión y evitar un desgaste excesivo. Se prefieren las herramientas con control de virutas y capacidad de refrigeración optimizados.
- Evacuación de virutasEl ranurado en varias etapas ayuda a gestionar la evacuación de virutas de forma más eficaz, especialmente en ranuras profundas, al permitir que las virutas se eliminen después de cada paso. Esto ayuda a mantener la eficacia de la herramienta de corte y previene problemas como la desviación de la misma.
- Velocidad de avance y profundidad de corteEn este método, la velocidad de avance y la profundidad de corte se ajustan en cada paso para garantizar la eliminación del material sin sobrecargar el filo de corte, lo que da como resultado una geometría de ranura uniforme.
- Acabado de la superficieLas múltiples pasadas de esta técnica permiten obtener un mejor acabado superficial, reduciendo la desviación de la herramienta y asegurando que la ranura cumpla con los requisitos dimensionales precisos.
Ranurado de interpolación circular
El ranurado por interpolación circular consiste en utilizar una máquina CNC para mover la herramienta en una trayectoria circular y crear ranuras. Esta técnica es muy eficaz para mecanizar ranuras circulares o en espiral, y permite obtener una profundidad y anchura uniformes en toda la ranura, incluso al trabajar con superficies curvas.
- AplicacionesEl ranurado por interpolación circular se utiliza ampliamente en el mecanizado de ranuras para juntas tóricas, sellos y componentes con geometrías complejas. Es ideal para crear ranuras en piezas cilíndricas como ejes y tubos.
- Selección de herramientaEsta técnica requiere herramientas de corte de alta precisión y estabilidad. Las herramientas de carburo se suelen elegir por su capacidad para mantener filos de corte afilados durante trayectorias complejas.
- Mecanizado CNCLas máquinas CNC son esenciales en la interpolación circular, ya que permiten un control preciso de la trayectoria y la profundidad de corte. La capacidad de la máquina para seguir trayectorias de herramienta complejas garantiza una ranura uniforme.
- Velocidad de avance y velocidad de corteAjustar la velocidad de avance y la velocidad de corte es fundamental en la interpolación circular. Las velocidades más lentas suelen dar como resultado cortes más precisos, especialmente al trabajar con formas complejas o materiales blandos.
- Control de virutasUna correcta evacuación de las virutas es necesaria para prevenir problemas como la rotura de la herramienta o una mala calidad de la superficie. Con la interpolación circular, el control de las virutas se mantiene garantizando velocidades de corte constantes y utilizando sistemas de refrigeración.
- Acabado de la superficieLa interpolación circular produce acabados superficiales lisos y uniformes, lo cual es particularmente importante cuando la ranura necesita mantener un sellado o cuando se requieren tolerancias estrictas.
Ranurado axial
El ranurado axial consiste en cortar ranuras a lo largo del eje de una pieza giratoria, como un eje. Esta técnica es fundamental para crear ranuras paralelas al eje de la pieza, lo que garantiza precisión y estabilidad durante el mecanizado. Se utiliza habitualmente en componentes de sellado, como juntas tóricas, que requieren ranuras específicas para alojar los sellos.
- Aplicaciones: Se utiliza para piezas que necesitan ranuras axiales, especialmente en componentes de sellado como juntas tóricas y sellos mecánicos.
- Herramientas de corteLas herramientas de corte especializadas están diseñadas para el ranurado axial con el fin de mantener un ancho y una profundidad de ranura uniformes.
- Selección de herramientaLas plaquitas de carburo se utilizan habitualmente debido a su durabilidad y resistencia al calor. Elegir el portaherramientas y la plaquita adecuados puede prevenir la rotura de la herramienta.
- Evacuación de virutasUn control eficaz de las virutas es fundamental para evitar que dañen la superficie de la ranura, garantizando un funcionamiento fluido y previniendo un mal acabado superficial.
- Acabado de la superficieUn ranurado axial adecuado produce una superficie limpia, especialmente cuando la velocidad de avance y la velocidad de corte están correctamente equilibradas.
- Estabilidad de la pieza de trabajoLa estabilidad es fundamental para evitar vibraciones y desviaciones de la herramienta. Una configuración y alineación adecuadas pueden mejorar la precisión del mecanizado.
- Deflexión de la herramientaLos voladizos de la herramienta deben minimizarse para evitar la desviación, garantizando así la precisión en las dimensiones de la ranura.
Ranurado de alta velocidad
El ranurado de alta velocidad se realiza a velocidades superiores a las de las técnicas de ranurado tradicionales. Este método mejora la productividad y reduce el tiempo de ciclo, lo que lo hace ideal para la producción en grandes volúmenes, donde la eficiencia temporal es fundamental. Sin embargo, el aumento de velocidad puede generar nuevos desafíos, especialmente en lo que respecta al desgaste de la herramienta y la evacuación de virutas.
- Aplicaciones: Ideal para la producción en grandes volúmenes en industrias como la automotriz, la aeroespacial y la de mecanizado en general, donde se requiere un procesamiento más rápido sin sacrificar la precisión.
- Herramientas de corteLas herramientas fabricadas con carburo u otros materiales resistentes al desgaste se utilizan para soportar el calor intenso generado a altas velocidades. Además, requieren una excelente capacidad de control de virutas.
- Control de virutasA altas velocidades, la evacuación de virutas se vuelve más compleja. Implementar estrategias eficaces de control de virutas es fundamental para mantener el acabado superficial y la vida útil de la herramienta.
- Calidad de la superficieA pesar de las operaciones a alta velocidad, el acabado superficial puede seguir siendo liso y preciso si se utilizan la velocidad de corte, la velocidad de avance y la geometría de la herramienta correctas.
- Velocidad de avance y velocidad de corteEstos parámetros deben ajustarse cuidadosamente para equilibrar la velocidad de producción con la precisión y la calidad de la ranura.
- Herramienta de vidaSi bien el ranurado de alta velocidad reduce el tiempo de mecanizado, puede acelerar el desgaste de la herramienta. Seleccionar herramientas con alta resistencia al calor y métodos de refrigeración eficaces prolonga su vida útil.
- Control de vibracionesEl aumento de la velocidad puede provocar vibraciones, por lo que es fundamental estabilizar la pieza de trabajo y la máquina para mantener una alta precisión y evitar la desviación de la herramienta.
Microranurado
El microranurado es una técnica de alta precisión que se utiliza para crear ranuras extremadamente finas, generalmente del orden de los micrómetros. Es esencial para componentes que requieren ranuras minúsculas, comunes en las industrias electrónica, aeroespacial y médica. Estas ranuras tan pequeñas exigen herramientas con una precisión excepcional y una mínima desviación.
- AplicacionesEl microranurado se utiliza en industrias como la electrónica, donde la precisión es fundamental, como en la fabricación de componentes para circuitos o dispositivos médicos.
- Herramientas de cortePara garantizar una alta precisión, se utilizan herramientas de corte de tamaño micrométrico, a menudo fabricadas con carburo. Estas herramientas deben mantener su filo a pesar de su pequeño tamaño.
- Acabado de la superficieDebido al pequeño tamaño de las ranuras, lograr un acabado superficial liso es fundamental. Un control preciso de la velocidad de avance y de corte contribuye a obtener una superficie impecable.
- Deflexión de la herramientaEl uso de centros de mecanizado CNC de alta precisión ayuda a minimizar la desviación de la herramienta, lo que puede comprometer la precisión de la ranura.
- Evacuación de virutasUn control eficaz de las virutas es esencial para evitar que interfieran con las delicadas ranuras. Las virutas pequeñas se eliminan rápidamente mediante sistemas especializados.
- Proceso de mecanizadoEl microranurado suele requerir configuraciones especializadas, y las herramientas deben seleccionarse en función del material que se está mecanizando para evitar la rotura de la herramienta y mantener la integridad de la ranura.
Ranurado asistido por láser
El ranurado asistido por láser utiliza láseres para calentar el material, lo que facilita su mecanizado con herramientas de corte tradicionales. Este método reduce la fuerza necesaria para el corte y prolonga la vida útil de la herramienta, especialmente en materiales duros como la cerámica y las aleaciones.
- AplicacionesIdeal para materiales difíciles de mecanizar como cerámica, titanio o compuestos avanzados. Se utiliza en industrias como la aeroespacial y la automotriz para ranuras precisas y duraderas.
- Herramientas de corteEl láser precalienta el material, reduciendo el desgaste de las herramientas de corte, como las fresas o las fresas de corte, y prolongando así su vida útil.
- Acabado de la superficieEl ranurado asistido por láser produce un acabado superficial más limpio gracias al material ablandado, lo que reduce el riesgo de defectos superficiales o un acabado deficiente.
- Evacuación de virutasDado que el material se ablanda con el láser, los chips son más pequeños y más fáciles de extraer. Esto mejora la eficiencia de los sistemas de control de chips.
- Tasa de alimentaciónLa velocidad de avance puede incrementarse gracias a que el láser reduce la resistencia del material. Esto aumenta la productividad sin comprometer la precisión.
- Desgaste de la herramientaEl desgaste de la herramienta se reduce significativamente, ya que el láser disminuye las fuerzas de corte necesarias. Esto se traduce en una mayor vida útil de la herramienta, lo que lo convierte en el método preferido para materiales que desgastan mucho las herramientas.
- Estabilidad de la pieza de trabajoEl láser reduce las vibraciones, lo que permite realizar operaciones de ranurado a mayor velocidad con mayor estabilidad y precisión.
Ranurado criogénico
El ranurado criogénico es una técnica de mecanizado en la que se aplica nitrógeno líquido a la zona de corte para enfriar la herramienta y la pieza. Este método reduce la generación de calor, lo que prolonga la vida útil de la herramienta y mejora el acabado superficial. Resulta especialmente útil para materiales que generan altas temperaturas durante el mecanizado, como el titanio y las aleaciones de níquel.
- Herramientas de corteEl ranurado criogénico permite el uso de herramientas de corte estándar, pero prolonga significativamente la vida útil de la herramienta debido a la reducción del calor. Además, ayuda a mantener el filo de corte.
- Acabado de la superficieEl efecto de enfriamiento del proceso criogénico da como resultado un acabado superficial más liso, lo que minimiza el riesgo de una mala calidad superficial, especialmente en materiales difíciles de mecanizar.
- Evacuación de virutasSe mantiene un control eficaz de las virutas, ya que estas se enfrían rápidamente y se evacuan con facilidad, evitando que se adhieran a la herramienta de corte.
- AplicacionesEsta técnica se utiliza en industrias que mecanizan materiales resistentes, como la aeroespacial, donde la precisión es fundamental para piezas como las palas de las turbinas y los componentes de los motores.
- Herramienta de vidaGracias a la refrigeración criogénica, el desgaste de la herramienta se reduce significativamente, lo que permite ciclos de mecanizado más largos sin rotura de la herramienta.
- Velocidad de avance y velocidad de corteLa menor carga térmica sobre la herramienta permite mayores velocidades de corte y avances sin comprometer el rendimiento de la herramienta ni dañar la pieza de trabajo.
- Proceso de mecanizadoEl ranurado criogénico es compatible con los centros de mecanizado CNC, y el sistema se puede integrar fácilmente en las configuraciones de mecanizado existentes.
Tecnología de control adaptativo
La tecnología de control adaptativo (ACT) en el ranurado ajusta los parámetros de mecanizado en tiempo real basándose en la información de los sensores. Esta tecnología monitoriza variables como las fuerzas de corte, la vibración y el desgaste de la herramienta, realizando ajustes sobre la marcha para optimizar el rendimiento y evitar daños en la herramienta.
- Selección de herramientaACT ayuda en la selección precisa de herramientas de corte ajustando los parámetros para adaptarlos al estado de la herramienta, prolongando su vida útil y evitando el desgaste innecesario.
- Ajustes de la velocidad de alimentaciónMediante la monitorización continua de las fuerzas, el sistema ajusta automáticamente la velocidad de avance para mantener unas condiciones de mecanizado uniformes, evitando la desviación de la herramienta y reduciendo las vibraciones.
- AplicacionesACT se utiliza en industrias de alta precisión, como la automotriz y la aeroespacial, donde la exactitud dimensional y la calidad de la superficie son fundamentales. Es especialmente eficaz en operaciones que implican geometrías complejas, como el ranurado frontal o el ranurado de contorno.
- Prevención de rotura de herramientasEl sistema detecta señales de posible rotura de la herramienta, como vibraciones o fuerzas de corte excesivas, y puede ralentizar o detener el proceso de mecanizado para evitar daños.
- Control de virutasACT mejora la evacuación de virutas ajustando las velocidades de corte y las tasas de avance para evitar la acumulación de virutas, que de otro modo podría provocar problemas de acabado superficial o paradas de la máquina.
- Optimización del proceso de ranuradoACT optimiza el proceso de ranurado, asegurando que cada pasada sea eficiente, minimizando el desgaste de la herramienta y manteniendo una alta calidad superficial.
- Velocidad cortanteEl sistema puede aumentar o disminuir automáticamente la velocidad de corte en función de datos en tiempo real, equilibrando la eficiencia con la vida útil de la herramienta y garantizando una operación de mecanizado estable.
- Estabilidad del proceso de mecanizadoACT reduce el riesgo de desviación de la herramienta y mejora la estabilidad del mecanizado, garantizando un rendimiento constante incluso en operaciones de ranurado a alta velocidad.
Gemelos digitales en Grooving
La creación de gemelos digitales es una técnica que consiste en crear una réplica virtual del proceso de mecanizado, lo que permite la monitorización y optimización en tiempo real de la operación de ranurado. Esta tecnología mejora la precisión, reduce los errores y facilita un mejor mantenimiento predictivo mediante el análisis del comportamiento de las herramientas de corte y las piezas durante el proceso de ranurado.
- Simulación del proceso de ranuradoLa creación de gemelos digitales reproduce el proceso de ranurado en un entorno virtual, lo que ayuda a predecir posibles problemas, como la desviación de la herramienta o los problemas de evacuación de virutas, antes de que se produzcan en la aplicación real.
- Optimización de la selección de herramientasMediante la simulación de diversas herramientas de corte, la creación de gemelos digitales le ayuda a elegir la mejor herramienta de ranurado para cada trabajo, reduciendo el desgaste de la herramienta y mejorando la velocidad de corte.
- Ajustes en tiempo realPermite realizar ajustes en tiempo real durante la operación de ranurado, calibrando parámetros como la velocidad de avance y la profundidad de corte en función del rendimiento de la máquina y la pieza de trabajo.
- AplicacionesIndustrias como la aeroespacial y la automotriz pueden beneficiarse de la creación de gemelos digitales, donde la geometría precisa de las ranuras y el acabado de la superficie son fundamentales.
- Integración de centros de mecanizadoEsta técnica se integra a la perfección con los centros de mecanizado CNC, lo que permite un mejor control del proceso y una mayor retroalimentación.
- Mejora del acabado superficialLos gemelos digitales ayudan a identificar problemas que podrían provocar una mala calidad de la superficie, lo que permite a los operarios realizar los ajustes necesarios en la velocidad de corte y el posicionamiento de la herramienta.
- Mantenimiento predictivoMediante la simulación de los patrones de desgaste de las herramientas de corte, la creación de gemelos digitales ayuda a prolongar la vida útil de las herramientas y a reducir el tiempo de inactividad de la máquina debido a roturas inesperadas de las herramientas.
Ranurado multieje
El ranurado multieje implica el uso de máquinas CNC con múltiples ejes (normalmente tres o más) para mecanizar ranuras en diversos ángulos y con formas complejas. Esta técnica es esencial para piezas que requieren una geometría de ranura intrincada, como componentes de dispositivos aeroespaciales y médicos.
- Operaciones de ranurado versátilesEl ranurado multieje permite realizar ranurados frontales, de contorno y externos en una sola configuración, lo que reduce la necesidad de múltiples operaciones de máquina.
- Precisión de vanguardiaCon el mecanizado multieje, se consigue un mayor control sobre el filo de la herramienta, lo que garantiza ranuras de alta precisión con una mínima desviación de la herramienta, incluso en formas complejas.
- AplicacionesEsta técnica es ideal para el mecanizado de piezas con geometrías complejas, como álabes de turbinas, componentes de motores o implantes médicos, donde se requieren tolerancias muy ajustadas.
- Extensión de la vida útil de la herramientaLa posibilidad de ajustar el ángulo de la herramienta durante el proceso de mecanizado reduce el desgaste del filo de corte, lo que se traduce en una mayor vida útil de la herramienta y en cambios de herramienta menos frecuentes.
- Control y evacuación de virutasEl mecanizado multieje facilita una mejor evacuación de las virutas durante las operaciones de ranurado, mejorando el acabado superficial y reduciendo el riesgo de que las virutas afecten al proceso de mecanizado.
- Flexibilidad de velocidad de corteEl enfoque multieje permite ajustar la velocidad de corte y la velocidad de avance manteniendo la precisión, especialmente en piezas complejas con profundidades y anchuras de ranura variables.
- Estabilidad de la pieza de trabajoAl distribuir las fuerzas de corte de manera más uniforme entre varios ejes, se minimizan las vibraciones y la desviación de la herramienta, lo que da como resultado un proceso de mecanizado más estable.
- Geometría de ranuraEl mecanizado multieje proporciona flexibilidad para lograr diversas geometrías de ranuras, como ranuras profundas o anchas, lo que sería difícil con las configuraciones convencionales de dos ejes.
¿Cómo mejora la tecnología CNC el mecanizado de ranuras?
La tecnología CNC mejora significativamente el mecanizado de ranuras al ofrecer precisión y control sobre las herramientas de corte, lo que permite realizar operaciones complejas como el ranurado interno y el ranurado frontal. Combinada con el fresado CNC , resulta especialmente eficaz para producir ranuras con alta precisión dimensional y acabados superficiales lisos. El fresado CNC permite el uso de diversas trayectorias y estrategias de herramienta, lo que lo hace ideal para geometrías de ranura complejas. Además, optimiza la evacuación de virutas durante el proceso de ranurado, garantizando un mejor acabado superficial y mayor precisión. El mecanizado CNC mejora la selección de herramientas, reduciendo la rotura y prolongando su vida útil. Asimismo, los sistemas CNC permiten ajustar con precisión parámetros como la velocidad de avance y la velocidad de corte, mejorando la eficiencia de las operaciones de mecanizado en diversos tipos de ranuras. Ya sea utilizando fresas frontales o fresas de corte, la tecnología CNC garantiza resultados consistentes y un mayor control sobre el proceso de mecanizado.
¿Qué máquinas y herramientas se requieren para el mecanizado de ranuras?
El mecanizado de ranuras requiere una variedad de máquinas y herramientas especializadas que garantizan precisión y eficiencia. Seleccionar el equipo adecuado optimiza el proceso de mecanizado y contribuye a un mejor acabado superficial y mayor precisión. A continuación, se presenta una lista completa de las máquinas y herramientas utilizadas para el mecanizado de ranuras:
- centros de mecanizado CNCProporciona un control preciso para operaciones de ranurado complejas.
- Tornos: Ideal para tornear y ranurar piezas cilíndricas.
- Fresadoras: Útil para operaciones de ranurado externo y ranurado frontal.
- herramientas de corte: Esencial para la evacuación de virutas y el mantenimiento de la calidad del filo de corte.
- Herramientas de ranurado: Diseñado para geometrías de ranura específicas, ranuras internas o externas.
- Molinos de extremo: Útil para crear ranuras y surcos con diferentes profundidades de corte.
- Herramientas para ranurar superficiesHerramientas especializadas para cortar ranuras frontales con precisión.
- Portaherramientas: Sujetar las herramientas de corte y ranurado, garantizando su estabilidad.
- Sistemas de suministro de refrigerante: Mantener la velocidad de corte y la vida útil de la herramienta reduciendo la generación de calor.
- Herramientas de control de chipsGestionar la evacuación de las virutas, evitando la rotura de la herramienta y garantizando un acabado superficial limpio.
¿Cómo elegir la máquina ranuradora adecuada para sus operaciones?
La elección de la máquina ranuradora adecuada depende de varios factores. En primer lugar, considere el material y el tamaño de la pieza, ya que esto influye en la selección de la herramienta y el centro de mecanizado. El tipo de ranura, como ranuras frontales o ranuras longitudinales, determinará si necesita un torno, una fresadora o una máquina CNC. También debe evaluar la velocidad de corte y la capacidad de evacuación de virutas de la máquina. Asegúrese de que la máquina proporcione un control preciso de la deflexión de la herramienta para mantener la calidad de la superficie. Por último, considere máquinas que ofrezcan estabilidad y reducción de vibraciones para un mejor rendimiento durante las operaciones de ranurado.
¿Cuáles son los parámetros clave del mecanizado de ranuras?
El mecanizado de ranuras implica diversos parámetros precisos que deben controlarse para garantizar la exactitud, la eficiencia y la calidad. Estos parámetros permiten controlar el proceso de mecanizado y lograr la geometría de ranura deseada, manteniendo la vida útil de la herramienta y la calidad de la superficie. A continuación, se presenta una lista completa de parámetros cruciales:
- velocidad de corte: Determina la velocidad a la que la herramienta de corte se desplaza a lo largo de la pieza de trabajo, influyendo en el control de las virutas y en el acabado de la superficie.
- velocidad de alimentación: La velocidad a la que la pieza de trabajo se introduce en la herramienta de corte, lo que influye en la profundidad de la ranura y en la tasa de eliminación de material.
- Profundidad del corte: Se refiere al espesor del material eliminado en una sola pasada; un factor crítico para lograr la geometría correcta de la ranura.
- Saliente de herramienta: La distancia que separa la herramienta de corte de su soporte, lo que afecta a la estabilidad, la vibración y la precisión.
- Geometría del filoInfluye en la evacuación de virutas y en las fuerzas de corte, lo que repercute directamente en la vida útil de la herramienta y en el acabado superficial final.
- control de virutas: Esencial para evitar la rotura de la herramienta y garantizar operaciones de mecanizado fluidas, especialmente en el ranurado frontal o interno.
- Suministro de refrigerante: Necesario para reducir la generación de calor durante el corte, preservando el filo y mejorando la calidad de la superficie.
- Selección de herramientasDependiendo del tipo de ranura (externa, interna o frontal), seleccionar la herramienta de ranurado adecuada es fundamental para un buen rendimiento.
- Material de la pieza de trabajoEl material que se va a mecanizar determina la elección de las herramientas de corte y las velocidades de mecanizado.
- Control de vibracionesReducir las vibraciones ayuda a mantener la precisión y evita la desviación de la herramienta durante las operaciones.
¿Cuáles son los materiales compatibles para el mecanizado de ranuras?
En el mecanizado de ranuras, la selección de los materiales adecuados es clave para lograr eficiencia y durabilidad. Los distintos materiales poseen propiedades que influyen en su interacción con las herramientas de corte, la evacuación de virutas y el acabado superficial. A continuación, se presentan seis materiales principales idóneos para el mecanizado de ranuras, destacando su eficacia:
- Aluminio:Material blando y dúctil que admite altas velocidades de corte, pero requiere un control preciso de las virutas para evitar que se desprendan virutas largas y fibrosas. Las herramientas de corte afiladas y una estrategia de refrigeración adecuada contribuyen a un mecanizado eficiente.
- Acero InoxidableConocido por su dureza, el acero inoxidable ofrece un acabado superficial de alta calidad, pero requiere velocidades de corte más lentas para controlar el desgaste de la herramienta y evitar el sobrecalentamiento durante el proceso de ranurado.
- LatónGracias a su excelente maquinabilidad, el latón permite mayores velocidades de corte y produce virutas manejables, lo que lo convierte en una excelente opción para operaciones de ranurado con un desgaste mínimo de la herramienta.
- Hierro fundidoEste material es relativamente frágil, pero ofrece un buen control de las virutas y resistencia al desgaste, lo que lo hace adecuado para operaciones de ranurado que requieren precisión.
- TitaniumSu elevada relación resistencia-peso y su resistencia al calor convierten al titanio en una opción sólida para aplicaciones exigentes, aunque requiere una selección adecuada de herramientas y un refrigerante apropiado para evitar un desgaste excesivo de las mismas.
- Acero al CarbónOfrece una excelente retención del filo y soporta bien las fuerzas elevadas, lo que lo hace versátil para aplicaciones de ranurado tanto internas como externas.
¿Qué materiales son los mejores para el mecanizado de ranuras?
Para el mecanizado de ranuras, los mejores materiales son el aluminio, el acero inoxidable y el latón. Estos materiales se utilizan comúnmente debido a su maquinabilidad y a la posibilidad de obtener buenos acabados superficiales con un control adecuado de las virutas. El aluminio ofrece altas velocidades de corte, mientras que el acero inoxidable proporciona durabilidad. El latón, al ser blando y maquinable, reduce el desgaste de las herramientas. Un suministro adecuado de refrigerante y las herramientas de corte correctas optimizan aún más el proceso de mecanizado de estos materiales.
¿Cuáles son las aplicaciones del mecanizado de ranuras?
El mecanizado de ranuras es esencial en muchas industrias, con diversas aplicaciones que implican la creación de ranuras precisas para requisitos funcionales específicos. Estas ranuras soportan diversos componentes y sistemas, garantizando un funcionamiento eficiente y una durabilidad a largo plazo. A continuación, se presentan las principales aplicaciones del mecanizado de ranuras:
- ranuras para juntas tóricasEstas ranuras, utilizadas en aplicaciones de sellado, garantizan un sellado hermético en sistemas mecánicos.
- Surcado facial: Se utiliza comúnmente en componentes como bridas, ya que permite cortes de precisión y ajustes firmes durante el ensamblaje.
- Ranurado interno y externoEstas ranuras son esenciales en piezas cilíndricas como los ejes, donde las características internas y externas deben ser precisas.
- Disipadores de calorEl mecanizado de ranuras crea canales en los disipadores de calor, mejorando la disipación del calor en los dispositivos electrónicos.
- Ranuras para anillos de retenciónEstas ranuras ayudan a asegurar los anillos de retención, vitales para mantener los componentes en su lugar bajo tensión.
- Roscado de tuberíasLas ranuras permiten el roscado correcto de las tuberías, garantizando conexiones seguras en instalaciones de fontanería e industriales.
- Dispositivos MédicosEl ranurado de precisión es crucial para los componentes de los dispositivos médicos, donde las medidas exactas son esenciales para el rendimiento y la seguridad.
¿Cuáles son los factores clave para un mecanizado de ranuras exitoso?

El éxito del mecanizado de ranuras depende de varios factores críticos que influyen en la calidad, la precisión y la eficiencia del proceso. Estos factores afectan directamente al rendimiento de la herramienta, el acabado superficial y las operaciones de mecanizado en general. Comprender y optimizar estos elementos garantiza la obtención de ranuras uniformes y de alta calidad en diversos materiales y aplicaciones.
Geometría de ranura
La geometría de la ranura desempeña un papel fundamental en el proceso de ranurado, ya que determina la interacción de la herramienta de corte con el material. La forma, la profundidad y el ancho de la ranura deben planificarse cuidadosamente para garantizar una correcta evacuación de las virutas y reducir la desviación de la herramienta. Para optimizar la geometría de la ranura, se deben seleccionar herramientas de corte con el perfil de filo adecuado y asegurarse de que sus dimensiones coincidan con las especificaciones requeridas para la pieza de trabajo.
Parámetros de corte
Los parámetros de corte, como la velocidad de corte, el avance y la profundidad de corte, influyen directamente en la vida útil de la herramienta, el acabado superficial y el control de las virutas. La selección adecuada de estos parámetros ayuda a prevenir la rotura de la herramienta y garantiza una evacuación eficiente de las virutas. Estos parámetros se pueden optimizar ajustando el avance según el material que se esté mecanizando y manteniendo velocidades de corte apropiadas para reducir la generación de calor. Además, el uso de refrigerante puede ayudar a controlar el calor y mejorar la calidad de la superficie, especialmente al trabajar con materiales más duros.
Control de virutas
El control eficaz de las virutas es fundamental en el mecanizado de ranuras. Una evacuación deficiente de las virutas puede provocar roturas de la herramienta, daños en la superficie e ineficiencia del proceso. Para optimizar el control de las virutas, se deben seleccionar herramientas de ranurado con la geometría adecuada y asegurar un suministro de refrigerante apropiado para reducir la generación de calor. El control de la velocidad de avance y de corte también influye en la formación de virutas. Una evacuación de virutas bien gestionada mejora el acabado superficial y prolonga la vida útil de la herramienta, evitando tiempos de inactividad innecesarios por fallos en la misma.
Tipo De Material
El tipo de material influye significativamente en el mecanizado de ranuras. Los materiales más blandos, como el aluminio, permiten velocidades de corte más altas, pero pueden requerir estrategias adicionales de control de virutas para evitar la obstrucción. Los materiales más duros, como el acero inoxidable, exigen velocidades de corte más bajas para minimizar el desgaste de la herramienta y garantizar un acabado superficial liso. Cada material requiere herramientas de corte y velocidades de avance específicas, y la selección adecuada de la herramienta según el material garantiza una mayor eficiencia, una mejor calidad superficial y una mayor vida útil de la herramienta en el proceso de mecanizado.
Selección de herramienta

La selección de herramientas desempeña un papel fundamental en el proceso de ranurado, ya que influye directamente en la evacuación de virutas, el acabado superficial y la vida útil de la herramienta. Elegir las herramientas de corte adecuadas para cada material reduce la rotura y garantiza un ranurado fluido. Para optimizar la selección de herramientas, es necesario considerar la dureza del material, la geometría de la ranura y la calidad superficial requerida. El uso de plaquitas de alta calidad, como las de Sandvik Coromant, mejora la precisión de corte y la durabilidad de la herramienta.
Herramientas de ranurado externo (diámetro exterior)
Las herramientas de ranurado externo se utilizan para mecanizar ranuras en el diámetro exterior de piezas cilíndricas. Estas herramientas deben ser rígidas y capaces de soportar las fuerzas de corte para evitar la deformación y mantener la precisión. Seleccionar la geometría correcta de la herramienta para el ranurado externo garantiza que el filo permanezca afilado, minimizando el desgaste. Factores como el ancho de la ranura, la profundidad de corte y el tipo de material a mecanizar deben guiar la selección de la herramienta.
Herramientas de torneado y ranurado
Las herramientas de torneado de ranurado están diseñadas para mecanizar ranuras a lo largo del diámetro exterior de piezas cilíndricas. Estas herramientas deben soportar las fuerzas de las operaciones de corte manteniendo la precisión. Una selección adecuada de herramientas de torneado de ranurado garantiza una mínima desviación de la herramienta, un mejor control de la viruta y una precisión óptima en las dimensiones finales de la ranura. Es fundamental elegir herramientas con la velocidad de avance y de corte correctas para evitar vibraciones y asegurar un acabado superficial liso. Marcas como Sandvik Coromant ofrecen una gama de herramientas de torneado de ranurado de alta calidad, aptas para diferentes centros de mecanizado y materiales.
Herramientas de ranurado frontal
Las herramientas de ranurado frontal están especializadas en la creación de ranuras en la superficie de una pieza, especialmente en componentes como bridas o piezas que requieren sellado. Estas herramientas deben garantizar una profundidad de corte precisa y controlar las virutas para evitar el desgaste y el sobrecalentamiento. Para optimizar el ranurado frontal, es necesario ajustar la velocidad de avance y la velocidad de corte según el material y la geometría de la ranura. Con un suministro adecuado de refrigerante y un control preciso de las virutas, las herramientas de ranurado frontal pueden lograr un acabado superficial de alta calidad.
Herramientas de tronzado
Las herramientas de tronzado están diseñadas para separar una pieza de la pieza principal. Estas herramientas requieren precisión y estabilidad para evitar roturas durante el proceso de corte. Seleccionar herramientas de tronzado con filos afilados y suficiente rigidez garantiza cortes limpios y minimiza el riesgo de deformación. La profundidad de corte y la velocidad de corte también deben optimizarse para el material específico. Con un suministro adecuado de refrigerante y la estabilidad de la herramienta, las herramientas de tronzado reducen la probabilidad de un acabado superficial deficiente y un mayor desgaste.
Herramientas para ranurado interno (diámetro interior)
Las herramientas de ranurado interno son esenciales para crear ranuras en el interior de una pieza, como juntas tóricas o ranuras. Estas herramientas requieren una cuidadosa consideración debido al espacio limitado para la evacuación de virutas y al riesgo de desviación. Las herramientas con diámetros más pequeños y voladizos más cortos son más adecuadas para el ranurado interno, ya que permiten mantener la precisión y evitar la rotura. Una velocidad de avance y un suministro de refrigerante adecuados ayudan a controlar la generación de calor y garantizan que el proceso de mecanizado produzca un acabado superficial de alta calidad sin un desgaste excesivo de la herramienta.
Configuración de la máquina
Una correcta configuración de la máquina es esencial para un mecanizado de ranuras eficaz. La alineación de la pieza, el posicionamiento de la herramienta y una configuración estable contribuyen a la precisión y reducen la desviación de la herramienta. La estabilidad en la configuración minimiza las vibraciones y ayuda a mantener la precisión del corte, especialmente en ranuras profundas. Además, asegurar un suministro correcto de refrigerante y ajustar la velocidad del husillo según el tipo de material puede ayudar a optimizar el acabado superficial y prolongar la vida útil de la herramienta. La revisión y calibración periódicas de la configuración de la máquina pueden prevenir problemas comunes como la rotura de la herramienta y un acabado superficial deficiente.
¿Cómo puedes preparar tu negocio de ranurado para el éxito?
El éxito de su operación de ranurado comienza con una configuración sólida de la máquina. Antes de comenzar, asegúrese de que la máquina esté alineada y estable. La selección adecuada de la herramienta es otro elemento crítico. Elegir la herramienta de corte correcta para el material específico que se está mecanizando puede afectar significativamente tanto la calidad de la ranura como el acabado superficial. También es esencial configurar la velocidad de corte y la velocidad de avance adecuadas para minimizar el desgaste de la herramienta y lograr un control óptimo de la viruta. La calibración e inspección periódicas de su equipo evitarán la rotura de la herramienta y garantizarán un rendimiento constante durante todo el proceso de mecanizado.
Aquí tienes un desglose más detallado;
- Alinear la pieza de trabajoLa correcta alineación de la pieza en la máquina garantiza que las ranuras se mecanicen con precisión y sin desviaciones. Una alineación incorrecta puede provocar un acabado superficial deficiente y afectar las dimensiones de la ranura.
- Selección de herramientaSeleccione herramientas de ranurado adecuadas al material y al tipo de operación. La herramienta correcta mejorará la evacuación de virutas, reducirá la rotura de la herramienta y prolongará su vida útil. Para el ranurado frontal, elija una herramienta diseñada específicamente para un control preciso de las virutas durante la operación.
- Suministro de refrigeranteGarantizar un flujo de refrigerante eficaz es fundamental para la gestión térmica. Un suministro de refrigerante en buen estado minimiza la expansión térmica y mejora la calidad de la superficie.
- Comprobación de estabilidad: Verifique siempre que la configuración de la máquina sea estable, reduciendo así el riesgo de desviación de la herramienta, lo que puede dañar la pieza de trabajo y las herramientas.
¿Cuáles son los desafíos más comunes en el mecanizado de ranuras y cómo se pueden superar?
El mecanizado de ranuras puede presentar diversos desafíos que afectan tanto la vida útil de la herramienta como la calidad de la pieza mecanizada. A continuación, se describen algunos de los problemas más comunes y cómo abordarlos:
- Evacuación deficiente de virutasCuando las virutas no se evacuan adecuadamente durante el proceso de mecanizado, pueden obstruir la ranura, provocar la rotura de la herramienta y afectar negativamente al acabado de la superficie.
Cómo solucionarlo/prevenirloUtilice herramientas de ranurado con sistemas eficaces de control de virutas. Ajuste la velocidad de avance y la velocidad de corte para optimizar la eliminación de virutas y evitar atascos. - Rotura de herramientaLa rotura de la herramienta se produce cuando hay una tensión excesiva en la herramienta de corte, a menudo debido a una velocidad de avance incorrecta o al uso de un material de herramienta inadecuado.
Cómo solucionarlo/prevenirloAsegúrese de seleccionar la herramienta adecuada y los parámetros de corte que coincidan con el material que se está mecanizando. Inspeccione periódicamente los filos de corte para detectar desgaste y reemplácelos antes de que fallen. - Vibración durante el mecanizadoLa vibración suele producirse cuando la pieza de trabajo no está sujeta de forma segura o cuando la herramienta sobresale demasiado, lo que provoca inestabilidad.
Cómo solucionarlo/prevenirloReduzca el voladizo de la herramienta a la longitud mínima requerida y sujete correctamente la pieza de trabajo para evitar movimientos innecesarios durante el mecanizado. - Acabado superficial inconsistenteUna velocidad de avance o de corte inadecuada puede provocar variaciones en la calidad del acabado superficial, especialmente al mecanizar materiales difíciles.
Cómo solucionarlo/prevenirloAjuste con precisión la velocidad de avance y la velocidad de corte según el material específico. Revise y mantenga periódicamente el filo de la herramienta para evitar la formación de rebabas. - Desgaste excesivo de herramientasLas altas temperaturas de corte y la insuficiencia de refrigerante pueden desgastar rápidamente el filo de corte, reduciendo la vida útil de la herramienta.
Cómo solucionarlo/prevenirloUtilice un suministro adecuado de refrigerante para controlar el calor y seleccione herramientas con recubrimientos apropiados para aumentar la resistencia al desgaste.
Desgaste y rotura de herramientas
El desgaste y la rotura de las herramientas son problemas comunes en el mecanizado de ranuras, lo que conlleva un acabado superficial deficiente y un aumento de los costes. Estos problemas se producen cuando la herramienta de corte se expone a calor excesivo, vibraciones o velocidades de avance incorrectas. La dureza del material también acelera el desgaste, especialmente cuando se selecciona la herramienta inadecuada.
Soluciones y consejos de prevención:
- Elige el material adecuado para la herramienta: Utilice herramientas de corte de carburo o recubiertas para una mayor resistencia al calor.
- Optimice la velocidad de corte y la velocidad de avance: Reduzca la tensión excesiva en la herramienta ajustando la velocidad de avance.
- Mantener el suministro de refrigerante: Asegúrese de que el flujo de refrigerante sea el adecuado para controlar el calor durante el proceso de ranurado.
- Minimizar el saliente de la herramienta: Reduzca la deflexión y las vibraciones de la herramienta minimizando el voladizo de la misma.
Problemas de precisión dimensional
Los problemas de precisión dimensional surgen cuando la ranura mecanizada no cumple con las tolerancias especificadas. Esto puede deberse a la deflexión de la herramienta, una velocidad de avance incorrecta o vibraciones en la configuración de la máquina.
Soluciones y consejos de prevención:
- Comprobar la estabilidad de la máquina: Asegúrese de que la máquina esté correctamente fijada para evitar vibraciones no deseadas durante el mecanizado.
- Utilice herramientas de precisión: Seleccione herramientas de ranurado que ofrezcan alta precisión y mínima desviación.
- Mantenga la velocidad de alimentación correcta: Ajuste la velocidad de avance y de corte para que coincidan con el material y la operación, garantizando así fuerzas de corte uniformes.
- Inspeccione la configuración periódicamente: La inspección periódica del portaherramientas y la alineación de la pieza de trabajo pueden prevenir errores dimensionales.
Deformación de materiales
La deformación del material se produce cuando la pieza no mantiene su forma durante el proceso de ranurado. Este problema suele deberse a la generación excesiva de calor, a fuerzas de corte elevadas o a una selección incorrecta de la herramienta. La deformación puede provocar ranuras imprecisas, un acabado superficial deficiente y una menor calidad de la pieza.
Soluciones y consejos de prevención:
- Utilice las herramientas de corte adecuadas: Asegúrese de que la herramienta de corte sea adecuada para el material que se va a mecanizar; por ejemplo, utilice herramientas de carburo para metales más duros.
- Controle la generación de calor: Aplique un suministro adecuado de refrigerante para reducir el calor durante el proceso de mecanizado.
- Optimizar los parámetros de corte: Reduzca la velocidad de avance y la velocidad de corte para minimizar las fuerzas que actúan sobre el material y, de este modo, evitar su deformación.
Mal acabado superficial
Un acabado superficial deficiente es un problema frecuente en el mecanizado de ranuras, debido a una evacuación inadecuada de las virutas, al desgaste de la herramienta o a una velocidad de corte incorrecta. Esto afecta la calidad de la ranura, dando como resultado una superficie rugosa o irregular.
Soluciones y consejos de prevención:
- Mejorar la evacuación de chips: Utilice herramientas de corte diseñadas para un control eficiente de las virutas y considere la posibilidad de incorporar refrigerante para eliminarlas eficazmente.
- Monitorear el desgaste de la herramienta: Revise periódicamente el desgaste de las herramientas y reemplace las que estén desgastadas para mantener un filo de corte afilado.
- Ajustar la velocidad de corte y la velocidad de avance: Ajuste la velocidad de corte y la velocidad de avance al material para evitar sobrecargar la herramienta y generar una superficie irregular.
Problemas de control de chips
Un control deficiente de las virutas durante el proceso de ranurado puede provocar la rotura de la herramienta, tiempos de inactividad de la máquina y un acabado superficial deficiente. Las virutas que no se evacuan correctamente pueden acumularse en la ranura, generando un aumento de temperatura y afectando negativamente a la herramienta de corte y a la pieza de trabajo.
Soluciones y consejos de prevención:
- Mejorar la evacuación de virutas: Utilice herramientas de corte con una geometría de control de virutas eficiente.
- Suministro de refrigerante: Asegúrese de que haya un flujo constante de refrigerante para mantener fría la zona de corte y eliminar las virutas.
- Optimice la velocidad de avance y la velocidad de corte: Ajuste estos parámetros en función del tipo de material para reducir la acumulación de virutas.
- Utilice rompevirutas: Incorpore rompevirutas en las herramientas de ranurado para fragmentar las virutas en tamaños manejables y facilitar su evacuación.
Vibración de la herramienta
La vibración de la herramienta es común durante el mecanizado de ranuras, especialmente en operaciones con cortes profundos o voladizos largos. La vibración puede provocar un acabado superficial deficiente, imprecisiones dimensionales y un mayor desgaste de la herramienta de corte.
Soluciones y consejos de prevención:
- Reduzca el voladizo de la herramienta: Minimice la distancia entre el portaherramientas y la pieza de trabajo para reducir la deflexión.
- Optimizar los parámetros de corte: Ajuste la velocidad de corte y la velocidad de avance para minimizar las vibraciones.
- Utilice portaherramientas con amortiguación: Utilice portaherramientas diseñados para absorber vibraciones.
- Estabilizar la pieza de trabajo: Asegúrese de que la pieza de trabajo esté bien sujeta para evitar que se mueva durante las operaciones de mecanizado.
¿Cuánto cuesta el mecanizado de ranuras?
El coste del mecanizado de ranuras puede variar considerablemente en función de diversos factores. Una operación sencilla puede resultar más económica, pero los procesos de mecanizado más complejos incrementarán los gastos totales. Factores como el tipo de herramientas de corte utilizadas, los materiales empleados y los requisitos de precisión son cruciales para determinar el precio.
- Tipo de material: Los materiales más duros, como el acero inoxidable o el titanio, aumentan el desgaste de las herramientas, lo que requiere cambios de herramientas más frecuentes y mayores costes de mecanizado.
- Herramientas de corte e insertos: La elección de las herramientas de ranurado, incluidas las fresas y las herramientas de ranurado frontal, influye en los costes totales. Las herramientas de alta calidad, como las de Sandvik Coromant, ofrecen mayor precisión, pero tienen un precio más elevado.
- Vida útil y rotura de herramientas: La rotura o el desgaste frecuente de las herramientas incrementa los costes, ya que las herramientas de corte deben sustituirse con mayor frecuencia, sobre todo en operaciones exigentes.
- Evacuación de virutas y suministro de refrigerante: Un control eficiente de las virutas reduce el desgaste de las herramientas y la generación de calor, lo que conlleva menores costes operativos.
- Tiempo de configuración y complejidad: Los tiempos de preparación más prolongados y la complejidad de la configuración de la máquina, incluida la programación CNC, influyen en el coste final.
- Tiempo de mecanizado: La profundidad de corte, la velocidad de avance y el tiempo total de mecanizado también influyen en el coste total del proceso. Generalmente, las operaciones más rápidas generan ahorros, pero la precisión puede requerir velocidades más bajas.
¿Qué protocolos de mantenimiento y seguridad deben seguirse en el mecanizado de ranuras?
Un mantenimiento adecuado y el cumplimiento de los protocolos de seguridad son esenciales para garantizar el buen funcionamiento del mecanizado de ranuras y prevenir accidentes. Seguir los procedimientos correctos no solo prolonga la vida útil de la máquina, sino que también reduce el riesgo de rotura de herramientas y mejora la eficiencia general del mecanizado.
Prácticas clave de mantenimiento:
- Inspección periódica de herramientas: Revise periódicamente las herramientas de corte para detectar signos de desgaste o daños. Las herramientas desgastadas afectan el acabado de la superficie y pueden provocar que se rompan.
- Mantenimiento del sistema de refrigerante: Asegúrese de que el sistema de suministro de refrigerante esté limpio y funcione correctamente para mantener fríos los filos de corte y eliminar eficazmente las virutas.
- Calibración de la máquina: La calibración periódica de los centros de mecanizado CNC garantiza la precisión en el proceso de ranurado, reduciendo el riesgo de errores dimensionales.
- Mantenimiento del control de chips: Mantenga limpio el sistema de evacuación de virutas para evitar obstrucciones que puedan provocar sobrecalentamiento o desgaste de la herramienta.
Protocolos de seguridad:
- Equipo de Protección Personal (EPP): Utilice siempre el equipo de protección individual (EPI) adecuado, incluyendo gafas de seguridad y guantes, para protegerse contra las virutas que puedan salir disparadas y la rotura de herramientas.
- Protección de Maquinaria: Asegúrese de que la máquina cuente con la protección adecuada para evitar el contacto accidental con las piezas móviles durante la operación de ranurado.
- Sujeción correcta: Sujete firmemente la pieza de trabajo para evitar movimientos durante la operación, reduciendo así el riesgo de accidentes y de una mala calidad de la superficie.
- Sistemas de parada de emergencia: Asegúrese siempre de que los sistemas de parada de emergencia funcionen correctamente y sean fácilmente accesibles en caso de rotura inesperada de la herramienta o fallo de la máquina.
Conclusión
Elegir 3ERP significa asociarse con un servicio de mecanizado y ranurado CNC de primer nivel. Su equipo altamente cualificado afronta con facilidad los retos de la fabricación moderna, desde la selección de las mejores herramientas de corte hasta la obtención de acabados superficiales superiores. Gracias a sus avanzadas herramientas de ranurado y su gran atención a la precisión, 3ERP garantiza la calidad en cada ciclo de producción. Su compromiso con la selección de herramientas, la optimización de su vida útil y la simplificación de los procesos de mecanizado asegura la máxima eficiencia, precisión y reduce el riesgo de rotura de herramientas. Si busca cumplir con los estándares del sector y superar las expectativas de sus clientes, 3ERP es su mejor opción para el mecanizado y ranurado CNC de alto rendimiento.
Preguntas frecuentes
¿Cuál es la diferencia entre rectificado y ranurado?
El rectificado y el ranurado son procesos de mecanizado distintos. El rectificado utiliza una muela abrasiva para eliminar material y producir un acabado superficial liso. Se utiliza comúnmente para el acabado superficial y el conformado de materiales duros. En cambio, el ranurado es una operación de corte que se utiliza para crear ranuras o surcos en una pieza de trabajo, generalmente con herramientas de ranurado y de corte específicas. El ranurado se centra en cortes de precisión para formar surcos, algo frecuente en el mecanizado CNC. Ambos procesos implican virutas.
¿Cuál es la diferencia entre ranurado y torneado?
El ranurado y el torneado son operaciones comunes en el mecanizado, pero cumplen funciones diferentes. El torneado consiste en eliminar material de la superficie exterior de una pieza giratoria, generalmente mediante una herramienta de corte. Es un proceso general para la creación de piezas cilíndricas. El ranurado, por otro lado, es una operación más específica diseñada para crear una ranura o hendidura en la pieza, a menudo para juntas tóricas u otras características. Las herramientas de ranurado están especializadas para esta tarea, mientras que el torneado utiliza herramientas de corte más generales para la eliminación de material. Ambas operaciones requieren una cuidadosa selección de herramientas y estrategias de evacuación de virutas.