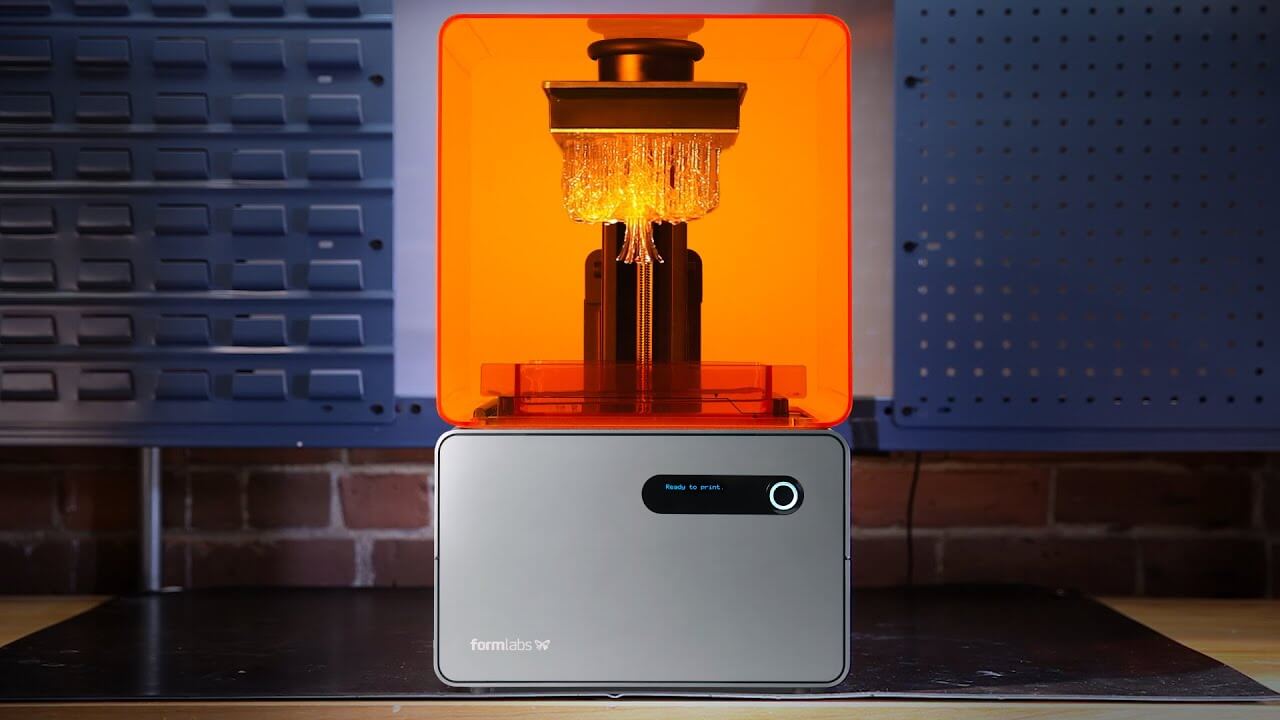





Impresión 3D por estereolitografía (SLA); un método que transforma la resina líquida en piezas precisas y duraderas con la ayuda de luz ultravioleta.
Aunque menos utilizada que las tecnologías de fabricación aditiva por extrusión, como el modelado por deposición fundida (FDM), la estereolitografía (SLA) fue en realidad la primera versión de la impresión 3D, que apareció por primera vez en la década de 1980. Hoy en día, las impresoras SLA de escritorio se han popularizado gracias a marcas como 3D Systems y Formlabs, y esta tecnología se utiliza para crear desde moldes de joyería hasta productos dentales.
Conocida por su alta resolución de hasta 25 micras, la tecnología SLA proporciona piezas con una calidad uniforme, fundamental tanto para prototipos como para productos funcionales. Ya sea que trabaje con una impresora compacta de escritorio o gestione equipos industriales de mayor tamaño, comprender los matices de la selección de materiales, el curado y el diseño es clave para evitar problemas comunes como la fragilidad.
Con el eficiente servicio de impresión 3D de 3ERP, crear un producto o prototipo mediante SLA es sencillo y ofrece numerosas ventajas. Por ejemplo, imprimir un objeto con una impresora SLA es un proceso muy rápido, mucho más rápido que la impresión por extrusión.
Mejor aún, el acabado de una pieza impresa suele ser notablemente más liso que el de FDM, a veces tan liso que ni siquiera necesita posprocesamiento. Otra ventaja de SLA son sus múltiples opciones de color, que incluyen materiales translúcidos, lo que amplía enormemente las posibilidades de diseño para una pieza impresa.
En este artículo, nos centraremos en cómo dominar estos elementos para lograr una impresión SLA exitosa, desde ajustar el grosor de las paredes hasta perfeccionar las estructuras de soporte, y en cómo dominar los pasos esenciales de posprocesamiento que garantizan que sus impresiones no solo sean llamativas, sino también duraderas y funcionales.
¿Cómo funciona el SLA?
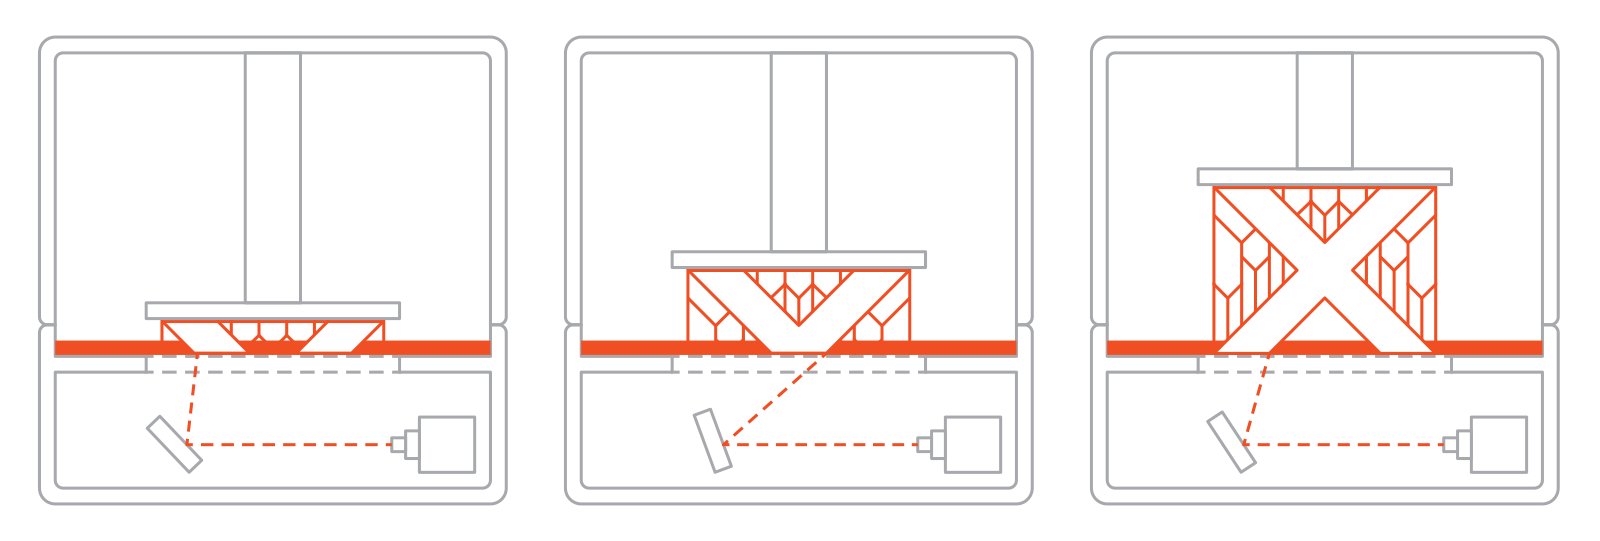
 El proceso de impresión 3D SLA se basa en un principio llamado fotopolimerización. En este proceso, un láser o una fuente de luz focalizada cura selectivamente capas de resina fotosensible dentro de un recipiente. A medida que cada capa se endurece, la plataforma de construcción se desplaza, lo que permite exponer una nueva capa de resina para su posterior curado.
Este proceso incremental continúa hasta que se forma la pieza completa. La mayoría de las impresoras SLA utilizan un láser ultravioleta como fuente de luz, enfocando el haz láser en patrones predeterminados sobre la resina líquida y, una vez endurecida la capa anterior, proceden a imprimir la siguiente.
La precisión del tamaño del punto láser, que oscila entre 30 y 140 micras, junto con alturas de capa de tan solo 25 micras, permite la producción de piezas con una resolución extremadamente alta.
Dependiendo de la configuración de la impresora específica, se pueden utilizar galvanómetros espejados para dirigir el rayo láser hacia la resina líquida.
Es fundamental controlar las fuerzas durante la fase de despegue o separación para evitar la deformación o el desprendimiento de las capas. Factores como la orientación de impresión influyen drásticamente en estas fuerzas, ya que alteran la superficie transversal expuesta durante la formación de cada capa.
Tras la impresión, las piezas requieren un lavado exhaustivo para eliminar cualquier resto de resina sin curar, seguido de una etapa adicional de curado UV para solidificar y estabilizar sus propiedades mecánicas. Cabe destacar que los sistemas SLA, en particular los modelos de sobremesa invertidos, pueden intensificar las fuerzas de despegue, lo que supone un reto para la fase de posprocesamiento.
Proceso de SLA:
- Cubeta llena de resina fotosensible
- Láser UV dirigido a la resina
- El láser cura formas 2D en resina.
- Cuando la forma se endurece, la plataforma de construcción se mueve a la siguiente capa.
- El láser UV cura otra forma 2D
- Cuando todas las capas se hayan curado, el resultado será un objeto de plástico 3D.
Opciones de material:
3ERP ofrece varias opciones de materiales de resina para la impresión 3D por estereolitografía.
Éstos incluyen:
- Resina 8119: Un material SLA común con una resistencia a la temperatura de hasta 65 °C.
- Resina 8118H: Una resina similar al nailon con una tenacidad excepcionalmente alta.
- Resina 8228: Una resina similar al ABS, resistente a los impactos y a temperaturas de hasta 70 °C.
- Resina 8338: La más resistente a la temperatura de nuestra gama de resinas, capaz de soportar hasta 120 °C.
¿Cuáles son los parámetros clave en el diseño de impresión 3D SLA?
El diseño para la impresión 3D SLA implica varios parámetros críticos que influyen directamente en la calidad y la funcionalidad de las piezas impresas finales.
- La altura de capa es un factor primordial, que suele oscilar entre 25 y 200 micras. Las capas más finas mejoran el detalle de las impresiones, pero también aumentan el tiempo total de impresión.
- El tamaño del punto láser, que afecta al tamaño mínimo de los detalles, puede variar entre 30 y 140 micras.
- La precisión dimensional en la impresión SLA suele estar dentro de ±0.2%, con un límite inferior de aproximadamente ±0.127–0.2 mm dependiendo de la impresora y la resina utilizadas.
- Una ligera contracción de la resina durante el proceso de curado puede generar tensiones internas y una posible deformación, por lo que resulta fundamental equilibrar cuidadosamente los parámetros de curado y la orientación de la pieza.
- Las estructuras de soporte son obligatorias para voladizos y geometrías complejas con el fin de evitar que las piezas se desprendan o se deformen durante el proceso de impresión.
- La elección de la resina —desde variedades estándar hasta formulaciones especializadas para aplicaciones de ingeniería o moldeables— también desempeña un papel crucial, ya que cada una tiene propiedades mecánicas, implicaciones de costes y requisitos de curado distintos.
Cómo diseñar para impresión 3D SLA: Directrices principales
Al iniciar un proyecto de diseño con impresión 3D por estereolitografía (SLA), seguir ciertas pautas desde el principio puede prevenir fallos de impresión posteriores y minimizar las correcciones. Aspectos como la orientación de la pieza, las limitaciones del material y el grosor recomendado desempeñan un papel fundamental en el éxito de la impresión.
Es recomendable evitar superficies planas grandes paralelas a la plataforma de construcción para reducir las fuerzas de despegue, que pueden deformar la impresión.
En el caso de piezas grandes, integrar los detalles más pequeños como componentes separados o garantizar que la geometría del diseño permanezca continua puede ayudar a reducir la necesidad de estructuras de soporte extensas, mitigando así el riesgo de desprendimiento durante el proceso de pelado.
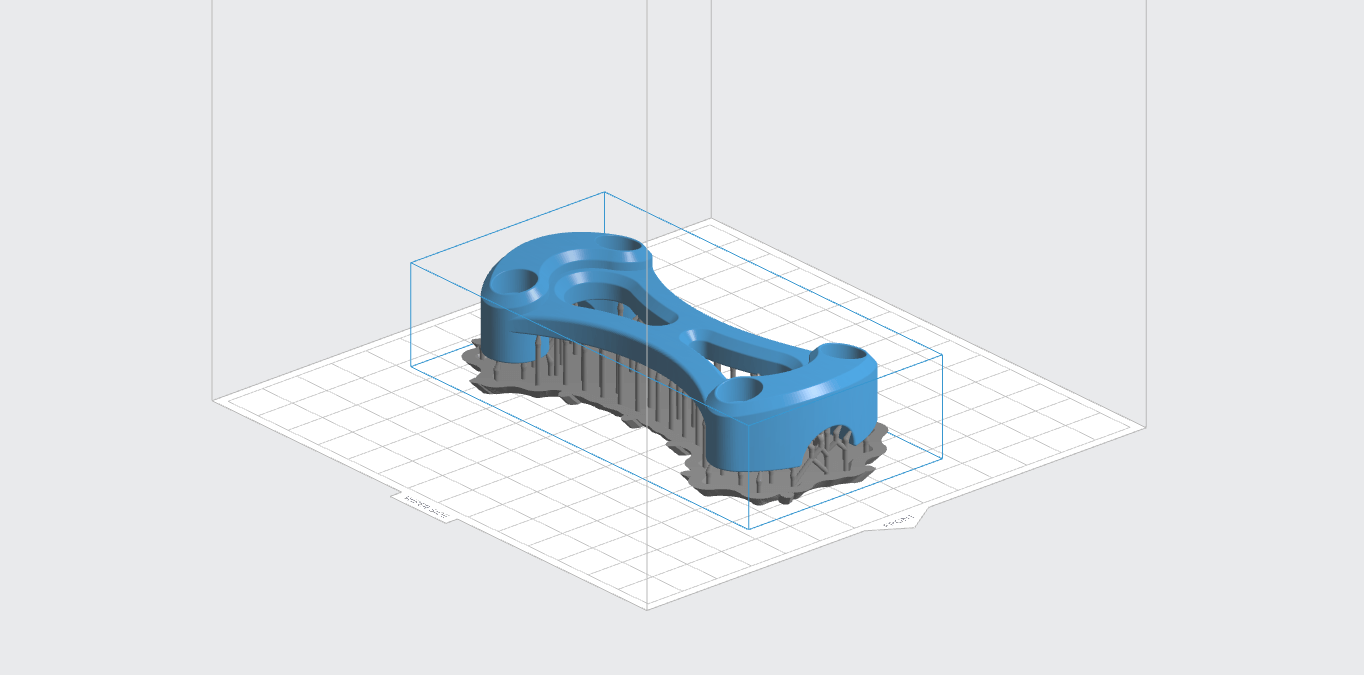
Las dimensiones mínimas estándar y las pautas de grosor de pared son fundamentales para mantener la integridad estructural de la impresión. Si planeas ahuecar tu modelo, no olvides incluir orificios de drenaje para evitar que la resina quede atrapada.
Antes de proceder a la etapa de segmentación, asegúrese de que su diseño sea hermético y esté libre de errores, como mallas abiertas o volúmenes que se superponen, para evitar fallos de impresión.
Este enfoque proactivo en el diseño no solo mejora la capacidad de impresión de sus modelos, sino que también optimiza los pasos de posprocesamiento, lo que garantiza una transición más fluida desde la impresión hasta el producto final.
Ahora, veamos los 34 factores a tener en cuenta al diseñar para la impresión 3D SLA.
Mantener tamaños mínimos de características
En la impresión 3D SLA, controlar el tamaño mínimo de los elementos es fundamental para obtener impresiones nítidas y duraderas. Los detalles muy finos, como texto pequeño o patrones complejos, deben diseñarse teniendo en cuenta el tamaño del punto de impresión, que suele oscilar entre 30 y 140 micras.
Se recomienda que los pasadores salientes o los detalles delgados tengan un diámetro mínimo de 0.8 a 1.0 mm para minimizar el riesgo de rotura durante la impresión o el posprocesamiento. Los elementos en relieve deben mantener una altura mínima de 0.3 mm y un ancho de aproximadamente 0.4 a 0.5 mm para garantizar su visibilidad.
De igual modo, los detalles grabados deben tener una profundidad y anchura de al menos 0.4–0.5 mm para evitar que se rellenen durante el proceso de curado. Además, para componentes que se ensamblan mediante un sistema de ajuste a presión o de ajuste preciso, asegúrese de que haya una holgura de aproximadamente 0.1–0.2 mm para evitar la fusión tras la impresión.
Intenta mantener el espesor de la pared uniforme.
En la impresión SLA, un grosor de pared uniforme es fundamental para prevenir tensiones localizadas y deformaciones posteriores a la impresión, como alabeo o agrietamiento. Los diseños con paredes delgadas unidas únicamente por un borde son especialmente vulnerables a curvarse o romperse.
El espesor mínimo recomendado para muros sin soporte debe estar entre 0.6 y 1.0 mm, siendo más seguro optar por un espesor cercano a 0.8 mm. Para muros con soporte en varios lados, el espesor puede reducirse a 0.4-0.5 mm. La incorporación de bases redondeadas en los puntos de contacto de los muros con la plataforma de construcción u otros aspectos de la geometría puede contribuir a reducir las concentraciones de tensión.
Al mantener un grosor uniforme en todo el diseño, se simplifican los procesos de acabado y se mejora el rendimiento mecánico de las piezas impresas.
¿Cuáles son las mejores prácticas para el espesor de pared en SLA?
Determinar el grosor óptimo de las paredes en tus diseños SLA puede influir significativamente en la calidad y durabilidad de tus piezas. Las recomendaciones sobre el grosor mínimo de las paredes varían según la resina y el modelo de impresora utilizados, pero generalmente, 0.4 mm suele ser el límite inferior para paredes con soporte, mientras que se recomienda entre 0.6 y 1.0 mm para paredes sin soporte.
Para diseños que incluyen secciones grandes, delgadas y planas, la incorporación de nervaduras estructurales u otras modificaciones geométricas puede ayudar a prevenir la deformación. Ciertas resinas, como las de alta temperatura o las resinas de ingeniería resistentes, pueden requerir paredes ligeramente más gruesas o refuerzo interno adicional para soportar cargas térmicas o mecánicas posteriores a la impresión.
Al diseñar piezas huecas, conviene considerar un espesor mínimo total de pared de aproximadamente 2 mm para reducir el riesgo de colapso o agrietamiento interno debido a desequilibrios de presión y fuerzas de vacío durante el proceso de curado.
Utilice soportes para voladizos.
Al diseñar para la impresión 3D SLA, la gestión de los voladizos es crucial. Los voladizos que se extienden más de 1 mm o que tienen una inclinación menor a aproximadamente 19° con respecto a la horizontal generalmente requieren estructuras de soporte para mantener su integridad durante el proceso de impresión.
Sin un soporte adecuado, estos voladizos pueden ceder o deformarse, comprometiendo la calidad y durabilidad de la impresión. Los soportes, fabricados con la misma resina que la pieza, se retiran manualmente después de la impresión, por lo que la optimización es un paso clave para ahorrar tiempo y materiales.
Para agilizar este proceso, utilice software o algoritmos de segmentación que puedan detectar y generar automáticamente los soportes necesarios.
Sin embargo, siempre realice una verificación manual para asegurarse de que las áreas críticas estén debidamente soportadas. Una orientación óptima de la pieza puede reducir significativamente la necesidad de soportes extensos, especialmente al minimizar grandes tramos horizontales.
Tras la impresión, es importante retirar con cuidado las estructuras de soporte y lijar o pulir los puntos de contacto para garantizar un acabado liso.
Tenga en cuenta que los voladizos con una inclinación superior a 60° a menudo requerirán soportes, y minimizar las áreas de contacto con los soportes puede reducir considerablemente tanto el tiempo de limpieza como los posibles daños en la superficie.
Cómo optimizar los voladizos y las funciones no compatibles
Para una gestión eficaz de voladizos y elementos sin soporte, mantenga los tramos sin soporte por debajo de 1 mm o inclínelos al menos 19° para favorecer la autoportancia parcial. En diseños que incluyan voladizos largos o pronunciados, considere la posibilidad de incorporar pequeñas estructuras de puenteo o columnas de soporte internas para mitigar el riesgo de pandeo.
Ajusta la configuración del programa de corte, como la densidad de soporte y el tamaño de la punta, para mantener una adhesión estable sin comprometer los detalles de la superficie.
Orientar las piezas en ángulo también puede ayudar a minimizar las superficies horizontales anchas, reduciendo así las fuerzas de succión durante el proceso de pelado.
Para detalles extremadamente delicados, añadir pequeños discos de soporte o pestañas de separación puede proporcionar mayor estabilidad. Tras la impresión, retire los soportes con cuidado, utilizando herramientas como alicates y una técnica de lijado suave para preservar los detalles finos de la impresión.
Tenga en cuenta que los puentes horizontales muy anchos, de más de 21 mm, pueden provocar succión por vacío y deformaciones; por lo tanto, es recomendable diseñar estratégicamente teniendo en cuenta estos puentes o reforzándolos.
Vaciar las piezas grandes
Al ahuecar piezas grandes en la impresión SLA, no solo se reduce el consumo de material, sino que también se acortan los tiempos de impresión. Para garantizar la integridad estructural y evitar problemas durante el posprocesamiento, incluya orificios de drenaje de aproximadamente 3.5 mm de diámetro en los puntos más bajos del modelo.
Esto permite que la resina sin curar escape eficazmente.
Al ahuecar las piezas, mantenga un espesor mínimo de pared de 2 mm para preservar su resistencia estructural. Es fundamental asegurarse de que la geometría interna del modelo esté libre de errores y correctamente conectada a los orificios de drenaje; las cavidades aisladas podrían ocasionar problemas estructurales o de acabado.
Considere cuidadosamente la orientación y la ubicación de estos orificios, especialmente en configuraciones SLA invertidas, para facilitar un flujo adecuado de la resina. Los diseños de gran tamaño se benefician significativamente del ahuecamiento estratégico, lo que puede reducir los costos de material hasta en un 70 %.
Siempre hay que prever la posible expansión o "reventones" que pueden producirse si queda resina sin curar atrapada en el interior durante el proceso de curado, lo que provoca cambios en la presión interna.
Bordes redondeados y afilados
En la impresión 3D SLA, los bordes afilados no solo representan un desafío de diseño, sino también un problema estructural. Estos bordes tienden a concentrar la tensión, lo que puede provocar deformaciones o grietas durante el proceso de curado. Para mitigar estos problemas, se recomienda redondear los bordes con pequeños filetes, generalmente con un radio de entre 0.5 y 1 mm. Este método ayuda a distribuir la tensión de manera más uniforme en la pieza.
Además, los bordes redondeados o con radio simplifican los pasos de postprocesamiento, como el lijado y el pulido, ya que son menos propensos a engancharse en herramientas o abrasivos.
En diseños donde las esquinas afiladas son esenciales por razones estéticas o funcionales, agregar un chaflán mínimo puede ayudar a reducir el riesgo de microfracturas sin alterar significativamente la apariencia de la pieza.
La implementación de bordes redondeados también puede mejorar el flujo de resina alrededor de la geometría durante el proceso de impresión, lo que ayuda a minimizar la formación de burbujas de aire atrapadas. Esto es particularmente importante en geometrías complejas donde las tensiones internas y los posibles puntos débiles podrían comprometer la integridad estructural del objeto impreso.
Además, la incorporación de bordes redondeados cerca de los puntos de contacto con los soportes puede reducir significativamente el riesgo de daños localizados al retirarlos, lo que garantiza una superficie más lisa y reduce el trabajo de postprocesamiento.
Detalles de tamaño correctamente
Es necesario ajustar el tamaño del texto, los logotipos y los patrones complejos para garantizar una correcta reproducción durante la impresión. La tecnología SLA permite obtener detalles de hasta aproximadamente 0.1-0.2 mm de altura, por lo que es fundamental mantener los elementos en relieve o grabados por encima de estos límites para evitar problemas como la borrosidad o la fusión.
Los diámetros de los orificios y las anchuras de las ranuras no deben ser inferiores a 0.5–0.8 mm para evitar que se obstruyan durante el proceso de curado.
Además, es importante tener en cuenta la posible contracción durante el postcurado, que podría reducir ligeramente las dimensiones de las secciones grandes o gruesas de la impresión.
Para detalles extremadamente finos, es recomendable usar la función de vista previa de capas del programa de corte para asegurar que los detalles sean visibles y estén representados con precisión a la altura de capa seleccionada. Este paso es fundamental para evitar decepciones por detalles faltantes en el producto final.
Mantener los detalles con un tamaño mayor que el del punto láser también puede prevenir problemas de resolución y precisión, garantizando que cada matiz del diseño se capture de forma eficaz.
Vaciar las piezas grandes
Al aplicar esta técnica, es fundamental incluir orificios de drenaje de aproximadamente 3.5 mm de diámetro para permitir la salida de la resina sin curar, colocados estratégicamente en los puntos más bajos del modelo para facilitar un drenaje eficaz.
Mantener un espesor de pared de al menos 2 mm es esencial para garantizar que no se vea comprometida la integridad estructural de la pieza.
También es fundamental asegurarse de que la geometría interior del modelo esté diseñada con precisión y libre de errores, ya que las cavidades aisladas podrían provocar problemas tanto durante la impresión como durante el posprocesamiento.
¿Cómo diseñar correctamente agujeros y canales internos?
El diseño de orificios y canales internos para la impresión 3D SLA requiere una cuidadosa consideración para garantizar la funcionalidad y la facilidad de fabricación.
En general, los diámetros de los orificios deben mantenerse por encima de aproximadamente 0.8 mm cuando abarcan varios ejes para evitar que se fusionen, aunque pueden ser factibles diámetros tan bajos como 0.5–0.75 mm para profundidades menores.
Los conductos internos destinados al flujo de fluidos o al cableado deben diseñarse con un diámetro superior a 1 mm para garantizar la fiabilidad y evitar obstrucciones.
Para agujeros de más de 12 mm de profundidad, aumente ligeramente el diámetro para mantener canales abiertos a lo largo de todo el agujero.
La ubicación estratégica de los orificios es crucial para evitar que la resina quede atrapada dentro del modelo. Además, añadir chaflanes alrededor de las entradas de los orificios puede facilitar considerablemente los pasos posteriores al procesamiento, como la limpieza o la perforación.
Si los canales internos son largos o crean voladizos excesivos, considere la posibilidad de implementar estrategias de puenteo para sostener la estructura durante la impresión.
Agregar orificios de ventilación
Los orificios de ventilación o drenaje son esenciales para las piezas huecas en la impresión SLA, ya que permiten que escapen tanto la resina como el aire, evitando la acumulación de presión interna que puede provocar la deformación de la pieza o "reventones" durante el curado.
Por lo general, estos orificios deben tener un diámetro de aproximadamente 3.5 mm y estar ubicados cerca de los puntos más bajos del modelo para facilitar un drenaje eficaz.
Para cavidades internas más grandes o complejas, pueden ser necesarios varios orificios de ventilación, colocados en diferentes ángulos para asegurar un drenaje completo de la resina. Si los orificios de ventilación son demasiado pequeños, con un diámetro inferior a 2 mm, es posible que no funcionen correctamente, lo que puede provocar obstrucciones parciales o un drenaje insuficiente, causando problemas de impresión.
Optimizar la orientación de la impresión
La orientación de la impresión en la plataforma de construcción afecta a todo, desde el éxito de la impresión hasta la calidad del acabado superficial, así como a la colocación de los soportes y al tiempo total de construcción.
Reducir la mayor área de sección transversal en el eje Z ayuda a disminuir la fuerza de desprendimiento en las capas recién formadas, lo que puede mejorar la fiabilidad de la impresión y reducir la deformación.
Inclinar el modelo puede requerir más soportes, pero generalmente mejora la fiabilidad de la impresión y reduce la deformación. Los detalles delicados deben colocarse lejos de la plataforma de impresión para evitar problemas de fusión o daños al retirarlos. En ocasiones, imprimir directamente sobre la plataforma resulta más eficiente para piezas con una base plana grande, aunque esto puede complicar el proceso de extracción o acabado.
¿Cuáles son las mejores orientaciones para la impresión SLA?
La orientación de las piezas durante la impresión SLA es un factor crítico para obtener resultados óptimos. Inclinar las piezas es beneficioso, especialmente para minimizar las secciones transversales planas y extensas que pueden generar fuerzas de despegue elevadas. Para superficies anchas y delgadas, se recomienda una inclinación de entre 30° y 45° para que cada capa ocupe una menor superficie, lo que ayuda a reducir las fuerzas de despegue.
Asegúrese de que las superficies cosméticas críticas estén orientadas hacia arriba siempre que sea posible para evitar el contacto con las estructuras de soporte y preservar la calidad de los detalles.
También es recomendable revisar las zonas de unión o las estructuras altas y delgadas; reorientarlas puede evitar que capas enteras se adhieran al tanque de resina. Si bien un mayor número de soportes puede provocar un mayor daño en la superficie, un menor número de soportes podría ocasionar fallos parciales en la impresión.
Girar estratégicamente la pieza para distribuir uniformemente los soportes puede dar como resultado una superficie final más limpia y es particularmente eficaz al imprimir varias piezas idénticas, ya que agruparlas alrededor del centro o del lado que comienza a imprimirse primero puede optimizar el tiempo de construcción.
Asegúrese de que se respeten las normas de seguridad.
Al diseñar piezas para impresión 3D SLA, es fundamental garantizar las holguras adecuadas entre las superficies o conjuntos de acoplamiento para evitar que se fusionen.
Por lo general, se recomienda una holgura de 0.2 a 0.5 mm para la mayoría de las piezas móviles o los conjuntos de ajuste a presión.
Para uniones ajustadas o por fricción, una holgura de 0.1 a 0.2 mm podría ser suficiente. Es fundamental tener en cuenta la contracción de la resina y los cambios dimensionales que se producen durante el postcurado, ya que estos pueden variar según el tipo de resina utilizada. Por ejemplo, las resinas más rígidas o resistentes podrían presentar tasas de contracción diferentes a las de las resinas estándar.
Probar muestras más pequeñas para verificar el ajuste en condiciones reales es un paso prudente antes de finalizar el diseño para la producción en serie. En ensamblajes con varias piezas, considere incorporar elementos de indexación, como pequeños pasadores de alineación, que cumplan con las pautas de espesor y holgura recomendadas, asegurando que las piezas se ensamblen correctamente sin tensiones ni huecos excesivos.
Utilice filetes y chaflanes.
La incorporación de filetes y chaflanes en las piezas impresas en 3D mediante SLA puede mejorar significativamente su integridad estructural y su calidad estética.
Los filetes ayudan a distribuir la tensión de manera más uniforme en toda la pieza, lo cual es particularmente beneficioso en las esquinas afiladas, donde la concentración de tensión puede provocar fisuras o delaminación.
Un radio de filete mínimo de 0.5 mm suele ser suficiente para un alivio de tensiones moderado, pero pueden ser necesarios filetes mayores para piezas en las que la resistencia estructural sea un factor crítico.
Los chaflanes también desempeñan un papel fundamental al uniformizar los bordes. Esta uniformidad no solo facilita la eliminación de las estructuras de soporte, sino que también simplifica las tareas de postprocesamiento, como el lijado, y reduce el riesgo de daños tanto para la pieza como para el operario. Además, el chaflán de orificios o ranuras facilita la inserción de fijaciones o pasadores, optimizando el proceso de ensamblaje.
Diseño para el postprocesamiento
Un diseño eficaz para el posprocesamiento es fundamental en la impresión 3D SLA para garantizar que las piezas finales cumplan con los estándares de calidad y sean fáciles de acabar. Planifique la geometría de la pieza para incluir zonas de agarre accesibles donde se puedan fijar los soportes sin comprometer las superficies críticas, lo que facilita su retirada.
Asegurarse de que las superficies sean lisas y uniformes no solo facilita la limpieza con alcohol isopropílico u otras soluciones, sino que también ayuda a lograr un curado más uniforme.
Si tiene intención de pintar, recubrir o teñir la pieza, es fundamental diseñar superficies uniformes y accesibles, sin huecos profundos que puedan acumular líquidos de limpieza.
Además, tenga en cuenta la necesidad de lijar o acabar la pieza después del proceso, añadiendo un margen de material adicional de entre 0.05 y 0.2 mm para conseguir unas dimensiones finales precisas.
Evite tramos largos sin soporte.
En el ámbito de la impresión 3D SLA, la gestión de tramos sin soporte es fundamental para evitar fallos o deformaciones en puentes horizontales o diagonales. Estos tramos deben diseñarse meticulosamente para garantizar su estabilidad, manteniendo su longitud por debajo de los 21 mm aproximadamente si son anchos.
Para tramos más largos, considere la posibilidad de implementar orientaciones angulares para distribuir la tensión o añadir pilares o nervaduras de soporte intermedios para sostener distancias mayores.
El proceso de impresión SLA requiere un corte preciso para anticipar y compensar posibles problemas de puenteo. Es recomendable examinar detenidamente el puenteo en las previsualizaciones del software de corte, donde pueden aparecer capas desconectadas o deformadas, lo que indica la necesidad de soporte adicional o una reorientación de la impresión.
Alinea las características con el eje Z.
Alinear las estructuras verticalmente a lo largo del eje Z puede influir significativamente en el éxito de una impresión SLA. Esta orientación minimiza el área de la sección transversal afectada por las fuerzas de despegue, reduciendo así la tensión en la pieza durante las etapas críticas de curado.
Sin embargo, las estructuras muy altas y delgadas pueden requerir soportes adicionales para evitar que se vuelquen o se deformen, lo que subraya la necesidad de una colocación estratégica de los soportes.
Es fundamental tener en cuenta la orientación de la impresión en relación con su diseño. Los elementos delicados deben colocarse lejos de la plataforma de impresión para evitar problemas de fusión o rotura. Por el contrario, si una pieza tiene una base grande y plana, la impresión directa sobre la plataforma puede resultar ventajosa, aunque puede complicar su extracción o el procesamiento posterior.
Gestionar las esquinas afiladas
Las esquinas afiladas presentan importantes desafíos en la impresión 3D SLA debido a su tendencia a la concentración de tensiones, lo que puede provocar grietas u otros fallos estructurales. Para mitigar estos riesgos, redondear ligeramente las esquinas internas afiladas o aplicar un radio pequeño puede distribuir eficazmente la tensión.
Los bordes externos podrían beneficiarse de un chaflán mínimo para mantener la nitidez estética y, al mismo tiempo, reducir la posibilidad de microfracturas.
Para piezas sometidas a cargas más elevadas o donde la estética sea menos importante, considere radios más pronunciados o refuerzos estructurales adicionales. Los procesos posteriores a la impresión deben incluir un lijado cuidadoso de las esquinas para eliminar rebabas o restos de soporte, garantizando un acabado liso sin comprometer la integridad de la impresión.
Puentes horizontales
Al diseñar para la impresión 3D SLA, es fundamental comprender las limitaciones y capacidades de los puentes horizontales. Estos puentes deben gestionarse con cuidado, ya que su éxito depende en gran medida de su anchura y longitud.
Para obtener resultados óptimos, mantenga los puentes más estrechos relativamente más largos, pero limite los puentes más anchos a aproximadamente 21 mm para evitar fallas estructurales. Un exceso de puentes puede generar succión al vacío durante la etapa de separación, lo que puede comprometer la integridad de la impresión.
Para minimizar los posibles problemas, considere orientar la pieza de manera que reduzca la longitud de los puentes grandes o incorporar una geometría angular que transforme estos puentes en voladizos, que pueden soportarse de forma más eficaz.
Si el diseño requiere puentes extensos, coloque estratégicamente soportes manuales o pequeños pilares a intervalos regulares para proporcionar la estabilidad necesaria. Siempre revise las superficies de los puentes en el software de laminado para asegurarse de que no se impriman capas en el aire, lo que podría provocar un fallo.
Elige la resina adecuada
Seleccionar la resina adecuada es una decisión crucial en el proceso de impresión 3D SLA, ya que influye directamente en las propiedades mecánicas, el acabado superficial y el coste total del producto final. Las resinas estándar suelen ser económicas y permiten reproducir detalles finos, pero tienden a ser frágiles.
Las resinas de ingeniería están diseñadas para imitar las propiedades de materiales como el ABS o el polipropileno, ofreciendo atributos como resistencia, flexibilidad y resistencia a altas temperaturas.
Para aplicaciones que requieren alta precisión, como componentes dentales o médicos, existen grados especializados esterilizables o biocompatibles. Las resinas moldeables, utilizadas principalmente en la fabricación de joyas y la fundición de metales, están formuladas para quemarse con un mínimo de residuos de ceniza.
Es fundamental respetar los parámetros de curado recomendados para cada tipo de resina, ya que algunas pueden requerir temperaturas o duraciones de postcurado específicas para lograr propiedades óptimas.
Minimizar las superficies planas
El diseño con superficies planas y grandes paralelas a la plataforma de impresión puede presentar dificultades en la impresión 3D SLA, ya que genera fuerzas de despegue significativas durante el proceso de impresión. Para mitigar estas fuerzas y reducir el riesgo de deformación, considere inclinar dichas superficies o subdividirlas en elementos más pequeños y manejables.
Si es necesario mantener una orientación plana, la implementación de soportes adicionales o nervaduras estructurales puede ayudar a controlar las tensiones de separación.
Las superficies planas tienden a resaltar más las líneas de las capas, por lo que reorientar la pieza puede mejorar el aspecto visual del producto final. Si se requiere un acabado superficial impecable, inclinar ligeramente la pieza para evitar la colocación directa de soportes puede preservar la calidad de la superficie. Las técnicas de postprocesamiento, como el lijado ligero o el pulido, son beneficiosas para lograr un acabado liso en grandes superficies planas.
cartelas
En la impresión 3D SLA, la incorporación de refuerzos en los diseños puede mejorar significativamente la durabilidad y la integridad funcional de las piezas impresas. Los refuerzos, pequeños soportes triangulares o curvos colocados en la unión de dos planos que se intersecan, ayudan a distribuir la tensión mecánica y a minimizar la flexión en las uniones críticas, especialmente en piezas funcionales o que soportan carga. Es recomendable que el grosor del refuerzo coincida con el de las paredes adyacentes para mantener una distribución uniforme de la tensión y evitar su concentración.
También puede resultar beneficioso añadir filetes alrededor de los bordes de los refuerzos, ya que suavizan las transiciones y reducen la aspereza que puede provocar concentración de tensiones y posibles grietas durante el postcurado.
En los diseños donde la estética es tan crucial como la funcionalidad, los fuelles deben integrarse de manera que complementen el estilo general del producto, a la vez que proporcionan importantes beneficios estructurales.
Evite las secciones gruesas
Las secciones gruesas en la impresión 3D SLA son propensas a sufrir tensiones internas y un curado incompleto, lo que puede comprometer la precisión dimensional y la integridad estructural de las piezas. Estas secciones también pueden retener calor y provocar una sobreexposición de la resina en el interior, lo que conlleva deformaciones o alabeos.
Para mitigar estos problemas, considere la posibilidad de ahuecar secciones gruesas o incorporar estructuras reticulares, que mantienen la resistencia pero reducen el volumen y, por lo tanto, el riesgo de estas complicaciones.
Además, las zonas gruesas pueden requerir periodos prolongados para un lavado y curado completos, lo que conlleva el riesgo de que queden bolsas de resina sin curar que debiliten la pieza. Las transiciones suaves entre secciones gruesas y delgadas ayudan a controlar la tensión y a prevenir cambios bruscos que podrían provocar grietas o deformaciones.
Si resulta imposible evitar las secciones gruesas, la colocación estratégica de orificios de ventilación o canales internos puede ayudar a aliviar las presiones internas y facilitar un curado más uniforme.
Utilizar estructuras reticulares
Las estructuras reticulares en las piezas impresas en 3D mediante SLA pueden reducir drásticamente el consumo de material y los tiempos de impresión, manteniendo la integridad estructural y la rigidez esenciales. Estas estructuras son especialmente eficaces en diseños de gran tamaño, donde la reducción de peso resulta beneficiosa sin sacrificar la resistencia mecánica. Es fundamental asegurar que cada segmento de la estructura reticular esté adecuadamente soportado para evitar el colapso o la rotura durante el proceso de impresión.
Muchos programas de laminado modernos pueden generar automáticamente rellenos de celosía adaptados a los requisitos de impresión SLA; sin embargo, también se pueden diseñar patrones de celosía personalizados para satisfacer necesidades estructurales o estéticas específicas. El grosor mínimo de los puntales de la celosía debe mantenerse por encima de 0.5–0.8 mm para evitar que se rompan fácilmente.
Probar prototipos pequeños
Probar prototipos pequeños es un paso esencial en el proceso de impresión 3D SLA, especialmente para garantizar la precisión y funcionalidad de los diseños. Crear una versión a escala reducida o simplificada permite verificar rápidamente la geometría, las tolerancias y los posibles problemas de diseño con un mínimo consumo de resina y tiempos de impresión reducidos. Concéntrese en elementos críticos como orificios, paredes delgadas o puntos de ensamblaje para evaluar su rendimiento.
Utilice estas pruebas iniciales para realizar los ajustes necesarios en las dimensiones, los espacios libres y las estrategias de soporte. Este proceso iterativo ayuda a perfeccionar el diseño antes de imprimirlo a tamaño real, minimizando así el desperdicio de material y optimizando el tiempo de impresión. Se trata de un enfoque práctico que mejora significativamente las etapas de desarrollo de su proyecto.
Comprobar archivos STL
Antes de imprimir, es fundamental asegurarse de que el archivo STL esté perfectamente preparado para la impresión 3D SLA. Compruebe que la malla sea hermética y que no presente normales invertidas ni caras superpuestas. Utilice herramientas de reparación de malla para corregir cualquier agujero o error de matriz que pueda encontrar. Si bien las exportaciones STL de alta resolución capturan los detalles finos a la perfección, también pueden generar archivos de gran tamaño; el equilibrio es clave.
Si el archivo STL está demasiado simplificado, puede generar superficies facetadas que restan suavidad a la impresión. Asegúrese de que todas las superficies diseñadas para el contacto mecánico, como las de las zonas de ensamblaje, conserven su precisión incluso después de realizar los ajustes necesarios en el archivo. Simplifique la geometría en las zonas no críticas para optimizar el archivo sin afectar a las características esenciales.
Reducir los apoyos innecesarios
En la impresión 3D SLA, las estructuras de soporte excesivas no solo consumen más resina, sino que también complican el posprocesamiento debido al mayor número de puntos de contacto que generan. Orienta estratégicamente la pieza para minimizar los voladizos grandes que requieren soportes extensos.
Revise periódicamente la configuración de los soportes para evitar un exceso de soportes, especialmente en las zonas de unión, donde eliminar solo unos pocos soportes innecesarios puede mantener la estabilidad sin comprometer la integridad de la geometría.
Ajuste el tamaño de la punta del soporte para lograr un equilibrio entre la facilidad de extracción y la mínima marca en la superficie. Si bien las herramientas de generación automática de soportes son un buen punto de partida, ajustar manualmente la ubicación y el tamaño de los soportes garantiza la protección de las superficies críticas sin dañarlas con marcas innecesarias.
costillas
Las nervaduras, que suelen ser finas y elevadas, son fundamentales para rigidizar secciones planas de mayor tamaño. Para una eficacia óptima, el grosor de las nervaduras generalmente debe ser igual o ligeramente inferior al grosor de la pared circundante, oscilando normalmente entre 0.5 y 1 mm.
La colocación estratégica de nervaduras en la parte inferior o interior de una pieza puede aumentar significativamente su rigidez. Es importante asegurarse de que la altura de las nervaduras no genere problemas de voladizo que puedan requerir soportes adicionales.
El redondeo de la base donde la nervadura se une a la superficie principal puede ayudar a reducir las concentraciones de tensión en las uniones, y las nervaduras también pueden contribuir a una distribución más uniforme del calor durante el proceso de postcurado.
Tragamonedas
Las ranuras en las piezas impresas en 3D mediante SLA cumplen diversas funciones, como puntos de conexión, vías de ventilación o elementos para el ensamblaje. Para garantizar una impresión correcta y una correcta funcionalidad, mantenga un ancho mínimo de ranura de al menos 0.5 mm; aumente este ancho si la ranura es más profunda o está flanqueada por paredes más gruesas para evitar que se cierre durante la impresión.
Para diseños destinados a aplicaciones de ajuste a presión, es fundamental incorporar una holgura estándar de aproximadamente 0.1 a 0.2 mm para compensar cualquier ligera expansión o contracción posterior al curado y evitar la fusión. La correcta orientación de la ranura también es esencial para reducir la necesidad de soportes excesivos, evitando grandes voladizos horizontales.
Pins
Los pasadores se utilizan con frecuencia en la impresión 3D para lograr una alineación precisa y como elementos de fijación en los ensamblajes. Al diseñar pasadores para impresión 3D SLA, se recomienda un diámetro mínimo de aproximadamente 1 mm para garantizar la fiabilidad, aunque pueden ser viables diámetros de hasta 0.8 mm para pasadores más cortos.
Tenga en cuenta la aplicación del pasador: los pasadores muy altos o estrechos pueden requerir soporte estructural adicional para evitar que se rompan o se deformen debido a las fuerzas de despegue durante el proceso de impresión.
Al alinear los pasadores a lo largo del eje Z, asegúrese de que estén bien sujetos o considere orientarlos de manera que se minimice la tensión lateral. El procesamiento posterior de los pasadores debe realizarse con cuidado para mantener las dimensiones precisas y evitar alterar el ajuste del pasador en su orificio correspondiente.
Uniones con pegamento
Para mejorar la resistencia y estabilidad de estas uniones, incorpore elementos como bordes coincidentes o ranuras y lengüetas, que aumentan la superficie de unión. Antes de aplicar el pegamento, asegúrese de que ambas superficies estén completamente limpias de resina sin curar y ligeramente lijadas para mejorar la adherencia.
Para la mayoría de las aplicaciones, un adhesivo epoxi de 5 a 30 minutos o un adhesivo especializado a base de resina ofrece una solución fiable, rellenando huecos y formando uniones fuertes.
La incorporación de elementos de alineación, como pequeños pasadores o muescas, simplifica el proceso de ensamblaje, asegurando que las piezas se alineen correctamente sin que el exceso de pegamento se extienda a las superficies externas. Es recomendable postcurar los segmentos individualmente antes de unirlos, a menos que el adhesivo requiera específicamente exposición simultánea a la luz ultravioleta.
Partes de acoplamiento
El diseño de piezas de acoplamiento para la impresión 3D SLA requiere una cuidadosa consideración para garantizar un ajuste funcional. La holgura estándar para estas piezas debe oscilar entre 0.2 y 0.5 mm para evitar la fusión durante el proceso de impresión; para las secciones de ajuste a presión, una holgura más ajustada de aproximadamente 0.1 mm puede ser suficiente.
Tenga en cuenta cualquier posible contracción de la resina que pueda afectar a las piezas de grandes dimensiones, especialmente en las articulaciones, donde puede ser necesario un espacio libre adicional para permitir un movimiento suave y sin fricción.
Para facilitar el ensamblaje, redondee o achafée los bordes en las zonas de unión. También es recomendable imprimir pequeñas versiones de prueba de las piezas para verificar el ajuste antes de la impresión final. Es posible que se requieran ajustes posteriores al curado, como un lijado ligero o una limpieza, para lograr una unión perfecta.
Hilos internos
Imprimir roscas internas finas directamente con tecnología SLA puede resultar complicado, sobre todo para diámetros pequeños. Para mejorar la fiabilidad y la funcionalidad, suele ser mejor imprimir orificios guía y roscar manualmente después de la impresión. Si es necesario imprimir roscas, conviene optar por roscas más gruesas con un paso mayor y evitar diámetros muy pequeños, ya que son propensos a errores.
Asegúrese de que el área circundante de la rosca sea lo suficientemente gruesa para evitar deformaciones durante la impresión y el uso. Tenga cuidado con la sobreexposición o el sangrado de la resina, que pueden ocultar los detalles finos del perfil de la rosca, y revise siempre las previsualizaciones de capas de su programa de laminado para identificar cualquier problema. Después de la impresión, es fundamental una limpieza a fondo y un curado completo antes de probar el ajuste para evitar dañar las delicadas roscas.
Mantener el texto en relieve o en relieve
Para texto en relieve, se recomienda una altura mínima de 0.3 mm. Los detalles más estrechos, como las letras finas, deben tener un ancho mínimo de 0.4 a 0.5 mm para que se distingan claramente.
El texto en relieve, o grabado, generalmente requiere una profundidad y anchura de al menos 0.4–0.5 mm para evitar que las cavidades se rellenen durante el proceso de impresión.
Optar por una fuente sans-serif con trazos más gruesos puede mejorar la claridad, especialmente en tamaños pequeños donde la precisión es fundamental. También es vital orientar el texto para evitar colocar soportes directamente sobre las letras, ya que esto podría comprometer su integridad. El procesamiento posterior debe realizarse con cuidado para preservar la nitidez de los bordes y la legibilidad general del texto.
Optimizar la orientación de las piezas
Optimizar la orientación de la pieza en la impresora SLA requiere un equilibrio preciso que influye significativamente en el éxito de la impresión. La orientación debe minimizar el área de la sección transversal en el eje Z para reducir las fuerzas de despegue, a la vez que disminuye la necesidad de soportes que pueden dejar marcas y requerir un procesamiento posterior extenso.
Si es posible, incline o gire la pieza para que cada capa ocupe una superficie menor, lo que también puede mejorar la resolución de los detalles.
Diseño de piezas entrelazadas
El diseño de piezas encajables para la impresión 3D SLA puede simplificar el ensamblaje y mejorar la integridad estructural del producto final. Asegúrese de que haya suficiente espacio libre, generalmente entre 0.2 y 0.5 mm, para que las piezas encajen sin problemas y no se atasquen. Evite mecanismos de bloqueo demasiado complejos que puedan requerir soportes innecesarios, lo que complicaría el proceso de impresión.
Para conexiones permanentes, considere elementos de diseño robustos como clips o cierres a presión que soporten esfuerzos repetidos. Para cierres no permanentes, pueden ser eficaces sistemas más sencillos como el de lengüeta y ranura. Asegúrese de que todos los diseños de enclavamiento sean fáciles de montar y desmontar, reduciendo así la fricción y el desgaste con el tiempo.
Compatibilidad con funciones delgadas
En la impresión 3D SLA, el soporte de elementos delgados o alargados, como varillas, aletas o soportes, es crucial para evitar que se doblen, deformen o rompan. La correcta orientación de estos elementos es fundamental, asegurando que cuenten con el soporte adecuado desde abajo y, si es necesario, alrededor de su perímetro.
Los elementos delgados deben mantener un diámetro mínimo de 0.8 a 1.0 mm, especialmente si son altos, para proporcionar suficiente integridad estructural.
Para mitigar posibles desviaciones o desalineaciones durante el proceso de impresión, considere aumentar ligeramente el tamaño de los puntos de contacto o añadir una geometría de refuerzo personalizada. Tras la impresión, es fundamental manipular estos soportes con cuidado; aplicar demasiada fuerza puede provocar la rotura de las delicadas estructuras.
Si es posible, retire parcialmente los soportes antes del curado final para minimizar el riesgo de que se rompan durante el postcurado.
¿Cuáles son las mejores prácticas para detalles en relieve y grabados?
Al integrar detalles cilíndricos en relieve o grabados en sus diseños, ciertas prácticas garantizan claridad y durabilidad. Los relieves deben tener un grosor mínimo de 0.8 a 1 mm en su base para proporcionar suficiente resistencia y fijación al cuerpo principal de la pieza. Mantenga la profundidad o altura de estos detalles en un mínimo de 0.3 a 0.4 mm para asegurar su nitidez y durabilidad.
Para los detalles grabados, se recomienda una profundidad mínima de 0.4 a 0.5 mm, con un ancho suficiente para que el láser defina con precisión los bordes sin rellenarlos. Es fundamental seleccionar una fuente o geometría de patrón lo suficientemente robusta para evitar que los detalles finos se difuminen durante el proceso de impresión.
En el postprocesamiento:
- Lave suavemente las piezas para eliminar cualquier resto de resina, asegurándose de que los detalles grabados o en relieve conserven sus bordes nítidos.
- Considere la posibilidad de colocar estos detalles en superficies orientadas hacia arriba para minimizar el contacto con los soportes, lo que puede complicar la limpieza y el acabado.
- Para aplicaciones funcionales, asegúrese de que el diámetro de los salientes coincida con los tamaños estándar de los elementos de fijación, como las arandelas, si están destinados a alojar la cabeza de un tornillo.
- Los logotipos o textos grabados en superficies curvas deben tener una profundidad ligeramente mayor para que sigan siendo legibles desde diferentes ángulos.
¿Cómo optimizar las estructuras de soporte para la impresión SLA?
 Al optimizar las estructuras de soporte para la impresión 3D SLA, comience evaluando los soportes generados automáticamente por su software de laminado, pero no dude en refinar manualmente estos soportes para que se adapten mejor a las necesidades específicas de su impresión.
Opta por puntas de soporte de menor tamaño para minimizar las marcas en las superficies acabadas, pero asegúrate de que sean lo suficientemente robustas como para sostener la pieza durante la impresión.
La colocación estratégica de soportes en zonas no críticas del modelo puede agilizar tanto el desmontaje como los procesos de acabado, mejorando así la eficiencia general.
Tenga cuidado con el exceso de soportes, ya que cada soporte innecesario añade más trabajo de postproducción y posibles imperfecciones en la superficie.
En estructuras altas, distribuir soportes estables cerca de la base o del centro de gravedad de la pieza puede evitar que se vuelque y reducir la tensión.
Si sus diseños incluyen secciones huecas, la integración de orificios de ventilación puede ayudar a soportar las estructuras internas de manera eficaz.
Tras el proceso de impresión, sumerja o enjuague las piezas en una solución de limpieza adecuada para aflojar los soportes, que luego se pueden retirar con cuidado para evitar dañar la impresión.
Siempre cure completamente la pieza una vez que se hayan retirado todos los soportes; considere la posibilidad de retirar parcialmente los soportes antes del curado final en geometrías frágiles.
Consejos sobre las técnicas de postprocesamiento necesarias para las impresiones 3D SLA
En el proceso posterior, comience enjuagando a fondo las piezas con el agente de limpieza recomendado, como alcohol isopropílico, durante aproximadamente 2 a 10 minutos para eliminar cualquier resto de resina sin curar, especialmente de las grietas o canales internos.
Una vez enjuagadas, asegúrese de que las piezas estén completamente secas antes de transferirlas a una estación de curado UV.
Esto garantiza una exposición uniforme de la pieza, evitando zonas sin curar. El tiempo de postcurado varía según el tipo de resina utilizada; consulte siempre los ajustes recomendados de temperatura y duración, que suelen oscilar entre 5 y 30 minutos.
Si lo que se busca es conseguir un acabado más liso, el lijado o el pulido pueden ser eficaces para eliminar las líneas de capas visibles o las marcas dejadas por los soportes.
Proceda con cuidado para preservar los detalles intrincados de su impresión. Dependiendo del tipo de resina, algunas piezas también se pueden pintar, teñir o recubrir para mejorar su apariencia y funcionalidad.
Deseche siempre la resina sobrante de forma responsable, asegurándose de que esté completamente curada antes de desecharla.
¿Cuáles son los mejores materiales para la impresión 3D SLA?
En la impresión 3D SLA, elegir el material adecuado es fundamental para lograr los resultados deseados. Las resinas estándar son las preferidas por su acabado liso y su capacidad para reproducir detalles finos, aunque pueden ser frágiles y menos adecuadas para piezas funcionales.
Por otro lado, las resinas resistentes o de ingeniería están diseñadas para simular la durabilidad y la resistencia al impacto de plásticos como el ABS o el polipropileno, lo que las hace ideales para piezas que soportan esfuerzos.
Para aplicaciones que implican altas temperaturas, como moldes o componentes expuestos a los ambientes del compartimento del motor de los automóviles, se recomiendan resinas de alta temperatura debido a su capacidad para soportar un calor significativo sin deformarse.
Las resinas flexibles presentan propiedades similares a las del caucho, pero suelen tener una menor resistencia al desgarro en comparación con los elastómeros especializados, lo que podría ser un factor a tener en cuenta dependiendo de los requisitos de flexibilidad de la aplicación.
Las resinas dentales o biocompatibles cumplen con los estrictos estándares requeridos para uso médico, incluidas las capacidades de esterilización, que son cruciales para la seguridad del paciente.
Las resinas moldeables ofrecen una ventaja única para los fabricantes de joyas o de pequeños componentes metálicos, ya que estos materiales generan una cantidad mínima de ceniza durante el proceso de fundición a la cera perdida.
Para proyectos que requieren una estética transparente, existen resinas transparentes, pero para lograr una claridad absoluta se necesita un procesamiento posterior meticuloso para eliminar cualquier residuo de resina o imperfección.
¿Cómo elegir los mejores materiales para la impresión 3D SLA?
La elección del material más adecuado para la impresión 3D SLA depende de varias consideraciones fundamentales.
En primer lugar, evalúe los requisitos mecánicos o térmicos de su aplicación.
¿Necesita un material que destaque por su resistencia, que soporte altas temperaturas o que ofrezca flexibilidad? Cada tipo de resina posee propiedades distintas que se adaptan a necesidades específicas.
El coste de los materiales también influye significativamente en la toma de decisiones. Las resinas especializadas para ingeniería o odontología suelen tener un precio más elevado que las opciones estándar.
Por lo tanto, encontrar el equilibrio entre la rentabilidad y los requisitos de rendimiento es fundamental.
Además, tenga en cuenta los objetivos estéticos de su proyecto, especialmente si trabaja con piezas transparentes o translúcidas, ya que estas pueden requerir procesos de postcurado únicos para lograr una claridad óptima.
Otro factor a considerar es la exposición a productos químicos o la necesidad de esterilización, especialmente para piezas utilizadas en entornos médicos, dentales o de laboratorio. Además, asegúrese de que el material elegido sea compatible con la plataforma de impresión y la configuración de los tanques de su impresora.
La realización de pruebas con pequeñas muestras de cada resina puede proporcionar información valiosa sobre su comportamiento en el mundo real, en particular en términos de precisión, acabado e integridad estructural.
¿Cuáles son las mejores prácticas de diseño CAD para la impresión 3D SLA?
Para obtener los mejores resultados en la impresión 3D SLA, incorporar prácticas de diseño CAD específicas puede marcar una gran diferencia. Comience modelando sus piezas como un único sólido colector para garantizar que sean robustas y estén listas para imprimir, con normales de superficie uniformes en toda su extensión.
Utilice principios de diseño paramétrico para permitir modificaciones sencillas, como el ajuste del espesor de la pared o la holgura, sin necesidad de rediseños extensos.
Es recomendable simplificar la geometría siempre que sea posible, ya que los modelos excesivamente complejos pueden aumentar innecesariamente el tamaño de los archivos y complicar el proceso de impresión. Planifique la orientación y las estrategias de soporte del modelo desde la fase CAD, incorporando elementos como zonas planas o puntos de anclaje que faciliten la impresión y la eliminación de los soportes.
Agregar chaflanes o redondeos a las esquinas puede reducir significativamente las concentraciones de tensión y simplificar la eliminación de las estructuras de soporte, mejorando el acabado superficial de la impresión final.
Utilice siempre herramientas de software para comprobar si sus modelos presentan errores, asegurándose de que no haya aristas abiertas ni geometrías no manifold antes de exportarlos a STL. Considere diseñar sus modelos en secciones modulares si son particularmente complejos, lo que puede facilitar la impresión y el ensamblaje.
Conclusión
Para concluir nuestra guía sobre impresión 3D SLA, recuerde estos puntos clave para mejorar sus diseños: asegúrese de que su modelo sea hermético y esté orientado de forma óptima para minimizar las complicaciones.
Una ventilación adecuada para los modelos huecos es fundamental, y mantener un tamaño preciso de las características ayuda a evitar errores de impresión.
Utilice los soportes con criterio y siempre realice un postcurado de sus impresiones para reforzar y finalizar su integridad estructural.
Elegir la resina adecuada influirá enormemente en la funcionalidad y la estética de tus piezas, así que selecciona con cuidado según las necesidades de tu proyecto. Además, presta mucha atención a la orientación de la impresión para evitar defectos como burbujas de aire atrapadas.
Por último, para obtener más consejos de expertos sobre cómo convertir sus diseños de impresión 3D SLA en realidad o iniciar la producción, considere explorar nuestras pautas de diseño para impresión 3D o nuestros servicios de impresión 3D.
Ofrecen impresión SLA de precisión con una exactitud típica de ±0.3 % y alturas de capa de entre 100 y 120 micras, lo que garantiza piezas de alta calidad con propiedades mecánicas uniformes y sin necesidad de estructuras de soporte.
Así pues, tanto si necesita piezas únicas como lotes pequeños, las capacidades de 3ERP le permiten crear geometrías complejas imposibles de lograr con los procesos de fabricación tradicionales.