Si su objetivo es mecanizar piezas con chaflanes, biseles o superficies inclinadas, dominar el fresado angular no solo es útil, sino imprescindible. Esta técnica permite crear geometrías que el fresado convencional simplemente no puede lograr, especialmente cuando se requieren tolerancias estrictas para industrias críticas como la aeroespacial y la automotriz. En lugar de cortar en línea recta a lo largo del eje de la máquina, se trabaja con ángulos precisos para dar vida a diseños complejos.
El mundo del mecanizado actual exige más que nunca. Con un sector global valorado en alrededor de 1.5 millones de dólares en 2022 y que se prevé alcance los 27.3 millones en 2030, no cabe duda de que producir piezas más inteligentes y resistentes es el camino a seguir, y el fresado angular desempeña un papel fundamental en esta transformación. Al utilizar las herramientas de corte adecuadas, como fresas de ángulo simple o doble, no solo se da forma a las piezas para mejorar su aspecto, sino que se crean características que aumentan la resistencia, mejoran el ensamblaje y minimizan la tensión en el material.
En este artículo, profundizaremos en todo lo que necesitas saber sobre el fresado angular, desde las herramientas y las técnicas hasta las mejores prácticas que te permitirán estar a la vanguardia.
¿Qué es el fresado angular?
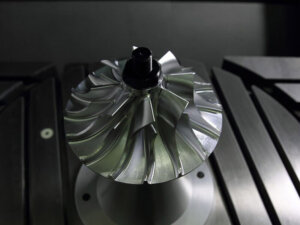
El fresado angular se refiere al tipo de fresado en el que se elimina material de una pieza de trabajo en un ángulo que no es perpendicular al eje de la herramienta de corte. Este método se utiliza para crear características como bordes biselados, chaflanes, caras inclinadas o incluso cortes complejos de múltiples ángulos.
Al trabajar con ángulos como 45°, 60° u otras medidas no ortogonales, se amplía la gama de formas y superficies que se pueden producir durante las operaciones de fresado CNC.
En muchos casos, el ángulo deseado de la pieza se consigue inclinando la propia fresa, utilizando herramientas especializadas como fresas de ángulo simple o de doble ángulo, o bien reposicionando la pieza con dispositivos de fijación como mesas giratorias, bloques angulares o mordazas ajustables.
Cada enfoque ofrece sus propias ventajas en función de la configuración de la máquina y los requisitos del proyecto.
A diferencia del fresado plano, que se centra en superficies planas alineadas con el eje de la máquina, el fresado angular introduce una capa adicional de complejidad geométrica que exige una planificación cuidadosa, una selección adecuada de la herramienta y un control estricto de factores como la velocidad del husillo, las velocidades de avance y el desgaste de la herramienta.
Lograr precisión en el fresado angular es crucial, especialmente al trabajar en piezas para componentes aeroespaciales, prototipos de motores o equipos deportivos de alto rendimiento. Las tolerancias pueden ser tan ajustadas como ±0.1°, lo que significa que incluso pequeños errores de configuración pueden afectar los resultados finales.
¿En qué se diferencia el fresado angular del fresado plano o convencional?
El fresado angular se diferencia del fresado convencional desde el principio por la forma en que la herramienta de corte interactúa con la pieza de trabajo. En el fresado convencional, la fresa se mueve perpendicular o paralelamente a la superficie, creando cortes cuadrados estándar, caras y ranuras básicas.
Por otro lado, el fresado angular implica el mecanizado de superficies en ángulos precisos que no son de 90°, lo que permite formar bordes biselados, chaflanes, ranuras en V y superficies inclinadas que el fresado recto no puede lograr.
Si bien un proceso de fresado típico puede basarse en fresas frontales o de extremo estándar, el fresado angular requiere herramientas especializadas, como fresas de ángulo simple o fresas de doble ángulo.
Estas fresas suelen estar diseñadas para trabajar en ángulos fijos como 45°, 60° o 90°, lo que proporciona la versatilidad necesaria para aplicaciones de mecanizado de precisión en componentes aeroespaciales y prototipos de motores.
Debido a que la geometría de corte introduce un contacto angular entre la herramienta y la pieza de trabajo, es necesario planificar cuidadosamente parámetros como la velocidad de avance, la velocidad del husillo y la profundidad de corte para evitar un desgaste excesivo de la herramienta y mantener la calidad.
La configuración también juega un papel fundamental en el mecanizado de ángulos. En lugar de simplemente sujetar la pieza plana, es posible que necesite utilizar dispositivos de fijación como bloques angulares, barras sinusoidales o una mesa giratoria para alinear con precisión el ángulo de la pieza con respecto al eje de la máquina.
Algunas fresadoras incluso cuentan con cabezales ajustables que permiten inclinar el husillo al ángulo deseado. Para obtener resultados precisos, no solo se necesita el tipo de fresa adecuado, sino también una configuración precisa, una alineación correcta y una atención meticulosa a la dureza del material y los requisitos de acabado superficial.
En cuanto a las aplicaciones finales, el fresado convencional es perfecto para superficies básicas, ranuras y perfiles planos. Sin embargo, cuando se necesitan componentes con chaflanes detallados, cavidades inclinadas o ángulos complejos, especialmente en industrias como la automotriz, el diseño de equipos deportivos o la creación de prototipos personalizados, el fresado angular es el método idóneo.
¿Cómo funciona el fresado angular?
Siguiendo un flujo de trabajo estructurado, puede garantizar que sus piezas cumplan con tolerancias estrictas, evitar problemas como el desgaste o la vibración de las herramientas y obtener resultados consistentes, ya sea que trabaje en prototipos, componentes de producción o proyectos aeroespaciales. Comprender cada proceso también mejora la eficiencia, lo que le permite seleccionar la combinación adecuada de herramientas de corte, métodos de sujeción y ajustes de máquina para satisfacer los requisitos específicos de su proyecto.
Repasemos los pasos esenciales que llevan el mecanizado de ángulos de precisión desde el concepto hasta la realidad.
Planificación y preparación
Antes de comenzar a cortar, es necesario dedicar tiempo a una planificación y preparación detalladas. Toda operación exitosa de fresado angular comienza con una revisión exhaustiva de los planos de diseño, archivos CAD o esquemas.
Debe confirmar el ángulo de la pieza requerido, ya sea el estándar de 45°, un ángulo más agudo de 30° o un ángulo personalizado que se ajuste a la geometría específica de su componente. Si lo hace correctamente, se asegurará de seleccionar la herramienta de corte adecuada y evitará cambios inesperados de herramienta durante el proceso.
En esta etapa, elegir entre fresas de ángulo simple y fresas de ángulo doble es otra decisión crucial. Según el diseño, es posible que necesite herramientas con tipos de fresa específicos o materiales como el carburo para trabajar con metales de alta resistencia a la tracción.
Además, la planificación incluye evaluar si su fresadora necesita un ajuste de inclinación del cabezal o si debe utilizar fijaciones externas, como bloques angulares, barras sinusoidales o una mesa giratoria, para lograr los ángulos correctos de la máquina.
También es necesario verificar posibles problemas de espacio o limitaciones de acceso, especialmente si se requieren varias herramientas de corte o varias pasadas de mecanizado. Revisar la geometría de la pieza con anticipación no solo mejora la eficiencia de la configuración, sino que también ayuda a mantener un mejor acabado superficial y evita costosos retrabajos posteriores.
Configuración de la fresadora
Una vez finalizada la planificación, el siguiente paso es configurar la fresadora para un mecanizado angular preciso. Si su máquina cuenta con un cabezal inclinable, puede ajustarlo manualmente o mediante controles CNC para que coincida con el ángulo de la pieza. Es fundamental utilizar un comparador de cuadrante o un transportador digital para verificar que la inclinación sea precisa y que el eje de la máquina se alinee con exactitud según los requisitos del proyecto.
Cuando el cabezal de la máquina no se puede inclinar, es necesario crear los ángulos necesarios mecánicamente instalando fijaciones como placas angulares o mesas giratorias en la mesa de fresado. En ambos casos, es fundamental asegurarse de que la fijación o el ajuste del cabezal estén firmemente bloqueados en su lugar.
Las vibraciones durante el proceso de fresado pueden comprometer el acabado superficial, la precisión e incluso dañar la herramienta de corte.
Antes de comenzar el corte, verifique la estabilidad y la alineación de la configuración. Los competidores destacan que asegurar el husillo, bloquear el portaherramientas y verificar la rigidez de la máquina minimiza la deflexión y garantiza un acoplamiento más suave de la herramienta con la pieza de trabajo.
Una base estable para la máquina no solo prolongará la vida útil de sus fresas y cortadores angulares, sino que también le ayudará a lograr una tasa de remoción de material más uniforme en diferentes piezas y metales, desde acero inoxidable hasta aleaciones ligeras utilizadas en componentes aeroespaciales.
Configuración de la pieza de trabajo
El último paso antes de la eliminación de material es fijar la pieza de trabajo de forma segura. Los cortes en ángulo generan fuerzas complejas que pueden desplazar una pieza mal sujeta, por lo que la estrategia de sujeción es fundamental.
Para garantizar que la pieza de trabajo permanezca estable durante todo el corte, debe utilizar mordazas robustas, fijaciones ajustables o mordazas sinusoidales diseñadas específicamente para operaciones de fresado angular.
En muchos casos, se desarrollan plantillas o dispositivos de fijación personalizados con referencias incorporadas que mantienen la pieza de trabajo con la inclinación deseada.
El uso de bloques angulares o soportes ajustables puede marcar una gran diferencia al trabajar en detalles complejos o cuando se necesitan varias pasadas para lograr la geometría final.
Recuerde tener en cuenta el espacio libre de la fresa y el tamaño del accesorio para evitar colisiones involuntarias entre la herramienta y los herrajes de la mesa.
Tras el posicionamiento, compruebe siempre la alineación con goniómetros o instrumentos de medición digitales. Cualquier desalineación, por mínima que sea, en esta fase podría provocar acabados superficiales deficientes, imprecisiones dimensionales o biseles irregulares.
Mecanizado del ángulo
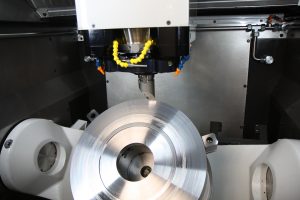
Una vez verificada la configuración, puede comenzar la operación de corte. Al mecanizar el ángulo, es recomendable empezar con velocidades de avance y de husillo moderadas, especialmente si trabaja con materiales de alta resistencia a la tracción, como el acero inoxidable o el titanio.
Esto ayuda a minimizar las vibraciones de la herramienta y a prevenir la desviación, lo que puede afectar al acabado superficial y a la precisión dimensional de la pieza.
Durante el proceso de mecanizado, es fundamental controlar cuidadosamente la evacuación de las virutas. El exceso de calor puede reducir la vida útil de la herramienta y generar imperfecciones en la superficie, por lo que el uso eficaz de refrigerante resulta vital para mantener una zona de corte limpia.
Si no está seguro de las velocidades y avances adecuados, es recomendable realizar algunas pruebas en un trozo de material de desecho. Esto le permitirá ajustar los parámetros para obtener la mejor tasa de remoción de material sin sobrecargar la herramienta de corte.
Durante todo el proceso de fresado angular, preste mucha atención al desgaste de la herramienta. Debido al ángulo de contacto entre la fresa y la superficie de la pieza, los filos pueden desafilarse más rápidamente que en las operaciones de fresado convencionales.
Control de calidad
Tras mecanizar el ángulo, se pasa a una de las etapas más importantes del proceso de fresado: el control de calidad. Una inspección precisa garantiza que todas las dimensiones y superficies críticas cumplan con las especificaciones del proyecto, especialmente en industrias donde el mecanizado de precisión es fundamental. Mediante transportadores digitales, indicadores de ángulo especializados o máquinas de medición por coordenadas (MMC), se puede verificar que los ángulos obtenidos se encuentren dentro de tolerancias estrictas, a menudo de ±0.1° o incluso mejores, según los requisitos de fabricación.
La inspección del acabado superficial es otra parte esencial del proceso. Un medidor de rugosidad ayuda a evaluar la textura final de las superficies angulares, asegurando que cumplan con los estándares funcionales y estéticos. También se pueden usar calibres de bisel para verificar los chaflanes y los bordes biselados creados por fresas de ángulo simple o doble.
Es recomendable realizar controles intermedios durante la producción en lugar de esperar hasta el final. Al inspeccionar elementos como bordes, ranuras en V y hendiduras a medida que se avanza, se pueden detectar pequeñas desviaciones a tiempo y ajustar la configuración si es necesario. Asimismo, asegúrese de inspeccionar si hay rebabas o cortes incompletos en los ángulos de la máquina; podría ser necesario desbarbar o realizar un acabado ligero para lograr la máxima calidad superficial.
¿Qué tipos de fresas angulares existen?
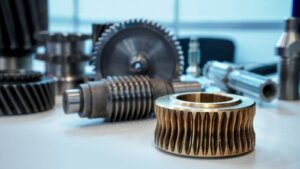
Las fresas angulares están disponibles en varios tipos, cada una diseñada específicamente para trabajar diferentes características como chaflanes, ranuras en V, colas de milano o biseles. Conocer la gama de fresas disponibles le ayudará a planificar el proceso de fresado de forma más eficaz y a lograr los acabados superficiales deseados con un mínimo desgaste de la herramienta.
Entre los tipos más comunes se encuentran las fresas de ángulo simple y las fresas de ángulo doble, pero su elección dependerá de factores como el ángulo de la pieza de trabajo, la dureza del material y el tipo de característica que necesite crear.
Fresa de un solo ángulo
Las fresas de ángulo único están diseñadas con una sola cara de corte inclinada, generalmente con ángulos comunes como 30°, 45° o 60°. Estas fresas resultan especialmente útiles para tareas como biselar bordes afilados, crear ranuras de un solo lado o realizar uniones de cola de milano en piezas de trabajo.
Debido a que solo cortan en un lado inclinado, son ideales cuando se necesita un control preciso sobre la dirección de la pendiente o cuando se trabaja con elementos sencillos.
Las mejores prácticas para seleccionar una fresa de ángulo único incluyen ajustar el ángulo de la fresa lo más posible a los requisitos de la pieza de trabajo. El uso de fresas de carburo o recubiertas resulta beneficioso al mecanizar metales más duros como el acero inoxidable o el titanio, ya que resisten mejor el desgaste de la herramienta durante las operaciones de fresado CNC de alta velocidad.
Además, asegúrese de que el diámetro de la fresa cubra completamente el ancho del corte previsto para evitar pasadas múltiples innecesarias, lo que puede comprometer el acabado de la superficie y aumentar el tiempo de mecanizado.
Fresa de doble ángulo
Las fresas de doble ángulo cuentan con dos caras de corte anguladas, creando un perfil afilado en forma de V a lo largo de los filos de corte. Los ángulos estándar suelen ser de 45°, 60° o 90°, lo que hace que estas fresas sean increíblemente versátiles para formar ranuras simétricas, dentados o estructuras complejas de múltiples caras en una sola pasada.
Si necesita mecanizar ranuras en V, ranuras angulares o formas similares a engranajes, las fresas de doble ángulo son una opción inteligente que reduce el tiempo de preparación y mecanizado.
Estas fresas también son útiles cuando se necesita biselar simultáneamente los bordes superior e inferior de un componente, siempre que la fresadora esté configurada correctamente. Algunos ingenieros prefieren usar fresas de doble ángulo para crear características de precisión en piezas aeroespaciales, equipos deportivos o implantes mecanizados a medida, donde la simetría de los bordes es fundamental para la funcionalidad.
Las prácticas de la competencia recomiendan controlar de cerca las velocidades de avance y de rotación del husillo al utilizar fresas de doble ángulo para mantener acabados superficiales limpios y evitar un desgaste excesivo de la herramienta.
Otros cortadores angulares especializados
Además de las fresas de ángulo simple y doble, se utilizan otras herramientas de corte especializadas para tareas avanzadas de mecanizado angular. Las fresas de cola de milano son una opción común cuando se necesitan crear ajustes deslizantes, especialmente para piezas que deben encajar con precisión bajo carga. Estas fresas tienen la forma adecuada para producir ranuras de cola de milano, lo que las hace esenciales en la fabricación y el ensamblaje de máquinas herramienta.
Las fresas de chaflán son otra herramienta importante, a menudo diseñadas con ángulos específicos como 45° para producir biseles limpios y uniformes en bordes o agujeros. Si trabaja con piezas que requieren rebajes de borde en agujeros perforados, ciertas fresas avellanadoras también pueden servir como herramientas eficaces para fresado angular.
Además, las fresas para ranuras en T, que normalmente se utilizan para ranuras perpendiculares, a veces se pueden adaptar a configuraciones angulares cuando se emplean accesorios especializados.
También existen fresas multiángulo especializadas que integran varios filos de corte en diferentes ángulos. Estas permiten crear perfiles complejos en menos pasadas, lo que mejora la eficiencia del mecanizado al trabajar con geometrías difíciles o plazos de producción ajustados.
¿Qué es un cabezal de fresado angular?
Cuando su fresadora no cuenta con un sistema de inclinación integrado, un cabezal de fresado angular se convierte en un complemento indispensable. Este accesorio se monta en la fresadora y permite inclinar o girar el husillo a un ángulo específico sin necesidad de reposicionar la pieza de trabajo.
El uso de un cabezal de fresado angular facilita la realización de operaciones de mecanizado multieje o multiángulo sin necesidad de configuraciones complejas que involucren fijaciones o mesas giratorias.
Los cabezales angulares se utilizan habitualmente en operaciones de mecanizado que requieren una eliminación eficiente de material en diversos ángulos, especialmente en industrias como la aeroespacial, la automotriz y la de prototipado personalizado. Una correcta alineación es fundamental al usar un cabezal angular; incluso una ligera desalineación puede provocar ángulos incorrectos, un acabado superficial deficiente y un desgaste prematuro de la herramienta.
Comprobar con indicadores de cuadrante o sistemas de alineación láser garantiza que el cabezal esté colocado correctamente antes de proceder al corte.
¿Cómo elegir una fresa angular?
Siempre debes verificar si necesitas una fresa de ángulo simple o doble según la geometría de la pieza que planeas crear. El material también influye mucho en la selección de la fresa. Las fresas de acero de alta velocidad son adecuadas para metales blandos, mientras que las de carburo o recubiertas ofrecen un mejor rendimiento con aleaciones y materiales compuestos más duros.
El diámetro de la fresa, el número de filos y la capacidad de evacuación de virutas son igualmente importantes. Un diámetro mayor puede reducir el número de pasadas necesarias, mejorando así los tiempos de ciclo. Seleccionar una fresa con el número correcto de filos garantiza una eliminación de material más uniforme y un mejor acabado superficial sin obstrucciones.
En aplicaciones donde se deben mecanizar varios ángulos simultáneamente, el uso de fresas combinadas puede simplificar el proceso y minimizar los cambios de herramienta.
Finalmente, considere el aspecto económico: para la producción en grandes volúmenes, debe tener en cuenta la disponibilidad de fresas de repuesto, servicios de afilado y recubrimientos como TiN o TiAlN, que prolongan la vida útil de la herramienta y reducen los costos a largo plazo. Una selección inteligente de fresas garantiza mejores resultados, mayor rendimiento de la herramienta y una mayor eficiencia operativa.
¿Cuáles son los requisitos de la máquina y las características clave para el fresado angular?
La característica más importante es que la fresadora tenga la capacidad de inclinar el cabezal del husillo. Las máquinas equipadas con un cabezal giratorio universal o un cabezal inclinable ajustable simplifican la configuración de diferentes ángulos de corte.
Si su máquina no cuenta con estas funciones integradas, aún puede realizar el mecanizado angular utilizando dispositivos auxiliares como mesas giratorias, placas angulares, barras sinusoidales y mordazas ajustables. Estos ayudan a orientar la pieza de trabajo con precisión respecto al eje de la fresa.
La rigidez es fundamental durante cualquier operación de mecanizado, pero se vuelve aún más esencial durante el fresado angular.
Los cortes en ángulo generan fuerzas laterales que pueden provocar vibraciones o sacudidas si la estructura no es totalmente estable. Cada componente de la estructura, desde la fresadora hasta las abrazaderas, debe resistir el movimiento.
También conviene considerar máquinas con pantallas digitales o controles CNC para realizar ajustes angulares fáciles y precisos, sin necesidad de mediciones manuales excesivas ni conjeturas. El mecanizado de precisión se basa en eliminar los errores y las pruebas innecesarias.
Las avanzadas máquinas CNC de 5 ejes actuales pueden mecanizar ángulos complejos directamente mediante la rotación e inclinación automática de la pieza de trabajo.
Sin embargo, una fresadora de 3 ejes bien equipada, combinada con fresas angulares robustas, sigue siendo suficiente para una amplia gama de piezas en la industria manufacturera, especialmente para la producción de volumen pequeño a medio, donde la flexibilidad y el control de costes son importantes.
¿Cuáles son los materiales más comunes que se utilizan en el fresado angular?

En el fresado angular, se suele trabajar con metales como aleaciones de aluminio, acero al carbono, acero inoxidable, titanio, latón, cobre y hierro fundido. Cada uno de estos materiales reacciona de forma diferente al proceso de fresado, por lo que la elección de la herramienta de corte, la velocidad de avance y la velocidad del husillo deben ajustarse en consecuencia.
Cuando se trabaja con materiales más duros, como el acero inoxidable o las aleaciones de titanio, siempre se debe considerar el uso de fresas de carburo o recubiertas para resistir el desgaste y mantener la precisión durante ciclos de mecanizado más prolongados.
Los plásticos como el Delrin, el nailon y ciertos materiales compuestos rígidos también son adecuados para el mecanizado angular.
Sin embargo, deberá reducir la velocidad de avance y la velocidad del husillo para evitar la fusión, el emborronamiento de la superficie o la delaminación durante el proceso de fresado. Comprender la maquinabilidad del material elegido garantiza un mejor acabado superficial y prolonga la vida útil de la herramienta tanto en prototipos como en producción.
El fresado angular de piezas tubulares o cilíndricas, como tuberías, es totalmente factible si se utilizan las herramientas adecuadas. Se pueden biselar los bordes de las tuberías para prepararlas para la soldadura o crear ranuras angulares para aplicaciones de ingeniería especiales.
En estos casos, los bloques angulares, las mesas giratorias o los dispositivos de fijación con ranura en V personalizados ayudan a estabilizar el ángulo de la pieza durante el corte. Una configuración precisa es fundamental para evitar el deslizamiento de la pieza, lo que podría causar defectos en la superficie o daños en la herramienta.
¿Cuáles son los parámetros y técnicas clave de corte en el fresado angular?
Una de las mejores técnicas para mantener la precisión durante el fresado angular consiste en realizar pasadas más ligeras con múltiples pasadas. Dado que las superficies angulares generan cargas de viruta variables, especialmente a lo largo del eje de la máquina, reducir gradualmente la profundidad de corte ayuda a mantener la precisión dimensional y disminuye las tensiones laterales en la pieza.
Es posible que el fresado en concordancia proporcione un mejor acabado superficial, pero también conlleva un mayor riesgo de desviación de la herramienta, especialmente al trabajar con ángulos de máquina pronunciados. En algunos casos, el fresado convencional sigue siendo la opción más segura.
Los sistemas avanzados de mecanizado CNC admiten estrategias de interpolación helicoidal o inclinación incremental para crear trayectorias de herramienta más suaves en superficies complejas. La evacuación eficaz de las virutas es otro factor crítico. Sin ella, las virutas pueden acumularse en los bordes de las fresas angulares, especialmente al mecanizar metales blandos como el aluminio, lo que provoca un acabado superficial deficiente y un mayor desgaste de la herramienta.
Tolerancias y control de calidad en el fresado angular
Lograr tolerancias estrictas es una de las claves para un mecanizado angular exitoso. Con una configuración adecuada, se pueden mantener ángulos con una precisión de ±0.1° o incluso mejor, incluso en múltiples series de producción. Alcanzar este nivel de precisión comienza con el uso de las herramientas de medición adecuadas, como medidores de ángulo digitales, máquinas de medición por coordenadas (MMC) o comparadores ópticos.
Siempre debes verificar el ángulo de la pieza y el acabado superficial en etapas intermedias, en lugar de esperar hasta la pasada final. Este método te permite detectar pequeñas desviaciones a tiempo y realizar ajustes en tiempo real a la configuración. Las mejores prácticas de la competencia también sugieren revisar periódicamente los puntos cero de la máquina, la alineación de los dispositivos de sujeción y el estado de la herramienta entre pasadas para garantizar la consistencia.
Si se mecanizan varias piezas con características idénticas, el uso de fijaciones rígidas como bloques angulares, placas sinusoidales y mesas giratorias puede reducir drásticamente la variación.
¿Cuáles son las aplicaciones e industrias más comunes que utilizan el fresado angular?
El fresado angular es uno de los procesos de mecanizado más versátiles, ya que permite la creación precisa de características angulares en una amplia gama de piezas e industrias. Algunas aplicaciones comunes incluyen:
- Biselado y chaflanado – para preparar los bordes para la soldadura, mejorar el ajuste o proteger las piezas de daños en los bordes.
- Corte de ranura en V – para moldes, troqueles o elementos decorativos.
- Creación de ranuras de cola de milano – Se utilizan habitualmente en componentes de máquinas herramienta y sistemas de guías lineales.
- Fresado de rosca – para perfiles de rosca angulares en elementos de fijación o componentes especializados.
- Mecanizado de superficies cónicas – esencial para la producción de ejes, pasadores e interfaces de asiento en ensamblajes críticos.
- Dentado y moleteado – Se utiliza para mejorar el agarre en mangos, pomos o sujetadores.
- Fresado helicoidal – para ranuras en espiral, ranuras angulares o características 3D complejas en diseños mecánicos.
- Componentes de fijación y herramientas – para características angulares precisas en plantillas, dispositivos de sujeción de piezas o herramientas personalizadas.
Entre las industrias que dependen del fresado angular se incluyen:
- Aeroespacial – para álabes de turbinas, componentes estructurales y conjuntos de precisión.
- Motorium – en piezas del motor, ejes y características de los asientos.
- Fabricación de matrices/moldes – para ángulos de desmoldeo e insertos de moldes.
- fabricación de dispositivos médicos – donde a menudo se requiere precisión y geometría compleja.
Fabricación y utillaje en general , especialmente en la producción de utillajes y plantillas a medida.
¿Cuáles son las ventajas del fresado angular?
El fresado angular ofrece varias ventajas clave que mejoran tanto la precisión como la eficiencia en las operaciones de mecanizado modernas:
- Alta precisión – Con la configuración y las herramientas adecuadas, el fresado angular puede lograr tolerancias tan ajustadas como ±0.1°, lo que lo hace ideal para componentes aeroespaciales, implantes médicos y herramientas de precisión.
- Flexibilidad geométrica – Permite la creación de chaflanes, biseles, ranuras en V, ranuras de cola de milano y más en una sola configuración, lo que reduce la necesidad de mecanizado secundario.
- mejorar la eficiencia Minimiza los cambios de configuración, ahorra tiempo, reduce el desperdicio de material y aumenta la velocidad general de producción.
- Costos de producción más bajos – Reduce la dependencia del rectificado manual o del postprocesamiento al lograr características limpias y precisas directamente desde la máquina.
- Posibilidades de diseño mejoradas – Permite geometrías angulares complejas que mejoran la distribución de la carga, la estética de las piezas y la reducción de peso, lo que contribuye a un mejor rendimiento y a la satisfacción del cliente.
¿Cuáles son las limitaciones del fresado angular?
Uno de los mayores desafíos del fresado angular es la complejidad de la configuración. Ya sea que se trate de ajustar el cabezal de la máquina, montar la pieza de trabajo en ángulo con bloques angulares o configurar la mesa giratoria, lograr una alineación perfecta requiere más tiempo y aumenta la probabilidad de errores humanos.
El desgaste de la herramienta es otro factor a tener en cuenta. El contacto angular de la herramienta de corte con el material suele provocar un desgaste más rápido, especialmente al mecanizar aleaciones duras como el acero inoxidable o el titanio. Esto significa que es posible que deba cambiar las fresas con mayor frecuencia, lo que incrementará los costos de producción.
También es importante considerar el equipo. Las fresadoras estándar podrían no ser suficientes para el mecanizado angular avanzado, a menos que se invierta en cabezales de fresado angular, husillos ajustables o soluciones de fresado CNC más sofisticadas. Contar con operarios cualificados que comprendan los ángulos de la máquina, la configuración de la pieza y las mejores prácticas es fundamental para obtener buenos resultados.
Además, las fuerzas angulares tienden a provocar más vibraciones y ruido, lo que aumenta la necesidad de configuraciones rígidas y una buena gestión del acabado superficial.
¿Cuáles son las consideraciones de seguridad para el fresado angular?
Al trabajar con fresado angular, la seguridad debe ser una de sus principales preocupaciones. Debido a que la herramienta de corte entra en contacto con la superficie en ángulo, puede expulsar virutas de forma más impredecible en comparación con el fresado convencional.
Siempre debe usar gafas de seguridad o una careta protectora para proteger sus ojos y rostro de los fragmentos que puedan salir despedidos. En algunos casos, puede ser apropiado usar guantes, pero debe tener cuidado de que no se enganchen cerca de las cuchillas giratorias.
Las protecciones de la máquina deben estar correctamente colocadas para desviar las virutas y evitar la exposición directa a las piezas móviles. En configuraciones angulares, las virutas tienden a dispersarse más, por lo que es importante revisar la posición de las protecciones antes de comenzar la operación de mecanizado.
También es necesario asegurarse de que todos los elementos de fijación, como abrazaderas, bloques angulares y mesas giratorias, estén bien ajustados. Un ángulo de la pieza flojo durante el mecanizado puede provocar accidentes graves o la rotura de la herramienta de corte.
También es fundamental manipular las fresas angulares de forma segura. Sus bordes afilados y geometrías complejas las hacen peligrosas si se caen o se manipulan incorrectamente. Guarde siempre las fresas con protectores de bordes para evitar lesiones. Además, supervise cuidadosamente las líneas de refrigerante; las salpicaduras inesperadas de líquido durante un corte angular pueden causar desorden, distracciones o incluso daños a la máquina si no se dirigen correctamente.
¿Cuáles son los errores comunes y los consejos para solucionar problemas en el fresado angular?
Incluso los maquinistas experimentados a veces tienen problemas con el fresado angular, pero con una preparación adecuada se pueden evitar muchos errores comunes.
Un error frecuente es una configuración incorrecta. Si los bloques angulares, la mesa giratoria o los ángulos de la máquina no están calibrados correctamente, es posible que el ángulo de la pieza de trabajo sea incorrecto. Siempre verifique la configuración con transportadores o medidores de ángulo digitales antes de la primera pasada.
Otro error que podrías cometer es utilizar velocidades de avance o de husillo demasiado agresivas.
En el fresado angular, una herramienta de corte sometida a una carga excesiva puede vibrar, producir ruidos extraños o incluso romperse. Si observa superficies rugosas, ruidos extraños o desgaste visible de la herramienta, reduzca inmediatamente la velocidad de avance o la profundidad de corte.
Omitir mediciones intermedias durante la producción es otro problema importante. Debe inspeccionar periódicamente las piezas utilizando transportadores digitales o máquinas de medición por coordenadas para detectar cualquier desviación angular gradual.
Es una forma sencilla de mantener las mejores prácticas y evitar la producción de lotes de piezas defectuosas.
Por último, usar fresas desgastadas o inadecuadas produce malos resultados. Si sus cortes presentan bordes irregulares, superficies inconsistentes o rebabas excesivas, es hora de cambiar a fresas angulares nuevas o utilizar materiales más resistentes al desgaste, como el carburo.
¿Cuáles son las mejores prácticas para el fresado angular preciso?
En primer lugar, seleccione siempre las fresas en función del ángulo específico y la dureza del material con el que esté trabajando. Por ejemplo, usar una fresa de carburo de ángulo simple para acero inoxidable ayuda a manejar la dureza del material y a mantener el filo.
A veces, combinar varias cortadoras ofrece mayor flexibilidad.
Puedes combinar una fresa de chaflán con una fresa frontal para crear ranuras o características más complejas sin tener que cambiar la configuración con demasiada frecuencia. El diseño de fijaciones personalizadas, como bloques angulares rectificados con precisión o placas sinusoidales, también ayuda a mantener la pieza de trabajo estable durante los cortes.
La estrategia de refrigeración es otro factor clave.
Para metales resistentes como el titanio o los aceros endurecidos, la refrigeración por inundación ayuda a reducir el calor y a preservar el acabado superficial. En metales más blandos o plásticos, una pulverización o una lubricación mínima evitan la deformación del material.
Valide siempre sus parámetros de corte mediante pruebas.
Ajuste con precisión la velocidad del husillo, la velocidad de avance y la profundidad de corte en función de la carga de viruta y el desgaste de la herramienta observados durante las primeras pruebas.
Una buena planificación de la trayectoria de la herramienta también es importante; secuenciar correctamente las pasadas reduce la desviación de la fresa, evita colisiones con las fijaciones y ayuda a terminar las piezas de forma más rápida y eficiente.
Mantenimiento y vida útil de las herramientas en el fresado angular
El mantenimiento adecuado de las herramientas y equipos de fresado angular no es opcional, sino esencial para obtener resultados consistentes y controlar los costos. Debido a las tensiones únicas que se generan en el fresado angular, las fresas suelen desgastarse más rápidamente que las herramientas de fresado convencionales.
Tras cada ciclo de producción importante, o cuando observe cambios en el acabado superficial o una mayor resistencia al corte, es recomendable inspeccionar cuidadosamente los filos de la herramienta. Este simple paso puede prevenir costosos errores en el futuro.
Al usar fresas angulares de carburo, tenga en cuenta que el afilado requiere rectificado con diamante, lo que aumenta los costos de mantenimiento, pero prolonga significativamente la vida útil de la herramienta. Muchos talleres de mecanizado CNC programan el reafilado en función de las horas de corte, la cantidad de piezas o los signos de desgaste visible, siguiendo las mejores prácticas de mantenimiento de herramientas.
Además de centrarse en las herramientas de corte, también es necesario inspeccionar periódicamente los componentes de la fresadora.
La excentricidad del husillo, las pinzas sueltas y los cojinetes del mandril desgastados pueden acelerar el desgaste de la herramienta durante el proceso de fresado. Solucionar estos factores a tiempo previene las vibraciones de la herramienta y mejora el acabado superficial general de la pieza.
El mantenimiento adecuado de los accesorios es igualmente importante. La limpieza y lubricación de superficies como placas angulares, mesas giratorias y barras sinusoidales las mantiene alineadas y evita que pequeñas desalineaciones se conviertan en graves problemas de control de calidad.
¿Cuáles son las alternativas al fresado angular?
Si bien el fresado angular es una de las operaciones de mecanizado más eficaces para producir superficies angulares, no es la única opción. Dependiendo de sus requisitos específicos, la configuración de su equipo y la maquinaria disponible, es posible que otros métodos ofrezcan mejores resultados para ciertos proyectos.
Analicemos algunas de las principales alternativas al proceso de fresado angular, incluyendo sus ventajas y casos de uso ideales en comparación con las fresas angulares tradicionales.
Mecanizado CNC
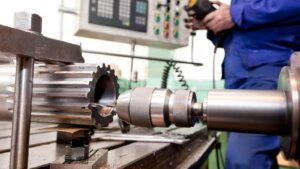
Los modernos centros de mecanizado CNC con capacidad multieje permiten inclinar la herramienta, la mesa o ambas. Esto posibilita la creación de ángulos muy complejos sin necesidad de reposicionar la pieza manualmente. Las máquinas de cinco ejes, por ejemplo, ofrecen una eficiencia inigualable en operaciones de mecanizado de componentes aeroespaciales y prototipos complejos. Sin embargo, las fresadoras CNC con funciones avanzadas suelen requerir una inversión inicial mucho mayor y un periodo de aprendizaje para el manejo de ángulos y la programación del control numérico computarizado.
Trituración
Si su principal preocupación es lograr las tolerancias más estrictas posibles y un acabado superficial superior en el ángulo de la pieza, el rectificado puede ser una excelente alternativa. El rectificado de precisión se suele utilizar después del fresado angular de desbaste para ajustar con precisión piezas críticas como componentes aeroespaciales o implantes. Sin embargo, es un proceso más lento que el uso de fresas angulares y elimina menos material por pasada, lo que puede aumentar los costos en la producción en grandes volúmenes.
Fresado Tradicional
En configuraciones más sencillas, las fresadoras convencionales con fresas tradicionales a veces pueden replicar cortes angulares. En lugar de usar fresas angulares, se puede fijar la pieza de trabajo en los ángulos requeridos mediante bloques angulares, barras sinusoidales o una mesa giratoria. Si bien este método funciona bien para chaflanes básicos o prototipos sencillos, suele requerir más ajustes, lo que puede afectar la eficiencia y la uniformidad del acabado superficial.
Conclusión
El fresado angular es mucho más que una simple operación de mecanizado; es la forma de materializar ideas con ángulos complejos con una precisión excepcional. Ya sea que se trate de cortar ranuras en V para piezas aeroespaciales, biselar fijaciones o dar forma a prototipos para el próximo gran lanzamiento en equipamiento deportivo, dominar el fresado angular le brinda una ventaja competitiva indiscutible.
En esencia, el éxito radica en que todo esté correcto: los ángulos de la máquina, la configuración de la fijación, el tipo de herramienta de corte y los parámetros de mecanizado. Elegir la herramienta de corte adecuada, ajustar la velocidad del husillo correctamente y mantener el equipo en óptimas condiciones marcan la diferencia, y esta se refleja en cada acabado superficial.
En 3ERP, nos dedicamos a simplificar el proceso de fresado angular. Desde prototipos CNC únicos hasta series de producción de más de 100 000 piezas, ofrecemos resultados con tolerancias muy ajustadas (hasta ±0.01 mm) con menos desperdicio, plazos de entrega más cortos y menores costes. Con más de 15 años de experiencia, contará con un equipo tan comprometido con el éxito de su proyecto como usted. Cuando la precisión es fundamental, puede contar con nosotros para obtener resultados impecables.
Preguntas frecuentes
¿El fresado angular es lo mismo que el fresado de ángulo?
Sí, en la mayoría de las operaciones de mecanizado, los términos fresado angular y fresado de ángulo fijo se usan indistintamente. Sin embargo, algunos ingenieros hacen una pequeña distinción: el fresado angular suele referirse al mecanizado de un único ángulo fijo, mientras que el fresado de ángulo fijo puede implicar la creación de múltiples ángulos en una sola pasada. No obstante, en los procesos prácticos de fresado en talleres mecánicos, ambos términos describen el uso de una fresa angular para realizar cortes distintos de 90° en una pieza de trabajo.
¿Es mejor el fresado angular que el rectificado angular?
Sí, el fresado angular es mejor si se requiere mecanizado de precisión y un control estricto de las tolerancias. El fresado angular en una fresadora produce ángulos de pieza precisos y acabados superficiales limpios, especialmente al usar fresadoras CNC o fresas de extremo. En cambio, el rectificado angular, si bien es útil para el conformado manual y el acabado superficial, introduce mayor variabilidad por parte del operario y rara vez alcanza la misma precisión. Sin embargo, el rectificado es ideal cuando la prioridad son las superficies ultrasuaves.
¿Cuánto cuesta el fresado angular?
Los servicios de fresado angular suelen costar entre 80 y 150 dólares por hora, dependiendo de la complejidad, la dureza del material, las tolerancias requeridas y si se utiliza mecanizado CNC. El biselado simple o el fresado de bordes achaflanados pueden ser más económicos, mientras que los componentes aeroespaciales de precisión que requieren múltiples ángulos de trabajo, fresas de doble ángulo o sistemas de mecanizado multieje pueden elevar el precio. Se pueden aplicar cargos adicionales si se requieren fijaciones personalizadas, herramientas de corte especiales o controles de calidad exhaustivos.