
El ABS es uno de los termoplásticos más comunes en la fabricación, ya que ofrece un buen equilibrio entre resistencia, durabilidad y precio asequible. Si bien el ABS se puede procesar de diversas maneras, incluyendo la impresión 3D por extrusión, el moldeo por inyección de plástico es un proceso de fabricación habitual debido a su punto de fusión relativamente bajo y sus buenas características de fluidez.
Las piezas de ABS moldeadas por inyección se encuentran por todas partes. Los salpicaderos de los automóviles, las carcasas de los electrodomésticos e incluso los bloques de LEGO son solo algunos ejemplos de objetos cotidianos fabricados con ABS mediante moldeo por inyección, que se benefician de las excelentes propiedades mecánicas de este material de bajo coste. Además, se pueden encontrar aplicaciones en una amplia gama de industrias, desde la sanidad hasta la construcción.
Este artículo repasa los aspectos básicos del moldeo por inyección de ABS, analizando los parámetros del proceso, las opciones de materiales y rellenos, las técnicas de acabado de superficies y mucho más, basándose en nuestros años de experiencia ofreciendo servicios de moldeo por inyección a clientes satisfechos.
¿Qué es el ABS?
El acrilonitrilo butadieno estireno (ABS), comercializado por primera vez en 1954 por Borg-Warner Corporation, es un polímero termoplástico común conocido por su resistencia al impacto, tenacidad y rigidez. Se fabrica mediante la polimerización de estireno y acrilonitrilo en presencia de polibutadieno.
Los tres componentes del ABS aportan diferentes propiedades al material:
- AEl crilonitrilo confiere al material un nivel de resistencia química y estabilidad térmica.
- BEl utadieno proporciona dureza y resistencia al impacto.
- SEl tyrene proporciona rigidez y brillo.
En general, el material es relativamente resistente, duradero y ligero. Además, al ser un termoplástico, se puede moldear y volver a fundir repetidamente sin que se degrade significativamente. Esto lo hace idóneo para el moldeo por inyección y otros procesos como el moldeo por soplado, la impresión 3D y la extrusión de materiales.
Para el moldeo por inyección, el ABS se suministra en forma de gránulos de plástico. Estos son gránulos pequeños y uniformes que se obtienen extruyendo el material en hebras largas y luego cortándolo en trozos más pequeños. Los gránulos de ABS cuestan solo unos pocos dólares por kilogramo, mucho menos que otros materiales como el filamento para impresión 3D, y se pueden depositar fácilmente en la tolva de la máquina de moldeo por inyección para su fusión.
El proceso de moldeo por inyección de ABS
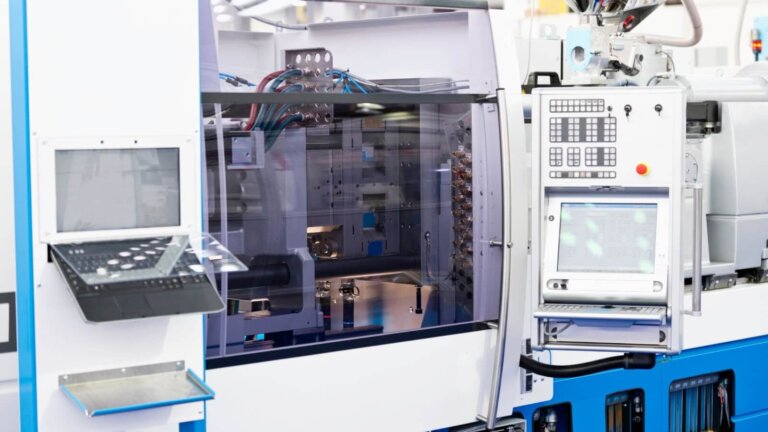
El moldeo por inyección de ABS es un proceso de fabricación rápido y económico para producir piezas de plástico en grandes cantidades. Dado que las máquinas de moldeo por inyección son equipos grandes y costosos, el proceso suele ser realizado por un fabricante especializado.
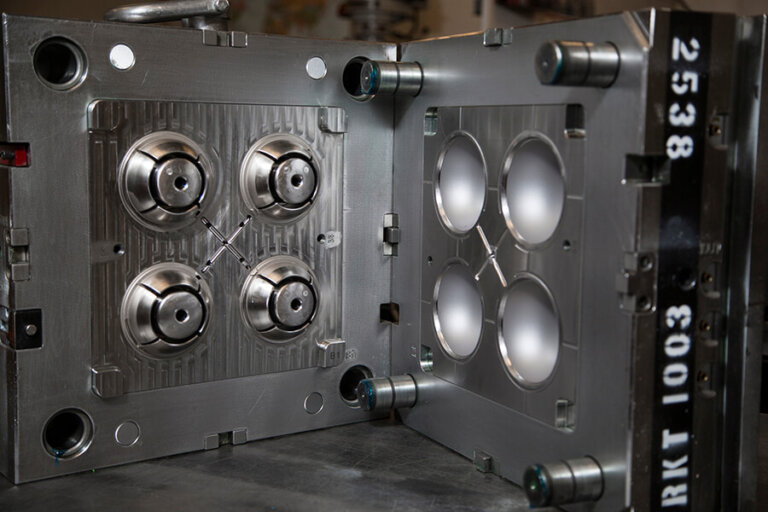
El proceso comienza con la adquisición de los gránulos de ABS, que se introducen en la tolva de la máquina de moldeo por inyección. Un tornillo sin fin empuja los gránulos de resina termoplástica hacia un cilindro calentado, donde se funden a una temperatura de entre 180 y 240 °C. A continuación, el ABS fundido se inyecta a presión en la cavidad del molde, dándole forma al material.
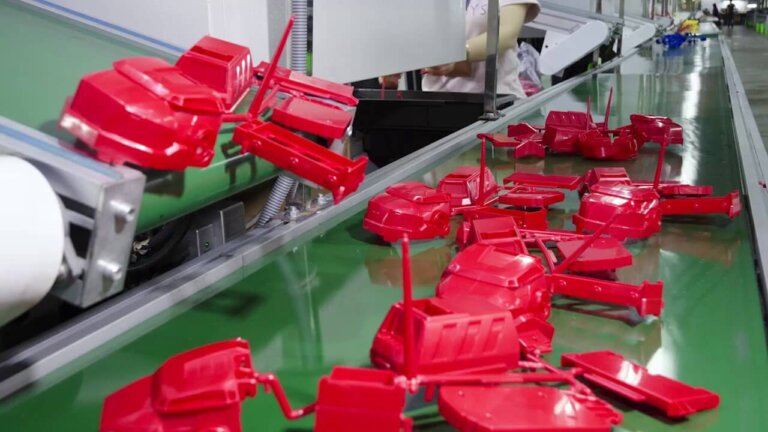
El ABS fundido se enfría y solidifica dentro del molde. Gracias a sus buenas propiedades de fluidez, este plástico permite obtener detalles finos sin problemas. Esto hace que el moldeo por inyección de ABS sea ideal para producir piezas complejas que requieren geometrías precisas y texturas superficiales detalladas. Tras la solidificación, se abre el molde y se expulsa la pieza mediante pasadores eyectores. Dependiendo del tamaño del molde y otros factores, el tiempo total del ciclo de moldeo por inyección puede variar desde unos 10 segundos hasta dos minutos.
Pros y contras del moldeo por inyección de ABS
El ABS es un termoplástico muy utilizado en el moldeo por inyección, ya que es bastante fácil de manipular y ofrece buenas propiedades mecánicas. Las únicas desventajas notables del moldeo por inyección de ABS se relacionan con el material en sí, no con la combinación de material y proceso.
Ventajas
- Buenas propiedades de flujo
- Buenas propiedades mecánicas como resistencia y tenacidad.
- Es posible obtener detalles finos, ya que el material puede rellenar fácilmente las esquinas de la cavidad del molde.
- Material de bajo costo
- No requiere temperaturas particularmente altas.
- Fácil de posprocesar
Desventajas
- Resistencia al calor bastante baja
- Resistencia a los rayos UV bastante baja
Parámetros de moldeo por inyección de ABS
En comparación con otros termoplásticos, los parámetros de moldeo por inyección de ABS se sitúan en un rango medio, con temperaturas y presiones moderadas, lo que facilita su procesamiento en comparación con materiales como el policarbonato (PC) o los nylons reforzados. Sin embargo, estos parámetros pueden variar según el tipo de ABS, la geometría de la pieza y otros factores.
En lo que respecta a la temperatura de moldeo por inyección de ABS, tenga en cuenta que la temperatura real de fusión del ABS será ligeramente superior a la temperatura del cilindro. La temperatura de fusión se puede medir con un pirómetro.
- Temperatura del barrilLa temperatura de calentamiento recomendada es de 180 a 240 °C. El ABS de uso general suele requerir temperaturas ligeramente inferiores (180-230 °C) que el ABS resistente al calor (190-240 °C). Los grados ignífugos pueden requerir una temperatura ligeramente inferior. La temperatura será más alta en la parte delantera y más baja en la parte trasera del cilindro.
- Temperatura del moldeEntre 50 y 80 °C, se busca un equilibrio entre las temperaturas más altas necesarias para un buen acabado superficial y las temperaturas más bajas que permiten ciclos de producción más rápidos. El control de la temperatura del molde es una buena manera de producir piezas según las especificaciones deseadas.
- Presión de inyección: 10,000–20,000 psi, requiriéndose presiones más altas para grados resistentes al calor o piezas con paredes delgadas y detalles finos.
- Velocidad de inyección: Lento a moderado.
- Control de la humedadLos gránulos de ABS son higroscópicos y deben almacenarse en un lugar seco. Para evitar problemas durante el moldeo, se pueden secar durante varias horas a una temperatura de alrededor de 80 °C.
Materiales ABS para moldeo por inyección
El ABS está disponible en una amplia gama de grados y variedades para moldeo por inyección, con diferentes estructuras moleculares y aditivos que se adaptan a distintas aplicaciones. En algunos casos, se puede utilizar ABS reciclado.
- ABS de uso general Ofrece un equilibrio entre resistencia, rigidez y facilidad de procesamiento.
- ABS de alto impacto Contiene caucho de butadieno adicional, lo que proporciona una mayor resistencia al impacto para las piezas que están sometidas a altos niveles de tensión.
- ABS resistente al calor Contiene acrilonitrilo adicional, lo que mejora la estabilidad térmica y lo hace útil en industrias como la automotriz.
- ABS ignífugo Utiliza aditivos para disminuir la inflamabilidad y se usa frecuentemente en dispositivos eléctricos.
- ABS transparente Está diseñado para proporcionar un mayor nivel de transparencia para su uso en campos como la atención médica.
- ABS con revestimiento metálico Es un grado modificado diseñado para adherirse bien a los recubrimientos metálicos, útil para artículos como cabezales de ducha.
- ABS de grado sanitario Proporciona biocompatibilidad y puede esterilizarse; dichos materiales pueden contar con la aprobación de agencias como la Administración de Alimentos y Medicamentos de los Estados Unidos (FDA).
- ABS reciclado Está fabricado principalmente con ABS reciclado y, a menudo, su rendimiento es comparable al del ABS virgen.
Algunos de los principales productores químicos de gránulos de ABS para moldeo por inyección son LG Chem, SABIC y la empresa RTP.
Algunos gránulos de ABS se mezclan con agentes de refuerzo. Estos pueden incluir fibras de vidrio , que aportan rigidez y estabilidad dimensional, y minerales como el carbonato de calcio, que proporcionan rigidez y resistencia al calor. Se pueden fabricar grados de ABS ignífugos mediante la adición de compuestos halogenados , productos químicos a base de fósforo o compuestos inorgánicos como el hidróxido de aluminio.
Las mezclas comunes de ABS incluyen PC/ABS , que tiene mayor resistencia al calor que el ABS puro, y PVC/ABS , que ofrece mayor resistencia química. Las mezclas de ABS/Nylon pueden proporcionar mayor resistencia al desgaste que el ABS puro.
Los gránulos de ABS también se pueden mezclar con pigmentos termoestables durante el moldeo para obtener lotes de piezas con un color uniforme. Los concentrados de masterbatch ofrecen mejores resultados que los pigmentos secos, aunque ambos pueden utilizarse.
Materiales de moldeo para ABS
Los moldes de inyección para la producción de ABS en grandes volúmenes suelen fabricarse con aceros para herramientas endurecidos como P20, H13 o S7. Para tiradas cortas, se recomiendan moldes de aluminio de bajo coste, aunque estos se desgastan más rápido que los de acero. Gracias a las buenas propiedades de fluidez del ABS, los moldes pueden ser relativamente complejos y contener detalles finos, lo que permite la producción de piezas complejas con una precisión dimensional constante.
Acabado superficial para molduras de ABS
Tras la eyección, las piezas moldeadas de ABS pueden mejorarse mediante pasos de postprocesamiento, comenzando con el recorte y el desbarbado para eliminar el exceso de material antes de proceder a los tratamientos de acabado para mejorar la calidad del acabado superficial de las piezas.
Se pueden utilizar diferentes métodos de acabado superficial para lograr la rugosidad deseada en las piezas de ABS. El pulido con diamante es ideal para obtener brillo, mientras que el granallado en seco se prefiere para texturas rugosas. Para lotes de piezas grandes o medianos, añadir textura al molde metálico suele ser más rentable que el postprocesamiento de las piezas de plástico individuales, ya que esto solo requiere realizarse una vez.
| Proceso | Función | Compatibilidad ABS |
| Lijado y Pulido | Suaviza las superficies y elimina las marcas. | Fácil de realizar |
| Suavizado con vapor | Crea un acabado brillante y sellado. | Acetona o MEK |
| Pintura y revestimiento | Añade color y puede añadir propiedades protectoras. | Se adhiere bien a la superficie. |
| galvanoplastia | Decorativo o funcional | Requiere recubrimiento previo. |
| Tampografía | Agregue logotipos o texto | Buena adherencia de la tinta |
Guía de diseño de moldeo por inyección de ABS
Los ingenieros que diseñan piezas para el moldeo por inyección de ABS deben considerar las limitaciones del proceso de moldeo por inyección y, en menor medida, las capacidades específicas del plástico ABS dentro del contexto de dicho proceso. Los principios de diseño para la fabricación (DFM, por sus siglas en inglés) para el ABS moldeado incluyen restricciones en el espesor de la pared y ángulos de desmoldeo.
Reglas de diseño
Espesor de la pared
1.1 – 3.5 mm
Todas las piezas moldeadas por inyección tienen un rango de espesor de pared recomendado. Si es demasiado delgada, el molde será difícil de llenar y la pieza demasiado frágil; si es demasiado gruesa, el material podría enfriarse de forma desigual en toda la cavidad del molde. El ABS requiere paredes ligeramente más gruesas que otros plásticos como el poliéster, el acetal y el acrílico, pero menos gruesas que el poliuretano.
Ángulo de inclinación
0.5–1 °
El ángulo de desmoldeo se incorpora en los diseños de moldeo por inyección para facilitar la extracción de las piezas del molde. Dado que el desmoldeo es esencial para todas las piezas de plástico moldeadas, el ángulo recomendado aquí no es específico para el ABS. La excepción son las piezas con superficies texturizadas; como estas generan mayor fricción con el interior del molde, se recomienda un ángulo de desmoldeo de 2 a 3°.
Radios
0.5–1 mm o 1/2 del espesor de pared
No se recomiendan esquinas afiladas para ninguna pieza moldeada por inyección, ya que pueden causar problemas de tensión y flujo. El ABS es particularmente sensible debido a su fragilidad. En cambio, las esquinas internas y externas redondeadas facilitan un moldeo y una eyección eficaces. El radio mínimo debe ser aproximadamente un cuarto del espesor de la pared, aunque aumentarlo a la mitad proporcionará una resistencia superior.
costillas
Altura de la nervadura hasta 3 veces el espesor de la pared; espesor de la nervadura 1/2 del espesor de la pared
Las nervaduras son secciones delgadas y elevadas que discurren perpendiculares a la pared de una moldura. Se utilizan para aumentar la resistencia sin tener que engrosar las paredes, lo que normalmente requiere más material y puede generar otros problemas.
Bolsas
Espesor de la base 1/2 del espesor de la pared
Los salientes son elementos cilíndricos elevados en los que se puede colocar un elemento de fijación, como un tornillo, sin dañar la pieza. En el caso de piezas de ABS, el espesor máximo de la base del saliente no debe superar la mitad del espesor de la pared de la pieza.
Tolerancia
0.1 – 0.3 mm
Para la mayoría de las piezas moldeadas de ABS, las tolerancias no deben ser inferiores a 0.1 mm. Sin embargo, para piezas muy pequeñas o de alta precisión, puede ser posible especificar una tolerancia de 0.05 mm. En general, se recomienda especificar tolerancias estrictas solo cuando sea estrictamente necesario (por ejemplo, para piezas encajables) para evitar costes excesivos en la fabricación del molde.
-
Las compuertas permiten que el material entre en la cavidad del molde. Al igual que con otros plásticos, lo ideal es colocarlas en las secciones más gruesas de la pieza. Son comunes las compuertas de borde, las de pasador y las submarinas.
Ventilaciones
0.02 – 0.05 mm
La ventilación de los moldes ayuda a prevenir la acumulación de gases, causa de quemaduras y huecos. Estos deben ser bastante pequeños, ya que el ABS tiene buenas propiedades de fluidez y puede escapar fácilmente por orificios más grandes.
Características de software útiles
Muchas herramientas CAD cuentan con funciones específicas para el moldeo por inyección que facilitan el diseño de piezas de ABS. Estas funciones pueden incluir:
- DFAnálisis M: Comprueba el espesor de la pared, los ángulos de desmoldeo, las socavaduras y la ubicación de la compuerta para garantizar que el diseño propuesto sea moldeable.
- Análisis de procesoAlgunos paquetes de software ofrecen funciones avanzadas como el análisis del flujo del molde, que simula cómo se comportará el ABS fundido en la cavidad del molde propuesta, así como otras funciones como la predicción de la contracción y el análisis de elementos finitos (FEA).
- Creación de moldesEl software puede permitir al usuario generar automáticamente un molde de dos partes basado en el modelo 3D de la pieza, incluyendo la ubicación del pasador eyector y otras características.
- Integración CAMAlgunas plataformas se integran con software CAM que controla los equipos de fabricación, aunque esto es más relevante para los fabricantes que para los diseñadores.
Aplicaciones del moldeo por inyección de ABS
Como termoplástico altamente versátil, el moldeo por inyección de ABS se utiliza en diversas industrias para fabricar una amplia gama de productos, desde juguetes hasta piezas de automóviles y materiales de construcción. Entre sus aplicaciones típicas se incluyen componentes automotrices, carcasas de dispositivos electrónicos de consumo, dispositivos médicos y piezas industriales. A continuación, presentamos algunos ejemplos de piezas moldeadas en ABS, clasificadas por sector.
- MotoriumLas piezas de ABS moldeado se encuentran en muchos vehículos, especialmente en los revestimientos interiores. Fabricantes como Ford y Toyota utilizan ABS para piezas como paneles de tablero, guanteras y revestimientos de puertas, donde las piezas no están expuestas a calor intenso, pero aun así requieren un alto nivel de resistencia y estabilidad dimensional. Por su parte, BMW ha utilizado mezclas de ABS/PC para las guanteras. Entre 1968 y 1988, Citroën produjo un vehículo utilitario muy singular llamado Mehari, que presentaba una carrocería exterior de ABS de colores. Una ventaja del moldeo por inyección de ABS en la industria automotriz es la facilidad para colorear, acabar y texturizar las piezas, especialmente para los componentes estéticos del interior.
- Electrónica de Consumo:Las empresas de electrónica suelen utilizar el moldeo por inyección de ABS para carcasas duraderas. Por ejemplo, Dell y HP han utilizado mezclas de ABS y policarbonato para las carcasas de portátiles y monitores, combinando resistencia a los arañazos con tolerancia al calor, mientras que Canon y Epson son conocidas por usar ABS para las carcasas de impresoras debido a su rigidez. Otro producto electrónico de consumo popular que cuenta con una carcasa de ABS es la PlayStation 4. (La nueva PlayStation 5 utiliza una mezcla de ABS y policarbonato). Las carcasas son adecuadas para el proceso de moldeo por inyección, ya que suelen tener paredes bastante delgadas.
- Bienes de consumoFuera del ámbito de la electrónica, muchos productos de consumo, como juguetes (incluidos los bloques de LEGO), equipos deportivos como kayaks de plástico e instrumentos musicales de plástico como flautas dulces, se fabrican con ABS moldeado. Las carcasas de electrodomésticos y aspiradoras también son buenas candidatas para el uso de ABS. La empresa de aspiradoras Dyson es conocida por utilizar este material en algunos de sus productos, ya que el calor generado por una aspiradora es muy inferior a la temperatura de deflexión térmica del ABS (alrededor de 80 °C).
- Sector SanitarioEl ABS es popular en el sector sanitario para componentes como carcasas médicas y sistemas de administración de fármacos, ya que se puede esterilizar, aunque no mediante autoclave, debido a las altas temperaturas que se alcanzan. Philips Healthcare utiliza ABS para las carcasas de dispositivos de diagnóstico, como se observa en la unidad IntraSight. 3M emplea ABS para inhaladores y dispositivos respiratorios, aprovechando la ligereza del material. El ABS moldeado también se puede utilizar para sistemas de administración de fármacos.
- ConstrucciónEn la construcción y diversos sectores industriales, se pueden utilizar grados de ABS resistentes al calor e ignífugos para componentes como placas de pared, interruptores eléctricos y carcasas. Las tuberías y accesorios de ABS también son comunes. En el ámbito de los equipos industriales, Stanley Black & Decker es una empresa destacada que incorpora ABS moldeado en carcasas de herramientas y equipos eléctricos.
Moldeo por inyección fiable con 3ERP
Los ingenieros y diseñadores de productos suelen recurrir a empresas externas de moldeo por inyección para fabricar piezas o prototipos, debido al tamaño y el coste de la maquinaria de moldeo por inyección. Estas empresas también suelen ser especialistas en la fabricación de moldes; por lo tanto, los diseñadores de productos no necesitan conocimientos especializados en la fabricación de moldes para materializar sus diseños 3D.
Las empresas de moldeo por inyección suelen operar con una flota de máquinas que varían en fuerza de cierre, dependiendo del tamaño del molde requerido.
Empresas como 3ERP pueden llevar a cabo una amplia gama de proyectos de moldeo por inyección de ABS, desde prototipos hasta producción en masa. Nuestra experiencia profesional nos permite gestionar el diseño para la fabricación (DFM), la creación de moldes, la producción y el acabado superficial, garantizando que los productos finales cumplan con los más altos estándares de calidad y precisión.
Solicita un presupuesto para tu próximo proyecto y descubre cómo podemos ayudarte.
Preguntas frecuentes
¿Cuánto duran los moldes de inyección para ABS?
Al moldear un material de fácil procesamiento como el ABS, los moldes pueden durar mucho tiempo. Un molde de acero bien fabricado puede durar cientos de miles o incluso un millón de ciclos, mientras que un molde de aluminio de bajo costo suele soportar decenas de miles de ciclos, lo que resulta ideal para el moldeo de bajo volumen.
¿Cuánto cuesta de media el moldeo por inyección de ABS?
Como ocurre con todos los materiales de moldeo por inyección, el mayor coste del moldeo por inyección de ABS reside en la fabricación del molde. Los moldes sencillos de aluminio cuestan unos pocos miles de dólares, mientras que los de acero suelen superar los 10 000 dólares, o incluso más en el caso de moldes complejos de varias piezas. Sin embargo, el coste por inyección de ABS es muy bajo. Cabe esperar un mayor coste por pieza para tiradas cortas que para producción en masa.
¿Cómo calcular la contracción en ABS para moldeo por inyección?
La contracción del molde de ABS es de aproximadamente 0.4-0.7%. Los diseñadores de moldes deben aplicar este factor a las dimensiones de la cavidad para garantizar que las piezas moldeadas finales no sean demasiado pequeñas.
¿Por qué es necesario que los gránulos de ABS estén secos?
El ABS es un material higroscópico, lo que significa que absorbe la humedad del aire. Si los gránulos de ABS han absorbido exceso de agua antes del moldeo por inyección, el agua vaporizada provoca problemas como marcas de pulverización y huecos. Para evitar estos problemas, los gránulos se pueden secar a una temperatura moderada (alrededor de 80 °C) antes de su uso.
¿Cómo se pueden evitar las piezas moldeadas de ABS deformadas?
El moldeo por inyección de ABS no es especialmente difícil, pero la deformación se puede minimizar manteniendo una temperatura constante del molde, utilizando un espesor de pared uniforme y enfriando lentamente las piezas moldeadas terminadas.
¿Se pueden utilizar piezas de ABS moldeado en exteriores?
El ABS es un material bastante adecuado para uso en exteriores, ya que ofrece cierto grado de resistencia a la intemperie. Sin embargo, para aplicaciones exteriores muy exigentes, se puede utilizar un ABS con mayor resistencia a la intemperie. Estos materiales están diseñados para proporcionar una resistencia superior a los rayos UV y, por lo tanto, no se degradan con el tiempo al exponerse a la luz solar.
¿Por qué elegir el moldeo por inyección de ABS en lugar de la impresión 3D de ABS?
Ambas tecnologías tienen sus ventajas. La impresión 3D FDM por extrusión es una excelente opción para la creación rápida de prototipos únicos, y las impresoras 3D de escritorio pueden utilizarse en entornos no industriales. Por otro lado, el moldeo por inyección es la mejor opción para fabricar piezas delgadas pero resistentes con un excelente acabado superficial. Además, en grandes cantidades, el moldeo por inyección resulta significativamente más económico que la impresión 3D.
¿Qué hay del moldeo por soplado de ABS?
El moldeo por soplado es un proceso que se utiliza para fabricar piezas delgadas y sencillas, como botellas de plástico. Para ello, se emplea una preforma dentro de un molde que se infla con aire hasta que se adhiere a las paredes del mismo. El ABS se puede utilizar en el moldeo por soplado y es adecuado para piezas como carcasas de componentes electrónicos, tuberías y mangueras. Sin embargo, carece de la transparencia de otros termoplásticos comunes para moldeo por soplado y es más caro que materiales como el polietileno de alta densidad (HDPE) y el polipropileno (PP).
¿Son tóxicas las piezas moldeadas de ABS?
El ABS moldeado es estable y generalmente se considera no tóxico. Sin embargo, puede liberar humos tóxicos si se quema. El ABS sin recubrimiento también es reciclable, y el ABS reciclado puede reutilizarse durante el proceso de moldeo por inyección.