


Spritzgießen ist ein wichtiges Fertigungsverfahren, das zur Herstellung von Autoteilen, Verpackungen, Spielzeug und vielen anderen Produkten eingesetzt wird.
Beim Spritzgießen wird ein geschmolzenes Material – häufig ein thermoplastischer Kunststoff – in einen Formhohlraum eingespritzt. Nach dem Abkühlen kann das fertige Produkt aus der Form entnommen werden. Mit diesem Verfahren können Hersteller große Stückzahlen eines einzelnen Formteils produzieren und die Form immer wieder verwenden.
Spritzgießen ist zwar ein vielseitiges Verfahren, das in zahlreichen Branchen Anwendung findet, doch eignen sich nicht alle Produktdesigns dafür. Material, Form und Ausstattung müssen daher vor Produktionsbeginn sorgfältig geprüft werden.
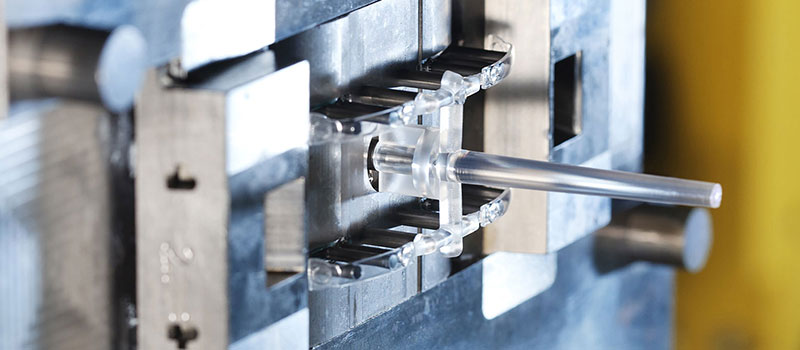
Zum Glück lässt sich ein für das Spritzgießen geeignetes Teil leicht konstruieren, indem man einige grundlegende Prinzipien befolgt.
Die Wandstärke hängt vom Material ab.
Die Bestimmung der geeigneten Wandstärke für ein Bauteil hängt von verschiedenen Faktoren ab: ob es sich um ein tragendes Bauteil handelt, ob es zerbrechlich werden könnte und, ganz entscheidend, aus welchem Material es bestehen soll.
Zum Glück müssen die Hersteller nicht den Prozess des Ausprobierens durchlaufen, da für gängige Spritzgussmaterialien jeweils empfohlene Wandstärken vorliegen.
| Material | Wandstärke (Zoll) |
| ABS | 0.045 – 0.140 |
| Acetal | 0.030 – 0.120 |
| Acrylic | 0.025 – 0.500 |
| Flüssigkristallpolymer | 0.030 – 0.120 |
| Langfaserverstärkte Kunststoffe | 0.075 – 1.000 |
| Kunststoffbälle | 0.030 – 0.115 |
| Polycarbonate | 0.040 – 0.150 |
| Polyester | 0.025 – 0.125 |
| Polyethylen | 0.030 – 0.200 |
| Polypropylensulfid | 0.020 – 0.180 |
| Polypropylen | 0.025 – 0.150 |
| Polystyrol | 0.035 – 0.150 |
| Polyurethan | 0.080 – 0.750 |
Durch das Hinzufügen von Entformungsschräge lässt sich das Teil leichter entfernen.
Bei der Konstruktion von Spritzgussteilen ist es vorteilhaft, die Flächen mit einer Entformungsschräge zu versehen. Diese Entformungsschräge, auch als Verjüngung bekannt, entsteht, wenn die Seiten eines Teils in einem leichten Winkel anstatt gerade verlaufen. Sie bietet verschiedene Vorteile.
In erster Linie erleichtert das Hinzufügen von Entformungsschrägen das Entformen des abgekühlten Teils. Es bietet aber auch weitere Vorteile: Durch die Einführung von Entformungsschrägen wird die Wahrscheinlichkeit von Verformungen und anderen Problemen verringert.
Im Allgemeinen erfordern tiefere Kavitäten einen größeren Entformungsschrägenwinkel. Die meisten Ingenieure verwenden etwa 1 Grad Entformungsschräge pro Zoll Kavitätentiefe. Faktoren wie Material, Wandstärke und Schwindungsrate können jedoch die optimale Entformungsschräge eines Bauteils beeinflussen. Daher ist es ratsam, bei der Festlegung des Winkels einen Spritzgussexperten zu konsultieren.
Radien verbessern den Materialfluss
Neben der Bestimmung des geeigneten Entformungsgrades für ein Bauteil sollten Ingenieure auch die Einführung von Radien in ihre Konstruktionen in Betracht ziehen, um scharfe Ecken zu vermeiden.
Nicht alle Teile eignen sich für abgerundete Kanten. Tatsächlich erfordern manche Teile für ihre Funktion rechte Winkel und scharfe Ecken. Es gibt jedoch zwei Hauptgründe, warum abgerundete Kanten bei Spritzgussteilen vorteilhaft sein können.
Zum einen erleichtern abgerundete Ecken den Materialfluss durch die Form, was zu einem reibungsloseren Formgebungsprozess führt. Zum anderen kann die Vermeidung scharfer Ecken die Bauteilstabilität verbessern und das Bruchrisiko im Gebrauch verringern.
Das Ausbohren spart Geld.
Man könnte meinen, dass Spritzguss zur Herstellung vollständig massiver Teile verwendet wird, da das geschmolzene Material den Formhohlraum effektiv ausfüllt. Eine kostengünstigere Methode zur Herstellung von Formteilen ist jedoch das Aushöhlen – also das Erstellen eines Hohlraums – und die Verwendung von Wänden und Rippen zur Gewährleistung der Stabilität.
Durch das Aushöhlen eines Bauteils werden dessen Masse und der Materialverbrauch reduziert. Sind die Wände und Rippen jedoch entsprechend konstruiert, kann das Bauteil genauso stabil bleiben wie ein vollständig massives Bauteil.
Als Faustregel für die Gestaltung von Rippen in Formteilen gilt ein Rippen-Wandstärken-Verhältnis von 40 bis 60 Prozent der Bauteiloberflächenstärke. Anders ausgedrückt: Die Rippen sollten etwa halb so dick sein wie die nicht ausgehöhlte Fläche des Bauteils.
Neben der Einsparung von Materialkosten und der Gewichtsreduzierung trägt das Aushöhlen dazu bei, bessere Spritzgussteile herzustellen, indem Einfallstellen und Spannungen verringert werden.
Undercut oder kein Undercut?
Einfache Konstruktionen lassen sich leichter in Spritzgussteile umsetzen als komplexe. In vielen Fällen würde das Weglassen komplexer Merkmale jedoch die Leistung des fertigen Teils beeinträchtigen.
Das bedeutet, dass Ingenieure manchmal auf komplexere Konstruktionen zurückgreifen müssen, die Merkmale wie Hinterschneidungen beinhalten: Elemente eines Teils, die aufgrund ihrer Form und Anordnung verhindern, dass das Formteil direkt aus der Form ausgeworfen wird.
Bei Konstruktionen mit einem oder mehreren Hinterschnitten muss die Form in der Regel aus mehreren Komponenten bestehen, um eine seitliche Ziehbewegung zu ermöglichen. Dies erhöht naturgemäß die Kosten, da die Form komplexer ist.
Den Designern stehen somit zwei Möglichkeiten offen: Entweder sie vereinfachen die Konstruktion, um Hinterschneidungen zu vermeiden, oder sie überlegen, wie sie die bestehende Konstruktion beibehalten können.
Die Wahl des richtigen Partners
Sollte Ihnen die Konstruktion eines Teils für den Spritzguss immer noch zu komplex erscheinen, empfiehlt es sich, einen Spritzgussspezialisten zu konsultieren.
3ERP ist ein solcher Spezialist mit jahrelanger Erfahrung in der Herstellung von Formteilen für eine Vielzahl von Kunden.
Wir bieten preisgünstige Spritzgussdienstleistungen an , wobei die Teile in einer Reihe von Kunststoffen erhältlich sind, darunter Polycarbonate, Nylons und thermoplastische Elastomere.
Kontaktieren Sie 3ERP noch heute, um ein Angebot zu erhalten oder mehr über unsere Leistungen zu erfahren.

