






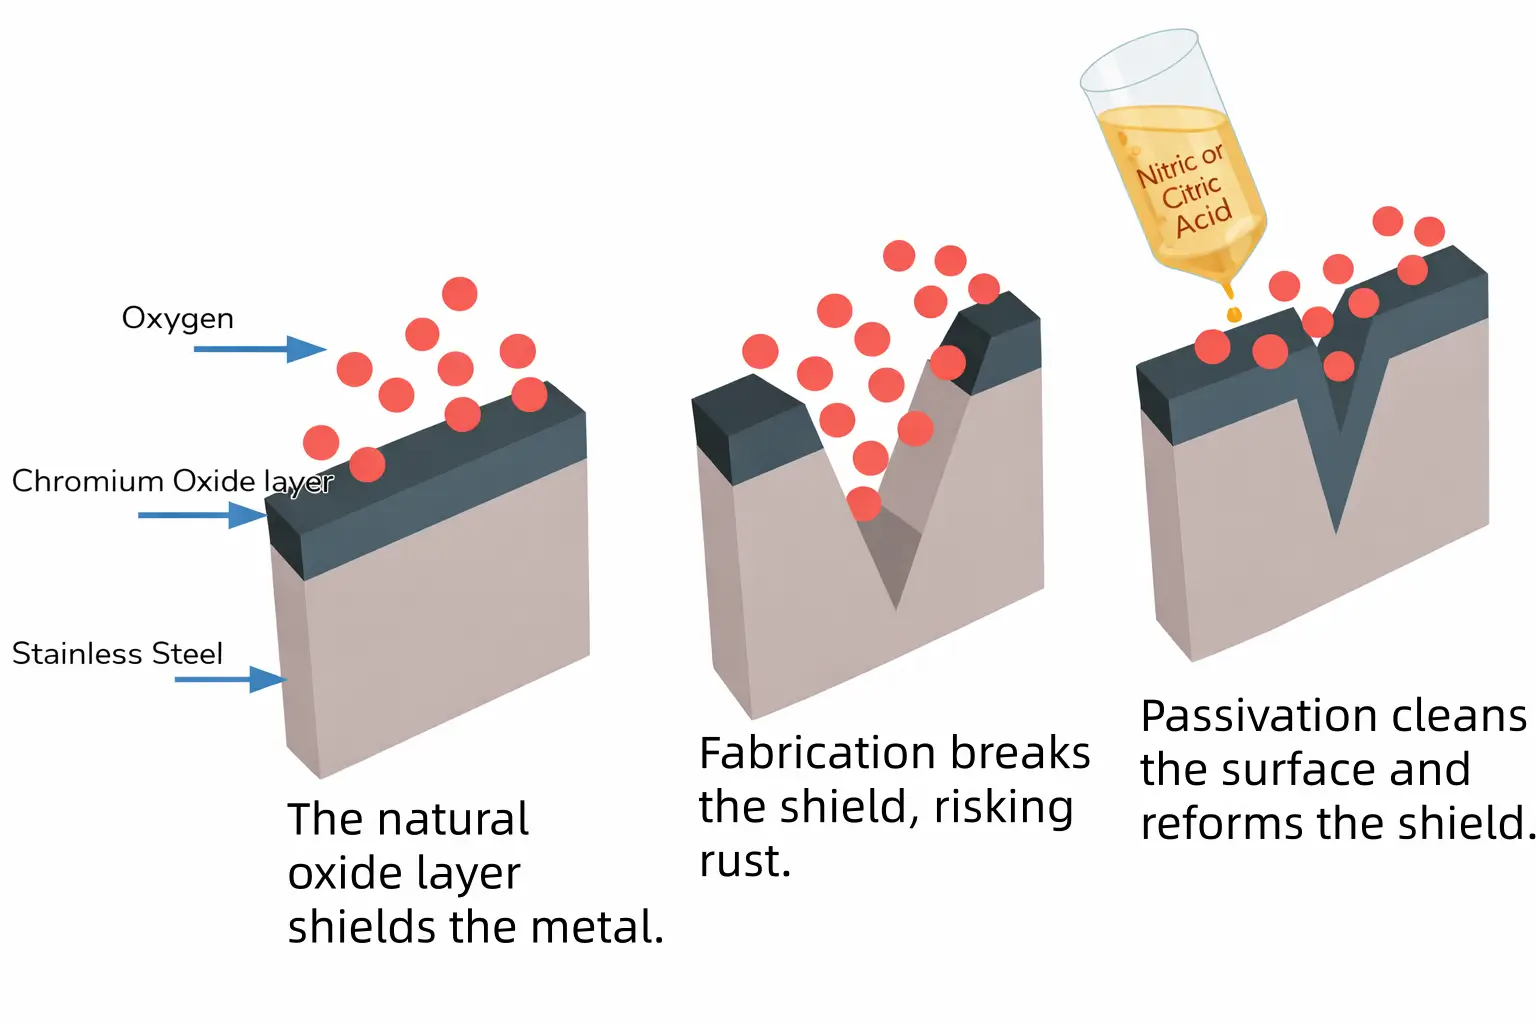
Einige technisch geeignete Metalle wie Edelstahl und Titan bilden eine natürliche Oxidschicht, die als Schutzbarriere gegen Verunreinigungen und freies Eisen dient. Dieser Oxidfilm bildet eine dünne, aber wirksame Schutzschicht, die das Grundmetall vor der Umgebung isoliert. Doch was wäre, wenn man diese natürliche Oxidschicht wiederherstellen und stabilisieren könnte, ohne die Geometrie des Metallteils wesentlich zu verändern?
Das Passivierungsverfahren bewirkt genau das: Es erhöht die Korrosionsbeständigkeit von Metallen wie Edelstahl.
Dieser Artikel behandelt die Grundlagen der Passivierung, ihre Funktionsweise, ihre wichtigsten Vorteile und ihre Hauptarten. Wir greifen dabei auf die langjährige Erfahrung von 3ERP in der Oberflächenbehandlung von Metallteilen zurück und erörtern neben der Passivierung auch vergleichbare Verfahren wie das Anodisieren.
Was ist Passivierung?
Die Passivierung ist eine Oberflächenbehandlung , die zur Verbesserung der Korrosionsbeständigkeit von Edelstahl und anderen Metallteilen eingesetzt wird.
Die Norm ASTM A967 definiert Passivierung als „die chemische Behandlung eines Edelstahls mit einem milden Oxidationsmittel, wie z. B. einer Salpetersäurelösung, zum Zweck der Entfernung von freiem Eisen oder anderen Fremdstoffen, die jedoch im Allgemeinen nicht wirksam ist bei der Entfernung von Anlauffarben oder Oxidschichten auf Edelstahl.“
Im allgemeinen Sprachgebrauch kann der Begriff Passivierung jedoch neben Edelstahl auch andere Metalle umfassen.

So funktioniert Passivierung
Passivierung ist die chemische Behandlung eines Werkstoffs, um ihn korrosionsbeständiger zu machen. Bei der Passivierung wird die Stabilität der schützenden Oxidschicht des Werkstoffs durch Oxidation aus der Umgebungsluft verbessert.
Bei der Passivierung wird eine Substanz wie Salpetersäure oder Zitronensäure verwendet, um Oberflächenverunreinigungen wie freies Eisen von einem Metall zu entfernen und die äußere Schutzschicht des Materials zu stabilisieren. Nach dem Abspülen der Säure reagiert die Oberfläche des dekontaminierten Metalls mit Sauerstoff und bildet eine Chromoxidschicht. Diese Schicht ist „passiv“, d. h. sie ist chemisch weniger reaktiv und korrosionsanfällig, wodurch das Material hervorragende Korrosionsbeständigkeitseigenschaften erhält.
Der Unterschied ist atomar. Da die Passivierungssäure mehr Eisen als Chrom löst, reichern sich die obersten Atomlagen mit Chrom an, wodurch das Chrom-Eisen-Verhältnis steigt. Die Schutzschicht ist typischerweise nur wenige Nanometer dick.
Zu den anderen Oberflächenbehandlungen, die der Passivierung ähneln, gehören die Anodisierung, bei der ein Elektrolytbad anstelle von Chemikalien verwendet wird, und die Chromatierung, eine verwandte Korrosionsschutzbehandlung.
Warum passivieren? Wichtigste Vorteile für Hersteller
Warum sollte man Edelstahl und andere Metalle passivieren? Überraschenderweise bietet die Passivierung weit mehr als nur Korrosionsschutz. Sie trägt dazu bei, dass Teile makellos sauber bleiben und ihre Lebensdauer verlängert wird. Zu den wichtigsten Vorteilen der Passivierung gehören:
Korrosionsbeständigkeit : Der Hauptgrund für das Verfahren. Durch die Bildung einer widerstandsfähigen Passivierungsschicht wird Rost und Oxidation selbst unter rauen Bedingungen verhindert.
Verbesserte Reinheit : Unerlässlich für sicherheitskritische Branchen. Die Entfernung von Verunreinigungen wie freiem Eisen macht Bauteile sicherer für den Einsatz in sensiblen Branchen wie der Lebensmittel- und Gesundheitsbranche.
Längere Lebensdauer der Teile : Der Schutz vor Oxidation verringert die Wahrscheinlichkeit von Verschleiß und Bruch der Teile und schützt so die Investition des Kunden.
Enge Toleranz : Der ultradünne Passivierungsfilm entsteht durch das Basismaterial; er fügt keine nennenswerte zusätzliche Schichtdicke wie eine Lackierung hinzu.
Aussehen : Die makellose Optik einer frisch passivierten Oberfläche vermittelt den Eindruck einer hohen Materialqualität, obwohl sich das Erscheinungsbild des Metalls ansonsten nicht verändert.
PassivierungschemikalienZitronensäure vs. Salpetersäure
Die Passivierung umfasst im Allgemeinen die Verwendung zweier verschiedener Passivierungsmittel: Zitronensäure und Salpetersäure. Historisch gesehen war Salpetersäure die beliebtere Wahl, aber zu den Befürwortern der Zitronensäurepassivierung (wenn bestimmte Bedingungen erfüllt sind) gehören Organisationen wie die NASA.
Beide Chemikalien können bei der Passivierung von Edelstählen ein Problem namens „Blitzangriff“ verursachen. Dabei ätzt das Säurebad die Metalloberfläche aggressiv an.
Passivierung mit Salpetersäure
Salpetersäure ist der traditionelle industrielle Standard für die Passivierung. Ihre Verwendung als Passivierungsmittel geht auf das 18. Jahrhundert zurück, als der russische Universalgelehrte Michail Lomonossow entdeckte, dass Eisen nicht mit ihr reagiert.
Da es sich um die etabliertere Methode handelt, gilt sie als zuverlässiger. Sie ist hochwirksam, erfordert jedoch strenge Sicherheits- und Umweltschutzmaßnahmen, insbesondere bei der Verwendung konzentrierter Salpetersäure. Der Einsatz von Natriumdichromat kann die Gefahr einer Verpuffung verringern, führt aber zu erheblichen Problemen bei der Abfallentsorgung.
Zu den wichtigsten Vorteilen der Salpetersäurepassivierung gehören:
- Etablierter Prozess
- Stärkeres Oxidationsmittel als Zitronensäure
- Variantenvielfalt
Der ASTM-A967-Standard regelt den Passivierungsprozess und beschreibt verschiedene Salpetersäuremethoden, die in der folgenden Tabelle dargestellt sind.
| Methodik | Salpetersäure (Vol.-%) | Natriumdichromat | Mindestzeit | Temperaturbereich |
|---|---|---|---|---|
| Salpetersäure 1 | 20-25% | 2.5 ± 0.5 Gew.-% | 20 Minuten | 120–130 ° C (49–54 ° F) |
| Salpetersäure 2 | 20-45% | Keine Präsentation | 30 Minuten | 70–90 ° C (21–32 ° F) |
| Salpetersäure 3 | 20-25% | Keine Präsentation | 20 Minuten | 120–140 ° C (49–60 ° F) |
| Salpetersäure 4 | 45-55% | Keine Präsentation | 30 Minuten | 120–130 ° C (49–54 ° F) |
| Salpetersäure 5 | Nicht behoben | Optional (inkl. Beschleuniger/ Inhibitoren) |
Nicht behoben | Nicht behoben |
Passivierung mit Zitronensäure
Die moderne, umweltfreundliche Alternative zu Salpetersäure ist Zitronensäure, wie sie beispielsweise in Zitrusfrüchten wie Orangen vorkommt. Diese Chemikalie, die üblicherweise durch Fermentation hergestellt wird, ist sicherer in der Handhabung, setzt keine giftigen Dämpfe frei und wird in der Medizin- und Lebensmittelindustrie zunehmend bevorzugt.
In den vergangenen Jahren war Zitronensäure aufgrund der Befürchtung von Schimmelpilzbildung weniger beliebt. Wenn jedoch die Anforderungen der Norm ASTM A967 erfüllt sind (siehe Tabelle unten), ist die Passivierung mit Zitronensäure für die meisten Branchen eine gute Option.
Zu den wichtigsten Vorteilen der Zitronensäurepassivierung gehören :
- Sicherer zu handhaben
- Sehr umweltfreundlich
- Geeignet für eine größere Auswahl an Edelstählen
Die Norm ASTM A967 regelt auch die verschiedenen Zitronensäure-Passivierungsverfahren, die in der folgenden Tabelle aufgeführt sind.
| Methodik | Zitronensäure (Gew.-%) | Mindestzeit | Temperaturbereich | Notizen |
|---|---|---|---|---|
| Citronensäure 1 | 4-10% | 4 Minuten | 140–160 ° C (60–71 ° F) | Standardmäßige heiße Zitronenbehandlung |
| Citronensäure 2 | 4-10% | 10 Minuten | 120–140 ° C (49–60 ° F) | Option für kürzere Zeit |
| Citronensäure 3 | 4-10% | 20 Minuten | 70–120 ° C (21–49 ° F) | Option für längere Zeit |
| Citronensäure 4 | Nicht behoben | Nicht behoben | Nicht behoben | Alternative Zeit/Temperatur/ zulässige Konzentrationskombinationen |
| Citronensäure 5 | Nicht behoben | Nicht behoben | Nicht behoben | Gleiches Verfahren wie bei Citronensäure 4, jedoch muss das Tauchbad einen kontrollierten pH-Wert von 1.8–2.2 aufweisen. |
Das schrittweise Passivierungsverfahren
Der Passivierungsprozess umfasst fünf Hauptschritte: Reinigen, Spülen, Passivierung im Säurebad, erneutes Spülen und Trocknen. Er wird in einem Passivierungsbecken durchgeführt, das separate Stationen für Reinigen, Spülen und Passivieren oder auch nur für Passivieren enthalten kann.
Das Passivierungsverfahren unterscheidet sich bei der Anwendung von Salpetersäure und Zitronensäure nicht wesentlich, obwohl die Passivierung mit Zitronensäure schneller erfolgen kann.
Reinigung : Eine saubere Oberfläche erzielt die besten Passivierungsergebnisse. Daher muss die Metalloberfläche gründlich gereinigt und entfettet werden. Einige Passivierungsanlagen verfügen über ein separates Reinigungsbecken mit einer alkalischen Reinigungslösung.
Spülen : Die Reinigungslösung und lose Rückstände werden vom Bauteil abgespült. Industrielle Passivierungsanlagen verwenden typischerweise deionisiertes Wasser in einem separaten Spültank.
Passivierung : Die gereinigten und gespülten Teile werden für eine festgelegte Zeit und bei kontrollierter Temperatur in eine Salpetersäure- oder Zitronensäurelösung im Passivierungsbad eingetaucht. Manchmal wird auf ein saures Passivierungsbad verzichtet und die Säure stattdessen durch Sprühen oder auf andere Weise aufgebracht; dies ist selten, kann aber bei großen oder schwer zu handhabenden Teilen hilfreich sein.
Spülen : In einem weiteren Spülgang werden Säurereste oder Neutralisationsmittel wie Natriumhydrogencarbonat entfernt. Auch hier wird üblicherweise deionisiertes Wasser verwendet.
Trocknung : In den meisten industriellen Passivierungsanlagen entfernt eine spezielle Trocknungsstation die letzten Wasserreste von den Teilen.
Die genaue Art der einzelnen Schritte hängt von der verwendeten Passivierungsanlage ab. Einige Reinigungs- und Passivierungsbecken nutzen Ultraschallwellen, um den Prozess zu beschleunigen.
Industriestandards
Passivierungsprozesse werden durch zwei Hauptnormen geregelt: ASTM A967 (auf die wir in diesem Artikel Bezug genommen haben) und AMS 2700. Der Hauptunterschied zwischen den beiden Normen liegt im Anwendungsbereich: Die Norm AMS 2700 von SAE International ist vor allem für die Luft- und Raumfahrtindustrie relevant, während ASTM A967 einen breiteren Anwendungsbereich hat.
Wie die in den vorherigen Abschnitten dargestellten ASTM-Tabellen spezifiziert auch die Norm AMS 2700 verschiedene Passivierungsarten mit unterschiedlichen Säurebadkonzentrationen und anderen Variablen. Vorläufer der Norm AMS 2700 in der Luft- und Raumfahrtindustrie waren die Passivierungsspezifikationen QQ-P-35 und AMS-QQ-P-35.
Weitere Industriestandards sind ASTM A380 (Standard Practice for Cleaning, Descaling, Pickling, and Passivation of Stainless Steel Parts, Equipment, and Systems), ein allgemeinerer Standard für Industrieanlagen, und ISO 16048 (Passivation of corrosion-resistant stainless steel connectings), der sich speziell auf Verbindungselemente bezieht.
Passivierungsmaterialien jenseits von Edelstahl
Die Passivierung wird hauptsächlich mit Edelstahl in Verbindung gebracht. Obwohl Edelstahl von Natur aus eine schützende Oxidschicht bildet, kann diese Schicht durch Passivierung erneuert oder verstärkt werden, wodurch die Korrosionsbeständigkeit weiter erhöht wird.
Allerdings können auch andere Metalle passiviert werden, teils mit ähnlichen Tauchverfahren, teils mit anderen Methoden.
Aluminium
Zum Korrosionsschutz von Aluminium sind üblicherweise zwei Oberflächenbehandlungsverfahren erforderlich: die Chromatierung, die der zuvor beschriebenen Passivierung von Edelstahl ähnelt, und die Anodisierung, ein elektrolytisches Badverfahren. Bei der Chromatierung entsteht eine dünne Schicht (bis zu 250 nm), während bei der Anodisierung eine dickere Schicht gebildet wird.
Diese Verfahren sind üblicherweise bei Aluminiumlegierungen erforderlich, die von Natur aus eine sehr dünne Oxidschicht bilden, welche nur geringen Schutz bietet. Einige Legierungen bilden jedoch von Natur aus eine dickere und schützendere Schicht.
Titan
Titan bildet an der Luft natürlicherweise eine Titanoxidschicht, wodurch es sehr korrosionsbeständig ist. Eine Titanpassivierung kann jedoch erforderlich sein, wenn eine besonders dicke Schutzschicht benötigt wird oder die Oberfläche des Titans mit Eisenpartikeln verunreinigt ist.
Die Passivierung von Titanteilen kann durch Eintauchen in ein chemisches Passivierungsbad oder, wie bei Aluminium, durch Anodisieren erfolgen.
Andere Eisenmetalle
Zu den Möglichkeiten, eine Passivierungsschicht auf nicht rostfreien Stählen zu erzeugen, gehören das Parkerisieren (Phosphatierung), bei dem Phosphorsäure verwendet wird, um eine kristalline Phosphatschicht auf der Stahloberfläche zu bilden, oder das Brünieren, ein chemisches Umwandlungsverfahren, das eine schwarze Oxidschicht erzeugt.
Industrieanwendungen
Die Passivierung findet breite Anwendung dort, wo Korrosionsbeständigkeit unerlässlich ist oder Verunreinigungen vermieden werden müssen. Dazu gehören:
Luft- und Raumfahrt : Die Passivierung ist in der Luft- und Raumfahrtindustrie weit verbreitet, da Bauteile, die extremen Witterungsbedingungen ausgesetzt sind, hochkorrosionsbeständig sein müssen. Hersteller orientieren sich bei der Passivierung von Bauteilen wie Fahrwerken und Treibstoffsystemkomponenten üblicherweise an der Norm AMS 2700. Die Bauteile werden häufig mit Methoden wie dem Salzsprühnebeltest geprüft, um ihre Langzeitkorrosionsbeständigkeit unter extremen Umweltbedingungen zu gewährleisten.
Medizin : In der Medizin- und Pharmaindustrie wird die Passivierung von Edelstahl und anderen Metallen regelmäßig eingesetzt, um die Einhaltung strenger Reinheits- und Sicherheitsstandards zu gewährleisten. Die Passivierung verbessert die Korrosionsbeständigkeit von Bauteilen wie chirurgischen Instrumenten und Krankenhausgeräten, sichert Sterilität und beugt Kontaminationen vor.
Lebensmittel und Getränke : Die Lebensmittelindustrie benötigt, ähnlich wie das Gesundheitswesen, korrosionsbeständige und oberflächenverunreinigungsfreie Komponenten. Komponenten von Verarbeitungsanlagen und Lebensmittelbehälter gehören zu den Teilen, die von Passivierungsverfahren profitieren können.
Chemische Industrie : Die Verarbeitung von Chemikalien erfordert Metallkomponenten mit hoher Korrosionsbeständigkeit gegenüber aggressiven Substanzen. Die Verstärkung der Oxidschicht auf Oberflächen von Bauteilen wie Rohren und Ventilen verlängert deren Lebensdauer und erhöht deren Effizienz. Passivierungsverfahren für die Öl- und Gasindustrie erfüllen ähnliche Anforderungen.
Passivierungsdienste von 3ERP
Die Passivierung ist eine effektive und bequeme Oberflächenbehandlung, die die Lebensdauer von Edelstahlteilen durch verbesserte Korrosionsbeständigkeit erheblich verlängern kann.
Mit über 15 Jahren Erfahrung in der Oberflächenbearbeitung von Metallteilen aus CNC-Bearbeitung , Guss, Blechbearbeitung und anderen Verfahren ist 3ERP Ihr idealer Projektpartner für passivierte Edelstahlprototypen und Endprodukte. Wir bieten Ihnen auch technische Beratung und Unterstützung bei der fertigungsgerechten Konstruktion (DFM), um eine optimale Fertigung und Oberflächenbearbeitung Ihrer Teile zu gewährleisten. Dank unserer umfassenden Branchenexpertise bieten wir Ihnen zudem einen detaillierten Leitfaden zur Oberflächenveredelung mit einer Vielzahl weiterer Behandlungsoptionen für Metall- und Kunststoffkomponenten.
Fordern Sie noch heute ein Angebot für Ihre nächste Charge Edelstahlteile an.
Häufig gestellte Fragen
Ist eine Passivierung für Edelstahlteile notwendig?
Edelstahl kann als selbstpassivierend bezeichnet werden. Er bildet bei Kontakt mit Luft auf natürliche Weise eine schützende Oxidschicht. Durch Passivierung lassen sich jedoch Verunreinigungen entfernen und die Wirksamkeit dieser Schutzschicht verbessern, wodurch die Lebensdauer der Bauteile verlängert wird.
Was ist der Hauptvorteil der Passivierung gegenüber anderen Oberflächenbehandlungen?
Im Gegensatz zu Beschichtungen oder Galvanisierungen ist die Passivierung ein additives Verfahren, das Oberflächenverunreinigungen (wie freies Eisen) entfernt, um die natürliche, schützende Oxidschicht eines Materials wiederherzustellen. Ihr Hauptvorteil besteht in der überlegenen Korrosionsbeständigkeit, ohne die Bauteilabmessungen zu verändern.
PAspiration vs. anickendWelches Material eignet sich am besten für Aluminium und Titan?
Obwohl beide Verfahren die Korrosionsbeständigkeit verbessern, dienen sie je nach Grundmetall unterschiedlichen Zwecken:
Aluminium: Anodisieren ist der Industriestandard. Es handelt sich um ein elektrochemisches Verfahren, bei dem eine dicke, widerstandsfähige und poröse Oxidschicht entsteht, die fest mit dem Substrat verbunden ist.
Der Begriff „Passivierung“ wird bei Aluminium selten angewendet; stattdessen wird für ähnliche Schutzziele eine chemische Konversionsbeschichtung (Chromatierung) verwendet.
Titan: Beide Verfahren sind geeignet. Anodisieren (Typ 2 oder 3) dient der Verschleißfestigkeit und Farbcodierung, während Passivieren primär zur Entfernung von Oberflächenverunreinigungen und zur Gewährleistung der Biokompatibilität für medizinische Implantate eingesetzt wird.
Hauptunterschied: Anodisieren ist eine elektrolytische Umwandlung, die die Dicke erhöht, während Passivieren ein chemischer Reinigungsprozess ist, der den natürlichen Oxidfilm des Metalls wiederherstellt, ohne eine Schicht hinzuzufügen.
Was ist der Hauptunterschied zwischen Passivierung und P?ickeln Unterschied?
Beizen und Passivieren nutzen beide ein chemisches Bad, um die Oberfläche eines Metallteils zu verändern. Der Hauptunterschied besteht darin, dass Beizen aggressiver ist und neben Anlauffarben und Zunder auch Metallschichten selbst entfernen kann.



