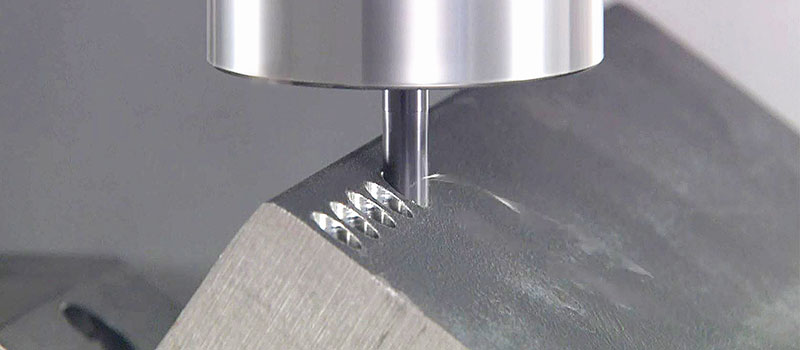





Die spanende Bearbeitung ist ein vielseitiges und effektives Verfahren zum Schneiden von Metall und Kunststoff. Sie ermöglicht die Herstellung feinster Details mit engen Toleranzen und ist äußerst kostengünstig für die Fertigung von Prototypen und Kleinserien.
Die spanende Bearbeitung eignet sich jedoch nicht für alle Werkstoffe gleichermaßen. Da bei diesem Verfahren ein leistungsstarkes, rotierendes Schneidwerkzeug zum Abtragen von Materialabschnitten eingesetzt wird, muss der Werkstoff weich genug sein, damit das Werkzeug eindringen kann. Andernfalls wird das Werkzeug beschädigt, und die Qualität des Werkstücks leidet. Ist der Werkstoff hingegen zu weich, verformt er sich beim Kontakt mit dem Schneidwerkzeug unerwünscht, was zu verzogenen und unbrauchbaren Teilen führt.
Die Leichtigkeit, mit der sich ein Metall mit einem Schneidwerkzeug bearbeiten lässt, wird als Zerspanbarkeit bezeichnet . Da jedoch viele Faktoren die Zerspanbarkeit eines Metalls beeinflussen, ist diese Eigenschaft schwer quantitativ zu erfassen. Dieser Artikel behandelt die Grundlagen der Zerspanbarkeit: Was sie ist, welche Werkstoffe am besten zerspanbar sind, wie die Zerspanbarkeit verbessert werden kann und wie sie gemessen wird.
Was versteht man unter Bearbeitbarkeit?
Die Zerspanbarkeit ist ein Maß dafür, wie leicht oder schwer ein Werkstoff mit einem Schneidwerkzeug bearbeitet werden kann . Ein Werkstoff, der sich mit minimalem Kraftaufwand und ohne Verformung der umliegenden Bereiche bearbeiten lässt, ist besser zerspanbar als ein Werkstoff, der mehr Aufwand erfordert und stärkere Verformungen verursacht.
Die Verwendung gut zerspanbarer Werkstoffe bietet in der Praxis sowohl kurz- als auch langfristige Vorteile . Kurzfristig ermöglichen sie die Herstellung präziserer Bauteile mit engen Toleranzen, minimaler Verformung und guter Oberflächengüte. Zudem lassen sie sich schneller fertigen als Bauteile aus schwer zerspanbaren Werkstoffen. Langfristig führt die Verwendung zerspanbarer Werkstoffe zu geringerem Werkzeugverschleiß und längerer Werkzeugstandzeit , was letztendlich Kosteneinsparungen für Fertigungsbetriebe bedeutet.
Warum verwenden Zerspanungsmechaniker nicht ausschließlich die am besten zerspanbaren Werkstoffe? Das Problem liegt darin, dass die Zerspanbarkeit oft auf Kosten der Materialeigenschaften geht und umgekehrt. Feste Werkstoffe sind in der Regel schwieriger zu bearbeiten als weiche, weshalb Ingenieure häufig einen Kompromiss zwischen Zerspanbarkeit und Leistungsfähigkeit finden müssen.
Die Bearbeitbarkeit eines Werkstoffes hängt sowohl von den physikalischen Eigenschaften der Werkstoffgruppe (aus welchen Elementen er besteht) als auch vom Zustand des Werkstücks (seiner Herstellungsweise) ab. Die physikalischen Eigenschaften eines Werkstoffes sind festgelegt, der Zustand eines Werkstücks kann jedoch stark variieren.
Zu den physikalischen Eigenschaften gehören:
- Arbeitsverhärtung
- Wärmeausdehnung
- Wärmeleitfähigkeit
- Elastizitätsmodul
Zu den Einflussfaktoren gehören:
- Mikrostruktur
- Körnung
- Wärmebehandlung
- Härte
- Zugfestigkeit
Bearbeitbare Materialien
Aluminium
Aluminium ist eines der am besten für die spanende Bearbeitung geeigneten Materialien, da es relativ preiswert ist und in einer Reihe gängiger Legierungen hergestellt wird. 6061 ist die Standardlegierung für die spanende Bearbeitung, obwohl weniger verbreitete Legierungen wie Aluminium 2011 und 8280 noch besser bearbeitbar sind und sehr kleine Späne sowie eine ausgezeichnete Oberflächengüte erzeugen.
Stahl
Stähle sind im Allgemeinen schwieriger zu bearbeiten als Aluminiumlegierungen, aber Sorten mit einem moderaten Kohlenstoffgehalt wie Edelstahl 303 sind am besten zerspanbar (zu viel Kohlenstoff macht den Stahl zu hart, zu wenig lässt ihn zäh werden). Die Zugabe von Blei kann die Zerspanbarkeit von Stahl verbessern und den Spanabtransport optimieren. Auch Schwefel kann die Zerspanbarkeit von Stahl erhöhen.
Andere Metalle
Zu den weiteren bearbeitbaren Metallen zählen verschiedene Messinglegierungen , die zwar relativ weich sind, aber eine gute Zugfestigkeit aufweisen. Auch Kupfer lässt sich gut bearbeiten und besitzt Eigenschaften wie elektrische Leitfähigkeit.
Kunststoffe
Thermoplaste sind oft schwer zu bearbeiten, da die durch das Schneidwerkzeug erzeugte Hitze zum Schmelzen des Kunststoffs und zum Anhaften am Werkzeug führen kann. Aus diesem Grund eignen sich ABS , Nylon , Acryl und Delrin besonders gut für die maschinelle Bearbeitung.
Verbesserung der Bearbeitbarkeit von Werkstoffen
Obwohl Metalle feste physikalische Eigenschaften besitzen, kann der Zustand eines Werkstücks so verändert werden, dass es besser bearbeitbar ist. Auch die Zugabe von Additiven zu Legierungen kann die Bearbeitbarkeit verbessern.
- Zusatzstoffe: Eine Möglichkeit, die Bearbeitbarkeit eines Werkstoffes zu verbessern, besteht darin, Elemente anderer Werkstoffe beizumischen, die ihn besser zerspanbar machen. Bei der Stahlbearbeitung beispielsweise kann die Zugabe von Blei und Schwefel das Werkstück leichter zerspanbar machen.
- Wärmebehandlung: Metalle werden häufig erhitzt und abgekühlt, um ihre Eigenschaften zu verändern, und eine Wärmebehandlung kann die Härte eines Metalls verringern, um es leichter bearbeitbar zu machen. Glühen Beispielsweise kann die Verwendung von Legierungen auf Nickelbasis zu einer verbesserten Bearbeitbarkeit führen.
- Externe FaktorenDie Bearbeitung kann erleichtert werden, ohne das Werkstückmaterial tatsächlich zu verändern. Beispielsweise kann die Anpassung des Schneidwerkzeugmaterials, der Schnittgeschwindigkeit, des Schnittwinkels, der Betriebsbedingungen und anderer Parameter das Zerspanen schwer zerspanbarer Werkstoffe erleichtern.
Wie die Bearbeitbarkeit gemessen wird
Da so viele verschiedene Faktoren die Bearbeitbarkeit eines Materials beeinflussen, kann die Bearbeitbarkeit als ein vager Begriff betrachtet werden, der schwer zu quantifizieren ist.
Allerdings haben Ingenieure und Materialwissenschaftler versucht, die Bearbeitbarkeit anhand von Kennzahlen wie dem Energieverbrauch (wie viel Energie zum Schneiden des Materials benötigt wird), der Standzeit des Schneidwerkzeugs (wie schnell sich das Werkzeug beim Schneiden des Materials abnutzt) und der Oberflächengüte (der resultierenden Glätte des geschnittenen Materials) zu messen.
- LeistungsaufnahmeDie Bearbeitbarkeit kann anhand der Kräfte beurteilt werden, die zum Durchtrennen des Materials erforderlich sind und mit Hilfe von Standard-Energiekennzahlen gemessen werden.
- Standzeit des SchneidwerkzeugsDie Bearbeitbarkeit kann beurteilt werden, indem man misst, wie lange ein Werkzeug beim Durchtrennen eines bestimmten Materials steht.
- OberflächengüteDie Bearbeitbarkeit kann anhand des Ausmaßes der beim Bearbeiten entstehenden Aufbauschneide beurteilt werden; gut bearbeitbare Werkstoffe erzeugen keine Aufbauschneide.
Leider ist keine dieser Methoden absolut zuverlässig, da unabhängige Faktoren den Energieverbrauch, den Verschleiß der Schneidwerkzeuge und die Oberflächengüte beeinflussen können.
Das American Iron and Steel Institute (AISI) hat ein Bewertungssystem für die Zerspanbarkeit auf Basis von Drehversuchen entwickelt. Die Bewertungen, ausgedrückt in Prozent, beziehen sich auf die Zerspanbarkeit von 160 Brinell B1112-Stahl (willkürlich ausgewählt), der eine Zerspanbarkeitsbewertung von 100 % aufweist. Metalle mit höherer Zerspanbarkeit als B1112 haben eine Bewertung über 100 %, solche mit geringerer Zerspanbarkeit eine Bewertung unter 100 %.
3ERP bietet CNC-Bearbeitungsdienstleistungen und -Teile an und unterstützt Sie bei der Auswahl des passenden Werkstoffs für Ihr nächstes Projekt. Kontaktieren Sie uns für ein kostenloses Angebot.