Angenommen, Sie haben ein neues Design entworfen und möchten es so schnell wie möglich umsetzen – ohne ein Vermögen für Spritzgussformen auszugeben oder wochenlang auf die Produktion zu warten. Hier kommt das Vakuumgießen ins Spiel. Bei diesem Verfahren wird flüssiges Harz mithilfe von Unterdruck in eine Silikonform gezogen. So lassen sich präzise, hochwertige Kopien Ihres Urmodells mit beeindruckenden Details und glatten Oberflächen herstellen.
Es handelt sich nicht nur um eine schnelle Lösung – es ist eine intelligente Lösung für Prototypen und Kleinserienfertigung.
Ob Ihre Teile per CNC-Bearbeitung oder 3D-Druck hergestellt werden, Vakuumgießen hilft, die Lücke zwischen frühen Prototypen und der Serienfertigung zu schließen.
Einer der größten Vorteile? Enge Toleranzen bis zu ±0.05 mm und Lieferzeiten von nur 10–15 Tagen. Je nach Silikonrezeptur lassen sich mit einer einzigen Form 20 bis 25 Teile herstellen, während mit hochtemperaturvulkanisierten (HTV) Varianten 300 bis 500 Einheiten gefertigt werden können.
Der Markt für Vakuumguss wurde im Jahr 2024 auf 3.82 Milliarden US-Dollar geschätzt. Prognosen zufolge wird dieser Wert bis 2034 auf 6.42 Milliarden US-Dollar steigen – angetrieben von Branchen, die flexible und wiederholbare Lösungen benötigen, ohne Kompromisse bei der Qualität einzugehen.
Wenn Sie also ein Design testen, eine Pilotproduktion starten oder einfach nur zuverlässige Ergebnisse benötigen, ohne in teure Werkzeuge investieren zu müssen, könnte dies die richtige Lösung für Sie sein. In diesem Artikel erklären wir Ihnen, wie Vakuumgießen funktioniert, warum es immer beliebter wird und was Sie für eine effektive Anwendung wissen müssen.
Was ist Vakuumgießen?
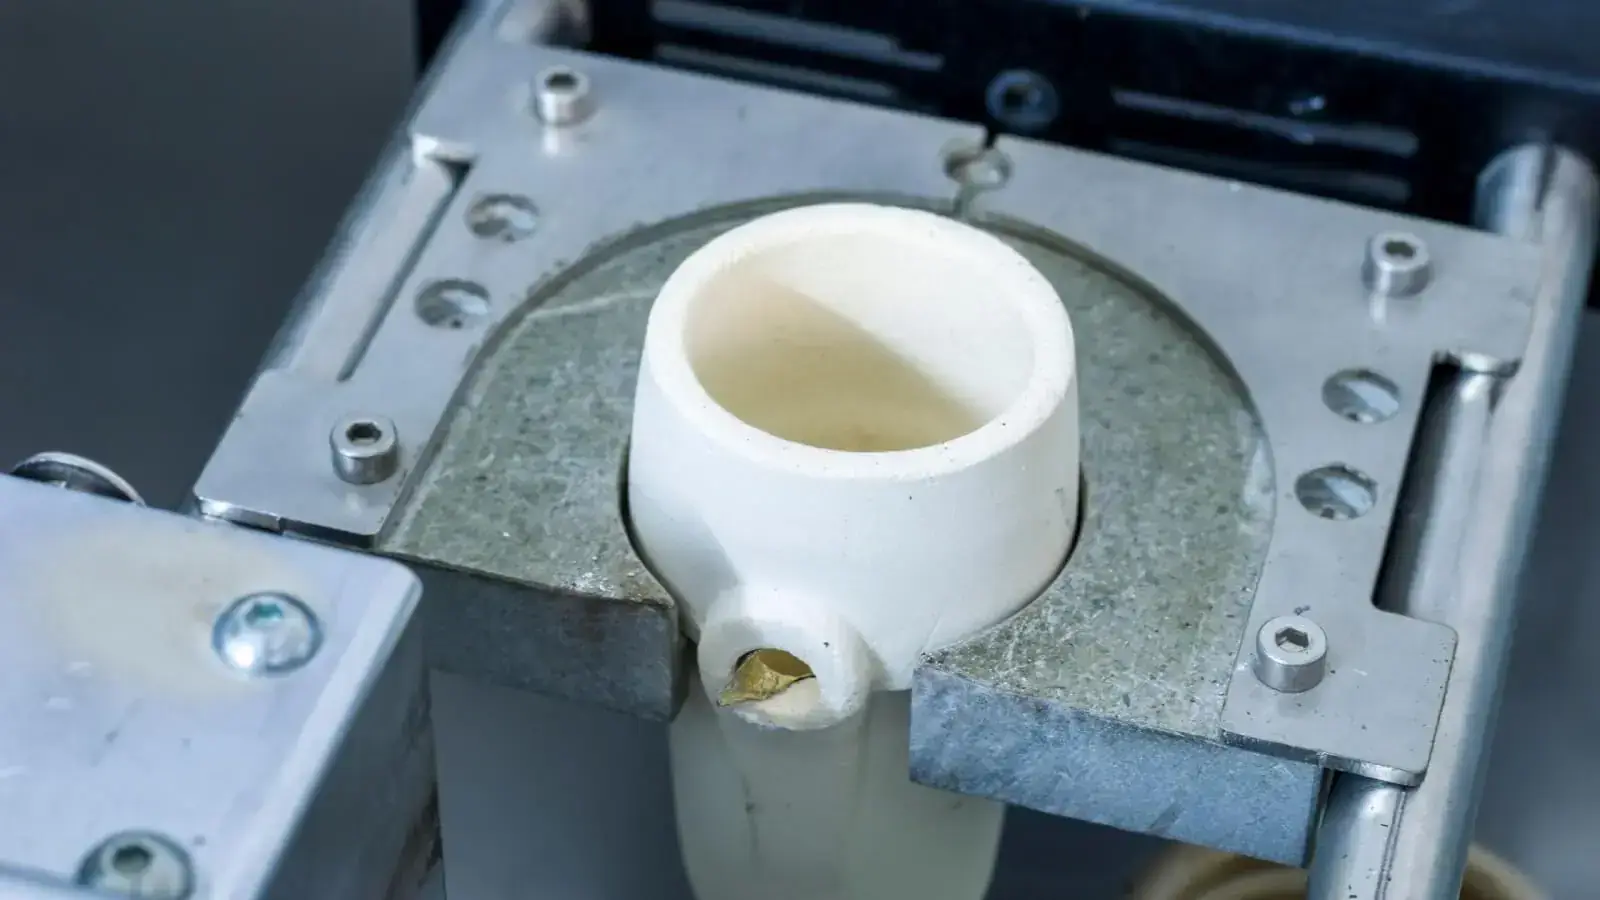 Vakuumgießen ist ein Auswahlprozess Dabei wird flüssiges Harz, üblicherweise Polyurethan oder ein ähnliches Duroplast, unter Vakuum in eine flexible Silikonform gezogen. Dieser Unterdruck beseitigt Luftblasen und sorgt dafür, dass das Harz den gesamten Formhohlraum ausfüllt und alle feinen Details des ursprünglichen Modells erfasst.
Das Verfahren wird aufgrund seiner Fähigkeit, ein hochwertiges Mastermodell mit exzellenter Maßgenauigkeit, Oberflächenstruktur und Materialkonsistenz zu replizieren, sehr geschätzt.
Die Verarbeitungstemperaturen beim Gießen liegen üblicherweise zwischen 25 und 40 °C, was die Fließeigenschaften und das Aushärtungsprofil des Harzes erhält. Vor dem Befüllen der Form wird in der Vakuumkammer typischerweise ein Unterdruck von unter 5 mbar erreicht. Diese Bedingungen optimieren den Materialfluss in komplexe Geometrien und verhindern Gaseinschlüsse in den Formhälften.
Bei der Konstruktion Ihrer Teile ist es wichtig, eine lineare Schwindung von 0.15 % zu berücksichtigen. Diese geringfügige Maßänderung kann das Ergebnis des fertigen Gussmodells beeinflussen, wenn sie nicht bereits in der Konstruktionsphase berücksichtigt wird. Trotz seiner Einfachheit ermöglicht das Vakuumgießen Präzision und Wiederholgenauigkeit über einen weiten Produktionsbereich und ist daher insbesondere in der Kleinserienfertigung beliebt.
Ist Vakuumgießen dasselbe wie Urethangießen?
Nein. Urethangießen ist eine spezielle Form des Vakuumgießens, bei der Zweikomponenten-Polyurethansysteme zur Herstellung von Kunststoffteilen verwendet werden. Beide Verfahren nutzen Unterdruck, um Lufteinschlüsse zu entfernen und die Formfüllung zu verbessern. Der Begriff Vakuumgießen bezeichnet jedoch die allgemeinere Technik, bei der mithilfe von Vakuum ein beliebiges kompatibles Gießharz in eine weiche Form gezogen wird.
Die Begriffe werden oft synonym verwendet, insbesondere in Fachdiskussionen oder Produktdatenblättern, da Polyurethanharze mit Abstand die am häufigsten verwendeten Materialien beim Vakuumgießen sind. Das Verfahren und die Ausrüstung eignen sich jedoch je nach Projektanforderungen auch für Spezialelastomere, Epoxidsysteme und sogar Silikonharze.
Dieses Verständnis hilft Ihnen, die verschiedenen Materialoptionen zu vergleichen und das passende Verfahren für Ihre Anwendung auszuwählen. Ob Sie Funktionsprototypen, kundenspezifische Bauteile oder Konsumgüter herstellen – das Vakuumgießverfahren bietet mehr Flexibilität als das reine Urethangießen.
Kurze Geschichte des Vakuumgießens
Das Vakuumgießen entstand Ende der 1960er-Jahre, als Luft- und Raumfahrtunternehmen nach einer wirtschaftlichen Alternative suchten, um spritzgegossene Bauteile für Windkanaltests zu simulieren. Traditionelle Verfahren wie das Spritzgießen im Originalmaßstab waren für Prototypenprojekte oder kurze Entwicklungszyklen zu teuer und zu unflexibel. Der neue Ansatz ermöglichte es Ingenieuren, präzise Teile mit komplexen Geometrien mithilfe von Silikonformen und Niederdruck-Vakuumtechniken herzustellen und so sowohl die Lieferzeiten als auch die Werkzeugkosten zu reduzieren.
Anfang der 1970er Jahre begannen japanische Werkzeughersteller, das Verfahren zu kommerzialisieren. Sie führten die Praxis ein, CNC-gefräste Aluminium-Urmodelle mit bei Raumtemperatur vulkanisierten Silikonformen zu kombinieren.
Diese Entwicklung ermöglichte einen gleichmäßigeren Gießprozess und ebnete den Weg für eine breitere industrielle Anwendung. Der Übergang von einmaligen Versuchsaufbauten zu reproduzierbaren Produktionsmethoden markierte einen Wendepunkt in der Entwicklung von Kleinserienfertigungstechniken.
In den 1980er-Jahren fand das Vakuumgießen bei europäischen Automobilherstellern, insbesondere für Innenraumkomponenten und Prototypenteile für den Motorraum, zunehmend Anwendung. Diese Unternehmen nutzten das Verfahren, um hochwertige Urmodelle für die Designvalidierung und Passformprüfung herzustellen, bevor sie in die Serienproduktion gingen. Ein wichtiger Meilenstein wurde 1994 mit der Einführung der ersten integrierten Vakuumgießanlage erreicht, die Mischen, Entgasen und Aushärten in einem einzigen System ermöglichte. Diese Weiterentwicklung verbesserte Durchsatz, Teilequalität und Wiederholgenauigkeit in der Serienfertigung.
Seitdem hat sich das Vakuumgießen zu einer der bewährtesten Techniken für schnelles Prototyping und Kleinserienfertigung entwickelt. Seine Anpassungsfähigkeit, kombiniert mit Materialvielfalt und Maßgenauigkeit, hat es zu einer bevorzugten Methode für die Herstellung von Konsumgütern, Automobilprototypen und Gehäusen für medizinische Geräte gemacht.
Wie funktioniert das Vakuumgussverfahren?
Das Vakuumgießverfahren folgt einem klar definierten Ablauf, der ein digitales oder physisches Design in eine Reihe von serienreifen Kunststoffteilen umwandelt. Es beginnt mit der Erstellung eines Urmodells, das häufig mittels 3D-Druck oder CNC-Bearbeitung hergestellt wird.
Dieses Modell dient als Vorlage für die Herstellung einer Silikonform. Sobald die Form fertiggestellt ist, wird sie zum Gießen von Harz unter Vakuum verwendet, wodurch eingeschlossene Luft entfernt und die Maßgenauigkeit gewährleistet wird.
Der gesamte Arbeitsablauf lässt sich in sieben Hauptschritte unterteilen: Herstellung des Urmodells, Anfertigung und Aushärtung der Form, Schneiden der Form zur Schaffung des Kavitätszugangs, Vorbereitung und Entgasung des Gießharzes, Befüllen der Form unter Vakuum, Aushärten des Bauteils und abschließend Nachbearbeitung und Endbearbeitung. Diese Schritte gewährleisten, dass jedes Gussmodell dem Urmodell detailgetreu entspricht.
Diese Methode eignet sich besonders gut für schnelles Prototyping, Kleinserienfertigung oder die Bewertung von Alternativen zum Spritzgießen mit deutlich geringeren Werkzeugkosten.
Schritt 1 – Erstellung eines Mastermodells
Der erste Schritt besteht in der Herstellung eines hochwertigen Urmodells. Dies kann je nach geforderter Geometrie und Oberflächengüte durch SLA- oder SLS-3D-Druck oder präzise CNC-Bearbeitung erfolgen. Die für diese Phase ausgewählten Materialien müssen eine ausreichende Dimensionsstabilität und Auflösung bieten, um die gewünschten Merkmale des Endprodukts abzubilden.
Nach der Fertigung wird die Oberfläche des Modells sorgfältig nachbearbeitet, um Unebenheiten zu beseitigen. Bei gewünschter glänzender Oberfläche wird eine Rauheit von ≤ Ra 0.4 µm angestrebt. Dies beeinflusst direkt die endgültige Oberflächenstruktur der Vakuumgussteile. Eine sorgfältige Oberflächenvorbereitung ist unerlässlich, da sich jegliche Unregelmäßigkeiten des Mastermodells auf jedes mit der Silikonform hergestellte Teil übertragen.
Schritt 2 – Herstellung der Silikonform
Sobald das Urmodell fertig ist, wird es in eine Gießform eingesetzt und üblicherweise mithilfe von Halterungen aufgehängt, um einen gleichmäßigen Silikonfluss zu gewährleisten. Das platinvernetzende RTV-Silikon, das aufgrund seiner geringen Schrumpfung und hohen Detailgenauigkeit ausgewählt wurde, wird anschließend angemischt und entgast, um Luftblasen zu entfernen, bevor es um das Modell gegossen wird.
Das Silikon wird sorgfältig eingegossen, um Turbulenzen und Lufteinschlüsse zu vermeiden, die den Formhohlraum beeinträchtigen könnten. Nach dem Gießen wird die Form je nach Silikonzusammensetzung 8 bis 16 Stunden lang bei etwa 40 °C im Ofen ausgehärtet. Durch die Aushärtung erreicht die Form die angestrebte Shore-A-Härte (üblicherweise 40–50) und behält somit Form und Maßgenauigkeit über mehrere Gießvorgänge hinweg bei.
Schritt 3 – Ausschneiden der Form
Nach dem Aushärten der Silikonform muss diese geteilt werden, um das Entformen und die Harzeinspritzung zu ermöglichen. Dies geschieht mittels Wellenlinien-Schneidtechnik, die einem unregelmäßigen Muster folgt, um natürliche Führungsnuten zu erzeugen. Diese Führungsnuten sind unerlässlich, um die Vakuumdichtigkeit während des Gießvorgangs zu gewährleisten und somit eine gleichbleibende Teilequalität sicherzustellen.
Betriebe, die Wert auf Wiederholgenauigkeit und Maßgenauigkeit legen, entscheiden sich möglicherweise für das CNC-Fräsen der Trennlinie der Form, insbesondere bei komplexen Geometrien. Dieses automatisierte Verfahren minimiert die Variabilität und verbessert die Ausrichtung in der Serienfertigung.
Die Formhälften müssen präzise aufeinander ausgerichtet sein, um Gratbildung oder Maßabweichungen an den fertigen Teilen zu vermeiden. Ein sauberer Schnitt gewährleistet eine saubere Trennung und eine längere Standzeit der Form, insbesondere bei der Fertigung großer Stückzahlen mit engen Toleranzen.
Schritt 4 – Vorbereitung des Gießharzes
Vor dem Gießen muss das ausgewählte Harz sorgfältig aufbereitet werden, um eine gleichbleibende Teilequalität zu gewährleisten. Erwärmen Sie das Harz zunächst auf 40 °C. Dies verbessert die Fließfähigkeit und erleichtert das Durchfließen der Formkavität, insbesondere in engen oder detaillierten Bereichen. Nach dem Erwärmen wird das Harz zur Entgasung in eine Vakuumkammer gegeben. Dieser Schritt dauert in der Regel 50 bis 60 Sekunden und ist unerlässlich, um eingeschlossene Luftblasen zu entfernen, die die Maßgenauigkeit und Oberflächengüte Ihrer Vakuumgussteile beeinträchtigen könnten.
In diesem Stadium können Sie dem Harz auch Farbpigmente beifügen, üblicherweise zwischen 0.5 % und 3 % (Gew.-%). Dadurch wird eine gleichbleibende Farbe direkt nach dem Gießen erzielt, ohne dass ein späteres Lackieren erforderlich ist. Die Wahl des richtigen Gießharzes – ob Polyurethan, Elastomer oder Epoxidharz – hängt von den gewünschten Eigenschaften, der Flexibilität und dem Verwendungszweck des Bauteils ab.
Schritt 5 – Gießen unter Vakuum
Sobald das Harz vorbereitet ist, wird die Form befüllt. Die Silikonform wird in eine Vakuumgießmaschine eingesetzt und die Kammer auf einen Druck von 5 mbar oder weniger evakuiert. Dieser Unterdruck ist entscheidend, um das Harz in jede Vertiefung des Formhohlraums zu ziehen, Lufteinschlüsse zu minimieren und eine vollständige Benetzung des Hohlraums zu gewährleisten, insbesondere bei komplexen Geometrien.
Das Harz wird über eine einzige, kontrollierte Einfüllöffnung eingegossen. Anstatt Druck auszuüben oder mehrere Gießvorgänge durchzuführen, fließt das Harz durch die Schwerkraft auf natürliche Weise in die Form. Dadurch werden Turbulenzen reduziert und die Genauigkeit des Gießprozesses erhalten. Dieses Verfahren eignet sich hervorragend für die Serienfertigung und gewährleistet die Wiederholgenauigkeit bei mehreren Einheiten.
Sie werden feststellen, dass dieser Ansatz besonders effektiv ist bei der Herstellung von Vakuumgussprodukten im kleinen Maßstab, wo eine gleichmäßige Wandstärke, Materialeigenschaften und Dimensionsstabilität entscheidend für das Endergebnis sind.
Schritt 6 – Aushärten des Teils
Sobald die Form befüllt ist, muss das Gießharz aushärten, um die volle mechanische Festigkeit zu erreichen. Die Form wird üblicherweise in einen Ofen mit einer Temperatur zwischen 60 °C und 80 °C gestellt.
Je nach Art und Menge des verwendeten Harzes dauert dieser thermische Aushärtungsprozess zwischen 30 und 90 Minuten. Die erhöhte Temperatur beschleunigt die chemische Reaktion im Formhohlraum und trägt zur gleichbleibenden Teilequalität bei.
Für Bauteile, die höchste Haltbarkeit erfordern oder nachbearbeitet werden müssen (z. B. durch Bearbeitung oder Beschichtung), wird optional ein Nachhärtungsschritt durchgeführt. Dabei werden die Bauteile bis zu sieben Tage lang bei Raumtemperatur gelagert. Durch die verlängerte Aushärtung stabilisiert sich das Harz und erreicht seine vollständigen physikalischen Eigenschaften.
Schritt 7 – Entformen und Endbearbeitung
Nach dem Aushärten werden die Formhälften vorsichtig getrennt und das erstarrte Teil entnommen. Das Entformen muss sorgfältig erfolgen, um Verformungen an dünnen Wänden oder Hinterschneidungen zu vermeiden. Nach dem Entformen werden Angüsse und Angusskanäle entfernt und verbliebene Grate mit 1000er-Schleifpapier glatt geschliffen.
Je nach Anwendungsanforderungen können verschiedene Nachbearbeitungsschritte durchgeführt werden. Dazu gehören beispielsweise Spritzlackierung, Vakuummetallisierung für eine reflektierende Oberfläche, Dampfpolieren für optische Klarheit bei transparenten Teilen oder Siebdruck für Etiketten und Schnittstellenmarkierungen.
Diese Veredelungstechniken verbessern sowohl die ästhetischen als auch die funktionellen Eigenschaften des Vakuumgussteils.
Am Ende dieser Phase ist Ihr Bauteil einsatzbereit, kann montiert oder versendet werden – und bietet damit eine zuverlässige Alternative zu Spritzgussformen für kleine Produktionsvolumina oder die schnelle Prototypenerstellung.
Welche Techniken werden üblicherweise beim Vakuumgießen angewendet?
Während bei der Standardmethode Harz unter Vakuum durch Schwerkraft in Silikonformen eingefüllt wird, haben sich zusätzliche Techniken entwickelt, um die Bandbreite der mit diesem Herstellungsverfahren herstellbaren Teile zu erweitern.
Die am häufigsten angewandte Technik ist das traditionelle Vakuumgießen mit Schwerkraftzufuhr, bei dem das Harz unter Vakuumbedingungen in den Formhohlraum fließt.
Dies ist die erste Wahl für allgemeine Anwendungen in der Kleinserienfertigung, einschließlich Konsumgüter und Rapid Prototyping.
Das Zweikomponenten-Umspritzen ist eine weitere Technik, die beim Vakuumgießen eingesetzt wird, wenn starre und flexible Materialien in einem einzigen Teil kombiniert werden müssen, zum Beispiel Handyhüllen mit integrierten Softgriffen aus Elastomeren.
Beim Einbetten von Metall- oder Kunststoffkomponenten in das Harz können Sie durch Einbetten die gewünschte Form erzielen.
Dies ist besonders nützlich für Halterungen, Gewinde oder Verstärkungsstrukturen in mechanischen Baugruppen. Bei feinen Rippen oder dünnwandigen Bereichen im Urmodell kann das Drucknachgussverfahren eingesetzt werden.
Durch diesen Schritt wird das Harz nach dem Vakuumzyklus tiefer in die Form gedrückt, wodurch eine vollständige Füllung und Maßgenauigkeit gewährleistet werden.
Das Phasengießen wird für lange oder flache Teile eingesetzt, die verformungsanfällig sind. In diesem Fall werden Vorrichtungen oder externe Stützen verwendet, um die Form während der Harzfüllung und der Ofenhärtung zu stabilisieren.
Diese Fertigungstechniken ermöglichen eine bessere Kontrolle über Oberflächenbeschaffenheit, Teilequalität und mechanische Festigkeit, insbesondere bei der Skalierung von Prototypenprojekten hin zu Kleinserien.
Welche Maschinen und Geräte werden beim Vakuumgießen verwendet?
 Das Vakuumgießverfahren ist auf Spezialmaschinen angewiesen, um Wiederholgenauigkeit, Maßgenauigkeit und eine hochwertige Oberflächenbeschaffenheit zu gewährleisten.
Zur wichtigsten Ausrüstung gehören Vakuumkammern, Gießmaschinen und optional Druckkammern zur Optimierung nach dem Gießen.
Diese Werkzeuge sind für die Unterstützung einer gleichbleibenden Produktion ausgelegt, egal ob Sie 3D-gedruckte Prototypen, Urethan-Gussteile oder serienreife Konsumgüter in kleinen Chargen herstellen.
Eine Vakuumgießanlage vereint typischerweise Funktionen wie Harzentgasung, Formevakuierung, Harzeinspritzung und Ofenhärtung. Diese Systeme sind für verschiedene Silikonformgrößen ausgelegt und können diverse Gießharze verarbeiten, darunter Polyurethan, Elastomere und Epoxidharze.
Einige Anlagen sind automatisiert und verfügen über programmierbare Zyklen für Temperatur, Vakuumdruck und Harzmischung – ein wichtiges Merkmal bei der Skalierung auf Kleinserienproduktion oder der gleichzeitigen Verwaltung mehrerer Formhohlräume.
Die Wahl der richtigen Ausrüstung hängt vom Umfang Ihres Projekts ab. Für Prototypenlabore werden oft kompakte Systeme bevorzugt, während Hersteller, die sich auf die Serienproduktion konzentrieren, eher in größere Vakuumgießmaschinen mit fortschrittlichen Steuerungsfunktionen und höherer Durchsatzkapazität investieren.
Vakuumkammern
Vakuumkammern sind beim Silikon-Vakuumgießen unerlässlich, da sie eingeschlossene Luft sowohl aus dem Harz als auch aus dem Formhohlraum entfernen. Es gibt zwei Haupttypen: Tisch-Vakuumkammern und Schrank-Vakuumkammern.
Tischmodelle sind kompakter, mit typischen Kammerdurchmessern von 300 mm bis 500 mm. Sie eignen sich ideal für Prototypenprojekte, Forschungslabore und Bildungseinrichtungen, die mit einem begrenzten Formvolumen arbeiten.
Kabinettkammern hingegen unterstützen größere Silikonformen – bis zu 900 mm Durchmesser – und eignen sich besser für Kleinserien und das Gießen größerer Teile. Diese Einheiten erreichen Evakuierungswerte unter 10 mbar in weniger als einer Minute und ermöglichen so effiziente Entgasungs- und Formfüllzyklen.
Druckkammern
Druckkammern werden eingesetzt, um die Aushärtung zu unterstützen und Oberflächenfehler nach dem Befüllen der Form zu reduzieren. Im Gegensatz zu Vakuumkammern, die die Luft entfernen, üben Druckkammern einen Druck aus, üblicherweise im Bereich von 4 bis 6 bar, um verbleibende Luftblasen zu komprimieren und den Harzfluss in feine Details wie Rippen oder dünnwandige Abschnitte zu verbessern.
Diese kostengünstigen Systeme sind besonders hilfreich bei der Verarbeitung schnellhärtender Gießharze oder wenn die Entgasungszeit begrenzt ist. Beim Silikonformenguss in Umgebungen, in denen ein hoher Durchsatz wichtig ist, bietet eine Druckkammer eine einfache, aber effektive Möglichkeit zur Verbesserung der Oberflächenstruktur und der strukturellen Integrität.
Durch die druckunterstützte Nachbearbeitung kann auch der Bedarf an aufwendigen Nachbearbeitungen wie Schleifen oder Füllen von Hohlräumen reduziert werden, wodurch Ihr Arbeitsablauf schneller und über verschiedene Chargen hinweg einheitlicher wird.
Automatisierte Vakuumgießmaschinen
Automatisierte Vakuumgießmaschinen sind darauf ausgelegt, den gesamten Gießprozess zu optimieren und eignen sich daher ideal für die Kleinserienfertigung und schnelle Prototypenentwicklung. Diese Systeme vereinen wichtige Arbeitsschritte – Harzmischen, Entgasen, Befüllen der Silikonform und Aushärten im Ofen – in einer einzigen, programmierbaren Einheit.
Für Unternehmen, die ihren Durchsatz steigern oder manuelle Eingriffe reduzieren möchten, bieten diese schlüsselfertigen Maschinen konsistente Ergebnisse bei der Bearbeitung mehrerer Teile mit minimalem Bedienereinsatz.
Mehrere branchenübliche Maschinen veranschaulichen die Leistungsfähigkeit moderner Vakuumgießanlagen.
Die Renishaw 5/01 verarbeitet Formgrößen bis zu 530 × 450 × 420 mm und kostet üblicherweise rund 45,000 US-Dollar. Sie ist eine beliebte Wahl für die Serienfertigung mittlerer Stückzahlen. Die MCP 4/04 kann deutlich größere Formen bis zu 900 × 750 × 600 mm verarbeiten und eignet sich daher ideal für Projekte mit großen Formen oder mehreren Kavitäten.
Für kleinere Stückzahlen verarbeitet die Scott AM 1000 bis zu 1 kg Gussgewicht pro Zyklus und ist damit ideal für Elastomere oder Polyurethan-Harze. Mit diesen Maschinen lassen sich in nur zwei Tagen rund 50 Vakuumgussteile herstellen.
Welche Materialien werden beim Vakuumguss verwendet?
 Zu den am häufigsten verwendeten Materialien für das Vakuumgießen gehören Polyurethanharze, wie z. B. ABS-ähnliche, PC-ähnliche und elastomere Typen, sowie Epoxidsysteme und Spezialsilikone.
Diese Harze werden aufgrund ihrer Fähigkeit ausgewählt, die Oberflächenbeschaffenheit, die Maßgenauigkeit und die mechanischen Eigenschaften von Endkunststoffen nachzubilden.
Silikonformen, insbesondere raumtemperaturvulkanisierende (RTV) Typen, sind in diesem Prozess unerlässlich, da sie flexible Hohlräume bieten, mit denen sich präzise Formen herstellen lassen, ohne das Gussmodell zu beschädigen.
Neben starren Kunststoffen eignet sich das Verfahren auch für Soft-Touch-Elastomere und Hochleistungskunststoffe für Spezialanwendungen. Ingenieure, die an Konsumgütern, Medizinprodukten oder Automobilkomponenten arbeiten, nutzen diese Vakuumgussmaterialien häufig für Tests vor der Markteinführung oder für Kleinserien.
Silikonformmaterialien
Silikonformen für das Vakuumgießen werden typischerweise aus zinnvernetzten oder platinvernetzenden RTV-Silikonen hergestellt. Der Unterschied liegt sowohl in der Leistungsfähigkeit als auch in der Lebensdauer.
Zinnvernetzende Silikone neigen zu einer Schrumpfung von 1–4 %, was die Teilequalität bei mehreren Gussvorgängen beeinträchtigen kann. Platinvernetzende Silikone hingegen schrumpfen um weniger als 0.2 % und bieten somit eine bessere Maßhaltigkeit bei Vakuumgussprodukten.
Für ein optimales Verhältnis von Flexibilität und Haltbarkeit wird eine Shore-A-Härte von 40–50 empfohlen. Dieser Härtebereich gewährleistet, dass sich die Gussteile problemlos und ohne Einreißen oder Verziehen aus der Form lösen lassen.
Für die visuelle Inspektion werden oft durchscheinende Formulierungen bevorzugt, da sie helfen, während der Entgasung in der Formkavität eingeschlossene Luftblasen zu erkennen.
Hochtemperaturvulkanisiertes Silikon (HTV) kann die Lebensdauer von Formen drastisch verlängern und bei ordnungsgemäßer Pflege bis zu 300–500 Abgüsse pro Urmodell ermöglichen, was es für die Serienfertigung und komplexe Formgeometrien kosteneffektiv macht.
Polyurethan- und Harzmaterialien
Polyurethanharze dominieren das Vakuumgießverfahren aufgrund ihres breiten Leistungsspektrums und ihrer Fähigkeit, Thermoplaste in Produktionsqualität zu simulieren.
Für starre Bauteile bieten ABS-ähnliche Kunststoffe wie UP4280, PX100 und PX250 eine Shore-D-Härte zwischen 78 und 82 und eignen sich ideal für Gehäuse und Strukturbauteile. PC-ähnliche Kunststoffe wie PX510 und UP6160 erreichen Werte von 82 bis 86 Shore D und sorgen so für höhere Festigkeit und Transparenz, beispielsweise für Lampenabdeckungen und Displayfenster.
Wenn Schlagfestigkeit erforderlich ist, werden in Produkten, die Langlebigkeit erfordern, häufig PP-ähnliche Werkstoffe wie UP5690 und PC-ähnliche Werkstoffe wie PU8098 verwendet.
Für Funktionstests mit technischer Steifigkeit bieten glasfaserverstärkte Nylonanaloga einen erhöhten Zugmodul. Anwendungen mit Soft-Touch-Eigenschaften profitieren von TPE-ähnlichen Elastomeren wie UP8400 (schwarz oder weiß) und dem transluzenten T0387, die eine Dehnung von über 250 % aufweisen.
Klare Kunststoffe wie PMMA vom Typ X522HT bieten eine hohe optische Klarheit für Linsen oder transparente Gehäuse. Weitere Varianten umfassen hitzebeständige PU/POM-ähnliche Systeme, lebensmittelechte Optionen für konforme Konsumgüter, schwer entflammbare Typen für Elektronik und leitfähige oder schaumgefüllte Formulierungen für Spezialanwendungen.
Welche Anwendungsgebiete hat das Vakuumgießen?
 Vakuumgießen findet breite Anwendung bei der Herstellung funktionaler Prototypen, Brückenkonstruktionen und kundenspezifischer Endprodukte in Branchen, die sowohl Maßgenauigkeit als auch Oberflächengüte erfordern.
Ob Konsumgüter, Medizintechnik oder Automobilkomponenten – dieses Verfahren ermöglicht die Fertigung kleiner Serien mit exzellenter Wiederholgenauigkeit. Dank der Möglichkeit, detaillierte Geometrien im Vakuumgussverfahren mit Polyurethanharz oder Silikon herzustellen, eignet es sich ideal zum Testen von Produktdesigns vor dem eigentlichen Spritzguss.
Da Vakuumgießen die Reproduktion hochwertiger Urmodelle ermöglicht, erhält man mit kostengünstigen Silikonformen nahezu endgültige Bauteileigenschaften.
Dies ist besonders nützlich, wenn Sie schnelle Prototypen, Nischenproduktionsvolumina oder Markttests benötigen, bevor Sie die Anlagen für kostenintensive Fertigungsprozesse einrichten.
Dank seiner Anpassungsfähigkeit an verschiedene Materialarten und Fertigungstechniken können Sie mit nur wenigen Formhohlräumen und einer Vakuumgießmaschine Thermoplaste, Elastomere oder sogar starre, metallähnliche Oberflächen simulieren.
Automobil-Prototyping
In der Automobilindustrie spielt das Vakuumgießen eine entscheidende Rolle bei der Beschleunigung von Produktentwicklungszyklen. Es erweist sich insbesondere beim Bau von Armaturenbrettern, Lüftungskanälen, Linsenabdeckungen und Gehäuseelementen als äußerst wertvoll, da diese sowohl funktional als auch optisch ansprechend sein müssen. Ingenieure nutzen das Vakuumgießen, um Passform, Oberflächenbeschaffenheit und Form von Bauteilen zu prüfen, bevor sie für die Serienproduktion auf Spritzgussformen umsteigen.
Automobilhersteller setzen häufig das Vakuumgussverfahren für Kleinserien von Interieurteilen in Vorserienfahrzeugen ein. Diese Produktionsläufe bieten eine kostengünstige Möglichkeit, die Benutzerinteraktion mit physischen Bauteilen zu testen, ohne in permanente Werkzeuge investieren zu müssen. Die Flexibilität des Gießens gegenüber dem Spritzgießen macht es zu einer idealen Technik für die Herstellung temporärer, aber präziser Teile zur Leistungsvalidierung in statischen und dynamischen Tests.
Medizintechnik
Vakuumgießen wird auch im medizinischen Bereich zur Herstellung hochgradig individualisierter und patientenspezifischer Teile eingesetzt. Ob Sie Gehäuse für Diagnosesensoren, biokompatible Orthesenschalen oder personalisierte Prothesenkomponenten entwickeln – dieses Verfahren bietet Ihnen die notwendige Kontrolle und Konsistenz für sichere Tests unter realen Bedingungen. Die beim Vakuumgießen verwendeten Materialien, wie beispielsweise ISO 10993-konforme Kunststoffe, erfüllen die wichtigsten Anforderungen an medizinische Qualität.
Anwendungsbereiche des Vakuumgießens im Gesundheitswesen umfassen Gehäuse für tragbare medizinische Geräte, ergonomische Griffe oder auch lichtdurchlässige Bauteile zur Sichtprüfung. Dank der Präzision der Silikonformen und der Maßgenauigkeit des Gussmodells lässt sich eine gleichbleibende Teilequalität mit minimaler Nachbearbeitung erzielen.
Luft- und Raumfahrtkomponenten
Vakuumgießen wird in der Luft- und Raumfahrtindustrie häufig für nichttragende Bauteile eingesetzt, bei denen Leichtbauweise und schnelle Entwicklung entscheidend sind. Komponenten wie interne Kanäle, Kabinenwandverkleidungen oder Tieftemperaturverkleidungen lassen sich ohne die Kosten und Verzögerungen herkömmlicher Formverfahren herstellen. Diese Teile werden typischerweise in kleinen Stückzahlen für Windkanaltests, Prototypen oder ergonomische Studien benötigt.
Da Projekte in der Luft- und Raumfahrt häufig mehrere Designiterationen durchlaufen, bietet das flexible Vakuumgießen Ingenieuren eine schnelle und reproduzierbare Lösung. Silikonformen in Kombination mit Polyurethanharz ermöglichen die Herstellung detaillierter, leichter Bauteile mit zuverlässiger Wandstärkenkontrolle und Oberflächengüte. Dies trägt dazu bei, die Präzision in frühen Prototypenphasen oder bei Kleinserien zu gewährleisten und gleichzeitig die in der Luft- und Raumfahrt geforderten Maßgenauigkeitsstandards zu erfüllen.
Consumer Products
In der Konsumgüterentwicklung bietet das Vakuumgießen eine praktische Möglichkeit, neue Designs unter realen Bedingungen zu testen, bevor die Serienproduktion beginnt. So lassen sich funktionale Gehäuse für Wearables, Prototypen von Handyhüllen oder ergonomische Griffe mit Soft-Touch-Oberflächen herstellen. Mithilfe von Umspritzverfahren können starre Urethanbasen mit elastischen, TPE-ähnlichen Materialien kombiniert werden, wodurch sich Haptik und Haltbarkeit wie bei Serienprodukten simulieren lassen.
Kleinserien, oft unter 500 Stück, eignen sich perfekt für frühe Markteinführungen, Fokusgruppen oder Investorenpräsentationen. Mit Silikonformen und Urethan-Gießmaterialien können Sie verschiedene Farbpigmente, Texturen und Leistungseigenschaften ohne Umrüstung der Produktionsanlagen testen.
Diese Methode ist besonders geeignet, um die Produkt-Markt-Passung bereits in der Phase des schnellen Prototypings zu bewerten, insbesondere wenn man mit einem 3D-gedruckten oder CNC-gefrästen Urmodell arbeitet.
Elektronische Industrie
Vakuumgießen spielt eine strategische Rolle im Elektroniksektor, wo Ästhetik und Funktion eng miteinander verbunden sind. Es ermöglicht die Herstellung von Gehäusen, Bedienoberflächen oder testbaren Sensorgehäusen aus transparenten und opaken Gießharzen. Beispielsweise erlaubt die Kombination von PC-ähnlichem, klarem Polyurethan mit schwarzen, ABS-ähnlichen Gehäusen die Visualisierung des internen LED-Verhaltens bei gleichzeitiger Gewährleistung von Langlebigkeit und einer ansprechenden Optik.
Viele Komponenten in Handheld-Geräten, industriellen Steuerungen und IoT-Systemen profitieren von diesem Verfahren. Ob Sie ein einzelnes Gehäuse oder eine komplette Serie von 200 Pilotbauteilen gießen – Vakuumgießen gewährleistet gleichbleibende Qualität und Detailgenauigkeit in jeder Formkavität. Bei Projekten mit Berührungspunkten, Hintergrundbeleuchtung oder integrierten Designänderungen ermöglicht diese Methode schnelle Anpassungen ohne hohe Investitionen in Werkzeuge.
Prototyping von Lebensmittel- und Getränkeausrüstung
Vakuumgießen gewinnt in der Lebensmittel- und Getränkeindustrie zunehmend an Bedeutung, insbesondere wenn schnelle und saubere Tests erforderlich sind. Für die Prototypenfertigung von Pumpengehäusen, Mischerkomponenten und Soft-Touch-Benutzeroberflächen können lebensmittelechte Urethan-Gussmaterialien verwendet werden, die den FDA-Richtlinien entsprechen.
Diese Harze simulieren die Eigenschaften von Thermoplasten, ohne dass Spritzgussformen erforderlich sind, wodurch die Kosten in der frühen Entwicklungsphase niedrig bleiben.
Einer der größten Vorteile ist die Möglichkeit, ergonomische Dosiergriffe unter realen Bedingungen zu testen, ohne sich auf die endgültige Werkzeugausstattung festlegen zu müssen. Transparentes Polyurethanharz ermöglicht zudem die Visualisierung des internen Materialflusses.
Wie wird Vakuumgießen in der Kleinserienfertigung eingesetzt?
Vakuumgießen ist eine bewährte Lösung für die Fertigung und Bearbeitung kleiner Stückzahlen und schließt die Lücke zwischen Einzelanfertigungen von Prototypen und dem kompletten Spritzgussverfahren.
Sie können Funktionsteile mit Oberflächengüte und Maßgenauigkeit auf Produktionsniveau in Losgrößen von 10 bis 500 Stück herstellen, ideal für Pilotläufe, Vorserien oder limitierte Editionen.
Bei schnell wachsenden Projekten ermöglichen Formenduplizierungsstrategien das Klonen Ihrer ursprünglichen Silikonform und die Verdopplung oder Verdreifachung der Teileproduktion. Dadurch wird der Prozess skalierbar, ohne Kompromisse bei der Teilequalität einzugehen.
Von der Fertigstellung eines Urmodells bis zum Gießen vakuumfertiger Teile bleibt die gesamte Vorlaufzeit in der Regel unter vier Wochen, selbst bei komplexen Geometrien.
Designänderungen lassen sich ohne übermäßige Ausfallzeiten umsetzen, was diese Technik ideal für die iterative Produktentwicklung macht. Ob Prototypen oder Endprodukte für Vakuumguss – die kurze Zykluszeit und die geringen Werkzeugkosten bieten echten Mehrwert bei Kleinserien.
Welche Vorteile bietet das Vakuumgießen?
Vakuumgießen bietet zahlreiche Vorteile und eignet sich daher ideal für Prototypenprojekte und Kleinserien. Sie profitieren von Designflexibilität, kostengünstigen Werkzeugen, kurzen Lieferzeiten und hoher Teilequalität – und das alles ohne die Notwendigkeit von Spritzgussformen in Originalgröße.
- Designflexibilität: Sie können mit Hinterschneidungen, variablen Wandstärken und integrierten Ansätzen experimentieren, ohne dass die Werkzeugkomplexität hoch ist, was die Iteration von Produktdesigns erleichtert.
- Kostengünstige Werkzeuge: Silikonformen kosten in der Regel zwischen 200 und 1,000 US-Dollar und stellen damit eine kostengünstige Alternative zu Spritzgussformen aus Aluminium oder Stahl dar.
- Schnelle Abwicklung: Sie können davon ausgehen, dass die Produktionsläufe innerhalb von 10 bis 15 Tagen abgeschlossen sind, was das Vakuumgießen zu einer strategischen Wahl für die schnelle Prototypenerstellung macht.
- Hochwertige Oberflächenbeschaffenheit: Die gegossenen Teile bilden die Oberflächenstruktur des Urmodells präzise nach – egal ob Sie glänzende, matte oder strukturierte Oberflächen benötigen.
- Hervorragende Maßgenauigkeit: Die meisten Vakuumgussteile erreichen eine Genauigkeit von ±0.05 mm, wodurch enge Toleranzen über verschiedene Chargen hinweg gewährleistet werden.
- Nahezu kein Materialabfall: Bei diesem Verfahren wird nur so viel Material verwendet, wie benötigt wird, wodurch überschüssiges Harz reduziert und nachhaltige Fertigungstechniken unterstützt werden.
- Multimaterialfähigkeit: Durch Umspritzen lassen sich sowohl starre als auch elastische Materialien in einem einzigen Bauteil gießen.
- Farbanpassung anhand der Form: Die Pigmente werden vor dem Gießen hinzugefügt, sodass keine aufwändige Nachbearbeitung zur Erzielung individueller Farben erforderlich ist.
Welche Einschränkungen und Überlegungen gelten für das Vakuumgießen?
Obwohl es Vorteile gibt, müssen beim Vakuumgießen auch gewisse Einschränkungen berücksichtigt werden, vor allem die Lebensdauer der Form, Größenbeschränkungen und die im Vergleich zum Spritzgießen geringere Materialauswahl.
- Begrenzte Lebensdauer des Schimmels: Standard-Silikonformen verschleißen nach 20–25 Abgüssen, während hochtemperaturvulkanisiertes Silikon (HTV) die Nutzungsdauer auf 300–500 Anwendungen verlängern kann. Die Materialermüdung der Form beeinträchtigt mit der Zeit sowohl die Maßgenauigkeit als auch die Oberflächenbeschaffenheit.
- Größenbeschränkungen: Das maximale Volumen des Gießkastens ist im Allgemeinen auf ≈ 900 × 750 × 600 mm begrenzt. Das bedeutet, dass große Teile möglicherweise segmentiert oder ein alternatives Gießverfahren erforderlich ist.
- Materialbeschränkungen: Vakuumgießen ist nicht kompatibel mit geschmolzenem Metall, Thermoplasten oder Hochtemperaturpolymeren, die beim Spritzgießen verwendet werden. Sie arbeiten hauptsächlich mit Polyurethanharzen und Elastomeren.
- Schrumpfrate: Rechnen Sie mit einer typischen Schrumpfung von etwa 0.15 %, die bei der Konstruktionsphase für eine präzise Maßkontrolle berücksichtigt werden muss.
- Abhängigkeit vom manuellen Prozess: Das Vakuumgießen erfordert Fachkräfte für die Formeinrichtung, den Gießvorgang und das Entformen. Dies kann insbesondere bei der Serienfertigung zu geringfügigen Schwankungen in der Teilequalität führen.
Welche Oberflächenveredelungsoptionen gibt es beim Vakuumgießen?
Je nach Projektanforderungen kann die Oberflächenbeschaffenheit durch die Qualität des Urmodells, das verwendete Trennmittel oder die Harzzusammensetzung bestimmt werden. Mit Silikon-Vakuumguss lassen sich feine Details wie Maserungen und Logos präzise reproduzieren.
- Vakuummetallisierung; Durch dieses Verfahren wird eine reflektierende, metallähnliche Schicht auf Konsumgüter wie Handyhüllen oder Kosmetikverpackungen aufgebracht. Es dient der Verbesserung der Oberflächenstruktur und der Wertwahrnehmung.
- Dampfpolieren; Transparente Teile aus PMMA-ähnlichem Polyurethanharz profitieren von der Dampfpolitur, die die Transparenz durch Glätten mikroskopischer Werkzeugspuren verbessert.
- Siebdruck und Tampondruck: Diese eignen sich ideal zum Anbringen von Logos, Tastenbeschriftungen oder Funktionsmarkierungen auf Benutzeroberflächen und Gehäusen.
- In-Mold-Texturierung; Dieses Verfahren ermöglicht es, die Textur bereits beim Gießen einzubetten, wodurch die Griffigkeit verbessert oder sichtbare Fingerabdrücke auf Soft-Touch-Elastomerkomponenten reduziert werden.
Welche Nachbearbeitungstechniken werden nach dem Vakuumgießen angewendet?
Nach dem Entformen der Teile aus den Silikonformen werden üblicherweise manuelle oder halbautomatische Bearbeitungsschritte durchgeführt, um die Endproduktstandards zu erfüllen. Dies gilt sowohl für die schnelle Prototypenfertigung als auch für die Kleinserienproduktion.
- Beschneiden und Entfernen von Überschlägen; Überschüssiges Gratmaterial wird mit Präzisionsklingen entfernt, und die Kanten werden poliert, um die Maßgenauigkeit und Oberflächengüte wiederherzustellen.
- Malen und Färben: Auch wenn Pigmente während des Gießprozesses hinzugefügt werden können, kann für eine individuelle Farbanpassung dennoch ein Lackieren oder Färben erforderlich sein, um eine gleichmäßige Oberfläche, UV-Beständigkeit oder ein Branding zu gewährleisten.
- Montage und Verklebung: Mehrteilige Bauteile wie Gehäuse und Dichtungen werden häufig mittels Klebe- oder mechanischer Verbindungsmethoden zusammengefügt.
- Ultraschallschweißen von Einsätzen: Durch Ultraschallschweißen können thermoplastische Einsätze oder Gewindemetallkomponenten hinzugefügt werden, um Haltbarkeit und mechanische Festigkeit zu gewährleisten.
- Polieren und Polieren: Klare und glänzende Oberflächen müssen unter Umständen zusätzlich poliert werden, um Mikrodefekte zu entfernen, insbesondere bei Anwendungen, die dem Endverbraucher zugewandt sind.
- EMI-Abschirmsprays: Bei Elektronikgehäusen werden leitfähige Beschichtungen aufgebracht, um elektromagnetische Störungen zu verhindern und die Leistung zu verbessern.
- Schutzlacke: Diese transparenten Schutzschichten schützen elektronische Bauteile vor Feuchtigkeit, Staub und Korrosion.
- Oberflächenstrukturverbesserung: Durch die Feinbearbeitung der Oberfläche mittels sanftem Schleifen, Mattsprays oder haptischen Beschichtungen werden die Benutzerfreundlichkeit und Attraktivität von Konsumgütern erhöht.
Was sind die wichtigsten technischen Spezifikationen für das Vakuumgießen?
Zu den wichtigsten Spezifikationen gehören enge Toleranzen, kurze Lieferzeiten und flexible Teilegrößen. Diese Parameter helfen Ihnen, Qualität, Geschwindigkeit und Kosten bei der Wahl zwischen Vakuumgießen, Spritzgießen oder anderen Fertigungsverfahren in Einklang zu bringen.
Üblicherweise können Sie mit Toleranzen von ±0.05 mm oder ±0.3 % der Teileabmessung rechnen, je nachdem, welcher Wert größer ist. Diese Maßgenauigkeit hängt von der Qualität des hochwertigen Urmodells, der Silikonform und der Kontrolle der Materialschrumpfung ab.
Die Lieferzeiten liegen je nach Komplexität des Bauteils, Wahl des Harzes und Nachbearbeitung zwischen 10 und 20 Tagen.
Vakuumgussformen aus RTV-Silikon halten üblicherweise 20 bis 25 Abgüsse aus, während HTV-Silikon die Nutzungsdauer auf 300–500 Teile verlängert. Der maximale Teileraum ermöglicht Abmessungen bis zu 750 × 750 × 900 mm und eignet sich somit für die meisten vakuumgegossenen Konsumgüter, darunter Armaturenbrettkomponenten und Gehäuse für medizinische Geräte.
Bei der Arbeit mit 3D-gedruckten Urmodellen oder Teilen, die durch Drucken oder CNC-Bearbeitung hergestellt wurden, lassen sich Oberflächengüten von bis zu Ra 0.4 µm erzielen.
Welche Toleranzen sind beim Vakuumgießen erreichbar?
Die beim Vakuumgießen erreichbaren Toleranzen hängen von der Teilegröße, dem Verhalten des Harzes und dem Zustand der Form ab.
Bei Bauteilen unter 100 mm wird typischerweise eine Präzision von ±0.05 mm erreicht. Bei größeren Bauteilen sind Toleranzen von etwa ±0.3 % der Abmessung zu erwarten. Diese Werte gelten für präzise gesteuerte Gießanlagen mit Silikon-Vakuumgießformen, die von hochwertigen Urmodellen abgeleitet wurden.
In der Praxis beeinflussen verschiedene Faktoren die Toleranzen:
- Qualität des Mastermodells: Die Verwendung eines präzisen 3D-gedruckten oder CNC-gefrästen Urmodells reduziert ererbte Maßfehler.
- Materialschrumpfung: Urethan-Gießharze und Polyurethanmaterialien schrumpfen unterschiedlich, daher müssen Formenkonstrukteure dies berücksichtigen.
- Temperaturstabilität: Gleichbleibende thermische Bedingungen während des Aushärtungsprozesses reduzieren Verformungen und erhalten die Integrität des Formhohlraums.
- Formverschleiß: Mit der Zeit verschleißen Silikonformen, wodurch die Maßgenauigkeit nach 20–30 Zyklen leicht abnimmt.
Was kostet Vakuumguss?
Vakuumgießen bietet eine einzigartige Kostenstruktur, die niedrige Anfangsinvestitionen mit Flexibilität bei der Kleinserienfertigung in Einklang bringt.
Die Werkzeugkosten liegen typischerweise zwischen 200 und 1,000 US-Dollar pro Form, die Kosten pro Teil können je nach Harzart, Teilekomplexität und Anforderungen an die Oberflächenbearbeitung zwischen 10 und 100 US-Dollar variieren.
Es gibt jedoch mehrere wichtige Kostenfaktoren, die das Gesamtbudget des Projekts beeinflussen:
- Maschinenamortisation: Professionelle Vakuumgießmaschinen wie die von MCP oder Renishaw kosten zwischen 45,000 und 90,000 US-Dollar, die über viele Projekte amortisiert werden.
- Arbeitskosten:: Facharbeiter verdienen 30–60 US-Dollar pro Stunde, insbesondere für manuelle Tätigkeiten wie Entformen, Beschneiden und Endbearbeitung.
- StromverbrauchJeder Gießvorgang verbraucht typischerweise 0.5–1 kWh, insbesondere während der Ofenhärtung und des Betriebs der Vakuumkammer.
- VerbrauchsmaterialZu den Kosten gehören Gießharze, Trennmittel, Mischbecher und Farbpigmente für die In-Mold-Färbung.
- Nachbearbeitung: Zusätzliche Arbeiten wie Lackieren, Montage, Siebdruck oder Polieren verursachen weitere Kosten, insbesondere bei Konsumgütern oder Elektronikgehäusen.
Welche Sicherheitshinweise gibt es beim Vakuumgießen?
Das Vakuumgießen ist zwar vielseitig und effizient, erfordert aber die Arbeit mit reaktiven Harzen, heißen Geräten und Drucksystemen.
Um während des gesamten Vakuumgießprozesses ein sicheres Arbeitsumfeld zu gewährleisten, müssen unbedingt notwendige Vorkehrungen getroffen werden. Persönliche Schutzausrüstung (PSA), Belüftung und die Einhaltung der Vorschriften für den Umgang mit den Geräten sind allesamt entscheidende Faktoren für einen sicheren Betrieb, sowohl bei Prototypenprojekten als auch bei der Kleinserienfertigung.
- Tragen Sie Nitrilhandschuhe und eine Schutzbrille gegen Chemikalienspritzer: Polyurethanharze, die beim Vakuumgießen verwendet werden, können Haut und Augen reizen. Nitrilhandschuhe verhindern das Eindringen von Chemikalien, und Schutzbrillen schützen vor versehentlichen Spritzern beim Entgasen oder Gießen.
- In gut belüfteten Räumen ist eine Atemschutzmaske gegen organische Dämpfe zu verwenden: Auf Isocyanatbasis hergestellte Urethan-Gießmassen setzen Dämpfe frei, die beim Einatmen gesundheitsschädlich sind. Harze sollten daher stets in Bereichen mit ausreichender Belüftung oder Absauganlagen gemischt werden.
- Formenöfen mit Thermohandschuhen handhaben: Silikonformen müssen unter Umständen im Ofen ausgehärtet werden, insbesondere bei Hochtemperaturvulkanisationsverfahren (HTV). Die Formoberflächen können Temperaturen von 60–80 °C erreichen.
- Achten Sie auf mögliche Quetschstellen in Vakuumkammern: Die Gießbox und der Vakuumdeckel können Verletzungen verursachen, wenn sie während der Vakuumgießarbeiten unsachgemäß oder zu schnell geschlossen werden.
Welche Designtipps gibt es für das Vakuumgießen?
Da beim Silikonformguss ein weiches Werkzeug um ein starres Urmodell verwendet wird, beeinflussen Ihre Konstruktionsentscheidungen die Standzeit der Form, die Teilegenauigkeit und den Materialfluss. Wenn Sie für Serienfertigungen von 3D-Druck oder CNC-Bearbeitung auf Gießen umsteigen, hilft die Anwendung spezifischer Konstruktionsregeln, kostspielige Nachfertigungen zu vermeiden.
- Entformungsschrägen hinzufügen: Um das Entformen zu erleichtern, sollte man an den vertikalen Wänden, insbesondere bei komplexen Formhohlräumen, einen Entformungsschrägen von mindestens 1° anbringen.
- Vermeiden Sie scharfe Innenecken: Abrundungen reduzieren Spannungsspitzen und verlängern die Lebensdauer von Silikonformen. Streben Sie nach Möglichkeit Radien ≥ 0.5 mm an.
- Beachten Sie die Bauteilausrichtung für die Luftabfuhr: Richten Sie die Teile so aus, dass Lufteinschlüsse vermieden und ein gleichmäßiger Harzfluss gewährleistet werden. Eingeschlossene Luft verursacht Defekte, insbesondere in der Nähe von feinen Details oder Rippen.
- Plan für die Schimmelspaltung: Komplexe Teile erfordern unter Umständen mehrteilige Formen oder verschiebbare Einsätze, um Merkmale wie Hinterschneidungen freizulegen.
- Erwartungen an die Oberflächenbeschaffenheit erfüllen: Wählen Sie eine hochwertige Oberflächenbehandlung für das Mastermodell, wenn Ihr Endprodukt direkt nach dem Abformen aus der Silikonform ein mattes, glänzendes oder strukturiertes Aussehen haben soll.
Wandstärke
Die Wandstärke spielt eine entscheidende Rolle für ein erfolgreiches Vakuumgießen. Für optimalen Materialfluss, Kühlung und Bauteilstabilität sollten Sie eine Wandstärke zwischen 1.5 mm und 4 mm anstreben. Geringere Wandstärken können zu Schwachstellen oder ungleichmäßiger Füllung während des Gießprozesses führen.
Die absolute Mindestwandstärke beträgt 0.75 mm, ist aber nur mit Verstärkungselementen wie Rippen realisierbar. Eine gleichmäßige Wandstärke im gesamten Design beugt Materialeinbrüchen, Verformungen und Lufteinschlüssen vor.
Unterschiedliche Wandstärken, insbesondere bei Spritzgussverfahren, führen zu ungleichmäßiger Aushärtung und Spannungsspitzen. Gleichmäßigkeit verbessert zudem die Lebensdauer der Form, insbesondere bei der Herstellung mehrerer Teile mit derselben Silikonform.
Toleranzen
Das Vakuumgussverfahren bietet präzise Toleranzen, die sich für viele Prototypenprojekte und die Serienfertigung eignen. Bei Teilen mit Abmessungen unter 100 mm sind Toleranzen von etwa ±0.05 mm zu erwarten.
Bei größeren Bauteilen erlaubt das Verfahren eine Maßabweichung von etwa ±0.3 % der Nenngröße.
Diese Leistung ist vergleichbar mit anderen Prototyping-Verfahren wie 3D-Druck oder CNC-Bearbeitung, hängt jedoch stark von der Qualität Ihres hochwertigen Mastermodells und des verwendeten Materials ab. Die Schrumpfung, typischerweise etwa 0.15 %, sollte bei der Konstruktion stets berücksichtigt werden.
Rippen
Beim Vakuumgießen werden Rippen häufig zur Wandverstärkung eingesetzt, ohne die Materialstärke übermäßig zu erhöhen. Für optimale Ergebnisse sollte die Rippenstärke 60 % der Wandstärke nicht überschreiten. Dieses Verhältnis reduziert das Risiko von Einfallstellen oder ungleichmäßiger Abkühlung und gewährleistet gleichzeitig die strukturelle Integrität.
Wichtig ist außerdem, an den Rippenansätzen großzügige Abrundungen vorzusehen, idealerweise 0.6 mm oder größer. Diese sanften Übergänge minimieren Spannungsspitzen innerhalb der Silikonform und verbessern den Harzfluss.
Dome (Bosses)
Ansatzstellen sind entscheidend für die Positionierung und Befestigung von Bauteilen in Vakuumgussteilen. Um die Festigkeit zu gewährleisten und Gussfehler zu vermeiden, muss die Wandstärke der Ansatzstelle dem Durchmesser der zugehörigen Bohrung entsprechen. Beispielsweise sollte eine Bohrung mit 4 mm Durchmesser eine Wandstärke von 4 mm aufweisen.
Die empfohlene Mindesthöhe des Ansatzes beträgt 1 mm, um eine ausreichende Konturierung in der Silikonform zu gewährleisten. Zusätzlich sollten 0.5 mm tiefe Entlüftungsnuten nahe der Ansatzbasis angebracht werden, damit das Harz den Formhohlraum vollständig ausfüllt, Lufteinschlüsse vermieden und eine gleichbleibende Qualität sichergestellt wird. Diese Entlüftungen verbessern den Gießfluss, insbesondere bei Polyurethanharzen mit höherer Viskosität.
Hinterschneidungen
Vakuumgießen ist eines der wenigen Fertigungsverfahren, bei denen Hinterschnitte keine Einschränkung darstellen. Die Flexibilität von Silikonformen ermöglicht es, Hinterschnitte problemlos einzubringen, ohne dass – wie beim Spritzgießen – zusätzliche Maßnahmen oder komplexe Werkzeuge erforderlich sind.
Wenn Ihr 3D-Modell jedoch tiefe oder mechanisch verriegelnde Hinterschneidungen aufweist, benötigen Sie entweder Abreißstreifen oder mehrteilige Silikonformen. Diese Verfahren ermöglichen es, die Formhälften flexibel zu gestalten oder sauber zu entfernen, ohne das Urmodell oder den fertigen Guss zu beschädigen.
Geprägte Details
Beim Hinzufügen von Logos, Etiketten oder funktionalen Oberflächenmarkierungen zu Ihrem Vakuumguss-Design lassen sich klare, geprägte oder gravierte Details problemlos realisieren. Für geprägte Elemente sollte die Tiefe oder Höhe mindestens 1 mm betragen, die Strichstärke mindestens 1 mm und der Abstand zwischen den Zeichen mindestens 1 mm.
Bei kleinen Texten oder feinen Details eignen sich gravierte Buchstaben bereits ab einer Tiefe von 0.25 mm. Das Vakuumgussverfahren erfasst diese scharfen Konturen mit hoher Präzision, insbesondere wenn das Urmodell im SLA-Verfahren 3D-gedruckt oder CNC-gefräst und mit einer glatten Oberfläche versehen wurde.
Welche Qualitätskontrollmaßnahmen gibt es beim Vakuumgießen?
Um beim Vakuumgießen gleichbleibende Ergebnisse zu erzielen, sind robuste Qualitätskontrollverfahren unerlässlich. Da mit Urethanharzen und Silikonformen gearbeitet wird, können Faktoren wie Materialeigenschaften und Umgebungsbedingungen die Teilequalität beeinflussen. Deshalb sind prozessbegleitende Kontrollen von entscheidender Bedeutung.
Üblicherweise beginnt man damit, die Viskosität des Harzes zu überprüfen und das Mischungsverhältnis nach Gewicht zu bestätigen, insbesondere bei Polyurethansystemen, wo bereits geringfügige Abweichungen die Aushärtung und die Oberflächenbeschaffenheit beeinträchtigen können.
Die Maßgenauigkeit wird mittels Koordinatenmessmaschine (KMM) oder Laserscanning überprüft, indem das vakuumgegossene Teil mit dem ursprünglichen 3D-gedruckten oder CNC-gefrästen Mastermodell verglichen wird. Zusätzlich empfiehlt sich eine Sichtprüfung auf Oberflächenfehler gemäß den AQL-Standards. Bei kritischen Anwendungen, insbesondere in der Konsumgüter- oder Automobilindustrie, trägt die Durchführung von Zugversuchen in Serien dazu bei, die Einhaltung der Anforderungen an die mechanischen Eigenschaften sicherzustellen.
Welche Umweltauswirkungen hat das Vakuumgießen?
Der Materialabfall ist minimal, bei den meisten Vakuumgießverfahren entsteht weniger als 5 % Ausschuss.
Die in diesem Verfahren verwendeten Silikonformen können in Standard-RTV-Konfigurationen 20 bis 25 Mal und mit HTV sogar noch länger wiederverwendet werden, wodurch der Werkzeugverbrauch im Laufe der Zeit reduziert wird.
Allerdings enthalten einige Urethan-Gießsysteme flüchtige organische Verbindungen (VOCs), insbesondere Harze auf Isocyanatbasis. Sie sollten daher, sofern verfügbar, alternative biobasierte Harze in Betracht ziehen, insbesondere im Hinblick auf eine nachhaltige Produktentwicklung.
Wie schneidet das Vakuumgießen im Vergleich zu anderen Fertigungsmethoden ab?

Wie schneidet das Vakuumgießen im Vergleich zu anderen Fertigungsmethoden ab?
Vergleicht man Vakuumgießen mit Spritzgießen oder anderen Verfahren wie CNC-Bearbeitung und 3D-Druck, werden die Unterschiede deutlich. Jedes Verfahren hat seine spezifischen Vorteile, und die Wahl hängt von Produktvolumen, Budget, Geometrie und Materialanforderungen ab.
Beim Vakuumgussverfahren wird eine Silikonform um ein hochwertiges Urmodell herum geformt. Diese Technik eignet sich ideal zur Reproduktion komplexer Geometrien und zur Herstellung von Teilen mit exzellenter Oberflächengüte und Maßgenauigkeit.
Im Gegensatz zum Spritzgussverfahren benötigt es keine aufwendigen Werkzeuge oder Hochdruckanlagen, wodurch es bei Kleinserien schneller und kostengünstiger ist. Silikon-Vakuumgießen findet breite Anwendung in Konsumgütern, Elektronik, medizinischen Prototypen und Fahrzeuginnenausstattungen.
Im Vergleich zur CNC-Bearbeitung ermöglicht das Vakuumgießen eine schnellere Reproduktion, sobald das Urmodell erstellt ist. CNC-Bearbeitung eignet sich hervorragend für enge Toleranzen und die Bearbeitung harter Materialien, hat aber Schwierigkeiten mit Hinterschneidungen und flexiblen Teilen.
Vakuumgegossene Teile hingegen ermöglichen die Integration von Elastomeren und Soft-Touch-Oberflächen direkt aus dem Formhohlraum.
Im Vergleich zu 3D-Druck oder CNC bietet Vakuumgießen auch eine bessere Oberflächenstruktur der Teile, eine verbesserte Ästhetik und eine größere Materialflexibilität für Anwendungen, die sowohl starre als auch flexible Abschnitte erfordern.
Wo 3D-Druckmaterialien durch Druckertyp und Oberflächenschichtung eingeschränkt sind, bietet Urethanguss in Vakuumformen eine bessere Nachbearbeitungseffizienz, höhere Klarheit und präzisere Farbpigmentierung. Additive Fertigung ist zwar hinsichtlich der Designfreiheit unübertroffen, jedoch weniger effizient für die Serienproduktion von 10–500 Einheiten mit gleichbleibenden Ergebnissen.
Vakuumguss vs. Spritzguss
Das Vakuumgießverfahren unterscheidet sich grundlegend vom Spritzgießen sowohl in der Werkzeugausstattung als auch in der Anwendung.
Beim Vakuumgießen wird eine Silikonform verwendet, die von einem hochwertigen Urmodell, typischerweise einem 3D-gedruckten oder CNC-gefrästen Teil, abgeformt wird. Flüssiges Polyurethanharz wird unter Vakuum in die Form gegossen, um Luftblasen zu entfernen. Spritzgießen hingegen beinhaltet das Einspritzen von geschmolzenem Thermoplast in gehärtete Stahl- oder Aluminiumformen unter hohem Druck – ideal für die Serienfertigung.
Bei der Bewertung der Unterschiede zwischen Vakuumgießen und Spritzgießen müssen sechs Kernfaktoren berücksichtigt werden, die sich direkt auf Kosten, Lieferzeit, Qualität und Umfang auswirken.
Die Werkzeugkosten sind beim Vakuumgießen deutlich geringer und liegen zwischen 200 und 1,000 US-Dollar pro Silikonform, verglichen mit Zehntausenden von US-Dollar für Metallspritzgussformen. Auch die Lieferzeiten sind beim Vakuumgießen kürzer – 10 bis 20 Tage gegenüber 4 bis 12 Wochen beim Spritzgießen. Dadurch eignet sich das Vakuumgießen ideal für schnelles Prototyping, Tests vor der Markteinführung und die Fertigung kleiner Stückzahlen (10 bis 500 Teile pro Produktionslauf).
Die Stückkosten sind beim Vakuumgießen jedoch höher, wenn die Stückzahl einige hundert übersteigt. Die Toleranzen sind für unkritische Anwendungen vergleichbar; beim Vakuumgießen werden Genauigkeiten von ±0.05 mm bzw. ±0.3 % erreicht. Die Oberflächengüte beim Vakuumgießen ist exzellent – glänzend, matt oder strukturiert – und spiegelt das Urmodell direkt wider. Die Materialauswahl ist beim Vakuumgießen jedoch eingeschränkter und beschränkt sich auf Polyurethanharze, während das Spritzgießen ein breiteres Spektrum an Thermoplasten und technischen Polymeren ermöglicht.
Hier ein kurzer Vergleich in sechs Schlüsselkategorien:
| Faktor | Vakuumgießen | Spritzguss |
| Werkzeugkosten | $ $ 200 1,000- | €10,000 + |
| Vorlaufzeit | 10–20 Tage | 4-12 Wochen |
| Teilekosten | 10–100 USD/Einheit | <1 US-Dollar/Einheit (im Maßstab) |
| Toleranzen | ±0.05 mm oder ±0.3 % | ±0.02–0.1 mm |
| Oberflächenfinish | Hoch (abhängig vom Mastermodell) | Hoch (abhängig von der Formoberfläche) |
| Materialwahl | Polyurethan, Elastomere, TPE usw. | Breites Spektrum an Thermoplasten und Polymeren |
Vakuumguss vs. 3D-Druck
Beim Vakuumgießen wird eine Silikonform anhand eines hochwertigen Urmodells erstellt und die Teile anschließend unter Vakuum mit Polyurethanharzen gegossen. Der 3D-Druck hingegen baut die Teile Schicht für Schicht direkt aus einem digitalen 3D-Modell mithilfe verschiedener additiver Fertigungstechnologien auf.
Sie werden deutliche Vor- und Nachteile dieser beiden Verfahren feststellen. Vakuumgießen eignet sich hervorragend zur Herstellung von Teilen mit gleichbleibender Maßgenauigkeit und erstklassiger Oberflächengüte, insbesondere für Serienfertigungsvolumina zwischen 10 und 500 Stück. Nach der Anfertigung eines Urmodells lassen sich damit schnell mehrere Vakuumgussteile herstellen. Im Gegensatz dazu ist 3D-Druck ideal, wenn Flexibilität und Designfreiheit im Vordergrund stehen, insbesondere in der frühen Prototypenphase.
Hier ist ein Vergleich der beiden Modelle anhand von sechs Schlüsselfaktoren:
| Faktor | Vakuumgießen | 3D Druck |
| Werkzeugkosten | 200–1,000 US-Dollar pro Silikonform | Keine, aber die Kosten für Drucker und Material variieren. |
| Vorlaufzeit | 10–20 Tage (einschließlich Urmodell und Form) | 1–3 Tage für die meisten Prototypen |
| Teilekosten | 10–100 US-Dollar pro Teil, abhängig von Harz, Größe und Nachbehandlung | Niedriger für Einzelstücke, höher für 100+ Teile |
| Toleranzen | ±0.05 mm oder ±0.3 % | ±0.1–0.5 mm je nach Technologie |
| Oberflächenfinish | Glatt, matt oder glänzend direkt aus der Form | Schichtstruktur, sofern nicht nachbearbeitet |
| Materialwahl | Breites Sortiment an Urethan-Gusswerkstoffen, Elastomeren | Beschränkt auf verfügbare 3D-Druckmaterialien |
Vakuumgießen vs. Vakuumformen
Beim Vakuumgießen werden flüssige Harze unter Vakuum in eine Silikonform gegossen und härten dort zu einem festen Material aus. Im Gegensatz dazu wird beim Vakuumformen eine Kunststoffplatte erhitzt und anschließend mithilfe von Vakuumdruck über eine Form gezogen, um dünnwandige Bauteile zu erzeugen.
Vakuumgießen eignet sich ideal für komplexe 3D-Geometrien und Bauteile mit variierenden Wandstärken. Es ermöglicht die Herstellung detaillierter Merkmale und Hinterschneidungen, die mit Vakuumformen nicht realisierbar wären. Vakuumformen hingegen ist schneller und kostengünstiger für große, einfache, dünnwandige Gehäuse wie Verpackungsschalen, Abdeckungen und Gehäuse.
Hier ein Vergleich der beiden Methoden anhand von sechs technischen und wirtschaftlichen Faktoren:
| Faktor | Vakuumgießen | Vakuumformen |
| Werkzeugkosten | 200–1,000 US-Dollar für Silikonformen | 500–2,000 US-Dollar für Metall- oder Holzformen |
| Vorlaufzeit | 10–20 Tage inklusive Aushärtung des Urmodells und der Form | 3–7 Tage, sobald der Schimmel fertig ist |
| Teilekosten | 10–100 US-Dollar pro Teil, abhängig von Volumen und Harz | 1–20 US-Dollar pro Teil, in der Regel niedriger bei großen Teilen |
| Toleranzen | ±0.05 mm bzw. ±0.3 % für Abmessungen über 100 mm | ±0.5 mm oder mehr, abhängig von der Materialdicke |
| Oberflächenfinish | Matt, glänzend oder direkt aus der Form strukturiert | Hängt üblicherweise von der Formoberfläche ab; Polieren verursacht zusätzliche Kosten. |
| Materialwahl | Urethanharze, Elastomere, flexible und starre Kombinationen | Beschränkt auf Thermoplaste wie ABS, HIPS, PETG, PVC |
Vakuumguss vs. Schleuderguss
Beim Vakuumgießen wird ein Polyurethanharz unter Vakuumdruck in eine Silikonform gegossen, um Luftblasen zu entfernen und Maßgenauigkeit zu gewährleisten. Im Gegensatz dazu nutzt das Schleudergießen die schnelle Rotation der Form, um das geschmolzene Material, üblicherweise Metall oder Duroplast, durch Zentrifugalkraft gegen die Wände des Formhohlraums zu pressen.
Die Wahl des Verfahrens hängt von der Geometrie Ihres Bauteils, den erforderlichen Materialeigenschaften und Ihren Produktionszielen ab. Vakuumgießen eignet sich hervorragend für Rapid Prototyping, Konsumgüter und Kleinserien, insbesondere bei Verwendung eines hochwertigen Urmodells zur Reproduktion komplexer Merkmale. Schleudergießen ist besser geeignet für zylindrische oder symmetrische Teile wie Buchsen, Ringe oder Rohrabschnitte, insbesondere wenn Festigkeit und hohe Dichte Priorität haben.
Hier ist ein Vergleich beider Verfahren anhand von sechs wichtigen Vergleichsfaktoren:
| Faktor | Vakuumgießen | Schleuderguss |
| Werkzeugkosten | Niedrig (200–1,000 US-Dollar für Silikonformen) | Mittel bis hoch (Metallformen und Schleuderanlage) |
| Vorlaufzeit | 10–20 Tage von der Konzeption bis zur Produktion | Die Einrichtung dauert 10–15 Tage; nach der Konfiguration geht es schneller. |
| Teilekosten | 10–100 US-Dollar, abhängig von Material und Verarbeitung | Höhere Einrichtungskosten, aber geringe Stückkosten bei entsprechender Größenordnung |
| Toleranzen | ±0.05 mm oder ±0.3 %; ideal für komplexe, detaillierte Bauteile | ±0.25 mm; besser geeignet für einfache, konzentrische Formen |
| Oberflächenfinish | Matt, glänzend oder strukturiert direkt aus der Form | Innenfläche oft rau; Außenfläche nach der Bearbeitung glatter |
| Materialwahl | Urethanharz, Elastomere, ABS-ähnliche Kunststoffe, Silikonmischungen | Metalle (Aluminium, Bronze, Stahl), Duroplaste |
Wie wählt man einen Anbieter für Vakuumguss-Dienstleistungen aus?
Die Auswahl des richtigen Anbieters für Vakuumgussdienstleistungen erfordert mehr als nur einen Preisvergleich.
Sie brauchen einen Partner, der Ihre Branche, Ihre Produktanforderungen und die technischen Details des Vakuumgießverfahrens versteht.
Beginnen Sie damit, deren Erfahrung mit Kleinserienfertigung zu beurteilen und herauszufinden, ob sie sich auf Prototypenprojekte oder Kleinserienfertigung spezialisiert haben.
Ein etablierter Anbieter verfügt über nachweisliche Erfahrung in der Herstellung hochwertiger Urmodelle, entweder mittels CNC-Bearbeitung oder 3D-Druck. Sein Wissen über Maßgenauigkeit, Formleistung und Gussmaterialien ist entscheidend dafür, dass Ihre Teile die Anforderungen an Toleranz und Oberflächengüte erfüllen.
Prüfen Sie, ob die Ausrüstung des Anbieters automatisierte Vakuumkammern und Silikonformsysteme für gleichbleibende Produktionsergebnisse umfasst. Ein zuverlässiger Anbieter sollte ein breites Materialsortiment anbieten, das Urethan-Gießharze, Elastomere und Optionen für starre oder flexible Teile beinhaltet.
Zertifizierungen wie ISO 9001 und ISO 13485 zeugen von einem sorgfältigen Qualitätsmanagement. Auch die Lieferzeit ist ein entscheidender Faktor. Fragen Sie daher nach, wie schnell Formen und fertige Vakuumgussteile geliefert werden können.
Berücksichtigen Sie außerdem deren Kapazität für Formgröße und Teilevolumen, insbesondere wenn Ihre Anwendung größere Gussteile oder Präzisionsprototypen umfasst.
Effektive Kommunikation ist entscheidend. Sie brauchen ein Team, das reaktionsschnell und transparent ist und Sie von der Erstellung des Schnittmusters bis zum finalen Guss durch jeden Schritt begleiten kann.
Darüber hinaus ist 3ERP bestens gerüstet, Ihre Anforderungen im Bereich Vakuumgießen und Silikonformen zu erfüllen. Dank langjähriger Erfahrung in Fertigungsprozessen wie Silikon-Vakuumgießen und Rapid Prototyping bietet das Unternehmen herausragende Teilequalität mit einer Maßgenauigkeit von bis zu ±0.3 % bzw. ±0.3 mm für Teile unter 100 mm.
Die Formgröße ist durch die Abmessungen der Vakuumkammer (1900 × 900 × 750 mm) begrenzt, das maximale Gießvolumen beträgt 10 Liter. Dadurch eignet sich das Verfahren für eine breite Palette von Vakuumgussprodukten, darunter Konsumgüter, Automobilkomponenten und Funktionsprototypen.
Der Prozess bei 3ERP beginnt mit der Erstellung eines Urmodells, das typischerweise per CNC-Bearbeitung gefertigt wird, wobei aber auch 3D-gedruckte Alternativen zum Einsatz kommen. Dieses Modell wird anschließend in flüssiges Silikon getaucht und bildet nach dem Aushärten eine Form.
Nachdem die Form aufgeschnitten und das Urmodell entnommen wurde, wird Gießharz in den Formhohlraum innerhalb der Vakuumkammer gegossen. Dadurch werden Lufteinschlüsse entfernt und Defekte wie Oberflächenblasen vermieden.
Nach dem Aushärten im Ofen wird das Teil entformt und ist sofort einsatzbereit. Dieselbe Silikonform kann für bis zu 20 Abgüsse wiederverwendet werden und bietet somit eine zuverlässige Lösung für die gleichbleibende Produktion kleiner Serien mit exzellenter Oberflächenstruktur und Teilekonsistenz.
Fazit
Wenn Sie Ihre Idee schnell, kostengünstig und marktgerecht umsetzen möchten, ist Vakuumgießen genau das Richtige für Sie. Es schließt die Lücke zwischen 3D-Druck und Spritzguss. Sie erhalten hervorragende Oberflächen, zuverlässige Maßgenauigkeit und eine große Materialauswahl. Ob Prototypen, Sonderanfertigungen oder Kleinserien – dieses Verfahren bietet Ihnen die Flexibilität, schnell zu arbeiten und gleichzeitig hohe Qualität zu gewährleisten.
Letztendlich bietet Vakuumgießen mehr Kontrolle, weniger Stress und schnellere Ergebnisse, insbesondere in Kombination mit einem soliden Urmodell aus CNC-Bearbeitung oder 3D-Druck. Es ist nicht nur etwas für Ingenieure im Laborkittel, sondern für jeden, der clevere Ideen umsetzen möchte, ohne sich in aufwendigen Werkzeugmaschinen zu verstricken.
Häufig gestellte Fragen
1. Ist Vakuumgießen für die Herstellung von Serienteilen geeignet?
Ja, Vakuumgießen eignet sich für Serienteile, insbesondere für Kleinserien und die Fertigung von Kleinserien. Für die Massenproduktion wie Spritzgießen ist es zwar nicht ideal, erzielt aber hervorragende Ergebnisse bei Losgrößen unter einigen hundert Stück. Vakuumgießen ermöglicht eine gleichbleibende Teilequalität mit exzellenter Oberflächenstruktur und ist daher eine ausgezeichnete Wahl für Konsumgüter, Gehäuse und Funktionsprototypen. Die Maßgenauigkeit, die Materialvielfalt und die Einsparungen bei den Werkzeugkosten machen es zur bevorzugten Lösung, wenn die Produktionsmengen den Einsatz von Spritzgussformen in Originalgröße nicht rechtfertigen.
2. Können mit Vakuumgussverfahren komplexe Geometrien reproduziert werden?
Ja, Vakuumgießen ermöglicht die detailgetreue Nachbildung komplexer Geometrien. Dank der Flexibilität von Silikonformen und der Verwendung von Vakuumkammern lassen sich selbst Teile mit Hinterschneidungen, dünnen Wänden oder komplexen Hohlräumen präzise formen. Der Prozess beginnt mit einem hochwertigen Urmodell, das häufig mittels 3D-Druck oder CNC-Bearbeitung hergestellt wird. Sobald die Silikonform diese Geometrie erfasst hat, fließt das Gießharz unter Vakuumdruck in jede Ecke und minimiert so Lufteinschlüsse.
3. Wie lange ist eine Silikonform beim Vakuumgießen haltbar?
Eine Silikonform für den Vakuumguss hält bei Verwendung von bei Raumtemperatur vulkanisierenden (RTV) Silikonen typischerweise 20 bis 25 Mal. Diese Lebensdauer kann je nach Teilegeometrie, Gießharzart und Aushärtungstemperatur variieren. Robustere Formen, die mit hochtemperaturvulkanisierenden (HTV) Silikonen hergestellt werden, ermöglichen bis zu 300–500 Gussteile. Die Wiederverwendbarkeit hängt von der Formpflege, der Teilegröße und dem allgemeinen Materialverschleiß ab.