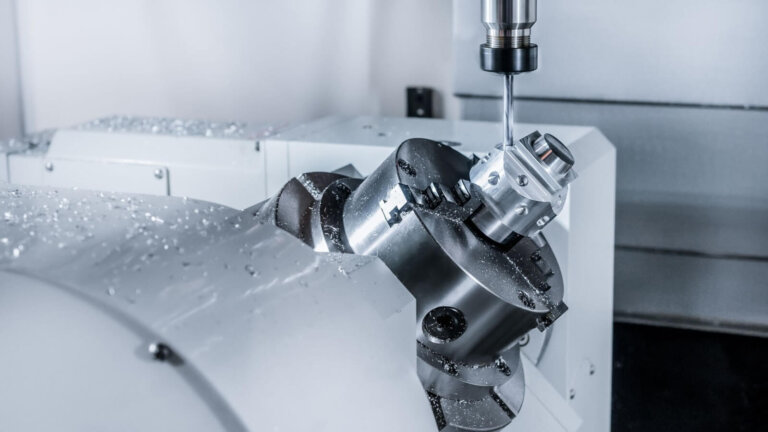
Die Wahl zwischen CNC-Drehen und CNC-Fräsen ist eine häufige Entscheidung in der modernen Fertigung . Die richtige Wahl kann entscheidend für Geschwindigkeit, Genauigkeit und Kosten sein. Drehen und Fräsen bilden das Rückgrat der Präzisionsbearbeitung. Beim einen Verfahren rotiert das Werkstück, beim anderen das Werkzeug, aber beide formen Rohmaterial zu den benötigten Bauteilen.
Heutzutage übernimmt die CNC-Bearbeitung den Großteil der Arbeit. Dank computergesteuerter Systeme, die jeden Arbeitsschritt steuern, sind diese Prozesse schneller, intelligenter und präziser als je zuvor. Doch trotz all dieser Automatisierung hängt die Wahl der besten Methode weiterhin davon ab, was und wie viele Teile Sie herstellen möchten.
In diesem Artikel erklären wir Ihnen die wesentlichen Unterschiede zwischen Drehen und Fräsen, wann welches Verfahren angewendet wird und wie Sie das richtige Verfahren für Ihr nächstes Projekt auswählen.
Worin besteht der Unterschied zwischen Drehen und Fräsen?
Der Hauptunterschied zwischen Drehen und Fräsen liegt in der Art der Materialabtragung. Beim CNC-Drehen rotiert das Werkstück, während ein relativ stationäres Einpunkt-Schneidwerkzeug die Oberfläche formt.
Im Gegensatz dazu verwendet das Fräsen ein rotierendes Mehrpunkt-Schneidwerkzeug, das sich entlang verschiedener Achsen bewegt, um ein feststehendes oder langsam bewegtes Werkstück zu bearbeiten. Diese Umkehrung der Drehrichtung – Werkstück beim Drehen versus Werkzeug beim Fräsen – bestimmt die jeweilige Arbeitsdynamik und die erzeugbaren Formen.
Aufgrund dieser grundlegenden mechanischen Funktion eignen sich Drehbearbeitungen ideal für zylindrische, rohrförmige oder konische Formen. Wellen, Bolzen und Buchsen sind gängige Ergebnisse des Drehens.
Das Fräsen eignet sich hervorragend zur Herstellung ebener Flächen, Nuten, Bohrungen und komplexer 3D-Konturen. Es wird häufig zur Fertigung prismatischer Teile, Gehäuse, Halterungen und Formhohlräume eingesetzt.
Dreh- und Fräsmaschinen unterscheiden sich in Aufbau und Werkzeugausstattung. CNC-Drehmaschinen und Drehzentren verwenden Spannfutter, Revolver und mitunter Gegenspindeln zur Werkstückrotation. Fräsmaschinen , ob vertikal, horizontal oder 5-Achs, nutzen Planfräser, Schaftfräser und Kugelkopffräser für verschiedene Fräsbearbeitungen. Beide Maschinentypen unterstützen die CNC-Automatisierung zur Sicherstellung von Wiederholgenauigkeit und Oberflächengüte.
Die Wahl zwischen Drehen und Fräsen hängt letztendlich von der Werkstückform, den erforderlichen Bearbeitungsmethoden und dem Komplexitätsgrad ab. Auch Vorschubgeschwindigkeit, Werkzeugdrehzahl und Werkzeugkosten sollten berücksichtigt werden. Diese Bearbeitungsprozesse lassen sich in hybriden CNC-Systemen kombinieren, um Rüstzeiten zu reduzieren und die Produktionseffizienz zu steigern.
Was ist CNC-Drehen?

CNC-Drehen ist eine Präzisionsbearbeitungstechnik, bei der sich das Werkstück mit hoher Geschwindigkeit dreht, während ein stationäres Einpunkt-Schneidwerkzeug Material von seiner Oberfläche abträgt.
Das Werkstück wird üblicherweise in ein Spannfutter eingespannt oder zwischen Spitzen einer CNC-Drehmaschine befestigt . Während sich das Werkstück dreht, bewegt sich das Schneidwerkzeug entlang vorprogrammierter Werkzeugwege, gesteuert durch die numerische Steuerung des Computers, um die gewünschten Geometrien zu erzielen.
Moderne CNC-Drehzentren sind mit Funktionen wie Werkzeugrevolvern, Stangenvorschubgeräten und Gegenspindeln ausgestattet, die eine effiziente Bearbeitung aus verschiedenen Winkeln ohne manuelles Umpositionieren ermöglichen.
Sie können jede Bewegung, Schnitttiefe und Spindeldrehzahl im Voraus programmieren und so die Automatisierung über mehrere Produktionsläufe hinweg ermöglichen.
CNC-Drehen ist besonders effektiv bei der Herstellung von Bauteilen mit Rotationssymmetrie – wie Stangen, Scheiben, Wellen oder Buchsen. Es bietet hervorragende Rundlaufgenauigkeit, Rundheit und Maßgenauigkeit.
Dieses Verfahren eignet sich gut für Materialien wie Aluminium, Stahl, Kunststoffe oder Verbundwerkstoffe und ist ideal für die Produktion mittlerer bis hoher Stückzahlen in der Fertigungsindustrie.
Langdrehautomaten (CNC) ermöglichen die Bearbeitung kleinerer Durchmesser mit höchster Genauigkeit und integrieren häufig angetriebene Werkzeuge für Fräsbearbeitungen in einer einzigen Aufspannung. Diese Maschinen sind besonders nützlich, wenn sowohl Dreh- als auch Fräsvorgänge erforderlich sind, da sie Materialverschwendung und Maschinenwechsel reduzieren.
Arten von Drehoperationen
Es gibt verschiedene Drehbearbeitungsverfahren, die jeweils auf spezifische Merkmale eines Bauteils zugeschnitten sind. Das Plandrehen dient dazu, die Endfläche eines rotierenden Teils zu ebnen, oft als vorbereitender oder abschließender Bearbeitungsschritt.
Durch das Ausbohren wird der Innendurchmesser entlang der Achse des Werkstücks verfeinert oder vergrößert, wodurch die Rundlaufgenauigkeit und die Toleranz verbessert werden.
Beim Gewindeschneiden werden Innen- oder Außengewinde mithilfe spezieller Einsätze und programmierter Vorschübe geschnitten. Beim Einstechen werden schmale Schlitze oder Vertiefungen in die Außen- oder Innenflächen eingebracht, während beim Rändeln strukturierte Oberflächen für besseren Halt oder aus ästhetischen Gründen entstehen.
Moderne CNC-Drehzentren unterstützen mehr als nur das Drehen. Sofern Ihre Konfiguration es zulässt, können Sie auch Bohr-, Gewindeschneid- oder Reibvorgänge direkt auf der Drehmaschine integrieren.
Das Abtrennen, auch Trennen genannt, ist ein weiterer wichtiger Prozessschritt, bei dem das fertige Teil mit einem speziell dafür entwickelten Werkzeug vom Rohmaterial getrennt wird.
Jeder Bearbeitungsvorgang erfordert die richtige Geometrie, Schnittgeschwindigkeit und Vorschubgeschwindigkeit des Schneidwerkzeugs.
Beim Gewindeschneiden und Einstechen werden beispielsweise häufig Spanbrecher-Wendeschneidplatten eingesetzt, um lange, faserige Späne in duktilen Werkstoffen zu bewältigen. Mit der richtigen Programmierung und Revolverkonfiguration lassen sich viele Drehbearbeitungen in einem einzigen Arbeitsgang durchführen, was Zeit spart und die Bearbeitungskonstanz verbessert.
Was ist CNC-Fräsen?

CNC-Fräsen ist ein subtraktives Bearbeitungsverfahren, bei dem ein rotierendes Mehrpunkt-Schneidwerkzeug verwendet wird, um Material von einem stationären oder sich leicht bewegenden Werkstück abzutragen.
Anders als beim CNC-Drehen, wo sich das Werkstück dreht, nutzen Fräsmaschinen die Rotation des Fräsers selbst. Diese Fräserrotation ermöglicht in Kombination mit präzisen Linearbewegungen die hochgenaue Bearbeitung einer Vielzahl komplexer Formen.
Das Schneidwerkzeug beim CNC-Fräsen kann sich entlang mehrerer Achsen bewegen. Während 3-Achs-Konfigurationen üblich sind, arbeiten viele CNC-Fräsmaschinen heutzutage mit 4- oder 5-Achs-Funktionalität.
Diese zusätzlichen Achsen ermöglichen die Bearbeitung von Konturen, Hinterschneidungen und komplexen Geometrien ohne Umpositionierung des Werkstücks. Diese Flexibilität macht das Fräsen zu einem der vielseitigsten Bearbeitungsverfahren, die heute verfügbar sind.
Durch Fräsbearbeitung lassen sich prismatische Bauteile wie Gehäuse, Halterungen, Schlitze und Löcher sowie 3D-Konturen für Formen oder Prototypen herstellen.
Egal ob Sie mit Aluminium, Stahl, Verbundwerkstoffen oder Kunststoffen wie ABS oder Nylon arbeiten, die richtigen Drehzahlen, Vorschubgeschwindigkeiten und Werkzeuge gewährleisten gleichbleibende Ergebnisse.
Je nach Form und Material des Werkstücks werden unterschiedliche Fräswerkzeuge wie Planfräser, Schaftfräser und Bohrer ausgewählt. Vertikalspindeln eignen sich für allgemeine Bearbeitungsaufgaben, während Horizontalspindeln ihre Stärken bei tieferen und schwereren Schnitten ausspielen.
Für Anwendungen, die enge Toleranzen und die Bearbeitung mehrerer Oberflächen erfordern, bieten 5-Achs-CNC-Fräsmaschinen unübertroffene Möglichkeiten. Sie können das Werkzeug oder den Tisch neigen, wodurch der Bedarf an mehreren Aufspannungen reduziert und gleichzeitig die Gesamteffizienz gesteigert wird.
Arten von Fräsvorgängen
Eine der gängigsten Fräsarten ist das Planfräsen. Dabei wird mit den Schneidkanten am Umfang und an der Stirnfläche des Werkzeugs eine ebene Fläche auf der Oberseite des Werkstücks erzeugt. Dieses Verfahren eignet sich besonders gut zum Planfräsen von Rohmaterialien und zur Herstellung präziser horizontaler Ebenen.
Nutenfräsen, auch Umfangsfräsen genannt, dient zum Einfräsen von Nuten, Kanälen oder Absätzen an den Seiten eines Werkstücks. Diese Bearbeitungsvorgänge nutzen die Außenkanten des Werkzeugs und verwenden häufig Schaftfräser oder Nutenbohrer, um Merkmale mit definierten Tiefen und Breiten zu erzeugen.
Bei Bauteilen mit abgewinkelten oder gekrümmten Oberflächen kommen Konturfräsen und Winkelfräsen zum Einsatz. Diese Verfahren ermöglichen die Erstellung komplexer Profile, Fasen oder Neigungen über mehrere Achsen hinweg.
Beim Taschenfräsen wird Material aus dem Inneren eines Bauteils entfernt, wodurch oft vertiefte Strukturen wie Hohlräume oder Schlitze entstehen.
Für komplexere Geometrien können Spiralfräsen, Gewindefräsen und Zahnradfräsen durchgeführt werden. Jedes dieser Spezialverfahren erfordert eine präzise Steuerung der Fräsbahn und der Schnitttiefe.
Fräswerkzeuge gibt es in vielen Ausführungen: Kugelfräser, Fasenfräser, Schruppfräser und Schlichtfräser. Jedes Werkzeug ist für einen bestimmten Bearbeitungsvorgang ausgelegt.
Die Wahl der richtigen Werkzeuge und die Einstellung optimaler Vorschubgeschwindigkeiten und Spindeldrehzahlen sind entscheidend für die Erzielung der gewünschten Oberflächengüte und Maßgenauigkeit.
Unterstützt Ihre Maschine Mehrachsenbewegungen, können Sie sogar Hinterschneidungen oder komplexe Innenstrukturen bearbeiten, ohne das Werkstück neu einspannen zu müssen. Das ist der Vorteil des CNC-Fräsens: Sie gewinnen Flexibilität, Wiederholgenauigkeit und Kontrolle über nahezu jedes Detail des fertigen Werkstücks. Dadurch eignet es sich für eine Vielzahl von Produkten in unterschiedlichsten Branchen.
Welche Gemeinsamkeiten bestehen zwischen Drehen und Fräsen?
Sowohl beim CNC-Drehen als auch beim CNC-Fräsen wird Material schrittweise von einem massiven Block abgetragen, sei es Stangenmaterial, Plattenmaterial oder ein Schmiederohling, um präzise, funktionale Teile herzustellen.
Diese beiden Bearbeitungsmethoden werden in der Fertigungsindustrie weit verbreitet eingesetzt, um alles von Luft- und Raumfahrtkomponenten bis hin zu medizinischen Implantaten herzustellen.
Sowohl das Drehen als auch das Fräsen sind stark auf computergesteuerte numerische Steuerungssysteme (CNC) angewiesen, um Bewegungsabläufe zu automatisieren.
Die Software interpretiert Ihre programmierten Werkzeugwege und übermittelt die notwendigen Anweisungen an Motoren und Servos, die entweder die Spindel oder das Schneidwerkzeug führen. Dieser Automatisierungsgrad verbessert die Teilekonsistenz und trägt dazu bei, das Risiko von Bedienungsfehlern, die bei manuellen Maschinenbedienungen häufig auftreten, zu minimieren.
Egal ob Sie eine CNC-Drehmaschine oder eine CNC-Fräsmaschine bedienen, Sie werden feststellen, dass Kühlschmierstoffe bei beiden Verfahren eine ähnliche Rolle spielen.
Kühlmittel reduzieren die Hitze, verhindern Werkzeugverschleiß und helfen, Späne aus der Schnittzone zu entfernen.
Die Kontrolle der Spanbildung – insbesondere bei Hochgeschwindigkeitsbearbeitungen – ist entscheidend für die Erzielung sauberer Oberflächen und die Minimierung von Materialablagerungen um das Werkzeug herum.
Eine weitere Gemeinsamkeit liegt in der Materialverträglichkeit. Beide Methoden eignen sich für gängige Bearbeitungswerkstoffe wie Aluminium, Stahl, Titan, ABS, Nylon oder Verbundlaminate.
Allerdings sind geeignete Werkzeuge, Schnittgeschwindigkeiten und Vorschübe erforderlich, um eine optimale Oberflächengüte und Maßtoleranz zu erzielen.
Beide Verfahren nutzen zudem CAD/CAM-Software, um Bearbeitungsanweisungen zu generieren und Arbeitsgänge vor dem eigentlichen Schneidvorgang zu simulieren. Dadurch lassen sich selbst komplexe Geometrien effizient und mit minimalem Aufwand bearbeiten.
Abschließend sei erwähnt, dass nach Abschluss der Bearbeitung sowohl beim Drehen als auch beim Fräsen häufig Nachbearbeitungsschritte wie Entgraten oder Polieren durchgeführt werden, um die Oberflächenqualität zu verbessern.
Was sind die Vor- und Nachteile des Drehens und Fräsens?
Beim Vergleich von Drehen und Fräsen sollten Sie mehr als nur die Unterschiede berücksichtigen. Jedes Verfahren hat seine Stärken und Schwächen, abhängig von der Werkstückform, dem Produktionsvolumen, dem Material und dem erforderlichen Detaillierungsgrad. Sehen wir uns genauer an, was Drehen und Fräsen vorteilhaft macht und welche Grenzen Sie beachten sollten.
Vorteile des Drehens
 CNC-Drehen ist eines der effizientesten Bearbeitungsverfahren, wenn es um zylindrische oder konische Bauteile geht.
Da sich das Werkstück dreht und das Schneidwerkzeug stationär bleibt, eignet sich das Verfahren hervorragend zur Herstellung symmetrischer Formen wie Wellen, Buchsen, Stifte und Distanzstücke.
Seine Fähigkeit, Rundlaufgenauigkeit und Maßgenauigkeit zu gewährleisten, macht es zu einer guten Wahl für Präzisionsbearbeitungsaufgaben.
Das Drehen erweist sich insbesondere bei der Serienfertigung als äußerst nützlich. Stangenvorschubgeräte automatisieren die Teilezuführung und ermöglichen so die kontinuierliche Bearbeitung mehrerer Teile mit minimalem Überwachungsaufwand.
Moderne CNC-Drehzentren können, ausgestattet mit Gegenspindeln und angetriebenen Werkzeugen, in einer Aufspannung Sekundärbearbeitungen wie Bohren, Ausdrehen oder Gewindeschneiden durchführen – das spart Zeit und reduziert den Handhabungsaufwand.
Die Werkzeugkosten sind in der Regel ebenfalls niedriger. Einpunkt-Schneidwerkzeuge sind erschwinglich, und die Einsätze lassen sich schnell austauschen, wodurch Ausfallzeiten reduziert werden.
Da sich das Werkstück selbst dreht, wird die Spanabfuhr erleichtert, insbesondere bei weicheren Metallen wie Aluminium oder Stahl.
Dies trägt zu saubereren Schnitten und besseren Oberflächengüten bei, ohne dass eine aufwendige Nachbearbeitung erforderlich ist. Wenn die Geometrie Ihres Bauteils überwiegend rund ist, bietet Ihnen das Drehen einen schnellen, zuverlässigen und kostengünstigen Weg zur Fertigung.
Nachteile des Drehens
Trotz seiner Stärken stößt das CNC-Drehen an seine Grenzen, insbesondere bei komplexeren Werkstückgeometrien. Da der Prozess auf einem rotierenden Werkstück basiert, ist er prinzipiell auf die Herstellung runder oder symmetrischer Formen beschränkt.
Wenn Ihr Werkstück prismatische Merkmale, Taschen oder ebene Flächen erfordert, benötigen Sie entweder eine separate Fräseinrichtung oder eine Drehmaschine mit angetriebenen Werkzeugen, was die Kosten erhöht und die Programmierung komplexer macht.
Es gibt auch physikalische Einschränkungen, die mit der Maschinengröße zusammenhängen. Der Durchmesser Ihres Werkstücks darf den sicheren Aufnahmebereich des Drehfutters oder der Spindel nicht überschreiten. Bei großen oder unregelmäßigen Teilen müssen Sie gegebenenfalls auf andere Bearbeitungsmethoden ausweichen.
Kontinuierliche Rotation bei hohen Spindeldrehzahlen kann, insbesondere beim Schneiden duktiler Werkstoffe, zu langen, faserigen Spänen führen. Die Kontrolle der Spanbildung ist daher sowohl für die Sicherheit als auch für die Oberflächenqualität unerlässlich.
Darüber hinaus sind zwar Werkzeugwechsel beim Drehen seltener, doch kann der Verschleiß eines Einpunkt-Schneidwerkzeugs die Toleranz verringern und den Ausschuss erhöhen, wenn er nicht sorgfältig überwacht wird.
Bei Bauteilen mit dünnen Wänden oder empfindlichen Querschnitten können Vibrationen und Durchbiegungen unter Rotationskräften die Maßgenauigkeit verringern.
Vorteile des Fräsens
Einer der größten Vorteile des CNC-Fräsens ist die präzise Bearbeitung unterschiedlichster Geometrien. Ob komplexe Konturen, sich kreuzende Nuten, Gewindebohrungen oder filigrane 3D-Formen – Fräsbearbeitungen ermöglichen die konsistente Herstellung dieser Merkmale.
Beim Fräsen wird mithilfe eines rotierenden Mehrpunkt-Schneidwerkzeugs Material von einem stationären oder sich langsam bewegenden Werkstück sowohl in horizontalen als auch in vertikalen Ebenen abgetragen.
Moderne CNC-Fräsmaschinen lassen sich als 3-, 4- oder 5-Achs-Systeme konfigurieren. Die Mehrachsenbearbeitung reduziert die Anzahl der für die Fertigung eines Werkstücks erforderlichen Aufspannungen, was Zeit spart und die Maßgenauigkeit erhöht.
Mit der richtigen Vorrichtung kann eine einzelne Fräsmaschine mehrere Oberflächen bearbeiten, ohne das Werkstück neu ausrichten zu müssen.
Ein weiterer entscheidender Vorteil liegt in der Werkzeugauswahl. Sie können aus einer Vielzahl von Schneidwerkzeugen wählen – Schaftfräser, Planfräser, Fasenfräser –, die jeweils für unterschiedliche Materialien oder Bearbeitungsformen optimiert sind. Diese hohe Anpassungsfähigkeit macht das Fräsen ideal für die Bearbeitung von Metallen wie Aluminium, Stahl oder Titan sowie von Kunststoffen und Verbundwerkstoffen.
In Kombination mit Hochgeschwindigkeitsstrategien ermöglicht das Fräsen eine effiziente Spanabfuhr, reduziert die Wärmeentwicklung und erhöht die Standzeit der Schneidwerkzeuge.
Ob Sie Prototypen erstellen oder große Produktionsserien fertigen, die Präzision und Wiederholgenauigkeit des CNC-Fräsens ermöglichen es Ihnen, enge Toleranzen einzuhalten und saubere Oberflächen zu erzielen.
Deshalb setzen so viele Fertigungsunternehmen auf dieses Verfahren für Teile mit komplexen Merkmalen oder Anforderungen an die Bearbeitung mehrerer Oberflächen.
Nachteile des Fräsens
Trotz seiner Vielseitigkeit ist das Fräsen nicht immer die effizienteste oder wirtschaftlichste Lösung, insbesondere bei der Bearbeitung einfacher zylindrischer Teile.
Bei Bauteilen, die sich durch CNC-Drehen schneller herstellen ließen, führt das Fräsen oft zu längeren Zykluszeiten und höheren Stückkosten.
Dies liegt zum Teil an der Komplexität von Mehrpunktwerkzeugen und den häufigen Werkzeugwechseln, die bei aufwändigeren Bearbeitungsvorgängen erforderlich sind.
CNC-Fräsmaschinen benötigen in der Regel mehr Platz und verursachen höhere Anschaffungskosten als Drehzentren. Bei begrenzten Werkstattflächen oder Budgets kann dies eine Herausforderung darstellen.
Darüber hinaus erfordert eine komplexere Anlagenkonfiguration, beispielsweise bei 4- oder 5-Achs-Maschinen, mehr Zeit und Fachwissen für die Programmierung und Simulation.
Komplexe Werkzeugwege und Einrichtungsanweisungen können den Produktionsbeginn verzögern, insbesondere in kleineren Betrieben ohne eigenes Programmierpersonal.
Ein weiterer Faktor ist die Werkstückspannung. Komplexe Formen erfordern oft kundenspezifische Vorrichtungen oder modulare Spannsysteme, um das Werkstück zu stabilisieren, insbesondere wenn die Fräserrotation um mehrere Achsen erfolgt.
Die Konstruktion dieser Vorrichtungen kann zeitaufwändig und die Fertigung teuer sein. Für größere oder schwerere Bauteile werden zudem Spezialmaschinen wie Krane oder Sonderpaletten benötigt, was die Betriebskosten weiter erhöht.
Wie schneiden Drehen und Fräsen im Vergleich hinsichtlich 19 Faktoren ab?
Um das richtige Bearbeitungsverfahren auszuwählen, ist es hilfreich, nicht nur die Unterschiede zwischen Drehen und Fräsen zu verstehen, sondern auch, wie diese in der Praxis funktionieren.
Nachfolgend finden Sie unseren Vergleich anhand von 19 Hauptfaktoren.
Grundlegendes Funktionsprinzip
Der wesentlichste Unterschied zwischen Drehen und Fräsen liegt in der Bewegung des Schneidwerkzeugs und des Werkstücks. Beim CNC-Drehen rotiert das Werkstück selbst schnell um eine zentrale Achse, während ein stationäres Einpunkt-Schneidwerkzeug sich entlang linearer oder gekrümmter Bahnen bewegt, um Material abzutragen.
Diese Konfiguration macht das Drehen ideal für zylindrische oder konische Bauteile wie Stifte, Wellen und Buchsen. Sie ist außerdem besonders effektiv, um Rundheit und Konzentrizität über die gesamte Werkstückfläche zu gewährleisten.
Im Gegensatz dazu basiert das CNC-Fräsen auf einem rotierenden Mehrpunktfräser, der sich über ein weitgehend stationäres Werkstück bewegt.
Der Fräser folgt vorprogrammierten Bahnen, um prismatische Formen, Nuten, Taschen oder detaillierte Konturen auszufräsen. Das Fräsen eignet sich für Teile mit quadratischer, flacher oder mehrflächiger Geometrie – wie beispielsweise Halterungen, Gehäuse oder Formen.
Da sich das rotierende Element ändert (das Werkstück beim Drehen, das Schneidwerkzeug beim Fräsen), ändern sich auch die Art der Spanbildung, die Wärmeableitung und die erforderliche Werkzeuggeometrie.
Beim Drehen werden typischerweise Wendeschneidplatten mit austauschbaren Spitzen verwendet, während beim Fräsen genutete Fräser zum Einsatz kommen, um den Verschleiß auf mehrere Schneiden zu verteilen. In beiden Fällen steuern CNC-Befehle Vorschubgeschwindigkeit, Spindeldrehzahl und Schnitttiefe und gewährleisten so Präzision und Wiederholgenauigkeit in der Serienfertigung.
Maschinenkonfiguration & Werkzeuge
 Der Aufbau eines Drehzentrums unterscheidet sich deutlich von dem einer Fräsmaschine, obwohl beide computergesteuerte numerische Steuerung (CNC) zur Erzielung hoher Genauigkeit nutzen. Beim Drehen wird das Werkstück in ein Drehfutter eingespannt und um eine horizontale Spindel gedreht.
Die Maschine kann eine Gegenspindel für Rückseitenbearbeitungen oder einen Revolver enthalten, der mehrere Werkzeuge für schnelle Übergänge zwischen Arbeitsschritten wie Gewindeschneiden, Nutenschneiden oder Zentrierbohren aufnimmt.
Andererseits können Fräsmaschinen je nach gewünschtem Komplexitätsgrad vertikal, horizontal oder mehrachsig (z. B. 4- oder 5-achsig) ausgeführt sein.
Bei einer vertikalen CNC-Fräsmaschine befindet sich die Spindel üblicherweise oberhalb des Werkstücks, während sie bei einer horizontalen Maschine seitlich montiert wird – was tiefere und aggressivere Schnitte ermöglicht. Bettfräsmaschinen bieten Stabilität für große Bauteile, während Revolverfräsmaschinen einen größeren Verfahrbereich über die Achsen hinweg erlauben.
Im Hinblick auf die Werkzeuge erfordern Fräsbearbeitungen eine breitere Palette an Schneidwerkzeugen: Schaftfräser, Planfräser, Bohrer und Spezialwerkzeuge für Zahnradverzahnungen oder Konturbearbeitung.
Diese Werkzeuge werden häufig in einem automatischen Werkzeugwechsler aufbewahrt, der die Werkzeuge während eines Zyklus auswählt und austauscht. CNC-Fräsmaschinen können 20, 30 oder sogar über 100 Werkzeuge in einer Maschine aufnehmen und bieten Ihnen so eine unglaubliche Flexibilität bei der Bearbeitung komplexer Teile.
Im Gegensatz dazu benötigen CNC-Drehzentren typischerweise weniger Werkzeuge pro Aufspannung, führen die Bearbeitung von Drehteilen aber schneller aus.
Wenn beide Prozesse in einem einzigen Arbeitsablauf benötigt werden, verwenden viele Fertigungsunternehmen heute Fräs-Dreh-Hybride, die die Flexibilität des Fräsens mit der Geschwindigkeit und Effizienz des Drehens kombinieren – eine effiziente Lösung, wenn es um die Bearbeitung komplexer Geometrien aus einem einzigen Rohmaterialstück geht.
Teilgeometrie & Formen erzeugt
Drehen und Fräsen sind zwar beides Formen der CNC-Bearbeitung, aber die Art und Weise, wie sie Material abtragen und Merkmale formen, unterscheidet sich stark.
Beim Drehen rotiert das Werkstück gegen ein feststehendes Einpunkt-Schneidwerkzeug. Dieses Verfahren eignet sich ideal für zylindrische Profile wie Wellen, Buchsen, Scheiben und konische Bauteile.
Es eignet sich hervorragend zur Herstellung runder Formen mit hoher Rundlaufgenauigkeit und gleichmäßigen Durchmessern. Innenbohrungen und Außengewinde lassen sich durch Anpassen der Werkzeugbahn in Bezug auf das rotierende Werkstück problemlos bearbeiten.
Beim Fräsen hingegen wird ein rotierender Mehrpunktfräser verwendet, der sich quer oder in das Material hineinbewegt. Es eignet sich ideal für ebene Flächen, detaillierte Taschen, Keilnuten, Fasen und Winkelkonturen.
Modernere Fräsmaschinen mit 3-, 4- oder 5-Achs-Fähigkeit können hochkomplexe Geometrien bearbeiten, darunter Laufräder und organische 3D-Oberflächen.
Wenn Ihr Projekt rotierende und prismatische Merkmale kombiniert, wie zum Beispiel eine Flanschwelle mit gefrästen Löchern, dann können Hybridmaschinen wie Dreh-Fräs-Zentren beides in einer einzigen Aufspannung bearbeiten.
Diese Kombinationssysteme machen das Umspannen überflüssig und verkürzen die Zykluszeit, was in Produktionsumgebungen mit engen Lieferterminen entscheidend ist. Dadurch erhalten Sie eine flexible Lösung für Teile, die sich nicht eindeutig einer Bearbeitungskategorie zuordnen lassen.
Werkstückaufnahme und -befestigung
Bevor mit dem eigentlichen Schneidvorgang begonnen wird, entscheidet die Art und Weise, wie ein Werkstück fixiert wird, darüber, ob der Bearbeitungsprozess gelingt oder misslingt.
Die Spannmethoden beim Drehen und Fräsen unterscheiden sich je nach Art der Bewegung und der Geometrie des zu bearbeitenden Werkstücks. Eine mangelhafte Spannvorrichtung kann zu Vibrationen, Ungenauigkeiten oder sogar Ausschuss führen.
Beim Drehen wird das Werkstück üblicherweise in ein Spannfutter eingespannt oder zwischen zwei Spitzen fixiert. Diese Vorrichtung ermöglicht es, das Werkstück präzise um die Hauptspindelachse der Drehmaschine zu drehen.
Bei der Fertigung von Stangenmaterial sind CNC-Drehzentren häufig mit automatischen Stangenvorschubsystemen ausgestattet, die eine kontinuierliche Bearbeitung ermöglichen. Für ungewöhnlichere Formen oder filigrane Teile werden Spannzangen und Spezialbacken verwendet, um die Stabilität zu gewährleisten.
Das Fräsen erfordert eine andere Herangehensweise. Da sich der Fräser und nicht das Werkstück dreht, muss das Werkstück starr fixiert bleiben.
Das Material wird üblicherweise mit Schraubstöcken oder speziellen Vorrichtungen auf einem Maschinentisch befestigt.
Unregelmäßige Formen erfordern unter Umständen spezielle Vorrichtungen, um die korrekte Ausrichtung und Unterstützung während der Bearbeitung zu gewährleisten. Bei Mehrachsen-Bearbeitungsanlagen ermöglichen Drehtische oder Spannvorrichtungen die Bearbeitung mehrerer Flächen ohne manuelles Umpositionieren.
Schnellwechselvorrichtungen und modulare Werkzeugplattformen sind besonders in Umgebungen mit hoher Produktvielfalt und geringen Stückzahlen von großem Wert. Sie optimieren den Rüstvorgang und reduzieren Ausfallzeiten zwischen den Aufträgen.
Schnittgeschwindigkeit, Vorschub und Schnitttiefe
Die Bearbeitungseffizienz und die Oberflächengüte werden direkt von der Drehzahl, dem Vorschub und der Schnitttiefe beeinflusst; all diese Variablen müssen je nach Materialart und Bearbeitungsprozess kalibriert werden.
Diese drei Parameter verhalten sich beim Drehen und Fräsen unterschiedlich, obwohl das Endziel dasselbe ist: Material kontrolliert und präzise von einem Werkstück abzutragen.
Beim Drehen wird die Umfangsgeschwindigkeit aus der Rotation des Werkstücks selbst berechnet. Höhere Spindeldrehzahlen werden für weichere Werkstoffe wie Aluminium eingesetzt, während härtere Legierungen langsamere Rotationen erfordern, um die Werkzeugstandzeit zu verlängern.
Die Vorschubgeschwindigkeit steuert, wie schnell sich das Schneidwerkzeug über die Werkstückoberfläche bewegt, und die Schnitttiefe bestimmt, wie viel Material pro Durchgang abgetragen wird. Typischerweise werden beim Schruppen tiefere Schnitte und beim Schlichten flachere Schnitte für eine bessere Oberflächengüte verwendet.
Das Fräsen bringt mehr Komplexität mit sich. Hierbei hängen die Vorschubgeschwindigkeiten vom Durchmesser und der Anzahl der Schneiden des Fräsers ab.
Auch der Zustellungsabstand, also der horizontale Abstand zwischen den einzelnen Durchgängen, muss berücksichtigt werden, da er sich direkt auf die Zykluszeit und die Oberflächenqualität auswirkt. Mehrpunktfräser verteilen die Kräfte auf mehrere Schneiden, was bei entsprechender Einrichtung höhere Vorschubgeschwindigkeiten ermöglicht.
Sowohl beim Drehen als auch beim Fräsen werden Schmier- oder Kühlmittel eingesetzt, um die Schnitttemperaturen zu senken, Spanbildung zu verhindern und die Werkzeugschneide zu schützen.
Die korrekte Einstellung dieser Parameter ist entscheidend für die Einhaltung der Maßtoleranzen und die Vermeidung von Problemen wie Rattern oder Werkzeugbruch.
Um jeden Bearbeitungsprozess optimal zu nutzen, sollten Sie die Einstellungen an das jeweilige Material anpassen, sei es ein robuster technischer Kunststoff oder hochfester Stahl. CNC-Systeme mit Echtzeit-Rückkopplung können sogar Schnittgeschwindigkeit und Vorschub während des Prozesses anpassen, um die Schnittbedingungen in Echtzeit zu optimieren.
Materialkompatibilität
Beide Bearbeitungsverfahren eignen sich für die Bearbeitung einer breiten Palette von Werkstoffen, die üblicherweise in der Fertigung verwendet werden, von Hartmetallen über Thermoplaste bis hin zu modernen Verbundwerkstoffen.
Das Drehen eignet sich besonders gut für Materialien, die in runder Form vorliegen, wie Stangen und Stäbe, und ist daher eine effiziente Wahl für Bauteile wie Wellen, Bolzen oder Buchsen.
Das Fräsverfahren hingegen ist besser an quadratische, rechteckige oder plattenförmige Werkstücke anpassbar und ermöglicht die flexiblere Bearbeitung von flachen Oberflächen, Löchern und Profilen.
In beiden Fällen beeinflussen Materialeigenschaften wie Härte, Wärmeleitfähigkeit und Duktilität die Wahl des Schneidwerkzeugs, des Vorschubs und der Spindeldrehzahl. CNC-Bearbeitungszentren verwenden häufig Hartmetall- oder Keramikwerkzeuge für die Bearbeitung hochfester Legierungen, während weichere Materialien wie Aluminium oder Messing eine weniger aggressive Bearbeitung erfordern und dennoch hervorragende Ergebnisse liefern.
Kunststoffe wie ABS, Nylon oder PEEK eignen sich ebenfalls gut für CNC-Drehen und CNC-Fräsen, solange die Wärmeentwicklung kontrolliert und Verformungen vermieden werden.
Bei der Bearbeitung von Verbundwerkstoffen ist die Kontrolle des Werkzeugdrucks und der Wärmeentwicklung entscheidend, um Delamination oder Faserbruch zu vermeiden. Letztendlich geht es darum, das richtige Material für den jeweiligen Bearbeitungsprozess auszuwählen und die Einstellungen entsprechend zu optimieren, um wiederholgenaue, qualitativ hochwertige Teile zu erhalten.
Toleranzen und Präzision
CNC-Drehen und CNC-Fräsen haben jeweils ihre Stärken, wenn es um die Einhaltung enger Toleranzen und die Herstellung gleichmäßiger, präziser Teile geht.
Drehbearbeitungen zeichnen sich durch die kontinuierliche Rotation des Werkstücks durch hervorragende Rundheit und Konzentrizität aus.
Bei Standardbauteilen lassen sich Toleranzen von ±0.002 mm oft einhalten, mit Präzisionswerkzeugen auf einer gut kalibrierten Drehmaschine sogar bis zu ±0.001 mm. Daher eignet sich das Drehen ideal für hochpräzise Passungen wie Wellen, Hülsen oder zusammenpassende Bauteile in mechanischen Baugruppen.
Das Fräsen bietet einen anderen Vorteil. Da sich das Schneidwerkzeug entlang mehrerer Achsen bewegt, ermöglicht es die Kontrolle über komplexe 3D-Konturen, ebene Flächen und Bohrungen in mehreren Ebenen.
Mehrachsige CNC-Fräsmaschinen werden häufig in Branchen eingesetzt, in denen es auf komplizierte Geometrien und Toleranzen im Mikrometerbereich ankommt – wie beispielsweise in der Luft- und Raumfahrt, der Optik oder im Formenbau.
Beide Verfahren profitieren von Echtzeit-Werkzeugkompensation, stabilen Spannvorrichtungen und geeigneten Wartungsroutinen. Optional können Sie außerdem prozessbegleitende Prüfungen oder tastgeberbasierte Rückkopplungsschleifen integrieren, um kritische Maße während des Zyklus zu überprüfen.
Oberflächenfinish
Die Oberflächenbeschaffenheit ist mehr als nur eine optische Frage; sie beeinflusst die Passgenauigkeit, Verschleißfestigkeit und Haftung von Beschichtungen. Sowohl Drehen als auch Fräsen ermöglichen die Erzeugung glatter, gleichmäßiger Oberflächen, wobei die Art der Erzielung von Werkzeugen, Prozessstrategie und Material abhängt.
Beim Drehen wird die Oberflächengüte durch Faktoren wie Vorschubgeschwindigkeit, Schneidkantenradius und Schnittgeschwindigkeit bestimmt. Häufig sieht man durchgehende Spiralmuster, die der Rotation des Werkstücks folgen.
Eine gut eingestellte Drehmaschine mit optimierter Werkzeuggeometrie kann Oberflächenrauheitswerte von Ra 1–2 µm erreichen, ohne dass ein sekundäres Polieren erforderlich ist.
Das Fräsen ist aufgrund des Zustellungsmusters des Fräsers und der Programmierung des Werkzeugwegs komplexer. Bei der Bearbeitung von 3D-Oberflächen kann die Verringerung der Zustellung und der Einsatz von Kugelkopffräsern das Endergebnis deutlich verbessern.
Für allgemeines Planfräsen oder Taschenfräsen liefern Schaftfräser in Kombination mit reduzierten Vorschubgeschwindigkeiten in der Regel gleichmäßige Oberflächen mit minimalen Werkzeugspuren.
Unabhängig vom Verfahren spielt Kühlmittel eine entscheidende Rolle bei der Verringerung der Reibung, dem Abtransport von Spänen und der Minimierung der Wärmeentwicklung. Dies ist besonders wichtig für Kunststoffe oder weiche Metalle, die zu Verformungen oder Gratbildung neigen.
Bei hochwertigen Bauteilen können Nachbearbeitungsschritte wie Schleifen oder Polieren noch sinnvoll sein, oft genügt aber ein präziser CNC-Bearbeitungsdurchgang, um sowohl funktionale als auch ästhetische Anforderungen zu erfüllen.
Arten von Operationen
Jede Methode unterstützt eine einzigartige Reihe von Schnittstrategien, die oft in einem einzigen CNC-Bearbeitungszyklus kombiniert werden können.
Drehbearbeitungen werden typischerweise auf einer Drehmaschine durchgeführt und umfassen Plandrehen, Bohren, Einstechen, Abstechen, Rändeln und Gewindeschneiden.
Bei diesen Bearbeitungsvorgängen wird ein Einpunkt-Schneidwerkzeug eingesetzt, um das Werkstück während seiner Rotation um die eigene Achse zu formen. Jeder Werkzeugweg ist so programmiert, dass Material vom Werkstück in linearer oder radialer Richtung abgetragen wird, wodurch Rotationssymmetrie präzise erreicht wird.
Fräsbearbeitungen sind aufgrund der Mehrpunktrotation des Werkzeugschneiders und der Mehrachsenbewegung vielfältiger.
Gängige Verfahren sind das Planfräsen großer ebener Flächen, das Nut- und Seitenfräsen von Nuten oder Absätzen, das Taschenfräsen von Hohlräumen und das 3D-Konturfräsen komplexer Geometrien. Mit Spezialwerkzeugen lassen sich auch Zahnradfräs- oder Bohrvorgänge integrieren.
Moderne CNC-Bearbeitungszentren verwischen oft die Grenzen zwischen diesen Kategorien durch den Einsatz von Hybridmaschinen, die Drehzentren mit angetriebenen Werkzeugen kombinieren. Dadurch können mehrere Bearbeitungsschritte, wie Gewindeschneiden und Bohren, in einem Arbeitsgang durchgeführt werden, wodurch der Bedarf an zusätzlichen Maschinen oder Aufspannungen reduziert wird.
Produktionsvolumen und Durchsatz
Nachdem Sie sich für ein Bearbeitungsverfahren entschieden haben, sollten Sie als Nächstes dessen Eignung für unterschiedliche Produktionsvolumina prüfen. Drehen und Fräsen weisen unterschiedliche Stärken hinsichtlich Ausgabegeschwindigkeit, Abtragsrate und der Bearbeitung großer Stückzahlen auf.
CNC-Drehen ist besonders effizient bei der Fertigung großer Serien runder oder symmetrischer Teile. Mit automatisierten Stangenzuführungen und integrierter Gegenspindel lassen sich hohe Durchsatzzyklen mit minimalem Personaleinsatz realisieren.
Diese Systeme eignen sich perfekt für Produkte wie Stifte, Wellen und Buchsen, bei denen Wiederholgenauigkeit und Geschwindigkeit die Kosteneffizienz bestimmen.
Beim Fräsen steht Flexibilität an erster Stelle. Mit einer CNC-Fräsmaschine mit automatischem Werkzeugwechsler lassen sich sowohl Einzelprototypen als auch komplexe, mehrseitige Teile in Serien fertigen.
Wenn Sie jedoch Tausende von Teilen mit minimalen Abweichungen fertigen, können die Komplexität der Einrichtung und die Schnittstrategien die Lieferzeiten verlängern, sofern sie nicht gut optimiert sind.
Moderne Systeme beider Verfahren unterstützen mittlerweile die vollautomatische Fertigung, bei der Maschinen über Nacht unbeaufsichtigt laufen. Beim Drehen umfasst dies üblicherweise die Stangenzuführung mit automatischer Auswurf der fertigen Teile.
Mit Fräsanlagen, die Palettenwechsler oder robotergestützte Teilehandhabung nutzen, lassen sich ähnliche Vorteile erzielen, allerdings ist für die Konstruktion effektiver Vorrichtungen für unregelmäßige Formen oft ein größerer Aufwand erforderlich.
Wenn Durchsatz und Kosten pro Einheit oberste Priorität haben, sollten Sie sich für das Verfahren entscheiden, das weniger Rüstvorgänge und einfachere Werkzeugwege für die von Ihnen angestrebte Teilegeometrie erfordert.
Komplexität der Einrichtung
Die Komplexität der Bearbeitungseinrichtung beeinflusst direkt die Durchlaufzeit, die Teilequalität und die Effizienz der Arbeitsabläufe Ihres Teams. Je komplexer die Einrichtung, desto sorgfältigere Planung und mehr Erfahrung der Bediener sind erforderlich. Daher ist dieser Vergleich ein entscheidender Faktor bei der Entscheidung zwischen Drehen und Fräsen.
Drehbearbeitungen sind im Allgemeinen einfacher, insbesondere bei Teilen mit symmetrischen Merkmalen. Man spannt das Werkstück in ein Spannfutter oder eine Spannzange ein, richtet es entlang der Mittelachse aus und definiert die Werkzeugwege auf der X- und Z-Achse.
CNC-Drehzentren mit Gegenspindeln oder angetriebenen Werkzeugen können die Komplexität etwas erhöhen, aber für einfache Profile ist die Rüstzeit minimal.
Das Fräsen erfordert jedoch oft mehr Planung. Sie müssen die Spannvorrichtungen für mehrere Flächen, die Werkzeugwegreihenfolge und die Zugangswinkel für Merkmale auf verschiedenen Ebenen berücksichtigen. Bei 3D- oder mehrseitigen Bauteilen benötigen Sie möglicherweise 4- oder 5-Achs-Maschinen oder müssen das Werkstück bei verschiedenen Aufspannungen manuell neu positionieren.
Der Einsatz von CAD/CAM-Software ermöglicht die Visualisierung des gesamten Prozesses und die Simulation von Bewegungsabläufen, um Kollisionen oder Werkzeuginterferenzen zu vermeiden. Bei beiden Bearbeitungsverfahren sind eine präzise Nullpunktbestimmung, die korrekte Drehrichtung des Werkzeugs und die Ausrichtung der Spindel unerlässlich für qualitativ hochwertige Ergebnisse.
Letztendlich gilt: Wenn Ihr Werkstück komplexe Geometrien, Hinterschneidungen aufweist oder enge Toleranzen über viele Flächen erfordert, müssen Sie mit einer längeren Fräszeit rechnen. Bei Rundmaterial und achsenzentrierter Geometrie ist Drehen fast immer der schnellste Weg zur Fertigstellung des ersten Teils.
Werkzeugverschleiß und Werkzeugkosten
 Beim Vergleich von Drehen und Fräsen spielen Werkzeugverschleiß und Kosten oft schon früh eine Rolle – insbesondere, wenn man die Stückkosten bei langen Produktionsserien kontrollieren möchte. Zu verstehen, wie die einzelnen Prozesse ihre Werkzeuge verbrauchen, hilft bei der Bestandsführung, Budgetplanung und Optimierung der Betriebsabläufe.
Beim Drehen werden Einpunkt-Schneidwerkzeuge verwendet, oft mit austauschbaren Hartmetall-Wendeplatten. Diese Wendeplatten sind kostengünstig und lassen sich leicht austauschen, wenn die Schneide stumpf wird oder ausbricht.
Da beim Drehen eine Kraft auf ein rotierendes Werkstück wirkt, führt ein gleichmäßiger Werkzeugkontakt zu vorhersehbarem Verschleiß – ideal für die Präzisionsbearbeitung von runden Teilen.
Beim Fräsen hingegen werden Mehrzahnfräser wie Schaftfräser, Planfräser oder Kugelkopffräser eingesetzt. Der Verschleiß verteilt sich auf mehrere Schneiden, allerdings sind diese Werkzeuge in der Anschaffung in der Regel teurer, insbesondere bei Verwendung von Spezialbeschichtungen oder Vollhartmetallfräsern.
Dies sollten Sie gegen die längere Werkzeugstandzeit und die bessere Oberflächengüte bei komplexen Geometrien abwägen.
Unabhängig von der Methode erfordern beide Bearbeitungsprozesse kontrollierte Spindeldrehzahlen, optimale Vorschubgeschwindigkeiten und eine angemessene Kühlmittelzufuhr.
Zu hohe Bearbeitungsgeschwindigkeiten können die Oberflächenqualität beeinträchtigen und den Verschleiß beschleunigen. Bei der Bearbeitung von harten Legierungen wie Titan oder Inconel benötigen Sie wahrscheinlich hochwertige Werkzeuge, die für hohe Temperaturen und Abrasivität ausgelegt sind.
In Produktionsumgebungen mit hohem Durchsatz verfügen viele CNC-Bearbeitungssysteme mittlerweile über eine automatische Überwachung, die erkennt, wann ein Werkzeug über seine sichere Verschleißgrenze hinaus verschlissen ist.
Mehrachsen-Funktionen
Sobald Sie komplexere Geometrien fertigen, kann die Anzahl der steuerbaren Achsen Ihrer Maschine die Zykluszeit, die Oberflächenqualität und den Bedarf an Nachbearbeitungen direkt beeinflussen. Je mehr Achsen zur Verfügung stehen, desto effizienter können Sie filigrane Bauteile bearbeiten.
Traditionelle Drehzentren arbeiten auf zwei Achsen (X und Z), aber viele moderne CNC-Drehmaschinen bieten mittlerweile angetriebene Werkzeuge und eine Y-Achsen-Bewegung.
Diese fortschrittlichen Konfigurationen ermöglichen das Hinzufügen von Merkmalen wie Bohrungen, gefrästen Flächen oder Nuten – alles ohne das Werkstück auf eine separate Fräsmaschine zu verlegen. Wenn Ihre Werkstücke sowohl Rotations- als auch Prismenmerkmale erfordern, spart diese Konfiguration Zeit und erhöht die Präzision.
Im Bereich der Fräsbearbeitung sind 3-Achs-Maschinen Standard und können bereits ein breites Spektrum an Werkstücken bearbeiten. Mit der 4- und 5-Achs-Bearbeitung eröffnen sich jedoch neue Möglichkeiten wie die kontinuierliche Werkzeugausrichtung, Hinterschnitte und die Bearbeitung mehrerer Flächen ohne erneutes Aufspannen.
Dies ist von entscheidender Bedeutung bei der Arbeit mit Bauteilen wie Turbinenschaufeln, orthopädischen Implantaten oder Automobilformen.
Die Flexibilität hat ihren Preis: Mehrachsige CNC-Fräsmaschinen erfordern mehr Rüstzeit, Programmieraufwand und Investitionen.
Bei Teilen, die andernfalls mehrere Arbeitsgänge und Vorrichtungen erfordern würden, können diese Systeme jedoch in einer einzigen Aufspannung engere Toleranzen und glattere Oberflächen erzielen.
Wenn Sie in der Luft- und Raumfahrtindustrie, der Medizintechnik oder der Automobilindustrie mit Hochleistungsantrieb tätig sind, überwiegen die Vorteile von 5-Achs-Bearbeitungszentren oder Dreh-Fräs-Zentren oft die zusätzliche Komplexität.
Geräteverfügbarkeit und Platzbedarf
Der Platzbedarf und die Infrastruktur, die zur Aufstellung von Dreh- und Fräsmaschinen erforderlich sind, sollten ebenfalls bewertet werden, insbesondere wenn Sie eine kleinere Produktionsstätte betreiben oder neue Produktionszellen planen.
CNC-Drehmaschinen zeichnen sich im Allgemeinen durch ihre kompakte Bauweise aus, insbesondere Einsteigermodelle oder solche, die für den Tischeinsatz konzipiert sind. Diese Maschinen sind sowohl in Lohnfertigern als auch in großen Fertigungsunternehmen beliebt, da sie Hochgeschwindigkeits-Rotationsbearbeitungen mit relativ einfachen Einrichtungsschritten ermöglichen.
Selbst industrielle Drehzentren benötigen oft weniger Stellfläche als eine vergleichbare Mehrachsen-Fräsmaschine.
Fräsmaschinen können jedoch in ihrer Größe stark variieren. Eine 3-Achs-Vertikalfräsmaschine passt problemlos in die meisten Werkstätten, während Portalfräsmaschinen oder 5-Achs-Horizontal-CNC-Maschinen deutlich mehr Platz benötigen, sowohl an der Bodenfläche als auch an der Deckenhöhe.
Zusätzlich müssen Sie den Werkzeugwechsler, den Spindelmotor, die Kühlsysteme und die Werkstückspannvorrichtungen berücksichtigen, die alle zur Gesamtfläche beitragen.
Die elektrischen und mechanischen Anforderungen unterscheiden sich ebenfalls. Große Fräszentren benötigen unter Umständen Drehstrom, stabile Fundamente und aktive Kühlmittelsysteme. Drehmaschinen, selbst Hochgeschwindigkeitsmodelle, verbrauchen im Allgemeinen weniger Energie.
Um den Arbeitsablauf zu optimieren, integrieren einige Hersteller Dreh- und Fräsmaschinen in eine flexible Fertigungszelle. Roboterarme, Fördersysteme und Palettenwechsler verbinden die Maschinen, reduzieren den manuellen Aufwand und steigern den Durchsatz.
Allerdings erhöhen diese Erweiterungen den Platzbedarf und die anfänglichen Investitionskosten zusätzlich.
Die Wahl zwischen kompakten und leistungsstarken Maschinen hängt oft von der Teilekomplexität, dem Produktionsvolumen und der verfügbaren Fertigungsfläche ab. Ob Sie kleine Präzisionsbauteile oder große Strukturbauteile bearbeiten – die Abstimmung der Maschinenleistung auf Ihre räumlichen Gegebenheiten und Arbeitsabläufe ist entscheidend.
Zeit- und Kosteneffizienz
Drehen erweist sich oft als schneller und wirtschaftlicher für zylindrische Teile wie Wellen, Buchsen oder Gewindestangen. Die optimierte Wirkung des Schneidwerkzeugs auf ein rotierendes Werkstück minimiert die Rüstzeiten und macht das Drehen somit hocheffizient für lange Produktionsläufe.
Automatisierte Stangenvorschubgeräte in Drehzentren reduzieren die manuelle Handhabung zusätzlich und halten den Produktionszyklus am Laufen.
Fräsen eignet sich hervorragend zur Herstellung komplexer Geometrien mit Taschen, Nuten oder 3D-Konturen. Bei einfachen runden Bauteilen ist es jedoch im Vergleich zum CNC-Drehen in der Regel langsamer und teurer. Fräsen erfordert häufig mehr Werkzeugwechsel und längere Zykluszeiten, insbesondere bei mehrachsigen Bearbeitungen.
Um die Effizienz zu optimieren, sollten Sie bei Ihrer Entscheidung Geometrie, Produktionsvolumen, Werkzeuge, Maschinenabschreibung, Arbeitskosten und den Umfang der CNC-Programmierung berücksichtigen. CAM-Software hilft bei der Kostenprognose durch die Simulation von Werkzeugwegen, Vorschubanpassungen und Spindeldrehzahlen.
Bei einfachen Geometrien und kurzen Bearbeitungszeiten ist Drehen möglicherweise die bessere Wahl. Stehen jedoch Flexibilität und die Komplexität der Teile im Vordergrund, bietet Fräsen die gewünschte Vielseitigkeit, auch wenn es etwas länger dauert.
Anwendungs- und Teileanforderungen
CNC-Drehen ist die optimale Methode, um Bauteile zu bearbeiten, die sich um eine zentrale Achse drehen. Beispiele hierfür sind Kolben, Rollen, Riemenscheiben und Wellen.
Diese Teile erfordern oft konzentrische Merkmale, Gewinde oder Bohrungen, Aufgaben, die sich hervorragend durch Drehen bewältigen lassen, insbesondere mit Präzisionswerkzeugen und stabilen Spannfuttereinrichtungen.
Fräsen kommt zum Einsatz, wenn Bauteile kantige, prismatische oder ebene Formen erfordern. Bei der Bearbeitung von Gehäusen, Motorblöcken, Werkzeugformen oder Halterungen bietet das Fräsen die nötige Flexibilität hinsichtlich der Abmessungen.
Vom Planfräsen großer ebener Flächen bis hin zum Konturieren komplexer Kurven bietet Ihnen das Verfahren die vollständige geometrische Kontrolle über mehrere Ebenen hinweg.
Ob in der Luft- und Raumfahrt, der Medizintechnik oder der Automobilindustrie – die Entscheidung zwischen Drehen und Fräsen hängt oft von der Form und Komplexität des Bauteils ab. Manche Teile, wie beispielsweise eine gedrehte Welle mit gefrästen Keilnuten oder Nuten, erfordern beide Bearbeitungsschritte – in diesem Fall sind Hybrid-Dreh-Fräsmaschinen eine praktikable Lösung. Ihre Anwendung bestimmt die Methode.
Potenzial für Automatisierung und Innovationen
Beim Drehen ermöglichen Stangenvorschubsysteme eine nahtlose Materialzufuhr, während Roboterarme und automatische Teilefänger Stillstandszeiten zwischen den Produktionszyklen eliminieren. Ganze Schichten können ohne Bedienereingriff durchgeführt werden, wodurch die mannlose Fertigung für runde Teile mit wiederholbaren Geometrien zu einer echten Option wird.
Fräsmaschinen verfügen über eigene Automatisierungswerkzeuge. Palettenwechsler, modulare Vorrichtungen und Werkzeugmagazine ermöglichen die Vorbereitung mehrerer Aufträge und reduzieren Leerlaufzeiten zwischen den Rüstvorgängen.
In Kombination mit adaptiver CAM-Software können diese Maschinen automatisch Werkzeuge auswählen, Spindeldrehzahlen einstellen und Vorschubgeschwindigkeiten für die Präzisionsbearbeitung unter verschiedenen Lastbedingungen optimieren.
Eine der spannendsten Innovationen? Dreh-Fräszentren, die die gleichzeitige Rotation von Werkstück und Fräser ermöglichen. Diese Maschinen bearbeiten komplexe Merkmale – wie Bohrungen in gekrümmten Flächen oder kombiniertes Gewindeschneiden und Nutenfräsen – in einer einzigen Aufspannung.
Einige Systeme verfügen mittlerweile über Hybridfunktionen, die subtraktive und additive Verfahren in einer Maschine kombinieren. Andere nutzen digitale Zwillinge oder KI-gestützte Überwachung, um Bearbeitungswege zu simulieren und Kollisionen zu vermeiden.
Wenn Sie nach Möglichkeiten suchen, die Produktionszeit zu verkürzen und die Abhängigkeit von Arbeitskräften zu verringern, kann die Investition in Automatisierung oder Bearbeitungszentren der nächsten Generation einen entscheidenden Wettbewerbsvorteil verschaffen.
Die Zukunft der Fertigung liegt in integrierten, intelligenten Systemen, und sowohl das Drehen als auch das Fräsen entwickeln sich rasant weiter, um dieser Nachfrage gerecht zu werden.
Oberflächenmerkmale und Sekundäroperationen
Beim Drehen lassen sich präzise Nuten, Gewinde, Hinterschnitte und gleichmäßige Durchmesser auf zylindrischen Oberflächen problemlos erzeugen. Die Herstellung ebener Flächen oder schräger Bohrungen stößt jedoch oft an die Grenzen einer Standarddrehmaschine – es sei denn, man verwendet angetriebene Werkzeuge auf einem CNC-Drehzentrum mit Y-Achsen-Verstellung.
Im Gegensatz dazu ist das Fräsen ideal zum Ausarbeiten von Taschen, Schlitzen, Löchern und konturierten Oberflächen auf mehreren Seiten eines stationären Werkstücks.
Das Mehrpunkt-Schneidwerkzeug bewegt sich dynamisch entlang verschiedener Achsen und erleichtert so die Herstellung komplexer Strukturen. Dennoch ist für optimale Ergebnisse bei konzentrischen Außendurchmessern häufig ein Transfer auf eine Drehmaschine erforderlich.
Wenn Ihre Konstruktion beide Bearbeitungsarten erfordert, kann die Kombination von Drehen und Fräsen in einer einzigen Maschinenaufspannung eine Zeitersparnis bedeuten.
Viele CNC-Maschinen integrieren heute sekundäre Bearbeitungsschritte wie Bohren, Gewindeschneiden oder Reiben in denselben Arbeitsgang – wodurch der Bedarf an zusätzlichen Werkzeugen oder manuellen Arbeitsschritten reduziert wird.
Sie werden feststellen, dass manche Teile nachbearbeitet werden müssen, beispielsweise durch Entgraten, Polieren oder Schleifen, insbesondere wenn Oberflächengüte oder Toleranzen entscheidend sind. Ob Sie Stahl, Aluminium oder Verbundwerkstoffe bearbeiten: Die Integration möglichst vieler Arbeitsschritte in einen automatisierten Ablauf spart Ihnen Arbeitsaufwand und Durchlaufzeit.
Hybrid- oder Kombinationsmaschinen
 Da die Geometrien der Bauteile immer komplexer werden und sich das Zeitfenster für die Markteinführung verkürzt, fragen Sie sich vielleicht: Kann eine einzige Maschine alles erledigen? Genau hier kommen Hybridsysteme wie Dreh-Fräs- oder Dreh-Fräs-Zentren ins Spiel.
Diese Maschinen vereinen die Vorteile des Drehens und Fräsens, indem sie ein Werkstück in einer Spindel im Drehmaschinenstil halten und gleichzeitig vollständige Fräsbearbeitungen mit angetriebenen, rotierenden Werkzeugen ermöglichen.
Mit dieser Hybridkonfiguration können Sie zylindrische Formen bearbeiten, Keilnuten hinzufügen und schräge Bohrungen durchführen – alles in einer einzigen Aufspannung. Dank Gegenspindeln und Y-Achsen-Funktion können Sie Bearbeitungen an beiden Enden oder an mehreren Seiten desselben Werkstücks durchführen.
Diese Flexibilität verringert den Bedarf an zusätzlichen Vorrichtungen, manuellen Transfers oder mehreren Aufbauten erheblich.
Was ist der Kompromiss? Diese hochentwickelten Maschinen bringen höhere Anschaffungskosten und anspruchsvollere Programmieranforderungen mit sich.
Wenn Sie jedoch komplexe Teile wie Gehäuse für die Luft- und Raumfahrt, medizinische Implantate oder Triebwerkskomponenten herstellen, sind die langfristigen Vorteile hinsichtlich Durchsatz und Genauigkeit erheblich.
Eine gut ausgestattete Dreh-Fräsmaschine kann vier separate Bearbeitungsvorgänge in einem einzigen, kontinuierlichen Zyklus zusammenfassen. Das bedeutet weniger Maßabweichungen, schnellere Durchlaufzeiten und eine bessere Ausnutzung der Produktionsfläche. Für Hersteller mit hoher Produktvielfalt und geringen Stückzahlen oder alle, die auf Effizienzsteigerung setzen, ist diese Art von Maschine mehr als nur ein Werkzeug – sie ist eine Strategie.
Wann Drehen statt Fräsen?
Die Entscheidung zwischen Drehen und Fräsen hängt von der Geometrie des Werkstücks, den Produktionsanforderungen und den Gesamtkosten ab. Bei Werkstücken mit überwiegend zylindrischer oder axialer Symmetrie, wie Stangen, Rohren oder Wellen, ist Drehen in der Regel die beste Wahl. Es ist schneller, kostengünstiger und optimiert für die Serienfertigung mit Stangenzuführung und hohem Durchsatz.
Das Fräsen hingegen ermöglicht den Einsatz von Mehrpunktwerkzeugen, die sich perfekt zum Schneiden von ebenen Flächen, Nuten oder komplexen Geometrien über mehrere Achsen eignen.
Wenn Ihr Bauteil komplizierte 3D-Oberflächen aufweist oder die Bearbeitung auf mehreren Ebenen erfordert, profitieren Sie von der Flexibilität einer CNC-Fräsmaschine, insbesondere bei Kleinserien oder Prototypenprojekten.
Sie sollten auch Ihr Rohmaterial prüfen. Rundstangen eignen sich besser für Drehmaschinen, während flache oder rechteckige Werkstücke besser für Fräsvorrichtungen geeignet sind. Werkzeugwechsel, Rüstzeiten und die Präzision der Oberflächenbearbeitung sollten bei der Entscheidung, welche Methode Ihnen letztendlich Zeit und Geld spart, berücksichtigt werden.
Ideale Szenarien für die Wende
Drehen ist besonders geeignet, um runde, symmetrische Teile mit hoher Maßgenauigkeit herzustellen. Dazu gehören Wellen, Rollen, Bolzen und Buchsen, bei denen der Großteil des Materials am Außendurchmesser oder in den Innenbohrungen abgetragen wird. Das Schneidwerkzeug folgt einer linearen Bahn, während sich das Werkstück in der Drehmaschine dreht. Dadurch ist das Verfahren hocheffizient für die Herstellung konzentrischer Merkmale.
Wenn Sie mit Stangenmaterial arbeiten, können Sie ein CNC-Drehzentrum mit Stangenvorschub einrichten und unbeaufsichtigte Schichten durchführen – ideal für Unternehmen mit hoher Produktionsmenge.
Diese Effizienz führt zu geringeren Stückkosten und optimierten Bearbeitungszyklen.
Viele Drehzentren sind heute mit angetriebenen Werkzeugen und Gegenspindeln ausgestattet, sodass man sogar Merkmale wie Keilnuten oder Querbohrungen hinzufügen kann, ohne die Maschine wechseln zu müssen.
Und weil die meisten CNC-Drehmaschinen nur in zwei Achsen (X und Z) arbeiten, bleibt die computergesteuerte numerische Steuerungsprogrammierung relativ einfach, was die Vorbereitung beschleunigt und die Verwaltung erleichtert.
Ideale Szenarien für das Fräsen
Wenn Ihre Konstruktion ebene Flächen, Winkelschnitte, Bohrungen oder die Bearbeitung mehrerer Flächen erfordert, ist Fräsen die optimale Lösung. Es eignet sich besonders für prismatische Teile wie Gehäuse, Rahmen, Formen, Halterungen und Gehäuse – Komponenten, die in der Luft- und Raumfahrt, der Medizintechnik und der Automobilindustrie weit verbreitet sind.
CNC-Fräsmaschinen ermöglichen eine präzise Steuerung der Fräserrotation entlang der X-, Y- und Z-Achse – und darüber hinaus in 4- oder 5-Achs-Konfigurationen.
Wenn Sie die Entwicklung von Prototypen managen oder mit kleinen bis mittleren Produktionsvolumina arbeiten, bietet Ihnen das Fräsen eine unübertroffene Flexibilität.
Sie können eine breite Palette von Fräsern verwenden, die jeweils auf spezifische Anforderungen zugeschnitten sind, von Schruppbearbeitungen mit hohen Abtragsraten bis hin zu detaillierten Schlichtbearbeitungen mit kleineren Schneidwerkzeuggeometrien.
Mehrachsige Aufspannungen machen das Umpositionieren des Werkstücks überflüssig, gewährleisten enge Toleranzen und minimieren Fehler.
Bei hochkomplexen Bauteilen, Getriebegehäusen, Turbinenschaufeln oder medizinischen Implantaten bietet das Fräsen die Möglichkeit, Winkel, Konturen und Schichten auf eine Weise zu bearbeiten, die mit dem Drehen einfach nicht möglich ist.
Fazit
Beim CNC-Bearbeiten haben Drehen und Fräsen jeweils ihre Vorteile, die richtige Wahl hängt jedoch vom jeweiligen Werkstück ab. Bei überwiegend runden Teilen wie Wellen oder Gewindestangen ist Drehen in der Regel schneller und kostengünstiger.
Wenn Ihr Bauteil hingegen ebene Flächen, Nuten, Löcher oder detaillierte Konturen benötigt, bietet Ihnen das Fräsen mehr Kontrolle und Flexibilität.
In vielen realen Arbeitssituationen geht es natürlich nicht darum, sich für das eine oder das andere zu entscheiden. Hier kommen Hybridmaschinen ins Spiel, die beide Methoden in einer einzigen Aufspannung kombinieren. Das spart Zeit, reduziert den Arbeitsaufwand und erhöht die Genauigkeit – besonders vorteilhaft bei komplexen Teilen und engen Lieferterminen.
Bei 3ERP bieten wir Ihnen umfassende CNC-Bearbeitungsdienstleistungen, die individuell auf Ihre Bedürfnisse zugeschnitten sind. Unsere CNC-Fräsdienstleistungen gewährleisten enge Toleranzen von ±0.01 mm und eignen sich sowohl für Prototypen als auch für die Serienfertigung.
Unsere CNC-Drehbearbeitung mit angetriebenen Werkzeugen und Gegenspindel gewährleistet die effiziente Fertigung komplexer Teile. Mit Lieferzeiten ab 5 Tagen und Reaktionszeiten innerhalb von 10 Stunden unterstützen wir Sie gerne bei Ihren Fertigungsprojekten.
Sind Sie bereit, Ihr Projekt in die Tat umzusetzen? Kontaktieren Sie 3ERP noch heute für ein Angebot und erleben Sie unser Engagement für Qualität und Effizienz.