





Im Bereich der Fertigung und des Ingenieurwesens spielt der Begriff „Oberflächenbeschaffenheit“ eine zentrale Rolle. Oft auch als Oberflächentextur bezeichnet, umfasst dieses Konzept die Gesamtheit der physikalischen Eigenschaften und Merkmale, die das endgültige Aussehen und die Haptik der Oberfläche eines Produkts bestimmen.
Ob es um ästhetische Wirkung oder die Erfüllung funktionaler Anforderungen geht – das Verständnis der Oberflächenbeschaffenheit ist von entscheidender Bedeutung.
In diesem Leitfaden werden wir uns eingehend mit der Technologie, den verschiedenen Typen und allen Parametern befassen, die Sie kennen sollten.
Was ist eine Oberflächenbeschaffenheit (Oberflächenstruktur)?
Die Oberflächenbeschaffenheit, oft synonym mit Oberflächenstruktur verwendet, ist ein integraler Bestandteil des Herstellungsprozesses . Sie umfasst die physikalischen und haptischen Eigenschaften der äußersten Schicht eines Objekts.
Aber was genau bedeutet das für Sie?
Stellen Sie sich vor, Sie streichen mit den Fingern über ein fein gearbeitetes Stück Metall oder Holz. Die Empfindungen, die Sie dabei wahrnehmen, die optische Wirkung und sogar der Klang, den es bei Berührung erzeugt – all diese Elemente werden von der Oberflächenbeschaffenheit bestimmt.
Bei diesem Konzept geht es nicht nur um eine glattere Oberfläche oder ästhetische Wirkung; es ist ein entscheidender Faktor, der die Funktionalität und Langlebigkeit eines Produkts beeinflusst.
Isotropen
Im Bereich der Oberflächenbeschaffenheit weisen isotrope Oberflächen in alle Richtungen gleichmäßige Eigenschaften auf. Diese Homogenität bedeutet, dass die Oberflächenstruktur, einschließlich Rauheit und Muster, unabhängig von der Mess- oder Betrachtungsweise stets konsistent ist. In vielen Fertigungsprozessen ist die Erzielung einer isotropen Oberfläche unerlässlich, insbesondere in Anwendungen, bei denen Gleichmäßigkeit hinsichtlich Reibung, Verschleiß und Aussehen entscheidend ist.
Anisotrope
Im Gegensatz zu isotrop bearbeiteten Oberflächen weisen anisotrope Oberflächen unterschiedliche Eigenschaften auf, je nachdem, entlang welcher Achsen sie gemessen werden. Diese Variation kann durch spezifische Fertigungstechniken wie Schmieden oder gerichtete Bearbeitungsprozesse bedingt sein. Anisotrope Oberflächen zeichnen sich nicht nur durch ein besonderes Aussehen aus; sie können je nach Art der Interaktion unterschiedliche funktionelle Eigenschaften wie richtungsabhängige Festigkeit oder variierende Reibungseigenschaften aufweisen.
Warum ist die Oberflächenbeschaffenheit wichtig?
Die Bedeutung der Oberflächenbeschaffenheit in der Fertigung und im Ingenieurwesen kann nicht hoch genug eingeschätzt werden. Sobald Sie sich näher mit diesem Thema befassen, werden Sie feststellen, dass die Oberflächenbeschaffenheit weit mehr als nur ein oberflächliches Merkmal ist. Sie spielt eine entscheidende Rolle für das Aussehen, aber auch für die Leistungsfähigkeit und Langlebigkeit eines Produkts. Lassen Sie uns genauer betrachten, warum die Oberflächenbeschaffenheit so wichtig ist:
- Ästhetische Anziehungskraft und VerbraucherwahrnehmungDas Erste, was einem an einem Produkt auffällt, ist sein Aussehen und seine Haptik. Eine gute Oberflächenbeschaffenheit steigert die optische Attraktivität und kann die Wahrnehmung und Zufriedenheit mit einem Produkt maßgeblich beeinflussen.
- FunktionsleistungDie Oberflächenbeschaffenheit beeinflusst direkt, wie ein Produkt mit seiner Umgebung interagiert. Beispielsweise kann eine glattere Oberfläche die Reibung verringern, was für bewegliche Teile unerlässlich ist.
- Haltbarkeit und VerschleißfestigkeitOberflächenveredelungen können so gestaltet werden, dass sie rauen Bedingungen standhalten, Verschleiß widerstehen und die Lebensdauer eines Produkts verlängern.
- Haftung von BeschichtungenWenn Sie eine Beschichtung oder Farbe auftragen, kann die Oberflächenstruktur Einfluss darauf haben, wie gut diese Materialien auf dem Produkt haften.
- Reduzierung von Reibung und WärmeentwicklungInsbesondere bei mechanischen Anwendungen können Oberflächenveredelungen dazu beitragen, die Reibung zu verringern, wodurch die Wärmeentwicklung minimiert und die Effizienz verbessert wird.
- Verbesserte Wärmeleitfähigkeit und WärmeableitungIn elektronischen und thermischen Anwendungen kann die Oberflächenbeschaffenheit die Leitfähigkeit verbessern und zur Wärmeableitung beitragen.
- Kontrolle der Lichtreflexion und -streuungIn optischen Anwendungen kann die Art der Oberflächenbearbeitung einen erheblichen Einfluss darauf haben, wie das Material Licht reflektiert und streut.
Wie Sie sehen, geht die Bedeutung der Oberflächenbeschaffenheit weit über die reine Optik hinaus. Sie ist ein entscheidender Faktor für die Funktionalität, Haltbarkeit und Gesamtleistung eines Produkts.
Ob es sich um eine Komponente in einem Hightech-Gerät, ein Automobilbauteil oder sogar ein alltägliches Konsumprodukt handelt, die Oberflächenbeschaffenheit spielt eine entscheidende Rolle für den Erfolg und die Langlebigkeit.
Was sind die wichtigsten Merkmale der Oberflächenbeschaffenheit?
Das Verständnis der wichtigsten Eigenschaften der Oberflächenbeschaffenheit ist unerlässlich, insbesondere wenn Sie an Fertigungsprozessen beteiligt sind oder einfach nur neugierig darauf sind, wie die Ästhetik und Funktionalität der Oberfläche eines Produkts bestimmt werden.
Die Qualität der Oberflächenveredelung kann die Leistung, Haltbarkeit und das Gesamtbild des Produkts erheblich beeinflussen.
Egal ob Sie Produktdesigner, Maschinenschlosser oder einfach nur an den Feinheiten der Fertigung interessiert sind, das Verständnis dieser Konzepte wird Ihr Wissen darüber vertiefen, wie Oberflächenbeschaffenheiten die Welt der Fertigung und des Produktdesigns beeinflussen.
Legen
Der Begriff „Oberflächenverlauf“ beschreibt das vorherrschende Oberflächenmuster oder die Richtung der Oberflächenstruktur eines fertigen Bauteils. Dabei geht es nicht nur um das Aussehen, sondern auch um die Funktion. Der Oberflächenverlauf kann Faktoren wie die Schmierstoffversorgung beweglicher Teile und die Spannungsverteilung auf einer Oberfläche beeinflussen.
Faserverlaufsmessung: Der Faserverlauf wird üblicherweise visuell oder mithilfe spezieller Geräte wie Oberflächenprofilometern beurteilt. Entscheidend ist dabei die Identifizierung des dominanten Musters der Oberflächenstruktur, das parallel, senkrecht, kreisförmig oder auch zufällig verlaufen kann. Diese Beurteilung ist von entscheidender Bedeutung, da sie die Funktion des Bauteils und dessen Wechselwirkung mit anderen Komponenten direkt beeinflusst.
Reibungskoeffizient
Oberflächenrauheit ist ein Begriff, der häufig in Diskussionen über Oberflächenbeschaffenheit auftaucht. Er beschreibt die kleinen, feinen Unebenheiten auf der Oberfläche, die oft durch Fertigungsprozesse wie Bearbeitung oder Schleifen entstehen. Man kann sie sich als die winzigen Erhebungen und Vertiefungen vorstellen, die die Topografie der Oberfläche bilden.
Messung der Oberflächenrauheit: Die Messung der Oberflächenrauheit umfasst die Quantifizierung von Unebenheiten mithilfe von Parametern wie Ra (mittlere Rauheit), Rz (mittlere maximale Höhe) und Rmax (vertikaler Abstand zwischen höchstem und niedrigstem Punkt). Häufig werden hierfür Tastschnittgeräte eingesetzt, die über die Oberfläche gleiten und die vertikalen Abweichungen messen. Diese Messungen liefern wichtige Daten, um sicherzustellen, dass eine Oberfläche die für ihre jeweilige Anwendung erforderlichen Rauheitsstandards erfüllt. Weitere Informationen dazu finden Sie in den folgenden Abschnitten.
Welligkeit
Welligkeit unterscheidet sich von Oberflächenrauheit dadurch, dass sie größere, weiter auseinanderliegende Unregelmäßigkeiten auf der Oberfläche umfasst. Diese entstehen üblicherweise durch Verzug, Vibrationen während der Bearbeitung oder Wärmebehandlungsprozesse. Oberflächenwelligkeit kann die Passgenauigkeit von Bauteilen beeinträchtigen und, wenn sie nicht kontrolliert wird, zu Problemen bei der Montage führen.
Welligkeitsmessung: Zur Welligkeitsmessung konzentrieren wir uns auf die großflächigen Wellenmuster der Oberfläche und blenden die feineren Details der Oberflächenrauheit aus. Die Messgeräte für Welligkeit ähneln denen zur Rauheitsmessung, sind jedoch so eingestellt, dass sie die feineren Details herausfiltern. Die wichtigsten Parameter sind der Wellenabstand (Wsm), also der Abstand zwischen den Wellenbergen, und die Wellenhöhe, definiert durch die mittlere Welligkeit (Wa) oder die Gesamtwelligkeit (Wt). Das Verständnis der Welligkeit ist entscheidend für Anwendungen, bei denen Oberflächenkontakt und Abdichtung wichtig sind, sowie für ästhetische Zwecke, bei denen eine glatte, ebene Oberfläche erwünscht ist.
Welche Symbole und Parameter werden zur Beurteilung der Oberflächenbeschaffenheit verwendet?
In der komplexen Welt der Fertigung und des Ingenieurwesens ist das Verständnis der Oberflächensymbole und Rauheitsparameter, die zur Bewertung der Oberflächenbeschaffenheit verwendet werden, von entscheidender Bedeutung. Diese Messwerte und Rauheitssymbole sind keine willkürlichen Zahlen; sie sind die Sprache, die die Qualität, Funktionalität und Eignung einer Oberfläche für ihren vorgesehenen Anwendungszweck beschreibt.
Ra – Durchschnittliche Oberflächenrauheit
Die mittlere Oberflächenrauheit (Ra) ist ein grundlegender Parameter zur Beurteilung der Oberflächenbeschaffenheit. Sie stellt den arithmetischen Mittelwert der Absolutwerte der Rauheitsprofilhöhen der Oberfläche dar, gemessen von einer Mittellinie aus.
Vereinfacht ausgedrückt misst man damit die durchschnittliche Unebenheit einer Oberfläche. Der Ra-Wert ist wichtig, da er einen allgemeinen Eindruck von der Oberflächenglätte vermittelt und in Anwendungen, bei denen Oberflächenkontakt, Verschleiß und Schmierung eine Rolle spielen, entscheidend sein kann.
Ra wird typischerweise in Mikrozoll (µin) oder Mikrometern (µm) gemessen.
Berechnung/Formel: Der Ra-Wert wird berechnet, indem der Mittelwert der Absolutwerte der vertikalen Abweichungen von der Mittellinie über eine bestimmte Länge der Oberfläche ermittelt wird. Mathematisch entspricht er dem Integral des Absolutwerts der Rauheitsprofilhöhe über die Messlänge, dividiert durch diese Länge.
Rmax – Vertikaler Abstand vom Gipfel zum Tal
Rmax ist ein weiterer wichtiger Parameter, der den vertikalen Abstand zwischen dem höchsten Punkt und dem tiefsten Punkt innerhalb eines bestimmten Oberflächensegments darstellt. Er ist von entscheidender Bedeutung, da er die Extremwerte von Oberflächenunebenheiten angibt, die bei Anwendungen, die eine dichte Abdichtung oder glatte Gleitflächen erfordern, von entscheidender Bedeutung sein können.
Rmax wird üblicherweise in den gleichen Einheiten wie Ra gemessen, µin oder µm.
Berechnung/Formulierung: Rmax wird ermittelt, indem der höchste Punkt und das tiefste Tal in der Probenlänge gemessen und der vertikale Abstand zwischen diesen beiden Punkten berechnet wird.
Rz – Durchschnittliche maximale Höhe des Profils
Rz ist ein internationaler Standardparameter, der eine umfassendere Betrachtung der Oberflächenstruktur ermöglicht.
Die Berechnung erfolgt durch Unterteilung des Rauheitsprofils in fünf gleich lange Abschnitte, Messung der Höhendifferenz (Rt) zwischen dem höchsten Punkt und dem tiefsten Punkt in jedem Abschnitt und anschließende Mittelung dieser Werte. Rz ist entscheidend in Anwendungen, die ein detaillierteres Verständnis der Oberflächenspitzen und -täler erfordern, wie beispielsweise in der Präzisionstechnik.
Wie Ra und Rmax wird auch Rz in µin oder µm gemessen.
Berechnung/Formel: Zur Berechnung von Rz wird zunächst die Gesamtrauigkeit (Rt) in jedem der fünf Segmente entlang der Messlänge gemessen. Anschließend wird der Mittelwert dieser fünf Rt-Werte ermittelt, um den Rz-Wert zu erhalten.
Rp – Maximale Peakhöhe
Rp, oder maximale Gipfelhöhe, misst die Höhe des höchsten Gipfels innerhalb einer bestimmten Messstrecke von einer Mittellinie aus. Stellen Sie sich einen Berggipfel in einer Landschaft vor – Rp ist die Höhe des höchsten Gipfels in einem bestimmten Gebiet.
Dieser Parameter ist von entscheidender Bedeutung, da er die maximale Unebenheit einer Oberfläche bestimmt und somit Aspekte wie Reibung, Verschleiß und Dichtungsfähigkeit beeinflusst.
Der Widerstand Rp wird üblicherweise in Mikrozoll (µin) oder Mikrometern (µm) gemessen.
Berechnung/Formel: Zur Berechnung von Rp wird die Höhe des höchsten Peaks über der Mittellinie innerhalb der Messlänge gemessen. Dieser Wert repräsentiert den maximalen Vorsprung, der die Wechselwirkung von Oberflächen beeinflussen kann.
Rv – Maximale Taltiefe
Rv, die maximale Taltiefe, ist ein Maß für die Tiefe des tiefsten Tals innerhalb der Messstrecke, ausgehend von der Mittellinie. Man kann sich das wie die Tiefe des tiefsten Meeresgrabens vorstellen. Rv ist wichtig, da es die tiefste Vertiefung einer Oberfläche anzeigt und somit Faktoren wie Materialrückhaltung und Spannungskonzentration beeinflusst.
Rv wird in den gleichen Einheiten wie Rp gemessen, µin oder µm.
Berechnung/Formel: Rv wird durch Messung der Tiefe des tiefsten Tals unterhalb der Mittellinie in der vorgegebenen Länge bestimmt. Dieser Wert ist entscheidend für Anwendungen, bei denen die Tiefe von Oberflächeneindrücken eine wichtige Rolle spielt.
PE – Profilrauheit
Die Profilrauheit (PE) ist ein umfassendes Maß für das Rauheitsprofil einer Oberfläche. Sie berücksichtigt das gesamte Oberflächenprofil, einschließlich der Erhebungen und Vertiefungen. Die PE ist unerlässlich für ein vollständiges Verständnis der Oberflächentopographie und beeinflusst Faktoren wie Kontaktfläche, Wärmeverteilung und ästhetische Aspekte.
Einheiten und Symbol: PE wird typischerweise in Mikrozoll oder Mikrometern gemessen.
Berechnung/Formel: Der PE-Wert wird durch die Auswertung des gesamten Rauheitsprofils über eine festgelegte Auswertungslänge berechnet. Dabei werden sowohl die Höhe als auch die Tiefe der Unebenheiten gemessen, um eine detaillierte Darstellung der Gesamttextur der Oberfläche zu erhalten.
RMS – Mittlere Oberflächenrauheit
RMS, oder Roughness Average Magnitude Surface, ist ein statistisches Maß, das einen Durchschnitt der Oberflächenrauheit liefert, indem die Oberflächenhöhenwerte vor der Mittelwertbildung quadriert werden.
Diese Methode gewichtet Extremwerte stärker und liefert so ein detailliertes Bild der Oberflächenstruktur. Der RMS-Wert ist entscheidend in Anwendungen, bei denen eine präzise Oberflächenrauheit für die Leistungsfähigkeit erforderlich ist, wie beispielsweise bei Bauteilen für die Luft- und Raumfahrt oder Präzisionsinstrumenten.
Der Effektivwert wird in Mikrozoll oder Mikrometern gemessen.
Berechnung/Formel: Zur Berechnung des RMS-Wertes werden die Höhenwerte des Oberflächenprofils quadriert, deren Mittelwert gebildet und anschließend die Quadratwurzel aus diesem Mittelwert gezogen. Diese Berechnungsmethode liefert eine genauere Darstellung der Oberflächenstruktur, insbesondere bei der Erfassung extremer Abweichungen.
PS – Profilglättung
Die Profilglätte (PS) misst die Gleichmäßigkeit und Ebenheit einer Oberfläche.
Stellen Sie sich die Oberfläche eines perfekt polierten Spiegels vor, der nur minimale Unebenheiten aufweist; das ist ein Beispiel für hohe Oberflächenglätte. PS ist entscheidend in Anwendungen, bei denen die Oberflächenhomogenität die Leistung beeinflusst, wie beispielsweise bei optischen Bauteilen oder Dichtungsflächen.
PS wird typischerweise in Mikrozoll (µin) oder Mikrometern (µm) gemessen.
Berechnung/Formulierung: PS wird berechnet, indem der Durchschnitt der absoluten Abweichungen von der Mittellinie eines Oberflächenprofils ermittelt wird. Dies bietet ein quantifizierbares Maß für die allgemeine Glätte der Oberfläche.
PT – Profiltoleranzen
Profiltoleranzen (PT) bezeichnen die zulässigen Abweichungen vom vorgegebenen Profil einer Oberfläche. Beispielsweise definieren PT bei einem Zahnradzahn, wie stark das tatsächliche Profil vom idealen Profil abweichen darf, ohne die Funktion des Zahnrads zu beeinträchtigen.
PT wird auch in Mikrozoll oder Mikrometern gemessen.
Berechnung/Formulierung: PT wird ermittelt, indem akzeptable obere und untere Grenzwerte für Abweichungen vom vorgegebenen Profil festgelegt werden, um sicherzustellen, dass die Oberfläche die funktionalen Anforderungen erfüllt.
Rt (Gesamtrauheit)
Die Rauheit (Rt) bezeichnet den gesamten vertikalen Abstand zwischen dem höchsten und dem niedrigsten Punkt eines Oberflächenprofils. Sie entspricht der Messung der gesamten vertikalen Geländevariation über eine bestimmte Länge. Die Rauheit (Rt) ist relevant in Anwendungen, bei denen extreme Oberflächenabweichungen die Leistung beeinträchtigen können, beispielsweise bei der Abdichtung von Oberflächen.
Einheiten und Symbol: Rt wird in Mikrozoll oder Mikrometern gemessen.
Berechnung/Formel: Rt wird berechnet, indem der höchste Gipfel und das tiefste Tal innerhalb der Auswertungslänge ermittelt und der vertikale Abstand zwischen diesen beiden Punkten gemessen wird.
Rauheitswert
Der Rauheitswert ist ein festgelegter Parameter, der den gewünschten Grad an Oberflächenrauheit für eine bestimmte Anwendung angibt. Er definiert einen Standard für Fertigungs- und Qualitätskontrollprozesse.
Z(x)
Z(x) repräsentiert ein spezifisches Rauheitsprofil über eine vorgegebene Länge L, das zur Berechnung der mittleren Rauheit verwendet wird. Dieses Maß ist entscheidend für die detaillierte Analyse der Oberflächenstruktur und ermöglicht ein umfassendes Verständnis der Oberflächeneigenschaften.
L (Profillänge)
Die Profillänge L bezeichnet die Länge der Oberfläche, über die die Rauheit bewertet wird. Sie ist entscheidend, um sicherzustellen, dass der Messbereich repräsentativ für die Gesamteigenschaften der Oberfläche ist.
Schnittlänge
Die Cut-off-Länge ist die erforderliche Länge für eine Probenmessung bei der Bestimmung der Oberflächenrauheit. Diese Länge ist entscheidend für genaue und repräsentative Messungen der Oberflächenbeschaffenheit.
Nummern der Rauheitsgrade
Bei der Oberflächenbeschaffenheit spielen Rauheitsklassen (RGN) eine zentrale Rolle. Diese Klassen bieten eine standardisierte Skala zur Quantifizierung der Oberflächenrauheit und sind entscheidend dafür, dass Bauteile die spezifischen Anforderungen verschiedener Branchen erfüllen.
Jede Körnung weist spezifische physikalische Eigenschaften auf und eignet sich für unterschiedliche Anwendungsbereiche. Das Verständnis dieser Körnungen hilft Ihnen, den richtigen Rauheitsgrad für Ihr Projekt auszuwählen.
RGN 0.05 – Ra 0.05 µm (2 µin)
- Charakteristik: Außergewöhnlich glatte und feine Oberfläche.
- Verwendung: Ideal für hochpräzise Linsen und optische Komponenten, bei denen minimale Oberflächenunebenheiten von entscheidender Bedeutung sind.
- Berechnung: Diese Güteklasse ist durch eine mittlere Rauheit (Ra) von 0.05 Mikrometern definiert, die als arithmetisches Mittel der Absolutwerte der Oberflächenabweichungen von der Mittellinie berechnet wird.
RGN 0.1 – Ra 0.1 µm (4 µin)
- Charakteristik: Ultra-glatte Oberfläche, etwas rauer als RGN 0.05.
- Verwendung: Häufig anzutreffen bei Präzisionsdichtungsflächen und luftgelagerten Flächen.
- Berechnung: Dies wird erreicht, wenn der Ra-Wert bei 0.1 Mikrometern gehalten wird.
RGN 0.2 – Ra 0.2 µm (8 µin)
- Charakteristik: Sehr glatte Oberflächen.
- Verwendung: Wird in hochwertigen mechanischen Bauteilen wie Gyroskopen und Präzisionslagern verwendet.
- Berechnung: Erreicht wurde ein Ra-Wert von 0.2 Mikrometern.
RGN 0.4 – Ra 0.4 µm (16 µin)
- Charakteristik: Glatte Oberfläche mit leichter, bei genauer Betrachtung erkennbarer Textur.
- Verwendung: Geeignet für Teile in Präzisionsmaschinen und feine mechanische Bauteile.
- Berechnung: Definiert durch einen Ra-Wert von 0.4 Mikrometern.
RGN 0.8 – Ra 0.8 µm (32 µin)
- Charakteristik: Standardqualität für viele Anwendungen im Präzisionsingenieurwesen.
- Verwendung: Häufig anzutreffen bei Automobil- und Luftfahrtkomponenten, wo ein ausgewogenes Verhältnis zwischen Glätte und Materialhaftung erforderlich ist.
- Berechnung: Charakterisiert durch einen Ra-Wert von 0.8 Mikrometern.
RGN 1.6 – Ra 1.6 µm (63 µin)
- Charakteristik: Die Textur ist spürbar, aber die Oberfläche bleibt dennoch relativ glatt.
- Verwendung: Ideal für allgemeine Maschinenteile, Pumpenteile und Hydraulikkomponenten.
- Berechnung: Erreicht wurde ein Ra-Wert von 1.6 Mikrometern.
RGN 3.2 – Ra 3.2 µm (125 µin)
- Charakteristik: Mäßig raue Oberfläche.
- Verwendung: Üblicherweise bei weniger kritischen Bauteilen wie allgemeinen Hardware- und Konstruktionskomponenten.
- Berechnung: Definiert durch die Einhaltung eines Ra-Wertes von 3.2 Mikrometern.
RGN 6.3 – Ra 6.3 µm (250 µin)
- Charakteristik: Rauhere Oberflächenstruktur, mit bloßem Auge sichtbar.
- Verwendung: Geeignet für weniger anspruchsvolle Anwendungen wie bestimmte Industrieanlagen und Konsumgüter.
- Berechnung: Erreicht wurde ein Ra-Wert von 6.3 Mikrometern.
RGN 12.5 – Ra 12.5 µm (500 µin)
- Charakteristik: Deutlich raue Oberfläche.
- Verwendung: Häufig anzutreffen in Bauteilen, die eine erhöhte Reibung oder Griffigkeit erfordern.
- Berechnung: Definiert durch einen Ra-Wert von 12.5 Mikrometern.
RGN 25 – Ra 25 µm (1000 µin)
- Charakteristik: Sehr raue Oberfläche.
- Verwendung: Wird in Anwendungen eingesetzt, bei denen die Oberflächenbeschaffenheit nicht entscheidend ist, wie beispielsweise bei einigen Gussteilen und groben Schmiedeteilen.
- Berechnung: Dies wird erreicht, wenn der Ra-Wert 25 Mikrometer erreicht.
RGN 50 – Ra 50 µm (2000 µin) bis RGN 800 – Ra 800 µm (32000 µin)
- Charakteristik: Zunehmend gröbere Oberflächen.
- Verwendung: Diese Sorten eignen sich für sehr raue und grobe Anwendungen, häufig in schweren Maschinen, landwirtschaftlichen Geräten und nicht ästhetischen Bauteilen.
- Berechnung: Definiert durch ihre jeweiligen Ra-Werte, wobei die Rauheit von RGN 50 bis RGN 800 zunimmt.
Welche gängigen Methoden gibt es zur Messung der Oberflächenrauheit?
Die Messung der Oberflächenrauheit ist ein entscheidender Schritt in der Fertigung und Qualitätskontrolle. Sie stellt sicher, dass ein Produkt die geforderten Spezifikationen erfüllt und für den vorgesehenen Zweck geeignet ist. Zur Messung der Oberflächenrauheit werden verschiedene Methoden eingesetzt, jede mit ihren spezifischen Werkzeugen und Anwendungsbereichen.
Direkte Messmethoden
Direkte Messmethoden beruhen auf dem physischen Kontakt der Oberfläche mit einem Messgerät, beispielsweise einem Tastschnittgerät. Dieses Gerät gleitet über die Oberfläche, wobei sich der Tastkopf beim Überfahren von Unebenheiten auf und ab bewegt. Die Bewegungen werden anschließend in ein Profil der Oberflächenrauheit umgewandelt.
Anwendung: Diese Methode eignet sich besonders für Oberflächen, die hohe Präzision erfordern. Sie ist ideal für kontrollierte Umgebungen, in denen das taktile Feedback des Stifts genaue Messwerte liefert. Sie sollte jedoch nicht auf weichen oder leicht verformbaren Oberflächen angewendet werden, da der Kontakt die Oberflächenstruktur verändern kann.
Kontaktlose Methoden
Berührungslose Messverfahren nutzen optische oder Lasersysteme, wie beispielsweise Laser-Scanning-Konfokalmikroskope, um die Oberflächenrauheit zu messen. Diese Systeme projizieren einen Lichtstrahl auf die Oberfläche, und Sensoren messen die Beugung oder Reflexion des Lichtstrahls, um das Oberflächenprofil zu bestimmen.
Anwendung: Berührungslose Messverfahren eignen sich ideal für empfindliche oder weiche Oberflächen, bei denen eine Kontaktmessung zu Beschädigungen führen könnte. Sie sind auch für raue Oberflächen oder solche mit komplexen Geometrien geeignet. Ihre Genauigkeit kann jedoch durch das Reflexionsvermögen und die Farbe der Oberfläche beeinflusst werden.
Vergleichsmethoden
Beschreibung und Werkzeuge: Vergleichsmethoden beinhalten den Vergleich der zu untersuchenden Oberfläche mit einem Standardsatz oder Proben bekannter Rauheit. Oberflächenrauheitskomparatoren, also Sätze von Standardoberflächen, werden in dieser Methode häufig verwendet.
Anwendung: Diese Methoden sind schnell und kostengünstig und eignen sich für Sofortbeurteilungen. Sie sind jedoch weniger genau und subjektiver als direkte Messmethoden. Sie eignen sich am besten, wenn präzise Messungen nicht entscheidend sind.
In-Prozess-Methoden
Prozessintegrierte Verfahren messen die Oberflächenrauheit bereits während des Fertigungsprozesses. Dabei kommen Werkzeuge wie Inline-Profilometer oder in CNC-Maschinen integrierte Sensoren zum Einsatz. Diese Werkzeuge liefern Echtzeitdaten zur Oberflächenbeschaffenheit und ermöglichen so sofortige Anpassungen.
Anwendung: Prozessbegleitende Messverfahren eignen sich besonders für die Serienfertigung, wo eine kontinuierliche Überwachung zur Sicherstellung gleichbleibender Qualität erforderlich ist. Sie sind jedoch möglicherweise nicht so genau wie Messungen nach der Produktion und erfordern eine Integration in den Fertigungsprozess.
Profiling-Techniken
Profilierungstechniken beinhalten die Erstellung eines detaillierten Oberflächenprofils mithilfe von Geräten wie 3D-Profilometern. Diese Geräte liefern eine dreidimensionale Ansicht der Oberfläche und ermöglichen so detaillierte Einblicke in deren Topographie.
Anwendung: Diese Techniken eignen sich ideal für Oberflächen, bei denen ein detailliertes Verständnis der Textur erforderlich ist, beispielsweise in Forschung und Entwicklung. Sie können jedoch zeitaufwändig sein und erfordern aufwendige Ausrüstung.
Flächentechniken
Flächenmessverfahren erfassen die Oberflächenrauheit über eine größere Fläche anstatt entlang eines einzelnen Linienprofils. Dabei kommen Instrumente wie optische Profilometer und Interferometer zum Einsatz, die ein umfassenderes Bild der Oberflächentopographie liefern.
Anwendung: Flächentechniken eignen sich für Oberflächen mit unterschiedlichen Texturen oder wenn ein Gesamtüberblick über die Oberflächenbeschaffenheit benötigt wird. Sie sind weniger effektiv für sehr feine oder detaillierte Oberflächenanalysen.
Mikroskopietechniken
Mikroskopische Verfahren wie die Elektronenmikroskopie ermöglichen eine stark vergrößerte Ansicht der Oberfläche. Mit diesen Verfahren lassen sich detaillierte Informationen über die Oberfläche auf mikroskopischer Ebene gewinnen.
Anwendung: Die Mikroskopie ist besonders nützlich in der wissenschaftlichen Forschung oder in Branchen, die höchste Präzision erfordern, wie beispielsweise die Halbleiterfertigung. Allerdings sind diese Techniken komplex, zeitaufwändig und erfordern hochspezialisierte Ausrüstung.
Welche Faktoren beeinflussen die Oberflächenbeschaffenheit?
Die Oberflächenbeschaffenheit in der Fertigung wird von einer Vielzahl von Faktoren beeinflusst. Jeder einzelne Faktor spielt eine entscheidende Rolle für das endgültige Aussehen, die Textur und die Funktionalität des Produkts. Das Verständnis dieser Faktoren ist für alle, die in der Fertigung, der Entwicklung oder der Qualitätskontrolle tätig sind, unerlässlich.
- Materialabtrag Vorschübe und DrehzahlenDie Abtragsrate eines Werkstücks beeinflusst dessen Oberflächengüte maßgeblich. Höhere Vorschubgeschwindigkeiten können aufgrund verstärkter Vibrationen und Wärmeentwicklung zu einer raueren Oberfläche führen, während niedrigere Geschwindigkeiten zwar eine glattere Oberfläche erzeugen, aber die Fertigungszeit und -kosten erhöhen können.
- Zustand der WerkzeugmaschineDer Zustand der Werkzeugmaschine, einschließlich ihrer Stabilität und Präzision, beeinflusst die Qualität der Oberflächengüte unmittelbar. Abgenutzte oder schlecht gewartete Maschinen können zu Unregelmäßigkeiten auf der bearbeiteten Oberfläche führen.
- WerkzeugwegparameterDie vom Schneidwerkzeug zurückgelegte Bahn beeinflusst die Oberflächenstruktur. Überlappende Durchgänge können glattere Oberflächen erzeugen, während nicht überlappende Durchgänge zu einer strukturierten oder geriffelten Oberfläche führen können.
- Schnittbreite (Zugbreite)Dies bezieht sich auf den Überlappungsgrad zwischen den einzelnen Werkzeugdurchgängen. Kleinere Zustellungen führen zu einer feineren Oberfläche, da bei jedem Durchgang weniger Material abgetragen wird, was eine präzisere Steuerung ermöglicht.
- WerkzeugablenkungWenn sich ein Schneidwerkzeug während des Betriebs verbiegt oder durchbiegt, kann dies zu ungleichmäßigem Materialabtrag und damit zu einer Beeinträchtigung der Oberflächengüte führen. Häufig spielen dabei Werkzeugmaterial, -länge und -durchmesser eine Rolle.
- TemperaturDie bei der Bearbeitung entstehenden hohen Temperaturen können die Materialeigenschaften verändern und zu Wärmeausdehnung führen, was die Oberflächenqualität beeinträchtigt. Eine effektive Wärmeableitung durch die richtige Werkzeugauswahl und den Einsatz geeigneter Kühlmittel ist daher entscheidend.
- SchnitttiefeDie Schnitttiefe beeinflusst die Oberflächengüte. Tiefere Schnitte tragen zwar schneller Material ab, können aber auch Werkzeug und Werkstück stärker belasten und somit zu einer raueren Oberfläche führen.
- VibrationÜbermäßige Vibrationen während der Bearbeitung können zu einer ungleichmäßigen Oberflächenbeschaffenheit führen. Dies kann verschiedene Ursachen haben, darunter Unwucht der Werkzeuge, ungeeignete Maschineneinstellungen oder äußere Störungen.
- KühlmittelArt und Durchfluss des Kühlmittels beeinflussen die Oberflächenbeschaffenheit. Kühlmittel reduzieren die Wärme und transportieren Späne aus dem Bearbeitungsbereich ab, was die Oberflächenqualität verbessern kann. Eine unsachgemäße Anwendung kann jedoch zu Problemen wie Verfärbungen oder Korrosion führen.
Welche verschiedenen Techniken werden angewendet, um die gewünschten Oberflächenbeschaffenheiten zu erzielen?
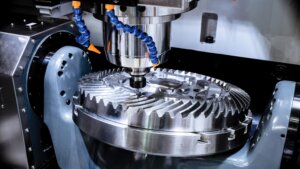
Die Erzielung der gewünschten Oberflächenbeschaffenheit ist ein entscheidender Aspekt im Fertigungsprozess und beeinflusst nicht nur die Ästhetik eines Produkts, sondern auch dessen Funktionalität und Leistung. Verschiedene Techniken werden eingesetzt, um spezifische Oberflächenbeschaffenheiten zu erzielen, jede mit ihrer eigenen Anwendung und der daraus resultierenden Textur.
Maschinenbearbeitung
Die spanende Bearbeitung ist ein Verfahren, bei dem Material von einem Werkstück abgetragen wird, um die gewünschte Form und Oberflächenbeschaffenheit zu erzielen. Dazu gehören Verfahren wie Fräsen, Drehen und Bohren.
- Gängige Oberflächenbehandlungen: Die spanende Bearbeitung ermöglicht die Erzeugung verschiedenster Oberflächengüten, von groben Schnitten bis hin zu fein bearbeiteten Oberflächen. Die genaue Oberflächengüte hängt von Faktoren wie dem verwendeten Schneidwerkzeug, der Schnittgeschwindigkeit, dem Vorschub und dem Werkstoff des Werkstücks ab.
Arten von Oberflächenbearbeitungen:
- Schruppbearbeitung: Hinterlässt typischerweise sichtbare Werkzeugspuren und eignet sich für Oberflächen, die keine hohe Präzision erfordern.
- Feinbearbeitung: Bietet eine glattere Oberfläche mit weniger sichtbaren Werkzeugspuren, ideal für Oberflächen, die präzise bearbeitet werden müssen.
- Hochpräzise Bearbeitung: Erzielt sehr glatte Oberflächen mit minimalen Werkzeugspuren und eignet sich für Teile, die enge Toleranzen und hochwertige Oberflächen erfordern.
Was ist die übliche Oberflächengüte bei der maschinellen Bearbeitung?
Die Standardoberflächengüte bei der maschinellen Bearbeitung variiert je nach Anwendung, liegt aber typischerweise im Bereich von Ra 0.8 bis 3.2 µm (32 bis 125 µin). Dieser Bereich bietet ein ausgewogenes Verhältnis zwischen Fertigungskosten und Bauteilleistung für eine Vielzahl von Anwendungen.
3EPR-Oberflächenveredelungen
3ERP bietet erstklassige Oberflächenbearbeitungsdienstleistungen für Bauteile und Komponenten, unabhängig vom Bearbeitungsprozess. Unser engagiertes Team aus qualifizierten Fachkräften konzentriert sich ausschließlich auf die Oberflächenbearbeitung und garantiert so höchste Qualität für Ihre Produkte.
Für alle, die eine makellose Oberfläche für Prototypen und gefertigte Bauteile wünschen, empfehlen wir Ihnen, sich für ein schnelles und präzises Angebot an unseren Kundenservice zu wenden. Hier finden Sie eine Liste unserer Oberflächenoptionen:
- Hochglanzpolitur
- Schleifen & Polieren
- Lackierung (Optionen umfassen Matt, Satin, Hochglanz, Struktur und Soft Touch)
- Getönte Oberflächen (Geeignet für Materialien wie ABS, PMMA, PC, PS)
- Anodisierte Oberflächen (Typen 1, 2 und 3 sowie chemische Beschichtung/Alodine)
- Verchromt & Metallisieren (Einschließlich Verchromen, Farbbeschichtung, Verzinken, Verzinnen)
- Logo- und Symbolgestaltung (Siebdruck, Tampondruck, Abreibedruck, Laser-Gravur)
- Pulverbeschichtung
- Ausrüstung für die Elektrophorese
- Sandgestrahlt und kugelgestrahlt
- Wärmebehandlung
- Schwärzung
- Wassertransfer
Schleifen
Beim Schleifen wird mithilfe einer Schleifscheibe Material von einem Werkstück abgetragen, wodurch eine glatte Oberfläche entsteht.
- Gängige Oberflächenbehandlungen: Durch Schleifen lässt sich eine sehr glatte Oberfläche erzielen, die oft für Teile erforderlich ist, die hohe Präzision und minimale Oberflächenrauheit erfordern. Es ist besonders effektiv bei harten Werkstoffen, die sich mit anderen Verfahren nur schwer bearbeiten lassen.
Polieren
Polieren dient dazu, durch Reiben oder den Einsatz von Chemikalien eine glatte, glänzende Oberfläche zu erzeugen. Es wird häufig nach anderen Bearbeitungsprozessen angewendet, um die Oberflächenqualität zu verbessern.
- Gängige Oberflächenbehandlungen: Durch Polieren lässt sich eine spiegelähnliche, hochreflektierende Oberfläche erzeugen. Es wird häufig aus ästhetischen Gründen und in Anwendungen eingesetzt, bei denen minimale Reibung erforderlich ist.
Läppen
Läppen ist eine Technik, bei der zwei Oberflächen mit einem dazwischenliegenden Schleifmittel aneinander entlanggleiten. Sie dient zur Erzeugung sehr ebener Oberflächen.
- Gängige Oberflächenbehandlungen: Durch Läppen lassen sich extrem glatte und ebene Oberflächen erzeugen, die häufig bei hochpräzisen Anwendungen wie Dichtflächen in Ventilen oder in wissenschaftlichen Instrumenten benötigt werden.
Honig
Honen ist ein Präzisionsverfahren zur Verbesserung der geometrischen Form und Oberflächenbeschaffenheit von Metallteilen. Es ist unerlässlich für Anwendungen, die enge Toleranzen und glatte Oberflächen erfordern, wie beispielsweise Hydraulikzylinder und hochpräzise Zahnräder.
- Gängige Oberflächenbehandlungen: Das Ergebnis ist typischerweise eine sehr glatte Oberfläche mit einem feinen, kreuzförmigen Muster. Honen ist besonders effektiv zur Verbesserung der Oberflächengüte von zylindrischen Innenflächen wie Bohrungen und trägt außerdem zur Beseitigung von Oberflächenunebenheiten bei.
Fräsen
- Anwendung im Bereich Oberflächenveredelung: Fräsen ist ein vielseitiges Bearbeitungsverfahren, bei dem ein Schneidwerkzeug rotiert, um Material vom Werkstück abzutragen.
- Gängige Oberflächenbehandlungen: Durch Fräsen lassen sich, abhängig vom verwendeten Werkzeug und der angewandten Frässtrategie, unterschiedlichste Oberflächengüten erzielen, von rau bis sehr glatt.
- Anwendungskontext: Es findet breite Anwendung sowohl auf flachen als auch auf komplexen Oberflächen, und das Finish kann von matt bis glänzend variieren. Die Technik eignet sich ideal zur Erstellung filigraner Designs und Muster auf Metalloberflächen.
Schleifen und Strahlmittel
Beim Schleifen wird die Oberfläche mit Schleifmitteln abgerieben, während beim Sandstrahlen ein Hochgeschwindigkeitsstrahl aus Schleifmittel auf die Oberfläche gerichtet wird. Diese Verfahren werden häufig zur Vorbereitung von Metalloberflächen für Lackierung, Beschichtung oder weitere Veredelung eingesetzt und sind unerlässlich im Karosseriebau und bei der Herstellung von Metallmöbeln.
- Gängige Oberflächenbehandlungen: Beide Techniken dienen dazu, raue Oberflächen zu glätten, glatte Oberflächen aufzurauen oder Oberflächenverunreinigungen zu entfernen. Das resultierende Finish kann von einem seidenmatten Aussehen bis hin zu einer stark strukturierten Oberfläche reichen.
Industrielles Ätzen/Chemisches Fräsen
Bei diesem Verfahren werden Chemikalien eingesetzt, um Material abzutragen und so die gewünschte Oberflächenbeschaffenheit oder das gewünschte Design zu erzielen. Chemisches Fräsen findet breite Anwendung in der Luft- und Raumfahrtindustrie zur Gewichtsreduzierung und wird auch in der Unterhaltungselektronik für dekorative Zwecke eingesetzt. Es erfüllt sowohl funktionale als auch ästhetische Anforderungen.
- Gängige Oberflächenbehandlungen: Es kann hochdetaillierte und präzise Muster erzeugen und eignet sich daher für aufwendige Designs.
Beschichten und Beschichten
Diese Verfahren beinhalten das Aufbringen einer Materialschicht auf ein Substrat, entweder zum Schutz oder zur Dekoration. Sie finden breite Anwendung in der Automobil-, Luft- und Raumfahrt- sowie Konsumgüterindustrie und verleihen Metallteilen sowohl Funktionalität als auch ästhetischen Wert.
- Gängige Oberflächenbehandlungen: Die so entstehende Oberfläche kann von matt bis hochglänzend reichen und unterschiedliche Texturen aufweisen. Beschichtungen und Plattierungen können die Korrosionsbeständigkeit, Verschleißfestigkeit und elektrische Leitfähigkeit deutlich verbessern.
Lasertexturierung
Die Lasertexturierung nutzt Lasertechnologie, um präzise und detaillierte Oberflächenstrukturen auf verschiedensten Materialien zu erzeugen. Sie findet breite Anwendung in Branchen wie der Automobil-, Luft- und Raumfahrt- sowie Unterhaltungselektronikindustrie, wo sie zur Gestaltung ästhetischer Designs und funktionaler Oberflächen dient.
- Gängige Oberflächenbehandlungen: Mit dieser Methode lassen sich unterschiedlichste Oberflächen erzielen, von feinen, detaillierten Texturen bis hin zu ausgeprägteren, gemusterten Oberflächen.
Funkenerosion (EDM)
Die Funkenerosion (EDM) ist ein Verfahren, bei dem elektrische Entladungen (Funken) zur Bearbeitung harter Metalle und Werkstoffe eingesetzt werden, die mit herkömmlichen Techniken schwer zu bearbeiten sind. Sie eignet sich ideal für filigrane Designs und Präzisionsteile und findet häufig Anwendung im Formen-, Werkzeug- und Formenbau. EDM ist bekannt für seine Genauigkeit und die Fähigkeit, komplexe Formen und tiefe Kavitäten zu bearbeiten.
- Gängige Oberflächenbehandlungen: Mit EDM lassen sich je nach Funkenparametern verschiedene Oberflächen erzeugen, von glatten Oberflächen mit minimalen Werkzeugspuren bis hin zu strukturierten Oberflächen.
Additive Fertigung
Die additive Fertigung, allgemein bekannt als 3D-Druck , baut Bauteile Schicht für Schicht auf und bietet so ein einzigartiges Verfahren zur Oberflächenbearbeitung . Sie wird in verschiedenen Branchen eingesetzt, darunter Medizintechnik, Luft- und Raumfahrt sowie Automobilindustrie, sowohl für Prototypen als auch für die Serienproduktion.
- Gängige Oberflächenbehandlungen: Mit Hilfe des 3D-Drucks lassen sich Teile mit komplexen Geometrien und spezifischen Oberflächeneigenschaften herstellen, von rauen Texturen bis hin zu relativ glatten Oberflächen, abhängig von der verwendeten Drucktechnologie und dem Material.
Welche Normen gelten für die Oberflächenbeschaffenheit?
Das Verständnis und die Einhaltung von Oberflächenbeschaffenheitsstandards sind entscheidend für die Konsistenz und Qualität in Fertigungsprozessen. Diese Standards liefern Richtlinien für die Messung und Klassifizierung von Oberflächenstrukturen.
- ISO (Internationale Organisation für Normung) 1302 – ISO-Normen für Oberflächenbeschaffenheit enthalten Richtlinien zur Spezifizierung, Messung und Kennzeichnung der Oberflächenstruktur. Sie werden international angewendet und decken ein breites Spektrum an Werkstoffen und Oberflächenbearbeitungsverfahren ab. ISO-Normen sind entscheidend für die weltweite Interoperabilität und Qualitätssicherung in der Fertigung.
- ASTM (American Society for Testing and Materials) Y14.36M – ASTM stellt eine Reihe von Normen bereit, die die Messung und Charakterisierung von Oberflächenbeschaffenheiten regeln. Diese Normen sind in den Vereinigten Staaten weit verbreitet und bilden die Grundlage für Qualitätskontrolle, Produktspezifikation und Optimierung von Fertigungsprozessen.
Was kostet die Oberflächenveredelung?
Die Kosten für die Erzielung einer bestimmten Oberflächengüte bei der spanenden Bearbeitung und CNC-Bearbeitung können je nach Komplexität des Prozesses, den verwendeten Materialien und der benötigten Ausrüstung stark variieren. Hier einige Richtwerte und Beispiele in US-Dollar:
- Grundlegende Bearbeitungsverfahren (z. B. Drehen, Fräsen): Die Kosten können je nach Komplexität und erforderlicher Präzision zwischen 50 und 200 US-Dollar pro Stunde liegen.
- Präzisionsschleifen: Dies kann zwischen 100 und 300 US-Dollar pro Stunde kosten.
- Elektrochemische Bearbeitung: Die Preise können zwischen 150 und 500 US-Dollar pro Stunde liegen.
- Lasertexturierung: Diese hochentwickelte Technik kann aufgrund der erforderlichen Präzision und der eingesetzten Ausrüstung Kosten von bis zu 200 US-Dollar pro Stunde verursachen.
- Chemisches Mahlen: Je nach Material und Fläche können die Kosten zwischen 80 und 200 US-Dollar pro Stunde liegen.
- Additive Fertigung: Die Kosten für 3D-Druck können stark variieren und liegen je nach Technologie (SLA, SLS, FDM usw.) und verwendetem Material zwischen 10 und 100 US-Dollar pro Stunde.
Wie Sie die richtige Oberflächenbehandlungstechnik für sich auswählen?
Die Wahl des geeigneten Oberflächenbearbeitungsverfahrens ist entscheidend für den Erfolg Ihres Projekts. Hier finden Sie eine Anleitung, die Ihnen hilft, eine fundierte Entscheidung zu treffen:
- Bestimmen Sie das Material, das Sie bearbeiten möchten: Unterschiedliche Materialien reagieren unterschiedlich auf verschiedene Oberflächenbehandlungstechniken. Um herauszufinden, welche Methoden kompatibel sind, muss das Material bestimmt werden.
- Bestimmen Sie den Zweck der Oberflächenbeschaffenheit: Legen Sie Wert auf ein ansprechendes Aussehen, Korrosionsbeständigkeit oder Reibungsreduzierung? Der Verwendungszweck des Produkts wird Ihre Wahl bestimmen.
- Entdecken Sie die verschiedenen Oberflächenveredelungen, die für Ihr gewähltes Material verfügbar sind: Machen Sie sich mit den für Ihr Material verfügbaren Optionen vertraut, z. B. Anodisieren für Aluminium oder Passivieren für Edelstahl.
- Betrachten Sie das gewünschte ästhetische Ergebnis: Wenn die Optik im Vordergrund steht, sind Techniken wie Polieren oder Lasertexturierung möglicherweise besser geeignet.
- Beurteilen Sie die Anforderungen an die Haltbarkeit der Oberfläche: Bei Bauteilen, die starkem Verschleiß ausgesetzt sind, können härtere Beschichtungen wie diamantartiger Kohlenstoff (DLC) erforderlich sein.
- Beachten Sie die Wartungsanforderungen der Oberflächenbeschaffenheit: Manche Oberflächen erfordern mehr Pflege als andere. Berücksichtigen Sie den langfristigen Wartungsaufwand bei Ihrer Wahl.
- Testkompatibilität: Bevor Sie die endgültige Entscheidung treffen, testen Sie die gewählte Oberflächenbehandlung an einem kleinen Muster, um sicherzustellen, dass sie Ihren Erwartungen entspricht.
- Berücksichtigen Sie die Auswirkungen auf die Umwelt: Manche Oberflächenbehandlungsverfahren haben größere Umweltauswirkungen als andere. Wählen Sie umweltfreundliche Alternativen, wenn Ihnen Nachhaltigkeit wichtig ist.
- Budgetüberlegungen: Wägen Sie abschließend die Kosten des Veredelungsprozesses gegen Ihr Budget ab, um eine realistische Entscheidung zu treffen.
Wie beeinflusst die Oberflächenbeschaffenheit die Funktionalität und Lebensdauer?
Die Oberflächenbeschaffenheit beeinflusst sowohl die Funktionalität als auch die Lebensdauer von Bauteilen maßgeblich. Wenn Sie verstehen, wie die Oberflächenbeschaffenheit mit diesen Aspekten zusammenhängt, können Sie fundiertere Entscheidungen für Ihre Projekte treffen.
- Reduzierte Reibung und Verschleiß: Glattere Oberflächen führen in der Regel zu geringerer Reibung zwischen beweglichen Teilen und verlängern so deren Lebensdauer. Dies ist besonders wichtig bei Bauteilen wie Lagern und Kolben.
- Verbesserte Ästhetik: Bei Konsumgütern korreliert eine feinere Oberflächenbeschaffenheit oft mit einem ansprechenderen Aussehen, was ein entscheidender Faktor für den Markterfolg sein kann.
- Verbesserte Korrosionsbeständigkeit: Bestimmte Oberflächenveredelungen, insbesondere solche, die durch chemische Behandlungen erzielt werden, können die Beständigkeit eines Bauteils gegenüber Korrosion und Umwelteinflüssen deutlich verbessern und dadurch seine Lebensdauer verlängern.
- Erhöhte Dauerfestigkeit: Raue Oberflächen können als Spannungskonzentratoren wirken und unter zyklischer Belastung zu vorzeitigem Versagen führen. Feinere Oberflächen verteilen die Spannung gleichmäßiger und erhöhen so die Dauerfestigkeit.
- Optimierte Dichtungseigenschaften: Bei Anwendungen wie Dichtungen und O-Ringen ist die Oberflächenbeschaffenheit entscheidend für eine ordnungsgemäße Abdichtung und verhindert Leckagen und potenzielle Systemausfälle.
- Verbesserte Wärmeübertragung: Bei Anwendungen wie Wärmetauschern kann eine spezielle Oberflächenbeschaffenheit die Wärmeübertragungseffizienz verbessern und sich somit auf die Gesamtleistung des Systems auswirken.
Fazit
Die Oberflächenbeschaffenheit ist ein entscheidender Faktor in der Fertigung und beeinflusst maßgeblich die Funktionalität, Haltbarkeit und Ästhetik eines Produkts.
Das Verständnis der Auswirkungen, Techniken und Normen ist für Qualität und Konsistenz unerlässlich. Unser umfassender Leitfaden zur Oberflächenveredelung hilft Ihnen, fundierte Entscheidungen zu treffen, die für optimales Produktdesign und eine erfolgreiche Fertigung entscheidend sind.
Denken Sie immer daran, dass die Wahl der richtigen Oberflächenbeschaffenheit von entscheidender Bedeutung ist und eine sorgfältige Abwägung des Materials, der beabsichtigten Funktion des Produkts, ästhetischer Wünsche, Anforderungen an die Haltbarkeit und Budgetbeschränkungen erfordert.
Häufig gestellte Fragen
Was bedeutet eine Oberflächengüte von 125?
Eine Oberflächengüte von 125 bedeutet eine mittlere Rauheit (Ra) von 125 Mikrozoll (µin) oder etwa 3.2 Mikrometer (µm). Diese Oberflächengüte ist gängig bei der allgemeinen Zerspanung und bietet ein gutes Verhältnis zwischen Wirtschaftlichkeit und Oberflächenqualität. Sie eignet sich für viele Funktionsbauteile, bei denen höchste Präzision nicht im Vordergrund steht.



