Sie verwenden täglich Kunststoffteile, wahrscheinlich ohne sich Gedanken darüber zu machen, woher sie stammen. Doch hinter allem, von Aufbewahrungsbehältern bis hin zu Karosserieteilen, steckt ein leistungsstarkes Verfahren: das Kunststoffspritzgießen. So verwandeln wir geschmolzenen Kunststoff schnell, präzise und nahezu abfallfrei in stabile, detailreiche Teile.
Das ist kein neuer Trend. Spritzgießen prägt die moderne Welt seit über 150 Jahren, genauer gesagt seit 1872, als Celluloseacetat erstmals in einer handbetriebenen Spritzgießmaschine verwendet wurde. Seitdem hat sich das Verfahren durch bahnbrechende Innovationen wie die Kolbenschnecke, die automatisierte Werkzeugkonstruktion und intelligentere Prozesssteuerungen stetig weiterentwickelt.
Heute ist es eine der zuverlässigsten Methoden zur Herstellung von Millionen identischer Bauteile für Branchen wie Luft- und Raumfahrt, Verpackung, Unterhaltungselektronik und Automobilindustrie. Und der Trend hält an: Der globale Markt soll bis 2028 mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 4.6 % wachsen, was die zentrale Bedeutung dieses Verfahrens für die Massenproduktion unterstreicht.
In diesem Artikel konzentrieren wir uns darauf, wie das Kunststoffspritzgießen funktioniert, wie es sich ständig verbessert und wie Sie es optimal nutzen können, egal ob Sie einen Prototyp erstellen oder in Serie produzieren.
Was ist Kunststoffspritzguss?
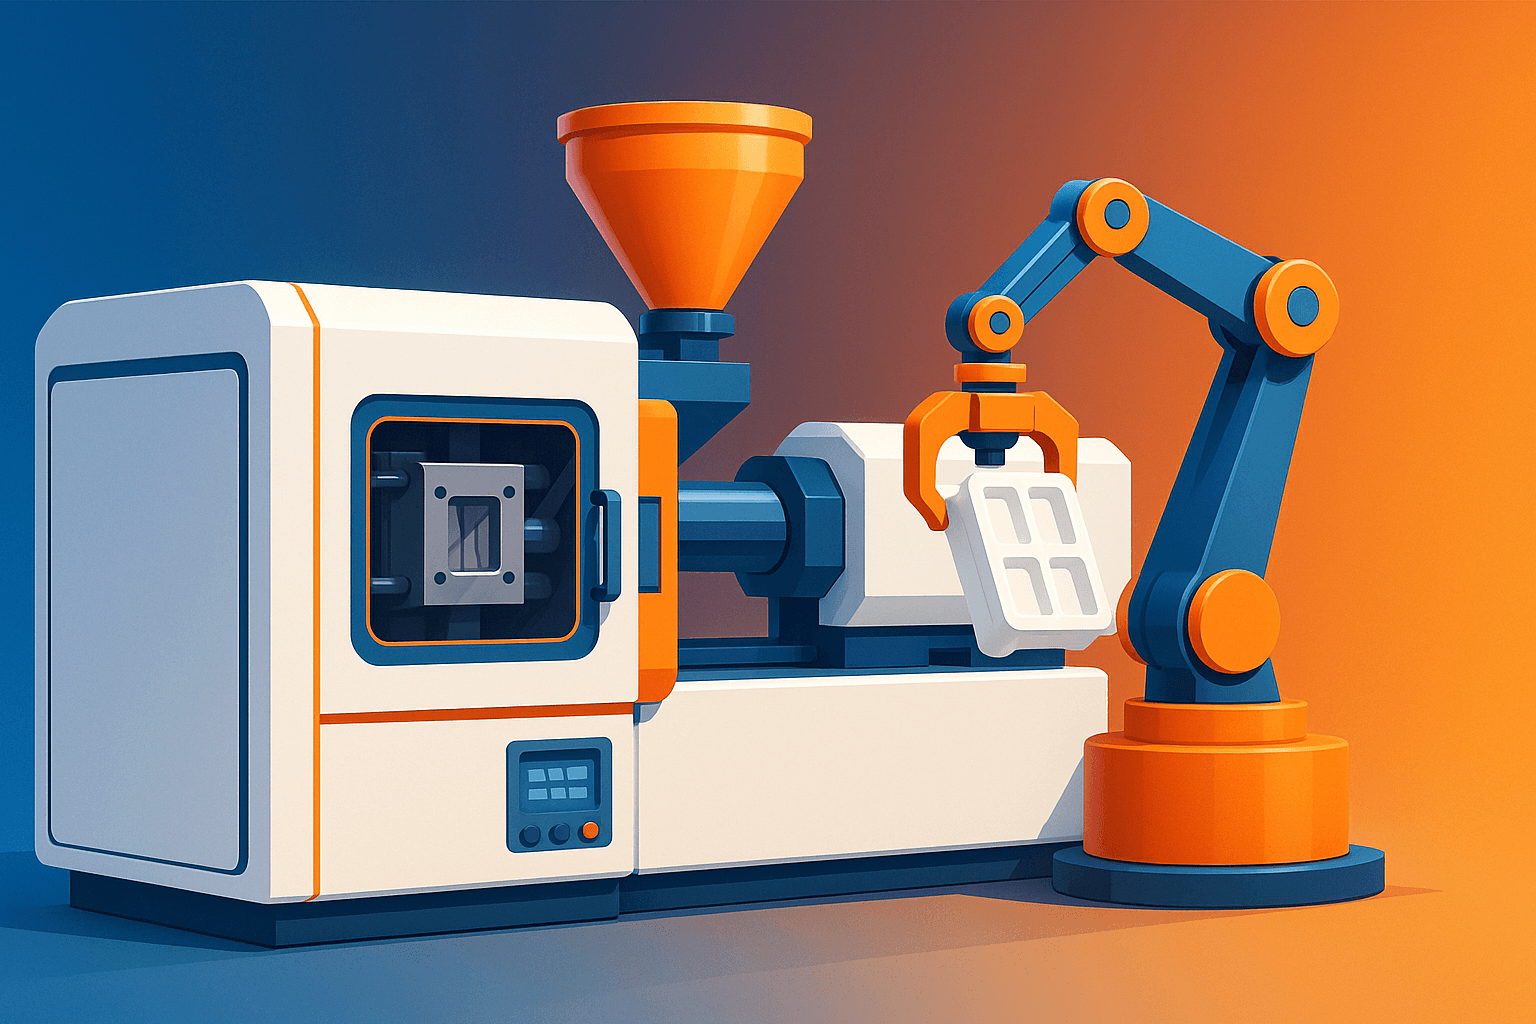
 Das Kunststoffspritzgießen ist ein Fertigungsverfahren, bei dem geschmolzener Kunststoff in einen präzise gefertigten Formhohlraum eingespritzt wird. Dort kühlt er ab, erstarrt und wird anschließend ausgeworfen, um das fertige Bauteil zu formen. Dieses Verfahren ermöglicht die Massenproduktion von Kunststoffkomponenten mit gleichbleibender Form, gleichbleibenden Eigenschaften und präzisen Toleranzen.
Beim Kunststoffspritzgießen werden typischerweise Thermoplaste verwendet, in bestimmten Anwendungen kommen jedoch auch Duroplaste zum Einsatz. In jedem Zyklus wird der Kunststoff erhitzt, bis er flüssig ist, und anschließend unter hohem Einspritzdruck (üblicherweise zwischen 10 und 200 MPa) in eine Metallform eingespritzt. Nach dem Füllen der Form kühlt das Material ab, erstarrt und wird entnommen, bevor der Vorgang wiederholt wird. Je nach Komplexität und Dicke des Bauteils kann ein vollständiger Spritzgießzyklus zwischen 3 und 120 Sekunden dauern.
Präzision ist eines der wichtigsten Merkmale dieses Verfahrens. Die Maßgenauigkeit erreicht ±0.05 mm und eignet sich daher ideal für komplexe Bauteile wie Filmscharniere , Innengewinde oder Hinterschneidungen, insbesondere wenn die Formwerkzeuge mit Seitenantrieben oder Auswerfern ausgestattet sind. Diese hohe Präzision trägt dazu bei, die strengen Konstruktionsvorgaben für Formen in verschiedenen Branchen zu erfüllen.
Sie werden auch auf den Begriff „Schussvolumen“ stoßen. Dieser bezeichnet die Gesamtmenge an geschmolzenem Kunststoff, die zum Füllen des Formhohlraums benötigt wird, einschließlich Angusskanälen und Angusskanal. Die präzise Steuerung des Schussvolumens gewährleistet gleichmäßige Bauteilgrößen und minimiert Materialverschwendung. Ob Elektronikgehäuse, Kunststoffteile für Konsumgüter oder Strukturbauteile für die Automobil- oder Medizintechnik – die Spritzgießmaschine und die Prozessparameter spielen eine entscheidende Rolle für Effizienz und Qualität.
Warum ist Kunststoffspritzguss wichtig?
Das Kunststoffspritzgießen ist von großer Bedeutung, da es die schnelle und präzise Massenproduktion komplexer Kunststoffteile bei gleichzeitig hoher Kosteneffizienz ermöglicht. Seine Rolle im globalen Fertigungsprozess ist immens; es findet Anwendung in nahezu allen Bereichen, von Unterhaltungselektronik und Fahrzeuginnenausstattungen bis hin zu Verpackungskomponenten und Präzisionsmedizingeräten.
Sobald die erste Form gefertigt ist, profitieren Sie von deutlich reduzierten Stückkosten. Bei Produktionsmengen über 10,000 Einheiten werden die Kosteneinsparungen signifikant. Denn der Arbeitsaufwand wird minimiert, die Zykluszeiten sind kurz und die Maschinen können kontinuierlich laufen. Mit jedem Produktionslauf erzielen Sie höhere Einsparungen, während Sie Ihr Spritzgussprojekt skalieren – ohne Kompromisse bei der Qualität einzugehen.
Dieses Verfahren ist besonders wichtig für die Herstellung missionsspezifischer Bauteile. So wird beispielsweise Acrylnitril-Butadien-Styrol (ABS) aufgrund seiner Schlagfestigkeit und Oberflächenbeschaffenheit häufig für medizinische Gehäuse verwendet. Polycarbonat-Linsen bieten optische Klarheit für Beleuchtungs- und Sicherheitsanwendungen. Mit Glasfasern verstärkte Nylonzahnräder sorgen für die nötige Festigkeit in mechanischen Systemen, während Kappen aus hochdichtem Polyethylen (HDPE) die Dichtigkeit von Verpackungen gewährleisten.
Wie hat sich das Kunststoffspritzgießen im Laufe der Zeit entwickelt?
Der Prozess begann 1872, als John Wesley Hyatt und sein Bruder Isaiah eine handbetriebene Kolbenmaschine erfanden. Ihr Ziel war es, Celluloseacetat zu Billardkugeln zu formen und damit den Grundstein für die moderne Kunststoffspritzgussindustrie zu legen.
Die 1940er Jahre brachten tiefgreifende Veränderungen. Angetrieben durch den Zweiten Weltkrieg entstand ein dringender Bedarf an leichten Bauteilen für Militärflugzeuge. Diese Nachfrage beschleunigte den Einsatz von Thermoplasten und führte zu beheizten Schneckenförderanlagen, die die Fließfähigkeit der Kunststoffschmelze verbesserten. Diese Entwicklungen leiteten einen Wandel vom Formpressen hin zu schnelleren und besser skalierbaren Formgebungsverfahren ein.
1956 führte James Watson Hendry die Hubkolben-Schneckenspritzeinheit ein, die es ermöglichte, das Rohmaterial mit einem einzigen Mechanismus zu plastifizieren und einzuspritzen. Diese Erfindung revolutionierte Präzision und Wiederholgenauigkeit. 1984 kam dann die erste vollelektrische Spritzgießmaschine (50-Tonnen-Presse) auf den Markt, wodurch der Energieverbrauch um etwa 50 % gesenkt werden konnte.
In den 2000er-Jahren hatte sich das Verfahren zu einem vollautomatisierten, hocheffizienten Fertigungssystem entwickelt. Servohydraulische Hybridpressen vereinten die Vorteile von Geschwindigkeit und Energieeinsparung. Gleichzeitig ermöglichten in die Form integrierte Sensoren die Regelung von Parametern wie Schließkraft, Einspritzgeschwindigkeit und Nachdruck im geschlossenen Regelkreis und gewährleisteten so gleichbleibende Qualität bei reduziertem Materialverbrauch.
Was sind die Hauptvorteile des Kunststoffspritzgusses?
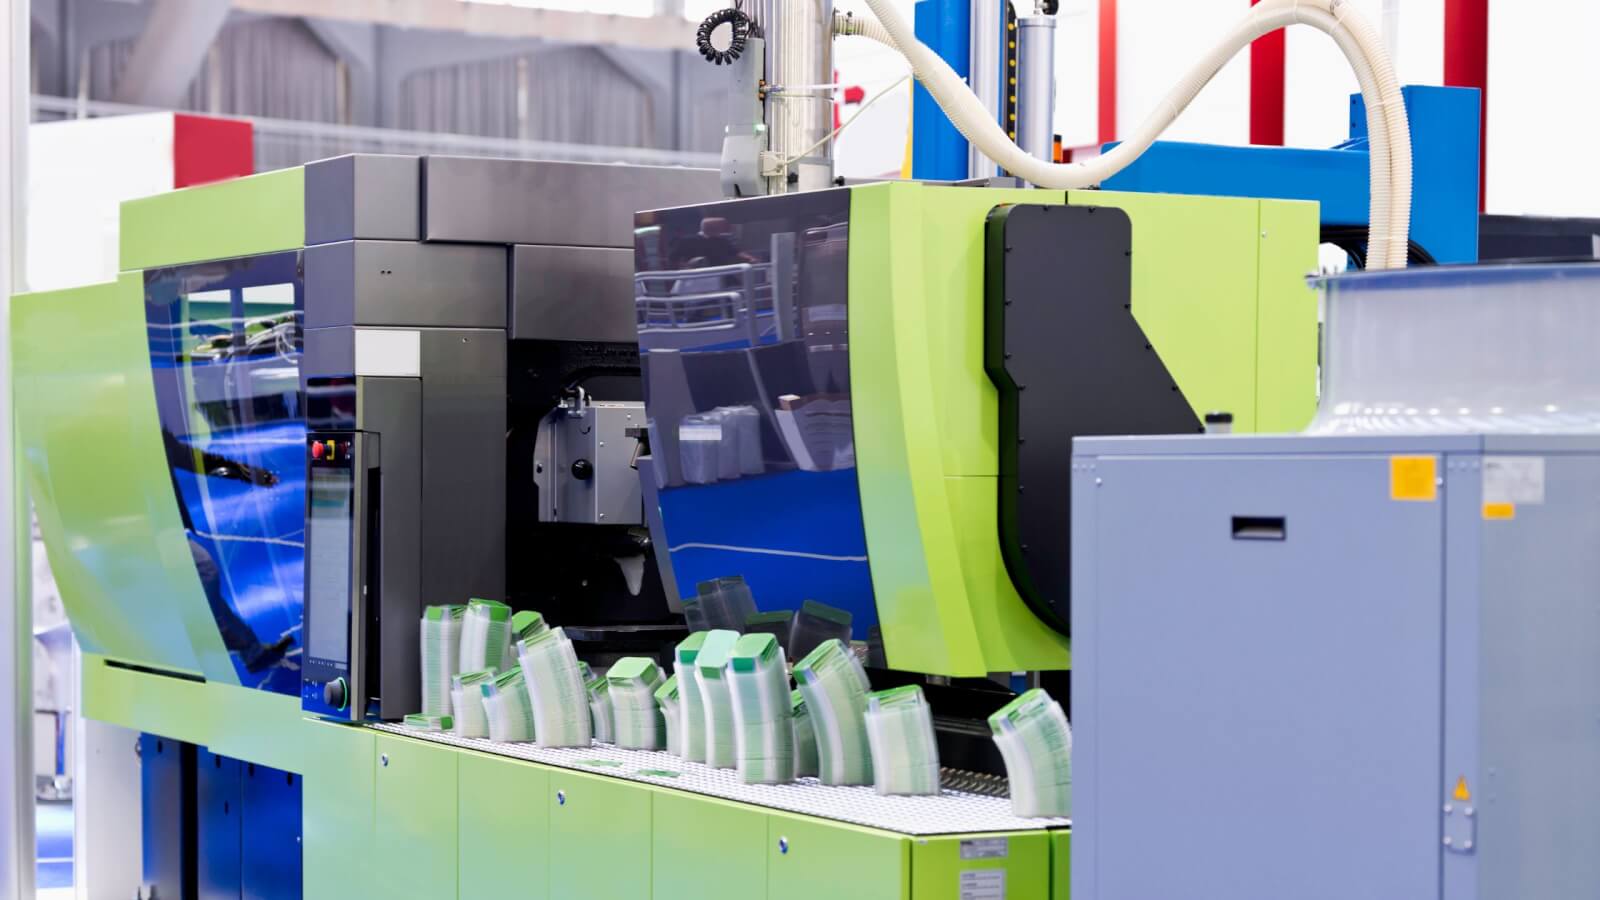 Das Kunststoffspritzgießen bietet eine Reihe von Vorteilen, die es zu einem der weltweit am häufigsten eingesetzten Fertigungsverfahren machen. Es ermöglicht eine präzise Prozesskontrolle, unterstützt komplexe Geometrien und liefert auch bei großen Stückzahlen gleichbleibende Ergebnisse.
- Unterstützt komplexe Teilekonstruktion und Genauigkeit – Das Spritzgießen ermöglicht enge Toleranzen bis hinunter zu ±0.05 mm. Komplexe Formen, einschließlich Hinterschneidungen und Innengewinde, sind durch den Einsatz von Auswerfern, Seitenantrieben und fortschrittlichen Formwerkzeugen möglich.
- Bietet hohe Effizienz und Wiederholgenauigkeit Der Spritzgießzyklus kann bei dünnwandigen Teilen bis zu 3 Sekunden betragen. Nach der Optimierung liefert das Verfahren Millionen identischer Einheiten mit minimalen Abweichungen.
- Reduziert Abfall Die Ausschussquote liegt üblicherweise unter 1 %. Viele Thermoplaste vertragen bis zu 30 % Mahlgut, ohne dass die strukturelle Integrität beeinträchtigt wird. Diese Materialeffizienz trägt dazu bei, die Umweltbelastung zu minimieren und die Stückkosten zu senken.
- Sorgt für Materialeffizienz – Das Schussvolumen wird präzise gesteuert. Heißkanalsysteme eliminieren Angusskanäle und Gießrinnen, sodass der geschmolzene Kunststoff mit minimalem Materialüberschuss direkt in die Formhohlräume gelangt.
- Unterstützt geringen Arbeitsaufwand und ist automatisierungsfreundlich. – Automatisierte Spritzgießmaschinen übernehmen das Einlegen der Einsätze, das Entformen und das Auswerfen der Teile. Roboter kümmern sich um das Abtrennen der Angüsse und das Verpacken, wodurch die direkten Arbeitskosten auf unter 5 % der gesamten Produktionskosten sinken.
- Bietet Flexibilität bei Farbe und Material – Mit Additiven wie Masterbatch und Schnellwechselzylindern oder -schnecken kann eine einzige Maschineneinrichtung mehrere Materialien oder Farbvarianten während des gleichen Produktionslaufs unterstützen.
- Ermöglicht Skalierbarkeit für die Massenproduktion Der Maschinenpark reicht von 15-Tonnen-Mikrospritzgießmaschinen bis hin zu 7,000-Tonnen-Pressen, die große Karosserieteile formen können. Diese Bandbreite deckt alles ab, von der Prototypenfertigung bis zur Serienproduktion.
- Bietet verschiedene Oberflächenausführungen – Oberflächenstrukturen und -veredelungen lassen sich direkt in der Form erzeugen. Von SPI-A2-Spiegelglanz bis hin zu VDI-Texturstandards lässt sich das Erscheinungsbild des fertigen Teils ohne Nachbearbeitung vollständig steuern.
Was sind die wichtigsten Einschränkungen des Kunststoffspritzgusses?
Obwohl das Kunststoffspritzgussverfahren viele Vorteile bietet, gibt es einige Einschränkungen, die beachtet werden müssen. Die drei wichtigsten sind hohe Werkzeugkosten, lange Lieferzeiten und eingeschränkte Designflexibilität nach der Werkzeugherstellung.
Diese Probleme beeinträchtigen sowohl die Machbarkeit kleiner Produktionsserien als auch Ihre Fähigkeit, schnell Designanpassungen vorzunehmen. Umweltbedenken im Zusammenhang mit Energieverbrauch und Plastikmüll stellen Hersteller, die ihren CO₂-Fußabdruck verringern wollen, ebenfalls vor Herausforderungen.
- Hohe anfängliche Werkzeugkosten – Formwerkzeuge aus gehärtetem Stahl oder Aluminium kosten üblicherweise zwischen 10,000 und 250,000 US-Dollar. Sie werden präzisionsgefertigt, unter anderem mittels CNC-Bearbeitung, EDM und Polierverfahren. Die Werkzeugherstellung für einen komplexen Formhohlraum dauert in der Regel 12 bis 20 Wochen, was diese Investition insbesondere bei Kleinserien oder Prototypenfertigung zu einer erheblichen Investition macht.
- Lange Vorlaufzeiten für Werkzeuge Jede Verzögerung bei der Fertigstellung des Werkzeugdesigns kann den Projektzeitplan um 4–6 Wochen verschieben. Da die Spritzgießmaschine und der Produktionsprozess von einem fertigen Werkzeug abhängen, führt dies zu Verzögerungen in Ihren Lieferketten.
- Begrenzte Konstruktionsänderungen nach der Werkzeugfertigung Sobald die Formhälften ausgehärtet sind, ist die Änderung der Innenmaße schwierig. Um einen Formhohlraum zu vergrößern, ist unter Umständen eine Nachbearbeitung erforderlich. Die Verkleinerung des Bauteils erfordert das Einsetzen von Stopfen oder die Anfertigung einer komplett neuen Form, insbesondere bei engen Toleranzen oder Hinterschneidungen.
- Umwelterwägungen Der Spritzgießprozess verbraucht während der Schmelzphase viel Energie. Heizbänder, Zylinderzonen und Einspritzdrucksysteme benötigen viel Strom. Zudem stellen ausgediente Kunststoffteile – insbesondere aus Materialien wie Acrylnitril-Butadien-Styrol (ABS) oder Polyvinylchlorid (PVC) – Herausforderungen hinsichtlich Entsorgung und Recycling dar. Obwohl Heißkanalsysteme und Mahlgutoptionen den Materialabfall reduzieren, bleibt die ökologische Nachhaltigkeit ein zunehmend wichtiges Thema in der Spritzgießindustrie.
Wie funktioniert das Kunststoff-Spritzgussverfahren?
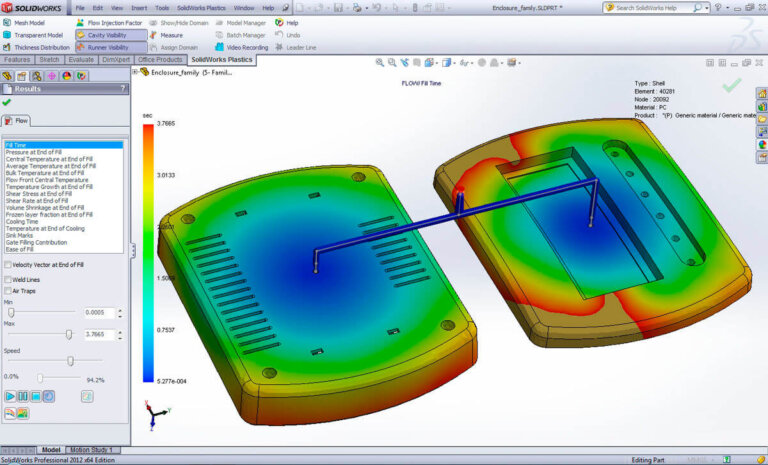
Dieser Spritzgießprozess beginnt mit der Auswahl eines geeigneten thermoplastischen Kunststoffs und der Vorbereitung der Form. Anschließend werden Kunststoffgranulat geschmolzen und unter hohem Einspritzdruck in den Formhohlraum eingespritzt. Nach dem Abkühlen öffnet sich die Form, und Auswerferstifte drücken das fertige Teil heraus. Der Zyklus wiederholt sich schnell, insbesondere in der Massenproduktion mit servohydraulischen oder vollelektrischen Spritzgießmaschinen.
Dieser Prozess findet sich in einer Vielzahl von Anwendungen wieder, von Verpackungen und Karosserieteilen bis hin zu Unterhaltungselektronik und Aufbewahrungsbehältern. Die Optimierung von Prozessparametern wie Einspritzgeschwindigkeit, Nachdruck und Werkzeugtemperatur ist unerlässlich, um Materialverschwendung und Bauteilfehler zu minimieren.
Schritt 1: Auswahl des thermoplastischen Kunststoffs und Vorbereitung der Form
Jedes erfolgreiche Spritzgussprojekt beginnt mit der Auswahl des richtigen thermoplastischen Kunststoffs für die Produktanforderungen. Schmelzpunkt und Viskosität des Kunststoffs müssen auf die Formkonstruktion und das Werkzeugmaterial abgestimmt sein. Beispielsweise benötigen Materialien mit hohen Schmelztemperaturen wie Polycarbonat oder Acrylnitril-Butadien-Styrol (ABS) Stahlformen mit hoher Verschleißfestigkeit, insbesondere bei Glasfaserfüllung.
Die Harzauswahl sollte sich auch nach Eigenschaften wie Flexibilität, Schlagfestigkeit und Hitzebeständigkeit richten. Anwendungen, die chemische Beständigkeit erfordern, wie beispielsweise Komponenten in medizinischen oder industriellen Bereichen, benötigen unter Umständen Spezialpolymere.
Feuchtigkeitsempfindliche Kunststoffe wie Nylon müssen auf einen Restfeuchtegehalt von unter 0.2 % getrocknet werden. Wird das Harz nicht ausreichend getrocknet, kann dies zu optischen Mängeln, Lufteinschlüssen oder Festigkeitsverlusten in den fertigen Kunststoffteilen führen. Bei der Werkzeugvorbereitung tragen die Techniker, insbesondere bei abrasiven Füllstoffen, semipermanente Trennmittel auf, um die Werkzeugstandzeit zu verlängern und die Oberflächenqualität zu erhalten.
Der Formhohlraum wird gereinigt, ausgerichtet und in die Spritzgießmaschine eingesetzt. Die Kühlkanäle werden auf Verstopfungen geprüft, und die Formhälften werden zwischen der feststehenden und der beweglichen Aufspannplatte eingespannt – bereit für die Produktion.
Schritt 2: Zuführen und Schmelzen des Kunststoffs
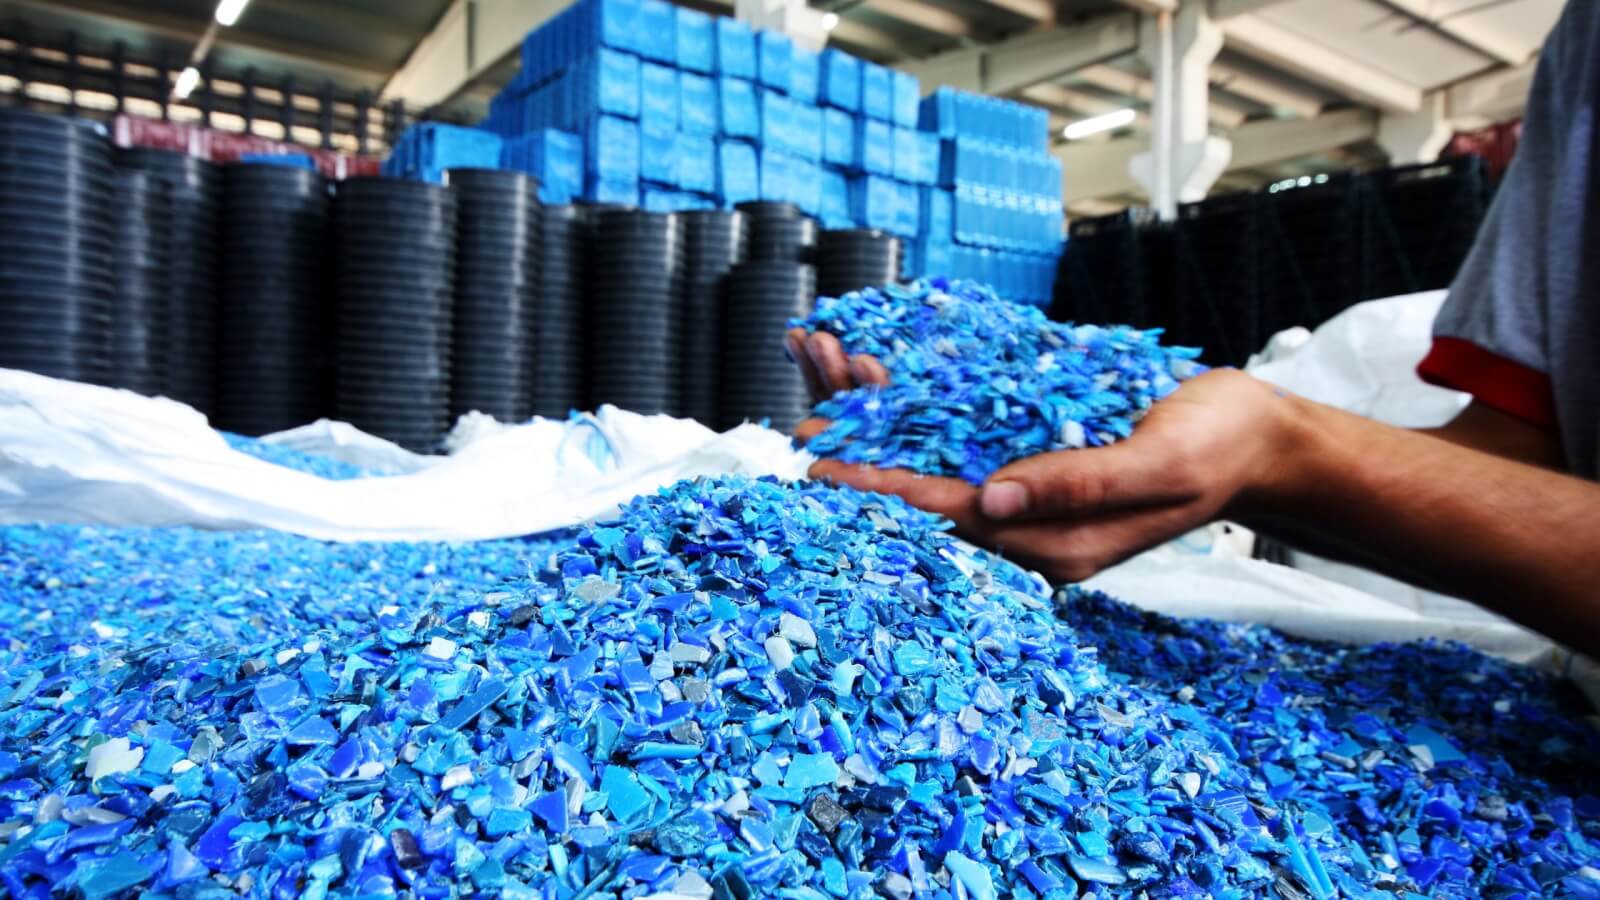
Sobald die Form fertig ist, werden die Kunststoffgranulate in den Trichter der Maschine gefüllt. Diese Granulate können bis zu 30 % Mahlgut enthalten, gemischt mit Neuware. Dies ermöglicht Kosteneinsparungen und fördert die Nachhaltigkeit, ohne die Bauteilleistung zu beeinträchtigen. Das Rohmaterial fließt durch Schwerkraft in einen beheizten Zylinder, wo eine Förderschnecke das Harz weiterbefördert.
Elektrische Heizbänder entlang des Zylinders halten die Schmelztemperatur konstant – typischerweise zwischen 180 °C und 330 °C. Durch die Rotation der Schnecke und die Kompression des Materials entsteht zusätzliche Scherwärme, die die Schmelztemperatur oft um weitere 20 °C erhöht. Das Zusammenspiel von Wärmeleitung und Scherung gewährleistet eine gleichmäßige Viskosität des geschmolzenen Kunststoffs.
Die Konstruktion der Schnecke steuert das Schussvolumen, den Einspritzdruck und die Plastifizierungsrate. Sobald sich das Material angesammelt hat, bewegt sich die Schnecke vorwärts und spritzt geschmolzenen Kunststoff in den Formhohlraum. Jeder einzelne Schritt beeinflusst die Qualität, die Maßgenauigkeit und die mechanische Festigkeit der fertigen Teile.
Schritt 3: Einspritzen in die Form
Sobald der geschmolzene Kunststoff ausreichend plastifiziert ist, beginnt die kritische Einspritzphase. In dieser Phase wirkt die Förderschnecke wie ein Kolben und presst die Schmelze mit kontrollierter Geschwindigkeit und kontrolliertem Druck in den Formhohlraum. Typische Einspritzgeschwindigkeiten liegen je nach Schussvolumen, Teilegeometrie und Fließeigenschaften des verwendeten Kunststoffs zwischen 100 und 500 mm/s. Der Einspritzdruck kann auf bis zu 150 MPa erhöht werden, um einen Füllgrad von ca. 95 % zu erreichen, bevor die Maschine in die Nachdruckphase übergeht.
Die Schließeinheit spielt hier eine entscheidende Rolle. Sie muss genügend Kraft aufbringen, um die Formhälften auch unter extremem Kavitätsdruck dicht zu halten. Als Faustregel gilt: 4 bis 6 Tonnen Schließkraft pro Quadratzoll projizierter Fläche. Bei unzureichender Kraft besteht die Gefahr von Gratbildung an der Trennlinie oder ungleichmäßiger Oberflächenbeschaffenheit der Kunststoffteile.
Am Ende dieser Phase ist der Formhohlraum größtenteils gefüllt, und eine präzise Druckregelung gewährleistet die Konsistenz über Tausende von Zyklen hinweg, was besonders wichtig bei der Massenproduktion oder Anwendungen mit engen Toleranzen wie medizinischen Komponenten oder Elektronikgehäusen ist.
Schritt 4: Halten, Abkühlen und Erstarren
Nach dem ersten Einspritzvorgang geht die Maschine in die Nachdruckphase über. In diesem Schritt wird der Druck im Werkzeug aufrechterhalten, um mehr Material in den Formhohlraum zu füllen und die Schwindung beim Abkühlen des Kunststoffs auszugleichen. Typischerweise beträgt der Nachdruck etwa die Hälfte des Einspritzdrucks und wird so lange aufrechterhalten, bis der Anguss – der schmale Kanal, der den Angusskanal mit dem Formteil verbindet – erstarrt. Dieser Erstarrungspunkt wird in der Regel innerhalb von 0.5 bis 3 Sekunden erreicht, abhängig von der Angussgestaltung, der Formteilgröße und dem Material.
Eine effektive Kühlung ist entscheidend für Produktqualität und Zykluszeit. Dabei wird dem geschmolzenen Kunststoff über interne Kühlkanäle in der Form Wärmeenergie entzogen. Moderne Formen nutzen eine konturnahe Kühlung mit gekrümmten Kanälen, die den Konturen des Formhohlraums folgen. Dies ermöglicht bis zu 40 % kürzere Kühlzyklen und eine gleichmäßigere Temperaturregelung.
Die Abkühlzeit ist oft der entscheidende Faktor im gesamten Spritzgießprozess. Um Fehler wie Verzug, Einfallstellen und innere Spannungen zu minimieren, ist ein optimales Verhältnis zwischen Hitzebeständigkeit, Werkzeugtemperatur und Zykluseffizienz wichtig. Materialien wie Acrylnitril-Butadien-Styrol (ABS) oder Polypropylen profitieren aufgrund ihres thermischen Verhaltens und ihrer Dimensionsstabilität von einer kontrollierten Kühlung.
Schritt 5: Teileauswurf und Endbearbeitung
Sobald der Formkunststoff ausgehärtet ist und sich die Form öffnet, folgt das Auswerfen. Das Formteil muss entfernt werden, ohne seine Konturen oder die Oberflächenbeschaffenheit zu beschädigen. Hier kommen Mechanismen wie Auswerferstifte, Abstreifplatten oder Druckluft zum Einsatz. Auswerferstifte drücken das Formteil von der Kernseite der Form aus, während Abstreifplatten eine schonendere Methode für empfindliche Bauteile oder solche mit großer Oberfläche darstellen.
Die vertikalen Wände des Bauteils sind mit Entformungsschrägen von mindestens 1° versehen, um den Auswurfwiderstand zu verringern. Ohne diese Schrägen könnte die Reibung zwischen Formhohlraum und Kunststoffteil zu Verklebungen oder Oberflächenkratzern führen, insbesondere bei tiefen Konturen oder strukturierten Oberflächen.
Viele Produktionsanlagen mit hohem Durchsatz nutzen Inline-Robotik zur automatisierten Teileentnahme. Diese Roboter können auch Angüsse und Angüsse entfernen, die Teile zu Qualitätskontrollstationen transportieren oder sie der nachgelagerten Verpackung zuführen.
Was sind die Hauptkomponenten einer Kunststoffspritzgießmaschine?
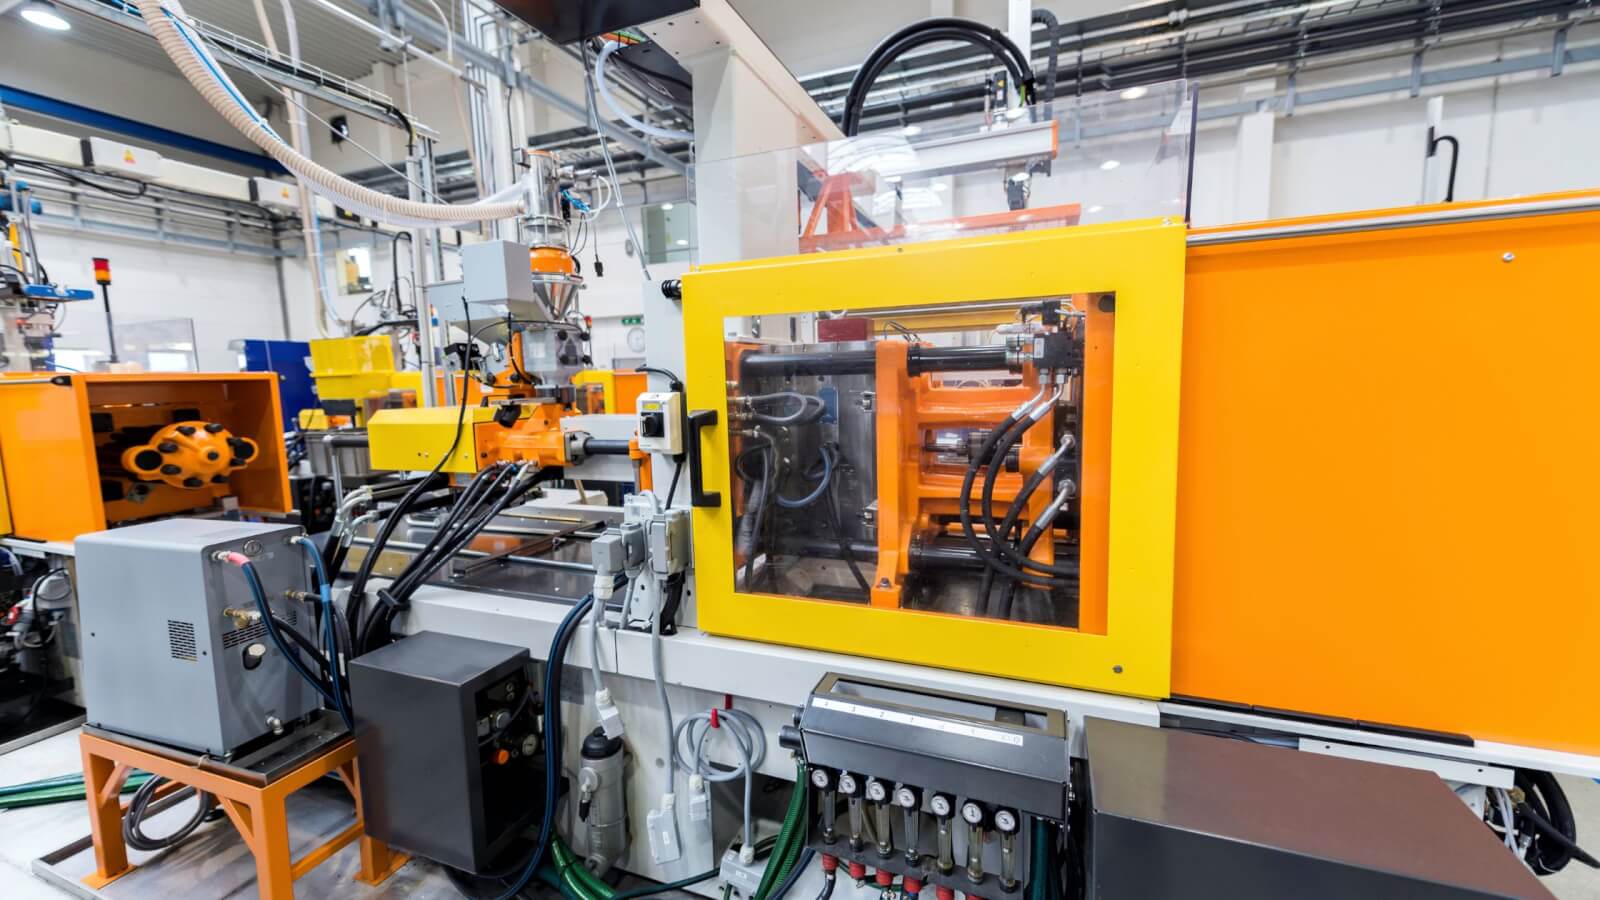
Jede Spritzgießmaschine besteht aus drei Hauptkomponenten: der Spritzeinheit, der Schließeinheit und dem Werkzeugsystem. Diese Systeme arbeiten synchronisiert, um Schussvolumen, Einspritzdruck, Temperatur und Zykluszeit zu steuern. Das Verfahren hat sich seit den Innovationen von James Watson Hendry, der die Kolbenschnecke einführte, deutlich weiterentwickelt und übertrifft ältere Verfahren wie das Formpressen und Blasformen hinsichtlich Geschwindigkeit, Automatisierung und Materialeffizienz weiterhin.
Die Spritzeinheit
Die Spritzeinheit ist für das Aufschmelzen und Einspritzen des flüssigen Kunststoffs in den Formhohlraum verantwortlich. Kernstück dieser Einheit ist die Förderschnecke, die sich dreht, um das Rohmaterial zu plastifizieren, und sich anschließend vorwärts bewegt, um die Schmelze einzuspritzen. Diese Doppelfunktion gewährleistet eine gleichbleibende Schmelzequalität und eine präzise Dosierung. Das Längen-Durchmesser-Verhältnis (L/D) der Schnecke, typischerweise zwischen 18:1 und 24:1, spielt eine entscheidende Rolle für die Durchmischung und Wärmeverteilung.
Ein Rückschlagventil an der Schneckenspitze verhindert Rückfluss und sorgt so für einen stabilen Einspritzdruck während des gesamten Spritzgießvorgangs. Heizbänder umschließen den Zylinder und erhitzen den Kunststoff auf seinen Schmelzpunkt – egal ob Polypropylen, ABS oder Polycarbonat verarbeitet werden. Das Ergebnis ist eine homogene Schmelze, die sich ideal für die Hochgeschwindigkeitseinspritzung in komplexe Formgeometrien eignet.
Die Schließeinheit
Nach dem Einspritzen des Kunststoffs hält die Schließeinheit das Formwerkzeug mit enormer Kraft verschlossen, bis das Teil erstarrt ist. Es ist eine ausreichende Schließkraft erforderlich, um dem beim Einspritzen entstehenden Kavitätsdruck entgegenzuwirken. Die benötigte Schließkraft berechnet sich aus der Multiplikation der projizierten Fläche des Teils mit dem Kavitätsdruck und beträgt üblicherweise 4 bis 6 Tonnen pro Quadratzoll.
Die Spannsysteme variieren je nach Maschinengröße:
- Schnellspanner werden bei Pressen unter 300 Tonnen eingesetzt. Sie bieten schnelle Trocknungszyklen und eine gute mechanische Übersetzung.
- Hydraulische Klemmen Sie eignen sich für Maschinen bis zu 1,100 Tonnen und ermöglichen eine reibungslosere Steuerung der Formbewegung.
- Hydromechanische Systeme Sie kommen in Großmaschinen mit einem Gewicht von über 1,000 Tonnen vor und kombinieren Geschwindigkeit mit präziser Krafteinwirkung.
Formwerkzeuge und Formkanäle
Das Spritzgießwerkzeug bestimmt die endgültige Form, Oberflächenbeschaffenheit und die strukturellen Details Ihrer Kunststoffteile. Es wird mit höchster Präzision, häufig per CNC-Bearbeitung, gefertigt, um den Formhohlraum, den Kern und Formmerkmale wie Rippen, Hinterschneidungen und Trennlinien zu formen. Das Werkzeug enthält außerdem Angusskanäle, Angüsse und Kühlkanäle, die alle für einen effizienten Spritzgießprozess unerlässlich sind.
Heißkanalsysteme, insbesondere in Mehrkavitätenformen, machen Kaltkanäle überflüssig und reduzieren den Materialverlust um bis zu 30 %. Sie gewährleisten einen direkten Schmelzfluss zu jedem Anguss und steigern die Zykluseffizienz deutlich. Die Angüsse werden präzise dimensioniert, um Schergeschwindigkeiten unter 40,000 s⁻¹ zu halten und so Brandspuren, Strahlbildung und Oberflächenfehler zu vermeiden.
Im Inneren der Form regulieren Kühlkanäle die Temperatur und tragen zu einer gleichmäßigen Aushärtung des Formteils bei. Eine durchdachte Formkonstruktion mit Entlüftungsöffnungen, Angussbuchsen und Formbelüftungen gewährleistet eine reibungslose Befüllung, verhindert Lufteinschlüsse und verlängert die Werkzeugstandzeit.
Welche thermoplastischen Werkstoffe werden beim Kunststoffspritzguss verwendet?
 Die in der Kunststoffspritzgusstechnik verwendeten Thermoplaste lassen sich in vier Hauptkategorien einteilen: Standard-, technische, Hochleistungs- und Ultra-Hochleistungskunststoffe. Diese Kategorien umfassen sowohl amorphe als auch teilkristalline Typen, die jeweils einzigartige Eigenschaften im Spritzgussverfahren aufweisen.
Die breite Palette an Kunststoff-Spritzgussmaterialien ermöglicht es, wichtige Eigenschaften wie Schmelzpunkt, Fließverhalten und mechanische Festigkeit optimal auf Ihre Endanwendung abzustimmen. Standardkunststoffe werden häufig für Verpackungen oder Lagerbehälter verwendet, während Hochleistungskunststoffe wie PEEK in der Luft- und Raumfahrt oder in Medizinprodukten zum Einsatz kommen, die eine hohe Hitzebeständigkeit und mechanische Stabilität erfordern.
Thermoplaste ermöglichen zudem eine Reduzierung von Materialabfällen. Typischerweise können bis zu 30 % Mahlgut ohne Leistungseinbußen in Standardkunststoffe zurückgeführt werden. Die Prozesstemperaturen variieren je nach Polymer: Polypropylen benötigt 200–240 °C, PEEK hingegen 360–400 °C. Diese Parameter beeinflussen nicht nur die Zykluszeiten, sondern auch die Produktkonsistenz.
Für einen detaillierteren Einblick in die verfügbaren Harze und ihre Eigenschaften besuchen Sie diesen Leitfaden über Kunststoffspritzgussmaterialien.
Hier ist eine Referenztabelle mit gängigen Materialien und wichtigen Leistungsdaten:
| Material | Chemische Resistenz | Mechanische Festigkeit (MPa) | Hitzebeständigkeit (°C) | Anmerkungen zu den Immobilien |
| Polypropylen | Ausgezeichnet (Säuren/Basen) | 25-40 | 130-170 | Hohe Ermüdungsbeständigkeit, weit verbreitet in der Massenproduktion |
| Polyethylen | Ausgezeichnet | 10-30 | 80-130 | Flexibel, feuchtigkeitsbeständig, verwendet in Behältern und Rohrleitungen |
| Polystyrol | Schlecht (Lösungsmittel) | 30-50 | 90-100 | Kostengünstig, starr, spröde, geeignet für Einwegartikel |
| Acrylnitril-Butadien-Styrol | Moderat | 40-55 | 100-110 | Langlebig, robust, geeignet für Karosserieteile und Gerätegehäuse |
| Polycarbonate | Moderat | 60-70 | 120-135 | Transparent, hohe Schlagfestigkeit, verwendet in der Unterhaltungselektronik |
| Nylon (PA) | Gut | 65-80 | 180-220 | Abriebfest, ideal für Zahnräder und mechanische Bauteile |
| Polyvinylchlorid | Ausgezeichnet | 50-60 | 70-90 | Chemisch beständig, verwendet bei der Extrusion von Rohren und Profilen |
| PBT | Gut | 40-60 | 140-170 | Hitzebeständig, verwendet in elektrischen Steckverbindern und Sensoren |
| PET | Moderat | 50-70 | 100-130 | Gute Festigkeit und Transparenz, typisch für lebensmittelgeeignete Verpackungen |
| PMMA | schlecht | 50-70 | 80-100 | Hervorragende optische Eigenschaften, spröde unter Belastung |
| TPE | Gut | 5-25 | 50-120 | Flexibel wie Gummi, verwendet für Dichtungen und ergonomische Oberflächen |
| POM | Ausgezeichnet | 65-80 | 160-180 | Geringe Reibung, hohe Steifigkeit, verwendet in Präzisions-Bewegungsteilen |
| PPS | Ausgezeichnet | 90-120 | 240-280 | Thermisch stabil, verwendet in der Automobilelektronik |
| PEEK | Ausgezeichnet | 100-140 | 360-400 | Hochleistungsharz für kritische Anwendungen, beständig gegen extreme Umgebungsbedingungen |
| TPU | Gut | 30-60 | 80-120 | Elastisch, verschleißfest, häufig verwendet für flexible Schläuche und Schuhe. |
Handelsübliche Harze
Standardkunststoffe sind die am weitesten verbreitete Klasse von Thermoplasten im Kunststoffspritzguss. Diese Werkstoffe werden aufgrund ihrer Wirtschaftlichkeit, einfachen Verarbeitung und Eignung für die Massenproduktion ausgewählt. Obwohl sie möglicherweise nicht die höchste mechanische Festigkeit aufweisen, bilden sie nach wie vor das Rückgrat unzähliger Konsum- und Industrieprodukte.
Typische Beispiele sind Polyethylen, Polypropylen, Polystyrol und Polyvinylchlorid. Diese Kunststoffe werden häufig zu Alltagsgegenständen wie Behältern, Haushaltsgeräten, Verpackungsmaterialien und sogar Bauteilen für Spielzeug und Unterhaltungselektronik verarbeitet. Ihre Leistungsfähigkeit ist für Anwendungen mit geringer Beanspruchung, bei denen Kosten und Zyklusgeschwindigkeit im Vordergrund stehen, weiterhin ausreichend.
Hochdichtes Polyethylen bietet beispielsweise eine hervorragende chemische Beständigkeit und behält seine Struktur auch in korrosiven Umgebungen bis zu einem pH-Wert von 14 bei. Polypropylen ist für seine Dauerfestigkeit bekannt; es erreicht über eine Million Scharnierzyklen und eignet sich daher ideal für Teile wie Kappen, Verschlüsse und dünnwandige Bauteile. Diese Werkstoffe lassen sich gut mit Aluminiumformen und automatisierten Spritzgießmaschinen verarbeiten, wodurch die Werkzeugkosten gesenkt und die Wiederholgenauigkeit bei langen Produktionsläufen erhöht wird.
Technische Harze
Technische Kunststoffe sind Thermoplaste, die für verbesserte mechanische, thermische und chemische Eigenschaften entwickelt wurden. Sie kommen typischerweise zum Einsatz, wenn Bauteile höheren Belastungen, Reibung oder erhöhten Temperaturen standhalten müssen. Im Gegensatz zu Standardkunststoffen bieten diese Werkstoffe ein besseres Festigkeits-Gewichts-Verhältnis, eine höhere Dimensionsstabilität und eine engere Toleranzkontrolle beim Spritzgießen.
Gängige Beispiele sind Nylon (PA), Polycarbonat (PC) und Acrylnitril-Butadien-Styrol (ABS). ABS beispielsweise ist bekannt für seine Schlagfestigkeit und Maßgenauigkeit. Es findet Anwendung in verschiedensten Bereichen, von Fahrzeuginnenverkleidungen über Gehäuse für medizinische Geräte bis hin zu Elektronikgehäusen. Glasfaserverstärktes PA 66 ist eine weitere beliebte Wahl und bietet eine Zugfestigkeit von bis zu 200 MPa. Seine Verschleißfestigkeit und Vibrationsdämpfung machen es ideal für Strukturbauteile, Zahnräder und Lager.
Technische Kunststoffe erfordern oft eine optimierte Werkzeugkonstruktion, präzise Temperaturkontrolle und einen höheren Einspritzdruck. Diese Werkstoffe neigen weniger zum Schrumpfen als Standardkunststoffe und eignen sich für komplexere Werkzeughohlräume und geringere Wandstärken.
Obwohl die Investitionskosten und die Zykluszeit etwas höher ausfallen können, rechtfertigt der Leistungszuwachs die Wahl, insbesondere bei geschäftskritischen Anwendungen. Diese Kunststoffe eignen sich auch für Aluminiumformen und CNC-gefräste Einsätze, insbesondere bei Prototypen oder Kleinserien.
Hochleistungs- und Ultra-Harze
Wenn selbst technische Kunststoffe an ihre Grenzen stoßen, kommen Hochleistungs- und Ultrakunststoffe zum Einsatz. Diese Elitematerialien der Kunststoffspritzgussindustrie sind für den Einsatz unter extremsten Bedingungen konzipiert, bei denen höchste Zuverlässigkeit unerlässlich ist. Ob Sie Halterungen für die Luft- und Raumfahrt, Motorraumteile für Kraftfahrzeuge oder sterilisierbare chirurgische Instrumente herstellen – diese Materialklasse sollte Ihr Ausgangspunkt sein.
Hochleistungsthermoplaste wie PEEK, PEI (Ultem), PPS und Fluorpolymere bieten eine einzigartige Kombination aus Hitzebeständigkeit, chemischer Stabilität und mechanischer Festigkeit. PEEK kann dauerhaft bei 260 °C eingesetzt werden, ohne seine Form und Tragfähigkeit zu verlieren. PEI besitzt bei einer Dicke von 1.5 mm die Brandschutzklasse V-0 und ist daher die erste Wahl für Elektronikgehäuse, bei denen Brandschutz von entscheidender Bedeutung ist.
Diese Werkstoffe sind beständig gegen aggressive Chemikalien, hohen Einspritzdruck und Feuchtigkeitsaufnahme. Um eine gleichbleibende Qualität über alle Produktionsmengen hinweg zu gewährleisten, benötigen Sie robuste Spritzgießmaschinen, moderne Heizbänder und exakte Prozessparameter. Trotz der höheren Kosten pro Kilogramm profitieren Sie von einer längeren Lebensdauer, Formstabilität und weniger Materialabfall.
Hochleistungskunststoffe ermöglichen auch die Herstellung dünnerer Teile mit geringerer Masse und überlegener Leistung.
Amorphe Thermoplaste
Amorphe Thermoplaste sind Polymere ohne kristalline Molekularstruktur. Das bedeutet, dass die Polymerketten im Material zufällig und ohne festes Muster angeordnet sind. Daher besitzen diese Materialien keinen scharfen Schmelzpunkt, sondern erweichen über einen bestimmten Temperaturbereich. Beim Kunststoffspritzguss ermöglicht dieses Verhalten großzügigere Formgebungsfenster, was insbesondere für die Einhaltung enger Maßtoleranzen in komplexen Formhohlräumen von Vorteil ist.
Diese Thermoplaste bieten eine hervorragende Transparenz und werden häufig eingesetzt, wenn optische Transparenz erforderlich ist, beispielsweise bei Medizingeräten, Unterhaltungselektronik oder Fahrzeugbeleuchtung. Polycarbonat (PC), Polystyrol (PS) und Acrylnitril-Butadien-Styrol (ABS) sind gängige Beispiele. Einer der Gründe, warum diese Polymere für präzise Kunststoffteile bevorzugt werden, ist ihr vorhersehbares Schrumpfverhalten und ihre Stabilität während des Spritzgießprozesses.
Es gibt jedoch einen Nachteil, der sorgfältig beachtet werden muss: Restfeuchte. Amorphe Harze neigen zu Spannungsrissen, wenn der Feuchtigkeitsgehalt 0.02 % übersteigt. Daher sind Trocknungssysteme und die genaue Überwachung der Rohmaterialbedingungen für Ihren Formgebungsprozess unerlässlich.
Diese Polymere haften gut an Formwerkzeugen und ermöglichen detaillierte Strukturen, selbst in Aluminiumformen oder bei Prototypen-Spritzgussverfahren. Sie bieten eine gute Angussoptik und erhalten das Oberflächenbild auch bei der Serienfertigung mit gleichbleibenden Schussmengen und gleichbleibender Qualität.
Halbkristalline Thermoplaste
Im Gegensatz zu amorphen Kunststoffen weisen teilkristalline Thermoplaste eine geordnete Molekularstruktur mit klar abgegrenzten kristallinen Bereichen auf. Diese Struktur bedingt einen scharfen Schmelzpunkt, d. h. diese Materialien gehen bei einer bestimmten Temperatur vom festen in den flüssigen Zustand über. Für Ihren Spritzgießprozess bedeutet dies eine präzisere Steuerung von Schmelzpunkt, Einspritzdruck und Kühlung.
Halbkristalline Kunststoffe finden breite Anwendung in Bereichen, die Zähigkeit, Verschleißfestigkeit und chemische Stabilität erfordern. Zu den gängigen Werkstoffen dieser Kategorie zählen Polyethylen (PE), Polypropylen (PP) und Nylon (PA). Sie eignen sich ideal für Bauteile wie Behälter, Zahnräder und Teile, die wiederholter Belastung oder dem Kontakt mit Chemikalien ausgesetzt sind. PP wird beispielsweise aufgrund seiner Dauerfestigkeit und Wirtschaftlichkeit in der Serienfertigung häufig eingesetzt.
Eine der technischen Herausforderungen beim Spritzgießen von teilkristallinen Kunststoffen ist die Schrumpfung von bis zu 2–3 % nach dem Abkühlen. Dies erfordert einen höheren Nachdruck und eine sorgfältige Teilekonstruktion, um Verformungen zu vermeiden und enge Toleranzen zu gewährleisten. Konstruktionsbedingte Aspekte wie Entlüftung, Kühlkanäle und die Positionierung des Auswerferstifts sind daher besonders wichtig, um den Materialfluss zu steuern und eine gleichbleibende Qualität zu erzielen.
Diese Werkstoffe weisen eine bessere Wasserbeständigkeit als amorphe Harze auf und eignen sich daher hervorragend für Anwendungen im Außenbereich und in der Sanitärinstallation. Zudem zeichnen sie sich durch eine verbesserte Schmierfähigkeit aus, was den Verschleiß sowohl des Formwerkzeugs als auch der Formteile reduziert.
Welcher Kunststoff eignet sich am besten für das Spritzgießen?
Welcher Kunststoff sich am besten für Spritzguss eignet, lässt sich nicht pauschal beantworten. Die Wahl hängt vielmehr von den spezifischen Materialkriterien Ihres Projekts ab. Um eine fundierte Entscheidung zu treffen, müssen Sie mechanische Belastungen, Umgebungsbedingungen und Konformitätsanforderungen berücksichtigen. Erfordert Ihre Anwendung beispielsweise eine hohe Schlagfestigkeit und behördliche Zulassungen, ist Acrylnitril-Butadien-Styrol (ABS) oft die bevorzugte Option. Polypropylen hingegen bietet Chemikalienbeständigkeit und Kosteneinsparungen bei der Serienfertigung.
UV-Strahlung, thermische Stabilität und das Verhältnis von Festigkeit zu Gewicht spielen beim Spritzgießprozess ebenfalls eine Rolle. Technische Kunststoffe wie Polycarbonat oder Nylon können Standardkunststoffe übertreffen, wenn Hitzebeständigkeit und Maßgenauigkeit entscheidend sind. Konsultieren Sie stets eine Materialtabelle, um den passenden Kunststoff für die jeweilige Anwendung auszuwählen.
Welche Techniken werden beim Kunststoffspritzguss eingesetzt?
Reaktionsspritzgießen (RIM) wird mitunter eingesetzt, wenn niedrigviskose Rohmaterialien für große oder komplexe Bauteile benötigt werden. Beide Verfahren nutzen das Grundprinzip, geschmolzenen Kunststoff in einen Formhohlraum zu pressen, unterscheiden sich jedoch deutlich hinsichtlich Werkzeugkonstruktion, Schussvolumen, Materialfluss und Eigenschaften des Endprodukts.
Diese Techniken sind unerlässlich, um den Anforderungen moderner Lieferketten und der Massenproduktion gerecht zu werden. Während Standard-Spritzgießverfahren auf Wiederholgenauigkeit und Geschwindigkeit ausgelegt sind, bieten Spezialverfahren mehr Designflexibilität, höhere Festigkeit oder die Integration mehrerer Materialien. Durch die Wahl der richtigen Technik erweitern Sie Ihre Materialauswahlmöglichkeiten, optimieren den Spritzgießprozess und reduzieren Materialverschwendung.
Umspritzen
Das Umspritzen ist ein Mehrkomponenten-Spritzgießverfahren, bei dem zwei oder mehr Materialien in einem einzigen Spritzgießvorgang kombiniert werden. Zunächst wird mit einer Standard-Spritzgießmaschine ein starres Kunststoffsubstrat geformt. Nachdem dieses erste Bauteil im Werkzeug erstarrt ist, wird eine zweite Schicht geschmolzenen Kunststoffs, typischerweise ein thermoplastisches Elastomer (TPE), darüber gespritzt. Das Ergebnis ist eine zusammenhängende Einheit ohne zusätzliche Verklebung oder mechanische Befestigung.
Dieses Verfahren eignet sich ideal zur Verbesserung der Ergonomie, Ästhetik und Funktionalität von Konsumgütern. Sie kennen es wahrscheinlich von Soft-Touch-Griffen an Zahnbürsten, Handwerkzeugen oder Fernbedienungsknöpfen. Durch das Umspritzen von TPE auf Substrate wie Polycarbonat oder Acrylnitril-Butadien-Styrol (ABS) lassen sich Haftfestigkeiten von 5 MPa und mehr erzielen, ohne dass Primer oder Klebstoffe benötigt werden. Das macht den Prozess effizienter und langlebiger.
Die Vorteile gehen weit über das Aussehen hinaus. Das Umspritzen verbessert die Schlagfestigkeit, sorgt für eine bessere Vibrationsdämpfung und erzeugt eine nahtlose Trennlinie. Es ist eine wertvolle Lösung für Ingenieure, die Montageschritte reduzieren, die Parameter des Spritzgießprozesses optimieren und Präzision bei minimalem Materialverbrauch gewährleisten möchten.
Formteil einlegen
Beim Insert Molding handelt es sich um ein hybrides Fertigungsverfahren, bei dem nicht-plastische Komponenten – wie z. B. Metallbefestigungen, Buchsen oder Gewindeeinsätze – während des Spritzgießprozesses direkt in die Kunststoffformteile eingebettet werden. Zunächst wird der Einsatz manuell oder robotergestützt in den Formhohlraum eingelegt, bevor der flüssige Kunststoff eingespritzt wird. Sobald der Kunststoff den Raum um den Einsatz ausfüllt, erstarrt er und bildet eine starke mechanische Verbindung zwischen den beiden Materialien. Dadurch entfällt der Bedarf an Klebstoffen oder zusätzlichen Befestigungsverfahren.
Dieses Verfahren findet in den USA breite Anwendung bei Gehäusen für elektrische Bauteile, Automobilkomponenten und Unterhaltungselektronik, wo robuste Metall-Kunststoff-Verbindungen erforderlich sind. Durch Vorwärmen der Messingeinsätze auf ca. 80 °C vor dem Einlegen in das Formwerkzeug lässt sich die Gesamtzykluszeit im Vergleich zu Einsätzen mit Raumtemperatur um bis zu 10 % reduzieren. Dies ist ein entscheidender Vorteil in der Serienfertigung, wo Effizienz von größter Bedeutung ist.
Das Einlegeverfahren erhöht die Festigkeit des Endprodukts, insbesondere bei Anwendungen mit wiederholter Belastung, wie z. B. Gewinden oder Befestigungselementen. Es verbessert außerdem die Designflexibilität, senkt die Montagekosten und minimiert die Bauteilversatz.
Innengas-Formung
Das In-Gas-Instrument-Formverfahren ist eine Variante des Kunststoffspritzgießens, bei der unter hohem Druck stehendes Gas, typischerweise Stickstoff, verwendet wird, um dickere Bereiche von Formteilen auszuhöhlen. Nachdem der geschmolzene Kunststoff in den Formhohlraum eingespritzt wurde, wird Gas über eine zweite Düse oder einen Gasstift zugeführt. Der Gasdruck, der zwischen 7 und 35 MPa liegt, drückt den Kunststoff nach außen, presst ihn gegen die Formwände und formt so Hohlkanäle im Inneren des Formteils. Dieses Verfahren reduziert Einfallstellen und verbessert die Materialverteilung.
Einer der Hauptvorteile des Gasinjektionsspritzgießens ist die Gewichtsreduzierung. Durch die Verdrängung von Kunststoff in dickeren Bereichen, wie z. B. Strukturrippen oder Griffen, kann dieses Verfahren das Gesamtgewicht des Bauteils um bis zu 15 % senken, ohne die Festigkeit zu beeinträchtigen. Dies führt zu Kosteneinsparungen bei Rohmaterialien und kürzeren Kühlzyklen aufgrund der geringeren thermischen Masse.
Für Hersteller von sperrigen Teilen oder Produkten mit komplexen Geometrien bietet die Gasunterstützung ein wertvolles Werkzeug zur Reduzierung von Schwindung, zur Druckkontrolle und zur Sicherstellung einer hohen Oberflächenqualität. Sie profitieren außerdem von gleichmäßigeren Fließwegen, einem geringeren Einspritzdruckbedarf und weniger Defekten an der Trennebene.
Extrusionsformen
Extrusionsformen ist ein kontinuierliches Fertigungsverfahren, das vorwiegend zur Herstellung langer Kunststoffbauteile mit gleichmäßigem Querschnitt, wie z. B. Rohre, Schläuche oder Profile, eingesetzt wird. Im Gegensatz zum herkömmlichen Spritzgießen, bei dem geschmolzener Kunststoff in einen geschlossenen Formhohlraum eingespritzt wird, wird das Material bei der Extrusion mithilfe eines Hochdruck-Schneckensystems durch eine geformte Düse gepresst. Dieses Verfahren eignet sich besonders gut für die Serienfertigung von Produkten wie Lagerbehältern, Fensterrahmen und Kabelisolierungen.
Der Prozess beginnt mit der Zuführung von thermoplastischen Granulaten in einen beheizten Zylinder über einen Trichter. Eine rotierende Förderschnecke, oft auch als Hubschnecke bezeichnet, transportiert das Rohmaterial und schmilzt es gleichzeitig mithilfe von Heizbändern. Der geschmolzene Kunststoff wird anschließend durch eine Düse gepresst, die die endgültige Form des Produkts bestimmt. Nach dem Austritt aus der Düse wird der Kunststoff in Wasserbädern oder luftgekühlten Kanälen abgekühlt und verfestigt, bevor er auf die gewünschte Länge zugeschnitten wird.
Extrusionsformen ist besonders vorteilhaft bei der Herstellung von Produkten, die eine kontinuierliche Produktion und Maßgenauigkeit erfordern. Es ist mit verschiedenen Polymeren kompatibel, darunter Polyethylen, Polypropylen und Acrylnitril-Butadien-Styrol (ABS).
Gasunterstütztes und strukturelles Schaumformen
Gasinjektions- und Strukturschaumspritzgießen sind zwei fortschrittliche Varianten des Kunststoffspritzgießverfahrens, die jeweils deutliche Vorteile hinsichtlich Materialeffizienz und Bauteilqualität bieten. Beim Gasinjektionsspritzgießen wird Stickstoff unter hohem Druck eingesetzt, um geschmolzenen Kunststoff in dickwandigen Bauteilen zu verdrängen. Dies reduziert das Schussvolumen und verringert Defekte wie Einfallstellen. Beim Strukturschaumspritzgießen hingegen wird dem geschmolzenen Kunststoff während des Spritzvorgangs ein chemisches Treibmittel zugesetzt. Während sich das Harz in der Form ausbreitet, bilden sich im Inneren Gasblasen, wodurch die Bauteildichte um 10–15 % sinkt.
Diese inneren Hohlräume tragen dazu bei, Materialverschwendung zu reduzieren und gleichzeitig die Steifigkeit und Formstabilität des Bauteils zu erhalten. Strukturschaumtechniken ermöglichen zudem den Einsatz von Aluminiumformen bei Drücken unter 10 MPa, was Werkzeugkosten und Zykluszeiten senkt.
Zwei-Schuss-Spritzgießen
Das Zweikomponenten-Spritzgießen, auch Dual-Shot- oder Mehrkomponenten-Spritzgießen genannt, ist ein spezielles Kunststoffspritzgießverfahren, bei dem zwei verschiedene Materialien oder Farben in einem Produktionszyklus zu einem einzigen Bauteil verarbeitet werden. Dieses Verfahren erfordert eine hochentwickelte Spritzgießmaschine mit zwei Spritzeinheiten und einem rotierenden Werkzeug. Beim ersten Spritzvorgang wird das Basismaterial in den Formhohlraum eingespritzt, um die Grundform des Bauteils zu erzeugen. Anschließend dreht oder gleitet das Werkzeug zu einem zweiten Hohlraum, wo der zweite Spritzvorgang über oder um das erste Bauteil herum eingespritzt wird und beide Materialien miteinander verbindet.
Das Zweikomponenten-Spritzgießen ist besonders vorteilhaft bei der Kombination von harten Thermoplasten mit weichen Elastomeren, beispielsweise Acrylnitril-Butadien-Styrol (ABS) mit thermoplastischen Elastomeren für Unterhaltungselektronik oder Medizinprodukte. Dieses Verfahren reduziert den Bedarf an Nachbearbeitungsschritten, minimiert die Produktionskosten und verbessert die Bauteilintegrität. Es wird in den USA häufig für Produkte wie Zahnbürstengriffe, Kfz-Schalter und Soft-Touch-Tasten eingesetzt.
Die Effizienz dieses Verfahrens liegt in seiner Fähigkeit, mehrere Funktionen in einem einzigen Bauteil zu integrieren. Es verbessert die Produktleistung, optimiert das Erscheinungsbild und ermöglicht komplexe Werkzeugkonstruktionen ohne erhöhten Materialverbrauch.
Reaktionsspritzguss (RIM)
Reaktionsspritzgießen (RIM) ist ein einzigartiges Kunststoffformverfahren, bei dem zwei niedrigviskose, flüssige Duroplastkomponenten, typischerweise Polyol und Isocyanat, unter Druck vermischt und anschließend in eine Form eingespritzt werden. Die Komponenten vermischen sich bei einem Druck von etwa 100 psi und beginnen unmittelbar nach dem Eintritt in den Formhohlraum auszuhärten, wo die Temperaturen zwischen 80 °C und 150 °C liegen. Im Gegensatz zu herkömmlichen Spritzgießverfahren, die mit geschmolzenem Kunststoff arbeiten, nutzt RIM eine chemische Reaktion zur Verfestigung des Materials.
Dieses Verfahren eignet sich besonders gut zur Herstellung großer, leichter Kunststoffteile mit komplexen Geometrien und variierenden Wandstärken. Es findet häufig Anwendung in der Automobil- und Haushaltsgeräteindustrie zur Fertigung von Karosserieteilen, Instrumentengehäusen und Strukturabdeckungen. Dank des niedrigen Einspritzdrucks werden oft Aluminiumformen verwendet, was die Werkzeugkosten für mittlere Serien deutlich reduziert.
RIM bietet zahlreiche Vorteile: geringe innere Spannungen, hervorragende Dimensionsstabilität und erhöhte Gestaltungsfreiheit. Da das Harz den Hohlraum langsam und gleichmäßig ausfüllt, werden Defekte wie Schrumpfung und Verzug minimiert.
Welche Nachbearbeitungs- und Veredelungsvorgänge werden nach dem Kunststoffspritzguss durchgeführt?
 Nach dem Kunststoffspritzguss sind häufig mehrere Nachbearbeitungsschritte erforderlich, um die Funktionalität, das Aussehen oder die Montagefähigkeit der Teile zu verbessern. Zu diesen Nachbearbeitungsschritten gehören Ultraschallschweißen, Vibrationsschweißen, Tampondruck, Lasergravur und antimikrobielle Beschichtungen. Jeder dieser Schritte dient spezifischen Anforderungen, vom Verbinden von Bauteilen über die Verbesserung der Oberflächenbeschaffenheit bis hin zum Aufbringen individueller Markierungen.
Ultraschallschweißen nutzt hochfrequente Vibrationen, um Kunststoffteile an ihren Kontaktflächen ohne zusätzliche Materialien zu verbinden. Vibrationsschweißen funktioniert ähnlich, basiert jedoch auf der Reibungswärme, die durch die Oberflächenbewegung entsteht. Tampondruck ermöglicht das direkte Aufbringen von Farbe auf gekrümmte Kunststoffoberflächen, während Lasergravur dauerhafte Markierungen zur Identifizierung oder für Branding erzeugt. Antimikrobielle Beschichtungen werden häufig auf Teile in Konsumgüter-, Gesundheits- oder Verpackungsanwendungen aufgebracht, wo Hygiene unerlässlich ist.
Wie werden Teile beschnitten und Grate entfernt?
Pneumatische Angussabschneider werden häufig zum Abtrennen von Teilen verwendet; sie üben eine gleichmäßige Kraft aus, um Angüsse sauber abzuschneiden, ohne die Formteile zu beschädigen.
Beim Entgraten wird besonders darauf geachtet, das Material nicht zu überbeanspruchen. Die Kräfte werden unter 20 % der Streckgrenze des Bauteils gehalten, um Weißfärbung oder innere Risse zu vermeiden, die sowohl die optische Qualität als auch die mechanische Leistungsfähigkeit beeinträchtigen könnten. Die Gratentfernung ist entscheidend, insbesondere bei Bauteilen mit engen Toleranzen oder funktionalen Passflächen.
Diese Nachbearbeitungsmethoden sind besonders wichtig bei der Verarbeitung spröder Thermoplaste wie Polystyrol oder Acrylnitril-Butadien-Styrol (ABS), da ungenaues Beschneiden zu Spannungsrissen führen kann. Effizientes Beschneiden verbessert die Maßgenauigkeit, unterstützt die nachfolgende Montage und sichert die Qualität in der Serienfertigung.
Welche Oberflächenveredelungsoptionen stehen zur Verfügung?
Nach dem Spritzgießen stehen Ihnen je nach Aussehen, Textur und funktionalen Anforderungen Ihres Produkts verschiedene Oberflächenveredelungsoptionen zur Verfügung. Gängige Oberflächen sind matte, glänzende, strukturierte und hochglanzpolierte Oberflächen. Diese sind nach der SPI-Skala (Society of the Plastics Industry) standardisiert und reichen von A-1 (Hochglanz) bis D-3 (raue Textur). Die Auswahl erfolgt anhand ästhetischer und haptischer Kriterien.
Man kann auch chemische Ätzstrukturen auf den Formhohlraum aufbringen und so komplexe Muster wie Ledernarbung oder gebürstetes Metall nachbilden. Diese Strukturen weisen typischerweise eine Oberflächenrauheit (Ra) zwischen 3 und 15 Mikrometern auf, die sowohl die optische als auch die haptische Qualität des fertigen Kunststoffteils beeinflusst.
Oberflächenbehandlungen sind nicht nur kosmetischer Natur, sie beeinflussen auch die Entformung, die Sichtbarkeit der Trennlinie und sogar Leistungseigenschaften wie Griffigkeit oder Kratzfestigkeit.
Haben Formen- und Werkzeugkonstruktion Auswirkungen auf die Produktion?
Ja, die Konstruktion von Form und Werkzeug spielt eine entscheidende Rolle für die Effizienz, die Kosten und die Qualität Ihres Spritzgussprojekts. Von der Angussplatzierung bis zur Kühlkanalkonfiguration – alles beeinflusst das Ergebnis direkt. Sind die Angüsse in Ihrem Spritzgusswerkzeug schlecht platziert, kann die Ausschussrate um bis zu 5 % steigen, was unnötige Kosten verursacht und Ihren Produktionsprozess verlangsamt.
Andererseits kann der Einsatz von konturgekühlten Einsätzen die Spritzgießzykluszeit um bis zu 30 % reduzieren. Dies unterstützt nicht nur die Serienfertigung, sondern steigert auch die Energieeffizienz und Maschinenverfügbarkeit. Formkavitätendesign, Wandstärkengleichmäßigkeit, Auswerferpositionen und Trennliniengeometrie beeinflussen maßgeblich die Konsistenz von Schussvolumen, Oberflächengüte und Maßgenauigkeit.
Eine präzise Werkzeugkonstruktion im Vorfeld hilft Ihnen, Folgefehler zu vermeiden, Materialverschwendung zu reduzieren und die Lebensdauer Ihrer Spritzgießmaschine zu verlängern. Dies ist ein Schlüsselfaktor für wettbewerbsfähige Produktionsmengen in den USA und darüber hinaus.
Was sind Anwendungsgebiete für Kunststoffspritzguss?
Kunststoffspritzguss findet aufgrund seiner Skalierbarkeit, Designflexibilität und Wiederholgenauigkeit branchenübergreifend breite Anwendung. In der Medizintechnik wird er beispielsweise zur Herstellung von Gehäusen für Infusionspumpen eingesetzt, die höchste Toleranzen und biokompatible Materialien erfordern. In der Automobilindustrie werden spritzgegossene Karosserieteile und Stoßfänger verwendet, die sowohl auf Stabilität als auch auf ansprechendes Design ausgelegt sind.
Im Elektroniksektor sind 5G-Antennenradome aus Thermoplasten wie Polycarbonat weit verbreitet. Diese erfordern hohe Hitzebeständigkeit und präzise Prozessparameter, um in anspruchsvollen Umgebungen optimale Leistung zu gewährleisten. Auch Lebensmittelverpackungen profitieren vom Kunststoffspritzguss, insbesondere dünnwandige Behälter wie Deckel mit einer Dicke von unter 0.5 mm, die eine exzellente Fließkontrolle und höchste Präzision erfordern.
Dank des Kunststoffspritzgussverfahrens können Produkte von Aufbewahrungsbehältern bis hin zu Unterhaltungselektronik in Tausenden von Stückzahlen und mit gleichbleibender Qualität hergestellt werden.
Welche Konstruktionsrichtlinien sollten für Spritzgussteile befolgt werden?
Wenn Sie Materialverschwendung vermeiden, Zykluszeiten verkürzen und die Maßgenauigkeit beibehalten wollen, müssen Sie von Anfang an die physikalischen Grenzen des Prozesses berücksichtigen.
Beginnen Sie mit der Wandstärke. Bei technischen Kunststoffen sollte diese zwischen 0.6 mm und 4 mm liegen. Bei Standardkunststoffen ist ein etwas größerer Spielraum von 0.8 mm bis 6 mm möglich. Die Einhaltung dieser Grenzwerte verhindert Defekte wie Lunker, unvollständige Füllung oder ungleichmäßige Abkühlung. Durch die Integration von Kernen in die Werkzeugkonstruktion lassen sich zudem 15–40 % der Masse dickerer Bereiche einsparen, ohne die Festigkeit zu beeinträchtigen. Dies reduziert das Schussvolumen und den Nachdruck und ermöglicht gleichzeitig eine schnellere Erstarrung.
Wandstärke und Gleichmäßigkeit
Eine gleichmäßige Wandstärke ist eines der wichtigsten Prinzipien beim Kunststoffspritzgießen. Bei zu starken Wandstärkenschwankungen treten vermehrt Einfallstellen, Verzug oder innere Spannungen auf. Diese Probleme entstehen, weil der geschmolzene Kunststoff in dickeren und dünneren Bereichen ungleichmäßig abkühlt und erstarrt, was zu Schwindung und veränderten Endmaßen führt.
Für optimale Ergebnisse sollten Sie sanfte Übergänge zwischen Bereichen unterschiedlicher Dicke anstreben. Vermeiden Sie abrupte Änderungen der Querschnittsgröße, da diese den Fluss des geschmolzenen Kunststoffs stören und Turbulenzen oder eine unvollständige Füllung des Formhohlraums verursachen können. Gleichmäßigkeit trägt außerdem zur Regulierung des Einspritzdrucks bei und verkürzt die Zykluszeit durch eine gleichmäßige Wärmeableitung zwischen den Formhälften.
In Produktionsumgebungen mit hohem Durchsatz, wie beispielsweise bei der Herstellung von Verpackungen, Behältern oder Elektronikgehäusen, trägt eine gleichbleibende Wandstärke dazu bei, die Teilequalität zu erhalten und enge Toleranzen einzuhalten.
Entwurfswinkel
Sobald Ihr Kunststoffteil geformt ist, muss es unbeschädigt aus der Form entnommen werden. Hier kommen die Entformungsschrägen ins Spiel. Durch das Hinzufügen der richtigen Entformungsschräge, typischerweise 1 bis 2 Grad pro Seite, lässt sich das Teil reibungslos und ohne Anhaften oder Verklumpen aus dem Formhohlraum lösen. Dieses einfache Konstruktionsmerkmal reduziert die Belastung sowohl des Teils als auch der Auswerferstifte und verbessert so die Zykluseffizienz Ihrer Spritzgießmaschine.
Ohne ausreichendes Entformungsschrägmaß kann das Formteil beim Auswerfen an den Formwänden entlangschleifen, was zu Kratzern, Verformungen oder sogar zum Totalausfall führen kann. Dies tritt bei komplexen Formen, Hinterschneidungen oder strukturierten Oberflächen verstärkt auf. Die Verwendung von Aluminiumformen oder Formen mit hochglanzpolierten Oberflächen erfordert aufgrund engerer Toleranzen und geringerer Abriebfestigkeit noch mehr Aufmerksamkeit hinsichtlich der Präzision des Entformungsschrägmaßes.
Durch das Hinzufügen eines geeigneten Entformungsschrägen wird die Funktion Ihres Bauteils nicht beeinträchtigt, sondern die Integrität Ihrer Konstruktion geschützt und ein reibungsloserer Ablauf während des gesamten Formgebungsprozesses unterstützt.
Rippen, Bosse und Undercuts
Bei der Konstruktion von Kunststoffteilen für das Spritzgießverfahren muss ein Gleichgewicht zwischen Stabilität und Formbarkeit gefunden werden. Merkmale wie Rippen, Vorsprünge und Hinterschneidungen erfüllen zwar mechanische oder funktionelle Zwecke, können aber bei unsachgemäßer Ausführung die Komplexität der Form erhöhen, die Werkzeugkosten steigern und zu Fehlern im Produktionsprozess führen.
Beginnen wir mit den Rippen. Die Rippendicke sollte maximal das 0.6-fache der nominellen Wandstärke betragen, um Einfallstellen zu vermeiden und eine gleichmäßige Kühlung im gesamten Formhohlraum zu gewährleisten. Dies ist besonders wichtig für Teile aus technischen Thermoplasten wie Acrylnitril-Butadien-Styrol (ABS), da eine zu große Wandstärke zu optischen und maßlichen Problemen führen kann. Ansätze für Befestigungselemente oder Einsätze sollten einen Außendurchmesser von maximal dem Doppelten der Wandstärke aufweisen, um die Festigkeit zu erhalten und gleichzeitig die inneren Spannungen während des Spritzgießvorgangs zu begrenzen.
Hinterschnitte sind kniffliger. Sie ermöglichen zwar komplexe Bauteilgeometrien, erschweren aber die Werkzeugkonstruktion und das Auswerfen. Unter Umständen sind Seitenauswerfer oder Auswerfer erforderlich, was die Kosten erhöht und die Zykluszeiten verlängert. Daher sollten Hinterschnitte nur dann vorgesehen werden, wenn sie für die Bauteilfunktion oder die Montage unbedingt notwendig sind.
Welche Fehler treten häufig beim Spritzgießen auf und wie werden sie behoben?
Trotz der Präzision des Kunststoffspritzgussverfahrens sind gewisse Defekte ohne strikte Kontrolle von Parametern wie Temperatur, Einspritzdruck, Kühlung und Werkzeugkonstruktion unvermeidbar. Bei der Skalierung für die Serienproduktion können selbst geringfügige Abweichungen zu Hunderten von Ausschussteilen führen. Das Verständnis dieser Defekte hilft, Probleme frühzeitig zu erkennen und den Produktionsprozess zu optimieren, um die Ausbeute zu verbessern und Kosten zu senken.
Zwei der häufigsten Probleme beim Spritzgießen sind Verzug und Einfallstellen. Beide entstehen durch unzureichende Steuerung von Wärmeübertragung, Harzfluss und Bauteilgeometrie. Sie beeinträchtigen nicht nur das Aussehen der Kunststoffteile, sondern auch deren Festigkeit, Passgenauigkeit und Funktionssicherheit. Während einige Lösungen eine Werkzeugüberarbeitung erfordern, müssen in anderen Fällen das Schussvolumen, der Kühlzyklus oder die Verwendung anderer Polymere angepasst werden, um Schrumpfung und Fließwiderstand zu reduzieren. Die proaktive Behebung dieser Fehler gewährleistet eine höhere Produktqualität und weniger Materialverschwendung in der Produktion.
Verziehen
Verzug ist eine Verformung der endgültigen Form von Formteilen, die typischerweise durch ungleichmäßige Abkühlung oder ungleichmäßige Wandstärken verursacht wird. Wenn geschmolzener Kunststoff in den Formhohlraum fließt, führen unterschiedliche Abkühlgeschwindigkeiten im Bauteil zu inneren Spannungen. Beim Erstarren des Materials ziehen diese Spannungen das Bauteil aus seiner ursprünglichen Form, was zu Verformungen oder Verdrehungen führt.
Um Verzug zu vermeiden, sollten Sie zunächst Ihre Werkzeugkonstruktion überprüfen. Achten Sie auf möglichst gleichmäßige Wandstärken, um Wärmeungleichgewichte zu verhindern. Die korrekte Platzierung von Kühlkanälen, Angüssen und Entlüftungsöffnungen fördert ebenfalls eine gleichmäßige Erstarrung. Materialien wie Acrylnitril-Butadien-Styrol (ABS) und Polypropylen können besonders hitzeempfindlich sein, daher spielt auch die Wahl des Harzes eine Rolle. Die Kontrolle von Einspritzgeschwindigkeit, Nachdruck und Werkzeugtemperatur ist ein weiterer Weg, um Spannungsaufbau zu reduzieren. Sollte der Verzug weiterhin bestehen, können Nachbearbeitungsschritte wie eine Wärmebehandlung nach dem Spritzgießen zur Stabilisierung der Form beitragen.
Einfallstellen
Einfallstellen zeigen sich als kleine Vertiefungen oder Dellen an der Oberfläche dickerer Stellen eines Formteils. Sie entstehen in der Regel, wenn die äußere Oberfläche des Teils schneller abkühlt und erstarrt als das Innere, wodurch ein Spalt entsteht, da sich das innere Volumen weiter zusammenzieht. Dies tritt häufig an Rippen, Vorsprüngen oder dicken Verbindungsstellen auf, wo sich flüssiger Kunststoff ansammelt.
Die Minimierung von Einfallstellen beginnt mit der Bauteilkonstruktion. Lokale Massenverdichtungen sollten durch Auskeilen dickerer Bereiche oder durch Begrenzung der Rippendicke auf unter 60 % der Nennwandstärke reduziert werden. Auch die Steuerung des Spritzgießprozesses ist wichtig: Durch Erhöhen des Nachdrucks und der Nachdruckzeit wird sichergestellt, dass das geschmolzene Harz den Formhohlraum vor dem Abkühlen vollständig ausfüllt. Formtemperatur und Harzviskosität, die beide von Heizbändern und Schneckendrehzahl beeinflusst werden, müssen ebenfalls optimiert werden.
Blinken (Flash)
Gratbildung entsteht, wenn geschmolzener Kunststoff aus dem Formhohlraum austritt und in die Trennfuge oder den Auswerferspalt eindringt, wodurch eine dünne, unerwünschte Materialschicht entsteht. Häufige Ursachen hierfür sind unzureichende Schließkraft, verschlissene Formhälften oder zu hoher Einspritzdruck, der Harz in unerwünschte Spalten presst.
Um Gratbildung zu vermeiden, muss sichergestellt werden, dass die Spritzgießmaschine während des Einspritzvorgangs ausreichend Schließkraft aufbringt, um die Form sicher zu verschließen. Die Formwartung ist ebenfalls entscheidend: Beschädigungen oder Verschleiß an der Trennebene, dem Angusskanal oder den Formentlüftungen können zu Undichtigkeiten führen. Gratbildung tritt häufiger bei niedrigviskosen Thermoplasten auf, insbesondere in Kombination mit hohen Einspritzgeschwindigkeiten oder kurzen Zykluszeiten. In der Präzisionsfertigung erhöht das manuelle Entfernen von Grat die Arbeitskosten und führt zu Verzögerungen. Daher ist die Optimierung der Werkzeugtoleranzen und Druckeinstellungen unerlässlich für eine kosteneffiziente Serienproduktion.
Kurzstrecken und Fließleitungen
Fehlfüllungen entstehen, wenn der Formhohlraum nicht vollständig gefüllt wird, wodurch Hohlräume oder unvollständige Teile zurückbleiben. Dies kann passieren, wenn das Schussvolumen zu gering ist, das Harz zu schnell abkühlt oder der Schmelzflussweg schlecht ausgelegt ist. Fließlinien hingegen sind sichtbare Streifen, die entstehen, wenn die Schmelzfronten des Harzes aufeinandertreffen oder sich aufgrund schneller Abkühlung oder Unebenheiten der Formoberfläche verlangsamen.
Beide Probleme hängen mit einer unzureichenden Steuerung des Spritzgießprozesses zusammen. Um unvollständige Füllungen zu beheben, kann es erforderlich sein, den Einspritzdruck oder die Schmelzetemperatur zu erhöhen. Der Austausch enger Angüsse oder Verteilerkanäle gegen optimierte Designs verbessert den Materialfluss und die Füllung. Bei Fließlinien kann eine Erhöhung der Werkzeugtemperatur und der Einspritzgeschwindigkeit zu einem gleichmäßigen Schmelzefluss beitragen und Oberflächenfehler reduzieren. Auch die Materialwahl spielt eine Rolle: Polymere wie Polypropylen oder ABS mit niedriger Schmelzviskosität verringern den Fließwiderstand und verbessern die Kavitätenfüllung.
Schichtablösung
Delamination bezeichnet die Ablösung von Kunststoffschichten an der Oberfläche eines Formteils, wodurch eine schuppige, ungleichmäßige Oberfläche entsteht. Dieser Defekt tritt typischerweise auf, wenn unverträgliche Rohstoffe oder verunreinigtes Granulat in die Spritzgießanlage gelangen. Er kann auch auftreten, wenn Feuchtigkeit in hygroskopischen Polymeren wie Nylon oder Polycarbonat vorhanden ist.
Um Delaminationen zu vermeiden, ist es wichtig, dass Ihre Rohmaterialien stets ausreichend getrocknet sind, insbesondere bei der Verarbeitung von Polyvinylchlorid (PVC) oder anderen feuchtigkeitsempfindlichen Kunststoffen. Der Einsatz von Trockentrichtern und die Aufrechterhaltung einer gleichmäßigen Zylindertemperatur durch Heizbänder können die Oberflächenstabilität reduzieren. Darüber hinaus ist es entscheidend, Verunreinigungen durch Recyclingkunststoffe oder Additive, die die Polymerverträglichkeit beeinträchtigen, zu vermeiden. Delaminationen sind nicht nur ein kosmetisches Problem, sondern können auch die mechanische Leistungsfähigkeit und die Integrität der Bauteile beeinträchtigen. Daher müssen Hersteller, die das Spritzgussverfahren für Teile wie Karosserieteile oder Strukturbauteile verwenden, strenge Richtlinien für die Kunststoffhandhabung und Materialauswahl einhalten.
Verfärbungen und Brandspuren
Verfärbungen und Brandflecken sind häufige optische Mängel, die beim Zersetzen von geschmolzenem Kunststoff in der Spritzgießmaschine auftreten. Diese Probleme entstehen typischerweise durch zu hohe Temperaturen, zu lange Verweildauer im Zylinder oder eingeschlossene Luft im Formhohlraum. Die Verfärbungen können streifen- oder fleckenförmig sein, während Brandflecken meist dunkel und spröde in der Nähe des Angusses oder der Entlüftungsöffnungen erscheinen.
Um dies zu beheben, sollten Sie Prozessparameter wie Zylindertemperatur, Einspritzgeschwindigkeit und Gegendruck überwachen. Achten Sie auf eine saubere Harzzufuhr und prüfen Sie, ob die Schnecke und die Schneckenkolbeneinheit verschlissen sind, da dies zu Materialeinschlüssen und thermischer Zersetzung führen kann. Achten Sie außerdem genau auf die Werkzeugkonstruktion, insbesondere auf die Entlüftungsöffnungen und die Angussführung. Eine verbesserte Entlüftung und optimale Schmelzeflusswege reduzieren Hotspots und verhindern Materialansammlungen. Dies ist besonders wichtig bei ABS, da dieses im Vergleich zu anderen technischen Kunststoffen, die in Spritzgussanwendungen eingesetzt werden, eine geringere Hitzebeständigkeit aufweist.
Vakuumhohlräume
Hohlräume sind innere Spalten oder Blasen in Formteilen, die oft erst bei der Nachbearbeitung sichtbar werden. Diese Defekte entstehen in der Regel, wenn die äußeren Schichten des Teils schneller abkühlen und aushärten als das Innere, wodurch Gase eingeschlossen werden oder durch Schrumpfung Hohlräume entstehen. Dies ist besonders problematisch beim Spritzgießen dickwandiger Kunststoffteile oder bei der Verwendung von Harz mit ungleichmäßigem Feuchtigkeitsgehalt.
Um Hohlräume zu vermeiden, empfiehlt es sich, den Anguss an die dickste Stelle des Formteils zu verlegen, damit das flüssige Plastik den Formhohlraum gleichmäßig ausfüllt. Zusätzlich sorgt eine Erhöhung des Nachdrucks und eine Verlängerung der Nachdruckzeit dafür, dass der Kern vor der Erstarrung ausreichend Zeit zum Verdichten hat. Überprüfen Sie außerdem die Formkonstruktion auf scharfe Übergänge oder Überhänge, die den Materialfluss behindern könnten. Feuchtigkeitsempfindliche Materialien wie Nylon oder Polyvinylchlorid erfordern eine sorgfältige Vortrocknung mit Trichtertrocknern, um Dampfbildung im Formhohlraum zu verhindern.
Welche Prüfmethoden sichern die Qualität?
Um eine gleichbleibende Qualität beim Kunststoffspritzguss zu gewährleisten, müssen Fehler erkannt werden, bevor sie das Endprodukt beeinträchtigen oder die Auslieferung verzögern. Moderne Hersteller setzen daher auf Inline-Drucksensoren im Formhohlraum, um die Bedingungen in Echtzeit zu überwachen. Diese Sensoren erfassen Druckschwankungen während jedes Zyklus und ermöglichen so die sofortige Anpassung der Prozessparameter.
Bei inneren Defekten wie Hohlräumen oder Porosität liefert die 3D-Computertomographie (CT) präzise Volumendaten, ohne die Kunststoffteile zu beschädigen. Bei komplexen Geometrien oder engen Toleranzen, wie sie beispielsweise in der Automobil- oder Elektronikindustrie vorkommen, ist diese zerstörungsfreie Prüfmethode unverzichtbar. Zusätzlich können automatisierte Bildverarbeitungssysteme mit einer Auflösung von ±0.02 mm Oberflächenfehler, Angussreste oder Grate erkennen.
Welche Zertifizierungen und Normen gelten für Spritzgussteile?
ISO 9001 bildet die Grundlage für das Qualitätsmanagement in der Spritzgussindustrie. Hersteller von Kunststoffteilen für das Gesundheitswesen müssen die Anforderungen der ISO 13485 erfüllen, die die Einhaltung der Vorschriften für Medizinprodukte sicherstellt. Automobilkomponenten unterliegen der IATF 16949, die Prozesseffizienz und -konsistenz in der Serienfertigung in den Fokus rückt. Die FDA-Konformität ist unerlässlich für alle Formteile, die mit Lebensmitteln oder Arzneimitteln in Berührung kommen. Im Hinblick auf Umwelt- und Materialsicherheit beschränkt RoHS die Verwendung gefährlicher Stoffe, und REACH regelt den Umgang mit Chemikalien. Bei Polymeren mit spezifischen Leistungsanforderungen befasst sich UL 746C mit der Entflammbarkeit und Langzeitstabilität von Thermoplasten, die in Geräten, Elektronik und Gehäusen unter Hitze- und elektrischer Belastung eingesetzt werden.
Wie viel kostet Kunststoff-Spritzguss?
Die Kosten für Kunststoffspritzguss hängen von vielen Faktoren ab, werden aber mit steigenden Produktionsmengen oft wirtschaftlicher. Bei der Massenproduktion, insbesondere ab 100,000 Teilen, sinken die Stückkosten häufig unter 1 US-Dollar. Diese Kosteneffizienz macht den Spritzguss zu einer bevorzugten Wahl für Konsumgüter, Automobilkomponenten und Verpackungslösungen.
Mehrere Kernfaktoren bestimmen die Gesamtkosten. Aluminiumformen für Kleinserien oder Prototypen kosten typischerweise zwischen 5,000 und 20,000 US-Dollar, während Stahlformen für den Langzeiteinsatz zwischen 50,000 und 250,000 US-Dollar kosten können. Die Presszeit, die von der Presskraft und der Teilekomplexität abhängt, liegt in der Regel zwischen 30 und 120 US-Dollar pro Stunde. Auch die Materialien spielen eine wichtige Rolle. Thermoplaste wie Polypropylen oder Acrylnitril-Butadien-Styrol (ABS) weisen große Preisunterschiede auf, und Harzeigenschaften wie Schmelzpunkt, Schrumpfungsrate und Hitzebeständigkeit beeinflussen direkt die Formenkonstruktion und die Zykluszeit. Arbeitskosten, Größe der Spritzgießmaschine, Auswerferstifte und Nachbearbeitungsschritte wirken sich ebenfalls auf die Gesamtinvestitionskosten aus.
Material- und Harzauswahl
Die Wahl des Rohmaterials beeinflusst direkt die Festigkeit, Flexibilität, Temperaturbeständigkeit und das Aussehen der fertigen Bauteile. Gängige Materialien sind ABS, Polypropylen und Polycarbonat, die jeweils über spezifische Eigenschaften verfügen und sich für bestimmte Anwendungen eignen – von Unterhaltungselektronik bis hin zu Karosserieteilen für die Automobilindustrie.
Thermoplaste dominieren das Spritzgießen aufgrund ihres reproduzierbaren Schmelz- und Abkühlverhaltens, das optimal mit dem Spritzgießprozess harmoniert. Polypropylen beispielsweise ist bekannt für seine Chemikalienbeständigkeit und Wirtschaftlichkeit, während Polycarbonat eine hohe Schlagfestigkeit und Transparenz bietet. Für Bauteile, die hohen Temperaturen oder elektrischen Belastungen ausgesetzt sind, insbesondere in Geräten und Steckverbindern, können zudem Spezialpolymere erforderlich sein.
Ihre Entscheidung wirkt sich auch auf die Anforderungen an die Formwerkzeuge aus. Beispielsweise können abrasive Harze Aluminiumformen schneller verschleißen als Stahlwerkzeuge, was die langfristigen Produktionskosten erhöht.
Komplexität des Formdesigns
Die Werkzeugkonstruktion ist einer der größten Kostenfaktoren beim Kunststoffspritzguss. Je komplexer das Werkzeug, desto höher die Vorlaufkosten, oft um Zehntausende von Euro. Bei Werkzeugen mit aufwendigen Trennlinien, tiefen Kavitäten, Auswerferstiften oder Hinterschneidungen müssen Hersteller fortschrittliche CNC-Bearbeitungstechniken und hochwertige Werkzeugstähle einsetzen. Dies treibt die Investitionskosten erheblich in die Höhe.
Für einfachere Teile oder Prototypen eignen sich Aluminiumformen, deren Kosten üblicherweise zwischen 5,000 und 20,000 US-Dollar liegen und die für kleinere Produktionsmengen geeignet sind. Für die Serienfertigung oder Teile mit engen Toleranzen benötigen Sie hingegen wahrscheinlich Formen aus gehärtetem Stahl, deren Kosten je nach Geometrie, Ausstattung und Anzahl der Kavitäten zwischen 50,000 und 250,000 US-Dollar liegen können. Die Konstruktion beeinflusst auch die Kühlkanäle, die Formhälften und die Angusslage, was wiederum den Einspritzdruck, die Zykluszeit und den Schwindungsgrad beeinflusst.
Produktionsvolumen
Das Produktionsvolumen hat entscheidenden Einfluss auf die Stückkosten beim Kunststoffspritzguss. Je mehr Einheiten produziert werden, desto geringer sind die fixen Werkzeug- und Rüstkosten. Bei Serien von über 100,000 Stück sinken die Stückkosten oft unter 1 US-Dollar. Hier liegt das größte Kosteneinsparungspotenzial beim Spritzguss: Ab einer Stückzahl von Tausenden von Kunststoffteilen ist das Verfahren wirtschaftlich rentabel.
Kleinserien oder Prototypen in begrenzter Stückzahl, insbesondere solche mit Aluminiumformen oder häufigen Designänderungen, verursachen jedoch deutlich höhere Stückkosten. Die Serienfertigung beeinflusst zudem das Schussvolumen, die Angussführung, den Harzverbrauch und den Verschleiß der Spritzgießmaschine. Bei großen Stückzahlen ist eine präzise Steuerung der Prozessparameter wie Einspritzgeschwindigkeit, Nachdruck und Schmelztemperatur erforderlich, um die Qualität zu sichern und Fehler wie Grat oder Lunker zu vermeiden. Auch Nachbearbeitungsprozesse wie Entgraten, Prüfen und Verpacken sollten berücksichtigt werden, da sie den Arbeits- und Zeitaufwand pro Einheit erhöhen.
Maschinen- und Arbeitskosten
Die Maschinen- und Arbeitskosten variieren je nach Presskraft, Zykluszeit und Komplexität des Spritzgießauftrags. Die Art der Spritzgießmaschine – ob hydraulisch, elektrisch oder hybrid – beeinflusst nicht nur den Energieverbrauch, sondern auch die Einspritzgeschwindigkeit, die Schließkraft und die Präzision. Maschinen mit höherer Presskraft, die häufig für große Kunststoffteile oder Mehrkavitätenformen benötigt werden, haben höhere Stundensätze, die in den USA typischerweise zwischen 30 und 120 US-Dollar liegen.
Die Lohnkosten hängen auch vom Automatisierungsgrad des Spritzgießprozesses ab. Eine vollautomatisierte Anlage mit Robotern und Förderbändern reduziert zwar den direkten Arbeitsaufwand, erhöht aber die anfänglichen Investitionskosten für die Ausrüstung. Manuelle Arbeitsgänge hingegen erfordern die Überwachung der Spritzgießeinheiten durch Bediener, die Teileprüfung und die Verpackung, was zu laufenden Lohnkosten führt. Zusätzlicher Zeitaufwand kann auch für das Einrichten der Heizbänder, das Justieren der Förderschnecke, das Spülen des Zylinders und das Befüllen des Trichters mit Kunststoffgranulat erforderlich sein.
Bei komplexen Produkten oder anspruchsvollen Toleranzen sind qualifizierte Techniker erforderlich, die die Prozessparameter überwachen und Anpassungen in Echtzeit vornehmen.
Wie hoch ist die Lebenserwartung einer Kunststoffspritzgussform?
Die durchschnittliche Lebensdauer einer Kunststoffspritzgussform liegt typischerweise zwischen 100,000 und 1,000,000 Spritzvorgängen, abhängig vom Formmaterial, der Teilekomplexität und den Wartungspraktiken. Für die Serienfertigung werden Formen aus gehärtetem Stahl verwendet, die über viele Spritzgießzyklen hinweg eine hohe Haltbarkeit gewährleisten. Aluminiumformen hingegen können schneller verschleißen, insbesondere bei der Verarbeitung abrasiver Kunststoffe oder hoher Einspritzdrücke.
Mehrere Faktoren beeinflussen die Lebensdauer eines Formwerkzeugs. Die Art des verarbeiteten Thermoplasts kann beispielsweise den Abrieb und den Verschleiß des Formhohlraums beeinflussen. Polymere wie Polycarbonat oder Polypropylen können weniger widerstandsfähige Formmaterialien angreifen. Ebenso führen Füllstoffe oder Recyclingharze zu Partikeln, die die Oberflächenbeschädigung im Formhohlraum und an den Auswerferstiften beschleunigen.
Die Temperaturregelung spielt ebenfalls eine entscheidende Rolle. Schlecht geregelte Heizbänder oder ungleichmäßige Kühlkanäle erhöhen die thermische Ermüdung und können zu Rissen oder Fehlausrichtungen der Formhälften führen. Bei einem Kunststoffspritzgussverfahren mit hoher Schließkraft oder ungeeigneten Prozessparametern können Formkomponenten wie Angüsse, Trennlinien oder die Angussbuchse vorzeitig verschleißen.
Welche Umweltauswirkungen hat das Kunststoffspritzgießen?
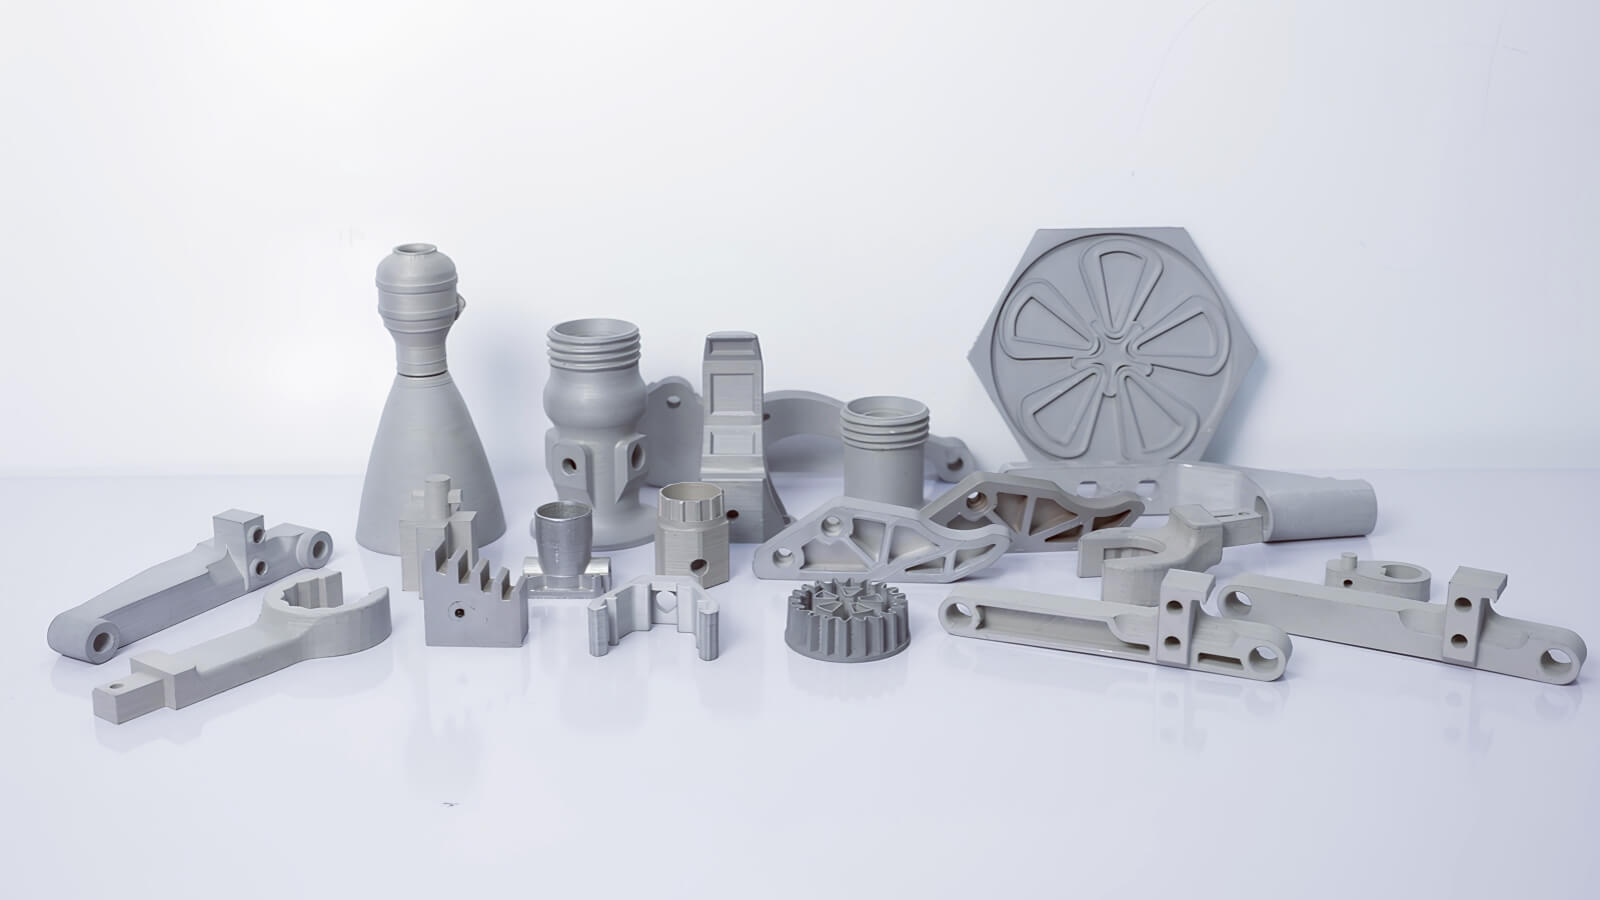
3D-gedruckte Ersatzteile
Die Umweltauswirkungen des Kunststoffspritzgießens hängen maßgeblich vom Energieverbrauch, dem Rohstoffverbrauch und der Abfallerzeugung im Produktionsprozess ab. Herkömmliche Hydrauliksysteme in der Spritzgießindustrie benötigen insbesondere während des Spritzgießzyklus viel Energie. Neuere vollelektrische Maschinen können den Energieverbrauch glücklicherweise um 20–60 % senken und so die Produktion nachhaltiger und kostengünstiger gestalten.
Moderne Kühlsysteme wie geschlossene Wasserkühler gewinnen heute bis zu 95 % der Wärme während des Spritzgießprozesses zurück und reduzieren so den Wärmeverlust. Obwohl beim Kunststoffspritzgießen nach wie vor hauptsächlich Polymere wie Polypropylen, Polyethylen und Acrylnitril-Butadien-Styrol (ABS) zum Einsatz kommen, entwickelt sich die Materialauswahl stetig weiter. Hersteller setzen verstärkt auf biobasierte Alternativen und integrieren recyceltes Harz, um die Umweltbelastung zu verringern.
Diese Verbesserungen schonen nicht nur die Umwelt, sondern senken auch die Kosten, verlängern die Lebensdauer von Spritzgießmaschinen und reduzieren den Wartungsaufwand für Heizbänder und Kühlkanäle. Angesichts der steigenden Nachfrage nach Serienfertigung in den USA wird die Optimierung von Prozessparametern und die Auswahl nachhaltiger Materialien im gesamten Spritzgießprozess unerlässlich sein.
Können recycelte und wiederaufbereitete Materialien verwendet werden?
Ja, recycelte und wiederaufbereitete Materialien sind mit vielen Anwendungen im Kunststoffspritzgussverfahren kompatibel. Wenn in Ihrer Produktion Oberflächengüte, Bauteilfestigkeit oder Farbkonsistenz nicht entscheidend sind, können Sie durch die Mischung von Neuware-Granulat mit Mahlgut Materialabfall und Gesamtinvestitionskosten reduzieren. Polymere wie Polypropylen, Polycarbonat und ABS lassen sich oft wiederverwenden, ohne dass wesentliche Eigenschaften beeinträchtigt werden.
Die Verwendung von wiederaufbereiteten Materialien erfordert jedoch eine genaue Kontrolle der Rohstoffkonsistenz, der Trocknungszeiten und des Schmelzpunkts. Instabiles Harz oder übermäßige Feuchtigkeit können den Formgebungsprozess negativ beeinflussen und zu ungenauer Formkavitätsfüllung, ungleichmäßiger Schrumpfung oder Auswurfproblemen am Werkzeug führen. Dies ist besonders wichtig bei komplexen Projekten mit Hochleistungsthermoplasten, engen Toleranzen oder komplizierten Formkonstruktionen mit Hinterschneidungen oder geringen Wandstärken.
Wie kann der Abfall im Prozess reduziert werden?
Die Abfallminimierung beim Kunststoffspritzgießen beginnt mit einer durchdachten Konstruktion und präzisen Ausführung des Fertigungsprozesses. Optimal konstruierte Werkzeuge mit optimierten Angusskanälen, Angüssen und Trennlinien reduzieren das überschüssige Material pro Schuss. Der Einsatz von Heißkanalsystemen macht das Entfernen von Angüssen überflüssig, wodurch Ausschuss reduziert und die Schussausbeute verbessert wird.
Durch den Einsatz fortschrittlicher Automatisierungssysteme zur Überwachung des Spritzgießprozesses lässt sich der Abfall weiter reduzieren. Diese Systeme ermöglichen die Echtzeitsteuerung von Parametern wie Einspritzdruck, Zykluszeit und Schließkraft. Dank der präziseren Steuerung verringern Sie das Risiko von Materialflussfehlern, Überfüllung oder Lufteinschlüssen, insbesondere bei Teilen aus hochviskosen Kunststoffen oder gefüllten Compounds.
Eine weitere Möglichkeit, Kunststoff aus Angusskanälen und Ausschussteilen zurückzugewinnen, bieten hauseigene Nachmahlsysteme, die ihn der Spritzgießmaschine wieder zuführen.
Gibt es energieeffiziente Maschinen?
Ja, moderne energieeffiziente Spritzgießmaschinen reduzieren die Umweltbelastung durch geringeren Energie- und Wärmeverbrauch deutlich. Vollelektrische Modelle treiben diese Entwicklung voran, insbesondere in den USA, wo Hersteller höhere Energieeffizienz und Wirtschaftlichkeit fordern. Diese Maschinen benötigen kein Hydrauliköl, verwenden Servomotoren anstelle von Pumpen und senken den Energieverbrauch je nach Schussvolumen und Produktkomplexität oft um 20–60 %.
Sie ermöglichen zudem eine präzisere Steuerung von Prozessparametern wie Einspritzgeschwindigkeit, Schließkraft und Nachdruck – allesamt entscheidend für die Abfallreduzierung und die Verbesserung der Teilequalität. Kühlsysteme wie geschlossene Kältemaschinenkreisläufe tragen dazu bei, über 90 % der entstehenden Wärme zurückzugewinnen und den Spritzgießprozess weiter zu optimieren. Bei der Verarbeitung von Polymeren wie Polypropylen oder Acrylnitril-Butadien-Styrol (ABS) ermöglichen diese Maschinen außerdem eine genauere Steuerung des Schmelzpunkts und der Spritzzykluszeiten.
Was sind biologisch abbaubare oder biobasierte Alternativen?
Biologisch abbaubare und biobasierte Materialien etablieren sich als praktikable Alternativen zu herkömmlichen Kunststoffen im Spritzgussverfahren. Diese Materialien werden aus nachwachsenden Rohstoffen wie Maisstärke, Celluloseacetat und Polymilchsäure gewonnen und bieten eine klimafreundlichere Option für die Massenproduktion. Zwar lassen sich noch nicht alle Kunststoffteile aus biobasierten Materialien herstellen, doch finden sie zunehmend Verwendung in Verpackungen, Konsumgütern und einigen medizinischen Anwendungen.
Ihre Integration in die Spritzgussindustrie hängt stark von der Art der Anwendung und den erforderlichen Materialeigenschaften ab. So müssen beispielsweise Hitzebeständigkeit, Festigkeit und Schwindverhalten mit der Kavitätsgestaltung des Spritzgießwerkzeugs und der Einsatzumgebung des Bauteils übereinstimmen. Hersteller erforschen zudem Mischungen aus biobasierten Harzen und konventionellen Polymeren wie Polyvinylchlorid, um Leistung und Nachhaltigkeit in Einklang zu bringen.
Welche Sicherheitstipps gibt es beim Kunststoffspritzguss?
Bei der Arbeit mit Spritzgussmaschinen hat Sicherheit stets oberste Priorität. Dieser Fertigungsprozess beinhaltet die Verarbeitung von hochtemperiertem, geschmolzenem Kunststoff, den Einsatz schwerer Maschinen und komplexer Formen – allesamt mit gewissen Risiken verbunden. Um sowohl die Bediener als auch die Anlagen zu schützen, müssen strenge Sicherheitsvorschriften eingehalten werden.
Vor Wartungsarbeiten an einer Spritzgießmaschine sind die Sicherheitsmaßnahmen (Lockout/Tagout) unerlässlich. Diese Schritte verhindern unerwartete Maschinenstarts und schützen Sie vor Verletzungen an beweglichen Bauteilen wie der Kolbenschnecke oder dem Pressteller. Beim Arbeiten in der Nähe des Zylinders oder der Heizbänder ist die Verwendung von persönlicher Schutzausrüstung (PSA) für hohe Temperaturen unerlässlich, da die Temperaturen dort den Schmelzpunkt vieler Thermoplaste überschreiten können.
Die Spülvorgänge müssen ordnungsgemäß durchgeführt werden, um die Freisetzung gefährlicher Zersetzungsgase im Inneren des Zylinders zu vermeiden. Dies ist besonders wichtig beim Wechsel von Polyvinylchlorid zu einem anderen Polymer.
Wie sieht die Zukunft des Kunststoffspritzgießens aus?
Die Zukunft des Kunststoffspritzgießens liegt in intelligenteren, saubereren und flexibleren Produktionssystemen. Da die Branche auf nachhaltigere und effizientere Prozesse setzt, werden wir bedeutende Fortschritte in den Bereichen Automatisierung, Materialwissenschaft und Prozesssimulation erleben.
Die Technologie des digitalen Zwillings ermöglicht es Herstellern, die Werkzeugentwicklungszeit um bis zu 30 % zu verkürzen, die Werkzeuggenauigkeit zu verbessern und die Produktentwicklung zu beschleunigen. Künstliche Intelligenz wird zudem in Spritzgießmaschinen integriert, um Prozessparameter wie Einspritzdruck, Schließkraft und Kühlkanaleffizienz zu optimieren. Diese Technologien tragen dazu bei, den Energieverbrauch und den Materialabfall in der gesamten Produktion zu reduzieren.
Gleichzeitig halten biobasierte Harze wie PHA Einzug in die Massenproduktion und bieten eine vielversprechende Alternative zu herkömmlichen Polymeren wie Acrylnitril-Butadien-Styrol. In Kombination mit CNC-Bearbeitung für Prototypen und verbesserter Werkzeugkonstruktionssoftware treiben diese Innovationen die nächste Generation der Großserienfertigung voran.
Wie wählt man den richtigen Spritzgusspartner oder -hersteller aus?
Bei der Wahl eines Partners für Kunststoffspritzguss geht es nicht nur um die Kosten, sondern auch um Kompetenz, Zuverlässigkeit und langfristigen Erfolg. Beginnen Sie mit der Prüfung der Zertifizierungen, wie beispielsweise ISO 9001, die die Einhaltung von Qualitätsstandards belegen. Prüfen Sie anschließend die Werkzeugkompetenz des Unternehmens. Kann es sowohl Aluminium- als auch Stahlformen für unterschiedliche Produktionsvolumina verarbeiten? Kann es enge Toleranzen einhalten und komplexe Formhohlräume mit fortschrittlichen Merkmalen wie Kühlkanälen und Auswerferstiften herstellen?
Die Skalierbarkeit der Produktion ist ebenfalls entscheidend. Ob Sie Prototypen in der Frühphase entwickeln oder eine Serienproduktion planen – Ihr Hersteller sollte Ihre benötigte Produktionsmenge liefern können. Stellen Sie sicher, dass er die Anwendungsbereiche Ihrer Branche versteht, sei es Karosserieteile, Medizinprodukte oder Aufbewahrungsbehälter für Endverbraucher. Ein zuverlässiger Spritzgussbetrieb bietet zudem Qualitätssicherungsverfahren während des gesamten Spritzgussprozesses, von der Materialauswahl bis zur Werkzeugwartung.
Wichtig ist ein Partner, der Materialverschwendung reduziert, den Spritzgießprozess optimiert und für gleichbleibende Qualität bei jedem Spritzvorgang sorgt. Achten Sie auf Transparenz hinsichtlich Prozessparametern wie Einspritzdruck, Zykluszeiten und Kühlmethoden. Diese Details beeinflussen direkt die Festigkeit, Oberflächengüte und Maßgenauigkeit der Bauteile.
Deshalb profitieren Unternehmen, die mit den Spritzgussdienstleistungen von 3ERP zusammenarbeiten, von der schnellen Prototypenerstellung mit Aluminiumformen und der Serienfertigung aus einer Hand. Die Ingenieure von 3ERP übernehmen den gesamten Prozess – von der Formenkonstruktion und DFM-Analyse bis zur Endproduktion – sodass Sie nicht mit mehreren Anbietern koordinieren müssen. Es ist ein umfassender Service, der auf Flexibilität, Präzision und Schnelligkeit ausgelegt ist.
Fazit
Beim Kunststoffspritzguss kann die Wahl des richtigen Partners über Erfolg oder Misserfolg Ihres gesamten Projekts entscheiden. Deshalb ist die Entscheidung für den richtigen Partner so wichtig, denn nur so stellen Sie sicher, dass Ihre Teile stabil sind, Ihre Termine eingehalten werden und Ihr Budget nicht gesprengt wird. Letztendlich geht es bei diesem Prozess um mehr als nur das Schmelzen von Kunststoff und das Befüllen einer Form. Es geht darum, wie gut alles zusammenpasst – vom Formdesign und den Rohmaterialien bis hin zu den Personen, die Ihre Produktion steuern.
Sie müssen nicht alles allein herausfinden. Wenn wir uns auf die richtigen Materialien, enge Toleranzen und intelligente Werkzeuge einigen, erzielen Sie bessere Ergebnisse mit weniger Stress. Ob Sie Tausende von Teilen fertigen oder klein anfangen – der Erfolg hängt von den kleinen Details und dem richtigen Team an Ihrer Seite ab.
Häufig gestellte Fragen
Können recycelte Kunststoffe im Spritzgussverfahren verwendet werden?
Ja, recycelte Kunststoffe können im Spritzgussverfahren eingesetzt werden, insbesondere für weniger kritische Teile, bei denen Festigkeit und Aussehen weniger wichtig sind. Viele Hersteller verwenden Post-Consumer- oder Post-Industrial-Rezyklat in ihrer Produktion, um Materialverschwendung zu reduzieren und die Rohstoffkosten zu senken. Bei korrekter Anwendung schmelzen und fließen recycelte Polymere wie Neuware und füllen die Formhohlräume unter kontrolliertem Einspritzdruck.
Ist Kunststoffspritzguss schwierig?
Kunststoffspritzguss ist an sich nicht schwierig, aber ein hochtechnischer Fertigungsprozess, der Fachkenntnisse in Werkzeugbau, Thermoplasten und Maschinenbedienung erfordert. Sie müssen verstehen, wie Parameter wie Einspritzgeschwindigkeit, Nachdruck und Schussvolumen die Bauteileigenschaften beeinflussen. Komplexe Formwerkzeuge mit Hinterschnitten, mehreren Formhälften oder komplizierten Trennlinien erfordern präzise CNC-Bearbeitung und sorgfältige Formkonstruktion.