In der Fertigungs- und Bearbeitungsindustrie ist die Herstellung von Bohrungen nicht nur für die Ästhetik, sondern auch für die Funktionalität der Endprodukte von entscheidender Bedeutung. Die Bearbeitung von Bohrungen birgt jedoch eine Reihe von Herausforderungen, weshalb ein umfassendes Verständnis des Bohrungsprozesses unerlässlich ist.
Die Präzision bei der Konstruktion und Fertigung verschiedener Lochtypen ist für Hersteller von entscheidender Bedeutung. Fehlerhafte Ausführung kann zu Mängeln, Ineffizienzen und sogar zu Funktionsbeeinträchtigungen des Produkts führen.
Löcher spielen eine wichtige Rolle bei Automobilkomponenten, Luft- und Raumfahrtteilen oder Industriemaschinen und dienen Funktionen wie der Ausrichtung bei der Montage, der Gewichtsreduzierung, der Belüftung und der Befestigung von Bauteilen mit Befestigungselementen wie Schrauben und Bolzen.
Ziel dieses Artikels ist es, die verschiedenen Arten von Löchern, die in der Fertigung eingesetzt werden, zu untersuchen, ihre einzigartigen Eigenschaften hervorzuheben und ihre Anwendung in verschiedenen Fertigungssektoren zu beleuchten.
Was versteht man unter einem Loch in der maschinellen Bearbeitung?
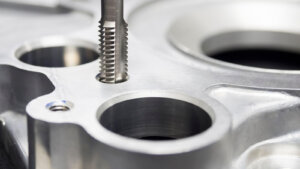
Bei der maschinellen Bearbeitung bezeichnet der Begriff „Loch“ jede zylindrische oder konische Form, die absichtlich in einem Material oder Bauteil erzeugt wird, um einen bestimmten Zweck zu erfüllen, beispielsweise zum Befestigen oder zum Herstellen von Durchlässen für Flüssigkeiten.
Bohrungen sind wesentliche Merkmale, die die Gesamtfunktionalität eines Bauteils unterstützen, und sie werden typischerweise durch mehrere Schlüsseleigenschaften definiert, die sicherstellen, dass sie den Konstruktions- und Produktionsanforderungen entsprechen.
Zu diesen Merkmalen gehören:
- Form und Größe: Das geometrische Profil eines Lochs, typischerweise kreisförmig, mit einem definierten Durchmesser und definierten Gesamtabmessungen.
- Tiefe: Wie tief das Loch in das Material hineinreicht.
- Ort: Die genaue Position des Lochs am Bauteil ist entscheidend für die Funktionalität und die Montage.
- Toleranzen: Die zulässige Abweichung bei den Abmessungen, um Passform und Funktion zu gewährleisten.
- Oberflächenfinish: Die Glätte der Innenfläche des Lochs.
- Fase: Eine abgeschrägte Kante am Eingang oder am Boden des Lochs, die die Montage erleichtern oder scharfe Kanten reduzieren soll.
Welche grundlegenden Lochtypen werden in der Fertigung und Bearbeitung verwendet?
Die in der maschinellen Bearbeitung und Fertigung eingesetzten Bohrungsarten können je nach Anwendungsfall stark variieren und reichen von einfachen Durchgangslöchern für Befestigungselemente bis hin zu komplexen Kegel- oder Gewindebohrungen für spezielle Funktionen.
Einfache Löcher
Eine einfache Bohrung zeichnet sich durch ihren gleichmäßigen Durchmesser aus und kann entweder ein Werkstück vollständig durchdringen (Durchgangsbohrung) oder darin enden (Sackbohrung). Sie wird typischerweise mit HSS- oder Hartmetallbohrern auf konventionellen oder CNC-Maschinen hergestellt.
- Symbole und Notationen: In technischen Zeichnungen werden einfache Löcher mit einem einfachen Kreis und einer Durchmesserangabe gekennzeichnet, die gegebenenfalls zusätzliche Angaben zur Tiefe enthalten kann, wenn das Loch nicht vollständig durch das Material hindurchgeht.
- Bearbeitungstechniken und Maschinentyp: Das Bohren einfacher Löcher erfolgt üblicherweise mit Ständerbohrmaschinen und CNC-Fräsmaschinen. Die Wahl der Maschine hängt maßgeblich vom Material, dem Lochdurchmesser und den geforderten Toleranzen ab. Ständerbohrmaschinen eignen sich für kleinere Serien, während CNC-Maschinen für hohe Präzision und größere Stückzahlen bevorzugt werden.
- Anwendungen: Einfache Löcher sind in fast allen Fertigungssektoren allgegenwärtig, insbesondere bei Montagearbeiten, wo sie Schrauben, Bolzen oder andere Befestigungsmethoden aufnehmen können, um verschiedene Bauteile miteinander zu verbinden.
Durchgangslöcher
Durchgangsbohrungen durchdringen das gesamte Material und ermöglichen so das vollständige Durchführen von Befestigungselementen wie Schrauben oder Nieten . Diese Art von Bohrung ist unerlässlich für Verbindungen, die von beiden Seiten der montierten Teile zugänglich sein müssen.
- Symbole und Notationen:
In technischen Zeichnungen werden Durchgangslöcher typischerweise durch einen Kreis mit einem Strich hindurch gekennzeichnet, gegebenenfalls ergänzt durch Angaben zu Durchmesser und Tiefe. - Bearbeitungstechniken und Maschinentyp:
Durchgangslöcher werden üblicherweise mit Bohrern oder Durchlaufbohrmaschinen hergestellt. Die Wahl des Verfahrens hängt oft von der Materialhärte und der Losgröße ab. CNC-Maschinen sind aufgrund ihrer Präzision und Effizienz bei der Herstellung gleichbleibender Durchgangslöcher in großen Stückzahlen besonders beliebt. - Anwendungen:
Von der einfachen Möbelmontage bis hin zu komplexen Luft- und Raumfahrtkomponenten sind Durchgangslöcher in verschiedenen Branchen allgegenwärtig. Sie sind besonders wichtig dort, wo sichere, verschraubte Verbindungen für die strukturelle Stabilität erforderlich sind.
Blinde Löcher
Sacklöcher werden bis zu einer bestimmten Tiefe gebohrt, ohne die andere Seite des Materials zu durchstoßen. Sie sind unerlässlich für Anwendungen, bei denen ein Innengewinde benötigt wird oder die Rückseite eines Bauteils unversehrt bleiben muss.
- Symbole und Notationen:
Diese Löcher sind in technischen Zeichnungen durch einen ausgefüllten Kreis gekennzeichnet, der Tiefenangaben und weitere relevante Bearbeitungsdetails enthält. - Bearbeitungstechniken und Maschinentyp:
Sacklöcher erfordern eine präzise Kontrolle der Bohrtiefe, die typischerweise durch CNC-Bohrverfahren erreicht wird. Besonderes Augenmerk wird auf die Wahl des Bohrers und der Betriebsparameter gelegt, um ein Überbohren zu vermeiden. - Anwendungen:
Sacklöcher werden häufig in Anwendungen eingesetzt, die Gewindebefestigungen erfordern, die nicht über das Material hinausragen, wie beispielsweise in der Unterhaltungselektronik oder in geschlossenen mechanischen Einheiten.
Konische Löcher
Konische Bohrungen sind kegelförmig und verjüngen sich mit zunehmender Materialtiefe. Diese Konstruktion ist entscheidend für Anwendungen, die eine enge Passung konischer Teile erfordern und gewährleistet eine sichere und präzise Montage.
- Symbole und Notationen:
In technischen Zeichnungen werden Kegelbohrungen häufig durch ein Kegelsymbol und spezifische Angaben zu Kegelwinkel und -tiefe gekennzeichnet. Diese Symbole helfen Zerspanungsmechanikern, die Bearbeitungsanforderungen präzise zu bestimmen. - Bearbeitungstechniken und Maschinentyp:
Die Herstellung von Kegelbohrungen erfordert in der Regel Spezialausrüstung, wie beispielsweise eine CNC-Fräsmaschine, die komplexe und präzise Schnitte ausführen kann. Kegelbohrer und -reibahlen werden ebenfalls häufig verwendet, um die gewünschte Kegelform zu erzielen. - Anwendungen:
Diese Bohrungen sind unerlässlich in Anwendungen, bei denen nichtlinearer Kontakt erforderlich ist. Sie werden häufig in der Automobilindustrie für Radbolzen, in der Luft- und Raumfahrt für Turbinenwellen und in der Herstellung von Sportgeräten für langlebige und präzise Verbindungen eingesetzt.
Gewindebohrungen
Gewindebohrungen besitzen ein Innengewinde zur Aufnahme von Schrauben oder Bolzen. Sie sind ein wesentlicher Bestandteil von Konstruktionen, bei denen Bauteile sicher befestigt und gleichzeitig zur Wartung oder Justierung demontiert werden müssen.
- Symbole und Notationen:
Gewindebohrungen werden in technischen Zeichnungen mit spezifischen Gewindegrößen- und Typbezeichnungen gekennzeichnet, z. B. M8 oder ¼-20, die die Spezifikationen des in die Bohrung geschnittenen Gewindes angeben. - Bearbeitungstechniken und Maschinentyp:
Gewindebohrungen werden üblicherweise mithilfe von Gewindebohrern in einem als Gewindeschneiden bekannten Verfahren hergestellt. Dies kann entweder manuell mit einem Gewindebohrer oder – für höhere Stückzahlen und höhere Präzision, insbesondere bei härteren Materialien – an einer CNC-Maschine erfolgen. - Anwendungen:
Gewindebohrungen sind in nahezu allen Fertigungsbranchen unverzichtbar und dienen der Befestigung von Abdeckungen, Paneelen und anderen Bauteilen in Baugruppen, die regelmäßig demontiert werden müssen. Sie finden sich häufig in der Unterhaltungselektronik, in Automobilbaugruppen und in Industriemaschinen.
Gewindebohrungen
Gewindebohrungen sind eine Art von Gewindebohrungen, in die ein Innengewinde geschnitten wird, sodass Befestigungselemente direkt eingeschraubt werden können. Dieser Vorgang wird mit einem Gewindebohrer durchgeführt, der das Gewindemuster präzise in ein vorgebohrtes Loch schneidet.
Durch das Gewindeschneiden entsteht ein dauerhaftes Gewinde für wiederholtes Montieren und Demontieren, was in Anwendungen, bei denen Wartungs- oder Justierungsarbeiten regelmäßig erforderlich sind, unerlässlich ist.
- Symbole und Notationen:
In technischen Zeichnungen werden Gewindebohrungen mit spezifischen Symbolen gekennzeichnet, die die Gewindegröße und -art angeben, z. B. M10 oder ¼-20 UNC, um sicherzustellen, dass die Maschinenbediener die richtige Gewindebohrergröße verwenden. - Bearbeitungstechniken und Maschinentyp:
Gewindebohrungen werden üblicherweise entweder mit manuellen Gewindeschneidwerkzeugen oder mit CNC-Maschinen hergestellt, die eine höhere Genauigkeit und Konsistenz bieten, insbesondere bei härteren Materialien oder wenn Präzision von größter Bedeutung ist. - Anwendungen:
Diese Bohrungen finden in verschiedenen Branchen breite Anwendung, darunter Automobil-, Luft- und Raumfahrt- sowie Elektronikindustrie, wo eine sichere und zuverlässige Befestigung von Bauteilen von entscheidender Bedeutung ist. Sie sind besonders häufig in Motorblöcken, Rahmen und Elektronikgehäusen zu finden.
Welche Spezialbohrungen sind in der modernen Fertigung üblich?
Spezielle Bohrungen wurden entwickelt, um bestimmte mechanische und strukturelle Anforderungen zu erfüllen und die Raffinesse moderner Bearbeitungsverfahren zu demonstrieren.
Senkbohrungen
Senkbohrungen sind so konstruiert, dass der Kopf eines Befestigungselements, wie z. B. einer Schraube oder eines Bolzens, bündig mit der Oberfläche des umgebenden Materials abschließt oder darunter liegt. Dies ist aus ästhetischen Gründen unerlässlich und gewährleistet gegebenenfalls eine glatte, freie Oberfläche.
- Symbole und Notationen:
In technischen Zeichnungen werden Senkbohrungen durch ein spezielles Symbol gekennzeichnet, das den Durchmesser und die Tiefe der Bohrung angibt und so für Klarheit bei den Maschinenbedienern während des Fertigungsprozesses sorgt. - Bearbeitungstechniken und Maschinentyp:
Die Herstellung von Senkbohrungen erfolgt üblicherweise mit einem Spezialbohrer oder Schaftfräser, der ein präzises Abtragen von Material ermöglicht, um eine flache Verlängerung über einer Standardbohrung zu erzeugen. Dieser Prozess kann auf verschiedenen Maschinen durchgeführt werden, darunter Standardbohrmaschinen und moderne CNC-Fräszentren, die die für hochwertige Oberflächen erforderliche Präzision bieten. - Anwendungen:
Senkbohrungen finden breite Anwendung in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und der Unterhaltungselektronik, wo der korrekte Sitz der Schraubenköpfe entscheidend für die strukturelle Integrität und die ästhetische Qualität ist. Sie sind besonders wichtig in Anwendungen, bei denen die Spannungsverteilung sorgfältig gesteuert werden muss, um Materialermüdung oder -versagen zu vermeiden.
Senklöcher
Senkbohrungen sind kegelförmige Aussparungen in einem Werkstück, die dafür sorgen, dass Schraubenköpfe bündig mit der Materialoberfläche abschließen oder darunter liegen. Diese Konstruktion ist nicht nur für eine ästhetische Glätte entscheidend, sondern reduziert auch den Luftwiderstand in der Luft- und Raumfahrt und gewährleistet eine ebene Oberfläche bei Tischlerarbeiten.
- Verwendete Symbole und Notationen:
Diese Bohrungen werden in technischen Zeichnungen mit einem Kegelsymbol sowie Durchmesser und Tiefe dargestellt, um eine präzise Bearbeitung zu gewährleisten. Die Bezeichnung ist standardisiert, um die Verständlichkeit in verschiedenen Fertigungsumgebungen sicherzustellen. - Bearbeitungstechniken und Maschinentyp:
Zum Herstellen einer Senkbohrung benötigt man üblicherweise eine Ständerbohrmaschine oder eine Fräsmaschine mit Senkbohrer. Mit diesem Werkzeug lässt sich der Kegel exakt und gleichmäßig bearbeiten. - Anwendungen:
Senkbohrungen werden häufig in der Luft- und Raumfahrt zur Reduzierung des Luftwiderstands und in der Möbelherstellung zur Verbesserung der Ästhetik und der strukturellen Integrität eingesetzt. Sie sind aber auch im Maschinenbau von entscheidender Bedeutung, wo die Spannungsverteilung von größter Wichtigkeit ist.
Senkbohrungen
Senkbohrungen sind im Wesentlichen vertiefte Stellen an der Öffnung eines Lochs, um den Kopf eines Befestigungselements aufzunehmen. Im Gegensatz zu Senkbohrungen sind sie für Befestigungselemente mit einer flachen Kopffläche ausgelegt und erfordern in der Regel eine präzise Tiefenkontrolle.
- Verwendete Symbole und Notationen:
Diese werden in technischen Zeichnungen mit spezifischen Symbolen markiert, die die Tiefe und den Durchmesser der Senkbohrung im Verhältnis zum Hauptloch angeben und so eine präzise Ausführung während der Bearbeitung ermöglichen. - Bearbeitungstechniken und Maschinentyp:
Diese Löcher werden mit Hilfe von modernen Bohrmaschinen hergestellt, die die Tiefe präzise einstellen können. Oft folgt darauf ein Nachbearbeitungsprozess, um sicherzustellen, dass die Oberfläche des Lochs für die sichere Aufnahme eines Befestigungselements geeignet ist. - Anwendungen:
Unverzichtbar in der Automobil- und Baubranche, wo sichere Befestigung für Sicherheit und Langlebigkeit entscheidend ist, gewährleisten Senkbohrungen, dass Schrauben und Bolzen ohne Risiko von Oberflächenbeschädigung oder strukturellem Versagen exakt angezogen werden können.
Was ist der Unterschied zwischen Senkbohrungen und Senkbohrungen?
Senkbohrungen sind zylindrische Bohrungen, die es ermöglichen, dass der Kopf einer Schraube oder eines Bolzens bündig mit oder unterhalb der Oberfläche des Untergrunds sitzt. Sie zeichnen sich durch ihren flachen Boden aus und werden eingesetzt, wenn die Verbindungselemente eine hohe Scherfestigkeit und die Fähigkeit zur Aufnahme erheblicher Lasten erfordern. Senkbohrungen sind in Schwermaschinen und Automobilanwendungen, in denen hohe Belastungen auftreten, von entscheidender Bedeutung.
Senkbohrungen hingegen sind konische Aussparungen, die dafür sorgen, dass der Schraubenkopf bündig mit der Materialoberfläche abschließt. Diese Konstruktion ist besonders in der Holz- und Metallbearbeitung sowie in der Herstellung von Unterhaltungselektronik von Vorteil, wo eine glatte und ästhetische Oberfläche entscheidend ist.
Spezifische Anwendungsszenarien:
- Senkbohrungen sind in Anwendungen vorzuziehen, bei denen die Verbindung seitlichen und Scherkräften standhalten muss, ohne dass es im Laufe der Zeit zu nennenswertem Verschleiß oder Lockerung kommt, und somit eine robuste mechanische Verbindung gewährleistet.
- Senkbohrungen werden für Anwendungen ausgewählt, bei denen die ästhetische Qualität der Oberfläche wichtig ist und die mechanischen Belastungen primär axial und nicht lateral wirken, um sicherzustellen, dass die optische Attraktivität des Produkts erhalten bleibt, ohne seine strukturelle Integrität zu beeinträchtigen.
Unterbrochene Löcher
Unterbrochene Bohrungen sind nicht durchgehend durch das Material; sie weisen Unterbrechungen oder Lücken innerhalb des Umfangs auf. Diese Unterbrechungen sind strategisch platziert und dienen der Verbesserung der mechanischen Haftung oder der Aufnahme eines anderen Bauteils, das die Bohrung kreuzt.
- Verwendete Symbole und Notationen: Diese Löcher werden in technischen Zeichnungen mit speziellen Symbolen gekennzeichnet, die auf ihren unterbrochenen Charakter hinweisen. Diese Symbole werden üblicherweise durch abwechselnd lange und kurze Striche dargestellt, die das Diagramm des Lochs umkreisen.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Die Herstellung unterbrochener Bohrungen erfordert hochentwickelte CNC-Bearbeitungszentren, die komplexe Start-Stopp-Vorgänge mit hoher Präzision ausführen können. Diese Maschinen folgen programmierten Bahnen, um die nicht kontinuierlichen Schnitte zu erzeugen.
- Anwendungen: Sie werden häufig in Anwendungen mit hoher Beanspruchung eingesetzt, bei denen die Materialintegrität um das Loch herum erhalten bleiben muss, wie beispielsweise bei Luft- und Raumfahrtkomponenten und komplexen Baugruppen, wodurch einzigartige mechanische und strukturelle Eigenschaften ermöglicht werden.
Spotface-Löcher
Spotface-Löcher sind flache Vertiefungen, die auf der Oberfläche eines Bauteils erzeugt werden, um sicherzustellen, dass ein Befestigungselement oder ein Schraubenkopf bündig mit oder unterhalb des Niveaus der umgebenden Oberfläche liegt, ohne dass die volle Tiefenänderung einer Senkbohrung erforderlich ist.
- Verwendete Symbole und Notationen: In technischen Zeichnungen werden Planbohrungen typischerweise mit einem Planbohrungssymbol (einem Kreis mit einem geraden Strich durch einen Durchmesser) gekennzeichnet, das den Durchmesser und die Tiefe angibt, um den Bearbeitungsprozess genau zu steuern.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Diese Löcher werden präzise mit einem Flächenfräser bearbeitet, der die Oberfläche bis zu einer bestimmten Tiefe abfräst. Dies geschieht häufig mit CNC-Maschinen, um eine gleichbleibende Genauigkeit bei mehreren Teilen zu gewährleisten.
- Anwendungen: Punktförmige Bohrungen sind in der Automobil- und Luftfahrtindustrie unerlässlich, wo Montageflächen für eine einwandfreie Abdichtung und Lastverteilung eine gleichmäßige Oberfläche erfordern. Sie sind besonders wichtig in Verbindungsbereichen, die hohen Drehmomenten und Druckkräften ausgesetzt sind.
Querbohrungen
Kreuzbohrungen sind sich kreuzende Bohrungen in einem Werkstück, die so konstruiert sind, dass sie sich an einem oder mehreren Punkten schneiden. Diese Bohrungen sind unerlässlich, um Kanäle für Stifte, Wellen oder Flüssigkeiten innerhalb von Bauteilen zu schaffen.
- Verwendete Symbole und Notationen: In technischen Zeichnungen werden Querbohrungen durch sich schneidende Linien dargestellt, an deren Schnittpunkten Kreissymbole angebracht sind, die jeweils mit spezifischen Durchmesserangaben versehen sind, um eine genaue Bearbeitung zu gewährleisten.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Typischerweise werden die Querbohrungen mit Hilfe von mehrachsigen CNC-Maschinen gefertigt, die eine präzise Kontrolle über Bohrwinkel und -tiefe ermöglichen und so sicherstellen, dass die Schnittpunkte gemäß den Konstruktionsvorgaben genau positioniert werden.
- Anwendungen: Sie werden in großem Umfang in Hydrauliksystemen, Luft- und Raumfahrtkomponenten sowie in Automobilbaugruppen eingesetzt, wo interne Fluidwege erforderlich sind oder wo die Montage von Querschnittsteilen erforderlich ist.
Stufenlöcher
Stufenbohrungen zeichnen sich durch ihren gestaffelten oder stufenförmigen Durchmesser aus, der sich in bestimmten Tiefen innerhalb der Bohrung ändert. Diese Konstruktion ermöglicht die Unterbringung von Bauteilen unterschiedlicher Größe auf verschiedenen Ebenen innerhalb derselben Bohrung.
- Verwendete Symbole und Notationen: In technischen Zeichnungen werden gestufte Bohrungen detailliert mit Schnittansichten dargestellt, die jede Durchmesseränderung und Tiefenebene zeigen, oft begleitet von spezifischen Durchmesser- und Tiefensymbolen.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Stufenbohrungen werden typischerweise in einem Arbeitsgang mit Bohrern unterschiedlicher Durchmesser oder speziellen Stufenbohrern gefertigt. Um die für die Stufen erforderliche hohe Genauigkeit zu erzielen, wird häufig präzises CNC-Bohren eingesetzt.
- Anwendungen: Solche Bohrungen sind entscheidend für Anwendungen, die die Montage verschiedener Komponenten innerhalb einer einzigen Baugruppe erfordern, wie z. B. Motoren und Getriebe in der Roboter- und Automobilindustrie, da sie kompakte Konstruktionen und eine effiziente Raumnutzung ermöglichen.
Aufgebohrte Löcher
Ein geriebener Bohrlochquerschnitt wird präzise bearbeitet, um einen exakten Durchmesser und eine glatte Oberfläche zu erzielen. Dieser Bohrlochquerschnitt entsteht durch Aufweiten und Fertigbearbeiten eines bereits vorhandenen Bohrlochs mit einem Reibahlenwerkzeug.
- Verwendete Symbole und Notationen: In technischen Zeichnungen werden geriebene Löcher üblicherweise mit dem Symbol „R“ gefolgt von der Angabe des Durchmessers gekennzeichnet, um sicherzustellen, dass für die Fertigung präzise Spezifikationen übermittelt werden.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Das Aufreiben kann mit einer Bohrmaschine oder einer CNC-Maschine durchgeführt werden, wobei die Reibahle, ein rotierendes Schneidwerkzeug mit mehreren Schneidkanten, verwendet wird, um Löcher zu vergrößern und mit engen Toleranzen fertigzustellen.
- Anwendungen: Aufgeriebene Bohrungen sind in der Automobil- und Luftfahrtindustrie unerlässlich, wo enge Toleranzen und glatte Oberflächen für die Montage von mechanischen Bauteilen wie Buchsen und Lagergehäusen von entscheidender Bedeutung sind.
Gebohrte Löcher
Das Tieflochbohren ist ein Verfahren, das lange, gerade Löcher mit einem hohen Verhältnis von Tiefe zu Durchmesser von typischerweise über 20:1 erzeugt, was mit herkömmlichen Bohrmethoden nicht erreicht werden kann.
- Verwendete Symbole und Notationen: Diese Bohrungen sind in technischen Zeichnungen mit ihren jeweiligen Durchmessern und Tiefen gekennzeichnet, oft begleitet von der Bezeichnung „GD“ (Gun Drill), um das erforderliche Bohrverfahren anzugeben.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Das Tieflochbohren wird mit einer Tieflochbohrmaschine oder einer hochpräzisen CNC-Maschine durchgeführt, wobei ein langer, dünner Bohrer verwendet wird, um tiefe Löcher ohne Abweichungen zu erzielen.
- Anwendungen: Diese Technik findet breite Anwendung bei der Herstellung von Medizinprodukten wie Knochenschrauben und Wirbelsäulenimplantaten sowie in der Automobilindustrie für Kraftstoffsystemkomponenten, wo präzise tiefe Bohrungen von entscheidender Bedeutung sind.
Entlüftungslöcher
Entlüftungslöcher sind kleine Kanäle, die dazu dienen, Luft oder Gase während der Fertigungsprozesse entweichen zu lassen. Diese Löcher verhindern einen Druckaufbau, der andernfalls zu Fehlern beim Gießen oder anderen Umformverfahren führen könnte.
- Verwendete Symbole und Notationen: In technischen Zeichnungen werden Entlüftungsöffnungen typischerweise mit bestimmten Symbolen wie einem Kreis mit einem Kreuz gekennzeichnet, begleitet von Größenangaben, um Klarheit und Präzision bei der Fertigung zu gewährleisten.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Die Herstellung von Entlüftungslöchern erfolgt typischerweise durch präzise Bohrtechniken mit CNC-Maschinen, die ein kontrolliertes Bohren an festgelegten Stellen ermöglichen und so die Integrität des mechanischen Bauteils gewährleisten.
- Anwendungen: Entlüftungslöcher sind in Anwendungen wie Spritzguss und Gießen unerlässlich, da eingeschlossene Gase in der Form zu unvollständiger Füllung oder Hohlräumen führen können. Durch das Entweichen der Gase verbessern Entlüftungslöcher die Qualität und Festigkeit des Endprodukts.
Pilotlöcher
Pilotlöcher sind vorgebohrte Löcher, die als Führung für Schrauben oder Bolzen dienen. Diese Vorbohrungen haben einen kleineren Durchmesser als die vorgesehenen Befestigungselemente und verhindern ein Aufspalten des Materials, insbesondere bei spröden Werkstoffen wie Holz oder bestimmten Kunststoffen.
- Verwendete Symbole und Notationen: Pilotbohrungen werden in Diagrammen mit einer eindeutigen Bezeichnung gekennzeichnet, oft mit „PH“ gefolgt von den Größenangaben, die sowohl Tiefe als auch Durchmesser angeben, um den Bearbeitungsprozess zu steuern.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Das Vorbohren erfolgt üblicherweise mit Standard-Bohrmaschinen oder tragbaren Bohrmaschinen, die mit Bohrern ausgestattet sind, deren Größe für die folgenden Befestigungselemente geeignet ist, um die Ausrichtung und die strukturelle Integrität zu gewährleisten.
- Anwendungen: Vorbohrungen sind im Bauwesen und in der Holzverarbeitung unerlässlich, da sie die präzise Positionierung und sichere Befestigung von Bauteilen gewährleisten. Sie sind besonders wichtig bei Anwendungen mit hohen Belastungen, wo die Genauigkeit der Ausrichtung der Befestigungselemente die Stabilität der Konstruktion beeinflusst.
Spiralförmige Löcher
Spiralbohrungen zeichnen sich durch ihre spiralförmige Struktur aus, die Funktionen wie den Durchfluss von Flüssigkeiten oder die Spannungsverteilung ermöglicht. Diese Bohrungen sind komplex und erfordern eine präzise Ausführung, um ihre Funktionalität zu gewährleisten.
- Verwendete Symbole und Notationen: In technischen Schemata werden spiralförmige Bohrungen oft mit einem Spiralensymbol und spezifischen Angaben zu Durchmesser und Steigung gekennzeichnet, um den Bearbeitungsprozess zu steuern.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Die Herstellung von Spiralbohrungen erfordert typischerweise eine hochentwickelte CNC-Bearbeitung mit Spezialbohrern, die für die spiralförmige Bohrung ausgelegt sind. Dieser Prozess erfordert höchste Präzision, um die Integrität und Funktionalität der Spirale zu gewährleisten.
- Anwendungen: Spiralbohrungen sind integraler Bestandteil von Anwendungen, die ein Fluiddynamikmanagement erfordern, wie z. B. Hydrauliksysteme und Luft- und Raumfahrtkomponenten, bei denen Luft oder Flüssigkeit kontrolliert spiralförmig durch die Komponenten strömen müssen.
Dübelstiftlöcher
Passstiftlöcher dienen zur Aufnahme von Passstiften, die zur hochpräzisen Ausrichtung oder Montage von Bauteilen verwendet werden. Diese Löcher müssen äußerst genau sein, um einen festen Sitz und eine korrekte Ausrichtung zu gewährleisten.
- Verwendete Symbole und Notationen: Diese Löcher sind in den technischen Zeichnungen mit speziellen Symbolen gekennzeichnet, die den Durchmesser und die Tiefe angeben, welche für die Passung der Dübelstifte entscheidend sind.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Die Dübelstiftlöcher werden typischerweise mit Präzisionsbohrtechniken auf CNC-Maschinen gefertigt, die die für die Ausrichtung erforderlichen strengen Toleranzen einhalten können.
- Anwendungen: In der Fertigung sind Passstiftlöcher von entscheidender Bedeutung für die präzise Montage komplexer Maschinen, Automobilkomponenten sowie von Vorrichtungen und Lehren, die in verschiedenen Branchen eingesetzt werden.
Schlüssellochlöcher
Schlüssellochbohrungen zeichnen sich durch ihre große Öffnung aus, die sich nach unten verjüngt und so der klassischen Schlüssellochform ähnelt. Diese Konstruktion ermöglicht das Einführen von Kabeln oder Montagebolzen, die zum Justieren oder Entfernen zugänglich sein müssen.
- Verwendete Symbole und Notationen:
Diese Löcher werden in technischen Zeichnungen typischerweise mit einem Symbol in Draufsicht gekennzeichnet, das den größeren Durchmesser zeigt, der in den kleineren Sockel mündet, oft begleitet von spezifischen Maßangaben für beide Abschnitte des Lochs. - Bearbeitungstechniken und eingesetzter Maschinentyp:
Die Herstellung von Schlüssellochbohrungen erfordert präzise CNC-Maschinen (Computer Numerical Control), die Bohrungen mit zwei Durchmessern in einem Arbeitsgang durchführen können. Dieser Prozess beinhaltet häufig spezielle Bohrer oder Schaftfräser, die sich nahtlos auf die erforderlichen Abmessungen verjüngen lassen. - Anwendungen:
Schlüssellochbohrungen werden häufig in Automobilbaugruppen, Luft- und Raumfahrtkomponenten und Elektronikgehäusen verwendet, wo Teile fest befestigt, aber für Wartungs- und Justierungsarbeiten leicht abnehmbar bleiben müssen.
Polierte Löcher
Durch das Polieren werden Bohrungen veredelt, wodurch die Oberfläche geglättet und gehärtet wird. Dieses Verfahren verbessert die Maßgenauigkeit und Oberflächenstruktur, indem die Metalloberfläche verdichtet statt abgetragen wird, um die endgültigen Maße und die gewünschte Oberflächenbeschaffenheit zu erzielen.
- Verwendete Symbole und Notationen:
In der technischen Dokumentation werden polierte Löcher mit einer Markierung versehen, die die mit dem im Prozess verwendeten Polierwerkzeug erreichbare Oberflächenrauheitstoleranz angibt. - Bearbeitungstechniken und eingesetzter Maschinentyp:
Das Glätten erfolgt typischerweise mit einem Glättwerkzeug oder einer Glättkugel, die gegen die Oberfläche des Lochs gepresst wird. Dies geschieht in einer Maschine, die einen gleichmäßigen Druck und eine konstante Geschwindigkeit gewährleisten kann, wie beispielsweise einem CNC-Drehzentrum oder einer speziellen Glättmaschine. - Anwendungen:
Polierte Bohrungen sind entscheidend bei Anwendungen mit hohen Belastungen, bei denen Oberflächenintegrität und Glätte von größter Bedeutung sind, wie beispielsweise bei Hydraulikzylinderwänden, kritischen Lagerhalterungen und Luft- und Raumfahrtkomponenten.
Überlappende Löcher
Überlappende Bohrungen entstehen, wenn sich zwei oder mehr Bohrungskanäle kreuzen. Dadurch entsteht eine komplexe Form, die die Verbindung und Montage von Bauteilen verbessern kann. Diese Bohrungen werden häufig genutzt, um die Auflagefläche an einer Verbindungsstelle zu vergrößern und so eine sicherere Befestigung der Verbindungselemente zu ermöglichen.
- Verwendete Symbole und Notationen:
Typischerweise werden diese in technischen Zeichnungen durch sich überlappende Kreise mit Maßlinien dargestellt, die die Mittelpunkte und Durchmesser angeben, oft begleitet von detaillierten Angaben zu den erforderlichen Toleranzen und Oberflächenbeschaffenheiten. - Bearbeitungstechniken und eingesetzter Maschinentyp:
Die Herstellung überlappender Bohrungen erfordert in der Regel präzise CNC-Maschinen mit Mehrachsenbearbeitungsfähigkeit. Dabei kommen spezielle Bohrer oder Fräswerkzeuge zum Einsatz, die die Bohrungen präzise schneiden können, ohne die strukturelle Integrität des Materials zu beeinträchtigen. - Anwendungen:
Überlappende Bohrungen finden breite Anwendung in der Luft- und Raumfahrt- sowie der Automobilindustrie, wo strukturelle Integrität und Bauteilgenauigkeit von höchster Bedeutung sind. Diese Bohrungen verbessern die Befestigungsmöglichkeiten in komplexen Baugruppen, wie sie häufig bei Motorhalterungen, Rahmenverbindern und verschiedenen Strukturbauteilen vorkommen.
Mikrolöcher
Mikrobohrungen sind extrem kleine Löcher, typischerweise mit Durchmessern von wenigen Mikrometern bis zu mehreren Millimetern, die für ihre Präzision und die damit verbundenen technischen Herausforderungen bei der Herstellung bekannt sind.
- Verwendete Symbole und Notationen:
In technischen Zeichnungen sind diese Bohrungen mit präzisen Durchmessersymbolen und Tiefenangaben gekennzeichnet. Die Beschriftungen enthalten oft genaue Anweisungen für Werkzeuge und Techniken, um eine Genauigkeit bis auf den Mikrometerbereich zu gewährleisten. - Bearbeitungstechniken und eingesetzter Maschinentyp:
Die Herstellung von Mikrobohrungen erfordert fortschrittliche Bearbeitungsverfahren wie Mikrobohren, Laserbohren oder elektrochemische Bearbeitung, die die für solch kleine Abmessungen notwendige hohe Präzision ermöglichen. Diese Techniken werden mithilfe von hochpräzisen CNC-Maschinen oder speziellen Bohranlagen mit diamantbestückten Bohrern oder Laserschneidanlagen umgesetzt. - Anwendungen:
Mikrobohrungen sind in Bereichen wie der Elektronik von entscheidender Bedeutung, wo sie in Leiterplatten und mikroelektronischen Bauelementen zur Belüftung und Faserführung eingesetzt werden. Auch in der Medizintechnik sind sie unverzichtbar, insbesondere bei Geräten, die präzise Medikamentenverabreichungssysteme oder interne Kühlkanäle erfordern.
Öllöcher
Ölbohrungen sind speziell für die Schmierung von Maschinen konstruiert. Ihre strategische Platzierung gewährleistet, dass jedes zu schmierende Teil mit Öl versorgt wird, wodurch Reibung und Verschleiß langfristig reduziert werden. Ihre Konstruktion ist entscheidend für die Langlebigkeit und Effizienz mechanischer Bauteile.
- Verwendete Symbole und Notationen: In technischen Zeichnungen werden Ölbohrungen üblicherweise durch ihren Durchmesser und ihre Position sowie ein Symbol, das ihren Zweck angibt (z. B. ein Kreis mit einem radialen Strich), gekennzeichnet. Die Angaben können Details zum verwendeten Schmierstoff und zur Schmierhäufigkeit enthalten.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Die Herstellung von Ölbohrungen erfordert häufig Präzisionsbohrtechniken. CNC-Maschinen werden aufgrund ihrer Fähigkeit, die für solche Aufgaben notwendige hohe Präzision zu erreichen, häufig eingesetzt. Je nach Material und Komplexität der Maschine kann auch Laserbohren verwendet werden, um minimale Abweichungen und maximale Präzision zu gewährleisten.
- Anwendungen: Ölbohrungen sind ein wesentlicher Bestandteil von Automobilmotoren, Luft- und Raumfahrtkomponenten sowie verschiedenen Arten von rotierenden Maschinen, bei denen Metall-auf-Metall-Kontakt auftritt. Ihre Anwendung ist in Bereichen mit hohen thermischen Belastungen und mechanischer Beanspruchung von entscheidender Bedeutung, um sicherzustellen, dass alle beweglichen Teile unter allen Betriebsbedingungen ausreichend geschmiert sind.
Auswerferstiftlöcher
Auswerferstiftlöcher werden in Formen verwendet, um das Entformen der Teile zu erleichtern. Die Präzision, mit der diese Löcher gebohrt werden, beeinflusst die Integrität und Qualität des Formteils sowie die Effizienz des Formprozesses.
- Verwendete Symbole und Notationen: Diese Löcher sind an den Formen anhand ihrer genauen Positionen und Abmessungen markiert und werden üblicherweise in technischen Zeichnungen mit einer eindeutigen Kennung angegeben. Diese Kennzeichnung gewährleistet, dass jedes Auswerferstiftloch exakt nach Vorgaben gefertigt wird, um Abweichungen im Formprozess zu vermeiden.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Die Bohrungen für den Auswerferstift erfordern hohe Präzision und werden üblicherweise mit CNC-Bohr- oder Fräsmaschinen bearbeitet, die auch harte Formmaterialien wie Stahl oder Aluminium bearbeiten können. Die Wahl des Bearbeitungsverfahrens hängt oft vom Durchmesser des Auswerferstifts und der Art des Formmaterials ab.
- Anwendungen: Auswerferstiftlöcher sind in der Kunststoffindustrie, insbesondere beim Spritzgießen und Druckgießen, von entscheidender Bedeutung. Sie spielen eine wichtige Rolle bei der Automatisierung der Auswerfphase des Formprozesses und gewährleisten ein schnelles, effizientes und beschädigungsfreies Auswerfen der fertigen Produkte.
Kryogene Löcher
Kryogene Bohrungen werden präzise konstruiert, um den extremen Temperaturen in kryogenen Umgebungen, wie sie beispielsweise in der Luft- und Raumfahrt auftreten, standzuhalten. Diese Bohrungen werden typischerweise in Bauteile integriert, die eine hohe thermische Beständigkeit und Stabilität erfordern.
- Verwendete Symbole und Notationen: In technischen Zeichnungen werden Tieftemperaturbohrungen oft mit speziellen Symbolen gekennzeichnet, die Angaben zu Durchmesser und Tiefe sowie zu den für die Tieftemperaturen geeigneten Werkstoffen enthalten können.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Die Herstellung von Tieftemperaturbohrungen erfordert häufig fortschrittliche Bearbeitungsverfahren, die eine präzise Bearbeitung bei unterschiedlichen Temperaturen gewährleisten. Techniken wie Laserbohren oder Elektronenstrahlbearbeitung werden bevorzugt, da sie sich für Werkstoffe wie Titan oder Inconel eignen, die häufig in Tieftemperaturanwendungen eingesetzt werden.
- Anwendungen: Kryogene Bohrungen sind für Komponenten in der Weltraumforschung, supraleitenden Magneten und Flüssigerdgasspeichern unerlässlich. Ihre Funktionsfähigkeit unter Tieftemperaturbedingungen gewährleistet die Sicherheit und Effizienz kritischer Infrastrukturen.
Durchgangsloch für Schraube
Die Gewindebohrungen sind so konstruiert, dass die Schrauben hindurchgeführt werden können, ohne in das erste Bauteil einzuschrauben. Dadurch wird sichergestellt, dass das Schraubengewinde nur mit dem vorgesehenen Gewindeteil in Eingriff kommt. Dies verhindert ein Verklemmen der Schraube oder eine übermäßige Belastung des Materials.
- Verwendete Symbole und Notationen: Diese Löcher sind in technischen Zeichnungen mit speziellen Bezeichnungen versehen, die darauf hinweisen, dass der Durchmesser größer als der Außendurchmesser der Schraube ist, wodurch eine Passung ermöglicht wird, die Materialspannungen vermeidet.
- Bearbeitungstechniken und eingesetzter Maschinentyp: Das Bohren von Schraubendurchgangslöchern ist ein unkomplizierter Vorgang, der üblicherweise mit Präzisionsbohrmaschinen oder CNC-Maschinen durchgeführt wird, um sicherzustellen, dass die Lochabmessungen die Integrität der Baugruppe nicht beeinträchtigen.
- Anwendungen: Schraubdurchgangslöcher sind in nahezu allen Branchen allgegenwärtig, von der einfachen Möbelmontage bis hin zu komplexen Baugruppen in der Luft- und Raumfahrt sowie der Automobilindustrie. Sie spielen eine entscheidende Rolle, um sicherzustellen, dass Bauteile sicher befestigt werden, ohne das Grundmaterial zu beschädigen.
Welche Werkzeuge sind für die Lochherstellung unerlässlich?

Die richtigen Werkzeuge erleichtern nicht nur den Prozess, sondern sichern auch die Qualität und Langlebigkeit des Produkts. Hier finden Sie eine Übersicht der wichtigsten Werkzeuge zum Bohren von Löchern, die jeweils eine spezifische Funktion in der Fertigung erfüllen.
- Bohrmaschine: Dieses Werkzeug, ein Standard in jeder Bearbeitungsumgebung, ist für die Herstellung präziser Löcher mit unterschiedlichen Durchmessern verantwortlich und wird üblicherweise für einfache Durchgangslöcher in Materialien aller Art verwendet.
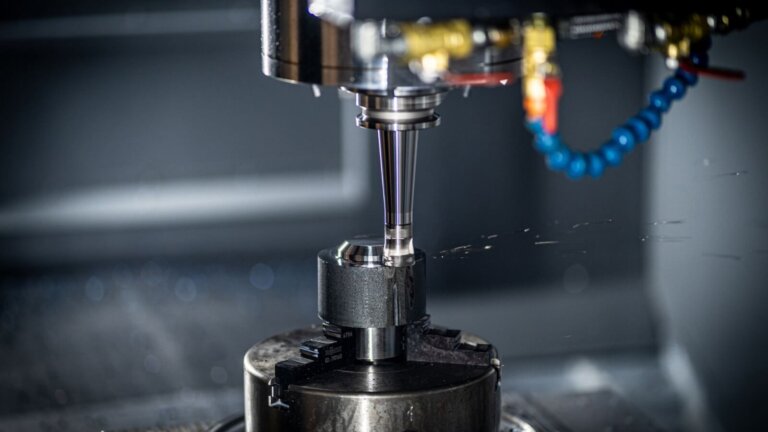
- CNC-Fräsmaschine: Bietet Vielseitigkeit durch die Möglichkeit, komplexe Geometrien und eine Vielzahl von Lochtypen, einschließlich Senk- und Aufbohrlöchern, unter Einhaltung strenger Toleranzen zu erstellen.
- Gewindeschneidwerkzeuge: Unverzichtbar zum Herstellen von Gewindelöchern. Diese Werkzeuge schneiden Innengewinde zur Aufnahme von Bolzen oder Schrauben, was für Montagezwecke unerlässlich ist.
- Reibahlen: Wird verwendet, um den Durchmesser eines bereits vorhandenen Lochs zu vergrößern und so einen hochpräzisen Durchmesser und eine glatte Oberfläche zu erzielen.
- Laserschneider: Ideal zum Herstellen präziser und sauberer Löcher in Blechen, insbesondere für kleinere Durchmesser, bei denen herkömmliches Bohren nicht möglich ist.
Die richtigen Werkzeuge zur Lochherstellung auswählen
Die Auswahl des richtigen Werkzeugs zur Bohrungsherstellung erfordert die Berücksichtigung von Materialart, Bohrungsabmessung und der beabsichtigten Funktion der Bohrung. So wählen Sie die passenden Werkzeuge aus:
- Beurteilung der Materialhärte: Härtere Werkstoffe wie Edelstahl erfordern unter Umständen robuste Werkzeuge wie Hartmetallbohrer, während weichere Werkstoffe wie Aluminium mit Schnellarbeitsstahlwerkzeugen bearbeitet werden können.
- Bohrungsspezifikationen verstehen: Verschiedene Locharten, wie Sacklöcher oder Gewindebohrungen, erfordern spezielle Werkzeuge. Um beispielsweise eine Gewindebohrung herzustellen, benötigt man sowohl einen Bohrer zum Vorbohren als auch einen Gewindebohrer zum Schneiden des Gewindes.
- Produktionsvolumen berücksichtigen: Bei Projekten mit hohem Produktionsvolumen kann der Einsatz von CNC-Maschinen von Vorteil sein, da diese mehrere Funktionen kombinieren und den Produktionsprozess beschleunigen.
- Genauigkeitsanforderungen: Enge Toleranzen können den Einsatz von CNC-Technologie oder Präzisionsreibahlen erforderlich machen, um die geforderte Genauigkeit zu erreichen.
Welche Faktoren beeinflussen die Lochqualität?
Die Herstellung hochwertiger Bohrungen in der modernen Fertigung ist entscheidend für die Funktionalität und Langlebigkeit des Endprodukts. Die Qualität einer Bohrung kann die Montage, Passgenauigkeit und Leistung der Bauteile maßgeblich beeinflussen. Im Folgenden werden die wichtigsten Faktoren aufgeführt, die die Bohrungsqualität in Fertigungsprozessen beeinflussen können:
- Werkzeugzustand: Stumpfe oder abgenutzte Werkzeuge können zu schlechter Schnittqualität und Maßabweichungen führen. Regelmäßige Inspektion und Wartung von Bohrern, Reibahlen und anderen Schneidwerkzeugen sind daher unerlässlich.
- Materialeigenschaften: Die Art des zu bohrenden Materials beeinflusst die Wahl der Bohrparameter und Werkzeuge. Härtere Materialien erfordern im Vergleich zu weicheren Materialien andere Drehzahlen, Vorschübe und Werkzeuggeometrien.
- Maschinenstabilität: Die Steifigkeit und Stabilität der Bearbeitungseinrichtung, einschließlich der Werkstückaufnahme und der Werkzeugmaschine selbst, sind entscheidend, um Vibrationen zu vermeiden, die die Qualität der Bohrungen beeinträchtigen können.
- Schnittgeschwindigkeit und Vorschub: Optimale Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten sind entscheidend, um Wärme und Verschleiß zu minimieren, die die Lochabmessungen und die Oberflächengüte beeinträchtigen können.
- Kühlmittel und Schmierung: Die sachgemäße Anwendung von Kühl- und Schmierstoffen trägt zur Wärmeableitung bei, verringert die Wärmeausdehnung und verlängert die Werkzeugstandzeit, was alles zur Qualität des Bohrlochs beiträgt.
- Werkzeuggeometrie: Die Werkzeugkonstruktion beeinflusst den Schneidvorgang und den Spanabtransport. Um optimale Ergebnisse zu erzielen, sind Werkzeuge erforderlich, die speziell auf das Material und die Art der Bohrung abgestimmt sind.
- Hackreihenfolge: Beim Tieflochbohren hilft die Verwendung einer Picksequenz, die Spangröße und die Wärmeentwicklung zu kontrollieren und somit die Integrität des Bohrlochs zu erhalten.
- Bedienerfähigkeit: Die Fachkenntnis des Bedieners bei der Einrichtung der Maschine und der Auswahl der richtigen Parameter kann das Ergebnis maßgeblich beeinflussen.
Welche technischen Aspekte sind bei der Konstruktion und Auswahl von Bohrungstypen zu berücksichtigen?

Bei der Konstruktion und Auswahl von Bohrungstypen für technische Anwendungen sollten mehrere kritische Faktoren wie die Materialauswahl, die Präzisionsanforderungen und der Verwendungszweck der Bohrung Ihre Entscheidungen von der Werkzeugwahl bis hin zu den Bearbeitungstechniken beeinflussen.
Materialauswahl
Die Materialwahl hat maßgeblichen Einfluss auf die Art der Bohrung, die sich effektiv herstellen lässt, und deren spätere Leistung in der Anwendung. Hier einige wichtige Punkte:
- Härte und Duktilität: Die Härte des Materials bestimmt die Art des benötigten Schneidwerkzeugs, während seine Duktilität Einfluss darauf hat, wie sich das Material beim Bohren verformt.
- Thermische Eigenschaften: Bei Werkstoffen mit hoher Wärmebeständigkeit können während des Bohrvorgangs spezielle Kühl- oder Schmierstrategien erforderlich sein, um Beschädigungen oder Verformungen zu vermeiden.
- Chemische Reaktivität: Nicht korrosive Werkstoffe sind in Umgebungen vorzuziehen, in denen das Loch korrosiven Einflüssen ausgesetzt sein kann.
Toleranzen und Präzision
Die Einhaltung der richtigen Toleranzen und Präzision bei der Bohrungsherstellung ist entscheidend für die Passgenauigkeit, Funktionalität und Leistung des Bauteils. Zu den Einflussfaktoren gehören:
- Werkzeugpräzision: Hochwertige, präzisionsgefertigte Werkzeuge sind unerlässlich, um die in anspruchsvollen Anwendungen erforderlichen engen Toleranzen zu erreichen.
- Bearbeitungseinstellungen: Optimale Schnittgeschwindigkeit, Vorschubgeschwindigkeit und Bearbeitungsreihenfolge spielen eine entscheidende Rolle für die Erzielung der gewünschten Präzision. Je nach Materialart und Bohrungsgröße können Anpassungen erforderlich sein.
- Messung und Inspektion: Regelmäßige Kontrollen mit Präzisionsmessgeräten gewährleisten, dass die Lochabmessungen innerhalb der geforderten Toleranzen bleiben.
Wie werden Bohrungstoleranzen bestimmt?
Die Festlegung von Bohrungstoleranzen richtet sich nach mehreren Faktoren, um sicherzustellen, dass jede Bohrung die spezifischen Anforderungen an Passung und Funktion erfüllt. Im Folgenden sind die wichtigsten Aspekte zu berücksichtigen:
- Materialeigenschaften: Die Art des Materials beeinflusst dessen Verhalten bei der Bearbeitung und kann die Größe und Form des fertigen Lochs beeinflussen.
- Bearbeitungsprozess: Unterschiedliche Bearbeitungsverfahren wie Bohren, Ausdrehen oder Reiben bieten unterschiedliche Präzisionsgrade und beeinflussen somit die erreichbaren Toleranzen.
- Werkzeugzustand: Der Zustand der Schneidwerkzeuge (z. B. Bohrer, Reibahlen) spielt eine wichtige Rolle für die Erzielung sauberer und präziser Löcher.
- Maschinengenauigkeit: Die Präzision der verwendeten CNC-Maschine oder Bohrausrüstung bestimmt auch die Toleranzen, die konstant erreicht werden können.
Lochdurchmesser
Der Durchmesser einer Bohrung ist ein grundlegender Parameter, der ihre Eignung für bestimmte Funktionen in technischen Konstruktionen bestimmt. Er beeinflusst nicht nur die Passung und Montage von Bauteilen, sondern auch Fertigungsprozesse und -kosten. Hier einige wichtige Punkte, die zu beachten sind:
- Standardisierung und Austauschbarkeit: Die Sicherstellung, dass die Lochdurchmesser standardisierten Größen entsprechen, erleichtert die Austauschbarkeit der Teile, ein entscheidender Faktor bei der Massenproduktion.
- Passungsart und Toleranz: Die Wahl des Bohrungsdurchmessers beeinflusst direkt die Passungsart zwischen Bohrung und Gegenstück, sei es eine Spielpassung, eine Presspassung oder eine Übergangspassung. Toleranzen müssen präzise definiert werden, um die Passgenauigkeit zu gewährleisten.
- Materialverformung: Unterschiedliche Werkstoffe reagieren bei verschiedenen Bearbeitungsprozessen unterschiedlich. Die Berücksichtigung des Materialverhaltens während der Bearbeitung ist entscheidend für die Bestimmung des optimalen Bohrungsdurchmessers, um Probleme wie Verzug oder Verformung zu vermeiden.
Lochtiefe
Die Tiefe eines Lochs ist genauso wichtig wie sein Durchmesser, insbesondere bei Aufgaben, die Präzision erfordern, wie beispielsweise in der Luft- und Raumfahrt- oder Automobilindustrie. Folgendes ist zu beachten:
- Werkzeugzugänglichkeit und Freigabe: Die Tiefe des Lochs muss eine ausreichende Zugänglichkeit und genügend Freiraum für die Werkzeuge während der Bearbeitung oder Montage gewährleisten, damit diese den Grund des Lochs ohne Behinderung erreichen können.
- Materialstärke: Die Dicke des Materials, in das das Loch gebohrt wird, bestimmt die maximal mögliche Bohrtiefe und gleicht dabei die strukturelle Integrität mit der Funktionalität aus.
- Wärmemanagement und Späneabfuhr: Tiefere Bohrungen stellen Herausforderungen hinsichtlich Wärmemanagement und Spanabfuhr während des Bohrprozesses dar. Es müssen wirksame Strategien implementiert werden, um die Bohrlochqualität zu erhalten und die Werkzeugstandzeit zu verlängern.
Oberflächenfinish
Die Oberflächenbeschaffenheit einer Bohrung hat einen großen Einfluss auf ihre Leistungsfähigkeit, insbesondere bei hochpräzisen technischen Anwendungen. Folgende Aspekte sind dabei besonders zu berücksichtigen:
- FunktionalitätJe glatter die Innenfläche einer Bohrung ist, desto geringer ist die Reibung bei der Verwendung mit beweglichen Teilen. Dies kann bei Anwendungen mit Hochgeschwindigkeitskomponenten entscheidend sein.
- MaterialkompatibilitätUnterschiedliche Materialien erfordern spezifische Oberflächenbearbeitungen, um die Kompatibilität mit anderen Bauteilen oder Beschichtungen zu gewährleisten. Beispielsweise können raue Oberflächen für Gebrauchsanwendungen ausreichend sein, während glattere Oberflächen für Bohrungen in Hydrauliksystemen erforderlich sind, um Flüssigkeitsverluste zu verhindern.
- HerstellungstechnikenVerschiedene Bearbeitungsverfahren, wie Reiben und Bohren, ermöglichen unterschiedliche Oberflächengüten. Die Wahl des Verfahrens hängt oft von der geforderten Präzision und dem zu bearbeitenden Material ab.
Werkzeugzugänglichkeit
Um eine präzise und effiziente Bearbeitung zu gewährleisten, ist es unerlässlich, dass die Werkzeuge ungehindert Zugang zur Bohrstelle haben. Folgende Aspekte sind dabei zu berücksichtigen:
- Werkzeuglänge und -durchmesserDie Werkzeuge müssen lang genug sein, um die gewünschte Bohrtiefe zu erreichen, ohne die Stabilität und Genauigkeit des Bohrlochs zu beeinträchtigen. Auch der Werkzeugdurchmesser muss den Bohrlochvorgaben entsprechen, um Fehler zu vermeiden.
- MaschineneinrichtungDie Einrichtung der Bearbeitungsmaschinen kann die Zugänglichkeit beeinflussen. Beispielsweise muss bei der CNC-Bearbeitung die Maschinenkonfiguration es dem Werkzeug ermöglichen, alle vorgesehenen Bohrungspositionen zu erreichen, ohne mit anderen Maschinenteilen zu kollidieren.
- Komplexe GeometrienBei Bauteilen mit komplexen Geometrien muss besonders darauf geachtet werden, dass das Werkzeug alle erforderlichen Bohrungspositionen erreichen kann. Dies kann den Einsatz von Spezialausrüstung oder benutzerdefinierten Werkzeugwegen erfordern.
Kantenabstand
Der Randabstand ist ein entscheidender Faktor, der sowohl die Materialintegrität als auch die Leistungsfähigkeit der Bohrung beeinflusst. Er bezeichnet den minimalen Abstand von der Bohrungsmitte zur nächstgelegenen Materialkante. Hier einige wichtige Punkte:
- MaterialintegritätDurch die Sicherstellung eines ausreichenden Randabstands wird eine Schwächung des Materials verhindert, die zu Ausfällen wie Rissbildung oder Einreißen unter Belastung führen kann.
- LastverteilungEin angemessener Randabstand trägt dazu bei, die Last gleichmäßiger um das Loch zu verteilen und so die strukturelle Festigkeit des Bauteils zu erhöhen.
- StandardpraktikenIndustrienormen schreiben oft bestimmte Randabstände vor, die typischerweise mit dem Durchmesser des Lochs zusammenhängen, um die Materialintegrität zu erhalten und eine sichere und zuverlässige Bauteilfunktion zu gewährleisten.
Spanabfuhr
Beim Bohren ist eine effiziente Späneabfuhr unerlässlich, um die Bohrlochqualität zu erhalten und Beschädigungen an Werkzeug und Werkstück zu vermeiden. Deshalb ist eine effektive Späneabfuhr unabdingbar:
- Langlebigkeit des Werkzeugs: Angesammelte Späne können Reibung und Hitze erhöhen, was zu schnellerem Verschleiß und möglicherweise zum Bruch des Bohrers führt.
- OberflächenfinishEine effektive Spanabfuhr gewährleistet einen saubereren Schnitt und eine bessere Oberflächengüte, wodurch der Bedarf an zusätzlichen Nachbearbeitungsprozessen reduziert wird.
- Effiziente BetriebsabläufeDie kontinuierliche Späneabfuhr trägt zur Aufrechterhaltung gleichbleibender Bohrbedingungen bei und steigert so die Gesamteffizienz des Bearbeitungsprozesses.
Stapeltoleranz
Die sogenannte Toleranzstapelung beschreibt die kumulative Wirkung von Toleranzen innerhalb einer Baugruppe und beeinflusst die Gesamtpräzision und Funktionalität des Bauteils. Hier einige wichtige Erkenntnisse:
- Definition der StapeltoleranzDabei wird das gesamte Ausmaß potenzieller Abweichungen in einer Baugruppe berechnet, um sicherzustellen, dass jede Komponente korrekt montiert wird und keine übermäßigen Lücken oder Druckstellen entstehen, die zu vorzeitigem Verschleiß oder Ausfall führen könnten.
- Auswirkungen auf das DesignDurch die ordnungsgemäße Einhaltung der Toleranzen beim Zusammenbau wird sichergestellt, dass die montierten Teile gemäß den technischen Spezifikationen korrekt ausgerichtet sind, wodurch die Integrität und die Betriebseffizienz der Maschine erhalten bleiben.
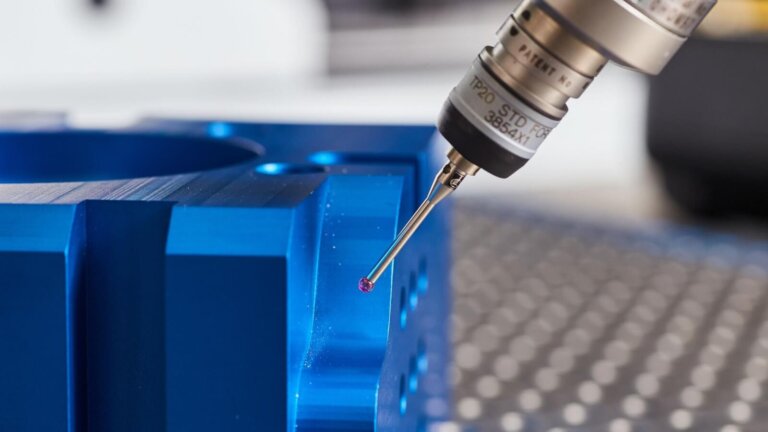
- MesstechnikenDurch den Einsatz fortschrittlicher Messwerkzeuge und -techniken, wie z. B. Koordinatenmessmaschinen (KMM) und Präzisionslehren, können Ingenieure die Toleranzen der Bauteilanordnung überprüfen und sicherstellen, dass die Komponenten die strengen Spezifikationsgrenzen einhalten.
Korrosions- und Verschleißfestigkeit
Die Beständigkeit von Bohrungsflächen gegenüber Korrosion und Verschleiß beeinflusst maßgeblich die Haltbarkeit und Lebensdauer von Bauteilen, insbesondere solcher, die rauen Umgebungsbedingungen oder hohen Belastungen ausgesetzt sind. Folgendes ist zu beachten:
- Materialauswahl Die Wahl der richtigen Werkstoffe mit inhärenter Korrosionsbeständigkeit, wie beispielsweise Edelstahl oder beschichtete Legierungen, ist entscheidend für die Verlängerung der Lebensdauer des Bauteils.
- OberflächenbehandlungenDurch das Aufbringen von Schutzbeschichtungen, wie z. B. Anodisieren, Galvanisieren oder Lackieren, kann die Korrosionsbeständigkeit von Löchern und deren Umgebung deutlich erhöht werden.
- DesignoptimierungKonstruktionsmerkmale wie glatte Oberflächen und der Verzicht auf scharfe Ecken können den Verschleiß verringern und somit die Lebensdauer des Bauteils verlängern.
Wie misst man Löcher genau?

In diesem Abschnitt werden drei wichtige Techniken und Werkzeuge vorgestellt, die die Präzision dieser Messungen verbessern.
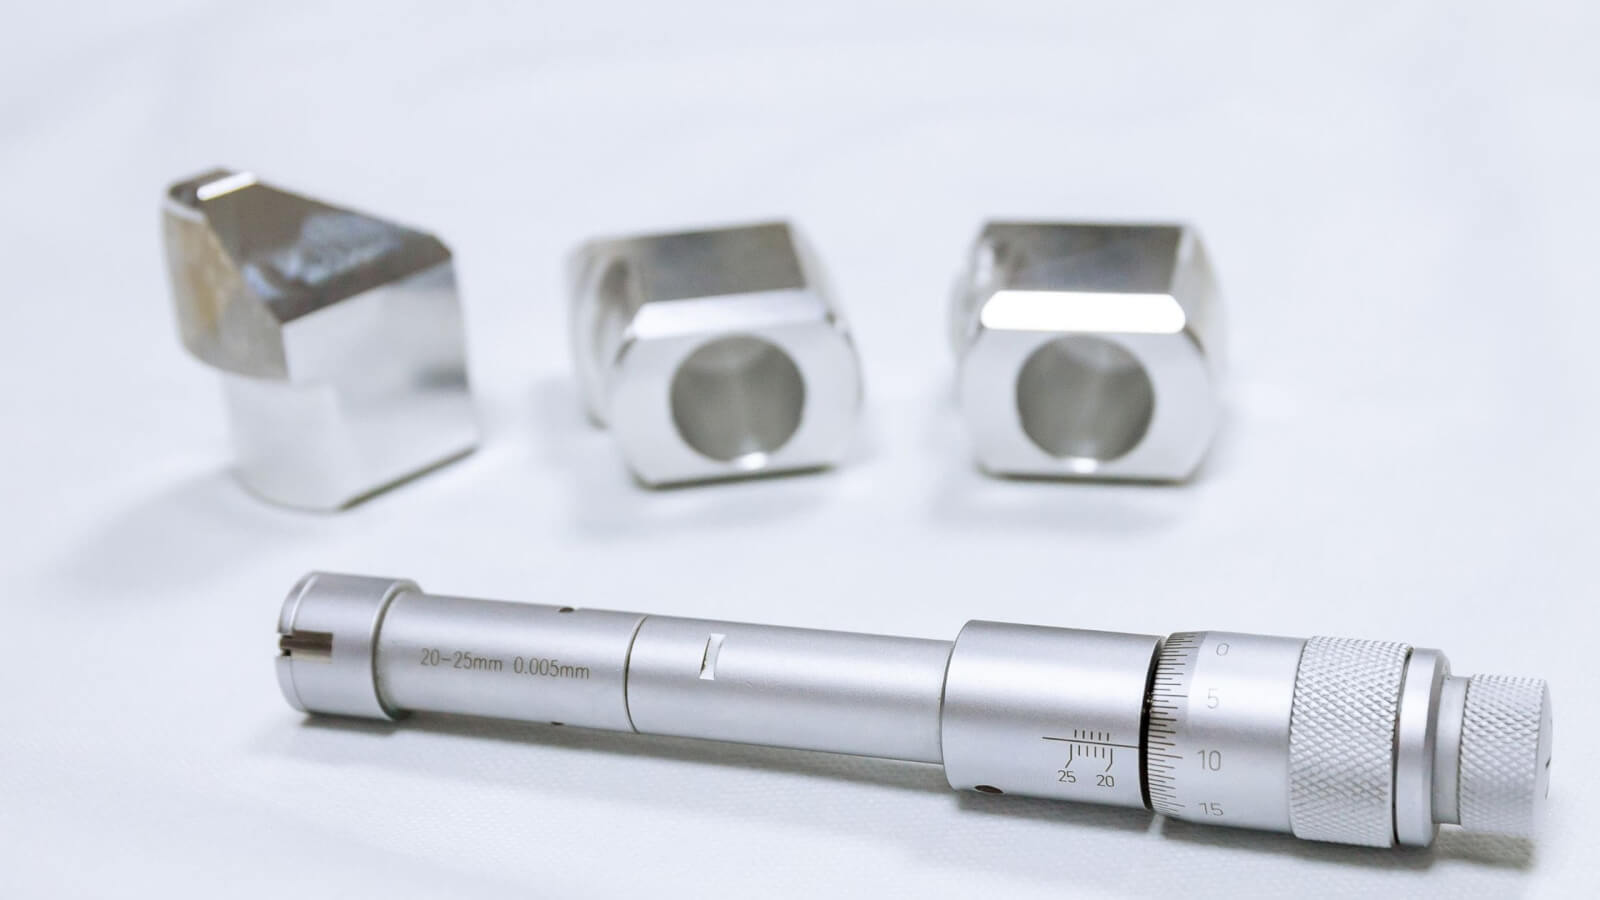
- Messschieber und MikrometerFür die direkte Messung eignen sich Werkzeuge wie Messschieber und Mikrometer, die schnelle und effiziente Messwerte für Durchmesser und Tiefe liefern und unerlässlich sind, um sicherzustellen, dass die Bohrungsabmessungen innerhalb der vorgegebenen Toleranzen liegen.
- Koordinatenmessmaschinen (CMM)Für komplexere Baugruppen KMGs bieten hochpräzise Messwerte durch automatisierte Prozesse, die die Geometrie und Position eines Lochs im dreidimensionalen Raum effektiv erfassen können.
- Laserscanning und Sonden: Fortschrittliche Techniken umfassen Laserscanner und Tastsonden, die detaillierte Daten über die Oberflächenstruktur und die Geometrie von Bohrungen erfassen können und so Anpassungen in Echtzeit während des Fertigungsprozesses ermöglichen.
Wie beeinflussen Bohrungsspezifikationen die Fertigungsprozesse?
Die Spezifikationen von Bohrungen – einschließlich Durchmesser, Tiefe und Oberflächenbeschaffenheit – beeinflussen verschiedene Phasen des Fertigungsprozesses, von der Werkzeugauswahl bis zur Endkontrolle.
Auswirkungen auf Werkzeugauswahl und Verschleiß
- WerkzeugkompatibilitätDie spezifischen Lochabmessungen bestimmen die Art der zu verwendenden Bohr- oder Ausdrehwerkzeuge. Größere Durchmesser erfordern unter Umständen robuste Bohrer oder Schaftfräser, während für kleinere, präzise Löcher spezielle Mikrobohrer benötigt werden.
- WerkzeugverschleißHäufige Bearbeitungen harter Werkstoffe oder komplexe Vorgänge wie Gewindeschneiden und Kegelschneiden in Bohrungen können den Werkzeugverschleiß beschleunigen und sich auf Wartungspläne und -kosten auswirken.
Kosten
- MaterialverwendungEine effiziente Lochspezifikation kann den Materialverbrauch reduzieren, da eine optimale Platzierung und Dimensionierung den Bedarf an überschüssigem Material minimiert und somit die gesamten Materialkosten senkt.
- ZykluszeitSpezifikationen, die den Einsatz von Multifunktionswerkzeugen ermöglichen, können die Zykluszeiten verkürzen, da die Werkzeuge mehrere Arbeitsgänge gleichzeitig ausführen und so die Produktion beschleunigen, ohne die Qualität zu beeinträchtigen.
Qualität und Konformität
- Enge ToleranzenIn Branchen mit hohen Präzisionsanforderungen wie der Luft- und Raumfahrt sowie der Medizintechnik müssen Bohrungen mit extrem engen Toleranzen bearbeitet werden, was sich direkt auf die Wahl der Bearbeitungsstrategien und -technologien auswirkt.
- OberflächenintegritätDie Oberflächenbeschaffenheit im Inneren der Bohrungen muss oft strengen Normen genügen, um ein Versagen durch Ermüdung, Korrosion oder Spannungskonzentrationen zu verhindern, insbesondere bei kritischen Anwendungen.
Welche häufigen Fehler sollten bei der Bohrungsherstellung vermieden werden?
Bei der Fertigung von Bohrungen in Bauteilen können verschiedene häufige Fehler die Qualität, Passgenauigkeit und Funktion des Endprodukts beeinträchtigen. Das Erkennen und Vermeiden dieser Fehler ist entscheidend für die Einhaltung von Fertigungsstandards und die Effizienz.
- Unzureichendes EntgratenGrate an den Lochkanten können zu Fehlausrichtungen der Bauteile und Montageproblemen führen. Stellen Sie sicher, dass alle Löcher ausreichend entgratet sind, um eine glatte Oberfläche zu gewährleisten, die eine korrekte Bauteilmontage ermöglicht.
- Ignorieren der LochrundheitNicht kreisrunde Bohrungen können durch unsachgemäße Werkzeugverwendung oder Maschineneinstellung entstehen. Kalibrieren Sie die Maschinen regelmäßig und verwenden Sie geeignete Schnittgeschwindigkeiten, um die Rundheit der Bohrungen innerhalb der vorgegebenen Toleranzen zu gewährleisten.
- Falsche ToleranzenZu enge oder zu weite Toleranzen können zu Bauteilausfällen oder Ineffizienzen in der Fertigung führen. Verwenden Sie stets Branchenstandards und Materialspezifikationen, um realistische Toleranzwerte festzulegen.
- Falsche WerkzeugauswahlDie Verwendung des falschen Bohrers oder Ausdrehwerkzeugs kann zu einer mangelhaften Bohrungsqualität oder Materialbeschädigung führen. Wählen Sie die Werkzeuge entsprechend der Materialart und den Anforderungen an die Bohrung aus.
- Vernachlässigung des WerkzeugverschleißesWerkzeuge verschleißen mit der Zeit, was ihre Leistung beeinträchtigt. Führen Sie regelmäßige Wartungsarbeiten durch, um verschlissene Werkzeuge zu überprüfen und auszutauschen und so die Bohrlochqualität zu erhalten.
- Materialeigenschaften übersehenUnterschiedliche Werkstoffe reagieren unter verschiedenen Bohrbedingungen unterschiedlich. Berücksichtigen Sie Materialeigenschaften wie Härte und Sprödigkeit, um die Bearbeitungsprozesse entsprechend anzupassen.
Was sind die neuesten Fortschritte bei den Fertigungstechnologien für Bohrungen?
Fortschritte in der Lochfertigungstechnologie haben die Präzision, Effizienz und Leistungsfähigkeit von Bearbeitungsprozessen deutlich verbessert. Diese Innovationen tragen zur Bewältigung vieler traditioneller Herausforderungen bei der Lochproduktion bei, wie beispielsweise der Gewährleistung der Genauigkeit und der Reduzierung des Verschleißes.
- LaserlochherstellungDie Lasertechnologie ermöglicht eine hohe Präzision bei der Herstellung kleiner und komplexer Löcher ohne physischen Kontakt, wodurch Werkzeugverschleiß und Materialverformung reduziert werden.
- UltraschallbearbeitungDiese Technologie nutzt Ultraschallvibrationen in Kombination mit abrasivem Schleifmittel zur Bearbeitung sehr harter Materialien und ermöglicht so die präzise Herstellung von Löchern bei reduzierter Werkzeugbelastung.
- CNC DienstleisterModerne CNC-Maschinen bieten höhere Präzision und Flexibilität. Sie können so programmiert werden, dass sie komplexe Lochgeometrien herstellen, die mit herkömmlichen Methoden schwierig oder unmöglich wären.
- Kryogenes BohrenDer Einsatz kryogener Kühlmittel wie flüssiger Stickstoff kann die Werkzeugstandzeit verlängern und thermische Schäden beim Bohren reduzieren, was insbesondere bei der Bearbeitung schwer zerspanbarer Werkstoffe von Vorteil ist.
- Elektrochemische Bearbeitung (ECM)Bei dieser Methode wird elektrischer Strom verwendet, um Material aufzulösen. Dadurch entstehen Löcher ohne mechanischen Kontakt oder thermische Belastung. Sie eignet sich ideal für sehr harte oder empfindliche Materialien.
- 3D-Druck für Schablonen und VorrichtungenDie additive Fertigung wird zunehmend zur Herstellung von kundenspezifischen Vorrichtungen und Lehren eingesetzt, die den Lochherstellungsprozess steuern, die Ausrichtung verbessern und Fehler in der Serienfertigung reduzieren.
Fazit
Bohrungen sind ein entscheidender Bestandteil der Fertigung, und ihre korrekte Ausführung ist von größter Bedeutung. Die verschiedenen Bohrungsarten wie Sacklöcher, Senkbohrungen und Gewindebohrungen mögen anfangs etwas komplex erscheinen. Mit etwas Übung wird die Herstellung präziser und genauer Bohrungen jedoch deutlich einfacher.
Beachten Sie, dass verschiedene Materialien bei der Bearbeitung unterschiedlich reagieren. Es ist wichtig, Härte, Flexibilität und Widerstandsfähigkeit des Materials zu berücksichtigen. Dies trägt dazu bei, dass Ihre Werkzeuge, wie CNC-Fräsmaschinen und Laserbohrer, optimal funktionieren und gute Ergebnisse liefern.