
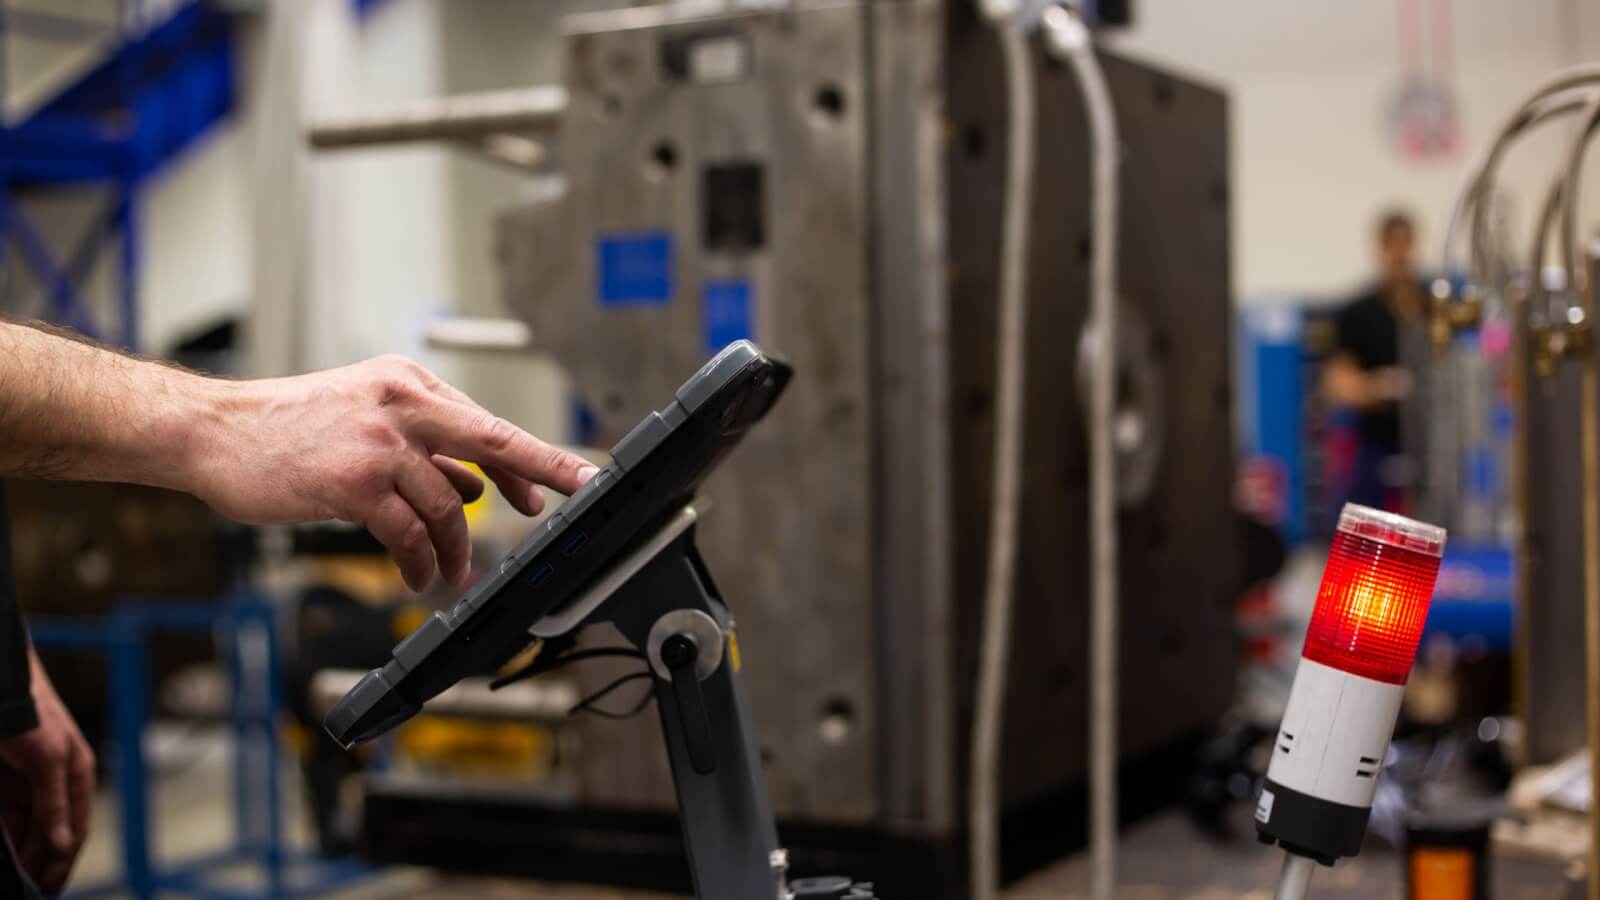





Spritzgießen, ein Eckpfeiler der modernen Fertigung, beinhaltet komplexe Parameter, die seine Effizienz und Qualität bestimmen. Dieser Leitfaden bietet einen tiefen Einblick in das Verständnis und die Beherrschung dieser entscheidenden Parameter.
Was ist Spritzguss?
Spritzgießen ist ein zentrales Fertigungsverfahren, das häufig zur Herstellung komplexer und vielfältiger Kunststoffteile eingesetzt wird. Bei diesem Verfahren werden Metall- oder Kunststoffgranulat geschmolzen und die flüssige Masse in einen Formhohlraum eingespritzt, wo sie abkühlt und zur gewünschten Form erstarrt. Dank seiner Vielseitigkeit bei der Verarbeitung unterschiedlichster Materialien und komplexer Bauteile ist es in Branchen von der Automobilindustrie bis hin zu Konsumgütern die bevorzugte Wahl.
Warum sind die Parameter beim Spritzgießen so wichtig?
Der Erfolg des Spritzgießens beruht maßgeblich auf seinen Parametern. Jeder Aspekt, vom Einspritzdruck bis zur Werkzeugtemperatur, trägt entscheidend zur Qualität und Effizienz des Endprodukts bei. Präzision bei diesen Parametern gewährleistet weniger Fehler, höhere Festigkeit und gleichbleibende Produktionsergebnisse.
Das Verständnis und die Optimierung dieser Parameter sind nicht nur eine technische Notwendigkeit, sondern auch ein strategischer Vorteil im wettbewerbsintensiven Fertigungsumfeld.
Was sind die Kernparameter des Spritzgießens?
Die Parameter des Spritzgießprozesses sind die entscheidenden Faktoren, die die Qualität und Effizienz des Formgebungsverfahrens beeinflussen. Dazu gehören:
- EinspritzdruckDies bestimmt, wie der geschmolzene Kunststoff in die Form eingespritzt wird. Der richtige Druck gewährleistet eine vollständige Füllung des Formhohlraums und beeinflusst die strukturelle Integrität des Produkts.
- FormtemperaturEin entscheidender Faktor, der die Abkühlung und Verfestigung des Kunststoffs beeinflusst. Er wirkt sich auf die Oberflächenqualität und die Dimensionsstabilität des Endprodukts aus.
- EinspritzgeschwindigkeitDie Geschwindigkeit, mit der der Kunststoff in die Form eingespritzt wird, beeinflusst den Füllprozess und die Qualität des Formteils.
Zusätzliche Parameter
- Gegendruck: Kontrolliert die Qualität der Kunststoffschmelze.
- Schmelztemperatur: Bestimmt die Fließfähigkeit des Kunststoffs.
- Spannkraft: Gewährleistet, dass die Form während des Einspritzvorgangs geschlossen bleibt.
Wie beeinflusst die Temperatur das Spritzgießen?
Die Temperaturregelung beim Spritzgießen erfordert ein präzises und kontrolliertes Vorgehen und ist entscheidend für optimale Produkteigenschaften. Sie umfasst mehrere Elemente, die jeweils eine zentrale Rolle im Spritzgießprozess spielen.
Schmelztemperatur
Die Schmelztemperatur, also die Temperatur, bei der das Polymer ausreichend flüssig für die Spritzgussverarbeitung wird, ist entscheidend für den Erfolg des Prozesses. Beispielsweise benötigt ABS-Kunststoff typischerweise eine Schmelztemperatur zwischen 210 °C und 270 °C.
Diese Temperatur muss präzise gesteuert werden, um einen gleichmäßigen Materialfluss und die vollständige Füllung des Formhohlraums zu gewährleisten. Dies beeinflusst direkt die Spritzgießtechnik und die Qualität der Spritzgussteile. Eine ungeeignete Schmelztemperatur kann zu Problemen wie mangelhafter Oberflächenqualität, unzureichender Festigkeit oder Verzug des Endprodukts führen.
Formtemperatur
Die Formtemperatur, ein weiterer wichtiger Parameter, beeinflusst den Abkühlprozess und die endgültigen Eigenschaften des Formteils maßgeblich. Bei Materialien wie Polycarbonat liegt die Formtemperatur üblicherweise zwischen 80 °C und 120 °C.
Dieser Parameter beeinflusst Faktoren wie Abkühlzeit, Dimensionsstabilität und Oberflächenbeschaffenheit. Eine präzise geregelte Werkzeugtemperatur gewährleistet geringere Spannungen und Schwindung und trägt somit zur Gesamtqualität und Langlebigkeit des Produkts bei.
Temperaturkontrolle
Die Temperaturkontrolle beim Spritzgießen beschränkt sich nicht nur auf das Erreichen der richtigen Temperatur, sondern umfasst auch deren konstante Aufrechterhaltung während des gesamten Produktionsprozesses. Sie beinhaltet die Steuerung der Zylindertemperatur, der Düsentemperatur und der Werkzeugtemperatur.
Diese Faktoren beeinflussen gemeinsam das Schmelzen, das Fließverhalten und die Erstarrung des Kunststoffs. Moderne Steuerungssysteme überwachen und regeln diese Temperaturen und gewährleisten so einen stabilen und effizienten Formgebungsprozess.
Welche Rolle spielt der Druck beim Spritzgießen?
In der komplexen Welt des Spritzgießens ist der Druck ein zentraler Parameter, der jeden Aspekt des Formgebungsprozesses maßgeblich beeinflusst. Vom Einfließen des geschmolzenen Kunststoffs in die Form bis hin zur endgültigen Struktur und Oberflächenqualität des Produkts ist das Verständnis der verschiedenen Druckarten und ihrer jeweiligen Funktionen unerlässlich.
Einspritzdruck
Der Einspritzdruck, also die Kraft, die ausgeübt wird, um den geschmolzenen Kunststoff in den Formhohlraum zu pressen, ist ein entscheidender Faktor beim Spritzgießprozess. Dieser Druck muss hoch genug sein, um einen guten Materialfluss zu gewährleisten und die Form vollständig und präzise zu füllen.
Für viele Anwendungen liegt der Einspritzdruck im Bereich von 500 bis 1500 bar. Die korrekte Einstellung des Einspritzdrucks ist entscheidend für eine optimale Oberflächenqualität und Maßgenauigkeit der Spritzgussteile. Er beeinflusst zudem maßgeblich die Materialverteilung im Formhohlraum und damit die Festigkeit und die Eigenschaften des fertigen Produkts.
Druck halten
Sobald die Form gefüllt ist, kommt der Nachdruck zum Einsatz. Dabei wird ein niedrigerer Druck auf den geschmolzenen Kunststoff ausgeübt, um das Material in die Form zu pressen und die Materialschrumpfung beim Abkühlen auszugleichen. Typischerweise beträgt der Nachdruck etwa 50–65 % des Einspritzdrucks.
Die korrekte Steuerung des Haltedrucks ist entscheidend, um Fehler wie Einfallstellen zu minimieren und ein gleichmäßiges Teilegewicht und gleichbleibende Abmessungen zu gewährleisten. Dieser Druck trägt dazu bei, die Produktintegrität während der kritischen Phase der Abkühlung und Erstarrung zu erhalten und sicherzustellen, dass das Endprodukt die gewünschten Qualitätsstandards erfüllt.
Düsendruck
Der Düsendruck beim Spritzgießen ist die Kraft, die die Maschine aufwendet, um den geschmolzenen Kunststoff durch die Düse in die Form zu pressen. Dieser Parameter ist entscheidend dafür, dass das Material den Formhohlraum effektiv ausfüllt und beeinflusst somit die Qualität des Endprodukts. Der optimale Düsendruck variiert je nach Viskosität des Materials und der Konstruktion des zu formenden Teils.
Formschließdruck
Der Formschließdruck ist die Kraft, die während des Spritzgießprozesses die Form geschlossen hält. Dieser Druck muss ausreichen, um der Kraft des eingespritzten Materials entgegenzuwirken, Formgrate zu vermeiden und die Unversehrtheit des Formteils zu gewährleisten. Er wird in Abhängigkeit von Größe und Komplexität der Form sowie dem verwendeten Einspritzdruck angepasst.
Warum ist die Einspritzgeschwindigkeit wichtig?
Beim komplexen Spritzgießverfahren ist die Geschwindigkeit ein entscheidender Faktor. Sie bezeichnet die Rate, mit der das geschmolzene Plastik in die Form eingespritzt wird. Dieser Aspekt des Prozesses spielt eine zentrale Rolle für die Qualität und Effizienz des Endprodukts.
Einspritzgeschwindigkeit
Die Einspritzgeschwindigkeit ist ein dynamischer Parameter, der die Eigenschaften des fertigen Bauteils maßgeblich beeinflussen kann. Im komplexen Ablauf des Spritzgießprozesses wirkt sich die Geschwindigkeit, mit der der Kunststoff in die Form eintritt, auf alles aus – von den Fließeigenschaften des Materials bis hin zur Oberflächenqualität des Produkts. Bei einem mittelgroßen Bauteil liegt die typische Einspritzgeschwindigkeit zwischen 50 und 100 mm/s.
Eine gut abgestimmte Einspritzgeschwindigkeit sorgt dafür, dass der geschmolzene Kunststoff den Formhohlraum optimal ausfüllt.
Bei zu langsamer Vorgehensweise kann das Material bereits vor dem vollständigen Füllen der Form zu erstarren beginnen, was zu Materialfehlern und einer mangelhaften strukturellen Integrität führt.
Umgekehrt kann zu hohe Geschwindigkeit zu Spannungen im Kunststoff innerhalb der Form führen, was Verformungen oder andere Oberflächenfehler zur Folge haben kann. Darüber hinaus muss die Geschwindigkeit an das verwendete Material angepasst werden, da verschiedene Kunststoffe unterschiedliche Fließeigenschaften und Abkühlgeschwindigkeiten aufweisen.
Schneckendrehzahl
Die Schneckendrehzahl beim Spritzgießen ist die Geschwindigkeit, mit der sich die Schnecke dreht, um das geschmolzene Plastik zu mischen und einzuspritzen. Diese Drehzahl beeinflusst die Mischungsqualität und die Konsistenz des Spritzgussteils. Eine korrekte Einstellung der Schneckendrehzahl ist entscheidend für eine optimale Materialhomogenisierung und um Probleme wie Materialbeeinträchtigungen oder Lufteinschlüsse zu vermeiden.
Erholungsrate
Die Rückgewinnungsrate beim Spritzgießen bezeichnet die Geschwindigkeit, mit der die Schnecke nach jedem Spritzvorgang neues Material in den Zylinder saugt. Diese Rate beeinflusst die Zykluszeit und die Effizienz des Produktionsprozesses. Eine höhere Rückgewinnungsrate kann die Produktionsgeschwindigkeit erhöhen, erfordert jedoch eine sorgfältige Abstimmung, um Materialbeeinträchtigungen zu vermeiden.
Schrumpfungsrate
Die Schwindungsrate beschreibt die prozentuale Größenreduktion eines Kunststoffteils beim Abkühlen und Erstarren in der Form. Dieser Parameter ist entscheidend für die Maßgenauigkeit des Endprodukts. Faktoren wie Materialart, Formtemperatur und Abkühlzeit beeinflussen die Schwindungsrate maßgeblich.
Spannkraft
Die Schließkraft ist der Druck, der die Form während des Einspritzens und der Abkühlung geschlossen hält. Eine ausreichende Schließkraft ist unerlässlich, um ein Öffnen der Form durch Innendruck zu verhindern und somit die Produktion fehlerfreier Teile zu gewährleisten. Die erforderliche Schließkraft hängt von der projizierten Fläche des Teils und dem Einspritzdruck ab.
Kühlzeit
Beim präzise getakteten Spritzgießprozess ist die Abkühlzeit ein entscheidender Faktor, der die Dimensionsstabilität und Qualität des Endprodukts maßgeblich beeinflusst. In dieser Phase kann der geschmolzene Kunststoff in der Form abkühlen und in die gewünschte Form erstarren.
Bei einem einfachen, dünnwandigen Kunststoffteil beträgt die Abkühlzeit beispielsweise typischerweise 10 bis 30 Sekunden. Diese Dauer ist entscheidend, um sicherzustellen, dass das Teil ausreichend erstarrt ist, um seine Form beim Auswerfen aus der Form beizubehalten.
Die Abkühlzeit muss genau berechnet und kontrolliert werden, da eine zu kurze Zeit dazu führen kann, dass Teile vorzeitig ausgeworfen werden und dadurch Verformungen oder Verzug entstehen.
Umgekehrt können übermäßig lange Abkühlzeiten die Gesamteffizienz des Produktionsprozesses verringern und die Zykluszeiten verlängern. Die Effektivität des Kühlprozesses hängt zudem von der Werkzeugtemperatur und den thermischen Eigenschaften des verwendeten Kunststoffs ab, weshalb präzise Regelsysteme zur Steuerung und Überwachung dieser Parameter erforderlich sind.
Gegendruck
Der Gegendruck beim Spritzgießen bezeichnet den Druck, der beim Zurückziehen der Schnecke in der Spritzgießmaschine wirkt. Dieser Druck ist entscheidend für die Homogenisierung der Kunststoffschmelze und gewährleistet so eine gleichbleibende Qualität über alle Produktionszyklen hinweg.
Üblicherweise liegt der Gegendruck im Bereich von 5–20 bar. Durch die Anwendung von Gegendruck wird das ordnungsgemäße Mischen und Schmelzen der Polymermaterialien unterstützt, was zu einer gleichmäßigen Verteilung von Pigmenten, Füllstoffen und anderen Additiven führt.
Diese Gleichmäßigkeit ist unerlässlich, um die gewünschte Oberflächenqualität und die mechanischen Eigenschaften des Endprodukts zu erzielen. Darüber hinaus trägt ein angemessener Gegendruck dazu bei, den Anteil an Luft und anderen flüchtigen Bestandteilen in der Schmelze zu reduzieren, die andernfalls zu Fehlern in den Formteilen führen können.
Der Gegendruck ist somit nicht nur ein Schritt im Prozess, sondern ein wesentlicher Faktor für die Gesamteffizienz des Spritzgießprozesses und die Qualität der spritzgegossenen Produkte.
Zykluszeit
Die Zykluszeit beim Spritzgießen umfasst die Gesamtzeit, die für einen vollständigen Prozesszyklus benötigt wird, einschließlich Einspritzen, Abkühlen und Öffnen der Form. Bei einem kleinen und einfachen Bauteil kann die Zykluszeit nur 30 Sekunden betragen.
Dieser Parameter ist ein entscheidendes Maß für die Effizienz des Spritzgießprozesses. Kürzere Zykluszeiten führen zu höheren Produktionsgeschwindigkeiten und einem gesteigerten Ausstoß, was in der Serienfertigung von entscheidender Bedeutung ist.
Die Optimierung der Zykluszeit erfordert jedoch ein sensibles Gleichgewicht. Zwar kann eine Verkürzung der Zykluszeit zu einer höheren Produktivität führen, dies sollte aber nicht zu Lasten der Produktqualität gehen.
Faktoren wie die Komplexität der Teilekonstruktion, das verwendete Material und die spezifischen Prozessparameter wie Einspritzgeschwindigkeit, Druck und Temperatureinstellungen wirken alle zusammen, um die realisierbare Zykluszeit zu bestimmen.
Daher ist die Erreichung einer optimalen Zykluszeit das Ergebnis einer sorgfältigen Abstimmung dieser verschiedenen Faktoren, um sowohl Effizienz als auch Qualität im Spritzgießprozess zu gewährleisten.
Wie lassen sich Spritzgussparameter für eine Qualitätsproduktion optimieren?
Die Optimierung der Spritzgießparameter ist entscheidend für höchste Produktionsqualität. Die Komplexität des Prozesses erfordert ein differenziertes Vorgehen, bei dem verschiedene Faktoren aufeinander abgestimmt werden, um optimale Ergebnisse zu erzielen. In diesem Artikel werden Strategien zur Parameteroptimierung vorgestellt, die praktische Erkenntnisse und Beispiele aus der Praxis liefern.
Best Practices
- Parameter regelmäßig überwachen und anpassenDie genaue Überwachung von Parametern wie Einspritzdruck, Werkzeugtemperatur und Einspritzgeschwindigkeit trägt zur Sicherstellung einer gleichbleibenden Qualität bei. Beispielsweise kann bei Materialien mit höherer Viskosität eine leichte Erhöhung der Werkzeugtemperatur erforderlich sein, um einen ordnungsgemäßen Materialfluss zu gewährleisten.
- Einsatz fortschrittlicher SteuerungssystemeDie Automatisierung von Betriebsabläufen kann die Präzision deutlich verbessern. Beispielsweise kann der Einsatz computergesteuerter Systeme zur Temperatur- und Druckregelung zu einer gleichbleibenderen Qualität führen.
- Gründliches MaterialverständnisUnterschiedliche Materialien reagieren unter verschiedenen Bedingungen unterschiedlich. Es ist daher entscheidend, die spezifischen Anforderungen jedes verwendeten Materials, wie Schmelztemperatur und Abkühlgeschwindigkeit, zu verstehen.
- Optimierung des FormendesignsDie Formkonstruktion sollte einen optimalen Materialfluss und eine optimale Kühlung gewährleisten. Beispielsweise kann eine ungleichmäßige Wandstärke zu ungleichmäßiger Kühlung und Verzug führen.
- Überdruck vermeidenZu hoher Einspritzdruck kann Spannungsrisse verursachen und die Lebensdauer der Form verkürzen. Ein ausgewogenes Verhältnis der Druckeinstellungen ist daher entscheidend.
- Optimieren Sie die AbkühlzeitDie Abkühlzeit muss ausreichend sein, damit das Bauteil ohne Verformung aushärtet, aber nicht so lang, dass der Produktionszyklus verlangsamt wird. Beispielsweise benötigt ein komplexes Bauteil mit dicken Wänden eine längere Abkühlzeit als ein einfaches Bauteil mit dünnen Wänden.
Häufige zu vermeidende Fehler
- Vernachlässigung der MaschinenkalibrierungDie regelmäßige Kalibrierung von Spritzgießmaschinen gewährleistet die Genauigkeit der Parameter und beugt Defekten vor.
- Umweltfaktoren ignorierenÄnderungen der Umgebungstemperatur oder Luftfeuchtigkeit können den Prozess beeinflussen. Beispielsweise kann eine höhere Luftfeuchtigkeit den Trocknungsprozess von Rohstoffen beeinträchtigen.
- Vorbeugende Wartung übersehenDie regelmäßige Wartung von Maschinen und Formen beugt unerwarteten Ausfallzeiten und Qualitätsproblemen vor.
- Unzureichende AusbildungDie Bediener sollten gut darin geschult sein, die Parameter für verschiedene Materialien und Konstruktionen zu verstehen und anzupassen.
Welche Herausforderungen treten häufig bei der Festlegung von Spritzgussparametern auf?
Im Bereich des Spritzgießens treten bei der Festlegung von Parametern häufig bestimmte Herausforderungen auf. Diese Herausforderungen können die Produktqualität und die Prozesseffizienz beeinträchtigen.
- MaterialverhaltensvariabilitätUnterschiedliche Materialien und sogar verschiedene Chargen desselben Materials können unterschiedliches Verhalten zeigen. Diese Variabilität kann Einfluss darauf haben, wie sich die Materialien in der Form verteilen und aushärten.
- Komplexität des FormdesignsKomplexe Formen mit aufwendigen Designs oder variierenden Wandstärken stellen eine Herausforderung für die Gewährleistung einer gleichmäßigen Kühlung und Druckverteilung dar.
- Einschränkungen der AusrüstungÄltere oder weniger ausgefeilte Geräte bieten möglicherweise nicht die Feinabstimmungsmöglichkeiten, die für optimale Parametereinstellungen erforderlich sind.
- UmweltveränderungenSchwankungen der Umgebungstemperatur oder der Luftfeuchtigkeit können den Prozess beeinflussen und erfordern daher Anpassungen der Parameter.
- Bediener-Skill-LevelDie Fähigkeiten und die Erfahrung der Bediener spielen eine entscheidende Rolle. Unerfahrene Bediener haben möglicherweise Schwierigkeiten, die Parameter für optimale Ergebnisse feinabzustimmen.
Wie lassen sich häufige Probleme mit den Parametern beim Spritzgießen beheben?
Die Behebung von Parameterproblemen beim Spritzgießen ist entscheidend für die Aufrechterhaltung von Effizienz und Produktqualität. Hier finden Sie eine Schritt-für-Schritt-Anleitung zur Identifizierung und Lösung häufiger parameterbedingter Probleme.
Schritt 1: Identifizieren Sie das Problem
- SymptomerkennungBeginnen Sie mit dem Erkennen der Symptome. Beispielsweise deuten kurze Schussfolgen auf einen unzureichenden Materialfluss hin, während Verzug auf eine ungleichmäßige Abkühlung schließen lässt.
- Record KeepingFühren Sie detaillierte Aufzeichnungen über die Prozessparameter für jeden Produktionslauf. Diese Dokumentation kann bei der Diagnose von Problemen von unschätzbarem Wert sein.
Schritt 2: Mögliche Ursachen analysieren
- EinspritzdruckZu niedriger Einspritzdruck kann zu unvollständiger Füllung führen, zu hoher Druck hingegen zu Überfüllung.
- FormtemperaturFalsche Einstellungen der Formtemperatur können den Abkühlprozess beeinträchtigen und zu Defekten wie Verzug oder Einfallstellen führen.
- EinspritzgeschwindigkeitZu hohe oder zu niedrige Einspritzgeschwindigkeiten können verschiedene Defekte verursachen, wie z. B. eine mangelhafte Oberflächengüte oder Lufteinschlüsse.
Schritt 3: Korrekturmaßnahmen implementieren
- ParametereinstellungsPassen Sie die relevanten Parameter entsprechend dem identifizierten Problem an. Erhöhen Sie beispielsweise den Einspritzdruck, wenn zu kurze Einspritzungen auftreten.
- Probeläufe: Führen Sie Testläufe mit angepassten Einstellungen durch, um zu sehen, ob das Problem dadurch behoben wird.
Schritt 4: Überwachen und verfeinern
- Kontinuierliche ÜberwachungNach den Anpassungen sollte der Prozess kontinuierlich überwacht werden, um sicherzustellen, dass das Problem behoben ist.
- Feedbackschleife:Nutzen Sie das Feedback aus der Produktion, um weitere Verbesserungen vorzunehmen.
Häufige Fehlerbehebungsszenarien
- Kurze AufnahmenErhöhen Sie den Einspritzdruck oder die Materialmenge. Prüfen Sie das Materialfördersystem auf Verstopfungen.
- VerziehenOptimieren Sie die Einstellungen für Kühlzeit und Formtemperatur. Achten Sie auf eine gleichmäßige Wandstärke im Formdesign.
- OberflächenfehlerSchmelz- und Formtemperaturen anpassen. Rohmaterial auf Feuchtigkeit prüfen und ordnungsgemäße Vortrocknung sicherstellen.
Welche Herausforderungen treten häufig bei der Festlegung von Spritzgussparametern auf?
Die Festlegung der Spritzgussparameter kann aufgrund verschiedener Faktoren eine Herausforderung darstellen:
- MaterialvariabilitätUnterschiedliche Materialien besitzen einzigartige Eigenschaften, die spezifische Parametereinstellungen erfordern.
- Komplexe FormendesignsKomplexe Konstruktionen erfordern unter Umständen spezielle Anpassungen der Druck- und Temperatureinstellungen.
- Einschränkungen der AusrüstungÄltere Geräte verfügen möglicherweise nicht über die für optimale Einstellungen erforderliche Präzision oder den erforderlichen Regelbereich.
- UmweltfaktorenÄnderungen der Umgebungsbedingungen können den Prozess beeinflussen und erfordern daher eine Anpassung der Parameter.
Wie beeinflussen Materialeigenschaften die Parameter des Spritzgießens?
Die Materialauswahl beim Spritzgießen hat einen erheblichen Einfluss auf die Festlegung der Prozessparameter. Jedes Material besitzt einzigartige Eigenschaften, die spezifische Parameteranpassungen für eine optimale Produktionsqualität erfordern.
Zusammenhang zwischen Materialwahl und Parametereinstellungen
- Thermische EigenschaftenMaterialien mit unterschiedlichen Schmelztemperaturen erfordern Anpassungen im Heizsystem der Spritzgießmaschine. Polypropylen (PP) schmilzt beispielsweise bei einer niedrigeren Temperatur als hitzebeständigere Polymere wie Polycarbonat (PC).
- FließeigenschaftenMaterialien unterscheiden sich in ihrem Fließverhalten unter Druck. Viskose Materialien benötigen unter Umständen höhere Einspritzdrücke als flüssigere Materialien.
- KühlrateUnterschiedliche Kunststoffe weisen unterschiedliche Abkühlgeschwindigkeiten auf, was sich auf die Abkühlzeit und die Zykluszeiten auswirkt. Beispielsweise kühlt ABS-Kunststoff schneller ab als dichtere Materialien wie Polyethylen (PE).
- Schrumpfung und VerzugBei Materialien mit hoher Schrumpfungsrate können längere Abkühlzeiten und eine präzise Formtemperaturregelung erforderlich sein, um Defekte zu minimieren.
Wie verhalten sich verschiedene Kunststoffe unter unterschiedlichen Spritzgussparametern?
Unterschiedliche Kunststoffe reagieren unterschiedlich auf Parameteränderungen, daher ist es unerlässlich, ihre Eigenschaften zu verstehen, um optimale Parametereinstellungen zu erzielen.
- Polypropylen (PP)Es reagiert gut auf ein breites Spektrum an Temperaturen und Drücken und ist daher vielseitig einsetzbar. Allerdings kann es empfindlich auf Abkühlgeschwindigkeiten reagieren, was seine Kristallinität und Festigkeit beeinträchtigen kann.
- Polycarbonat (PC)Aufgrund seiner Hitzebeständigkeit sind höhere Formtemperaturen erforderlich. Seine Viskosität erfordert zudem höhere Einspritzdrücke für eine ordnungsgemäße Formfüllung.
- Acrylnitril-Butadien-Styrol (ABS)Da ABS empfindlich auf schnelle Temperaturänderungen reagiert, benötigt es einen stabilen und kontrollierten Kühlprozess, um die Oberflächenbeschaffenheit und die strukturelle Integrität zu erhalten.
- Polyethylen (PE)Zeigt ein erhebliches Schrumpfen, was eine sorgfältige Kontrolle der Abkühlzeiten und -drücke erfordert, um Verformungen zu vermeiden und eine gleichmäßige Beschaffenheit zu gewährleisten.
Welche fortschrittlichen Techniken gibt es zur Parametersteuerung beim Spritzgießen?
Der Bereich des Spritzgießens entwickelt sich stetig weiter, und es entstehen fortschrittliche Techniken zur verbesserten Parametersteuerung. Diese Fortschritte verbessern die Produktqualität, die Prozesseffizienz und die Realisierung komplexer Designs erheblich.
Überblick über modernste Methoden und Technologien
- Präzisions-TemperaturregelsystemeFortschrittliche Systeme ermöglichen eine präzisere Steuerung der Form- und Schmelztemperaturen, was für komplexe Geometrien und Hochleistungsmaterialien unerlässlich ist.
- Echtzeitüberwachung und AutomatisierungIntegration von Sensoren und Algorithmen für maschinelles Lernen zur Echtzeitüberwachung und automatischen Anpassung von Parametern, um optimale Produktionsbedingungen aufrechtzuerhalten.
- 3D-Druck für die FormenherstellungDie Verwendung der 3D-Drucktechnologie zur Herstellung von Formen ermöglicht ein schnelles Prototyping und Testen, wodurch der Zeit- und Kostenaufwand für die Formenherstellung reduziert wird.
- Fortschrittliche MaterialtrocknungstechnikenDie Implementierung ausgeklügelter Trocknungssysteme, die den Feuchtigkeitsgehalt in Materialien präzise steuern, ist entscheidend für die Erhaltung der Materialeigenschaften und die Stabilität des Prozesses.
Jüngste Fortschritte und ihre Vorteile
- Integration von IoT (Internet of Things)IoT-fähige Maschinen ermöglichen eine umfassende Datenerfassung und -analyse, was zu einer verbesserten Prozesssteuerung und vorausschauenden Wartungsfähigkeiten führt.
- Hochdruck-SpritzgussDiese Technik ermöglicht schnellere Füllzeiten und einen verbesserten Materialfluss, was insbesondere bei dünnwandigen Teilen von Vorteil ist.
- Gasunterstütztes SpritzgießenDurch das Einleiten von Gas in den Formhohlraum können Teile mit Hohlprofilen hergestellt werden, wodurch Gewicht und Materialverbrauch reduziert werden.
Welche Zukunftstrends gibt es bei den Spritzgussparametern?
Mit Blick auf die Zukunft steht die Spritzgussindustrie vor mehreren grundlegenden Veränderungen, die die Herangehensweise an die Parameterkontrolle maßgeblich beeinflussen werden.
Einblicke in neue Trends
- Erhöhte Automatisierung und KI-IntegrationEs wird erwartet, dass der Einsatz von KI für prädiktive Analysen und automatisierte Anpassungen zunehmen wird, wodurch menschliche Fehler reduziert und die Konsistenz verbessert werden.
- NachhaltigkeitspraktikenDa sich die Branche in Richtung Nachhaltigkeit entwickelt, wird der Einsatz biologisch abbaubarer Materialien und Recyclingprozesse stärker im Vordergrund stehen, was Anpassungen der Formgebungsparameter erforderlich macht.
- Intelligente Formen mit eingebetteten SensorenDie Entwicklung von Formen mit integrierten Sensoren zur Echtzeit-Datenerfassung von Druck, Temperatur und Durchflussrate, die eine präzisere Steuerung ermöglichen.
Wie diese Trends die Branche beeinflussen könnten
- Anpassung und FlexibilitätDie Fähigkeit, Parameter für Kleinserien und kundenspezifische Teile schnell anzupassen, wird zunehmend wichtiger werden.
- EnergieeffizienzFortschritte bei den Technologien zur Parametersteuerung werden zu energieeffizienteren Prozessen beitragen und somit mit den globalen Nachhaltigkeitszielen in Einklang stehen.
- Verbesserte ProduktqualitätKontinuierliche Verbesserungen bei der Parameterkontrolle werden zu qualitativ hochwertigeren Produkten mit weniger Fehlern führen.
Fazit
Die Welt des Spritzgießens entwickelt sich rasant weiter, wobei Fortschritte bei den Parametersteuerungstechniken eine entscheidende Rolle spielen. Diese Entwicklungen verbessern nicht nur die Leistungsfähigkeit und Effizienz des Spritzgießprozesses, sondern ebnen auch den Weg für innovative Produktdesigns und nachhaltige Verfahren.
Für Unternehmen, die Spritzgussdienstleistungen anbieten , ist es unerlässlich, bei diesen Entwicklungen auf dem neuesten Stand zu bleiben. Das bedeutet, qualitativ hochwertigere Ergebnisse zu liefern, Abfall zu minimieren und sich leichter an veränderte Branchenanforderungen anzupassen.
Da die Branche diese Fortschritte weiterhin aufgreift, können wir mit erheblichen Auswirkungen auf die Produktionsqualität, die ökologische Nachhaltigkeit und die gesamte Fertigungslandschaft rechnen.
Häufig gestellte Fragen
1. Wie hoch ist der typische Spritzgießdruck?
Der typische Spritzgießdruck liegt zwischen 500 und 1500 bar und variiert je nach Material und Bauteilkomplexität. Beispielsweise erfordern zähflüssigere Materialien höhere Drücke für ein effektives Spritzgießen, während komplexe Designs eine präzise Druckregelung erfordern, um die Formen optimal zu füllen und Defekte zu vermeiden.
2. Was ist die Mindestgenauigkeit beim Spritzgießen?
Die Mindestgenauigkeit beim Spritzgießen liegt typischerweise zwischen ±0.127 mm (±0.005 Zoll) und ±0.254 mm (±0.010 Zoll), abhängig von den Maschinenkapazitäten und Materialeigenschaften. Hochwertige Maschinen und stabile Materialien ermöglichen engere Toleranzen, die für Präzisionsbauteile unerlässlich sind.
3. Welche Parameter bestimmen den Preis einer Spritzgussform?
Mehrere Parameter bestimmen die Kosten einer Spritzgussform:
- Formgröße und KomplexitätGrößere und komplexere Formen sind teurer.
- MaterialHochwertige Stahlformen sind zwar teurer, bieten aber eine längere Lebensdauer.
- Anzahl der HohlräumeMehr Kavitäten erhöhen zwar den Preis, verbessern aber die Produktionseffizienz.
- Anforderungen an die OberflächenbeschaffenheitHochwertige Oberflächenbehandlungen erhöhen die Kosten.
- Lebensdauer und WartungFormen für die Serienfertigung mit langer Lebensdauer sind in der Anschaffung teurer.



