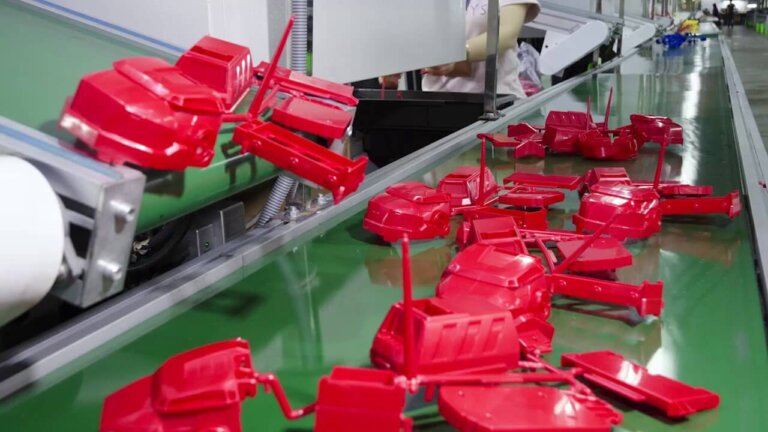
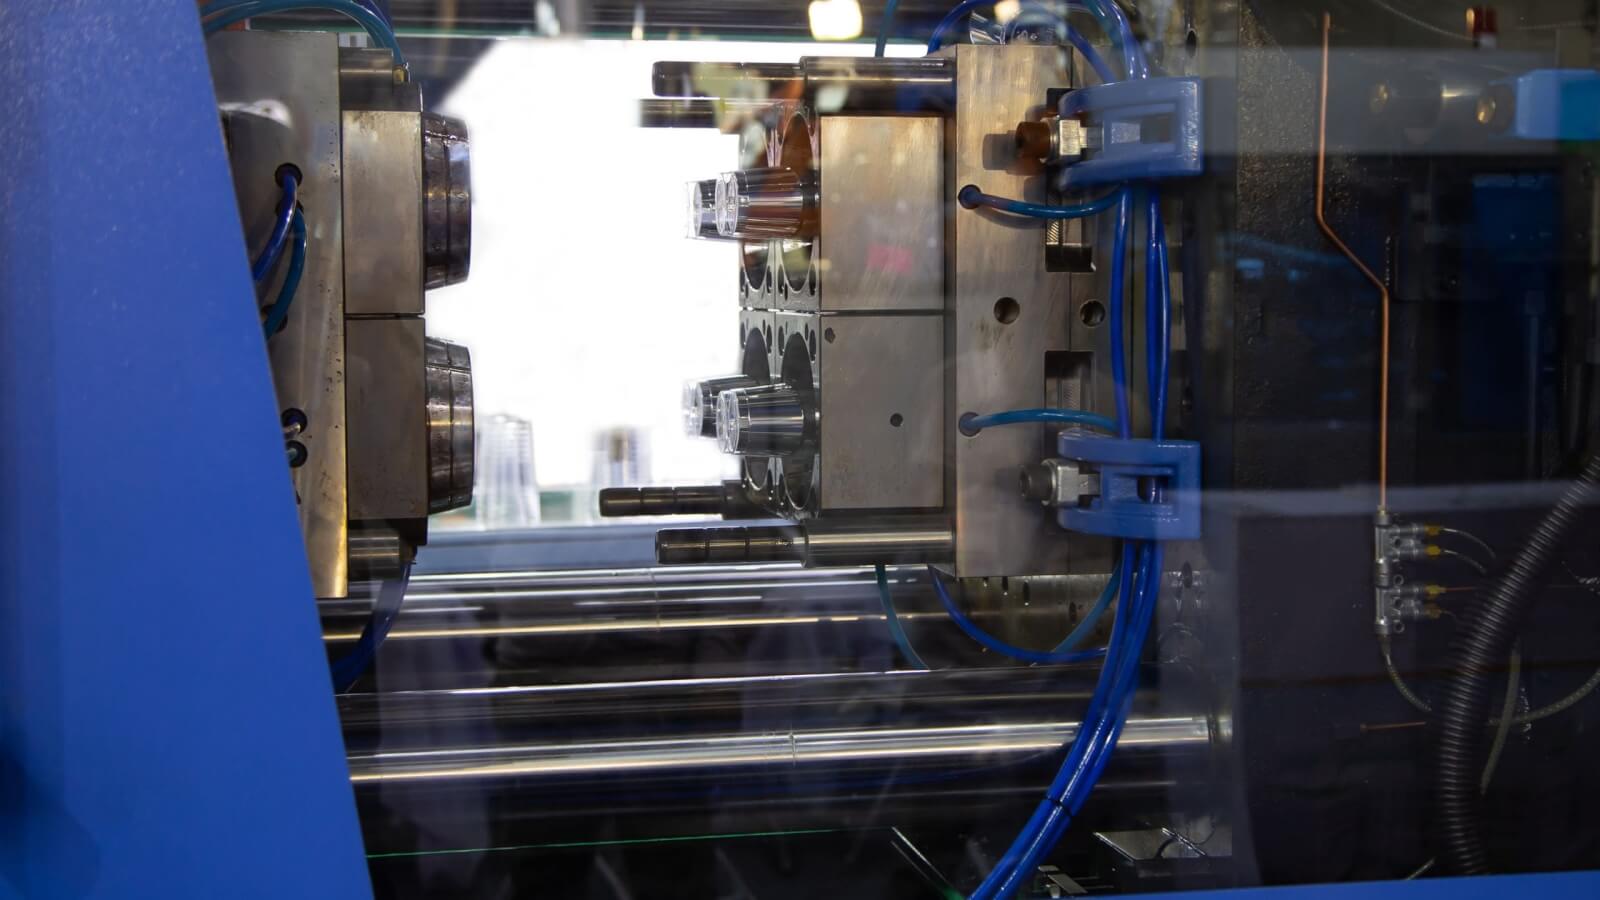
Das Spritzgießverfahren birgt einige Herausforderungen, insbesondere im Hinblick auf Defekte und Fehler, die die Qualität beeinträchtigen können. Die Erkennung und Behebung von Spritzgießfehlern ist für Hersteller unerlässlich, um die Produktqualität zu sichern, Ausschuss zu reduzieren und die Produktionseffizienz zu optimieren.
Dieser Leitfaden geht detailliert auf die häufigsten Probleme ein, bietet Einblicke in deren Ursachen und skizziert effektive Lösungen, um optimale Ergebnisse zu gewährleisten.
Was sind die häufigsten Fehler beim Spritzgießen?
Trotz der Effizienz und Vielseitigkeit des Spritzgießverfahrens können bestimmte Herausforderungen, insbesondere Defekte, auftreten, die die Qualität und Verwendbarkeit der Endprodukte beeinträchtigen.
Diese Defekte beeinträchtigen nicht nur die ästhetische und strukturelle Integrität der Bauteile, sondern verdeutlichen auch die Komplexität des Spritzgießprozesses . Zu verstehen, warum diese Defekte auftreten, ist der erste Schritt, um sie zu minimieren und die Produktion hochwertiger, fehlerfreier Bauteile sicherzustellen.
Stromlinien
Fließlinien gehören zu den am deutlichsten sichtbaren Fehlern bei spritzgegossenen Teilen und erscheinen als Streifen oder Linien auf der Oberfläche des Teils.
Diese Linien weisen oft eine etwas andere Farbe oder einen anderen Farbton auf als der Rest des Materials und zeigen Bereiche an, in denen der geschmolzene Kunststoff unterschiedlich schnell abgekühlt ist.
Beschreibung und visuelle Merkmale
Fließlinien ähneln Wellen oder Mustern auf der Oberfläche von Formteilen und sind manchmal als ringförmige Linien in der Nähe der Angüsse sichtbar. Ihr Vorhandensein deutet oft auf Schwankungen in der Fließgeschwindigkeit des geschmolzenen Kunststoffs im Formhohlraum hin.
Ursachen für Fließlinien
Mehrere Faktoren tragen zur Bildung von Fließlinien bei, darunter die Einspritzgeschwindigkeit, der Druck und die Temperatur des geschmolzenen Kunststoffs. Eine zu geringe Einspritzgeschwindigkeit oder ein zu niedriger Druck können zu einer vorzeitigen Abkühlung des Kunststoffs beim Füllen der Form führen, wodurch diese unerwünschten Linien entstehen.
Wie man Förderleitungen verhindert und repariert
Durch Anpassen der Einspritzgeschwindigkeit und des Einspritzdrucks lassen sich Fließlinien deutlich reduzieren. Auch eine Erhöhung der Temperatur des geschmolzenen Kunststoffs und der Form kann helfen, da dadurch ein gleichmäßigerer Fluss und ein besserer Kühlprozess gewährleistet werden.
Durch die strategische Platzierung der Angüsse und die Optimierung der Werkzeugkonstruktion zur Ermöglichung eines gleichmäßigeren Materialflusses kann das Auftreten von Fließlinien verhindert werden.
Diese Anpassungen sind wichtige Aspekte beim Kunststoffspritzguss , wo die Strömungsdynamik und die Werkzeugkonstruktion eine entscheidende Rolle für die Qualität des Endprodukts spielen.
Einfallstellen
Einfallstellen sind Vertiefungen oder Einkerbungen auf der Oberfläche von Spritzgussteilen, die typischerweise in dickeren Bereichen auftreten, wo die äußere Schicht abkühlt und erstarrt, bevor das innere Material aushärtet.
Einfallstellen sind im Wesentlichen Hohlräume, die durch unzureichenden Druck im Formhohlraum während der Abkühl- und Erstarrungsphase entstehen. Sie treten häufiger bei Konstruktionen mit variierenden Wandstärken auf.
Häufige Ursachen für Einfallstellen
Die Hauptursache für Einfallstellen ist die unterschiedliche Abkühlgeschwindigkeit zwischen den dickeren und dünneren Bereichen des Bauteils. Auch unzureichender Druck während der Nachdruckphase des Spritzgießprozesses trägt zu diesem Fehler bei.
Strategien zur Prävention und Korrektur
Um Einfallstellen zu vermeiden, ist eine gleichmäßige Wandstärke im gesamten Bauteildesign sicherzustellen. Die Anpassung von Nachdruck und Nachdruckzeit kann ebenfalls hilfreich sein, da sie die Materialschrumpfung in dickeren Bereichen kompensiert. Darüber hinaus kann die Optimierung des Kühlsystems im Werkzeug, um eine gleichmäßige Kühlung zu gewährleisten, das Auftreten von Einfallstellen deutlich reduzieren.
Oberflächendelaminierung
Oberflächenablösung bezeichnet einen Defekt, bei dem die Oberfläche des Formteils abplatzt oder sich ablöst und darunterliegende Schichten freilegt. Dies beeinträchtigt nicht nur das Aussehen des Teils, sondern kann auch seine strukturelle Integrität schwächen.
Delamination tritt auf, wenn sich dünne Schichten der Kunststoffoberfläche vom Grundmaterial ablösen. Diese Schichten lassen sich mitunter abziehen, was auf eine mangelhafte Verbindung zwischen den Materialschichten hinweist.
Faktoren, die zur Delamination führen
Verunreinigungen im Kunststoffmaterial, wie Fremdpartikel oder Feuchtigkeit, sind die Hauptursachen für Delamination. Auch eine unzureichende Materialvorbereitung, einschließlich unsachgemäßer Trocknung hygroskopischer Harze, kann zu diesem Defekt führen.
Lösungen zur Vermeidung von Delamination
Um Delaminationen zu vermeiden, ist es entscheidend, dass das Kunststoffgranulat vollständig getrocknet und frei von Verunreinigungen ist. Auch die Anpassung der Formtemperatur zur Optimierung des Materialflusses und der Haftung kann hilfreich sein. Darüber hinaus trägt eine homogenere Materialmischung und der Verzicht auf übermäßige Trennmittel dazu bei, das Risiko von Oberflächendelaminationen zu verringern.
Schweißnähte (Stricknähte)
Schweißnähte, auch als Bindenähte bekannt, entstehen, wenn zwei Fließfronten geschmolzenen Kunststoffs aufeinandertreffen und erstarren, ohne sich vollständig zu verbinden. Diese Linien sind oft als sichtbare Markierungen auf der Oberfläche von Spritzgussteilen erkennbar und können deren Ästhetik und strukturelle Integrität beeinträchtigen.
Warum Schweißnähte entstehen
Mehrere Faktoren tragen zur Entstehung von Schweißnähten bei, darunter die Werkzeugkonstruktion, die Spritzgießgeschwindigkeit und die Eigenschaften des verwendeten Kunststoffs. Auch unzureichende Entlüftung im Werkzeug und zu geringer Einspritzdruck können zu diesen Fehlstellen führen.
Vorbeugende Maßnahmen und Lösungen
Durch die Optimierung der Werkzeugkonstruktion für einen gleichmäßigeren Kunststofffluss lassen sich Schweißnähte deutlich reduzieren. Die Optimierung von Einspritzgeschwindigkeit und -druck sowie die Auswahl geeigneter Materialien erhöhen die Wahrscheinlichkeit eines erfolgreichen Zusammenfließens der Schmelzfronten. Auch die Anpassung der Werkzeug- und Schmelztemperatur trägt zur Minimierung dieser Defekte bei.
Kurze Aufnahmen
Fehlfüllungen entstehen, wenn die geschmolzene Kunststoffmasse den Formhohlraum nicht vollständig ausfüllt, was zu unvollständigen Teilen führt. Dieser Fehler verursacht häufig Material- und Zeitverschwendung und beeinträchtigt somit die Effizienz des Produktionsprozesses.
Gründe für kurze Aufnahmen
Unzureichender Einspritzdruck oder zu geringe Einspritzgeschwindigkeit, eine fehlerhafte Berechnung der Schussgröße und eine ungenügende Erwärmung des Kunststoffmaterials sind häufige Ursachen für unvollständige Füllungen. Komplexe Werkzeugkonstruktionen mit dünnen Wänden oder weit auseinanderliegenden Kavitäten können es dem geschmolzenen Kunststoff ebenfalls erschweren, das gesamte Werkzeug auszufüllen.
Wie man Unterschüsse vermeidet und behebt
Durch Erhöhung des Einspritzdrucks und der Einspritzgeschwindigkeit lassen sich unvollständige Füllungen effektiv beheben. Entscheidend ist, dass die Kunststoffschmelze die optimale Temperatur für einen perfekten Fluss aufweist und die Berechnung der Füllmenge an die jeweilige Werkzeugkonstruktion angepasst wird. Auch eine vereinfachte Werkzeugkonstruktion oder der Einsatz mehrerer Einspritzpunkte können diesen Fehler verhindern.
Verziehen
Verzug ist eine Verformung, die bei Bauteilen während des Abkühlens und Erstarrens auftritt. Dieser Defekt ist üblicherweise die Folge ungleichmäßiger Abkühlgeschwindigkeiten im Bauteil, die zu inneren Spannungen führen und das Endprodukt verziehen.
Tipps zur Vermeidung von Verformungen
Eine gleichmäßige Kühlung des gesamten Bauteils ist entscheidend, um Verzug zu vermeiden. Dies lässt sich durch die Konstruktion von Formen mit gleichmäßigen Wandstärken und die Optimierung der Kühlkanäle erreichen. Auch die Kontrolle der Temperatur der Form und des Kunststoffmaterials sowie die Anpassung der Kühlzeit tragen dazu bei, die gewünschte Form des Bauteils zu erhalten.
Jetting
Beim Einspritzen des geschmolzenen Kunststoffmaterials in den Formhohlraum mit hoher Geschwindigkeit entsteht Strahlbildung, die zur Ausbildung schlangenartiger Linien oder Streifen auf der Oberfläche des Formteils führt.
Dieser Defekt entsteht oft dadurch, dass das geschmolzene Kunststoffmaterial zu stark gegen die Formwand gedrückt wird, wodurch es vorzeitig abkühlt und erstarrt, bevor der Rest des Materials den Hohlraum ausfüllt.
Wie man Jetting verhindert
Um das Austreten von Kunststofftropfen zu verhindern, müssen Einspritzgeschwindigkeit und -druck sorgfältig angepasst werden, damit der geschmolzene Kunststoff kontrolliert in den Formhohlraum eintritt. Eine optimierte Angussgestaltung für einen gleichmäßigeren Materialfluss sowie die Optimierung der Temperatur von Form und Kunststoff können das Auftreten von Kunststofftropfen ebenfalls deutlich reduzieren.
Lösungen zur Minderung von Strahlwirkungen
Um das Problem des Materialaustritts zu beheben, muss die Werkzeugkonstruktion, insbesondere die Position und Größe des Angusses, überarbeitet werden, um eine gleichmäßige Verteilung des geschmolzenen Kunststoffs im Formhohlraum zu gewährleisten. Zusätzlich kann die Anpassung der Prozessparameter wie Einspritzgeschwindigkeit, Druck und Temperatur das Risiko des Materialaustritts minimieren. In manchen Fällen ermöglicht eine Erhöhung der Werkzeugtemperatur zur Reduzierung der Viskosität des geschmolzenen Kunststoffs eine gleichmäßigere Füllung des Formhohlraums und verringert so effektiv den Materialaustritt.
Vakuumhohlräume
Hohlräume sind Lufteinschlüsse im Inneren eines Formteils. Sie entstehen durch eingeschlossene Luft, die während des Spritzgießprozesses nicht aus dem Formhohlraum entweichen kann. Diese Hohlräume können die strukturelle Integrität und das Aussehen des Teils beeinträchtigen. Daher ist es unerlässlich, die Ursachen zu ermitteln und zu beheben.
Strategien zur Vermeidung von Vakuumhohlräumen
Eine ausreichende Belüftung im Werkzeugdesign ist entscheidend, damit eingeschlossene Luft aus dem Werkzeughohlraum entweichen kann. Darüber hinaus kann die Optimierung der Werkzeug- und Schmelztemperaturen einen besseren Materialfluss und ein gleichmäßigeres Füllmuster ermöglichen und so das Risiko von Lufteinschlüssen verringern.
Durch Anpassen der Einspritzgeschwindigkeit und des Einspritzdrucks, um sicherzustellen, dass die geschmolzene Kunststoffmasse den Formhohlraum vollständig ausfüllt, ohne Lufteinschlüsse zu verursachen, kann die Bildung von Vakuumblasen ebenfalls verhindert werden.
Verfärbung
Verfärbungen an spritzgegossenen Teilen können durch eine Vielzahl von Faktoren verursacht werden, darunter die Zersetzung des Kunststoffmaterials durch übermäßige Hitze, die Verunreinigung des Materials mit Fremdstoffen oder Probleme mit dem im Material verwendeten Farbstoff.
Es handelt sich um einen sichtbaren Defekt, der die ästhetische Qualität des Bauteils beeinträchtigt und auf zugrundeliegende Probleme beim Formgebungsprozess oder der Materialhandhabung hinweisen kann.
Methoden zur Vorbeugung von Verfärbungen
Um Verfärbungen zu vermeiden, ist es unerlässlich, die Temperatur der Form und des Kunststoffmaterials sorgfältig zu überwachen und zu regeln, um Überhitzung und Materialzersetzung zu verhindern. Auch das vollständige Trocknen und die Abwesenheit von Verunreinigungen vor der Verwendung tragen zur Farbkonsistenz bei.
Darüber hinaus wird durch die Verwendung hochwertiger Farbmittel und deren gründliches Vermischen mit dem Kunststoffharz sichergestellt, dass die Farbe gleichmäßig im gesamten Bauteil verteilt wird.
Blinken (Flash)
Grat, auch als Spritzgrat bekannt, äußert sich in Form dünner Kunststoffschichten, die aus dem Formhohlraum austreten und sich üblicherweise entlang der Trennlinie, der Auswerferstifte und der Angussstellen befinden.
Dieser Materialüberschuss entsteht, wenn geschmolzener Kunststoff aufgrund von hohem Einspritzdruck oder unzureichender Schließkraft in die kleinen Spalten zwischen den Formteilen gelangt.
Wie man den Blitz eliminiert
Um Gratbildung zu vermeiden, ist die korrekte Ausrichtung des Werkzeugs und eine ausreichende Schließkraft zur Kompensation des Einspritzdrucks entscheidend. Regelmäßige Wartung und Inspektion des Werkzeugs zur Erkennung und Behebung von Schäden oder Verschleißerscheinungen können die Wahrscheinlichkeit von Gratbildung ebenfalls deutlich reduzieren.
Darüber hinaus kann durch Optimierung des Einspritzdrucks und der Einspritzgeschwindigkeit dieser Defekt minimiert werden, ohne die Qualität des Formteils zu beeinträchtigen.
Spreizspuren (silberne Streifen)
Spritzgussspuren, auch Silberstreifen genannt, erscheinen als silbrige oder durchscheinende Streifen auf der Oberfläche von Spritzgussteilen. Sie werden häufig durch Feuchtigkeit im Material, zu hohe Einspritzgeschwindigkeit oder Fremdkörper im Kunststoff verursacht.
Vorbeugende Tipps gegen Spreizmale
Eine der effektivsten Methoden zur Vermeidung von Spritzspuren ist die vollständige Trocknung des Kunststoffgranulats vor der Verwendung. Auch die Optimierung von Einspritzgeschwindigkeit und -druck trägt zur Reduzierung dieses Fehlers bei. Regelmäßige Reinigung und Wartung von Trichter, Trockner und Zuführsystem helfen, Verunreinigungen zu entfernen, die zu Spritzspuren führen können.
Blasen und Hohlräume
Blasen und Lunker sind eingeschlossene Lufteinschlüsse im Inneren oder auf der Oberfläche von Spritzgussteilen. Blasen befinden sich typischerweise nahe der Oberfläche und entstehen durch eingeschlossenes Gas während des Spritzgießprozesses. Lunker hingegen befinden sich im Inneren des Teils, oft in dickeren Bereichen, und entstehen, wenn das äußere Material schneller abkühlt als der Kern, wodurch ein Vakuum entsteht.
Lösungen zur Vermeidung von Blasen und Hohlräumen
Um Blasen und Lunker zu vermeiden, ist es unerlässlich, die Form- und Schmelztemperatur zu optimieren und eine gleichmäßige Kühlung des Formteils zu gewährleisten. Eine korrekte Entlüftung im Formdesign ist ebenfalls entscheidend, damit die Luft aus dem Formhohlraum entweichen kann. Darüber hinaus kann die Anpassung von Einspritzgeschwindigkeit und -druck dazu beitragen, das Risiko von Lufteinschlüssen während des Formprozesses zu minimieren.
Brandflecken
Brandspuren beim Spritzgießen zeigen sich als schwarze oder braune Verfärbungen, typischerweise an den Enden des Fließwegs oder in der Nähe der Angussstellen. Diese Spuren sind nicht nur oberflächliche Probleme; sie können auf tieferliegende Probleme im Spritzgießprozess hinweisen, wie z. B. Überhitzung oder zu hohe Einspritzgeschwindigkeit.
Vorbeugung und Behandlung von Brandnarben
Um Brandspuren zu vermeiden, ist ein differenziertes Vorgehen bei der Steuerung von Einspritzgeschwindigkeit und -druck erforderlich, um eine Überhitzung des geschmolzenen Kunststoffs zu verhindern. Eine Reduzierung der Temperatur und eine Optimierung der Werkzeugkonstruktion zur Verbesserung der Luftzirkulation können ebenfalls hilfreich sein. Bei bereits vorhandenen Brandspuren sind die Überprüfung und Anpassung der Prozessparameter sowie gegebenenfalls die Beratung hinsichtlich Werkzeugkonstruktionsverbesserungen wirksame Maßnahmen zur Schadensbegrenzung.
Torüberrest
Als Angussrest bezeichnet man das kleine Kunststoffstück, das nach dem Auswerfen des Formteils daran zurückbleibt – ein Überbleibsel des Angusskanals, durch den das flüssige Plastik in den Formhohlraum gelangte. Auch wenn es sich manchmal nur um ein minimales Stück handelt, kann es die Passgenauigkeit, Funktion oder Ästhetik des Endprodukts beeinträchtigen.
Wie man das Erscheinungsbild von Torresten minimiert
Die Minimierung von Angussresten erfordert die Optimierung des Angussdesigns und der Spritzgießprozessparameter. Der Einsatz von Unter- oder Tunnelanguss ermöglicht ein automatisches Abschneiden beim Auswerfen, wodurch der manuelle Aufwand reduziert und das Aussehen sowie die Konsistenz des Endprodukts verbessert werden.
Variationen der Wandstärke
Im Gegensatz zu CNC-gefrästen oder 3D-gedruckten Teilen, die viele Formen annehmen können, sehen spritzgegossene Teile oft ähnlich aus: dünne, schalenartige Objekte ohne tiefe Abschnitte aus massivem Material.
Das liegt an der Funktionsweise des Spritzgießverfahrens . Wenn eine Form mit flüssigem Material gefüllt wird, muss dieses Material abkühlen, um zu erstarren. Kühlen einige Bereiche schneller ab als andere, erstarren und schrumpfen die kühleren Bereiche vor den anderen, wodurch Spannungen entstehen, die zum Verziehen des Bauteils führen.
Um diesen Verzug zu vermeiden, sollte sichergestellt werden, dass keine Bereiche deutlich dünner sind als andere, da dünnere Bereiche schneller abkühlen. Ideal wären gleichmäßige Wandstärken; ist dies jedoch nicht möglich, sollte der Übergang zwischen dünnen und dicken Bereichen so sanft wie möglich gestaltet sein.
Zu befolgende Regeln:
- Dünne Wände sollten nicht dünner als 40 % der Dicke angrenzender Wände sein.
- Materialien wie Polyurethan und langfaserverstärkte Kunststoffe eignen sich nicht für dünne Wände.
CAD-Dateien aus anderen Formaten konvertiert
Bei der Konstruktion eines Spritzgussteils muss man von Grund auf neu beginnen und jeden Schritt des Produktlebenszyklus auf den Spritzgussprozess abstimmen.
Das bedeutet, dass man beispielsweise eine 3D-Druckdatei wie eine STL-Datei nicht einfach in ein Spritzgussformat konvertieren kann. Selbst wenn man die STL-Datei in eine STEP-Datei umwandelt, erhält man ein 3D-Objekt, das ursprünglich aus Dreiecken besteht, während beim Spritzguss Formen als Kurven interpretiert werden.
Zwar gibt es Softwarepakete für Reverse Engineering, mit denen STL-Dateien (zurück) in ein anderes Format umgewandelt werden können, doch erfordern diese genauso viel Fachwissen – oder sogar mehr – als die Konstruktion eines neuen Bauteils.
Trennlinien an der falschen Stelle
Beim Spritzgießen markiert die Trennlinie die Grenze zwischen Kern und Kavität der Form. Ihre Position beeinflusst den Erfolg und das Aussehen des Formteils.
Eine unsachgemäße Platzierung der Trennlinie kann zu Problemen wie den folgenden führen:
- Grat, bei dem Material aus dem winzigen Spalt zwischen Formkern und Kavität austritt.
- Notwendigkeit zusätzlicher Auswurfschritte
Die Trennlinie sollte idealerweise entlang scharfer Kanten verlaufen. Dadurch wird die Linie weniger sichtbar und die Gefahr von Lichtreflexen und anderen unerwünschten Effekten verringert.
Viele CAD-Softwarepakete beinhalten eine Trennlinienanalyse, die Ihnen bei der Bestimmung der optimalen Positionierung hilft. Ihre Software kann jedoch die spätere praktische Anwendung Ihres Bauteils wahrscheinlich nicht vollständig abbilden, was ebenfalls ein wichtiger Faktor bei der Festlegung der Trennlinienposition ist.
Bei einem Luftzug von weniger als 1 Grad
Beim Spritzgießen ist eine Entformungsschräge ein Winkel, der in die Konstruktion eingearbeitet wird, um das Auswerfen des Formteils zu erleichtern. Durch die Entformungsschräge lassen sich außerdem Verformungen oder Brüche des Bauteils reduzieren.
Einer der häufigsten Fehler bei der Konstruktion von Spritzgussteilen ist das Weglassen des Entformungsschrägen oder dessen erst späte Einbeziehung im Konstruktionsprozess, wenn dies das ansonsten fertige Design negativ beeinflusst.
Zu befolgende Regeln:
- Für jeden Zoll Hohlraumtiefe addieren Sie 1 Grad Zugwinkel.
- 0.5 Grad für vertikale Flächen
- 3+ Grad für eine Abschaltung
Beachten Sie außerdem, dass sich der Tiefgang auf die Trennlinie bezieht: Die Trennlinie muss so positioniert sein, dass sie das Material teilt und dadurch den Tiefgang minimiert.
Hinterschneidungen
Hinterschneidungen sind Vorsprünge, Vertiefungen oder andere Merkmale, die das Auswerfen eines Teils aus einer einfachen zweiteiligen Form verhindern würden. Beispiele für Hinterschneidungen sind Verbindungsklammern an Kunststoffbehältern und Gewinde an Befestigungselementen.
Spritzgussteile lassen sich wesentlich einfacher (und kostengünstiger) herstellen, wenn die Konstruktion keine Hinterschneidungen aufweist. Daher sollten alle Anstrengungen unternommen werden, diese aus der Konstruktion zu eliminieren.
Ist das Merkmal für das Bauteil unerlässlich, gibt es einige Alternativen, darunter seitliche Eingriffe, Abkantungen und teleskopierbare Absperrvorrichtungen. Diese erhöhen jedoch sowohl die Kosten als auch die Lieferzeit. Durch Ändern der Trennlinie lässt sich das Problem der Hinterschneidung möglicherweise verringern.
Hinterschneidungen stellen auch bei der CNC-Bearbeitung ein Problem dar, wenn ein Schaftfräser aufgrund seiner Position ein bestimmtes Merkmal nicht erreichen kann. Einige Prototypen mit schwierigen Hinterschneidungen eignen sich möglicherweise für den 3D-Druck mit Stützstrukturen.
Materialfehler beim Spritzgießen
Materialfehler beim Spritzgießen können die Qualität und Integrität der gefertigten Teile erheblich beeinträchtigen. Diese Fehler hängen oft mit den Eigenschaften des verwendeten Kunststoffs, den Verarbeitungsbedingungen und den spezifischen Methoden während des Spritzgießens und Abkühlens zusammen.
Materialabbau
Materialdegradation tritt auf, wenn das Polymer durch übermäßige Hitze, Scherkräfte oder die Einwirkung chemischer Substanzen zersetzt wird. Diese Zersetzung kann zu einem Verlust der mechanischen Eigenschaften, Verfärbungen und einer Minderung der Gesamtqualität des Spritzgussteils führen.
Um Materialbeeinträchtigungen vorzubeugen, ist eine sorgfältige Kontrolle der Verarbeitungsbedingungen unerlässlich. Dazu gehört die Überwachung und Optimierung der Schmelztemperatur, der Einspritzgeschwindigkeit und des Gegendrucks, um Überhitzung und übermäßige Scherkräfte zu vermeiden. Darüber hinaus trägt die Sicherstellung, dass das Material vor der Verarbeitung trocken und sachgemäß behandelt ist, zum Erhalt seiner Integrität bei.
Sprödigkeit
Sprödigkeit bei Spritzgussteilen tritt auf, wenn das Material nicht ausreichend flexibel ist und unter Belastung zu Rissen oder Brüchen führt. Ursachen hierfür können eine ungeeignete Materialauswahl, zu hohe Abkühlgeschwindigkeiten oder ein zu hoher Anteil an Mahlgut sein, wodurch die strukturelle Integrität des Polymers beeinträchtigt werden kann.
Um Sprödigkeit zu vermeiden, ist die sorgfältige Auswahl von Werkstoffen entscheidend, die den spezifischen Anforderungen der Anwendung hinsichtlich Festigkeit und Flexibilität entsprechen. Auch die Anpassung der Verarbeitungsparameter, um eine ausreichende Kühlung ohne abrupte Temperaturabfälle zu gewährleisten, kann hilfreich sein. Darüber hinaus lässt sich die Elastizität des Bauteils verbessern, indem die Menge des verwendeten Mahlguts begrenzt und sichergestellt wird, dass das Material vor der Verarbeitung trocken ist.
Konstruktions- und Wartungsmängel von Formen
Optimale Werkzeugkonstruktion und regelmäßige Wartung sind die Grundlage für erfolgreiche Spritzgussverfahren. Sie beeinflussen unmittelbar die Qualität der hergestellten Teile und die Effizienz des Produktionsprozesses.
Schlechtes Formdesign
Mangelhafte Werkzeugkonstruktion kann zu einer Vielzahl von Fehlern führen, darunter Verzug, Einfallstellen und Schweißnähte. Unzureichende Entlüftung, falsche Angusslage oder ungeeignete Angusskanäle können ungleichmäßigen Materialfluss und ungleichmäßige Kühlung verursachen, was zu Bauteilen führt, die nicht den Spezifikationen entsprechen.
Für eine effektive Werkzeugkonstruktion ist ein umfassendes Verständnis der Materialeigenschaften, der Teilegeometrie und des Verwendungszwecks des Endprodukts erforderlich.
Zu den wichtigsten Prinzipien gehören die Sicherstellung einer gleichmäßigen Wandstärke, die strategische Platzierung von Angüssen und Verteilerkanälen sowie eine ausreichende Entlüftung zur Vermeidung von Fehlern. Simulationswerkzeuge sind von unschätzbarem Wert, um potenzielle Probleme vor dem Formenbau vorherzusagen und zu beheben.
Unzureichende Schimmelpflege
Regelmäßige Wartung ist unerlässlich, um Schimmelbildung und Schäden, die zu Defekten führen können, zu verhindern. Vernachlässigte Wartung kann Probleme wie fehlerhafte Ausrichtung, Oberflächenbeschädigung und Ablagerungen zur Folge haben, was die Teilequalität beeinträchtigt.
Durch die Implementierung eines regelmäßigen Wartungsplans, der Reinigung, Inspektion und Reparatur des Schimmels umfasst, kann das Risiko von Mängeln deutlich reduziert werden.
Besonderes Augenmerk sollte auf Bereiche gelegt werden, die anfällig für Verschleiß sind, und beschädigte Bauteile sollten umgehend ausgetauscht werden, um die Qualität der hergestellten Teile zu erhalten.
Wie lassen sich Fehler beim Spritzgießen erkennen und beheben?
Die Identifizierung, Überprüfung und Behebung von Fehlern beim Spritzgießen erfordert einen systematischen Ansatz zur Diagnose und Lösung häufiger Probleme, die die Qualität der Formteile beeinträchtigen.
Durch die Anwendung eines schrittweisen Verfahrens können Hersteller diese Herausforderungen effektiv bewältigen und so die Produktion hochwertiger Komponenten sicherstellen.
- Visuelle Inspektion: Beginnen Sie mit einer gründlichen Sichtprüfung des Bauteils, um sichtbare Mängel wie Grat, Schweißnähte oder Verfärbungen zu erkennen.
- Überprüfung der VerarbeitungsparameterÜberprüfen Sie die Einstellungen der Spritzgießmaschine, einschließlich Einspritzdruck, Geschwindigkeit und Temperatur, um sicherzustellen, dass sie mit den Materialanforderungen und der Teilekonstruktion übereinstimmen.
- Materialqualitätsprüfung: Prüfen Sie die Qualität und den Zustand des Kunststoffgranulats und stellen Sie sicher, dass es trocken und frei von Verunreinigungen ist.
- SchimmelinspektionÜberprüfen Sie die Form auf Anzeichen von Verschleiß, Beschädigung oder mangelhafter Belüftung, die zu Defekten beitragen könnten.
- Simulations-Software: Nutzen Sie Simulationssoftware, um den Fluss des geschmolzenen Kunststoffs innerhalb der Form vorherzusagen und zu analysieren und potenzielle Probleme zu erkennen, bevor sie auftreten.
Welche fortschrittlichen Technologien und Innovationen gibt es zur Reduzierung von Fehlern beim Spritzgießen?
Die Spritzgusstechnologie entwickelt sich ständig weiter, wobei technologische Fortschritte und Innovationen eine entscheidende Rolle bei der Reduzierung von Fehlern und der Verbesserung der Produktqualität spielen.
Diese technologischen Fortschritte haben die Herangehensweise der Hersteller an den Spritzgießprozess revolutioniert und bieten eine präzisere Steuerung, eine bessere Qualitätssicherung und minimierten Abfall.
- 3D-Druck für die FormenherstellungDie Integration der 3D-Drucktechnologie in den Formenbau ermöglicht Folgendes: Rapid-Prototyping- und Tests. Diese Innovation hilft dabei, potenzielle Probleme beim Formen vor der Massenproduktion zu erkennen und so das Fehlerrisiko zu verringern.
- Simulations-SoftwareFortschrittliche Simulationssoftware visualisiert den Spritzgießprozess virtuell, einschließlich Materialfluss, Kühlung und Verzug. Diese vorausschauende Analyse hilft, notwendige Anpassungen vorzunehmen, um häufige Fehler wie Einfallstellen und Lufteinschlüsse zu vermeiden.
- Automatisierte QualitätskontrollsystemeDie Automatisierung der Qualitätskontrolle, einschließlich Bildverarbeitungssystemen und KI-gestützter Fehlererkennung, hat die Fähigkeit, Fehler frühzeitig im Produktionszyklus zu erkennen und zu beheben, deutlich verbessert.
- Präzisions-TemperaturregelsystemeDiese Systeme ermöglichen eine präzisere Steuerung der Form- und Schmelztemperaturen, was für die Reduzierung von Verzug, Einfallstellen und Eigenspannungen in den Formteilen von entscheidender Bedeutung ist.
Welche Rolle spielt die Qualitätskontrolle beim Spritzgießen?
Die Qualitätskontrolle (QK) im Spritzgussverfahren ist entscheidend für die Herstellung hochwertiger Teile, die die Kundenerwartungen erfüllen oder übertreffen. Eine effektive QK umfasst eine Reihe strategischer Maßnahmen und Kontrollen während des gesamten Produktionsprozesses, vom Rohmaterial bis zum fertigen Produkt.
Strategien zur Implementierung effektiver Qualitätskontrollmaßnahmen
Die Implementierung effektiver Qualitätskontrollmaßnahmen beim Spritzgießen umfasst mehrere Schlüsselstrategien:
- Umfassende MaterialprüfungDies beinhaltet die Prüfung des Kunststoffharzes auf Feuchtigkeit, Verunreinigungen und Konsistenz, um sicherzustellen, dass es die erforderlichen Standards erfüllt.
- Regelmäßige Schimmelpflege und -inspektion: Sicherstellen, dass sich die Form in optimalem Zustand befindet, frei von Verschleiß oder Beschädigungen ist und richtig ausgerichtet ist, um Defekte zu vermeiden.
- Prozessüberwachung und -steuerungKontinuierliche Überwachung von Prozessparametern wie Temperatur, Druck und Einspritzgeschwindigkeit, um während des gesamten Produktionszyklus optimale Bedingungen aufrechtzuerhalten.
- Endgültige Produktinspektion: Die Nutzung sowohl manueller Inspektionen als auch automatisierter Systeme zur Identifizierung und Behebung von Mängeln im Endprodukt.
- Training und Entwicklung: Investitionen in die kontinuierliche Weiterbildung der Mitarbeiter, um die Komplexität des Formgebungsprozesses und die Bedeutung der Qualitätskontrolle zu verstehen.
Fazit
Die kontinuierliche Weiterentwicklung der Spritzgusstechnologien und die Implementierung von Qualitätskontrollmaßnahmen spielen eine entscheidende Rolle bei der Minimierung von Fehlern und der Verbesserung der Gesamtqualität der Formteile.
Von der Nutzung fortschrittlicher 3D-Drucktechnologie für die Formenherstellung bis hin zum Einsatz ausgefeilter Simulationssoftware und automatisierter Qualitätskontrollsysteme bieten diese Innovationen den Herstellern die Werkzeuge, um effizient qualitativ hochwertige Produkte herzustellen.
Durch die Integration neuer Technologien und die Einhaltung strenger Qualitätskontrollprotokolle sowie bewährter Verfahren kann die Branche eine höhere Zuverlässigkeit, weniger Abfall und eine gesteigerte Kundenzufriedenheit erreichen.
Als führender Anbieter von Spritzgussdienstleistungen gewährleistet 3erp höchste Qualitätsstandards im gesamten Fertigungsprozess. Dank eines umfassenden Prüf- und Qualitätskontrollsystems garantieren wir, dass jedes Projekt Ihren Anforderungen exakt entspricht und Sie fehlerfreie Spritzgussteile erhalten.
Unser Engagement für die Qualitätssicherung umfasst die Wareneingangskontrolle, die Erstmusterprüfung, die laufende Fertigungskontrolle sowie eine strenge Endkontrolle und -prüfung, inklusive detaillierter Berichte und Zertifizierungen vor dem Versand.
Ausgestattet mit modernsten Werkzeugen wie Röntgenmaterialprüfgerät, On-Machine-Inspektionssystem, Projektor und Koordinatenmessmaschine, ist 3erp bestrebt, in jedem Aspekt unserer Dienstleistung Exzellenz zu liefern.