
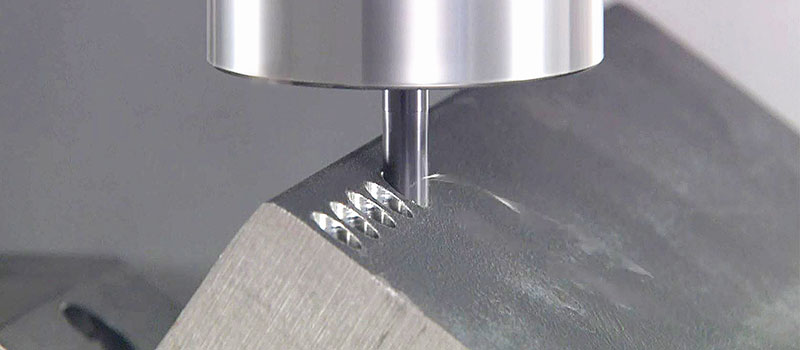





Aluminium spielt seine Stärken bei der maschinellen Bearbeitung voll aus. Dieses Metall ist nicht nur leicht – seine Dichte beträgt etwa ein Drittel der von Stahl –, sondern dank seiner einfachen Handhabung und hohen Schnittgeschwindigkeit auch eine Top-Wahl für eine Vielzahl von Projekten. Im Gegensatz zu Stahl ermöglicht Aluminium ein schnelleres und kraftsparenderes Arbeiten, was neue Möglichkeiten und mehr Effizienz eröffnet.
Trotz dieser Vorteile birgt die Bearbeitung von Aluminium eigene Herausforderungen. Die Art der Aluminiumlegierung, ihre Vorbehandlung und sogar ihr Herstellungsverfahren beeinflussen die Bearbeitungseigenschaften. Daher ist das Verständnis dieser Faktoren entscheidend für optimale Ergebnisse hinsichtlich Kosten, Produktivität und Qualität der fertigen Teile.
In diesem Artikel beleuchten wir die Feinheiten der Aluminiumbearbeitung und geben Ihnen Insider-Tipps, wie Sie die damit verbundenen Herausforderungen meistern und die Vorteile effektiv nutzen können.
Ist Aluminium bearbeitbar?

Ist Aluminium bearbeitbar?
Aluminium ist bekannt für seine hervorragende Bearbeitbarkeit, die Werte von rund 100 % für hochsiliziumhaltige Gusslegierungen bis zu 350 % für weiche Knetlegierungen reichen kann. Seine Neigung zur leichten Spanbildung und seine vergleichsweise geringe Härte ermöglichen höhere Bearbeitungsgeschwindigkeiten und steigern so seine Attraktivität.
Zudem bedeutet die geringere Schnittkraft, die für Aluminium erforderlich ist, einen geringeren Werkzeugverschleiß und damit niedrigere Werkzeugkosten. Trotz dieser Vorteile können bestimmte Aluminiumlegierungen mit hoher Härte oder ungewöhnlicher Zusammensetzung jedoch besondere Herausforderungen bei der Bearbeitung darstellen.
Warum eignet sich Aluminium gut für die maschinelle Bearbeitung?
Wenn wir im Zusammenhang mit der Zerspanung von „Aluminiumoxid“ sprechen, meinen wir Werkstoffe auf Aluminiumbasis, die aufgrund ihrer Eigenschaften sehr gut zerspanbar sind.
Aluminium ist bekannt für seine hervorragende Wärmeleitfähigkeit und Duktilität und leitet Wärme effizient ab. Dies ermöglicht höhere Vorschubgeschwindigkeiten und reduziert das Risiko einer Werkzeugüberhitzung deutlich. Dieser Aspekt ist bei der Aluminiumbearbeitung wichtig , da er zur Aufrechterhaltung der Produktivität beiträgt und unnötige Ausfallzeiten vermeidet. Darüber hinaus begünstigt der niedrige Schmelzpunkt von Aluminium die Bildung handlicher Späne, die entscheidend für die Erzielung hochwertiger Oberflächen mit weniger Komplikationen sind.
Zusammengenommen tragen diese Eigenschaften zu kürzeren Zykluszeiten und einer gleichbleibend hohen Teilequalität bei – wesentliche Faktoren in der modernen Fertigung.
Welche Aluminiumlegierungen eignen sich am besten für die maschinelle Bearbeitung?
Aluminiumlegierungen sind bekannt für ihre Bearbeitbarkeit, ihr gutes Verhältnis von Festigkeit zu Gewicht und ihre Vielseitigkeit in verschiedenen Anwendungsbereichen.
Innerhalb der Aluminiumreihe zeichnen sich bestimmte Legierungen durch ihre gute Bearbeitbarkeit aus, die unter anderem an ihrer Fähigkeit gemessen wird, mit minimalem Werkzeugverschleiß und günstiger Spanbildung geschnitten zu werden.
1xxx-Serie (Reinaluminium)
Die 1xxx-Serie repräsentiert die reinste Form von Aluminium mit typischerweise 99 % Aluminiumgehalt oder mehr. Bekannt für ihre ausgezeichnete Korrosionsbeständigkeit und überlegene Wärmeleitfähigkeit, weist diese Serie jedoch nicht die Festigkeit von legiertem Aluminium auf. Ihre Weichheit führt zur Bildung sehr langer, durchgehender Späne, was die Bearbeitungsprozesse erschweren kann, aber mit geeigneten Schneidwerkzeugen und -techniken beherrschbar ist.
Anwendungsbereiche :
- Lebensmittelverpackungen, aufgrund ihrer Ungiftigkeit.
- Chemische Anlagen, aufgrund ihrer Korrosionsbeständigkeit.
- Elektrische Leiter, aufgrund ihrer ausgezeichneten Leitfähigkeit.
Aluminium 1100
Aluminium 1100 ist eine gängige Sorte der 1xxx-Serie und wird aufgrund seiner hervorragenden Umformbarkeit und Korrosionsbeständigkeit geschätzt. Es eignet sich nicht für Anwendungen mit hohen Belastungen, weshalb sein Einsatz auf Bauteile mit geringeren Anforderungen an die Festigkeit beschränkt ist. Die Bearbeitung von Aluminium 1100 ist in der Regel unkompliziert, weshalb es sich für Projekte mit geringeren Festigkeitsanforderungen empfiehlt.
2xxx-Serie (Aluminium-Kupfer-Legierungen)
Die Aluminiumlegierungen der Serie 2xxx zeichnen sich dadurch aus, dass Kupfer das primäre Legierungselement ist, was diesen Legierungen eine erhöhte Festigkeit verleiht – oft vergleichbar mit der von Baustahl nach der Wärmebehandlung.
Diese Legierungsreihe weist jedoch im Allgemeinen eine geringere Korrosionsbeständigkeit als andere Aluminiumlegierungen auf. Die Zerspanbarkeit von Legierungen der 2xxx-Serie liegt typischerweise zwischen 200 % und 240 %, wodurch sie sich für Anwendungen mit hohen Festigkeitsanforderungen als robuste Wahl eignen.
Aluminium 2024
Aluminium 2024 findet aufgrund seines hohen Festigkeits-Gewichts-Verhältnisses breite Anwendung in der Luft- und Raumfahrtindustrie und eignet sich daher ideal für Flugzeugstrukturbauteile. Es weist eine Festigkeit von ca. 465 MPa, eine Härte von ca. 75 HB und eine Zerspanbarkeit von 210 % bis 240 % auf. Dank dieser Eigenschaften erfüllt es die hohen Anforderungen der Luft- und Raumfahrt und ist gleichzeitig relativ gut bearbeitbar.
Aluminium 2219
Aluminium 2219 ist für seine ausgezeichnete Festigkeitserhaltung bei hohen Temperaturen bekannt und wird häufig in der Luft- und Raumfahrt für Treibstofftanks und andere hochbelastete Anwendungen eingesetzt. Diese Legierung ist gut zerspanbar, erfordert jedoch ein sorgfältiges Spanmanagement, um optimale Ergebnisse zu erzielen und die Integrität der bearbeiteten Teile zu gewährleisten.
3xxx-Serie (Aluminium-Mangan-Legierungen)
Die Aluminiumlegierungen der 3xxx-Serie enthalten Mangan als primäres Legierungselement, wodurch die Festigkeit des Metalls leicht erhöht wird, während gleichzeitig eine ausgezeichnete Umformbarkeit und moderate Festigkeit erhalten bleiben.
Diese Serie ist für ihre gute allgemeine Bearbeitbarkeit bekannt und weist typischerweise einen Bearbeitbarkeitsgrad von rund 260 % auf. Die 3xxx-Serie wird häufig in Anwendungen eingesetzt, die ein ausgewogenes Verhältnis von Bearbeitbarkeit und Festigkeit erfordern, wie z. B. Wärmetauscher, Kochutensilien und allgemeine Blechbearbeitung.
Aluminium 3003
Aluminium 3003 zeichnet sich durch seine hervorragende Verarbeitbarkeit und moderate Festigkeit aus und ist daher ein bevorzugter Werkstoff in Branchen, die gute Formbarkeit ohne hohe Festigkeitsanforderungen benötigen. Es findet häufig Verwendung in Kochgeschirr, Dachmaterialien und chemischen Anlagen, wo seine Korrosionsbeständigkeit und Langlebigkeit von Vorteil sind.
Aluminium 3105
Ähnlich wie 3003 bietet Aluminium 3105 eine etwas höhere Festigkeit und eignet sich daher für anspruchsvollere Umformprozesse. Es wird häufig zur Herstellung von Blechteilen wie Dachrinnen und Fassadenverkleidungen verwendet, wo zusätzliche Stabilität erforderlich ist.
5xxx-Serie (Aluminium-Magnesium-Legierungen)
Die Legierungen der 5xxx-Serie, die sich durch Magnesium als Hauptlegierungselement auszeichnen, zeichnen sich durch ihre hervorragende Korrosionsbeständigkeit und Schweißbarkeit aus. Diese Legierungen weisen in der Regel Zerspanbarkeitswerte im Bereich von 260–270 % auf, was effiziente Fertigungsprozesse ermöglicht.
Die 5xxx-Serie eignet sich besonders für Anwendungen, bei denen sowohl Festigkeit als auch Korrosionsbeständigkeit erforderlich sind, wie beispielsweise in maritimen Umgebungen.
Aluminium 5052
Aluminium 5052 ist gut umformbar und schweißbar und eignet sich daher ideal für maritime Anwendungen, bei denen neben Salzwasserbeständigkeit auch diese Eigenschaften erforderlich sind. Obwohl es gut bearbeitbar ist, müssen die Bediener die Spanbildung sorgfältig kontrollieren, um die Unversehrtheit des Werkstücks zu gewährleisten.
Aluminium 5083
Aluminium 5083 bietet eine höhere Festigkeit als 5052 und findet daher häufig Anwendung in den anspruchsvollen Bereichen des Schiffbaus und des Druckbehälterbaus. Aufgrund seiner robusten Eigenschaften und der potenziellen Bearbeitungsschwierigkeiten erfordert diese Legierung eine sorgfältige Auswahl der Schneidwerkzeuge und -parameter, um optimale Ergebnisse zu erzielen.
6xxx-Serie (Aluminium-Magnesium-Silizium-Legierungen)
Die Aluminiumlegierungen der Serie 6xxx zeichnen sich durch die Zugabe von Silizium (Si) und Magnesium (Mg) aus, wodurch das Material eine perfekte Balance aus Festigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit erhält.
Diese Legierungen sind aufgrund ihrer Vielseitigkeit sehr beliebt und weisen typischerweise eine Bearbeitbarkeit von bis zu ca. 270 % auf. Innerhalb dieser Serie wurden Spezialausführungen wie „6061M“ und „6082M“ entwickelt, um den Spanbruch zu verbessern und die in bestimmten Regionen geltenden Beschränkungen für Blei oder Wismut zu erfüllen.
Aluminium 6061
Aluminium 6061 ist die am weitesten verbreitete Legierung in der CNC-Bearbeitung und bekannt für ihre Festigkeit von ca. 300 MPa und Härte von rund 95 HB. Ihre Zerspanbarkeit liegt bei etwa 270 %. Dank ihres hervorragenden Festigkeits-Gewichts-Verhältnisses und ihrer guten Korrosionsbeständigkeit wird diese Legierung aufgrund ihres breiten Anwendungsspektrums, darunter Strukturbauteile, Rahmen und Schiffsausrüstungen, bevorzugt eingesetzt.
Aluminium 6063
Aluminium 6063 ist bekannt für seine hervorragende Extrudierbarkeit und gute Bearbeitbarkeit und wird häufig für Architektur- und Dekorprofile verwendet. Aufgrund seiner Eigenschaften eignet es sich für Anwendungen, bei denen ästhetische Aspekte ebenso wichtig sind wie mechanische Eigenschaften.
Aluminium 6082
Ähnlich wie 6061 bietet Aluminium 6082 eine etwas höhere Festigkeit und eignet sich gut für Strukturbauteile und Maschinenteile. Es weist viele der Bearbeitungs- und Anwendungseigenschaften von 6061 auf, bietet aber an den benötigten Stellen etwas mehr Festigkeit.
7xxx-Serie (Aluminium-Zink-Legierungen)
Die 7xxx-Serie, hauptsächlich mit Zink legiert, ist für ihre höchste Festigkeit aller Aluminiumlegierungen bekannt, mit Werten von bis zu ca. 570 MPa. Allerdings weisen diese Legierungen im Allgemeinen eine geringere Zerspanbarkeit von ca. 170 % auf. Sie reagieren besonders empfindlich auf die Bearbeitungsbedingungen und neigen bei ungenauer Schnittgeschwindigkeit und Werkzeugwahl häufig zur Kantenbildung.
Aluminium 7075
Aluminium 7075 ist sehr fest und wird häufig im Formenbau, im Schiffbau und in der Verteidigungsindustrie eingesetzt. Es besitzt eine Härte von ca. 150 HB und eine Bearbeitbarkeit von ca. 170 %. Aufgrund seiner außergewöhnlichen Festigkeit eignet es sich für hochbelastete Bauteile.
Aluminium 7050
Aluminium 7050 weist ein ähnliches Festigkeitsprofil auf, bietet jedoch im Vergleich zu 7075 eine verbesserte Bruchzähigkeit und eignet sich daher ideal für kritische Luft- und Raumfahrtstrukturen wie Schottwände und Flügelbeplankungen. Die Bearbeitung erfordert Präzision, um die Integrität des Bauteils zu gewährleisten.
Spezial-Aluminiumlegierungen
Im Bereich der Aluminiumbearbeitung spielen Speziallegierungen eine entscheidende Rolle in Branchen, in denen Standardlösungen nicht ausreichen. Dazu gehören Aluminium-Lithium-Legierungen und spezielle Varianten der 6xxx-Serie, die für höchste Leistung unter anspruchsvollen Bedingungen entwickelt wurden.
- Aluminium-Lithium (0.7–3 % Li)Diese Legierungen zeichnen sich durch ein hervorragendes Festigkeits-Gewichts-Verhältnis aus, was für Anwendungen in der Luft- und Raumfahrt von entscheidender Bedeutung ist. Allerdings ist ihre Bearbeitbarkeit nur etwa halb so gut wie die gängiger Knetlegierungen. Trotz der Kosten – oft doppelt so hoch wie die von Standardaluminium – sind sie in Branchen, in denen Gewichtsreduzierung von zentraler Bedeutung ist, unverzichtbar.
- 6xxx-Varianten (z. B. 6061M, 6082M)Diese Legierungen wurden speziell für einen verbesserten Spanbruch entwickelt und entsprechen den Umweltvorschriften, die Blei oder Wismut verbieten. Dadurch wird die Nachhaltigkeit der Bearbeitungsprozesse erhöht.
Aluminium MIC-6
Aluminium MIC-6 ist eine gegossene Aluminiumplatte, die sich durch außergewöhnliche Stabilität und Planheit auszeichnet – Eigenschaften, die sie ideal für Präzisionswerkzeugplatten machen. Ihre gleichbleibende Leistungsfähigkeit unter Bearbeitungsbelastungen macht sie zur bevorzugten Wahl für detaillierte und komplexe Bearbeitungsaufgaben.
Aluminium 6020
Eine spezielle Automatenform, Aluminium 6020, wurde für eine ausgezeichnete Spanbildung entwickelt, was reibungslosere Bearbeitungsvorgänge ermöglicht und Ausfallzeiten aufgrund von Verstopfungen oder Werkzeugverschleiß reduziert.
Aluminium 6262
Aluminium 6262 enthält Blei (Pb) und Bismut (Bi) zur Verbesserung der Bearbeitbarkeit. In Regionen mit strengen Umweltauflagen kann seine Verwendung jedoch eingeschränkt sein. Diese Legierung eignet sich besonders für Anwendungen, die eine präzise Bearbeitung erfordern, bei der Oberflächengüte und filigrane Details von größter Bedeutung sind.
Welche Aluminiumlegierung lässt sich am besten bearbeiten?
Die Auswahl der am besten zerspanbaren Aluminiumlegierung hängt maßgeblich von den spezifischen Bearbeitungsanforderungen und dem benötigten Verhältnis von Festigkeit und Geschwindigkeit ab. Legierungen wie 2011 und 5056 weisen Zerspanbarkeitswerte von bis zu 280–270 % auf und gehören damit zu den besten Optionen für die Hochgeschwindigkeitsbearbeitung.
- Aluminium 6061 Aufgrund seiner weiten Verfügbarkeit, der einfachen Bearbeitbarkeit und seiner Vielseitigkeit erweist es sich als starker Konkurrent und eignet sich daher für ein breites Anwendungsspektrum. Wenn es auf hohe Bearbeitungsgeschwindigkeit ankommt, ermöglichen weichere Knetlegierungen der 1xxx-Serie oder Automatenlegierungen der 2xxx-Serie oft die höchsten Schnittgeschwindigkeiten, weisen aber unter Umständen nicht die erforderliche Festigkeit für anspruchsvollere Anwendungen auf.
Wie dünn kann Aluminium bearbeitet werden?
Die Bearbeitung ultradünner Aluminiumprofile hängt maßgeblich von mehreren Faktoren ab:
- Bauteilkonstruktion und KomplexitätDünnere Querschnitte erfordern präzise Konstruktionsüberlegungen, um Verformungen zu vermeiden.
- Stabilität der VorrichtungEine sichere Klemmung und Abstützung sind entscheidend, um Vibrationen zu vermeiden, die das dünne Material beschädigen könnten.
- LegierungsauswahlVerschiedene Legierungen bieten unterschiedliche Grade an Umformbarkeit und Festigkeit; die Wahl der richtigen Legierung ist entscheidend für den Erfolg.
- BearbeitungseinrichtungDurch den Einsatz hochpräziser Bearbeitungszentren lassen sich Materialstärken bis hinunter zu wenigen Millimetern oder sogar Bruchteilen eines Millimeters erzielen.
- TechnikEine sachgemäße Steuerung der Schnittkräfte, Vibrationen, Spanabfuhr und Kühlmittelzufuhr ist unerlässlich, insbesondere bei der Bearbeitung dünnwandiger Aluminiumstrukturen, um die Integrität zu wahren und die gewünschten Toleranzen zu erreichen.
Wie wählt man die richtige Aluminiumlegierung für den jeweiligen Anwendungsfall aus?
Bei der Auswahl der geeigneten Aluminiumlegierung für Ihre Bearbeitungsprojekte müssen mehrere kritische Faktoren berücksichtigt werden, um optimale Leistung und Kosteneffizienz zu gewährleisten:
- Festigkeitsanforderungen: Wählen Sie stärkere Legierungen wie die 2xxx- oder 7xxx-Serie für Anwendungen mit hohen Festigkeitsanforderungen, während die 1xxx-Serie für Projekte, die eine grundlegende Umformbarkeit erfordern, ausreichend ist.
- KorrosionsbeständigkeitFür Umgebungen, in denen Korrosion ein Problem darstellt, bieten Legierungen der Serien 5xxx und 6xxx eine ausgezeichnete Beständigkeit.
- Bearbeitbarkeit: Um Zykluszeiten und Bearbeitungskosten zu reduzieren, sollten Legierungen mit höherer Bearbeitbarkeit in Betracht gezogen werden.
- SchweißbarkeitBei einigen Anwendungen kann Schweißen erforderlich sein; wählen Sie Legierungen, die den Schweißanforderungen gerecht werden, ohne die strukturelle Integrität zu beeinträchtigen.
- Wärmebehandlung: Falls Ihr Bauteil einer Wärmebehandlung bedarf, stellen Sie sicher, dass die von Ihnen gewählte Legierung für die Wärmebehandlung gemäß den gewünschten Spezifikationen geeignet ist.
- BudgetbeschränkungenSpeziallegierungen, beispielsweise solche mit Lithium, bieten zwar möglicherweise eine höhere Leistung, sind aber mit höheren Kosten verbunden. Wägen Sie die Budgetbeschränkungen und den Wert der Leistungsvorteile sorgfältig ab.
Wie beeinflussen Legierungselemente die Bearbeitbarkeit von Aluminium?
Legierungselemente spielen eine wichtige Rolle bei der Bestimmung der Bearbeitbarkeit von Aluminiumlegierungen. Jedes Element bringt spezifische Eigenschaften mit sich, die den Bearbeitungsprozess verbessern oder erschweren können:
- Kupfer (2xxx-Serie)Kupfer erhöht zwar die Festigkeit der Legierung deutlich und macht sie nach der Wärmebehandlung mit Baustahl vergleichbar, verringert aber gleichzeitig die Korrosionsbeständigkeit und kann die Spanbildung erschweren. Dies kann sowohl die Bearbeitungsqualität als auch die Lebensdauer der Legierung in korrosiven Umgebungen beeinträchtigen.
- Magnesium und Silizium (6xxx-Serie)Diese Eigenschaften schaffen ein Gleichgewicht, das sowohl Festigkeit als auch Bearbeitbarkeit verbessert und somit Hochgeschwindigkeitsbearbeitungen ermöglicht. Diese Serie ist besonders beliebt, da sie gute mechanische Eigenschaften beibehält und gleichzeitig leichter zu bearbeiten ist.
- Zink (7xxx-Serie)Zink wird verwendet, um eine hohe Festigkeit zu erzielen, erfordert jedoch präzise Bearbeitungsbedingungen, um die Wärme effektiv zu regulieren und Probleme wie Aufbauschneiden zu vermeiden, die die Oberflächengüte und die Maßgenauigkeit beeinträchtigen können.
- LithiumObwohl Lithium die Dichte verringert und die Festigkeit der Legierung deutlich erhöht, wodurch sie in der Luft- und Raumfahrtindustrie sehr wertvoll ist, verschlechtert es die Bearbeitbarkeit im Vergleich zu gängigeren Knetlegierungen. Dies kann aufgrund geringerer Schnittgeschwindigkeiten und stärkerem Werkzeugverschleiß zu höheren Bearbeitungskosten führen.
Welche Schneidtechniken gibt es für die Bearbeitung von Aluminium?
 Die Wahl der richtigen Schnitttechnik ist für die Optimierung der Bearbeitung von Aluminium aufgrund seiner Formbarkeit und Wärmeleitfähigkeit unerlässlich.
Die gewählte Methode kann die Effizienz des Prozesses, die Lebensdauer der Werkzeuge und die Qualität des Endprodukts maßgeblich beeinflussen. Im Folgenden werden die verschiedenen, auf die besonderen Eigenschaften von Aluminium zugeschnittenen Techniken genauer betrachtet.
Hochgeschwindigkeitsbearbeitung (HSM)
Hochgeschwindigkeitsbearbeitung (HSM) ist aufgrund des geringeren Schnittkraftbedarfs eine entscheidende Technik für die Aluminiumbearbeitung. Hier die Vorteile für den Bearbeitungsprozess:
- WirkungsgradHSM ermöglicht schnellere Materialabtragsraten, wodurch die Produktionszeiten drastisch verkürzt werden können.
- WärmemanagementDurch die schnelle Abfuhr der Späne minimiert HSM die Wärmeentwicklung, was für den Erhalt der Unversehrtheit des Aluminiumwerkstücks unerlässlich ist.
- AusstattungsanforderungenDiese Technik erfordert Maschinen, die mit hohen Drehzahlen und fortschrittlicher Vorschubsteuerung arbeiten können, um maximale Effizienz und Präzision zu gewährleisten.
Trockenbearbeitung
Die Trockenbearbeitung von Aluminium bietet verschiedene Vorteile und Herausforderungen:
- Eliminiert Kühlmittelkosten und EntsorgungsproblemeDurch den Verzicht auf Flüssigkeiten können Sie die Betriebskosten und die mit der Verwendung von Kühlmitteln verbundenen Umweltbelastungen reduzieren.
- Kann bei unzureichender Überwachung zu Kantenverhärtungen führen.Ohne Kühlmittel kann die Wärme an der Schnittstelle zwischen Schneide und Werkstück nicht effektiv abgeleitet werden, wodurch das Risiko einer Aufbauschneide steigt, die das Schneidwerkzeug beschädigen und die Teilequalität beeinträchtigen kann.
- Oft kombiniert mit speziellen Werkzeugbeschichtungen zur WärmeableitungWerkzeuge, die bei der Trockenbearbeitung eingesetzt werden, werden häufig mit Beschichtungen wie TiB2 oder DLC behandelt, um die Hitzebeständigkeit zu verbessern und die Materialhaftung zu verringern.
Nassbearbeitung
Die Nassbearbeitung zeichnet sich durch den Einsatz von Kühlmittel zur Verbesserung der Schnittbedingungen aus:
- Verwendet Kühlmittel, um die Reibung zu verringern, Wärme abzuführen und die Oberflächengüte zu verbessern.Kühlmittel spielen eine entscheidende Rolle bei der Verlängerung der Werkzeugstandzeit und der Erzielung feinerer Oberflächen, indem sie die thermische Belastung sowohl des Werkzeugs als auch des Werkstücks minimieren.
- Zusätzliche Kosten für Kühlmittelmanagement und -entsorgungKühlmittel sind zwar wirksam, verursachen aber zusätzliche Betriebskosten und erfordern ordnungsgemäße Entsorgungsmethoden, um die Umweltauflagen zu erfüllen.
Konventionelles Mahlen
Beim konventionellen Fräsen handelt es sich um eine Standardtechnik, bei der sich Fräser und Vorschub in entgegengesetzte Richtungen bewegen:
- Das Schneidwerkzeug rotiert entgegen der Vorschubrichtung.Diese Methode eignet sich gut zum Grobbearbeiten von Materialien, kann aber zu mehr Reibung und Wärme im Werkstück führen.
- Wirksam zum Vorschleifen, kann aber mehr Reibung und Hitze verursachen.Aufgrund der entgegengesetzten Kräfte zwischen Fräser und Vorschub kann beim konventionellen Fräsen ein sorgfältiges Wärmemanagement erforderlich sein, um Verformungen oder Beschädigungen des Aluminiums zu vermeiden.
Gleichlauffräsen
Beim Gleichlauffräsen hingegen ist die Schnittrichtung mit dem Vorschub ausgerichtet, was insbesondere bei der Bearbeitung von Aluminium von Vorteil sein kann:
- Das Schneidwerkzeug dreht sich in die gleiche Richtung wie der Vorschub.Diese Ausrichtung reduziert die Schnittkraft, was zu einer geringeren Wärmeentwicklung und einer besseren Oberflächenqualität führt.
- Sorgt für bessere Oberflächengüten und längere Werkzeugstandzeiten bei AluminiumGleichlauffräsen wird bevorzugt, da es sauberere Schnitte ermöglicht und die Werkzeugstandzeit durch die geringere mechanische Belastung des Werkzeugs verlängert.
Drehung
Das Drehen von Aluminium erfordert eine Drehbank, auf der die geringe Schnittkraft des Materials höhere Drehzahlen ermöglicht:
- Hohe DrehzahlfähigkeitDurch die Nutzung der natürlichen Weichheit von Aluminium können Drehbearbeitungen mit hohen Geschwindigkeiten durchgeführt werden, was die Produktivität steigert.
- entscheidende ChipkontrolleEin effektives Spänemanagement ist unerlässlich, um zu verhindern, dass sich die Späne verheddern und den Bearbeitungsprozess stören.
Bohren
Das Bohren von Aluminium stellt aufgrund seiner Duktilität besondere Herausforderungen dar:
- Probleme mit der SpanabfuhrDie Weichheit von Aluminium kann zu Verstopfungen und schlechter Späneabfuhr führen.
- Wendel- oder ParabelnutenDiese Konstruktionen werden empfohlen, um den Spanfluss zu verbessern und zu verhindern, dass Material am Bohrer haften bleibt.
Tapping
Das Gewindeschneiden in Aluminium ist aufgrund seiner Weichheit relativ einfach, dennoch sind Vorsichtsmaßnahmen erforderlich:
- Verwendung von Schmiermitteln oder SpezialhähnenDiese helfen, ein Festfressen und Anhaften von Aluminium am Wasserhahn zu verhindern.
- Überwachung der aufgebauten KantenEs ist wichtig sicherzustellen, dass die Gewinde sauber und frei von Verunreinigungen sind, die die Gewindeintegrität beeinträchtigen könnten.
Schneiden mit hartmetallbestückten Werkzeugen
Hartmetallbestückte Werkzeuge bieten erhebliche Vorteile bei der Bearbeitung von Aluminium:
- Verbesserte Hitzebeständigkeit und LanglebigkeitHartmetallwerkzeuge widerstehen thermischen und mechanischen Belastungen besser als Schnellarbeitsstahl (HSS).
- Fähigkeit zur Erhöhung der SchnittgeschwindigkeitAufgrund ihrer überlegenen Härte und Verschleißfestigkeit ermöglichen Hartmetallwerkzeuge eine schnellere Bearbeitung von Aluminium, ohne dass das Werkzeug oder das Werkstück beschädigt wird.
Laserschneiden
Das Laserschneiden ist besonders effektiv bei dünneren Aluminiumblechen, wo Präzision und filigrane Details von größter Bedeutung sind:
- SpeziallaserAufgrund der hohen Reflektivität von Aluminium sind spezielle Lasertypen erforderlich, um eine Ablenkung des Laserstrahls zu verhindern und saubere Schnitte zu gewährleisten.
- AnwendungseignungIdeal zur Erzeugung komplexer Formen und feiner Details ohne mechanische Belastung des Materials.
Wasserstrahlschneiden
Das Wasserstrahlschneiden erweist sich bei der Bearbeitung dickerer Aluminiumplatten als besonders vorteilhaft.
- Keine WärmeeinflusszonenDas Kaltbearbeitungsverfahren verhindert Veränderungen der Materialeigenschaften, was für den Erhalt der Integrität des Aluminiums von entscheidender Bedeutung ist.
- Überlegungen zur GeschwindigkeitWasserstrahlschneiden bietet zwar eine ausgezeichnete Schnittqualität, kann aber bei der Massenproduktion möglicherweise nicht mit der Geschwindigkeit anderer Techniken mithalten und eignet sich daher am besten für spezielle oder kundenspezifische Anwendungen.
CNC Dienstleister
Die CNC-Bearbeitung stellt einen Eckpfeiler der Aluminiumverarbeitung dar und ist bekannt für ihre Präzision und Anpassungsfähigkeit:
- Automatisierte PräzisionCNC-Maschinen bieten eine außergewöhnliche Kontrolle über Schnittgeschwindigkeiten und Vorschübe, was für die Bearbeitung von Aluminium von entscheidender Bedeutung ist.
- Komplexe GeometrienAm besten geeignet für Teile, die filigrane Details und enge Toleranzen erfordern.
- Herausforderungen bewältigenEine effektive Späneabfuhr und Kühlung sind insbesondere bei höheren Drehzahlen unerlässlich, um Materialanhaftungen und Maschinenverschleiß zu vermeiden.
Sägen
Sägen ist eine grundlegende Methode zum Zuschneiden von Aluminium und eignet sich für weniger komplexe Aufgaben:
- WerkzeuganforderungenFür einen sauberen Schnitt wird die Verwendung von Sägeblättern mit höherer Zähnezahl empfohlen.
- Vielseitigkeit: Effizient zum Abmessen von Aluminiumstangen oder -platten, wobei der Verschleiß der Klinge im Laufe der Zeit aufgrund der abrasiven Eigenschaften von Aluminium zu berücksichtigen ist.
Schleifen
Durch das Schleifen von Aluminium lassen sich enge Toleranzen und glatte Oberflächen erzielen:
- Um ein Verstopfen der Schleifscheiben zu verhindern, sind spezielle Schleifmittel erforderlich, da Aluminium dazu neigt, an der Schleiffläche haften zu bleiben.
- Eine häufigere Reinigung der Schleifscheiben ist notwendig, um deren Effektivität zu erhalten und Oberflächenbeschädigungen am Werkstück zu vermeiden.
Funkenerosion (EDM)
EDM ist eine ausgezeichnete Wahl für die Herstellung von komplexen Formen oder schwer zugänglichen Hohlräumen in Aluminium:
- Die gute Leitfähigkeit von Aluminium verbessert den EDM-Prozess, auch wenn dieser im Vergleich zu herkömmlichen mechanischen Verfahren langsamer sein kann.
- Der fehlende direkte Kontakt zwischen Werkzeug und Werkstück reduziert die mechanische Belastung und ermöglicht die präzise Bearbeitung komplexer Geometrien.
Welche Faktoren beeinflussen die Bearbeitbarkeit von Aluminium?
 Bei der Bearbeitung von Aluminium spielen mehrere Faktoren eine entscheidende Rolle für die Effizienz des Prozesses und die Qualität des Endprodukts.
Das Verständnis dieser Faktoren kann Ihnen helfen, Bearbeitungsvorgänge zu optimieren und überlegene Ergebnisse zu erzielen.
Bearbeitungsprozess
Die Wahl der Ausrüstung und die Vorgehensweise bei Schneidwerkzeugen, Schnittgeschwindigkeiten, Vorschüben und der Einsatz von Schmier- oder Kühlmitteln beeinflussen die Bearbeitbarkeit von Aluminium maßgeblich:
- Ausstattungsart beeinflusst unmittelbar die Fähigkeit, die jeweilige Aluminiumlegierung zu verarbeiten.
- Schneidewerkzeuge Die Auswahl sollte auf der Grundlage ihrer Kompatibilität mit Aluminium erfolgen, um übermäßigen Verschleiß zu vermeiden.
- Geschwindigkeiten und Vorschübe muss so eingestellt werden, dass ein effizienter Materialabtrag mit der Vermeidung von Wärmestau, der die Werkzeugstandzeit und die Oberflächengüte beeinträchtigen kann, in Einklang gebracht wird.
Metall selbst
Die intrinsischen Eigenschaften der zu bearbeitenden Aluminiumlegierung bestimmen auch, wie gut sie bearbeitet werden kann:
- Legierungsreihe und Härtegrad Sie beeinflussen die Härte und Festigkeit des Materials, was wiederum Auswirkungen auf die Spanbildung und den Aufwand für die Bearbeitung des Teils hat.
- Mikrostruktur und Gleichmäßigkeit Die Legierung kann Einfluss auf die Gleichmäßigkeit der Bearbeitung verschiedener Teile des Materials haben.
Materialbearbeitung
Die Art der Vorbehandlung des Aluminiums vor der maschinellen Bearbeitung kann ebenfalls Einfluss auf seine Bearbeitbarkeit haben:
- Legierungschemie und Wärmebehandlung Die Materialeigenschaften definieren, einschließlich des Verhaltens des Materials im Rahmen des Bearbeitungsprozesses.
- Extrusions- oder Gießverfahren Die bei der Herstellung des Materials verwendeten Materialien beeinflussen dessen Dichte und Kornstruktur, was sich wiederum auf den Werkzeugverschleiß und die Oberflächengüte auswirken kann.
Metallurgische Verbesserungen
Verbesserungen in metallurgischen Prozessen erhöhen die Bearbeitbarkeit:
- Extrusionstechniken Beispielsweise beeinflussen Vorwärts- und Rückwärtsextrusion die Konsistenz und Qualität der Aluminiumbarren und somit die Bearbeitungsqualität.
Legierungsauswahl
Die Wahl der richtigen Aluminiumlegierung ist für eine effektive Bearbeitung entscheidend:
- A6061 ist wegen seiner Ausgewogenheit beliebt, kann aber zu Chipbruch führen.
- A6042 und A6262 sind für eine einfachere Bearbeitung optimiert und bieten Vorteile wie eine bessere Spankontrolle und Oberflächengüte.
Überlegungen zur Werkzeugausstattung
Die Auswahl der geeigneten Werkzeuge und Bearbeitungstechniken ist von entscheidender Bedeutung:
- Werkzeugmaterialien Werkstoffe wie Werkzeugstahl, Schnellarbeitsstahl und Hartmetalle werden aufgrund ihrer Haltbarkeit und Leistungsfähigkeit in Kombination mit Aluminium bevorzugt.
- WerkzeuggeometrieDie Bearbeitungsparameter, einschließlich Spanwinkel und Einsatz von Spanbrechern, sollten optimiert werden, um die Spanabfuhr zu verbessern und die Wärmeentwicklung zu minimieren.
Wie beeinflusst die Oberflächenbeschaffenheit die Aluminiumbearbeitung?
Eine glatte Oberflächenbeschaffenheit ist bei der Aluminiumbearbeitung aus mehreren Gründen vorteilhaft:
- Reduzierte Reibung Die Bearbeitung der Schnittfläche minimiert das Risiko von Aufbauschneiden, welche die Qualität des Werkstücks beeinträchtigen können.
- Verbesserte Haltbarkeit Die Bearbeitung des Teils ist in Anwendungen, bei denen Korrosionsbeständigkeit oder mechanische Ermüdungsbeständigkeit erforderlich sind, von entscheidender Bedeutung.
- Verbesserte Werkzeuginteraktion Durch die Verwendung von polierten Oberflächen wird eine bessere Gesamtbearbeitungsleistung erzielt, die Werkzeugstandzeit verlängert und die Qualität des Endprodukts verbessert.
Wie beeinflusst die Spanbildung die Bearbeitbarkeit von Aluminium?
Die Spanbildung spielt eine entscheidende Rolle für die Bearbeitbarkeit von Aluminium. Das Spanbruchverhalten kann die Effizienz und Sicherheit des Bearbeitungsprozesses maßgeblich beeinflussen.
- Kurze, enge Chips sind im Allgemeinen ideal, da sie ein Verheddern verhindern und dazu beitragen, die Oberflächenbeschaffenheit des bearbeiteten Teils zu erhalten.
- Weicheres oder reines Aluminium (1xxx-Serie) Dabei entstehen tendenziell lange, durchgehende Späne, die bei Bearbeitungsvorgängen Probleme verursachen können.
- Härtere Legierungen (2xxx, 7xxx) bietet möglicherweise eine bessere Spanbruchleistung, erfordert aber präzisere Schnittbedingungen für eine effektive Handhabung.
Kurze vs. lange Chipbildung:
- Kurze Chips sind sicherer, reduzieren Maschinenstillstandszeiten und verbessern die Qualität der bearbeiteten Teile.
- Lange Chips bergen die Gefahr des Verhedderns, wodurch sowohl das Werkstück als auch das Schneidwerkzeug beschädigt werden können.
Strategien zur Verbesserung der Chipsteuerung:
- Verwendung Spanbrecher kann wesentlich zur Kontrolle von Chipgröße und -form beitragen.
- Optimieren Drehzahl und Vorschub Die Einstellungen richten sich nach der jeweiligen Aluminiumlegierung und dem Schneidvorgang.
- Einstellen Werkzeuggeometrie und Anwendung angemessener Kühlmittel oder Schmierstoffe kann auch dazu beitragen, die Spanbildung effektiv zu steuern.
Wie wirkt sich die Wärmeentwicklung auf die Aluminiumbearbeitung aus?
Die Entstehung und das Management von Wärme während der Bearbeitung sind entscheidende Faktoren, insbesondere bei der Bearbeitung von Aluminium.
- Übermäßige Hitze kann das Aluminiumwerkstück erweichen, was zu vorzeitigem Werkzeugverschleiß und einer verminderten Schneidkantenqualität führt.
- Aufgrund der Eigenschaften von Aluminium hohe WärmeleitfähigkeitEs kann die Wärme schnell von der Schnittzone abführen, aber bei Hochgeschwindigkeitsvorgängen können dennoch lokale Hotspots auftreten.
- Richtige Verwendung von Kühlmittel oder ein Luftstoß kann dazu beitragen, eine optimale Werkzeugstandzeit zu gewährleisten und den Verschleiß des Werkstücks und des Schneidwerkzeugs zu verhindern.
Wie lässt sich die Bildung von aufgeschütteten Kanten (Bulk-Up Edge, BUE) minimieren?
Aufbauschneiden sind eine häufige Herausforderung bei der Aluminiumbearbeitung und beeinträchtigen sowohl die Werkzeugstandzeit als auch die Qualität der bearbeiteten Oberfläche.
- EBU Dies tritt auf, wenn Aluminium an der Schneide des Werkzeugs haftet, was die Schneide verdecken und zu einer schlechten Oberflächengüte und ungenauen Schnitten führen kann.
Tipps zur Reduzierung von BUE:
- Erhöhung der Schnittgeschwindigkeiten Die Einhaltung der vom Hersteller empfohlenen Parameter kann dazu beitragen, die Wahrscheinlichkeit zu minimieren, dass Aluminium am Schneidwerkzeug haften bleibt.
- Die Verwendung von größere Spanwinkel und polierte Einsätze verringert die Reibung, die zu BUE beiträgt.
- Verwendung von Schmierstoffen oder Kühlmitteln hilft dabei, die Temperatur und die Haftkräfte an der Schneidefläche zu reduzieren.
- Hochleistungs-Werkzeugbeschichtungen Materialien wie diamantähnlicher Kohlenstoff (DLC) oder polykristalliner Diamant (PCD) können die Neigung von Aluminium, sich mit der Werkzeugoberfläche zu verschweißen, deutlich verringern.
Wie lässt sich die Bearbeitbarkeit von Aluminiumlegierungen verbessern?
 Die Verbesserung der Bearbeitbarkeit von Aluminiumlegierungen erfordert ein umfassendes Verständnis der Materialeigenschaften, der Bearbeitungsprozesse und der Werkzeugtechnologien. Durch die Optimierung dieser Elemente lassen sich Produktivität und Produktqualität deutlich steigern.
Hier finden Sie eine Schritt-für-Schritt-Anleitung zur Verbesserung der Bearbeitbarkeit von Aluminiumlegierungen:
- Wählen Sie eine geeignete Legierung anhand der erforderlichen Festigkeit und Bearbeitbarkeit. Verschiedene Aluminiumlegierungen bieten unterschiedliche Bearbeitbarkeit und Leistungsfähigkeit bei der maschinellen Bearbeitung. Beispielsweise bietet die 6xxx-Serie ein gutes Gleichgewicht zwischen Festigkeit und Bearbeitbarkeit für ein breites Anwendungsspektrum.
- Optimieren Sie die Schnittparameter (Vorschübe, Schnittgeschwindigkeiten, Schnitttiefe). Durch die Anpassung dieser Parameter lassen sich Werkzeugverschleiß minimieren und die Effizienz maximieren. Hochgeschwindigkeitsbearbeitung kann aufgrund der niedrigen Schmelztemperatur von Aluminium besonders effektiv sein.
- Verwenden Sie Spezialwerkzeuge (polierte Nuten, Spanbrecher, geeignete Beschichtungen). Speziell für Aluminium entwickelte Werkzeuge können das Anhaften von Materialien verhindern und die thermische Belastung der Werkzeugschneiden reduzieren, wodurch die Werkzeugstandzeit verlängert und die Oberflächenqualität verbessert wird.
- Die Wärmeregulierung erfolgt über Kühlmittel oder Luftstrom. Eine effektive Wärmeableitung ist entscheidend, um Materialerweichung zu verhindern und Werkzeugverschleiß zu reduzieren. Kühlmittel tragen außerdem dazu bei, Späne aus dem Bearbeitungsbereich abzutransportieren und so Nachschnitte und potenzielle Beschädigungen zu vermeiden.
- Führen Sie Testschnitte durch, um die Parameter für eine stabile und vorhersagbare Spanbildung zu optimieren. Durch das kontrollierte Experimentieren mit verschiedenen Einstellungen lassen sich die optimalen Bedingungen für bestimmte Aluminiumlegierungen und Werkzeugkombinationen ermitteln.
Wie lässt sich die Geometrie des Schneidwerkzeugs für Aluminium optimieren?
Die Optimierung der Geometrie von Schneidwerkzeugen ist für die effiziente Bearbeitung von Aluminiumlegierungen von entscheidender Bedeutung und beeinflusst sowohl die Lebensdauer des Werkzeugs als auch die Qualität des Endprodukts.
- Schärfere Schneiden (hohe Spanwinkel, minimales Schneidenschärfen). Scharfe Werkzeuge minimieren den Kraftaufwand beim Durchtrennen von Aluminium, wodurch die Wärmeentwicklung und der Werkzeugverschleiß reduziert werden.
- Polierte Spannuten zur Reduzierung von Reibung und Spanbildung. Dies trägt zu einem reibungsloseren Spanabtransport bei und verringert die Wahrscheinlichkeit von Aufbauschneiden, wodurch die Oberflächengüte verbessert wird.
- Weniger Schneiden (2 oder 3) für eine bessere Spanabfuhr bei hohen Drehzahlen. Dieses Konstruktionsmerkmal ist besonders vorteilhaft bei der Hochgeschwindigkeitsbearbeitung, da es mehr Raum für den Abtransport der Späne bietet.
- Spiralwinkel von 35°–45° für Schaftfräser. Dieser Winkelbereich trägt zu einer effektiven Spanabfuhr und Wärmeableitung bei, was bei der Bearbeitung von Aluminium von entscheidender Bedeutung ist.
Weitere Tipps zur Verbesserung der Bearbeitbarkeit von Aluminium während des Bearbeitungsprozesses finden Sie in 3ERPs Artikel „ 7 Wege zur Vermeidung von Bauteilverformungen bei der CNC-Bearbeitung von Aluminium“ .
Fazit
Die richtige Bearbeitung von Aluminium erfordert einige wichtige Schritte, die den entscheidenden Unterschied ausmachen. Obwohl Aluminium im Allgemeinen einfacher zu bearbeiten ist als Stahl, bedeutet die große Vielfalt an Aluminiumsorten, dass man sorgfältig die richtige Sorte für sein Projekt auswählen und die Maschine korrekt einstellen muss.



