
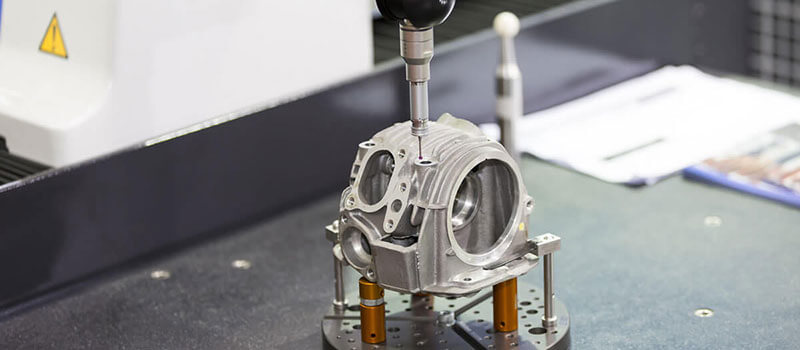





Bei der Fertigung von Endprodukten und Funktionsprototypen ist es extrem wichtig, dass die physikalischen Abmessungen und geometrischen Eigenschaften des Objekts mit dem 3D-Modell übereinstimmen. Selbst geringfügige Abweichungen können den gesamten Produktionsprozess gefährden und einen Neustart erzwingen. Deshalb bietet 3ERP Qualitätssicherung mittels Koordinatenmessmaschine (KMM). Obwohl dieses Messgerät außerhalb der Fertigungsindustrie weitgehend unbekannt ist, spielt es eine entscheidende Rolle im Produktentwicklungsprozess.
Lassen Sie uns mehr darüber erfahren, wie eine Koordinatenmessmaschine funktioniert und welche Vorteile und Grenzen dieses Messverfahren hat.
Was ist eine Koordinatenmessgerät-Maschine?
Vereinfacht gesagt, ist eine Koordinatenmessmaschine (KMM) ein Gerät zur Messung der geometrischen Eigenschaften eines Objekts. Dabei wird ein Messtaster an der dritten beweglichen Achse der KMM befestigt, um die Maße des betreffenden Bauteils zu ermitteln. Eine KMM dient außerdem zur Prüfung und Verifizierung eines Bauteils oder einer Baugruppe, um sicherzustellen, dass es/sie der geplanten Konstruktion entspricht.
Die Messung mit einer Koordinatenmessmaschine (KMM) ist ein Präzisionsprüfverfahren zur Bestimmung der exakten Größe, Form, Position und geometrischen Eigenschaften eines gefertigten Bauteils. Als Schlüsseltechnologie in der Fertigungsprüfung erfassen KMM-Systeme Koordinatendaten von mehreren Punkten auf der Bauteiloberfläche, um eine digitale Darstellung des physischen Objekts zu erstellen und diese mit dem ursprünglichen CAD-Modell oder der technischen Zeichnung zu vergleichen.
Die CMM-Messung basiert auf einem dreidimensionalen Koordinatensystem mit den Achsen X, Y und Z. Während der Prüfung legt die Maschine einen Referenzpunkt oder ein Bezugssystem auf dem Werkstück fest, wodurch der Messtaster Merkmale wie Bohrungen, Schlitze, Oberflächen, Kanten und komplexe Freiformgeometrien präzise erfassen kann.
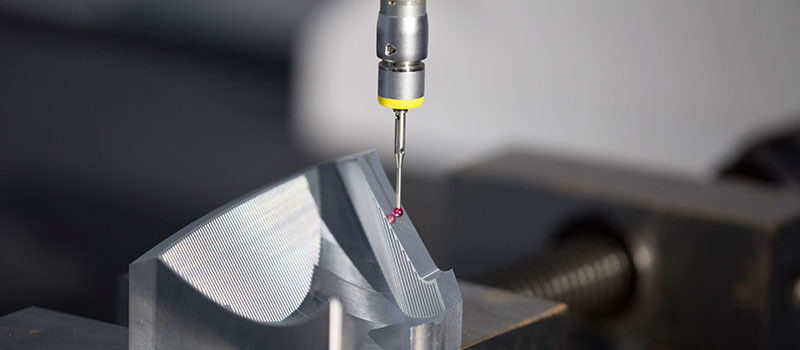
Der Messprozess basiert auf einem Messtaster, der an der beweglichen Achse der Koordinatenmessmaschine (KMM) montiert ist. Je nach Anwendung können verschiedene Messtastertypen ausgewählt werden, darunter taktile Messtaster, Abtasttaster und optische Sensoren. Der Messtaster erfasst präzise Koordinatenpunkte von der Werkstückoberfläche, die anschließend von der Messsoftware verarbeitet werden.
Eine Messroutine einer Koordinatenmessmaschine (KMM) ist eine programmierte Abfolge, die festlegt, wie die Maschine Prüfdaten erfasst. Diese Routinen können Tastbewegungen, Messwege, Bezugspunktausrichtung, Merkmalsprüfung und Toleranzprüfung umfassen. Nach Abschluss der Messung können aus den erfassten Daten detaillierte Prüfberichte, Dimensionsanalysen, GD&T-Bewertungen und CAD-Vergleichsberichte generiert werden.
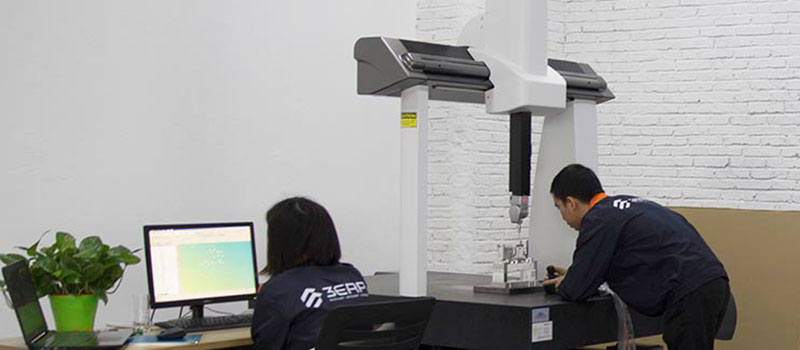
Der Prozess beginnt mit dem Platzieren des Bauteils oder der Baugruppe auf dem Messtisch der Koordinatenmessmaschine (KMM), wo die Messung stattfindet. Die Grundplatte besteht aus einem dichten Material, das Stabilität und Steifigkeit gewährleistet und sicherstellt, dass die Messung nicht durch äußere Kräfte beeinträchtigt wird.
Über der Platte einer Koordinatenmessmaschine (KMM) befindet sich ein beweglicher Portalrahmen, an dem eine vertikale Säule mit dem Messtaster befestigt ist. Die KMM kann den Tastkopf entlang der X-, Y- und Z-Achse bewegen und so jede Facette des gefertigten Teils digital erfassen. Beim Auftreffen des Tastkopfs auf das Objekt erzeugt dieser einen elektrischen Impuls, der vom Computer erfasst wird. Je nach Größe des Teils wird dieser Vorgang mitunter wiederholt, um Tausende von Messpunkten zu erfassen.
Wie analysiert eine Koordinatenmessmaschine (KMM) gefertigte Teile nach der Messung? Nachdem der Messtaster die X-, Y- und Z-Koordinaten des Teils oder der Baugruppe erfasst hat, werden die Daten zur Merkmalskonstruktion analysiert. Die Maschine kann auch so programmiert werden, dass sie identische Teile automatisch und wiederholgenau misst.
Wie funktioniert die CMM-Messung?
Der CMM-Messprozess umfasst mehrere wichtige Schritte, um genaue und reproduzierbare Inspektionsergebnisse zu gewährleisten.
1. Teileeinrichtung und -ausrichtung
Im ersten Schritt wird das gefertigte Bauteil auf dem Maschinentisch der Koordinatenmessmaschine platziert. Eine korrekte Fixierung ist unerlässlich, da das Bauteil während des gesamten Prüfprozesses stabil bleiben muss. Der Bediener legt das Messbezugssystem fest, indem er anhand der technischen Zeichnung Bezugspunkte auswählt.
2. Sondenkalibrierung
Vor Beginn der Messung muss die Sonde kalibriert werden, um die Genauigkeit zu gewährleisten. Die Kalibrierung kompensiert Sondendurchmesser, Ausrichtung und Maschinenbedingungen und ermöglicht dem System so die Erfassung zuverlässiger Messdaten.
3. Datensammlung
Bei der Inspektion bewegt sich der Messtaster entlang programmierter Bahnen und erfasst Koordinatenpunkte von der Werkstückoberfläche. Je nach Komplexität des Bauteils können Tausende oder sogar Millionen von Messpunkten erfasst werden.
4. Datenanalyse und Berichterstattung
Nach der Erfassung der Messdaten analysiert eine spezielle Software die Ergebnisse und vergleicht sie mit CAD-Modellen oder vorgegebenen Toleranzen. Das Endergebnis kann Maßprüfberichte, Abweichungsanalysen und die Überprüfung geometrischer Toleranzen umfassen.
Was kann ein KMG messen?
Koordinatenmessgeräte (KMG) sind weit verbreitet, da sie eine Vielzahl von dimensionalen und geometrischen Merkmalen mit hoher Genauigkeit messen können. Typische Anwendungsbereiche von KMG-Messgeräten sind:
- Lineare Abmessungen wie Länge, Breite und Höhe
- Lochdurchmesser, Position und Abstand
- Flachheit, Geradlinigkeit und Parallelität
- Rundheit und Zylindrizität
- Oberflächenprofile und komplexe Kurven
- Winkel und geometrische Beziehungen
- GD&T-Anforderungen (Geometrische Bemaßung und Tolerierung)
Bei CNC-gefertigten Bauteilen ist die CMM-Messung besonders wertvoll, wenn es um die Prüfung komplexer Geometrien, enger Toleranzen und mehrteiliger Teile geht, die mit herkömmlichen Messwerkzeugen schwer zu überprüfen sind.
Wie CMM die Qualitätskontrolle bei der CNC-Bearbeitung unterstützt
Die CMM-Messung spielt eine wichtige Rolle bei der Qualitätskontrolle der CNC-Bearbeitung, indem sie sicherstellt, dass die gefertigten Teile während des gesamten Produktionsprozesses den technischen Spezifikationen entsprechen.
Bei der CNC-Bearbeitung können selbst geringfügige Abweichungen, verursacht durch Werkzeugverschleiß, Maschinenkalibrierung, Materialbewegung oder Bearbeitungsbedingungen, die Genauigkeit des Endprodukts beeinträchtigen. Die CMM-Prüfung liefert Herstellern zuverlässige Maßangaben, um diese Probleme zu erkennen und zu beheben.
Erstmusterprüfung (FAI)
Bei neuen CNC-Bearbeitungsprojekten werden Koordinatenmessgeräte (KMG) häufig zur Erstmusterprüfung eingesetzt. Das erste gefertigte Teil wird anhand von CAD-Daten und technischen Zeichnungen vermessen, um sicherzustellen, dass der Bearbeitungsprozess präzise Bauteile herstellen kann.
In-Prozess-Validierung
Die CMM-Messung kann auch die prozessbegleitende Qualitätskontrolle während der Produktion unterstützen. Durch die Überprüfung kritischer Maße in verschiedenen Fertigungsphasen können Hersteller Abweichungen erkennen, bevor diese große Produktionsmengen beeinträchtigen.
Chargenprüfung und Produktionsüberwachung
Bei CNC-Bearbeitungsprojekten mit hohem Durchsatz oder wiederkehrenden Fertigungen trägt die CMM-Prüfung durch Stichprobenuntersuchungen zur Sicherstellung der Konsistenz bei. Dadurch wird gewährleistet, dass alle Teile während der gesamten Produktion die geforderten Toleranzen einhalten.
Inspektion und Berichterstattung komplexer Geometrien
Im Gegensatz zu manuellen Messgeräten können Koordinatenmessgeräte (KMG) komplexe 3D-Geometrien, mehrere Bezugspunkte und eng tolerierte Merkmale prüfen. Die erstellten Prüfberichte liefern eine detaillierte Dokumentation für die Qualitätssicherung und die Kundenfreigabe.
Mehr über Fertigungsprüfungsmethoden erfahren Sie in unserem Leitfaden zur Qualitätskontrolle und Inspektion bei der CNC-Bearbeitung.
Welche Vorteile bietet die Nutzung eines CMM-Maschinenserviceanbieters?
Bei CNC-Bearbeitungsanwendungen bietet die CMM-Prüfung eine zusätzliche Ebene der Fertigungsqualitätskontrolle. Sie hilft Herstellern, die Bearbeitungsgenauigkeit zu überprüfen, Toleranzvorgaben zu bestätigen und sicherzustellen, dass die fertigen Bauteile der ursprünglichen Konstruktionsvorgabe entsprechen.
Koordinatenmessgeräte (KMG) werden häufig zur Toleranzprüfung, Endkontrolle und Produktionsvalidierung eingesetzt. Dies ist besonders wichtig für Branchen, die Präzisionsbauteile benötigen, da Maßabweichungen die Montageleistung, die Produktzuverlässigkeit und die gesamten Fertigungskosten beeinträchtigen können.
Hier die wichtigsten Vorteile einer Koordinatenmessmaschine:
- Einsparung von Zeit und Kosten Sobald die Fertigung eines funktionsfähigen Prototyps oder Bauteils abgeschlossen ist, hängt der Erfolg maßgeblich von dessen Genauigkeit und Präzision ab. Da moderne Fertigungstechniken immer komplexere Objekte herstellen können, sind Messtechnologien wie Koordinatenmessgeräte (KMG) von entscheidender Bedeutung. Andere Messverfahren erfordern, dass die Bauteile in ein Labor gebracht oder aus der Produktion entnommen werden. KMG bieten eine schnellere und zuverlässigere Möglichkeit zur Bauteilvermessung und reduzieren so Produktionskosten und -zeit.
- Qualitätssicherung ist garantiert Obwohl es verschiedene Werkzeuge zur digitalen Messung und Analyse Ihres Bauteils gibt, bieten nur wenige die Zuverlässigkeit einer Koordinatenmessmaschine (KMM). Die KMM-Inspektion liefert unübertroffene Leistungen wie Dimensionsanalyse, CAD-Vergleich, Werkzeugzertifizierungen und Reverse Engineering, um jeden Aspekt Ihrer Konstruktion zuverlässig zu überprüfen. Weitere Informationen zu praktischen Inspektionsanwendungen finden Sie in unserem Leitfaden. CMM-Inspektion.
- Vielseitig einsetzbar mit verschiedenen Sonden und Techniken – Auch wenn komplexe Teile und Baugruppen schwer zu messen scheinen, sind Koordinatenmessgeräte mit einer Reihe von Messfühlern und Werkzeugen kompatibel, die so angepasst werden können, dass die Abmessungen der Konstruktion genau erfasst werden.
Messgenauigkeit und Grenzen der Koordinatenmessmaschine
Obwohl Koordinatenmessgeräte (KMG) hochpräzise Prüfmöglichkeiten bieten, können verschiedene Faktoren die Messergebnisse beeinflussen. Das Verständnis dieser Grenzen hilft Herstellern, zuverlässigere Prüfergebnisse zu erzielen.
Teilegröße und Messbereich
Die physikalischen Abmessungen eines Bauteils müssen dem Arbeitsbereich der Koordinatenmessmaschine entsprechen. Extrem große Teile erfordern unter Umständen Spezialausrüstung oder alternative Messmethoden.
Zustand der Oberfläche
Oberflächenbeschaffenheit, Verunreinigungen, Beschichtungen oder unregelmäßige Texturen können den Sondenkontakt und die Messgenauigkeit beeinträchtigen. Eine sorgfältige Teilevorbereitung ist vor der Prüfung wichtig.
Umgebungstemperatur
Temperaturänderungen können sowohl die Maschinenstruktur als auch das zu prüfende Bauteil beeinflussen. Präzisionsmessungen mit einem Koordinatenmessgerät (KMG) werden typischerweise in kontrollierten Umgebungen durchgeführt, um die Auswirkungen der Wärmeausdehnung zu minimieren.
Stabilität der Vorrichtung
Eine sichere Fixierung ist bei Messungen unerlässlich. Verrutscht ein Werkstück während der Prüfung, geben die erfassten Koordinatendaten möglicherweise nicht die tatsächliche Geometrie des Bauteils genau wieder.
Gibt es Einschränkungen bei der Inspektion mit Koordinatenmessgeräten?
Obwohl eine Koordinatenmessmaschine (KMM) im Fertigungsprozess eine entscheidende Rolle spielen kann, gibt es einige Nachteile, die vor der Beauftragung eines Dienstleisters für diese Methode berücksichtigt werden sollten. Im Folgenden sind einige Faktoren aufgeführt, die vor dem Einsatz einer KMM bewertet werden müssen:
- Die Sonde muss das Objekt berühren. Der Messtaster einer Koordinatenmessmaschine (KMM) muss für die Messung physischen Kontakt mit dem Messobjekt herstellen. Während dies bei Prototypen und robusten Bauteilen unproblematisch sein mag, kann dieser Vorgang empfindliche Oberflächen beschädigen. Dank unserer umfangreichen Auswahl an Kunststoff- und Metallwerkstoffen minimiert 3ERP dieses Risiko.
- Für die Bearbeitung von Teilen ist eine geeignete Vorrichtung erforderlich. CNC-gefräste Bauteile weisen häufig komplexe Strukturen, dünne Wände oder unregelmäßige Geometrien auf. Ohne stabile Spannvorrichtung kann sich das Bauteil während der Prüfung bewegen und zu ungenauen Messergebnissen führen.
- Die Oberflächenbeschaffenheit kann die Inspektionsergebnisse beeinflussen – Bearbeitete Oberflächen mit unterschiedlichen Oberflächenbeschaffenheiten, Beschichtungen oder Rauheitsgraden können den Sondenkontakt und die Messkonsistenz beeinträchtigen.
- Die thermische Stabilität beeinflusst die Präzision CNC-bearbeitete Metallteile können sich aufgrund von Temperaturänderungen ausdehnen oder zusammenziehen. Die Aufrechterhaltung einer stabilen Prüfumgebung trägt dazu bei, genaue Messergebnisse mit dem Koordinatenmessgerät (KMG) zu gewährleisten.
- Weiche Teile könnten zu Defekten führen. Wenn Sie ein Teil aus weichen Materialien wie Gummi oder Elastomeren herstellen müssen, kann die Sonde beim Berühren des Objekts dazu führen, dass die Oberfläche nachgibt, was zu Fehlern in der digitalen Analyse führt.
- Die richtige Sonde muss ausgewählt werden – Je nach zu messendem Bauteil können verschiedene Messtaster für Koordinatenmessgeräte (KMG) verwendet werden. Jeder Tastkopf bietet unterschiedliche Möglichkeiten zur Messung verschiedener Konstruktionsmerkmale und Abmessungen. Das Expertenteam von 3ERP unterstützt Sie gerne dabei, Ihr Bauteil optimal in das KMG einzuspannen.
Sollten Sie die CMM-Maschinenprüfung in Ihrem Produktionsprozess einsetzen?
Die Gewährleistung der Übereinstimmung des gefertigten Teils mit der digitalen Konstruktionszeichnung ist der entscheidende Schritt im Fertigungsprozess. Jegliche Fehler oder Mängel können dazu führen, dass Ihr Produkt vor dem Ziel scheitert. Deshalb bietet 3ERP mehr als nur Rapid Prototyping und Fertigungsdienstleistungen. Wir bieten unseren Kunden auch fachkundige Analysen und Qualitätssicherungsprüfungen für ihre Teile. Dabei setzen wir eine Koordinatenmessmaschine (KMM) ein, um höchstmögliche Messgenauigkeit zu erzielen. Um mehr darüber zu erfahren, wie die KMM-Maschinen von 3ERP Ihren Produktionsprozess optimieren können, kontaktieren Sie uns noch heute.



