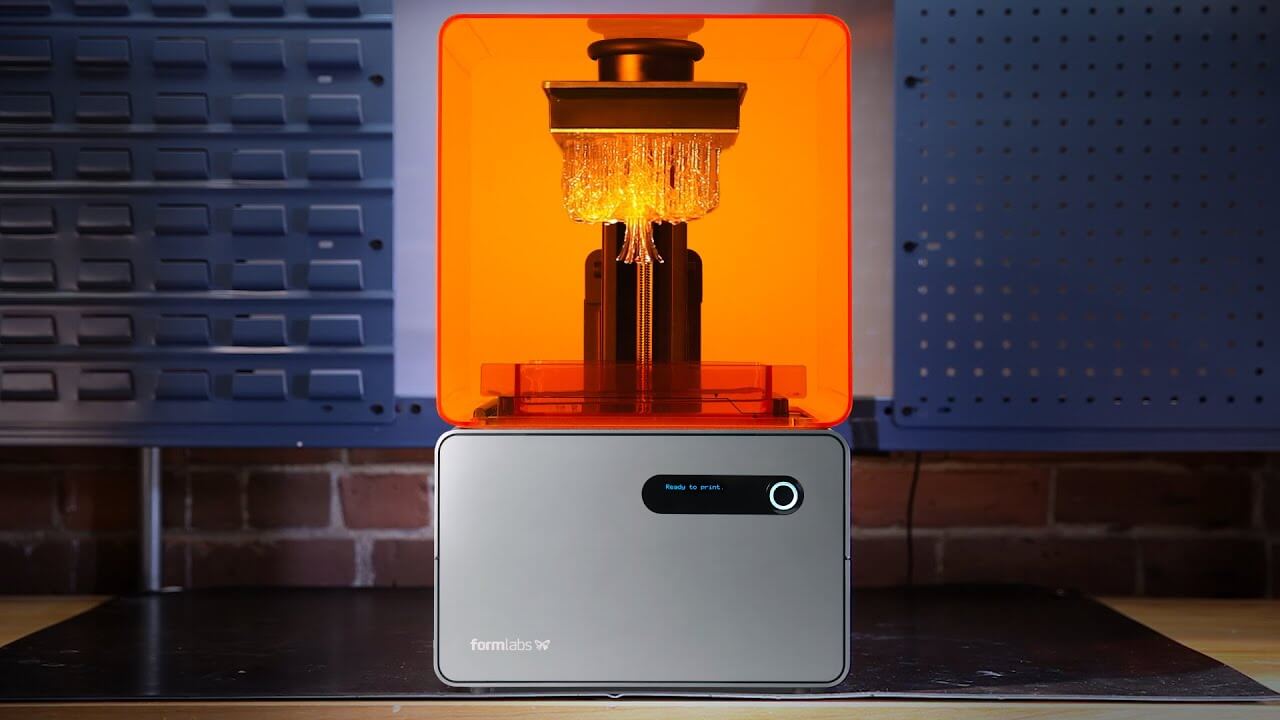





Stereolithographie (SLA) 3D-Druck; eine Methode, bei der flüssiges Harz mithilfe von ultraviolettem Licht in präzise, haltbare Teile umgewandelt wird.
Obwohl SLA weniger verbreitet ist als extrusionsbasierte additive Fertigungstechnologien wie das Fused Deposition Modeling (FDM), war es tatsächlich die ursprüngliche Form des 3D-Drucks und tauchte erstmals in den 1980er Jahren auf. Heute sind Desktop-SLA-Drucker durch Marken wie 3D Systems und Formlabs bekannt, und die Technologie wird zur Herstellung von allem Möglichen eingesetzt, von Schmuckabgüssen bis hin zu Dentalprodukten.
Das SLA-Verfahren ist bekannt für seine hohe Auflösung bis zu 25 Mikrometern und liefert Bauteile mit gleichbleibenden Eigenschaften, die sowohl für Prototypen als auch für funktionsfähige Produkte unerlässlich sind. Ob Sie mit einem kompakten Desktop-Drucker arbeiten oder größere industrielle Anlagen betreuen – das Verständnis der Feinheiten bei der Materialauswahl, der Aushärtung und dem Design ist entscheidend, um häufige Probleme wie Sprödigkeit zu vermeiden.
Mit dem effizienten 3D-Druckservice von 3ERP ist die Herstellung von Produkten oder Prototypen mittels SLA-Verfahren einfach und bietet zahlreiche Vorteile. Zum einen ist das Drucken eines Objekts mit einem SLA-Drucker ein sehr schneller Prozess, deutlich schneller als beim Extrusionsdruck.
Noch besser: Die Oberfläche eines gedruckten Bauteils ist im Vergleich zu FDM oft bemerkenswert glatt, manchmal sogar so glatt, dass keine Nachbearbeitung nötig ist. Ein weiterer Vorteil des SLA-Verfahrens sind die vielfältigen Farboptionen, darunter auch transparente Materialien, die die Gestaltungsmöglichkeiten für gedruckte Bauteile enorm erweitern.
In diesem Artikel konzentrieren wir uns darauf, wie man diese Elemente für einen erfolgreichen SLA-Druck beherrscht, von der Anpassung der Wandstärke über die Verfeinerung der Stützstrukturen bis hin zur Durchführung der wesentlichen Nachbearbeitungsschritte, die sicherstellen, dass Ihre Drucke nicht nur beeindruckend, sondern auch langlebig und funktional sind.
Wie funktioniert SLA?
 Das SLA-3D-Druckverfahren basiert auf dem Prinzip der Photopolymerisation. Dabei härtet ein Laser oder eine fokussierte Lichtquelle selektiv Schichten aus lichtempfindlichem Harz in einem Harzbehälter aus. Mit dem Aushärten jeder Schicht verschiebt sich die Bauplattform, wodurch eine neue Harzschicht freigelegt und anschließend ausgehärtet werden kann.
Dieser schrittweise Prozess wird fortgesetzt, bis das gesamte Bauteil gefertigt ist. Die meisten SLA-Drucker verwenden einen Ultraviolettlaser als Lichtquelle. Der Laserstrahl wird in vordefinierten Mustern auf das flüssige Harz fokussiert, und sobald die vorherige Schicht ausgehärtet ist, wird die nächste Schicht aufgetragen.
Die Präzision der Laserfleckgröße im Bereich von 30 bis 140 Mikrometern, kombiniert mit Schichthöhen von nur 25 Mikrometern, ermöglicht die Herstellung von Teilen mit extrem hoher Auflösung.
Je nach Konfiguration des jeweiligen Druckers können Spiegelgalvanometer verwendet werden, um den Laserstrahl auf das flüssige Harz zu lenken.
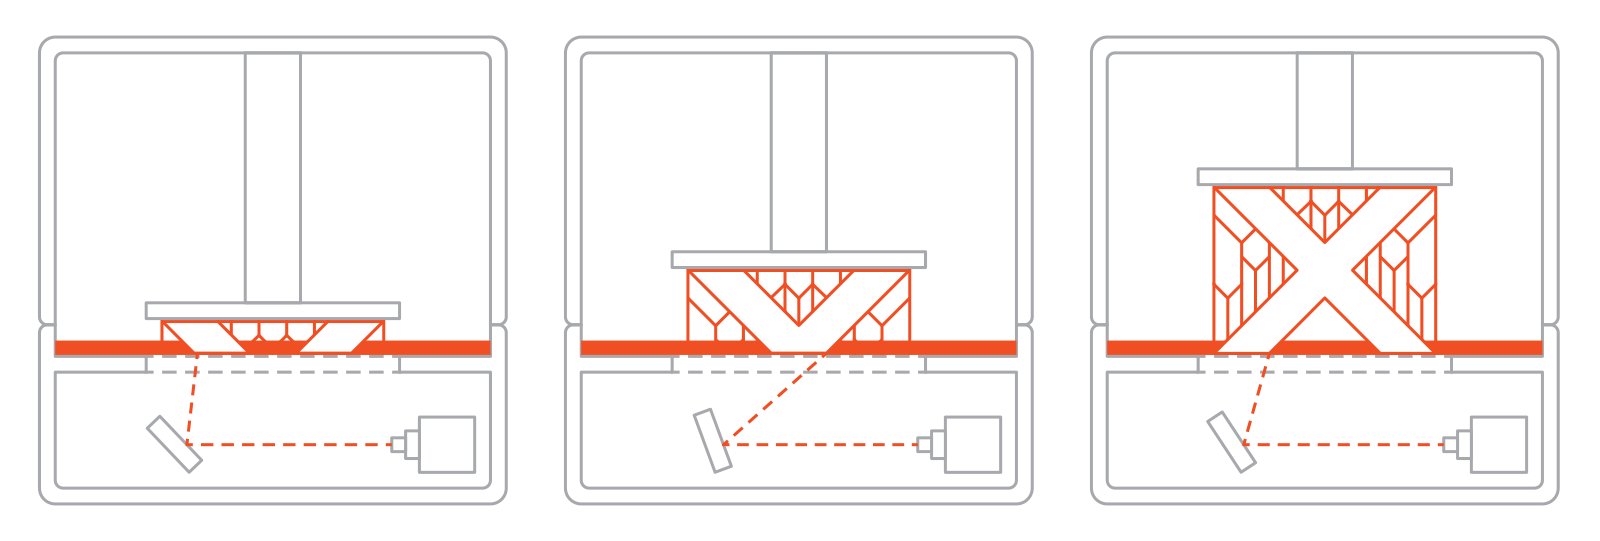
Es ist entscheidend, die Kräfte während des Ablöse- oder Trennprozesses zu kontrollieren, um ein Verziehen oder Ablösen der Schichten zu verhindern. Faktoren wie die Druckausrichtung beeinflussen diese Kräfte erheblich, indem sie die während der Schichtbildung freiliegende Querschnittsfläche verändern.
Nach dem Drucken müssen die Teile gründlich gewaschen werden, um nicht ausgehärtetes Harz zu entfernen. Anschließend erfolgt eine weitere UV-Härtung, um die Teile zu verfestigen und ihre mechanischen Eigenschaften zu stabilisieren. Es ist zu beachten, dass SLA-Systeme, insbesondere umgekehrte Desktop-Modelle, die Schälkräfte verstärken und somit die Nachbearbeitung erschweren können.
SLA-Prozess:
- Behälter gefüllt mit lichtempfindlichem Harz
- UV-Laser auf Harz gerichtet
- Laser härtet 2D-Form in Harz aus
- Sobald die Form aushärtet, fährt die Bauplattform zur nächsten Schicht fort.
- UV-Laser härtet eine weitere 2D-Form aus
- Wenn alle Schichten ausgehärtet sind, entsteht ein dreidimensionales Kunststoffobjekt.
Materialoptionen:
3ERP bietet verschiedene Harzmaterialien für den Stereolithographie-3D-Druck an.
Diese umfassen:
- Resin 8119: Ein gängiges SLA-Material mit einer Temperaturbeständigkeit bis zu 65°C.
- Harz 8118H: Ein nylonartiges Harz mit außergewöhnlich hoher Festigkeit.
- Harz 8228: Ein ABS-ähnliches Harz, das schlagfest und bis zu 70°C temperaturbeständig ist.
- Harz 8338: Das temperaturbeständigste unserer Harze, hält Temperaturen bis zu 120°C stand.
Was sind die wichtigsten Parameter beim SLA-3D-Druckdesign?
Die Konstruktion für den SLA-3D-Druck umfasst mehrere kritische Parameter, die die Qualität und Funktionalität der fertigen gedruckten Teile direkt beeinflussen.
- Die Schichthöhe ist ein wichtiger Faktor und liegt typischerweise zwischen 25 und 200 Mikrometern. Dünnere Schichten verbessern die Detailgenauigkeit der Drucke, verlängern aber auch die gesamte Druckzeit.
- Die Größe des Laserflecks, die die minimale Strukturgröße beeinflusst, kann zwischen 30 und 140 Mikrometern variieren.
- Die Maßgenauigkeit beim SLA-Druck liegt im Allgemeinen innerhalb von ±0.2 %, wobei die untere Grenze je nach Drucker und verwendetem Harz bei etwa ±0.127–0.2 mm liegt.
- Eine geringfügige Schrumpfung des Harzes während des Aushärtungsprozesses kann zu inneren Spannungen und potenziellen Verformungen führen. Daher ist es unerlässlich, die Aushärtungseinstellungen und die Teileausrichtung sorgfältig aufeinander abzustimmen.
- Stützstrukturen sind bei Überhängen und komplexen Geometrien zwingend erforderlich, um zu verhindern, dass sich Teile während des Druckvorgangs lösen oder durchhängen.
- Die Wahl des Harzes – von Standardvarianten bis hin zu Spezialformulierungen für technische oder gießbare Anwendungen – spielt ebenfalls eine entscheidende Rolle, da jedes Harz unterschiedliche mechanische Eigenschaften, Kosten und Aushärtungsanforderungen aufweist.
Wie man für den SLA-3D-Druck entwirft: Wichtigste Richtlinien
Bei Designprojekten mit Stereolithographie (SLA) im 3D-Druckverfahren lassen sich durch die Einhaltung bestimmter Richtlinien von Anfang an spätere Druckfehler vermeiden und Nacharbeiten minimieren. Faktoren wie die Bauteilausrichtung, Materialbeschränkungen und die empfohlene Materialstärke spielen eine entscheidende Rolle für den Erfolg des Drucks.
Es empfiehlt sich, große, ebene Flächen parallel zur Bauplattform zu vermeiden, um die Schälkräfte zu reduzieren, die das Druckergebnis verzerren können.
Bei großen Bauteilen kann die Integration kleinerer Details als separate Komponenten oder die Sicherstellung einer durchgehenden Konstruktionsgeometrie dazu beitragen, den Bedarf an umfangreichen Stützstrukturen zu reduzieren und somit das Risiko des Ablösens während des Ablösevorgangs zu mindern.
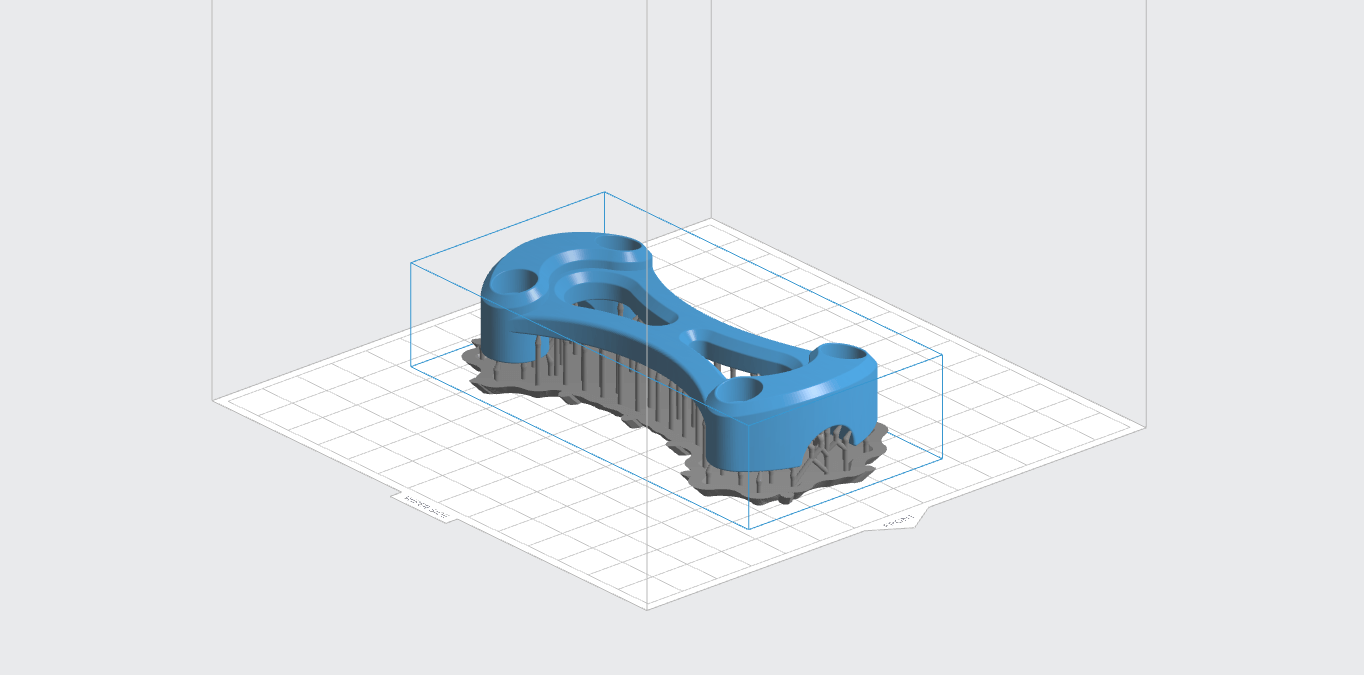
Standardisierte Mindestgrößen für Bauteile und Richtlinien für Wandstärken sind entscheidend für die Stabilität des 3D-Drucks. Wenn Sie Ihr Modell aushöhlen möchten, denken Sie daran, Ablauflöcher einzuplanen, um Harzansammlungen zu vermeiden.
Bevor Sie mit dem Slicing-Prozess fortfahren, stellen Sie sicher, dass Ihr Design wasserdicht und frei von Fehlern wie offenen Netzen oder sich überschneidenden Volumen ist, um Druckfehler zu vermeiden.
Dieser proaktive Designansatz verbessert nicht nur die Druckbarkeit Ihrer Modelle, sondern optimiert auch die Nachbearbeitungsschritte und gewährleistet so einen reibungsloseren Übergang vom Druck zum Endprodukt.
Kommen wir nun zu den 34 Faktoren, die beim Design für den SLA-3D-Druck zu berücksichtigen sind.
Mindestmerkmalgrößen einhalten
Beim SLA-3D-Druck ist die Einhaltung minimaler Strukturgrößen entscheidend für klare und haltbare Druckergebnisse. Sehr feine Details wie kleine Schriftzüge oder komplexe Muster müssen unter Berücksichtigung der Punktgröße des Druckers gestaltet werden, die typischerweise zwischen 30 und 140 Mikrometern liegt.
Es wird empfohlen, hervorstehende Stifte oder schmale Details auf einen Durchmesser von mindestens 0.8–1.0 mm zu beschränken, um das Bruchrisiko beim Drucken oder der Nachbearbeitung zu minimieren. Erhabene Elemente sollten eine Mindesthöhe von 0.3 mm und eine Breite von etwa 0.4–0.5 mm aufweisen, um die Sichtbarkeit zu gewährleisten.
Ebenso sollten gravierte Details eine Tiefe und Breite von mindestens 0.4–0.5 mm aufweisen, um ein Verschmelzen während des Aushärtungsprozesses zu verhindern. Bei Bauteilen, die zusammenpassen sollen, wie z. B. Steck- oder Passverbindungen, ist zudem ein Spielraum von ca. 0.1–0.2 mm einzuhalten, um ein Verkleben nach dem Drucken zu vermeiden.
Achten Sie auf eine gleichmäßige Wandstärke.
Eine gleichmäßige Wandstärke ist beim SLA-Druck entscheidend, um lokale Spannungen und Verformungen nach dem Druck, wie Verzug oder Risse, zu vermeiden. Konstruktionen mit dünnen Wänden, die nur an einer Kante verbunden sind, neigen besonders zum Aufrollen oder Abbrechen.
Die empfohlene Mindestdicke für freitragende Wände liegt zwischen 0.6 und 1.0 mm, wobei für sicherere Konstruktionen eine Dicke von etwa 0.8 mm gewählt werden sollte. Bei mehrseitig gestützten Wänden kann die Dicke auf 0.4 bis 0.5 mm reduziert werden. Durch die Verwendung von abgerundeten Kanten an den Übergängen zur Bauplattform oder anderen geometrischen Gegebenheiten lassen sich Spannungsspitzen verringern.
Durch die Beibehaltung einer gleichmäßigen Wandstärke innerhalb Ihres Designs vereinfachen Sie die Nachbearbeitungsprozesse und verbessern die mechanischen Eigenschaften Ihrer gedruckten Teile.
Was sind die Best Practices für die Wandstärke in SLA?
Die Bestimmung der optimalen Wandstärke in Ihren SLA-Konstruktionen hat einen erheblichen Einfluss auf die Qualität und Haltbarkeit Ihrer Bauteile. Die Richtlinien für die minimale Wandstärke variieren je nach verwendetem Harz und Druckermodell. Im Allgemeinen liegt die Untergrenze für gestützte Wände bei 0.4 mm, während für ungestützte Wände 0.6–1.0 mm empfohlen werden.
Bei Konstruktionen mit großen, dünnen, flachen Abschnitten kann der Einbau von Strukturrippen oder anderen geometrischen Modifikationen Verformungen verhindern. Bestimmte Harze, wie z. B. Hochtemperatur- oder zähe technische Harze, erfordern unter Umständen etwas dickere Wände oder zusätzliche interne Verstärkungen, um den thermischen oder mechanischen Belastungen nach dem Druck standzuhalten.
Bei der Konstruktion von Hohlkörpern sollte eine minimale Gesamtwandstärke von etwa 2 mm berücksichtigt werden, um das Risiko eines Einsturzes oder innerer Risse durch Druckungleichgewichte und Vakuumkräfte während des Aushärtungsprozesses zu verringern.
Stützen für Überhänge verwenden
Bei der Konstruktion für den SLA-3D-Druck ist die korrekte Handhabung von Überhängen entscheidend. Überhänge, die mehr als 1 mm lang sind oder einen Winkel von weniger als etwa 19° zur Horizontalen aufweisen, erfordern in der Regel Stützstrukturen, um die Stabilität während des Druckvorgangs zu gewährleisten.
Ohne ausreichende Stützstrukturen können diese Überhänge durchhängen oder sich verziehen, was die Qualität und Haltbarkeit des Drucks beeinträchtigt. Die Stützstrukturen, die aus demselben Harz wie das Bauteil selbst gefertigt werden, werden nach dem Druck manuell entfernt. Daher ist die Optimierung ein entscheidender Schritt, um Zeit und Material zu sparen.
Um diesen Prozess zu optimieren, verwenden Sie Software oder Slicer-Algorithmen, die die notwendigen Stützstrukturen automatisch erkennen und generieren können.
Führen Sie jedoch stets eine manuelle Überprüfung durch, um sicherzustellen, dass kritische Bereiche ausreichend abgestützt sind. Durch die optimale Ausrichtung Ihres Bauteils kann der Bedarf an umfangreichen Stützen deutlich reduziert werden, insbesondere durch die Minimierung großer horizontaler Spannweiten.
Nach dem Drucken ist es wichtig, die Stützstrukturen sorgfältig zu entfernen und die Kontaktstellen zu schleifen oder zu polieren, um eine glatte Oberfläche zu gewährleisten.
Beachten Sie, dass Überhänge mit einem Neigungswinkel von mehr als 60° häufig Stützkonstruktionen erfordern. Durch die Minimierung der Auflageflächen können sowohl der Reinigungsaufwand als auch mögliche Oberflächenbeschädigungen erheblich reduziert werden.
Wie man Überhänge und nicht unterstützte Strukturen optimiert
Für eine effektive Bewältigung von Überhängen und freitragenden Bauteilen sollten freitragende Spannweiten unter 1 mm gehalten oder um mindestens 19° geneigt werden, um eine teilweise Selbsttragfähigkeit zu gewährleisten. Bei Konstruktionen mit langen oder steilen Überhängen empfiehlt sich der Einbau kleiner Brückenkonstruktionen oder interner Stützpfeiler, um das Risiko eines Durchhängens zu minimieren.
Passen Sie die Einstellungen des Slicers an, z. B. die Stützdichte und die Spitzengröße, um eine stabile Haftung zu gewährleisten, ohne die Details der Oberfläche zu beeinträchtigen.
Durch die Ausrichtung der Teile in einem Winkel lassen sich auch große horizontale Flächen minimieren, wodurch die Saugkräfte beim Abschälen reduziert werden.
Bei besonders filigranen Details können kleine Hilfsscheiben oder Sollbruchstellen zusätzliche Stabilität bieten. Nach dem Drucken sollten die Stützstrukturen vorsichtig entfernt werden, beispielsweise mit einer Blechschere und durch sanftes Schleifen, um die feinen Details des Drucks zu erhalten.
Beachten Sie, dass sehr breite horizontale Brücken mit einer Breite von mehr als 21 mm zu Unterdruck und Verformung führen können; es empfiehlt sich, diese strategisch zu umfahren oder abzustützen.
Große Teile aushöhlen
Das Aushöhlen großer Teile beim SLA-Druck reduziert nicht nur den Materialverbrauch, sondern verkürzt auch die Druckzeiten. Um die strukturelle Integrität zu gewährleisten und Probleme bei der Nachbearbeitung zu vermeiden, sollten an den tiefsten Stellen des Modells Ablauflöcher mit einem Durchmesser von ca. 3.5 mm vorgesehen werden.
Dadurch kann nicht ausgehärtetes Harz effektiv entweichen.
Beim Aushöhlen von Teilen ist eine Mindestwandstärke von 2 mm einzuhalten, um deren Stabilität zu gewährleisten. Es ist entscheidend, dass die innere Geometrie Ihres Modells fehlerfrei ist und ordnungsgemäß mit den Entwässerungsöffnungen verbunden ist; isolierte Hohlräume können zu strukturellen Problemen oder Problemen bei der Oberflächenbearbeitung führen.
Achten Sie besonders bei invertierten SLA-Aufbauten auf die Ausrichtung und Platzierung dieser Löcher, um einen optimalen Harzfluss zu gewährleisten. Große Designs profitieren erheblich von strategisch platzierten Aussparungen, wodurch sich die Materialkosten potenziell um bis zu 70 % reduzieren lassen.
Planen Sie stets mit der Möglichkeit einer Ausdehnung oder eines „Ausblasens“ ein, das auftreten kann, wenn während des Aushärtungsprozesses nicht ausgehärtetes Harz im Inneren eingeschlossen bleibt und dadurch interne Druckveränderungen entstehen.
Abgerundete, scharfe Kanten
Beim SLA-3D-Druck stellen scharfe Kanten nicht nur eine Herausforderung für das Design, sondern auch ein strukturelles Problem dar. Sie konzentrieren Spannungen, was während des Aushärtungsprozesses zu Verformungen oder Rissen führen kann. Um diese Probleme zu minimieren, empfiehlt es sich dringend, die Kanten mit kleinen Abrundungen – typischerweise mit einem Radius von 0.5 bis 1 mm – zu verrunden. Dadurch wird die Spannung gleichmäßiger über das Bauteil verteilt.
Darüber hinaus vereinfachen abgerundete Kanten Nachbearbeitungsschritte wie Schleifen und Polieren, da sie weniger anfällig dafür sind, sich an Werkzeugen oder Schleifmitteln zu verhaken.
Bei Konstruktionen, bei denen scharfe Ecken aus ästhetischen oder funktionalen Gründen unerlässlich sind, kann das Hinzufügen einer minimalen Fase dazu beitragen, das Risiko von Mikrorissen zu verringern, ohne das Erscheinungsbild des Bauteils wesentlich zu verändern.
Durch die Verwendung abgerundeter Kanten kann der Harzfluss um die Geometrie während des Druckprozesses verbessert und die Bildung von Lufteinschlüssen minimiert werden. Dies ist besonders wichtig bei komplexen Geometrien, bei denen innere Spannungen und potenzielle Schwachstellen die strukturelle Integrität des gedruckten Objekts beeinträchtigen könnten.
Darüber hinaus kann durch das Einbringen von abgerundeten Kanten in der Nähe der Auflagepunkte das Risiko lokaler Beschädigungen beim Entfernen der Stützen deutlich verringert werden, wodurch eine glattere Oberfläche gewährleistet und der Nachbearbeitungsaufwand reduziert wird.
Größenangaben korrekt
Texte, Logos und filigrane Muster müssen entsprechend skaliert werden, um eine korrekte Darstellung beim Druck zu gewährleisten. Die SLA-Technologie kann Details bis zu einer Höhe von ca. 0.1–0.2 mm auflösen. Daher ist es wichtig, geprägte oder gravierte Elemente oberhalb dieser Grenze zu halten, um Probleme wie Unschärfe oder Verschmelzen zu vermeiden.
Um ein Zuknöpfen der Löcher während des Aushärtungsprozesses zu verhindern, sollten die Lochdurchmesser und Schlitzbreiten mindestens 0.5–0.8 mm betragen.
Darüber hinaus ist es wichtig, eine mögliche Schrumpfung während der Nachhärtung zu berücksichtigen, die die Abmessungen großer oder dicker Abschnitte des Drucks geringfügig verringern könnte.
Für besonders feine Details empfiehlt es sich, die Ebenenvorschau des Slicers zu verwenden, um sicherzustellen, dass die Elemente in der gewählten Ebenenhöhe sichtbar und korrekt dargestellt sind. Dieser Schritt ist entscheidend, um Enttäuschungen durch fehlende Details im Endprodukt zu vermeiden.
Wenn Details größer als der Laserfleck sind, lassen sich auch Probleme mit Auflösung und Genauigkeit vermeiden, sodass jede Nuance des Designs effektiv erfasst wird.
Große Teile aushöhlen
Bei der Anwendung dieser Technik ist es unerlässlich, Ablauflöcher mit einem Durchmesser von etwa 3.5 mm vorzusehen, damit nicht ausgehärtetes Harz abfließen kann. Diese sollten strategisch an den tiefsten Stellen des Modells platziert werden, um eine effektive Entwässerung zu gewährleisten.
Die Einhaltung einer Wandstärke von mindestens 2 mm ist unerlässlich, um sicherzustellen, dass die strukturelle Integrität des Bauteils nicht beeinträchtigt wird.
Es ist außerdem entscheidend, sicherzustellen, dass die innere Geometrie des Modells präzise gestaltet und fehlerfrei ist, da isolierte Hohlräume sowohl beim Drucken als auch bei der Nachbearbeitung zu Problemen führen könnten.
Wie konstruiert man Bohrungen und interne Kanäle richtig?
Die Konstruktion von Löchern und internen Kanälen für den SLA-3D-Druck erfordert sorgfältige Überlegungen, um Funktionalität und Herstellbarkeit zu gewährleisten.
Im Allgemeinen sollten die Lochdurchmesser bei Bohrungen über mehrere Achsen hinweg über etwa 0.8 mm liegen, um ein Verschmelzen zu verhindern. Bei geringeren Tiefen sind jedoch auch Durchmesser von nur 0.5–0.75 mm möglich.
Interne Kanäle, die für den Flüssigkeitsfluss oder die Verkabelung vorgesehen sind, sollten einen Durchmesser von mehr als 1 mm aufweisen, um die Zuverlässigkeit zu gewährleisten und Verstopfungen zu vermeiden.
Bei Bohrungen mit einer Tiefe von mehr als 12 mm sollte der Durchmesser leicht erhöht werden, um über die gesamte Länge der Bohrung offene Kanäle zu gewährleisten.
Die strategische Platzierung von Bohrungen ist entscheidend, um Harzeinschlüsse im Modell zu vermeiden. Zusätzlich kann das Anbringen von Fasen um die Bohrungseintritte herum Nachbearbeitungsschritte wie Reinigen oder Bohren deutlich erleichtern.
Wenn die internen Kanäle lang sind oder extreme Überhänge bilden, sollten Überbrückungsstrategien zur Unterstützung der Struktur während des Druckvorgangs in Betracht gezogen werden.
Entlüftungslöcher hinzufügen
Entlüftungs- oder Ablauflöcher sind für hohle Teile im SLA-Druck unerlässlich, da sie sowohl Harz als auch Luft entweichen lassen und so einen internen Druckaufbau verhindern, der während des Aushärtens zu Verformungen des Teils oder zu „Ausbrüchen“ führen kann.
Typischerweise sollten diese Löcher einen Durchmesser von etwa 3.5 mm haben und in der Nähe der tiefsten Punkte des Modells platziert werden, um eine effektive Entwässerung zu gewährleisten.
Bei größeren oder komplexeren Hohlräumen können mehrere, in unterschiedlichen Winkeln angeordnete Entlüftungsöffnungen erforderlich sein, um einen vollständigen Harzablauf zu gewährleisten. Sind die Entlüftungsöffnungen zu klein (unter 2 mm Durchmesser), funktionieren sie möglicherweise nicht ausreichend, was zu teilweiser Verstopfung oder unzureichendem Ablauf führen und somit Druckprobleme verursachen kann.
Druckausrichtung optimieren
Die Ausrichtung eines Drucks auf der Bauplattform beeinflusst alles, vom Druckergebnis über die Qualität der Oberflächenbeschaffenheit bis hin zur Platzierung von Stützstrukturen und der gesamten Bauzeit.
Durch die Verringerung der größten Querschnittsfläche in Z-Richtung wird die Ablösekraft an neu gebildeten Schichten verringert, was die Druckzuverlässigkeit verbessert und den Verzug reduziert.
Durch das Anwinkeln des Modells können zwar mehr Stützstrukturen erforderlich sein, dies verbessert aber in der Regel die Zuverlässigkeit des Drucks und reduziert Verzug. Empfindliche Details sollten von der Bauplattform entfernt positioniert werden, um Probleme beim Verschmelzen oder Beschädigungen beim Entfernen zu vermeiden. Bei Teilen mit einer großen, flachen Basis ist das direkte Drucken auf der Plattform manchmal effizienter, dies kann jedoch das Entfernen oder die Nachbearbeitung erschweren.
Welche Ausrichtung ist beim SLA-Druck am besten geeignet?
Die Ausrichtung der Bauteile beim SLA-Druck ist entscheidend für optimale Ergebnisse. Das Anwinkeln der Bauteile ist vorteilhaft, insbesondere um große, flache Querschnitte zu minimieren, die hohe Schälkräfte erzeugen können. Für breite, dünne Oberflächen wird eine Neigung von etwa 30°–45° empfohlen, damit jede Schicht eine kleinere Auflagefläche hat und somit die Schälkräfte reduziert werden.
Achten Sie darauf, dass kritische kosmetische Oberflächen nach Möglichkeit nach oben ausgerichtet sind, um den Kontakt mit Stützstrukturen zu vermeiden und die Detailqualität zu erhalten.
Es empfiehlt sich außerdem, Brückenbereiche und hohe, schmale Strukturen zu überprüfen; durch deren Neuausrichtung kann verhindert werden, dass ganze Schichten am Harztank haften bleiben. Während mehr Stützstrukturen zu stärkeren Oberflächenbeschädigungen führen können, besteht bei weniger Stützstrukturen das Risiko von Teildruckfehlern.
Durch strategisches Drehen des Bauteils zur gleichmäßigen Verteilung der Stützstrukturen kann eine sauberere Endoberfläche erzielt werden. Dies ist besonders effektiv beim Drucken mehrerer identischer Teile, da eine Gruppierung um die Mitte oder die Seite, die zuerst gedruckt wird, die Bauzeit optimieren kann.
Sorgen Sie für die erforderlichen Abstände
Bei der Konstruktion von Teilen für den SLA-3D-Druck ist es entscheidend, für ausreichende Abstände zwischen den zusammenpassenden Oberflächen oder Baugruppen zu sorgen, um ein Verschmelzen zu verhindern.
Im Allgemeinen wird für die meisten beweglichen Teile oder Schnappverbindungen ein Spiel von 0.2–0.5 mm empfohlen.
Bei passgenauen oder reibschlüssigen Verbindungen kann ein geringeres Spiel von 0.1–0.2 mm ausreichen. Es ist wichtig, die Schrumpfung des Harzes und die Dimensionsänderungen während der Nachhärtung zu berücksichtigen, da diese je nach Harztyp variieren können. Steifere oder zähe Harze weisen beispielsweise im Vergleich zu Standardharzen unterschiedliche Schrumpfungsraten auf.
Die Prüfung kleinerer Musterteile zur Überprüfung der Passgenauigkeit in der Praxis ist ein sinnvoller Schritt vor der endgültigen Festlegung des Designs für die Serienproduktion. Bei Baugruppen mit mehreren Teilen empfiehlt sich der Einsatz von Indexierelementen wie kleinen Ausrichtungsstiften, die den empfohlenen Dicken- und Toleranzvorgaben entsprechen. Dadurch wird eine korrekte Montage der Teile ohne übermäßige Spannungen oder Spalten gewährleistet.
Verwenden Sie Abrundungen und Fasen
Durch das Einbringen von Abrundungen und Fasen in SLA-3D-gedruckte Teile können deren strukturelle Integrität und ästhetische Qualität deutlich verbessert werden.
Abrundungen tragen dazu bei, die Spannung gleichmäßiger über das Bauteil zu verteilen, was insbesondere an scharfen Ecken von Vorteil ist, wo Spannungskonzentrationen zu Haarrissen oder Delaminationen führen können.
Ein minimaler Abrundungsradius von 0.5 mm ist oft ausreichend für eine moderate Spannungsentlastung, größere Abrundungen können jedoch für Teile erforderlich sein, bei denen die strukturelle Festigkeit ein kritischer Faktor ist.
Fasen spielen eine entscheidende Rolle, indem sie für gleichmäßigere Kanten sorgen. Diese Gleichmäßigkeit erleichtert nicht nur das Entfernen von Stützstrukturen, sondern vereinfacht auch Nachbearbeitungsschritte wie das Schleifen und verringert das Risiko von Beschädigungen am Werkstück und beim Bediener. Fasen an Bohrungen oder Schlitzen erleichtern zudem das Einsetzen von Befestigungselementen oder Dübeln und optimieren so den Montageprozess.
Design für die Nachbearbeitung
Eine effektive Konstruktion für die Nachbearbeitung ist beim SLA-3D-Druck unerlässlich, um sicherzustellen, dass die fertigen Teile den Qualitätsstandards entsprechen und sich leicht bearbeiten lassen. Planen Sie die Geometrie Ihres Bauteils so, dass gut zugängliche „Griffflächen“ vorhanden sind, an denen Stützstrukturen angebracht werden können, ohne kritische Oberflächen zu beeinträchtigen. Dies erleichtert das Entfernen der Stützstrukturen.
Die Gewährleistung glatter und ebener Oberflächen erleichtert nicht nur die Reinigung mit Isopropylalkohol oder anderen Lösungen, sondern trägt auch zu einer gleichmäßigeren Aushärtung bei.
Wenn Sie das Teil lackieren, beschichten oder färben möchten, ist es entscheidend, Oberflächen zu gestalten, die gleichmäßig und gut erreichbar sind und keine tiefen Vertiefungen aufweisen, in denen sich Reinigungsflüssigkeiten ansammeln könnten.
Berücksichtigen Sie außerdem den Bedarf an Nachbearbeitungsschleifen oder -finishing, indem Sie einen zusätzlichen Materialzuschlag von etwa 0.05–0.2 mm einkalkulieren, um präzise Endabmessungen zu erzielen.
Vermeiden Sie lange, ungestützte Spannweiten
Im Bereich des SLA-3D-Drucks ist die korrekte Ausführung nicht stützender Bereiche entscheidend, um ein Versagen oder Durchhängen horizontaler oder diagonaler Brücken zu verhindern. Diese Bereiche müssen sorgfältig konstruiert werden, um Stabilität zu gewährleisten; typischerweise sollte ihre Länge bei größeren Breiten unter 21 mm liegen.
Bei größeren Spannweiten sollten Sie die Verwendung von Winkelkonstruktionen zur Spannungsverteilung oder das Hinzufügen von Zwischenstützen oder Rippen zur Unterstützung größerer Distanzen in Betracht ziehen.
Beim SLA-Druckverfahren ist ein sorgfältiges Slicing unerlässlich, um mögliche Brückenbildungsprobleme frühzeitig zu erkennen und zu beheben. Es empfiehlt sich, die Brückenbildung in der Slicer-Vorschau genau zu prüfen. Dort können unverbundene oder durchhängende Schichten auftreten, die auf die Notwendigkeit zusätzlicher Stützstrukturen oder einer Neuausrichtung des Drucks hinweisen.
Elemente an der Z-Achse ausrichten
Die vertikale Ausrichtung von Strukturen entlang der Z-Achse kann den Erfolg eines SLA-Drucks erheblich beeinflussen. Diese Ausrichtung minimiert die von Ablösekräften betroffene Querschnittsfläche und reduziert somit die Belastung des Drucks während der kritischen Aushärtungsphasen.
Sehr hohe, dünne Bauteile benötigen jedoch möglicherweise zusätzliche Stützen, um ein Umkippen oder Verziehen zu verhindern, was die Notwendigkeit einer strategischen Platzierung der Stützen unterstreicht.
Die Ausrichtung des Drucks im Verhältnis zum Design ist entscheidend. Empfindliche Details sollten so positioniert werden, dass sie nicht direkt auf der Bauplattform liegen, um Probleme beim Verschmelzen oder Brüche zu vermeiden. Besitzt ein Bauteil hingegen eine große, flache Basis, kann das direkte Drucken auf der Plattform vorteilhaft sein, allerdings kann dies das Entfernen oder die Nachbearbeitung erschweren.
Scharfe Ecken meistern
Scharfe Ecken stellen beim SLA-3D-Druck aufgrund ihrer Neigung zu Spannungskonzentrationen, die zu Rissen oder anderen Strukturfehlern führen können, eine erhebliche Herausforderung dar. Um diese Risiken zu minimieren, kann das leichte Abrunden scharfer Innenecken oder die Verwendung eines kleinen Radius die Spannung effektiv verteilen.
Äußere Kanten könnten von einer minimalen Fase profitieren, um die ästhetische Schärfe zu erhalten und gleichzeitig das Risiko von Mikrorissen zu verringern.
Bei Bauteilen, die höheren Belastungen ausgesetzt sind oder bei denen die Ästhetik weniger wichtig ist, sollten stärkere Radien oder zusätzliche strukturelle Verstärkungen in Betracht gezogen werden. Nach dem Drucken sollten die Ecken sorgfältig abgeschliffen werden, um Grate und Stützreste zu entfernen und so eine glatte Oberfläche zu gewährleisten, ohne die Stabilität des Drucks zu beeinträchtigen.
Horizontale Brücken
Bei der Konstruktion für den SLA-3D-Druck ist das Verständnis der Grenzen und Möglichkeiten horizontaler Brücken von entscheidender Bedeutung. Diese Brücken erfordern eine sorgfältige Planung, da ihr Erfolg maßgeblich von ihrer Breite und Länge abhängt.
Für optimale Ergebnisse sollten schmalere Stege relativ länger sein, breitere Stege jedoch auf etwa 21 mm begrenzt werden, um strukturelle Schäden zu vermeiden. Zu viele Stege können während des Trennvorgangs einen Unterdruck erzeugen, der die Integrität des Drucks beeinträchtigen kann.
Um mögliche Probleme zu minimieren, sollten Sie erwägen, das Bauteil so auszurichten, dass die Spannweite großer Brücken reduziert wird, oder eine abgewinkelte Geometrie einzubauen, die diese Brücken in Überhänge verwandelt, welche besser gestützt werden können.
Wenn das Design umfangreiche Überbrückungen erfordert, platzieren Sie in regelmäßigen Abständen manuelle Stützen oder kleine Säulen, um die notwendige Stabilität zu gewährleisten. Überprüfen Sie die Überbrückungsflächen in der Slicer-Software stets sorgfältig, um sicherzustellen, dass keine Schichten in der Luft gedruckt werden, da dies zu Fehlern führen könnte.
Wählen Sie das richtige Harz
Die Wahl des geeigneten Harzes ist eine entscheidende Entscheidung im SLA-3D-Druckverfahren und beeinflusst direkt die mechanischen Eigenschaften, die Oberflächenbeschaffenheit und die Gesamtkosten des Endprodukts. Standardharze sind in der Regel kostengünstig und eignen sich zur Wiedergabe feinster Details, neigen aber zu Sprödigkeit.
Technische Kunststoffe sind so konzipiert, dass sie die Eigenschaften von Materialien wie ABS oder Polypropylen nachahmen und Merkmale wie Zähigkeit, Flexibilität und Hochtemperaturbeständigkeit bieten.
Für Anwendungen, die höchste Präzision erfordern, wie beispielsweise zahnmedizinische oder medizinische Komponenten, sind spezielle, sterilisierbare oder biokompatible Qualitäten erhältlich. Gießharze, die vorwiegend in der Schmuckherstellung und im Metallguss verwendet werden, sind so formuliert, dass sie mit minimalem Ascherückstand verbrennen.
Es ist unerlässlich, die empfohlenen Aushärtungseinstellungen für jeden Harztyp einzuhalten, da einige Harze spezifische Nachhärtungstemperaturen oder -dauern erfordern, um optimale Eigenschaften zu erzielen.
Minimieren Sie ebene Flächen
Die Konstruktion mit großen, flachen Flächen parallel zur Bauplattform kann beim SLA-3D-Druck Probleme verursachen, da während des Druckvorgangs erhebliche Schälkräfte entstehen. Um diese Kräfte zu mindern und das Risiko von Verformungen zu reduzieren, empfiehlt es sich, solche Flächen anzuwinkeln oder in kleinere, handhabbare Elemente zu unterteilen.
Wenn die Beibehaltung einer flachen Ausrichtung erforderlich ist, kann der Einsatz zusätzlicher Stützen oder struktureller Rippen dazu beitragen, die Spannungen bei der Trennung zu bewältigen.
Flache Oberflächen lassen Schichtlinien stärker hervortreten. Daher kann eine Neuausrichtung des Bauteils das Erscheinungsbild des Endprodukts verbessern. Ist eine makellose Oberfläche erforderlich, kann durch leichtes Neigen des Bauteils, um eine direkte Auflagefläche zu vermeiden, die Oberflächenqualität erhalten bleiben. Nachbearbeitungstechniken wie leichtes Schleifen oder Polieren eignen sich, um auf großen, flachen Flächen eine glatte Oberfläche zu erzielen.
Zwickel
Beim SLA-3D-Druck kann die Integration von Verstärkungsblechen die Haltbarkeit und Funktionalität der gedruckten Teile deutlich verbessern. Verstärkungsbleche – kleine dreieckige oder gebogene Elemente an den Verbindungsstellen zweier sich schneidender Flächen – tragen zur Verteilung der mechanischen Spannungen bei und minimieren Biegungen an kritischen Stellen, insbesondere bei funktionalen oder tragenden Bauteilen. Es empfiehlt sich, die Dicke der Verstärkungsbleche an die der angrenzenden Wände anzupassen, um eine gleichmäßige Spannungsverteilung zu gewährleisten und Spannungsspitzen zu vermeiden.
Das Hinzufügen von Abrundungen an den Kanten der Knotenbleche kann ebenfalls von Vorteil sein, da dadurch Übergänge geglättet und die Schärfe reduziert wird, die während der Nachhärtung zu Spannungskonzentrationen und potenziellen Rissen führen kann.
Bei Konstruktionen, bei denen Ästhetik ebenso wichtig ist wie Funktionalität, sollten Verstärkungsbleche so integriert werden, dass sie den Gesamtstil des Produkts ergänzen und gleichzeitig wesentliche strukturelle Vorteile bieten.
Vermeiden Sie dicke Abschnitte
Dicke Bereiche im SLA-3D-Druck neigen zu inneren Spannungen und unvollständiger Aushärtung, was die Maßgenauigkeit und die strukturelle Integrität der Bauteile beeinträchtigen kann. In diesen Bereichen kann es außerdem zu Wärmestau und Harzüberschuss im Inneren kommen, was zu Verzug oder Verformungen führen kann.
Um diese Probleme zu mindern, sollten Sie erwägen, dicke Abschnitte auszuhöhlen oder Gitterstrukturen einzubauen, die die Festigkeit erhalten, aber das Volumen und damit das Risiko dieser Komplikationen reduzieren.
Dickere Bereiche benötigen unter Umständen längere Aushärtungszeiten, wodurch das Risiko von nicht ausgehärteten Harzeinschlüssen besteht, die das Bauteil schwächen können. Sanfte Übergänge von dicken zu dünnen Abschnitten tragen dazu bei, Spannungen zu reduzieren und abrupte Änderungen zu vermeiden, die zu Rissen oder Verformungen führen könnten.
Wenn dickere Abschnitte nicht vermieden werden können, kann die strategische Platzierung von Entlüftungslöchern oder internen Kanälen dazu beitragen, den Innendruck zu verringern und eine gleichmäßigere Aushärtung zu ermöglichen.
Gitterstrukturen verwenden
Gitterstrukturen in SLA-3D-gedruckten Bauteilen können den Materialverbrauch und die Druckzeiten drastisch reduzieren und gleichzeitig die notwendige strukturelle Integrität und Steifigkeit erhalten. Diese Strukturen sind besonders effektiv bei großen Konstruktionen, bei denen eine Gewichtsreduzierung ohne Einbußen an Festigkeit erwünscht ist. Es ist entscheidend, dass jedes Segment des Gitters ausreichend gestützt wird, um ein Zusammenbrechen oder Versagen während des Druckvorgangs zu verhindern.
Viele moderne Slicing-Softwarepakete können automatisch Gitterstrukturen generieren, die auf die Anforderungen des SLA-Drucks zugeschnitten sind. Es lassen sich aber auch benutzerdefinierte Gittermuster entwerfen, um spezifische strukturelle oder ästhetische Bedürfnisse zu erfüllen. Die Mindestdicke der Gitterstreben sollte zwischen 0.5 und 0.8 mm liegen, um ein Brechen zu verhindern.
Testen kleiner Prototypen
Das Testen kleiner Prototypen ist ein unerlässlicher Schritt im SLA-3D-Druckverfahren, insbesondere wenn Sie die Genauigkeit und Funktionalität Ihrer Konstruktionen sicherstellen möchten. Durch die Erstellung einer verkleinerten oder vereinfachten Version Ihres Designs können Sie Geometrie, Toleranzen und potenzielle Konstruktionsprobleme schnell und mit minimalem Harzverbrauch und reduzierten Druckzeiten überprüfen. Konzentrieren Sie sich dabei auf kritische Merkmale wie Bohrungen, dünne Wände oder Montagepunkte, um deren Funktion zu beurteilen.
Nutzen Sie diese ersten Tests, um notwendige Anpassungen an Maßabweichungen, Abständen und Stützstrukturen vorzunehmen. Dieser iterative Prozess hilft Ihnen, Ihr Design vor dem Druck in Originalgröße zu verfeinern und so Materialverschwendung zu minimieren und die Druckzeit zu optimieren. Es ist ein praktischer Ansatz, der die Entwicklungsphasen Ihres Projekts deutlich verbessert.
STL-Dateien prüfen
Vor dem Drucken ist es entscheidend, dass Ihre STL-Datei optimal für den SLA-3D-Druck vorbereitet ist. Prüfen Sie, ob das Netz wasserdicht ist und keine invertierten Normalen oder überlappenden Flächen aufweist. Nutzen Sie Werkzeuge zur Netzreparatur, um eventuelle Löcher oder Fehler im Netzwerk zu beheben. Hochauflösende STL-Exporte erfassen zwar feine Details hervorragend, können aber auch zu großen Dateigrößen führen; ein ausgewogenes Verhältnis ist daher wichtig.
Ist die STL-Datei zu stark vereinfacht, können kantige Oberflächen entstehen, die das glatte Erscheinungsbild Ihrer Drucke beeinträchtigen. Achten Sie darauf, dass alle für mechanischen Kontakt vorgesehenen Flächen, wie z. B. in Montagebereichen, auch nach notwendigen Dateianpassungen präzise bleiben. Vereinfachen Sie die Geometrie in nicht kritischen Bereichen, um die Datei zu optimieren, ohne wichtige Merkmale zu beeinträchtigen.
Unnötige Unterstützungsleistungen reduzieren
Übermäßige Stützstrukturen im SLA-3D-Druck verbrauchen nicht nur mehr Harz, sondern erschweren auch die Nachbearbeitung aufgrund der erhöhten Anzahl an Kontaktpunkten. Richten Sie Ihr Bauteil strategisch aus, um große Überhänge zu minimieren, die umfangreiche Stützstrukturen erfordern.
Überprüfen Sie regelmäßig Ihre Stützeinstellungen, um eine Überstützung zu vermeiden, insbesondere in Überbrückungsbereichen, wo das Entfernen einiger unnötiger Stützen die Stabilität erhalten kann, ohne die Integrität der Geometrie zu beeinträchtigen.
Passen Sie die Größe der Stützspitzen so an, dass ein optimales Verhältnis zwischen einfacher Entfernung und minimaler Oberflächenbeschädigung erreicht wird. Automatische Werkzeuge zur Stützgenerierung bieten zwar einen guten Ausgangspunkt, doch die manuelle Feinabstimmung von Platzierung und Größe der Stützen gewährleistet, dass kritische Oberflächen geschützt werden, ohne unnötige Spuren zu hinterlassen.
Rippen
Rippen, typischerweise dünne, erhabene Strukturen, sind für die Versteifung größerer, flacher Querschnitte unerlässlich. Für eine optimale Wirkung sollte die Dicke der Rippen im Allgemeinen der umgebenden Wandstärke entsprechen oder etwas geringer sein, üblicherweise zwischen 0.5 und 1 mm.
Durch die strategische Platzierung von Rippen an der Unterseite oder im Inneren eines Bauteils lässt sich dessen Steifigkeit deutlich erhöhen. Wichtig ist, darauf zu achten, dass die Höhe der Rippen keine neuen Überhänge verursacht, die zusätzliche Stützen erfordern würden.
Durch das Abrunden der Basis an der Stelle, wo die Rippe auf die Primärfläche trifft, können Spannungskonzentrationen an den Verbindungsstellen reduziert werden, und Rippen können auch zu einer gleichmäßigeren Wärmeverteilung während des Nachhärtungsprozesses beitragen.
Spielautomaten
Schlitze in SLA-3D-gedruckten Teilen erfüllen verschiedene Funktionen, beispielsweise als Verbindungspunkte, Belüftungswege oder Montageelemente. Um einen erfolgreichen Druck und die einwandfreie Funktion zu gewährleisten, sollte die Schlitzbreite mindestens 0.5 mm betragen. Bei tieferen Schlitzen oder solchen mit dickeren Wänden muss diese Breite entsprechend erhöht werden, um ein Verschließen des Schlitzes während des Druckvorgangs zu verhindern.
Bei Konstruktionen für Presspassungen ist ein Standardspiel von ca. 0.1 bis 0.2 mm unerlässlich, um geringfügige Ausdehnungen oder Kontraktionen nach dem Aushärten auszugleichen und ein Verschmelzen zu verhindern. Die korrekte Ausrichtung des Schlitzes ist ebenfalls wichtig, um durch Vermeidung großer horizontaler Überhänge den Bedarf an zusätzlichen Stützen zu reduzieren.
Stifte
Stifte werden im 3D-Druck häufig zur präzisen Ausrichtung und als Verbindungselemente in Baugruppen eingesetzt. Bei der Konstruktion von Stiften für den SLA-3D-Druck wird aus Gründen der Zuverlässigkeit ein Mindestdurchmesser von etwa 1 mm empfohlen, wobei für kürzere Stifte auch Durchmesser bis zu 0.8 mm möglich sein können.
Bei der Anwendung der Nadeln ist zu beachten: Sehr hohe oder schmale Nadeln benötigen möglicherweise zusätzliche strukturelle Unterstützung, um ein Brechen oder Verziehen durch Schälkräfte während des Druckvorgangs zu verhindern.
Beim Ausrichten der Stifte entlang der Z-Achse ist auf ausreichende Abstützung zu achten. Alternativ kann die Ausrichtung so gewählt werden, dass seitliche Spannungen minimiert werden. Die Nachbearbeitung der Stifte sollte sorgfältig erfolgen, um die präzisen Abmessungen zu erhalten und die Passung des Stifts im entsprechenden Loch nicht zu verändern.
Klebeverbindungen
Um die Festigkeit und Stabilität dieser Verbindungen zu verbessern, sollten Merkmale wie passgenaue Kanten oder Nut- und Federverbindungen verwendet werden, die die Klebefläche vergrößern. Vor dem Verkleben müssen beide Oberflächen gründlich von nicht ausgehärtetem Harz befreit und leicht angeschliffen werden, um die Haftung zu verbessern.
Für die meisten Anwendungen bietet ein 5–30 Minuten aushärtender Epoxid- oder Spezialharzklebstoff eine zuverlässige Lösung, der Spalten füllt und starke Verbindungen herstellt.
Durch die Integration von Ausrichtungshilfen wie kleinen Stiften oder Kerben lässt sich der Montageprozess vereinfachen und eine korrekte Ausrichtung der Teile gewährleisten, ohne dass überschüssiger Klebstoff auf die Außenflächen austritt. Es empfiehlt sich, die einzelnen Segmente vor dem Verkleben nachzuhärten, es sei denn, Ihr Klebstoff erfordert ausdrücklich eine gleichzeitige UV-Belichtung.
Passende Teile
Die Konstruktion von Passteilen für den SLA-3D-Druck erfordert sorgfältige Überlegung, um eine einwandfreie Funktion zu gewährleisten. Das Standardspiel dieser Teile sollte zwischen 0.2 und 0.5 mm liegen, um ein Verschmelzen während des Druckprozesses zu verhindern; bei Presspassungen kann ein geringeres Spiel von etwa 0.1 mm ausreichend sein.
Berücksichtigen Sie mögliche Harzschrumpfungen, die sich auf großdimensionierte Bauteile auswirken könnten, insbesondere in Gelenken, wo möglicherweise zusätzliches Spiel erforderlich ist, um eine reibungslose Bewegung zu ermöglichen.
Um die Montage zu erleichtern, sollten die Kanten an den Verbindungsstellen abgerundet oder angefast werden. Es empfiehlt sich außerdem, kleine Testversionen der Verbindungselemente zu drucken, um die Passgenauigkeit vor dem endgültigen Druck zu überprüfen. Nach dem Aushärten können Anpassungen wie leichtes Schleifen oder Reinigen erforderlich sein, um eine perfekte Verbindung zu erzielen.
Interne Threads
Das direkte Drucken feiner Innengewinde mittels SLA-Technologie kann, insbesondere bei kleinen Durchmessern, eine Herausforderung darstellen. Um Zuverlässigkeit und Funktionalität zu verbessern, empfiehlt es sich oft, Vorbohrungen zu drucken und die Gewinde anschließend manuell nachzuschneiden. Ist das Drucken von Gewinden dennoch notwendig, sollten gröbere Gewinde mit größerer Steigung gewählt und sehr kleine Durchmesser vermieden werden, da diese fehleranfällig sind.
Achten Sie darauf, dass der umgebende Bereich des Gewindes ausreichend dick ist, um Verformungen während des Druckens und der Verwendung zu vermeiden. Vermeiden Sie Überbelichtung und Harzauslaufen, da dies feine Details des Gewindeprofils verdecken kann. Überprüfen Sie daher stets die Schichtvorschau Ihres Slicers, um eventuelle Probleme zu erkennen. Nach dem Drucken sind eine gründliche Reinigung und vollständige Aushärtung unerlässlich, bevor Sie die Passform testen, um Beschädigungen des empfindlichen Gewindes zu vermeiden.
Text erhaben oder vertieft halten
Für erhabene Schrift oder Prägungen wird eine Mindesthöhe von 0.3 mm empfohlen. Schmalere Elemente, wie z. B. feine Buchstaben, sollten mindestens 0.4–0.5 mm breit sein, um gut erkennbar zu sein.
Für vertiefte Texte oder Gravuren ist in der Regel eine Tiefe und Breite von mindestens 0.4–0.5 mm erforderlich, um zu verhindern, dass sich die Vertiefungen während des Druckvorgangs füllen.
Die Wahl einer serifenlosen Schriftart mit dickeren Strichen kann die Lesbarkeit verbessern, insbesondere bei kleineren Schriftgrößen, wo Präzision entscheidend ist. Es ist außerdem wichtig, den Text so auszurichten, dass Stützlinien nicht direkt über den Buchstaben liegen, da dies deren Stabilität beeinträchtigen könnte. Die Nachbearbeitung sollte behutsam erfolgen, um die Schärfe der Kanten und die allgemeine Lesbarkeit des Textes zu erhalten.
Teileausrichtung optimieren
Die optimale Ausrichtung Ihres Bauteils im SLA-Drucker erfordert ein sorgfältiges Abwägen, das den Druckerfolg maßgeblich beeinflusst. Die Ausrichtung sollte die Querschnittsfläche in Z-Richtung minimieren, um die Ablösekräfte zu reduzieren und gleichzeitig den Bedarf an Stützstrukturen zu verringern, die Spuren hinterlassen und eine aufwendige Nachbearbeitung erfordern können.
Wenn möglich, sollte das Teil so geneigt oder gedreht werden, dass jede Schicht eine kleinere Grundfläche aufweist, was auch die Auflösung von Detailmerkmalen verbessern kann.
Konstruktion ineinandergreifender Teile
Die Konstruktion von ineinandergreifenden Teilen für den SLA-3D-Druck vereinfacht die Montage und verbessert die Stabilität des Endprodukts. Achten Sie auf ausreichend Spielraum (typischerweise 0.2 bis 0.5 mm), damit die Teile reibungslos und ohne zu klemmen zusammenpassen. Vermeiden Sie übermäßig komplexe Verriegelungsmechanismen, die unnötige Stützstrukturen erfordern und den Druckprozess verkomplizieren könnten.
Für dauerhafte Verbindungen eignen sich robuste Konstruktionselemente wie Clips oder Schnappverbindungen, die wiederholter Belastung standhalten. Bei nicht dauerhaften Verbindungen können einfachere Systeme wie Steckverbindungen ausreichend sein. Achten Sie darauf, dass alle Verbindungen leicht zu montieren und zu demontieren sind, um Reibung und Verschleiß zu minimieren.
Unterstützt dünne Funktionen
Beim SLA-3D-Druck ist die Stützung dünner oder filigraner Strukturen wie Stäbe, Lamellen oder Ständer entscheidend, um Verbiegen, Verziehen oder Brechen zu verhindern. Die korrekte Ausrichtung dieser Strukturen ist dabei von zentraler Bedeutung, um eine ausreichende Stützung von unten und gegebenenfalls auch an ihrem Umfang zu gewährleisten.
Dünne Bauteile sollten einen Mindestdurchmesser von 0.8–1.0 mm aufweisen, insbesondere wenn sie hoch sind, um eine ausreichende strukturelle Integrität zu gewährleisten.
Um ein mögliches Verrutschen oder eine Fehlausrichtung während des Druckvorgangs zu minimieren, empfiehlt es sich, die Kontaktpunktgröße leicht zu erhöhen oder eine individuelle Stützgeometrie hinzuzufügen. Nach dem Druck ist es wichtig, diese Stützstrukturen vorsichtig zu behandeln; zu viel Kraft kann zum Bruch der empfindlichen Elemente führen.
Falls möglich, sollten Stützstrukturen vor der endgültigen Aushärtung teilweise entfernt werden, um das Risiko eines Bruchs dieser Elemente während der Nachhärtung zu minimieren.
Was sind die besten Vorgehensweisen für geprägte und gravierte Details?
Beim Einarbeiten von erhabenen (zylindrischen) oder gravierten Details in Ihre Konstruktionen gewährleisten bestimmte Vorgehensweisen Klarheit und Langlebigkeit. Die Erhabenheit sollte an ihrer Basis mindestens 0.8–1 mm dick sein, um ausreichende Stabilität und eine sichere Verbindung zum Hauptteil des Bauteils zu gewährleisten. Halten Sie die Tiefe oder Höhe dieser Elemente bei mindestens 0.3–0.4 mm, um ihre Deutlichkeit und Haltbarkeit sicherzustellen.
Für gravierte Details wird eine Mindesttiefe von 0.4–0.5 mm empfohlen, wobei die Breite ausreichend sein muss, damit der Laser die Kanten präzise definieren kann, ohne dass die Gravur ausläuft. Die Wahl einer Schriftart oder Mustergeometrie, die robust genug ist, um ein Verlaufen der feinen Details während des Druckvorgangs zu verhindern, ist entscheidend.
In der Nachbearbeitung:
- Waschen Sie die Details vorsichtig ab, um eventuelle Harzreste zu entfernen und sicherzustellen, dass die gravierten oder erhabenen Details ihre scharfen Kanten behalten.
- Um den Kontakt mit Trägern zu minimieren, der die Reinigung und Endbearbeitung erschweren kann, sollten diese Details möglichst auf nach oben gerichteten Flächen platziert werden.
- Bei funktionalen Anwendungen muss sichergestellt werden, dass der Durchmesser der Ansätze den Standardgrößen von Befestigungselementen wie Unterlegscheiben entspricht, wenn diese zur Aufnahme eines Schraubenkopfes vorgesehen sind.
- Gravierte Logos oder Texte auf gekrümmten Oberflächen sollten eine etwas größere Tiefe aufweisen, um aus verschiedenen Blickwinkeln lesbar zu bleiben.
Wie lassen sich Stützstrukturen für den SLA-Druck optimieren?
 Bei der Optimierung von Stützstrukturen für den SLA-3D-Druck sollten Sie zunächst die von Ihrer Slicer-Software automatisch generierten Stützstrukturen auswerten. Zögern Sie jedoch nicht, diese Stützstrukturen manuell zu verfeinern, um sie besser an die spezifischen Anforderungen Ihres Drucks anzupassen.
Wählen Sie kleinere Stützspitzen, um die Beschädigungen an den fertigen Oberflächen zu minimieren, achten Sie aber darauf, dass diese robust genug sind, um das Bauteil während des Druckvorgangs zu stützen.
Durch die strategische Platzierung von Stützen in nicht kritischen Bereichen des Modells können sowohl die Demontage als auch die Endbearbeitung beschleunigt und somit die Gesamteffizienz gesteigert werden.
Achten Sie darauf, nicht zu viele Stützstrukturen zu verwenden, da jede unnötige Stützstruktur zusätzlichen Nachbearbeitungsaufwand und potenzielle Oberflächenfehler verursacht.
Bei hohen Konstruktionen kann die Verteilung stabiler Stützen in der Nähe der Basis oder des Schwerpunkts des Bauteils ein Umkippen verhindern und die Belastung reduzieren.
Wenn Ihre Konstruktionen Hohlprofile beinhalten, können integrierte Belüftungslöcher die interne Struktur effektiv stützen.
Nach dem Druckvorgang sollten die Teile in eine geeignete Reinigungslösung getaucht oder gespült werden, um die Stützstrukturen zu lösen, die dann vorsichtig entfernt werden können, um eine Beschädigung des Drucks zu vermeiden.
Das Bauteil muss nach dem Entfernen aller Stützstrukturen vollständig aushärten; bei empfindlichen Geometrien sollte vor der endgültigen Aushärtung eine teilweise Entfernung der Stützstrukturen erwogen werden.
Tipps zu den Nachbearbeitungstechniken für SLA-3D-Drucke
Bei der Nachbearbeitung sollten Sie die Teile zunächst gründlich mit dem empfohlenen Reinigungsmittel, z. B. Isopropylalkohol, etwa 2 bis 10 Minuten lang abspülen, um nicht ausgehärtetes Harz, insbesondere aus feinen Spalten oder inneren Kanälen, zu entfernen.
Nach dem Abspülen muss sichergestellt werden, dass die Teile vollständig trocken sind, bevor sie in die UV-Härtungsstation überführt werden.
Dadurch wird eine gleichmäßige Belichtung des Bauteils gewährleistet und ungehärtete Stellen werden vermieden. Die Nachhärtungszeit variiert je nach verwendetem Harztyp; beachten Sie stets die empfohlenen Einstellungen für Temperatur und Dauer, die typischerweise zwischen 5 und 30 Minuten liegen.
Wenn Sie eine glattere Oberfläche erzielen möchten, kann Schleifen oder Polieren wirksam sein, um sichtbare Schichtlinien oder Spuren von Stützstrukturen zu entfernen.
Gehen Sie sorgfältig vor, um die feinen Details Ihres Drucks zu erhalten. Je nach Harzart können einige Teile auch lackiert, gefärbt oder beschichtet werden, um ihr Aussehen und ihre Funktionalität zu verbessern.
Entsorgen Sie jegliche Harzreste stets verantwortungsvoll und stellen Sie sicher, dass sie vor der Entsorgung vollständig ausgehärtet sind.
Welche Materialien eignen sich am besten für den SLA-3D-Druck?
Bei der SLA-3D-Drucktechnik ist die Wahl des richtigen Materials entscheidend für den Erfolg. Standardharze sind aufgrund ihrer glatten Oberfläche und der Möglichkeit, feine Details darzustellen, beliebt, können jedoch spröde sein und eignen sich daher weniger für funktionale Bauteile.
Andererseits sind robuste oder technische Kunststoffe so konzipiert, dass sie die Haltbarkeit und Schlagfestigkeit von Kunststoffen wie ABS oder Polypropylen simulieren, wodurch sie sich ideal für Teile eignen, die Belastungen standhalten müssen.
Für Anwendungen, die hohen Temperaturen ausgesetzt sind, wie beispielsweise Formen oder Bauteile, die der Umgebung im Motorraum von Kraftfahrzeugen ausgesetzt sind, werden Hochtemperaturharze empfohlen, da diese in der Lage sind, erheblicher Hitze standzuhalten, ohne sich zu verformen.
Flexible Harze verleihen Materialien gummiartige Eigenschaften, weisen aber im Vergleich zu spezialisierten Elastomeren typischerweise eine geringere Reißfestigkeit auf, was je nach den Flexibilitätsanforderungen der Anwendung zu berücksichtigen ist.
Dentale oder biokompatible Kunststoffe erfüllen die strengen Anforderungen für den medizinischen Einsatz, einschließlich der Sterilisationsfähigkeit, die für die Patientensicherheit von entscheidender Bedeutung ist.
Gießbare Harze bieten einen einzigartigen Vorteil für Schmuckhersteller oder Hersteller kleiner Metallkomponenten, da diese Materialien beim Feingussverfahren nur minimale Asche hinterlassen.
Für Projekte, die eine transparente Ästhetik erfordern, stehen klare Harze zur Verfügung. Um jedoch echte Klarheit zu erzielen, ist eine sorgfältige Nachbearbeitung notwendig, um Harzreste oder Verunreinigungen zu entfernen.
Wie wählt man die besten Materialien für den SLA-3D-Druck aus?
Die Auswahl des am besten geeigneten Materials für den SLA-3D-Druck hängt von mehreren wichtigen Faktoren ab.
Ermitteln Sie zunächst die mechanischen oder thermischen Anforderungen Ihrer Anwendung.
Benötigen Sie ein Material, das sich durch besondere Zähigkeit auszeichnet, hohen Temperaturen standhält oder flexibel sein muss? Jede Harzart verfügt über spezifische Eigenschaften, die auf bestimmte Bedürfnisse zugeschnitten sind.
Die Materialkosten spielen ebenfalls eine wichtige Rolle bei der Entscheidungsfindung. Spezielle technische oder zahnärztliche Kunststoffe sind in der Regel teurer als Standardprodukte.
Daher ist es entscheidend, ein Gleichgewicht zwischen Kosteneffizienz und Leistungsanforderungen zu finden.
Berücksichtigen Sie außerdem die ästhetischen Ziele Ihres Projekts, insbesondere wenn Sie mit transparenten oder durchscheinenden Teilen arbeiten, da diese möglicherweise spezielle Nachhärtungsprozesse erfordern, um eine optimale Transparenz zu erzielen.
Ein weiterer zu berücksichtigender Faktor ist die Chemikalienbeständigkeit bzw. der Sterilisationsbedarf, insbesondere bei Teilen, die in medizinischen, zahnmedizinischen oder Laborumgebungen eingesetzt werden. Stellen Sie außerdem sicher, dass das gewählte Material mit der Bauplattform und den Tankkonfigurationen Ihres Druckers kompatibel ist.
Die Durchführung von Tests mit kleinen Proben jedes Harzes kann wertvolle Erkenntnisse über dessen Verhalten in der Praxis liefern, insbesondere im Hinblick auf Genauigkeit, Oberflächenbeschaffenheit und strukturelle Integrität.
Was sind die besten CAD-Designpraktiken für den SLA-3D-Druck?
Für optimale Ergebnisse beim SLA-3D-Druck kann die Anwendung spezifischer CAD-Designpraktiken einen entscheidenden Unterschied machen. Beginnen Sie damit, Ihre Bauteile als einen einzigen, geschlossenen Volumenkörper zu modellieren, um sicherzustellen, dass sie robust und druckfertig sind und durchgängig konsistente Oberflächennormalen aufweisen.
Nutzen Sie parametrische Designprinzipien, um einfache Änderungen zu ermöglichen, wie z. B. die Anpassung der Wandstärke oder des Abstands ohne umfangreiche Neukonstruktionen.
Es ist ratsam, die Geometrie so weit wie möglich zu vereinfachen, da übermäßig komplexe Modelle die Dateigröße unnötig erhöhen und den Druckprozess erschweren können. Planen Sie die Ausrichtung und die Stützstrukturen Ihres Modells bereits in der CAD-Phase und integrieren Sie Merkmale wie ebene Flächen oder Ankerpunkte, die das Drucken und Entfernen der Stützstrukturen erleichtern.
Durch das Hinzufügen von Abrundungen oder Fasen an Ecken können Spannungsspitzen deutlich reduziert und die Entfernung von Stützstrukturen vereinfacht werden, wodurch die Oberflächengüte des fertigen Drucks verbessert wird.
Überprüfen Sie Ihre Modelle vor dem Export in das STL-Format stets mithilfe von Softwaretools auf Fehler und stellen Sie sicher, dass keine offenen Kanten oder nicht-mannigfaltige Geometrien vorhanden sind. Bei besonders komplexen Modellen empfiehlt es sich, diese in modulare Abschnitte zu unterteilen, um den Druck und die Montage zu vereinfachen.
Fazit
Zum Abschluss unseres Leitfadens zum SLA-3D-Druck möchten wir Sie auf folgende wichtige Punkte hinweisen, um Ihre Designs zu verbessern: Achten Sie darauf, dass Ihr Modell wasserdicht und optimal ausgerichtet ist, um Komplikationen zu minimieren.
Eine ordnungsgemäße Belüftung von Hohlmodellen ist entscheidend, und die Einhaltung präziser Merkmalsgrößen trägt dazu bei, Druckfehler zu vermeiden.
Setzen Sie Stützstrukturen gezielt ein und härten Sie Ihre Drucke nach dem Drucken immer aus, um deren strukturelle Integrität zu stärken und zu finalisieren.
Die Wahl des richtigen Harzes hat großen Einfluss auf die Funktionalität und das Aussehen Ihrer Bauteile. Wählen Sie daher sorgfältig entsprechend den Anforderungen Ihres Projekts. Achten Sie außerdem genau auf die Druckausrichtung, um Fehler wie Lufteinschlüsse zu vermeiden.
Abschließend noch ein Hinweis: Für weitere Expertenratschläge zur Umsetzung Ihrer SLA-3D-Druckdesigns oder zum Produktionsstart empfehlen wir Ihnen, unsere 3D-Druck-Designrichtlinien oder unsere 3D-Druckdienstleistungen zu erkunden.
Sie bieten präzises SLA-Drucken mit einer typischen Genauigkeit von ±0.3 % und Schichthöhen zwischen 100 und 120 Mikrometern, wodurch qualitativ hochwertige Teile mit gleichbleibenden mechanischen Eigenschaften und ohne Notwendigkeit von Stützstrukturen gewährleistet werden.
Ob Sie nun Einzelteile oder Kleinserien benötigen, die Funktionen von 3ERP ermöglichen Ihnen die Erstellung komplexer Geometrien, die mit herkömmlichen Fertigungsverfahren nicht realisierbar sind.