
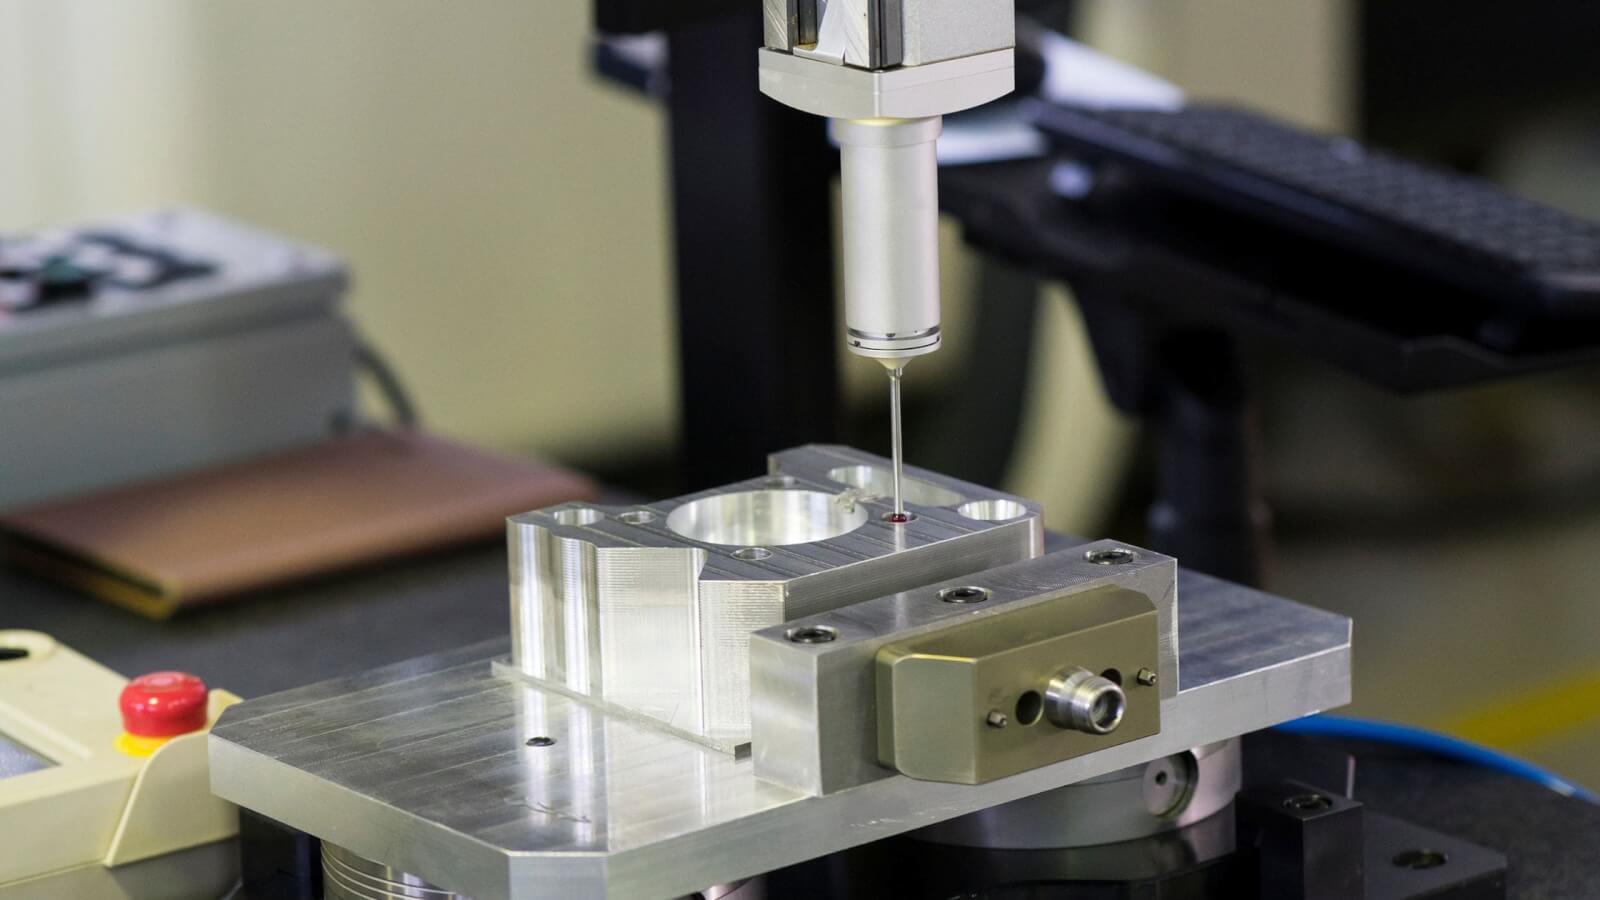





Standardmäßige Bearbeitungstoleranzen sind ein wichtiger Parameter, der unabhängig vom hergestellten Produkt berücksichtigt werden muss. Heutzutage erfordern die meisten Konsumgüter höchste Präzision im Mikrobereich.
Daher prüfen Hersteller häufig verschiedene Fertigungsverfahren und vergleichen diese unter Berücksichtigung der Bearbeitungstoleranzen. Um die Bearbeitungstoleranzen unterschiedlicher Verfahren zu verstehen, ist es unerlässlich, das Konzept der Bearbeitungstoleranzen, deren Messung und die verschiedenen Toleranzarten zu kennen.
Dieser Artikel behandelt all diese Informationen und mehr. Am Ende erhalten Sie Tipps, mit denen Sie die Bearbeitungstoleranzen in Ihrer Branche verbessern können.
Was sind Bearbeitungstoleranzen?
 Die Bearbeitungstoleranz ist der zulässige Grenzwert für Abweichungen von den Sollwerten gemäß der Konstruktionszeichnung. Sie gibt Aufschluss über die Genauigkeit eines Fertigungsprozesses.
Für höchste Genauigkeit und Präzision sollten die Bearbeitungstoleranzen so gering wie möglich sein. Vereinfacht ausgedrückt: Die Bearbeitungstoleranzen verhalten sich umgekehrt proportional zur Genauigkeit eines Prozesses.
Since there is no such thing as a perfect process, the value of machining tolerances can never be zero in practice. However, modern manufacturing techniques such as CNC machining have brought this value quite down to the minimum.
Im Allgemeinen werden Toleranzen bei der CNC-Bearbeitung im Format ±0,x Zoll angegeben.
Berechnung und Angabe von Bearbeitungstoleranzen
Bevor man Bearbeitungstoleranzen berechnet, ist es wichtig, die verschiedenen Fachbegriffe zu verstehen. Hier sind einige der Terminologien, mit denen Sie vertraut sein sollten:
Grundgröße
Die Grundgröße eines Werkstücks entspricht der in den Konstruktionszeichnungen angegebenen Größe. Hersteller und Konstrukteure wissen, dass die Fertigungsprozesse gewisse Toleranzen aufweisen. Daher wählen Konstrukteure die Grundgröße unter Berücksichtigung der Abweichungen, die während des Fertigungsprozesses auftreten können.
Tatsächliche Größe
Die tatsächliche Größe bezeichnet die Abmessungen des fertigen Produkts nach Abschluss der Bearbeitung. Während die Sollmaße theoretische Werte darstellen, entspricht die tatsächliche Größe den praktischen Abmessungen des fertigen Teils. Obwohl es nahezu unmöglich ist, die tatsächliche Größe exakt mit den Sollmaßen abzugleichen, streben die Hersteller eine möglichst große Annäherung an diese beiden Werte an.
Limits
Die Grenzwerte bezeichnen die maximal und minimal zulässigen Abmessungen des Bauteils. Die maximal zulässige Abmessung wird als obere Grenze, die minimal zulässige Abmessung als untere Grenze bezeichnet . Liegt die tatsächliche Größe des Bauteils außerhalb dieser beiden Grenzwerte, gilt es als unbrauchbar und wird aussortiert.
Abweichung
Abweichungen sind die Differenzen der maximal zulässigen Größe von der Basisgröße. Da es zwei Arten von maximal zulässigen Größen gibt – eine obere und eine untere Grenze –, ergeben sich auch zwei Arten von Abweichungen: eine obere und eine untere Abweichung. Die Berechnung dieser Abweichungen ist einfach:
- Obere Abweichung = Obergrenze – Grundgröße
- Untere Abweichung = Untergrenze – Grundgröße
Datum
In der Physik bezeichnet man als Bezugspunkt eine gedachte Linie oder Ebene, die willkürlich als Referenzpunkt für Messgeräte gewählt wird. Das Konzept des Bezugspunkts findet auch in vielen Bereichen der geometrischen Bemaßung und Tolerierung Anwendung, die in den folgenden Abschnitten näher erläutert werden.
Maximaler Materialbedarf und geringster Materialbedarf
Der Zustand maximaler Materialbeschaffenheit (MMC) liegt vor, wenn ein Merkmal oder Abschnitt des Werkstücks an allen Stellen die maximale Materialmenge aufweist. Beispiele für MMC sind die kleinste Bohrung oder der größte Stift in einem Werkstück. Das Auftreten von MMC ermöglicht zusätzliche Toleranzen.
Analog dazu liegt der Zustand geringsten Materialeinsatzes (LMC) vor, wenn ein Merkmal oder Segment des Werkstücks an allen Stellen die geringste Materialmenge aufweist. Beispiele für den Zustand geringsten Materialeinsatzes sind die größte Bohrung oder der kleinste Stift in einem Werkstück.
Die Verwendung von MMC und NMC legt die Passung für eine Baugruppe fest. MMC stellt den ungünstigsten Fall dar, in dem das Bauteil noch passt. Jede Vergrößerung über MMC hinaus würde die Montage des Produkts unmöglich machen.
Der Wechsel von MMC zu LMC ermöglicht eine größere Toleranz im Werkstückbereich, die als Bonustoleranz bezeichnet wird. Die Berechnung der Bonustoleranz hängt davon ab, wie stark das Material des tatsächlichen Teils im Vergleich zum maximalen Material abweicht. Daher
- Bonustoleranz = MMC – Tatsächliche Größe
Da die niedrigste tatsächliche Größe durch die LMC-Grenze begrenzt ist, beträgt die maximale Bonustoleranz:
- Bonustoleranz (max.) = MMC – LMC
Nachkommastellen
Bei hochpräzisen Prozessen wie der CNC-Bearbeitung treten Toleranzen im geringsten Bereich auf. Der tatsächliche Toleranzwert ist so niedrig, dass er mit Dezimalstellen gemessen werden muss. Eine höhere Anzahl an Dezimalstellen korreliert mit engeren Toleranzen und höherer Genauigkeit.
Zum besseren Verständnis betrachten wir die Fertigungsverfahren A (Toleranz ±0.2″), B (Toleranz ±0.1″), C (Toleranz ±0.01″) und D (Toleranz ±0.001″). Hinsichtlich der Genauigkeit ist Verfahren D am präzisesten, gefolgt von C, B und A.
Berechnung der Toleranz
 Zur Berechnung der Bearbeitungstoleranzen benötigen wir die oberen und unteren Prozessgrenzen. Betrachten wir beispielsweise eine Schraube mit einem tatsächlichen Durchmesser von 10 mm, deren zulässige Abweichungen zwischen folgenden Werten liegen:
- Obergrenze: 12 mm
- Untergrenze: 8 mm
Die Toleranz des Bearbeitungsprozesses wäre:
- Toleranz (t) = Obergrenze – Untergrenze
- t = 12-8 = 4 mm.
Manchmal werden die Grenzwerte anstelle der Angabe von Ober- und Untergrenzen in Form einer Abweichung beschrieben, beispielsweise 10 ± 0.2 mm. In diesem Fall lassen sich die Ober- und Untergrenze durch Addition bzw. Subtraktion der Abweichung berechnen.
Verschiedene Arten von Bearbeitungstoleranzen
 Toleranzen in der CNC-Bearbeitung werden aufgrund der unterschiedlichen Geometrien der Bauteile und der verschiedenen Bearbeitungsverfahren auf unterschiedliche Weise ausgedrückt. Betrachten wir diese verschiedenen Toleranzen nacheinander:
Einseitige Toleranz
Einseitige Toleranzen in der CNC-Bearbeitung bedeuten, dass die zulässige Abweichung nur in eine Richtung auftreten kann. Die Grundgröße des Bauteils entspricht entweder der oberen oder der unteren Toleranzgrenze, und die Toleranz kann entweder positiv oder negativ sein, aber nicht beides.
Hat ein Rohr beispielsweise einen Durchmesser von 10 mm und eine einseitige Toleranz von ±1 mm, so betragen sowohl die Grundgröße als auch die untere Grenze des Prozesses 10 mm. Die obere Grenze liegt in diesem Fall bei 11 mm. Alle zulässigen Teile müssen innerhalb dieses Bereichs liegen; Teile, die kleiner als der Grundwert von 10 mm sind, werden aussortiert.
Wenn ein Rohr beispielsweise einen Durchmesser von 10 mm und eine einseitige Toleranz von -1 mm aufweist, betragen sowohl die Grundgröße als auch die obere Grenze für den Prozess 10 mm. Die untere Grenze liegt in diesem Fall bei 9 mm. Die gefertigten Teile müssen innerhalb dieses Bereichs liegen; alle Teile, die auch nur geringfügig größer als der Grundwert von 10 mm sind, werden aussortiert.
Bilaterale Toleranz
Im Gegensatz zur einseitigen Toleranz erlauben die beidseitigen Toleranzen Abweichungen in beide Richtungen. Die Grundgröße des Bauteils liegt zwischen einer oberen und einer unteren Grenze, und der Toleranzwert kann sowohl positiv als auch negativ sein.
Bei gleicher Abweichung in beide Richtungen werden die beidseitigen Toleranzen mit ±0,x mm angegeben. Im Falle ungleicher Abweichung lauten die beidseitigen Toleranzen +0,x mm und –0,y mm.
Nehmen wir als Beispiel ein Rohr mit einem Durchmesser von 10 mm und einer beidseitigen Toleranz von ±1 mm. Die Grundgröße beträgt 10 mm, die obere Grenze 11 mm und die untere Grenze 9 mm. Alle Teile zwischen 9 mm und 11 mm sind zulässig. Daher kann das tatsächliche Bauteil kleiner oder größer als die vorgesehene Grundgröße sein.
Grenztoleranzen
Grenztoleranzen sind eine weitere gängige Ausdrucksweise für Toleranzen in der CNC-Bearbeitung und anderen Fertigungsverfahren. Sie verwenden keine Symbole wie „+“, „-“ oder „±“. Stattdessen werden die oberen und unteren Grenzwerte des Bauteils angegeben. Anstatt die Grundgröße zu verwenden und die tatsächliche Größe innerhalb der zulässigen Abweichung der Grundgröße zu fertigen, besteht die einzige Anforderung darin, das Bauteil innerhalb der vorgegebenen Toleranzen herzustellen.
Toleranzgrenzen sind einfach anzuwenden und machen Berechnungen überflüssig. Wird die Toleranzgrenze grafisch dargestellt, wird die obere Grenze über dem jeweiligen Maß und die untere Grenze unterhalb der oberen Grenze über dem jeweiligen Maß angegeben.
Ein Beispiel für die Verwendung von Grenztoleranzen ist die Bearbeitung eines Rohres mit einem Durchmesser zwischen 9 mm und 11 mm, anstatt ein Rohr mit einem Durchmesser zwischen 10 ± 1 mm zu fordern.
Wichtig ist, dass Grenztoleranzen zwar anders ausgedrückt werden als Seitentoleranzen, das Ergebnis aber dasselbe ist. Der Unterschied liegt lediglich darin, wie leicht der Leser der technischen Zeichnung die Konstruktionskriterien versteht.
Profiltoleranzen
Die Profiltoleranz unterscheidet sich grundlegend von den oben genannten Toleranzarten. Während es sich bei den bisherigen Toleranzen um Abweichungen in der Maßgenauigkeit handelte, bezieht sich die Profiltoleranz auf die Krümmung des Bauteilquerschnitts. Ihr Symbol ist ein Halbkreis, der auf dem Durchmesser des Querschnitts liegt.
Um das Konzept der Profiltoleranzen in der CNC-Bearbeitung zu verstehen, ist es wichtig zu wissen, was eine Profillinie ist. Die Profillinie verläuft entlang der Querschnittsfläche eines Werkstücks. Der Profiltoleranzbereich gibt an, dass die Kurve dieser Linie innerhalb der zulässigen Abweichung liegen muss. Dieser Wert wird in Millimetern oder Zoll gemessen.
Orientierungstoleranz
Die Orientierungstoleranz beschreibt die Abweichung der Werkstückform von einer Referenzform. Die Referenzform oder -ebene, die zur Überprüfung der relativen Abweichungen verwendet wird, heißt Bezugspunkt. Die Messung der Orientierungstoleranz erfolgt in Bezug auf die Rechtwinkligkeit des Werkstücks oder seine Winkelabweichung. Auch bei der Messung einer Winkelabweichung wird die Orientierungstoleranz in Millimetern oder Zoll anstatt in Grad angegeben.
Standorttoleranz
Der Toleranzbereich der Lagetoleranz ist dem der Orientierungstoleranz ähnlich. Die Lagetoleranz in der CNC-Bearbeitung bezeichnet die Positionsabweichung bestimmter Werkstückmerkmale. Zur Messung dieser Abweichung wird eine Bezugslinie, das sogenannte Bezugselement, verwendet. Die Sollposition des Merkmals wird als dessen Istposition bezeichnet.
Formtoleranzen
Formtoleranzen beziehen sich auf die physikalischen Eigenschaften eines Werkstücks, wie beispielsweise seine Ebenheit, Rundheit oder Geradheit. Diese Toleranzen werden ebenfalls in Millimetern oder Zoll gemessen, mit Messgeräten wie Höhenmessgeräten, Messschiebern, Mikrometern usw.
Rundlauftoleranz
Die Rundlauftoleranz beschreibt die Abweichung eines bestimmten Werkstückmerkmals von einem Bezugspunkt, wenn das Werkstück um 360 Grad um eine zentrale Achse gedreht wird. Die Rundlauftoleranz kann für jedes oder alle Werkstückmerkmale relevant und messbar sein. Das Symbol für diese Toleranz ist ein Quadrat mit einem Pfeil, der nach rechts oben zeigt.
Ungleich verteilte Toleranzen
Das Toleranzband mit ungleicher Anordnung wird aufgrund seines Symbols – einem „U“ im Kreis – auch als U-Modifikator bezeichnet. Diese Toleranzen kommen zum Einsatz, wenn für ein bestimmtes Profil des Werkstücks eine ungleiche einseitige Toleranz erforderlich ist.
Geometrische Bemaßung und Toleranzen (GD&T)
Die geometrische Bemaßung und Tolerierung (GD&T) ist ein System zur detaillierten Beschreibung und Kommunikation von Standardbearbeitungstoleranzen. Da es viele verschiedene Toleranzarten für die unterschiedlichsten Teile und deren Formen gibt, erleichtert ein standardisiertes System die Kommunikation zwischen den am Fertigungsprozess beteiligten Parteien. GD&T ist das weltweit am häufigsten verwendete System für Standardtoleranzen.
GD&T ordnet verschiedenen Toleranzarten Symbole zu und legt detaillierte Regeln für die Messung des jeweiligen Toleranzbereichs fest.
Gängige CNC-Bearbeitungstoleranzen
Die CNC-Bearbeitung umfasst ein breites Spektrum an Verfahren, von denen jedes seine eigenen Standardtoleranzen aufweist, abhängig von den verwendeten Schneidwerkzeugen und Methoden. Nachfolgend sind die Standardtoleranzen für die CNC-Bearbeitung, angegeben in Zoll und Millimetern, für gängige Verfahren aufgeführt:
- Fräser: ± 0.005″ oder 0.13 mm
- Drehmaschine: ± 0.005″ oder 0.13 mm
- Oberfräse (Werkzeuge zum Schneiden von Dichtungen): ± 0.030″ oder 0.762 mm
- 3-Achsen CNC Fräsen: ± 0.005″ oder 0.13 mm
- 5-Achsen-CNC-Fräsen: ± 0.005″ oder 0.13 mm
- Gravur: ± 0.005″ oder 0.13 mm
- Toleranzen beim Schienenschneiden: ± 0.030″ oder 0.762 mm
- Schraubenbearbeitung: ± 0.005″ oder 0.13 mm
- Stanzen von Stahlmaßstäben: ± 0.015″ oder 0.381 mm
- Oberflächenbeschaffenheit: 125RA
Vergleicht man diese Werte mit alternativen Wiederaufarbeitungstechnologien, stellt man fest, dass die CNC-Bearbeitungsprozesse mit engeren Toleranzen einhergehen.
Hinweis:
Engere Toleranzen (z. B. ±0.001″) können spezielle Ausrüstung oder sekundäre Prozesse erfordern.
Für Präzisionspassungen definieren ISO-Normen (z. B. H7/h6) Bohrungs-/Wellenabweichungen strenger als ± Toleranzen.
Wichtige Punkte, die beim Umgang mit Toleranzen zu beachten sind
 Beim Umgang mit Toleranzen kann das Wissen um einige Dinge im Voraus zu einem besseren Endergebnis, einer guten Planung und einer sachgerechten Nutzung der Ressourcen führen.
Benötigen Sie enge Toleranzen?
Da Toleranzen die Genauigkeit eines Bauteils direkt widerspiegeln, mag es auf den ersten Blick scheinen, dass enge Toleranzen immer von Vorteil sind. Bei CNC-gefertigten Teilen können enge Toleranzen jedoch die Produktionskosten erhöhen und den Prozess verlängern. Daher sollten enge Toleranzen nur dann eingesetzt werden, wenn sie erforderlich sind.
Enge Toleranzen sind generell erforderlich, wenn ein Bauteil in nachfolgenden Montageprozessen verwendet wird. Zu große Toleranzen können in diesen Fällen zu Fehlern in der Montage führen. Daher wird dem Toleranzbereich große Bedeutung beigemessen.
Ein weiterer Anwendungsfall für die Bearbeitung mit engen Toleranzen ist die Entwicklung von Prototypen innovativer Bauteile. Konstrukteure erwarten, dass der Prototyp exakt wie das Endprodukt funktioniert. Daher legen sie möglichst enge Toleranzgrenzen an.
Kosten
Zur besseren Ressourcennutzung streben Hersteller nicht die absolut geringsten Toleranzen an. Stattdessen verwenden sie die geringsten Toleranzen, die in ihr Budget passen. Eine gute Möglichkeit, den Budgetfaktor zu berücksichtigen, besteht darin, den Kostenanstieg bei Verringerung des Toleranzbereichs grafisch darzustellen und den akzeptablen Bereich zu ermitteln, in dem sich diese beiden Werte für das jeweilige Projekt treffen.
Inspektion
Die meisten Projekte, die mit CNC-Maschinen oder anderen Fertigungsverfahren hergestellt werden, durchlaufen eine Qualitätskontrolle, um zu prüfen, ob das Endprodukt den zulässigen Toleranzen entspricht. Entspricht es diesen nicht, wird es zurückgewiesen. Bei sehr engen Toleranzen verlängert sich die Prüfzeit erheblich. Zudem kann die Messung dieser engen Toleranzen den Einsatz komplexer Messgeräte erfordern.
Bearbeitungsmethoden
CNC-Maschinen werden im Allgemeinen aufgrund ihrer hohen Präzision und geringen Toleranzen geschätzt. Allerdings kann auch bei CNC-Maschinen der Maschinentyp die Bauteiltoleranzen erheblich beeinflussen. Wenn Sie also über CNC-Maschinen verfügen, prüfen Sie deren Toleranzbereich im Vorfeld und planen Sie Ihr Projekt entsprechend.
Reibungskoeffizient
Jede Oberfläche weist kleine Unebenheiten auf, egal wie glatt sie erscheint. Bei Materialien wie poliertem Naturstein sind diese Unebenheiten deutlich geringer, was zu einer geringeren Oberflächenrauheit führt. Bei anderen Materialien wie Holz ist die Rauheit deutlich höher.
Bei der Wahl enger Toleranzen für die CNC-Bearbeitung ist die natürliche Oberflächenrauheit zu berücksichtigen. Rauhe Oberflächen erschweren das Erreichen präziser Toleranzen und können zusätzliche Oberflächenbearbeitungsprozesse wie Schleifen oder Polieren erforderlich machen, um die gewünschte Qualität zu erzielen.
Wie findet man die richtige Toleranz?
 Bei der Suche nach der richtigen Toleranz für Ihr Bauteil gibt es viele Möglichkeiten. Lassen Sie uns diese Möglichkeiten nacheinander durchgehen:
Beauftragung eines renommierten CNC-Bearbeitungsunternehmens
Die Auslagerung des Projekts an ein erfahrenes CNC-Bearbeitungsunternehmen kann Ihnen die Mühe ersparen, sich mit den technischen Details wie Toleranzen und vielem mehr auseinanderzusetzen. 3ERP zählt in diesem Bereich zu den führenden CNC-Dienstleistern.
Die CNC-Bearbeitungsdienstleistungen von 3ERP werden von einem Team hochqualifizierter Experten und mit modernsten Maschinen und Anlagen erbracht. Das bedeutet, dass Sie nicht nur von Fachleuten die optimalen Toleranzen empfohlen bekommen, sondern auch über die beste Ausrüstung verfügen, um diese Toleranzen in der Praxis zu erreichen.
Selbstberechnung von Toleranzen
Um die Toleranz eines Bauteils selbst zu berechnen, müssen Sie sich zunächst dessen Verwendungszweck vorstellen. Die Funktionalität des Bauteils bestimmt, wie wichtig die Einhaltung der Toleranzen ist. Anschließend können Sie die allgemeinen Regeln zur Toleranzbestimmung anwenden.
Gibt es internationale Normen für Bearbeitungstoleranzen?
Ja, es gibt zahlreiche internationale Normen für Bearbeitungstoleranzen. Allein die geometrische Produktspezifikation (GPS) umfasst sieben verschiedene Standards zur Messung von Standardbearbeitungstoleranzen. Hinzu kommt die Norm ISO 2768.
Was ist ISO 2768?
ISO 2768 ist eine internationale Norm, die die allgemeinen Toleranzen bei der Herstellung von Teilen festlegt, die nach internationalen Normen zertifiziert werden. Sie enthält verschiedene Klassen, wie zum Beispiel:
- Lineare Abmessungen
- Außenradien und Fasenhöhen
- Winkelmaße
- Allgemeintoleranzen für Geradheit und Ebenheit
- Allgemeintoleranzen für Rechtwinkligkeit
- Allgemeine Toleranzen für Symmetrie
- Allgemeintoleranzen für Rundläufe
Tipps für engere CNC-Bearbeitungstoleranzen
Die Beachtung der folgenden Tipps kann hilfreich sein, um enge Bearbeitungstoleranzen und qualitativ hochwertigere Teile zu erzielen:
- Beachten Sie, dass Toleranzen sind keine Einheitsgröße.Berechnen Sie separate Toleranzen für verschiedene Materialien und für verschiedene Anwendungen. Für Metallteile beträgt die Standardtoleranz +/- 0.005 Zoll und für Kunststoffteile +/- 0.01 Zoll. Diese Werte können in der Praxis aufgrund unterschiedlicher geometrischer Abmessungen abweichen.
- Wählen Sie ein Fertigungsverfahren, das die von Ihnen geforderten Toleranzen einhalten kann.Prozesse mit engeren Toleranzen können zwar teuer sein, sind aber aufgrund besserer Optimierung insgesamt kosteneffektiv.
- Die Bedeutung von Parallelitäts- und Rechtwinkligkeitstoleranzen sollte niemals unterschätzt werden.Diesen Toleranzen sollte Priorität eingeräumt werden, da jede Abweichung dieser Werte alle anderen Werte beeinflussen und sogar das visuelle Erscheinungsbild des Bauteils selbst verändern kann.
- Die Erwartung an Toleranz sollte im Einklang mit den folgenden Punkten stehen: Bearbeitbarkeit des MaterialsUm engere Toleranzen zu erreichen, ist eine aufwendigere Materialbearbeitung erforderlich. Diese zusätzliche Arbeit kann bei ohnehin schon schwer zerspanbaren Werkstoffen sehr schwierig sein.
- Wenn es das Projekt nicht erfordert, sollten enge Toleranzen gänzlich vermieden werden.Dadurch können im Projekt erhebliche Kosten eingespart werden.
- Bei wichtigen Bauteilmerkmalen, wie z. B. montagerelevanten oder beanspruchungstragenden Merkmalen, sollte besonderer Wert auf Toleranzen gelegt werden. Bei anderen Merkmalen, etwa solchen aus ästhetischen Gründen, können Toleranzen hingegen vernachlässigt werden.
Was gilt als enge Toleranz bei der maschinellen Bearbeitung?
Obwohl es keinen exakten Bereich für enge Toleranzen gibt, gelten Werte um ±0.005 Zoll als enge Toleranzen für die CNC-Bearbeitung. Die Toleranzgrenze kann bis auf ±0.001 Zoll sinken; darunter wird die Bearbeitung äußerst anspruchsvoll.
Bedeutung der Bearbeitungstoleranzen
Die Toleranz und Maßgenauigkeit von Bauteilen sind wesentlich größer, als es auf den ersten Blick scheint. Jeder Fertigungsprozess, ob manuell oder CNC-gesteuert, ist mit einer gewissen Ungenauigkeit behaftet, manche mehr als andere. Die Bearbeitungstoleranzen geben an, in welchem Umfang diese Ungenauigkeit zulässig ist.
Die Einhaltung von Toleranzen ermöglicht die Fertigung hochwertiger Teile. Gleichzeitig kann die Missachtung von Toleranzen zu schwerwiegenden Fertigungsfehlern führen, die die Ausschussquote einer großen Anzahl von Produkten oder sogar ganzer Chargen zur Folge haben.
Fazit
Auch wenn der Grad dieser Toleranzen je nach Projekt variieren kann – egal ob es sich um Kunststoffe, Aluminium oder CNC-bearbeitete Bronze handelt – gibt es kaum Anwendungsfälle, in denen diese Werte völlig ignoriert werden können.
Daher kann die Berücksichtigung der oben genannten Informationen Kosten sparen und zu einem besseren Ergebnis führen. Sollten Sie das Toleranzkonzept als zu technisch, schwierig oder schwer zu berechnen empfinden, steht Ihnen 3ERP jederzeit gerne zur Seite.
Häufig gestellte Fragen (FAQs)
Hier finden Sie Antworten auf einige häufig gestellte Fragen zu Standardtoleranzen:
1. Welche Toleranz ist am schwierigsten zu bearbeiten?
Toleranzen unter ±0.001″ sind in der Fertigung äußerst schwierig. Dieser Wert entspricht 25 Mikrometern, ein Mikrometer ist also ein Millionstel Meter. Daher ist ein solch extrem niedriger Wert in der Praxis selten anzutreffen.
2. Was sind die gebräuchlichsten Bearbeitungstoleranzen?
Die gebräuchlichsten Bearbeitungstoleranzen sind Standardtoleranzen zwischen ± 0.005″ und ± 030″. Diese Toleranzen werden angewendet, wenn die Kunden keine eigenen Toleranzanforderungen haben oder diese nicht angeben.
3. Warum sind enge Toleranzbereiche wichtig?
Enge Toleranzen (z. B. ±0.005 mm) sind unerlässlich, um Maßgenauigkeit und zuverlässige Montageergebnisse in kritischen Anwendungen wie Lagern, Medizingeräten und Luft- und Raumfahrtkomponenten zu gewährleisten. Diese Toleranzen sichern eine gleichbleibende Passung, reduzieren den Verschleiß und minimieren Ausschuss bei der Prüfung.



